
Что такое интеграция упаковочной линии?
Интеграция упаковочной линии означает объединение нескольких упаковочных машин — розливных, запечатывающих, этикетировочных, контрольно-измерительных, картонных и паллетирующих — в единую, скоординированную, автоматизированную производственную систему. Это не то же самое, что автоматизация. Автоматизация позволяет одной машине работать автономно. Интеграция же обеспечивает работу пяти, восьми или двенадцати машин вместе не сталкиваясь друг с другом.
Представьте себе оркестр. Каждый музыкант может играть самостоятельно, но без дирижера, общей партитуры и отрепетированных переходов не получится симфония — получится лишь шум. На упаковочной линии конвейер — это дирижёрская палочка, ПЛК — дирижёр, а каждое устройство — инструмент, который должен входить в ритм и выходить из него в точно определённый момент.
Хорошо налаженная линия знает, когда нужно ускориться, когда — сбавить темп, а когда — остановиться, и делает всё это без участия человека.
Типичная линия по упаковке пищевых продуктов состоит из пяти–двенадцати отдельных единиц оборудования. Если эти машины работают как автономные агрегаты — при этом операторы вручную перемещают продукцию от одной станции к другой — для линии может потребоваться от трёх до шести работников в смену только для обеспечения перемещения продукции. После интеграции на той же линии обычно требуется лишь один или два оператора. Их работа меняется с перемещения материалов на контроль качества. Эта разница кардинально меняет кадровый бюджет предприятия, максимальную пропускную способность и минимальные стандарты качества.
Интеграция упаковочной линии также охватывает системы управления, протоколы связи, архитектуру данных и проектирование технологических процессов. В следующих разделах подробно рассказывается о том, из чего состоит интегрированная линия, как работает эта технология, как планировать проект, каких ошибок следует избегать и как оценить, насколько интеграция выгодна с финансовой точки зрения для вашего предприятия.
Основные компоненты интегрированной упаковочной линии
Прежде чем приступить к проектированию интегрированной линии, необходимо определить её функциональные зоны. Один из принципов, который следует соблюдать на протяжении всего этого раздела: Реальная пропускная способность линии определяется не самой быстрой машиной. Она зависит от самого медленного участка связи — а также от того, способны ли интерфейсы между участками связи справляться с различиями в скорости. Каждая из перечисленных ниже зон должна совпадать с предшествующей и следующей за ней зонами по трём параметрам: физической высоте, скорости транспортировки и протоколу связи.
Подача и дозирование продукта
Все начинается именно здесь. Если на этом этапе допустить ошибку, все последующие проблемы будут связаны именно с ней. Различные формы выпуска продукции требуют принципиально разных подходов к подаче сырья:
- Сыпучие твердые вещества (кофейные зёрна, орехи, конфеты) транспортируются с помощью ковшовых элеваторов или вибрационных питателей. Многоголовый весовой дозатор обеспечивает точность ±0,5 г при высокой скорости — это стандартное решение для линий по производству снеков и сухих продуктов.
- Порошки (сухое молоко, протеиновый порошок, мука) требуют использования шнековых конвейеров или вакуумной транспортировки. Существуют три основных проблемы: предотвращение образования пыли, защита от влаги и колебания насыпной плотности. Шнековый дозатор обеспечивает точность ±1–2 г при стабильной насыпной плотности порошка, однако погрешность значительно возрастает, если порошок оседает или комкуется.
- Вязкие жидкости и пасты (соусы, джемы, арахисовое масло, корм для домашних животных) требуют использования поршневых разливочных машин или винтовых насосов. Стабильность вязкости является решающим фактором для такой установки — продукт, который летом течет как мед, а зимой становится пастообразным, выводит из строя любую разливочную систему, не рассчитанную на такой диапазон вязкости.
- Хрупкие твердые вещества (печенье, чипсы, сублимированные фрукты) требуют бережного обращения — наклонных ленточных конвейеров с небольшой высотой спуска и направляющих, специально предназначенных для данной продукции.
Система подачи должна работать как минимум на 10% быстрее, чем установленная ниже розливная машина. В противном случае розливная машина не получает достаточно продукта, и вся линия начинает испытывать дефицит продукта.
Первичная упаковка — розлив и запечатывание

Именно на этом этапе продукт превращается в упаковку. Сочетание технологии наполнения и метода запечатывания определяет срок хранения, целостность продукта и — для отраслей, подпадающих под регулирование — соответствие нормативным требованиям.
| Способ заполнения | Лучшее для | Типичная точность |
|---|---|---|
| Поршневой наполнитель | Пасты, продукты с кусочками, корм для домашних животных | ±1–21 TP3T по объему |
| Наполнитель Оже | Порошки, мелкие гранулы | ±1–2 г |
| Многоголовый весоизмеритель | Орехи, закуски, сухие продукты | ±0,5 г |
| Расходомер | Свободнотекущие жидкости | ±0,51 TP3T по объему |
| Заполнитель для времени/гравитации | Тонкотекучие жидкости, подобные воде | ±1–21 TP3T |
Технология герметизации должна соответствовать как типу тары, так и требованиям к хранению:
- Вакуумное уплотнение удаляет кислород перед герметизацией — это необходимо для консервированного мяса, морепродуктов и кофе. Целевой уровень вакуума: -0,08 МПа.
- Промывка азотом вытесняет кислород инертным газом, снижая содержание кислорода в верхнем слое до уровня ниже 3%. Стандарт для сухого молока, пищевых добавок и орехов премиум-класса — продуктов, в которых окисление приводит к потере доходов.
- Запечатывание банок с двойным швом относится к сфере производства металлических банок. Показатель качества: нахлест шва ≥55%. Ролики для обжимания изнашиваются; один комплект обычно позволяет изготовить 50–100 миллионов банок до замены.
- Индукционная герметизация с помощью электромагнитной энергии прикрепляет алюминиевую фольгу к краю тары — такая технология широко применяется в упаковке пищевых масел, фармацевтических сиропов и химических продуктов.
Контроль качества — системы проверки
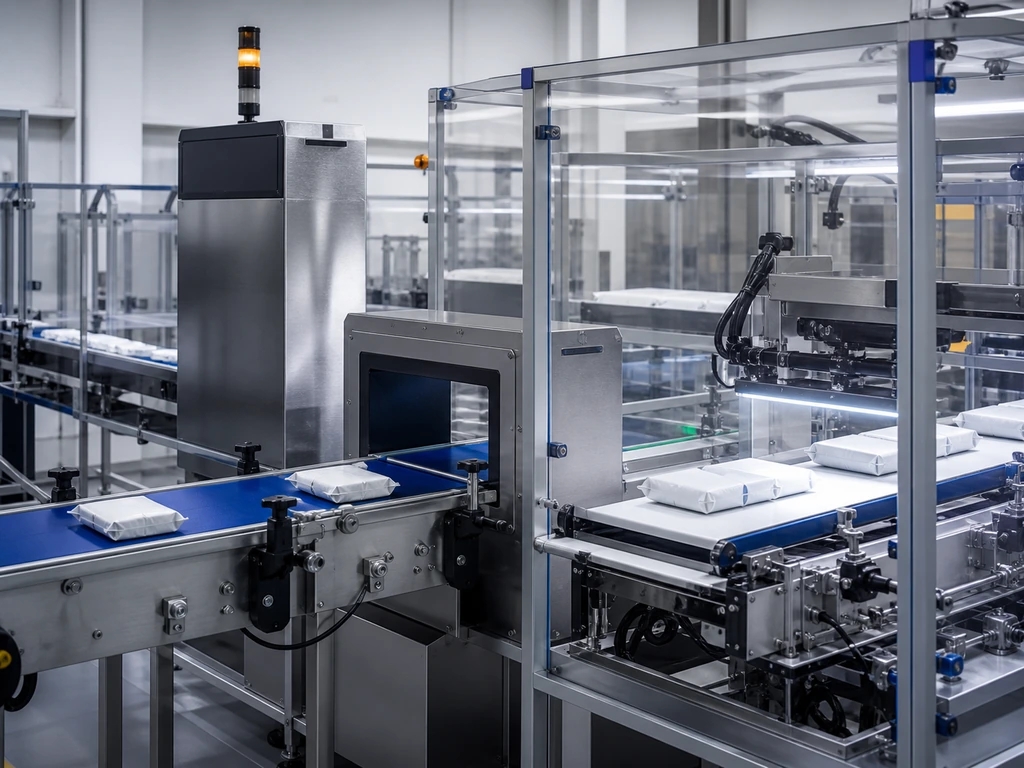
На интегрированной линии контроль качества не сводится к выборочной проверке. Каждая единица продукции проходит контроль, и система должна выявлять, отбраковывать и регистрировать каждый дефект в режиме реального времени.
Маркировка, кодирование и отслеживаемость
Это уровень идентификации — именно на нем аудиторы по вопросам соответствия требованиям FDA или ЕС проводят большую часть своего времени.
Три технологии, три цели: Наклейки, реагирующие на давление наносит готовые этикетки со скоростью 50–200 контейнеров в минуту с точностью размещения ±0,5 мм; Струйное кодирование печатает переменные данные (номера партий, сроки годности, штрих-коды) с разрешением 300 dpi; Лазерная маркировка наносит постоянные маркировки на упаковку фармацевтических препаратов и медицинских изделий.
Интегрированная система отслеживания присваивает каждой единице продукции уникальный серийный номер, который позволяет проследить информацию о партиях сырья, параметрах розлива, результатах проверки герметичности и данных контрольного обследования. Если розничный продавц отклоняет поддон, производитель может отследить источник дефекта вплоть до конкретного часа, станка и оператора — а не просто до “где-то в прошлом месяце”.”
Вторичная упаковка и конечная стадия производства
Здесь отдельные упаковки превращаются в готовые к отгрузке единицы. Обычно процесс проходит в следующем порядке: упаковка в картонные коробки, укладка в ящики, укладка на поддоны, обертывание стретч-пленкой.
Синхронизация скоростей является основной проблемой интеграции на данном этапе. Линия по производству снеков, выпускающая 120 пакетиков в минуту, перегружает упаковочную машину, которая обрабатывает 80 пакетиков в минуту — если между ними нет буферной зоны. Простой накопительный конвейер, вмещающий 3-минутный объем продукции с предыдущего участка, дает упаковочной машине возможность восстановить работу после кратковременной остановки, не вынуждая останавливать всю линию. Роботизированные паллетайзеры завершают процесс: коботы обрабатывают 6–8 ящиков в минуту, а промышленные роботы — 15–20.
Технологии интеграции — как ваше оборудование взаимодействует друг с другом
Физические соединения обеспечивают передачу продукции от машины А к машине В. Протоколы связи обеспечивают информация от станка A к станку B — и именно это превращает набор функциональных станков в интеллектуальную производственную систему. Выбор протокола — это не просто решение в сфере ИТ. Это решение, касающееся цепочки поставок: оно определяет, оборудование каких брендов вы сможете приобрести, насколько быстро ваша линия будет реагировать на проблемы и не окажетесь ли вы привязанными к экосистеме одного поставщика.
Архитектура управления на базе ПЛК
Программируемый логический контроллер (ПЛК) — это «мозг» интегрированной линии. Он работает в режиме непрерывного цикла — сканирует все входы, выполняет логическую программу, обновляет все выходы — при этом типичная продолжительность цикла составляет менее 10 миллисекунд. За эти 10 мс ПЛК проверяет, завершила ли розливная машина свой цикл, находятся ли зажимы заварочной машины в нужном положении, фиксирует ли датчик этикетировочной машины наличие тары и работает ли конвейер, расположенный выше по линии. Затем он принимает тысячи двоичных решений и отправляет команды каждому устройству на линии.
Для небольшой линии, состоящей из 5–8 станков, требуется ПЛК с 200–500 точками ввода-вывода. Для крупной многозонной линии может потребоваться более 2 000 точек. Одно правило, которое впоследствии поможет сэкономить средства: Зарезервируйте не менее 20% пропускной способности ввода-вывода для будущего расширения.
Промышленные протоколы связи — практическое сравнение
Разные устройства «говорят» на разных языках. Вот что нужно, чтобы обеспечить их совместимость:
Практический вывод: Создаете линию с использованием оборудования от разных производителей? Выбирайте машины, которые изначально поддерживают как EtherNet/IP, так и Modbus TCP/IP. Это позволит охватить 90% доступного оборудования без необходимости использования протокольных шлюзов. Шлюз увеличивает задержку на 5–15 мс — обычно это не представляет проблемы для мониторинга, но может быть рискованно для синхронизированных высокоскоростных операций.
SCADA и MES — за пределами управления на уровне оборудования
Система SCADA позволяет на одном экране в режиме реального времени отслеживать состояние, скорость, температуру и состояние сигнализации каждого станка. Система MES связывает производственный цех с системой ERP: производственные задания передаются вниз автоматически, данные об объемах производства передаются вверх, а записи о качестве оцифровываются и снабжаются отметкой времени. Для отраслей, подпадающих под регулирование, хранение данных MES является обязательным — нормативный документ FDA 21 CFR, часть 11, требует хранения электронных записей в течение не менее 12 месяцев.
Новые технологии — искусственный интеллект, цифровые двойники и Интернет вещей
Сегодня вам не нужно вкладывать в это средства. Но решения, которые вы принимаете сегодня, не должны препятствовать этому завтра. Цифровые двойники (виртуальные копии с точностью ±2%) позволяют тестировать изменения, не затрагивая физическую линию, что сокращает время отладки на месте на 30–50%. Система распознавания изображений на базе искусственного интеллекта обнаруживает дефекты, которые в программе не были предусмотрены, при этом точность распознавания превышает 99,51 TP3T. Интернет вещей и облачные технологии позволяют предприятиям с несколькими производственными площадками проводить сравнительный анализ и оптимизацию на всех объектах. Общая черта: OPC UA — это «магистраль данных», которая делает всё это возможным.
Планирование интеграции упаковочной линии: поэтапная дорожная карта

Интеграция — это проект, а не просто покупка. Вот план действий:
| Фаза | Основные задачи | Основные результаты работы | Хронология событий |
|---|---|---|---|
| Оценка | Анализ продукции, расчет производственных мощностей, аудит оборудования | Спецификация требований пользователя (URS) | 4–8 недель |
| Дизайн | Выбор оборудования, компоновка, архитектура системы управления | Конструкторские чертежи + протокол приемочных испытаний (FAT) | 8–16 недель |
| Установка | Установка, ввод в эксплуатацию отдельного оборудования, SAT | Отчет по SAT + руководства по эксплуатации | 4–12 недель |
| Оптимизация | Обучение, настройка параметров, базовые значения KPI | Стандартные операционные процедуры (SOP) + отчет о базовых показателях эффективности (KPI) | 4–8 недель |
Оценка — это этап, на который выделяется наименьше ресурсов. Тщательно составленный технический задание (URS) должно содержать более 50 функциональных требований, охватывающих не только скорость и точность, но и время переналадки, процедуру очистки, частоту смены продукции, диапазон температур окружающей среды и качество сжатого воздуха. Каждый час, потраченный на этом этапе, позволяет избежать примерно десяти часов доработок при вводе в эксплуатацию.
Одно реальное предупреждение: производитель продуктов питания не указал в своих технических требованиях (URS), что вязкость его соуса резко меняется в зависимости от температуры (жидкий и водянистый при 35 °C, густой и пастообразный при 10 °C). Поршневой разливочный аппарат, рассчитанный на “соус средней вязкости”, заклинивал каждое зимнее утро. Для устранения неисправности потребовалось заменить уплотнения, отрегулировать параметры хода и установить встроенные нагреватели продукта — это привело к шестинедельной задержке и незапланированным расходам в размере пятизначной суммы.
Распространённые ошибки при интеграции и способы их предотвращения
Большинство сбоев при интеграции вызваны не неисправностью оборудования. Они возникают из-за ошибочных допущений, сделанных на этапе планирования — допущений, которые в тот момент казались обоснованными, но не выдержали проверки реальными производственными условиями. Ниже приведены четыре наиболее распространенных типа ошибочных допущений и способы их выявить, прежде чем они нанесут вам ущерб.
Несоответствие скоростей — когда ваша самая быстрая машина становится главным «узким местом»
Сценарий: Ваша разливочная линия работает со скоростью 120 банок в минуту. Ваша этикетировочная машина — со скоростью 100. Разница в 20 банок может показаться незначительной, но за час это составляет 1 200 банок, которым некуда деваться. Если учесть микроостановки, ваша “линия со скоростью 120 банок в минуту” на самом деле работает с эффективной производительностью 85 банок в минуту.
Решение: Емкость буфера должна равняться максимальной разнице скоростей, умноженной на 2–5 минут производства. Настройте ПЛК таким образом, чтобы в качестве основного эталона использовалась фактическая скорость этикетировочной машины, при этом скорость розливного оборудования регулировалась автоматически. Правило проектирования: Длина буфера (единицы) = скорость подачи (единицы/мин) × 3 мин × коэффициент безопасности 1,3.
Совместимость с оборудованием разных производителей — разрыв в протоколах и механических интерфейсах
Сценарий: Вы приобрели лучшую разливочную машину немецкого производителя, лучшую этикетировочную машину китайского производителя и лучшую упаковочную машину американского производителя. Выгрузочный конвейер разливочной машины расположен на высоте 850 мм, подающий конвейер этикетировочной машины — на высоте 820 мм, а упаковочная машина поддерживает протокол Profinet, в то время как ваш ПЛК работает по протоколу EtherNet/IP.
Решение: Перед подписанием любого заказа на поставку требуйте от каждого поставщика предоставить лист технических характеристик интерфейса. Разница в высоте в 30 мм может показаться незначительной, но на этом переходе контейнеры опрокидываются, и 50% незапланированных остановок связано именно с этим единственным несоответствием.
Недооценка сложности переналадки
Сценарий: Вы оценивали станки по их максимальной скорости. Однако на вашем предприятии выпускается 12 различных артикулов, и переналадка происходит более трёх раз в день. Переналадка станка А занимает 10 минут. Переналадка станка В — 45 минут. Время переналадки вашей линии составляет 45 минут — два часа потерянного производственного времени каждый день в сумме дают более 500 часов в год.
Решение: Требуйте от поставщиков письменного подтверждения времени переналадки. Для любого станка, время переналадки которого превышает 15 минут, требуйте наличия функций быстрой переналадки: ручек, не требующих использования инструментов, фиксирующих штифтов и цифрового хранилища рецептур.
Скрытые издержки, связанные с отказом от проведения приемочных испытаний на заводе
Сценарий: Поставщик проверил каждую машину на своём заводе. Всё работало. Зачем платить лишнее, чтобы пройти тестирование ещё раз? Поэтому вы отказываетесь от встроенного заводского приемочного испытания (FAT) и отправляете оборудование прямо на свой объект.
Решение: FAT должен включать: не менее 8 часов непрерывной работы, все артикулы продукции и целенаправленное тестирование крайних случаев. Критерий приемки FAT: OEE ≥85%. Проблема, обнаруженная на объекте поставщика, устраняется за его счет. Та же проблема, обнаруженная на вашем объекте, устраняется за ваш счет — плюс упущенная выработка. Отказ от проведения FAT с целью экономии $15 000–30 000 обошёлся производителям в сотни тысяч из-за задержек с запуском производства.
Оценка рентабельности инвестиций — в каких случаях интеграция оправдана с финансовой точки зрения?
Интеграция — это капиталовложения. Производитель продуктов питания среднего размера, переходящий с полуавтоматического оборудования, работающего в автономном режиме, на полностью интегрированную упаковочную линию, должен рассчитывать на инвестиции в размере от $200 000 до $800 000 в зависимости от сложности линии, скорости работы и требований к индивидуальной настройке. Настоящий вопрос заключается не в том, “можем ли мы себе это позволить?”, а в том, “как быстро это окупится?”.”
Рентабельность инвестиций в интеграцию упаковочной линии складывается из трёх составляющих:
Прямая экономия на затратах на рабочую силу. Благодаря внедрению интегрированной линии количество операторов сокращается с 5–6 в смену до 1–2 — то есть на 40–60%. При двухсменном режиме работы на развитом рынке это означает годовую экономию примерно в размере $160 000–$240 000.
Повышение производительности. Отказ от ручной перегрузки устраняет самое серьёзное препятствие. На интегрированных линиях пропускная способность, как правило, выше на 20–40% — не потому, что оборудование работает быстрее, а потому, что оно никогда не вынуждено ждать человека.
Избежание скрытых затрат. Эти экономические выгоды не отражаются в заказе на поставку: 50–70% сокращение отходов продукции за счет устранения ручной обработки; отсутствие штрафов со стороны клиентов за неправильно маркированную продукцию; 90% ускорение реагирования на отзыв продукции; а также возможность принимать заказы, требующие стабильного качества, которое может обеспечить только автоматизация.
Большинство проектов по интеграции упаковочных линий окупаются в течение 2–4 лет. Линии, работающие в два или три смены, окупаются значительно быстрее — каждая дополнительная смена позволяет распределить фиксированные затраты на оборудование на большее количество производственных часов. Рассчитывая показатели для своего предприятия, не ограничивайтесь только стоимостью оборудования. Учтите затраты на монтаж, модификацию помещений, обучение персонала и снижение производительности в переходный период. Затем сравните эти затраты с полной стоимостью сохранения текущего положения.
Для предприятий, готовых превратить анализ рентабельности инвестиций (ROI) в реализуемый план, сотрудничество с опытным интегратором производственных линий, способным смоделировать полную картину затрат — с учетом конкретных характеристик вашей продукции, рынка труда и целей роста, — превращает простые расчеты в электронной таблице в проект, готовый к реализации. Такие компании, как Levapack, которые поставляют индивидуальные линии по розливу в банку «под ключ» — от подачи сырья до укладки на поддоны, — предлагают индивидуальные инженерные консультации для разработки линии, адаптированной к вашему продукту, производственной мощности и бюджету. Таким образом, вы не платите за функции, которые вам не нужны, а сроки окупаемости инвестиций основываются на ваших реальных показателях, а не на средних отраслевых показателях. Ознакомьтесь с индивидуальными решениями для консервных линий «под ключ» или запросить индивидуальное предложение по линейке продукции.
Как выбрать подходящего партнера по интеграции
Вы дочитали до этого места, потому что серьезно подходите к вопросу интеграции упаковочной линии. Вы разбираетесь в компонентах, технологиях, процессе планирования, возможных сложностях и финансовых аспектах. Самый сложный вопрос — последний: кому вы доверяете реализацию этого проекта?
Выбор партнера по интеграции — это не просто сравнение технических характеристик. Настоящие факторы, определяющие преимущество, измерить гораздо сложнее — и именно они определяют, будет ли ваша линия работать с показателем OEE 85% или 55% через два года после ввода в эксплуатацию.
1. “Покажите мне две линии, которые вы построили для продукции, похожей на мою, — и дайте мне номер телефона директора завода”.” Надежный интегратор без колебаний предоставляет подтверждаемые рекомендации. Экспертиза в области интеграции зависит от конкретного продукта. Компания, отлично справляющаяся с интеграцией линий розлива жидкостей, может никогда не сталкиваться с проблемами локализации пыли при работе с порошковыми материалами.
2. “Какой показатель OEE вы гарантируете — и что произойдет, если он не достигнет этого значения?” Интегратор, который не готов взять на себя обязательства по конкретному показателю OEE, не отвечает за качество своей системы. Достижимый гарантированный показатель OEE для интегрированной линии обычно составляет 80–85%.
3. “Вы используете собственное оборудование или подключаете оборудование сторонних производителей?” Ответственность перед единственным поставщиком против гибкости, обеспечиваемой использованием лучших в своём классе решений — узнайте, на какую модель вы соглашаетесь, и убедитесь, что она соответствует вашим внутренним техническим возможностям.
4. “Будет ли FAT находиться на вашем объекте, использовать мои реальные продукты и работать в непрерывном режиме не менее 8 часов?” Надлежащее испытание FAT с использованием реального продукта позволяет выявить проблемы, которые никогда не будут обнаружены при испытании с водой: влияние вязкости на точность розлива, скопление пыли на датчиках, накопление остатков на уплотняющих зажимах.
5. “Кто является моим единственным контактным лицом и как часто я буду получать отчеты о ходе работы?” Компетентный интегратор назначает специального менеджера проекта, который составляет письменный график, включающий основные этапы и контрольные точки принятия решений.
6. “Каков срок гарантии и гарантированное время реагирования?” Отраслевой стандарт — 12 месяцев. Более длительные сроки — 16, 24 месяца — представляют собой реальную дополнительную ценность, поскольку охватывают период, когда в основном выявляются скрытые проблемы.
Доверяйте своей интуиции. Предложение, цена которого на 30%+ ниже, чем у конкурентов, означает, что где-то экономится — как правило, на объеме работ, поддержке при установке или гарантийном обслуживании. “Более дешевый” вариант, при котором пропускается интеграционное тестирование и вместо поддержки при вводе в эксплуатацию на месте вам выдают стопку руководств, на самом деле не дешевле. Это отложенные расходы с процентами.
Список литературы
- Тайал, А. и др. “Повышение эффективности в обрабатывающей промышленности: исследование ”Трилогия» и динамика открытых инноваций». 2021. sciencedirect.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL