
Что такое самоклеящаяся этикетка? Руководство для руководителя производства по материалам, оборудованию и маркировке банок
Если вам доводилось бывать рядом с упаковочной линией, вы наверняка видели самоклеящиеся этикетки. Глянцевая обертка на банке с крафтовым пивом, прозрачная пленка, облегающая баночку с пищевыми добавками, текстурированная бумажная этикетка на жестяной банке с кофе премиум-класса — все они относятся к одному и тому же технологическому семейству. Но что именно делает этикетку “самоклеящейся” и почему это важно для вашей производственной линии?
Вот краткий ответ: этикетка, чувствительная к давлению (PSL), — это самоклеящаяся этикетка, которая прилипает к поверхности под давлением — без нагрева, без воды и без отдельного клея. Она поставляется готовой к использованию, с клеем, уже встроенным в саму этикетку.
Однако краткий ответ не даст вам полного представления. Если вы выбираете технологию нанесения этикеток для консервного или упаковочного производства, вам необходимо понимать, из чего изготовлены эти этикетки, как они ведут себя на различных поверхностях, какие машины их наносят и — что особенно важно — как именно они ведут себя на цилиндрических металлических тарах. В данном руководстве рассмотрены все эти вопросы.
Что такое самоклеящаяся этикетка? Трехслойная конструкция

Этикетка, реагирующая на давление, — это не один материал. Это ламинат — то, что в отрасли иногда называют “этикетковым сэндвичем”, — состоящий из трёх отдельных слоёв, каждый из которых выполняет свою конкретную функцию. Удалите любой из этих слоёв — и этикетка перестанет функционировать.
Эти три слоя — это: фастсток (то, что вы видите), клей (что позволяет ему удерживаться), и защитный слой (защитная бумага, которая защищает клей до момента нанесения). Вот как работает каждая из них.
Лицевая часть: то, что видит и к чему прикасается покупатель
Лицевая сторона — это поверхность для печати, то есть верхний слой, на котором размещаются фирменная символика, список ингредиентов, штрих-коды и нормативная информация. Это единственная часть этикетки, с которой конечный потребитель вступает в контакт.
Материалы для лицевой стороны делятся на три основные группы: бумага, пленка и фольга. Бумажные лицевые материалы являются экономически выгодными и отлично поддаются печати, что делает их популярными для сухих продуктов, хранящихся при комнатной температуре, таких как баночки со специями и контейнеры для снеков. Пленочные лицевые материалы — чаще всего BOPP (двухосно ориентированный полипропилен), на долю которого приходится более 60% рынка пленочных этикеток — обладают влагостойкостью и прочностью, с которыми бумага не может сравниться. Фольга и металлизированные лицевые материалы обеспечивают превосходную визуальную привлекательность на полке, поэтому их часто можно увидеть на бутылках с вином и упаковках элитной косметики.
Чтобы правильно выбрать материал для этикетки, нужно ответить на один вопрос: в каких условиях она будет фактически эксплуатироваться? Бумажная этикетка на продукте, хранящемся в холодильнике, впитает влагу и придет в негодность. Пленочная этикетка на сухом продукте из кладовой может оказаться излишне сложной и дорогостоящей. Именно условия эксплуатации определяют выбор материала.
Многие этикетки также имеют верхнее покрытие или ламинат — тонкий защитный слой, наносимый поверх печатного материала. Верхнее покрытие повышает устойчивость к царапинам, устойчивость к ультрафиолетовому излучению и химическую стойкость. Для продукции, которая подвергается воздействию конденсата, трению при транспортировке или размещается на открытом воздухе, отказ от верхнего покрытия — ложная экономия.
Стандартный справочник: Стандарт ASTM D5375 устанавливает методы испытаний для выбора материалов для самоклеящихся этикеток, включая испытания на отрыв подложки и способность к расправлению (ASTM International).
Клей: незаметный труженик
Если лицевой материал — это лицо, то клей — это мышцы. И именно это является главной причиной выхода этикеток из строя в условиях эксплуатации.
Клеи, чувствительные к давлению, обладают вязкоупругими свойствами — при воздействии давления они ведут себя как жидкость, проникая в микроскопические углубления поверхности контейнера и создавая механическое соединение, а после снятия давления застывают, как твердое тело. Представьте, как соединяются два кубика «Лего»: они достаточно гибкие, чтобы легко соединиться, но для их разъединения требуется значительное усилие.
Мир клеев можно разделить на четыре практические категории:
- Постоянные акриловые клеи являются основным материалом в этой отрасли. Они отличаются хорошей стойкостью к ультрафиолетовому излучению и окислению, широким диапазоном допустимых температур и доступной стоимостью. В большинстве случаев, когда речь идет о сухом нанесении при комнатной температуре, используется постоянный акрил.
- Клеи на основе каучука обладают более высокой начальной адгезией — они быстрее и прочнее прилипают к сложным поверхностям. Если вы наносите этикетки на пластмассы с низкой поверхностной энергией, такие как полиэтилен или полипропилен, вам понадобится система на резиновой основе. Минусом такого решения является более низкая стойкость к воздействию погодных условий с течением времени.
- Клеи, пригодные для использования в морозильных камерах имеют пониженную температуру стеклования (Tg), благодаря чему сохраняют гибкость и клейкость при температуре -20 °C и ниже. Стандартные акриловые материалы в таких условиях становятся хрупкими.
- Снимаемые и многократно перепозиционируемые клеи обеспечивает аккуратное отклеивание. Например, рекламные купоны или временные ценники — клей удерживает изделие во время выкладки в магазине, но позволяет аккуратно отклеить его, когда потребитель снимает его.
Любое решение, касающееся выбора клея, начинается с оценки поверхности, на которую наносится этикетка. Стекло и металл — это материалы с высокой поверхностной энергией (свыше 500 дин/см), к которым легко приклеивать этикетки. Необработанные полиэтилен и полипропилен имеют поверхностную энергию около 30–38 дин/см — они химически инертны, и, как известно, к ним очень сложно приклеить этикетку без использования клея с высокой адгезией. Быстрый тест на дина-силу на вашей реальной таре (а не на заменителе) покажет, с чем вы имеете дело.
Конденсат — это «тихий убийца» клея. Этикетка, которая идеально приклеивается к сухой банке при комнатной температуре, может потерять 40–60% своей первоначальной адгезии при нанесении на холодную, влажную поверхность непосредственно с линии розлива. Если в условиях вашего производства имеет место розлив в холодном состоянии или образование конденсата после пастеризации, использование клеев, обеспечивающих прилипание к влажной поверхности, является обязательным условием.
Защитная подложка: почему важна подкладочная бумага
Защитная пленка — это незаметный герой рулона этикеток. Потребители её никогда не видят. Но оператор вашей этикетировочной машины думает о ней каждую смену.
Подложка — это бумажная или пленочная основа, на которой этикетки проходят этапы печати, высечки и, наконец, поступают на вашу производственную линию. Ее поверхность покрыта силиконовым разделительным слоем, который предотвращает прочное сцепление клея с подложкой — достаточно прочным, чтобы удерживать этикетки во время хранения и транспортировки, и достаточно слабым, чтобы этикетки аккуратно отклеивались на отрывной пластине.
Выбор линейки делится на два направления. Бумажные вкладыши (полуотбеленные или крафт) являются экономически выгодными и хорошо работают при скорости линии до 100 контейнеров в минуту. Однако при изгибе над направляющими роликами они образуют пыль, которая является основной причиной ложных срабатываний фотоэлектрических датчиков этикеток. Вкладыши из ПЭТ-пленки стоят на 30–50% дороже, но обеспечивают практически нулевое образование пыли, более высокую прочность на разрыв и лучшую стабильность размеров при скорости свыше 200 циклов в минуту. На высокопроизводительных консервных линиях дополнительные затраты на пленочный вкладыш окупаются за счет сокращения простоев.
Усилие отрыва — измеряемое в граммах на дюйм отрыва — подбирается с учётом конкретного применения. Если оно слишком мало, этикетки начинают отрываться ещё внутри машины. Если слишком велико — подложка растягивается или рвётся. Правильно подобранная подложка может показаться мелочью. Но в напряжённый производственный день именно это определяет, пройдёт ли смена гладко или закончится кучей упущенных этикеток.
Материалы для этикеток и клеи: основополагающие элементы эффективности технологии PSL

Вы знакомы с трёхслойной структурой. Теперь возникают практические вопросы: какие материалы использовать в каких слоях? Ответ зависит от четырёх факторов: условий эксплуатации продукта, материала тары, бюджета и целей визуального брендинга. Изменив один из них, вам, возможно, придётся пересмотреть остальные три.
Бумажные лицевые слои: экономичные и удобные для печати
Бумага является традиционным выбором и по-прежнему остается самым доступным вариантом: её стоимость, как правило, составляет 50–70% от стоимости аналогичной плёночной основы. Наиболее широко используется глянцевая и полуглянцевая бумага (часто называемая C1S или «с односторонним покрытием») — она хорошо принимает флексографские и цифровые краски, подходит для лакирования и тиснения фольгой, а также выглядит эстетично на полке.
Бумага лучше всего подходит для сухих продуктов, хранящихся при комнатной температуре: кофейных банок, банок для специй, контейнеров для сухих закусок, банок с протеиновым порошком. Кроме того, это самый экологичный вариант — бумага подлежит переработке в рамках стандартных систем утилизации бумаги и всё чаще производится из волокна, сертифицированного по стандарту FSC.
Ограничение очевидно: бумага и влага несовместимы. В условиях относительной влажности выше 85% бумажные этикетки начинают впитывать воду, теряют стабильность размеров и в конечном итоге отклеиваются. Для охлаждённых продуктов, замороженных товаров или любой тары, на которой образуется конденсат, бумага — не лучший выбор. Кроме того, бумага рвётся легче, чем плёнка — если этикетке предстоит выдержать суровые условия цепочки поставок, лучше перейти на плёнку.
Специализированные виды бумаги — перламутровые, текстурированные с «войлочным» переплетением, листы с добавлением хлопка — могут повысить воспринимаемую ценность продукта. Этикетка из текстурированной бумаги на банке с листовым чаем премиум-класса передает мастерство изготовления так, как это просто невозможно с помощью глянцевой пленочной этикетки. Сам материал становится частью истории бренда.
Пленки для лицевой стороны: долговечность в сложных условиях эксплуатации
Самый быстрый рост на рынке самоклеящихся этикеток наблюдается в сегменте пленочных материалов. При этом доминирующим материалом является BOPP (двухосно ориентированный полипропилен), на долю которого приходится значительно более половины всего объема потребления пленочных этикеток.
BOPP бывает трех видов: белый (непрозрачный, с высококонтрастной поверхностью для печати), прозрачный (для создания эффекта “без этикетки”, когда продукт просвечивает) и металлизированный (с тонким слоем алюминия, нанесенным методом вакуумного осаждения, что придает металлический блеск при стоимости, в разы ниже стоимости сплошной фольги). Прозрачный BOPP в сочетании с оптически прозрачным клеем создаёт иллюзию, будто графика напечатана непосредственно на таре — эта техника получила широкое применение брендами напитков и средств личной гигиены благодаря своей лаконичной и современной эстетике.
Помимо BOPP, ещё два типа плёнок занимают определённые ниши. Полиэтилен (PE) он более мягкий и лучше принимает форму — это единственный материал для лицевой стороны, который надежно работает с сжимаемыми тубами и гибкими пакетами, поскольку он растягивается вместе с тарой, а не деформируется. Полиэстер (ПЭТ) является лидером по долговечности, сохраняя целостность этикеток в диапазоне температур от -40 °C до 150 °C. ПЭТ обычно используется для производства тары для промышленных химикатов, автомобильных жидкостей и продукции, предназначенной для транспортировки в экстремальных условиях.
Иерархия затрат проста: бумага < БОПП < металлизированный БОПП < сплошная фольга < специальные пленки. Большинство производственных бюджетов укладываются в диапазон от бумаги до БОПП, при этом фольга используется для товаров премиум-класса, а ПЭТ — для применения в суровых условиях.
Фольга и специальные лицевые материалы: эффект премиального товара на полке
Если ваш товар конкурирует в перенасыщенной розничной категории, где потребители принимают решение о покупке за долю секунды, фольга и специальные лицевые материалы оправдывают себя. Металлический блеск привлекает внимание так, как это не удается бумаге и стандартной пленке.
Материалы для лицевой стороны из алюминиевой фольги являются традиционным вариантом класса «люкс» — они толстые, имеют зеркальный блеск и, несомненно, относятся к премиум-классу. При этом они также являются самыми дорогими. Металлизированный БОПП представляет собой практичный компромисс: тонкий слой алюминия, нанесенный методом вакуумного осаждения на основу из БОПП, обеспечивает примерно 80% визуального эффекта при стоимости 40–60%. Для большинства брендов металлизированный БОПП является более разумным вложением средств.
Одно техническое замечание: алюминиевые лицевые слои обладают электропроводностью. Если вы рассматриваете возможность использования смарт-этикеток с технологиями RFID или NFC — что становится всё более распространённым требованием в фармацевтической отрасли и сегменте товаров класса люкс — сплошная фольга может ухудшать работу антенны. Металлизированный БОПП, обладающий более тонким и менее сплошным металлическим слоем, с меньшей вероятностью вызовет подобные проблемы.
Подбор клея с учетом характеристик поверхности и условий эксплуатации: система критериев выбора
После того как мы рассмотрели материалы, выбор клея сводится к подбору подходящего варианта. Начните с материала тары:
- Стекло и металл (высокая поверхностная энергия): Стандартные акриловые клеи длительного действия хорошо работают в большинстве условий.
- HDPE, LDPE, PP и другие полиолефины (низкая поверхностная энергия, 30–38 дин/см): вам понадобится клей на резиновой основе или модифицированный акриловый клей с высокой адгезией. Обычные акриловые клеи не подойдут.
- Покрытые или обработанные поверхности: Убедитесь, что покрытие не образует барьерного слоя. Некоторые УФ-лаки и антистатические покрытия значительно снижают адгезию.
Затем оцените окружающую обстановку:
- Окружающая среда, сухая: Большинство клеев справляются со своей задачей. Выбирайте исходя из стоимости и требований к возможности удаления.
- В холодильнике (0–4 °C): Используйте акриловую краску, рассчитанную на низкие температуры. Конденсация может возникать даже при низких температурах — уточните, подходит ли краска для нанесения на влажную поверхность.
- Замороженные (-20 °C и ниже): Обязательно следует использовать клей, предназначенный для использования в морозильных камерах. Стандартные составы теряют всю клейкость при температуре ниже температуры стеклования.
- Горячее розливание или стерилизация в автоклаве (40–100 °C): Клей должен выдерживать температуру нанесения без растекания и сохранять прочность сцепления при термических циклах.
- Влажные поверхности или поверхности, на которых образуется конденсат: Это самый сложный случай. Клеи типа «wet-stick» разработаны таким образом, чтобы вытеснять влагу из зоны склеивания, однако их эффективность зависит от конкретного состава. Ничто не заменит испытания на реальном заполненном контейнере при скорости вашей производственной линии.
И ещё одно: проводите испытания на реальном продукте. Не на чистом, сухом образце комнатной температуры, присланном поставщиком этикеток, — а на реальном продукте, прямо с вашей линии розлива, на производственной скорости. Именно в разнице между лабораторными испытаниями и производственным циклом в понедельник утром и кроется причина большинства неисправностей этикеток.
Как этикетировочные машины наносят самоклеящиеся этикетки

Важно понимать, что такое самоклеящаяся этикетка. Но ещё важнее знать, как машина её наклеивает, если вы отвечаете за бесперебойную работу линии.
Машина для наклеивания этикеток с датчиком давления выполняет на первый взгляд простую последовательность действий: разматывает рулон этикеток, отклеивает каждую этикетку от подложки, точно позиционирует её на движущемся изделии и плотно прижимает. За этой простотой скрывается настоящая инженерная сложность. Вот как этот процесс выглядит шаг за шагом:
Шаг 1 — Разворачивание и регулировка натяжения. Рулон с этикетками подается в машину через балансировочный рычаг или систему регулирования натяжения, которая поддерживает постоянное натяжение полотна. При колебаниях натяжения расстояние между этикетками меняется, а точность их размещения снижается. Это особенно важно во время ускорения и замедления.
Шаг 2 — Очистить. Поток этикеток проходит над отрывной пластиной — металлическим лезвием с острыми краями, установленным под углом 15–30 градусов. Когда подложка совершает крутой разворот вокруг края отрывной пластины, этикетка не может последовать за ней, поскольку лицевой материал более жесткий, чем подложка. Этикетка отрывается и остаётся на месте, клейкой стороной к продукту, готовая к наклеиванию. Угол наклона отрывной пластины является регулируемым параметром: более крутые углы обеспечивают более интенсивный отрыв, но повышают риск перекоса этикетки.
Шаг 3 — Способ нанесения. Именно в этом заключаются различия между машинами. В отрасли преобладают три основных стиля применения:
- Нанесение с разтиранием (смешивание): Этикетка прижимается к изделию при его прохождении мимо отрывной пластины. За ней следует поролоновый валик или щетка, которые разглаживают этикетку. Это наиболее распространённый метод для цилиндрических ёмкостей — банок, бутылок, банок — поскольку он прост с механической точки зрения и хорошо подходит для оберточных этикеток.
- Обдув: Поток сжатого воздуха выталкивает этикетку с отрывной пластины на изделие. Физический контакт не требуется, что делает этот метод идеальным для хрупких изделий или изделий нестандартной формы. Недостатком является более низкая точность нанесения при высокоскоростном производстве.
- Уплотнение-выдув: Сначала этикетка удерживается на вакуумной присоске (тампе), которая выдвигается в сторону продукта, а затем с помощью струи воздуха этикетка наносится на поверхность. Такой гибридный подход обеспечивает максимальную точность нанесения и подходит для углубленных или неровных поверхностей, на которые наклеивается этикетка, однако усложняет конструкцию оборудования.
Шаг 4 — Протрите поверхность и нанесите связующее. После нанесения этикетки ряд роликов, щеток или ремней плотно прижимает её к поверхности изделия, обеспечивая полный контакт клеевого слоя и устраняя воздушные пузыри. При обмотке банок изделие обычно вращается относительно неподвижного очищающего ремня, который накручивает этикетку по спирали по всей окружности.
Шаг 5 — Измерение и управление. Между каждой этикеткой и следующей этикеткой в рулоне имеется зазор или регистрационная метка. Фотоэлектрический датчик (контрастный — для непрозрачных этикеток, ультразвуковой — для прозрачных) фиксирует этот зазор и запускает следующий цикл подачи. Системы с сервоприводом синхронизируют скорость подачи этикеток со скоростью конвейера, обеспечивая точность размещения в пределах ±0,5 мм. Системы с шаговыми двигателями более экономичны, но обычно обеспечивают точность ±1,5 мм — это приемлемо для многих применений, но не подходит для небольших этикеток на панелях с жесткими требованиями к регистрации.
Чтобы представить масштаб: станция этикетирования со средней скоростью на линии розлива обрабатывает 60–150 контейнеров в минуту. При скорости 150 контейнеров в минуту у машины есть 0,4 секунды на отрыв, позиционирование, наклеивание и очистку каждой этикетки. Все компоненты — подложка, клей, геометрия отрыва, время отклика датчика — должны слаженно работать в пределах этого временного интервала.
Самоклеящиеся этикетки и другие методы маркировки: сравнительный анализ
Этикетки, наклеиваемые под давлением, — не единственный способ украсить тару. Термоусадочные рукава, этикетки, наклеиваемые с помощью клея, и прямая печать — у каждого из этих методов есть своё место. Правильный выбор зависит от формы вашей тары, объёма производства, целей в плане внешнего вида и бюджета. Вот как они сравниваются между собой:
| Размер | Чувствительный к давлению (PSL) | Термоусадочная гильза | Наносится с помощью клея | Прямая печать |
|---|---|---|---|---|
| Приложение | Склеивание под давлением с помощью встроенного клея | Термоусадочная трубка надевается на контейнер | Нанесли жидкий клей, прижали этикетку | Надпись нанесена чернилами непосредственно на тару |
| Объем покрытия | Локализованный (спереди/сзади или обернутый) | Полное покрытие на 360° | Локализованный | Статический, без отдельной этикетки |
| Стоимость материалов | Средний | Средне-высокий (примерно на 25% больше) | Низкий | Самый низкий (без субстрата) |
| Оборудование | Средний | Высокая (требуется тепловой туннель) | Средний | Низкий |
| Переключение | Быстрый (своп-ролл) | Медленнее (смена оправки) | Самый медленный (чистый клей) | Н/Д (замена номерного знака) |
| Лучше всего подходит для | Плавные, круглые/плоские, быстрые переключения | Нестандартные формы, полноцветная графика | Стандартные бутылки большого объёма | Долгосрочные фиксированные схемы |
Основные цифры: на долю самоклеящихся этикеток приходится примерно 77% спроса на этикетки в США. Такое доминирование не случайно. Самоклеящиеся этикетки обеспечивают оптимальный баланс между качеством печати, гибкостью нанесения, скоростью переналадки и чистотой производственного процесса. Линия не требует станции нанесения клея. Она не требует термотуннеля. Для работы требуется лишь рулон этикеток и хорошо настроенный аппликатор.
Термоусадочные гильзы оправдывают своё применение в тех случаях, когда этого требует форма тары — бутылки со сложной формой, профили типа «песочные часы», сжимаемые тубы с полным обертыванием. Возможность полного обертывания на 360 градусов привлекательна для брендов, стремящихся к максимальной заметности на полке. Однако термоусадочные гильзы требуют использования термотуннеля, потребляют больше материала и, как правило, требуют более медленной скорости производства при переналадке между артикулами. При стоимости одной этикетки, примерно на 25% превышающей стоимость PSL, эта надбавка должна оправдываться визуальными или функциональными требованиями.
Этикетки, наносимые с помощью клея (метод «cut-and-stack»), преобладают в массовом производстве товаров повседневного спроса — например, пивных бутылок и консервированных овощей — где главным фактором является стоимость одной этикетки. Такое оборудование требует более тщательного обслуживания (емкости для клея необходимо регулярно очищать), а время переналадки более длительное, однако при огромных объемах производства экономия на материалах становится значительной. Для небольших и средних партий продукции, а также при частых сменах артикулов PSL почти всегда является более практичным выбором.
Маркировка банок: почему цилиндрические ёмкости требуют особого подхода
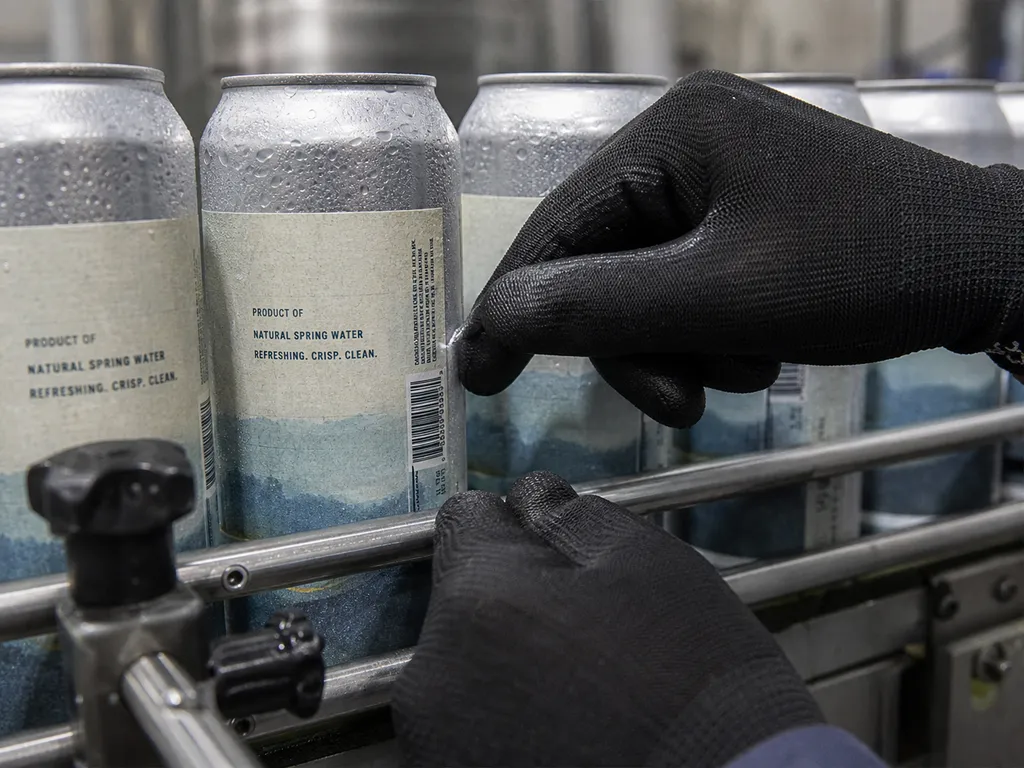
Именно в этом заключается слабое место большинства руководств по этикетированию самоклеящимися этикетками. В них абстрактно говорится о “таре” — бутылках, банках, картонных коробках — и все эти виды тары рассматриваются как взаимозаменяемые. Однако при этикетировании металлических банок вы сталкиваетесь с рядом физических и экологических проблем, которые не учитываются в стандартной стратегии этикетирования бутылок.
Банка — это не просто очередной цилиндр. У неё есть двойной шов на каждом конце, возможно, ребро или выступ для усиления конструкции, а также поверхность, которая на линии розлива за считанные секунды переходит от температуры окружающей среды к холодной и влажной. Вот что это означает на практике — и как с этим справиться.
Геометрия одежды: кривизна, швы и сжимающаяся этикетка
Посмотрите на стандартную пищевую банку. Двойной шов вверху и внизу — завальцованный ободок, соединяющий дно банки с корпусом — занимает по 2,8–3,2 мм вертикальной высоты с каждой стороны. Это пространство недоступно для размещения этикетки. Фактическая площадь для этикетки — полезная плоская область между швами — уже, чем общая высота банки. Планируйте высоту этикетки с учетом этого, оставляя запас безопасности не менее 2 мм от края каждого шва.
По периметру обволакивающие этикетки необходимо обрезать до точной длины. Этикетка должна быть достаточно длинной, чтобы полностью покрыть корпус банки с нахлестом 3–5 мм на стыке — нахлест представляет собой место, где этикетка приклеивается к самой себе, а не к банке, и именно это самоклеящееся соединение предотвращает отрыв края этикетки. Если обрезать слишком коротко, края начнут отрываться. Если обрезать слишком длинно, нахлест создаст заметный валик двойной толщины.
Диаметры банок могут соответствовать стандартным в отрасли системам нумерации — диапазону 202–603, принятому в североамериканском производстве банок, который охватывает диапазон примерно от 52 мм до 153 мм. Если ваша этикетировочная машина не способна работать со всем диапазоном диаметров банок, каждое изменение артикула (SKU) будет требовать замены оправок или направляющих.
Факторы, связанные с поверхностью и окружающей средой: холод, влажность и высокая скорость движения
Условия эксплуатации линии розлива создают ситуацию, которую невозможно полностью предусмотреть в техническом паспорте этикетки. После холодного розлива — широко распространённого в производстве крафтового пива, кофе холодного заваривания и некоторых молочных диетических продуктов — температура поверхности банки снижается до 2–5 °C, и практически сразу образуется конденсат. Эта плёнка воды располагается между клеем и металлом, снижая начальную адгезию на 40–60%. Стандартный клей, рассчитанный на комнатную температуру, не обеспечит надёжного сцепления в таких условиях.
На противоположном конце термического спектра продукты, прошедшие горячее розливное производство, выходят из автоклава или пастеризатора при температуре 40–60 °C. Клей должен быть достаточно стабильным, чтобы не растекаться во время нанесения, но при этом оставаться эластичным по мере охлаждения банки и усадки металла. Термические циклы — от высокой температуры в автоклаве до хранения при комнатной температуре — создают для адгезии этикеток более сильную нагрузку, чем предполагают большинство производителей, пока от клиента не вернётся поддон с отклеившимися этикетками.
Еще одним фактором может стать состояние поверхности. На некоторых жестяных банках остается тонкий слой антикоррозионного масла, оставшегося после производственного процесса. Это масло невидимо, но оно снижает поверхностную энергию настолько, что ухудшает адгезию. Установка для протирания или обработки пламенем, расположенная перед этикетировочной машиной, устраняет этот риск, однако многие небольшие линии пропускают этот этап — до тех пор, пока сбой в процессе этикетирования не заставит их заняться этим вопросом.
На линии, обрабатывающей 100 банок в минуту, время нанесения этикетки на каждую банку составляет примерно 0,6 секунды. Именно состояние поверхности банки в течение этого 0,6-секундного интервала определяет, правильно ли приклеится этикетка. Второго шанса при следующем обороте не будет.
Выбор этикетировочной машины для линий по производству банок
После того как вы разобрались с проблемами, связанными с материалами и окружающей средой, выбор оборудования становится очевидным. На что следует обратить внимание при выборе машины для наклеивания этикеток на банки?
Во-первых, точность размещения. Этикетировочные машины с сервоприводом, обеспечивающие повторяемость ±0,5 мм, являются отраслевым стандартом для предприятий, уделяющих особое внимание качеству. Системы с шаговым приводом, обеспечивающие повторяемость ±1,5 мм, подходят для крупных этикеток с широким допуском по регистрации, однако для узких этикеток или многопанельных конструкций требуется сервоуправление.
Во-вторых, диапазон диаметров и скорость переналадки. Этикетировочная машина, рассчитанная на банки диаметром от 50 до 180 мм, охватывает подавляющее большинство коммерческих форматов банок. Системы быстрой смены оснастки с регулировкой диаметра без использования инструментов позволяют сократить время переналадки с 30–60 минут до 5–10 минут — это важный фактор для компаний, занимающихся копакерингом, и линий с большим количеством артикулов.
В-третьих, совместимость с влажной средой. Если на вашей линии используется наполнение из холодного сырья, происходит конденсация после пастеризации или проводится промывка, рама, датчики и электроника этикетировочной машины должны быть рассчитаны на воздействие влаги. Конструкция из нержавеющей стали и корпуса с классом защиты IP65 — это минимальные технические характеристики, на которых следует настаивать.
В-четвёртых, готовность к интеграции. Этикетировочная машина должна взаимодействовать с оборудованием, расположенным как выше, так и ниже по технологической цепочке: принимать сигналы о скорости от розливного оборудования, отправлять сигналы о неисправностях на контроллер линии и синхронизироваться со следующей за ней станцией маркировки. Предпочтительнее выбирать стандартные промышленные протоколы связи (EtherNet/IP, Profinet или Modbus TCP), а не проприетарные системы, которые привязывают вас к одному поставщику.
Один честный совет от специалистов в области упаковки: покупка самой дешёвой этикетировочной машины — верный способ потратить больше денег. Как выразился один руководитель производства на отраслевом форуме: “Машины от Vevor никогда не наклеивают этикетки как следует”. У машин начального уровня зачастую не хватает качества датчиков, жёсткости рамы и точности траектории движения полотна, чтобы обеспечить стабильное размещение этикеток на производственной скорости. Экономия исчезает из-за простоев, пропущенных этикеток и брака продукции уже через несколько недель после установки. Для предприятий, серьезно относящихся к обеспечению бесперебойной работы, стоит обсудить сотрудничество с производителем, специализирующимся на интеграции в упаковочные линии, на ранних этапах разработки технического задания. Например, компания Levapack предлагает машины для этикетирования, настроенные в соответствии с вашими производственными требованиями с сервоприводной системой установки, совместимостью с тарой различного диаметра в диапазоне 50–180 мм, а также возможностью интеграции маркировочной станции в комплексную линию розлива и запечатывания — такой подход позволяет избежать взаимных обвинений между поставщиками отдельного оборудования в случае нарушения синхронизации. Для команд, работающих с тарой нестандартных размеров или со специализированными схемами расположения линий, индивидуальные решения в области упаковочного оборудования может быть спроектировано с учётом конкретного формата банки и требуемой производительности, а не путем адаптации стандартного оборудования к нестандартному применению.
Интеграция процесса маркировки в комплексную упаковочную линию
Этикетировочная машина с чувствительным к давлению механизмом не работает изолированно. На реальном производственном участке этикетировочная станция расположена между машинкой для запечатывания и маркировочной машиной, синхронизируя свою работу с разливочной машиной, расположенной выше по технологической цепочке, и передавая продукцию упаковочной машине, расположенной ниже по цепочке. Именно понимание этих взаимозависимостей позволяет отличить плавный ввод в эксплуатацию от месяца устранения неисправностей.
Типичная линия по производству консервов работает в следующем порядке: депаллетизатор → промывочная машина → розливная машина → закрутка → этикетировочная машина → маркировочная машина → упаковочная машина → паллетизатор. Номинальная скорость этикетировочной машины должна соответствовать производительности разливочной машины или превышать её. Если разливочная машина, работающая со скоростью 120 циклов в минуту, подключена к этикетировочной машине с номинальной скоростью 80 циклов в минуту, это создаёт «узкое место», которое ограничивает пропускную способность всей линии. Линия работает со скоростью самой медленной станции.
Три практических аспекта, которые следует учитывать при интеграции:
- Синхронизация скорости. Конвейер этикетировочной машины должен точно синхронизироваться со скоростью конвейера основной линии. Любое расхождение между ними приводит к тому, что этикетка наклеивается раньше или позже относительно банки — а при скорости 120 штук в минуту погрешность синхронизации в 50 миллисекунд приводит к смещению размещения на 6 мм.
- Буферные зоны. Оставьте не менее 1,5 метра конвейера между машиной для заваривания банок и этикетировочной машиной, а также еще 1,5 метра между этикетировочной машиной и маркировочной машиной. Эти буферные зоны компенсируют естественные колебания расстояния между банками и предотвращают распространение кратковременной задержки на одной станции на следующую.
- Интеграция системы управления. Идеальным вариантом является использование одного ПЛК, управляющего всей линией — это позволяет этикетировочной машине реагировать на сигналы остановки/запуска, поступающие с любой предшествующей или последующей станции. Без интегрированной системы управления замятие в кодировальном устройстве остается незамеченным для этикетировочной машины, которая продолжает наклеивать этикетки на банки, скапливающиеся в очереди.
При создании или модернизации полной производственной линии приобретение станции этикетирования у того же интегратора, который поставляет оборудование для розлива и запечатывания, позволяет избежать взаимных обвинений в случае нарушения синхронизации. Интеграция линии из рук одного поставщика также упрощает послепродажное обслуживание — один контакт, одна гарантия, одна система логистики запасных частей. Альтернативный вариант — покупка самого дешевого оборудования для каждой станции и самостоятельная их интеграция — может сработать, но весь риск, связанный с интеграцией, ложится исключительно на вашу команду.
Как выбрать подходящую самоклеящуюся этикетку: практический контрольный список
Разница между этикеткой, которая великолепно смотрится на макете, и этикеткой, которая проходит 150 cpm смену за сменой без единой поломки, — это не дело случая. Это результат тщательной проработки каждого элемента — основного материала, клея, подложки, оборудования — как единой взаимосвязанной системы, а не просто списка отдельных решений.
Список литературы
- ASTM International. “ASTM D5375/D5375M-98(2023) — Стандартные методы испытаний на отрыв подложки при высоких скоростях от самоклеящегося этикеточного материала”. 2023 г. https://www.astm.org/d5375-d5375m-98r23.html
- Quadrel Labeling Systems. “Что такое самоклеящиеся этикетки? Принцип их работы, материалы, клеи и области применения”. Апрель 2026 г. https://www.quadrel.com/what-are-pressure-sensitive-labels/
- Resource Label Group. “Преимущества и области применения самоклеящихся этикеток”. Октябрь 2022 г. https://www.resourcelabel.com/blog/2022/10/31/advantages-disadvantages-pressure-sensitive-labels/
- CTM Labeling Systems. “Этикетки, реагирующие на давление, и самоклеящиеся этикетки — есть ли разница?” https://ctmlabelingsystems.com/pressure-sensitive-labels-vs-self-adhesive-labels-is-there-a-difference/
- Weber Packaging Solutions. “Что такое самоклеящаяся этикетка?” Апрель 2022 г. https://info.weberpackaging.com/blog/what-is-a-pressure-sensitive-label
- Future Market Insights. “Прогноз развития рынка самоклеящихся лент и этикеток”. 2026 г. https://www.futuremarketinsights.com/reports/pressure-sensitive-tapes-and-labels-market
- CCL Healthcare. “Лучшее руководство по самоклеящимся этикеткам”.” https://cclhealthcare.com/blog/pressure-sensitive-labels-guide/
- Levapack. “Машины для наклеивания банок”.” https://www.levapack.com/can-labeling-machines/
- Levapack. “Индивидуальные решения в области упаковочного оборудования”.” https://www.levapack.com/customization/
- Levapack. “Контакты”.” https://www.levapack.com/contact/
- Levapack. Главная страница. https://www.levapack.com/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL