
Прошло двадцать минут с начала партии, когда линия без видимой причины замедлилась. Шнек продолжает вращаться, бункер по-прежнему выглядит наполовину заполненным, а банки, выходящие из дозатора, становятся всё более пустыми. Кто-то стучит молотком по боковой стенке бункера. Поток возобновляется на две секунды, а затем снова прерывается. Эта прерывистость вызвана образованием мостика порошка. Частицы над выпускным отверстием сформировали самоподдерживающуюся арку, и шнек, расположенный под ней, дозирует воздух.
Почти каждый раз завал образуется в одном и том же месте: в конусной части бункера и на подающем башмаке, расположенном непосредственно над входом в шнек. Именно там порошок наиболее уплотнён, а проход — самый узкий. Кроме того, именно в этом месте трение, механическое зацепление и сцепление под воздействием влаги создают наилучшие условия для образования завала над выходом. Шнек ниже продолжает дозировать, показания веса колеблются, а оператор видит, что машина работает, но при этом ничего не делает.
Этот термин используется в нескольких значениях, поэтому стоит уточнить, о каком именно варианте идет речь в данной статье. Под “образованием мостов порошка” здесь понимается ситуация, когда сыпучий порошок перестает течь внутри оборудования для транспортировки и загрузки: бункеров, питателей и зоны входа шнекового заполнителя. Речь не идет о «мостиков образовании» при перезарядке боеприпасов, когда гранулы под давлением заклиниваются в горловине гильзы. Это не те сообщения о «мостиках в бункере», где речь идет о застревании пустых банок в сортировочном бункере, и это не спекание бетонных или древесных гранул в их контейнерах. Одно и то же слово, но разные физические явления. Если ваша проблема заключается в том, что порошок не сыплется, читайте дальше; остальная часть этой страницы посвящена именно вам.
К числу типичных виновников относятся мелкие, однородные порошки: мука, сухое молоко, какао, смеси специй, протеиновые смеси, порошковые моющие средства. Чем светлее и мельче порошок и чем больше влаги он впитывает из воздуха, тем более прочную дугу он может сформировать. Гранулы и сыпучие кристаллы тоже могут застревать, но для этого им обычно нужна дополнительная «помощь»: острый угол, переполненный бункер или влажная погода.
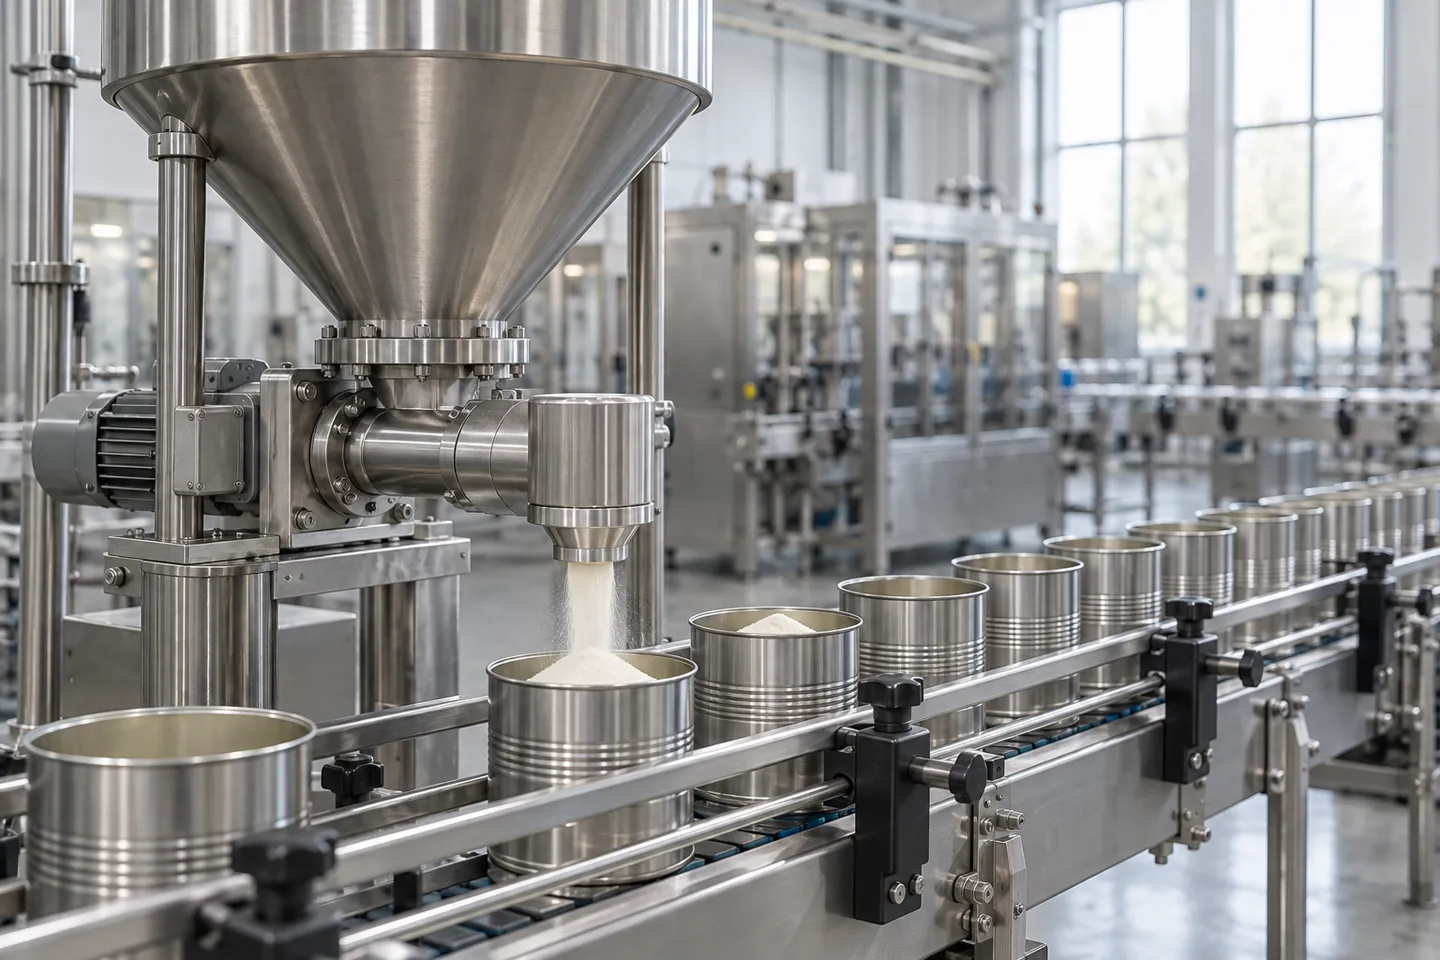
Сначала диагностика, потом ремонт: образование мостов, образование ям, наслоение или промывка
Прежде чем что-либо трогать, стоит выяснить, с каким из четырёх классических нарушений потока вы на самом деле столкнулись, поскольку способы их устранения диаметрально противоположны. “Порошок не поступает” — это симптом, а не диагноз.
Краткий обзор четырёх видов сбоев в потоке
| Сбой | Что происходит | Как это выглядит на поле | «Right First Response» |
|---|---|---|---|
| Соединение (арочное соединение): | Над выходом, расположенным выше шнека, установлена устойчивая арка, благодаря которой ничего не выпадает. | Поток полностью прекращается; уровень материала в бункере застывает; шнек вращается всухую. | Осторожно разбейте арку (легкая вибрация сверху на сыпучем снегу; в противном случае — расчистите и освободите дорогу), а затем устраните причину. |
| Ратолинг: | Только узкий канал над выпуском опорожняется, в то время как порошок прилипает к стенкам. | Уровень в колонне понижается, а затем останавливается; стены выглядят покрытыми каким-то слоем. | Сначала заделайте отверстие сверху, а затем обработайте углы стен и завершите отделку. |
| Склеивание: | Порошок образует слоистые, затвердевшие отложения на стенках и конусе. | Постепенное снижение скорости в течение нескольких дней; появление комков в продукте. | Снимите пленку и очистите поверхность; затем устраните влагу и остатки. |
| Промывка (заливка): | Порошок теряет структуру и сыплется бесконтрольно. | Переполнение и разливы; перегрузка по весу. | Удалите воздух или слегка уплотните; проверьте соответствие скорости подающего шнека. |
Дорогостоящие ошибки возникают из-за того, что одну неудачу принимают за другую. Если к проблеме образования «крысиных нор» добавить вибрацию, то на стены высыплется ещё больше порошка. Если же решить проблему «промывки», то получится «мост» на завтра. Например, если ошибочно принять «промывку» за «мост», люди начнут уплотнять порошок, который и без того был слишком воздушным, чтобы удержать арку. Эта классификация не носит чисто академический характер; от неё зависит, за какой рычаг вы потянете (Журнал «Processing», 2023).
Есть также правильный и неправильный способы провести следующие тридцать минут. Неправильный способ описан в активной ветке на r/AskEngineers. Инженер-технолог рассказывает там, как операторы протыкают бункер прутом, в то время как пневматические стучалки ломаются примерно раз в неделю, а влажность только усугубляет проблему слеживания материала (r/AskEngineers, 2025). Удары молотком оставляют вмятины на нержавеющей стали, и каждая вмятина превращается в выступ, который служит отправной точкой для образования следующей дуги. Протыкание стержнем повышает риск загрязнения зоны контакта с пищевыми продуктами. Специалисты по модернизации оборудования на месте оценивают затраты времени на устранение последствий серьезного инцидента в 30–60 минут на очистку и восстановление рабочего состояния (Uniflow — оборудование для упаковки, 2026). Они также отмечают, что погрешности в расчетах веса выходят за пределы ±2%, когда частичный мост лишает винт питания.
Эти цифры объясняют, почему стоит избавиться от рефлекса «сначала починить». Точный диагноз и взвешенная реакция занимают всего несколько минут. Привычка просто «забивать» обходится в те же самые минуты в каждую смену и незаметно ухудшает геометрию. Постоянное решение лежит на один уровень ниже — в порошке, бункере и механизмах вокруг впускного отверстия.
Во что обходится один неправильно прочитанный сигнал
30–60 мин
чтобы очистить и сбросить настройки после одного серьезного моста
±2%+
сдвиг заполняющего веса при частичной перегрузке моста, приводящей к недостаточному питанию шнека
Данные, представленные компаниями, занимающимися модернизацией оборудования на местах, 2026 год.
Где проблема «бриджинга» действительно решена: порошок, геометрия и активная помощь
У возникновения заторов редко бывает одна единственная причина, поэтому «универсальные» решения, как правило, не оправдывают ожиданий. Рассмотрим три уровня, на которых можно решать эту проблему: поведение пороха, форма контейнера и тип устройства, установленного на входе. Работайте над ними именно в этом порядке, и тогда большинство машин смогут работать даже с проблемным порохом.
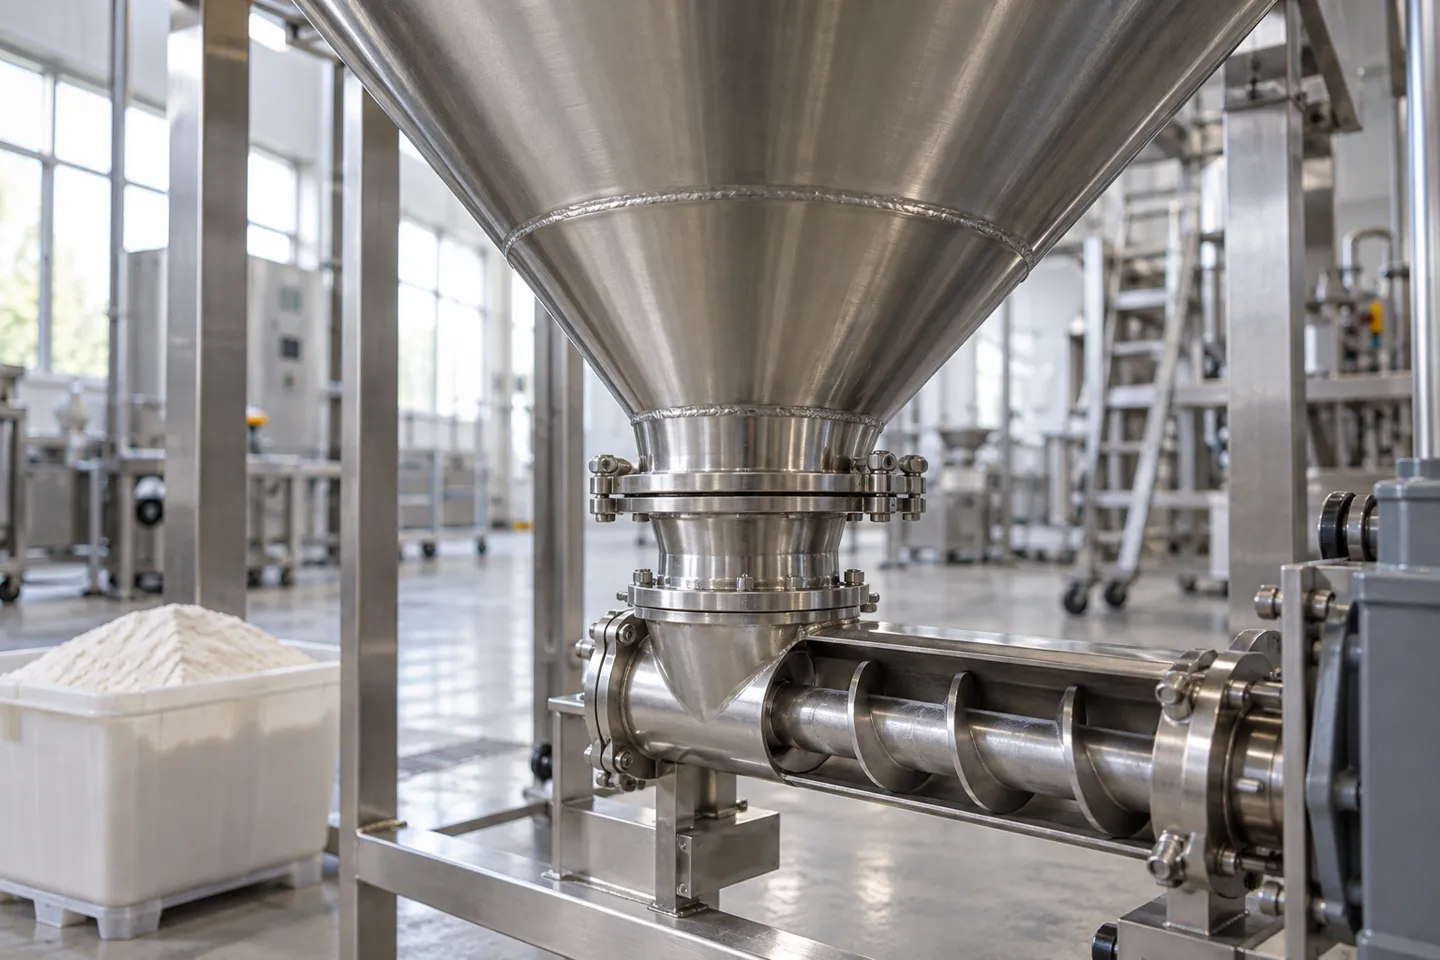
Пять свойств порошка, которые помогут вам справиться с образованием мостиков
На первом месте стоит мелкозернистость: чем мельче частицы, тем больше площадь контакта и тем сильнее межчастичное трение на грамм. Гигроскопичность выступает в роли ускорителя: смеси, содержащие сахар, сухое молоко и смеси специй поглощают влагу из воздуха и в течение смены приобретают прочность как материал для образования свода. Неправильной формы частицы сцепляются друг с другом, как каменная кладка из щебня, а не скользят, как мраморные шарики. Порошки с низкой насыпной плотностью уплотняются в удивительно стабильные структуры, поскольку вес, давящий сверху и вызывающий сдвиг арки, очень невелик. А колебания влажности от партии к партии объясняют классическую жалобу о том, что машина “на прошлой неделе работала нормально”: та же машина, но порошок более влажный.
Меры, связанные с сырьем, обходятся недорого и их стоит реализовать в первую очередь. Просеивайте комки перед бункером, смешивайте партии для выравнивания влажности и размера частиц, а также отбраковывайте поступающие партии, не прошедшие проверку на влажность. Ни одна из этих мер не затрагивает само оборудование, но все они влияют на его работу.
Геометрия бункера: решение, которое не требует дополнительных затрат после ввода в эксплуатацию
Стандартный конус с углом наклона 60 градусов, подходящий для гранул, зачастую оказывается слишком полого для сыпучих мелкодисперсных материалов. Именно поэтому в руководствах по модернизации для таких порошков рекомендуется использовать конусы с углом наклона от 70 до 75 градусов либо конструкцию с массовым потоком вместо воронкообразного потока (Uniflow — оборудование для упаковки, 2026). Острые внутренние углы задерживают порошок, который со временем образует заторы, поэтому углы скругляют, а сварные швы шлифуют до гладкости. Размер выпускного отверстия требует поиска оптимального компромисса. Оно должно быть достаточно большим, чтобы преодолеть образование дуги, но не настолько большим, чтобы это сказывалось на точности дозирования, поскольку шнек дозирует именно то количество материала, которое поступает из выпускного отверстия.
Самый устойчивый миф
Более крупное отверстие не всегда гарантирует меньшее образование мостиков. Чрезмерно большое отверстие может привести к неравномерности потока и снизить точность веса наполнения. Геометрия должна обеспечивать соответствие емкости и порошка, а не просто увеличивать размер отверстия.
Активная помощь: агитаторы, вибраторы и сжатый воздух
Наиболее эффективным активным устройством для мелких когезивных порошков является медленно вращающаяся мешалка, которая проникает в зону входа. Именно там образуется свод, куда короткая лопасть заводской комплектации никогда не доходит. Вибраторы — это более распространённый выбор при покупке и более распространённая ошибка. В случае с гранулированными, сыпучими порошками они иногда помогают; в случае с мелкими когезивными порошками они могут ещё больше уплотнить материал свода и усугубить проблему (Uniflow — оборудование для упаковки, 2026). При флюидизации в порошок впрыскивается небольшое количество воздуха; этот метод подходит для порошков, которые плохо сыпутся в основном из-за того, что они слишком легкие. Именно по этой причине некоторые системы IBC и силосов поставляются с ним в качестве стандартного оборудования (Висвал, 2026). Еще один недооцененный элемент находится ниже бункера: подающий шнек, снабжающий дозирующий шнек. При избыточной подаче происходит уплотнение входной зоны; при недостаточной подаче дозирующий шнек начинает вибрировать между заполнениями. Согласование скоростей этих элементов позволяет незаметно устранить одну из скрытых причин.
Если говорить прямо: “просто добавьте вибратор” — это решение, которое с наибольшей вероятностью окажется неудачным. “Это просто плохой порошок” — это оправдание, за которым чаще всего скрывается проблема геометрии, которую можно устранить, внеся изменения в чертеж. Специалисты, работающие на производстве, отмечают, что большинство случаев образования мостиков можно устранить или значительно сократить за счет настройки оборудования и технологического процесса, а не за счет обвинения материала (Uniflow — оборудование для упаковки, 2026).
Подберите меры противодействия в зависимости от типа порошка и знайте, в каких случаях они неэффективны
| Тип порошка | Предпочтительная геометрия | Предпочтительная активная помощь | В каких случаях этот подход не работает |
|---|---|---|---|
| Гранулы, не образующие комков: | Обычно достаточно стандартного конуса с углом 60 градусов. | Периодическая вибрация допустима. | Острые углы или переполнение могут привести к застреванию даже сыпучего материала. |
| Мелкодисперсные порошки со средней когезией: | Более крутой конус (от 70 до 75 градусов), закругленные углы, отполированные сварные швы. | Медленно вращающаяся мешалка достигает зоны впуска. | Если не контролировать влажность, даже тесто с идеальной геометрией может покрыться коркой. |
| Порошки с высокой когезией и гигроскопичностью: | Конструкция с массовым расходом; герметичные крышки бункеров; подача осушённого воздуха. | Мешалка на входе и система регулирования влажности. | Влажность воздуха, превышающая допустимые пределы для порошка, приводит к выходу оборудования из строя; это становится проблемой всего помещения. |
| Легкие порошки с низкой насыпной плотностью: | Винт с широким шагом и неглубокими канавками для предотвращения уплотнения грунта. | Мягкая флюидизация, а не вибрация. | Вибрация уплотняет эти порошки; чрезмерная флюидизация приводит к их вымыванию. |
Обратите внимание на то, что объединяет элементы в правой колонке: аппаратное обеспечение не может превзойти неконтролируемое пространство. В этом заключается предел данной станции, и именно поэтому следующая станция посвящена цифрам, которые вы можете фиксировать каждый день.
Компания Levapack подбирает геометрию бункера, зону действия перемешивателя и систему управления подачей с учетом особенностей именно вашего порошка, а не исходя из стандартных каталожных значений, и строит оборудование в соответствии с этими техническими характеристиками.
Подберите машину под свой порошокЕжедневные группы, которые продолжают налаживать связи
Два показателя во многом определяют ход событий от недели к неделе, и оба зависят от условий в помещении, а не от оборудования. Первый — это влажность. Для большинства пищевых порошков поддержание относительной влажности в производственном помещении в диапазоне от 40% до 55% позволяет сдерживать гигроскопическое спекание на достаточно низком уровне, чтобы с ним можно было справиться. Для сильно гигроскопичных продуктов также необходимы герметичные крышки бункеров и осушенный приточный воздух. В летние недели следует проводить дополнительные проверки, поскольку оборудование, которое нормально работало в марте, может начать забиваться в июле, даже если ничего больше не изменилось.
Второе число — это уровень наполнения бункера. Во время производства поддерживайте уровень наполнения бункера в пределах примерно от 40% до 70%, при этом датчик уровня должен замыкать контур управления дозатором долива (Uniflow — оборудование для упаковки, 2026). Обе крайности приводят к проблемам: полный бункер уплотняет порошок на входе, а почти пустой — обеспечивает неравномерную подачу и создает риск образования частичных мостиков. Стабильное давление в головке обеспечивает равномерное захватывание шнеком, что впоследствии проявляется в более стабильных показателях веса заполнения.
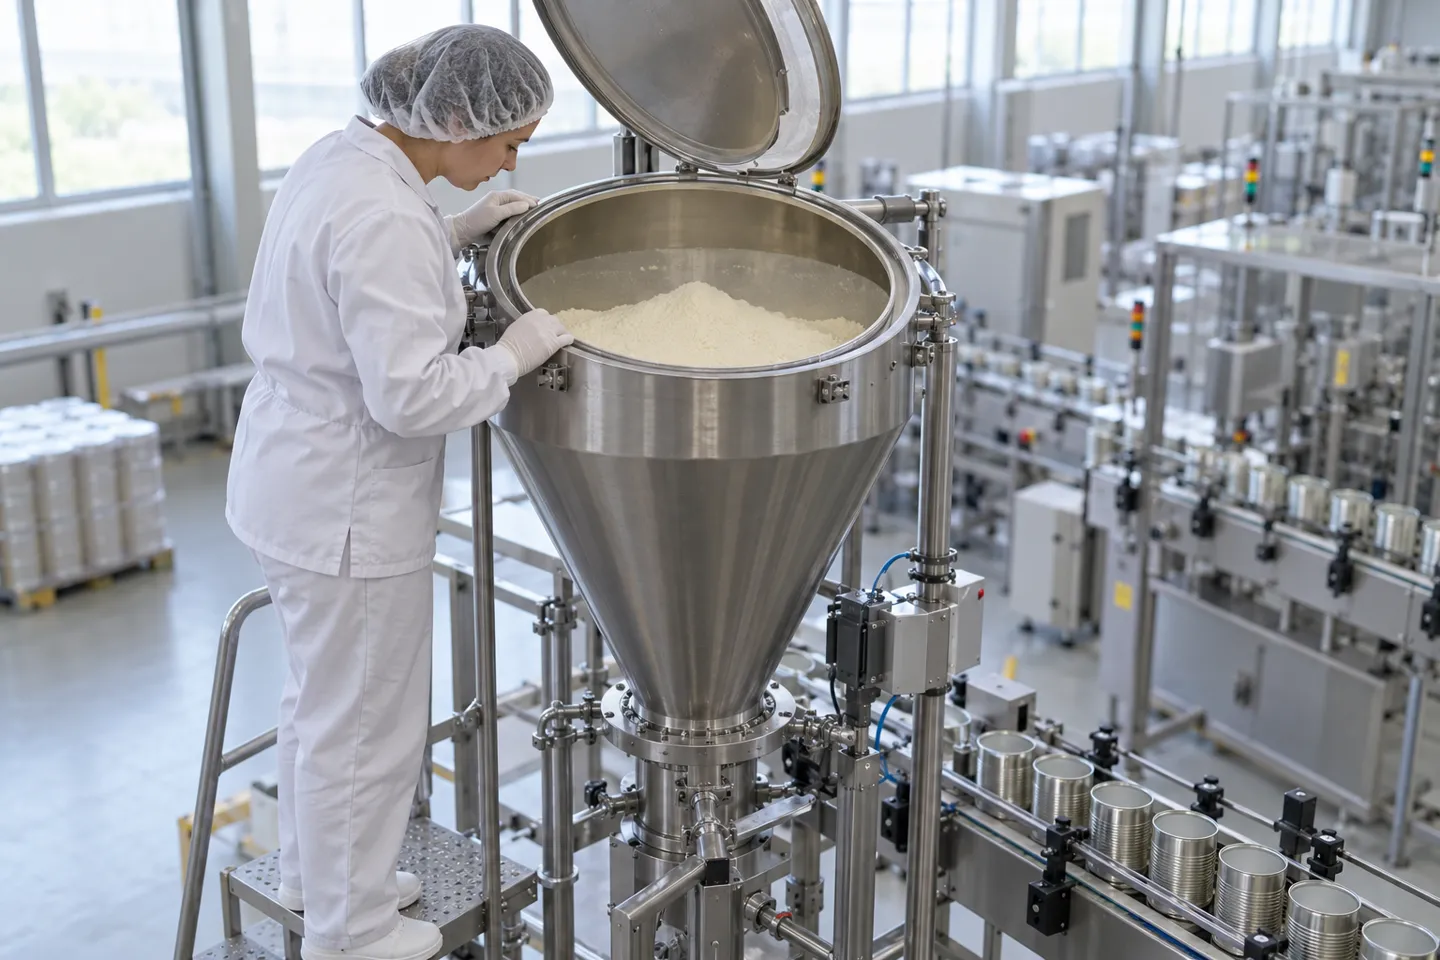
Между партиями очистка является скрытой мерой профилактики образования мостов. Остатки, оставшиеся на стенках бункера и винтовых лопастях, служат зародышами для образования мостов при следующем цикле. Полный демонтаж и протирка должны проводиться при каждой смене партии, при этом особое внимание следует уделять зоне выхода. Предприятия, производящие большое количество наименований продукции на одном и том же оборудовании, подвержены наибольшему риску, поскольку смены партий происходят часто в силу особенностей технологического процесса.
Ежедневный контрольный список по предотвращению образования мостов
- Поддерживайте влажность в помещении на уровне 40-55% RH; для сильно гигроскопичных порошков также предусматриваются герметичные крышки бункеров и осушенный приточный воздух.
- Следите за тем, чтобы бункер 40-70% был заполнен до уровня, при котором датчик уровня замыкает контур дозаправки.
- При каждой смене полностью разбирать и протирать; очищать зону выхода скребком.
- Синхронизируйте скорость подающего шнека со скоростью дозирующего шнека.
- Перед вводом в эксплуатацию необходимо определить, кто несет ответственность за влажность в помещении для промывки тары и за микроклимат в помещении.
За этим контрольным списком скрывается одно важное замечание: промывка пустых банок приводит к попаданию воды и влаги, климатические условия в помещении зависят от кого-то, а скорости подачи должны быть согласованы. Вопрос о том, кто отвечает за что, относится к этапу ввода в эксплуатацию, и гораздо дешевле задать его до оформления заказа, чем после. Именно для этого и предназначена следующая станция.
Проверьте технические характеристики перед покупкой: запрос предложений по предотвращению мостового соединения и приемочные испытания
Для всех вышеперечисленных параметров существует коммерческая версия. Каждый параметр оборудования, определяющий вероятность образования мостов порошка (угол наклона конуса, радиус действия мешалки, размер выпускного отверстия, система контроля уровня, качество поверхности), фиксируется на этапе проектирования. Поэтому этап запроса предложений является наиболее экономичным моментом для предотвращения образования мостов, а запрос предложений — подходящим документом для решения этой задачи.
Шесть пунктов, которые должны быть указаны в вашем запросе на предложение
Сформулируйте запрос, ориентируясь на шесть пунктов. Во-первых, перемешивание: опишите форму материала и потребуйте, чтобы перемешивание достигало зоны входа шнека, а не ограничивалось только верхней половиной конуса. Во-вторых, угол наклона конуса: сообщите поставщику о поведении вашего порошка и спросите, какой угол наклона и какой выход предусмотрены в их конструкции для данного материала. В-третьих, контроль уровня: датчик уровня с системой дозаправки в режиме замкнутого цикла, чтобы диапазон от 40% до 70% поддерживался автоматически. В-четвертых, точность и стабильность потока: попросите гарантировать дозировочный допуск при стабильном потоке, а не на испытательном стенде с «послушным» порошком. В-пятых, контактные поверхности: класс материала, качество внутренней поверхности и обработка сварных швов, исключающая наличие уступов. В-шестых, конструкция для переналадки: возможность разборки без инструментов, чтобы процедура очистки, предусмотренная в предыдущем разделе, действительно выполнялась.
Запрос предложений по предотвращению мостовых соединений, в шести строках
- Агитационная конструкция, обеспечивающая гарантированное охват зоны входа шнека.
- Угол наклона конуса и размер выпускного отверстия подбираются с учетом характеристик вашего порошка, а не по стандартным значениям из каталога.
- Датчик уровня с системой долива в режиме замкнутого контура.
- Гарантируется точность дозирования и стабильность расхода.
- Марка контактного материала, качество внутренней поверхности и обработка сварных швов.
- Разборка без использования инструментов для очистки при смене заготовки.
Чтобы было понятно, о чём следует спрашивать: некоторые производители указывают номинальную точность дозирования ±1 г и изготавливают контактные детали из пищевой нержавеющей стали марки 304 или 316 толщиной 2 мм (Левапак, 2026 г.). Эти же производители перед отправкой подвергают каждую машину более чем 100 последовательным испытательным циклам, завершая процесс 48-часовым испытанием без нагрузки и записью видеопроверки. Именно такой уровень подробности в опубликованной информации и является правильным ответом на данный запрос предложений, независимо от того, у кого вы будете закупать оборудование.
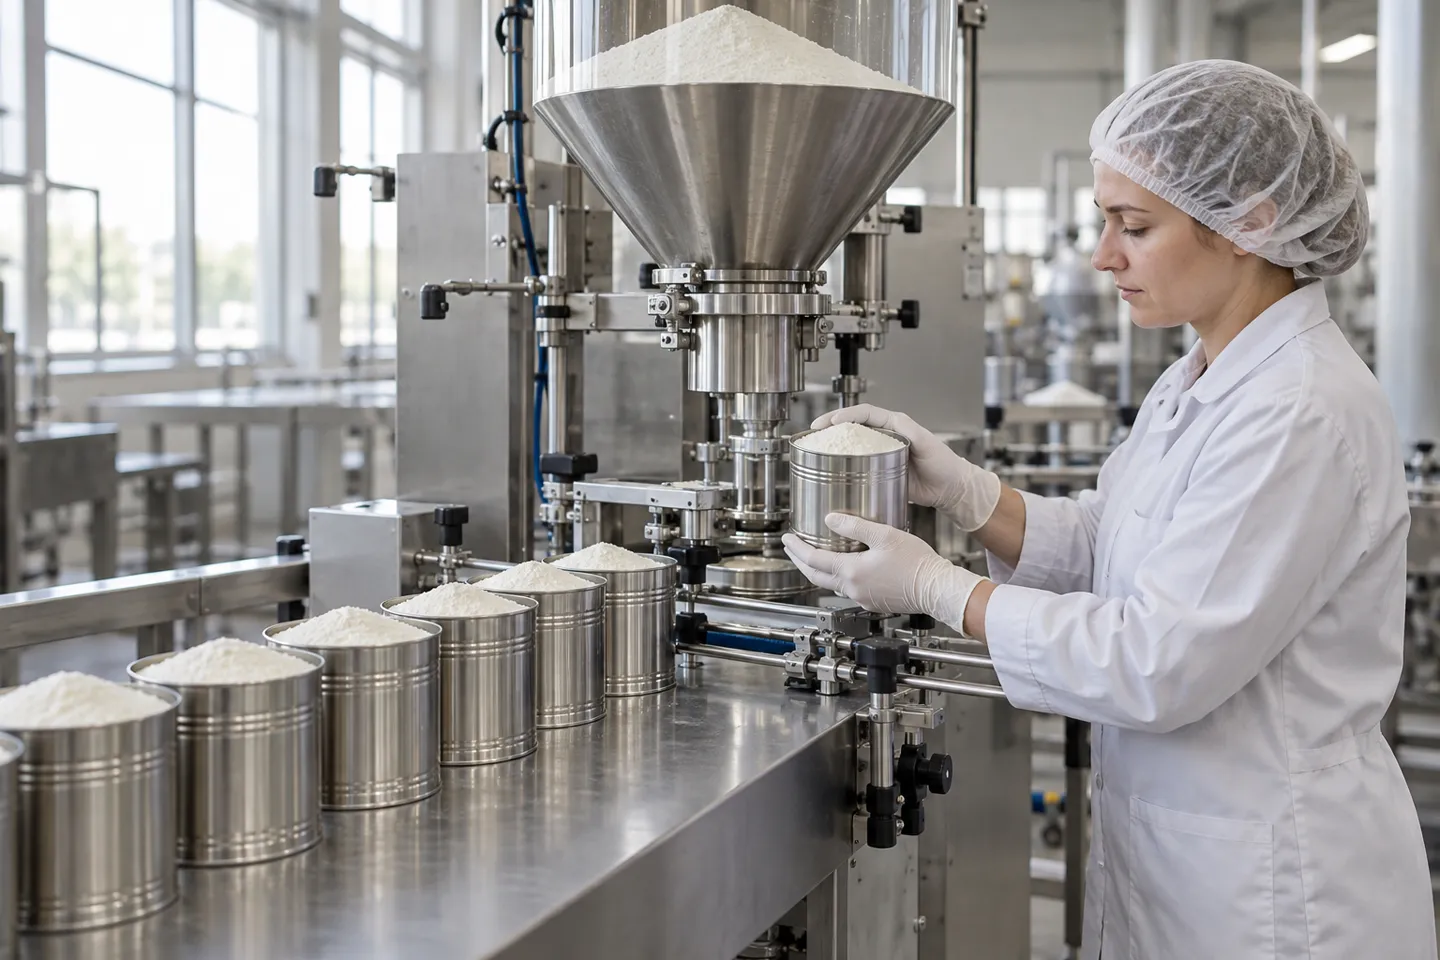
Приемочное тестирование: ваш порошок, ваши показатели
Демонстрация с использованием стандартного порошка поставщика доказывает, что оборудование работает с этим порошком. Приемка означает непрерывный цикл работы с вашим собственным порошком, с заданной вами массой наполнения и в вашей таре. В ходе цикла важны три показателя: количество случаев образования мостиков, время, необходимое для устранения каждого из них, и отклонение от заданной массы наполнения. Попросите предоставить протокол испытаний в письменном виде и видеозаписи циклов работы, чтобы результаты сохранились после завершения цикла продаж.
Единственное предложение, которое стоит запомнить
Поставщик должен провести непрерывное тестирование вашего порошка, а затем предоставить вам в письменном виде данные о количестве пропущенных частиц, времени очистки и отклонении веса.
01
Количество мостов
арки во время пробежки
02
Время очистки
несколько минут, чтобы восстановить поток
03
Сдвиг веса
отклонение от номинальной массы засыпки
Модернизация или замена: порядок принятия решения
Если пациентом является действующая машина, оценивайте ситуацию по порядку. Начните с ежедневных настроек, поскольку корректировка влажности и уровня практически ничего не стоит. Переходите к модификациям геометрии: вставки с более крутым конусом, более длинная мешалка, закругленные углы. Только после этого рассмотрите возможность замены машины. Модернизация действительно целесообразна, и специалисты на местах фиксируют случаи, когда она оказалась эффективной. Однако рассматривайте их данные с учётом конкретных условий: по одним данным, на линии по производству протеиновых порошков до модернизации происходило от 3 до 5 случаев образования мостиков за смену с колебаниями точности ±1,81 TP3T (Uniflow — оборудование для упаковки, 2026). После модернизации количество сбоев снизилось практически до нуля, а показатели варьировались в диапазоне от ±0,31 TP3T до ±0,41 TP3T. Это полезная информация, а также признание того, с чем сначала пришлось столкнуться покупателю. При покупке нового оборудования шестистрочный запрос на предложение (RFQ) в сочетании с приемочными испытаниями — это способ, с помощью которого эти «уроки» оплачиваются заранее.
Деловая сторона «потока»
Расчеты по производству оказываются неумолимыми, как только цифры, приведенные выше на этой странице, умножаются. Изготовление полноценного моста занимает от 30 до 60 минут; при изготовлении неполного моста нагрузка выходит за пределы ±2%. В любом случае, даже если это происходит всего несколько раз в неделю, это незаметно съедает ту маржу, которую обещала более низкая цена станка. Станок, который изначально считается “дешевым”, а затем дорабатывается с помощью вибраторов и молотковых отметин, к концу года редко остается дешевым.
Именно поэтому пункт о приемке является фильтром для поставщиков, а не просто тестовым сценарием. Поставщик, который соглашается использовать ваш порошок, предоставляет протоколы заводских испытаний и подтверждает результаты приемки, честно оценивает ценовые риски. Поставщик, который указывает в предложении только номинальную скорость по каталогу порошка, продает вам «привилегию» стать объектом его исследования по модернизации.
Для дилеров и системных интеграторов эта же логика идет ещё на шаг дальше. Когда заказчик спрашивает, сможет ли его белковая смесь пройти через предлагаемую линию, дилер, который отвечает, упомянув угол наклона конуса, зону перемешивания и контроль уровня, продаёт комплексную схему. Тот же, кто отвечает, просто показав брошюру, продаёт лишь само оборудование. Вопросы, приведённые на этой странице, заданные вслух и на раннем этапе, и составляют всю разницу.
Если вы хотите, чтобы геометрия бункера, система перемешивания и система контроля уровня с самого начала были адаптированы к вашему порошку, Левапак изготавливает машины для розлива порошка по заказу и записывает видео с испытаниями после каждого приемочного цикла.
Проведите приемочные испытания вашего порошка
Геометрия бункера, зона перемешивания и система контроля уровня, адаптированные к вашему порошку и проверенные с помощью тестового видео перед отправкой оборудования.
Получите расчет стоимости с учетом типа порошкаСписок литературы
- Uniflow Packaging Machinery. “Образование мостов порошка в шнековых наполнителях: 8 основных причин и проверенные на практике способы устранения”. 2026. https://uniflowpack.com/blog/powder-bridging-auger-fillers-causes-fixes/
- r/AskEngineers (Reddit). “Как решить проблему медленной разгрузки из шнекового конвейера?” 2025 г. https://www.reddit.com/r/AskEngineers/comments/1lp5d38/how_to_solve_slow_discharging_from_a_screw/
- Журнал “Processing” (Hapman). «Изучение явлений образования «крысиных нор» и образования мостов при подаче сыпучих порошкообразных материалов». 2023 г. https://www.processingmagazine.com/material-handling-dry-wet/weighers-feeders/article/53079307/hapman-understanding-ratholing-and-bridging-phenomena-in-bulk-powder-feeding
- Visval. “Решение проблем образования мостиков в порошковых материалах с помощью флюидизации”. 2026. https://www.visval.com/en/powder-handling/powder-bridging


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL