
Если вы читаете это, то, вероятно, уже перешли от поиска по запросу “машина для розлива в банки” к поиску по запросу “линия розлива в банки”. Такое изменение терминологии свидетельствует об изменении подхода: вы больше не рассматриваете отдельные единицы оборудования. Вы рассматриваете систему — взаимосвязанную последовательность машин, которая час за часом будет превращать пустые банки в готовую, герметично закрытую и маркированную продукцию.
Но вот в чём проблема: в большинстве руководств предполагается, что вы наполняете бутылки пивом или газировкой. Если же вы наполняете их протеиновым порошком, кофейными зернами, арахисовым маслом или автомобильной краской, стандартные рекомендации теряют смысл.
В данном руководстве используется иной подход. Оно начинается с вашего продукта — того, что вы на самом деле помещаете в банку, — и далее развивается в этом направлении. К концу вы получите систему принятия решений, которую сможете применять независимо от того, занимаетесь ли вы розливом газированной воды или приправленных орехов.
Что такое линия розлива в банки? Обзор основных компонентов
Линия розлива в банки представляет собой синхронизированную цепочку машин, которая выполняет полный цикл упаковки банок: очистку, розлив, герметизацию, стерилизацию, наклеивание этикеток, маркировку и упаковку. Работа каждой машины в цепочке зависит от работы предыдущей. Если одна из станций работает неэффективно, это сказывается на производительности всей линии.
Вот основные компоненты, которые вы найдёте на типичной линии:
| Компонент | Для чего это нужно | Что произойдет, если вы это пропустите |
|---|---|---|
| Депалетизатор | Подаёт пустые банки с поддонов на конвейер | Ручная загрузка создает узкое место на линии уже с первой минуты |
| Промывочная машина / Очиститель | Удаляет пыль и мелкие частицы из пустых банок | Риск загрязнения; не проходит проверки на соответствие требованиям безопасности пищевых продуктов |
| Наполнитель | Дозирует точное количество продукта в каждую банку | Никаких наполнителей, никаких линий — в этом суть системы |
| Швейная машина | Фиксирует крышку на банке с помощью двойного шва | Продукт протекает, портится или теряет газировку в течение нескольких дней |
| Стерилизатор / Пастеризатор | Осуществляет термическую обработку наполненных банок для обеспечения микробиологической стабильности | Обязательно для продуктов с низкой кислотностью, пива и соков — игнорируйте это на свой страх и риск |
| Этикетировочная машина | Наносит этикетки с названием бренда, списки ингредиентов и штрих-коды | Продукт без этикетки не может продаваться в розницу |
| Кодер | Выводит дату изготовления, номер партии и срок годности | Отслеживание становится невозможным; несоблюдение нормативных требований |
| Упаковщик / Паллетизатор | Упаковывает банки в картонные коробки или лотки и укладывает их стопками на поддоны | Ручная упаковка сводит на нет экономию трудозатрат, достигаемую за счет автоматизации |
Представьте себе конвейер на кухне ресторана: каждая станция выполняет одну задачу, каждая задача зависит от предыдущей станции, а вся линия работает со скоростью самого медленного повара. Линия розлива в банки работает точно так же — именно поэтому покупка самой быстрой розливной машины в мире не принесет вам пользы, если ваша машина для запечатывания банок не сможет за ней угнаться.
Почему тип вашего продукта определяет конфигурацию вашей производственной линии
Именно этот раздел чаще всего пропускают в руководствах по линиям розлива в банки — а ведь именно он имеет наибольшее значение.
Физические свойства вашего продукта определяют, какая технология розлива вам необходима, из каких материалов должно быть изготовлено ваше оборудование, а также требуется ли вам наличие вспомогательных систем, таких как продувка азотом или контроль температуры. Если на этапе определения технических характеристик допустить ошибку, то никакая доработка на производстве не сможет её исправить.
Прежде чем читать дальше, ответьте на два вопроса о вашем продукте:
- Ваш продукт представляет собой жидкую (жидкость, паста) или сыпучую (порошок, гранулы, твердые кусочки) форму?
- Содержит ли ваш продукт растворённый газ (газированные напитки, пиво)?
В зависимости от пересечения этих двух ответов вы попадаете в одну из четырёх приведённых ниже категорий. Каждая категория имеет свою собственную логику подбора оборудования.
Жидкие продукты — напитки, масла, соусы и многое другое
Если вы занимаетесь розливом жидкостей, у вас есть самый широкий выбор оборудования — и самый простой путь к ценам на уровне массовых товаров. Гравитационные розливные машины позволяют недорого разливать негазированную воду и соки. Изобарические (с противодавлением) розливные машины сохраняют CO₂ в пиве или газированных напитках. Объемные поршневые розливные машины обеспечивают точность ±1% при розливе масел, соусов и сиропов.
Одна деталь, которая отличает профессионалов от любителей: контроль содержания растворенного кислорода. В случае с пивом необходимо, чтобы во время розлива поглощение кислорода не превышало 50 частей на миллиард. При превышении этого порога срок хранения сокращается с месяцев до недель. Для соков и чаев, розливаемых в горячем виде (обычно при температуре 85–92 °C), розливные клапаны и резервуары должны быть рассчитаны на длительную работу при высоких температурах — нержавеющая сталь марки 316 здесь является стандартом, а не опцией.
Риск для производителей напитков заключается в перекупке оборудования. Крафтовой пивоварне, производящей 2 000 банок в день, не нужна изобарная линия производительностью 200 CPM. Подробнее о том, как соотносить производительность с реальными потребностями, см. в разделе «Критерии выбора» ниже.
Продукты в порошковой форме — протеиновый порошок, сухое молоко, специи и пищевые добавки
Именно при розливе порошков большинство общих рекомендаций по линиям розлива банок теряют свою актуальность. В отличие от жидкостей, порошки не текут предсказуемо. Их плотность меняется под воздействием вибрации. Они образуют пыль. При повышенной влажности они комкуются. А ваши клиенты сразу замечают недостачу в 2 грамма, когда набирают продукт ложкой.
Основным решением является шнековый дозатор: прецизионно обработанный винт Архимеда, расположенный на дне бункера и приводимый в движение сервомотором. Каждый оборот винта дозирует заданный объем порошка. Точность зависит от консистенции порошка — для сыпучих порошков, таких как сахарный песок, погрешность может составлять ±1%, тогда как для клейких белковых смесей она может увеличиваться до ±2%, если бункер не перемешивается.
В случае мелких порошков размером менее 100 микрон вакуумная розливная технология становится конкурентоспособной: она всасывает продукт в банку, а не вдавливает его, что позволяет уменьшить образование пылевых облаков. Какую бы технологию вы ни выбрали, предусмотрите промывку азотом. Промывка свободного пространства над продуктом азотом после розлива снижает содержание остаточного кислорода до уровня ниже 3%, предотвращая окисление и продлевая срок хранения — это обязательное условие для сухого молока, детских смесей и кофе премиум-класса.
Продукты в твердом виде и в виде гранул — орехи, снеки, кофейные зёрна, конфеты и сухой корм для домашних животных
В данном случае глагол “наполнять” вводит в заблуждение. На самом деле вы не наполняете — вы взвешиваете, а затем опускаете взвешенную порцию в банку.
«Золотым стандартом» является многоголовочный весовой дозатор. Представьте себе от 10 до 14 отдельных весовых бункеров, расположенных по кругу. Продукт поступает сверху через вибрирующий распределительный конус. Каждый бункер получает случайную порцию, взвешивает её самостоятельно и передаёт данные на центральный компьютер. Компьютер просматривает все возможные комбинации из 3–5 бункеров и выбирает набор, суммарный вес которого наиболее близок к заданному значению — и всё это за менее чем миллисекунду.
10-головочный весовой дозатор для гаек или кофейных зерен обеспечивает точность ±0,5–1,5 грамма при производительности 30–60 банок в минуту. 14-головочная установка обеспечивает производительность 70–90 банок в минуту с еще более плотным распределением. Высокая скорость достигается за счет параллелизма: 10 бункеров, производящих взвешивание одновременно, всегда превосходят по производительности один бункер, производящий взвешивание последовательно.
Одно предупреждение: хрупкие продукты, такие как картофельные чипсы или бискотти, разбиваются при падении с высоты более 30 сантиметров. Если ваш продукт крошится, укажите конфигурации с уменьшенной высотой падения и амортизирующие приемные бункеры.
Пастообразные и вязкие продукты — арахисовое масло, джем, мясные консервы и густые соусы
Пасты кажутся обманчиво простыми — “просто более густая жидкость” — но они гораздо суровее, чем любой другой вид, наказывают оборудование, не соответствующее техническим требованиям.
Основная проблема заключается в сопротивлении течению. При комнатной температуре вязкость арахисового масла превышает 100 000 сантипуазов, то есть оно примерно в 100 000 раз гуще воды. Пропускать его через стандартный наполнительный клапан — все равно что пытаться выпить молочный коктейль через палочку для размешивания кофе. Здесь необходим поршневой разливочный аппарат с насосом прямого вытеснения, а диаметр насадки для розлива должен быть как минимум в три раза больше диаметра любых твердых частиц в продукте — в противном случае кусочек клубники в линии по розливу джема приведет к 45-минутной остановке производства.
Если продукт разливается в горячем виде — например, мясные консервы при температуре 85 °C или соусы, разливаемые в горячем виде, — поршневой узел должен выдерживать тепловое расширение без потери герметичности. А если продукт затвердевает при охлаждении (шоколад, жиры, воски), требуются бункеры с подогревом и трубы с рубашкой, чтобы обеспечить его текучесть между партиями.
Полный технологический процесс работы линии розлива в банки — этап за этапом
Понимание этого процесса поможет вам выявить слабые звенья, прежде чем они приведут к дорогостоящим ошибкам. Ниже приведена последовательность действий и, что ещё важнее, объяснение, почему каждый переход имеет значение.

Разгрузка с поддонов → Промывка. Пустые банки поставляются в штабелях на поддонах. Устройство для разгрузки поддонов сбрасывает их на конвейер. Не пропускайте этап промывки: даже совершенно новые банки содержат производственную пыль. Промывка ионизированным воздухом удаляет частицы без использования воды; промывка водой обеспечивает дополнительный санитарный барьер для линий по производству пищевых продуктов.
Промывка → Наполнение. Этот промежуток должен быть коротким — в идеале менее 30 секунд — чтобы предотвратить повторное загрязнение. Скорость конвейера между этими станциями определяет базовый темп работы всей линии.
Наполнение → Запечатывание. Самый ответственный этап на линии. В случае газированных напитков у вас есть 3–5 секунд с момента закрытия наполнительного клапана до момента, когда обжимная машина зафиксирует крышку. Если это займет больше времени, CO₂ выйдет, начнёт образовываться пена, а уровень наполнения изменится. Для негазированных продуктов срочность не столь высока, но поступление кислорода по-прежнему представляет проблему — следует свести к минимуму время, в течение которого банка находится в открытом состоянии.
Сшивание → Стерилизация. Не каждый продукт требует стерилизации после розлива. Пиво и соки, как правило, проходят через туннельный пастеризатор (зоны контролируемого распыления воды при температуре 60–70 °C). Консервированные продукты с низкой кислотностью (мясо, овощи) требуют стерилизации в автоклаве при температуре 121 °C. Если ваш продукт не требует такой стерилизации, эта станция исключается из вашей линии.
Стерилизация → Маркировка → Кодирование. Как только банка запечатана и готова к транспортировке, на ней наносятся идентификационные данные: этикетка с названием бренда, код партии, дата производства и срок годности. Струйная печать отличается экономичностью и гибкостью; лазерная печать обеспечивает постоянность надписей и не требует особого обслуживания.
Кодирование → Упаковка → Укладка на поддоны. Автоматизация на конце производственной линии: банки группируются в картонные коробки или лотки, обернутые термоусадочной пленкой, а затем укладываются на поддоны. Для линий производительностью менее 20 CPM ручная упаковка по-прежнему может быть экономически целесообразной. При более высокой производительности автоматизация окупается за счет экономии на трудозатратах.
Вывод: каждый “промежуток” между станциями — это потенциальная точка отказа. При оценке линии спрашивайте поставщика о времени перегрузки и накоплении продукции, а не только о технических характеристиках отдельных станков.
Технологии розлива в банки — подбор метода в зависимости от продукта
Все технологии розлива решают одну и ту же задачу — заполнить банку определенным количеством продукта — но используют для этого принципиально разные методы измерения. Поймите этот принцип, и вам больше никогда не придется ломать голову над техническими характеристиками.
Четыре семейства технологий подразделяются в зависимости от того, что они измеряют: объём, вес или давление.
Объемное и поршневое наполнение — основные методы розлива жидкостей, паст и кремов
Объемные дозаторы дозируют фиксированный объем за один цикл. Модели с расходомерами (магнитными, кориолисовыми или турбинными) лучше всего подходят для жидких продуктов с низкой вязкостью, таких как вода, молоко и сок, обеспечивая точность ±0,5% при высокой скорости. Поршневые дозаторы предназначены для продуктов с более высокой вязкостью — соусов, кремов, гелей и паст с вязкостью до 100 000 сантипуазов и выше.

Ключевое отличие с точки зрения технического обслуживания: системы с расходомерами поддерживают технологию CIP — циклы очистки на месте (CIP) можно проводить без разборки. Поршневые наполнительные машины, как правило, требуют частичной разборки для тщательной очистки, что увеличивает время переналадки на 15–30 минут. Если вы часто меняете продукцию, учтите это при составлении графика.
Заполнение шнековым дозатором — точное дозирование порошков и мелких гранул
Шнековый дозатор представляет собой шнек с сервоприводом, расположенный внутри бункера. Сервопривод вращает шнек на точно заданное количество оборотов; каждый оборот обеспечивает перемещение заданного объема порошка. Точность составляет ±1–2% для сыпучих порошков, при этом допуск увеличивается для клейких или гигроскопичных продуктов.
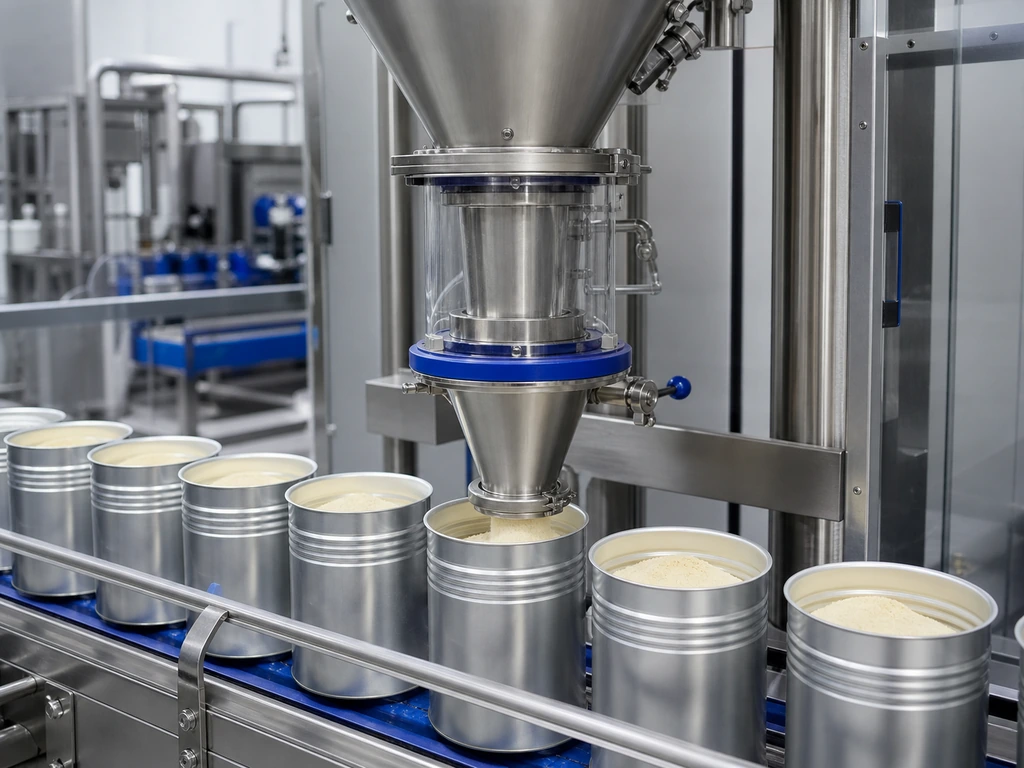
Наиболее распространённой причиной сбоев является неравномерная плотность порошка. Если порошок оседает во время хранения, при одинаковом числе оборотов шнека в начале партии дозируется больше порошка, чем в конце. Решение: механическое перемешивание в бункере или переход на систему обратной связи с контрольно-весовым дозатором по чистой массе, которая регулирует число оборотов шнека для каждой банки в отдельности.
Борьба с пылью — это не просто дополнительная мера, а обязательное требование безопасности и гигиены. Обратите внимание на герметичные бункеры, порты для вакуумной пылеотсасывающей системы и степень защиты IP65 или выше для электрических щитов.
Многоголовое взвешивание — высокая скорость и точность при взвешивании твердых веществ и гранул
Об этом уже говорилось выше в разделе, посвящённом сыпучим продуктам, но стоит ещё раз подчеркнуть: настоящее преимущество многоголовочного дозатора заключается не в скорости, а в гибкости. Тот же самый 10-головочный дозатор, который дозирует 50 граммов орехов кешью, может переключиться на дозировку 500 граммов кофейных зёрен — для этого достаточно изменить рецепт на сенсорном экране. Никакой механической настройки, никакой замены деталей.
Компромисс: высота. Многоголовные весовые дозаторы устанавливаются над станцией розлива и требуют 2–3 метров свободного пространства по вертикали. Перед заказом измерьте высоту потолка.
Наполнение под противодавлением и изобарическое наполнение — сохранение уровня газирования на нужном уровне
Наполнение под противодавлением применяется исключительно для газированных напитков. Последовательность действий следующая: банка поступает в наполнительный клапан, и в камеру подается CO₂ под давлением, соответствующим давлению в резервуаре с продуктом. Наполнительный клапан открывается, и жидкость поступает под действием силы тяжести, а газ выходит через обратную трубу. Клапан закрывается, и давление постепенно сбрасывается, чтобы предотвратить выплескивание. Затем банка поступает в зажимной станок.
Законы физики неумолимы. Пиво при температуре 4 °C удерживает углекислый газ; при 10 °C — пенится. Слишком быстрое наполнение → пена. Слишком быстрое сброс давления → пена. Слишком длительная задержка перед запечатыванием → пена и кислород. Правильно настроенная линия розлива пива с противодавлением позволяет удержать уровень растворенного кислорода на уровне ниже 20 частей на миллиард. Неправильно настроенная линия приводит к полупустым банкам и окислению пива.
Диапазон скоростей является самым широким среди всех технологий: от 50 CPM для небольшой линии по производству ремесленного пива до более чем 2 000 CPM для международной пивоваренной компании. При скорости свыше 500 CPM явно проявляется закон убывающей доходности — дальнейшее увеличение скорости сопровождается экспоненциально более высокими капитальными затратами.
Точность ±0,5–11 TP3T
5–2 000+ CPM
Точность ±1–21 TP3T
20–60 ударов в минуту
Точность ±0,5–1,5 г
От 30 до 90 CPM
Точность ±1–21 TP3T
15–40 ударов в минуту
Ключевые факторы качества — материалы, сварные швы и сертификаты
После того как вы подберете технологию розлива, подходящую для вашего продукта, обратите внимание на качество изготовления. Именно это отличает машину, которая надежно работает в течение десятилетия, от той, которая уже на втором году эксплуатации становится источником головной боли из-за необходимости постоянного технического обслуживания.
Материалы. Стандартом для поверхностей, контактирующих с пищевыми продуктами, является нержавеющая сталь марки 304 — 18% хрома, 8% никеля, устойчивая к коррозии в нормальных условиях. Если ваш продукт имеет кислую среду (томатный соус, цитрусовый сок) или соленую (консервированная рыба, овощи в рассоле), рекомендуется перейти на нержавеющую сталь марки 316. Содержание молибдена 2–3% в стали 316 обеспечивает устойчивость к воздействию хлоридов, которой не обладает сталь 304. Толщина стали конструкционных рам, не контактирующих с продуктом, должна составлять не менее 1,5–2 мм — более тонкая сталь передаёт вибрацию и ускоряет износ подшипников и уплотнений.
Когда речь идет о критически важных электрических компонентах, бренд имеет значение. Компоненты таких брендов, как Siemens, Schneider, Omron, SMC и Mitsubishi, отличаются глобальной доступностью и наличием сервисных сетей. Непатентованные аналоги могут сначала работать, но становятся проблемой, когда вам срочно понадобится запасной привод или модуль ПЛК.
Качество швов. Двойной шов — это единственное, что отделяет вашу продукцию от внешнего мира. Правильно выполненный двойной шов соединяет фланец корпуса банки и загнутый край крышки, образуя пять слоёв металла. Ключевые параметры контроля: длина крючка корпуса, длина крючка крышки, нахлест (нормативное значение ≥1,0 мм для стандартных банок) и толщина шва. Во время ввода в эксплуатацию настаивайте на проведении разборки шва для проверки каждые 15 минут в течение первых 100 банок, затем при запуске и каждые 4 часа в ходе производства. Системы онлайн-мониторинга шва обеспечивают дополнительную защиту в режиме реального времени, но не заменяют физическую разборку.
Сертификаты.
- ISO 9001 подтверждает, что у производителя имеется документированная система управления качеством. Это минимальный критерий, который следует учитывать при выборе любого поставщика.
- Маркировка CE является обязательным требованием законодательства для оборудования, продаваемого в Европейском экономическом пространстве. Он свидетельствует о соответствии директивам ЕС в области здравоохранения, безопасности и охраны окружающей среды.
- Сертификация CSA означает соответствие канадским и американским стандартам электробезопасности — это актуально, если ваша линейка предназначена для рынка Северной Америки.
- FDA 21 CFR, часть 117 (Действующая надлежащая производственная практика для пищевых продуктов) устанавливает требования к оборудованию, используемому при производстве пищевых продуктов, предназначенных для экспорта в США: поверхности, контактирующие с пищевыми продуктами, должны быть пригодными для очистки, нетоксичными и коррозионно-стойкими.
Производитель, обладающий сертификатами CE, ISO и CSA и использующий в производстве нержавеющую сталь марок 304/316 в сочетании с электрооборудованием Siemens или Omron, преодолел порог проверки, который исключает из рынка производителей самого низкого уровня. Например, такой поставщик, как Levapack, публикует свои сертификаты ISO, CE, CSA и RoHS на странице, посвящённой качеству, и предлагает полную индивидуализацию конструкции — от отдельных технических характеристик оборудования до проектирования готовой линии «под ключ». Эти два признака позволяют отличить серьёзных производителей от торговых компаний, имеющих лишь веб-сайт. Прежде чем принять окончательное решение, запросите отсканированные копии сертификатов и сверьте номера сертификатов в открытой базе данных органа, выдавшего сертификат. Надежный производитель предоставит их в течение нескольких минут; колебания являются тревожным сигналом.
Контрольный список для проверки перед отправкой:
- Сертификаты на материалы: документация по маркам нержавеющей стали для всех деталей, контактирующих с продуктом
- Видео заводских испытаний: не менее 100 банок подряд, наполненных и запечатанных без какой-либо настройки
- Испытание на выносливость: 48-часовая работа без нагрузки, без незапланированных остановок
- Контроль швов: отчеты о демонтаже с интервалом в 15 минут во время пробного запуска
Как выбрать подходящую линию розлива в банки — практическая схема принятия решений
Вы знаете, к какому типу относится ваш продукт. Вы знаете технологии наполнения. Вы знаете, как выглядит высокое качество. Теперь возникает вопрос: как превратить все эти знания в решение о покупке, о котором вы не пожалеете?
Ответ заключается в процессе исключения, состоящем из четырёх этапов. На каждом этапе отсеиваются варианты, не соответствующие вашей реальности.
Шаг 1 — Приведите скорость линии в соответствие с реальными условиями производства
Самая распространённая ошибка при покупке оборудования — завышение оценки необходимой производительности. Поставщики указывают максимальную производительность в CPM; вам же нужна стабильная производительность в CPM в течение 8-часовой смены.
Начнём с простого вычисления:
Планируемый суточный объем производства ÷ фактическое количество рабочих часов ÷ 60 = целевая стоимость за тысячу печатных экземпляров
“Эффективное время” — вот где большинство покупателей допускают ошибку. 8-часовая смена — это не 8 часов производства. Необходимо вычесть перерывы, переналадку оборудования, время на уборку и мелкие простои. Реальное эффективное время: 6–6,5 часов за смену. Если в течение смены происходит смена продукции, необходимо вычесть ещё 15–20%.
Затем примените стартовую скидку: новая линия в течение первых 3–6 месяцев обычно достигает 60–70% от номинальной скорости, пока ваша команда осваивает ритмы работы. Рассчитывайте на 12-й месяц, а не на 1-й.
Примерные рекомендации по выбору размера:
| Ваша суточная производительность | Рекомендуемый класс линии | Типичная скорость | Приблизительный объем инвестиций |
|---|---|---|---|
| < 3 000 банок | Полуавтоматический (2–3 отдельных станка) | 5–15 ударов в минуту | $8 000–$25 000 |
| 3 000–10 000 банок | Небольшая автоматическая линия (4–5 соединенных между собой станков) | 15–40 ударов в минуту | $25 000–$60 000 |
| 10 000–50 000 банок | Автоматическая линия средней мощности (6–8 машин) | 40–100 ударов в минуту | $60 000–$150 000 |
| > 50 000 банок | Полная линия «под ключ» (более 10 станков, централизованное управление) | 100–2 000+ CPM | $150 000–$500 000+ |
Шаг 2 — Внимательно подбирайте уровень автоматизации
Автоматизация — это не самоцель. Это ответ на проблемы, связанные с затратами на рабочую силу, требованиями к стабильности качества и масштабами производства.
Полуавтоматический Это означает, что машина выполняет основные операции (наполнение, запечатывание), а загрузкой и разгрузкой банок занимается человек. Идеально подходит для: суточных объемов до 3 000 банок, частых смен ассортимента, затрат на рабочую силу ниже $5 в час. Половина мировых производителей упаковки орехов и специй рентабельно использует полуавтоматическое оборудование.
Полностью автоматический автономный это означает, что машина автоматически обеспечивает подачу и выгрузку, но перемещение банок между станциями по-прежнему осуществляется вручную. Оптимально подходит для: суточных объемов 3 000–20 000 банок, растущих предприятий, которые планируют постепенно добавлять новые станции.
Полная линия «под ключ» означает, что одна конвейерная линия объединяет все оборудование — от депаллетизатора до паллетизатора. Оптимально подходит для: суточных объемов свыше 20 000 банок, стабильного ассортимента продукции, затрат на рабочую силу свыше $15 в час. Капитальные затраты в 3–5 раз превышают затраты на отдельно стоящее оборудование, но экономия на трудозатратах носит постоянный характер.
Стратегия «моста»: начните с двух или трёх полностью автоматических автономных машин (разливочная + укупорочная + этикетировочная), оставьте место на производственном полу для соединительного конвейера, а промывочную машину, депаллетизатор и маркировочную машину добавьте, когда объём производства это оправдает. Именно так большинство средних производителей продуктов питания постепенно переходят к полноценным производственным линиям, не перегружая производство с самого начала.
- 2–3 автономных машины
- Ручная погрузка/разгрузка
- Ежедневно: < 3 000 банок
- 4–5 соединенных между собой машин
- Автоматическая подача/вывод
- Ежедневно: 3 000–20 000 банок
- 10 и более машин, централизованное управление
- Один конвейер от начала до конца
- Ежедневно: > 20 000 банок
Шаг 3 — Перед оплатой проверьте качество изготовления и соответствие требованиям
Дистанционные покупки — особенно трансграничные — усугубляют все риски. Фотографии с завода выглядят великолепно. Технические характеристики соответствуют всем требованиям. Как это проверить, не купив билет на самолет?
Пять проверок, которые можно провести удаленно:
- Подтверждение наличия сырья. Попросите предоставить сертификаты завода-производителя на нержавеющую сталь с указанием марки (304 или 316) и толщины. Попросите предоставить перечень марок электрокомпонентов с счетами-фактурами поставщиков — а не просто логотип в брошюре.
- Видео с пробным запуском. Настаивайте на предоставлении немонтированного видео, на котором запечатлена работа вашей конкретной машины (или идентичной модели), обрабатывающей не менее 100 банок подряд. Обратите внимание на следующее: стабильный уровень наполнения, отсутствие падений крышек, плавная передача банок между станциями, а также звуковые сигналы — скрежет или дребезжание являются первыми признаками неисправности.
- Документация по контролю качества. Запросите пустые бланки контрольного листа входного контроля завода, журнала промежуточного контроля и шаблона протокола окончательных испытаний. Если эти шаблоны недостаточно подробны или отсутствуют вовсе, это означает, что соответствующий процесс недостаточно проработан или отсутствует.
- Проверка сертификата. Возьмите указанные номера сертификатов и проверьте их на сайте органа, выдавшего сертификат. Сертификаты ISO можно проверить в онлайн-базе данных регистратора, выдавшего сертификат. В сертификатах CE должна быть указана конкретная директива (2006/42/EC для машин). Если номера не подтверждаются, откажитесь от покупки.
- Проведение выборочных испытаний. Отправьте производителю партию вашего реального продукта и ваших реальных банок. Попросите его провести пробную розливку и вернуть вам заполненные банки. Проверьте равномерность розлива, целостность шва и расположение этикеток. Это максимально близко к «тестовому запуску» — и обойдётся вам в разы дешевле, чем одна-единственная ошибка.
Если поставщик уклоняется от ответа по любому из этих пяти пунктов — “мы не можем предоставить счета-фактуры поставщиков”, “наши тестовые видео являются конфиденциальными”, “доверьтесь нашей репутации” — это сигнал тревоги, а не тактика ведения переговоров.
Шаг 4 — Проверьте поставщика с помощью вопросов, которые раскроют всю правду
Ответы поставщика на шесть вопросов расскажут вам больше, чем любая брошюра. Каждый вопрос затрагивает аспекты, которые не отражены в технических характеристиках.
“Не могли бы вы предоставить контактные данные одного из клиентов из нашей отрасли?”
Хороший ответ содержит название реальной компании, описание конфигурации её линейки продукции и контактные данные для получения дополнительной информации. Неубедительный ответ ограничивается указанием страны (“у нас много клиентов в США”) без конкретных деталей. Подтверждаемые рекомендации являются самым весомым критерием при закупке оборудования.
“Каково время реагирования вашей службы послепродажного обслуживания — а именно, в часах?”
Хороший ответ содержит конкретные цифры: “удаленная диагностика в течение 4 часов, выезд инженера на место в течение 48 часов”. Неудачный ответ звучит так: “мы всегда готовы помочь”, но не содержит конкретных показателей.
“Какие марки оборудования установлены в вашем электрическом щите? Не могли бы вы прислать фотографию открытого щита?”
В правильном ответе должны быть упомянуты компании Siemens, Schneider, Omron, Mitsubishi, Delta, а также приложена фотография. В неверном ответе дается общая формулировка “известные международные бренды”.
“Кто занимается установкой и обучением — это входит в стоимость или оплачивается отдельно?”
Хорошее предложение включает в базовую смету контроль за монтажом на объекте и обучение операторов. Неудачное предложение объединяет эти услуги в дополнительные позиции, что приводит к завышению итоговой цены.
“Какие запасные части вы рекомендуете нам иметь в наличии в первый год, и как вы осуществляете их международную доставку?”
Хороший ответ содержит список рекомендуемых запасных частей с номерами деталей и типичными сроками доставки DHL/FedEx в вашу страну. Неудачный ответ звучит так: “Мы можем отправить товар, когда вам что-то понадобится”.”
“Что именно покрывает ваша гарантия и как вы рассматриваете претензии?”
Хороший вариант: 12 месяцев (минимум), включает запчасти и удаленную поддержку, понятный порядок подачи заявок с возможностью отслеживания по номеру заявки. Еще лучше: 16–24 месяца с включенным ежегодным техническим осмотром.
Поставщик, который даёт конкретные ответы на все шесть вопросов, не имеет ничего скрывать. Поставщик, который уклоняется от ответа на три или более вопросов, явно что-то скрывает.
Сколько стоит линия розлива в банки? Реальные ценовые диапазоны и факторы окупаемости инвестиций
У линий розлива может не быть стандартной цены. Стоимость зависит от технологии розлива, уровня автоматизации, количества станций, диапазона размеров тары и качества изготовления. Однако вы можете ориентироваться на реальные рыночные диапазоны при формировании бюджета.
| Класс линии | Типовая конфигурация | Ценовой диапазон (FOB Китай) | Подходит |
|---|---|---|---|
| Модель с полуавтоматическим режимом стрельбы | Наполнитель + уплотнитель (2 автономных агрегата) | $8 000–$25 000 | Стартапы, < 3 000 банок в день |
| Линия по производству небольших автомобилей | Промывочная машина → розливная машина → закручивающая машина → этикетировочная машина (4–5 связанных между собой агрегатов) | $25 000–$60 000 | Развивающиеся малые и средние предприятия, 3 000–10 000 банок в день |
| Линия средних автомобилей | Депаллетизатор → промывочная машина → розливная машина → закручивающая машина → стерилизатор → этикетировочная машина → маркировочная машина (6–8 единиц) | $60 000–$150 000 | Устоявшиеся производители, 10 000–50 000 банок в день |
| Крупная линия «под ключ» | Полный технологический процесс + паллетайзер + система управления SCADA (10 и более единиц оборудования) | $150 000–$500 000+ | Заводы с высокой производственной мощностью — более 50 000 банок в день |
А теперь вопрос о рентабельности инвестиций: стоит ли это того?
Рассчитайте это просто. Если небольшая автоматическая линия стоимостью $30 000 позволяет обойтись без двух упаковщиков, зарабатывающих по $600 в месяц каждый, это дает годовую экономию на затратах на рабочую силу в размере $14 400. Добавьте к этому выгоду от повышения производительности, сокращения брака и стабильного уровня наполнения — и линия окупится за 18–24 месяца. Каждая банка, наполненная после этого, — это чистое увеличение прибыли.
Линия розлива в банки — это не расход. Это сотрудник, который никогда не берет больничный, никогда не допускает ошибок при розливе и работает в две смены без сверхурочных. Относитесь к этой инвестиции именно так, и прибыль придет сама собой.
Если вы ищете поставщиков линий розлива в банки и хотите обсудить, насколько конкретная конфигурация подойдет для вашего продукта и производственных целей, инженерная команда Levapack готова предоставить вам бесплатную консультацию без каких-либо обязательств. Свяжитесь с нами через страницу контактов, указав подробную информацию о вашем продукте и планируемый суточный объем производства.
Список литературы
- Управление по контролю за продуктами и лекарствами США. “Действующие правила надлежащей производственной практики (CGMP) для пищевых продуктов и пищевых добавок”. 2024 г. fda.gov
- Электронный свод федеральных правил. “21 CFR, часть 110 — Действующие правила надлежащей производственной практики при производстве, упаковке или хранении пищевых продуктов для человека”.” ecfr.gov
- AZoM. “Нержавеющая сталь пищевого назначения: 304 против 316”. 2025. azom.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL