
Что на самом деле означает «гигиеничный дизайн»
Разливочная машина, которая ежедневно обрабатывает десятки тысяч банок, каждую ночь затапливается едкой пеной. Все, что оставляет после себя продукт, и все, что отрывается под действием пены, должно куда-то деваться. Если машина предоставляет этому место, где можно спрятаться, никакой график очистки не поможет избавиться от этого. Именно для решения этой проблемы и существует гигиенический дизайн.
Под гигиеничной конструкцией подразумевается, что оборудование спроектировано таким образом, чтобы каждую поверхность, контактирующую с продуктом, можно было эффективно очистить, остатки продукта полностью стекали, а бактериям негде было оседать. Гигиеничность заложена в геометрии и материалах, а не наносится впоследствии. Эта статья посвящена оборудованию для пищевой промышленности: линиям розлива, запечатывания и консервирования на производственном предприятии. Гигиена на кухнях ресторанов — это отдельная тема, которая не рассматривается в данной статье.
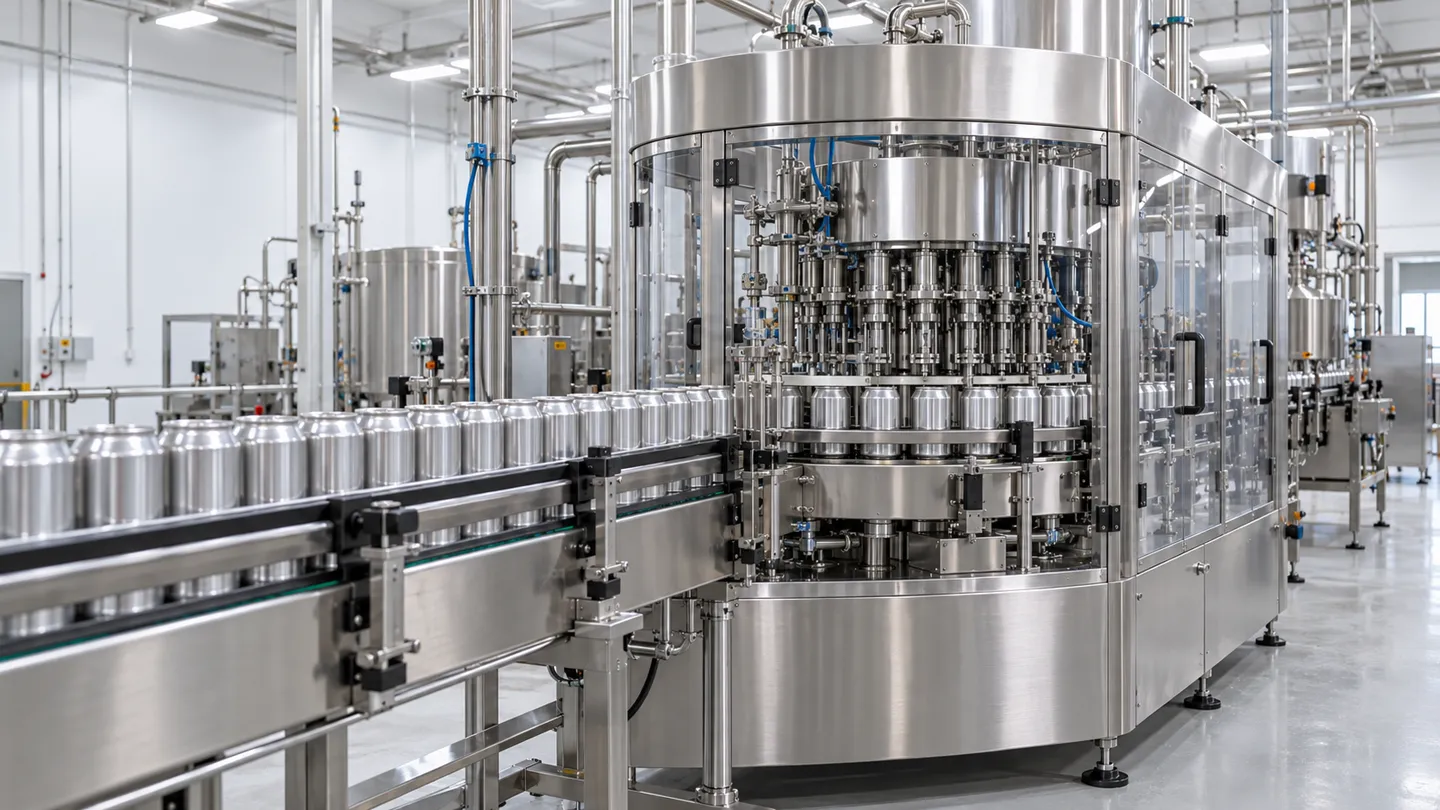
Ставки здесь вполне конкретны. Микробное загрязнение продуктов питания обходится дорого, а отзыв продукции — самая затратная форма этой проблемы (Журнал «Безопасность пищевых продуктов», 2003). Оборудование, которое трудно очищать, также замедляет каждую переналадку, затягивает каждый аудит и незаметно ограничивает максимальную скорость работы линии. Контроль загрязнения — это причина существования данной дисциплины; затраты — вот почему покупатели должны уделять этому внимание.
Это подкрепляется системой стандартов. В Европе стандарт EN 1672-2 устанавливает требования к гигиене и возможности очистки оборудования для пищевой промышленности; его полное название — “Оборудование для пищевой промышленности. Основные понятия. Часть 2: Требования к гигиене и возможности очистки” (Стандарты iTeh, 2020). Стандарт ISO 14159 в более широком плане охватывает гигиенические требования к проектированию машин (ISO, 2002). Руководства EHEDG преобразуют эти требования в поддающиеся проверке критерии проектирования. Стандарт 3-A выполняет ту же функцию в отношении оборудования, используемого в молочной промышленности США. Регламент (ЕС) № 1935/2004 регулирует материалы, контактирующие с пищевыми продуктами в ЕС (Исследовательская служба Европейского парламента, 2016). Ни один из них не является маркетинговым лозунгом. Это требования к дизайну, сформулированные с учетом четырёх ключевых точек в устройстве, от которых зависит его гигиеничность.
Где гигиена становится неотъемлемой частью оборудования: четыре уровня проектирования
Списки принципов легко перечислить, но сложно применить на практике. Самый быстрый способ проанализировать любую цитату или результат аудита — отнести её к одному из четырёх уровней. Каждое решение по гигиеническому проектированию технологического оборудования относится именно к одному из них.
| Слой | Что он контролирует | Чем обходится ошибка |
|---|---|---|
| 1. Материалы | Что соприкасается с вашим продуктом и чистящими средствами | Коррозия, порча продукта, несоблюдение требований к материалам, контактирующим с пищевыми продуктами |
| 2. Геометрия | Могут ли остатки и жидкость скрываться где-либо | Постоянные места укрытия, недоступные для уборки по графику |
| 3. Очистка в соответствии с размером | Соответствует ли оборудование тому, как на вашем предприятии на самом деле осуществляется очистка | Ручная доработка или оборудование, которое не выдержит вашей мойки |
| 4. Проверка | Что может подтвердить поставщик и что вы можете проверить при получении товара | Вы несете весь риск, который должны были предотвратить документы |
Порядок имеет значение. Материалы и геометрия определяются на этапе проектирования, и их изменение впоследствии обходится дорого. Точность посадки зависит не только от станка, но и от вашего завода. Верификация — это этап, который большинство покупателей пропускают, а ведь именно он позволяет выявить ошибки, допущенные на трех предыдущих этапах.
В следующих четырёх разделах мы по порядку рассмотрим все слои — начиная с того, из чего изготовлена машина, и заканчивая тем, что следует указать в заказе на поставку.
Уровень 1: Материалы: из чего состоит машина
Начнём с металла, ведь на нём держится всё остальное. Материалы, контактирующие с пищевыми продуктами, должны быть инертными по отношению к продукту, коррозионно-стойкими и устойчивыми к многократной очистке. В ЕС они также должны соответствовать общим принципам безопасности и инертности, закреплённым в Регламенте (ЕС) № 1935/2004 (Исследовательская служба Европейского парламента, 2016).
Есть ещё один “злодей”, о котором люди забывают: ваш дезинфицирующий препарат. Пищевые предприятия проводят очистку с помощью горячих щелочных и кислотных циклов, переуксусной кислоты и четвертичных аммониевых соединений, а опытные работники предприятий откровенно говорят о том, как они действуют. «Переуксусная кислота регулярно используется на некоторых предприятиях, возможно, еженедельно или чаще, поскольку она очень агрессивно воздействует на металл», — пишет один из комментаторов, имеющий опыт в области санитарной обработки (Reddit, r/foodscience, 2019). Даже тот сорт, который не поддается воздействию вашего продукта, может все же поддаться воздействию ваших чистящих химикатов, поэтому при выборе материала необходимо учитывать оба этих фактора.
Что касается выбора марки стали, то следует честно признать: марка 316 не всегда является лучшим выбором. В составе марки 316 присутствует молибден, который обеспечивает устойчивость к воздействию хлоридов и кислот: её использование оправдано при работе с влажными продуктами с высоким содержанием соли, кислот и белка (рыба, маринованные овощи, томаты, молочные продукты). Для сухих порошков и слабокоррозионных продуктов марка 304 обеспечивает такую же гигиеническую защиту за меньшие деньги, а выбор марки 316 в таких случаях скорее дает душевное спокойствие, чем улучшает очищаемость. Поставщикам, которые по умолчанию предлагают марку 316, следует задать вопрос, почему они это делают.
Именно в вопросе обработки поверхности часто возникают проблемы при подборе поставщиков, поскольку цифры варьируются. Следует ориентироваться на показатель Ra 0,8 мкм: как 3-A, так и EHEDG предписывают, чтобы поверхности, контактирующие с продуктом, были не менее гладкими, чем это (Журнал «Безопасность пищевых продуктов», 2003). В документе EHEDG с критериями проектирования говорится то же самое: крупные поверхности, контактирующие с продуктом, должны иметь шероховатость не более 0,8 мкм Ra (Документ EHEDG № 8). В некоторых блогах поставщиков приводится значение “32 Ra”, что соответствует тому же значению в микродюймах; другие же указывают, что для более липких материалов требуется ещё более гладкая поверхность. Именно из-за такого смешения единиц измерения в техническом задании на закупку следует указывать число и единицу измерения, а не прилагательное.
| Ваш товар | Подходящий материал для контактов | Почему |
|---|---|---|
| Сухие порошки (мука, протеиновый порошок, чай) | Нержавеющая сталь 304, Ra 0,8 мкм | Низкая коррозионная нагрузка; использование стали 316 повышает стоимость, но не упрощает очистку |
| Кислый или соленый влажный продукт (соус, маринад, рыба) | Нержавеющая сталь 316, Ra 0,8 мкм | Молибден переносит хлориды и кислоты |
| Молочный продукт или напиток с CIP | 304/316 в зависимости от химического состава, с гладкой сварной поверхностью | Циклы CIP с использованием каустических растворов выявляют дефекты поверхности |
| Продукт, относящийся к категории чувствительных товаров или связанный с фармацевтикой | 316, с более тщательной полировкой | Более высокие требования к инертности и качеству отделки |
Уплотнения, прокладки и смазочные материалы — это темы, которые следует рассматривать в одном контексте. Эластомеры, находящиеся в зоне контакта с продуктом, должны соответствовать требованиям безопасности при контакте с пищевыми продуктами, а подшипники, расположенные рядом с продуктом, требуют использования смазочных материалов пищевого класса (H1), поскольку протекающий подшипник загрязняет продукт ещё до того, как возникнет необходимость в его ремонте.
Уровень 2: Геометрия: почему некоторые машины никогда не работают честно
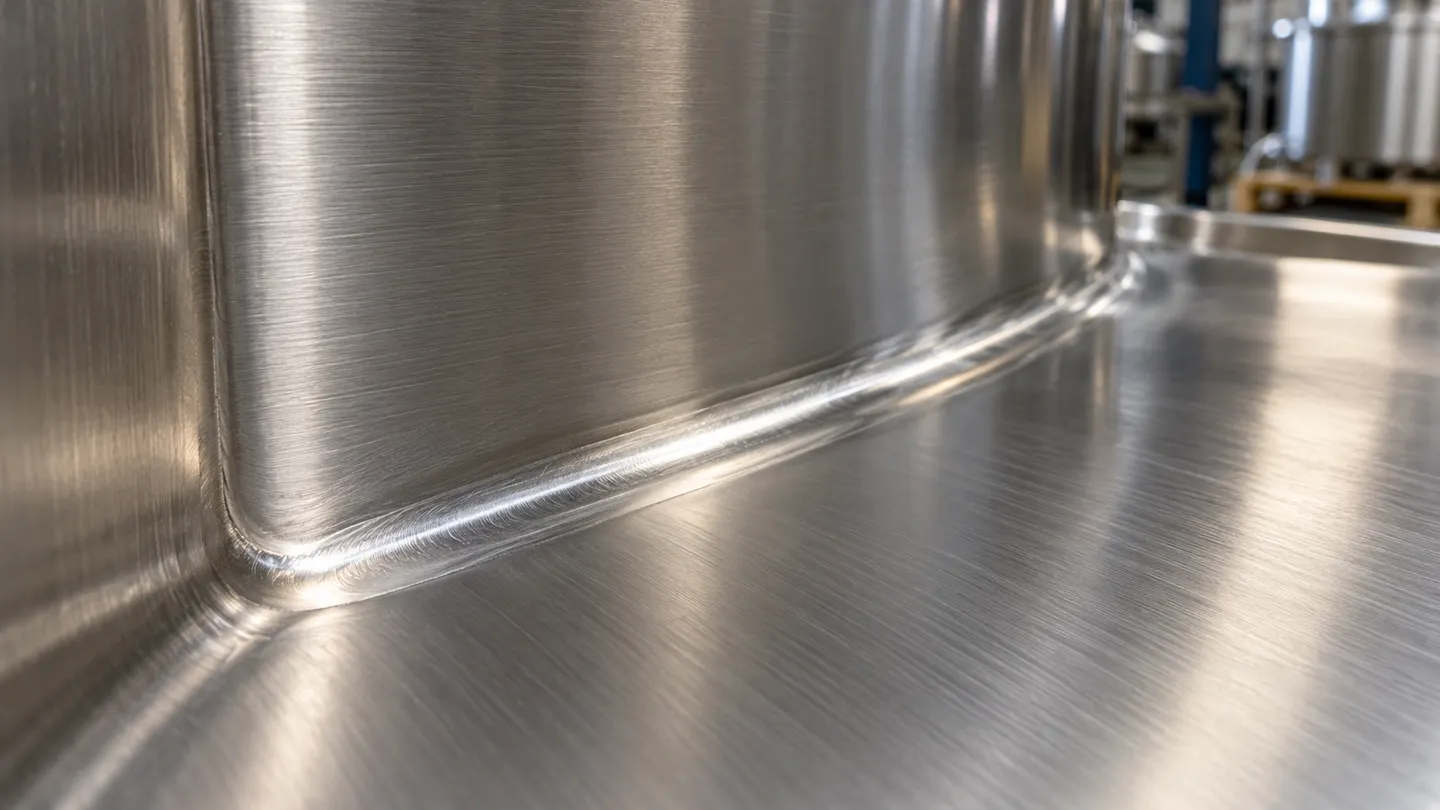
От материалов зависит, что способна выдержать установка. От геометрии зависит, сможет ли ваша уборочная бригада когда-нибудь справиться с задачей. Поверхность может быть идеально гладкой — из нержавеющей стали марки 316 с шероховатостью Ra 0,8 мкм — и при этом оставаться бесполезной, если конструкция установки оставляет места, где скапливаются остатки, недоступные ни для щетки, ни для пены, ни для шариков CIP.
Геометрические правила, определяющие возможность очистки
Пять правил играют ключевую роль, и каждое из них можно проверить с помощью глаз и фонарика:
- Гладкие, сплошные поверхности. Отсутствие щелей, острых внутренних углов, выступов или затененных зон, в которых может скапливаться грязь (Журнал «Безопасность пищевых продуктов», 2003).
- Самоотвод. Машина должна полностью сливаться как от продукта, так и от моющей жидкости; лужи, остающиеся после промывки, являются благоприятной средой для размножения бактерий.
- Без тупиковых отводов. В тупиковых отводах скапливается застоявшийся продукт; в соответствии с правилами прокладки санитарных трубопроводов их длина не должна превышать примерно двух диаметров трубы (V5: Полное руководство по подготовке).
- Непрерывные швы, выполненные методом наплавки. Неровный или пористый сварочный шов представляет собой мертвую зону в виде шва и является наиболее распространённым скрытым местом скопления микроорганизмов на сварном оборудовании.
- Возможность проведения осмотра. Каждая поверхность, контактирующая с продуктом, должна быть видимой и доступной — либо через смотровые люки, либо посредством демонтажа без использования инструментов, поскольку поверхность, которую никто не может увидеть, — это поверхность, за качество которой никто не может ручаться.
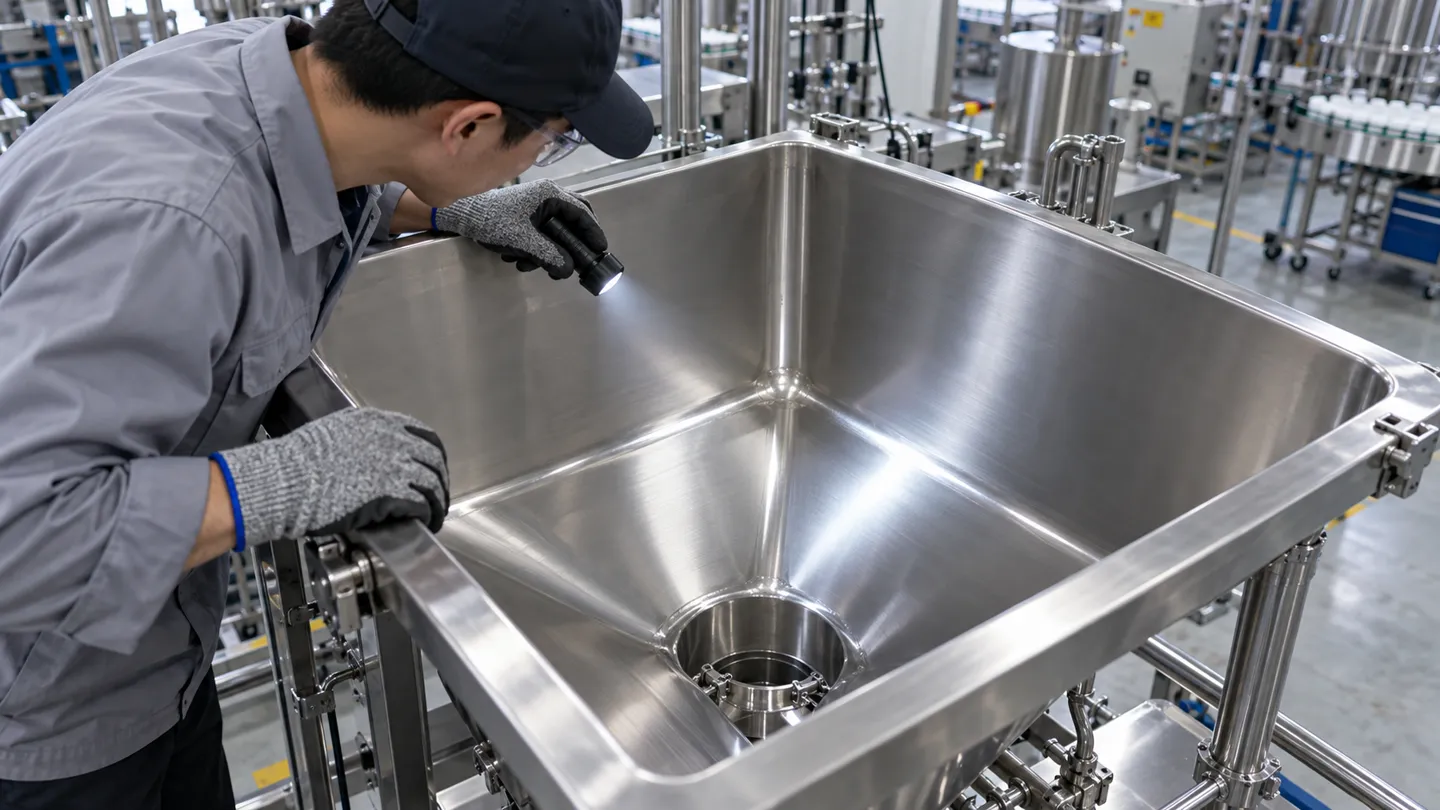
Ни одно из этих утверждений не требует лабораторной проверки. Для этого нужно лишь захотеть заглянуть внутрь устройства, прежде чем за него заплатить.
Пятипунктная проверка геометрии
-
Связные поверхности: Проведите кончиком пальца по каждой поверхности, соприкасающейся с продуктом, и по внутренним углам; поверхность должна быть гладкой, без щелей, выступов и затененных участков, в которых может скапливаться грязь.
-
Самоотвод: Спросите, где находится самая низкая точка зоны размещения продукта и как оттуда стекает вода после промывки; в любом месте, где может образоваться лужа, она и образуется.
-
Без «мертвых» отрезков: Проследите каждый отвод от трассы трубопровода; длина отвода должна составлять примерно два диаметра трубы от магистрали.
-
Сварные соединения в плоскости: Проверяйте каждый внутренний шов с помощью источника света; стандартным считается непрерывный и ровно отшлифованный шов, а пористость является основанием для брака.
-
Возможность проверки: Найдите смотровые люки и точки фиксации, не требующие использования инструментов, и убедитесь, что вы можете дотянуться до каждой поверхности, соприкасающейся с продуктом, как глазом, так и рукой.
Сколько на самом деле стоят скрытые зоны
Техники по техническому обслуживанию ежедневно сталкиваются с последствиями неправильной геометрии и описывают это без прикрас. Один из сотрудников пищевого завода с 15-летним стажем выразился прямо: “Снаружи всё выглядит чистым, но вы бы удивились, что можно найти в тех местах, которые уборщики и инспекторы никогда не видят” (Reddit, r/IndustrialMaintenance, 2026). В ветке, посвящённой кондитерскому заводу, главный совет новичку звучал так: “Сахар забивает всё. Столько проблем возникает только из-за грязного оборудования” (Reddit, r/IndustrialMaintenance, 2026). Причина неисправности всегда одна и та же: углубление, образовавшееся в конструкции, остатки, скопившиеся в этом углублении, микробиологическая проблема или проблема качества, которую никто не может устранить.
Частота очистки не может устранить конструктивный недостаток. График очистки — это план действий, а геометрия определяет его пределы. Именно поэтому аудиторы связывают повторяющиеся нарушения экологических норм с конструкцией оборудования: если в одном и том же углублении постоянно возникают проблемы, увеличение количества смен с использованием пены не является решением.
Вы удивитесь, что можно найти в тех местах, которые уборщики и инспекторы никогда не видят.
Техник по обслуживанию пищевого завода о том, почему внешний вид ничего не говорит. Зоны, которые пугают аудиторов, — это те, что созданы геометрией.
Очистка на месте или вне места: компромисс в вопросах геометрии
Две философии проектирования соперничают за достижение одной и той же цели. Оборудование с системой очистки на месте (CIP) промывается с помощью встроенных распылительных устройств, что требует безупречной внутренней геометрии, поскольку во время обычного цикла никто не заглядывает внутрь. Оборудование с очисткой вне места установки (COP) спроектировано так, чтобы его можно было быстро открыть и разобрать, после чего детали отправляются в моечную зону; это допускает более простую внутреннюю конструкцию, но требует затрат рабочего времени оператора в каждой смене. Бункеры, которые полностью открываются без разборки, занимают золотую середину: вся зона контакта с продуктом становится видимой и доступной за считанные секунды. Ни одна из этих философий не является превосходящей; важно, чтобы геометрия оборудования честно соответствовала методу очистки, заявленному его производителем.
Уровень 3: Очистка: «Wet Line» или «Dry Line»
На третьем уровне в игру вступает контекст покупателя. Один и тот же корпус машины сталкивается с противоположными требованиями в зависимости от того, как на вашем предприятии осуществляется очистка, и эти два режима несовместимы друг с другом.
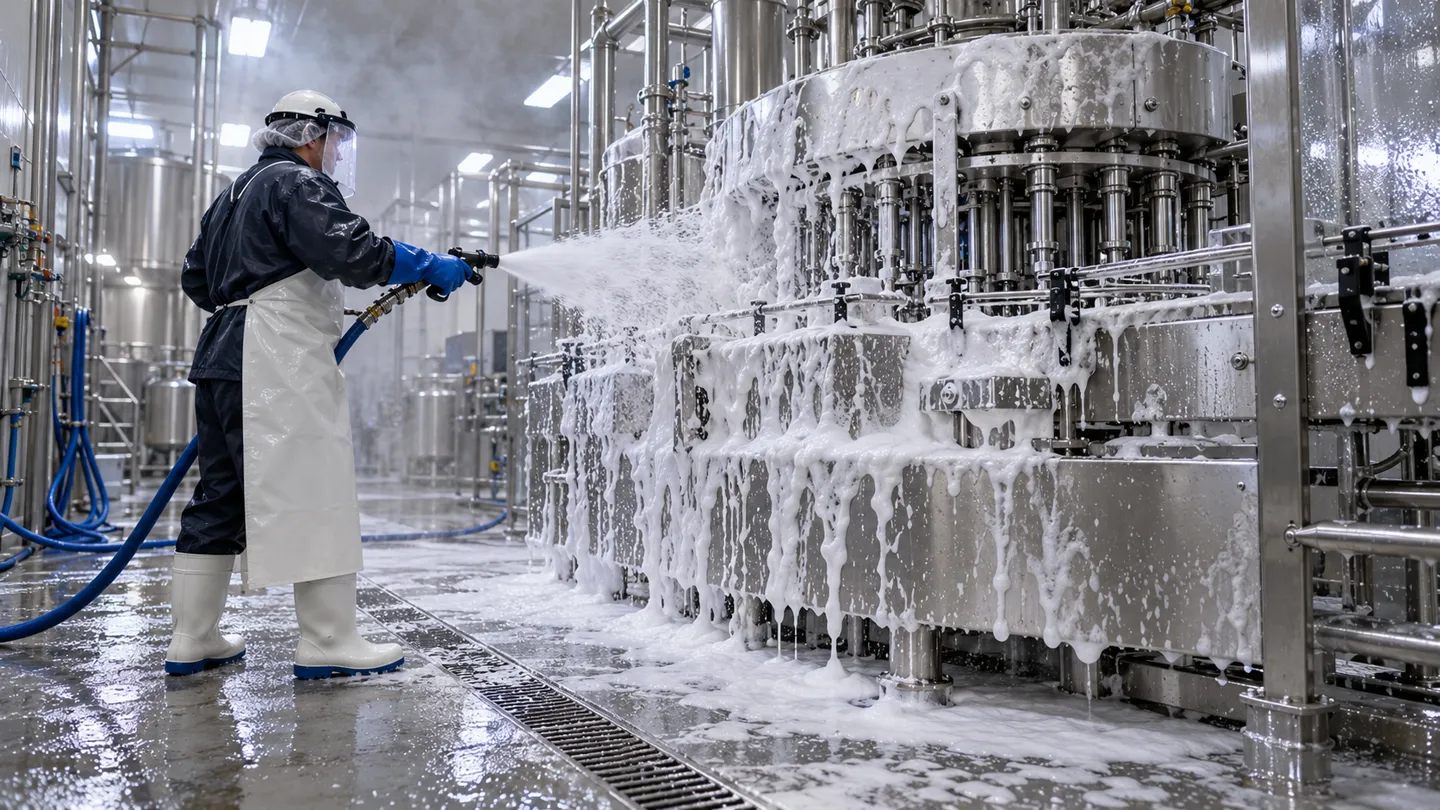
Влажная очистка преобладает там, где продукция бывает влажной или липкой. На молокозаводах и заводах по производству напитков проводятся циклы CIP с использованием щелочи, а на пищевых предприятиях каждую ночь всё обрабатывают пеной и промывают. Один оператор завода описывает эту процедуру следующим образом: сначала используется хлорсодержащее моющее средство, а затем поочередно применяются дезинфицирующие средства (Reddit, r/foodscience, 2019). Оборудование для линии мокрой обработки должно отводить воду, выдерживать воздействие химических веществ и обеспечивать бесперебойную работу электрооборудования в любых условиях. Именно для этого и существуют корпуса, рассчитанные на промывку, и рамы с системой отвода воды.
Сухая уборка преобладает там, где вода является врагом. Мука, протеиновый порошок, чай и выпечка превращают влажные остатки в цемент или способствуют росту микроорганизмов, поэтому на таких предприятиях уборку проводят с помощью пылесосов, протирания и дезинфекции без использования струйной промывки. Оборудование для линий сухой очистки требует поверхностей без щелей и быстро открывающихся люков для протирания, но не нуждается в водонепроницаемости. Оператор одного из таких предприятий в той же ветке обсуждения отмечает, что оборудование, которое не поддается полной влажной промывке, вместо этого подвергается “сухой дезинфекции” с помощью испаряющихся средств на спиртовой основе (Reddit, r/foodscience, 2019). Этот обходной путь существует потому, что дооснастить оборудование, не имеющее функции промывки, практически невозможно.
| Размер | Линия для работы во влажной среде (CIP / промывка) | Сухая очистка (вакуумная / протирание) |
|---|---|---|
| Чистящие средства | Каустическая пена, кислотные циклы, дезинфицирующие средства, вода | Пылесос, скребки, средство для сухой дезинфекции |
| Оборудование должно выдерживать | Химическая коррозия, стоячая вода, пар | Накопление остатков продукта, абразивная сухая грязь |
| Электрооборудование | Корпуса, пригодные для промывки, герметичные разъемы | Допустима стандартная защита |
| Приоритет геометрии | Дренаж, отсутствие скоплений, гладкость сварных швов | Доступ без зазоров, с быстрым открыванием |
| Типичные продукты | Молочные продукты, напитки, соусы, консервированные влажные корма | Мука, протеиновый порошок, чай, закуски |
Прежде чем составить короткий список поставщиков, определите, в каком режиме работает ваша линия. Машина, рассчитанная на неподходящий режим, — это не экономия, а несоответствие, за которое вам придется платить в течение каждой смены. Существуют смешанные линии, которым требуются оба режима, и их проектирование является самым сложным; уточните у поставщика, как конкретно рассматриваемая машина справляется с переходом между режимами.
Расскажите нам, что вы производите и как на вашем предприятии осуществляется очистка, и мы подберем конструкцию, подходящую именно для вашей линии.
Уровень 4: Закупка и проверка: преобразование принципов в технические требования к закупкам
Все вышесказанное сводится к одному практическому вопросу: что нужно указать в запросе и что необходимо проверить при получении товара? Именно этот этап большинство покупателей пропускают, и именно поэтому в отрасли постоянно повторяются одни и те же разочарования.
Ваш запрос должен содержать шесть строк
Требование к гигиеническому дизайну считается имеющим место только в том случае, если поставщик должен дать на него письменный ответ:
Что включает в себя запрос, строка за строкой
-
Контактный материал: марка и толщина, указанные в технических условиях, для каждой детали продуктовой зоны.
-
Отделка поверхности: Ra 0,8 мкм или лучше на контактных поверхностях, как указано в спецификации.
-
Стандарт сварки: непрерывная и плавная шлифовка на всех участках производства, где обрабатывается продукт.
-
Режим уборки: CIP, COP или ручной режим, влажная или сухая очистка, с подтверждением.
-
Степень защиты от воздействия воды: электрооборудование и приводы, только «мокрые» линии.
-
Точки доступа: что открывается, что снимается без инструментов, что можно осмотреть при получении.
Каждая строка существует именно потому, что тот или иной уровень может выйти из строя. Удалите одну из них — и именно этот уровень вновь станет предметом догадок.
Если у поставщика нет сертификата EHEDG
Вот с какой ситуацией на самом деле сталкиваются большинство покупателей оборудования малого и среднего размера. Рамочные стандарты представляют собой добровольные рекомендации по проектированию. Официальные типовые испытания, такие как сертификация EHEDG, редко проводятся среди малых и средних производителей, а каталог, полный заявлений о “гигиеничном дизайне”, сам по себе ничего не доказывает. Отсутствие сертификата не является автоматическим основанием для отказа, но перекладывает бремя доказывания на альтернативные доказательства. В порядке убывания значимости альтернативные доказательства следующие:
- Отчеты о тестировании или осмотре, проведенных независимыми организациями в отношении данной машины или ее предшественников.
- Сертификаты на материалы, привязанные к номерам партий, типа 3.1 в соответствии со стандартом EN 10204, которые подтверждают проведение контроля фактически поставленного металла (Монтакон).
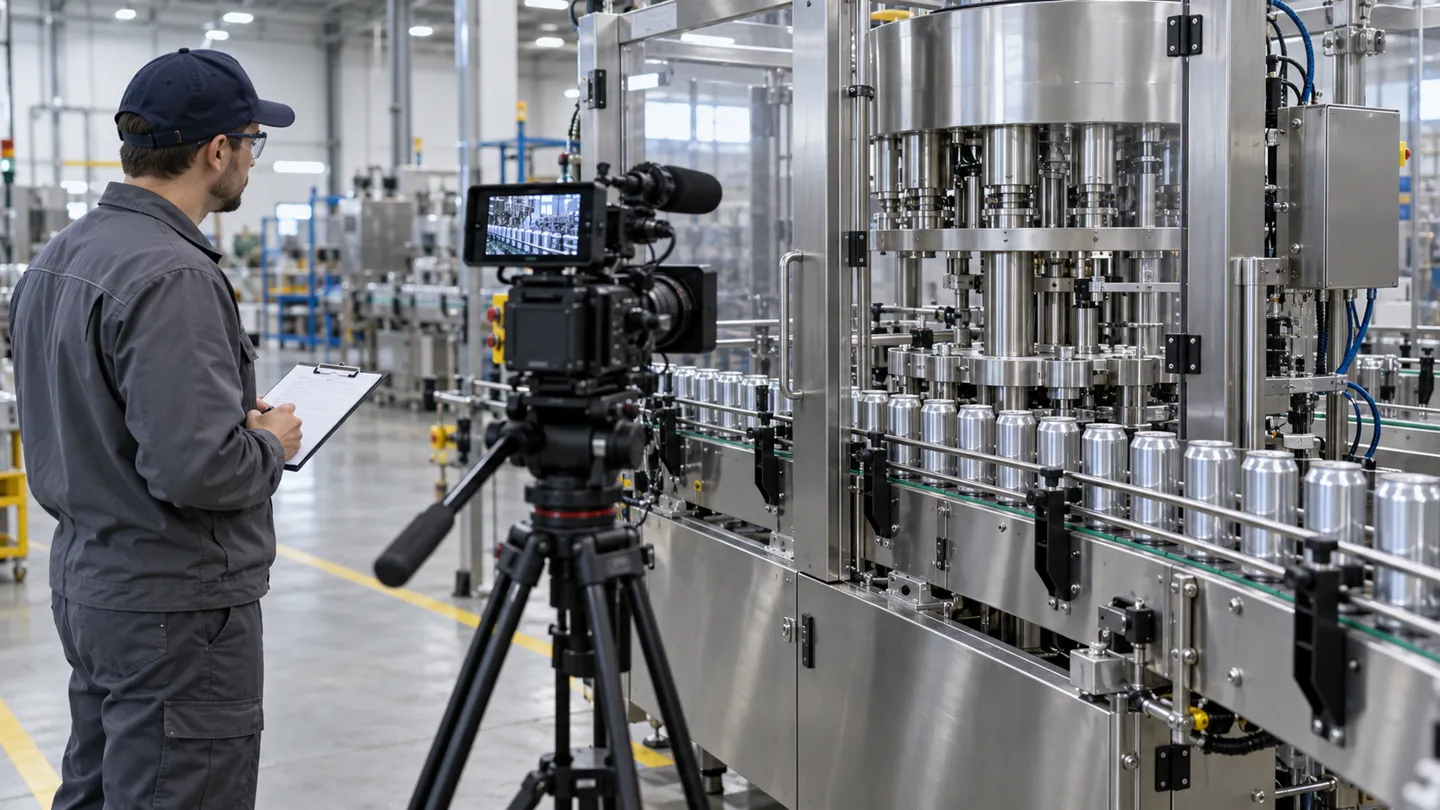
- Пробный запуск с использованием вашего собственного продукта или ваших собственных банок, запечатлённый на видео.
- Видеообследование в режиме реального времени или очный осмотр внутренних сварных швов, углов и дренажных систем.
Третий пункт заслуживает особого внимания. Поставщики, которые проводят испытания вашего продукта перед отправкой, демонстрируют вам соответствие требованиям уровня 3 наряду с работоспособностью оборудования. Такая практика существует потому, что у добросовестных поставщиков нет ничего, что нужно скрывать. Производитель, уверенный в качестве своей конструкции, проведет испытания вашего образца материала, зафиксирует процесс на видео и пришлет вам видеозапись вместе с протоколом испытаний.
Четыре проверки, которые можно провести в день доставки
Принятие — это тот момент, когда проверка перестаёт быть просто бумажной волокитой:
- Проверка водоотвода: промойте зону, где находится изделие, и понаблюдайте. Вода должна стекать; оставшиеся лужи указывают на возможные проблемы в будущем.
- Проверка поверхности: портативный измеритель шероховатости, приложенный к контактным участкам образца, подтверждает соответствие поверхности указанным вами требованиям.
- Проверка сварных швов и углов: откройте люки, направьте свет внутрь и самостоятельно осмотрите сварные швы и внутренние углы.
- Непрерывное испытание: запустите машину на вашем материале на длительный период времени и запишите процесс на видео.
| Слой | Что нужно проверить (глагол, а не прилагательное) | Если поставщик не может это предоставить |
|---|---|---|
| Материалы | Сертификаты на материалы с указанием марки и толщины (EN 10204 3.1) | Попросите провести независимую проверку или оцените риск |
| Геометрия | Открытый осмотр сварных швов, углов и дренажных систем при поставке | Настаивайте на проведении видеоэкскурсии в режиме реального времени перед оплатой |
| Очистка в соответствии с требованиями | Пробный запуск с использованием вашего собственного продукта, снятый на видео | Перед подписанием проверьте, подходит ли ваш материал |
| Проверка | Письменные ответы на шесть заданий по спецификации | Считайте молчание ответом |
Что это означает при покупке линии по консервированию или розливу
Если рассматривать эти четыре уровня как учетную книгу закупок, компромиссы перестают быть абстрактными. Поставщик, предлагающий марку стали, не выдерживающую коррозионной нагрузки вашего изделия, обрекает вас на цикл ремонтов. Изготовитель, скрывающий в своих конструкциях неровные сварные швы, обрекает вас на постоянные затраты на очистку, а также на последующие замечания по результатам аудита. Оборудование, сконструированное с учётом неверного режима очистки, — это несоответствие, о котором вы вновь узнаёте в каждую смену. А поставщик, который не может предоставить подтверждающих данных, просит вас взять на себя все три риска сразу, с завязанными глазами.
Именно поэтому при покупке следует ориентироваться на подтверждаемые технические данные, а не на сертификаты. Спросите, из какого материала изготовлены контактные детали и рама, а также какова их толщина. Спросите, как открывается машина для очистки. Спросите, что содержится в протоколе испытаний. Технические данные дают письменные ответы на эти вопросы; сертификаты же — если они вообще существуют у мелких и средних производителей — лишь кратко излагают их.
Детали конструкции нашей линии по производству консервов опубликованы именно для того, чтобы покупатели могли сверять их с этим контрольным списком. В деталях, контактирующих с продуктом, и каркасах используется пищевая нержавеющая сталь марки 304 толщиной 1,5–2,0 мм (316 — там, где этого требует продукт), а допуски на обработанные детали корпуса составляют 2 мкм, что обеспечивает достаточную точность соединений и поверхностей для их очистки. Бункеры полностью открываются для очистки без разборки. Компоненты дозатора с откидной крышкой изготавливаются из алюминия авиакосмического качества, а не из оцинкованного железа, поэтому они не ржавеют и не оставляют следов покрытия на ваших крышках. Каждая изготовленная нами машина проходит более 100 последовательных испытательных циклов с использованием пробных банок самого заказчика. Затем следует 48-часовой прогон без нагрузки и 36-часовое испытание на старение с периодическими проверками работоспособности. Видеозапись испытаний прилагается к протоколу проверки. Компания Levapack публикует эти технические характеристики, потому что покупатель, который внимательно изучает детали, — именно тот покупатель, которого мы хотим.
Если вы сравниваете поставщиков, воспользуйтесь шестистрочным перечнем вопросов из предыдущего раздела; ответы подрядчика расскажут вам гораздо больше, чем его брошюра.
Превратите «Шесть линий» в цитату о машине
Укажите размеры банок, вид продукции и планируемый объем производства; в коммерческом предложении будут в письменной форме указаны марка материала, вид поверхности, сварные швы и требования к очистке.
Список литературы
- Журнал “Food Safety”. «Гигиеническое проектирование оборудования для пищевой промышленности». 2003. https://www.food-safety.com/articles/4350-hygienic-design-of-equipment-in-food-processing
- Пеянович, И. и др. “Оценка и стандарты гигиенического проектирования пищевого оборудования: обзор”. Foods (MDPI). 2026. https://www.mdpi.com/2305-6703/6/1/9
- iTeh Standards. “EN 1672-2:2020 Оборудование для пищевой промышленности. Основные понятия. Часть 2. Требования к гигиене и возможности очистки”. 2020. https://standards.iteh.ai/catalog/standards/cen/1715042d-5c10-42f1-a5d4-085e5be63885/en-1672-2-2020
- ISO. “ISO 14159:2002. Безопасность машин. Гигиенические требования к конструкции машин”. 2002. https://www.iso.org/obp/ui/#!iso:std:23748:en
- EHEDG. “Критерии проектирования гигиеничного оборудования (документ № 8)”. https://www.goudsmitmagnetics.com/uploads/pdf/ehedg-doc-eng.pdf
- Санитарные стандарты 3-A. “Стандарты и руководящие принципы гигиенического проектирования”. https://my.3-a.org/Portals/93/Documents/AnnualMeetingsPresentations/May1_Basics_02_HygienicDesignConsiderationsandTechniques.pdf
- Исследовательская служба Европейского парламента. “Материалы, контактирующие с пищевыми продуктами — Регламент (ЕС) № 1935/2004”. 2016 г. https://www.europarl.europa.eu/RegData/etudes/STUD/2016/581411/EPRS_STU(2016)581411_EN.pdf
- Montakon. “Регламент (ЕС) № 1935/2004: что он из себя представляет?” https://www.montakon.nl/en/pageid/EC-1935-2004
- V5 Ultimate. “Руководство по обеспечению соответствия требованиям к проектированию санитарного оборудования (3-A и EHEDG)”. https://v5ultimate.com/guides/sanitary-equipment-design-3a-ehedg-readiness
- Reddit, r/IndustrialMaintenance. “Советы начинающим техническим специалистам в пищевой промышленности”. 2026 г. https://www.reddit.com/r/IndustrialMaintenance/comments/1uox342/advice_for_new_food_industry_tech/
- Reddit, r/foodscience. “Как производители продуктов питания очищают и дезинфицируют свои производственные помещения и оборудование?” 2019 г. https://www.reddit.com/r/foodscience/comments/bdzzkc/how_do_food_manufacturers_clean_sanitize_their/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL