
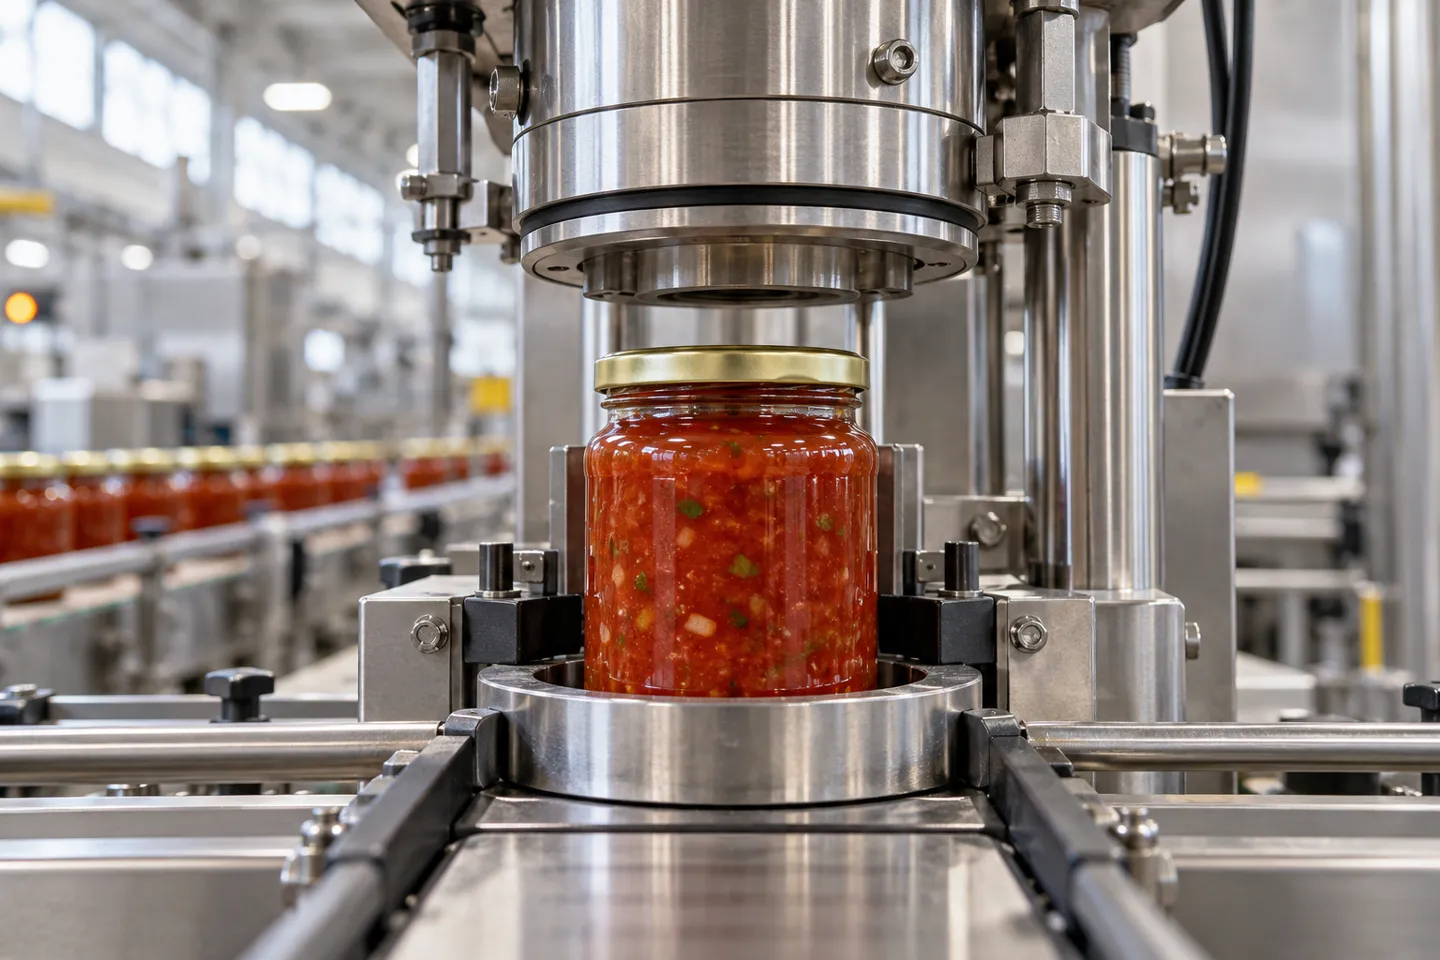
Słoik z ostrą salsą zsuwa się z linii napełniającej, a jego pokrywka luźno spoczywa na szkle. Kolejna stacja zamyka komorę wokół słoika, usuwa powietrze z przestrzeni nad zawartością, a pokrywka opada z charakterystycznym kliknięciem, które słychać na drugim końcu pomieszczenia. To kliknięcie oznacza, że zamknięcie próżniowe działa prawidłowo: ciśnienie powietrza z zewnątrz dociska teraz zamknięcie do szyjki słoika mocniej niż jakikolwiek klucz dynamometryczny.
Jak właściwie działa zamykanie próżniowe
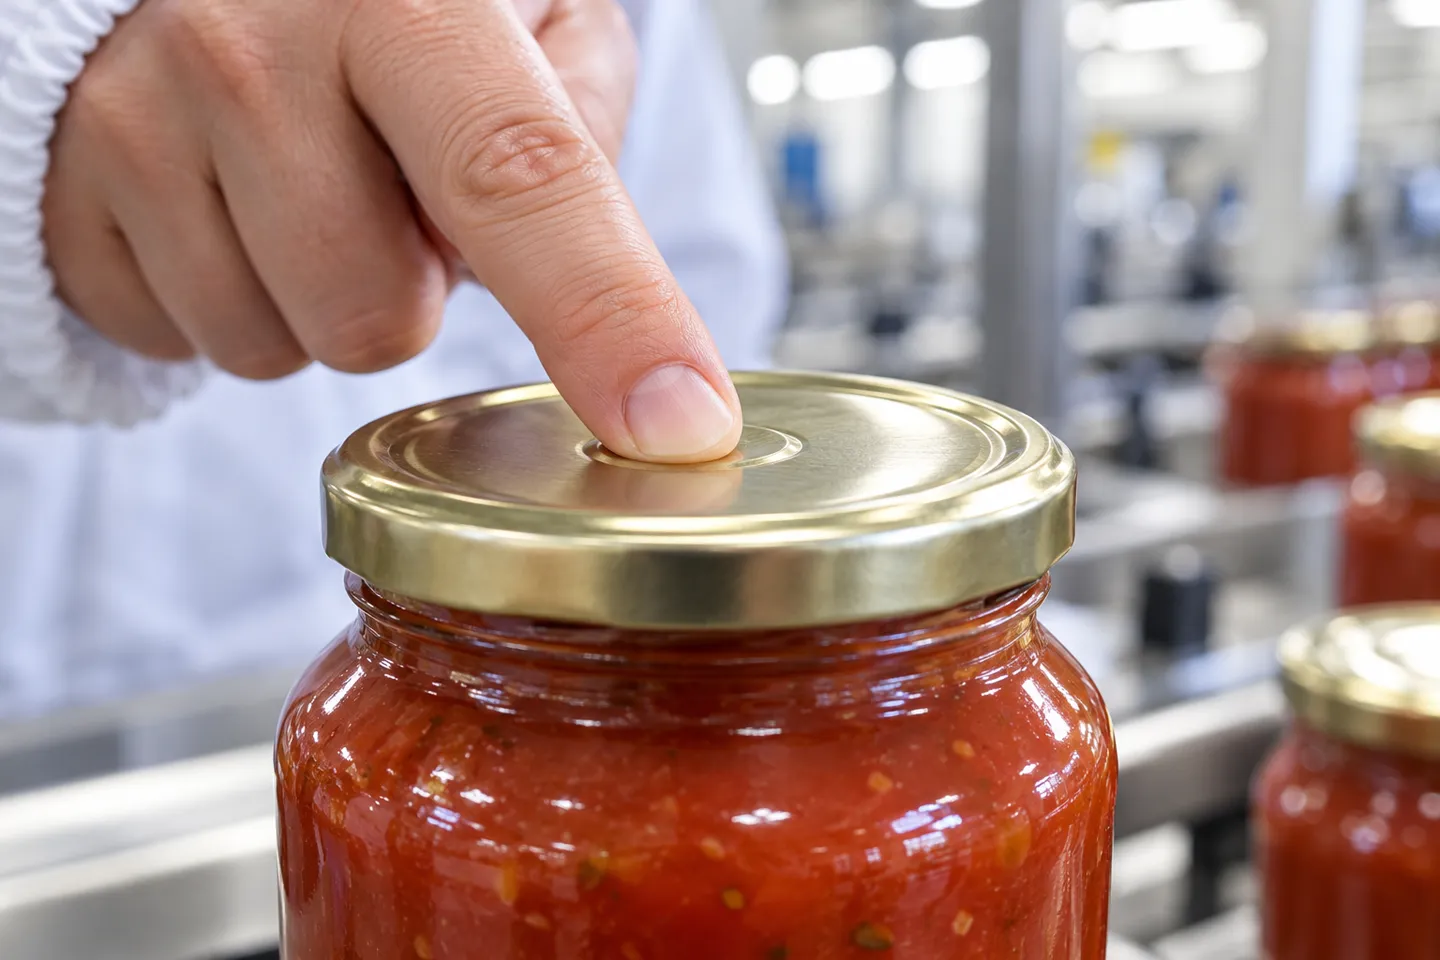
Zamknięcie próżniowe usuwa powietrze z przestrzeni między produktem a pokrywką, a następnie zamyka pojemnik przy utrzymaniu tego podciśnienia. Ostateczne uszczelnienie zapewnia ciśnienie atmosferyczne. W przypadku szklanego słoika z metalową pokrywką dowód ten jest widoczny. Przycisk lub kopułka w środku pokrywy pozostaje wciśnięta, dopóki uszczelnienie jest nienaruszone, i wyskakuje do góry w momencie zerwania uszczelnienia. Ta kopułka jest najbardziej użyteczną cechą kontrolną w całej tej dziedzinie. Przekształca ona niewidoczny stan ciśnienia w coś, co pakowacz, sprzedawca detaliczny lub celnik może sprawdzić jednym dotknięciem palca.
Zanim to zacznie cię kosztować, warto wyjaśnić jedno pojęcie. Użytkownicy domowi zamykają słoiki typu mason jar za pomocą ręcznych urządzeń próżniowych, a termin “zamykanie” jest używany w obu tych kontekstach. Zasady fizyki są podobne, ale stawka jest zupełnie inna. Ręczna zgrzewarka to narzędzie do przechowywania. Zgrzewarka próżniowa na linii produkcyjnej to operacja zamykania z określoną specyfikacją, tolerancją i klientem, który jest jej odbiorcą. Jeśli Twoje pytanie dotyczy zastosowań domowych, odpowiedź znajdziesz w pierwszym punkcie następnej sekcji; niniejszy artykuł poświęcony jest głównie kwestiom związanym z produkcją.
Jest jednak jedna zasada, o której trzeba pamiętać od samego początku, bo całe wątki na forach poświęcone są właśnie tej kwestii: zamknięcie pojemnika za pomocą pokrywki próżniowej nie sterylizuje jego zawartości. Agencje ds. bezpieczeństwa żywności jasno to podkreślają. Żywność o niskiej kwasowości, czyli o pH powyżej 4,6, wymaga obróbki ciśnieniowej, aby była bezpieczna (CDC, 2024). Pokrywa, która pozostaje zamknięta, niczego nie mówi o tym, co się w środku znajduje. W rozdziale trzecim to stwierdzenie przekształca się w zasadę zakupową.
Trzy rodzaje urządzeń do zamykania próżniowego
Ta sama fizyka, trzy zupełnie różne maszyny. Wybór odpowiedniej maszyny powinien zależeć od dziennej wydajności i liczby pozycji asortymentowych, a nie od tego, która maszyna wygląda najbardziej imponująco w filmie z targów.
Zgrzewarki ręczne i stołowe
Na samym dole skali znajdują się ręczne zgrzewarki do słoików oraz stołowe maszyny komorowe, z których korzystają osoby zajmujące się domową konserwacją żywności oraz małe kuchnie testowe. Urządzenia te wytwarzają prawdziwą próżnię w szklanym słoiku i utrzymują ją. Nie zapewniają one jednak zgodności z przepisami. Pokrywka dociśnięta przez urządzenie nablatowe oznacza jedynie, że zawartość słoika jest chroniona przed dostępem powietrza, a nie to, że produkt może stać na półce sklepowej w temperaturze otoczenia. W przypadku sprzedaży detalicznej wszelkich produktów o niskiej kwasowości żadna z opcji wymienionych w tej sekcji nie zastępuje zatwierdzonego procesu termicznego, bez względu na to, jak przekonująco wygląda wypukła pokrywka.
Półautomatyczne zakręcarki stołowe ⭐
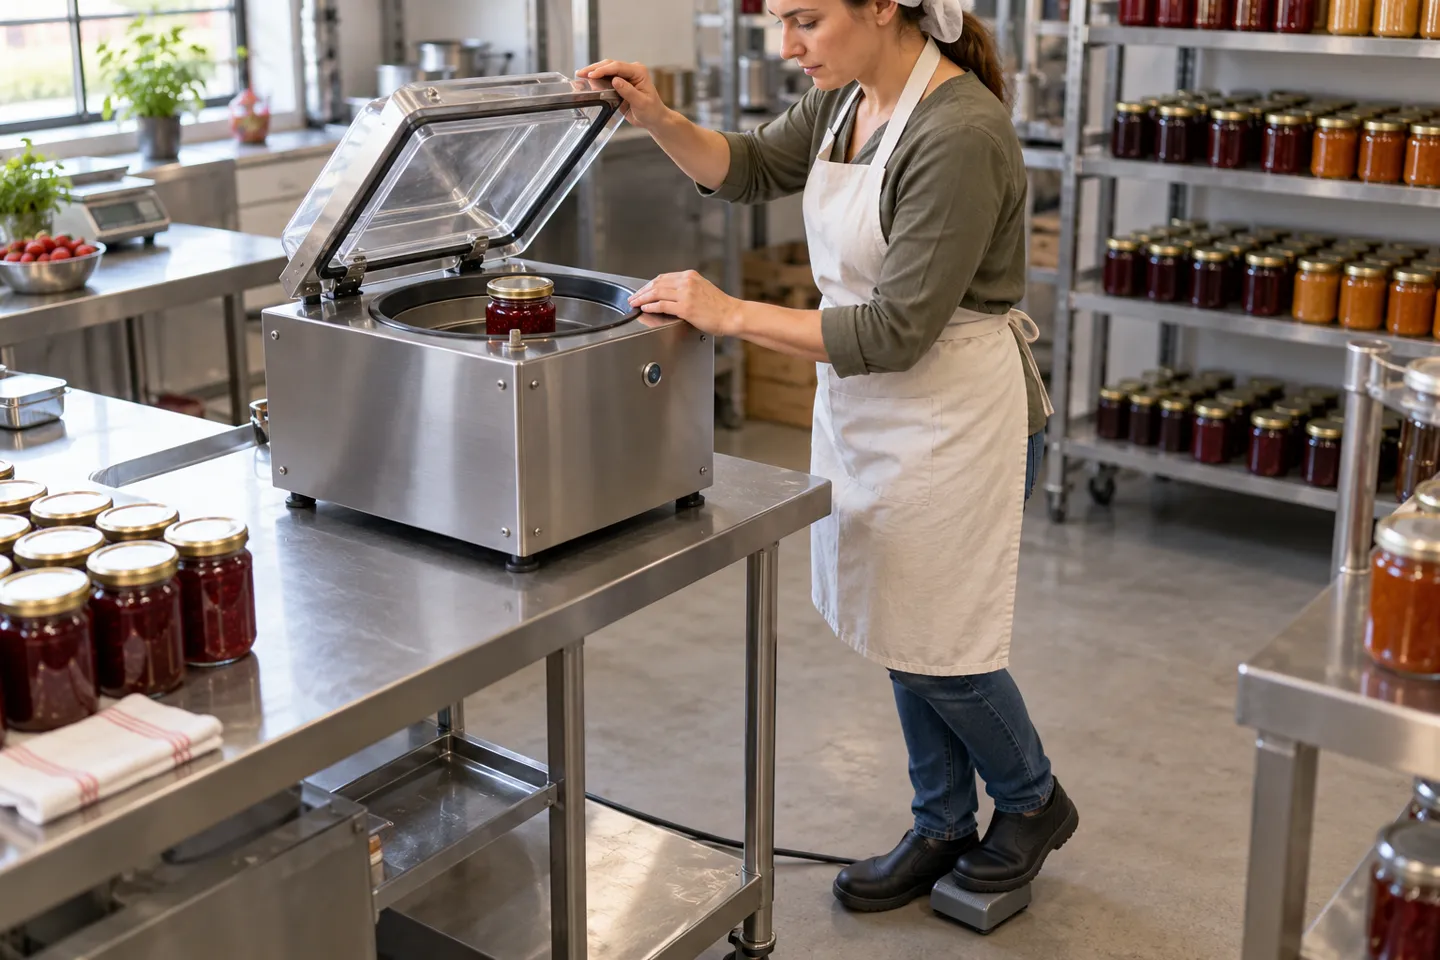
Pierwszym prawdziwym poziomem produkcyjnym jest jednostanowiskowa, stołowa zakręcarka. Wystarczy jeden operator, pedał nożny lub cykl dwuręczny oraz opublikowany zakres roboczy, który dokładnie określa, co kupujesz. W typowej publicznie dostępnej specyfikacji podano wydajność od 5 do 15 butelek na minutę w zależności od rodzaju pojemnika i czasu próżniowania. W tej samej specyfikacji podano maksymalną próżnię wynoszącą około 0,09 MPa poniżej ciśnienia atmosferycznego (98,66 kPa bezwzględnego) oraz formę dostosowaną do jednej średnicy nakrętki (Neostarpack, b.d.). Ten ostatni szczegół zasługuje na chwilę uwagi: maszyny te są skonstruowane w oparciu o formę, a forma jest dopasowana do rozmiaru szyjki słoika. Zmiana rozmiaru słoika wiąże się z koniecznością zakupu nowych narzędzi, a nie jedynie z regulacją pokrętła.
To właśnie na tym poziomie plasuje się większość start-upów zajmujących się produkcją sosów, dżemów, salsy i napojów – i to jest całkiem trafna klasyfikacja. Jeśli w ciągu całego dnia produkujesz od kilkuset do trzech lub czterech tysięcy napełnionych słoików, zakręcarka stołowa nadąży za tempem produkcji. Jej cena mieści się w przedziale, w jakim powinna znajdować się pierwsza maszyna przemysłowa. Maszyny stołowe pojawiają się w publicznych ofertach z podanymi cenami. Systemy liniowe, jak się przekonasz, w ogóle nie podają cen, a powodem tego jest kalkulacja kosztów oprzyrządowania.
Automatyczne systemy liniowe i obrotowe ⭐
W najwyższym segmencie maszyny przestają być pojedynczymi stanowiskami i stają się sekcjami linii produkcyjnej. Obrotowe zakręcarki próżniowe przetwarzają około 30 do 50 lub więcej pojemników na minutę. Są zsynchronizowane z napełniarkami i etykieciarkami oraz wyposażone w osprzęt dostosowany do każdego formatu pojemnika w cyklu produkcyjnym. Zwracają się w jednej konkretnej sytuacji: przy jednym lub kilku typach pojemników, pracując w sposób ciągły i realizując rzeczywiste zamówienia. Jeśli jednak maszyna ta ma obsługiwać kilkanaście pozycji asortymentowych (SKU), czas przezbrojenia niweluje prędkość, za którą zapłacono, ponieważ każda zmiana pozycji asortymentowej wiąże się ze zmianą formy i parametrów.
Dwa warianty konstrukcyjne uzupełniają ten przegląd, nie wymagając jednak poświęcenia im osobnych sekcji. Urządzenia liniowe i śledzące stanowią kompromis między maszynami stołowymi a obrotowymi, natomiast maszyny klasy farmaceutycznej funkcjonują w odrębnym, podlegającym regulacjom środowisku.
Poniższa tabela stanowi praktyczne podsumowanie tej sekcji. Zanim zakochasz się w jakimkolwiek wierszu, przeczytaj ostatnią kolumnę.
Poziomy wyposażenia według dopasowania do kontenera i granicy awarii
| Poziom | Dopasowanie pojemnika i zamknięcia | Typowe produkty | Krawędź uszkodzenia |
|---|---|---|---|
| Ręczne / stołowe | Szklane słoiki z dwuczęściowymi pokrywkami | Przechowywanie w spiżarni, próbki badawczo-rozwojowe | Fałszywe pieczęcie; uzależnienie od lodówki; brak zgodności z przepisami |
| Półautomatyczna maszyna stołowa | Szklane nakrętki typu „twist-off” i uchwyty; puszki blaszane zamykane za pomocą zgrzewarki; wyłącznie sztywne tworzywa sztuczne | Sosy, dżemy, salsa, drobne zakupy napojów | Koszt formy na jednostkę asortymentową (SKU); zużyte uszczelki komory stopniowo osłabiają próżnię |
| Automatyczne – liniowe / obrotowe | Szklane nakrętki z uchwytem, blacha białej, aluminium; PET o grubych ściankach – należy obchodzić się z nim ostrożnie | Puszki na napoje, orzechy i proszki w skali | Niewykorzystane moce produkcyjne i koszty oprzyrządowania w wielu pozycjach asortymentowych; jedno zużyte uchwytowanie powoduje odrzucenie partii |
Wybór procesu: próżnia komorowa, para wodna, napełnianie na gorąco czy przepłukiwanie azotem
Poziom zaawansowania maszyn ma mniejsze znaczenie niż wybór procesu, ponieważ to właśnie proces decyduje o tym, co można sprzedawać z prawnego i technicznego punktu widzenia. W komercyjnym zamykaniu próżniowym dominują cztery metody, które nie są ze sobą zamienne.
Cztery procesy próżniowe w skrócie
| Proces | Mechanizm | Najlepiej pasuje | Granica |
|---|---|---|---|
| Mechaniczna próżnia komorowa | Pompa usuwa powietrze z przestrzeni nad cieczą, a zamknięcie nakładane jest pod próżnią | Zakręcarki stołowe i wbudowane do sztywnych pojemników | Wymagane są weryfikowalne odczyty próżni; cienkościenne tworzywo sztuczne pochłania podciśnienie |
| Odkurzacz parowy | Gorący produkt lub wtryskiwana para skrapla się po zamknięciu opakowania, co powoduje opadanie pokrywki | Szybkie linie rozlewnicze z szklanymi nakrętkami do sosów | Wyłącznie sztywne pojemniki; efekt ten jest rzeczywisty, ale ma znaczenie drugorzędne w stosunku do zatwierdzonego napełniania (Podsumowanie dotyczące opakowań, b.d.) |
| Samoczynne tworzenie próżni przy napełnianiu na gorąco | Napełnij gorącym płynem, zakręć nakrętkę i poczekaj, aż schładzający się płyn wytworzy podciśnienie | Dżemy, sosy, produkty o wysokiej kwasowości | Proces termiczny ma zastosowanie tylko wtedy, gdy został zatwierdzony; próżnia stanowi dodatkową korzyść, a nie etap zabijania mikroorganizmów |
| Opróżnienie + przepłukanie azotem | Najpierw odkurzyć, a następnie wprowadzić azot obojętny przed zamknięciem | Orzechy, kawa, proszki, nadzienia wrażliwe na utlenianie | Potrzebne są pisemne dane dotyczące zasilania gazem oraz stężenia tlenu, a nie opisy słowne |
Kwestia pojemników sztywnych zasługuje na osobny akapit, ponieważ zaskakuje kupujących, którzy mają już na myśli konkretny pojemnik. Komora próżniowa wywiera nacisk na sam pojemnik, a nie tylko na przestrzeń nad zawartością. Szkło i blacha białkowa nie reagują na to. Cienkościenne tworzywa sztuczne zapadają się, a zapadające się opakowanie pochłania próżnię, która miała docisnąć pokrywkę, więc maszyna sygnalizuje sukces, podczas gdy uszczelnienie jest słabe. Istnieją dostawcy zamykania próżniowego do tworzyw sztucznych, ale szczera rada brzmi: sztywne ścianki lub grubsza konstrukcja, sprawdzone na własnych opakowaniach na maszynie dostawcy przed podpisaniem umowy.
W tej kategorii rzeczywiste koszty mają specyfikę, o której warto wiedzieć jeszcze przed otrzymaniem pierwszej oferty. Producenci maszyn stołowych podają ceny, natomiast w przypadku systemów liniowych prawie nigdy tego nie robią, ponieważ koszt zależy od konkretnego oprzyrządowania. Każde wykończenie szyjki wymaga osobnej formy, a formy są wyceniane oddzielnie; ponadto pompa próżniowa i sprężarka powietrza, z których maszyna zakłada, że dysponujesz, mogą być elementami, które musisz zapewnić samodzielnie. Zapytaj, czego cena nie obejmuje. To właśnie odpowiedź na to pytanie decyduje o tym, czy budżet się zmieści.
Prześlij nam rysunki swoich pojemników oraz informacje o dziennej wydajności, a my prześlemy Ci ofertę z gotowymi obliczeniami dotyczącymi formy.
Poproś o wycenę maszynyPopyt na tym rynku stale rośnie. Wartość rynku opakowań szklanych do żywności i napojów wyniosła w 2025 r. 68,8 mld dolarów amerykańskich, a według prognoz do 2033 r. osiągnie poziom 99,6 mld, co oznacza roczną stopę wzrostu na poziomie 4,7 procent (Grand View Research, 2026). W tej prognozie największy udział w rynku opakowań mają słoiki. Coraz więcej małych producentów pakuje prawdziwe produkty do prawdziwych słoików. Oznacza to, że coraz częściej podejmowane są decyzje dotyczące stosowania zamknięć próżniowych po raz pierwszy, a większość z nich będzie podejmowana przez osoby czytające artykuły takie jak ten, a nie przez inżynierów ds. opakowań.
Gdyby z całego tego artykułu można było zachować tylko jedno zdanie, byłoby to właśnie to:
Zamknięcie próżniowe rozwiązuje problem zamknięcia, a nie sterylizacji.
Produkt o niskiej kwasowości (pH powyżej 4,6), który ma być sprzedawany w temperaturze otoczenia, musi zostać poddany zatwierdzonemu procesowi termicznemu – napełnianiu na gorąco lub obróbce ciśnieniowej. Wytyczne dotyczące bezpieczeństwa żywności jednoznacznie wskazują, że obróbka ciśnieniowa jest jedyną zalecaną metodą w przypadku produktów o niskiej kwasowości oraz że szczelnie zamknięta pokrywka nie stanowi dowodu na bezpieczeństwo zawartości (CDC, 2024). Najpierw uwzględnij proces termiczny w planie produkcji, a następnie zadbaj o to, by maszyna zakręcająca prawidłowo zakręcała pokrywki.
Czego należy wymagać od dostawcy: specyfikacje, oprzyrządowanie i testy odbiorcze
Gdy proces zostanie ustalony, zakup staje się kwestią formalną. Trzy kroki dzielą uporządkowane zamówienie od kosztownej improwizacji.
Pierwszym krokiem jest przekazanie dostawcy informacji, które wydają się oczywiste, a w rzeczywistości wcale takie nie są. Należy podać materiał, z którego wykonany jest pojemnik, średnicę otworu szyjki i wysokość słoika, rodzaj zamknięcia, realistyczną dzienną wydajność z uwzględnieniem zmian oraz liczbę faktycznie produkowanych pozycji asortymentowych (SKU). Każda z tych informacji wpływa na listę form, a co za tym idzie – na cenę. Oferta sporządzona bez rysunków przedstawiających wykończenie szyjki to jedynie przypuszczenie z Państwa nazwiskiem.
Krok drugi to lista parametrów, która jest krótka. Należy zapytać o docelową wartość próżni w momencie uszczelnienia oraz o to, czy można ją regulować. Należy poprosić o podanie na piśmie wartości resztkowego tlenu dla danej klasy produktu. Wartości docelowe w tej branży są ściśle określone i opublikowane – wynoszą około 2 procent lub mniej w przypadku prażonych orzechów (Litian Packing, 2025). Sprzedawca, który nie potrafi podać konkretnej liczby, obiecuje jedynie wrażenie. Dodajmy do tego możliwość regulacji momentu obrotowego, zasady dotyczące form dla poszczególnych jednostek SKU wraz z terminami realizacji, zmierzony czas przezbrojenia oraz wymagania maszyny względem infrastruktury w hali produkcyjnej, w tym sprężonego powietrza.
Krok trzeci to akceptacja, a zasada jest prosta: wasze słoiki, wasze pokrywki, na ich maszynie. Obserwujcie, czy wskaźnik utrzymuje się na odpowiednim poziomie, przeprowadźcie kontrolę szczelności z czasem utrzymania, policzcie, ile pokrywek na sto ma całkowicie wciśnięte wypukłe wykończenie, i zapiszcie wyniki próby. Poważna fabryka nagrywa własne testy przed wysyłką; poproszenie o to nagranie nic nie kosztuje, a pozwala przewidzieć wszystko.
Lista kontrolna dotycząca zamówień przedpremierowych
- Rysunki wykończenia szyjki dołączone do oferty
- Cel próżniowy i możliwość regulacji podczas pisania
- Wartość tlenu resztkowego w podziale na klasy produktów
- Cena formy i czas realizacji dla poszczególnych pozycji asortymentowych (SKU)
- Czas przezbrojenia podany w minutach
- Lista mediów dla Twojego piętra
- Próba na własnych kontenerach z filmem instruktażowym
- Cennik części zamiennych przed wysyłką
Przed wysyłką każdej maszyny przeprowadzamy własną wersję etapu trzeciego. Każda maszyna do pakowania próżniowego Levapack przechodzi ponad 100 kolejnych cykli próbnych z wykorzystaniem puszek z próbkami dostarczonych przez klienta, a następnie 48-godzinną pracę bez obciążenia oraz 36-godzinny test starzenia z okresowymi kontrolami działania. Nagranie wideo z tych testów jest przekazywane klientowi w ramach udokumentowanej Proces kontroli jakości i testowania maszyn do pakowania próżniowego. Jeśli dostawca, z którym rozmawiasz, nie potrafi opisać równoważnego protokołu, dowiedziałeś się czegoś bardziej przydatnego niż tylko jego cena.
Gdy uszczelnienie zawodzi: diagnostyka i granice bezpieczeństwa
Usterki dzielą się na trzy grupy, a najszybszym sposobem na zmarnowanie partii jest traktowanie wszystkich trzech jako tego samego problemu.
Pierwsza grupa to problemy z zamknięciem: luźne lub zbyt wysoko osadzone pokrywy, pokrywy krzywo osadzone lub z przekręconym gwintem. Specjaliści ds. diagnostyki i usuwania usterek przedkładają w tym przypadku prawidłowe ustawienie i dobór narzędzi nad same parametry ustawień (Lancing Sp. z o.o., 2026). Należy sprawdzić, czy pokrywki są prawidłowo osadzone. Należy sprawdzić powierzchnie uchwytu i rolki pod kątem zużycia. Przed zmianą wartości momentu obrotowego należy upewnić się, że używana jest właściwa partia wkładek, ponieważ zastosowanie większego momentu obrotowego na zużytej części spowoduje po prostu uszkodzenie innego elementu.
Drugą grupą przyczyn są awarie związane z próżnią: manometr nigdy nie osiąga wartości docelowej lub kopułki unoszą się kilka dni później. Kolejność podejrzeń: najpierw uszczelki komory, następnie pompa, a na końcu pęknięcia włoskowate na krawędziach słoików. Są to elementy wymagające konserwacji, a nie regulacji. Twórcy produktów na forach poświęconych opakowaniom opowiadają tę samą historię z perspektywy handlu detalicznego: słoiki sprzedawane jako szczelne przeciekają na półkach, ponieważ nikt nie sprawdził tolerancji dopasowania krawędzi słoika do pokrywki (Reddit, 2022).
Trzecia grupa to ta „cicha”: mikroprzecieki, które przekraczają dopuszczalny limit i ujawniają się w postaci wadliwych produktów w obrocie handlowym. Wykrywają je testy kontroli partii. Należy z góry ustalić własną granicę: ta sama wada w dwóch kolejnych partiach oznacza zatrzymanie maszyny i skontaktowanie się z dostawcą. Wada, która przetrwa proces dostrajania, to wada komponentu, która szkodzi wizerunkowi marki.
Nic z tego nie zmienia treści zawartej w sekcji trzeciej. Idealne uszczelnienie nieprzetworzonego produktu o niskiej kwasowości stanowi idealnie uszczelnione ryzyko. Przestrzeganie zasad chłodzenia i obróbki termicznej nie ma absolutnie żadnego związku z jakością uszczelnienia, a w planie HACCP nigdy nie powinno się umieszczać manometru próżniowego w miejscu, gdzie powinno znajdować się termometr.
„The Purchase” – lektura od końca: matematyka operatora
Przeczytaj powyższe akapity w odwrotnej kolejności, a logika zakupu sama się ułoży.
Zacznij od wielkości produkcji i liczby pozycji asortymentowych (SKU), ponieważ decyzja o wyborze poziomu opiera się właśnie na iloczynie tych dwóch liczb. Stołowa zakręcarka przetwarzająca 10 słoików na minutę przez sześć godzin pracy dziennie daje teoretyczny pułap wynoszący około 3 600 słoików, a rzeczywista dzienna produkcja zazwyczaj nie osiąga tej wartości. Jeśli Twoje zamówienia mieszczą się z nawiązką poniżej tego limitu, pieniądze, które kusi Cię, by wydać na zwiększenie prędkości, lepiej przeznaczyć na formy i zapas części zamiennych. Jeśli jeden asortymentowy numer (SKU) tydzień po tygodniu osiąga maksymalną wydajność, właśnie do tego służy system liniowy. Krzywa wzrostu rynku szkła wskazuje, że takich decyzji będzie coraz więcej (Grand View Research, 2026).
W takim razie przedkładaj akceptację nad cenę. Dwie oferty można porównać tylko wtedy, gdy obie zawierają na piśmie docelową wartość próżni, wartość tlenu, oczekiwania dotyczące konsystencji kopuły oraz wykaz części zamiennych. Tańsza oferta bez tych elementów to po prostu niższa kwota wiążąca się z większym ryzykiem. Dystrybutorzy i agenci, którzy dokonują specyfikacji na rzecz klientów, powinni przeprowadzić ten sam test w imieniu kupującego, ponieważ właśnie w zakresie wsparcia przy zmianie dostawcy kryją się wskaźniki zwrotów.
Stosunek wyrażony w całym tym artykule można ująć wprost: dla większości producentów czytających ten tekst półautomatyczna stołowa zakręcarka próżniowa jest właściwym kolejnym zakupem. Czynnikiem zapewniającym ochronę inwestycji jest protokół odbioru, a nie negocjacje cenowe. Wyjątkiem jest umowa z wiążącym zobowiązaniem dotycząca jednego formatu opakowań i pracy na pełne zmiany, gdzie zakup urządzenia wbudowanego w linię produkcyjną pozwala uniknąć podwójnych kosztów.
Podczas tworzenia listy dostawców, których bierzesz pod uwagę, potraktuj oprzyrządowanie i obsługę posprzedażową jako część ceny maszyny, ponieważ to właśnie tam kryje się prawdziwa kalkulacja. Urządzenia do zgrzewania Levapack konstruujemy właśnie w oparciu o tę zasadę: formy dopasowane do średnicy i wysokości Twoich puszek oraz rolki zgrzewające dostosowane do blachy białej, PET, aluminium lub rurki papierowej. To półautomatyczna zgrzewarka do puszek Urządzenia z tej serii są tak skonstruowane, że jeden operator może je obsługiwać już od pierwszego dnia. Po sprzedaży pakiet wsparcia technicznego jest dołączony do zamówienia. Warunki gwarancji są szczegółowo określone w ofercie (aktualne strony kategorii podają 16 miesięcy, w tym bezpłatną wymianę uszkodzonych części), wraz z zestawami części zamiennych do elementów zużywających się oraz całodobową pomocą techniczną. Porównaj dostawców pod tym kątem, a decyzja sama się nasunie.
Uzyskaj wycenę zakręcania próżniowego dostosowaną do Twoich pojemników
Próby przeprowadzone na własnych słoikach i puszkach, nagrania z testów oraz wycena form w podziale na pozycje asortymentowe (SKU) – wszystko to jeszcze przed podjęciem ostatecznej decyzji.
Złóż zapytanieBibliografia
- CDC. “Domowe przetwory”. 2024. https://www.cdc.gov/botulism/prevention/home-canned-foods.html
- Packaging Digest. “Jak działa zamykanie próżniowe?” b.d. https://www.packagingdigest.com/automation/how-does-vacuum-capping-work-
- Grand View Research. “Raport dotyczący rynku opakowań szklanych do żywności i napojów”. 2026. https://www.grandviewresearch.com/industry-analysis/glass-packaging-food-beverages-market-report
- Neostarpack Co., Ltd. “Specyfikacja maszyny do zamykania próżniowego (CCV2000)”. b.d. https://www.neostarpack.com/en/product/vacuum-capper.html
- Litian Packing. “Płukanie azotem podczas pakowania orzechów: 5 sprawdzonych rozwiązań”. 2025. https://litianpacking.com/2025/11/08/nitrogen-flushing-nut-packaging/
- Lancing Ltd. “Rozwiązywanie problemów z maszyną do zakręcania słoików”. 2026. https://jarcappingmachines.co.uk/jar-capping-machine-troubleshooting.html
- Reddit, r/PackagingDesign. “Potrzebuję rozwiązania w sprawie nieszczelnego słoika”. 2022. https://www.reddit.com/r/PackagingDesign/comments/x09ty9/need_a_leaky_jar_solution/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL