
W świecie opakowań komercyjnych, gdzie stawka jest wysoka, różnica między udanym wprowadzeniem produktu na rynek a katastrofalnym wycofaniem z rynku często sprowadza się do elementu nie grubszego niż moneta. Wartość produktu, reputacja marki i wydajność logistyczna warte miliony dolarów zależą całkowicie od mechanizmu uszczelniającego, który wypełnia szczelinę między pojemnikiem a jego zamknięciem. Poruszanie się po złożonym pograniczu dynamiki płynów, materiałoznawstwa i inżynierii mechanicznej ma kluczowe znaczenie dla zapewnienia, że to, co trafia do butelki, pozostaje w niej. Ten kompleksowy przewodnik wyjaśnia fizyczne zasady idealnego uszczelnienia i stanowi autorytatywny plan działania dotyczący wyboru dokładnie takiej wkładki do nakrętki, jaka jest wymagana do zapewnienia absolutnej integralności opakowania.
Czym jest uszczelka korona? Fizyka stojąca za idealnym uszczelnieniem
W najprostszym ujęciu wkładka do nakrętki to element wykonany z specjalnie opracowanego materiału, umieszczany pomiędzy wewnętrzną powierzchnią nakrętki a otwartą krawędzią pojemnika (szyjką butelki). Choć na pierwszy rzut oka może wydawać się prostym kawałkiem pianki lub folii, jej działanie opiera się na zasadach inżynierii mechanicznej.
Aby zrozumieć, dlaczego wkładka jest niezbędna, musimy przyjrzeć się mikroskopowej budowie materiałów sztywnych. Kiedy twardą plastikową lub metalową nakrętkę nakręca się na sztywną plastikową lub szklaną butelkę, obie powierzchnie stykają się ze sobą. Gołym okiem wygląda to na ścisłe dopasowanie. Jednak pod mikroskopem widać, że powierzchnie zarówno krawędzi butelki, jak i nakrętki są nierówne i charakteryzują się mikroskopijnymi wzniesieniami i zagłębieniami. Jeśli do takiego pojemnika bez wkładki wlamy płyn, nieuchronnie przedostanie się on przez te mikroskopijne kanały, co prowadzi do wycieków, zwłaszcza pod ciśnieniem lub podczas transportu.
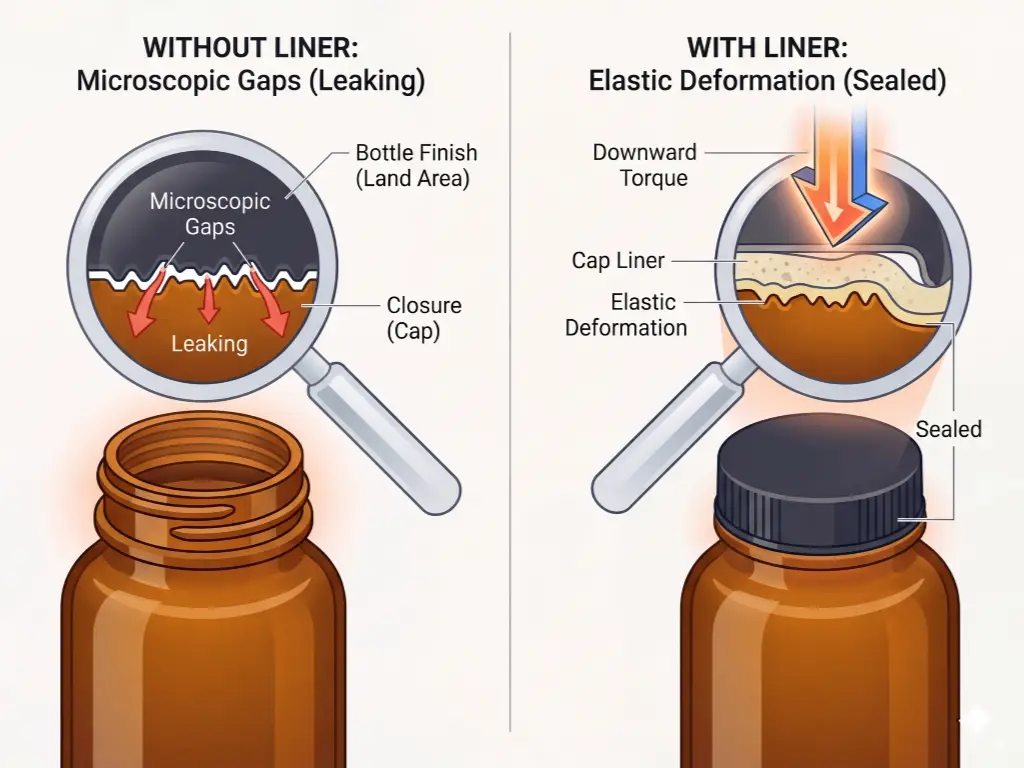
Głównym zadaniem wkładki do czapki jest zapewnienie Odkształcenie sprężyste. Wyobraź sobie gumową uszczelkę stosowaną w domowej instalacji wodociągowej pod zlewem. Podczas dokręcania uszczelka ulega ściśnięciu, a jej elastyczny materiał wciska się w mikroskopijne niedoskonałości metalowych rur, blokując w ten sposób wszelkie drogi ucieczki wody. Wkładka do nakrętki działa dokładnie na tej samej zasadzie. Kiedy na nakrętkę wywierany jest moment obrotowy w dół, wkładka ulega ściśnięciu i precyzyjnie dopasowuje się do kształtu krawędzi butelki, tworząc nieprzepuszczalną barierę.
Oceniając długoterminową trwałość uszczelnienia, inżynierowie ds. opakowań muszą uwzględnić dwie kluczowe zmienne:
- Finał (powierzchnia lądowa): Jest to konkretna górna powierzchnia szyjki butelki, która pozostaje w bezpośrednim kontakcie fizycznym z wkładem. Szerokość, płaskość i integralność strukturalna tej powierzchni uszczelniającej decydują o tym, jak skutecznie można ściśnąć wkład.
- Pełzanie materiału: W materiałoznawstwie termin “pełzanie” (lub „pływanie na zimno”) odnosi się do tendencji materiału stałego do powolnego przemieszczania się lub trwałego odkształcania się pod wpływem długotrwałego obciążenia mechanicznego. Gdy nakrętka ściska wkładkę, wkładka wywiera siłę oporu (pamięć sprężysta), która utrzymuje szczelność połączenia. Z upływem czasu — po kilku miesiącach spędzonych na półce magazynowej — wkładka ulegnie pełzaniu, tracąc część swojej sprężystości. Ocena odporności wkładki na pełzanie ma fundamentalne znaczenie dla zagwarantowania deklarowanego okresu przydatności produktu do użycia.
Kompleksowy przewodnik po materiałach i mechanizmach stosowanych w nakładkach na czapki
Branża opakowaniowa oferuje szeroki wybór materiałów wyściółkowych, z których każdy został zaprojektowany z myślą o ściśle określonych właściwościach chemicznych i warunkach eksploatacyjnych. Wybór niewłaściwego materiału wiąże się nie tylko z ryzykiem wycieku, ale także z ryzykiem reakcji chemicznych, degradacji produktu oraz zagrożeniami dla bezpieczeństwa konsumentów. Poniżej przedstawiono systematyczny przegląd najpopularniejszych materiałów wyściółkowych oraz zasad ich działania.
| Typ wykładziny | Materiał rdzenia | Mechanizm uszczelniający | Najlepsze dla | Ograniczenia |
|---|---|---|---|---|
| Pianka (F217) | 3-warstwowy, współwytłaczany PE (polietylen) | Kompresja mechaniczna (odkształcenie sprężyste) | Produkty ogólnego przeznaczenia, środki czystości, kosmetyki | Słaba bariera tlenowa; brak zabezpieczenia przed manipulacją |
| Wrażliwe na nacisk (PS) | Polistyren z powłoką klejącą | Klejenie pod wpływem nacisku mechanicznego | Substancje suche, kapsułki, przyprawy | NIE jest to uszczelnienie hermetyczne. Nie sprawdza się w przypadku płynów i proszków |
| Indukcja cieplna | Wielowarstwowe (celuloza/wosk/folia/polimer) | Topienie elektromagnetyczne polimeru w celu uzyskania wykończenia butelki | Produkty farmaceutyczne, nabiał, ciecze o wysokiej wartości | Wymaga kosztownego sprzętu do zgrzewania indukcyjnego |
| Pokryte PTFE | Rdzeń silikonowy lub piankowy z folią PTFE | Materiał kompresyjny o wyjątkowej odporności chemicznej | Silnie działające kwasy, rozpuszczalniki, odczynniki analityczne | Wysoki koszt; wymaga dużego momentu dokręcania |
| Plastizol | Płynna żywica PVC (utwardzona) | Formowanie próżniowe po obróbce cieplnej | Produkty spożywcze napełniane na gorąco, dżemy, sosy (wyłącznie w opakowaniach szklanych) | Nie nadaje się do stosowania z plastikowymi pojemnikami |
Wkładki piankowe i wkładki wrażliwe na nacisk
Wkładka piankowa F217 to prawdziwy koń roboczy branży opakowaniowej. Charakteryzuje się trójwarstwową konstrukcją: spieniony rdzeń z polietylenu o niskiej gęstości (LDPE) umieszczony pomiędzy dwiema litymi warstwami PE. Taka budowa zapewnia jej doskonałą sprężystość oraz czysty, jasny wygląd, dzięki czemu doskonale sprawdza się w zapobieganiu wyciekom płynów w zastosowaniach ogólnych, takich jak szampony i środki czyszczące do użytku domowego.
Z drugiej strony, Wkładki wrażliwe na nacisk (PS) działają na zupełnie innej zasadzie. Składają się one z podstawy z polistyrenu pokrytej specjalnym klejem aktywowanym przez moment obrotowy. Kiedy nakrętka jest dokręcana, nacisk powoduje, że klej przylega do powierzchni butelki. Po zdjęciu nakrętki wkład pozostaje przyklejony do butelki, zapewniając podstawowy poziom ochrony.
Sprawdzenie faktów inżynierskich: Pułapka zanieczyszczenia proszkiem
Niezwykle ważnym faktem branżowym jest to, że podkłady samoprzylepne nie zapewniają hermetyczne (szczelne) zamknięcie i w żadnym wypadku nie wolno ich stosować do cieczy zawierających wodę lub oleje. Znacznie bardziej podstępne uszkodzenia występują jednak w przypadku suchych proszków (np. białka serwatkowego, suplementów diety i przypraw w proszku).
Podczas procesu napełniania nieuchronnie unosi się drobny pył, który osiada na powierzchni styku pojemnika. Ponieważ wkładki z PS opierają się na fizycznym kontakcie kleju z plastikową powierzchnią, pył ten stanowi poważną przeszkodę. Klej wiąże się z cząsteczkami proszku, a nie z krawędzią pojemnika, co całkowicie neutralizuje jego przyczepność. Powoduje to powstanie mikroskopijnych tuneli, przez które podczas transportu przedostaje się wilgoć, a produkt ucieka. Ta fizyczna rzeczywistość sprawia, że przed zastosowaniem wkładek PS absolutnie konieczne jest wdrożenie precyzyjnych, bezpyłowych urządzeń do napełniania i serwozakręcania.
Wkładki indukcyjne
W zastosowaniach wymagających absolutnego bezpieczeństwa, weryfikacji nienaruszalności oraz hermetycznego zamknięcia wkładki indukcyjne stanowią złoty standard. Mechanizm działania zgrzewu indukcyjnego jest cudem nowoczesnej technologii pakowania. Standardowa wkładka indukcyjna składa się z czterech odrębnych warstw: warstwy podkładowej (zwykle z tektury celulozowej), warstwy woskowej, warstwy folii aluminiowej oraz polimerowej warstwy zgrzewalnej, dobranej do konkretnego rodzaju tworzywa, z którego wykonana jest butelka (np. warstwa zgrzewalna z PET do butelek PET).
Po nakręceniu nakrętki na butelkę pojemnik przechodzi pod maszynę do zgrzewania indukcyjnego. Maszyna ta wytwarza oscylujące pole elektromagnetyczne. Ponieważ aluminium jest metalem przewodzącym, pole to wywołuje “prądy wirowowe” w warstwie folii, powodując opór elektryczny. Opór ten generuje natychmiastowe, intensywne ciepło. Ciepło to topi warstwę wosku (która jest wchłaniana przez tekturę celulozową, uwalniając folię z nakrętki) i jednocześnie topi polimerową warstwę zgrzewalną. Stwardniając pod ciśnieniem zamkniętej nakrętki, stopiony polimer płynnie łączy się z szyjką butelki. Wyobraź sobie topienie sera bezpośrednio na blasze do pieczenia – po ostygnięciu połączenie to jest nierozerwalne bez widocznego uszkodzenia.
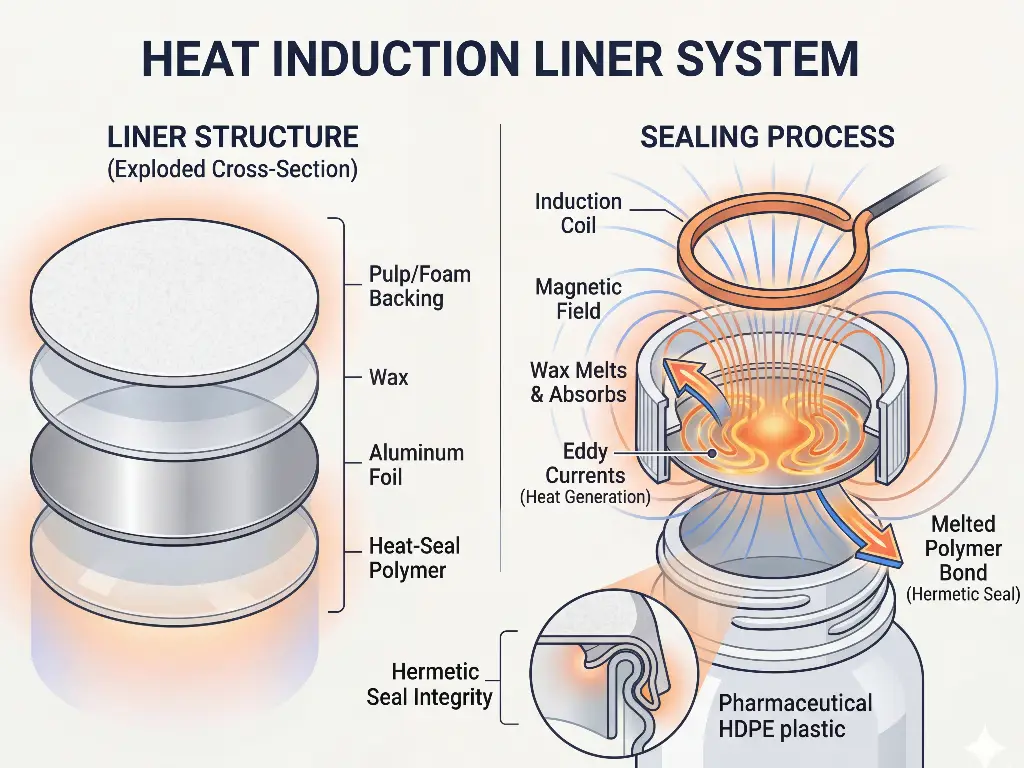
Kluczowym parametrem w tym przypadku jest Okno robocze. Jest to precyzyjna równowaga między mocą wyjściową maszyny indukcyjnej a czasem przebywania (prędkością przenośnika). Jeśli moc jest zbyt wysoka, intensywne ciepło przypali końcówkę plastikowej butelki i spowoduje degradację polimeru, co doprowadzi do wycieków. Jeśli moc jest zbyt niska, warstwa zgrzewająca nie stopi się całkowicie, co spowoduje powstanie “zimnego zgrzewu” — fałszywego zgrzewu, który wygląda na nienaruszony, ale odklei się natychmiast po ściśnięciu lub zmianie wysokości.
Specjalistyczne wykładziny barierowe: z powłoką z PTFE, foliowe i plastizolowe
W przypadku ekstremalnej lotności substancji chemicznych lub wysokiej wrażliwości na tlen standardowe pianki i polimery zawodzą. Wkładki z czystej folii aluminiowej stanowią nieprzepuszczalną barierę dla gazów, dzięki czemu idealnie nadają się do produktów silnie utleniających. Jednak gdy w grę wchodzą agresywne substancje chemiczne, rozważania skupiają się na PTFE.
Sprawdzenie faktów inżynieryjnych: Mit dotyczący wykładziny z “czystego PTFE”
Powszechnym błędnym przekonaniem wśród zespołów zajmujących się zaopatrzeniem jest zamawianie “wykładzin z czystego PTFE” do pracy z silnymi kwasami lub agresywnymi rozpuszczalnikami. W praktyce inżynierii przemysłowej solidna, jednowarstwowa wykładzina z PTFE jest praktycznie bezużyteczna do zapewnienia hermetycznego uszczelnienia. Podczas gdy politetrafluoroetylen (PTFE, powszechnie znany jako teflon) charakteryzuje się całkowitą obojętnością chemiczną, a jego struktura fizyczna jest niezwykle sztywna i całkowicie pozbawiona zdolności do powrotu do stanu pierwotnego. Jest bardzo podatny na trwałe odkształcenia (pływanie na zimno).
Gdyby umieścić na butelce lity krążek z czystego PTFE i zakręcić nakrętkę, krążek ten nie odbiłby się, by wypełnić mikroskopijne szczeliny; po prostu uległby zgnieceniu i doszłoby do wycieku. Dlatego w przemyśle stosuje się Wkładki z powłoką z PTFE. Składają się one z mikroskopijnej warstwy folii PTFE laminowanej na elastycznym podłożu, zazwyczaj z silikonu klasy medycznej lub gęstej pianki PE. Powierzchnia z PTFE pełni rolę nieprzepuszczalnej bariery chemicznej, natomiast ukryty rdzeń z silikonu lub pianki zapewnia niezbędną siłę sprężystości potrzebną do utrzymania szczelności przez długi czas.
Plastizol jest kolejnym wysoce wyspecjalizowanym materiałem, wykorzystywanym przede wszystkim w przemyśle spożywczym i napojowym do produkcji szklanych pojemników z metalowymi nakrętkami typu “Lug” (lub nakrętkami typu „Twist-Off”). Plastizol to płynna żywica PVC, którą wlewa się do nakrętki, a następnie utwardza w piecu, tworząc stałą, gumowatą uszczelkę. Jego rzeczywisty mechanizm uszczelniający uruchamia się w procesie „Hot Fill”. Do szklanego słoika wlewa się gorący produkt spożywczy (np. dżem lub sos do makaronu), a następnie nakłada się nakrętkę. W miarę stygnięcia produktu para wodna ulega kondensacji, tworząc silną próżnię wewnętrzną. Ciśnienie atmosferyczne z zewnątrz gwałtownie dociska nakrętkę, wciskając krawędź szklanego słoika głęboko w uszczelkę z plastizolu, tworząc hermetyczne, próżniowe zamknięcie.
Protokoły doboru materiałów dostosowane do poszczególnych branż
Wymagania dotyczące opakowań różnią się znacznie w zależności od składu chemicznego zawartości. Wybór materiału wyściółki wymaga uwzględnienia zarówno wiedzy z zakresu materiałoznawstwa, jak i ram prawnych. Zapewnienie zgodności z tytułem 21 Kodeksu Przepisów Federalnych (21 CFR) wydanego przez FDA stanowi niepodważalny warunek podstawowy dla każdego materiału przeznaczonego do kontaktu z żywnością, napojami lub produktami farmaceutycznymi.
Żywność, napoje i zgodność z przepisami FDA
W branży spożywczej głównym wrogiem jest tlen. Głównym celem zastosowania wkładki do nakrętki jest przedłużenie okresu przydatności do spożycia oraz zapobieganie degradacji oksydacyjnej. Inżynierowie ds. opakowań oceniają wkładki na podstawie dwóch bezkompromisowych kryteriów:
- OTR (Współczynnik przepuszczalności tlenu): Jednostka miary: cm³/m²/dzień. Wskaźnik ten określa, ile tlenu przenika przez barierę w ciągu 24 godzin.
- MVTR (Współczynnik przepuszczalności pary wodnej): Jednostka miary: g/m²/dzień. Wskaźnik ten określa, ile pary wodnej przenika przez barierę.
Weźmy na przykład wysokiej jakości soki tłoczone na zimno. Produkty te są bardzo wrażliwe na utlenianie, które powoduje utratę składników odżywczych, utratę smaku oraz nieestetyczne brązowe przebarwienia. Jeśli rozlewca stosuje standardową wkładkę z pianki PE, tlen będzie stopniowo przenikał przez matrycę piankową, nawet przy ścisłym przestrzeganiu łańcucha chłodniczego. Aby chronić produkt, inżynierowie muszą zaprojektować wkładkę laminowaną materiałami o wysokiej barierowości, takimi jak EVOH (etylen-alkohol winylowy), lub zastosować indukcyjne uszczelnienie foliowe, aby zredukować przepuszczalność tlenu (OTR) do wartości tak bliskiej zeru, jak to teoretycznie możliwe.
Kosmetyki i produkty do higieny osobistej
Branża kosmetyczna i produktów do pielęgnacji ciała stanowi wyjątkowo trudne wyzwanie w zakresie uszczelniania, charakteryzujące się obecnością cennych płynów o wyjątkowo niskim napięciu powierzchniowym. Produkty zawierające olejki eteryczne, alkohol i środki powierzchniowo czynne (takie jak szampony, serum i luksusowe perfumy) radykalnie obniżają napięcie powierzchniowe płynu. To niskie napięcie powierzchniowe sprawia, że płyn z łatwością wspina się po mikroskopijnych włóknach butelki w wyniku działania sił kapilarnych, poszukując wszelkich słabych punktów w wykładzinie.
Ponadto w przypadku kosmetyków wymagana jest absolutna Obojętność chemiczna. Jeśli agresywny olejek eteryczny wejdzie w reakcję z wkładką piankową o niskiej jakości, wkładka może ulec degradacji, powodując przedostawanie się plastyfikatorów do produktu. Ta reakcja chemiczna zmieni profil zapachowy, wpłynie na barwę preparatu i zniweczy wartość marki jako produktu premium. W takich zastosowaniach powszechnie stosuje się wkładki pokryte PTFE lub specjalistyczne laminaty z folii cynowej, aby zapewnić zatrzymanie zapachu i zachowanie absolutnej czystości preparatu.
Środki agrochemiczne, farmaceutyki i substancje żrące
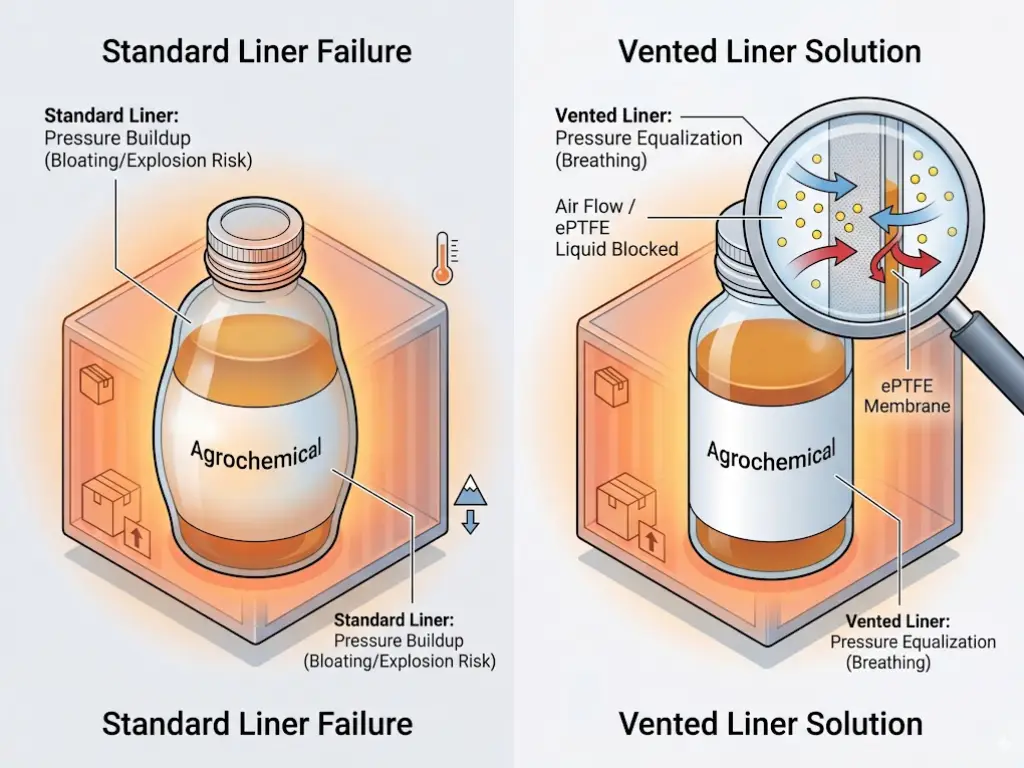
W przypadku pakowania chemikaliów przemysłowych, nawozów lub silnych środków dezynfekujących (takich jak stężony wybielacz lub nadtlenek wodoru) stawką jest bezpieczeństwo środowiskowe oraz przestrzeganie przepisów dotyczących materiałów niebezpiecznych. Niektóre związki chemiczne z natury rzeczy z upływem czasu uwalniają gazy.
Jeśli te wydzielające gazy ciecze zostaną zamknięte za pomocą standardowej hermetycznej folii indukcyjnej, uwięzione gazy szybko wytworzą ogromne ciśnienie wewnętrzne. W gorącym letnim magazynie plastikowy pojemnik rozszerzy się, odkształci (powstaną wybrzuszenia lub spuchnie) i ostatecznie eksploduje, powodując katastrofalne wycieki substancji chemicznych. Aby temu zaradzić, branża stosuje Wkładki z otworami wentylacyjnymi. Wyposażone są one w bardzo zaawansowane membrany z ePTFE (spienionego politetrafluoroetylenu). Mikroskopijne pory w ePTFE są na tyle duże, że umożliwiają cząsteczkom gazu wydostawanie się z butelki (wyrównując ciśnienie), ale na tyle małe, że blokują przejście cząsteczek cieczy, dzięki czemu pojemnik „oddycha” bez wycieku ani jednej kropli.
Ukryte przyczyny uszkodzeń uszczelnień
W świecie opakowań panuje uporczywe, a jednocześnie niebezpieczne przekonanie, że “jeśli kupię najdroższą wkładkę, moje butelki nie będą przeciekać”. Rzeczywistość jest znacznie bardziej złożona. Wkładka do nakrętki jest elementem pasywnym; jej skuteczność zależy wyłącznie od sił mechanicznych, jakie na nią oddziałują. Aby osiągnąć absolutną szczelność, musimy wyjść poza kwestię materiałów eksploatacyjnych i przeanalizować sposób montażu, tolerancje produkcyjne oraz obciążenia środowiskowe.
Kluczowe znaczenie momentu obrotowego aplikacji
Liniowa zależność między siłą obrotową wywieraną na nasadkę a pionowym ściśnięciem wkładki stanowi sedno fizyki uszczelniania. Siłę tę mierzy się jako Moment obrotowy przy wkręcaniu (zazwyczaj w calach-funtach, in-lbs). Każdy materiał wykładziny ma optymalny stopień ściśnięcia — zwykle wynoszący około 30% jej grubości w stanie spoczynku — niezbędny do uruchomienia jej pamięci sprężystości i uszczelnienia mikropęknięć na szyjce butelki.
Jednak nieprzyjemną prawdą dotyczącą tej branży jest to, że Moment obrotowy odkręcania (siła, jaką konsument musi wywrzeć, aby otworzyć butelkę) jest nieuchronnie mniejsza niż moment dokręcania. Ze względu na natychmiastowe rozluźnienie się plastikowych gwintów i osiadanie wkładki moment odkręcania często spada w ciągu pierwszych 24 godzin do zaledwie 40% do 60% wartości początkowego momentu dokręcania.
Przeanalizujmy to z matematycznego punktu widzenia: jeśli dana wkładka indukcyjna wymaga momentu dokręcania wynoszącego 20 in-lbs, aby zapewnić prawidłowe uszczelnienie, a zakręcarka na linii produkcyjnej działa niedokładnie i zapewnia jedynie 12 in-lbs, wkładka w zasadzie tylko spoczywa na butelce, a nie ją uszczelnia. Po 24 godzinach moment resztkowy spada niemal do zera. Jeśli dodamy do tego wibracje podczas transportu ciężarówką, katastrofalny wyciek staje się matematyczną pewnością.
Rozwiązanie z zakresu inżynierii systemowej
Wiele małych i średnich przedsiębiorstw (MŚP), firm zajmujących się pakowaniem na zlecenie oraz producentów wysokiej jakości karmy dla zwierząt domowych inwestuje znaczne środki w wysokiej klasy wkładki indukcyjne w celu ochrony swoich produktów w postaci proszku, granulatu lub mokrej pasty. Mimo to nadal borykają się z paraliżującym problemem zwrotów spowodowanych wyciekami. Ukrytą przyczyną tego stanu rzeczy jest niemal zawsze sprzęt: korzystanie z tradycyjnych, mechanicznych maszyn do zakręcania z sprzęgłem ciernym, które ze względu na zużycie zapewniają bardzo nierównomierny moment obrotowy.
Jako producent z ponad 18-letnim doświadczeniem w dziedzinie projektowania maszyn do pakowania próżniowego firma Lihua przeprowadziła audyty linii produkcyjnych w ponad 100 krajach. Nasze dane empiryczne potwierdzają surową rzeczywistość: Prawdziwa szczelność hermetyczna zależy w 30% od materiału wykładziny, a w 70% od precyzji urządzenia.
Nasze inteligentne rozwiązania do zakręcania i zgrzewania z napędem serwo są zbudowane z kluczowych elementów obrabianych metodą CNC, charakteryzujących się zadziwiającą tolerancją wynoszącą 2 μm (mikrometr). Dzięki zastosowaniu zaawansowanej technologii serwosilników urządzenie dynamicznie monitoruje i koryguje moment obrotowy w czasie rzeczywistym. Oznacza to, że niezależnie od tego, czy przetwarzasz bardzo lotne, drobne proszki białkowe (gdzie kontrola zapylenia ma kluczowe znaczenie), czy gęste, lepkie mokre karmy dla zwierząt, moment obrotowy wywierany na wkładkę z PTFE lub folii jest dokładnie taki sam — z dokładnością do dziesiętnej — zarówno w przypadku butelki nr 1, jak i butelki nr 10 000.
Taki poziom zautomatyzowanej precyzji eliminuje “fałszywe uszczelnienia” spowodowane poślizgiem mechanicznym, zapobiegając w ten sposób stratom logistycznym w handlu elektronicznym już u źródła. Przed przejściem na znacznie droższy materiał eksploatacyjny zaleca się przeprowadzenie kontroli siły docisku stosowanej w procesie nakładania.
Wykończenie szyjki butelki i integralność powierzchni lądowej
Nawet przy idealnym momencie obrotowym i materiałach najwyższej jakości uszczelnienie zawiedzie, jeśli sama konstrukcja pojemnika jest wadliwa. Należy przenieść uwagę z nakrętki na tolerancje produkcyjne powierzchni styku butelki. Szerokość tej powierzchni uszczelniającej ma kluczowe znaczenie. Jeśli krawędź jest zbyt wąska, ogromny moment obrotowy skierowany w dół sprawi, że krawędź zacznie działać jak tępy nóż, przecinając materiał wkładki zamiast go ściskać.
Równie katastrofalne są wady formowania wtryskowego znane jako Linia podziału. Kiedy dwie połówki formy do butelek plastikowych łączą się, powstaje mikroskopijna szczelina. Jeśli forma jest zużyta lub proces jest źle skalibrowany, w obszarze styku (Land Area) wystaje grzbiet nadmiaru tworzywa (nadlewka). Żadna wartość momentu obrotowego ani grubość wkładki nie są w stanie zrekompensować tej ostrej fizycznej bariery. Powoduje ona powstanie mikroskopijnych kanałów kapilarnych bezpośrednio w strefie uszczelnienia. Próba uszczelnienia butelki z wyraźną linią podziału przypomina próbę zatamowania postrzępionej, pękniętej rury stalowej płaską gąbką; ciecz zawsze znajdzie drogę przez te kanały i wycieknie.
Stres środowiskowy: jak radzić sobie z normą ISTA-6 i zmianami wysokości
Nowoczesny łańcuch dostaw w handlu elektronicznym stanowi prawdziwy test wytrzymałościowy dla wkładek do nakrętek. Gdy produkt jest sprzedawany za pośrednictwem platform takich jak Amazon, musi sprostać trudnym warunkom opisanym w Amazon Międzynarodowa Stacja Kosmiczna 6 normy testowania. System ten symuluje gwałtowne upadki, wibracje w wielu kierunkach oraz chaotyczne uderzenia występujące w zautomatyzowanych sortowniach.
Oprócz urazów fizycznych cichym zabójcą uszczelek są różnice ciśnienia otoczenia. Kiedy zamknięta butelka jest wysyłana transportem lotniczym lub przewożona przez wysokogórskie przełęcze (takie jak Góry Skaliste), zewnętrzne ciśnienie atmosferyczne znacznie spada. Zgodnie z prawem Boyle’a powietrze uwięzione w przestrzeni nad zawartością butelki gwałtownie się rozszerza. To rozszerzające się powietrze wywiera ogromne ciśnienie hydrauliczne skierowane do góry na wkładkę nakrętki.
W takich ekstremalnych warunkach podciśnienia standardowe wkładki wrażliwe na ciśnienie charakteryzują się praktycznie zerowym wskaźnikiem trwałości; ciśnienie wewnętrzne po prostu zepchnie klej z powierzchni przylegającej. Aby wytrzymać zmiany wysokości i spełnić wymagania normy ISTA-6, producenci muszą opracować rozwiązanie ochronne wykorzystujące albo zgrzewy foliowe indukcyjne (które są zgrzewane na poziomie molekularnym z butelką), albo wyjątkowo grube wkładki piankowe (F217) sprasowane przy zastosowaniu wysoce precyzyjnych, mechanicznie blokowanych ustawień momentu obrotowego, aby zapewnić wystarczającą pamięć kształtu i wytrzymać gwałtowny wzrost ciśnienia wewnętrznego.
Opracowanie ujednoliconych ram testowania wkładów
Wybór odpowiedniej wkładki w oparciu o teorię to dopiero pierwsza połowa równania inżynierskiego. Przed złożeniem zamówienia hurtowego na nakrętki i wkładki zakłady pakujące muszą wdrożyć rygorystyczną, opartą na danych standardową procedurę operacyjną (SOP), aby empirycznie zweryfikować szczelność. Profesjonalny system testowania powinien obejmować następujące trzy protokoły walidacji w pętli zamkniętej:
- Badanie szczelności komory próżniowej: Aby zasymulować obciążenia środowiskowe związane z logistyką na dużych wysokościach i transportem lotniczym, próbki zanurza się w wodzie wewnątrz specjalistycznego eksykatora próżniowego. Następnie wytwarza się próżnię (zazwyczaj do 15–20 inHg). Jeśli uszczelnienie nie jest idealne, rozszerzające się powietrze wewnątrz butelki ucieknie przez wykładzinę, tworząc widoczny strumień pęcherzyków. Pozwala to natychmiast zidentyfikować mikroskopijne miejsca uszkodzeń.
- Badanie zachowania momentu obrotowego: Badanie to ma na celu sprawdzenie długoterminowej trwałości pamięci sprężystości wkładki w kontekście pełzania materiału. Nakrętki są dokręcane za pomocą skalibrowanego cyfrowego momentomierza z zastosowaniem określonego momentu dokręcania. Butelki umieszcza się w środowisku o kontrolowanej temperaturze. Po 24 godzinach, a następnie po 48 godzinach, mierzy się moment odkręcania. Jeśli krzywa spadku jest zbyt stroma (moment spada niemal do zera), oznacza to, że materiał wkładki jest zbyt miękki lub ulega pełzaniu zbyt szybko w przypadku danej geometrii nakrętki.
- Test upadkowy (uderzenie hydrauliczne): Zgodnie z parametrami normy ISTA-6 napełnione butelki zrzuca się z określonych wysokości na twarde powierzchnie (np. beton) pod określonymi kątami (dnem, bokiem oraz nakrętką w dół). Gdy butelka wypełniona płynem ląduje na nakrętce, płyn wywołuje potężny, natychmiastowy efekt uderzenia hydraulicznego na wkładkę. Badanie to pozwala sprawdzić, czy wkładka jest w stanie zamortyzować uderzenie bez pęknięcia lub wysunięcia się z gwintu nakrętki.
Nienaruszalność opakowań to nauka ścisła, a nie gra losowa. Nawet jeśli zakład nie dysponuje kosztownymi komorami próżniowymi ani cyfrowymi mierniki momentu obrotowego, przeprowadzenie podstawowego testu odwrócenia — polegającego na pozostawieniu napełnionych i zakręconych butelek w pozycji odwróconej na bibułce przez co najmniej 48 godzin — stanowi niepodważalny wymóg podstawowy. Wdrożenie tych protokołów walidacyjnych gwarantuje, że teoretyczny dobór materiałów przełoży się na absolutną niezawodność w warunkach magazynowych.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL