
Partia jest w produkcji od dwudziestu minut, gdy linia zwalnia bez widocznego powodu. Ślimak nadal się obraca, lejek wygląda na w połowie pełny, a puszki wychodzące z napełniarki stają się coraz lżejsze. Ktoś uderza młotkiem w bok leja. Przepływ wznawia się na dwie sekundy, po czym znów się zatyka. To zacinanie się to efekt tworzenia się mostków proszkowych. Cząstki powyżej wylotu uformowały samonośny łuk, a ślimak pod spodem dozuje powietrze.
Łuk tworzy się niemal za każdym razem w tym samym miejscu: w stożkowej części leja zasypowego oraz na prowadnicy materiału tuż nad wlotem ślimaka. To właśnie tam proszek jest najbardziej zagęszczony, a otwór najwęższy. Jest to również miejsce, w którym tarcie, blokada mechaniczna i wiązanie wilgoci mają największą szansę na utrzymanie „dachu” nad wylotem. Ślimak poniżej nadal dozuje, odczyty masy wahają się, a operator widzi maszynę, która pracuje, ale nic nie robi.
Termin ten ma kilka znaczeń, dlatego warto sprecyzować, o którym z nich mowa w niniejszym artykule. “Mostkowanie proszku” oznacza w tym kontekście sytuację, w której sypki proszek przestaje przepływać przez urządzenia do transportu i napełniania: leje zasypowe, podajniki oraz strefę wlotową napełniacza ślimakowego. Nie chodzi tu o zjawisko tworzenia się mostków proszkowych omawiane w kontekście ponownego ładowania amunicji, gdzie granulki blokują się pod ciśnieniem w szyjce łuski. Nie jest to również zjawisko „mostkowania w leju zasypowym”, o którym mowa w postach dotyczących zacinania się pustych puszek w leju sortującym, ani zbrylania się betonu lub peletów drzewnych w ich pojemnikach. To samo słowo, ale inne zjawisko fizyczne. Jeśli Twoim problemem jest proszek, który nie chce się wysypać, czytaj dalej; pozostała część tej strony jest właśnie dla Ciebie.
Typowymi przykładami są drobne, spójne proszki: mąka, mleko w proszku, kakao, mieszanki przypraw, mieszanki białkowe, proszek do prania. Im jaśniejszy i drobniejszy proszek oraz im więcej wilgoci pobiera z powietrza, tym mocniejszy łuk może utworzyć. Granulki i swobodnie sypiące się kryształki również mogą się zawieszać, ale zazwyczaj potrzebują do tego pomocy: ostrego narożnika, przepełnionego zbiornika lub wilgotnego tygodnia.
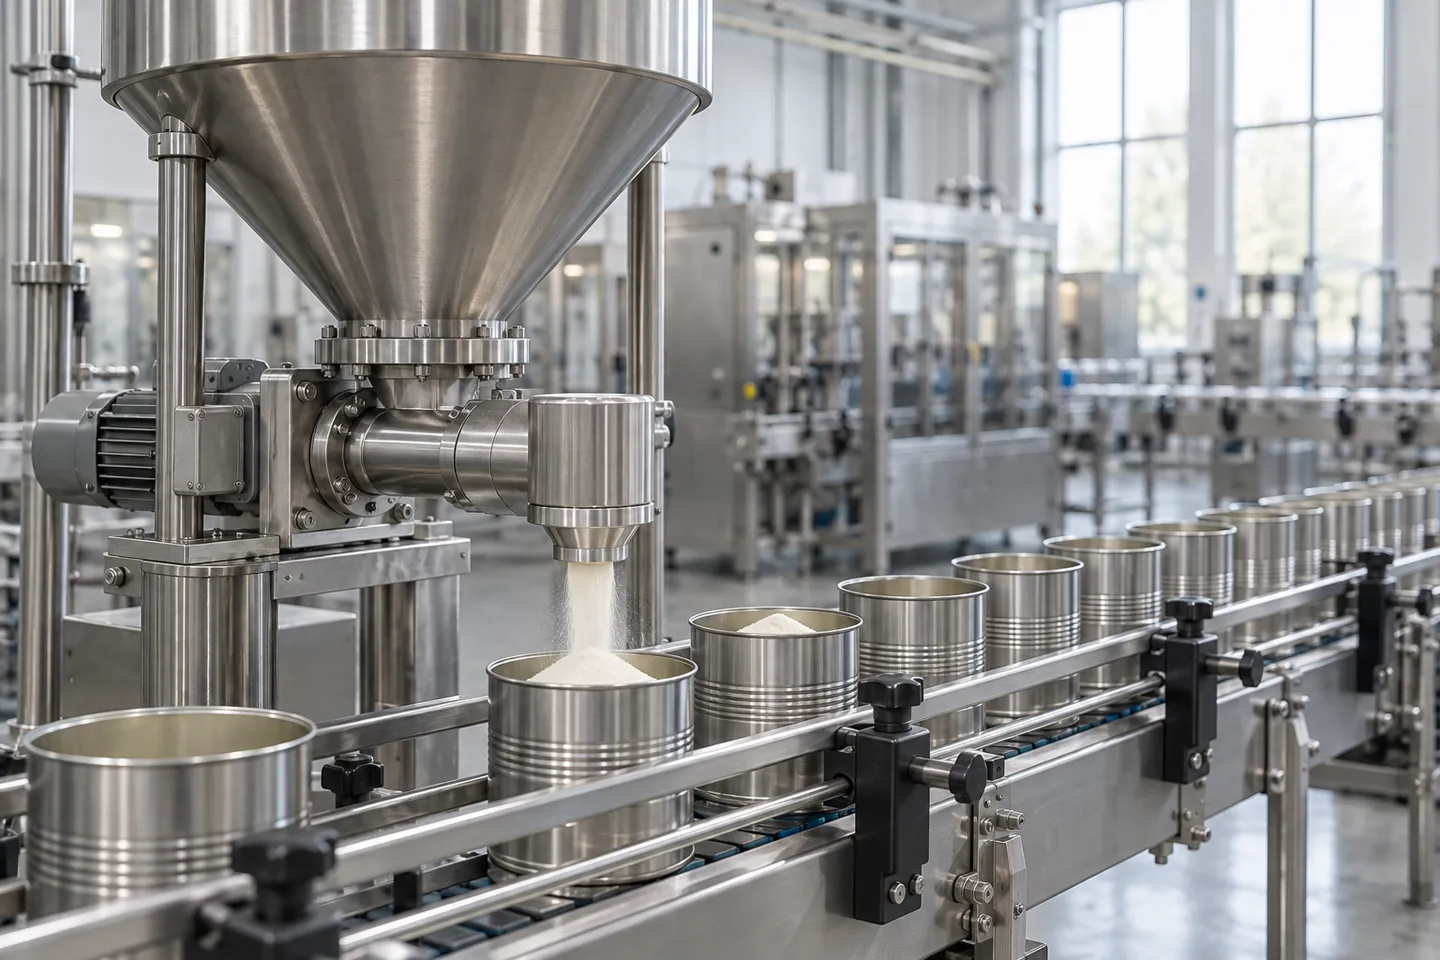
Najpierw zdiagnozuj, potem napraw: tworzenie mostków, powstawanie dziur, zbrylanie się lub przepłukiwanie
Zanim zaczniesz cokolwiek robić, warto ustalić, z którą z czterech klasycznych usterek przepływu faktycznie masz do czynienia, ponieważ sposoby ich usunięcia są zupełnie różne. “Brak spływającego proszku” to objaw, a nie diagnoza.
Cztery rodzaje awarii przepływu w skrócie
| Niepowodzenie | Co się dzieje | Jak to wygląda na boisku | Pierwsza właściwa reakcja |
|---|---|---|---|
| Łączenie (wygięcie łukowe): | Nad wylotem powyżej śruby znajduje się stabilny łuk, dzięki czemu nic nie spada. | Przepływ całkowicie ustaje; poziom w leju zasypowym nie zmienia się; ślimak obraca się na sucho. | Należy bezpiecznie rozbić łuk (delikatne wibracje w górnej części na sypkim śniegu, w przeciwnym razie należy go rozgarnąć i oczyścić), a następnie usunąć przyczynę. |
| Ratholing: | Tylko wąski kanał powyżej wylotu jest pusty, podczas gdy proszek przylega do ścianek. | Poziom w kolumnie spada, a następnie ustabilizuje się; ściany wydają się pokryte warstwą. | Zasyp otwór od góry, a następnie zajmij się wykończeniem narożnika ściany. |
| Zbrylanie: | Proszek tworzy warstwowe, stwardniałe osady na ściankach i stożku. | Stopniowe spowolnienie w ciągu kilku dni; grudki w produkcie. | Zdejmij powłokę i wyczyść powierzchnię, a następnie zadbaj o odpowiednią wilgotność i usuń pozostałości. |
| Płukanie (zalewanie): | Proszek traci swoją strukturę i sypie się w sposób niekontrolowany. | Przepełnienia i wycieki; nadmierne napełnienie wagowe. | Należy usunąć powietrze lub lekko zagęścić; sprawdzić, czy prędkość ślimaka podającego jest odpowiednia. |
Kosztowne błędy wynikają z traktowania jednej usterki jako innej. Jeśli do problemu z „ratholingiem” dodasz wibracje, spowodujesz, że na ściany wysypie się jeszcze więcej proszku. Jeśli zająłeś się problemem „flushingu”, budujesz most na jutro. Na przykład błędne uznanie „flushingu” za „bridging” sprawia, że ludzie zagęszczają proszek, który był już zbyt napowietrzony, by utrzymać łuk. Ta klasyfikacja nie ma charakteru czysto akademickiego; decyduje o tym, za którą dźwignię pociągniesz (Magazyn „Processing”, 2023).
Istnieje również właściwy i niewłaściwy sposób na spędzenie najbliższych trzydziestu minut. Niewłaściwy sposób został opisany w trwającym wątku na subreddicie r/AskEngineers. Inżynier zakładu opisuje tam, jak operatorzy szturchają prętem lejek, podczas gdy pneumatyczne stłuczki psują się mniej więcej co tydzień, a wilgoć coraz bardziej pogarsza zbrylanie się materiału (r/AskEngineers, 2025). Uderzenia młotkiem powodują wgniecenia w stali nierdzewnej, a każde wgniecenie staje się występem, który stanowi punkt wyjścia dla kolejnego wygięcia. Wbijanie prętów zwiększa ryzyko zanieczyszczenia w strefie mającej kontakt z żywnością. Firmy zajmujące się modernizacją na miejscu szacują, że w przypadku poważnego zdarzenia czas potrzebny na usunięcie usterki i przywrócenie urządzenia do stanu używalności wynosi od 30 do 60 minut (Maszyny pakujące Uniflow, 2026). Autorzy wskazują również, że błędy masowe wykraczają poza zakres ±2%, gdy most częściowy ogranicza zasilanie śruby.
Te liczby wyjaśniają, dlaczego warto przełamać odruch „najpierw naprawić”. Dokładna diagnoza i spokojna reakcja zajmują zaledwie kilka minut. Nawyk polegający na ciągłym uderzaniu młotkiem kosztuje tyle samo minut podczas każdej zmiany i po cichu pogarsza geometrię. Trwałe rozwiązanie leży o jedną warstwę niżej – w proszku, leju zasypowym i elementach mocujących wokół wlotu.
Ile kosztuje jeden źle oceniony most
30–60 min
aby wyczyścić i zresetować po jednym poważnym mostku
±2%+
odchylenie ciężaru wypełnienia, podczas gdy częściowe mostkowanie powoduje niedożywienie śruby
Dane przedstawione przez dostawców usług modernizacji w terenie, 2026 r.
Gdzie problem mostkowania zostaje faktycznie rozwiązany: proszek, geometria i aktywna pomoc
Powstawanie mostków rzadko wynika z jednej przyczyny, dlatego też rozwiązania typu „cudownej pigułki” rozczarowują. Należy rozważyć trzy obszary, w których można zająć się tym problemem: działanie prochu, kształt pojemnika oraz rodzaj aktywnego wspomagania zamontowanego na wlocie. Jeśli zajmie się nimi w tej kolejności, w większości maszyn uda się uzyskać prawidłowe działanie nawet przy trudnym prochu.
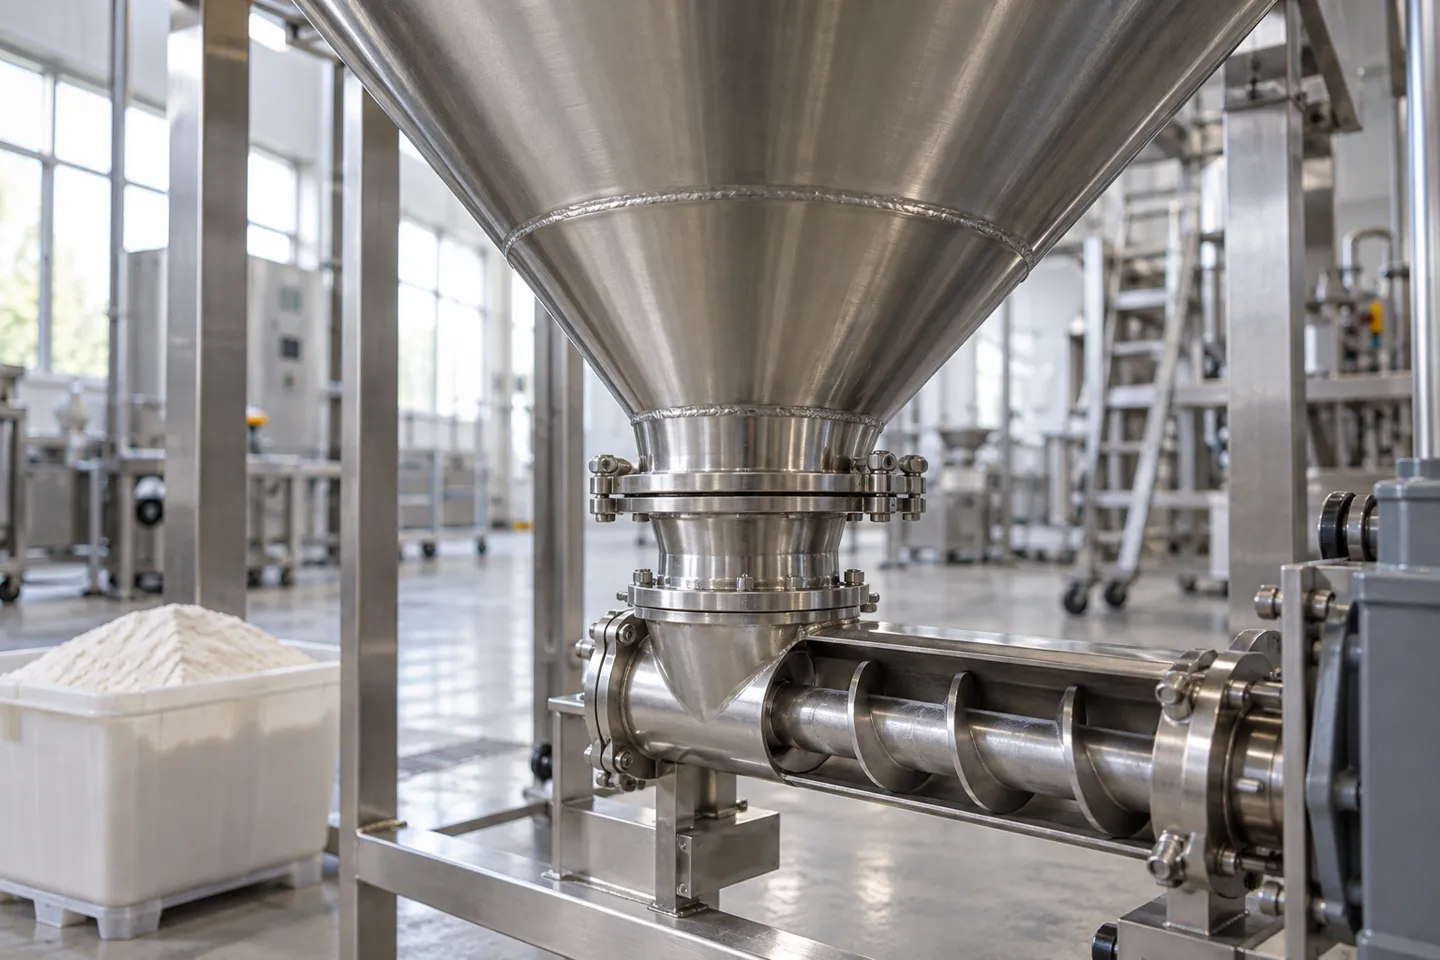
Pięć właściwości proszku, które pomogą Ci w tworzeniu mostków
Na czele listy znajduje się drobność: im mniejsze cząstki, tym większa powierzchnia styku i większe tarcie międzycząstkowe na gram. Higroskopijność pełni rolę przyspieszacza; mieszanki zawierające cukier, mleko w proszku i mieszanki przypraw pochłaniają wilgoć z powietrza i zyskują wytrzymałość jako materiał łukowy w trakcie zmiany. Nieregularne cząstki zazębiają się ze sobą niczym mur z gruzu, zamiast ślizgać się jak kulki. Proszki o niskiej gęstości nasypowej zagęszczają się w zaskakująco stabilne struktury, ponieważ siła nacisku powodująca ścinanie łuku jest bardzo niewielka. A wahania wilgotności między partiami wyjaśniają klasyczną skargę, że maszyna “działała dobrze w zeszłym tygodniu”: ta sama maszyna, bardziej wilgotny proszek.
Działania związane z surowcami są niedrogie i warto je wykonać w pierwszej kolejności. Należy odsiać aglomeraty przed zasobnikiem, wymieszać partie w celu wyrównania wilgotności i wielkości cząstek oraz odrzucić dostarczone partie, które nie przeszły kontroli wilgotności. Żadne z tych działań nie wymaga ingerencji w maszynę, a wszystkie one wpływają na jej działanie.
Geometria leja zasypowego: rozwiązanie, które nie wiąże się z żadnymi dodatkowymi kosztami po uruchomieniu instalacji
Standardowy stożek o kącie 60 stopni, który sprawdza się w przypadku granulatów, jest często zbyt płytki dla spójnych cząstek drobnych. Dlatego w wytycznych dotyczących modernizacji zaleca się stosowanie kąta od 70 do 75 stopni dla tych proszków lub konstrukcji opartej na przepływie masowym zamiast przepływu lejkowego (Maszyny pakujące Uniflow, 2026). Ostre wewnętrzne narożniki zatrzymują proszek, który z czasem tworzy zatory, dlatego narożniki są zaokrąglane, a spoiny wygładzane. Wybór rozmiaru wylotu wiąże się z prawdziwym kompromisem. Musi być on wystarczająco duży, aby przełamać łuk, ale nie na tyle duży, by pogorszyć dokładność dozowania, ponieważ ślimak dozuje dokładnie tyle, ile dostarcza mu wylot.
Najbardziej uparty mit
Większy otwór nie zawsze oznacza mniejše tworzenie się mostków. Zbyt duży rozmiar może spowodować mniej równomierny przepływ i wpłynąć negatywnie na dokładność ważenia napełnionego produktu. Geometria polega na dopasowaniu pojemnika do proszku, a nie na sztucznym powiększaniu otworu.
Aktywna pomoc: mieszadła, wibratory i sprężone powietrze
Najbardziej przydatnym urządzeniem do pracy z drobnymi, spójnymi proszkami jest wolnoobrotowe mieszadło, które sięga aż do strefy wlotowej. To właśnie tam tworzy się łuk, a krótkie, montowane fabrycznie łopatki nigdy tam nie docierają. Wibratory są częściej kupowane, ale stanowią też częstszy błąd. W przypadku ziarnistych, sypkich proszków pomagają one sporadycznie; w przypadku drobnych, spójnych proszków mogą one jeszcze bardziej zagęścić materiał tworzący łuk i pogorszyć problem (Maszyny pakujące Uniflow, 2026). Fluidyzacja polega na wtłoczeniu niewielkiej ilości powietrza do proszku i sprawdza się w przypadku proszków, które zachowują się niekorzystnie głównie dlatego, że są zbyt lekkie, by swobodnie się przesypywać. Niektóre systemy IBC i silosowe są dostarczane z tym rozwiązaniem w standardzie właśnie z tego powodu (Visval, 2026). Pod lejem zasypowym znajduje się jeszcze jeden niedoceniany element: ślimak podający, który zasila ślimak dozujący. Jeśli podasz zbyt dużo materiału, zagęszczysz strefę wlotową; jeśli za mało, ślimak dozujący będzie drgał między kolejnymi napełnieniami. Dopasowanie tych prędkości pozwala w prosty sposób wyeliminować jedną z ukrytych przyczyn.
Mówiąc wprost: “wystarczy dodać wibrator” to rozwiązanie, które najczęściej kończy się niepowodzeniem. “To po prostu kiepski proszek” to wymówka, która najczęściej ma na celu ukrycie problemu geometrycznego, który można by rozwiązać poprzez zmianę rysunku technicznego. Specjaliści pracujący w terenie informują, że większość przypadków tworzenia się mostków można wyeliminować lub znacznie ograniczyć poprzez dostosowanie sprzętu i procesów, a nie poprzez obwinianie materiału (Maszyny pakujące Uniflow, 2026).
Dopasuj środek zaradczy do rodzaju prochu i dowiedz się, gdzie zawodzi
| Rodzaj proszku | Preferowana geometria | Preferowana pomoc aktywna | Gdzie to podejście zawodzi |
|---|---|---|---|
| Granulki sypkie: | Zazwyczaj wystarcza standardowy stożek o kącie 60 stopni. | Dopuszczalne są sporadyczne drgania. | Ostre krawędzie lub przepełnienie mogą spowodować zablokowanie nawet swobodnie płynącego materiału. |
| Drobne proszki o średniej kohezji: | Bardziej stromy stożek (od 70 do 75 stopni), zaokrąglone rogi, wypolerowane spoiny. | Powolne mieszadło zbliża się do strefy wlotowej. | Jeśli nie zadba się o odpowiednią wilgotność, nawet ciasto o idealnej strukturze może się przypalić. |
| Proszki o silnej spójności i właściwościach higroskopijnych: | Konstrukcja oparta na przepływie masowym; szczelne pokrywy zasobników; powietrze nawiewane jest osuszane. | Mieszadło na wlocie oraz regulacja wilgotności. | Wilgotność otoczenia przekraczająca dopuszczalny poziom dla proszku powoduje uszkodzenia sprzętu; staje się to problemem całego pomieszczenia. |
| Lekkie proszki o niskiej gęstości nasypowej: | Śruba o szerokim rozstawie i płytkich rowkach, ograniczająca zagęszczenie. | Delikatna fluidyzacja zamiast wibracji. | Wibracje powodują zagęszczenie tych proszków; zbyt intensywna fluidyzacja prowadzi do ich wypłukiwania. |
Zwróć uwagę na to, co łączy pozycje w prawej kolumnie: sprzęt nie jest w stanie nadążyć za niekontrolowanym otoczeniem. To właśnie stanowi granicę tej stacji i powód, dla którego następna dotyczy liczb, które możesz kontrolować na co dzień.
Firma Levapack dostosowuje geometrię leja zasypowego, zasięg mieszadła oraz system sterowania podawaniem do konkretnego rodzaju proszku, zamiast stosować domyślne parametry z katalogu, i konstruuje maszynę zgodnie z tymi specyfikacjami.
Dobierz maszynę do rodzaju proszkuCodzienne zespoły, które wciąż budują mosty
Dwie wartości decydują w dużej mierze o przebiegu procesu z tygodnia na tydzień, a obie są regulowane w pomieszczeniu, a nie w maszynie. Pierwszą z nich jest wilgotność. W przypadku większości proszków spożywczych utrzymanie wilgotności względnej w obszarze produkcyjnym na poziomie od 40% do 55% sprawia, że proces zbrylania higroskopijnego przebiega na tyle wolno, że można go kontrolować. Produkty silnie higroskopijne wymagają również szczelnie zamkniętych pokryw leja zasypowego oraz osuszonego powietrza zasilającego. W miesiącach letnich warto przeprowadzić dodatkowe kontrole, ponieważ maszyna, która działała prawidłowo w marcu, może zacząć się zapychać w lipcu, mimo że nic innego się nie zmieniło.
Druga wartość to poziom napełnienia zbiornika. Podczas produkcji należy utrzymywać poziom napełnienia zbiornika w przedziale od około 40% do 70%, przy czym czujnik poziomu powinien zamykać pętlę sterowania podajnikiem uzupełniającym (Maszyny pakujące Uniflow, 2026). Obie skrajności powodują problemy: pełny zbiornik zagęszcza proszek na wlocie, a prawie pusty podaje go nierównomiernie i grozi powstaniem częściowych mostków. Stałe ciśnienie w głowicy zapewnia ślimakowi równomierny chwyt, co przekłada się później na bardziej stabilną masę napełniania.
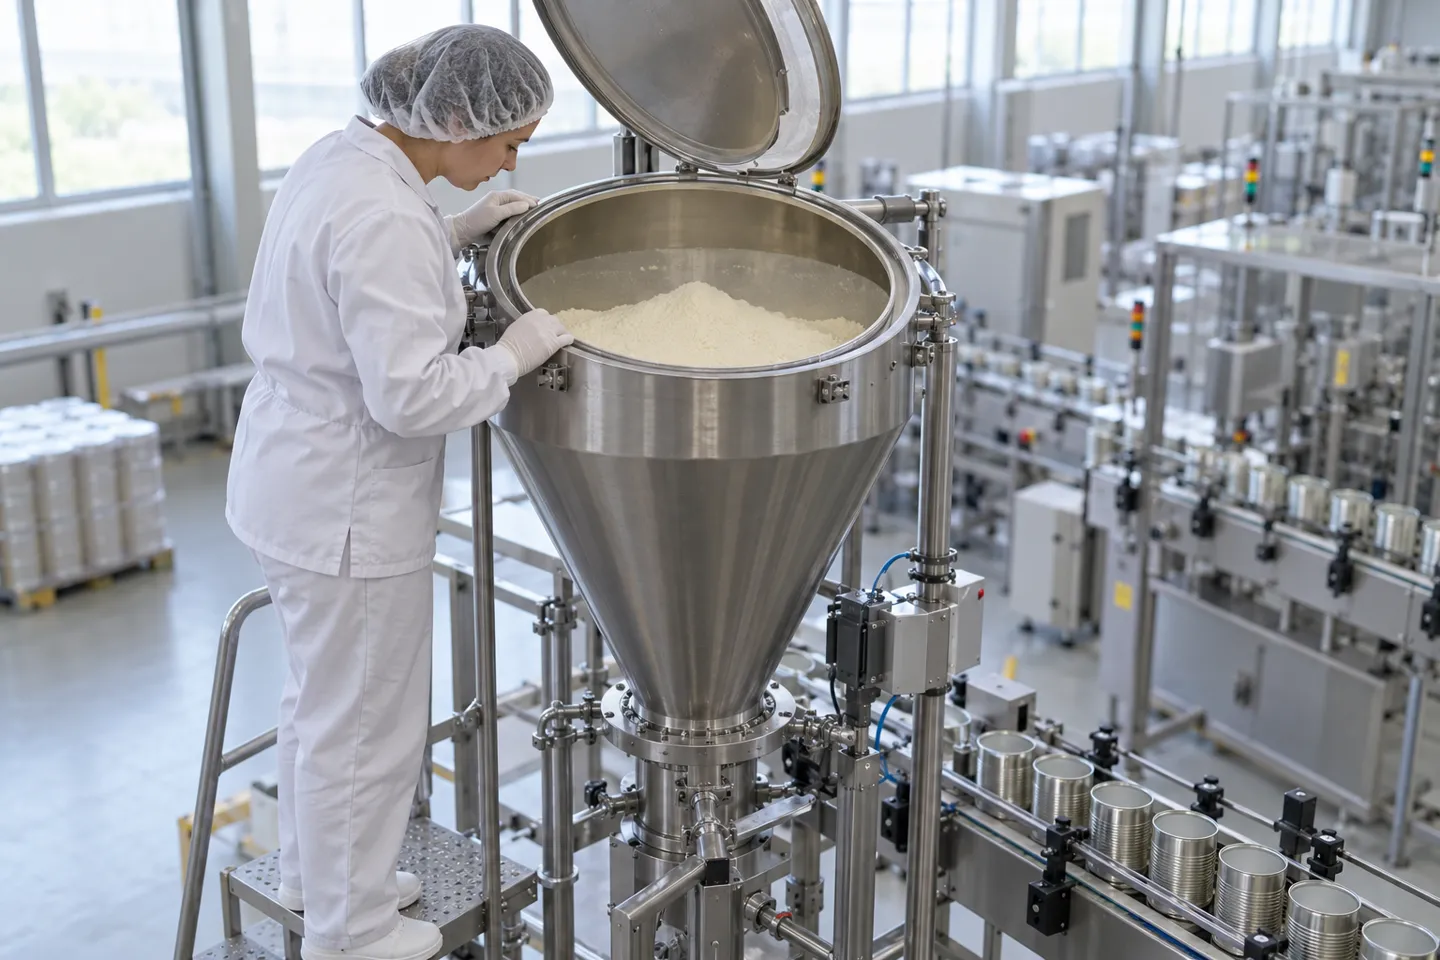
Czyszczenie między partiami to w rzeczywistości forma zapobiegania tworzeniu się łuków. Osady pozostałe na ściankach leja i zwojach ślimaka stanowią zalążek łuku, który powstanie podczas kolejnego cyklu. Pełne rozmontowanie i wyczyszczenie powinno stanowić stały element każdej zmiany produkcji, ze szczególnym uwzględnieniem strefy wylotowej. Działalność, w ramach której na tej samej maszynie przetwarzanych jest wiele pozycji asortymentowych, wiąże się z najwyższym ryzykiem, ponieważ zmiany produkcji są z natury rzeczy częste.
Codzienna lista kontrolna dotycząca zapobiegania tworzeniu się mostków
- Należy utrzymywać wilgotność względną w pomieszczeniu na poziomie 40-55%; w przypadku proszków silnie higroskopijnych stosuje się również szczelne pokrywy zbiorników oraz osuszane powietrze nawiewane.
- Należy utrzymywać pełny poziom zawartości w zbiorniku 40-70%, tak aby czujnik poziomu wyłączał pętlę uzupełniania.
- Przy każdej zmianie należy całkowicie zdemontować urządzenie i wyczyścić je; należy również dokładnie oczyścić strefę wylotu.
- Należy dopasować prędkość ślimaka podającego do prędkości ślimaka dozującego.
- Przed uruchomieniem należy ustalić, kto odpowiada za wilgotność w pomieszczeniu do płukania puszek oraz za warunki klimatyczne w pomieszczeniu.
Za tą listą kontrolną kryje się jedna uwaga dotycząca poziomu linii: płukanie pustych puszek powoduje przedostawanie się wody i wilgoci, warunki klimatyczne w pomieszczeniu zależą od kogoś, a prędkości podawania muszą być dopasowane. To, kto jest odpowiedzialny za poszczególne elementy, to kwestia związana z uruchomieniem instalacji, a o wiele taniej jest zadać to pytanie przed złożeniem zamówienia niż po nim. Właśnie do tego służy następna stacja.
Sprawdź specyfikację przed zakupem: zapytanie ofertowe dotyczące zabezpieczeń przed mostkowaniem oraz test odbiorczy
Wszystkie powyższe elementy mają swoją wersję dostępną w sprzedaży. Każdy wybór elementu sprzętowego, który decyduje o tym, czy dojdzie do zatoru proszku (kąt stożka, zasięg mieszadła, rozmiar wylotu, kontrola poziomu, wykończenie powierzchni), jest ustalany na etapie projektowania. To sprawia, że etap zapytania ofertowego jest najtańszym możliwym momentem na zapobieżenie zatorom, a zapytanie ofertowe (RFQ) jest odpowiednim dokumentem do tego celu.
Sześć elementów, które powinna zawierać Twoja prośba o ofertę
Sformułuj zapytanie, uwzględniając sześć punktów. Po pierwsze, mieszanie: określ sposób mieszania i zażądaj, aby mieszanie docierało do strefy wlotowej ślimaka, a nie ograniczało się jedynie do górnej połowy stożka. Po drugie, kąt stożka: przedstaw dostawcy właściwości Twojego proszku i zapytaj, jaki kąt i jaki wylot przewiduje jego konstrukcja dla tego proszku. Po trzecie, kontrola poziomu: czujnik poziomu z uzupełnianiem w pętli zamkniętej, tak aby utrzymywał się poziom w zakresie od 40% do 70%. Po czwarte, dokładność i przepływ: poproś o zagwarantowanie tolerancji dozowania przy zachowaniu stabilności przepływu, a nie tylko w warunkach laboratoryjnych z łatwym w obróbce proszkiem. Po piąte, powierzchnie styku: gatunek materiału, wykończenie wewnętrzne oraz obróbka spoin, która nie pozostawia żadnych występów. Po szóste, konstrukcja umożliwiająca szybką zmianę: demontaż bez użycia narzędzi, tak aby rutynowe czyszczenie opisane w poprzedniej sekcji mogło faktycznie zostać przeprowadzone.
Zapytanie ofertowe dotyczące zapobiegania tworzeniu się mostków, w sześciu wierszach
- Konstrukcja mieszająca zapewniająca gwarantowany zasięg w strefie wlotu ślimaka.
- Kąt stożka i rozmiar wylotu są dostosowane do posiadanego proszku, a nie do domyślnych wartości z katalogu.
- Czujnik poziomu z automatycznym uzupełnianiem w obiegu zamkniętym.
- Gwarantowana tolerancja dawkowania oraz stabilność przepływu.
- Gatunek materiału stykowego, wykończenie wewnętrzne oraz obróbka spoin.
- Demontaż bez użycia narzędzi w celu przeprowadzenia czyszczenia po zmianie serii.
Aby zorientować się, o co warto zapytać: niektórzy producenci podają nominalną dokładność dozowania na poziomie ±1 g i wykonują elementy mające kontakt z produktem z blachy o grubości 2 mm ze stali nierdzewnej klasy spożywczej 304 lub 316 (Levapack, 2026). Ci sami producenci poddają każdą maszynę ponad 100 kolejnym cyklom testowym przed wysyłką, a na zakończenie przeprowadzają 48-godzinny test bez obciążenia i nagrywają film z testu. Taki poziom szczegółowości w opublikowanych informacjach stanowi przykład dobrej odpowiedzi na niniejsze zapytanie ofertowe, niezależnie od tego, od kogo dokonuje się zakupu.
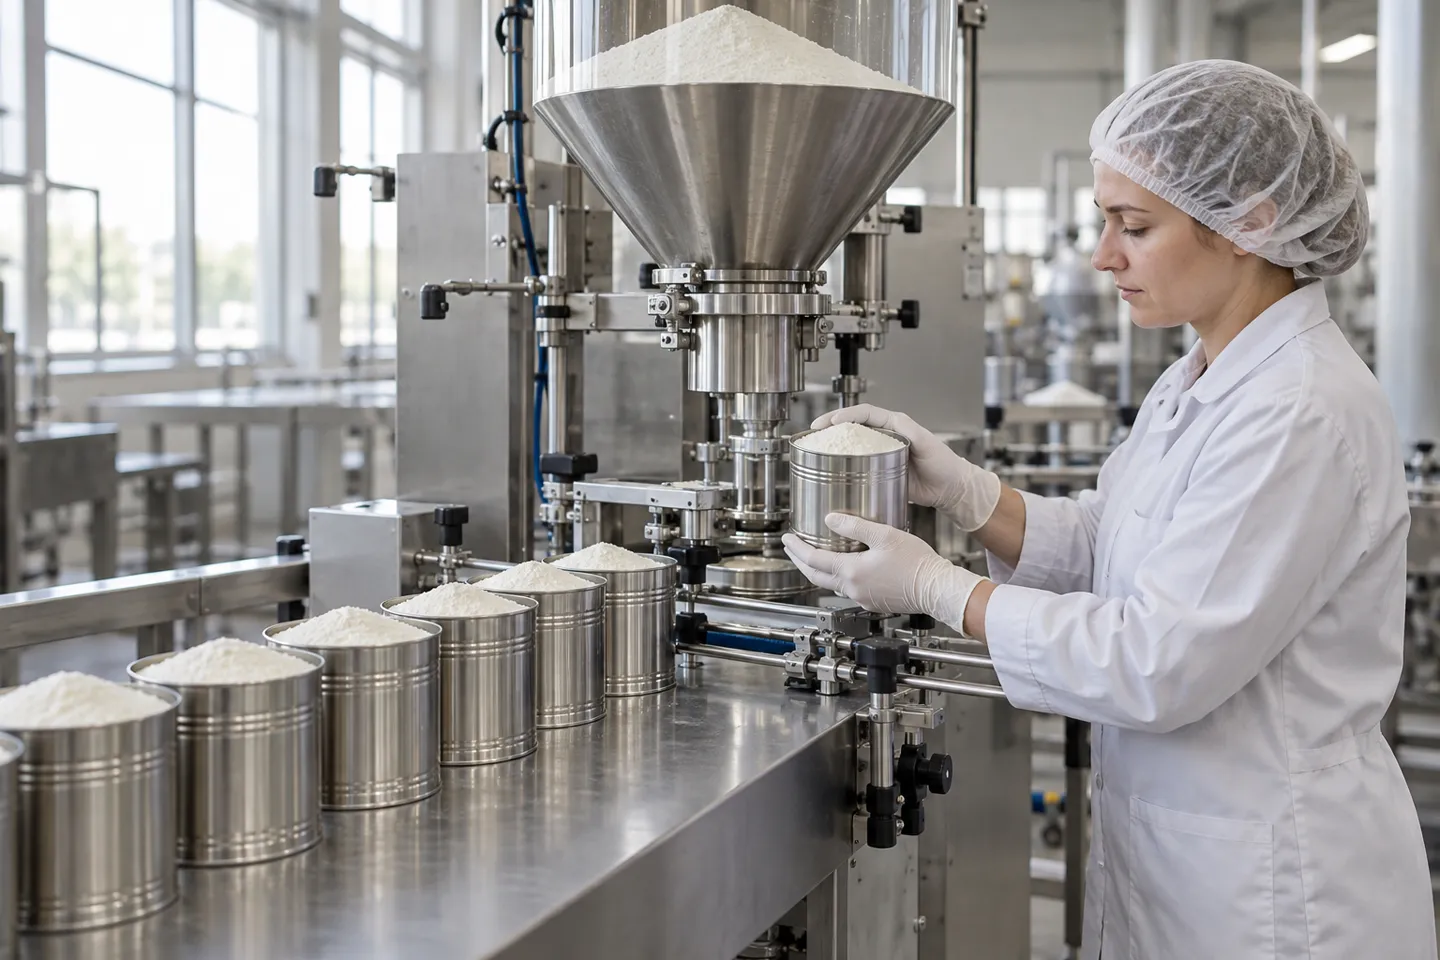
Testy akceptacyjne: Twój proszek, Twoje wyniki
Demonstracja z wykorzystaniem standardowego proszku dostawcy potwierdza, że maszyna działa z tym proszkiem. Odbiór oznacza ciągłą pracę z własnym proszkiem, przy określonej przez klienta masie napełnienia i w jego pojemniku. Podczas pracy liczą się trzy wskaźniki: liczba wystąpień zatorów, czas potrzebny na usunięcie każdego z nich oraz odchylenie masy napełnienia. Należy poprosić o pisemny protokół testu oraz nagranie wideo z przebiegu testów, aby wyniki pozostały dostępne po zakończeniu cyklu sprzedaży.
Jedyna klauzula, o której warto pamiętać
Dostawca musi poddać Państwa proszek ciągłym badaniom, a następnie przekazać Państwu na piśmie wyniki dotyczące liczby mostków, czasu oczyszczania oraz wahań masy.
01
Liczba mostów
łuki podczas biegu
02
Czas rozliczenia
minuty potrzebne do przywrócenia przepływu
03
Odchylenie masy
odchylenie od masy wypełnienia
Modernizacja czy wymiana: kolejność podejmowania decyzji
Gdy przedmiotem analizy jest obecna maszyna, należy oceniać ją po kolei. Zacznij od parametrów codziennych, ponieważ korekta wilgotności i poziomu nie wiąże się praktycznie z żadnymi kosztami. Następnie przejdź do modyfikacji geometrycznych: wkłady stożkowe o większym nachyleniu, dłuższe mieszadło, zaokrąglone narożniki. Dopiero potem rozważ zmianę maszyny. Modyfikacja jest rzeczywiście opłacalna, a dostawcy usług w terenie dokumentują przypadki, w których tak właśnie było. Należy jednak analizować te dane w odpowiednim kontekście: w jednym z opisanych przypadków linii do produkcji proszku białkowego przed modernizacją odnotowywano od 3 do 5 przypadków tworzenia się mostków na zmianę, przy wahaniach dokładności wynoszących ±1,81 TP3T (Maszyny pakujące Uniflow, 2026). Po modernizacji urządzenie działało praktycznie bez awarii, z odchyleniem wynoszącym od ±0,31 TP3T do ±0,41 TP3T. To przydatna informacja, a jednocześnie przyznanie się do tego, z czym nabywca musiał się najpierw zmagać. W przypadku nowego zakupu sześciopunktowa prośba o ofertę wraz z testem odbiorczym stanowi sposób, w jaki „czesne” jest opłacane z góry.
Biznesowa strona stanu flow
Kalkulacje produkcyjne są bezlitosne, gdy pomnożymy dane podane wcześniej na tej stronie. Wykonanie pełnego mostka zajmuje od 30 do 60 minut; częściowy mostek powoduje odchylenie masy poza zakres ±2%. Każda z tych sytuacji, powtarzająca się kilka razy w tygodniu, po cichu pochłania marżę, którą obiecywała niższa cena maszyny. Maszyna, która jest “tania”, a następnie naprawiana za pomocą wibratorów i śladów po uderzeniach młotkiem, rzadko okazuje się tania pod koniec roku.
Właśnie dlatego klauzula akceptacyjna stanowi filtr dostawców, a nie tylko skrypt testowy. Dostawca, który zgadza się przetestować Twój proszek, udostępnia protokoły testów fabrycznych i podpisuje wyniki akceptacji, uczciwie ocenia ryzyko związane z ceną. Dostawca, który podaje jedynie prędkość znamionową w odniesieniu do proszku z katalogu, sprzedaje Ci przywilej stania się jego studium przypadku w zakresie modernizacji.
W przypadku dystrybutorów i integratorów systemów ta sama logika idzie o krok dalej. Gdy klient pyta, czy jego mieszanka białkowa będzie się dobrze łączyć w proponowanej linii produkcyjnej, dystrybutor, który odpowiada, podając kąt stożka, zasięg mieszania i kontrolę poziomu, sprzedaje kompleksowe rozwiązanie. Ten, kto odpowiada, pokazując broszurę, sprzedaje samą maszynę. Pytania zawarte na tej stronie, zadane głośno i na wczesnym etapie, stanowią o różnicy.
Jeśli chcesz, aby geometria zbiornika, system mieszania i kontrola poziomu były od samego początku dostosowane do Twojego proszku, Levapack produkuje na zamówienie maszyny do napełniania proszkiem i do każdego cyklu odbiorczego dołącza film z testów.
Przeprowadź test odbiorczy swojego proszku
Geometria leja zasypowego, zasięg mieszania oraz kontrola poziomu – dostosowane do danego proszku i sprawdzone na filmie testowym przed wysyłką maszyny.
Uzyskaj wycenę dostosowaną do rodzaju proszkuBibliografia
- Uniflow Packaging Machinery. “Tworzenie się mostków proszku w napełniarkach ślimakowych: 8 głównych przyczyn i sprawdzone rozwiązania praktyczne”. 2026. https://uniflowpack.com/blog/powder-bridging-auger-fillers-causes-fixes/
- r/AskEngineers (Reddit). “Jak rozwiązać problem powolnego rozładunku z przenośnika ślimakowego?” 2025. https://www.reddit.com/r/AskEngineers/comments/1lp5d38/how_to_solve_slow_discharging_from_a_screw/
- Magazyn “Processing” (Hapman). „Zrozumienie zjawisk tworzenia się tuneli i mostków w podawaniu proszków sypkich”. 2023. https://www.processingmagazine.com/material-handling-dry-wet/weighers-feeders/article/53079307/hapman-understanding-ratholing-and-bridging-phenomena-in-bulk-powder-feeding
- Visval. “Jak rozwiązać problemy związane z tworzeniem się mostków proszkowych dzięki fluidyzacji”. 2026. https://www.visval.com/en/powder-handling/powder-bridging


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL