
Podstawy: Dlaczego materiał, z którego wykonany jest pojemnik, decyduje o tym, jaki rodzaj zamknięcia wybierzesz
W świecie zamówień opakowań w sektorze B2B panuje niebezpieczne złudzenie: przekonanie, że wybór zamknięcia butelki to jedynie kwestia estetyki lub podstawowej funkcjonalności. Wielu kierowników ds. zakupów przegląda katalogi, myśląc: “Chcę elegancką, matowoczarna nakrętkę typu flip-top”, nie konsultując się przy tym z inżynierami produkcji. Takie podejście, w którym “wygląd jest najważniejszy”, to najszybsza droga do katastrofalnych awarii linii produkcyjnych, przeciekających dostaw i gwałtownego spadku wskaźnika OEE (ogólnej efektywności sprzętu).
Oto surowa prawda inżynierska dotycząca branży opakowaniowej: idealne, szczelne zamknięcie nie jest produktem, który można po prostu kupić; jest to równanie z trzema zmiennymi, które trzeba zrównoważyć. Równanie to składa się z: Tolerancja wymiarowa materiału pojemnika + konstrukcja gwintu zamknięcia + moment dokręcania w zastosowaniu maszynowym Jeśli choćby jedna ze składowych tej trójcy nie będzie zgodna z wymaganiami, na linii produkcyjnej pojawią się rozbite butelki, zerwane gwinty lub mikroprzecieki, które skrócą okres przydatności produktu do spożycia.
Zanim jeszcze przystąpimy do klasyfikacji 7 rodzajów zamknięć, musimy ustalić nadrzędną zasadę dotyczącą opakowań: to, jakie zamknięcie zostanie zastosowane, zależy wyłącznie od materiału, z którego wykonano pojemnik. Dlaczego? Ze względu na kluczowy parametr produkcyjny znany jako Tolerancja wymiarowa.
W dziedzinie formowania wtryskowo-rozciągowo-dmuchowego (ISBM) sztywną butelkę z tworzywa PET można wyprodukować z bardzo precyzyjną tolerancją wymiarową wynoszącą ±0,1 mm. Natomiast w przemyśle szklarskim, ze względu na chaotyczny charakter stopionego krzemionki oraz dynamikę termiczną, tolerancja wykończenia szyjki butelki szklanej może wahać się w granicach ±0,5 mm, a nawet więcej.
Pomyśl o tym jak o noszeniu butów. Precyzyjnie wykonana butelka z PET przypomina idealnie skrojony, sztywny skórzany but elegancki – doskonale pasuje do sztywnej, zaawansowanej technicznie metalowej klamry (połączenie „twardy z twardym”). Z kolei butelka szklana jest jak stopa, która każdego dnia nieznacznie zmienia swój kształt. Jeśli spróbujesz na siłę założyć sztywną, bezkompromisową plastikową nakrętkę na szklany gwint bez odpowiedniej warstwy buforującej, połączenie to zawiedzie. Szkło wymaga grubej, miękkiej wkładki – specjalistycznej, ściśliwej wyściółki – która wypełni nieprzewidywalne mikroskopijne szczeliny i zapewni szczelność. Dlatego zrozumienie sztywności fizycznej, współczynnika rozszerzalności cieplnej oraz tolerancji produkcyjnej butelki jest absolutnym warunkiem wstępnym wyboru rodzaju zamknięcia.
Pojemniki metalowe: systemy uszczelniające standardowe a systemy uszczelniające pod ciśnieniem
Przy przejściu z opakowań polimerowych na metalowe (blacha białkowa i aluminium) następuje radykalna zmiana paradygmatu inżynieryjnego. W przeciwieństwie do tworzyw sztucznych, które posiadają pamięć lepkosprężystą i mogą powrócić do stanu pierwotnego po odkształceniu, odkształcenie metalu jest trwałe. Wiąże się to z pojawieniem się pojęcia zmęczenia metalurgicznego. W przypadku opakowań metalowych systemy uszczelniające są ściśle podzielone na dwie odrębne ścieżki techniczne w zależności od ciśnienia wewnętrznego. Łączenie standardowego zamknięcia atmosferycznego z systemem zaworów ciśnieniowych stanowi poważny błąd logiczny, który może prowadzić do katastrofalnych inwestycji w sprzęt.
Uszczelnienia standardowe i próżniowe (nakładki typu „crown” i „lug”)
W warunkach standardowej atmosfery lub mikropodciśnienia — powszechnie spotykanych w przemyśle piwowarskim, napojowym i konserwowym — dominującymi rodzajami zamknięć są nakrętki typu „Crown” oraz nakrętki typu „Lug” (znane również jako nakrętki typu „Twist-Off”).
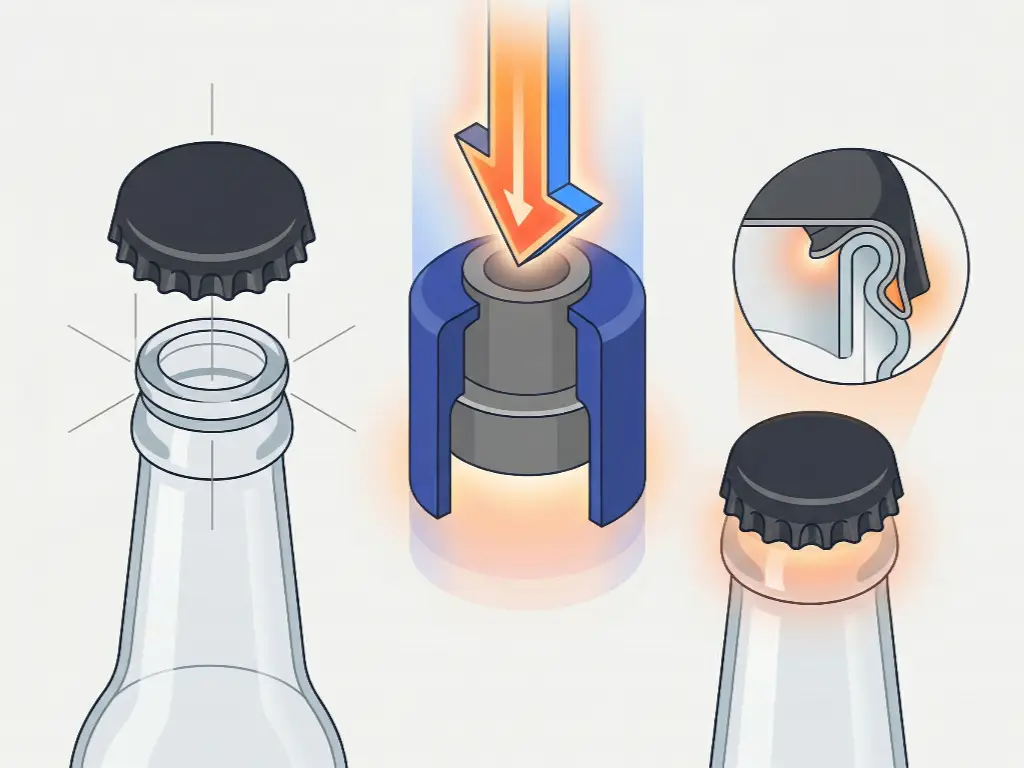
Zakrętki typu „crown cap”: Zastosowana niemal wyłącznie w szklanych butelkach piwa lub aluminiowych butelkach na napoje, nakrętka koronowa działa w oparciu o zupełnie inną siłę mechaniczną niż nakrętka śrubowa. Wykorzystuje się do tego maszynę do zakręcania wyposażoną w specjalistyczną dzwonową matrycę z hartowanej stali. W ułamku sekundy maszyna wywiera ogromną siłę skierowaną w dół, podczas gdy dzwonek zagniatający zagina 21 żłobków blaszanej nakrętki pod pierścieniem blokującym szyjki butelki. Ponieważ proces ten opiera się na odkształceniu plastycznym metalu, tolerancja obciążenia górnego urządzenia musi być niezwykle precyzyjna. Odchylenie o zaledwie jeden milimetr w nacisku w dół spowoduje albo nieprawidłowe zagniecenie żłobków (co doprowadzi do utraty gazowania piwa), albo natychmiastowe pęknięcie szklanej szyjki.
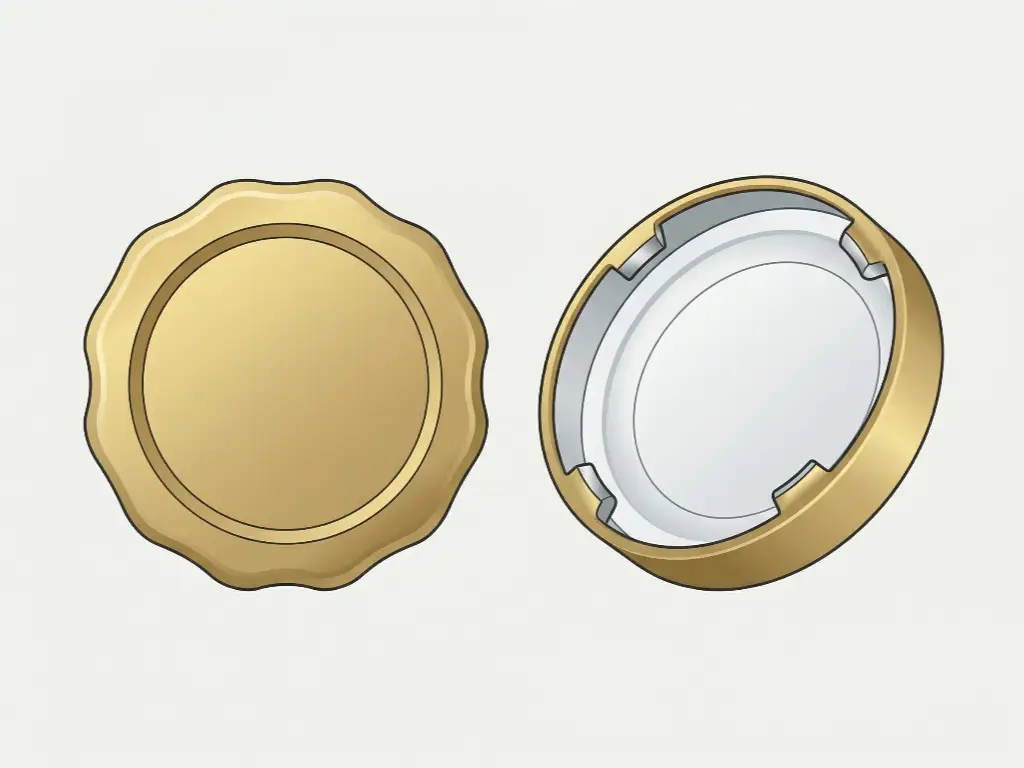
Nakrętki do kół (odkręcane): Zakrętki z występami, spotykane zazwyczaj na szklanych słoikach z dżemami, sosami i marynatami, posiadają od 3 do 6 metalowych występów, które zazębiają się z przerywanym gwintem na krawędzi szklanego słoika. Genialność konstrukcji tej zakrętki polega na tym, że do jej zamknięcia wystarczy zaledwie 1/4 obrotu. Jednak jej prawdziwy mechanizm uszczelniający opiera się na termodynamice. Produkty te są zazwyczaj napełniane na gorąco. Gdy produkt stygnie wewnątrz zamkniętego pojemnika, powstaje silna próżnia. Próżnia ta fizycznie przyciąga nakrętkę w dół, dociskając wkładkę z plastizolu do krawędzi szkła, tworząc hermetyczne uszczelnienie. Maszyna do zakręcania (prosta zakręcarka parowo-próżniowa) musi zastosować dokładnie odpowiedni moment dokręcania – zbyt mały, a próżnia ucieknie; zbyt duży, a metalowe występy trwale się wygną i zsuną się poza gwint szklany, niszcząc całą partię.
Systemy ciśnieniowe (zawory aerozolowe)
W przypadku aerozoli (lakiery do włosów, smary przemysłowe, kremy do golenia) “zamknięcie” nie jest już zwykłą pokrywką, lecz niezwykle złożonym elementem technicznym służącym do regulacji ciśnienia, znanym jako zawór aerozolowy.
Zawór aerozolowy musi przechowywać i regulować wydawanie produktu w postaci cieczy zmieszanej z wysoce lotnym, sprężonym gazem pędnym (takim jak LPG, butan lub sprężony azot). Proces produkcji tego “zamknięcia” różni się zasadniczo. Wymaga on zastosowania specjalistycznej metody zwanej Wprowadzanie gazu pod miseczkę i zaciskanie.
W tym środowisku, gdzie stawka jest wysoka, maszyna do zamykania nie ogranicza się jedynie do wciśnięcia nakrętki. Tworzy ona tymczasowe uszczelnienie nad otworem puszki, wtłacza wysoce łatwopalny gaz pędny pod ogromnym ciśnieniem, a następnie natychmiast rozszerza metalową tuleję zaciskową wewnątrz miseczki zaworu, aby zaciśnąć ją na zewnątrz, dociskając do zawiniętej krawędzi puszki z blachy białej lub aluminium. Wybór zaworu aerozolowego oznacza, że linia produkcyjna musi zostać zmodernizowana zgodnie z rygorystycznymi normami przeciwwybuchowymi (Ex-proof). Standardowych maszyn zakręcających nie da się do tego celu dostosować; próba takiego dostosowania stanowi poważne naruszenie zasad bezpieczeństwa. Barierą wejścia na ten rynek jest nie tylko koszt zaworu, ale także ogromne nakłady kapitałowe wymagane na bezpieczne pod względem wybuchowości systemy pneumatyczne oraz infrastrukturę gazowni.
Zamknięcia do butelek szklanych: radzenie sobie ze sztywnością i dużymi wahaniami tolerancji
Szkło jest niekwestionowanym królem opakowań klasy premium, dominując w sektorach wysokiej klasy alkoholi, olejków eterycznych, kosmetyków i farmaceutyków. Jednak z punktu widzenia inżyniera ds. opakowań szkło stanowi koszmar ze względu na swoją sztywność i niejednolitość. Zgodnie z wytycznymi konstrukcyjnymi opracowanymi przez Glass Packaging Institute (GPI) gwinty szklane charakteryzują się znacznie większymi tolerancjami wymiarowymi niż tworzywa sztuczne formowane wtryskowo. Ponadto szkło nie wykazuje żadnej elastyczności; jeśli moment obrotowy stosowany przez maszynę zakręcającą jest zbyt duży, szkło nie ulegnie odkształceniu – po prostu pęknie. Aby sprostać tym dwóm wyzwaniom, opracowano specjalne typy zamknięć, które pełnią rolę amortyzatorów i wypełniaczy szczelin.
Korki, zatyczki i grube, wyściełane nakrętki typu CT
W przypadku płynów o dużej wartości, takich jak wino, perfumy i agresywne olejki eteryczne, głównym zadaniem zamknięcia jest wypełnienie mikroskopijnych wgłębień i nierówności charakterystycznych dla powierzchni formowanego szkła.
W przypadku korków naturalnych i syntetycznych z polimerów odbywa się to poprzez ściskanie promieniowe. Specjalistyczna maszyna do korkowania ściska korek do średnicy mniejszej niż średnica wewnętrzna butelki, wprowadza go do środka, a następnie pozwala mu się rozszerzyć, dzięki czemu mocno przylega on do nierównych ścianek szkła, tworząc szczelne zamknięcie.
W przypadku szklanych pojemników z gwintem standardowa nakrętka typu Continuous Thread (CT) musi być wyposażona w specjalną, wysoce ściśliwą wkładkę. Złotym standardem w tej dziedzinie jest Czapka z podszewką z plastizolu. Plastizol to płynna żywica na bazie PVC, którą wlewa się do metalowej nakrętki, a następnie utwardza się w piecu, tworząc stałą, gumowatą uszczelkę. Podczas stosowania w procesach napełniania na gorąco lub podczas przechodzenia przez zakręcarkę parową plastizol chwilowo mięknie. Gdy nakrętka jest dokręcana, zmiękczony plastizol idealnie dopasowuje się do unikalnej, nieregularnej topografii konkretnej krawędzi szklanego słoika. Po ostygnięciu twardnieje, tworząc nieprzepuszczalne, idealnie dopasowane uszczelnienie próżniowe. To właśnie ten inżynieryjny mechanizm sprawia, że słyszysz to satysfakcjonujące, wysokie “trzasnięcie”, gdy otwierasz słoik z dżemem lub sosem do makaronu najwyższej jakości w supermarkecie. Ten dźwięk jest słyszalnym dowodem idealnego uszczelnienia próżniowego między plastizolem a szkłem.
Aluminiowe nakrętki ROPP oraz systemy z uchwytem i nakrętkami typu „twist-off”
W przypadku napojów spirytusowych, win i napojów gazowanych w szklanych opakowaniach standardem branżowym jest aluminiowa nakrętka typu Roll-On Pilfer-Proof (ROPP). Zrozumienie działania nakrętki ROPP wymaga zasadniczej zmiany sposobu postrzegania zamknięć gwintowanych.
Oto surowa rzeczywistość: Kiedy na linii produkcyjnej zakłada się nakrętkę typu ROPP na szklaną butelkę, nie ma ona absolutnie żadnego gwintu. To nic innego jak gładka, pozbawiona gwintu aluminiowa obudowa.
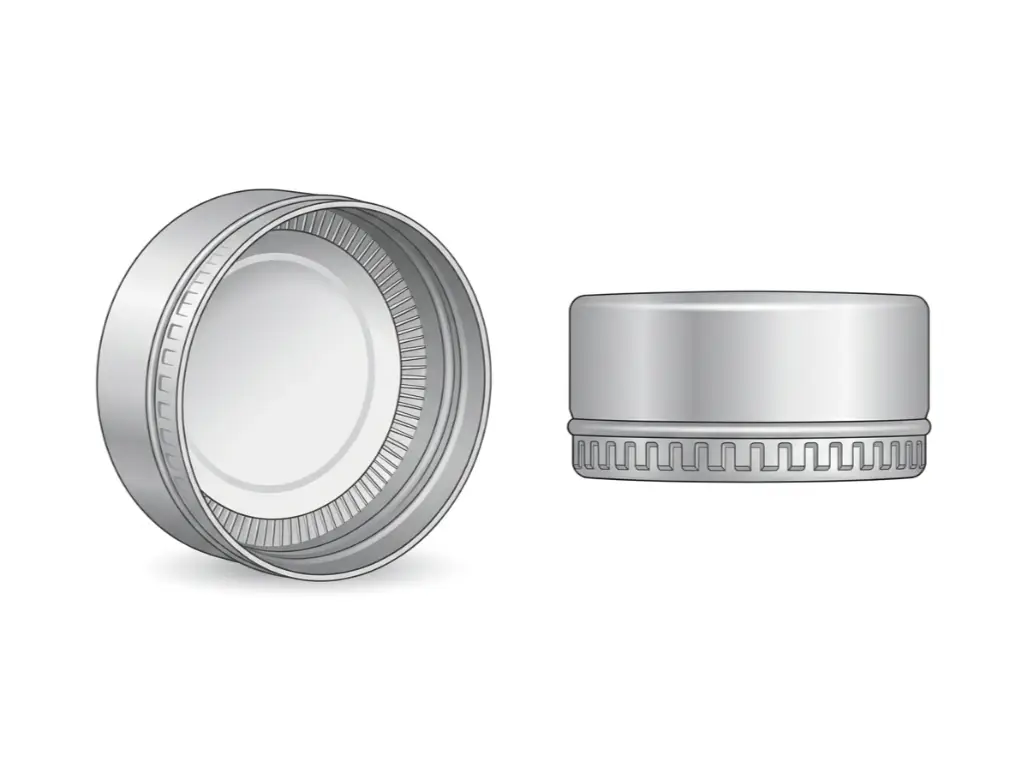
Cała magia i ogromne wyzwanie inżynieryjne tkwią wyłącznie w głowicy maszyny do zakręcania typu ROPP. Gdy gładka aluminiowa osłona osiada na szklanej butelce, głowica zakręcająca opada. Wewnątrz tej głowicy sprężynowe bloki dociskowe mocno dociskają wkładkę do krawędzi szkła. Jednocześnie zestaw obracających się “rolkowych gwintowników” mechanicznie wciska miękkie aluminium do wewnątrz, fizycznie śledząc istniejące szklane gwinty i walcując aluminium tak, aby idealnie do nich pasowało. Drugi zestaw “rolki wsuwających” wsuwa się pod szklany pierścień blokujący, tworząc opaskę zabezpieczającą przed manipulacją.
Proces ten stanowi ostateczny test kalibracji maszyny. Jeśli nacisk sprężyny górnej zostanie ustawiony na zbyt wysokim poziomie, sztywna szklana szyjka zostanie natychmiast zmiażdżona na linii produkcyjnej, tworząc niebezpieczne odłamki. Jeśli rolki nakręcające są zbyt luźno ustawione, nakrętka będzie się swobodnie obracać i dopuści do wycieku. Dlatego zakup nakrętek ROPP ma charakter całkowicie drugorzędny; prawdziwą inwestycją jest wysoce zaawansowany, precyzyjnie skalibrowany system wrzecion do zakręcania nakrętek ROPP.
Butelki z PET i twardego tworzywa sztucznego: precyzyjne gwinty do systemów pracujących z dużą prędkością
Politereftalan etylenu (PET) stanowi absolutny filar współczesnego przemysłu napojowego, kosmetycznego oraz chemii gospodarczej. Ponieważ PET jest formowany metodą wtrysku z rozciąganiem i rozdmuchem, wykończenie szyjki butelki (obszar gwintowany) jest niezwykle precyzyjne, co pozwala na prowadzenie operacji zakręcania z dużą prędkością i wysokim momentem obrotowym. Wysoka precyzja wiąże się z wymogiem dużej wydajności. W przypadku stosowania PET uwaga inżynierów skupia się na maksymalizacji wydajności wyrażonej w butelkach na minutę (BPM) oraz na integracji złożonych systemów dozowania płynów bez powodowania zatorów na linii produkcyjnej.
Standardowe nakrętki CT, zabezpieczone przed otwarciem przez dzieci (CRC) oraz z zabezpieczeniem przed manipulacją (TE)
W butelkach z PET powszechnie stosuje się standardowe nakrętki z gwintem ciągłym (CT) oraz zamknięcia z zabezpieczeniem przed manipulacją (TE). Działanie opaski TE opiera się na określonej interakcji mechanicznej: podczas dokręcania nakrętki na butelce opaska TE musi nasunąć się na specjalny “pierścień blokujący” znajdujący się na szyjce butelki PET. Materiał PET musi być wystarczająco sztywny, aby umożliwić nasunięcie opaski na pierścień bez ugięcia lub wgnięcia szyjki butelki do wewnątrz.
Jednak prawdziwym wyzwaniem inżynieryjnym są zamknięcia zabezpieczające przed dostępem dzieci (CRC), powszechnie stosowane w przypadku produktów farmaceutycznych i niebezpiecznych substancji chemicznych. Współczesny przemysł opakowaniowy intensywnie dąży do “zmniejszenia masy” – obniżenia gramatury butelek PET w celu obniżenia kosztów tworzywa sztucznego i poprawy wskaźników zrównoważonego rozwoju. Powoduje to poważny konflikt mechaniczny.
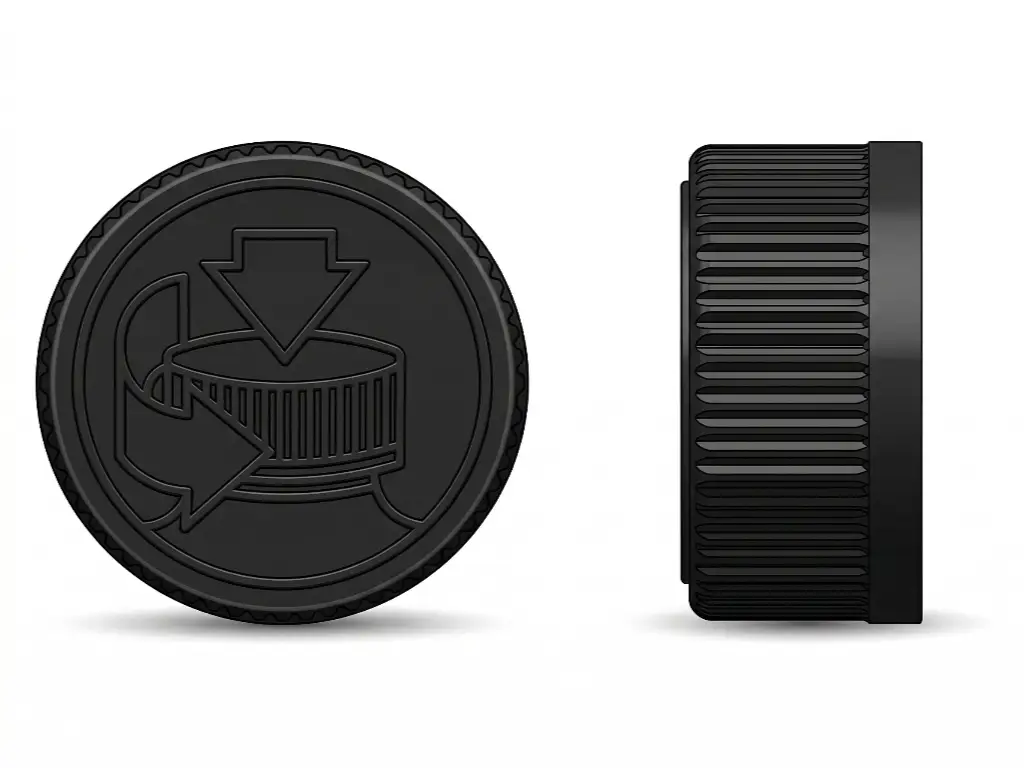
Standardowa nakrętka typu CRC wykorzystuje mechanizm typu “naciśnij i obróć”, składający się z powłoki zewnętrznej oraz wewnętrznej powłoki gwintowanej, połączonych za pomocą zestawu sprężynowych zębów zazębiających się. Aby zazębić te zęby i skutecznie dokręcić nakrętkę na butelce, automatyczna maszyna do zakręcania musi wywrzeć ogromną Siła obciążenia górnego od 40 do 50 funtów prosto w dół, na szyjkę butelki.
Niedoświadczeni nabywcy zakładają, że “PET jest wystarczająco wytrzymały”. To fatalny błąd. Jeśli na bardzo lekką butelkę z PET przyłożysz dynamiczne obciążenie górne o sile 50 funtów, cała konstrukcja ulegnie “wygięciu” – butelka gwałtownie się zapadnie i zgniecie jak puszka po napoju na taśmie przenośnikowej. Jeśli Twój produkt wymaga zamknięcia typu CRC, musisz współpracować z inżynierami w celu wzmocnienia butelki Geometria barku oraz zastosować solidną, zagęszczoną Pierścień podtrzymujący szyję w celu fizycznego pochłonięcia i rozłożenia siły brutalnego uderzenia od góry wywieranego przez maszynę zamykającą.
Pompy dozujące i rozpylacze z spustem
W przypadku balsamów, szamponów i domowych środków do czyszczenia powierzchni o dużej lepkości standardowe nakrętki zastępuje się złożonymi pompami dozującymi i rozpylaczami z spustem. Chociaż zapewniają one konsumentom większą wygodę, wprowadzają one nieprzewidywalne zmienne do zautomatyzowanego procesu produkcji.
Kluczowym parametrem jest tutaj wewnętrzna rurka zanurzeniowa. Po pierwsze, “wycięcie rurki zanurzeniowej” (niezależnie od tego, czy jest to wycięcie w kształcie litery V, czy ukośne) oraz jej dokładna długość muszą idealnie pasować do wewnętrznej geometrii “podnoszącej” dna butelki PET. Jeśli tak nie jest, pompa nie będzie w stanie wydobyć ostatnich 10% drogiego produktu, co spowoduje poważne skargi konsumentów.
Po drugie, te długie, zakrzywione rurki zanurzeniowe są prawdziwym koszmarem dla zautomatyzowanych linii produkcyjnych. W przypadku pakowania z dużą prędkością zamknięcia muszą zostać posortowane i zorientowane w wibracyjnej lub odśrodkowej misce sortującej, zanim zsuną się po zjeździe do głowicy zakręcającej. Długie rurki zanurzeniowe nieustannie się plączą, powodując ogromne zatory w misce sortującej, co prowadzi do całkowitego zatrzymania całej linii wartej wiele milionów dolarów. Jeśli zdecydujesz się na pompy dozujące, nie możesz oszczędzać na sprzęcie; Twój dostawca maszyn musi dysponować zaawansowaną technologią sortowania zapobiegającą zacięciom, zaprojektowaną specjalnie z myślą o rurkach zanurzeniowych.
Butelki z polietylenu i elastyczne butelki z wyciskaczem: rozwiązanie dylematu związanego z napełnianiem od góry
Polietylen o wysokiej gęstości (HDPE) i polietylen o niskiej gęstości (LDPE) to materiały, po które sięga się, gdy konsument musi wycisnąć produkt z opakowania – na przykład środki do mycia twarzy, balsamy do ciała, miód i keczup. Główna sprzeczność inżynieryjna jest tu rażąca: butelka jest celowo zaprojektowana tak, by była miękka i elastyczna, podczas gdy maszyny przemysłowe potrzebne do jej zamknięcia działają z brutalną, bezlitosną siłą. Co więcej, materiały PE są bardzo podatne na ekstremalne zmiany termodynamiczne podczas transportu na całym świecie.
Zamknięcia dozujące typu „snap-top”, „flip-top” oraz z mocowaniem ciernym
Aby ułatwić konsumentom obsługę jedną ręką pod prysznicem lub w kuchni, w butelkach PE z wyciskaczem często stosuje się nakrętki typu “Snap-Top”, „Flip-Top” lub „Mushroom”. W przeciwieństwie do nakrętek gwintowanych zamknięcia te nie wymagają użycia momentu obrotowego. Zamiast tego są one nakładane za pomocą maszyny zwanej „Snap Capper” lub „Press-On Capper”, która pionowo „uderza” lub dociska nakrętkę bezpośrednio na szyjkę butelki, wykorzystując siłę uderzenia.

To prowadzi nas do dylematu związanego z butelkami typu „Top-Load”. Jak wywrzeć ogromną siłę pionową na butelkę zaprojektowaną tak, by się zgniatała? Odpowiedź tkwi w Pierścień podtrzymujący szyję. Tuż poniżej gwintu (lub kołnierza zatrzaskowego) butelki z PE musi znajdować się wyraźnie widoczny, sztywny, wystający pierścień z tworzywa sztucznego. Na profesjonalnej linii produkcyjnej maszyna do zakręcania wyposażona jest w specjalistyczne mechaniczne “chwytaki szyjki” lub koło gwiaździste, które fizycznie wsuwa się pod ten pierścień podtrzymujący. Kiedy siłownik pneumatyczny uderza zakrętkę w dół, gwałtowna siła jest w całości pochłaniana przez chwytaki maszyny trzymające solidny pierścień na szyjce, całkowicie omijając miękki korpus butelki znajdujący się poniżej. Bez tej precyzyjnej synergii między maszyną a butelką uderzenie butelki z PE za pomocą zakręcarki jest jak nadepnięcie na pustą harmonijkę – butelka natychmiast się wygnie, rozlewając balsam na podłogę pomieszczenia czystego.
Ryzyko uszkodzenia uszczelnienia: rozszerzalność cieplna i zgrzewanie indukcyjne
Najbardziej podstępne zagrożenie dla elastycznych butelek z polietylenu nie pojawia się na hali produkcyjnej, lecz wewnątrz kontenera transportowego o temperaturze 60°C (140°F), przemierzającego Ocean Spokojny. Zagrożenie to wynika z rozbieżności współczynników rozszerzalności cieplnej.
Często elastyczna butelka z PE jest wyposażona w sztywne zamknięcie z polipropylenu (PP). PP i PE rozszerzają się i kurczą w zupełnie różnym tempie pod wpływem wysokiej temperatury. Podczas transportu międzynarodowego intensywne ciepło powoduje, że szyjka butelki z PE mięknie i rozszerza się inaczej niż nakrętka z PP. Powoduje to “pełzanie”, co ostatecznie prowadzi do zjawiska znanego jako “odkręcanie się” – nakrętka, która była wcześniej mocno dokręcona, fizycznie się odkręca, co skutkuje katastrofalnym wyciekiem i utratą produktu na poziomie palety.
Chociaż podstawowe zabezpieczenia mechaniczne, takie jak wewnętrzna uszczelka typu “Crab’s Claw” (elastyczna plastikowa krawędź, która dociska się do wewnętrznej ścianki butelki), zapewniają pewną ochronę, to jednak nie są one wystarczające w przypadku ekstremalnych obciążeń termicznych. Najlepszym rozwiązaniem inżynieryjnym w sektorze B2B – absolutnym złotym standardem w transporcie międzynarodowym – jest Zgrzewanie indukcyjne.
Zgrzewanie indukcyjne nie opiera się na mechanicznych gwintach do zatrzymywania płynów; wykorzystuje zjawisko elektromagnetyczne. Wewnątrz nakrętki umieszcza się specjalną wkładkę indukcyjną (złożoną z tektury celulozowej, wosku, folii aluminiowej oraz polimerowej warstwy zgrzewalnej). Po dokręceniu nakrętki na butelce z PE butelka przechodzi pod głowicą zgrzewarki indukcyjnej. Urządzenie emituje pole elektromagnetyczne o wysokiej częstotliwości, wywołując prądy wirowowe w folii aluminiowej. Powoduje to natychmiastowe nagrzanie folii, co powoduje stopienie warstwy polimerowej bezpośrednio z krawędzią butelki z PE. Nie chodzi już tylko o zamknięcie butelki; wykonuje się zgrzew tworzywa sztucznego na poziomie molekularnym. Tworzy to hermetyczną barierę z zabezpieczeniem przed manipulacją, która jest całkowicie odporna na odkręcanie, wibracje i rozszerzalność cieplną, gwarantując szczelny transport zgodnie z normą 100%.
Matryca inżynierska: dostosowanie butelki, nakrętki, nakładów inwestycyjnych i maszyn
Po przeanalizowaniu złożonych zależności między właściwościami fizycznymi materiałów, momentem obrotowym i dynamiką termiczną nadszedł czas, aby przełożyć te dane na praktyczną logikę zaopatrzenia w sektorze B2B. Poniższa matryca wypełnia lukę między estetyką opakowań a realiami linii produkcyjnej, gwarantując, że nakłady inwestycyjne (CapEx) zostaną przeznaczone na maszyny odpowiednie dla konkretnej kombinacji opakowania i zamknięcia.
| Materiał, z którego wykonano butelkę | Dominujący typ czapki | Główna siła docisku | Szacunkowy koszt oprzyrządowania i minimalna wielkość zamówienia (MOQ) | Zalecana maszyna do zakręcania |
|---|---|---|---|---|
| Szkło (o wysokiej sztywności, z wąskim zakresem tolerancji) | Nakrętki z powłoką plastizolową / aluminiowe ROPP | Precyzyjny moment obrotowy / nacisk boczny | Niski (standardowy) / Wysoki (z indywidualnym tłoczeniem) | Zakręcarka próżniowo-parowa / Rolka wrzecionowa ROPP |
| PET (sztywny, o wysokiej tolerancji) | Standardowe CT / CRC (z zabezpieczeniem przed dostępem dzieci) | Moment obrotowy + ekstremalne obciążenie górne | Niski (standardowe wykończenia szyjki) | Szybka obrotowa zakręcarka z uchwytem (z regulacją momentu obrotowego) |
| PE/HDPE (elastyczny, ściskalny) | Dozowanie z zamknięciem typu „snap-top” / „flip-top” | Uderzenie pionowe (naciskowe) | Od średniego do wysokiego (złożone zawiasy form) | Pneumatyczna zakręcarka zatrzaskowa (wymagająca uchwytu za szyjkę butelki) |
| Puszki z tworzywa kompozytowego/blachy białej | Pokrywki z szwem / Folia zdzieralna | Zaciskanie podwójnym szwem | Wysoka (wymagana duża minimalna wielkość zamówienia) | Zgrzewarka do puszek z funkcją przepłukiwania próżniowego/azotowego |
Podsumowanie głównego inżyniera: Nigdy nie należy polegać na “statycznej doskonałości” ręcznie dokręconej nakrętki próbnej leżącej na biurku. Prawdziwy test systemu pakowania ma miejsce dopiero przy prędkości 300 butelek na minutę (BPM), po ośmiu godzinach pracy maszyny w pełnym obciążeniu. Przed podpisaniem jakiejkolwiek umowy na zakup sprzętu należy zażądać rygorystycznego FAT (test odbiorczy w zakładzie) u dostawcy maszyn, z wykorzystaniem dokładnie takich samych butelek, nakrętek i symulowanego płynu. Należy zawrzeć z nim wiążącą umowę dotyczącą wydajności opartą na wskaźniku OEE (Overall Equipment Effectiveness) oraz wskaźniku braków zbliżonym do zera. Jeśli dostawca odmówi przeprowadzenia kompleksowego testu FAT, należy natychmiast zrezygnować z jego usług.
To właśnie dzięki temu bezkompromisowemu zaangażowaniu w zapewnienie niezawodności technicznej oraz rygorystycznej walidacji w ramach testów FAT producenci z sektora MŚP, czołowi kontrpakowacze oraz renomowane marki produktów odżywczych w ponad 100 krajach darzą nas zaufaniem Levapack w odniesieniu do ich najważniejszych linii pakujących.
Niezależnie od tego, czy uszczelniasz linie produkcyjne proszków łatwopalnych za pomocą przepłukiwania azotem, konfigurujesz wielogłowicowe wagi wysokoprędkościowe do orzechów najwyższej jakości, czy też potrzebujesz bezbłędnych uszczelnień sterylizacyjnych do produkcji mokrej karmy dla zwierząt domowych w puszkach – margines błędu wynosi dokładnie zero. Levapack nie tylko sprzedaje maszyny; projektujemy rozwiązania „pod klucz”. Dzięki 18-letniemu doświadczeniu w dziedzinie specjalistycznych maszyn pakujących nasze centrum produkcyjne CNC o powierzchni 4 000 metrów kwadratowych obrabia elementy z niesamowitą precyzją rzędu 2 µm.
Dzięki zastosowaniu w naszych zakręcarkach, zgrzewarkach i napełniarkach najwyższej klasy technologii serwomechanizmów firm Siemens i Schneider gwarantujemy precyzyjną kontrolę momentu obrotowego oraz optymalne zarządzanie obciążeniem górnym, niezbędne dla każdego rodzaju zamknięć omówionych w niniejszym przewodniku. Niezależnie od tego, czy masz do czynienia z delikatnymi szklanymi nakrętkami typu lug, szybkimi zamknięciami PET CRC, czy też skomplikowanym zgrzewaniem puszek aluminiowych, nasze zautomatyzowane linie objęte są wiodącą w branży 16-miesięczną gwarancją, a przed opuszczeniem naszego zakładu maszyna przechodzi w pełni przejrzyste, udokumentowane na filmie testy FAT.
Nie zgaduj już, ile wynoszą Twoje nakłady inwestycyjne (CapEx), i nie narażaj na szwank okresu przydatności swojego produktu. Już dziś przedstaw nam swoje najtrudniejsze kombinacje butelek i nakrętek, a nasi inżynierowie, posiadający ponad 15-letnie doświadczenie w precyzyjnym montażu, zaprojektują bezbłędną linię pakującą, na jaką zasługuje Twoja marka.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL