
Jeśli to czytasz, prawdopodobnie przeszedłeś już od wyszukiwania hasła “maszyna do napełniania puszek” do wyszukiwania hasła “linia do napełniania puszek”. Ta zmiana w słownictwie wskazuje na zmianę w sposobie myślenia: nie skupiasz się już na pojedynczych urządzeniach. Patrzysz na system — połączoną sekwencję maszyn, które godzina po godzinie przekształcają puste puszki w gotowy, zamknięty i oznakowany produkt.
Problem polega jednak na tym, że większość poradników zakłada, że napełniasz butelkę piwem lub napojem gazowanym. Jeśli natomiast chcesz napełnić ją odżywką białkową, ziarnami kawy, masłem orzechowym lub farbą samochodową, standardowe porady przestają mieć zastosowanie.
W niniejszym przewodniku przyjęto inne podejście. Punktem wyjścia jest sam produkt — to, co faktycznie umieszczasz w puszce — a dalsze rozważania opierają się na tym założeniu. Pod koniec uzyskasz schemat decyzyjny, który będzie można zastosować niezależnie od tego, czy konserwujesz wodę gazowaną, czy orzechy z przyprawami.
Czym jest linia do napełniania puszek? Omówienie głównych elementów
Linia do napełniania puszek to zsynchronizowany ciąg maszyn, który realizuje kompletny proces pakowania puszek: czyszczenie, napełnianie, zamykanie, sterylizację, etykietowanie, kodowanie i pakowanie. Każda maszyna w tym łańcuchu jest uzależniona od poprzedniej. Jeśli jedna stacja nie działa prawidłowo, cała linia nie działa prawidłowo.
Oto główne elementy, które można znaleźć na typowej linii produkcyjnej:
| Komponent | Jak to działa | Co się stanie, jeśli to pominiesz? |
|---|---|---|
| Rozładowarka palet | Przenosi puste puszki z palet na przenośnik | Ręczne załadowywanie powoduje zatory na linii już od pierwszej minuty |
| Płuczka / Myjka | Usuwa kurz i drobinki z pustych puszek | Ryzyko zanieczyszczenia; niepowodzenie w audytach bezpieczeństwa żywności |
| Wypełniacze | Odmierza dokładną ilość produktu do każdego opakowania | Bez wypełniaczy, bez zmarszczek — to sedno tego systemu |
| Szybka piłka | Zabezpiecza pokrywkę na puszce za pomocą podwójnego zgrzewu | Produkt wycieka, psuje się lub traci gaz w ciągu kilku dni |
| Sterylizator / pasteryzator | Poddaje obróbce cieplnej napełnione puszki w celu zapewnienia ich stabilności mikrobiologicznej | Obowiązkowe w przypadku produktów o niskiej kwasowości, piwa i soków — pomijanie na własne ryzyko |
| Etykieciarka | Nakłada etykiety marki, wykazy składników i kody kreskowe | Produkt bez etykiety nie może być sprzedawany w handlu detalicznym |
| Programista | Wyświetla datę produkcji, numer partii i datę ważności | Niemożliwe staje się zapewnienie identyfikowalności; naruszenie przepisów |
| Pakowarka / Paletyzator | Grupuje puszki w kartony lub tacki i układa je w stosy na paletach | Ręczne pakowanie niweluje oszczędności związane z automatyzacją |
Pomyśl o tym jak o linii produkcyjnej w kuchni restauracyjnej: każde stanowisko ma jedno zadanie, każde zadanie zależy od poprzedniego stanowiska, a całość działa w tempie najwolniejszego kucharza. Linia do napełniania puszek działa na tej samej zasadzie — dlatego zakup najszybszej maszyny do napełniania na świecie nic ci nie da, jeśli twoja zgrzewarka nie nadąża.
Dlaczego rodzaj produktu determinuje konfigurację linii produkcyjnej
To właśnie ta część jest najczęściej pomijana w instrukcjach dotyczących linii do napełniania puszek — a przecież to właśnie ona ma największe znaczenie.
Właściwości fizyczne produktu decydują o tym, jaka technologia napełniania jest potrzebna, z jakich materiałów powinno być wykonane urządzenie oraz czy konieczne są systemy pomocnicze, takie jak przepłukiwanie azotem czy regulacja temperatury. Jeśli popełnisz błąd na etapie określania specyfikacji, żadne dopracowywanie na hali produkcyjnej tego nie naprawi.
Zanim zaczniesz czytać dalej, odpowiedz na dwa pytania dotyczące Twojego produktu:
- Czy Państwa produkt ma postać płynną (ciecz, pasta), czy też dyskretną (proszek, granulki, kawałki stałe)?
- Czy Twój produkt zawiera gaz rozpuszczony (napoje gazowane, piwo)?
Punkt przecięcia tych dwóch odpowiedzi pozwala zaklasyfikować cię do jednej z czterech poniższych kategorii. Każda kategoria ma własną logikę wyposażenia.
Produkty płynne — napoje, oleje, sosy i inne
Jeśli zajmujesz się rozlewaniem płynów, masz do wyboru najszerszą gamę urządzeń — a także najłatwiejszą drogę do osiągnięcia cen na poziomie towarowym. Napełniarki grawitacyjne pozwalają w przystępny cenowo sposób rozlewać wodę niegazowaną i soki. Napełniarki izobaryczne (przeciwciśnieniowe) utrzymują CO₂ wewnątrz piwa lub napojów gazowanych. Napełniarki tłokowe zapewniają dokładność na poziomie ±1% przy rozlewaniu olejów, sosów i syropów.
Jedna rzecz, która odróżnia profesjonalistów od amatorów: kontrola zawartości tlenu rozpuszczonego. W przypadku piwa podczas rozlewania należy dążyć do tego, by wchłonięcie tlenu nie przekraczało 50 części na miliard. Powyżej tego progu okres przydatności do spożycia skraca się z miesięcy do tygodni. W przypadku soków i herbat rozlewanych na gorąco (zazwyczaj w temperaturze 85–92°C) zawory rozlewowe i zbiorniki muszą być przystosowane do długotrwałej pracy w wysokich temperaturach — stal nierdzewna 316 jest tu standardem, a nie opcją.
Ryzykiem dla producentów napojów jest nadmierny zakup sprzętu. Browar rzemieślniczy produkujący 2 000 puszek dziennie nie potrzebuje linii izobarycznej o wydajności 200 CPM. Więcej informacji na temat dostosowania wydajności do rzeczywistych potrzeb znajdziesz w poniższych wytycznych dotyczących doboru sprzętu.
Produkty w proszku — białko w proszku, mleko w proszku, przyprawy i suplementy diety
Właśnie w przypadku napełniania proszkiem większość ogólnych wskazówek dotyczących linii do napełniania puszek traci sens. W przeciwieństwie do cieczy proszki nie płyną w przewidywalny sposób. Ich gęstość zmienia się pod wpływem wibracji. Powodują powstawanie pyłu. Pod wpływem wilgoci tworzą grudki. A klienci natychmiast zauważają brak 2 gramów, gdy nabierają produkt.
Najbardziej niezawodnym rozwiązaniem jest dozownik ślimakowy: precyzyjnie obrobiona śruba Archimedesa umieszczona na dnie leja zasypowego, napędzana silnikiem serwo. Każdy obrót śruby powoduje dozowanie znanej objętości proszku. Dokładność zależy od konsystencji proszku — w przypadku proszków sypkich, takich jak cukier granulowany, może wynosić ±1%, natomiast w przypadku lepkich mieszanek białkowych może się zwiększyć do ±2%, jeśli lej zasypowy nie jest mieszany.
W przypadku drobnych proszków o wielkości cząstek poniżej 100 mikronów konkurencyjnym rozwiązaniem staje się napełnianie próżniowe: polega ono na zasysaniu produktu do puszki, a nie na jego wtłaczaniu, co ogranicza powstawanie chmur pyłu. Niezależnie od wybranej technologii należy uwzględnić przepłukiwanie azotem. Przepłukanie przestrzeni nad produktem azotem po napełnieniu obniża poziom resztkowego tlenu poniżej 3%, zapobiegając utlenianiu i przedłużając okres przydatności do spożycia — jest to warunek niepodważalny w przypadku mleka w proszku, preparatów dla niemowląt i kawy najwyższej jakości.
Produkty w postaci kawałków i granulek — orzechy, przekąski, ziarna kawy, słodycze i sucha karma dla zwierząt domowych
W tym przypadku czasownik “napełnianie” wprowadza w błąd. Tak naprawdę nie napełniasz — najpierw odważasz, a następnie wsypujesz odważoną porcję do puszki.
Złotym standardem jest waga wielogłowicowa. Wyobraź sobie od 10 do 14 oddzielnych lejek ważących ułożonych w okręgu. Produkt trafia do nich od góry przez wibrujący stożek rozpraszający. Każdy lejek odbiera losową porcję, waży ją niezależnie i przekazuje dane do centralnego komputera. Komputer analizuje wszystkie możliwe kombinacje 3–5 lejek i wybiera zestaw, którego łączna waga jest najbliższa wartości docelowej — a wszystko to w czasie krótszym niż milisekunda.
10-głowicowa waga do orzechów lub ziaren kawy zapewnia dokładność na poziomie ±0,5–1,5 grama przy wydajności 30–60 puszek na minutę. Urządzenie 14-głowicowe osiąga wydajność 70–90 CPM przy jeszcze bardziej wyrównanym rozkładzie masy. Szybkość wynika z równoległości działania: 10 lejek ważących jednocześnie zawsze przewyższają wydajnością jeden lejek ważący sekwencyjnie.
Jedno zastrzeżenie: delikatne produkty, takie jak chipsy ziemniaczane czy biscotti, pękną w przypadku upadku z wysokości powyżej 30 centymetrów. Jeśli Twój produkt się kruszy, należy określić konfiguracje z obniżoną wysokością upadku oraz amortyzowane leje odbiorcze.
Produkty o konsystencji pasty i gęste — masło orzechowe, dżem, konserwy mięsne i gęste sosy
Pasty wydają się pozornie proste — “to po prostu gęstszy płyn” — ale w przypadku niedopracowanego sprzętu sprawiają więcej kłopotów niż jakakolwiek inna kategoria.
Głównym wyzwaniem jest opór przepływu. W temperaturze pokojowej masło orzechowe ma lepkość przekraczającą 100 000 centypuazów, co oznacza, że jest około 100 000 razy gęstsze od wody. Przepuszczanie go przez standardowy zawór napełniający przypomina próbę wypicia koktajlu mlecznego przez mieszadło do kawy. Potrzebna jest napełniarka tłokowa z pompą wyporową, a średnica dyszy napełniającej musi być co najmniej trzykrotnie większa od średnicy jakichkolwiek cząstek stałych w produkcie — w przeciwnym razie kawałek truskawki w linii produkcyjnej dżemu spowoduje 45-minutowe zatrzymanie produkcji.
Jeśli produkt jest napełniany na gorąco — np. konserwy mięsne w temperaturze 85°C czy sosy napełniane na gorąco — zespół tłoka musi wytrzymać rozszerzalność cieplną bez utraty szczelności. A jeśli produkt krzepnie podczas stygnięcia (czekolada, tłuszcze, woski), konieczne są podgrzewane leje zasypowe i rury z płaszczem grzewczym, aby zapewnić jego płynność między partiami.
Cały przebieg pracy linii do napełniania puszek — etap po etapie
Zrozumienie przebiegu procesu pozwala wykryć słabe ogniwa, zanim przerodzą się one w kosztowne błędy. Oto kolejność etapów, a co ważniejsze – dlaczego każde przejście ma znaczenie.

Rozładunek z palet → Płukanie. Puste puszki dostarczane są ułożone w stosy na paletach. Urządzenie do rozładunku palet przenosi je na przenośnik taśmowy. Nie należy pomijać etapu płukania: nawet zupełnie nowe puszki zawierają pył powstały podczas produkcji. Płukanie jonizowanym powietrzem usuwa cząsteczki bez użycia wody; płukanie wodą zapewnia dodatkową warstwę higieniczną w liniach przeznaczonych do produktów spożywczych.
Płukanie → Napełnianie. Przerwa ta musi być krótka — najlepiej poniżej 30 sekund — aby zapobiec ponownemu zanieczyszczeniu. Prędkość przenośnika między tymi stacjami wyznacza podstawowe tempo pracy całej linii.
Napełnianie → Zgrzewanie. Najważniejszy etap procesu na linii produkcyjnej. W przypadku napojów gazowanych masz 3–5 sekund od momentu zamknięcia zaworu napełniającego do momentu zablokowania pokrywki przez zamykarkę. Jeśli ten czas się wydłuży, CO₂ ucieka, tworzy się piana, a poziom napełnienia ulega zmianie. W przypadku produktów niegazowanych presja czasu jest mniejsza, ale nadal istnieje ryzyko przedostania się tlenu — należy zminimalizować czas, przez jaki puszka pozostaje otwarta.
Zgrzewanie → Sterylizacja. Nie każdy produkt wymaga sterylizacji po napełnieniu. Piwo i soki zazwyczaj przechodzą przez pasteryzator tunelowy (strefy kontrolowanego natrysku wodą o temperaturze 60–70°C). Żywność w puszkach o niskiej kwasowości (mięso, warzywa) wymaga sterylizacji w retorcie w temperaturze 121°C. Jeśli dany produkt tego nie wymaga, stacja ta znika z linii produkcyjnej.
Sterylizacja → Etykietowanie → Kodowanie. Gdy puszka zostanie zamknięta i będzie gotowa do transportu, otrzymuje swoje oznaczenia: etykietę marki, kod partii, datę produkcji oraz datę przydatności do spożycia. Druk atramentowy jest ekonomiczny i elastyczny; druk laserowy zapewnia trwałe oznaczenia i wymaga niewielkiej konserwacji.
Kodowanie → Pakowanie → Paletyzacja. Automatyzacja na końcu linii produkcyjnej: puszki są grupowane w kartony lub na tackach owiniętych folią termokurczliwą, a następnie układane w stosy na paletach. W przypadku linii o wydajności poniżej 20 CPM ręczne pakowanie może nadal być opłacalne ekonomicznie. Przy wyższej wydajności automatyzacja zwraca się dzięki oszczędnościom na kosztach pracy.
Wniosek: każda “luka” między stacjami stanowi potencjalny punkt awarii. Oceniając linię produkcyjną, należy zapytać dostawcę o czas przesiadki i gromadzenie się produktów — a nie tylko o specyfikacje poszczególnych maszyn.
Technologie napełniania puszek — dobór metody do produktu
Wszystkie technologie napełniania rozwiązują ten sam problem — umieszczenie określonej ilości produktu w puszce — ale opierają się na zasadniczo różnych zasadach pomiaru. Jeśli zrozumiesz tę zasadę, specyfikacja techniczna już nigdy nie będzie dla Ciebie zagadką.
Cztery rodziny technologii dzielą się według tego, co mierzą: objętość, masę lub ciśnienie.
Napełnianie objętościowe i tłokowe — podstawowe metody stosowane w przypadku cieczy, past i kremów
Napełniarki objętościowe dozują stałą objętość w każdym cyklu. Modele wyposażone w przepływomierze (magnetyczne, koryolisańskie lub turbinowe) najlepiej sprawdzają się w przypadku rzadkich cieczy, takich jak woda, mleko i soki, zapewniając dokładność na poziomie ±0,5% przy dużej prędkości. Napełniarki tłokowe są przeznaczone do produktów o większej lepkości — sosów, kremów, żeli i past o lepkości sięgającej 100 000 centypuazów i wyższej.

Kluczowa różnica pod względem konserwacji: systemy z przepływomierzami nadają się do czyszczenia na miejscu (CIP) — cykle czyszczenia na miejscu można przeprowadzać bez konieczności demontażu. Napełniarki tłokowe zazwyczaj wymagają częściowego demontażu w celu dokładnego wyczyszczenia, co wydłuża czas przezbrojenia o 15–30 minut. Jeśli często zmieniasz produkty, uwzględnij to w swoim harmonogramie.
Napełnianie ślimakowe — precyzyjne dozowanie proszków i drobnych granulek
Podajnik ślimakowy to napędzany serwomotorem ślimak umieszczony wewnątrz leja zasypowego. Serwomotor obraca ślimak o określoną liczbę obrotów; każdy obrót powoduje przemieszczenie znanej objętości proszku. Dokładność wynosi ±1–2% w przypadku proszków sypkich, a w przypadku produktów lepkich lub higroskopijnych wartość ta ulega zwiększeniu.
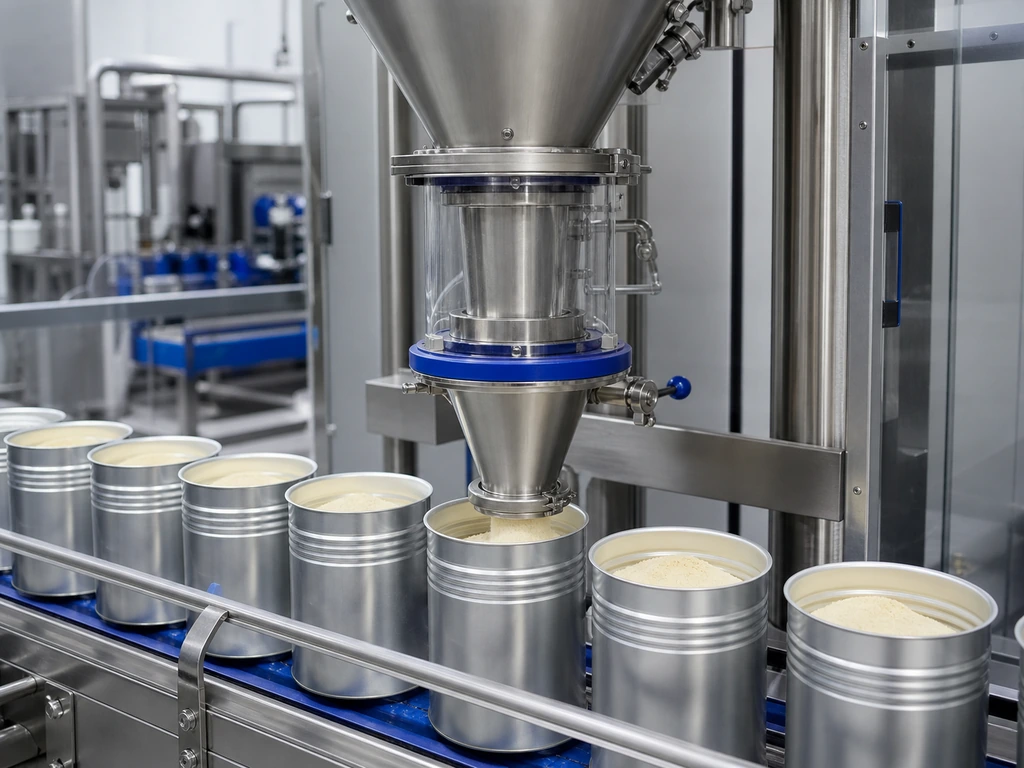
Najczęstszą przyczyną awarii jest nierównomierna gęstość proszku. Jeśli proszek osiada podczas przechowywania, ten sam obrót ślimaka powoduje dozowanie większej masy na początku partii niż pod jej koniec. Rozwiązanie: mechaniczne mieszanie w leju zasypowym lub przejście na pętlę sprzężenia zwrotnego z wagą kontrolną na masę netto, która dostosowuje liczbę obrotów ślimaka dla każdego opakowania z osobna.
Ograniczanie zapylenia nie jest kwestią wyboru — stanowi wymóg bezpieczeństwa i higieny. Należy zwracać uwagę na zamknięte leje zasypowe, przyłącza do odsysania pyłu oraz stopień ochrony IP65 lub wyższy w szafach elektrycznych.
Ważenie wielogłowicowe — szybka i dokładna waga do materiałów sypkich i granulatów
Kwestia ta została już omówiona powyżej w sekcji poświęconej produktom sypkim, ale warto ją jeszcze raz podkreślić: prawdziwą zaletą wagi wielogłowicowej nie jest prędkość — jest nią elastyczność. Ta sama 10-głowicowa waga, która dozuje 50 gramów orzechów nerkowca, może po zmianie receptury na ekranie dotykowym przełączyć się na dozowanie 500 gramów ziaren kawy. Bez żadnych regulacji mechanicznych, bez wymiany części.
Wada: wysokość. Wagi wielogłowicowe są umieszczane nad stacją napełniania i wymagają 2–3 metrów wolnej przestrzeni w pionie. Przed złożeniem zamówienia należy zmierzyć wysokość sufitu.
Napełnianie pod ciśnieniem przeciwnym i izobaryczne — utrzymanie odpowiedniego poziomu nasycenia dwutlenkiem węgla
Napełnianie podciśnieniowe stosuje się wyłącznie w przypadku napojów gazowanych. Oto przebieg procesu: puszka trafia do zaworu napełniającego, a komora jest poddawana działaniu CO₂, aby wyrównać ciśnienie z ciśnieniem panującym w zbiorniku z produktem. Zawór napełniający otwiera się, a płyn wpływa grawitacyjnie, podczas gdy gaz jest odprowadzany przez rurę powrotną. Zawór zamyka się, a ciśnienie jest stopniowo zmniejszane, aby zapobiec tryskaniu płynu. Puszka trafia następnie do zgrzewarki.
Fizyka nie znosi błędów. Piwo o temperaturze 4°C zatrzymuje CO₂; piwo o temperaturze 10°C pieni się. Zbyt szybkie napełnianie → piana. Zbyt gwałtowne uwolnienie ciśnienia → piana. Zbyt długie zwlekanie z zgrzewaniem → piana i tlen. Dobrze wyregulowany przewód przeciwciśnieniowy do piwa pozwala utrzymać poziom rozpuszczonego tlenu poniżej 20 części na miliard. Źle wyregulowany przewód powoduje, że puszki są napełnione tylko w połowie, a piwo ulega utlenieniu.
Zakresy prędkości są najszersze spośród wszystkich technologii: od 50 CPM w przypadku małej linii do produkcji rzemieślniczej do ponad 2 000 CPM w przypadku globalnego browaru. Powyżej 500 CPM wyraźnie daje o sobie znać prawo malejących przychodów — dalszy wzrost prędkości wiąże się z wykładniczo wyższymi kosztami inwestycyjnymi.
Dokładność ±0,5–11 TP3T
5–2 000+ CPM
Dokładność ±1–21 TP3T
20–60 CPM
dokładność ±0,5–1,5 g
Od trzydziestu do dziewięćdziesięciu CPM
Dokładność ±1–21 TP3T
15–40 CPM
Kluczowe czynniki jakości — materiały, zgrzewanie i certyfikaty
Gdy już dopasujesz swój produkt do odpowiedniej technologii napełniania, skup się na jakości wykonania. To właśnie odróżnia maszynę, która działa niezawodnie przez dekadę, od takiej, która już w drugim roku staje się utrapieniem związanym z konserwacją.
Materiały. Standardem dla powierzchni mających kontakt z żywnością jest stal nierdzewna 304 — 18% chromu, 8% niklu, odporna na korozję w normalnych warunkach. Jeśli produkt jest kwaśny (sos pomidorowy, sok cytrusowy) lub słony (ryby w puszkach, warzywa w solance), należy przejść na stal nierdzewną 316. Zawartość molibdenu na poziomie 2–3% w stali 316 zapewnia odporność na działanie chlorków, której nie może zapewnić stal 304. Ramy konstrukcyjne nie mające kontaktu z produktem powinny być wykonane ze stali o grubości co najmniej 1,5–2 mm — cieńsza stal przenosi drgania i przyspiesza zużycie łożysk oraz uszczelek.
W przypadku kluczowych komponentów elektrycznych marka ma znaczenie. Komponenty firm Siemens, Schneider, Omron, SMC i Mitsubishi charakteryzują się globalną dostępnością i rozbudowaną siecią serwisową. Generyczne zamienniki mogą początkowo działać, ale stają się problemem, gdy trzeba w pośpiechu wymienić napęd lub moduł PLC.
Jakość łączenia. Podwójny szew to jedyna bariera oddzielająca produkt od świata zewnętrznego. Prawidłowo wykonany podwójny szew łączy kołnierz korpusu puszki z zawinięciem pokrywy, tworząc pięć warstw metalu. Kluczowe parametry kontroli: długość zaczepu korpusu, długość zaczepu pokrywy, zakładka (wartość docelowa ≥1,0 mm dla standardowych puszek) oraz grubość szwu. Podczas uruchamiania należy nalegać na kontrolę rozcinania szwu co 15 minut w przypadku pierwszych 100 puszek, a następnie podczas rozruchu i co 4 godziny w trakcie produkcji. Monitory szwu działające w trybie online stanowią dodatkowe zabezpieczenie w czasie rzeczywistym, ale nie zastępują fizycznego rozcinania szwu.
Certyfikaty.
- ISO 9001 potwierdza, że producent posiada udokumentowany system zarządzania jakością. Jest to minimalny wymóg, jaki powinien spełniać każdy dostawca, którego bierzesz pod uwagę.
- Oznaczenie CE jest wymagane przez prawo w przypadku sprzętu sprzedawanego na terenie Europejskiego Obszaru Gospodarczego. Świadczy to o zgodności z dyrektywami UE dotyczącymi zdrowia, bezpieczeństwa i ochrony środowiska.
- Certyfikat CSA oznacza zgodność z kanadyjskimi i amerykańskimi normami bezpieczeństwa elektrycznego — ma to znaczenie, jeśli dany produkt jest przeznaczony na rynek Ameryki Północnej.
- FDA 21 CFR część 117 (Obecne dobre praktyki produkcyjne w przemyśle spożywczym) określają wymagania dotyczące urządzeń wykorzystywanych do produkcji żywności przeznaczonej na rynek amerykański: powierzchnie mające kontakt z żywnością muszą dać się łatwo wyczyścić, być nietoksyczne i odporne na korozję.
Producent posiadający certyfikaty CE, ISO i CSA — oraz wykorzystujący w swoich produktach stal nierdzewną 304/316 w połączeniu z komponentami elektrycznymi firm Siemens lub Omron — spełnił kryteria weryfikacyjne, które eliminują najniższy segment rynku. Na przykład dostawca taki jak Levapack publikuje swoje certyfikaty ISO, CE, CSA i RoHS na stronie poświęconej jakości oraz oferuje pełną personalizację konstrukcji — od indywidualnych specyfikacji maszyn po kompletny projekt linii pod klucz — co stanowi dwa sygnały odróżniające poważnych producentów od firm handlowych posiadających jedynie stronę internetową. Przed podjęciem decyzji należy poprosić o zeskanowane kopie certyfikatów i zweryfikować numery certyfikatów w publicznej bazie danych organu certyfikującego. Prawdziwy producent dostarczy je w ciągu kilku minut; wahanie jest sygnałem ostrzegawczym.
Lista kontrolna do weryfikacji przed wysyłką:
- Certyfikaty materiałowe: dokumentacja dotycząca gatunku stali nierdzewnej dla wszystkich elementów mających kontakt z produktem
- Film z testów fabrycznych: co najmniej 100 kolejnych puszek napełnionych i zgranych bez konieczności regulacji
- Test wytrzymałościowy: 48-godzinna praca bez obciążenia, bez żadnych nieplanowanych przestojów
- Kontrola szwów: raporty z demontażu sporządzane co 15 minut podczas próby eksploatacyjnej
Jak wybrać odpowiednią linię do napełniania puszek — praktyczny przewodnik po podejmowaniu decyzji
Znasz rodzaj swojego produktu. Znasz technologie napełniania. Wiesz, jak wygląda jakość. Teraz pojawia się pytanie: jak przekształcić całą tę wiedzę w decyzję zakupową, której nie będziesz żałować?
Odpowiedzią jest czterostopniowy proces eliminacji. Każdy etap pozwala wyeliminować opcje, które nie pasują do Twojej rzeczywistości.
Krok 1 — Dostosuj prędkość linii produkcyjnej do rzeczywistych warunków produkcji
Najczęstszym błędem popełnianym przy zakupie sprzętu jest przeszacowanie wymaganej wydajności. Dostawcy podają maksymalną wydajność w CPM; tym, czego potrzebujesz, jest wydajność, którą da się utrzymać przez całą 8-godzinną zmianę.
Zacznijmy od prostego obliczenia:
Dzienne zadanie produkcyjne ÷ efektywne godziny pracy ÷ 60 = docelowy wskaźnik CPM
“Czas efektywny” to kwestia, w której większość nabywców popełnia błąd. 8-godzinna zmiana to nie 8 godzin produkcji. Należy odjąć przerwy, przestawianie linii produkcyjnej, czas na czyszczenie oraz drobne przestoje. Realistyczny czas efektywny to 6–6,5 godziny na zmianę. Jeśli w trakcie zmiany następuje zmiana produktu, należy odjąć kolejne 15–20%.
Następnie uwzględnij zniżkę na początkowy okres: nowa linia w ciągu pierwszych 3–6 miesięcy osiąga zazwyczaj 60–70% swojej prędkości znamionowej, podczas gdy zespół wdraża się w jej rytm pracy. Planuj z myślą o 12. miesiącu, a nie o pierwszym.
Ogólne wytyczne dotyczące rozmiarów:
| Twoja dzienna wydajność | Zalecana klasa linki | Typowa prędkość | Przybliżona kwota inwestycji |
|---|---|---|---|
| < 3 000 puszek | Półautomatyczny (2–3 niezależne maszyny) | 5–15 CPM | $8 000 – $25 000 |
| 3 000–10 000 puszek | Mała linia automatyczna (4–5 połączonych maszyn) | 15–40 CPM | $25 000–$60 000 |
| 10 000–50 000 puszek | Średniej wielkości linia automatyczna (6–8 maszyn) | 40–100 CPM | $60 000–$150 000 |
| > 50 000 puszek | Kompletna linia produkcyjna „pod klucz” (ponad 10 maszyn, centralne sterowanie) | 100–2 000+ CPM | $150 000–$500 000+ |
Krok 2 — Rozsądnie wybierz poziom automatyzacji
Automatyzacja nie jest celem samym w sobie. Stanowi ona odpowiedź na koszty pracy, wymagania dotyczące spójności oraz skalę działalności.
Półautomatyczny oznacza to, że maszyna wykonuje podstawowe zadania (napełnianie, zgrzewanie), ale załadunek i rozładunek puszek odbywa się ręcznie. Najlepsze rozwiązanie dla: dziennych nakładów poniżej 3 000 puszek, częstych zmian asortymentu oraz kosztów pracy poniżej $5 za godzinę. Połowa światowych producentów orzechów i przypraw z zyskiem korzysta z maszyn półautomatycznych.
W pełni automatyczne, samodzielne urządzenie oznacza to, że maszyna automatycznie obsługuje podawanie i odbiór, ale przenoszenie puszek między stacjami nadal odbywa się ręcznie. Najlepsze rozwiązanie dla: dziennych wydajności rzędu 3 000–20 000 puszek, rozwijających się firm, które chcą stopniowo dodawać kolejne stacje.
Kompletna linia produkcyjna „pod klucz” oznacza to, że jeden przenośnik łączy wszystkie elementy linii, od depaletyzatora po paletizator. Najlepsze rozwiązanie w przypadku: dziennej wydajności powyżej 20 000 puszek, stabilnego asortymentu produktów oraz kosztów pracy powyżej $15 za godzinę. Koszt inwestycyjny jest 3–5 razy wyższy niż w przypadku maszyn pracujących samodzielnie, ale oszczędności na kosztach pracy mają charakter trwały.
Strategia „pomostowa”: zacznij od dwóch lub trzech w pełni zautomatyzowanych, samodzielnych maszyn (napełniarka + zamykarka + etykieciarka), zostaw miejsce na hali na przenośnik łączący, a gdy wielkość produkcji to uzasadni, dodaj płukarkę, depaletyzator i koderkę. W ten sposób większość średnich producentów żywności rozbudowuje swoje zakłady do pełnych linii produkcyjnych, nie obciążając się nadmiernie od samego początku.
- 2–3 samodzielne urządzenia
- Ręczny załadunek/rozładunek
- Dzienne: < 3 000 puszek
- 4–5 połączonych maszyn
- Automatyczny podajnik/odbiornik
- Dzienne: 3 000–20 000 puszek
- Ponad 10 maszyn, sterowanie centralne
- Jeden przenośnik, od początku do końca
- Codziennie: > 20 000 puszek
Krok 3 — Przed dokonaniem płatności sprawdź jakość wykonania i zgodność z normami
Zakupy na odległość — zwłaszcza transgraniczne — potęgują każde ryzyko. Zdjęcia z fabryki wyglądają świetnie. Karta techniczna spełnia wszystkie wymagania. Jak to zweryfikować bez biletu lotniczego?
Pięć czynności weryfikacyjnych, które można wykonać zdalnie:
- Potwierdzenie dostępności surowca. Należy poprosić o certyfikaty producenta stali nierdzewnej, w których podano gatunek (304 lub 316) oraz grubość. Należy poprosić o wykaz marek komponentów elektrycznych wraz z fakturami od dostawców — a nie tylko o logo w broszurze.
- Film z jazdy próbnej. Należy domagać się nieedytowanego nagrania przedstawiającego rzeczywistą maszynę (lub identyczny model) przetwarzającą co najmniej 100 puszek z rzędu. Należy zwrócić uwagę na: stały poziom napełnienia, brak opadania pokrywek, płynne przekazywanie puszek między stacjami oraz sygnały dźwiękowe — odgłosy zgrzytania lub grzechotania stanowią wczesne ostrzeżenie.
- Dokumentacja dotycząca kontroli jakości. Poproś o puste kopie szablonów fabrycznej listy kontrolnej kontroli przychodzącej, rejestru kontroli międzyoperacyjnej oraz szablonu raportu z kontroli końcowej. Jeśli szablony są ubogie lub ich brakuje, oznacza to, że proces jest ubogi lub nie istnieje.
- Weryfikacja certyfikatu. Wprowadź podane numery certyfikatów i sprawdź je na stronie internetowej organu wydającego. Certyfikaty ISO można zweryfikować w internetowej bazie danych rejestratora, który je wydał. Certyfikaty CE powinny odnosić się do konkretnej dyrektywy (2006/42/WE w przypadku maszyn). Jeśli numery nie pasują, zrezygnuj z zakupu.
- Badanie próbek. Wyślij do producenta partię swojego rzeczywistego produktu wraz z rzeczywistymi puszkami. Poproś o przeprowadzenie próbnego napełniania i odesłanie Ci napełnionych puszek. Sprawdź spójność napełnienia, integralność zgrzewu oraz rozmieszczenie etykiet. To najbliższe odpowiednik jazdy próbnej — a kosztuje to zaledwie ułamek ceny jednej pomyłki.
Jeśli dostawca unika odpowiedzi na którekolwiek z tych pięciu pytań — “nie możemy udostępniać faktur dostawców”, “nasze filmy testowe są poufne”, “zaufaj naszej reputacji” — to jest to sygnał ostrzegawczy, a nie taktyka negocjacyjna.
Krok 4 — Sprawdź dostawcę, zadając pytania, które ujawnią wszystko
Odpowiedzi dostawcy na sześć pytań powiedzą Ci więcej niż jakakolwiek broszura. Każde pytanie dotyczy kwestii pomijanych w specyfikacjach technicznych.
“Czy mógłbyś podać dane kontaktowe klienta z naszej branży?”
Dobra odpowiedź zawiera nazwę prawdziwej firmy, opis jej konfiguracji linii produkcyjnej oraz dane kontaktowe do osoby referencyjnej. Słaba odpowiedź ogranicza się jedynie do podania kraju (“mamy wielu klientów w USA”) bez podania konkretnych szczegółów. Możliwe do zweryfikowania referencje są najważniejszym czynnikiem przy zakupie maszyn.
“Jaki jest czas reakcji działu obsługi posprzedażowej — a konkretnie, w godzinach?”
Dobra odpowiedź zawiera konkretną liczbę: “zdalna diagnoza w ciągu 4 godzin, wysłanie inżyniera na miejsce w ciągu 48 godzin”. Słaba odpowiedź brzmi: “jesteśmy zawsze dostępni”, ale nie zawiera konkretnych danych liczbowych.
“Jakie marki są w Twojej szafce elektrycznej — czy możesz przesłać zdjęcie otwartej szafki?”
Dobra odpowiedź wymienia firmy Siemens, Schneider, Omron, Mitsubishi i Delta oraz zawiera zdjęcie. Słaba odpowiedź ogranicza się do ogólnego sformułowania “znane międzynarodowe marki”.
“Kto zajmuje się instalacją i szkoleniem — czy są one wliczone w cenę, czy trzeba za nie dodatkowo zapłacić?”
Dobra oferta uwzględnia w podstawowej wycenie nadzór nad montażem na miejscu oraz szkolenie operatorów. Słaba oferta traktuje te elementy jako opcjonalne pozycje, które zawyżają ostateczną cenę.
“Jakie części zamienne zalecacie nam mieć na stanie w pierwszym roku i w jaki sposób realizujecie wysyłkę międzynarodową?”
Dobra odpowiedź zawiera listę zalecanych części zamiennych wraz z numerami katalogowymi oraz typowymi czasami dostawy firm DHL i FedEx do danego kraju. Słaba odpowiedź brzmi: “możemy wysłać towar, gdy tylko będzie pan/pani tego potrzebować”.”
“Co dokładnie obejmuje wasza gwarancja i w jaki sposób rozpatrujecie zgłoszenia reklamacyjne?”
Dobra odpowiedź: 12 miesięcy (co najmniej), obejmująca części i zdalne wsparcie techniczne, przejrzysta procedura zgłaszania reklamacji z możliwością śledzenia sprawy na podstawie numeru sprawy. Jeszcze lepsza: 16–24 miesięcy wraz z corocznym przeglądem.
Dostawca, który udzieli konkretnych odpowiedzi na wszystkie sześć pytań, nie ma nic do ukrycia. Dostawca, który unika odpowiedzi na trzy lub więcej pytań, ma wszystko do ukrycia.
Ile kosztuje linia do napełniania puszek? Rzeczywiste przedziały cenowe i czynniki wpływające na zwrot z inwestycji
Linie rozlewnicze nie mają ustalonej ceny. Koszt zależy od technologii rozlewania, stopnia automatyzacji, liczby stanowisk, zakresu rozmiarów pojemników oraz jakości wykonania. Można jednak oszacować budżet, opierając się na rzeczywistych przedziałach cenowych na rynku.
| Klasa linii | Typowa konfiguracja | Zakres cen (FOB Chiny) | Pasuje do |
|---|---|---|---|
| Broń półautomatyczna klasy podstawowej | Maszyna do napełniania + zgrzewarka (2 oddzielne urządzenia) | $8 000 – $25 000 | Start-upy, < 3 000 puszek dziennie |
| Linia do produkcji małych samochodów | Płuczarka → napełniarka → zamykarka → etykieciarka (4–5 połączonych urządzeń) | $25 000–$60 000 | Rozwijające się małe i średnie przedsiębiorstwa, 3 000–10 000 puszek dziennie |
| Linia produkcyjna samochodów średniej wielkości | Rozładowarka palet → płuczarka → napełniarka → zamykarka → sterylizator → etykieciarka → kodер (6–8 urządzeń) | $60 000–$150 000 | Znani producenci, 10 000–50 000 puszek dziennie |
| Duża linia produkcyjna pod klucz | Pełny proces + paletyzator + sterowanie SCADA (ponad 10 urządzeń) | $150 000–$500 000+ | Zakłady o dużej wydajności, > 50 000 puszek dziennie |
A teraz pytanie o zwrot z inwestycji: czy to się opłaca?
Oblicz to w prosty sposób. Jeśli mała automatyczna linia produkcyjna o wartości $30 000 pozwala wyeliminować dwóch pracowników pakujących, z których każdy zarabia $600 miesięcznie, oznacza to roczne oszczędności na kosztach pracy w wysokości $14 400. Dodaj do tego korzyści wynikające z większej wydajności, mniejszej liczby odrzutów i stałego poziomu napełniania — a linia zwróci się w ciągu 18–24 miesięcy. Każda kolejna puszka, którą napełni po tym okresie, to czysty wzrost marży.
Linia do napełniania puszek to nie wydatek. To pracownik, który nigdy nie zgłasza choroby, nigdy nie popełnia błędów przy napełnianiu i pracuje na podwójnej zmianie bez nadgodzin. Traktuj tę inwestycję w ten sposób, a wyniki same się pojawią.
Jeśli rozważają Państwo wybór dostawcy linii do napełniania puszek i chcą Państwo omówić, w jaki sposób konkretna konfiguracja sprawdziłaby się w przypadku Państwa produktu i celów produkcyjnych, zespół inżynierów firmy Levapack oferuje niezobowiązującą konsultację. Prosimy o kontakt za pośrednictwem strony kontaktowej, podając szczegóły dotyczące produktu oraz docelową dzienną wielkość produkcji.
Bibliografia
- Amerykańska Agencja ds. Żywności i Leków (FDA). “Aktualne dobre praktyki produkcyjne (CGMP) dotyczące żywności i suplementów diety”. 2024. fda.gov
- Elektroniczny Kodeks Przepisów Federalnych. “21 CFR część 110 — Aktualne dobre praktyki produkcyjne w zakresie wytwarzania, pakowania lub przechowywania żywności przeznaczonej dla ludzi”.” ecfr.gov
- AZoM. “Stal nierdzewna przeznaczona do kontaktu z żywnością: 304 a 316”. 2025. azom.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL