
W przemysłowej produkcji żywności o długim okresie przydatności do spożycia metoda sterylizacji determinuje wymagania techniczne całej linii produkcyjnej. Chociaż proces retortowy często postrzegany jest wyłącznie jako obróbka termiczna, w istocie stanowi on w przemyśle spożywczym kwestię integralności opakowania. Zbiornik do sterylizacji i urządzenia pakujące są oddzielnymi elementami, ale działają jako jeden, wzajemnie zależny system. Jeśli urządzenia pakujące na początku linii nie zapewniają hermetycznego zamknięcia opakowań i nie są w stanie wytrzymać silnych ciśnień dodatnich i ujemnych, proces sterylizacji na końcu linii prowadzi do uszkodzenia produktu.
W niniejszym przewodniku omówiono zasady przetwarzania w retorcie, opisano jego zastosowanie w przypadku poszczególnych kategorii produktów spożywczych oraz przeanalizowano znaczenie wzajemnej zależności między systemem pakowania na początku linii produkcyjnej – w szczególności urządzeniami do napełniania i zgrzewania – a systemami retortowymi na końcu linii.
Podstawowa definicja: Czym jest obróbka w retorcie?
Czym więc dokładnie jest obróbka retortowa? Obróbka retortowa to forma sterylizacji przemysłowej stosowana w przypadku produktów spożywczych hermetycznie zamkniętych w opakowaniu. Technicznie określa się ją również jako sterylizację w opakowaniu. W przeciwieństwie do obróbki aseptycznej, w której produkt i opakowanie są sterylizowane oddzielnie, a następnie zamykane razem w atmosferze wolnej od zanieczyszczeń, obróbka retortowa nie przebiega w ten sposób. Jest to proces wykorzystujący wysoką temperaturę i wysokie ciśnienie, który stosuje się do opakowania w celu zmiany jego stabilności biologicznej, co ma na celu zapewnienie bezpieczeństwa żywności.
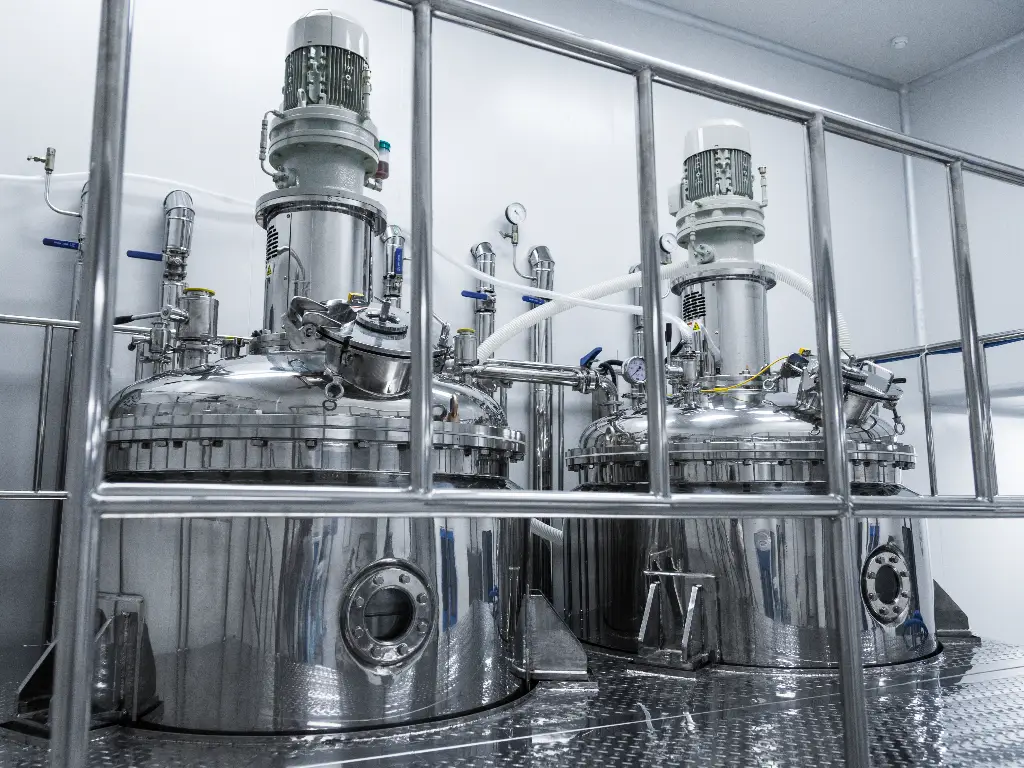
Proces ten ma na celu osiągnięcie sterylności handlowej, która jest zdefiniowana w kategoriach operacyjnych. Nie oznacza to wyeliminowania wszystkich mikroorganizmów, w tym tych nieszkodliwych. Oznacza to usunięcie wszelkich organizmów chorobotwórczych i powodujących psucie się produktów, które mogą rozwijać się w temperaturze pokojowej, co gwarantuje bezpieczny okres przydatności do spożycia.
Spośród tych organizmów najniebezpieczniejszym jest Clostridium botulinum. Jest to bakteria beztlenowa, co oznacza, że może żyć i rozwijać się w zamkniętych woreczkach i puszkach; wytwarza ona również i wydala silną, śmiertelną neurotoksynę. Stosujemy obróbkę retortową, która wykorzystuje parę pod ciśnieniem lub gorącą wodę do podgrzania produktu do temperatury od 110°C do 135°C (230°F–275°F). Ten zakres temperatur ma kluczowe znaczenie, ponieważ przetrwalniki C. botulinum są odporne na ciepło i przetrwają w temperaturze wrzenia wody (100°C) oraz przy ciśnieniu atmosferycznym. Jest to zabieg termiczny o działaniu śmiertelnym. Retorta to zbiornik, w którym można wytworzyć ciśnienie, co podnosi temperaturę wrzenia i zapewnia skuteczną konserwację żywności.
Produkty spożywcze idealnie nadające się do technologii retortowej
Kwasowość (pH) produktu spożywczego oraz jego stan fizyczny to główne czynniki decydujące o tym, czy nadaje się on do obróbki retortowej. Do czego najlepiej nadaje się obróbka retortowa? Można ją stosować w przypadku szerokiej gamy produktów spożywczych.
Produkty o niskiej kwasowości (pH > 4,6)
Produkty o niskiej kwasowości przetworzone metodą retortową należy przechowywać w temperaturze pokojowej. W środowisku o niskiej kwasowości zarodniki C. botulinum mogą kiełkować, a następnie wydzielać śmiertelne toksyny. Dlatego konieczne jest przeprowadzenie wysokotemperaturowego przetwarzania retortowego.
- Mięso i drób: Konserwy obiadowe, kiełbasy, duszona wołowina i drób zachowują trwałość przy pokojowej temperaturze dzięki modyfikacjom włókien mięśniowych. Jest to zgodne z procesami napełniania produktów o wysokiej lepkości, w których kluczowe znaczenie ma pakowanie próżniowe.
- Mokra karma dla zwierząt: Jest to szybko rozwijająca się branża. Produkty poddane obróbce termicznej pakowane są niemal wyłącznie w puszki lub woreczki o wysokiej zawartości białka i wilgoci (np. sos z kawałkami mięsa lub w formie bochenka).
- Zupy i sosy gotowe do spożycia: Produkty o odczynie obojętnym, takie jak zupy kremowe, buliony kostne i sosy do makaronu na bazie mięsa.
- Produkty mleczne o przedłużonej trwałości oraz białka pochodzenia roślinnego: Mleko skondensowane w puszkach, napoje kawowe w butelkach lub napoje białkowe pakowane w metalowe opakowania.
Ograniczenia i produkty niezgodne
Obróbka retortowa z natury nie nadaje się do produktów o wysokiej kwasowości (pH < 4,6), takich jak plasterki owoców, marynaty i kwaśne soki. Już sama kwasowość tych produktów hamuje rozwój bakterii Clostridium botulinum, co sprawia, że sterylizacja w retorcie nie jest konieczna. Temperatura tych produktów nie przekracza 100 °C. Jeśli owoce o wysokiej kwasowości podda się obróbce w temperaturach stosowanych w retorcie, pektynę zawartą w owocach ulegnie degradacji, a konsystencja produktu stanie się papkowata, co spowoduje utratę wrażliwych na ciepło witamin i wartości odżywczych.
Ponadto długotrwałe działanie wysokiej temperatury podczas sterylizacji wpływa również na jakość produktu i właściwości sensoryczne żywności. Może dojść do reakcji Maillarda, powodującej zmiany koloru i smaku. Chociaż zmiany smaku są pożądane w przypadku produktów mięsnych (w celu uzyskania smaku gotowanego/pieczonego), stanowią one wadę w przypadku żywności, która wymaga świeżości i chrupkości, takiej jak zielone warzywa.
3-etapowy proces przetwarzania w retorcie
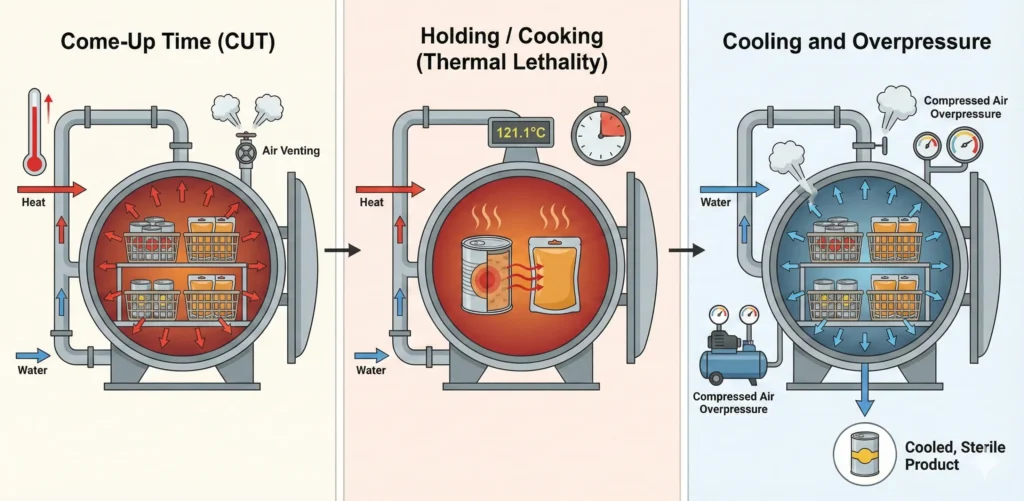
Cykl pracy sterylizatora retortowego dzieli się na trzy odrębne fazy termodynamiczne. Każda z tych faz wywiera fizyczne obciążenia na opakowanie, co powoduje konieczność zastosowania wytrzymałego zgrzewu początkowego.
- Come-Up Time (CUT)
Na tym etapie medium grzewcze (para lub woda) jest doprowadzane do komory retorty. Temperatura wewnątrz zbiornika musi osiągnąć odpowiednią wartość docelową dla danego procesu. Często wiąże się to z szybkim ogrzewaniem w celu zapewnienia wydajności. Istotnym kryterium jest brak ‘zimnych punktów’. Operator musi zapewnić równowagę termiczną w całym zbiorniku, tak aby każda jednostka, niezależnie od położenia w koszu, natychmiast osiągnęła temperaturę docelową. Pęcherzyki powietrza wewnątrz zbiornika działają jak izolatory i dlatego należy je usunąć, aby zapewnić prawidłowy rozkład ciepła.
- Przechowywanie / Gotowanie (śmiercionośne działanie termiczne)
Czas trwania zależy od wartości F0, czyli śmiertelności termicznej, i jest dostosowywany do temperatury 121,1 °C (250 °F) utrzymywanej przez minutę. Gdy temperatura osiągnie odpowiedni poziom, jest ona utrzymywana przez określony czas, aby umożliwić przenikanie ciepła. W temperaturze docelowej jest ona utrzymywana przez określony czas. Ciepło musi dotrzeć do geometrycznego środka żywności, który jest jej punktem zamarzania. Żywność w postaci stałej (ogrzewanie przewodzeniowe) wymaga dłuższego czasu przetwarzania w porównaniu z żywnością w postaci płynnej (ogrzewanie konwekcyjne).
- Chłodzenie i nadciśnienie
Ten etap jest najważniejszy i najtrudniejszy w procesie konserwacji w opakowaniach. W miarę jak usuwa się medium grzewcze i wprowadza zimną wodę, ciśnienie w komorze retorty spada. Jednak żywność znajdująca się w pojemniku jest nadal gorąca, a ciśnienie wewnątrz puszki lub woreczka pozostaje wysokie z powodu tworzenia się pary wodnej w opakowaniu.
Jeśli ciśnienie w zbiorniku spada szybciej niż ciśnienie wewnętrzne w pojemniku, wahania ciśnienia spowodują pęknięcie pojemnika lub trwałe odkształcenie (wygięcie) jego ścianek bocznych. Dlatego stosuje się nadciśnienie (wprowadzanie sprężonego powietrza do zbiornika) w celu zrównoważenia ciśnienia wewnętrznego w pojemniku do momentu, aż produkt wystarczająco ostygnie.
Klasyfikacja sterylizatorów retortowych według metody ogrzewania
W zależności od różnych formatów opakowań konieczne jest stosowanie określonego typu autoklawu, aby zapewnić wydajność i bezpieczeństwo opakowania. Wybór urządzeń końcowych determinuje wymagania stawiane linii pakującej na początku procesu. Oto główne rodzaje systemów autoklawowych:
| Metoda ogrzewania | Mechanizm | Główne zastosowanie | Główne zalety i ograniczenia |
| Autoklawy parowe | Para nasycona jest wtryskiwana bezpośrednio do zbiornika; wykorzystuje się przy tym utajone ciepło parowania. | Sztywne puszki metalowe (stal lub aluminium) | Zalety: Szybki transfer energii. Wady: Wymaga całkowitego usunięcia powietrza. Zasadniczo nie nadaje się do opakowań elastycznych ze względu na brak kontroli nadciśnienia podczas fazy ogrzewania (ryzyko pęknięcia). |
| Rozpylacz wody / Kaskada | Woda przegrzana jest rozpylana przez dysze rozpylające lub spływa kaskadowo z górnej części zbiornika (czasami nazywana jest to „strumieniem parowo-wodnym”). | Elastyczne i delikatne ( woreczki retortowe, tacki plastikowe, słoiki szklane) | Zalety: Umożliwia niezależną regulację temperatury oraz precyzyjną kontrolę nadciśnienia podczas ogrzewania i chłodzenia, co chroni delikatne uszczelki. Rozkład ciepła jest bardzo równomierny. Wady: Nieco bardziej skomplikowany system cyrkulacji wody niż w przypadku pary. |
| Zanurzenie w wodzie | Kosze z produktami są całkowicie zanurzane w wodzie przegrzanej (tzw. pełne zanurzenie w wodzie). | Kształty nieregularne (Duże pojemniki lub obiekty wymagające zapewnienia wyporności) | Zalety: Wyporność zmniejsza obciążenia konstrukcyjne działające na zbiornik; zapewnia najbardziej równomierny rozkład temperatury. Wady: Wymaga podgrzania dużej masy termicznej wody, co powoduje wyższe zużycie energii i wody. |
Dostosowanie urządzeń do pakowania na linii produkcyjnej do sterylizacji w retorcie
Projektując linię do przetwórstwa spożywczego, należy traktować cały system jako jedną całość. Komora sterylizacyjna działa w oparciu o założenie, że przetwarzany w niej pojemnik jest całkowicie szczelnie zamknięty. Jeśli urządzenia pakujące na początku linii nie są w stanie zapewnić uszczelnienia odpornego na ekstremalne temperatury i ciśnienie, proces sterylizacji w retorcie ostatecznie zakończy się niepowodzeniem. Dlatego też w linii retortowej opakowanie retortowe odgrywa kluczową rolę pod względem bezpieczeństwa, ponieważ nawet niewielkie wady zgrzewu mogą prowadzić do pękania puszek pod wysokim ciśnieniem lub zanieczyszczenia mikrobiologicznego. W rezultacie to proces retortowy determinuje wybór urządzeń do napełniania i zgrzewania.
Puszki metalowe: precyzyjne zgrzewanie próżniowe i podwójne zgrzewanie
W przypadku sztywnych metalowych pojemników przeznaczonych do sterylizacji w autoklawie najważniejszym czynnikiem jest szczelność mechaniczna podwójnego zgrzewu, ponieważ stanowi ona jedyną ochronę przed ryzykiem zanieczyszczenia. Standardowe zgrzewanie w warunkach atmosferycznych jest niewystarczające w przypadku zastosowań autoklawowych.
- Próżnia oraz Podciśnienie Uszczelnienie: Wysokowydajne maszyny do zamykania puszek muszą umożliwiać zamykanie próżniowe lub przy użyciu podciśnienia. Proces ten polega na usunięciu tlenu z przestrzeni nad zawartością przed zamknięciem pokrywy. Ma to kluczowe znaczenie z dwóch powodów: zapobiega psuciu się żywności w wyniku utleniania oraz pozwala utrzymać próżnię, która zapobiega wybrzuszaniu się (wygięciu) ścianek puszki, gdy jej zawartość rozszerza się podczas fazy podgrzewania.
- Precyzja podwójnego szwu: Aby zachować zgodność z normami branżowymi w zakresie zakładki Body Hook i Cover Hook (obliczona na >50%), rozstaw i kalibracja rolek zgrzewarki muszą być odpowiednio ustawione, tak aby zapewnić równomierny zgrzew na całej długości przebiegu zgrzewarki. Gdy wypełniacz traci swoją wytrzymałość w temperaturze 121°C, zgrzew musi być wystarczająco mocny, aby hermetycznie zamknąć produkt. Dlatego zgrzewarka musi być wyposażona w części o wyższej jakości wykonania, aby zagwarantować, że rolki odpowiednio i równomiernie wywierają ten sam nacisk na produkt.
Firma Levapack spełnia te kluczowe wymagania dotyczące sterylizacji w retorcie poprzez precyzja inżynieria. Nasze zgrzewarki próżniowe i z płukaniem azotem wykorzystują elementy obrabiane metodą CNC, co gwarantuje stałe nakładanie się podwójnego zgrzewu, niezbędne do wytrzymania sterylizacji w temperaturze 121°C. Maszyny Levapack, wykonane z grubej stali nierdzewnej 304/316, są odporne na korozję w wilgotnym środowisku retortowym, zapewniając jednocześnie niski poziom tlenu resztkowego (<3%), co przekłada się na wyjątkowo długi okres przydatności do spożycia żywności. Dzięki ponad 18-letniemu doświadczeniu w obsłudze małych i średnich przedsiębiorstw na całym świecie oferujemy dostosowane do indywidualnych potrzeb, serwonapędzane rozwiązania w zakresie zgrzewania, które gwarantują, że każda puszka trafia do komory sterylizacyjnej hermetycznie zamknięta.
Słoiki szklane: zapobieganie szokom termicznym i przestrzeń nad zawartością
Szkło stanowi szczególne wyzwanie pod względem termodynamicznym ze względu na swoją sztywność i kruchość.
- Kontrola przestrzeni nad głową: Maszyna do napełniania musi zapewniać precyzyjną regulację objętości, ponieważ szkło nie jest rozciągliwe, a produkt może wypełnić jedynie dostępną przestrzeń. Jeśli przestrzeni jest za mało, słoik pęknie lub podczas procesu podgrzewania pokrywa zostanie zepchnięta. Ze względu na dokładność objętościową w tego typu zastosowaniach często wybiera się napełniarki tłokowe z serwosterowaniem.
- Zabezpieczenie nakrętki: Aby zapewnić prawidłowe uszczelnienie, należy najpierw zmiękczyć wkładkę i wytworzyć próżnię. Tylko próżnia utrzymuje wkładkę na miejscu wokół krawędzi szklanej butelki, zapobiegając jej poluzowaniu się. W przeciwnym razie ciśnienie próżniowe wytworzone wewnątrz retorty będzie zbyt duże, by występy mogły się utrzymać, a nakrętka odpadnie.
Torebki retortowe: sterowanie serwomechanizmem i szczelność zgrzewu
Opakowania elastyczne, takie jak woreczki, są najbardziej wrażliwe na różnice ciśnienia.
- Usuwanie powietrza resztkowego: Obecność powietrza wewnątrz woreczka retortowego ma kluczowe znaczenie. Powietrze rozszerza się znacznie szybciej niż woda czy żywność. Dlatego też, jeśli maszyna pakująca nie jest wystarczająco wydajna w usuwaniu resztek powietrza, woreczek napełni się w retorcie, a następnie pęknie. W związku z tym maszyny do pakowania retortowego – zarówno te do pakowania gotowych woreczków, jak i typu „form-fill-seal” – muszą być wyposażone w wydajne urządzenia do pakowania próżniowego, które pozwalają na usunięcie resztek powietrza.
- Stabilność zapewniana przez serwomechanizm: Nowoczesne linie produkcyjne wykorzystują technologię serwomotorów do sterowania otwieraniem, napełnianiem i zgrzewaniem woreczków. Technologia ta umożliwia otwarcie otworu woreczka na dokładną szerokość oraz całkowite zanurzenie dysz napełniających w woreczku, co eliminuje ryzyko zanieczyszczenia produktu w obszarze zgrzewu. Zanieczyszczenie obszaru zgrzewu resztkami żywności spowoduje powstanie niedoskonałego zgrzewu podczas procesu zgrzewania w wysokiej temperaturze.
Alternatywy dla retort: porównanie popularnych metod sterylizacji
Sterylizacja w retorcie nie jest jedyną metodą konserwacji żywności. Wybór metody sterylizacji zależy od kwasowości produktu, jego lepkości oraz pożądanego okresu przydatności do spożycia. Poniższa tabela zawiera porównanie sterylizacji w retorcie z jej głównymi alternatywami, co ułatwia wybór odpowiedniego procesu.
| Funkcja | Przetwarzanie w retorcie | Pasteryzacja | Przetwarzanie aseptyczne | Napełnianie na gorąco |
| Logika procesowa | Opakowanie → Ciepło (w pojemniku) | Opakowanie → Ogrzewanie (niska temperatura) | Ogrzewanie → Opakowanie (oddzielne) | Ogrzewanie → Opakowanie (napełnianie na gorąco) |
| Główny cel | Przetrwalniki Clostridium botulinum | Czynniki chorobotwórcze / Drożdże | Zarodniki i bakterie | Drożdże / pleśnie |
| Temperatury | Wysoka (110°C – 135°C) | Umiarkowana (< 100°C) | Bardzo wysoka (135°C – 150°C) | Wysoka (85°C – 95°C) |
| Idealne pH | Niska kwasowość (> 4,6) | Wysoka kwasowość (< 4,6) | Oba rodzaje (o wysokiej i niskiej kwasowości) | Wysoka kwasowość (< 4,6) |
| Typowe produkty | Mięso w puszkach, karma dla zwierząt, zupy | Kubeczki z owocami, marynaty | Mleko UHT, soki | Herbata, keczup, sosy |
| Koszt sprzętu | Umiarkowany | Niski | Bardzo wysoki | Niski |
| Ograniczenia dotyczące pakowania | Musi wytrzymywać wysokie temperatury i ciśnienie | Standardowe opakowania | Złożone opakowania sterylne | Butelki odporne na wysoką temperaturę |
Wniosek: Integracja zgrzewarki z linią retortową
Wydajność linii retortowej zależy od synchronizacji między ciągłą wydajnością maszyn pakujących a charakterem przetwarzania partiami w komorach sterylizacyjnych. Wymaga to sprzętu, który jest nie tylko szybki, ale także wytrzymały i dostosowany do różnych rodzajów materiałów (substancje stałe, pasty, ciecze).
Dla producentów zwiększających skalę produkcji żywności o przedłużonej trwałości wdrożenie infrastruktury dostosowanej do retorty jest podstawowym wymogiem zapewniającym jakość i bezpieczeństwo produktów, a nie opcjonalnym ulepszeniem. Oprócz samodzielnych zgrzewarek, Levapack specjalizujemy się w projektowaniu niestandardowych linii pakujących dostosowanych do konkretnych wymagań dotyczących wydajności i ograniczeń przestrzennych. Skontaktuj się z Levapack już dziś, aby przeanalizować parametry produkcji i zaprojektować spójne rozwiązanie — od napełniania po zgrzewanie — idealnie dostosowane do celów sterylizacji.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL