
Jeśli kiedykolwiek miałeś okazję przebywać w pobliżu linii pakującej, na pewno widziałeś etykiety samoprzylepne. Ta błyszcząca okładka na puszce piwa rzemieślniczego, przezroczysta folia otulająca słoik z suplementem diety, etykieta z teksturowanego papieru na puszce z kawą premium — wszystkie one należą do tej samej rodziny technologii. Ale co dokładnie sprawia, że etykieta jest “samoprzylepna” i dlaczego ma to znaczenie dla Twojej linii produkcyjnej?
Oto krótka odpowiedź: etykieta wrażliwa na nacisk (PSL) to etykieta samoprzylepna, która przylega do powierzchni pod wpływem nacisku — bez użycia ciepła, wody ani oddzielnego kleju. Jest dostarczana w stanie gotowym do użycia, a klej jest już wbudowany w samą etykietę.
Jednak ta krótka odpowiedź to nie wszystko. Jeśli rozważasz wybór technologii etykietowania w ramach procesu konserwowania lub pakowania, musisz zrozumieć, z czego wykonane są te etykiety, jak zachowują się na różnych powierzchniach, jakie maszyny je nakładają oraz — co najważniejsze — jak sprawdzają się konkretnie na cylindrycznych opakowaniach metalowych. Niniejszy przewodnik omawia wszystkie te kwestie.
Czym jest etykieta samoprzylepna? Trójwarstwowa budowa

Etykieta samoprzylepna nie składa się z jednego materiału. Jest to laminat — nazywany w branży czasem “kanapką etykietową” — złożony z trzech odrębnych warstw, z których każda pełni określoną funkcję. Usunięcie dowolnej warstwy sprawia, że etykieta przestaje działać.
Te trzy warstwy to: obrazek zastępczy (to, co widzisz), to klej (co sprawia, że się trzyma), oraz warstwa oddzielająca (papier ochronny, który chroni warstwę klejącą do momentu nałożenia). Oto, jak działa każdy z nich.
Materiał wierzchni: to, co klient widzi i dotyka
Materiał wierzchni to powierzchnia przeznaczona do zadruku — górna warstwa, na której umieszczane są grafiki marki, wykazy składników, kody kreskowe oraz informacje wymagane przepisami. Jest to jedyna część etykiety, z którą ma kontakt konsument końcowy.
Materiały wierzchnie dzielą się na trzy szerokie grupy: papier, folia i folia metalizowana. Papierowe materiały wierzchnie są ekonomiczne i doskonale nadają się do druku, co sprawia, że są popularne w przypadku produktów przechowywanych w suchych warunkach i w temperaturze pokojowej, takich jak słoiki na przyprawy i pojemniki na przekąski. Materiały wierzchnie z folii — najczęściej BOPP (polipropylen orientowany dwuosiowo), który stanowi ponad 60% rynku etykiet foliowych — zapewniają odporność na wilgoć i trwałość, których papier nie jest w stanie zapewnić. Folia i materiały wierzchnie metaliczne zapewniają doskonałą prezentację na półce, dlatego można je spotkać na butelkach wina i luksusowych kosmetykach.
Wybór odpowiedniego materiału wierzchniego wymaga odpowiedzi na jedno pytanie: w jakich warunkach etykieta ta będzie faktycznie użytkowana? Etykieta papierowa na produkcie przechowywanym w lodówce wchłonie wilgoć i ulegnie zniszczeniu. Etykieta foliowa na suchym produkcie spożywczym przechowywanym w spiżarni może być zbyt zaawansowana pod względem technicznym i stanowić niepotrzebny wydatek. To warunki użytkowania decydują o wyborze materiału.
Wiele etykiet posiada również warstwę wierzchnią lub laminat — cienką warstwę ochronną nakładaną na zadrukowany materiał wierzchni. Warstwy wierzchnie zwiększają odporność na zarysowania, promieniowanie UV oraz czynniki chemiczne. W przypadku produktów narażonych na kondensację, tarcie podczas transportu lub ekspozycję na zewnątrz rezygnacja z warstwy wierzchniej jest pozornym oszczędzeniem.
Standardowe źródło odniesienia: Norma ASTM D5375 określa metody badawcze służące do doboru materiałów etykietowych samoprzylepnych, w tym właściwości związane z odklejaniem podkładu oraz rozkładaniem się etykiety na płasko (ASTM International).
Klej: ukryty filar sukcesu
Jeśli materiał wierzchni to twarz, to klej jest mięśniem. I to właśnie on jest główną przyczyną awarii etykiet w warunkach eksploatacyjnych.
Kleje wrażliwe na nacisk są lepkosprężyste — pod wpływem nacisku zachowują się jak płyn, wnikając w mikroskopijne zagłębienia powierzchni pojemnika, tworząc w ten sposób połączenie mechaniczne, a po ustaniu nacisku utrwalają się na miejscu niczym ciało stałe. Można to porównać do łączenia dwóch klocków Lego: uginają się one na tyle, by łatwo się połączyć, ale ich rozdzielenie wymaga sporego wysiłku.
Świat klejów dzieli się na cztery praktyczne kategorie:
- Trwałe kleje akrylowe są podstawowym materiałem w tej branży. Charakteryzują się dobrą odpornością na promieniowanie UV i utlenianie, szerokim zakresem temperatur oraz przystępną ceną. W większości zastosowań na sucho, w temperaturze pokojowej, stosuje się akryl trwały.
- Kleje na bazie kauczuku zapewniają lepszą przyczepność początkową — szybciej i mocniej przylegają do trudnych powierzchni. Jeśli etykietujesz tworzywa sztuczne o niskiej energii powierzchniowej, takie jak polietylen czy polipropylen, potrzebujesz systemu na bazie gumy. Wadą tego rozwiązania jest niższa odporność na warunki atmosferyczne w dłuższej perspektywie czasowej.
- Kleje przeznaczone do stosowania w zamrażarkach są opracowane tak, aby charakteryzowały się obniżoną temperaturą zeszklenia (Tg), dzięki czemu zachowują elastyczność i przyczepność w temperaturze -20°C i niższej. Standardowe tworzywa akrylowe stają się kruche w takich warunkach.
- Kleje usuwalne i pozwalające na zmianę położenia umożliwia łatwe odklejenie. Przykładem mogą być kupony promocyjne lub tymczasowe metki z cenami — materiał dobrze trzyma się podczas ekspozycji w sklepie, ale odkleja się bez pozostawiania śladów, gdy konsument go zdejmuje.
Każda decyzja dotycząca kleju zaczyna się od powierzchni, na której naklejasz etykietę. Szkło i metal to materiały o wysokiej energii powierzchniowej (powyżej 500 dyn/cm) — łatwo się z nimi łączy. Nieobrobiony polietylen i polipropylen mają wartość około 30–38 dyn/cm — są chemicznie obojętne i znane z tego, że trudno je przykleić bez kleju o wysokiej przyczepności. Szybki test dynowy przeprowadzony na rzeczywistym pojemniku (a nie na próbce zastępczej) pozwoli ustalić, z czym mamy do czynienia.
Kondensacja to cichy wróg kleju. Etykieta, która idealnie przylega do suchej puszki w temperaturze pokojowej, może stracić 40–60% swojej początkowej przyczepności po nałożeniu na zimną, mokrą powierzchnię prosto z linii rozlewniczej. Jeśli w Twoim środowisku produkcyjnym występuje kondensacja podczas rozlewania na zimno lub po pasteryzacji, stosowanie klejów przeznaczonych do nakładania na mokro jest absolutną koniecznością.
Warstwa oddzielająca: dlaczego papier podkładowy ma znaczenie
Warstwa oddzielająca to cichy bohater rolki etykiet. Konsumenci nigdy jej nie widzą. Jednak operator maszyny etykietującej myśli o niej podczas każdej zmiany.
Podkład to papierowa lub foliowa warstwa nośna, na której etykiety przechodzą przez proces drukowania, wykrawania, a na końcu trafiają na linię produkcyjną. Jego powierzchnia jest pokryta silikonowym środkiem antyadhezyjnym, który zapobiega trwałemu przywieraniu kleju do podkładu — jest on wystarczająco mocny, by utrzymać etykietę podczas przechowywania i transportu, a jednocześnie wystarczająco słaby, by umożliwić jej czyste odklejenie na płycie odklejającej.
Wybór wkładki dzieli się na dwie opcje. Papierowe wkładki (częściowo bielone lub typu kraft) są ekonomiczne i sprawdzają się przy prędkościach linii poniżej 100 pojemników na minutę. Jednak podczas wyginania się nad rolkami prowadzącymi wytwarzają pył, a pył ten jest główną przyczyną fałszywych wyzwaleń fotoelektrycznych czujników etykiet. Wkładki z folii PET kosztują o 30–50% więcej, ale charakteryzują się niemal zerowym wytwarzaniem pyłu, wyższą wytrzymałością na rozciąganie oraz lepszą stabilnością wymiarową przy prędkościach powyżej 200 cpm. W przypadku linii do produkcji puszek o dużej wydajności dodatkowy koszt folii wewnętrznej zwraca się dzięki skróceniu przestojów.
Siła odrywania — mierzona w gramach na cal odrywanego materiału — jest dostosowana do konkretnego zastosowania. Jeśli jest zbyt mała, etykiety odrywają się przedwcześnie wewnątrz maszyny. Jeśli jest zbyt duża, podkład rozciąga się lub pęka. Odpowiednio dobrany podkład może wydawać się drobnym szczegółem. Jednak w intensywnym dniu produkcyjnym to właśnie on decyduje o tym, czy zmiana przebiegnie płynnie, czy też skończy się stosem brakujących etykiet.
Materiały etykietowe i kleje: podstawowe elementy decydujące o wydajności technologii PSL

Znasz już budowę trójwarstwową. Teraz pojawiają się pytania praktyczne: jakie materiały gdzie zastosować? O odpowiedzi decydują cztery czynniki — środowisko użytkowania produktu, materiał opakowania, budżet oraz cele związane z wizerunkiem marki. Zmiana jednego z nich może wymagać ponownego rozważenia pozostałych trzech.
Papierowe matryce: ekonomiczne i łatwe w druku
Papier jest tradycyjnym wyborem i nadal najtańszym rozwiązaniem – zazwyczaj kosztuje 50–70% tego, ile kosztowałby porównywalny materiał foliowy. Najczęściej stosowanym rodzajem papieru jest papier o wysokim połysku lub półpołysku (często nazywany C1S lub „powlekany z jednej strony”) — dobrze przyjmuje farby fleksograficzne i cyfrowe, nadaje się do lakierowania i tłoczenia folią, a na półce wygląda elegancko.
Papier najlepiej sprawdza się w przypadku produktów suchych przechowywanych w temperaturze otoczenia: puszek po kawie, pojemników na przyprawy, pojemników na suche przekąski oraz słoików na proszek białkowy. Jest to również opcja najbardziej przyjazna dla środowiska — papier ten nadaje się do recyklingu w ramach standardowych strumieni odpadów papierowych i coraz częściej jest dostępny z włóknami posiadającymi certyfikat FSC.
Ograniczenie jest oczywiste: papier i wilgoć nie idą w parze. W środowiskach, w których wilgotność względna przekracza 85%, etykiety papierowe zaczynają wchłaniać wodę, tracą stabilność wymiarową i ostatecznie odklejają się. W przypadku żywności przechowywanej w chłodniach, produktów mrożonych lub wszelkich pojemników, na których pojawia się kondensacja, papier nie jest dobrym wyborem. Podobnie papier łatwiej ulega rozdarciu niż folia — jeśli etykieta musi wytrzymać trudne warunki łańcucha dostaw, warto przejść na folię.
Papiery specjalistyczne — papiery perłowe, papiery o fakturze filcowej, arkusze z domieszką bawełny — mogą podnieść postrzeganą wartość produktu. Etykieta z papieru o fakturze na wysokiej jakości puszce z herbatą liściastą oddaje kunszt wykonania w sposób, w jaki etykieta z błyszczącej folii po prostu nie jest w stanie tego oddać. Sam materiał staje się częścią historii marki.
Materiały na powierzchnie czołowe folii: Trwałość w trudnych warunkach
Najszybszy wzrost na rynku etykiet samoprzylepnych odnotowuje się w segmencie etykiet foliowych. Dominującym materiałem jest tu BOPP — polipropylen orientowany dwuosiowo — który stanowi znacznie ponad połowę całkowitego zużycia etykiet foliowych.
Folia BOPP występuje w trzech wariantach wizualnych: biała (nieprzezroczysta, o powierzchni drukarskiej o wysokim kontraście), przezroczysta (dająca efekt “braku etykiety”, gdzie widać sam produkt) oraz metalizowana (z cienką warstwą aluminium naniesioną metodą naparowania, zapewniającą metaliczne wykończenie za ułamek ceny pełnej folii). Przezroczysty BOPP w połączeniu z optycznie przezroczystym klejem tworzy wrażenie, jakby grafika była nadrukowana bezpośrednio na opakowaniu — jest to technika, którą marki napojów i kosmetyków chętnie stosują ze względu na jej czystą, nowoczesną estetykę.
Oprócz folii BOPP istnieją jeszcze dwa inne rodzaje folii, które zajmują konkretne nisze rynkowe. Polietylen (PE) jest bardziej miękki i lepiej dopasowuje się do kształtu — to jedyny materiał wierzchni, który niezawodnie sprawdza się w przypadku tubek i elastycznych woreczków, ponieważ rozciąga się wraz z opakowaniem, zamiast się marszczyć. Poliester (PET) jest liderem pod względem trwałości, zachowując nienaruszalność etykiety w temperaturach od -40°C do 150°C. PET jest zazwyczaj stosowany w przemysłowych pojemnikach na chemikalia, płynach samochodowych oraz produktach przeznaczonych do transportu w ekstremalnych warunkach logistycznych.
Hierarchia kosztów jest prosta: papier < BOPP < metalizowana folia BOPP < folia lite < folie specjalistyczne. Większość budżetów produkcyjnych mieści się w przedziale od papieru do folii BOPP, przy czym folia lite jest zarezerwowana dla produktów z wyższej półki, a PET — dla zastosowań w trudnych warunkach.
Folia i specjalistyczne materiały wierzchnie: wyjątkowy efekt wizualny na półce
Jeśli Twój produkt konkuruje w zatłoczonej kategorii detalicznej, w której konsumenci podejmują decyzje przy półce w ułamku sekundy, folia i specjalistyczne materiały wierzchnie naprawdę się opłacają. Metaliczny połysk przyciąga wzrok w sposób, w jaki nie potrafią tego zrobić papier ani standardowa folia.
Folia aluminiowa stanowi tradycyjny wybór z segmentu luksusowego — jest gruba, lśniąca jak lustro i bez wątpienia ekskluzywna. Jest też najdroższa. Metalizowany BOPP stanowi praktyczny kompromis: cienka warstwa aluminium naniesiona metodą naparowania na podłożu z BOPP, zapewniająca około 80% efektu wizualnego przy koszcie wynoszącym 40–60%. Dla większości marek metalizowany BOPP to rozsądniejszy wybór pod względem wydatków.
Jedno zastrzeżenie techniczne: aluminiowe materiały wierzchnie przewodzą prąd. Jeśli rozważasz zastosowanie etykiet inteligentnych z technologią RFID lub NFC — co staje się coraz częstszym wymaganiem w branży farmaceutycznej i sektorze dóbr luksusowych — lita folia może zakłócać działanie anteny. Metalizowany BOPP, charakteryzujący się cieńszą i mniej ciągłą warstwą metalową, rzadziej powoduje tego typu problemy.
Dopasowanie kleju do podłoża i warunków otoczenia: wytyczne dotyczące doboru
Po zapoznaniu się z dostępnymi materiałami wybór kleju sprowadza się do dopasowania odpowiednich elementów. Zacznij od materiału, z którego wykonano pojemnik:
- Szkło i metal (wysoka energia powierzchniowa): Standardowe kleje akrylowe o trwałym wiązaniu sprawdzają się w większości warunków.
- HDPE, LDPE, PP i inne poliolefiny (niska energia powierzchniowa, 30–38 dyn/cm): Potrzebny jest klej o dużej przyczepności na bazie gumy lub modyfikowany klej akrylowy. Standardowe kleje akrylowe nie sprawdzą się w tym przypadku.
- Powierzchnie powlekane lub poddane obróbce: Należy sprawdzić, czy powłoka nie tworzy warstwy barierowej. Niektóre lakiery UV i powłoki antystatyczne znacznie obniżają przyczepność.
Następnie oceń otoczenie:
- Otoczenie, suche: Większość klejów spełnia swoje zadanie. Wybór należy dostosować do budżetu i wymagań dotyczących możliwości usunięcia kleju.
- Chłodzone (0–4 °C): Należy stosować akryl przystosowany do niskich temperatur. Kondensacja stanowi problem nawet przy niskich temperaturach — należy określić zdolność wiązania na mokro.
- Mrożone (temperatura -20°C i niższa): Konieczne jest stosowanie kleju przeznaczonego do stosowania w zamrażarkach. Standardowe preparaty tracą całkowicie swoją przyczepność poniżej temperatury zeszklenia.
- Napełnianie na gorąco lub sterylizacja w retorcie (40–100 °C): Klej musi wytrzymać temperaturę nakładania bez wyciekania oraz zachować przyczepność podczas cykli termicznych.
- Mokre lub ulegające kondensacji powierzchnie: To najtrudniejszy przypadek. Kleje typu „wet-stick” zostały opracowane tak, aby usuwać wilgoć z linii łączenia, jednak ich skuteczność zależy od konkretnego składu. Nic nie zastąpi przeprowadzenia testów na rzeczywistym, wypełnionym pojemniku przy prędkości linii produkcyjnej.
Jeszcze jedna rzecz: przeprowadź test na prawdziwym produkcie. Nie na czystej, suchej próbce o temperaturze pokojowej przesłanej przez dostawcę etykiet — tylko na prawdziwym produkcie, prosto z linii rozlewniczej, przy rzeczywistej prędkości produkcji. Różnica między testem laboratoryjnym a poniedziałkowym porannym cyklem produkcyjnym jest właśnie źródłem większości problemów z etykietami.
W jaki sposób maszyny etykietujące nakładają etykiety samoprzylepne

Warto wiedzieć, czym jest etykieta samoprzylepna. Jeszcze ważniejsze jest jednak zrozumienie, w jaki sposób maszyna ją nakłada, zwłaszcza jeśli to właśnie Ty odpowiadasz za sprawne funkcjonowanie linii produkcyjnej.
Maszyna do etykietowania samoprzylepnego wykonuje pozornie prostą sekwencję czynności: odwijanie rolki etykiet, odklejanie każdej etykiety od podkładu, precyzyjne umieszczenie jej na poruszającym się produkcie oraz mocne dociśnięcie. Ta prostota maskuje prawdziwą złożoność konstrukcyjną. Oto jak wygląda ten proces krok po kroku:
Krok 1 — Odwijanie i regulacja napięcia. Rolka etykiet jest podawana do maszyny za pomocą ramienia stabilizującego lub systemu kontroli napięcia, który utrzymuje stałe napięcie taśmy. W przypadku wahań napięcia odstępy między etykietami ulegają zmianie, a dokładność ich umieszczania pogarsza się. Ma to szczególne znaczenie podczas przyspieszania i zwalniania.
Krok 2 — Obierz. Taśma z etykietami przechodzi nad płytką odrywającą — metalowym ostrzem o ostrych krawędziach, ustawionym pod kątem 15–30 stopni. Gdy podkład wykonuje ciasny zwrot w kształcie litery U wokół krawędzi odrywającej, etykieta nie może za nim podążyć, ponieważ materiał wierzchni jest sztywniejszy niż podkład. Etykieta oddziela się i pozostaje na swoim miejscu, stroną samoprzylepną skierowaną w stronę produktu, gotowa do naklejenia. Kąt nachylenia płyty odrywającej jest parametrem regulacyjnym: większe nachylenie zapewnia bardziej agresywne odrywanie, ale zwiększa ryzyko przekrzywienia etykiety.
Krok 3 — Sposób stosowania. W tym właśnie zakresie maszyny różnią się między sobą. W branży dominują trzy główne style zastosowań:
- Nakładanie pędzlem (połączenie): Etykieta jest dociskana do produktu w momencie, gdy ten przechodzi przez płytę odrywającą. Następnie za produktem przechodzi wałek piankowy lub szczotka, które ją wygładzają. Jest to najpopularniejsza metoda stosowana w przypadku pojemników cylindrycznych — puszek, butelek, słoików — ponieważ jest prosta pod względem mechanicznym i dobrze sprawdza się w przypadku etykiet owijanych.
- Powietrzanie: Strumień sprężonego powietrza wypycha etykietę z płyty odrywającej na produkt. Nie jest wymagany żaden fizyczny kontakt, co sprawia, że rozwiązanie to idealnie nadaje się do produktów delikatnych lub o nieregularnych kształtach. Wadą jest mniejsza dokładność umieszczania etykiet w zastosowaniach wymagających dużej prędkości.
- Tamp-blow: Etykieta jest najpierw przytrzymywana przez przyssawkę próżniową (tamp), która wysuwa się w kierunku produktu, a następnie strumień powietrza uwalnia etykietę na powierzchnię. To hybrydowe rozwiązanie zapewnia najwyższą dokładność umieszczania i sprawdza się w przypadku zagłębionych lub nierównych paneli etykietowych, ale zwiększa złożoność mechaniczną.
Krok 4 — Wycieranie i łączenie. Po umieszczeniu etykiety szereg rolek, szczotek lub taśm mocno dociska ją do powierzchni produktu, zapewniając pełny kontakt kleju z podłożem i eliminując pęcherzyki powietrza. W przypadku etykiet owijanych na puszkach produkt zazwyczaj obraca się względem nieruchomej taśmy dociskowej, która nawija etykietę spiralnie na obwodzie puszki.
Krok 5 — Pomiar i sterowanie. Pomiędzy każdą etykietą a następną etykietą na rolce znajduje się przerwa lub znak rejestracyjny. Czujnik fotoelektryczny (kontrastowy w przypadku etykiet nieprzezroczystych, ultradźwiękowy w przypadku etykiet przezroczystych) wykrywa tę przerwę i uruchamia kolejny cykl podawania. Systemy z napędem serwo synchronizują prędkość podawania etykiet z prędkością przenośnika produktu, zapewniając dokładność pozycjonowania w zakresie ±0,5 mm. Systemy z silnikami krokowymi są bardziej ekonomiczne, ale zazwyczaj zapewniają dokładność rzędu ±1,5 mm — co jest akceptowalne w wielu zastosowaniach, ale nie w przypadku małych etykiet na panelach wymagających ścisłego dopasowania.
Aby lepiej zrozumieć skalę: stacja etykietowania o średniej prędkości na linii do rozlewania do puszek przetwarza 60–150 pojemników na minutę. Przy prędkości 150 cpm maszyna ma 0,4 sekundy na odklejenie, ustawienie, naklejenie i wyczyszczenie każdej etykiety. Każdy element — podkład, klej, kształt odklejanej części, czas reakcji czujnika — musi działać zgranie w tym przedziale czasowym.
Etykiety samoprzylepne a inne metody etykietowania: porównanie bezpośrednie
Etykiety samoprzylepne to nie jedyny sposób na ozdobienie opakowania. Również rękawy termokurczliwe, etykiety nakładane klejem oraz druk bezpośredni mają swoje zastosowanie. Właściwy wybór zależy od kształtu opakowania, wielkości produkcji, celów wizualnych oraz budżetu. Oto porównanie tych metod:
| Wymiar | Czułe na nacisk (PSL) | Rękaw termokurczliwy | Nakładane klejem | Druk bezpośredni |
|---|---|---|---|---|
| Zastosowanie | Połączenia pod ciśnieniem dzięki wbudowanemu klejowi | Rękaw termokurczliwy nakłada się na pojemnik | Nałożono klej w płynie, przyciśnięto etykietę | Nadruk wykonany bezpośrednio na opakowaniu |
| Zakres | Zlokalizowane (z przodu/z tyłu lub owinięte) | Pełne pokrycie w zakresie 360° | Zlokalizowane | Statyczne, bez osobnej etykiety |
| Koszt materiałów | Średni | Średnio-wysoki (o około 251 TP3T więcej) | Niski | Najniższy (bez podłoża) |
| Wyposażenie | Średni | Wysoka (wymaga tunelu grzewczego) | Średni | Niski |
| Przejście | Szybki (rotacja swapowa) | Wolniej (wymiana trzpienia) | Najwolniejszy (czysty klej) | nie dotyczy (wymiana tablicy) |
| Najlepsze dla | Płynne, okrągłe/płaskie, szybkie zmiany | Nieregularne kształty, bogata grafika | Standardowe butelki o dużej pojemności | Trwałe projekty o długotrwałym charakterze |
Najważniejsza liczba: etykiety samoprzylepne stanowią około 77% popytu na etykiety w Stanach Zjednoczonych. Ta dominacja nie jest przypadkowa. Etykiety samoprzylepne zapewniają najlepszą równowagę między jakością druku, elastycznością nakładania, szybkością zmiany formatu oraz czystością procesu. Linia nie wymaga stacji nakładania kleju ani tunelu grzewczego. Wystarczy rolka etykiet i dobrze wyregulowany aplikator.
Rękawy termokurczliwe sprawdzają się, gdy wymaga tego kształt opakowania — butelki o silnie wyprofilowanych kształtach, profile w kształcie klepsydry, tubki z pełnym owinięciem, które można ściskać. Powierzchnia reklamowa obejmująca 360 stopni jest atrakcyjna dla marek, które chcą uzyskać maksymalną widoczność na półce. Jednak rękawy termokurczliwe wymagają tunelu grzewczego, zużywają więcej materiału i zazwyczaj wymagają wolniejszego tempa produkcji przy zmianie asortymentu. Przy koszcie jednej etykiety wyższym o około 25% w porównaniu z etykietami PSL, ta wyższa cena musi być uzasadniona wymaganiami wizualnymi lub funkcjonalnymi.
Etykiety nakładane za pomocą kleju (metoda „cut-and-stack”) dominują w zastosowaniach związanych z produktami masowymi o dużym wolumenie — na przykład w przypadku butelek piwa przeznaczonych na rynek masowy oraz warzyw w puszkach — gdzie najważniejszym czynnikiem jest koszt jednej etykiety. Urządzenia te wymagają większego nakładu pracy przy konserwacji (zbiorniki kleju wymagają regularnego czyszczenia), a czasy przezbrajania są dłuższe, jednak przy produkcji na ogromną skalę oszczędności materiałowe są znaczące. W przypadku małych i średnich serii produkcyjnych oraz częstych zmian asortymentu (SKU) etykiety samoprzylepne (PSL) są niemal zawsze bardziej praktycznym wyborem.
Etykietowanie puszek: dlaczego pojemniki cylindryczne wymagają szczególnej uwagi
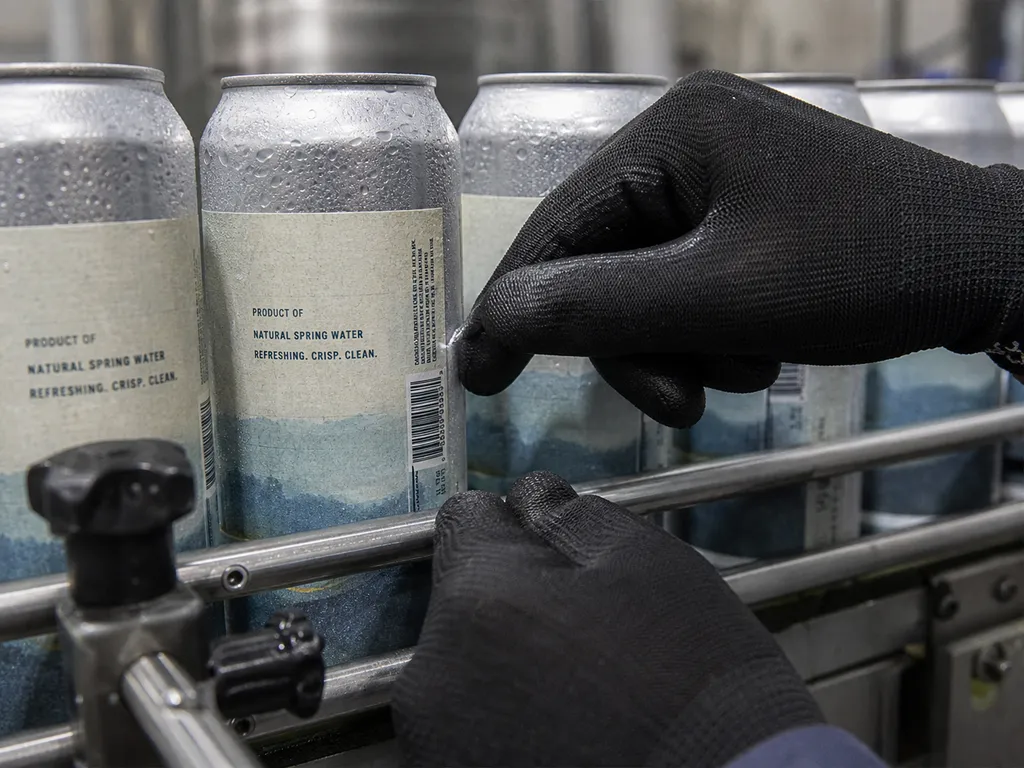
Właśnie w tym zakresie większość poradników dotyczących etykiet samoprzylepnych ma swoje ograniczenia. Mówią one o “pojemnikach” w sposób abstrakcyjny — butelkach, słoikach, kartonach — i traktują je jako elementy zamienne. Jeśli jednak etykietujesz metalowe puszki, masz do czynienia z szeregiem wyzwań fizycznych i środowiskowych, których standardowa strategia etykietowania butelek nie uwzględnia.
Puszka to nie tylko kolejny walec. Posiada podwójny szew na każdym końcu, ewentualnie żebro lub wypukłość wzmacniającą konstrukcję, a także powierzchnię, której stan zmienia się w ciągu kilku sekund na linii rozlewniczej — z temperatury otoczenia na zimną, a następnie na mokrą. Oto, co to oznacza w praktyce — i jak sobie z tym radzić.
Geometria: krzywizna, szwy i kurczący się panel z metką
Spójrz na standardową puszkę na żywność. Podwójny zgrzew u góry i u dołu — zawinięta krawędź, która uszczelnia dno puszki z jej korpusem — zajmuje po 2,8–3,2 mm wysokości w każdym miejscu. Przestrzeń ta nie jest dostępna do umieszczenia etykiety. Rzeczywisty obszar etykiety — płaska powierzchnia między zgrzewami — jest węższy niż całkowita wysokość puszki. Należy odpowiednio zaplanować wysokość etykiety, zachowując co najmniej 2 mm marginesu bezpieczeństwa od każdej krawędzi zgrzewu.
Etykiety owijane na całym obwodzie należy przyciąć na dokładną długość. Etykieta musi być na tyle długa, aby zakrywała cały korpus puszki, z zakładką o szerokości 3–5 mm w miejscu połączenia — zakładka to miejsce, w którym etykieta przylega do samej siebie, a nie do puszki, a właśnie to samoprzylepne połączenie zapobiega podwijaniu się krawędzi etykiety. Jeśli etykieta zostanie przycięta zbyt krótko, krawędzie się podnoszą. Jeśli zostanie przycięta zbyt długo, zakładka tworzy widoczny grzbiet o podwójnej grubości.
Średnice puszek mogą być zgodne ze standardowymi w branży systemami numeracji — zakres 202–603 stosowany w północnoamerykańskiej produkcji puszek, obejmujący wartości od około 52 mm do 153 mm. Jeśli Twoja etykieciarka nie obsługuje pełnego zakresu średnic puszek, każda zmiana jednostki magazynowej (SKU) wiąże się z koniecznością wymiany trzpieni lub prowadnic.
Czynniki powierzchniowe i środowiskowe: zimno, wilgoć i duża prędkość
Warunki panujące na linii rozlewniczej wykraczają poza to, co można w pełni przewidzieć na podstawie specyfikacji etykiety. Po napełnianiu na zimno — powszechnym w przypadku piwa rzemieślniczego, kawy parzonej na zimno oraz niektórych produktów odżywczych na bazie mleka — temperatura powierzchni puszki spada do 2–5°C, a niemal natychmiast tworzy się kondensacja. Ta warstwa wody osadza się między klejem a metalem, zmniejszając początkową przyczepność o 40–60%. Standardowy klej przeznaczony do stosowania w temperaturze pokojowej nie zapewni niezawodnej przyczepności w takich warunkach.
Na drugim biegunie skali temperatur produkty pakowane na gorąco wychodzą z retorty lub pasteryzatora w temperaturze 40–60°C. Klej musi być na tyle stabilny, by nie rozciekał się podczas nakładania, a jednocześnie zachowywać elastyczność w miarę stygnięcia puszki i kurczenia się metalu. Cykl termiczny — od wysokiej temperatury w retorcie do przechowywania w temperaturze otoczenia — stanowi większe obciążenie dla przyczepności etykiety, niż zdaje sobie sprawę większość producentów, dopóki od klienta nie wróci paleta z etykietami, które się odkleiły.
Wykończenie powierzchni stanowi kolejną zmienną. Niektóre puszki z blachy cynowej pokryte są cienką warstwą oleju antykorozyjnego pozostałego po procesie produkcyjnym. Olej ten jest niewidoczny, ale obniża energię powierzchniową na tyle, że może negatywnie wpłynąć na przyczepność. Stacja do wycierania lub obróbki płomieniowej umieszczona przed etykieciarką eliminuje to ryzyko, jednak jest to etap, który wiele mniejszych linii produkcyjnych pomija — dopóki problem nie ujawni się w postaci niepowodzenia w etykietowaniu.
Na linii produkcyjnej przetwarzającej 100 puszek na minutę czas na naklejenie etykiety na każdą puszkę wynosi około 0,6 sekundy. Stan powierzchni puszki właśnie w tym 0,6-sekundowym przedziale decyduje o tym, czy etykieta przyklei się prawidłowo. Nie ma drugiej szansy podczas kolejnego obrotu.
Wybór maszyny etykietującej do linii produkcyjnych puszek
Po zapoznaniu się z wyzwaniami związanymi z materiałami i środowiskiem wybór odpowiedniego sprzętu wynika z tego w naturalny sposób. Na co należy zwrócić uwagę przy wyborze maszyny do etykietowania puszek?
Po pierwsze, dokładność pozycjonowania. Etykieciarki z napędem serwo, zapewniające powtarzalność na poziomie ±0,5 mm, stanowią branżowy standard dla zakładów dbających o jakość. Systemy z napędem krokowym, charakteryzujące się powtarzalnością na poziomie ±1,5 mm, sprawdzają się w przypadku większych etykiet o dużej tolerancji pozycjonowania, jednak wąskie panele etykietowe lub projekty wielopanelowe wymagają sterowania serwo.
Po drugie, zakres średnic i prędkość zmiany. Etykieciarka obsługująca puszki o średnicach od 50 mm do 180 mm obejmuje zdecydowaną większość dostępnych na rynku formatów puszek. Systemy szybkiej wymiany z beznarzędziową regulacją średnicy pozwalają skrócić czas przezbrojenia z 30–60 minut do 5–10 minut — co stanowi istotny czynnik dla firm zajmujących się pakowaniem na zlecenie oraz linii produkcyjnych obsługujących wiele pozycji asortymentowych.
Po trzecie, kompatybilność ze środowiskiem wilgotnym. Jeśli na linii produkcyjnej stosuje się napełnianie na zimno, kondensację po pasteryzacji lub czyszczenie metodą spłukiwania, rama, czujniki i układ elektroniczny etykieciarki muszą być przystosowane do działania w środowisku wilgotnym. Konstrukcja ze stali nierdzewnej oraz obudowy o stopniu ochrony IP65 to minimalne wymagania, na których warto nalegać.
Po czwarte, gotowość do integracji. Etykieciarka musi komunikować się z urządzeniami znajdującymi się przed i za nią — odbierać sygnały prędkości z napełniarki, wysyłać sygnały o usterkach do sterownika linii oraz synchronizować się z następującą po niej stacją kodującą. Należy szukać standardowych przemysłowych protokołów komunikacyjnych (EtherNet/IP, Profinet lub Modbus TCP), a nie systemów zastrzeżonych, które ograniczają wybór do jednego dostawcy.
Szczera rada od specjalistów z branży opakowaniowej: zakup najtańszej etykieciarki to pewny sposób na wydanie większej kwoty. Jak ujął to jeden z kierowników produkcji na forum branżowym: “Urządzenie firmy Vevor nigdy nie nakleja etykiet prawidłowo”. Maszyny z segmentu podstawowego często nie charakteryzują się odpowiednią jakością czujników, sztywnością ramy ani precyzją prowadzenia taśmy, co uniemożliwia utrzymanie spójnego rozmieszczenia etykiet przy prędkości produkcyjnej. Oszczędności znikają w wyniku przestojów, brakujących etykiet i odrzuconych produktów już w ciągu kilku tygodni od instalacji. Dla przedsiębiorstw, które poważnie podchodzą do kwestii ciągłości pracy, warto już na wczesnym etapie procesu określania specyfikacji porozmawiać z producentem specjalizującym się w integracji linii pakujących. Na przykład firma Levapack oferuje maszyny do etykietowania puszek dostosowane do Państwa wymagań produkcyjnych dzięki serwonapędowemu systemowi umieszczania, kompatybilności z różnymi średnicami w zakresie od 50 do 180 mm oraz możliwości zintegrowania stacji etykietującej z kompletną linią do napełniania i zgrzewania — co pozwala uniknąć wzajemnego obwiniania się poszczególnych dostawców urządzeń w przypadku braku synchronizacji. Dla zespołów korzystających z pojemników o nietypowych wymiarach lub posiadających specjalistyczne układy linii produkcyjnych, indywidualne rozwiązania w zakresie maszyn do pakowania można je zaprojektować pod kątem konkretnego formatu puszek i docelowej wydajności, zamiast dostosowywać standardową maszynę do niestandardowego zastosowania.
Włączenie procesu etykietowania do kompletnej linii pakującej
Etykieciarka samoprzylepna nie działa w izolacji. W rzeczywistym środowisku produkcyjnym stacja etykietowania znajduje się pomiędzy zgrzewarką a drukarką kodów, dostosowując tempo pracy do rozlewnicy znajdującej się przed nią i przekazując produkt do pakowarki kartonowej znajdującej się za nią. Zrozumienie tych zależności decyduje o tym, czy uruchomienie przebiegnie sprawnie, czy też będzie wiązało się z miesiącem rozwiązywania problemów.
Typowa linia do produkcji konserw działa w następującej kolejności: odpaletyzator → płukarka → napełniarka → zgrzewarka → etykieciarka → kodowarka → pakowarka do kartonów → paletyzator. Prędkość znamionowa etykieciarki musi być równa lub większa od wydajności napełniarki. Napełniarka pracująca z prędkością 120 cpm, podłączona do etykieciarki o prędkości znamionowej 80 cpm, powoduje powstanie wąskiego gardła, które ogranicza przepustowość całej linii. Linia pracuje z prędkością najwolniejszego stanowiska.
Trzy praktyczne kwestie związane z integracją:
- Synchronizacja prędkości. Przenośnik etykieciarki musi precyzyjnie dostosowywać swoją prędkość do prędkości przenośnika linii głównej. Jakiekolwiek odchylenie między nimi powoduje, że etykieta trafia na puszkę zbyt wcześnie lub zbyt późno — a przy prędkości 120 cpm błąd synchronizacji wynoszący 50 milisekund powoduje przesunięcie etykiety o 6 mm.
- Strefy buforowe. Należy pozostawić co najmniej 1,5 metra przenośnika między maszyną do zgrzewania a etykieciarką oraz kolejne 1,5 metra między etykieciarką a drukarką kodów. Te strefy buforowe wyrównują naturalne wahania w rozstawie puszek i zapobiegają przenoszeniu się chwilowego zatoru z jednej stacji na kolejną.
- Integracja systemu sterowania. Idealnym rozwiązaniem jest jeden sterownik PLC zarządzający całą linią — dzięki temu etykieciarka może reagować na sygnały zatrzymania/uruchomienia z dowolnej stacji znajdującej się przed lub za nią. Bez zintegrowanego systemu sterowania zacięcie w kodierze pozostaje niewidoczne dla etykieciarki, która w rezultacie nadal nakłada etykiety na puszki, które się gromadzą.
W przypadku projektów polegających na budowie lub modernizacji kompletnej linii produkcyjnej zamówienie stacji etykietującej u tego samego integratora, który dostarcza urządzenia do napełniania i zamykania, pozwala uniknąć wzajemnego obwiniania się, gdy coś nie działa zgranie. Integracja linii z jednego źródła upraszcza również obsługę posprzedażową — jeden punkt kontaktowy, jedna gwarancja, jeden system logistyki części zamiennych. Alternatywne rozwiązanie — zakup najtańszej dostępnej maszyny do każdej stacji i samodzielne połączenie ich w całość — może się sprawdzić, ale ryzyko związane z integracją spoczywa w całości na Twoim zespole.
Jak wybrać odpowiednią etykietę samoprzylepną: praktyczna lista kontrolna
Różnica między etykietą, która świetnie wygląda na makiecie, a etykietą, która działa nieprzerwanie przez 150 cpm zmiana po zmianie bez ani jednego błędu, nie wynika ze szczęścia. Jest to efekt pracy nad każdym elementem — materiałem wierzchnim, klejem, podkładem, maszyną — traktowanych jako wzajemnie powiązany system, a nie jako lista oddzielnych decyzji.
Bibliografia
- ASTM International. “ASTM D5375/D5375M-98(2023) — Standardowe metody badawcze dotyczące usuwania podkładu przy dużych prędkościach z materiałów etykietowych samoprzylepnych”. 2023. astm.org
- Resource Label Group. “Zalety i zastosowania etykiet samoprzylepnych”. 2022. resourcelabel.com
- Future Market Insights. “Prognozy dotyczące rynku taśm i etykiet samoprzylepnych”. 2026. futuremarketinsights.com
- CCL Healthcare. “Najlepszy przewodnik po etykietach samoprzylepnych”.” cclhealthcare.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL