
Co tak naprawdę oznacza pojęcie „projektu higienicznego”
Maszyna do napełniania, która przetwarza dziesiątki tysięcy puszek dziennie, każdej nocy zostaje zalana żrącą pianą. Cokolwiek pozostawia po sobie produkt i cokolwiek odrywa piana, musi gdzieś trafić. Jeśli maszyna zapewni temu miejsce, w którym się ukryje, żaden harmonogram czyszczenia nie pozwoli tego usunąć. Właśnie po to istnieje koncepcja projektowania higienicznego – aby rozwiązać ten problem.
Konstrukcja higieniczna oznacza, że urządzenie zostało zaprojektowane w taki sposób, aby każdą powierzchnię mającą kontakt z produktem można było skutecznie wyczyścić, aby pozostałości były całkowicie odprowadzane, a bakterie nie miały gdzie się osadzać. Higiena jest wbudowana w geometrię i materiały, a nie nakładana później w formie powłoki. Niniejszy artykuł dotyczy maszyn do przetwórstwa spożywczego: linii do napełniania, zgrzewania i konserwowania w zakładzie produkcyjnym. Higiena w kuchniach restauracyjnych to odrębny temat i nie jest przedmiotem niniejszego artykułu.
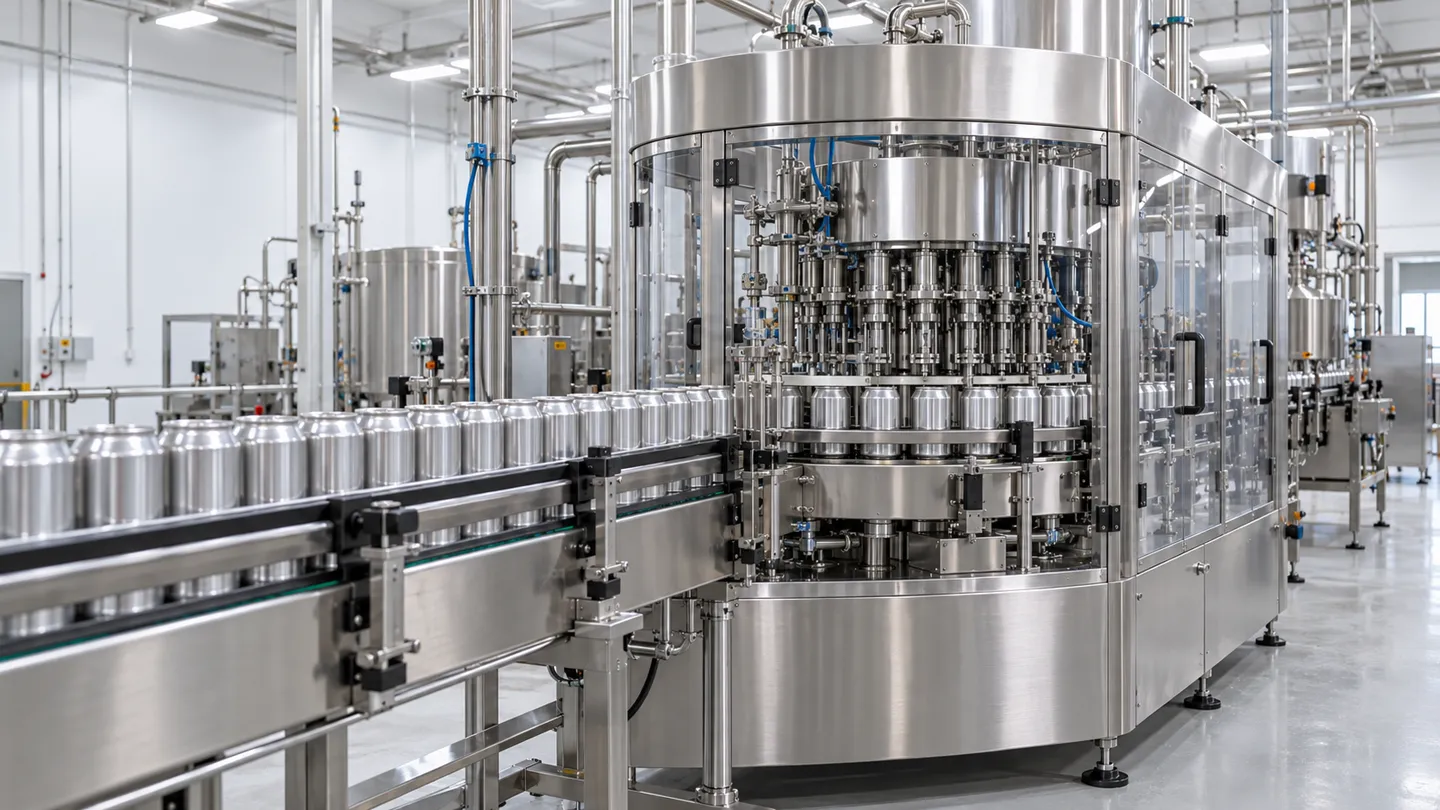
Stawka jest konkretna. Zanieczyszczenie żywności przez mikroorganizmy wiąże się z wysokimi kosztami, a wycofanie produktów z rynku jest najdroższą konsekwencją tego problemu (Magazyn „Bezpieczeństwo Żywności”, 2003). Sprzęt, który trudno wyczyścić, spowalnia również każdą zmianę produkcji, wydłuża każdy audyt i w sposób nieoczywisty ogranicza prędkość pracy linii produkcyjnej. Kontrola zanieczyszczeń jest powodem istnienia tej dziedziny; koszty są powodem, dla którego nabywcy powinni się tym interesować.
Potwierdza to system norm. W Europie norma EN 1672-2 określa wymagania dotyczące higieny i łatwości czyszczenia maszyn do przetwórstwa spożywczego; jej pełny tytuł brzmi: “Maszyny do przetwórstwa spożywczego. Pojęcia podstawowe. Część 2: Wymagania dotyczące higieny i łatwości czyszczenia” (Normy iTeh, 2020). Norma ISO 14159 w szerszym zakresie określa wymagania higieniczne dotyczące projektowania maszyn (ISO, 2002). Wytyczne EHEDG przekładają te wymagania na możliwe do zweryfikowania kryteria projektowe. Normy 3-A pełnią tę samą funkcję w odniesieniu do urządzeń stosowanych w przemyśle mleczarskim w Stanach Zjednoczonych. Rozporządzenie (WE) nr 1935/2004 reguluje kwestie dotyczące materiałów mających kontakt z żywnością w UE (Służba Badawcza Parlamentu Europejskiego, 2016). Żadna z tych rzeczy nie jest elementem marketingowym. Są to wymagania projektowe, które odnoszą się do czterech obszarów w urządzeniu, od których zależy, czy uda się zapewnić higienę, czy też nie.
Gdzie higiena staje się częścią urządzenia: cztery warstwy projektowe
Listy zasad łatwo wyrecytować, ale trudno je zastosować w praktyce. Szybszym sposobem na przeanalizowanie dowolnego cytatu lub ustalenia z audytu jest przyporządkowanie go do jednej z czterech warstw. Każda decyzja dotycząca higienicznego projektowania maszyny przetwórczej mieści się dokładnie w jednej z nich.
| Warstwa | Co kontroluje | Ile kosztuje popełnienie błędu |
|---|---|---|
| 1. Materiały | Co ma kontakt z Twoim produktem i środkami czyszczącymi | Korozja, zanieczyszczenie produktu, nieprzestrzeganie przepisów dotyczących kontaktu z żywnością |
| 2. Geometria | Czy gdziekolwiek mogą się ukrywać pozostałości i płyn | Stałe miejsca schronienia, do których żaden harmonogram sprzątania nie jest w stanie dotrzeć |
| 3. Dopasowanie podczas czyszczenia | Czy urządzenie jest dostosowane do rzeczywistego sposobu czyszczenia w Państwa zakładzie? | Ręczna naprawa lub urządzenie, które nie wytrzyma mycia wodą pod ciśnieniem |
| 4. Weryfikacja | Co dostawca może udowodnić i co można sprawdzić przy odbiorze | To na tobie spoczywa całe ryzyko, które miały wyeliminować te dokumenty |
Kolejność ma znaczenie. Materiały i geometria są ustalane na etapie projektowania, a ich późniejsza zmiana wiąże się z wysokimi kosztami. Dokładność dopasowania zależy w równym stopniu od zakładu produkcyjnego, co od samej maszyny. Weryfikacja to etap, który większość nabywców pomija, a jest to jedyny etap, na którym można wykryć błędy popełnione na pozostałych trzech etapach.
W kolejnych czterech sekcjach omówiono kolejno poszczególne warstwy – od tego, z czego składa się urządzenie, po wymagania, które należy uwzględnić w zamówieniu.
Warstwa 1: Materiały: z czego zbudowana jest maszyna
Zacznijmy od metalu, ponieważ to na nim opiera się cała konstrukcja. Materiały mające kontakt z żywnością muszą być obojętne chemicznie wobec produktu, odporne na korozję oraz stabilne przy wielokrotnym czyszczeniu. W UE muszą one również spełniać ogólne zasady bezpieczeństwa i obojętności chemicznej określone w rozporządzeniu (WE) nr 1935/2004 (Służba Badawcza Parlamentu Europejskiego, 2016).
Jest jeszcze jeden czynnik, o którym ludzie często zapominają: środek dezynfekujący. Zakłady spożywcze czyszczą się za pomocą gorących roztworów substancji żrących, cykli kwasowych, kwasu nadoctowego oraz związków czwartorzędowych amoniowych, a doświadczeni pracownicy tych zakładów nie ukrywają, jak te środki działają. “Kwas nadoctowy jest rutynowo stosowany w niektórych zakładach, prawdopodobnie co tydzień lub częściej, ponieważ bardzo niszczy metal” – pisze jeden z komentujących, posiadający doświadczenie w zakresie higieny (Reddit, r/foodscience, 2019). Nawet klasa, która nie stanowi problemu dla produktu, może nie wytrzymać działania środków czyszczących, więc wybór materiału musi uwzględniać oba te czynniki.
Jeśli chodzi o dobór gatunku stali, należy pamiętać, że gatunek 316 nie jest automatycznie lepszy. W gatunku 316 dodano molibden, który odpowiada za odporność na chloridy i kwasy: uzasadnieniem jego zastosowania są produkty mokre o wysokiej zawartości soli, kwasów i białka (ryby, marynaty, pomidory, nabiał). W przypadku suchych proszków i produktów o umiarkowanej korozyjności gatunek 304 zapewnia taki sam poziom higieny za mniejszą cenę, a wybór droższego gatunku 316 w tych zastosowaniach zapewnia raczej spokój ducha niż lepszą łatwość czyszczenia. Należy zapytać dostawców, którzy domyślnie proponują gatunek 316, dlaczego tak postępują.
Właśnie w kwestii wykończenia powierzchni pojawiają się problemy przy wyborze dostawców, ponieważ podawane wartości są bardzo zróżnicowane. Należy kierować się wartością Ra 0,8 μm: zarówno norma 3-A, jak i EHEDG wymagają, aby powierzchnie mające kontakt z produktem były co najmniej tak gładkie (Magazyn „Bezpieczeństwo Żywności”, 2003). Dokument EHEDG dotyczący kryteriów projektowych potwierdza to: duże powierzchnie mające kontakt z produktem powinny charakteryzować się chropowatością 0,8 μm Ra lub lepszą (Dokument EHEDG nr 8). Niektóre blogi dostawców podają wartość “32 Ra”, co odpowiada tej samej wartości w mikrocalach; inne sugerują, że produkty o większej przyczepności wymagają jeszcze dokładniejszego wykończenia. Właśnie ze względu na takie mieszanie jednostek miary specyfikacja zakupowa powinna zawierać konkretną liczbę i jednostkę miary, a nie tylko przymiotnik.
| Twój produkt | Odpowiedni materiał na styki | Dlaczego |
|---|---|---|
| Proszek suchy (mąka, proszek białkowy, herbata) | stal nierdzewna 304, Ra 0,8 μm | Niskie obciążenie korozyjne; stal 316 podnosi koszty, ale nie utrudnia czyszczenia |
| Kwaśny lub słony produkt w postaci płynnej (sos, marynata, ryba) | stal nierdzewna 316, Ra 0,8 μm | Molibden przenosi chlorki i kwasy |
| Produkt mleczny lub napój z systemem CIP | 304/316 w zależności od składu chemicznego, gładka powierzchnia po spawaniu | Cykl CIP z użyciem środków żrących uwidacznia wady powierzchniowe |
| Produkt wrażliwy lub powiązany z branżą farmaceutyczną | 316, bardziej wypolerowany | Wyższe wymagania dotyczące bezwładności i wykończenia |
Uszczelki, uszczelki i smary to tematy, które należy rozpatrywać w jednym kontekście. Elastomery znajdujące się w strefie kontaktu z produktem muszą spełniać wymogi dotyczące kontaktu z żywnością, a łożyska znajdujące się w pobliżu produktu wymagają smaru przeznaczonego do kontaktu z żywnością (H1), ponieważ nieszczelne łożysko zanieczyszcza produkt, zanim jeszcze stanie się przyczyną zgłoszenia serwisowego.
Warstwa 2: Geometria: Dlaczego niektóre maszyny nigdy nie ujawniają całej prawdy
To materiały decydują o tym, co maszyna jest w stanie wytrzymać. Geometria decyduje o tym, czy ekipa sprzątająca ma szansę na sukces. Powierzchnia może być idealna – wykonana ze stali 316 o chropowatości Ra 0,8 μm – a mimo to bezużyteczna, jeśli maszyna pozostawia miejsca, w których osadzają się pozostałości, do których nie dotrze żadna szczotka, pianka ani kulka CIP.
Zasady geometryczne decydujące o łatwości czyszczenia
Największe znaczenie ma pięć zasad, a każdą z nich można sprawdzić gołym okiem i za pomocą latarki:
- Gładkie, jednolite powierzchnie. Bez szczelin, ostrych narożników wewnętrznych, występów ani zacienionych obszarów, w których może gromadzić się brud (Magazyn „Bezpieczeństwo Żywności”, 2003).
- Samoczynne opróżnianie. Urządzenie powinno całkowicie pozbywać się zarówno produktu, jak i płynu czyszczącego; kałuże pozostające po płukaniu stanowią idealne środowisko dla rozwoju bakterii.
- Bez martwych odgałęzień. Odgałęzienia w postaci króćców powodują zastój produktu; zgodnie z zasadami projektowania instalacji sanitarnych ich długość nie powinna przekraczać około dwóch średnic rury (V5 – Kompletny przewodnik po gotowości bojowej).
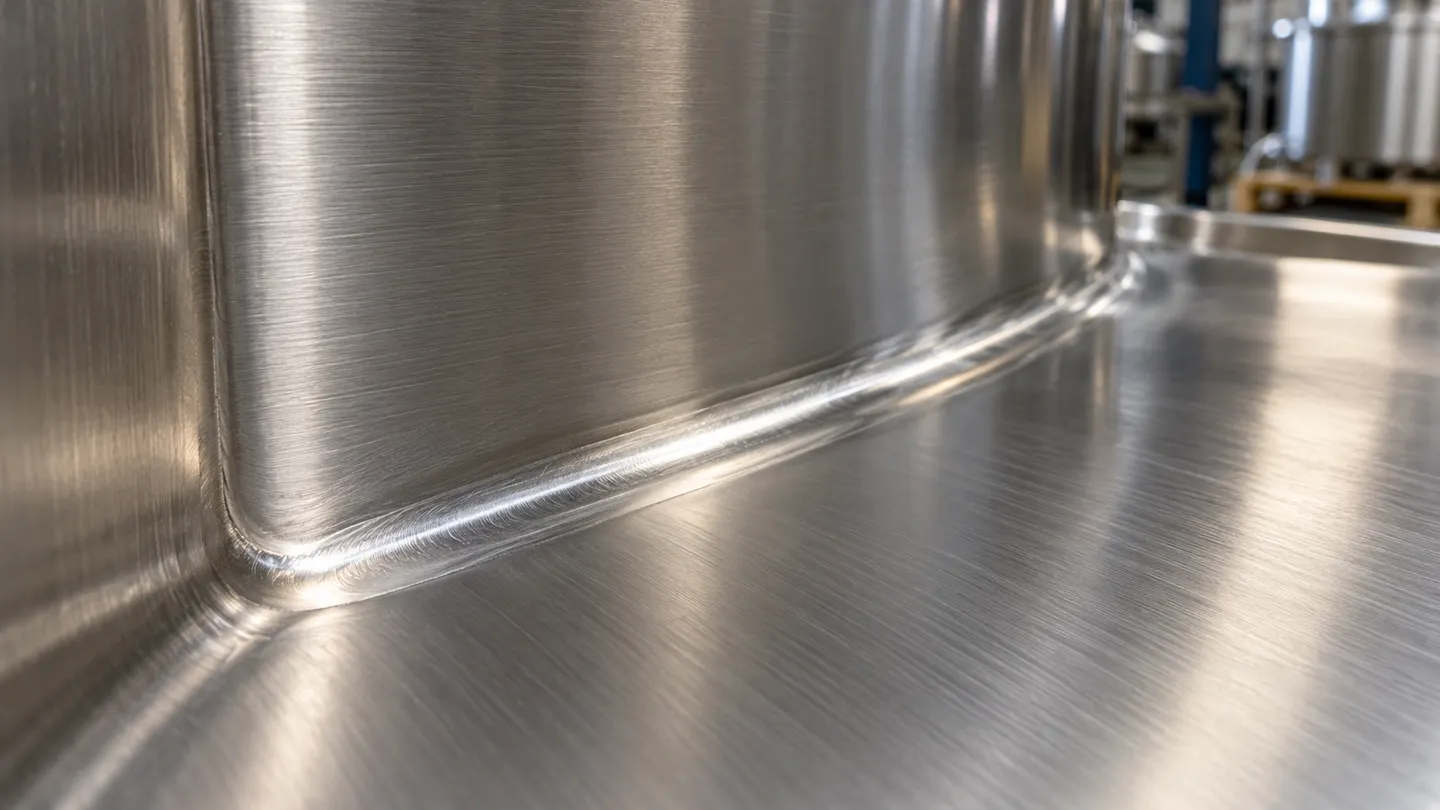
- Spawy ciągłe, wykonane metodą spawania na wierzchu. Chropowata lub porowata ścieg spawalniczy stanowi martwą strefę w kształcie szwu i jest najczęstszym ukrytym miejscem gromadzenia się zanieczyszczeń w urządzeniach prefabrykowanych.
- Możliwość kontroli. Każda powierzchnia mająca kontakt z produktem musi być widoczna i dostępna – poprzez drzwiczki kontrolne lub możliwość demontażu bez użycia narzędzi – ponieważ powierzchnia, której nikt nie widzi, to powierzchnia, za którą nikt nie może ręczyć.
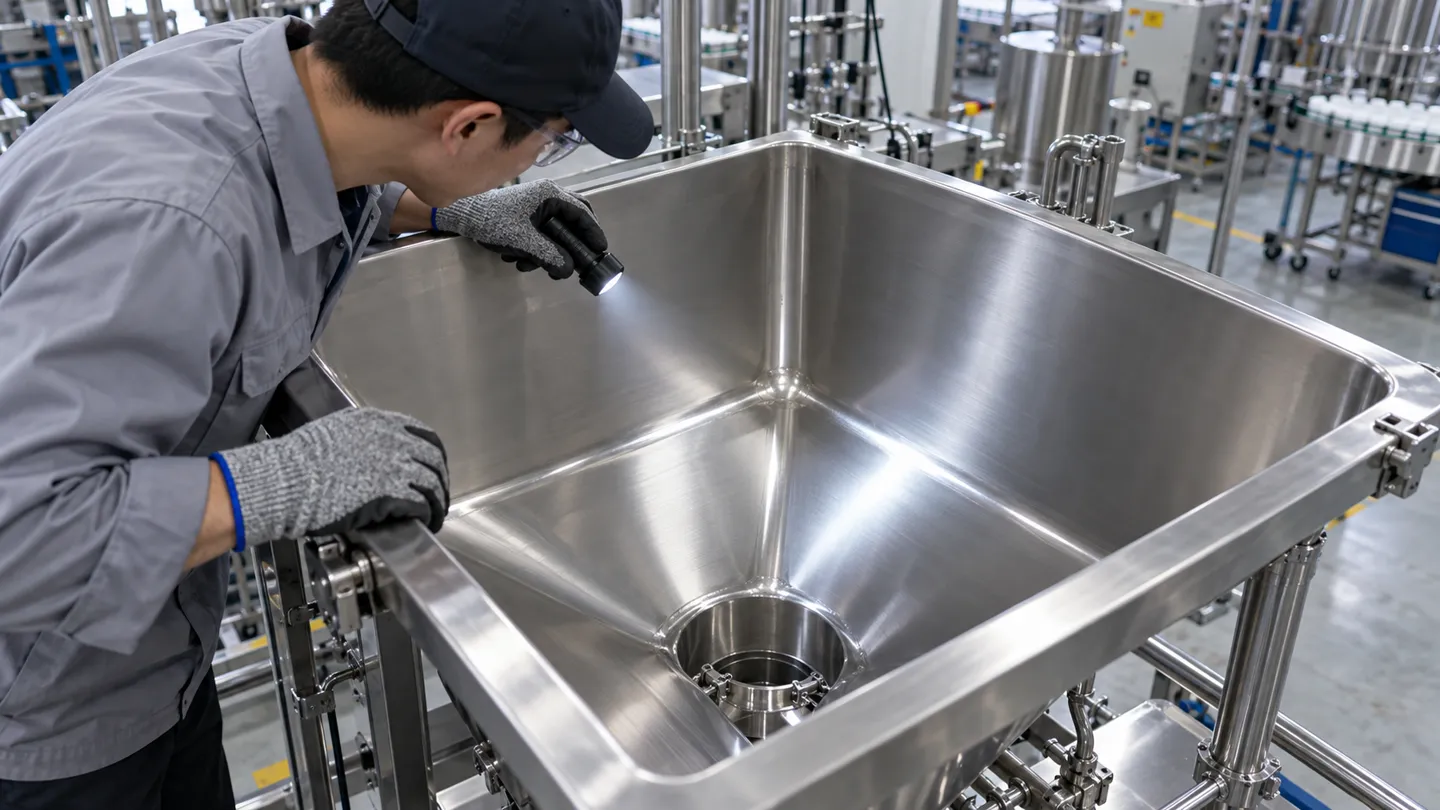
Żadna z tych rzeczy nie wymaga weryfikacji w laboratorium. Wymagają jedynie chęci zajrzenia do wnętrza urządzenia przed jego zakupem.
Pięciopunktowa kontrola geometrii
-
Powierzchnie ciągłe: przesuń opuszkiem palca po każdej powierzchni mającej kontakt z produktem oraz po wszystkich wewnętrznych narożnikach; powierzchnia powinna być gładka, bez szczelin, występów ani zacienionych miejsc, w których mogłyby gromadzić się zanieczyszczenia.
-
Samoczynne odprowadzanie wody: zapytaj, gdzie znajduje się najniższy punkt strefy produktu i w jaki sposób wypływa z niej woda płucząca; każde miejsce, w którym może zgromadzić się kałuża, zgromadzi ją.
-
Bez „martwych nóg”: należy zaznaczyć każde odgałęzienie rury od głównego ciągu; długość odgałęzienia powinna mieścić się w granicach około dwóch średnic rury głównej.
-
Spoiny czołowe: każdy spaw wewnętrzny należy sprawdzić przy pomocy światła; standardem jest ciągła i gładko oszlifowana powierzchnia, a porowatość stanowi podstawę do odrzucenia.
-
Możliwość kontroli: znajdź klapy rewizyjne i punkty odblokowujące bez użycia narzędzi oraz upewnij się, że możesz dotrzeć wzrokiem i ręką do każdej powierzchni mającej kontakt z produktem.
Ile faktycznie kosztują ukryte strefy
Technicy utrzymania ruchu na co dzień borykają się z konsekwencjami nieprawidłowej geometrii i opisują to bez owijania w bawełnę. Pewien pracownik z 15-letnim stażem w zakładzie spożywczym ujął to wprost: “z zewnątrz wszystko wygląda na czyste, ale zdziwiłbyś się, co można znaleźć w miejscach, których ekipa sprzątająca i inspektorzy nigdy nie widzą” (Reddit, r/IndustrialMaintenance, 2026). W wątku poświęconym fabryce słodyczy najważniejszą radą dla nowicjusza było stwierdzenie: “Cukier wszystko zatyka. Tak wiele problemów wynika po prostu z nieczystego sprzętu” (Reddit, r/IndustrialMaintenance, 2026). Sposób wystąpienia usterki jest zawsze ten sam: wgłębienie powstałe w wyniku konstrukcji, osad, który w nim pozostaje, problem mikrobiologiczny lub jakościowy, którego nikt nie jest w stanie usunąć.
Częstotliwość czyszczenia nie jest w stanie naprawić wady konstrukcyjnej. Harmonogram czyszczenia to plan działania, a jego granice wyznacza geometria. Właśnie dlatego audytorzy śledzą powtarzające się nieprawidłowości środowiskowe aż do projektu sprzętu: gdy ta sama wnęka ciągle ulega uszkodzeniu, rozwiązaniem nie jest zwiększenie liczby zmian, podczas których stosuje się pianę.
Zdziwiłbyś się, co można znaleźć w miejscach, których ekipa sprzątająca i inspektorzy nigdy nie widzą.
Technik ds. konserwacji zakładów spożywczych wyjaśnia, dlaczego wygląd zewnętrzny nic nie mówi. Obszary, które budzą obawy audytorów, to te, które wynikają z geometrii.
Czyszczenie na miejscu (CIP) czy poza miejscem (COP): kompromis między geometrią a funkcjonalnością
Dwie filozofie projektowe rywalizują o ten sam cel. Maszyny z funkcją czyszczenia na miejscu (CIP) myją się samodzielnie za pomocą wbudowanych urządzeń natryskowych, co wymaga bezbłędnej geometrii wewnętrznej, ponieważ podczas normalnego cyklu nikt nie zagląda do środka. Maszyny typu „clean-out-of-place” (COP) są zaprojektowane tak, aby można je było szybko otworzyć i zdemontować, a części trafiały do myjni, co pozwala na zastosowanie prostszej konstrukcji wewnętrznej, ale wymaga poświęcenia czasu przez operatora podczas każdej zmiany. Lejki, które otwierają się całkowicie bez konieczności demontażu, stanowią praktyczny kompromis: cała strefa produktu staje się widoczna i dostępna w ciągu kilku sekund. Żadna z tych filozofii nie jest lepsza; liczy się to, aby geometria maszyny faktycznie odpowiadała metodzie czyszczenia deklarowanej przez producenta.
Warstwa 3: Dopasowanie podczas czyszczenia: linia mokra lub linia sucha
W trzeciej warstwie pojawia się kontekst nabywcy. Ta sama obudowa maszyny musi sprostać sprzecznym wymaganiom w zależności od sposobu czyszczenia w danym zakładzie, a te dwa systemy nie są ze sobą kompatybilne.
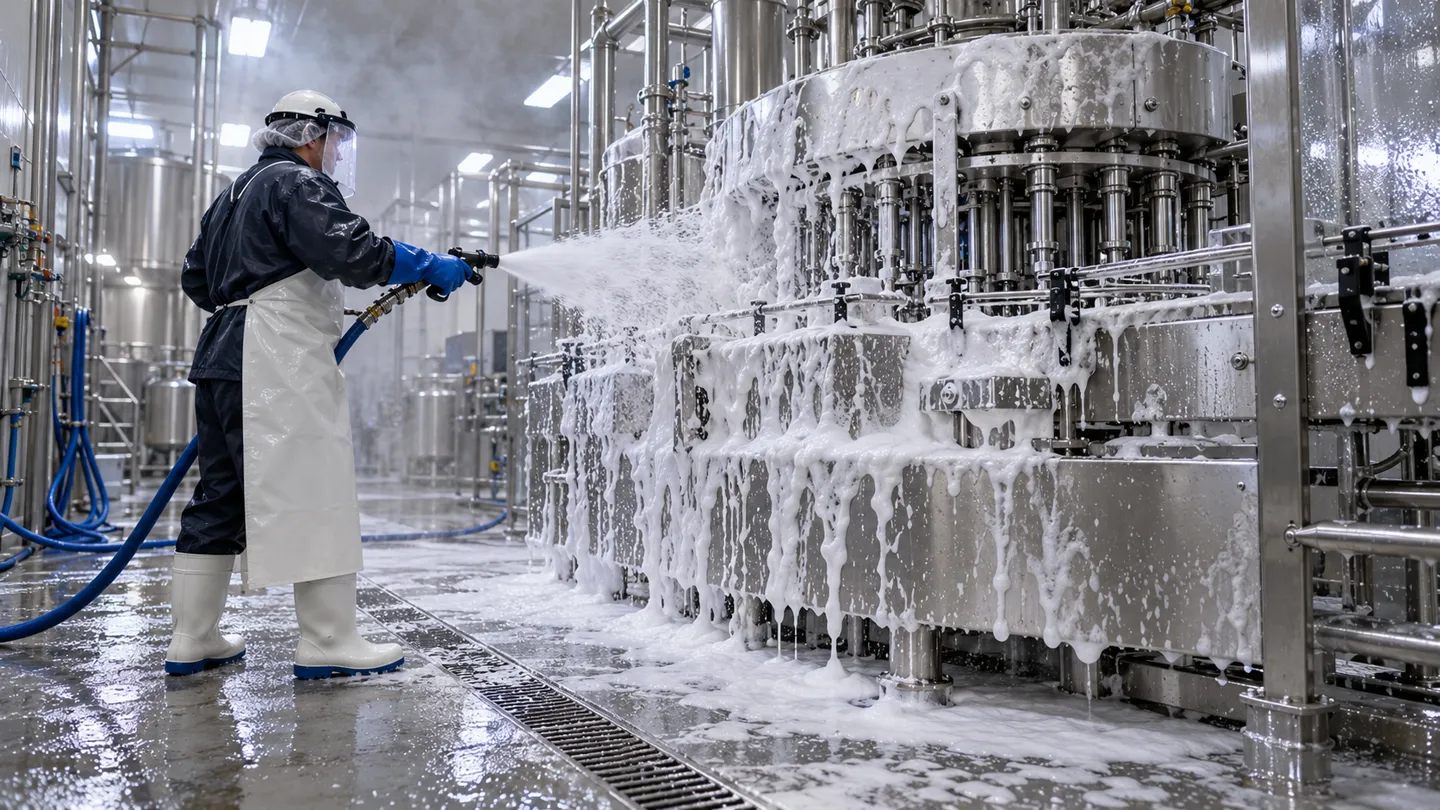
Czyszczenie na mokro dominuje tam, gdzie produkt jest mokry lub lepki. Zakłady mleczarskie i produkujące napoje stosują cykle CIP z użyciem roztworów żrących, a zakłady spożywcze co noc spieniają i spłukują wszystkie powierzchnie. Jeden z operatorów zakładu opisuje tę procedurę jako stosowanie detergentu chlorowego, a następnie naprzemienne stosowanie środków odkażających (Reddit, r/foodscience, 2019). Urządzenie przeznaczone do pracy w linii mokrej musi odprowadzać wodę, być odporne na działanie substancji chemicznych oraz zapewniać nieprzerwane działanie układów elektrycznych w tych warunkach. Obudowy przystosowane do mycia strumieniem wody oraz ramy z systemem odprowadzania wody zostały stworzone właśnie z tego powodu.
Czyszczenie na sucho dominuje tam, gdzie woda jest wrogiem. Mąka, proszek białkowy, herbata i wypieki zamieniają mokre pozostałości w cement lub sprzyjają rozwojowi mikroorganizmów, dlatego w tych zakładach odkurza się, wyciera i dezynfekuje bez spłukiwania wodą. Maszyny przeznaczone do linii do czyszczenia na sucho wymagają powierzchni bez szczelin oraz łatwo otwieranych elementów umożliwiających wycieranie, ale nie muszą być wodoodporne. Operator zakładu w tym samym wątku zauważa, że maszyny, których nie można poddać pełnemu myciu na mokro, są zamiast tego “dezynfekowane na sucho” za pomocą produktów na bazie alkoholu, które odparowują (Reddit, r/foodscience, 2019). To obejście ma sens, ponieważ doposażenie maszyny, która nie posiada funkcji mycia strumieniem wody, jest praktycznie niemożliwe.
| Wymiar | Linia do mycia na mokro (CIP / mycie strumieniem wody) | Linia suchej obróbki (próżniowa / wycierająca) |
|---|---|---|
| Środki czyszczące | Piana żrąca, cykle kwasowe, środki dezynfekujące, woda | Odkurzacz, skrobaki, środek dezynfekujący do stosowania na sucho |
| Urządzenie musi wytrzymać | Korozja chemiczna, stojąca woda, para wodna | Nagromadzenie pozostałości po produkcie, sucha, ścierna ziemia |
| Instalacja elektryczna | Obudowy przystosowane do mycia strumieniem wody, uszczelnione złącza | Dopuszczalny standard ochrony |
| Priorytet geometrii | Odprowadzanie wody, brak kałuż, gładkość spoin | Dostęp bez szczelin, z szybkim otwieraniem |
| Typowe produkty | Produkty mleczne, napoje, sosy, mokra karma w puszkach | Mąka, odżywka białkowa, herbata, przekąski |
Zanim sporządzisz listę dostawców, określ, w jakim trybie pracy funkcjonuje Twoja linia produkcyjna. Maszyna zaprojektowana do niewłaściwego trybu pracy nie jest okazją cenową, lecz niedopasowaniem, za które będziesz płacić podczas każdej zmiany. Istnieją linie mieszane, które wymagają obu trybów pracy, i to właśnie one są najtrudniejsze do zaprojektowania; zapytaj konkretnie, w jaki sposób dana maszyna radzi sobie z przejściem między trybami.
Powiedz nam, co produkujesz i w jaki sposób przebiega proces czyszczenia w Twoim zakładzie, a my ustalimy, która konstrukcja najlepiej pasuje do Twojej linii produkcyjnej.
Poziom 4: Zakupy i weryfikacja: przekształcanie zasad w specyfikacje zakupowe
Wszystko, o czym mowa powyżej, sprowadza się do jednego praktycznego pytania: co należy uwzględnić w zapytaniu ofertowym i co sprawdzić przy odbiorze? Jest to etap, który większość nabywców pomija, i właśnie dlatego w całej branży powtarzają się te same rozczarowania.
Sześć pozycji, które powinno zawierać Twoje zapytanie
Wymóg dotyczący konstrukcji higienicznej ma zastosowanie tylko wtedy, gdy dostawca musi udzielić na niego odpowiedzi na piśmie:
Co zawiera zapytanie, wiersz po wierszu
-
Materiał stykowy: klasa i grubość, określone w specyfikacji, dla każdego elementu strefy produktu.
-
Wykończenie powierzchni: Ra 0,8 μm lub lepsze na powierzchniach styku, zgodnie z podanymi danymi.
-
Norma spawalnicza: ciągła i płynna obróbka szlifierska na wszystkich etapach produkcji w strefie obróbki produktu.
-
Procedura czyszczenia: CIP, COP lub tryb ręczny, na mokro lub na sucho, z dokumentacją.
-
Stopień odporności na mycie wodą: układy elektryczne i napędowe, wyłącznie przewody mokre.
-
Punkty dostępowe: co da się otworzyć, co da się wyjąć bez użycia narzędzi, co można sprawdzić w momencie dostawy.
Każda linia istnieje dlatego, że dana warstwa może zawieść. Usuń jedną z nich, a właśnie ta warstwa znów stanie się przedmiotem domysłów.
Gdy dostawca nie posiada certyfikatu EHEDG
Oto sytuacja, z jaką faktycznie borykają się nabywcy sprzętu z sektora małych i średnich przedsiębiorstw. Normy ramowe mają charakter dobrowolnych wytycznych projektowych. Formalne badania typu, takie jak certyfikacja EHEDG, są rzadkością wśród małych i średnich producentów, a katalog pełen deklaracji dotyczących “konstrukcji higienicznej” sam w sobie niczego nie dowodzi. Brak certyfikatu nie dyskwalifikuje automatycznie produktu, ale przenosi ciężar dowodu na dowody zastępcze. W kolejności od najsilniejszych do najsłabszych dowody zastępcze to:
- Raporty z badań lub kontroli przeprowadzonych przez niezależne podmioty, dotyczące danej maszyny lub jej poprzednich wersji.
- Certyfikaty materiałowe powiązane z numerami partii, typu 3.1 zgodnie z normą EN 10204, które dokumentują kontrolę faktycznie dostarczonego metalu (Montakon).
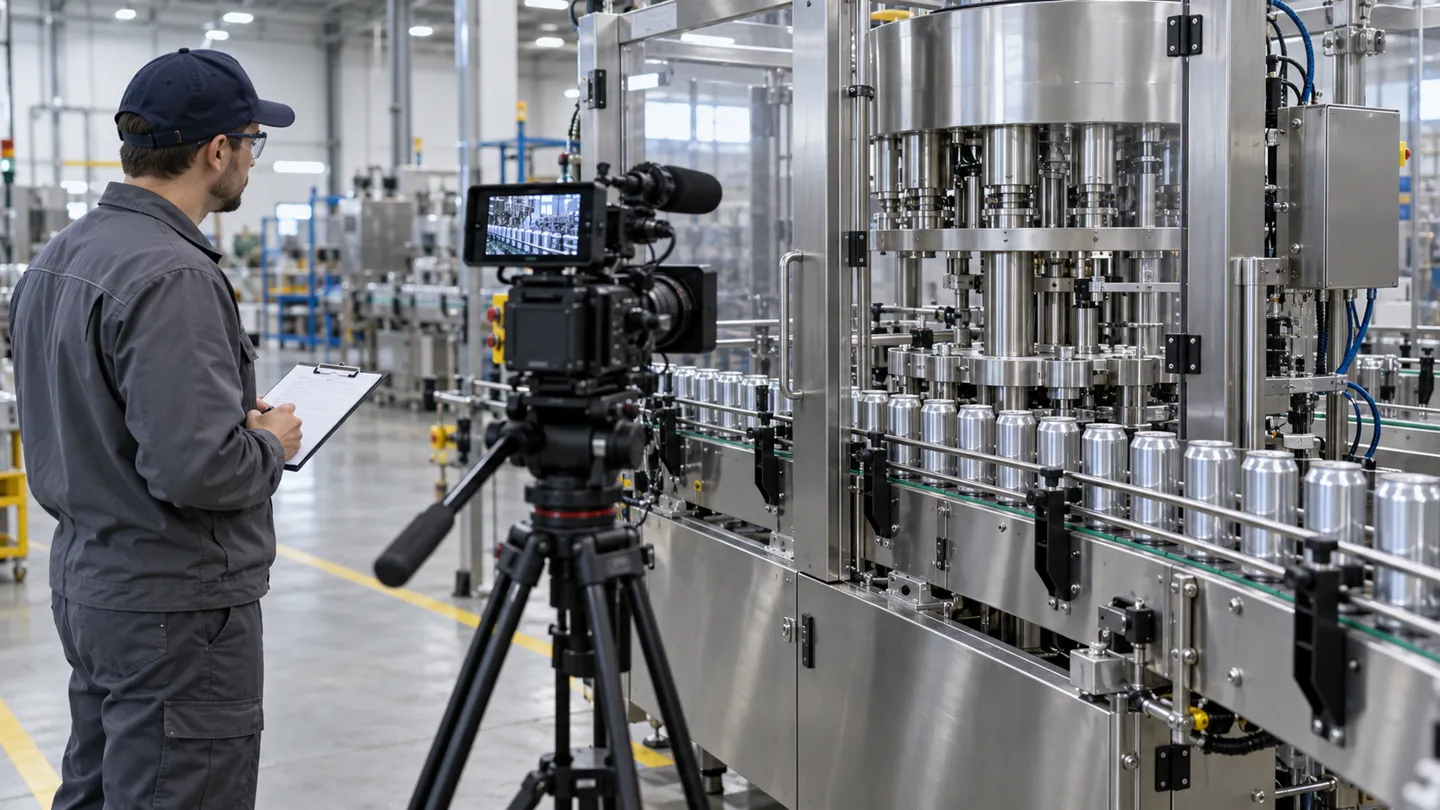
- Próba z wykorzystaniem własnego produktu lub własnych puszek, zarejestrowana na filmie.
- Kontrola na żywo za pomocą kamery lub kontrola na miejscu spoin wewnętrznych, narożników i systemu odprowadzania wody.
Trzeci punkt zasługuje na szczególną uwagę. Dostawcy, którzy przed wysyłką przeprowadzają testy z wykorzystaniem Państwa produktu, wykazują zgodność z wymaganiami warstwy trzeciej oraz prawidłowe działanie maszyn. Takie praktyki mają miejsce, ponieważ ci najlepsi nie mają nic do ukrycia. Producent pewny swojej geometrii przetestuje Państwa próbkę materiału, sfilmuje ten proces i prześle Państwu nagranie wraz z raportem z kontroli.
Cztery czynności, które warto wykonać w dniu dostawy
Akceptacja to moment, w którym weryfikacja przestaje być tylko formalnością:
- Test drenażu: przepłucz obszar, na którym znajduje się produkt, i obserwuj. Woda powinna spłynąć; pozostałe kałuże wskazują na przyszłe problemy.
- Kontrola powierzchni: przenośny miernik chropowatości, stosowany na obszarach styku z próbką, pozwala potwierdzić zgodność wykończenia z podanymi przez Państwa wymaganiami.
- Kontrola spoin i narożników: otwórz otwory dostępowe, skieruj światło do środka i samodzielnie obejrzyj spoiny oraz narożniki wewnętrzne.
- Test ciągły: uruchom maszynę i pozwól jej pracować na danym materiale przez dłuższy czas, a następnie nagraj film.
| Warstwa | Co sprawdzić (czasownik, a nie przymiotnik) | Jeśli dostawca nie jest w stanie tego zapewnić |
|---|---|---|
| Materiały | Certyfikaty materiałowe z podaniem gatunku i grubości (EN 10204 3.1) | Poproś o weryfikację przez stronę trzecią lub oszacuj ryzyko |
| Geometria | Otwarta kontrola spoin, narożników i systemu odprowadzania wody przy odbiorze | Przed dokonaniem płatności należy nalegać na obejrzenie prezentacji na żywo |
| Dopasowanie podczas czyszczenia | Próba działania z wykorzystaniem własnego produktu – nagranie wideo | Przed podpisaniem umowy sprawdź to na swoim materiale |
| Weryfikacja | Odpowiedzi pisemne na sześć pytań dotyczących specyfikacji | Traktuj ciszę jako odpowiedź |
Co to oznacza przy zakupie linii do konserwowania lub napełniania
Jeśli potraktujesz te cztery warstwy jako rejestr zakupów, kompromisy przestaną być abstrakcyjne. Dostawca, który proponuje klasę materiału poniżej poziomu odporności Twojego produktu na korozję, skazuje Cię na cykliczne naprawy. Wykonawca, którego konstrukcja kryje w sobie niedokładne spoiny, nakłada na Ciebie stały koszt czyszczenia, a do tego dochodzi jeszcze wynik audytu. Maszyna skonstruowana z myślą o niewłaściwym trybie czyszczenia to niedopasowanie, o którym przypominasz sobie na każdej zmianie. A dostawca, który nie jest w stanie przedstawić dowodów, prosi cię o przyjęcie na siebie wszystkich trzech rodzajów ryzyka naraz, z zawiązanymi oczami.
Właśnie dlatego przy zakupie należy kierować się zasadą, by zwracać uwagę na weryfikowalne szczegóły, a nie na certyfikaty. Należy zapytać, z jakiego materiału wykonane są elementy stykowe i rama oraz jaka jest ich grubość. Należy zapytać, w jaki sposób maszyna otwiera się w celu czyszczenia. Należy zapytać, co zawiera raport z kontroli. Szczegóły dostarczają odpowiedzi na te pytania w formie pisemnej; certyfikaty – o ile w ogóle istnieją w przypadku małych i średnich producentów – jedynie je podsumowują.
Szczegóły konstrukcyjne naszej linii do produkcji konserw są publikowane właśnie po to, aby nabywcy mogli sprawdzić je zgodnie z tą listą kontrolną. Części mające kontakt z produktem oraz ramy są wykonane ze stali nierdzewnej 304 o grubości 1,5–2,0 mm, przeznaczonej do kontaktu z żywnością (a tam, gdzie wymaga tego produkt – ze stali 316), a obrabiane części rdzeniowe charakteryzują się tolerancją 2 μm, co zapewnia odpowiednią dokładność połączeń i powierzchni, umożliwiającą ich czyszczenie. Lejki otwierają się całkowicie w celu czyszczenia bez konieczności demontażu. Elementy dozownika z opadającą pokrywą są obrabiane z aluminium klasy lotniczej zamiast z powlekanego żelaza, dzięki czemu nie rdzewieją ani nie pozostawiają powłoki na pokrywkach. Każda produkowana przez nas maszyna przechodzi ponad 100 kolejnych operacji testowych z wykorzystaniem puszek z próbkami dostarczonymi przez klienta. Następnie przeprowadzany jest 48-godzinny bieg bez obciążenia oraz 36-godzinny test starzenia z okresowymi kontrolami działania. Nagranie z testów jest dostarczane wraz z raportem z kontroli. Firma Levapack publikuje te szczegółowe informacje, ponieważ kupujący, który sprawdza szczegóły, jest właśnie tym kupującym, którego szukamy.
Jeśli porównujesz dostawców, przedstaw im sześciowierszowe zapytanie z powyższej sekcji; odpowiedzi wykonawcy powiedzą Ci więcej niż jego broszura.
Zmień „Six Lines” w cytat o maszynie
Prosimy o przesłanie informacji dotyczących rozmiarów puszek, produktu oraz docelowej wydajności; w ofercie cenowej podamy na piśmie informacje dotyczące gatunku materiału, wykończenia powierzchni, spoin oraz czyszczenia.
Bibliografia
- Magazyn “Food Safety”. „Higieniczna konstrukcja urządzeń stosowanych w przetwórstwie spożywczym”. 2003. https://www.food-safety.com/articles/4350-hygienic-design-of-equipment-in-food-processing
- Pejanovic, I. i in. “Ocena i normy w zakresie higienicznego projektowania urządzeń spożywczych: przegląd”. Foods (MDPI). 2026. https://www.mdpi.com/2305-6703/6/1/9
- iTeh Standards. “EN 1672-2:2020 Maszyny do przetwórstwa spożywczego – Pojęcia podstawowe – Część 2: Wymagania dotyczące higieny i możliwości czyszczenia”. 2020. https://standards.iteh.ai/catalog/standards/cen/1715042d-5c10-42f1-a5d4-085e5be63885/en-1672-2-2020
- ISO. “ISO 14159:2002 Bezpieczeństwo maszyn – Wymagania higieniczne dotyczące projektowania maszyn”. 2002. https://www.iso.org/obp/ui/#!iso:std:23748:en
- EHEDG. “Kryteria projektowania urządzeń higienicznych (dok. 8)”. https://www.goudsmitmagnetics.com/uploads/pdf/ehedg-doc-eng.pdf
- Normy sanitarne 3-A. “Normy i wytyczne dotyczące projektowania higienicznego”. https://my.3-a.org/Portals/93/Documents/AnnualMeetingsPresentations/May1_Basics_02_HygienicDesignConsiderationsandTechniques.pdf
- Służba Badawcza Parlamentu Europejskiego. “Materiały przeznaczone do kontaktu z żywnością – rozporządzenie (WE) nr 1935/2004”. 2016. https://www.europarl.europa.eu/RegData/etudes/STUD/2016/581411/EPRS_STU(2016)581411_EN.pdf
- Montakon. “Rozporządzenie (WE) nr 1935/2004: Co oznacza to rozporządzenie?” https://www.montakon.nl/en/pageid/EC-1935-2004
- V5 Ultimate. “Przewodnik dotyczący przygotowania projektów urządzeń sanitarnych (3-A i EHEDG)”. https://v5ultimate.com/guides/sanitary-equipment-design-3a-ehedg-readiness
- Reddit, r/IndustrialMaintenance. “Porady dla początkujących specjalistów ds. technologii w przemyśle spożywczym”. 2026. https://www.reddit.com/r/IndustrialMaintenance/comments/1uox342/advice_for_new_food_industry_tech/
- Reddit, r/foodscience. “W jaki sposób producenci żywności czyszczą i dezynfekują swoje zakłady i urządzenia?” 2019. https://www.reddit.com/r/foodscience/comments/bdzzkc/how_do_food_manufacturers_clean_sanitize_their/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL