
Osiem palet wypełnionych, zgrzewanych puszek trafiło do kruszarki. Browar, który je zapakował, przez następny miesiąc wynajmował mobilną linię do napełniania puszek, czekając na dostawę zamiennych ramion stabilizujących, a jego kierownik ds. konserwacji spędził trzy dni w magazynie dystrybutora, ręcznie sprawdzając pięćdziesiąt palet pod kątem nieszczelności. Drugi browar, o którym mowa w tym samym wątku dyskusji, stracił tysiące skrzynek w wyniku wycofania produktu z rynku i ostatecznie musiał całkowicie przebudować swoją zgrzewarkę, wymieniając wszystkie rolki na nowe (r/TheBrewery, 2023).
Żadna z maszyn nie uległa poważnej awarii. Drobne części zużyły się, przekraczając swój okres eksploatacji, nikt nie miał pod ręką części zamiennych, a każda godzina oczekiwania oznaczała zniszczony produkt gotowy lub opóźnienie produkcji. To właśnie stanowi główny argument przemawiający za poważnym traktowaniem kwestii części zamiennych do maszyn pakujących: różnica między linią produkcyjną, która działa, a linią, która stoi, rzadko wynika z samej maszyny. Chodzi o to, czy odpowiednia część znajduje się na półce, czy została zamówiona na czas i czy zamontował ją ktoś, kto wiedział, co sprawdzić.
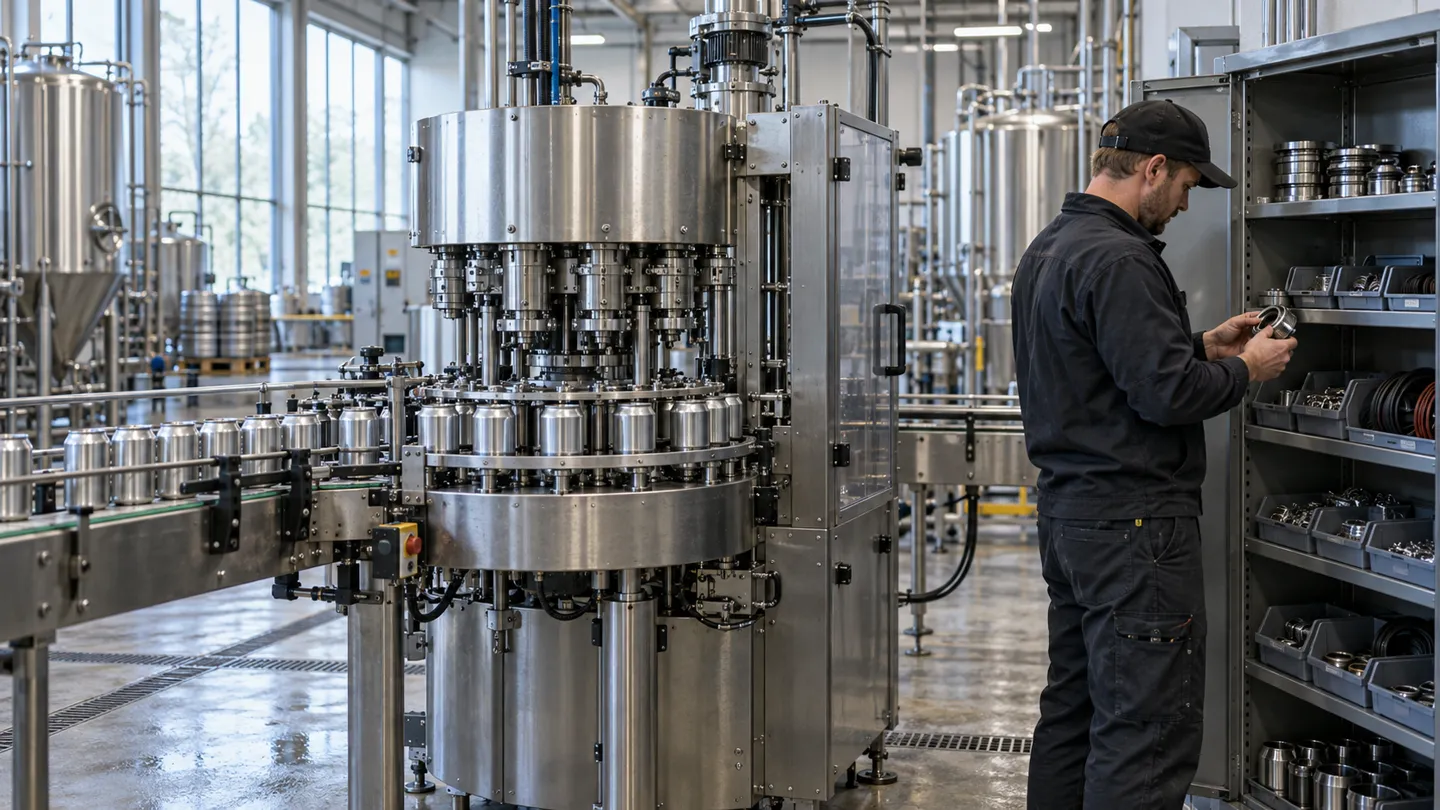
Części zamienne to elementy, które w maszynie pakującej są przeznaczone do wymiany. Rolki zgrzewające i uchwyty w zgrzewarce do puszek. Ślimaki i kubełki wagowe w napełniarce do proszków. Uszczelki tłoka i dysze w napełniarce do płynów. Podkładki chwytaków i palce podające pokrywki w zakręcarkach. Paski, łożyska, czujniki, zawory i uszczelki w całej maszynie. Większość z nich jest na tyle mała, że można ją trzymać w jednej dłoni, a to właśnie one decydują o tym, czy Twoja linia produkcyjna jest aktywem produkcyjnym, czy też bardzo kosztowną rzeźbą.
W niniejszym przewodniku jako przykłady wykorzystano linie do konserwowania i zamykania opakowań, ponieważ to właśnie w tym obszarze najczęściej dochodzi do awarii. Przedstawiona struktura ma zastosowanie również do maszyn do produkcji torebek i kartoniarek – z innymi nazwami części, ale przy zachowaniu tej samej logiki. Kolejność rozdziałów odzwierciedla decyzje, które faktycznie podejmujesz: jaki rodzaj części uległ awarii, kiedy należy ją wymienić, co warto trzymać na półce, jak zamówić pasującą część oraz jak budżet na części zamienne wygląda z perspektywy osoby, która go zatwierdza.
Części zużywające się, części podstawowe i materiały eksploatacyjne
W każdym katalogu części elementy są pogrupowane według funkcji maszyny: podawanie, transport, zgrzewanie, etykietowanie, sterowanie. Takie pogrupowanie ułatwia zakup maszyny. Nie jest jednak zbyt pomocne w określeniu, które elementy będą w końcu wymagały wymiany, ponieważ pojedynczy zespół zgrzewający zawiera uchwyt, który może działać przez lata, oraz uszczelkę, której żywotność nie przekroczy nawet jednej ćwierćdolarówki.
W przypadku części zamiennych kluczowe znaczenie ma sposób, w jaki dana część ulega uszkodzeniu. Części zaprojektowane z myślą o kontakcie, tarciu lub zginaniu zużywają się w trakcie wykonywania swojej pracy. Do tej grupy należą: rolki zgrzewające, uchwyty, zwoje ślimaków, kubełki wagowe, dysze napełniające, uszczelki tłoków, pasy oraz podkładki chwytaków. Od części zaprojektowanych do przenoszenia obciążenia lub przetwarzania danych oczekuje się, że będą działać przez cały okres eksploatacji maszyny: ramy, silniki, napędy, sterowniki PLC, przekładnie. Wymienia się je w razie awarii i monitoruje w ramach kontroli, a nie zgodnie z harmonogramem. Trzecia grupa, czyli materiały eksploatacyjne, takie jak smary i filtry, zużywa się w trakcie samej konserwacji.
| Klasa części | Typowe elementy | Logika wymiany |
|---|---|---|
| Części zużywające się | Rolki łączące, uchwyty, zwoje ślimaka, kubełki wagowe, dysze, uszczelki tłoków, pasy, podkładki chwytakowe | Wymiana na podstawie liczby wykonanych operacji (puszki, cykle) |
| Najważniejsze elementy | Rama, silniki, napędy, sterownik PLC i interfejs HMI, przekładnie, obudowy łożysk | Wymienić w razie awarii; przeprowadzać przeglądy zgodnie z harmonogramem |
| Materiały eksploatacyjne | Środki smarne, filtry, wycieraczki, środki czyszczące | Należy wymieniać przy każdej przeglądzie |
Należy pamiętać o jednym zastrzeżeniu: klasyfikacja zależy od intensywności eksploatacji. Taśma przenośnikowa na linii pracującej w systemie trzyzmianowym, transportująca 45 puszek na minutę, jest częścią zużywającą się. Ten sam pas w maszynie półautomatycznej, pracującej kilka godzin dziennie, traktowany jest jak element podstawowy. Warianty specjalistyczne, takie jak chwytaki do zakręcania nakrętek zabezpieczających przed dziećmi lub elementy stykowe ze stali nierdzewnej 316 przeznaczone do zastosowań farmaceutycznych, podlegają zasadom klasyfikacji części zużywających się obowiązującym dla danej rodziny produktów, przy czym wymagana jest dodatkowo bardziej szczegółowa dokumentacja materiałowa. W przypadku niejasności co do klasyfikacji decydująca jest lista części zużywających się zawarta w instrukcji obsługi maszyny.
Kiedy wymienić: liczy się liczba cykli, a nie terminy kalendarzowe
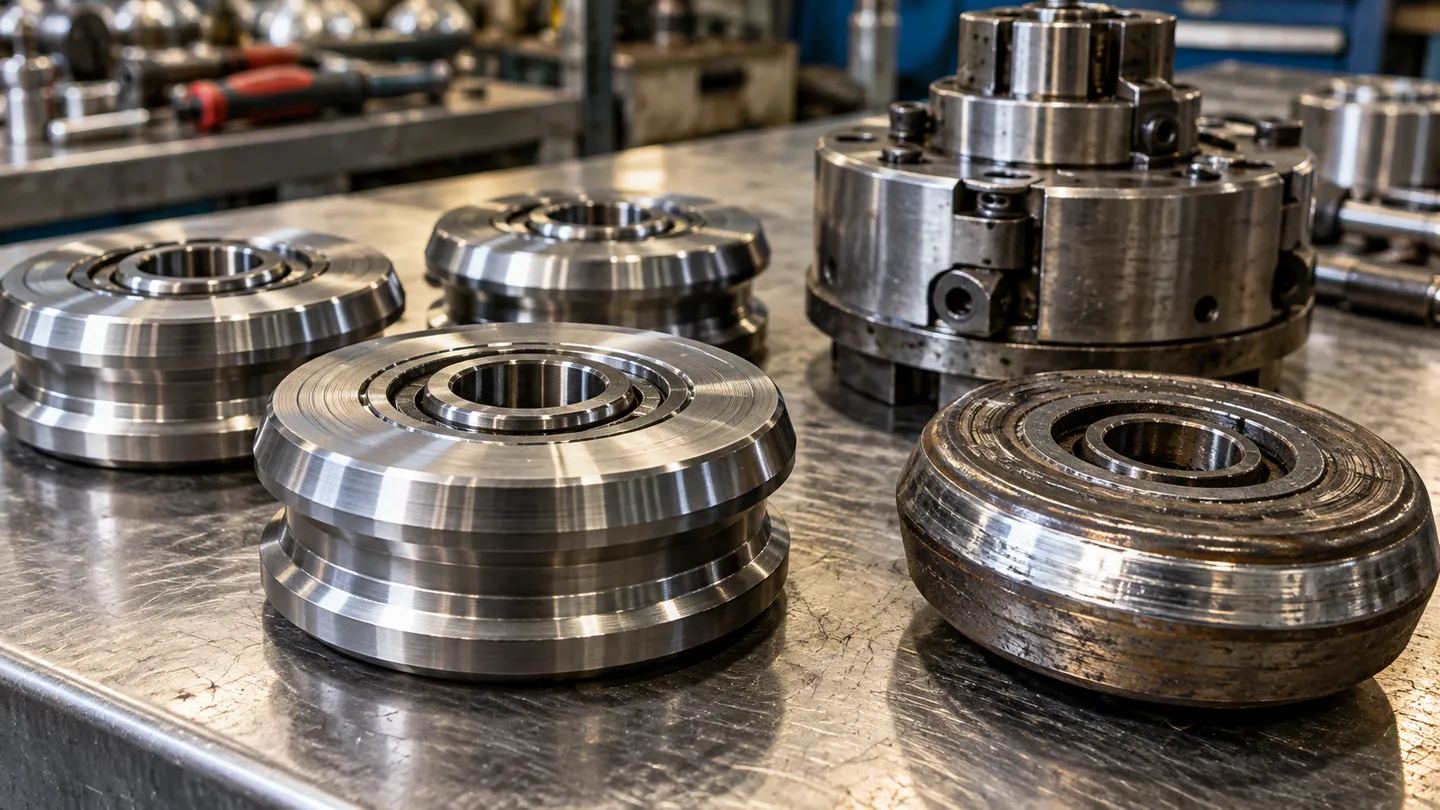
Najdroższym nawykiem w zarządzaniu częściami zamiennymi jest wymiana oparta na terminach kalendarzowych. Harmonogram przewidujący “wymianę rolek co kwartał” opiera się jednocześnie na dwóch założeniach: zakłada określoną wielkość produkcji oraz przewiduje żywotność konkretnej zakupionej części. Gdy którekolwiek z tych założeń okaże się błędne, dochodzi albo do wyrzucenia części, które mogłyby jeszcze służyć, albo do całkowitego zużycia części. Oba scenariusze wiążą się z kosztami, a ten drugi może oznaczać utratę całej palety produktu.
Cykle wymiany liczy się w puszkach, a nie w miesiącach
Żywotność części zużywających się mierzy się ilością wykonanej pracy: zgrzanych puszek, napełnionych opakowań, dokręconych nakrętek. Liczy się więc liczba, a wyniki te zmieniają się w zależności od warunków eksploatacji. Ta sama maszyna, która kiedyś przetworzyła ponad 3 miliony puszek na jednym zestawie rolek zgrzewających, obecnie wymaga wymiany rolek co 1,2–1,5 miliona puszek, a jedyną zmianą w maszynie był sposób jej obsługi.
Trwałość wałka zgrzewającego w jednej pięciogłowicowej zgrzewarce obrotowej
3,000,000+
liczba puszek w zestawie, historia
1,2–1,5 miliona
liczba puszek w zestawie, aktualny dziennik
Ta sama maszyna, wydajność 46–47 puszek na minutę. Dane dotyczące produkcji browarów pochodzą z r/TheBrewery, 2023 r.
Co wpływa na zmianę przedziału? Zmieniają się partie pokrywek i końcówek, a przejście na inny typ pokrywki może wymagać zupełnie innych parametrów rolek i uchwytów. Zwiększa się prędkość linii produkcyjnej. Mogą zmieniać się dostawcy puszek lub elementów zamknięcia. Każdy z tych czynników wpływa na liczbę cykli, po której zużyta część zaczyna powodować wady. Praktycznym rozwiązaniem jest śledzenie puszek w taki sam sposób, jak śledzi się partie: należy zainstalować licznik na zgrzewarce, rejestrować liczbę cykli przy każdej wymianie wałka, zacząć od ostrożnie ustalonego przedziału, a następnie dostosować go do własnych danych w ciągu pierwszego kwartału.
Jedynie analiza konstrukcji jest ostatecznym arbitrem
Zarówno harmonogramy, jak i przeczucia ustępują miejsca pomiarom. Rozcinanie szwu polega na rozcięciu gotowej puszki i zmierzeniu kluczowych parametrów: grubości w pierwszej i drugiej operacji, wysokości szwu, pogłębienia, zaczepu korpusu oraz zaczepu pokrywy. Częstotliwość pomiarów to kwestia, co do której żadne dwa zakłady nie są zgodne. Jedna linia produkcyjna wykorzystująca szew typu Angelus sprawdza szerokość i wysokość szwu co 30 minut, a pełne rozcinanie przeprowadza co 4 godziny, podczas gdy inne zespoły rozcinają szew przy uruchomieniu linii oraz raz na paletę (r/TheBrewery, 2019). Częstotliwość ma mniejsze znaczenie niż dyscyplina: należy dokonać pomiaru przed wymianą części i po niej, aby upewnić się, że część ta rzeczywiście usunęła usterkę.
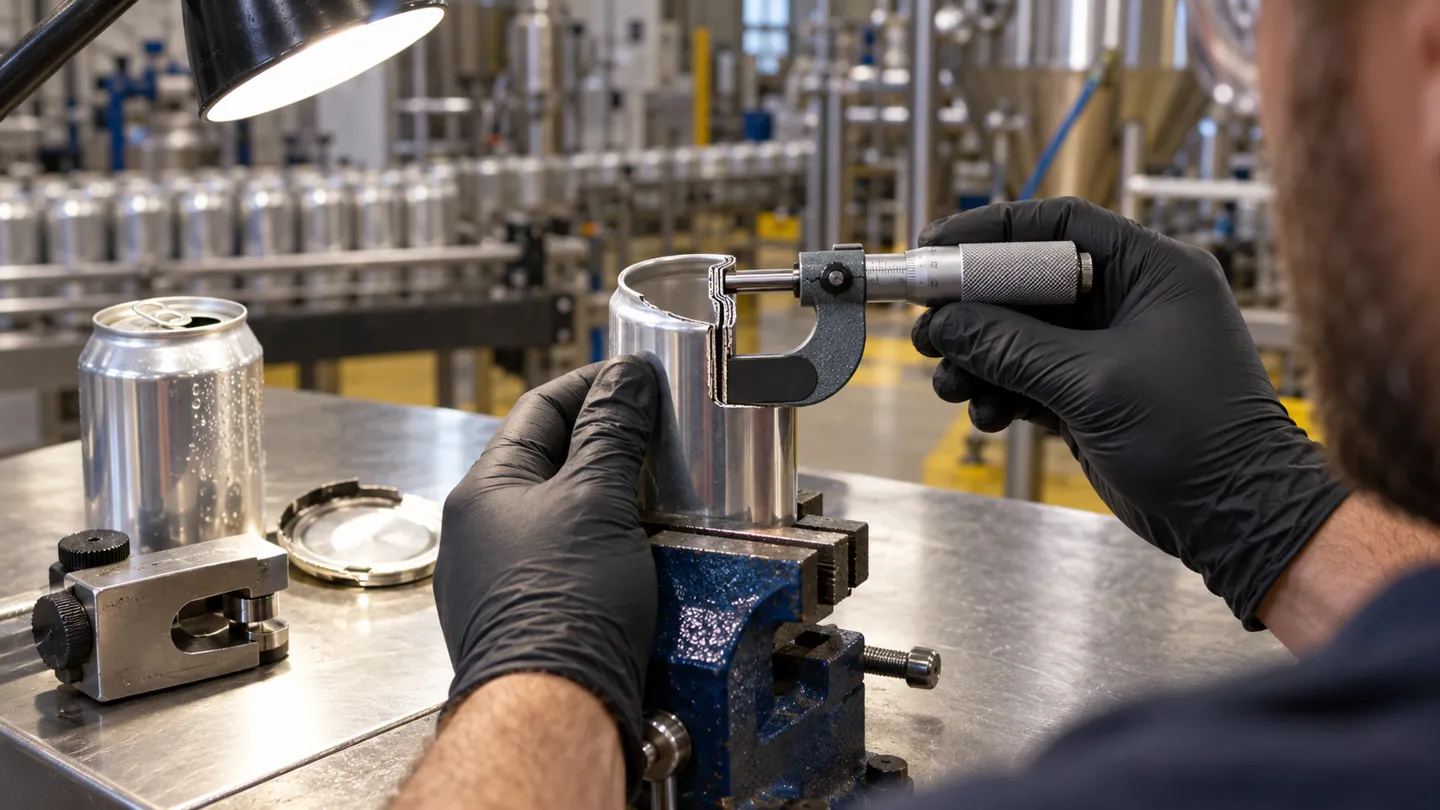
Testy obciążeniowe służą do sprawdzania, ale nie stanowią certyfikacji. Kąpiel w gorącej wodzie o temperaturze 75°C jest powszechnie stosowaną metodą sprawdzania, czy produkt spełnia wymagania, jednak w jednym z rzeczywistych przypadków puszki, które przeszły tę próbę, nadal przeciekały na dalszym etapie procesu u dystrybutora (r/TheBrewery, 2023). Traktuj kąpiele i kontrole wzrokowe jako narzędzia przesiewowe. Decydujące znaczenie mają wyniki demontażu.
Pułapka kalendarzowa: harmonogram wymiany co kwartał niejawnie zakłada zarówno wielkość produkcji, jak i okres użytkowania części. Gdy zmienia się prędkość linii produkcyjnej, partia pokrywek lub dostawca, kalendarz przestaje być miarodajny. Zamiast tego należy liczyć puszki i kierować się wynikami pomiarów przeprowadzonych podczas demontażu przy podejmowaniu decyzji o wymianie.
Sygnały awarii, które wyprzedzają każdy harmonogram
Niektóre elementy sygnalizują zużycie w okresach między planowymi przeglądami, a umiejętność rozpoznawania tych sygnałów jest cennym atutem w zakresie konserwacji. Zużyty uchwyt ma tendencję do rysowania ścianki puszki tuż poniżej zaczepu korpusu; jeden z browarów ustalił, że wycieki w mniej więcej jednej na dziesięć puszek wynikały właśnie z tego śladu i naprawił problem w ciągu około dwóch godzin, wymieniając zespół ramienia obrotowego i uchwytu (r/TheBrewery, 2023). Sposób sprawdzenia: przesuń paznokciem po ściance puszki poniżej zgrzewu na gotowych puszkach. Linie nacięć dotyczą korpusu, a nie pokrywki.
Powolne wycieki pneumatyczne są cichsze i bardziej podstępne. Siłownik podnoszący, z którego ulatnia się powietrze, może sporadycznie spadać poniżej ciśnienia wymaganego przez połączenie, powodując sporadyczne wycieki, których losowe kontrole nigdy nie wykryją, podczas gdy wskaźnik awaryjności rośnie wraz ze zużyciem uszczelki (r/TheBrewery, 2019). Sposób postępowania: należy spryskać siłownik i elementy złączne wodą z mydłem, przeprowadzając kilka cykli pracy na sucho i obserwując, czy nie pojawiają się pęcherzyki powietrza, jednocześnie obracając wał cylindra, ponieważ niektóre uszczelki przeciekają wyłącznie w jednym położeniu. Zaschnięte pozostałości produktu na uszczelce płyty podnoszącej działają jak papier ścierny, dlatego czyszczenie stanowi część kontroli.
Na koniec zwróć uwagę na ruch poszczególnych elementów. Narzędzie do zgrzewania musi wykonać co najmniej trzy pełne obroty, prawidłowo przylegając do puszki; narzędzie, które przestaje podążać za puszką, pozostawia pod pokrywką fałdy, przez które wycieka zawartość (r/TheBrewery, 2023). Należy ręcznie sprawdzić luz boczny w łożyskach narzędzi oraz wsłuchać się w odgłosy podczas pracy: hałas łożysk pochodzący z wrzeciona lub stosów taśm stanowi bardziej wiarygodny wczesny sygnał ostrzegawczy niż jakikolwiek kalendarz.
Trzy kontrole w terenie pomiędzy planowanymi demontażami
Znaki punktacji poniżej szwu
W przypadku gotowych puszek przesuń paznokciem po ściance puszki poniżej zaczepu korpusu. Linie nacięć wskazują na uchwyt, a nie na pokrywkę.
Powolne wycieki powietrza
Spłucz siłownik podnośnika i elementy mocujące wodą z mydłem, przeprowadzając kilka cykli na sucho i obracając przy tym wał cylindra.
Hałas i luz łożyska
Sprawdź ręcznie, czy łożyska narzędzi nie mają luzu poprzecznego, a podczas pracy na obrotach wsłuchaj się w odgłosy: hałas z łożysk to najwcześniejszy sygnał ostrzegawczy, jaki możesz otrzymać.
Co warto mieć w zapasie: trzypoziomowy plan dotyczący części zamiennych
Nie da się magazynować wszystkiego, ale nie należy też nie magazynować niczego. Zasada selekcji opiera się na dwóch pytaniach dotyczących każdej części: jak często ulega awarii i ile czasu zajmuje dostarczenie zamiennika. Obie odpowiedzi są dobrze udokumentowane w tej branży. Branżowe dane dotyczące konserwacji wskazują, że około 60% nieplanowanych przestojów wynika ze zużytych uszczelek, zanieczyszczonych czujników i zacięć produktu, a także podają realistyczne terminy dostaw: od 2 do 4 tygodni w przypadku specjalistycznych uszczelek do maszyn napełniających, od 3 do 6 tygodni w przypadku niestandardowych rolek do etykieciarek oraz od 4 do 8 tygodni w przypadku komponentów programowalnych, takich jak napędy i sterowniki PLC (OxMaint, 2026). To samo źródło szacuje, że koszt przestoju wynosi $22 000 za każdą godzinę przestoju linii pakującej, uwzględniając utracone zyski z produkcji, koszty pracy oraz niedostarczone przesyłki, przy czym przeciętna linia odnotowuje 47 nieplanowanych przestojów tygodniowo.
To właśnie ta druga liczba stanowi podstawę do ustalania cen na półce z częściami zamiennymi. Oto wynikająca z tego trójstopniowa struktura cenowa.
Podstawowe informacje na temat ekonomiki przestojów
$22,000
szacowany koszt jednej godziny przestoju linii pakującej
60%
nieplanowane zatrzymania wynikają ze zużycia uszczelek, zanieczyszczenia czujników oraz zatorów spowodowanych produktem
47
nieplanowane przestoje w tygodniu na przeciętnej linii pakującej
Dane dotyczące konserwacji w przemyśle, OxMaint, 2026 r.
Poziom 1: Części zużywające się, które należy liczyć i magazynować
Przelicz cykle wymiany z poprzedniej sekcji na ilości zapasowe. Prędkość linii pomnożona przez liczbę zmian daje liczbę puszek dziennie, a ustalony odstęp między rolkami daje liczbę puszek na jedną wymianę; podzielenie jednej wartości przez drugą daje liczbę tygodni, na które wystarcza jeden zestaw. W przypadku linii o wydajności około 45 puszek na minutę, przy odstępie między wymianami rolek wynoszącym od 1,2 do 1,5 miliona puszek jeden zestaw rolek wystarcza na około trzy do czterech tygodni ciągłej pracy, więc zapas dwóch zestawów stanowi uzasadniony punkt wyjścia, dopóki własne dane operacyjne nie doprecyzują tej liczby. W przypadku maszyn napełniających standardem branżowym jest stosowanie dwóch do trzech kompletnych zestawów uszczelnień na maszynę (OxMaint, 2026).
Jeśli prowadzisz nowo powstałą fabrykę konserw i kupujesz swoją pierwszą maszynę, zacznij od prostszego rozwiązania: skorzystaj z zestawu dostarczanego wraz z maszyną, dodaj jeden dodatkowy komplet najszybciej zużywających się elementów i poczekaj, aż dane z pierwszego kwartału produkcji wskażą, co należy poprawić. Środki wydane na dwa lub trzy odpowiednie dodatkowe elementy zużywające się to najtańsze ubezpieczenie, jakie kiedykolwiek kupisz.
Poziom 2: Sytuacje krytyczne, które szybko analizujesz i w których szybko wydajesz polecenia
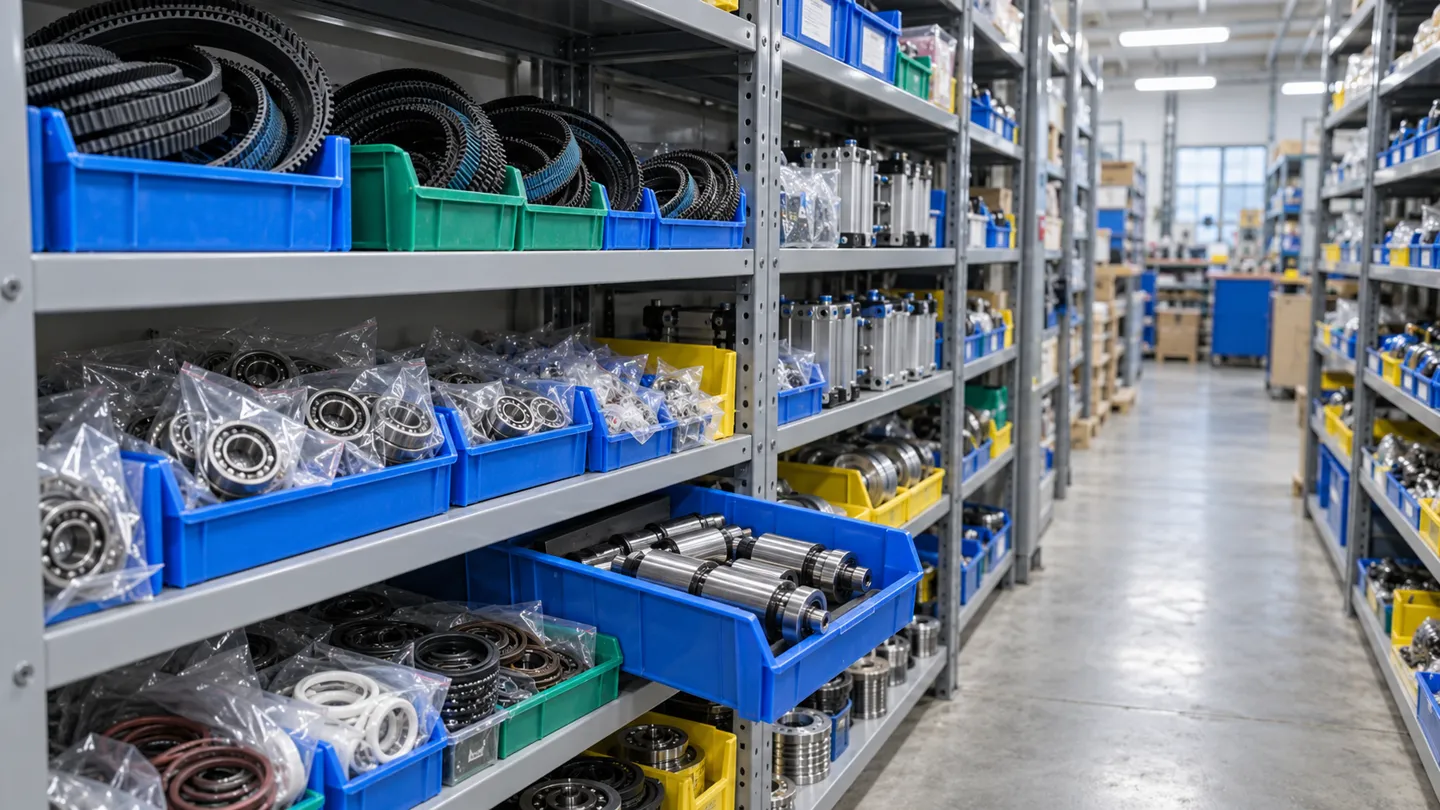
Drugą kategorię stanowią części, które psują się rzadko, ale gdy już do tego dojdzie, powodują całkowite zatrzymanie produkcji: zespoły uchwytów i ramion obrotowych, głowice uszczelniające indukcyjne, czujniki, serwonapędy, elementy sterowników PLC. Zasada dotycząca utrzymywania zapasów, wynikająca z praktyki konserwacyjnej, jest jednoznaczna: należy utrzymywać zapasy każdej części, której czas realizacji przekracza dwa tygodnie i której awaria może spowodować zatrzymanie linii produkcyjnej (OxMaint, 2026). W przypadku wszystkich krótszych terminów należy uzgodnić z dostawcą zobowiązanie dotyczące czasu realizacji zamiast magazynować część oraz zapewnić co najmniej jeden zapasowy silnik na każdą maszynę o krytycznym znaczeniu (OxMaint, 2026).
Przedstawiając tę kwestię kierownictwu, należy oszacować koszt alternatywnego rozwiązania. Zapasowy moduł PLC, którego czas realizacji wynosi od 4 do 8 tygodni, kosztuje od kilkuset do kilku tysięcy dolarów. Przerwa w pracy linii trwająca jeden dzień to szacunkowy koszt $22 000 na godzinę (OxMaint, 2026). Półka poziomu 2 nie wiąże się z kosztami magazynowania zapasów. Stanowi ona zabezpieczenie produkcji, którego cena stanowi zaledwie ułamek wartości ryzyka.
Co powinien zawierać zestaw „First-Order” i jak go otrzymać
Zestawy różnią się w zależności od rodziny maszyn, a każdy dostawca warty zaufania dokładnie poinformuje cię, co zawiera zestaw do twojej maszyny. Zestaw do zgrzewania puszek składa się głównie z zestawu rolek, uchwytu, zestawów uszczelek cylindrycznych oraz pasów i łożysk odpowiedzialnych za przemieszczanie puszki. Zestaw do napełniania proszkiem składa się głównie ze ślimaka, zestawów kubełków wagowych, dysz i uszczelek tłokowych. Zestaw do zakręcania puszek składa się głównie z podkładek chwytakowych, palców podających pokrywki oraz pasów napędowych. Równie ważne jak zawartość zestawu jest odpowiednie wyczucie czasu: momentem na sfinalizowanie zamówienia na ten zestaw jest dzień podpisania umowy na maszynę, kiedy to zestaw, numery części i rysunki techniczne można uwzględnić w jednym zamówieniu po najlepszej cenie, jaką kiedykolwiek uda się uzyskać.
Dyscyplina przy odbiorze zamyka cały cykl. Po dostarczeniu należy sprawdzić numery katalogowe elementów z listą przewozową. Należy wymagać certyfikatów materiałowych tam, gdzie ma to znaczenie – np. stali nierdzewnej 316 dla części mających kontakt z produktem oraz gatunków stali matrycowej dla rolek zgrzewających i uchwytów. Przed umieszczeniem jakiegokolwiek elementu na półce należy ręcznie obrócić każde łożysko i przeprowadzić próbę pracy na sucho ruchomych części, ponieważ wykrycie wadliwej części zamiennej w magazynie nic nie kosztuje, a ta sama wada wykryta podczas zmiany linii produkcyjnej kosztuje całą zmianę.
| Komponent | W jaki sposób to zawodzi | Przedział do śledzenia | Sygnał polowy | Poziom zapasów |
|---|---|---|---|---|
| Rolki do zgrzewania | Zużycie stykowe, wżery | Miliony puszek w zestawie (na początek ostrożne szacunki: 1,2–1,5 mln) | Odchylenie pomiaru szwu, zakłócenia przy dużej prędkości | Poziom 1 |
| Zespół suwaka | Punktacja, zużycie powierzchni czołowej | Miliony puszek; kontrola za pomocą rolek | Ślady nacięć poniżej zaczepu korpusu; ~1 na 10 przypadków nieszczelności | Poziom 2 (montaż) |
| Siłowniki podnosząco-uszczelniające | Zużycie uszczelki wewnętrznej | Na podstawie kontroli | Przecieki sporadyczne; pęcherzyki powstające podczas testu pianowego | Poziom 2 |
| Ślimak śrubowy | Zużycie krawędzi spowodowane przez produkt | Dane dotyczące liczby puszek lub godzin pracy na maszynę napełniającą | Odchylenie masy napełnienia | Poziom 1 |
| Kubły wagowe | Zużycie, osadzanie się pozostałości produktu | Zgodnie z danymi dotyczącymi wypełniaczy | Raporty dotyczące odchyleń masy | Poziom 1 |
| Podkładki chwytakowe, palce podające pokrywę | Zużycie stykowe | Dane dotyczące liczby cykli na jedną zakrętarkę | Przechylone pokrywy, zacięcia na podajniku | Poziom 1 |
| Paski, łożyska standardowe | Zmęczenie | Na podstawie kontroli | Hałas, drgania | Poziom 1 (zakupy lokalne) |
| Czujniki, napędy, części do sterowników PLC | Awaria instalacji elektrycznej | Nieprzewidywalny | Alarmy, usterki sporadyczne | Poziom 2 (zasada czasu realizacji) |
Macierz jest narzędziem służącym do ustalania priorytetów, a nie nakazem dotyczącym stanu magazynowego. W przypadku półautomatycznej produkcji jednoszmytowej można utrzymywać jeden zestaw części poziomu 1 na półce i opierać się na uzgodnionym z dostawcą terminie realizacji dla wszystkich pozostałych elementów, podczas gdy w przypadku szybkiej linii produkcyjnej pracującej w systemie trójzmianowym liczba części poziomu 1 jest dwukrotnie większa. Punktem odniesienia jest lista części zamiennych zalecanych w instrukcji obsługi maszyny; macierz określa kolejność, w jakiej należy je nabywać.
Zanim zatwierdzisz jakikolwiek budżet na części, sprawdź pięć rzeczy:
Kontrola części zamiennych przed złożeniem zamówienia
- Liczba jednostek poziomu 1 jest przeliczana na podstawie Twojego własnego licznika, a nie na podstawie kalendarza
- Lista poziomu 2 jest zgodna z zasadą dwutygodniowego okresu realizacji
- Zawartość zestawu jest ściśle powiązana z zamówieniem maszyny wraz z numerami części i rysunkami
- Przyjmowanie czeków wiąże się z przypisaniem właściciela (certyfikaty materiałowe, numery części, cykl suchy)
- Protokoły demontażu i inwentaryzacji są przechowywane w jednym miejscu, z którego faktycznie korzysta zespół ds. konserwacji
To właśnie w tym momencie dostawca albo zdobędzie zamówienie na maszynę, albo nie. W firmie Levapack stosujemy praktykę traktowania zestawu jako części maszyny: każda dostarczana przez nas linia do konserwowania zawiera zestaw części zamiennych obejmujący materiały eksploatacyjne podatne na zużycie oraz podstawowe elementy funkcjonalne; nasze komponenty elektryczne pochodzą od takich marek jak Omron, SEW i Schneider, dzięki czemu Państwa zespół może również pozyskać zamienniki na miejscu, a zanim jakakolwiek zgrzewarka opuści fabrykę, przetestowujemy ją przy użyciu Państwa rzeczywistych puszek w ponad 100 kolejnych cyklach i przesyłamy Państwu film z testu. Zestaw, numery katalogowe części oraz rysunki techniczne są dostarczane wraz z maszyną, a części zużywające się, których dotyczą, są objęte naszą zestawy części zamiennych i obsługa posprzedażowa przez pierwszy rok objęty gwarancją.
Jak zamówić części, które naprawdę pasują
Większość zamówień na niewłaściwe części nie wynika z błędów dostawców. Są to błędy informacyjne popełniane w momencie składania zamówienia. Kompletne zapytanie o części powinno zawierać trzy elementy: tabliczkę znamionową maszyny z modelem i numerem seryjnym, rysunek lub numer katalogowy potrzebnego elementu oraz warunki pracy, w jakich musi on funkcjonować, czyli prędkość linii produkcyjnej, rodzaj puszki i pokrywki, produkt oraz zakres temperatur. Numer seryjny ma większe znaczenie, niż się powszechnie uważa. To właśnie on pozwala dostawcy dopasować dokładnie odpowiednią wersję maszyny, a nie tylko najbliższy model z katalogu.
Wybór dostawcy to kwestia stopniowa, a nie zero-jedynkowa. Producenci oryginalnego wyposażenia mają rację, twierdząc, że precyzja ma znaczenie; producent zgrzewarek, taki jak Ferrum, podkreśla, że jego części zamienne są zaprojektowane zgodnie z tymi samymi standardami precyzji, co oryginalna maszyna (Żelazo). Niezależne hurtownie części rozwiązują inny problem: dostępność i szeroki asortyment, a niektóre z nich mają w magazynie ponad 2 500 różnych części do maszyn pakujących różnych typów (Kwalyti). Obie są przydatne. Sztuka polega na tym, by wiedzieć, która podklasa należy do którego kanału.
| Poziom zaopatrzenia | Co należy sprawdzić | Najlepsze dla | Uważaj na |
|---|---|---|---|
| Oryginalny produkt OEM | Zgodność numeru seryjnego, fabryczny numer części | Elementy o kluczowym znaczeniu dla szczelin: rolki, uchwyty, elementy sterujące | Najdłuższe terminy realizacji zamówień na modele wycofane z produkcji |
| Certyfikowana zgodność | Rysunek techniczny, certyfikaty materiałowe (gatunek stali matrycowej, stal nierdzewna 316), tolerancje wymiarowe | Materiały eksploatacyjne o dużym zużyciu w dużych ilościach, wycofane z produkcji części oryginalne | Dostawcy, którzy nie są w stanie przedstawić certyfikatu materiałowego |
| Norma ogólna | Zgodność z danymi katalogowymi (przekrój paska, kod łożyska) | Paski, łożyska, elementy pneumatyczne, elementy złączne | Zastępowanie części generycznych w miejscach o kluczowym znaczeniu dla szwu |
Tabela ta rozstrzyga spór dotyczący wyboru między częściami oryginalnymi a zamiennikami z punktu widzenia codziennej praktyki zespołów serwisowych. Części o krytycznym znaczeniu dla szczelności oraz części mające kontakt z produktem, czyli rolki, uchwyty i wszystko, co styka się z żywnością, wymagają stosowania części oryginalnych (OEM) lub certyfikowanych części kompatybilnych wraz z dokumentacją materiałową. Standardowe elementy przekładni i układu napędowego są towarami masowymi; przepłacanie za markowe łożysko o tym samym kodzie, które trzech producentów wytwarza w identyczny sposób, nikomu nie służy. Jedna zasada jest bezwzględna: uszczelka mająca kontakt z produktem bez certyfikatu materiałowego nie może zostać zamontowana w maszynie, niezależnie od wysokości rabatu.
W przypadku maszyn wycofanych z produkcji ta sama logika jest rozwijana o kolejny krok. Gdy producent OEM przestaje dostarczać daną część, podstawą zamówienia stają się rysunek techniczny i specyfikacja materiałowa, a przed złożeniem zamówienia na partię przeprowadzany jest próbny montaż pierwszego egzemplarza oraz weryfikacja poprzez demontaż. Dystrybutorzy mogą zastosować tę samą strukturę po stronie podaży: należy uzupełniać asortyment katalogowy zgodnie z trzema poziomami magazynowania omówionymi w poprzedniej sekcji, a rysunki techniczne wraz z certyfikatami materiałowymi powinny stanowić minimalny wymóg dla każdej kompatybilnej części, którą odsprzedają.
Prześlij firmie Levapack tabliczkę znamionową swojej maszyny oraz numer katalogowy potrzebnej części, a nasi inżynierowie sprawdzą przed złożeniem zamówienia, czy część pasuje, przedstawią certyfikaty materiałowe oraz podadzą czas realizacji.
Sprawdź, czy moja część pasujeEkonomiczne aspekty zarządzania częściami zamiennymi
Przejrzyj jeszcze raz fakty przedstawione w tym przewodniku, a zobaczysz, że układają się one w spójną całość. Części zużywające się mają określoną żywotność, która zmienia się w zależności od warunków: wydajność zestawu rolek, która wynosiła 3 miliony puszek, spadła do 1,2–1,5 miliona, mimo że nikt nie dokonał żadnych zmian w maszynie. Niezauważone odchylenie od normy nie jest abstrakcją: spowodowało zniszczone palety, konieczność wynajęcia mobilnych urządzeń do pakowania puszek na miesiąc oraz co najmniej jedną akcję wycofania produktu z rynku. Przestój linii produkcyjnej kosztuje szacunkowo $22 000 na godzinę, a większość tych przestojów wynika z awarii części na tyle małych, że mieszczą się w jednej dłoni (OxMaint, 2026).
Wniosek jest taki, że budżet na części zamienne nie stanowi pozycji kosztowej. Jest to koszt zabezpieczenia produkcji przed znanym i oszacowanym rodzajem awarii, a podobnie jak w przypadku każdego ubezpieczenia, jest on najniższy w dniu zakupu maszyny. To właśnie w tym momencie masz pełną siłę przetargową w kwestii zawartości zestawu, cen części zamiennych, dokumentacji oraz wytycznych dotyczących okresów wymiany, ponieważ dostawca bardziej zależy na tym zamówieniu niż na dostawie części w trzecim roku eksploatacji.
Warto więc traktować proces zakupów jako jedną całość, a nie cztery odrębne negocjacje: maszyna, zestaw części zamiennych, numery katalogowe i rysunki techniczne, okresy wymiany części – wszystko w ramach jednej umowy. Dystrybutorzy i firmy handlowe mogą przekształcić tę samą strukturę w usługę: wyposażajcie linie produkcyjne klientów zgodnie z trzema poziomami, a jednorazowa sprzedaż maszyny zamieni się w stałą współpracę w zakresie części zamiennych.
Trzy pytania, które należy zadać każdemu dostawcy maszyn pakujących przed podpisaniem umowy: Co dokładnie zawiera zestaw części zamiennych? Jaki jest czas realizacji zamówienia na części zużywające się? I kto reaguje oraz jak szybko, gdy linia produkcyjna się zatrzyma?
W ten sposób sami budujemy linie do konserwowania: niezależnie od tego, czy zamawiasz pojedynczą zgrzewarkę, czy kompletną linię, w ramach tego samego zamówienia podajemy wycenę zestawu części zamiennych, dokumentację dotyczącą części zużywających się oraz rysunki techniczne – i właśnie w ten sposób nasze możliwości dostosowania poszczególnych maszyn i całych linii produkcyjnych są zorganizowane. Jeśli porównujesz dostawców, poproś ich o udzielenie pisemnych odpowiedzi na trzy powyższe pytania. Ich odpowiedzi powiedzą Ci więcej o dostępności usług w ciągu najbliższych pięciu lat niż cokolwiek zawartego w ich broszurze.
Dodaj zestaw części zamiennych do zamówienia maszyny
Poinformuj firmę Levapack, co pakujesz i z jaką prędkością pracuje Twoja maszyna. W ramach jednego zamówienia przedstawiamy wycenę maszyny, zestawu części zużywających się, numerów katalogowych oraz rysunków technicznych, a każda zgrzewarka jest testowana z użyciem Twoich rzeczywistych puszek przed wysyłką.
Cytat z „My Line”Bibliografia
- OxMaint. “Konserwacja maszyn pakujących na linii produkcyjnej”. 2026. https://oxmaint.com/industries/manufacturing-plant/packaging-machine-maintenance-production-line
- r/TheBrewery (u/hoovus9 i in.). “Problemy z maszyną do zgrzewania czy wadliwe puszki?”. Reddit, 2023. https://www.reddit.com/r/TheBrewery/comments/yxcx8p/seamer_issues_or_defective_cans/
- r/TheBrewery (u/ShootsieWootsie i in.). “Częstotliwość pobierania próbek przez zgrzewarkę”. Reddit, 2019. https://www.reddit.com/r/TheBrewery/comments/bw1l2k/can_seamer_sampling_rates/
- Plan It Packaging. “Prawdziwy koszt czekania: dlaczego części zamienne mają znaczenie w procesach pakowania żywności”. 2026. https://www.planitpackaging.com/blog/the-true-cost-of-waiting-why-spare-parts-matter-in-food-packaging-operations
- Ferrum AG. “Oryginalne części zamienne Ferrum do Twojej zgrzewarki do puszek”. https://www.ferrum.net/en/service/pa/spare-parts.php
- Kwalyti. “Części i naprawa urządzeń do pakowania”. https://www.kwalyti.com/collections/replacement-parts


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL