
「衛生設計」とは実際には何を意味するのか
1日に数万缶を処理する充填機は、毎晩、苛性アルカリの泡で覆われてしまいます。製品が残した汚れや、泡によって剥がれ落ちた汚れは、どこかに溜まってしまうものです。もし機械の中にそれらが潜む場所があれば、どんなに清掃を徹底しても取り除くことはできません。これこそが、衛生設計が存在する理由であり、解決すべき問題なのです。.
「衛生設計」とは、製品と接触するすべての表面を効果的に洗浄でき、残留物が完全に排出され、細菌が定着する場所がないように機器が設計されていることを意味します。衛生性は、後付けで施されるものではなく、形状や材質に組み込まれているものです。本記事では、食品加工機械、具体的には工場における充填、シーミング、缶詰ラインについて取り上げます。レストランの厨房の衛生管理は別の話題であり、本記事では扱いません。.
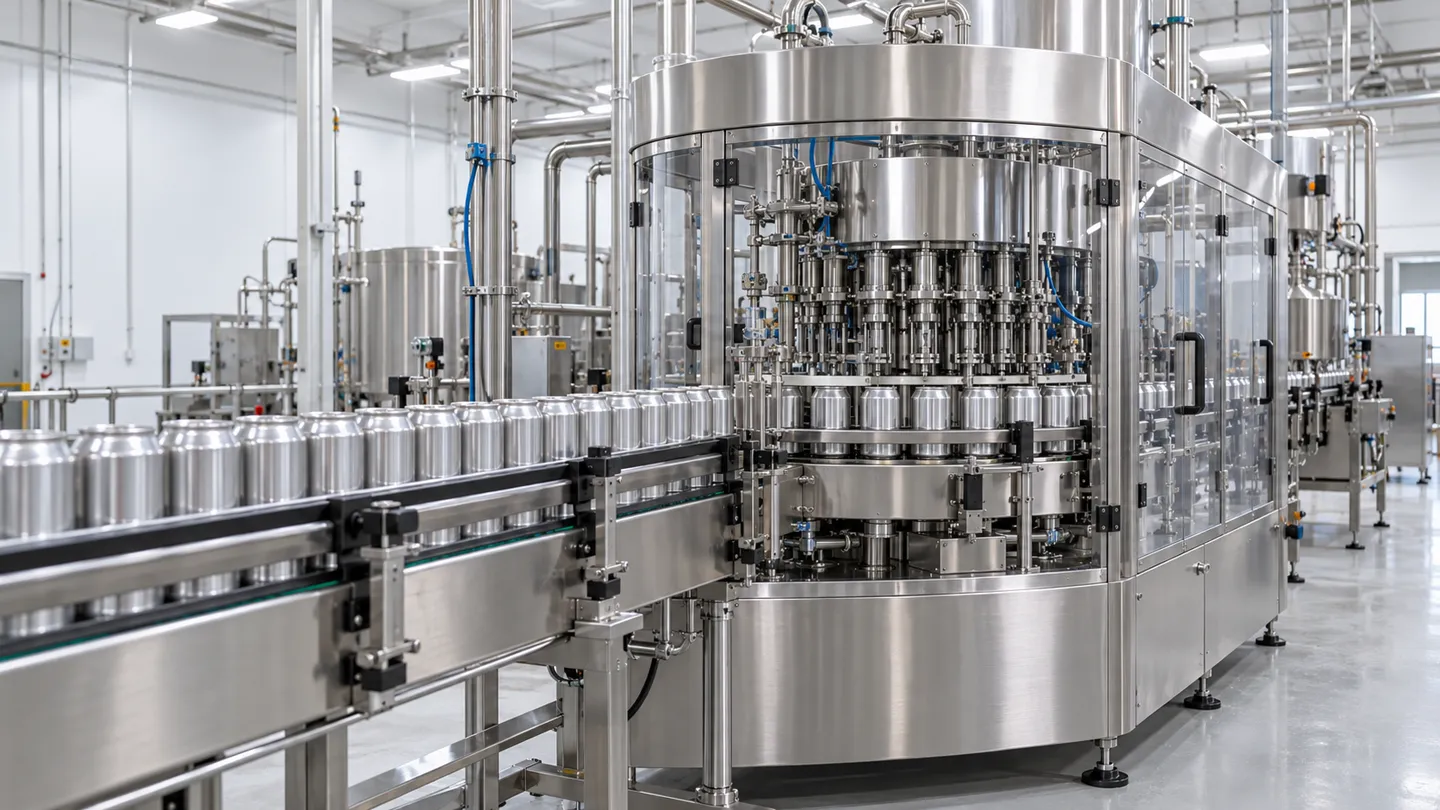
その影響は具体的です。食品の微生物汚染は多大なコストを伴い、その中でもリコールは最もコストのかかる問題です(『食品安全マガジン』, (2003年)。洗浄が困難な設備は、切り替え作業のたびに時間を要し、監査の期間を長引かせ、生産ラインの稼働速度を知らず知らずのうちに制限してしまいます。汚染管理こそがこの分野が存在する理由であり、コストこそが購入者が重視すべき理由なのです。.
これを裏付ける規格の枠組みが存在する。欧州では、EN 1672-2 が食品加工機械の衛生および洗浄性に関する要件を定めている。その正式名称は「食品加工機械。基本概念。第2部:衛生および洗浄性に関する要件」である(iTeh規格, 2020)。ISO 14159は、機械の設計に関する衛生要件をより広範に規定している(国際標準化機構, 2002)。EHEDGガイドラインは、これらの要件を検証可能な設計基準に落とし込んでいます。3-A規格も、米国の乳製品関連機器について同様の取り組みを行っています。EUでは、食品と接触する材料については、規則(EC)第1935/2004号が規定しています(欧州議会調査局, (2016年)。これらはいずれもマーケティング用のバッジではありません。これらは設計上の要件であり、機械の4つの箇所――そこが衛生管理の成否を分ける鍵となる――に基づいて策定されたものです。.
機械に息づく衛生:4つの設計レイヤー
原則リストは口にするのは簡単ですが、実際に適用するのは難しいものです。引用文や監査結果について考える際、より手っ取り早い方法は、それを4つの層のいずれかに位置づけることです。加工機械に関する衛生設計上のあらゆる決定は、必ずそのうちの1つに当てはまります。.
| レイヤー | 制御対象 | 誤った判断がもたらす代償 |
|---|---|---|
| 1. 材料 | 製品や洗浄用化学薬品に接触するものは何ですか | 腐食、製品の異味・異臭、食品接触適合性の不備 |
| 2. 幾何学 | 残留物や液体がどこかに隠れている可能性があるかどうか | いかなる清掃スケジュールでも手が届かない恒久的な隠れ家 |
| 3. フィット感の調整 | その機械が、御社の工場での実際の洗浄方法に合っているかどうか | 手作業による手直し、あるいは洗浄作業に耐えられない機械 |
| 4. 検証 | サプライヤーが証明できること、および納品時に確認できること | 書類によって本来は防ぐはずだったリスクは、すべてあなたが負うことになります |
順序は重要です。材料や形状は設計段階で決定され、後から変更するには多大なコストがかかります。クリアランスは、機械そのものと同じくらい、工場の状況にも左右されます。検証は、多くの購入者が省略しがちな工程ですが、他の3つの工程におけるミスを発見できる唯一の工程でもあります。.
次の4つのセクションでは、機械の構成要素から、発注書に記載すべき要件に至るまで、各層を順を追って解説します。.
レイヤー1:材料:機械の構成素材
まずは金属から始めましょう。なぜなら、他のすべての部品は金属の上に載るからです。食品と接触する材料は、製品に対して不活性であり、耐食性があり、繰り返しの洗浄下でも安定していなければなりません。EUでは、さらに、規則(EC)第1935/2004号の一般的な安全性および不活性性の原則を満たす必要があります(欧州議会調査局, 2016).
人々が忘れがちな2つ目の「攻撃者」が存在する。それは、衛生処理剤だ。食品工場では、高温の苛性アルカリや酸による洗浄サイクル、過酢酸、第四級アンモニウム化合物などが使用されており、工場のベテランたちは、これらがどのような作用をもたらすかについて率直に語っている。「過酢酸は金属に非常に厳しい影響を与えるため、一部の工場では週1回、あるいはそれ以下の頻度で日常的に使用されている」と、衛生管理の経験豊富なあるコメント投稿者は書いている(Reddit、r/foodscience, (2019年)。製品に対して無関心な評価であっても、洗浄成分の力には敵わない場合があるため、材料の選定ではその両方を考慮しなければならない。.
グレードの選定に関しては、316が自動的に優れているとは限らないというのが正直なところです。316にはモリブデンが添加されており、これが塩化物や酸を運ぶ役割を果たします。したがって、高塩分、高酸度、高タンパク質の湿潤製品(魚、漬物、トマト、乳製品)には、316の使用が正当化されます。乾燥粉末や腐食性の低い製品の場合、304でも同等の衛生性能が得られる上、コストも抑えられます。そのような場面で316を採用するのは、洗浄性というよりも「安心感」を買うことに他なりません。デフォルトで316を提案してくる業者には、その理由を尋ねてみるべきでしょう。.
表面仕上げは、数値が定まっておらず、調達において問題が生じやすい部分です。重視すべき数値はRa 0.8 μmです。3-AとEHEDGの両方とも、製品と接触する表面については、少なくともこの程度の滑らかさを規定しています(『食品安全マガジン』, 2003)。EHEDGの設計基準文書にも同様の記載がある:製品と接触する広い表面の粗さは、Ra 0.8 μm以下であるべきである(EHEDG 文書 8). 一部のサプライヤーのブログでは「32 Ra」という数値が引用されていますが、これはマイクロインチ単位での値と同じです。また、粘着性の高い製品にはさらに微細な仕上げが必要であると示唆しているブログもあります。このように単位が混在しているからこそ、購入仕様書には形容詞ではなく、数値と単位を明記すべきなのです。.
| お客様の製品 | 適切な接触材料 | なぜ |
|---|---|---|
| 乾燥粉末(小麦粉、プロテインパウダー、お茶) | 304ステンレス、Ra 0.8 μm | 腐食負荷が低い。316はコストは増すが、洗浄性は変わらない。 |
| 酸味や塩気のある湿った食品(ソース、漬物、魚など) | 316ステンレス、Ra 0.8 μm | モリブデンは塩化物や酸を運ぶ |
| CIP対応の乳製品または飲料 | 化学組成別 304/316、溶接面は滑らか | 苛性CIPサイクルは表面の欠陥を厳しく指摘する |
| デリケートな製品、または医薬品関連の製品 | 316、より細かく研磨済み | 不活性性と仕上げに対する要求水準の引き上げ |
シール、ガスケット、潤滑剤は、同じ文脈で語られるべきものです。製品接触部位に使用されるエラストマーには食品接触適合性が求められ、製品に近い位置にあるベアリングには食品グレード(H1)の潤滑剤が必要です。なぜなら、ベアリングからの漏れは、メンテナンス依頼となる前に製品を汚染してしまうからです。.
レイヤー2:幾何学:なぜ一部の機械は決して正体を明かさないのか
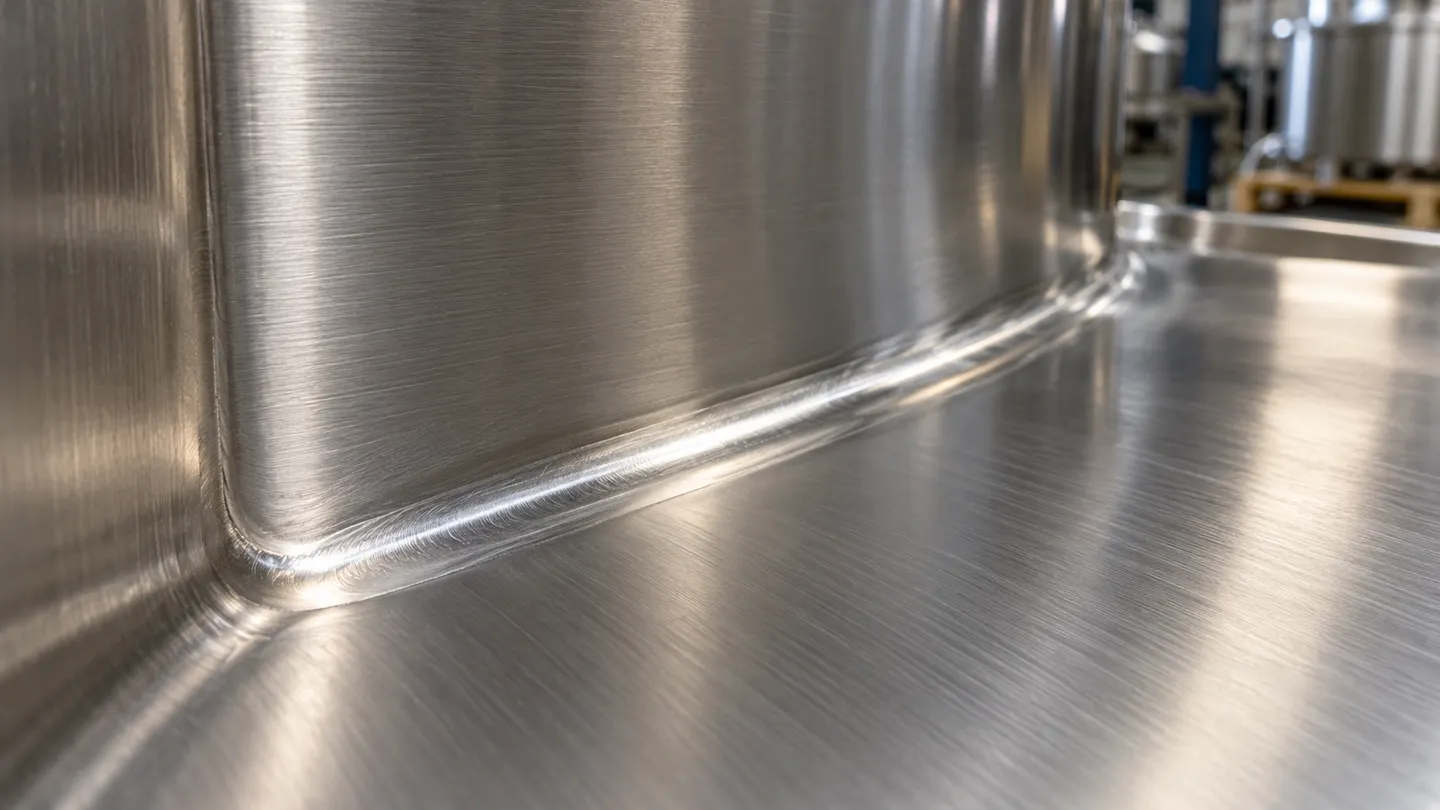
材料によって、機械がどのような環境に耐えられるかが決まります。形状によって、清掃スタッフが作業に打ち勝てるかどうかが決まります。表面がRa 0.8 μmの完璧な316ステンレスであっても、機械の構造上、ブラシや泡、CIPボールでは届かない場所に残留物が付着してしまう余地がある場合、その表面は役に立たないものになってしまいます。.
洗浄性を決定づける幾何学的ルール
特に重要なのは以下の5つのルールであり、それぞれを目と懐中電灯を使って確認することができます:
- 滑らかで連続した表面。土がたまりやすい隙間、鋭い内角、段差、あるいは影になる部分がないこと(『食品安全マガジン』, 2003).
- 自然排水。機械は製品と洗浄液の両方を完全に排出する必要があります。すすぎ後に残った水たまりは、細菌の温床となります。.
- デッドレグがないこと。分岐管には製品が滞留しやすいため、衛生配管の慣行では、その分岐長を管径の約2倍以下に抑える(V5 完全準備ガイド).
- 連続した地面溶接。表面が粗い、あるいは多孔質の溶接ビードは、継ぎ目状のデッドレッグとなり、これは組立式機器において最も一般的な隠れた滞留箇所である。.
- 検査可能性。すべての製品接触面は、検査用ドアや工具を使わずに取り外せる仕組みなどを通じて、視認可能かつ手が届く状態である必要があります。なぜなら、誰も目視できない表面は、誰もその状態を保証できないからです。.
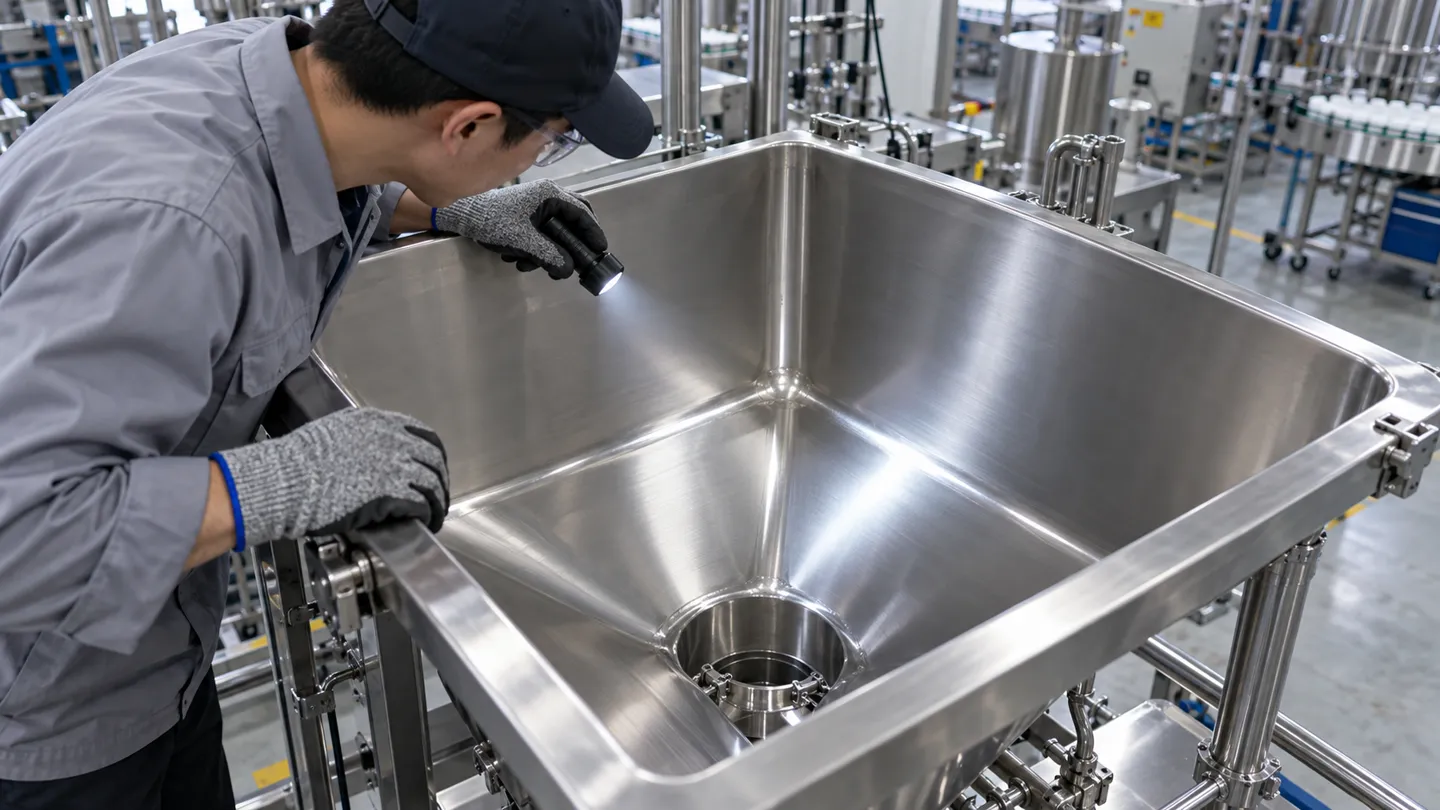
これらはいずれも、検証のために実験室を必要としません。必要なのは、代金を支払う前に、その機械の中身を自分で確認しようとする姿勢です。.
5項目の幾何学的検査
-
連続曲面: 製品と接触するすべての表面や内部の隅々を指先でなぞってみてください。滑らかな手触りで、汚れがたまりやすい隙間、段差、または影になる部分がないことを確認してください。.
-
自然排水: その製品のゾーンの最も低い箇所がどこにあるか、そしてすすぎ水がそこからどのように流れ出るかを尋ねてください。水たまりができる可能性のある場所なら、どこでも水たまりができるものです。.
-
「デッドレッグなし」: 流路から分岐するすべての配管を追跡してください。分岐管の長さは、本管の直径の約2倍以内に収めるようにしてください。.
-
地接合部: すべての内部溶接部をライトで点検すること。連続的で滑らかに研磨されていることが基準であり、気孔がある場合は不合格とする。.
-
検査可能性: 点検口や工具不要の開放箇所を見つけ、目と手で製品と接触するすべての表面に手が届くことを確認してください。.
隠しエリアの実際のコストは?
保守技術者たちは、不適切な構造がもたらす結果を日々目の当たりにしており、それを婉曲な表現を一切使わずに語っている。食品工場で15年の経験を持つあるベテランは、次のように率直に述べた。「外見上はすべてきれいに見えるが、清掃スタッフや検査官の目が届かない場所には、驚くようなものが隠されているものだ」(Reddit、r/IndustrialMaintenance, 2026)。ある製菓工場のスレッドでは、新入社員への一番のアドバイスとして、「砂糖はあらゆるものをべたつかせる。設備の汚れだけで、実に多くの問題が起きる」というものがあった(Reddit、r/IndustrialMaintenance, (2026年)。その不具合の発生メカニズムは常に同じである。すなわち、設計によって生じた「ポケット」、そのポケットに蓄積された残留物、そして誰にも取り除くことのできない微生物学的あるいは品質上の問題である。.
清掃の頻度だけでは、構造上の欠陥は解決できません。清掃スケジュールは実行計画に過ぎず、その上限は機器の形状によって決まります。だからこそ、監査担当者は、繰り返し指摘される環境上の問題の原因を機器の設計にさかのぼって調査するのです。同じ箇所で不具合が繰り返し発生する場合、泡消火剤を使用するシフトを増やすだけでは解決にはなりません。.
清掃スタッフや検査官の目が届かない場所には、驚くようなものが隠されているものです。.
ある食品工場の保守技術者が、外見だけでは何もわからない理由について語る。監査官を怖がらせるのは、幾何学的な構造によって生み出された領域だ。.
CIP(定置洗浄)か、OIP(非定置洗浄)か:形状上のトレードオフ
同じ目標に向けて、2つの設計思想が競い合っています。CIP(定置洗浄)装置は、内蔵されたスプレー装置によって自己洗浄を行いますが、通常のサイクル中は内部を誰も確認しないため、内部形状に完璧さが求められます。一方、クリーン・アウト・オブ・プレイス(COP)方式の機械は、素早く開けて分解できるように設計されており、部品を洗浄エリアに持ち出すため、内部構造はより単純で済むものの、各シフトごとに作業員の時間を要します。分解せずに完全に開くホッパーは、実用的な中間的な位置づけにあります。これにより、製品が接触する領域全体が数秒で視認・手が届く状態になります。どちらの哲学が優れているというわけではなく、重要なのは、機械の形状が、製造元が主張する洗浄方法に確実に適合しているかどうかです。.
レイヤー3:クリーニングの適合性:ウェットラインまたはドライライン
第3の層では、購入者の状況が考慮されます。同じ機械本体であっても、工場の洗浄方法によって相反する要求が課され、これら2つの要件は互いに折り合いがつきません。.
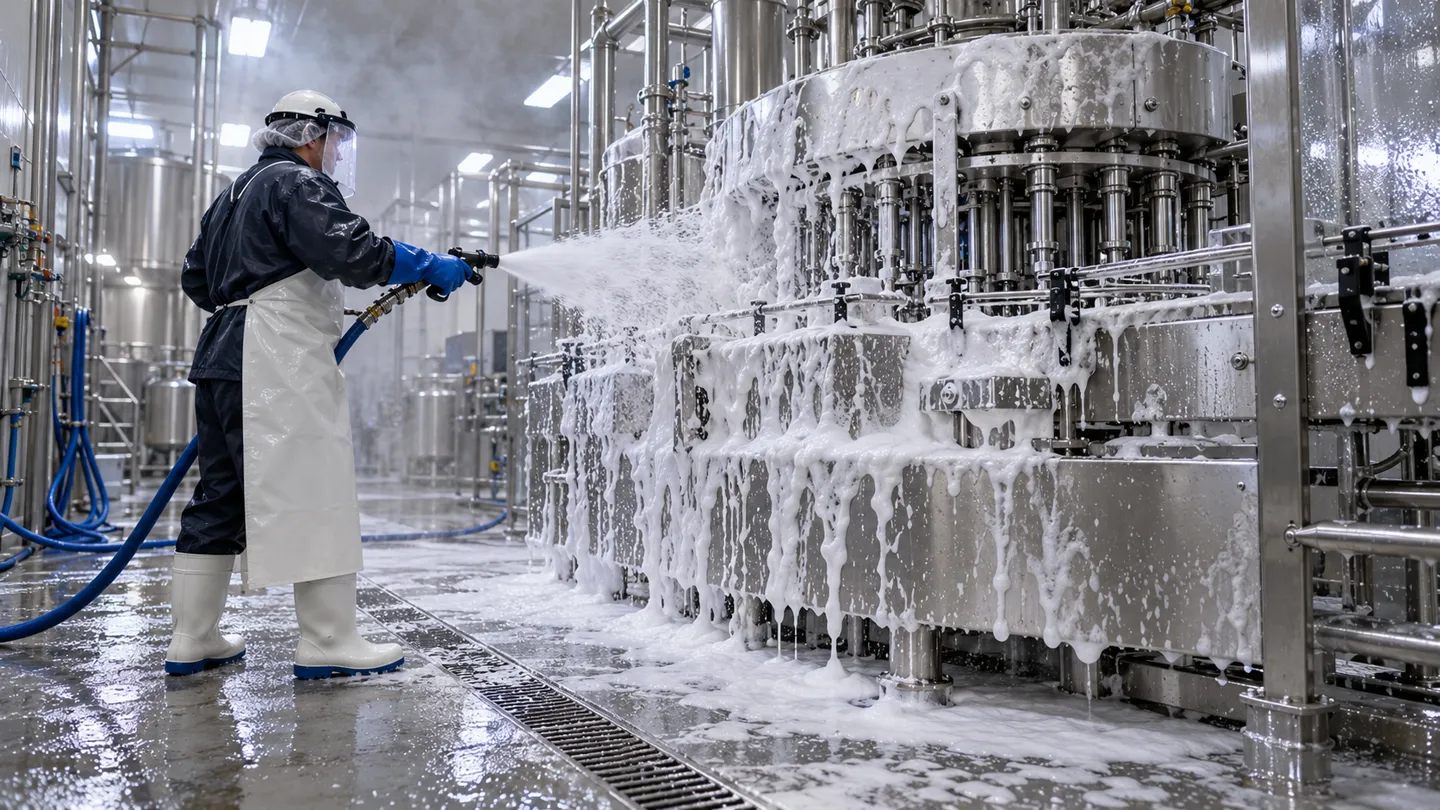
製品が濡れていたりべたついたりする場合は、湿式洗浄が主流となります。乳製品工場や飲料工場では苛性アルカリを用いたCIPサイクルが行われ、食品工場では毎晩、泡洗浄と水洗いを行っています。ある工場のオペレーターは、この手順を「塩素系洗剤による洗浄、その後、殺菌剤をローテーションで使用する」と説明しています(Reddit、r/foodscience, (2019年)。湿式ライン用の機械は、水をはじき、化学物質による腐食に耐え、そのすべての条件下で電気系統を正常に機能させ続けなければならない。まさにこの理由から、洗浄対応仕様の筐体や、排水性を考慮したフレームが存在する。.
水が敵となる場所では、ドライクリーニングが主流です。小麦粉、プロテインパウダー、お茶、焼き菓子などは、濡れた残留物をセメントのように固まらせたり、微生物の繁殖を助長したりするため、こうした施設では、水洗いを行わず、掃除機をかけ、拭き取り、消毒を行っています。ドライクリーニングライン用の機械には、拭き取り作業のために隙間のない表面と素早く開くアクセス口が必要ですが、防水性は求められません。同じスレッドで、ある工場のオペレーターは、完全な水洗い洗浊ができない機械については、代わりに蒸発性のアルコール系製品を用いて「ドライ消毒」が行われていると指摘しています(Reddit、r/foodscience, (2019年)。この回避策が存在するのは、洗浄機能を備えていない機械に後からその機能を追加することがほぼ不可能だからである。.
| 寸法 | 湿式ライン(CIP/洗浄) | ドライライン(真空/拭き取り) |
|---|---|---|
| 洗浄媒体 | 苛性泡、酸洗浄サイクル、消毒剤、水 | 掃除機、スクレーパー、ドライ除菌剤 |
| 機械は以下の条件に耐えられなければならない | 化学的腐食、滞留水、蒸気 | 製品の堆積、研磨性のある乾いた汚れ |
| 電気設備 | 耐水洗浄仕様の筐体、密閉型コネクタ | 標準的な保護措置で差し支えない |
| 幾何学の優先順位 | 排水性、水たまりの有無、溶接面の平滑性 | 隙間がなく、素早く開くアクセス口 |
| 代表的な製品 | 乳製品、飲料、ソース、缶詰のウェットフード | 小麦粉、プロテインパウダー、お茶、スナック |
サプライヤーの候補を絞り込む前に、自社の生産ラインがどの稼働体制に属するかを書き出しておきましょう。間違った稼働体制向けに設計された機械は、決して「お買い得」ではなく、シフトごとにコストを負担することになる不適合な選択です。両方の稼働体制を必要とする混合ラインも存在しますが、これらは設計が最も困難です。候補となる機械が、どのように切り替えに対応しているかを具体的に確認してください。.
御社の生産品目や工場の洗浄方法をお知らせいただければ、お客様の生産ラインに最適な構造をご提案いたします。.
レイヤー4:購入と検証:原則を購入仕様書に落とし込む
以上のことはすべて、ある実用的な疑問に集約されます。それは、「問い合わせには何を盛り込むべきか、そして納品時には何をチェックすべきか」ということです。これは、多くのバイヤーが見落としがちな部分であり、業界全体で同じような失望が繰り返されている理由でもあります。.
お問い合わせには以下の6つの項目を記載してください
衛生設計に関する要件は、サプライヤーがそれについて書面で回答しなければならない場合にのみ適用されます:
問い合わせの内容を、行ごとに詳しく見ていきましょう
-
連絡先情報: すべての製品ゾーン部品について、仕様書に記載された等級および厚さ。.
-
表面仕上げ: 接触面におけるRa値は0.8 μm以下、単位は明記済み。.
-
溶接規格: すべての製品ゾーンの製造において、連続的かつ滑らかに研磨されています。.
-
清掃手順: CIP、COP、または手動、湿式または乾式、かつその証拠があること。.
-
耐洗浄等級: 電気系統および駆動装置、湿式配管のみ。.
-
アクセスポイント: どのようなものが開くか、工具なしで取り外せるもの、納品時に確認できるもの。.
各行は、レイヤーに不具合が生じる可能性があるために設けられています。1行でも削除すれば、そのレイヤーが再び不確実な状態に陥ってしまいます。.
サプライヤーがEHEDG認証を取得していない場合
以下は、中小規模の機器購入者が実際に直面している状況です。枠組み基準は、あくまで任意の設計ガイドラインに過ぎません。EHEDG認証のような正式な型式試験は、中小規模のメーカーの間ではほとんど行われておらず、「衛生設計」を謳ったカタログだけでは、それ自体では何の証明にもなりません。認証がないからといって自動的に不適格となるわけではありませんが、その場合は代替証拠を提示する責任が購入者側に転嫁されます。代替証拠は、説得力の強い順から弱い順に、以下の通りです:
- 当該機械またはその前身機種に関する第三者による試験または検査報告書。.
- 熱処理番号にトレーサビリティのある材料証明書(EN 10204に基づく3.1型)は、実際に納入された金属の検査結果を証明するものであり(モンタコン).
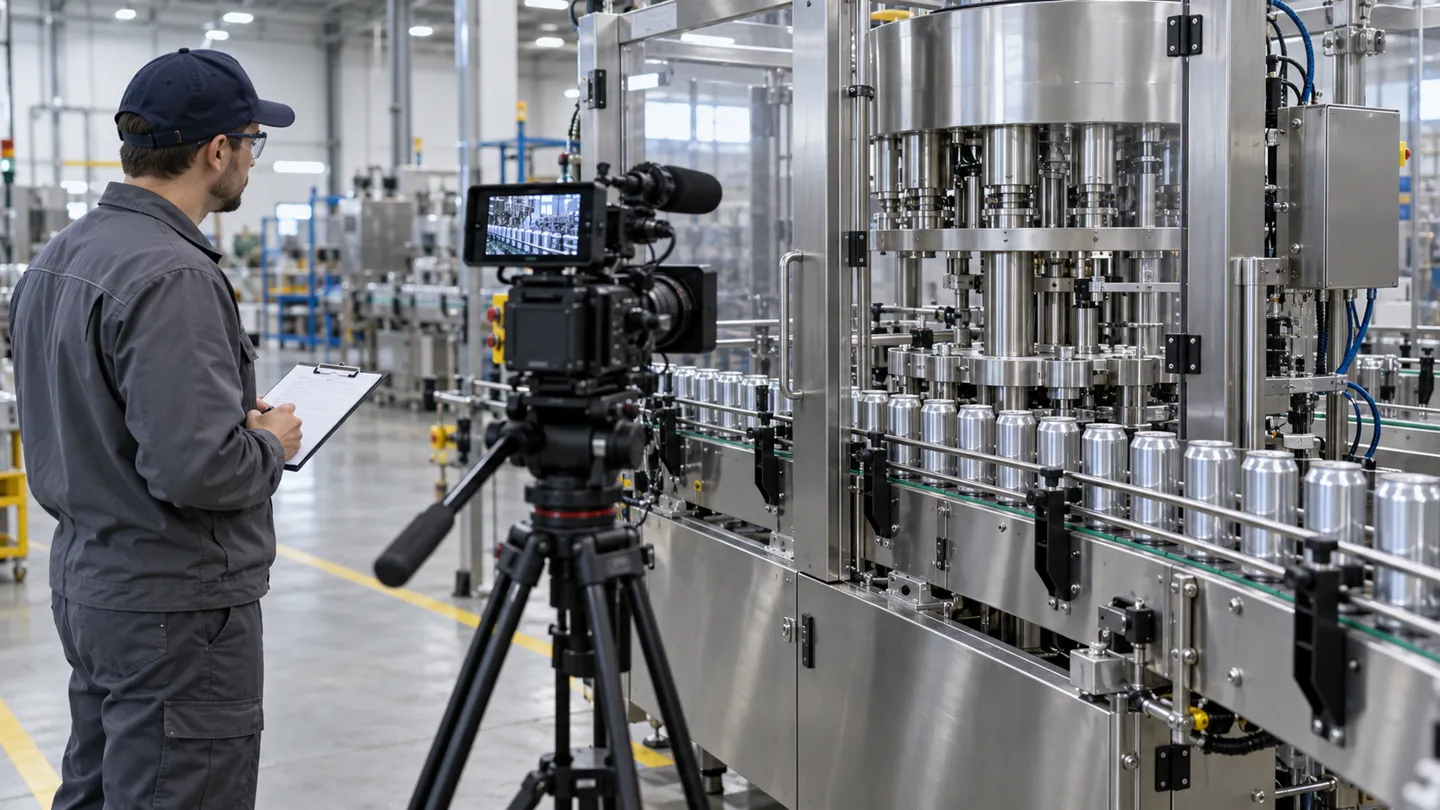
- 自社製品や自社製の缶を使った試運転の様子を動画で収録しました。.
- 内部の溶接部、角部、および排水部のライブ映像による検査、または実地検査。.
3番目の点は特に強調すべきです。出荷前に貴社の製品を使ってテストを行うサプライヤーは、機械の機能に加え、レイヤー3の適合性も示していることになります。優れたサプライヤーには隠すべき点がないからこそ、こうした対応ができるのです。自社の設計に自信のあるメーカーであれば、貴社のサンプル材料を使ってテストを行い、その様子を動画に収め、検査報告書とともにその動画を送ってくれます。.
配達当日に確認できる4つのポイント
「受入」とは、検証が単なる事務作業ではなくなるところです:
- 排水テスト:対象箇所を水で洗い流し、様子を観察してください。水が流れ出るはずです。水が溜まった箇所は、将来の問題の兆候となります。.
- 表面検査:試料の接触面に携帯型粗さ測定器を当て、指定した仕上げ状態を確認します。.
- 溶接部および隅部の点検:点検口を開け、内部にライトを当て、溶接ビードや内部の隅部を自分の目で確認してください。.
- 連続試験:対象の素材を用いて機械を一定期間稼働させ、その様子を動画に記録してください。.
| レイヤー | 確認すべき事項(動詞、形容詞ではない) | サプライヤーがそれを提供できない場合は |
|---|---|---|
| 材料 | 材質証明書(グレードおよび厚さ記載)(EN 10204 3.1) | 第三者による検証を求めるか、リスクに見合った価格設定を行う |
| 幾何学 | 納品時の溶接部、隅部、排水口の目視検査 | 支払い前に、ライブ動画による内覧を必ず依頼してください |
| クリーニングのフィット感 | 自社製品を使った試運転の様子を撮影 | 契約書に署名する前に、ご自身の資料を使ってテストを行ってください |
| 検証 | 6つの仕様項目に対する書面による回答 | 沈黙を答えとみなす |
缶詰製造ラインや充填ラインを購入する際、これが何を意味するのか
この4つの層を「購入台帳」として捉えれば、そのトレードオフはもはや抽象的なものではなくなります。製品の腐食負荷を下回るグレードを見積もるサプライヤーは、あなたに「修理サイクル」を押し付けていることになります。製造工程で粗い溶接部を内部に隠している建設業者は、あなたに恒久的な「清掃コスト」を強いるだけでなく、それに伴う監査指摘も招くことになります。不適切な洗浄体制に合わせて製造された機械は、シフトごとにその不適合を再認識させられることになります。そして、証拠を提示できないサプライヤーは、目隠しをしたまま、これら3つのリスクをすべて一度に引き受けるよう求めているのです。.
だからこそ、購入の際のルールとして、証明書ではなく、検証可能な詳細情報を確認することが重要です。接触部分やフレームの材質や厚さを尋ねてください。清掃のために機械がどのように開くのか尋ねてください。検査報告書には何が記載されているのか尋ねてください。詳細情報があれば、これらの質問に対する回答が文書で示されますが、中小規模のメーカーの場合、証明書が存在したとしても、それらは単に要約に過ぎないのです。.
当社の缶詰製造ラインの構造詳細 これらの仕様は、購入者がこのチェックリストに基づいて確認できるよう、正確に公開されています。接触部品やフレームには、厚さ1.5~2.0 mmの食品用304ステンレス(製品仕様により316を使用)が採用されており、中核となる機械加工部品の公差は2 μmに厳守されています。これにより、接合部や表面が十分に平坦に保たれ、洗浄が容易になります。ホッパーは、分解することなく洗浄のために完全に開くようになっています。ドロップリッド式ディスペンサーの部品は、メッキ鉄ではなく航空宇宙グレードのアルミニウムから機械加工されているため、錆びることもなく、リッド内にコーティングが剥がれ落ちることもありません。当社が製造するすべての機械は、お客様ご自身のサンプル缶を用いて100回以上の連続試験運転を経ています。その後、48時間の無負荷運転と、定期的な機能チェックを伴う36時間のエージング試験が行われます。試験動画は検査報告書と共に納品されます。レバパックがこれらの詳細を公開しているのは、細部まで確認するお客様こそが、当社が求めるお客様だからです。.
業者を比較する際は、前述のセクションにある6行の見積依頼書を持参してください。建設業者の回答は、パンフレットよりも多くの情報を得ることができます。.
「6つの線」を機械の引用文に変える
缶のサイズ、製品、および生産目標をお知らせください。お見積り書には、材質、表面仕上げ、溶接部、洗浄・組み付けに関する事項を明記いたします。.
参考文献
- 『Food Safety Magazine』。「食品加工における設備の衛生設計」。2003年。https://www.food-safety.com/articles/4350-hygienic-design-of-equipment-in-food-processing
- Pejanovic, I. ほか「食品機器の衛生設計における評価と基準:総説」。『Foods』(MDPI)。2026年。https://www.mdpi.com/2305-6703/6/1/9
- iTeh Standards. 「EN 1672-2:2020 食品加工機械 — 基本概念 — 第2部:衛生および洗浄性に関する要求事項」 2020年。https://standards.iteh.ai/catalog/standards/cen/1715042d-5c10-42f1-a5d4-085e5be63885/en-1672-2-2020
- ISO. 「ISO 14159:2002 機械の安全性 ― 機械の設計に関する衛生要件」 2002年。 https://www.iso.org/obp/ui/#!iso:std:23748:en
- EHEDG. 「衛生的な機器の設計基準(Doc. 8)」。https://www.goudsmitmagnetics.com/uploads/pdf/ehedg-doc-eng.pdf
- 3-A衛生基準。「衛生設計基準およびガイドライン」。https://my.3-a.org/Portals/93/Documents/AnnualMeetingsPresentations/May1_Basics_02_HygienicDesignConsiderationsandTechniques.pdf
- 欧州議会調査局。「食品接触材料 ― 規則(EC)第1935/2004号」。2016年。https://www.europarl.europa.eu/RegData/etudes/STUD/2016/581411/EPRS_STU(2016)581411_EN.pdf
- Montakon. 「EC 1935/2004:この規制は何を意味するのか?」 https://www.montakon.nl/en/pageid/EC-1935-2004
- V5 Ultimate。「衛生機器の設計(3-A および EHEDG)準備ガイド」。https://v5ultimate.com/guides/sanitary-equipment-design-3a-ehedg-readiness
- Reddit、r/IndustrialMaintenance。「食品業界の新人技術者へのアドバイス」。2026年。https://www.reddit.com/r/IndustrialMaintenance/comments/1uox342/advice_for_new_food_industry_tech/
- Reddit、r/foodscience。「食品メーカーは工場や設備をどのように洗浄・消毒しているのか?」2019年。https://www.reddit.com/r/foodscience/comments/bdzzkc/how_do_food_manufacturers_clean_sanitize_their/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL