
Jika Anda membaca ini, kemungkinan besar Anda sudah beralih dari mencari “mesin pengisi kaleng” ke “jalur pengisian kaleng.” Perubahan istilah tersebut menandakan perubahan cara berpikir: Anda tidak lagi memandang peralatan secara terpisah-pisah. Anda kini melihatnya sebagai sebuah sistem — rangkaian mesin yang saling terhubung yang akan mengubah kaleng kosong menjadi produk jadi yang tertutup rapat dan berlabel, jam demi jam.
Namun, inilah masalahnya: kebanyakan panduan mengasumsikan bahwa Anda sedang mengisi bir atau soda. Jika Anda mengisi bubuk protein, biji kopi, selai kacang, atau cat mobil, saran standar tersebut tidak berlaku lagi.
Panduan ini menggunakan pendekatan yang berbeda. Panduan ini dimulai dari produk Anda — apa yang sebenarnya Anda masukkan ke dalam kaleng — dan dilanjutkan dari sana. Pada akhirnya, Anda akan memiliki kerangka kerja pengambilan keputusan yang dapat Anda terapkan, baik saat Anda mengemas air soda maupun kacang berbumbu.
Apa Itu Lini Pengisian Kaleng? Penjelasan tentang Komponen Utamanya
Jalur pengisian kaleng adalah rangkaian mesin yang bekerja secara sinkron untuk melaksanakan seluruh proses pengemasan kaleng: pembersihan, pengisian, penyegelan, sterilisasi, pelabelan, pencetakan kode, dan pengepakan. Setiap mesin dalam rangkaian tersebut bergantung pada mesin sebelumnya. Jika satu stasiun tidak berfungsi optimal, seluruh jalur produksi pun akan mengalami penurunan kinerja.
Berikut ini adalah komponen-komponen utama yang akan Anda temukan pada jalur produksi pada umumnya:
| Komponen | Fungsinya | Apa yang Akan Terjadi Jika Anda Melewatkannya |
|---|---|---|
| Depalletizer | Mengalirkan kaleng-kaleng kosong dari palet ke atas konveyor | Pemuatan manual menyebabkan kemacetan pada jalur produksi sejak menit pertama |
| Mesin Pencuci / Pembersih | Menghilangkan debu dan partikel dari kaleng kosong | Risiko kontaminasi; tidak lulus audit keamanan pangan |
| Pengisi | Menakar jumlah produk yang tepat ke dalam setiap kaleng | Tanpa bahan pengisi, tanpa garis — inilah inti dari sistem ini |
| Pelempar bola cepat | Mengunci tutup kaleng ke kaleng dengan sambungan ganda | Produk bocor, rusak, atau kehilangan karbonasinya dalam hitungan hari |
| Alat Sterilisasi / Alat Pasteurisasi | Melakukan perlakuan panas pada kaleng berisi untuk menjamin stabilitas mikrobiologis | Wajib untuk makanan dengan kadar asam rendah, bir, dan jus — lewati jika Anda berani menanggung risikonya sendiri |
| Mesin Pelabel | Menempelkan label merek, daftar bahan, dan kode batang | Produk yang tidak berlabel tidak boleh dijual eceran |
| Coder | Mencantumkan tanggal produksi, nomor batch, dan tanggal kedaluwarsa | Ketertelusuran menjadi tidak mungkin; ketidakpatuhan terhadap peraturan |
| Mesin Pengemas / Mesin Penyusun Palet | Mengelompokkan kaleng ke dalam karton atau baki, lalu menumpuknya di atas palet | Pengemasan manual menghilangkan penghematan tenaga kerja yang dihasilkan oleh otomatisasi |
Bayangkan saja seperti jalur kerja dapur restoran: setiap stasiun memiliki satu tugas, setiap tugas bergantung pada stasiun sebelumnya, dan keseluruhan proses berjalan secepat koki yang paling lambat. Jalur pengisian kaleng bekerja dengan cara yang sama — itulah sebabnya membeli mesin pengisi tercepat di dunia tidak akan berguna jika mesin penutup kaleng Anda tidak bisa mengimbangi kecepatannya.
Mengapa Jenis Produk Anda Menentukan Konfigurasi Lini Produksi Anda
Ini adalah bagian yang sering dilewati oleh sebagian besar panduan lini pengisian kaleng — padahal justru bagian inilah yang paling penting.
Sifat fisik produk Anda menentukan teknologi pengisian apa yang Anda butuhkan, bahan apa yang sebaiknya digunakan untuk peralatan Anda, serta apakah Anda memerlukan sistem pendukung seperti pembilasan nitrogen atau pengendalian suhu. Jika hal ini salah ditentukan pada tahap penetapan spesifikasi, maka tidak ada penyesuaian apa pun yang dilakukan di lantai produksi yang dapat memperbaikinya.
Sebelum Anda melanjutkan membaca, jawablah dua pertanyaan berikut mengenai produk Anda:
- Apakah produk Anda berbentuk cair (cairan, pasta) atau berbentuk butiran (bubuk, butiran, potongan padat)?
- Apakah produk Anda mengandung gas terlarut (minuman bersoda, bir)?
Perpotongan antara kedua jawaban tersebut akan menempatkan Anda ke dalam salah satu dari empat kategori di bawah ini. Setiap kategori memiliki logika peralatan tersendiri.
Produk Cair — Minuman, Minyak, Saus, dan Lainnya
Jika Anda mengisi cairan, Anda memiliki pilihan peralatan yang paling beragam — dan cara termudah untuk mencapai harga tingkat komoditas. Mesin pengisi gravitasi dapat mengisi air tanpa gas dan jus dengan biaya terjangkau. Mesin pengisi isobarik (tekanan balik) menjaga CO₂ tetap berada di dalam bir atau minuman bersoda Anda. Mesin pengisi piston volumetrik memberikan akurasi ±1% untuk minyak, saus, dan sirup.
Satu hal yang membedakan para profesional dari para amatir: pengelolaan oksigen terlarut. Untuk bir, penyerapan oksigen selama proses pengisian harus kurang dari 50 bagian per miliar. Di atas ambang batas tersebut, masa simpan akan berkurang dari berbulan-bulan menjadi berminggu-minggu. Untuk jus dan teh yang diisi dalam kondisi panas (biasanya 85–92°C), katup pengisian dan tangki harus dirancang untuk operasi suhu tinggi yang berkelanjutan — baja tahan karat 316 merupakan standar di sini, bukan sekadar pilihan.
Risiko bagi produsen minuman adalah pembelian berlebihan. Sebuah pabrik bir skala kecil yang memproduksi 2.000 kaleng per hari tidak memerlukan jalur isobarik berkecepatan 200 CPM. Informasi lebih lanjut mengenai penyesuaian kecepatan dengan kondisi nyata dapat dilihat dalam kerangka kerja pemilihan di bawah ini.
Produk Bubuk — Bubuk Protein, Susu Bubuk, Bumbu, dan Suplemen Makanan
Pengisian bubuk adalah titik di mana sebagian besar saran umum mengenai jalur pengisian kaleng menjadi tidak berlaku. Tidak seperti cairan, bubuk tidak mengalir secara terprediksi. Kepadatannya berubah saat digetarkan. Bubuk menghasilkan debu. Bubuk menggumpal jika terkena kelembapan. Dan pelanggan Anda akan langsung menyadari kekurangan 2 gram saat mereka menyendok isinya.
Solusi andalan adalah pengisi sekrup Archimedes: sekrup Archimedes yang diproses secara presisi di bagian bawah hopper, digerakkan oleh motor servo. Setiap putaran sekrup tersebut mengeluarkan volume bubuk yang telah ditentukan. Akurasi bergantung pada konsistensi bubuk — bubuk yang mengalir lancar seperti gula pasir dapat mencapai ±1%, sementara campuran protein yang lengket mungkin mengalami penyimpangan hingga ±2% jika hopper tidak diaduk.
Untuk bubuk halus berukuran di bawah 100 mikron, pengisian vakum menjadi pilihan yang kompetitif: metode ini menarik produk ke dalam kaleng alih-alih mendorongnya, sehingga mengurangi timbulnya awan debu. Apa pun teknologi yang Anda pilih, pastikan untuk merencanakan proses pembilasan nitrogen. Membilas ruang kosong di atas produk dengan nitrogen setelah pengisian akan menurunkan kadar oksigen sisa di bawah 3%, sehingga mencegah oksidasi dan memperpanjang masa simpan — hal ini mutlak diperlukan untuk susu bubuk, susu formula bayi, dan kopi premium.
Produk Padat dan Butiran — Kacang-kacangan, Camilan, Biji Kopi, Permen, dan Makanan Kering Hewan Peliharaan
Di sini, kata kerja “mengisi” bisa menimbulkan kesalahpahaman. Sebenarnya Anda tidak sedang mengisi — Anda sedang menimbang, lalu memasukkan bagian yang sudah ditimbang ke dalam kaleng.
Standar emasnya adalah mesin penimbang multi-kepala. Bayangkan 10 hingga 14 hopper penimbang terpisah yang disusun melingkar. Produk masuk dari atas melalui kerucut penyebar bergetar. Setiap hopper menerima porsi acak, menimbangnya secara mandiri, dan mengirimkan data ke komputer pusat. Komputer tersebut memindai semua kombinasi yang mungkin dari 3–5 hopper dan memilih kombinasi yang berat totalnya paling mendekati target Anda — semuanya dalam waktu kurang dari satu milidetik.
Mesin penimbang 10 kepala untuk kacang-kacangan atau biji kopi menghasilkan akurasi ±0,5–1,5 gram pada kecepatan 30–60 kaleng per menit. Unit 14 kepala mampu mencapai kecepatan 70–90 kaleng per menit dengan distribusi yang lebih presisi. Kecepatan ini berasal dari prinsip paralelisme: 10 hopper yang menimbang secara bersamaan selalu lebih unggul daripada satu hopper yang menimbang secara berurutan, setiap saat.
Satu hal yang perlu diperhatikan: produk yang rapuh seperti keripik kentang atau biscotti akan pecah jika terjatuh dari ketinggian lebih dari 30 sentimeter. Tentukan konfigurasi ketinggian jatuhan yang lebih rendah dan hopper penerima yang dilengkapi bantalan jika produk Anda mudah hancur.
Produk Berbentuk Pasta dan Kental — Selai Kacang, Selai Buah, Daging Kalengan, dan Saus Kental
Pasta terlihat sederhana secara menipu — “hanya cairan yang lebih kental” — tetapi pasta ini lebih keras menghukum peralatan yang tidak dirancang secara memadai dibandingkan kategori lainnya.
Tantangan utamanya adalah hambatan aliran. Pada suhu kamar, selai kacang memiliki viskositas melebihi 100.000 sentipoise, kira-kira 100.000 kali lebih kental daripada air. Mengalirkan selai kacang melalui katup pengisian standar sama saja seperti mencoba meminum milkshake melalui pengaduk kopi. Anda memerlukan pengisi piston dengan pompa perpindahan positif, dan diameter nosel pengisian harus setidaknya tiga kali lipat dari diameter partikel padat apa pun dalam produk — jika tidak, sepotong stroberi di jalur selai Anda akan menyebabkan penghentian produksi selama 45 menit.
Jika produk diisi dalam keadaan panas — seperti daging kalengan pada suhu 85°C atau saus yang diisi dalam keadaan panas — rakitan piston harus mampu menahan ekspansi termal tanpa mengorbankan integritas segel. Dan jika produk mengeras saat mendingin (seperti cokelat, lemak, atau lilin), Anda memerlukan hopper berpemanas dan pipa berlapis untuk menjaga agar produk tetap mengalir antar-batch.
Alur Kerja Lini Pengisian Kaleng Secara Lengkap — Tahap demi Tahap
Memahami alur proses ini akan membantu Anda mengidentifikasi titik-titik lemah sebelum hal tersebut berubah menjadi kesalahan yang merugikan. Berikut adalah urutannya, dan yang lebih penting lagi, mengapa setiap transisi itu penting.

Pengeluaran dari palet → Pembilasan. Kaleng kosong tiba dalam tumpukan di atas palet. Mesin depalletizer menyapu kaleng-kaleng tersebut ke atas konveyor. Jangan lewatkan proses pembilasan: bahkan kaleng baru pun masih mengandung debu hasil proses produksi. Pembilasan dengan udara terionisasi menghilangkan partikel tanpa menggunakan air; sedangkan pembilasan dengan air memberikan lapisan sanitasi tambahan untuk lini produksi makanan.
Pembilasan → Pengisian. Jeda ini harus singkat — idealnya kurang dari 30 detik — untuk mencegah terjadinya kontaminasi ulang. Kecepatan konveyor di antara stasiun-stasiun ini menentukan laju dasar untuk seluruh jalur produksi.
Pengisian → Penyegelan. Proses penyerahan yang paling krusial dalam lini produksi. Untuk minuman berkarbonasi, Anda memiliki waktu 3–5 detik sejak katup pengisian tertutup hingga penutup kaleng terkunci. Jika waktu tersebut melebihi batas, CO₂ akan bocor, busa akan terbentuk, dan tingkat isi akan berkurang. Untuk produk non-karbonasi, tingkat urgensinya lebih rendah, namun masuknya oksigen tetap menjadi masalah — minimalkan waktu kaleng dalam keadaan terbuka.
Penyambungan → Sterilisasi. Tidak semua produk memerlukan sterilisasi pasca-pengisian. Bir dan jus biasanya melewati pasteurizer terowongan (zona penyemprotan air yang dikendalikan pada suhu 60–70°C). Makanan kaleng dengan kadar asam rendah (daging, sayuran) memerlukan sterilisasi retort pada suhu 121°C. Jika produk Anda tidak memerlukannya, stasiun ini akan dihilangkan dari jalur produksi Anda.
Sterilisasi → Pelabelan → Pengkodean. Setelah kaleng tertutup rapat dan stabil, kaleng tersebut diberi identitasnya: label merek, kode batch, tanggal produksi, dan tanggal kedaluwarsa. Pencetakan inkjet hemat biaya dan fleksibel; sedangkan pencetakan laser bersifat permanen dan tidak memerlukan banyak perawatan.
Pengkodean → Pengemasan → Penumpukan di palet. Otomatisasi pada akhir jalur produksi: kaleng-kaleng dikelompokkan ke dalam karton atau baki yang dibungkus plastik shrink, lalu ditumpuk di atas palet. Untuk jalur produksi dengan kecepatan di bawah 20 CPM, pengemasan manual mungkin masih lebih ekonomis. Di atas angka tersebut, biaya otomatisasi dapat tertutupi berkat penghematan biaya tenaga kerja.
Kesimpulannya: setiap “celah” di antara stasiun merupakan titik potensi kegagalan. Saat mengevaluasi sebuah lini produksi, tanyakan kepada pemasok mengenai waktu pemindahan dan penumpukan — bukan hanya spesifikasi mesin secara individual.
Teknologi Pengisian Kaleng — Menyesuaikan Metode dengan Produk
Semua teknologi pengisian mengatasi masalah yang sama — memasukkan sejumlah X produk ke dalam kaleng — namun masing-masing mengatasinya dengan prinsip pengukuran yang secara mendasar berbeda. Pahami prinsipnya, dan Anda tidak akan pernah lagi bingung saat membaca lembar spesifikasi.
Keempat kelompok teknologi tersebut dibedakan berdasarkan apa yang diukurnya: volume, berat, atau tekanan.
Pengisian Volumetrik dan Pengisian dengan Piston — Solusi Andalan untuk Cairan, Pasta, dan Krim
Mesin pengisi volumetrik mengeluarkan volume tetap per siklus. Versi dengan pengukur aliran (magnetik, Coriolis, atau turbin) paling cocok untuk cairan encer seperti air, susu, dan jus, dengan akurasi ±0,5% pada kecepatan tinggi. Mesin pengisi piston ditujukan untuk cairan yang lebih kental — seperti saus, krim, gel, dan pasta dengan viskositas hingga 100.000 centipoise atau lebih.

Perbedaan utama dalam hal pemeliharaan: sistem pengukur aliran ramah CIP — Anda dapat menjalankan siklus pembersihan di tempat (clean-in-place) tanpa perlu membongkarnya. Mesin pengisi piston biasanya memerlukan pembongkaran sebagian untuk pembersihan menyeluruh, yang menambah waktu pergantian produk sebesar 15–30 menit. Jika Anda sering mengganti produk, pertimbangkan hal ini dalam penjadwalan Anda.
Pengisian Auger — Penakaran Presisi untuk Bubuk dan Butiran Halus
Pengisi auger adalah sekrup yang digerakkan oleh motor servo di dalam hopper. Motor servo memutar sekrup sebanyak putaran tertentu; setiap putaran memindahkan volume bubuk yang telah diketahui. Tingkat akurasi mencapai ±1–2% untuk bubuk yang mengalir bebas, sedangkan rentang akurasi akan melebar untuk produk yang lengket atau higroskopis.
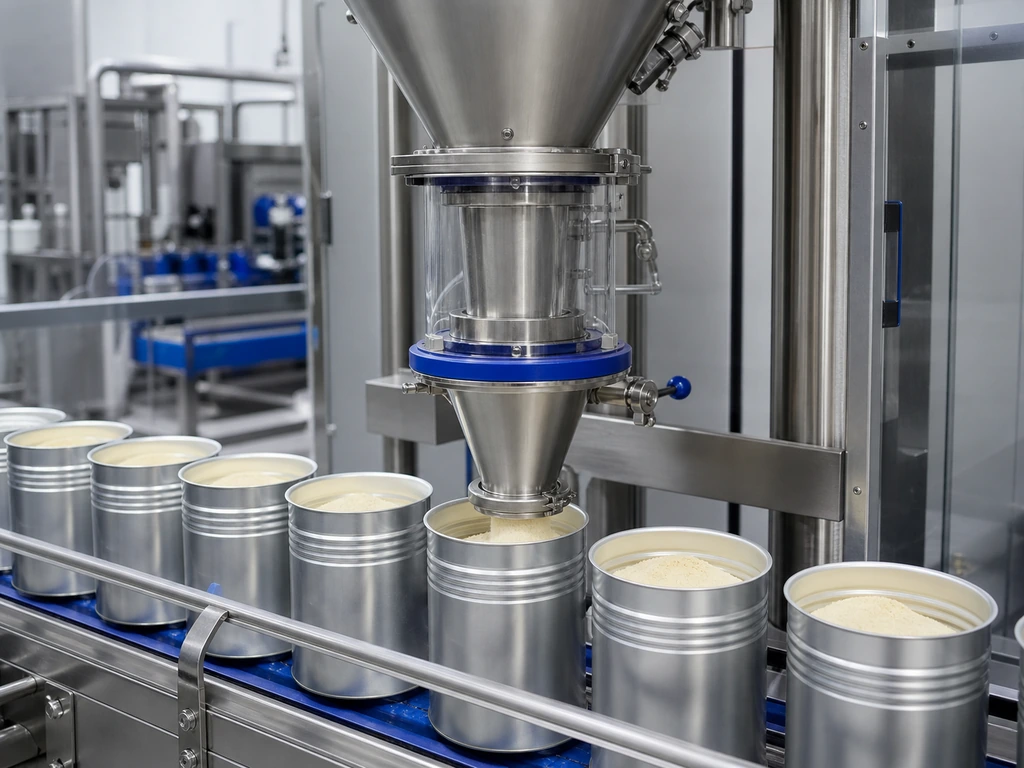
Mode kegagalan yang paling umum adalah kepadatan bubuk yang tidak konsisten. Jika bubuk Anda mengendap selama penyimpanan, putaran sekrup yang sama akan mengeluarkan massa yang lebih banyak pada awal suatu batch dibandingkan pada akhir batch. Solusinya: pengadukan mekanis di dalam hopper, atau beralih ke sistem umpan balik penimbang berat bersih yang menyesuaikan putaran sekrup untuk setiap kaleng.
Pengendalian debu bukanlah hal yang opsional — ini merupakan persyaratan keselamatan dan kebersihan. Pastikan terdapat hopper tertutup, port ekstraksi debu vakum, serta tingkat perlindungan masuknya partikel (IP) 65 atau lebih tinggi pada panel listrik.
Penimbangan Multi-Kepala — Akurasi Berkecepatan Tinggi untuk Bahan Padat dan Butiran
Hal ini telah dibahas dalam bagian produk padat di atas, namun patut ditekankan sekali lagi: keunggulan sesungguhnya dari mesin penimbang multi-kepala bukanlah kecepatannya — melainkan fleksibilitasnya. Mesin penimbang 10-kepala yang sama yang dapat mengisi 50 gram kacang mete dapat beralih ke 500 gram biji kopi hanya dengan mengubah resep di layar sentuh. Tanpa penyesuaian mekanis, tanpa mengganti suku cadang.
Komprominya: ketinggian. Timbangan multi-kepala dipasang di atas stasiun pengisian dan membutuhkan ruang vertikal setinggi 2–3 meter. Ukur langit-langit Anda sebelum memesan.
Tekanan Balik dan Pengisian Isobarik — Menjaga Karbonasi Tetap pada Tempatnya
Proses pengisian dengan tekanan balik hanya diterapkan pada minuman berkarbonasi. Berikut urutannya: kaleng masuk ke katup pengisian, lalu ruang di dalamnya diberi tekanan dengan CO₂ agar sesuai dengan tekanan tangki produk. Katup pengisian terbuka, dan cairan mengalir masuk secara gravitasi sementara gas dikeluarkan melalui pipa pengembalian. Katup kemudian tertutup, dan tekanan dilepaskan secara bertahap untuk mencegah semburan cairan. Kaleng kemudian keluar menuju mesin penyegel.
Hukum fisika tidak kenal ampun. Bir pada suhu 4°C mampu menahan CO₂; bir pada suhu 10°C akan berbusa. Mengisi terlalu cepat → berbusa. Melepaskan tekanan terlalu cepat → berbusa. Menunggu terlalu lama sebelum menutup kaleng → berbusa dan teroksidasi. Saluran tekanan balik yang disetel dengan tepat pada bir dapat menjaga penyerapan oksigen terlarut di bawah 20 bagian per miliar. Saluran yang disetel dengan buruk akan menghasilkan kaleng yang hanya terisi setengah dan bir yang teroksidasi.
Rentang kecepatannya merupakan yang terluas di antara semua teknologi: mulai dari 50 CPM untuk lini produksi minuman kerajinan berskala kecil hingga lebih dari 2.000 CPM untuk pabrik bir berskala global. Hukum hasil yang semakin berkurang mulai berlaku secara signifikan di atas 500 CPM — peningkatan kecepatan yang semakin kecil disertai dengan biaya modal yang meningkat secara eksponensial.
Akurasi ±0,5–11 TP3T
5–2.000+ CPM
Akurasi ±1–21 TP3T
20–60 CPM
Akurasi ±0,5–1,5 g
Tiga puluh hingga sembilan puluh CPM
Akurasi ±1–21 TP3T
15–40 CPM
Faktor Kualitas Penting — Bahan, Penyambungan, dan Sertifikasi
Setelah Anda memilih teknologi pengisian yang sesuai dengan produk Anda, alihkan perhatian Anda pada kualitas pembuatan. Inilah yang membedakan mesin yang dapat beroperasi secara andal selama satu dekade dengan mesin yang justru menjadi masalah pemeliharaan sejak tahun kedua.
Bahan. Standar untuk permukaan yang bersentuhan dengan makanan adalah baja tahan karat 304 — 18% kromium, 8% nikel, yang tahan korosi dalam kondisi normal. Jika produk Anda bersifat asam (saus tomat, jus buah sitrus) atau asin (ikan kalengan, sayuran yang direndam dalam larutan garam), gunakan baja tahan karat 316. Kandungan molibdenum sebesar 2–3% dalam baja tahan karat 316 memberikan ketahanan terhadap klorida yang tidak dapat ditandingi oleh baja tahan karat 304. Rangka struktural yang tidak bersentuhan harus terbuat dari baja dengan ketebalan minimal 1,5–2 mm — ketebalan yang lebih tipis akan meneruskan getaran dan mempercepat keausan pada bantalan dan segel.
Dalam hal komponen listrik yang krusial, merek memegang peranan penting. Komponen dari Siemens, Schneider, Omron, SMC, dan Mitsubishi didukung oleh jaringan ketersediaan dan layanan global. Alternatif generik mungkin berfungsi pada awalnya, tetapi dapat menjadi masalah ketika Anda membutuhkan pengganti drive atau modul PLC dalam waktu singkat.
Kualitas sambungan. Sambungan ganda adalah satu-satunya hal yang memisahkan produk Anda dari dunia luar. Sambungan ganda yang tepat akan mengunci flensa badan kaleng dan lekukan tutup kaleng dalam lima lapisan logam. Parameter inspeksi utama: panjang kait badan kaleng, panjang kait tutup, tumpang tindih (target ≥1,0 mm untuk kaleng standar), dan ketebalan sambungan. Selama tahap commissioning, pastikan dilakukan inspeksi pembongkaran sambungan setiap 15 menit untuk 100 kaleng pertama, kemudian saat startup dan setiap 4 jam selama produksi. Monitor sambungan online memberikan jaring pengaman secara real-time, namun tidak dapat menggantikan inspeksi pembongkaran fisik.
Sertifikasi.
- ISO 9001 menunjukkan bahwa produsen tersebut memiliki sistem manajemen mutu yang terdokumentasi. Ini merupakan standar minimum yang harus Anda pertimbangkan untuk setiap pemasok.
- Tanda CE merupakan persyaratan hukum bagi peralatan yang dijual ke Wilayah Ekonomi Eropa. Hal ini menandakan kepatuhan terhadap arahan-arahan Uni Eropa terkait kesehatan, keselamatan, dan lingkungan.
- Sertifikasi CSA menandakan kepatuhan terhadap standar keselamatan kelistrikan Kanada dan AS — hal ini penting jika produk Anda ditujukan untuk pasar Amerika Utara.
- FDA 21 CFR Bagian 117 (Praktik Manufaktur yang Baik untuk Pangan) menetapkan persyaratan bagi peralatan yang digunakan dalam produksi pangan yang ditujukan ke Amerika Serikat: permukaan yang bersentuhan dengan pangan harus dapat dibersihkan, tidak beracun, dan tahan korosi.
Sebuah produsen yang memiliki sertifikasi CE, ISO, dan CSA — serta memproduksi produknya menggunakan baja tahan karat 304/316 yang dipadukan dengan komponen listrik Siemens atau Omron — telah melampaui ambang batas verifikasi yang menyingkirkan pemain kelas bawah di pasar. Sebagai contoh, pemasok seperti Levapack mempublikasikan sertifikasi ISO, CE, CSA, dan RoHS-nya di halaman kualitasnya, serta menawarkan kustomisasi menyeluruh mulai dari spesifikasi mesin individu hingga desain lini produksi siap pakai yang lengkap — dua tanda yang membedakan produsen yang serius dari perusahaan perdagangan yang hanya memiliki situs web. Sebelum memutuskan, mintalah salinan pindaian sertifikat dan periksa kembali nomor sertifikat tersebut di basis data publik lembaga penerbitnya. Produsen yang sah akan memberikan ini dalam hitungan menit; keraguan merupakan tanda bahaya.
Daftar periksa verifikasi sebelum pengiriman:
- Sertifikat bahan: dokumentasi mengenai kelas baja tahan karat untuk semua bagian yang bersentuhan dengan produk
- Video uji pabrik: minimal 100 kaleng berturut-turut diisi dan disegel tanpa penyesuaian
- Uji ketahanan: pengoperasian tanpa beban selama 48 jam, tanpa penghentian yang tidak direncanakan
- Pemeriksaan sambungan: laporan pembongkaran setiap 15 menit selama uji coba
Cara Memilih Lini Pengisian Kaleng yang Tepat — Kerangka Kerja Pengambilan Keputusan yang Praktis
Anda sudah memahami jenis produk Anda. Anda sudah menguasai teknologi pengisiannya. Anda sudah tahu seperti apa kualitas yang diharapkan. Kini pertanyaannya adalah: bagaimana cara mengubah semua pengetahuan itu menjadi keputusan pembelian yang tidak akan Anda sesali?
Jawabannya adalah proses eliminasi empat langkah. Setiap langkah menyisihkan pilihan-pilihan yang tidak sesuai dengan kenyataan yang Anda hadapi.
Langkah 1 — Sesuaikan Kecepatan Jalur Produksi dengan Kondisi Produksi Anda yang Sebenarnya
Kesalahan paling umum dalam pembelian peralatan adalah melebih-lebihkan kecepatan yang dibutuhkan. Pemasok biasanya mencantumkan angka CPM maksimum; yang Anda butuhkan sebenarnya adalah CPM yang dapat dipertahankan selama satu shift kerja 8 jam.
Mari kita mulai dengan perhitungan sederhana:
Target produksi harian ÷ jam operasional efektif ÷ 60 = target CPM
“Jam efektif” adalah hal yang sering salah dipahami oleh kebanyakan pembeli. Satu shift 8 jam bukanlah 8 jam produksi. Kurangi waktu istirahat, pergantian produksi, waktu pembersihan, dan penghentian sementara. Waktu efektif yang realistis: 6–6,5 jam per shift. Kurangi lagi 15–20% jika Anda mengganti produk selama shift berlangsung.
Kemudian terapkan diskon awal: jalur baru pada 3–6 bulan pertama biasanya mencapai 60–70% dari kecepatan nominalnya, sementara tim Anda masih mempelajari ritmenya. Hitunglah berdasarkan bulan ke-12, bukan bulan pertama.
Sebagai panduan ukuran kasar:
| Hasil Kerja Harian Anda | Kelas Kabel yang Direkomendasikan | Kecepatan Umum | Perkiraan Investasi |
|---|---|---|---|
| < 3.000 kaleng | Semi-otomatis (2–3 mesin mandiri) | 5–15 CPM | $8.000–$25.000 |
| 3.000–10.000 kaleng | Lini produksi otomatis skala kecil (4–5 mesin yang saling terhubung) | 15–40 CPM | $25.000–$60.000 |
| 10.000–50.000 kaleng | Lini produksi otomatis skala menengah (6–8 mesin) | 40–100 CPM | $60.000–$150.000 |
| > 50.000 kaleng | Lini produksi lengkap siap pakai (lebih dari 10 mesin, sistem kendali terpusat) | 100–2.000+ CPM | $150.000–$500.000+ |
Langkah 2 — Pilihlah Tingkat Otomatisasi Anda dengan Bijak
Otomatisasi bukanlah tujuan. Otomatisasi merupakan respons terhadap biaya tenaga kerja, persyaratan konsistensi, dan skala.
Semi-otomatis artinya mesin melakukan tugas inti (pengisian, penyegelan), tetapi proses pemuatan dan pembongkaran kaleng dilakukan oleh tenaga manusia. Cocok untuk: volume harian di bawah 3.000 kaleng, pergantian produk yang sering, dan biaya tenaga kerja di bawah $5 per jam. Setengah dari perusahaan pengemasan kacang dan rempah-rempah di dunia mengoperasikan sistem semi-otomatis secara menguntungkan.
Sistem mandiri sepenuhnya otomatis artinya mesin ini menangani proses pengumpanan masuk dan pengeluaran secara otomatis, tetapi Anda tetap harus memindahkan kaleng antar stasiun secara manual. Cocok untuk: volume harian 3.000–20.000 kaleng, serta bisnis yang sedang berkembang dan ingin menambah stasiun secara bertahap.
Lini produksi lengkap siap pakai artinya satu konveyor menghubungkan seluruh proses, mulai dari mesin pembongkar palet hingga mesin penumpuk palet. Cocok untuk: volume harian di atas 20.000 kaleng, komposisi produk yang stabil, dan biaya tenaga kerja di atas $15 per jam. Biaya modalnya 3–5 kali lebih tinggi daripada mesin-mesin terpisah, namun penghematan biaya tenaga kerja bersifat permanen.
Strategi jembatan: mulailah dengan dua atau tiga mesin mandiri beroperasi penuh (mesin pengisi + mesin penutup + mesin pelabel), sisakan ruang di lantai untuk konveyor penghubung, dan tambahkan mesin pencuci, mesin pembongkar palet, serta mesin pencetak kode saat volume produksi sudah memadai. Inilah cara sebagian besar produsen makanan skala menengah mengembangkan lini produksi mereka menjadi lini lengkap tanpa harus mengambil risiko berlebihan sejak awal.
- 2–3 mesin mandiri
- Pemuatan/pembongkaran secara manual
- Harian: < 3.000 kaleng
- 4–5 mesin yang saling terhubung
- Pengumpanan/pengeluaran otomatis
- Setiap hari: 3.000–20.000 kaleng
- 10+ mesin, pengendalian terpusat
- Satu konveyor, dari ujung ke ujung
- Setiap hari: > 20.000 kaleng
Langkah 3 — Periksa Kualitas Pembuatan dan Kepatuhan Sebelum Anda Membayar
Pembelian jarak jauh — terutama yang lintas batas — memperbesar setiap risiko. Foto-foto pabriknya terlihat bagus. Lembar spesifikasinya memenuhi semua persyaratan. Bagaimana cara memverifikasinya tanpa tiket pesawat?
Lima langkah verifikasi yang dapat Anda lakukan dari jarak jauh:
- Bukti bahan baku. Mintalah sertifikat pabrik baja tahan karat yang mencantumkan jenis (304 atau 316) dan ketebalannya. Mintalah daftar merek komponen listrik beserta faktur pemasok — bukan sekadar logo di brosur.
- Video uji coba. Pastikan Anda mendapatkan video tanpa diedit yang memperlihatkan mesin Anda yang sebenarnya (atau model yang identik) sedang memproses setidaknya 100 kaleng secara berturut-turut. Perhatikan hal-hal berikut: tingkat pengisian yang konsisten, tidak ada tutup kaleng yang jatuh, perpindahan kaleng yang lancar antar stasiun, serta isyarat audio — suara gemeretak atau berderak merupakan tanda peringatan dini.
- Dokumentasi pengendalian mutu. Mintalah salinan kosong dari daftar periksa pemeriksaan masuk pabrik, catatan pemeriksaan selama proses produksi, dan templat laporan pengujian akhir. Jika templat-templat tersebut tidak lengkap atau tidak ada sama sekali, berarti prosesnya pun tidak lengkap atau tidak ada sama sekali.
- Verifikasi sertifikasi. Gunakan nomor sertifikat yang diberikan dan cari di situs web lembaga penerbitnya. Sertifikat ISO dapat diverifikasi melalui basis data daring lembaga penerbitnya. Sertifikat CE harus mencantumkan arahan spesifik (2006/42/EC untuk mesin). Jika nomor-nomor tersebut tidak dapat diverifikasi, jangan lanjutkan.
- Pengujian sampel. Kirimkan sejumlah sampel produk asli Anda beserta kaleng aslinya ke pihak produsen. Minta mereka untuk melakukan uji pengisian dan mengembalikan kaleng-kaleng yang sudah terisi tersebut kepada Anda. Periksa konsistensi pengisian, keutuhan sambungan kaleng, dan penempatan label. Ini adalah cara yang paling mendekati uji coba — dan biayanya jauh lebih murah daripada satu kesalahan saja.
Jika seorang pemasok mengelak terkait salah satu dari lima hal ini — “kami tidak bisa membagikan faktur pemasok,” “video uji coba kami bersifat rahasia,” “percayalah pada reputasi kami” — itu merupakan tanda bahaya, bukan sekadar taktik negosiasi.
Langkah 4 — Teliti Pemasok Anda dengan Pertanyaan yang Mengungkap Segalanya
Jawaban pemasok atas enam pertanyaan ini akan memberi Anda informasi yang lebih lengkap daripada brosur mana pun. Setiap pertanyaan tersebut menyoroti hal-hal yang tidak tercantum dalam lembar spesifikasi.
“Bisakah Anda membagikan detail kontak seorang pelanggan di industri kami?”
Jawaban yang baik menyebutkan nama perusahaan yang nyata, menjelaskan konfigurasi lini produknya, dan memberikan nomor kontak untuk referensi. Jawaban yang kurang memadai hanya menyebutkan negara (“kami memiliki banyak pelanggan di AS”) tanpa rincian lebih lanjut. Referensi yang dapat diverifikasi merupakan indikator terkuat dalam proses pembelian mesin.
“Berapa lama waktu respons layanan purna jual Anda — tepatnya, dalam jam?”
Jawaban yang baik mencantumkan angka: “diagnosis jarak jauh dalam waktu 4 jam, teknisi dikirim ke lokasi dalam waktu 48 jam.” Jawaban yang kurang meyakinkan hanya mengatakan “kami selalu siap” tanpa menyebutkan tolok ukur yang jelas.
“Merek apa saja yang ada di panel listrik Anda — bisakah Anda mengirimkan foto panel yang terbuka?”
Jawaban yang baik menyebutkan Siemens, Schneider, Omron, Mitsubishi, Delta, dan menyertakan fotonya. Jawaban yang kurang memadai hanya menyebut “merek-merek terkenal internasional” secara umum.
“Siapa yang menangani pemasangan dan pelatihan — apakah sudah termasuk atau dikenakan biaya tambahan?”
Penawaran yang baik sudah mencakup pengawasan pemasangan di lokasi dan pelatihan operator dalam penawaran dasar. Sebaliknya, penawaran yang kurang baik menggabungkan keduanya sebagai item opsional yang justru menaikkan harga akhir.
“Suku cadang apa saja yang Anda sarankan untuk kami sediakan pada tahun pertama, dan bagaimana cara pengirimannya ke luar negeri?”
Jawaban yang baik mencantumkan daftar suku cadang yang direkomendasikan beserta nomor bagiannya serta perkiraan waktu pengiriman DHL/FedEx ke negara Anda. Jawaban yang kurang memadai hanya mengatakan, “Kami bisa mengirimkannya saat Anda membutuhkannya.”
“Apa saja yang sebenarnya tercakup dalam garansi Anda, dan bagaimana cara Anda menangani klaim?”
Jawaban yang baik: 12 bulan (minimal), mencakup suku cadang dan dukungan jarak jauh, serta proses pengajuan klaim yang jelas dengan pelacakan nomor kasus. Lebih baik lagi: 16–24 bulan, termasuk pemeriksaan tahunan.
Pemasok yang menjawab keenam pertanyaan tersebut dengan rincian pasti tidak menyembunyikan apa pun. Pemasok yang mengelak pada tiga pertanyaan atau lebih pasti menyembunyikan sesuatu.
Berapa Biaya Lini Pengisian Kaleng? Kisaran Harga Sebenarnya dan Faktor-Faktor ROI
Lini pengisian tidak memiliki harga standar. Biayanya bergantung pada teknologi pengisian, tingkat otomatisasi, jumlah stasiun, rentang ukuran wadah, dan kualitas pembuatan. Namun, Anda dapat menetapkan anggaran dengan mengacu pada kisaran harga pasar yang sebenarnya.
| Kelas Garis | Konfigurasi Standar | Kisaran Harga (FOB Tiongkok) | Cocok untuk |
|---|---|---|---|
| Senjata semi-otomatis | Mesin pengisi + mesin penyegel (2 unit terpisah) | $8.000–$25.000 | Perusahaan rintisan, < 3.000 kaleng/hari |
| Lini produksi mobil kecil | Mesin pencuci → mesin pengisi → mesin penutup → mesin pelabel (4–5 unit yang saling terhubung) | $25.000–$60.000 | UKM yang sedang berkembang, 3.000–10.000 kaleng per hari |
| Jalur perakitan mobil ukuran sedang | Mesin pelepas palet → mesin pencuci → mesin pengisi → mesin penutup → mesin sterilisasi → mesin pelabel → mesin pencetak kode (6–8 unit) | $60.000–$150.000 | Produsen mapan, 10.000–50.000 kaleng per hari |
| Lini produksi skala besar siap pakai | Proses lengkap + mesin paletisasi + sistem kendali SCADA (10+ unit) | $150.000–$500.000+ | Pabrik dengan kapasitas produksi tinggi, > 50.000 kaleng per hari |
Sekarang soal ROI: apakah ini sepadan?
Hitung saja dengan sederhana. Jika satu lini produksi otomatis kecil $30.000 dapat menggantikan dua pekerja pengemasan yang masing-masing berpenghasilan $600 per bulan, maka penghematan biaya tenaga kerja per tahunnya mencapai $14.400. Ditambah dengan nilai peningkatan kapasitas produksi, berkurangnya produk cacat, dan tingkat pengisian yang konsisten — lini produksi ini akan terbayar sendiri dalam waktu 18–24 bulan. Setiap kaleng yang diisi setelah itu merupakan peningkatan margin murni.
Lini pengisian kaleng bukanlah pengeluaran. Lini tersebut adalah seperti seorang karyawan yang tidak pernah sakit, tidak pernah melakukan kesalahan pengisian, dan bekerja dua shift tanpa lembur. Anggaplah investasi tersebut seperti itu, dan hasilnya akan terlihat dengan sendirinya.
Jika Anda sedang mengevaluasi pemasok lini pengisian kaleng dan ingin mendiskusikan bagaimana konfigurasi tertentu dapat diterapkan untuk produk dan target produksi Anda, tim teknik Levapack menawarkan konsultasi tanpa kewajiban apa pun. Silakan hubungi kami melalui halaman kontak dengan mencantumkan detail produk dan target volume harian Anda.
Daftar Pustaka
- Badan Pengawas Obat dan Makanan Amerika Serikat (FDA). “Praktik Manufaktur yang Baik (CGMP) untuk Makanan dan Suplemen Makanan.” 2024. fda.gov
- Kode Peraturan Federal Elektronik. “21 CFR Bagian 110—Praktik Manufaktur yang Baik (GMP) dalam Produksi, Pengemasan, atau Penyimpanan Makanan untuk Manusia.” ecfr.gov
- AZoM. “Baja Tahan Karat Kelas Pangan: 304 vs. 316.” 2025. azom.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL