
Apa Itu Integrasi Jalur Pengemasan?
Integrasi lini pengemasan berarti menghubungkan beberapa mesin pengemasan — pengisian, penyegelan, pelabelan, pemeriksaan, pengemasan ke dalam kotak karton, dan paletisasi — menjadi satu sistem produksi otomatis yang terkoordinasi. Hal ini berbeda dengan otomatisasi. Otomatisasi membuat satu mesin beroperasi secara mandiri. Integrasi membuat lima, delapan, atau dua belas mesin beroperasi bersama-sama tanpa saling bertabrakan.
Bayangkan sebuah orkestra. Setiap musisi memang bisa bermain sendiri, tetapi tanpa seorang konduktor, partitur yang sama, dan transisi yang telah dilatih, yang dihasilkan bukanlah sebuah simfoni — melainkan sekadar kebisingan. Di jalur pengemasan, konveyor berperan sebagai tongkat konduktor, PLC sebagai konduktor, dan setiap mesin adalah alat musik yang harus masuk dan keluar tepat pada saat yang tepat.
Sebuah jalur produksi yang terintegrasi dengan baik tahu kapan harus mempercepat laju, kapan harus menunda, dan kapan harus berhenti — dan jalur tersebut melakukan ketiga hal tersebut tanpa campur tangan manusia.
Sebuah lini pengemasan makanan pada umumnya terdiri dari lima hingga dua belas unit peralatan terpisah. Jika mesin-mesin tersebut dioperasikan sebagai unit mandiri — di mana operator memindahkan produk secara manual dari satu stasiun ke stasiun berikutnya — maka lini tersebut mungkin memerlukan tiga hingga enam pekerja per shift hanya untuk menangani proses pemindahan. Setelah diintegrasikan, lini yang sama biasanya hanya membutuhkan satu atau dua operator. Tugas mereka pun bergeser dari penanganan material menjadi pemantauan kualitas. Perbedaan ini mengubah secara signifikan anggaran tenaga kerja fasilitas, batas atas kapasitas produksi, dan standar kualitas minimum.
Integrasi lini pengemasan juga mencakup sistem kendali, protokol komunikasi, arsitektur data, dan desain proses. Bagian-bagian selanjutnya akan membahas komponen-komponen yang membentuk lini terintegrasi, cara kerja teknologinya, cara merencanakan proyek, kesalahan apa saja yang harus dihindari, serta cara mengevaluasi apakah integrasi tersebut menguntungkan secara finansial bagi operasi Anda.
Komponen Utama dari Lini Pengemasan Terintegrasi
Sebelum merancang jalur produksi terintegrasi, Anda perlu mengetahui zona-zona fungsionalnya. Salah satu prinsip yang harus diterapkan di seluruh bagian ini: Throughput sebenarnya dari sebuah jalur tidak ditentukan oleh mesin tercepatnya. Melainkan ditentukan oleh tautan yang paling lambat — serta oleh kemampuan antarmuka antar-tautan dalam menangani perbedaan kecepatan. Setiap zona di bawah ini harus sesuai dengan zona di depannya dan di belakangnya dalam tiga dimensi: ketinggian fisik, kecepatan pengangkutan, dan protokol komunikasi.
Pemberian dan Pengukuran Produk
Prosesnya dimulai dari sini. Jika tahap ini salah, semua masalah yang muncul di tahap selanjutnya dapat ditelusuri kembali ke tahap ini. Bentuk produk yang berbeda memerlukan pendekatan pemberian pakan yang secara mendasar berbeda:
- Bahan padat yang mengalir bebas (biji kopi, kacang-kacangan, permen) diproses menggunakan elevator ember atau pengumpan getar. Timbangan multi-kepala ini memberikan akurasi ±0,5 g pada kecepatan tinggi — pilihan standar untuk lini produksi makanan ringan dan makanan kering.
- Bubuk (susu bubuk, bubuk protein, tepung) memerlukan konveyor sekrup atau sistem pengangkutan vakum. Tiga kendala: pengendalian debu, perlindungan terhadap kelembapan, dan variasi kepadatan. Pengisi sekrup dapat mempertahankan akurasi ±1–2 g jika kepadatan curah bubuk stabil, tetapi akurasinya akan melenceng secara signifikan jika bubuk mengendap atau menggumpal.
- Cairan kental dan pasta (saus, selai, selai kacang, makanan hewan peliharaan) memerlukan mesin pengisi piston atau pompa rongga progresif. Stabilitas viskositas menjadi faktor penentu keberhasilan atau kegagalan pengaturan ini — produk yang mengalir seperti madu di musim panas dan seperti pasta di musim dingin akan membuat sistem pengisian apa pun yang tidak dirancang untuk rentang viskositas tersebut tidak berfungsi.
- Bahan padat yang rapuh (kue kering, keripik, buah kering beku) memerlukan penanganan yang hati-hati — konveyor sabuk miring dengan ketinggian jatuhan yang rendah dan rel pemandu yang disesuaikan dengan produk.
Sistem pengumpanan harus beroperasi setidaknya 10% lebih cepat daripada mesin pengisi di bagian hilir. Jika tidak, mesin pengisi akan kekurangan bahan baku dan seluruh lini produksi akan kesulitan mendapatkan produk.
Kemasan Primer — Pengisian dan Penyegelan

Di sinilah produk menjadi sebuah kemasan. Kombinasi antara teknologi pengisian dan metode penyegelan menentukan masa simpan, keutuhan produk, dan — bagi industri yang diatur oleh peraturan — kepatuhan terhadap peraturan.
| Metode Pengisian | Terbaik untuk | Tingkat Ketepatan Umum |
|---|---|---|
| Pengisi piston | Pasta, produk bertekstur kasar, makanan hewan peliharaan | ±1–21 TP3T berdasarkan volume |
| Pengisi auger | Bubuk, butiran halus | ±1–2 g |
| Timbangan multi-kepala | Kacang-kacangan, camilan, bahan padat kering | ±0,5 g |
| Alat pengukur aliran | Cairan yang mengalir bebas | ±0,51 TP3T berdasarkan volume |
| Pengisi waktu/gravitasi | Cairan encer, seperti air | ±1–2% |
Teknologi penyegelan harus sesuai dengan jenis wadah dan kebutuhan pengawetan:
- Penyegelan vakum mengosongkan oksigen sebelum disegel — hal ini sangat penting untuk daging kalengan, makanan laut, dan kopi. Tingkat vakum yang ditargetkan: -0,08 MPa.
- Pembilasan nitrogen menggantikan oksigen dengan gas inert, sehingga menurunkan kadar oksigen di ruang kosong di bawah 3%. Standar untuk susu bubuk, suplemen nutrisi, dan kacang-kacangan premium — produk-produk di mana oksidasi berarti kerugian pendapatan.
- Penyegelan kaleng dengan jahitan ganda termasuk dalam kategori kaleng logam. Tolok ukur kualitas: tumpang tindih sambungan ≥55%. Rol penyambung akan aus; satu set rol biasanya dapat memproses 50–100 juta kaleng sebelum perlu diganti.
- Penyegelan induksi menempelkan lapisan aluminium foil ke tepi wadah menggunakan energi elektromagnetik — hal ini umum ditemukan pada kemasan minyak goreng, sirup farmasi, dan produk kimia.
Pengendalian Mutu — Sistem Pemeriksaan
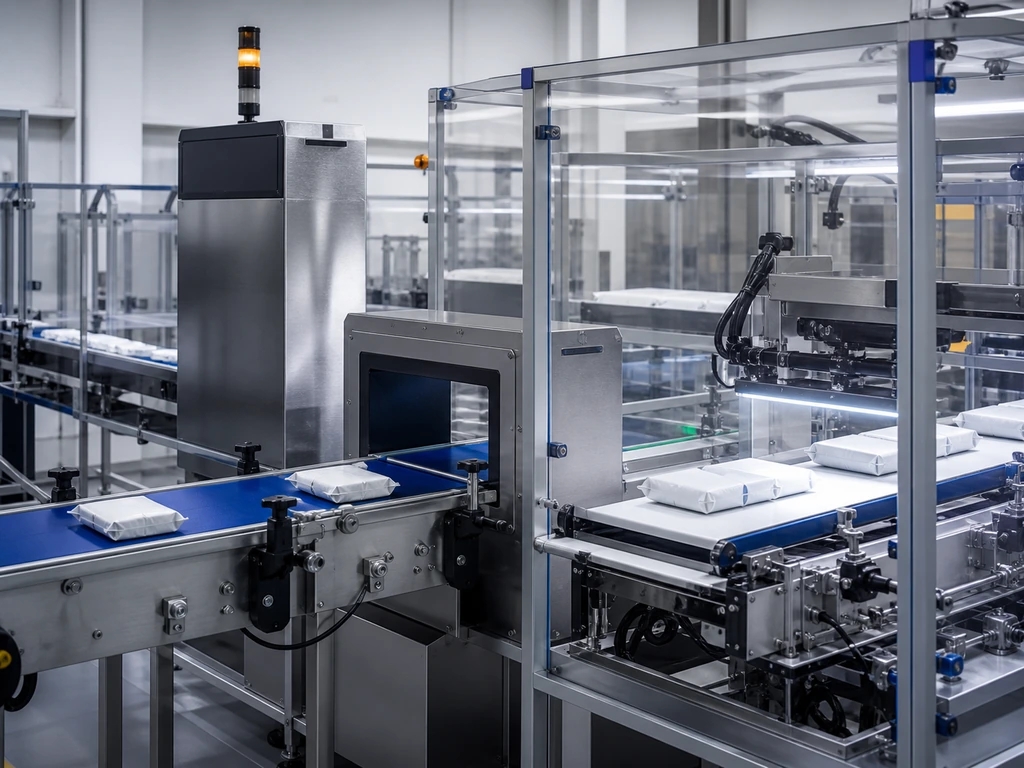
Dalam lini produksi terintegrasi, inspeksi bukanlah proses pengambilan sampel. Setiap unit harus melalui proses tersebut — dan sistem harus mendeteksi, menyingkirkan, serta mencatat setiap cacat secara real time.
Pelabelan, Pengkodean, dan Ketertelusuran
Inilah lapisan identitas — dan di sinilah para auditor kepatuhan FDA atau UE menghabiskan sebagian besar waktunya.
Tiga teknologi, tiga tujuan: Pemberian label yang sensitif terhadap tekanan menempelkan label yang sudah dicetak sebelumnya pada 50–200 wadah per menit dengan akurasi penempatan ±0,5 mm; Pengkodean inkjet mencetak data variabel (nomor batch, tanggal kedaluwarsa, kode batang) dengan resolusi 300 dpi; Penandaan laser membuat tanda permanen pada kemasan obat-obatan dan alat kesehatan.
Sistem penelusuran terintegrasi memberikan nomor seri unik pada setiap unit yang terhubung secara berurutan ke kode lot bahan baku, parameter pengisian, hasil uji segel, dan data pemeriksaan. Jika seorang pengecer menolak satu palet, produsen dapat melacak cacat tersebut hingga ke jam, mesin, dan operator tertentu — bukan sekadar “suatu saat bulan lalu.”
Pengemasan Sekunder dan Tahap Akhir Produksi
Di sini, kemasan satuan diubah menjadi unit yang siap dikirim. Urutan prosesnya biasanya sebagai berikut: pengemasan ke dalam kotak karton, pengemasan ke dalam peti, penumpukan ke palet, dan pembungkusan dengan plastik stretch.
Penyesuaian kecepatan merupakan tantangan integrasi utama pada tahap ini. Lini produksi makanan ringan yang menghasilkan 120 kantong per menit akan membebani mesin pengemas karton yang hanya mampu menangani 80 kantong per menit — kecuali jika terdapat buffer di antara keduanya. Konveyor akumulasi sederhana yang menampung hasil produksi hulu selama 3 menit memberikan ruang bagi mesin pengemas karton untuk pulih setelah terjadi penghentian singkat tanpa memaksa seluruh lini produksi berhenti. Palletizer robotik menyelesaikan pekerjaan ini: cobot dapat menangani 6–8 kotak per menit; sedangkan robot industri mampu menangani 15–20 kotak.
Teknologi Integrasi — Cara Peralatan Anda Berkomunikasi
Koneksi fisik mengalirkan produk dari mesin A ke mesin B. Protokol komunikasi berfungsi untuk informasi dari mesin A ke mesin B — dan itulah yang mengubah sekumpulan mesin yang mumpuni menjadi sistem produksi cerdas. Pemilihan protokol bukan sekadar keputusan bidang TI. Ini adalah keputusan rantai pasokan: hal ini menentukan merek peralatan mana yang dapat Anda beli, seberapa cepat lini produksi Anda merespons masalah, dan apakah Anda akan terikat pada ekosistem satu vendor saja.
Arsitektur Pengendalian Berbasis PLC
Programmable Logic Controller (PLC) merupakan otak dari jalur produksi terintegrasi. PLC ini beroperasi dalam siklus berkelanjutan — memindai semua masukan, menjalankan program logika, dan memperbarui semua keluaran — dengan waktu siklus tipikal di bawah 10 milidetik. Dalam 10 ms tersebut, PLC memeriksa apakah mesin pengisi telah menyelesaikan siklusnya, apakah rahang mesin penyegel sudah berada pada posisinya, apakah sensor mesin pelabel mendeteksi adanya wadah, dan apakah konveyor hulu sedang beroperasi. Kemudian, PLC membuat ribuan keputusan biner dan mengirimkan perintah ke setiap perangkat di jalur produksi.
Lini produksi kecil yang terdiri dari 5–8 mesin memerlukan PLC dengan 200–500 titik I/O. Lini produksi besar dengan beberapa zona mungkin memerlukan lebih dari 2.000 titik. Salah satu aturan yang dapat menghemat biaya di kemudian hari: Sisihkan setidaknya 20% kapasitas I/O untuk perluasan di masa mendatang.
Protokol Komunikasi Industri — Perbandingan Praktis
Setiap mesin menggunakan bahasa yang berbeda-beda. Berikut ini yang Anda perlukan agar mesin-mesin tersebut dapat saling terintegrasi:
Pelajaran praktis yang dapat dipetik: Ingin membangun lini produksi dengan peralatan dari berbagai vendor? Pilihlah mesin yang secara bawaan mendukung baik EtherNet/IP maupun Modbus TCP/IP. Dengan demikian, 90% peralatan yang tersedia dapat tercakup tanpa perlu menggunakan gateway protokol. Sebuah gateway menambah latensi sebesar 5–15 ms — biasanya tidak menjadi masalah untuk pemantauan, tetapi berisiko bagi operasi berkecepatan tinggi yang tersinkronisasi.
SCADA dan MES — Melampaui Pengendalian di Tingkat Mesin
SCADA menampilkan status, kecepatan, suhu, dan status alarm setiap mesin secara real-time dalam satu layar. MES menghubungkan lantai produksi dengan sistem ERP: pesanan kerja diteruskan secara otomatis, data produksi dilaporkan ke atas, dan catatan kualitas didigitalisasi serta dilengkapi cap waktu. Bagi industri yang diatur oleh peraturan, penyimpanan data MES bukanlah hal yang opsional — FDA 21 CFR Bagian 11 mewajibkan penyimpanan catatan elektronik selama minimal 12 bulan.
Teknologi Terkini — Kecerdasan Buatan (AI), Digital Twins, dan Internet of Things (IoT)
Kamu tidak perlu berinvestasi dalam hal-hal ini hari ini. Namun, keputusan yang kamu ambil hari ini sebaiknya tidak menghalangi peluang tersebut di masa depan. Kembaran digital (replika virtual dengan akurasi ±2%) memungkinkan Anda menguji perubahan tanpa perlu menyentuh jalur fisik, sehingga memangkas waktu debugging di lokasi sebesar 30–50%. Penglihatan yang didukung AI mendeteksi cacat yang tidak pernah diprogram untuk dikenali, dengan tingkat akurasi pengenalan melebihi 99,5%. IoT dan cloud memungkinkan operasi yang melibatkan beberapa pabrik untuk membandingkan dan mengoptimalkan kinerja di seluruh fasilitas. Benang merahnya: OPC UA adalah jalur data yang memungkinkan ketiga hal tersebut terwujud.
Merencanakan Integrasi Lini Pengemasan Anda: Peta Jalan Tahap demi Tahap

Integrasi adalah sebuah proyek, bukan sekadar pembelian. Berikut ini adalah peta jalannya:
| Fase | Tugas Utama | Hasil Utama | Garis Waktu |
|---|---|---|---|
| Penilaian | Analisis produk, perhitungan kapasitas, audit peralatan | Spesifikasi Persyaratan Pengguna (URS) | 4–8 minggu |
| Desain | Pemilihan peralatan, tata letak, arsitektur pengendalian | Gambar desain + protokol FAT | 8–16 minggu |
| Instalasi | Pemasangan, pengujian awal mesin tunggal, SAT | Laporan SAT + buku panduan operator | 4–12 minggu |
| Optimalisasi | Pelatihan, penyempurnaan parameter, patokan KPI | Laporan Dasar SOP dan KPI | 4–8 minggu |
Tahap penilaian adalah tahap yang paling kurang mendapat perhatian. Sebuah URS yang komprehensif harus memuat lebih dari 50 persyaratan fungsional — yang tidak hanya mencakup kecepatan dan akurasi, tetapi juga waktu pergantian, prosedur pembersihan, frekuensi pergantian produk, rentang suhu lingkungan, dan kualitas udara terkompresi. Setiap jam yang dihabiskan pada tahap ini dapat menghemat sekitar sepuluh jam pekerjaan ulang selama tahap komisioning.
Satu peringatan berdasarkan pengalaman nyata: sebuah perusahaan produsen makanan tidak mencantumkan dalam URS mereka bahwa viskositas produk saus mereka sangat bervariasi tergantung suhu (encer dan berair pada 35°C, kental dan seperti pasta pada 10°C). Mesin pengisi piston yang dirancang untuk “saus dengan viskositas sedang” selalu macet setiap pagi di musim dingin. Untuk memperbaikinya, diperlukan penggantian segel, penyesuaian parameter stroke, dan penambahan pemanas produk inline — yang mengakibatkan penundaan selama enam minggu dan biaya tak terduga sebesar lima digit.
Kesalahan Umum dalam Integrasi dan Cara Menghindarinya
Sebagian besar kegagalan integrasi tidak disebabkan oleh perangkat yang bermasalah. Kegagalan tersebut justru berasal dari asumsi yang keliru yang dibuat selama tahap perencanaan — asumsi yang pada saat itu tampak masuk akal, namun tidak mampu bertahan saat diuji dalam kondisi produksi yang sesungguhnya. Berikut adalah empat jenis asumsi keliru yang paling umum, serta cara mendeteksinya sebelum Anda terjerat olehnya.
Ketidakseimbangan Kecepatan — Ketika Mesin Tercepat Anda Menjadi Penyebab Hambatan Terbesar
Skenarionya: Mesin pengisi Anda beroperasi dengan kecepatan 120 kaleng per menit. Mesin pelabel Anda beroperasi dengan kecepatan 100. Selisih 20 kaleng itu mungkin terdengar tidak seberapa — tetapi dalam satu jam, jumlahnya mencapai 1.200 kaleng yang tidak tahu harus ke mana. “Lini produksi 120 cpm” Anda sebenarnya hanya beroperasi dengan kecepatan efektif 85 cpm setelah memperhitungkan jeda-jeda singkat tersebut.
Solusinya: Kapasitas penyangga harus sama dengan selisih kecepatan maksimum dikalikan dengan 2–5 menit waktu produksi. Atur PLC agar menggunakan kecepatan aktual mesin pelabel sebagai acuan utama, sehingga kecepatan mesin pengisi dapat diatur secara otomatis. Aturan desain: Panjang buffer (satuan) = kecepatan aliran hulu (satuan/menit) × 3 menit × faktor keamanan 1,3.
Kompatibilitas Multi-Pemasok — Kesenjangan Antara Protokol dan Antarmuka Mekanis
Skenarionya: Anda membeli mesin pengisi terbaik dari produsen Jerman, mesin pelabel terbaik dari produsen Tiongkok, dan mesin pengemas kotak terbaik dari produsen Amerika. Konveyor keluaran mesin pengisi berada pada ketinggian 850 mm, saluran masuk mesin pelabel berada pada ketinggian 820 mm, dan mesin pengemas kotak menggunakan protokol Profinet, sedangkan PLC Anda menggunakan protokol EtherNet/IP.
Solusinya: Sebelum menandatangani pesanan pembelian apa pun, mintalah setiap pemasok untuk menyerahkan Lembar Spesifikasi Antarmuka. Perbedaan ketinggian sebesar 30 mm mungkin terdengar sepele — namun kaleng dapat terguling di titik transisi tersebut, dan 50% kejadian penghentian tak terduga dapat ditelusuri kembali ke ketidaksesuaian posisi tunggal tersebut.
Meremehkan Kompleksitas Proses Pergantian
Skenarionya: Anda mengevaluasi mesin berdasarkan kecepatan maksimumnya. Namun, fasilitas Anda memproduksi 12 SKU berbeda dan melakukan pergantian produksi lebih dari tiga kali sehari. Mesin A membutuhkan waktu 10 menit untuk pergantian produksi. Mesin B membutuhkan waktu 45 menit. Waktu pergantian produksi di lini Anda adalah 45 menit — dua jam waktu produksi yang hilang setiap hari setara dengan lebih dari 500 jam per tahun.
Solusinya: Wajibkan pemasok untuk berkomitmen secara tertulis terkait waktu pergantian. Untuk setiap mesin yang waktu pergantiannya melebihi 15 menit, wajibkan adanya fitur pergantian cepat: kenop yang dapat dioperasikan tanpa alat, pin penanda posisi, dan penyimpanan resep digital.
Biaya Tersembunyi Akibat Melewatkan Uji Penerimaan Pabrik
Skenarionya: Pemasok telah menguji setiap mesin di pabrik mereka. Semuanya berfungsi dengan baik. Mengapa harus membayar lebih untuk mengujinya lagi? Jadi, Anda melewatkan Uji Penerimaan Pabrik (FAT) yang terintegrasi dan langsung mengirimkannya ke fasilitas Anda.
Solusinya: FAT harus mencakup: minimal 8 jam operasi berkelanjutan, semua SKU produk, dan pengujian terencana terhadap kasus-kasus ekstrem. Kriteria penerimaan FAT: OEE ≥85%. Masalah yang ditemukan di lokasi vendor diperbaiki dengan biaya ditanggung oleh vendor. Masalah yang sama yang ditemukan di lokasi Anda diperbaiki dengan biaya ditanggung oleh Anda — ditambah kerugian produksi. Melewatkan FAT untuk menghemat $15.000–30.000 telah merugikan produsen ratusan ribu akibat penundaan peluncuran.
Mengevaluasi ROI — Kapan Integrasi Menjadi Pilihan yang Menguntungkan Secara Finansial?
Integrasi merupakan investasi modal. Sebuah perusahaan manufaktur makanan berskala menengah yang melakukan peningkatan dari mesin-mesin semi-otomatis yang berdiri sendiri menjadi jalur pengemasan yang sepenuhnya terintegrasi diperkirakan harus mengeluarkan investasi sebesar $200.000–$800.000, tergantung pada kompleksitas jalur, kecepatan, dan persyaratan penyesuaian. Pertanyaan sebenarnya bukanlah “apakah kita mampu membiayainya?” melainkan “seberapa cepat investasi ini akan terbayar kembali?”
Pengembalian investasi (ROI) dari integrasi lini pengemasan berasal dari tiga aspek:
Penghematan biaya tenaga kerja langsung. Lini produksi terintegrasi ini mengurangi kebutuhan tenaga operator dari 5–6 orang per shift menjadi 1–2 orang — sebuah pengurangan sebesar 40–60%. Untuk operasi dua shift di pasar negara maju, hal ini berarti penghematan tahunan sekitar $160.000–$240.000.
Peningkatan produktivitas. Menghilangkan proses pemindahan manual berarti menghilangkan hambatan terbesar. Jalur produksi terintegrasi biasanya mampu mencapai peningkatan kapasitas produksi sebesar 20–40% — bukan karena mesinnya lebih cepat, melainkan karena mesin-mesin tersebut tidak pernah harus menunggu campur tangan manusia.
Menghindari biaya tersembunyi. Penghematan ini tidak tercantum dalam pesanan pembelian: 50–70% pengurangan limbah produk akibat penanganan manual; tidak ada denda pelanggan akibat produk yang salah label; 90% respons penarikan produk yang lebih cepat; serta kemampuan untuk menerima pesanan yang menuntut konsistensi kualitas yang hanya dapat dipenuhi oleh otomatisasi.
Sebagian besar proyek integrasi lini pengemasan mencapai titik balik modal dalam waktu 2–4 tahun. Lini yang beroperasi dalam dua atau tiga shift dapat mengembalikan investasinya jauh lebih cepat — setiap shift tambahan membantu menyebar biaya tetap peralatan ke lebih banyak jam produksi. Saat Anda menghitung angka-angka untuk fasilitas Anda sendiri, jangan hanya mempertimbangkan biaya peralatan. Sertakan juga biaya pemasangan, modifikasi fasilitas, pelatihan, serta penurunan produktivitas selama masa transisi. Kemudian bandingkan dengan total biaya jika tetap mempertahankan kondisi saat ini.
Bagi unit operasional yang siap mengubah analisis ROI menjadi rencana yang dapat dilaksanakan, bekerja sama dengan integrator lini produksi berpengalaman yang mampu memodelkan gambaran biaya secara menyeluruh — termasuk karakteristik produk spesifik Anda, pasar tenaga kerja, dan target pertumbuhan — akan mengubah perhitungan di spreadsheet menjadi proyek yang dapat direalisasikan. Perusahaan seperti Levapack, yang menyediakan lini pengalengan siap pakai (turnkey) yang disesuaikan mulai dari tahap pengumpanan hingga paletisasi, menawarkan konsultasi teknik satu-ke-satu untuk merancang lini yang sesuai dengan produk, kapasitas, dan anggaran Anda — sehingga Anda tidak perlu membayar untuk fitur yang tidak Anda butuhkan, dan jadwal pengembalian investasi (ROI) didasarkan pada angka riil Anda, bukan rata-rata industri. Jelajahi solusi lini pengalengan siap pakai yang disesuaikan atau meminta proposal lini produk yang disesuaikan.
Cara Memilih Mitra Integrasi yang Tepat
Anda telah membaca sampai di sini karena Anda benar-benar serius mengenai integrasi lini pengemasan. Anda memahami komponen-komponennya, teknologinya, proses perencanaannya, kendala-kendalanya, dan analisis keuntungannya. Pertanyaan terakhir inilah yang paling sulit: kepada siapa Anda akan mempercayakan pelaksanaannya?
Memilih mitra integrasi bukanlah sekadar membandingkan lembar spesifikasi. Faktor pembeda yang sesungguhnya lebih sulit diukur — dan justru faktor-faktor itulah yang menentukan apakah lini produksi Anda akan beroperasi pada tingkat OEE 85% atau 55% dua tahun setelah mulai beroperasi.
1. “Tunjukkan kepada saya dua lini produksi yang sudah Anda bangun untuk produk-produk yang serupa dengan milik saya — dan berikan nomor telepon manajer pabriknya.” Penyedia jasa integrasi yang terpercaya akan memberikan referensi yang dapat diverifikasi tanpa ragu-ragu. Keahlian dalam integrasi bersifat spesifik untuk setiap produk. Sebuah perusahaan yang sangat ahli dalam mengintegrasikan lini pengisian cairan mungkin belum pernah menangani sistem penahanan debu bubuk.
2. “Berapa nilai OEE yang Anda jamin — dan apa yang akan terjadi jika nilainya tidak mencapai angka tersebut?” Seorang integrator yang tidak bersedia berkomitmen pada angka OEE tertentu berarti tidak mendukung desain sistemnya sendiri. Jaminan OEE yang dapat dicapai untuk jalur produksi terintegrasi biasanya berkisar antara 80–85%.
3. “Apakah Anda menggunakan peralatan sendiri, atau mengintegrasikan mesin dari pihak ketiga?” Akuntabilitas dari satu sumber versus fleksibilitas yang terbaik di kelasnya — pahami model mana yang akan Anda pilih dan pastikan model tersebut sesuai dengan kemampuan teknik internal Anda.
4. “Apakah FAT akan dilakukan di fasilitas Anda, menggunakan produk asli saya, dan dijalankan secara terus-menerus selama minimal 8 jam?” Uji FAT yang tepat dengan produk asli dapat mengidentifikasi masalah-masalah yang tidak akan pernah terdeteksi melalui uji air: pengaruh viskositas terhadap akurasi pengisian, penumpukan debu pada sensor, serta penumpukan residu pada rahang penyegel.
5. “Siapa satu-satunya kontak saya, dan seberapa sering saya akan menerima laporan perkembangan?” Seorang integrator yang kompeten akan menugaskan seorang manajer proyek khusus yang dilengkapi dengan jadwal tertulis mengenai tonggak pencapaian dan titik pengambilan keputusan.
6. “Berapa lama masa garansi dan berapa lama waktu respons yang dijamin?” Standar industri adalah 12 bulan. Jangka waktu yang lebih lama — 16, 24 bulan — benar-benar memberikan nilai tambah karena mencakup periode ketika sebagian besar masalah tersembunyi mulai muncul.
Percayalah pada insting Anda dalam mendeteksi tanda-tanda bahaya. Penawaran yang harganya 30%+ lebih murah daripada pesaing pasti mengorbankan sesuatu — biasanya cakupan yang terlalu luas, dukungan pemasangan, atau jaminan garansi. Opsi yang “lebih murah” yang mengabaikan pengujian integrasi dan hanya memberikan tumpukan manual alih-alih dukungan komisioning di lokasi sebenarnya tidaklah lebih murah. Itu hanyalah pengeluaran yang ditunda dengan bunga.
Daftar Pustaka
- Tayal, A., dkk. “Peningkatan Efektivitas di Industri Manufaktur: Studi Trilogi dan Dinamika Inovasi Terbuka.” 2021. sciencedirect.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL