
Jika Anda pernah menghabiskan waktu di sekitar jalur pengemasan, Anda pasti pernah melihat label sensitif tekanan. Lapisan mengkilap pada kaleng bir kerajinan, lapisan film transparan yang melapisi botol suplemen nutrisi, serta label kertas bertekstur pada kaleng kopi premium — semuanya termasuk dalam kelompok teknologi yang sama. Namun, apa sebenarnya yang membuat sebuah label disebut “sensitif tekanan”, dan mengapa hal ini penting bagi jalur produksi Anda?
Berikut ini jawabannya secara singkat: label sensitif tekanan (PSL) adalah label berperekat yang menempel pada suatu permukaan saat diberi tekanan — tanpa panas, tanpa air, dan tanpa lem tambahan. Label ini sudah siap digunakan, dengan perekat yang sudah terintegrasi langsung ke dalam label itu sendiri.
Namun, jawaban singkat itu hanya berguna sampai batas tertentu. Jika Anda sedang mengevaluasi teknologi pelabelan untuk operasi pengalengan atau pengemasan, Anda perlu memahami bahan pembuat label tersebut, bagaimana perilakunya pada permukaan yang berbeda-beda, mesin apa yang digunakan untuk menempelkannya, dan — yang paling penting — bagaimana kinerjanya secara khusus pada wadah logam berbentuk silinder. Panduan ini membahas semua hal tersebut.
Apa Itu Label Sensitif Tekanan? Struktur Tiga Lapis

Label sensitif tekanan bukanlah terbuat dari satu jenis bahan saja. Label ini merupakan laminasi — yang dalam industri kadang-kadang disebut sebagai “label sandwich” — yang terdiri dari tiga lapisan berbeda, masing-masing memiliki fungsi khusus. Jika salah satu lapisan dilepas, label tersebut tidak akan berfungsi.
Ketiga lapisan tersebut adalah: facestock (apa yang Anda lihat), perekat (apa yang membuatnya melekat), dan lapisan pelepas (kertas pelindung yang melindungi perekat hingga saat diaplikasikan). Berikut ini cara kerja masing-masing.
Bagian Depan: Apa yang Dilihat dan Dirasakan oleh Pelanggan
Bagian depan label adalah permukaan yang dapat dicetak — lapisan teratas yang menampilkan desain merek, daftar bahan, kode batang, dan informasi peraturan. Ini adalah satu-satunya bagian label yang pernah berinteraksi langsung dengan konsumen akhir.
Bahan facestock terbagi menjadi tiga kelompok besar: kertas, film, dan foil. Facestock kertas hemat biaya dan hasil cetakannya sangat bagus, sehingga populer untuk produk yang disimpan dalam kondisi kering dan bersuhu ruangan, seperti toples bumbu dan wadah makanan ringan. Bahan facestock film — umumnya berupa BOPP (polipropilena berorientasi biaksial), yang menguasai lebih dari 60% pasar label film — menawarkan ketahanan terhadap kelembapan dan daya tahan yang tidak dapat ditandingi oleh kertas. Bahan facestock foil dan metalik memberikan tampilan yang mewah di rak, itulah sebabnya Anda sering menemukannya pada botol anggur dan kosmetik mewah.
Memilih bahan label yang tepat berarti menjawab satu pertanyaan: di lingkungan seperti apa label ini nantinya akan digunakan? Label kertas pada produk yang disimpan dalam lemari pendingin akan menyerap kelembapan dan menjadi rusak. Sebaliknya, label film pada barang kering di dapur mungkin terlalu berlebihan dan menghabiskan biaya lebih. Lingkunganlah yang menentukan bahan yang tepat.
Banyak label juga dilengkapi dengan lapisan atas atau laminasi — lapisan pelindung tipis yang diaplikasikan di atas bahan dasar yang telah dicetak. Lapisan atas ini meningkatkan ketahanan terhadap goresan, stabilitas terhadap sinar UV, dan ketahanan terhadap bahan kimia. Untuk produk yang akan terpapar kondensasi, gesekan selama pengiriman, atau dipajang di luar ruangan, mengabaikan penggunaan lapisan atas hanyalah penghematan yang keliru.
Referensi standar: ASTM D5375 menetapkan metode pengujian untuk memilih bahan label sensitif tekanan, termasuk sifat pelepasan lapisan pelindung dan sifat layflat (ASTM Internasional).
Perekat: Pahlawan Tak Terlihat
Jika bahan dasar label adalah wajahnya, maka perekat adalah ototnya. Dan inilah penyebab utama kegagalan label saat digunakan di lapangan.
Perekat sensitif tekanan bersifat viskoelastis — perekat ini berperilaku seperti cairan saat diberi tekanan, mengalir ke celah-celah mikroskopis pada permukaan wadah untuk membentuk ikatan mekanis, lalu mengeras seperti benda padat begitu tekanan dilepaskan. Bayangkan saat menyatukan dua balok Lego: balok-balok tersebut cukup lentur sehingga mudah disambungkan, tetapi untuk memisahkannya diperlukan usaha yang cukup besar.
Dunia perekat dapat dikelompokkan ke dalam empat kategori praktis:
- Perekat akrilik permanen merupakan andalan di industri ini. Bahan ini menawarkan ketahanan yang baik terhadap sinar UV dan oksidasi, toleransi suhu yang luas, serta harga yang terjangkau. Sebagian besar aplikasi kering pada suhu kamar menggunakan akrilik permanen.
- Perekat berbahan dasar karet memberikan daya rekat awal yang lebih tinggi — label ini menempel lebih cepat dan lebih kuat pada permukaan yang sulit. Jika Anda akan memberi label pada plastik berenergi permukaan rendah seperti polietilen atau polipropilen, Anda memerlukan sistem berbasis karet. Namun, hal ini diimbangi dengan daya tahan terhadap cuaca yang lebih rendah seiring berjalannya waktu.
- Perekat khusus untuk freezer diformulasikan dengan suhu transisi kaca (Tg) yang lebih rendah sehingga tetap lentur dan lengket pada suhu -20°C atau di bawahnya. Bahan akrilik standar menjadi rapuh dalam kondisi tersebut.
- Perekat yang dapat dilepas dan dipindahkan memungkinkan pelepasan yang rapi. Bayangkan kupon promosi atau label harga sementara — perekatnya tetap menempel selama dipajang di toko, tetapi terlepas dengan rapi saat konsumen melepasnya.
Setiap keputusan terkait perekat dimulai dari permukaan yang akan diberi label. Kaca dan logam merupakan bahan dengan energi permukaan tinggi (di atas 500 dyne/cm) — mudah direkatkan. Polietilen dan polipropilen yang belum diolah memiliki nilai sekitar 30–38 dyne/cm — secara kimiawi inert dan terkenal sulit direkatkan tanpa perekat berkekuatan rekat tinggi. Uji dyne singkat pada wadah Anda yang sebenarnya (bukan sampel pengganti) akan memberi tahu Anda kondisi permukaan yang Anda hadapi.
Kondensasi adalah musuh diam-diam bagi perekat. Label yang menempel sempurna pada kaleng kering pada suhu kamar dapat kehilangan 40–60% daya rekat awalnya saat diaplikasikan pada permukaan yang dingin dan basah langsung dari jalur pengisian. Jika lingkungan produksi Anda melibatkan pengisian dalam kondisi dingin atau kondensasi pasca-pasteurisasi, formulasi perekat yang dapat menempel pada permukaan basah merupakan hal yang mutlak diperlukan.
Lapisan Pelepas: Mengapa Kertas Dasar Itu Penting
Lapisan pelepas adalah pahlawan tak dikenal dalam gulungan label. Konsumen tidak pernah melihatnya. Namun, operator mesin pelabelan Anda memikirkannya setiap shift.
Liner adalah lapisan kertas atau film yang menopang label selama proses pencetakan, pemotongan dengan cetakan, dan akhirnya hingga sampai ke jalur produksi Anda. Permukaannya dilapisi dengan bahan pelepas silikon yang mencegah perekat menempel secara permanen pada liner — cukup kuat untuk menahan label selama penyimpanan dan pengangkutan, namun cukup lemah agar dapat terlepas dengan rapi di pelat pengupas.
Pilihan jalur terbagi menjadi dua jalur. Lapisan kertas (setengah diputihkan atau kraft) bersifat hemat biaya dan berfungsi dengan baik pada kecepatan jalur di bawah 100 wadah per menit. Namun, label-label tersebut menghasilkan debu saat melengkung di atas rol pemandu, dan debu itulah yang menjadi penyebab utama terjadinya pemicu palsu pada sensor label fotoelektrik. Lapisan film PET Harganya memang 30–50% lebih mahal, tetapi menghasilkan debu yang hampir nol, memiliki kekuatan tarik yang lebih tinggi, serta stabilitas dimensi yang lebih baik pada kecepatan di atas 200 cpm. Untuk lini produksi kaleng berkapasitas tinggi, biaya tambahan untuk lapisan film ini akan terbayar dengan sendirinya berkat berkurangnya waktu henti produksi.
Gaya lepas — yang diukur dalam gram per inci saat dikupas — disesuaikan dengan kebutuhan aplikasi. Jika terlalu ringan, label akan terlepas lebih awal di dalam mesin. Jika terlalu berat, lapisan pelindung akan meregang atau putus. Lapisan pelindung yang spesifikasinya tepat mungkin tampak seperti hal sepele. Namun, pada hari produksi yang sibuk, hal ini menjadi pembeda antara shift yang lancar dan tumpukan label yang terlewat.
Bahan Label dan Perekat: Unsur Dasar Kinerja PSL

Anda sudah mengetahui struktur tiga lapis tersebut. Kini muncullah pertanyaan-pertanyaan praktis: bahan apa yang digunakan di bagian mana? Ada empat variabel yang menentukan jawabannya — lingkungan produk, bahan kemasan, anggaran, dan tujuan branding visual. Jika salah satu di antaranya diubah, Anda mungkin perlu mempertimbangkan kembali ketiga variabel lainnya.
Kertas Bertekstur Wajah: Hemat Biaya dan Mudah Dicetak
Kertas merupakan pilihan tradisional dan masih menjadi yang paling terjangkau, dengan harga biasanya sebesar 50–70% dari harga bahan dasar film yang setara. Kertas berkilau tinggi dan semi-kilau (sering disebut C1S atau coated-one-side) adalah jenis yang paling banyak digunakan — kertas ini dapat menyerap tinta fleksografis dan digital dengan baik, mendukung penggunaan pernis dan pencetakan foil, serta terlihat mengkilap saat dipajang di rak.
Kertas paling cocok digunakan untuk menyimpan barang-barang kering yang disimpan pada suhu ruangan: kaleng kopi, wadah rempah-rempah, wadah camilan kering, serta botol bubuk protein. Kertas juga merupakan pilihan yang paling ramah lingkungan — dapat didaur ulang melalui jalur daur ulang kertas standar dan semakin banyak tersedia dalam bentuk serat bersertifikat FSC.
Keterbatasannya jelas: kertas dan kelembapan tidak cocok. Di lingkungan dengan kelembapan relatif di atas 85%, label kertas mulai menyerap air, kehilangan stabilitas dimensinya, dan pada akhirnya terlepas. Untuk makanan yang disimpan dalam lemari pendingin, produk beku, atau wadah apa pun yang mengalami kondensasi, kertas bukanlah pilihan yang tepat. Demikian pula, kertas lebih mudah robek daripada film — jika label harus tahan terhadap rantai pasokan yang berat, gantilah dengan film.
Kertas khusus — seperti kertas berkilau mutiara, kertas bertekstur anyaman felt, dan lembaran campuran katun — dapat meningkatkan nilai yang dirasakan dari suatu produk. Label kertas bertekstur pada kaleng teh daun lepas kelas premium mampu menyampaikan keahlian pengerjaan dengan cara yang tidak dapat ditiru oleh label film mengkilap. Bahan itu sendiri menjadi bagian dari kisah merek.
Bahan Dasar Film: Ketahanan untuk Lingkungan yang Menantang
Bahan dasar film merupakan segmen di mana pasar label sensitif tekanan tumbuh paling pesat. Dan BOPP — polipropilena berorientasi dua arah — merupakan jenis bahan yang paling dominan, dengan pangsa pasar yang jauh melebihi setengah dari total konsumsi label film.
BOPP tersedia dalam tiga varian tampilan: putih (tidak tembus pandang, permukaan cetak berkontras tinggi), bening (untuk “tampilan tanpa label” di mana produk terlihat jelas), dan metalik (lapisan aluminium tipis hasil pengendapan uap untuk hasil akhir metalik dengan biaya yang jauh lebih murah dibandingkan foil padat). BOPP bening, bila dipadukan dengan perekat yang jernih secara optik, menciptakan ilusi seolah-olah grafis dicetak langsung pada kemasan — sebuah teknik yang telah diadopsi oleh merek minuman dan perawatan pribadi karena estetika yang bersih dan modern.
Selain BOPP, ada dua jenis film lain yang mengisi ceruk pasar tertentu. Polietilen (PE) lebih lembut dan lebih lentur — ini adalah satu-satunya bahan penutup yang dapat diandalkan untuk tabung yang dapat diremas dan kantong fleksibel karena bahan ini meregang mengikuti wadah alih-alih melengkung. Poliester (PET) merupakan bahan dengan daya tahan terbaik, yang mampu menjaga keutuhan label pada suhu antara -40°C hingga 150°C. Wadah bahan kimia industri, cairan otomotif, dan produk yang ditujukan untuk lingkungan logistik ekstrem umumnya menggunakan PET.
Hierarki biaya cukup jelas: kertas < BOPP < BOPP berlapis logam < foil padat < film khusus. Sebagian besar anggaran produksi berada di kisaran antara kertas hingga BOPP, sedangkan foil biasanya digunakan untuk SKU kelas premium dan PET untuk aplikasi di lingkungan yang ekstrem.
Foil dan Bahan Dasar Khusus: Dampak Premium di Rak
Jika produk Anda bersaing di kategori ritel yang sangat padat, di mana konsumen mengambil keputusan dalam sekejap saat melihat rak, bahan kemasan foil dan bahan khusus terbukti sangat efektif. Kilau metaliknya mampu menarik perhatian dengan cara yang tidak dapat ditiru oleh kertas maupun film standar.
Bahan dasar aluminium foil merupakan pilihan mewah tradisional — tebal, berkilau seperti cermin, dan tak diragukan lagi berkualitas premium. Harganya pun paling mahal. BOPP metalik menawarkan alternatif praktis di tengah-tengah: lapisan aluminium tipis yang diendapkan dengan metode penguapan pada dasar BOPP, yang memberikan sekitar 80% dari daya tarik visual dengan biaya hanya 40–60% dari harga bahan dasar aluminium foil. Bagi sebagian besar merek, BOPP metalik merupakan pilihan pengeluaran yang lebih cerdas.
Satu catatan teknis: bahan dasar aluminium bersifat konduktif listrik. Jika Anda sedang menjajaki penggunaan label pintar RFID atau NFC — permintaan yang semakin umum di sektor farmasi dan barang mewah — foil padat dapat mengganggu kinerja antena. BOPP berlapis logam, dengan lapisan logamnya yang lebih tipis dan kurang merata, cenderung lebih kecil kemungkinannya menimbulkan masalah.
Menyesuaikan Perekat dengan Permukaan dan Lingkungan: Kerangka Kerja Pemilihan
Setelah bahan-bahannya dibahas, pemilihan perekat menjadi soal mencocokkan bahan. Mulailah dengan bahan wadahnya:
- Kaca dan logam (energi permukaan tinggi): Perekat akrilik permanen standar berfungsi dengan baik dalam sebagian besar kondisi.
- HDPE, LDPE, PP, dan poliolefin lainnya (energi permukaan rendah, 30–38 dyne/cm): Anda memerlukan perekat berbahan dasar karet atau akrilik termodifikasi dengan daya rekat tinggi. Perekat akrilik standar tidak akan berfungsi.
- Permukaan yang dilapisi atau diolah: Pastikan lapisan tersebut tidak membentuk lapisan penghalang. Beberapa pernis UV dan lapisan antistatis dapat secara drastis mengurangi daya rekat.
Kemudian, evaluasi lingkungan:
- Suhu sekitar, kering: Sebagian besar perekat berfungsi dengan baik. Pilihlah berdasarkan harga dan kebutuhan akan kemudahan pelepasan.
- Didinginkan (0–4 °C): Gunakan akrilik yang dirancang untuk suhu rendah. Kondensasi tetap menjadi faktor yang perlu diperhatikan bahkan pada suhu yang sangat dingin — pastikan produk tersebut memiliki kemampuan menempel pada permukaan basah.
- Beku (-20°C atau lebih rendah): Perekat khusus untuk freezer wajib digunakan. Formulasi standar akan kehilangan seluruh daya rekatnya di bawah suhu transisi kaca.
- Pengisian panas atau retort (40–100°C): Perekat harus tahan terhadap suhu saat diaplikasikan tanpa menetes dan tetap mempertahankan daya rekatnya selama siklus termal.
- Permukaan yang basah atau mengalami pengembunan: Ini adalah kasus yang paling sulit. Perekat jenis "wet-stick" diformulasikan untuk menggeser kelembapan di sepanjang garis sambungan, namun kinerjanya bervariasi tergantung pada formulanya. Tidak ada pengganti yang lebih baik daripada melakukan pengujian pada wadah yang sudah diisi secara aktual dengan kecepatan lini produksi Anda.
Satu hal lagi: lakukan pengujian pada produk asli. Bukan sampel yang bersih, kering, dan bersuhu ruangan yang dikirim oleh pemasok label — melainkan produk asli, langsung dari jalur pengisian Anda, dengan kecepatan produksi sesungguhnya. Perbedaan antara pengujian di laboratorium dan proses produksi pada Senin pagi itulah yang menjadi akar penyebab sebagian besar kegagalan label.
Bagaimana Mesin Pelabelan Menerapkan Label Sensitif Tekanan

Penting untuk mengetahui apa itu label sensitif tekanan. Namun, lebih penting lagi untuk memahami cara mesin menempelkannya jika Anda adalah orang yang bertanggung jawab menjaga kelancaran jalur produksi.
Mesin pelabelan sensitif tekanan menjalankan urutan langkah yang tampak sederhana: melepaskan gulungan label, mengupas setiap label dari lapisan pelindungnya, menempatkannya dengan tepat pada produk yang sedang bergerak, dan menekannya dengan kuat. Kesederhanaan tersebut menyembunyikan kompleksitas teknik yang sesungguhnya. Berikut ini penjelasannya langkah demi langkah:
Langkah 1 — Pengenduran dan pengaturan tegangan. Gulungan label dimasukkan ke dalam mesin melalui lengan penyeimbang atau sistem pengatur tegangan yang menjaga tegangan gulungan tetap konstan. Jika tegangan berfluktuasi, jarak antar label akan bergeser dan akurasi penempatan pun menurun. Hal ini sangat penting terutama saat mesin sedang berakselerasi dan melambat.
Langkah 2 — Kupas. Lembaran label melewati pelat pengupas — sebuah bilah logam berujung tajam yang dipasang pada sudut 15–30 derajat. Saat lapisan pelindung (liner) berbelok tajam membentuk huruf U di sekitar tepi pelat pengupas, label tidak dapat mengikuti karena bahan label (facestock) lebih kaku daripada lapisan pelindung. Label pun terlepas dan tetap berada di posisinya, dengan sisi perekat menghadap produk, siap untuk ditempelkan. Sudut pelat pengupas merupakan parameter penyesuaian: sudut yang lebih curam akan mengupas dengan lebih agresif, tetapi meningkatkan risiko label miring.
Langkah 3 — Cara pemakaian. Di sinilah mesin-mesin tersebut memiliki perbedaan. Tiga gaya penerapan utama mendominasi industri ini:
- Wipe-on (penggabungan): Label ditekan ke permukaan produk saat produk tersebut melewati pelat pengupas. Sebuah rol busa atau kuas kemudian digunakan untuk meratakan label tersebut. Ini adalah metode yang paling umum digunakan untuk wadah berbentuk silinder — kaleng, botol, toples — karena cara kerjanya sederhana secara mekanis dan cocok untuk label yang melingkari seluruh permukaan.
- Pembilasan dengan udara: Semburan udara bertekanan mendorong label dari pelat pengupas ke permukaan produk. Tidak diperlukan kontak fisik, sehingga metode ini sangat cocok untuk produk yang rapuh atau berbentuk tidak beraturan. Namun, hal ini disertai dengan akurasi penempatan yang lebih rendah pada aplikasi berkecepatan tinggi.
- Tamp-blow: Label terlebih dahulu ditahan pada bantalan vakum (tamp), yang menjulur ke arah produk, kemudian hembusan udara melepaskan label ke permukaan. Pendekatan hibrida ini menawarkan akurasi penempatan tertinggi dan dapat diterapkan pada panel label yang cekung atau tidak rata, namun menambah kompleksitas mekanis.
Langkah 4 — Bersihkan dan rekatkan. Setelah ditempatkan, serangkaian rol, sikat, atau sabuk menekan label dengan kuat ke permukaan produk, sehingga perekat menempel sepenuhnya dan gelembung udara terhilangkan. Pada aplikasi pembungkus melingkar pada kaleng, produk biasanya berputar melawan sabuk pembersih yang diam, yang membuat label melilit secara spiral di sekeliling keliling kaleng.
Langkah 5 — Penginderaan dan pengendalian. Setiap label memiliki celah atau tanda registrasi di antara label tersebut dan label berikutnya pada gulungan. Sensor fotoelektrik (berbasis kontras untuk label buram, ultrasonik untuk label bening) mendeteksi celah ini dan memicu siklus pengeluaran berikutnya. Sistem yang digerakkan oleh motor servo menyinkronkan kecepatan pengumpanan label dengan kecepatan konveyor produk, sehingga mencapai akurasi penempatan dalam ±0,5 mm. Sistem motor stepper lebih ekonomis tetapi biasanya menghasilkan akurasi ±1,5 mm — yang dapat diterima untuk banyak aplikasi tetapi tidak untuk label kecil pada panel registrasi yang ketat.
Sebagai gambaran mengenai skalanya: stasiun pelabelan kecepatan menengah pada jalur pengalengan dapat memproses 60–150 wadah per menit. Pada kecepatan 150 wadah per menit, mesin memiliki waktu 0,4 detik untuk mengupas, menempatkan, menempelkan, dan membersihkan setiap label. Setiap komponen — lapisan pelindung, perekat, bentuk pengupasan, serta waktu respons sensor — harus bekerja secara sinergis dalam rentang waktu tersebut.
Label Sensitif Tekanan vs. Metode Pelabelan Lainnya: Perbandingan Langsung
Label sensitif tekanan bukanlah satu-satunya cara untuk menghias wadah. Selongsong menyusut, label yang ditempel dengan lem, dan pencetakan langsung masing-masing memiliki kegunaannya sendiri. Pilihan yang tepat bergantung pada bentuk wadah, volume produksi, tujuan visual, dan anggaran Anda. Berikut ini perbandingannya:
| Dimensi | Sensitif terhadap Tekanan (PSL) | Selongsong Kontraksi | Diterapkan dengan Lem | Cetak Langsung |
|---|---|---|---|---|
| Aplikasi | Ikatan tekan melalui perekat bawaan | Selongsong menyusut karena panas hingga menempel pada wadah | Lem cair dioleskan, label ditempelkan | Tinta dicetak langsung pada wadah |
| Cakupan | Dilokalkan (depan/belakang atau melingkar) | Cakupan penuh 360° | Diterjemahkan ke dalam bahasa lokal | Statis, tanpa label terpisah |
| Biaya bahan baku | Sedang | Sedang-tinggi (sekitar 25% lebih) | Rendah | Terendah (tanpa substrat) |
| Peralatan | Sedang | Tinggi (membutuhkan terowongan pemanas) | Sedang | Rendah |
| Pergantian | Cepat (pergeseran swap) | Lebih lambat (ganti mandrel) | Yang paling lambat (lem bersih) | N/A (penggantian pelat) |
| Paling cocok untuk | Halus, bulat/datar, perubahan cepat | Bentuk tidak beraturan, grafis yang lengkap | Botol standar berkapasitas besar | Desain tetap jangka panjang |
Angka utamanya: label sensitif tekanan (PSL) menyumbang sekitar 77% dari total permintaan label di AS. Dominasi ini bukanlah kebetulan. PSL menawarkan keseimbangan terbaik antara kualitas cetak, fleksibilitas pemasangan, kecepatan pergantian, dan kebersihan operasional. Jalur produksi ini tidak memerlukan stasiun perekat. Jalur ini juga tidak memerlukan terowongan pemanas. Yang dibutuhkan hanyalah gulungan label dan alat pemasang yang telah disetel dengan baik.
Shrink sleeve sangat cocok digunakan ketika bentuk kemasan menuntutnya — botol dengan lekukan yang mencolok, profil jam pasir, atau tabung yang dapat diremas dan dilapisi sepenuhnya. Kanvas 360 derajat ini sangat menarik bagi merek yang menginginkan kehadiran maksimal di rak. Namun, shrink sleeve memerlukan terowongan pemanas, mengonsumsi lebih banyak bahan, dan umumnya berjalan lebih lambat saat pergantian antara SKU. Dengan biaya per label yang sekitar 25% lebih tinggi daripada PSL, selisih biaya tersebut harus dibenarkan oleh kebutuhan visual atau fungsional.
Label yang diaplikasikan dengan lem (metode potong dan tumpuk) mendominasi dalam aplikasi komoditas bervolume tinggi — seperti botol bir untuk pasar massal dan sayuran kalengan — di mana biaya per label menjadi pertimbangan utama. Peralatan ini lebih sulit dirawat (wadah lem perlu dibersihkan secara rutin) dan waktu pergantian lebih lama, tetapi pada skala yang sangat besar, penghematan bahan menjadi signifikan. Untuk produksi skala kecil hingga menengah dan pergantian SKU yang sering, PSL hampir selalu menjadi pilihan yang lebih praktis.
Pengemasan Kaleng: Mengapa Wadah Silinder Memerlukan Perhatian Khusus
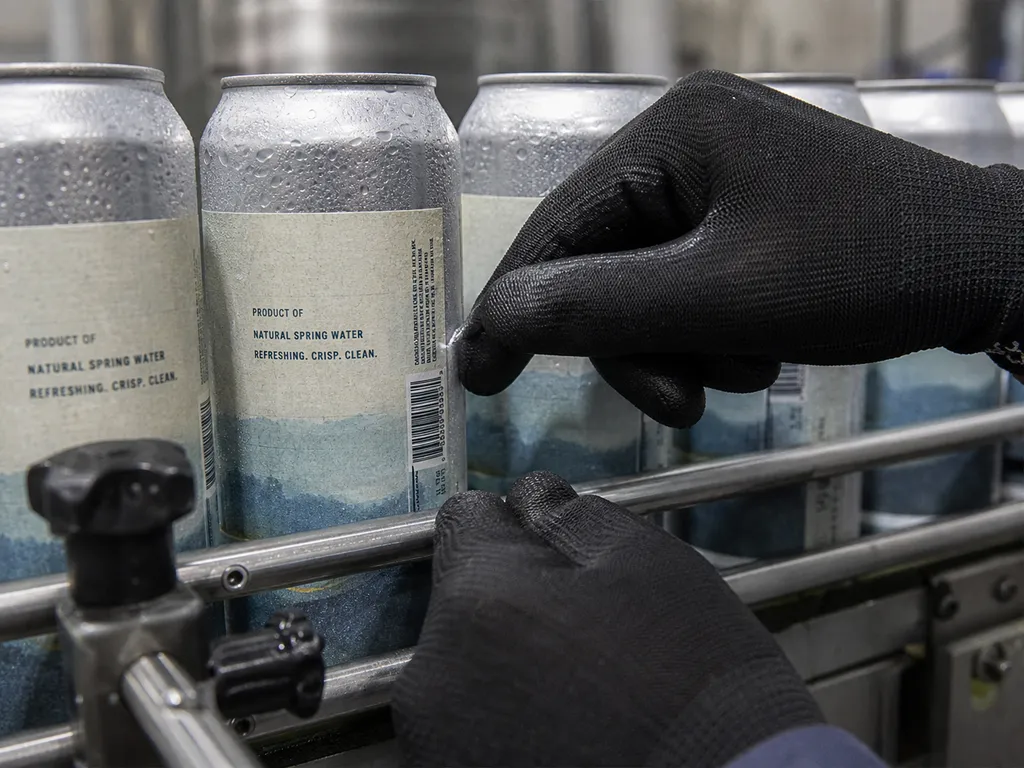
Di sinilah sebagian besar panduan pelabelan sensitif tekanan menunjukkan kekurangannya. Mereka membahas “wadah” secara abstrak — botol, toples, karton — dan menganggapnya dapat saling menggantikan. Namun, jika Anda melabeli kaleng logam, Anda akan menghadapi serangkaian tantangan fisik dan lingkungan yang tidak tercakup dalam strategi pelabelan botol standar.
Sebuah kaleng bukan sekadar silinder biasa. Kaleng memiliki sambungan ganda di kedua ujungnya, mungkin dilengkapi dengan tulang rusuk atau tonjolan untuk penguatan struktural, serta permukaan yang mengalami perubahan dari suhu ruangan menjadi dingin lalu basah dalam hitungan detik di jalur pengisian. Inilah artinya dalam praktiknya — dan apa yang harus dilakukan untuk mengatasinya.
Geometri: Kelengkungan, Jahitan, dan Panel Label yang Menyusut
Perhatikan kaleng makanan standar. Sambungan ganda di bagian atas dan bawah — lipatan yang menggulung dan menyatukan ujung kaleng dengan badan kaleng — memakan tinggi vertikal sebesar 2,8–3,2 mm di setiap ujungnya. Ruang tersebut tidak dapat digunakan untuk penempelan label. Area label yang sebenarnya — area datar yang dapat digunakan di antara kedua sambungan — lebih sempit daripada tinggi total kaleng. Rencanakan tinggi label Anda sesuai dengan hal tersebut, dengan margin aman minimal 2 mm dari tepi setiap sambungan.
Di sekeliling lingkar kaleng, label yang melingkar harus dipotong dengan panjang yang tepat. Label harus cukup panjang untuk menutupi seluruh badan kaleng dengan tumpang tindih 3–5 mm di bagian sambungan — tumpang tindih ini adalah bagian di mana label menempel pada dirinya sendiri, bukan pada kaleng, dan ikatan perekat ini lah yang mencegah tepi label terangkat. Jika dipotong terlalu pendek, tepi label akan terangkat. Jika dipotong terlalu panjang, tumpang tindih tersebut akan membentuk tonjolan dengan ketebalan ganda yang terlihat.
Diameter kaleng dapat mengikuti sistem penomoran standar industri — rentang 202–603 dalam industri pembuatan kaleng di Amerika Utara, yang mencakup kisaran sekitar 52 mm hingga 153 mm. Jika mesin pelabelan Anda tidak dapat mengakomodasi seluruh rentang diameter kaleng tersebut, setiap perubahan SKU berarti harus mengganti mandrel atau pemandu.
Faktor Permukaan dan Lingkungan: Dingin, Basah, dan Bergerak Cepat
Lingkungan jalur pengisian menciptakan kondisi yang tidak sepenuhnya dapat diantisipasi oleh lembar spesifikasi label mana pun. Setelah proses pengisian dingin — yang umum dilakukan pada bir kerajinan, kopi cold-brew, dan produk nutrisi berbasis susu tertentu — suhu permukaan kaleng turun menjadi 2–5°C dan kondensasi terbentuk hampir seketika. Lapisan air tersebut berada di antara perekat dan logam, sehingga mengurangi daya rekat awal sebesar 40–60%. Perekat standar bersuhu kamar tidak akan merekat dengan andal dalam kondisi seperti ini.
Di ujung ekstrem termal yang berlawanan, produk yang diisi dalam kondisi panas keluar dari retort atau pasteurizer pada suhu 40–60°C. Perekat harus cukup stabil agar tidak meleleh saat diaplikasikan, namun tetap fleksibel saat kaleng mendingin dan logamnya menyusut. Siklus termal — dari panas retort hingga penyimpanan pada suhu kamar — memberikan tekanan lebih besar pada daya rekat label daripada yang disadari kebanyakan produsen, hingga akhirnya sebuah palet berisi label yang terlepas dikembalikan oleh pelanggan.
Permukaan kaleng juga dapat menjadi faktor tambahan. Beberapa kaleng timah dilapisi lapisan tipis minyak anti-korosi yang berasal dari proses produksi. Minyak tersebut tidak terlihat, namun cukup mengurangi energi permukaan sehingga dapat mengganggu daya rekat. Stasiun pembersihan atau perlakuan api yang dipasang sebelum mesin pelabelan dapat menghilangkan risiko ini, namun langkah ini sering dilewati oleh banyak lini produksi berskala kecil — hingga akhirnya kegagalan pelabelan memaksa mereka untuk menanganinya.
Pada jalur produksi yang memproses 100 kaleng per menit, rentang waktu pemasangan label untuk setiap kaleng kira-kira 0,6 detik. Kondisi permukaan kaleng pada rentang waktu tepat 0,6 detik itulah yang menentukan apakah label akan menempel dengan benar. Tidak ada kesempatan kedua pada putaran berikutnya.
Memilih Mesin Pelabelan untuk Lini Produksi Kaleng
Setelah memahami tantangan terkait bahan dan lingkungan, keputusan mengenai peralatan pun akan muncul dengan sendirinya. Apa saja yang harus Anda perhatikan dalam memilih mesin pelabelan kaleng?
Pertama, ketepatan penempatan. Mesin pelabelan yang digerakkan oleh servo dengan tingkat pengulangan ±0,5 mm merupakan standar industri bagi operasi yang mengutamakan kualitas. Sistem yang digerakkan oleh motor stepper dengan tingkat pengulangan ±1,5 mm masih dapat digunakan untuk label berukuran besar dengan toleransi registrasi yang cukup longgar, namun panel label yang rapat atau desain multi-panel memerlukan kontrol servo.
Kedua, kisaran diameter dan kecepatan pergantian. Mesin pelabelan yang mampu menangani kaleng dengan diameter mulai dari 50 mm hingga 180 mm mencakup sebagian besar format kaleng komersial. Sistem penggantian cepat dengan penyesuaian diameter tanpa alat dapat mempersingkat waktu pergantian dari 30–60 menit menjadi 5–10 menit — suatu faktor penting bagi perusahaan pengemasan pihak ketiga dan lini produksi dengan banyak SKU.
Ketiga, kompatibilitas dengan lingkungan basah. Jika lini produksi Anda melibatkan proses pengisian dalam kondisi dingin, kondensasi pasca-pasteurisasi, atau pembersihan dengan penyemprotan air, rangka, sensor, dan komponen elektronik mesin pelabelan harus dirancang agar tahan terhadap paparan kelembapan. Konstruksi dari baja tahan karat dan selungkup dengan peringkat IP65 merupakan spesifikasi minimum yang harus dipenuhi.
Keempat, kesiapan integrasi. Mesin pelabel harus dapat berkomunikasi dengan peralatan di hulu dan hilir — menerima sinyal kecepatan dari mesin pengisi, mengirimkan sinyal kesalahan ke pengontrol lini, serta melakukan sinkronisasi dengan stasiun pencetakan kode yang berada di tahap berikutnya. Carilah protokol komunikasi industri standar (EtherNet/IP, Profinet, atau Modbus TCP) daripada sistem eksklusif yang membuat Anda terikat pada satu vendor saja.
Satu nasihat jujur dari komunitas industri pengemasan: membeli mesin pelabelan termurah adalah cara pasti untuk menghabiskan lebih banyak uang. Seperti yang diungkapkan seorang manajer produksi di sebuah forum industri, “Mesin dari Vevor tidak pernah menempelkan label dengan benar.” Mesin kelas pemula sering kali tidak memiliki kualitas sensor, kekokohan rangka, dan presisi jalur gulungan yang memadai untuk menjaga penempatan label yang konsisten pada kecepatan produksi. Penghematan tersebut akan lenyap akibat waktu henti, label yang terlewat, dan produk yang ditolak dalam hitungan minggu setelah pemasangan. Bagi operasi yang serius mengutamakan waktu operasional, bekerja sama dengan produsen yang berspesialisasi dalam integrasi lini pengemasan layak dibahas sejak awal proses spesifikasi. Levapack, misalnya, menawarkan Mesin pelabelan kaleng yang dapat disesuaikan dengan kebutuhan produksi Anda dengan sistem penempatan yang digerakkan servo, kompatibilitas multi-diameter pada rentang 50–180 mm, serta kemampuan untuk mengintegrasikan stasiun pelabelan ke dalam jalur pengisian dan penyegelan yang lengkap — sebuah pendekatan yang menghilangkan saling menyalahkan antar pemasok peralatan terpisah ketika terjadi ketidakselarasan. Bagi tim yang memiliki dimensi wadah unik atau tata letak jalur produksi khusus, solusi mesin pengemasan khusus dapat dirancang khusus sesuai dengan format kaleng dan target kapasitas produksi tertentu, alih-alih menyesuaikan mesin standar untuk aplikasi yang tidak standar.
Mengintegrasikan Proses Pelabelan ke dalam Lini Pengemasan yang Lengkap
Mesin pelabelan sensitif tekanan tidak beroperasi secara terpisah. Di lantai produksi yang sesungguhnya, stasiun pelabelan terletak di antara mesin penyegel dan mesin pencetak kode, menyesuaikan ritme kerjanya dengan mesin pengisi yang berada di hulu dan menyerahkan hasil kerjanya ke mesin pengemas kotak yang berada di hilir. Memahami ketergantungan-ketergantungan tersebutlah yang membedakan antara proses komisioning yang lancar dengan proses pemecahan masalah yang memakan waktu sebulan.
Alur kerja jalur pengalengan pada umumnya berlangsung sesuai urutan berikut: pengurai palet → pencuci → pengisi → penutup → pelabel → pencetak kode → pengemas kotak → penumpuk palet. Kecepatan nominal mesin pelabel harus sama dengan atau melebihi kapasitas produksi mesin pengisi. Mesin pengisi yang beroperasi pada kecepatan 120 cpm dan terhubung ke mesin pelabel dengan kapasitas 80 cpm akan menimbulkan kemacetan yang membatasi kapasitas produksi seluruh lini. Lini produksi beroperasi sesuai dengan kecepatan stasiun yang paling lambat.
Tiga pertimbangan praktis terkait integrasi:
- Sinkronisasi kecepatan. Konveyor mesin pelabel harus mengikuti kecepatan konveyor jalur utama dengan tepat. Setiap selisih kecepatan antara keduanya akan menyebabkan label menempel terlalu cepat atau terlalu lambat dibandingkan dengan kaleng — dan pada kecepatan 120 cpm, kesalahan waktu sebesar 50 milidetik akan mengakibatkan pergeseran penempatan sebesar 6 mm.
- Zona penyangga. Berikan jarak setidaknya 1,5 meter pada jalur konveyor antara mesin penyegel dan mesin pelabel, serta 1,5 meter lagi antara mesin pelabel dan mesin pencetak kode. Zona penyangga ini berfungsi untuk menyesuaikan fluktuasi alami jarak antar kaleng dan mencegah kemacetan sesaat di satu stasiun merembet ke stasiun berikutnya.
- Integrasi sistem kendali. Satu unit PLC yang mengendalikan seluruh lini produksi merupakan solusi yang ideal — hal ini memungkinkan mesin pelabel untuk merespons sinyal berhenti/mulai dari stasiun mana pun di hulu maupun hilir. Tanpa sistem kendali terintegrasi, kemacetan pada mesin pencetak kode tidak terdeteksi oleh mesin pelabel, sehingga mesin tersebut terus menempelkan label pada kaleng-kaleng yang menumpuk.
Bagi operasi yang sedang membangun atau meningkatkan lini produksi secara menyeluruh, memperoleh stasiun pelabelan dari integrator yang sama yang juga memasok peralatan pengisian dan penyegelan dapat mencegah saling menyalahkan ketika terjadi ketidakselarasan. Integrasi lini dari satu sumber juga menyederhanakan layanan purna jual — satu kontak, satu garansi, dan satu sistem logistik suku cadang. Alternatifnya — membeli mesin termurah yang tersedia untuk setiap stasiun dan menggabungkannya sendiri — mungkin bisa berhasil, tetapi risiko integrasi sepenuhnya menjadi tanggung jawab tim Anda.
Cara Memilih Label Sensitif Tekanan yang Tepat: Daftar Periksa Praktis
Perbedaan antara label yang tampak bagus dalam mockup dan label yang dapat dicetak sebanyak 150 cpm dari satu shift ke shift berikutnya tanpa satu pun masalah bukanlah soal keberuntungan. Hal itu merupakan hasil dari menganalisis setiap lapisan — bahan dasar, perekat, lapisan pelindung, dan mesin — sebagai suatu sistem yang saling terhubung, bukan sekadar daftar keputusan terpisah yang harus diambil satu per satu.
Daftar Pustaka
- ASTM International. “ASTM D5375/D5375M-98(2023)—Metode Uji Standar untuk Pelepasan Lapisan Pelindung pada Kecepatan Tinggi dari Bahan Label Sensitif Tekanan.” 2023. astm.org
- Resource Label Group. “Keunggulan dan Aplikasi Label Sensitif Tekanan.” 2022. resourcelabel.com
- Future Market Insights. “Prospek Pasar Pita dan Label Sensitif Tekanan.” 2026. futuremarketinsights.com
- CCL Healthcare. “Panduan Terbaik tentang Label Sensitif Tekanan.” cclhealthcare.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL