
Proses produksi telah berjalan selama dua puluh menit ketika jalur produksi melambat tanpa alasan yang jelas. Sekrup penggerak terus berputar, hopper masih terlihat setengah penuh, dan kaleng-kaleng yang keluar dari mesin pengisi mulai berkurang jumlahnya. Seseorang mengetuk sisi hopper dengan palu kayu. Aliran kembali normal selama dua detik, lalu terhenti lagi. Gangguan tersebut disebabkan oleh fenomena “powder bridging”. Partikel-partikel di atas saluran keluar telah membentuk lengkungan yang menopang dirinya sendiri, dan sekrup di bawahnya hanya mengalirkan udara.
Sebuah lengkungan hampir selalu terbentuk di tempat yang sama: bagian kerucut hopper dan sepatu pengumpan tepat di atas saluran masuk auger. Di situlah bubuk paling padat dan lubangnya paling sempit. Di situlah pula gesekan, ikatan mekanis, dan ikatan akibat kelembapan memiliki peluang terbesar untuk membentuk atap di atas saluran keluar. Sekrup di bawahnya terus melakukan pengukuran, pembacaan berat berfluktuasi, dan operator melihat mesin yang tampak berjalan namun tidak melakukan apa-apa.
Istilah ini memiliki beberapa makna, sehingga perlu dijelaskan secara spesifik makna yang dibahas dalam artikel ini. “Powder bridging” di sini mengacu pada bubuk curah yang terhenti alirannya di dalam peralatan penanganan dan pengisian: hopper, feeder, serta zona saluran masuk pada mesin pengisi auger. Istilah ini tidak merujuk pada "powder bridging" yang dibahas dalam proses pengisian ulang amunisi, di mana butiran-butiran terperangkap di leher selongsong akibat tekanan. Ini juga bukan "hopper bridging" yang sering dibahas terkait kaleng kosong yang tersangkut di hopper penyortir, dan bukan pula pelet beton atau kayu yang mengeras di dalam wadahnya. Kata yang sama, namun prinsip fisika yang berbeda. Jika masalah Anda adalah bubuk yang tidak mau jatuh, silakan lanjutkan membaca; sisa halaman ini ditujukan untuk Anda.
Bubuk halus dan padat adalah penyebab yang paling umum: tepung, susu bubuk, cokelat bubuk, campuran rempah-rempah, campuran protein, serta deterjen bubuk. Semakin ringan dan halus bubuknya, serta semakin banyak kelembapan yang diserapnya dari udara, semakin kuat pula lengkungan yang dapat terbentuk. Butiran dan kristal yang mudah mengalir juga bisa tersangkut, tetapi biasanya mereka membutuhkan pemicu: sudut tajam, hopper yang terlalu penuh, atau cuaca lembap.
Lakukan Diagnosis Sebelum Memperbaiki: Bridging, Ratholing, Caking, atau Flushing
Sebelum menyentuh apa pun, ada baiknya Anda mengetahui mana di antara empat masalah aliran klasik yang sebenarnya Anda alami, karena cara memperbaikinya saling bertolak belakang. “Tidak ada bubuk yang turun” hanyalah gejala, bukan diagnosis.
Sekilas tentang Empat Gangguan Aliran
| Kegagalan | Apa yang Sedang Terjadi | Bagaimana Tampilannya di Lapangan | Tanggapan Pertama yang Tepat |
|---|---|---|---|
| Penyambungan (melengkung): | Sebuah lengkungan yang kokoh membentang di atas saluran keluar di atas sekrup, sehingga tidak ada yang jatuh. | Aliran terhenti sepenuhnya; tingkat isi hopper tidak berubah; auger berputar tanpa bahan. | Hancurkan lengkungan tersebut dengan aman (getaran ringan di bagian atas pada salju bubuk yang mengalir bebas; jika tidak, buka dan bersihkan), lalu perbaiki penyebabnya. |
| Ratholing: | Hanya saluran sempit di atas saluran keluar yang mengalir, sementara bubuk menempel di dinding-dindingnya. | Permukaan air dalam kolom turun, lalu berhenti; dinding tampak seperti dilapisi. | Runtuhkan lubang tikus dari bagian atas; kemudian perbaiki sudut dinding dan selesaikan pengerjaannya. |
| Penggumpalan: | Bubuk tersebut membentuk endapan berlapis-lapis yang mengeras pada dinding dan kerucut. | Perlambatan yang bertahap selama beberapa hari; terdapat gumpalan pada produk. | Lepaskan dan bersihkan; kemudian atur tingkat kelembapan dan sisa-sisa kotoran. |
| Pembilasan (pembanjiran): | Bubuk kehilangan strukturnya dan tumpah tanpa terkendali. | Kelebihan volume dan tumpahan; kelebihan muatan. | Keluarkan udara atau padatkan sedikit; periksa apakah kecepatan sekrup pengumpan sudah sesuai. |
Kesalahan yang mahal terjadi karena menganggap satu kegagalan sebagai kegagalan lainnya. Tambahkan getaran pada masalah “ratholing”, dan Anda justru akan membuat lebih banyak bubuk menempel di dinding. Tekan masalah “flushing”, dan Anda justru membangun “bridging” di masa depan. Salah menafsirkan “flushing” sebagai “bridging”, misalnya, akan membuat orang memadatkan bubuk yang sebenarnya sudah terlalu berpori untuk menopang lengkungan. Taksonomi ini bukanlah hal akademis semata; ia menentukan tuas mana yang harus Anda tarik (Majalah Processing, 2023).
Ada juga cara yang benar dan cara yang salah untuk menghabiskan tiga puluh menit ke depan. Cara yang salah tersebut dijelaskan dalam sebuah utas diskusi di r/AskEngineers. Seorang insinyur pabrik di sana menceritakan bahwa para operator menyodok hopper dengan sebatang tongkat, sementara pemukul pneumatik sering kali rusak sendiri kira-kira setiap minggu, dan kelembapan terus memperparah masalah penggumpalan (r/AskEngineers, 2025). Pukulan palu menyebabkan penyok pada baja tahan karat, dan setiap penyok menjadi tonjolan yang menjadi titik awal terbentuknya lengkungan berikutnya. Menusuk dengan batang menambah risiko kontaminasi pada zona yang bersentuhan dengan makanan. Penyedia layanan retrofit lapangan memperkirakan bahwa insiden serius akan membutuhkan waktu 30 hingga 60 menit untuk pembersihan dan penyetelan ulang (Mesin Pengemasan Uniflow, 2026). Mereka juga melaporkan bahwa kesalahan berat melampaui ±2% ketika jembatan parsial menghambat putaran sekrup.
Angka-angka tersebut menjelaskan mengapa kebiasaan langsung memperbaiki perlu diubah. Diagnosis yang jelas ditambah respons yang tenang hanya membutuhkan beberapa menit. Kebiasaan langsung memperbaiki secara gegabah justru menghabiskan waktu yang sama setiap shift, dan secara perlahan memperburuk kondisi geometri. Solusi permanennya terletak satu lapisan di bawahnya, yaitu pada bubuk, hopper, dan komponen di sekitar saluran masuk.
Berapa biaya yang harus ditanggung akibat satu kesalahan penafsiran jembatan
30–60 menit
untuk membersihkan dan mengatur ulang setelah satu jembatan yang serius
±2%+
pergeseran beban pengisi saat jembatan parsial membuat sekrup kekurangan beban
Data yang dilaporkan oleh penyedia layanan retrofit lapangan, tahun 2026.
Di Mana Masalah Jembatan Sebenarnya Teratasi: Bubuk, Geometri, dan Bantuan Aktif
Masalah bridging jarang disebabkan oleh satu faktor saja, itulah sebabnya solusi instan sering kali mengecewakan. Bayangkan ada tiga lapisan yang dapat diatasi untuk mengatasi masalah ini: bagaimana perilaku bubuk mesiu, bentuk wadahnya, dan bantuan aktif apa yang dipasang di saluran masuk. Kerjakan ketiga lapisan tersebut sesuai urutan tersebut, dan sebagian besar mesin dapat dioptimalkan untuk mengolah bubuk mesiu yang sulit.
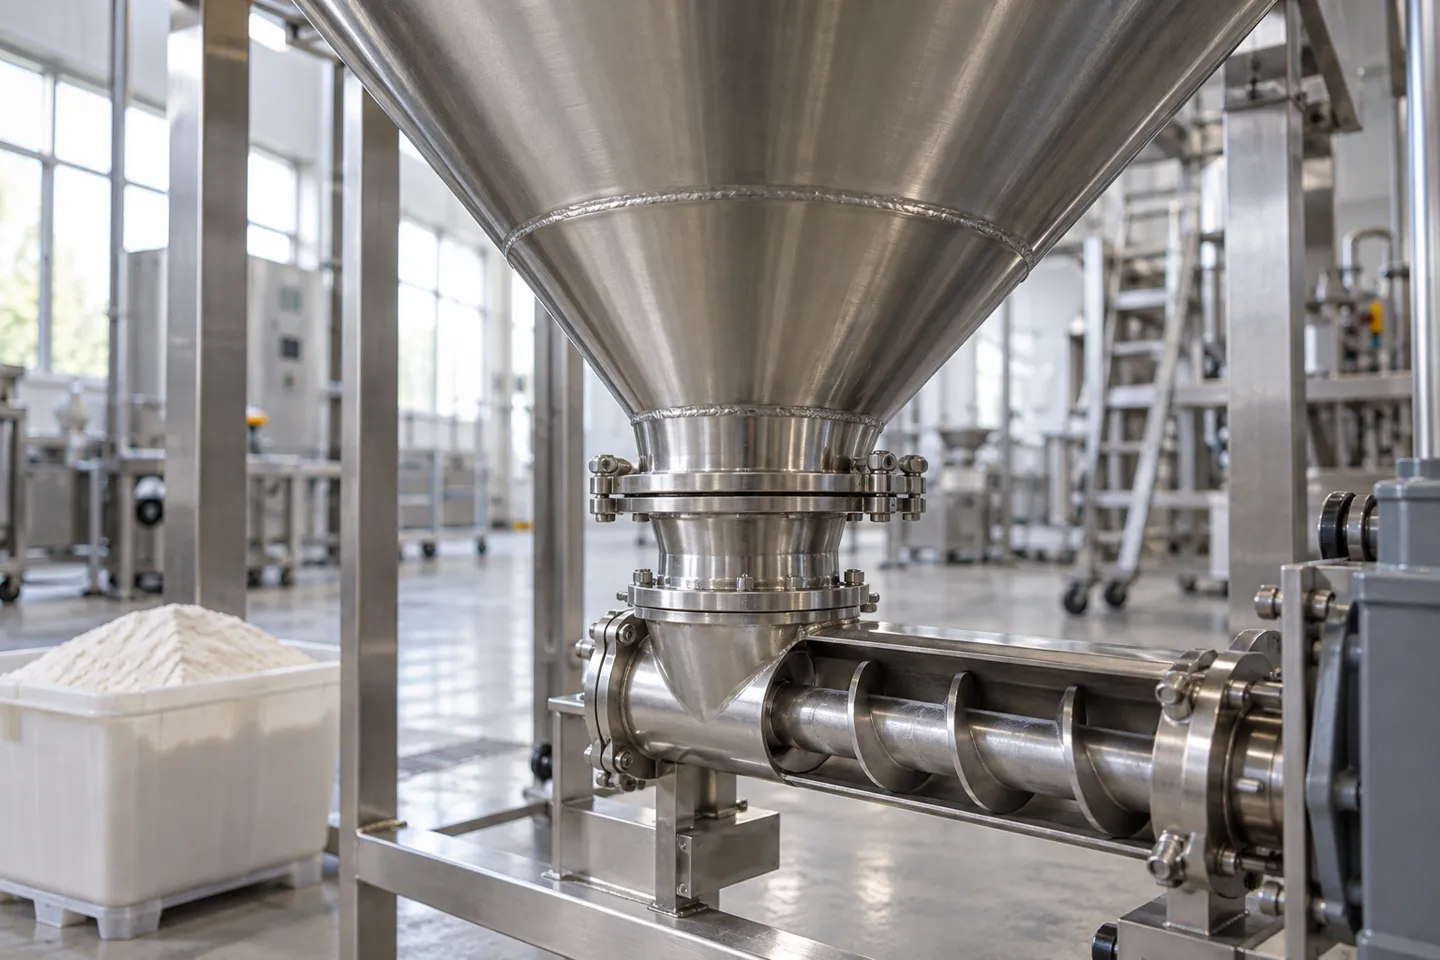
Lima Sifat Bubuk yang Membantu Anda Melakukan Teknik Bridging
Tingkat kehalusan menjadi faktor utama: semakin kecil partikelnya, semakin luas luas permukaan kontak, dan semakin besar gesekan antarpartikel per gram. Higroskopisitas berperan sebagai pendorong; campuran yang mengandung gula, susu bubuk, dan campuran rempah-rempah menyerap kelembapan dari udara dan semakin mengeras sebagai bahan lengkung selama satu shift. Partikel-partikel yang tidak beraturan saling mengunci seperti batu bata, bukan meluncur seperti kelereng. Bubuk dengan kepadatan curah rendah memadatkan diri menjadi struktur yang sangat stabil karena beban yang menekan ke bawah untuk memotong lengkungan sangat kecil. Dan variasi kelembapan antar-batch menjelaskan keluhan klasik bahwa mesin “berjalan baik minggu lalu”: mesin yang sama, bubuk yang lebih lembap.
Langkah-langkah yang berkaitan dengan bahan relatif murah dan sebaiknya dilakukan terlebih dahulu. Saring gumpalan sebelum masuk ke hopper, campurkan batch-batch untuk menormalkan kadar air dan ukuran partikel, serta tolak lot yang masuk jika tidak lolos pemeriksaan kadar air. Semua langkah ini tidak melibatkan mesin, namun semuanya memengaruhi kinerja mesin.
Geometri Hopper: Solusi yang Tidak Membebankan Biaya Tambahan Setelah Pengoperasian Awal
Kerucut standar 60 derajat yang cocok untuk butiran seringkali terlalu dangkal untuk partikel halus yang kohesif. Itulah sebabnya panduan retrofit merekomendasikan sudut 70 hingga 75 derajat untuk bubuk-bubuk tersebut, atau desain aliran massa sebagai pengganti aliran corong (Mesin Pengemasan Uniflow, 2026). Sudut-sudut tajam di bagian dalam menahan bubuk dan membentuk gumpalan, sehingga sudut-sudut tersebut dibulatkan dan sambungan las dipoles hingga halus. Ukuran lubang keluar melibatkan pertimbangan yang cermat. Ukurannya harus cukup besar untuk mengatasi busur api, tetapi tidak terlalu besar hingga mengorbankan akurasi penakaran, karena auger mengukur jumlah bahan yang disalurkan oleh lubang keluar.
Mitos yang paling melekat
Ukuran lubang yang lebih besar tidak selalu berarti terjadi lebih sedikit jembatan bubuk. Ukuran lubang yang terlalu besar dapat membuat aliran menjadi kurang konsisten dan mengurangi akurasi berat isi. Prinsip geometri ini bekerja dengan menyesuaikan wadah dengan bubuk, bukan dengan memaksakan ukuran lubang secara paksa.
Bantuan Aktif: Pengaduk, Penggetar, dan Udara
Perangkat aktif yang paling berguna untuk bubuk halus yang saling menempel adalah pengaduk berkecepatan rendah yang jangkauannya mencapai zona saluran masuk. Di situlah lengkungan terbentuk, dan di situlah dayung pendek bawaan pabrik tidak pernah bisa menjangkaunya. Vibrator memang lebih sering dibeli, namun juga sering menjadi sumber kesalahan. Pada bubuk granular yang mengalir bebas, vibrator kadang-kadang membantu; namun pada bubuk halus yang saling menempel, vibrator justru dapat semakin memadatkan material lengkungan dan memperburuk masalah (Mesin Pengemasan Uniflow, 2026). Proses fluidisasi menyuntikkan sedikit udara ke dalam bubuk dan cocok untuk bubuk yang sulit ditangani, terutama karena bobotnya terlalu ringan sehingga sulit mengalir. Beberapa sistem IBC dan silo menyertakannya sebagai perlengkapan standar justru karena alasan itulah (Visval, 2026). Ada satu lagi komponen yang sering diabaikan di bawah hopper: sekrup pengumpan yang memasok bahan ke auger pengukur. Jika pasokannya berlebihan, zona masuk akan menjadi padat; sebaliknya, jika pasokannya kurang, auger akan bergetar di antara proses pengisian. Menyesuaikan kecepatan keduanya secara tepat akan menghilangkan salah satu penyebab tersembunyi tersebut.
Versi yang blak-blakan: “cukup tambahkan vibrator” adalah solusi yang paling mungkin gagal. “Ini hanya bubuk yang buruk” adalah alasan yang paling sering digunakan untuk menyembunyikan masalah geometri yang sebenarnya bisa diatasi dengan mengubah gambar teknis. Para penyedia layanan di lapangan melaporkan bahwa sebagian besar kasus bridging dapat diatasi atau dikurangi secara signifikan melalui penyesuaian peralatan dan proses, bukan dengan menyalahkan bahan (Mesin Pengemasan Uniflow, 2026).
Sesuaikan Tindakan Penanggulangan dengan Jenis Bubuknya, dan Ketahui Keterbatasannya
| Jenis Bubuk | Geometri yang Diutamakan | Bantuan Aktif yang Diutamakan | Di Mana Pendekatan Ini Gagal |
|---|---|---|---|
| Butiran yang mengalir bebas: | Kerucut standar 60 derajat biasanya sudah cukup. | Getaran sesekali masih dapat ditoleransi. | Sudut yang tajam atau pengisian yang berlebihan tetap dapat menyebabkan material yang mengalir lancar sekalipun tersendat. |
| Bubuk halus dengan kohesi sedang: | Kerucut yang lebih curam (70 hingga 75 derajat), sudut-sudut yang membulat, sambungan las yang dipoles. | Pengaduk lambat yang mencapai zona saluran masuk. | Jika kelembapan tidak dikendalikan, kue dengan bentuk yang bagus sekalipun pun bisa hancur. |
| Bubuk dengan kohesi kuat dan sifat higroskopis: | Desain aliran massa; penutup hopper yang kedap udara; udara pasokan yang telah dikeringkan. | Pengaduk di saluran masuk ditambah pengatur kelembapan. | Kelembapan udara yang melebihi batas toleransi bubuk dapat merusak perangkat keras; hal ini menjadi masalah di ruangan tersebut. |
| Bubuk ringan dengan kepadatan volume rendah: | Sekrup dengan jarak ulir lebar dan alur dangkal untuk membatasi pemadatan. | Fluidisasi yang lembut, bukan getaran. | Getaran memadatkan bubuk-bubuk ini; fluidisasi yang berlebihan justru menyebabkan bubuk-bubuk tersebut tercuci. |
Perhatikan kesamaan yang terdapat pada kolom sebelah kanan: perangkat keras tidak dapat mengatasi ruangan yang tidak terkendali. Itulah batasan stasiun ini, dan alasan mengapa stasiun berikutnya membahas angka-angka yang dapat Anda terapkan setiap hari.
Levapack menyesuaikan geometri hopper, jangkauan pengadukan, dan pengendalian pengumpanan dengan bubuk Anda—bukan menggunakan spesifikasi standar dari katalog—dan merancang mesin berdasarkan spesifikasi tersebut.
Sesuaikan Mesin dengan Bubuk AndaGrup-Grup Harian yang Terus Menjalin Jembatan
Dua angka menentukan sebagian besar perkembangan dari minggu ke minggu, dan keduanya ditentukan di dalam ruangan, bukan di mesin. Yang pertama adalah kelembapan. Untuk sebagian besar bubuk makanan, menjaga kelembapan relatif di area produksi antara 40% dan 55% membuat penggumpalan higroskopis tetap cukup lambat sehingga dapat dikendalikan. Produk yang sangat higroskopis juga memerlukan penutup hopper yang kedap udara serta udara pasokan yang telah dikeringkan. Minggu-minggu di musim panas memerlukan serangkaian pemeriksaan tambahan, karena mesin yang berfungsi normal pada bulan Maret bisa mulai mengalami penggumpalan pada bulan Juli meskipun tidak ada perubahan lain yang dilakukan.
Angka kedua menunjukkan tingkat isi hopper. Pastikan tingkat isi hopper tetap berada di antara sekitar 40% dan 70% selama proses produksi, dengan sensor tingkat isi yang mengontrol pengoperasian pengisi tambahan (Mesin Pengemasan Uniflow, 2026). Kedua kondisi ekstrem tersebut menimbulkan masalah: hopper yang penuh akan memadatkan bubuk di bagian saluran masuk, sedangkan hopper yang hampir kosong akan mengalirkan bahan secara tidak konsisten dan berisiko menimbulkan jembatan material parsial. Tekanan kepala yang konsisten memastikan auger menggigit bahan secara konsisten, yang nantinya tercermin dalam bobot pengisian yang lebih stabil.
Di sela-sela proses produksi, pembersihan sebenarnya merupakan langkah pencegahan terselubung. Residu yang tertinggal di dinding hopper dan ulir sekrup menjadi benih pembentuk lengkungan pada proses produksi berikutnya. Pembersihan menyeluruh dan penyekaaan harus dilakukan pada setiap pergantian produksi, dengan perhatian khusus pada zona saluran keluar. Operasi yang memproses banyak SKU melalui mesin yang sama menghadapi risiko tertinggi ini, karena pergantian produksi memang sering terjadi sesuai desainnya.
Daftar periksa harian pencegahan jembatan
- Jaga kelembapan ruangan pada tingkat 40-55% RH; bubuk yang sangat higroskopis juga dilengkapi penutup hopper yang kedap udara serta udara pasokan yang telah dikeringkan.
- Pastikan hopper 40-70% selalu terisi penuh dengan sensor level yang mengaktifkan loop pengisian ulang.
- Lakukan pembongkaran total dan pembersihan menyeluruh pada setiap pergantian; kikis area saluran keluar hingga bersih.
- Sesuaikan kecepatan sekrup pengumpan dengan kecepatan sekrup pengukur.
- Tentukan sumber kelembapan dari bilasan kaleng dan kondisi iklim ruangan sebelum pengoperasian.
Ada satu catatan penting di balik daftar periksa tersebut: pembilasan kaleng kosong dapat menyebabkan masuknya air dan kelembapan, kondisi iklim ruangan menjadi tanggung jawab pihak tertentu, dan laju pengumpanan harus disesuaikan. Siapa yang bertanggung jawab atas masing-masing hal tersebut merupakan pertanyaan yang berkaitan dengan tahap komisioning, dan jauh lebih hemat biaya untuk menanyakannya sebelum pesanan pembelian daripada setelahnya. Daftar pertanyaan itulah yang menjadi tujuan stasiun berikutnya.
Periksa Spesifikasinya Sebelum Membeli: RFQ Anti-Bridging dan Uji Penerimaan
Semua hal di atas memiliki versi yang dapat dibeli. Setiap pilihan perangkat keras yang menentukan apakah akan terjadi jembatan bubuk (sudut kerucut, jangkauan pengaduk, ukuran saluran keluar, pengatur level, dan permukaan akhir) telah ditetapkan pada tahap perancangan. Hal ini menjadikan tahap permintaan informasi sebagai momen paling hemat biaya untuk mencegah terjadinya jembatan bubuk, dan RFQ (Permintaan Penawaran) merupakan dokumen yang tepat untuk menanganinya.
Enam Poin yang Harus Tercantum dalam Permintaan Penawaran (RFQ) Anda
Tuliskan pertanyaan seputar enam hal berikut. Pertama, pengadukan: jelaskan bentuknya dan pastikan pengadukan mencapai zona saluran masuk auger, bukan sekadar mengaduk bagian atas kerucut. Kedua, sudut kerucut: sampaikan kepada pemasok perilaku bubuk Anda dan tanyakan sudut serta saluran keluar apa yang digunakan dalam desain mereka untuk bubuk tersebut. Ketiga, pengendalian level: sensor level dengan sistem pengisian ulang loop tertutup, sehingga rentang level 40% hingga 70% tetap terjaga. Keempat, akurasi dan aliran secara bersamaan: mintalah agar toleransi dosis dijamin dengan stabilitas aliran, bukan hanya pada uji coba di meja dengan bubuk yang mudah diolah. Kelima, permukaan kontak: kualitas bahan, permukaan bagian dalam, dan perlakuan las yang tidak meninggalkan tonjolan. Keenam, desain pergantian: pembongkaran tanpa alat sehingga rutinitas pembersihan dari bagian sebelumnya benar-benar dapat dilakukan.
Permintaan Penawaran (RFQ) anti-bridging, dalam enam baris
- Bentuk pengaduk, dengan jangkauan yang terjamin hingga ke zona saluran masuk auger.
- Sudut kerucut dan ukuran saluran keluar disesuaikan dengan bubuk Anda, bukan berdasarkan pengaturan default dalam katalog.
- Sensor level dengan sistem pengisian ulang berulang tertutup.
- Toleransi dosis terjamin bersamaan dengan stabilitas aliran.
- Kelas bahan kontak, permukaan bagian dalam, dan perlakuan las.
- Pembongkaran tanpa alat untuk pembersihan saat pergantian.
Sebagai acuan mengenai hal-hal yang perlu ditanyakan: beberapa produsen mencantumkan akurasi dosis nominal ±1 g dan membuat bagian-bagian yang bersentuhan dengan bahan makanan dari baja tahan karat 304 atau 316 berkualitas makanan dengan ketebalan 2 mm (Levapack, 2026). Pabrikan yang sama menjalankan setiap mesin melalui lebih dari 100 siklus pengujian berturut-turut sebelum pengiriman, yang diakhiri dengan uji tanpa beban selama 48 jam dan rekaman video pengujian. Tingkat spesifikasi yang dipublikasikan seperti itulah yang menjadi contoh jawaban yang baik untuk RFQ ini, terlepas dari siapa pun pemasok yang Anda pilih.
Pengujian Penerimaan: Bubuk Anda, Angka-angka Anda
Uji coba menggunakan bubuk standar dari pemasok membuktikan bahwa mesin tersebut dapat beroperasi dengan bubuk standar dari pemasok tersebut. Penerimaan berarti pengoperasian berkelanjutan menggunakan bubuk Anda sendiri, dengan berat isi yang Anda tentukan, dan dalam wadah Anda. Selama proses pengoperasian, ada tiga hal yang penting: berapa banyak kejadian penyumbatan yang terjadi, berapa lama waktu yang dibutuhkan untuk mengatasi setiap kejadian tersebut, dan seberapa besar penyimpangan berat isi yang terjadi. Mintalah protokol pengujian secara tertulis serta rekaman video dari proses pengoperasian tersebut, agar hasilnya tetap tercatat bahkan setelah siklus penjualan berakhir.
Satu klausul yang patut diingat
Pemasok harus melakukan pengujian berkelanjutan terhadap bubuk Anda, kemudian menyerahkan kepada Anda hasil penghitungan jembatan, waktu pembersihan, dan angka penyimpangan berat secara tertulis.
01
Jumlah jembatan
lekukan saat berlari
02
Waktu penyelesaian
beberapa menit untuk memulihkan aliran
03
Pergeseran bobot
penyimpangan dari berat isi
Memperbarui atau Mengganti: Urutan Pengambilan Keputusan
Ketika mesin yang sedang beroperasi menjadi "pasien", lakukan penilaian secara berurutan. Mulailah dengan rentang harian, karena koreksi kelembapan dan level hampir tidak memerlukan biaya sama sekali. Lanjutkan ke modifikasi geometri: sisipan kerucut yang lebih curam, pengaduk yang lebih panjang, sudut-sudut yang membulat. Baru setelah itu pertimbangkan untuk mengganti mesin dengan model lain. Modifikasi memang benar-benar layak dilakukan, dan penyedia layanan di lapangan telah mendokumentasikan kasus-kasus di mana hal itu berhasil. Namun, perhatikan angka-angka tersebut dalam konteksnya: salah satu lini produksi bubuk protein dilaporkan mengalami 3 hingga 5 kejadian penyumbatan per shift dengan fluktuasi akurasi ±1,8% sebelum modifikasi (Mesin Pengemasan Uniflow, 2026). Setelah pemutakhiran, sistem tersebut beroperasi dengan tingkat kejadian mendekati nol, dengan rentang ±0,31 TP3T hingga ±0,41 TP3T. Informasi ini berguna, sekaligus menjadi pengakuan atas apa yang harus dialami pembeli pada awalnya. Pada pembelian baru, permintaan penawaran (RFQ) enam baris ditambah uji penerimaan merupakan cara agar biaya pembelajaran tersebut dibayarkan di muka.
Aspek Bisnis dari Flow
Perhitungan produksi tidak kenal ampun begitu angka-angka yang disebutkan sebelumnya di halaman ini dikalikan. Pembuatan jembatan penuh memakan waktu 30 hingga 60 menit; sedangkan pembuatan jembatan sebagian menyebabkan beban melampaui ±2%. Keduanya, jika dilakukan beberapa kali seminggu, secara perlahan mengikis margin keuntungan yang dijanjikan oleh harga mesin yang lebih murah. Mesin yang awalnya “murah” namun kemudian harus diperbaiki akibat getaran dan bekas pukulan palu, jarang sekali tetap murah pada akhir tahun.
Itulah sebabnya klausul penerimaan berfungsi sebagai penyaring pemasok, bukan sekadar skrip pengujian. Pemasok yang bersedia menguji bubuk Anda, membagikan protokol pengujian pabrik, dan menandatangani angka-angka dalam klausul penerimaan, sedang menilai risiko harga secara jujur. Sebaliknya, pemasok yang hanya mencantumkan kecepatan terdaftar berdasarkan bubuk dalam katalog, sebenarnya menjual kepada Anda kesempatan untuk menjadi studi kasus retrofit mereka.
Bagi para dealer dan integrator sistem, logika yang sama berlaku satu langkah lebih jauh. Ketika seorang pelanggan bertanya apakah campuran protein mereka dapat diproses dalam lini produksi yang diusulkan, dealer yang menjawab dengan menyebutkan sudut kerucut, jangkauan pengadukan, dan pengendalian level sedang menjual sebuah konsep. Sedangkan yang menjawab dengan sekadar memberikan brosur hanya menjual mesin biasa saja. Pertanyaan-pertanyaan di halaman ini, yang diajukan secara terbuka dan sejak dini, itulah yang menjadi pembeda.
Jika Anda ingin geometri hopper, sistem pengadukan, dan pengaturan tingkat isi disesuaikan dengan bubuk Anda sendiri sejak awal, Levapack memproduksi mesin pengisi bubuk sesuai pesanan dan menyertakan video uji coba untuk setiap proses penerimaan barang.
Lakukan Uji Penerimaan pada Bubuk Anda
Geometri hopper, jangkauan pengadukan, dan pengendalian tingkat isi, yang disesuaikan dengan bubuk Anda dan telah dibuktikan melalui video pengujian sebelum mesin dikirim.
Dapatkan Penawaran Harga yang Sesuai dengan Jenis Bedak AndaDaftar Pustaka
- Uniflow Packaging Machinery. “Fenomena Jembatan Bubuk pada Mesin Pengisi Auger: 8 Penyebab Utama & Solusi Terbukti di Lapangan.” 2026. https://uniflowpack.com/blog/powder-bridging-auger-fillers-causes-fixes/
- r/AskEngineers (Reddit). “Bagaimana cara mengatasi pengosongan yang lambat pada konveyor sekrup?” 2025. https://www.reddit.com/r/AskEngineers/comments/1lp5d38/how_to_solve_slow_discharging_from_a_screw/
- Majalah Processing (Hapman). “Memahami fenomena ratholing dan bridging dalam pengumpanan bubuk curah.” 2023. https://www.processingmagazine.com/material-handling-dry-wet/weighers-feeders/article/53079307/hapman-understanding-ratholing-and-bridging-phenomena-in-bulk-powder-feeding
- Visval. “Atasi masalah jembatan bubuk dengan fluidisasi.” 2026. https://www.visval.com/en/powder-handling/powder-bridging


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL