
Qu'est-ce qu'une étiquette autocollante ? Guide à l'intention des responsables de production sur les matériaux, les machines et l'étiquetage des boîtes
Si vous avez déjà passé un peu de temps près d’une chaîne d’emballage, vous avez certainement vu des étiquettes autocollantes. Ce film brillant qui recouvre une canette de bière artisanale, le film transparent qui enveloppe un pot de compléments alimentaires, l’étiquette en papier texturé sur une boîte de café haut de gamme… Tous ces éléments relèvent de la même famille technologique. Mais qu’est-ce qui rend exactement une étiquette “ autocollante ”, et en quoi cela est-il important pour votre chaîne de production ?
Voici la réponse en bref : une étiquette sensible à la pression (PSL) est une étiquette autocollante qui adhère à une surface lorsqu'on exerce une pression dessus — sans chaleur, sans eau et sans colle supplémentaire. Elle est livrée prête à l'emploi, l'adhésif étant déjà intégré à l'étiquette elle-même.
Mais cette réponse succincte ne suffit pas. Si vous évaluez des technologies d'étiquetage pour une activité de mise en conserve ou de conditionnement, vous devez comprendre de quoi sont composées ces étiquettes, comment elles se comportent sur différentes surfaces, quelles machines les appliquent et — surtout — quelles sont leurs performances spécifiques sur des récipients métalliques cylindriques. Ce guide aborde tous ces aspects.
Qu'est-ce qu'une étiquette auto-adhésive ? Sa structure à trois couches

Une étiquette autocollante n'est pas constituée d'un seul matériau. Il s'agit d'un stratifié — que l'on appelle parfois dans le secteur un “ sandwich d'étiquette ” — composé de trois couches distinctes, chacune ayant une fonction spécifique. Si l'on retire l'une de ces couches, l'étiquette ne fonctionne plus.
Ces trois couches sont : la facestock (ce que vous voyez), le adhésif (ce qui fait que ça reste), et le film de protection (le papier de protection qui protège la colle jusqu'à son application). Voici comment chacun d'entre eux fonctionne.
La face avant : ce que le client voit et touche
Le support d'impression est la surface imprimable, c'est-à-dire la couche supérieure sur laquelle figurent le visuel de votre marque, la liste des ingrédients, les codes-barres et les informations réglementaires. C'est la seule partie de l'étiquette avec laquelle le consommateur final entre en contact.
Les matériaux de surface se répartissent en trois grandes catégories : le papier, le film et la feuille métallique. Les supports en papier sont économiques et offrent une excellente qualité d’impression, ce qui les rend très prisés pour les produits secs conservés à température ambiante, tels que les bocaux à épices et les boîtes à snacks. Les supports en film — le plus souvent en BOPP (polypropylène biorienté), qui représente plus de 60% du marché des étiquettes en film — offrent une résistance à l'humidité et une durabilité que le papier ne peut égaler. Les supports en feuille d'aluminium et métallisés confèrent un aspect haut de gamme en rayon, c'est pourquoi on les retrouve sur les bouteilles de vin et les cosmétiques de luxe.
Pour choisir le support d'étiquette adapté, il faut répondre à une question : dans quel environnement cette étiquette sera-t-elle réellement utilisée ? Une étiquette en papier apposée sur un produit réfrigéré absorbera l'humidité et se détériorera. Une étiquette en film plastique sur un produit d'épicerie sec pourrait être surdimensionnée et représenter une dépense inutile. C'est l'environnement qui détermine le matériau à utiliser.
De nombreuses étiquettes comportent également une couche de finition ou un film de protection — une fine couche protectrice appliquée sur le support imprimé. Les couches de finition améliorent la résistance aux rayures, la stabilité aux UV et la résistance aux produits chimiques. Pour les produits exposés à la condensation, aux frottements pendant le transport ou à une exposition en extérieur, renoncer à la couche de finition revient à faire de fausses économies.
Référence standard: La norme ASTM D5375 définit des méthodes d'essai permettant de sélectionner des supports d'étiquettes auto-adhésives, notamment en ce qui concerne le retrait du support et les propriétés de mise à plat (ASTM International).
L'adhésif : le véritable pilier de l'opération
Si le support constitue le visage, l'adhésif en est le muscle. Et c'est la principale raison pour laquelle les étiquettes ne tiennent pas sur le terrain.
Les adhésifs sensibles à la pression sont viscoélastiques : ils se comportent comme un fluide lorsqu’on exerce une pression sur eux, s’écoulant dans les creux microscopiques de la surface du récipient pour créer une liaison mécanique, puis se figent comme un solide dès que la pression est relâchée. Imaginez deux briques Lego que l’on emboîte : elles fléchissent suffisamment pour s’assembler facilement, mais il faut déployer un réel effort pour les séparer.
L'univers des adhésifs se divise en quatre catégories pratiques :
- Adhésifs acryliques permanents constituent le pilier de ce secteur. Ils offrent une bonne résistance aux UV et à l'oxydation, une large plage de températures admissibles et un coût raisonnable. La plupart des applications à sec, à température ambiante, utilisent un acrylique permanent.
- Adhésifs à base de caoutchouc offrent une adhérence initiale supérieure : elles adhèrent plus rapidement et plus fermement sur les surfaces difficiles. Si vous devez étiqueter des plastiques à faible énergie de surface, comme le polyéthylène ou le polypropylène, vous devez opter pour un système à base de caoutchouc. En contrepartie, leur résistance aux intempéries diminue avec le temps.
- Adhésifs adaptés à la congélation sont formulés avec une température de transition vitreuse (Tg) réduite, ce qui leur permet de rester souples et collants à -20 °C et en dessous. Les acryliques standard deviennent cassants dans ces conditions.
- Adhésifs amovibles et repositionnables permet un décollage sans laisser de traces. Pensez aux bons de réduction ou aux étiquettes de prix temporaires : l'adhérence est maintenue pendant la présentation en magasin, mais le produit se détache proprement lorsque le consommateur l'enlève.
Tout choix d'adhésif commence par l'analyse de la surface à étiqueter. Le verre et le métal sont des matériaux à haute énergie de surface (supérieure à 500 dynes/cm) — faciles à coller. Le polyéthylène et le polypropylène non traités se situent entre 30 et 38 dynes/cm — ils sont chimiquement inertes et notoirement difficiles à coller sans un adhésif à forte adhérence. Un test rapide de mesure de l'énergie de surface sur votre conteneur réel (et non sur un échantillon de substitution) vous permettra de déterminer les caractéristiques de la surface à coller.
La condensation est l'ennemi silencieux des adhésifs. Une étiquette qui adhère parfaitement à une boîte sèche à température ambiante peut perdre entre 40 et 60% de son pouvoir adhésif initial lorsqu'elle est appliquée sur une surface froide et humide sortant tout juste d'une ligne de remplissage. Si votre environnement de production implique un remplissage à froid ou une condensation post-pasteurisation, l'utilisation de formulations adhésives « wet-stick » est indispensable.
Le papier de protection : pourquoi le papier support est-il si important ?
La pellicule de protection est le héros méconnu du rouleau d'étiquettes. Les consommateurs ne la voient jamais. Mais l'opérateur de votre étiqueteuse y pense à chaque poste de travail.
Le support est la feuille de papier ou le film qui accompagne les étiquettes tout au long des étapes d'impression, de découpe à l'emporte-pièce et, enfin, jusqu'à votre chaîne de production. Sa surface est recouverte d'un agent de démoulage à base de silicone qui empêche l'adhésif de se fixer de manière permanente au support — suffisamment résistant pour maintenir les étiquettes en place pendant le stockage et le transport, mais suffisamment faible pour permettre un détachement net au niveau de la plaque de décollement.
Le choix de la doublure se divise en deux options. Sacs en papier (semi-blanchis ou kraft) sont économiques et fonctionnent bien à des vitesses de ligne inférieures à 100 conteneurs par minute. Cependant, ils génèrent de la poussière lorsqu’ils se courbent sur les rouleaux de guidage, et cette poussière est la principale cause de faux déclenchements des capteurs photoélectriques de détection d’étiquettes. Doublures en film PET Ils coûtent entre 30 et 501 TP3T de plus, mais ne génèrent pratiquement pas de poussière, offrent une résistance à la traction supérieure et une meilleure stabilité dimensionnelle à des cadences supérieures à 200 cpm. Pour les lignes de mise en conserve à haut rendement, le surcoût lié à la doublure en film est amorti par la réduction des temps d'arrêt.
La force de décollement — mesurée en grammes par pouce de décollement — est adaptée à l'application. Si elle est trop faible, les étiquettes se détachent avant d'être distribuées à l'intérieur de la machine. Si elle est trop forte, le support s'étire ou se déchire. Un support bien choisi peut sembler être un détail. Mais lors d'une journée de production chargée, c'est ce qui fait la différence entre un poste de travail qui se déroule sans accroc et une pile d'étiquettes manquantes.
Matériaux d'étiquetage et adhésifs : les éléments fondamentaux des performances du PSL

Vous connaissez la structure à trois couches. Passons maintenant aux questions pratiques : quels matériaux utiliser à quel endroit ? Quatre variables déterminent la réponse : l'environnement du produit, le matériau de l'emballage, le budget et les objectifs visuels de l'image de marque. Si vous modifiez l'une d'entre elles, vous devrez peut-être revoir les trois autres.
Supports d'impression en papier : économiques et faciles à imprimer
Le papier reste le choix traditionnel et le plus abordable, son coût représentant généralement entre 50 et 70% de celui d'un support film comparable. Le papier brillant ou semi-brillant (souvent appelé C1S ou « couché sur une face ») est la qualité la plus couramment utilisée : il accepte parfaitement les encres flexographiques et numériques, se prête au vernissage et à l'estampage à chaud, et offre un aspect soigné en rayon.
Le papier est particulièrement adapté aux produits secs conservés à température ambiante : boîtes à café, pots à épices, barquettes de snacks secs, bocaux de protéines en poudre. C'est également l'option la plus respectueuse de l'environnement : il est recyclable dans les filières de collecte du papier classiques et est de plus en plus souvent disponible en fibre certifiée FSC.
La limite est claire : le papier et l’humidité ne font pas bon ménage. Dans des environnements où l’humidité relative dépasse 85%, les étiquettes en papier commencent à absorber l’eau, perdent leur stabilité dimensionnelle et finissent par se décoller. Pour les aliments réfrigérés, les produits surgelés ou tout contenant sujet à la condensation, le papier n’est pas la solution adaptée. De même, le papier se déchire plus facilement que le film : si l’étiquette doit résister à une chaîne logistique difficile, optez pour le film.
Les papiers spéciaux — papiers nacrés, papiers texturés à effet « feutre », feuilles en mélange de coton — peuvent rehausser la valeur perçue d’un produit. Une étiquette en papier texturé apposée sur une boîte de thé en vrac haut de gamme véhicule un sentiment de savoir-faire qu’une étiquette en film brillant ne parvient tout simplement pas à transmettre. Le matériau lui-même s’inscrit alors dans l’histoire de la marque.
Feuilles de film : une résistance adaptée aux environnements exigeants
C'est dans le domaine des supports en film que le marché des étiquettes autocollantes connaît la croissance la plus rapide. Et le BOPP — polypropylène orienté biaxialement — est le format dominant, représentant bien plus de la moitié de la consommation totale d'étiquettes en film.
Le BOPP se décline en trois versions visuelles : blanc (opaque, surface d'impression à fort contraste), transparent (pour un “ effet sans étiquette ” où le produit transparaît) et métallisé (une fine couche d'aluminium déposée par vaporisation pour une finition métallique à un coût bien inférieur à celui d'une feuille métallique pleine). Le BOPP transparent, associé à un adhésif optiquement transparent, donne l’impression que les visuels sont imprimés directement sur le récipient — une technique que les marques de boissons et de soins personnels ont adoptée pour son esthétique épurée et moderne.
Outre le BOPP, deux autres types de films occupent des niches spécifiques. Polyéthylène (PE) est plus souple et s'adapte mieux — c'est le seul matériau de revêtement qui offre des performances fiables sur les tubes souples et les sachets flexibles, car il s'étire avec le contenant au lieu de se déformer. Polyester (PET) C'est le champion de la résistance, garantissant l'intégrité de l'étiquette entre -40 °C et 150 °C. Le PET est généralement utilisé pour les conteneurs de produits chimiques industriels, les liquides automobiles et les produits destinés à des environnements logistiques extrêmes.
La hiérarchie des coûts est simple : papier < BOPP < BOPP métallisé < feuille métallique < films spéciaux. La plupart des budgets de production se situent quelque part entre le papier et le BOPP, la feuille métallique étant réservée aux références haut de gamme et le PET aux applications dans des environnements difficiles.
Feuilles métallisées et revêtements spéciaux : un impact visuel exceptionnel en rayon
Si votre produit est en concurrence dans une catégorie très concurrentielle où les consommateurs prennent leurs décisions en une fraction de seconde devant les rayons, les revêtements en aluminium et les matériaux de surface spécialisés font toute la différence. Un éclat métallique attire le regard d'une manière que le papier et les films classiques ne permettent pas.
Les supports en papier d’aluminium constituent l’option haut de gamme traditionnelle : épais, brillants comme un miroir et indéniablement luxueux. Ce sont également les plus chers. Le BOPP métallisé offre un compromis pratique : une fine couche d’aluminium déposée par évaporation sur une base en BOPP, qui procure environ 80% de l’impact visuel pour un coût de 40 à 60%. Pour la plupart des marques, le BOPP métallisé représente un choix plus judicieux en termes de dépenses.
Une mise en garde d'ordre technique : les supports en aluminium sont conducteurs d'électricité. Si vous envisagez d'utiliser des étiquettes intelligentes RFID ou NFC — une demande de plus en plus courante dans les secteurs pharmaceutique et du luxe —, une feuille métallique massive peut nuire aux performances de l'antenne. Le BOPP métallisé, dont la couche métallique est plus fine et moins continue, est moins susceptible de poser problème.
Choix de l'adhésif en fonction de la surface et de l'environnement : un cadre de sélection
Une fois les matériaux passés en revue, le choix de l'adhésif se résume à un exercice d'association. Commencez par le matériau du récipient :
- Verre et métal (énergie de surface élevée) : Les adhésifs acryliques permanents classiques offrent de bons résultats dans la plupart des conditions.
- HDPE, LDPE, PP et autres polyoléfines (faible énergie de surface, 30 à 38 dynes/cm) : il vous faut un adhésif à forte adhérence, à base de caoutchouc ou acrylique modifié. Les adhésifs acryliques classiques ne conviendront pas.
- Surfaces revêtues ou traitées: Vérifiez que le revêtement ne forme pas de couche barrière. Certains vernis UV et revêtements antistatiques réduisent considérablement l'adhérence.
Évaluez ensuite l'environnement :
- Ambiante, sec: La plupart des adhésifs sont efficaces. Choisissez-les en fonction de votre budget et de vos besoins en matière de facilité de retrait.
- Au réfrigérateur (0–4 °C): Utilisez de l'acrylique adapté aux basses températures. La condensation peut se produire même à des températures froides — veillez à préciser que le produit peut être appliqué sur une surface humide.
- Congelés (-20 °C et moins): L'utilisation d'un adhésif adapté à la congélation est obligatoire. Les formulations standard perdent toute adhérence en dessous de leur température de transition vitreuse.
- Remplissage à chaud ou en autoclave (40–100 °C): L'adhésif doit résister à la température d'application sans couler et conserver son pouvoir adhésif tout au long des cycles thermiques.
- Surfaces humides ou sujettes à la condensation: C'est le cas le plus difficile. Les adhésifs « wet-stick » sont conçus pour évacuer l'humidité au niveau de la ligne de collage, mais leurs performances varient en fonction de leur composition. Rien ne remplace les essais réalisés sur votre propre récipient rempli, à la vitesse de votre ligne de production.
Encore une chose : effectuez vos tests sur le produit réel. Pas sur un échantillon propre, sec et à température ambiante envoyé par le fournisseur d'étiquettes, mais sur le produit réel, tout droit sorti de votre chaîne de conditionnement, à la vitesse de production. C'est justement cet écart entre un test en laboratoire et une série de production du lundi matin qui est à l'origine de la plupart des défaillances des étiquettes.
Comment les étiqueteuses appliquent les étiquettes autocollantes

Il est important de savoir ce qu'est une étiquette autocollante. Mais il est encore plus important de comprendre comment une machine l'applique si vous êtes chargé d'assurer le bon fonctionnement de la chaîne de production.
Une étiqueteuse à pression effectue une séquence d'opérations d'une simplicité trompeuse : dérouler le rouleau d'étiquettes, décoller chaque étiquette de son support, la positionner avec précision sur le produit en mouvement, puis l'appuyer fermement. Cette simplicité masque une véritable complexité technique. Voici comment cela se déroule étape par étape :
Étape 1 — Déroulement et contrôle de la tension. Le rouleau d'étiquettes est acheminé vers la machine via un bras danseur ou un système de contrôle de tension qui maintient une tension constante de la bande. Si la tension varie, l'espacement entre les étiquettes est altéré et la précision de positionnement s'en trouve réduite. Ce point est particulièrement important lors des phases d'accélération et de décélération.
Étape 2 — Éplucher. La bande d’étiquettes passe sur une plaque de décollement — une lame métallique aux arêtes vives inclinée à un angle de 15 à 30 degrés. Lorsque le support effectue un virage en U serré autour du bord de décollement, l’étiquette ne peut pas suivre car le matériau d’impression est plus rigide que le support. L’étiquette se détache et reste en place, côté adhésif tourné vers le produit, prête à être appliquée. L'angle de la plaque de décollement est un paramètre de réglage : plus l'angle est prononcé, plus le décollement est énergique, mais plus le risque de déport de l'étiquette est élevé.
Étape 3 — Mode d'emploi. C'est là que les machines se distinguent les unes des autres. Trois grands types d'applications dominent le secteur :
- Application par essuyage (fusion) : L'étiquette est appliquée sur le produit lorsqu'il passe devant la plaque de décollage. Un rouleau en mousse ou une brosse suit ensuite pour la lisser. Il s'agit de la méthode la plus courante pour les récipients cylindriques — boîtes, bouteilles, bocaux — car elle est simple sur le plan mécanique et fonctionne bien avec les étiquettes enveloppantes.
- Soufflage d'air : Un jet d'air comprimé propulse l'étiquette depuis la plaque de décollement vers le produit. Aucun contact physique n'est nécessaire, ce qui rend ce procédé idéal pour les produits fragiles ou de forme irrégulière. En contrepartie, la précision de positionnement est moindre dans les applications à grande vitesse.
- Tamp-blow : L'étiquette est d'abord maintenue par une ventouse (le « tamp ») qui s'avance vers le produit, puis un jet d'air la projette sur la surface. Cette approche hybride offre une précision de placement optimale et fonctionne sur des surfaces d'étiquetage en retrait ou irrégulières, mais elle accroît la complexité mécanique du système.
Étape 4 — Nettoyage et application de la couche d'adhérence. Une fois l'étiquette positionnée, une série de rouleaux, de brosses ou de bandes de transport appuie fermement celle-ci contre la surface du produit, assurant ainsi un contact optimal de l'adhésif et éliminant les bulles d'air. Dans le cas d'un étiquetage enveloppant sur des boîtes de conserve, le produit tourne généralement contre une bande de transport fixe qui l'essuie, ce qui permet à l'étiquette de s'enrouler en spirale autour de la circonférence.
Étape 5 — Détection et contrôle. Chaque étiquette est séparée de la suivante sur le rouleau par un espace ou une marque de repérage. Un capteur photoélectrique (à contraste pour les étiquettes opaques, à ultrasons pour les étiquettes transparentes) détecte cet espace et déclenche le cycle de distribution suivant. Les systèmes à servocommande synchronisent la vitesse d’alimentation des étiquettes avec celle du convoyeur de produits, ce qui permet d’atteindre une précision de positionnement de ±0,5 mm. Les systèmes à moteur pas à pas sont plus économiques, mais offrent généralement une précision de ±1,5 mm — ce qui est acceptable pour de nombreuses applications, mais pas pour les petites étiquettes sur des panneaux à repères de positionnement serrés.
Pour donner une idée de l'échelle : une station d'étiquetage à vitesse moyenne sur une ligne de mise en conserve traite entre 60 et 150 récipients par minute. À 150 récipients par minute, la machine dispose de 0,4 seconde pour décoller, positionner, appliquer et essuyer chaque étiquette. Chaque composant — le support, l'adhésif, la géométrie de décollement, le temps de réponse du capteur — doit fonctionner de manière coordonnée dans ce laps de temps.
Étiquettes autocollantes vs autres méthodes d'étiquetage : une comparaison côte à côte
Les étiquettes autocollantes ne sont pas la seule solution pour décorer un emballage. Les manchons thermorétractables, les étiquettes collées et l'impression directe ont chacun leur place. Le choix approprié dépend de la forme de votre emballage, de votre volume de production, de vos objectifs visuels et de votre budget. Voici comment ils se comparent :
| Dimension | Sensible à la pression (PSL) | Manchon thermorétractable | Appliqué à la colle | Impression directe |
|---|---|---|---|---|
| Application | Assemblage par pression grâce à un adhésif intégré | Le manchon thermorétractable s'ajuste sur le récipient | Appliquer de la colle liquide, puis appuyer sur l'étiquette | Encre imprimée directement sur le récipient |
| Couverture | Localisé (avant/arrière ou en boucle) | Couverture complète à 360° | Localisé | Statique, sans étiquette distincte |
| Coût des matières premières | Moyen | Moyen à élevé (environ 251 TP3T de plus) | Faible | Valeur minimale (sans substrat) |
| Equipement | Moyen | Élevée (nécessite un tunnel de chauffage) | Moyen | Faible |
| Changement | Rapide (rotation des swap) | Plus lent (changement de mandrin) | Le plus lent (colle propre) | N/A (changement de plaque) |
| Idéal pour | Fluides, arrondis/plats, changements rapides | Formes irrégulières, graphismes riches | Bouteilles standard de grande contenance | Modèles fixes à long terme |
Le chiffre clé : les étiquettes autocollantes représentent environ 77% de la demande américaine en étiquettes. Cette position dominante n’est pas le fruit du hasard. Les étiquettes autocollantes offrent le meilleur compromis entre qualité d’impression, flexibilité d’application, rapidité de changement de format et propreté opérationnelle. La ligne de production ne nécessite ni station d’encollage, ni tunnel de séchage. Elle nécessite simplement un rouleau d’étiquettes et un applicateur bien réglé.
Les manchons thermorétractables s'imposent lorsque la forme du récipient l'exige : bouteilles aux contours marqués, profils en sablier, tubes souples à enveloppement intégral. Cette surface d'impression à 360 degrés séduit les marques qui souhaitent une visibilité maximale en rayon. Cependant, les manchons thermorétractables nécessitent un tunnel de chauffage, consomment davantage de matériau et les changements de référence s'effectuent généralement plus lentement. Avec un coût unitaire par étiquette supérieur d’environ 25% à celui des étiquettes PSL, ce surcoût doit être justifié par des exigences visuelles ou fonctionnelles.
Les étiquettes collées (méthode « cut-and-stack ») dominent les applications de produits de grande consommation à fort volume — comme les bouteilles de bière grand public et les conserves de légumes — où le coût par étiquette est la préoccupation principale. L'entretien de l'équipement est plus exigeant (les réservoirs de colle doivent être nettoyés régulièrement) et les temps de changement de format sont plus longs, mais à très grande échelle, les économies de matière sont considérables. Pour les séries de production de petite à moyenne taille et les changements fréquents de références, l'étiquetage PSL est presque toujours le choix le plus pratique.
Étiquetage des boîtes de conserve : pourquoi les récipients cylindriques nécessitent une attention particulière
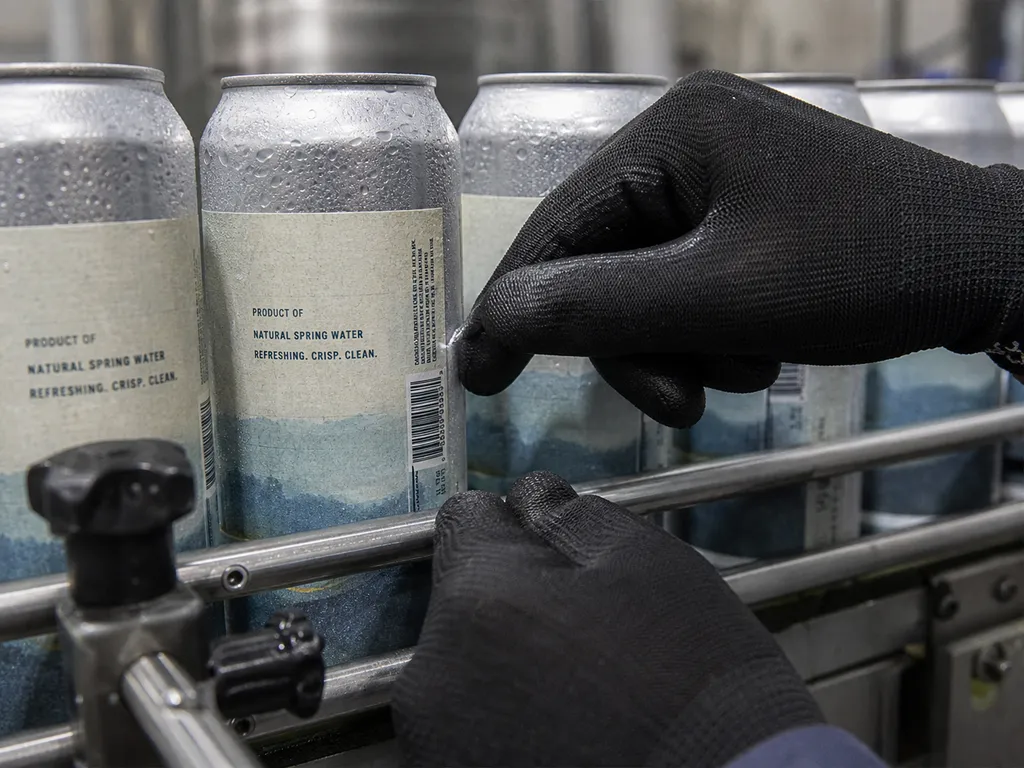
C'est là que la plupart des guides sur les étiquettes autocollantes présentent des lacunes. Ils parlent de “ récipients ” de manière abstraite — bouteilles, bocaux, cartons — et les considèrent comme interchangeables. Or, si vous étiquetez des boîtes métalliques, vous êtes confronté à une série de défis physiques et environnementaux auxquels une stratégie standard d'étiquetage des bouteilles ne tient pas compte.
Une canette n'est pas simplement un cylindre comme les autres. Elle présente un double sertissage à chaque extrémité, éventuellement une nervure ou un bourrelet pour renforcer sa structure, ainsi qu'une surface qui passe en quelques secondes d'une température ambiante à une température froide puis humide sur une ligne de remplissage. Voici ce que cela implique concrètement — et comment y remédier.
La géométrie des cannes : courbure, coutures et rétrécissement de l'étiquette
Prenez une boîte de conserve standard. Le double sertissage en haut et en bas — le bord roulé qui scelle le fond de la boîte au corps — occupe entre 2,8 et 3,2 mm de hauteur verticale à chaque extrémité. Cet espace n’est pas disponible pour l’étiquetage. La surface d’étiquetage proprement dite — la zone plane utilisable entre les sertissages — est plus étroite que la hauteur totale de la boîte. Prévoyez la hauteur de votre étiquette en conséquence, en laissant une marge de sécurité d’au moins 2 mm par rapport à chaque bord de soudure.
Sur toute la circonférence, les étiquettes enveloppantes doivent être découpées à une longueur précise. L’étiquette doit être suffisamment longue pour recouvrir entièrement le corps de la canette avec un chevauchement de 3 à 5 mm au niveau de la jonction — le chevauchement correspond à l’endroit où l’étiquette adhère à elle-même plutôt qu’à la canette, et c’est cette adhérence auto-adhésive qui empêche le bord de l’étiquette de se décoller. Si la longueur est insuffisante, les bords se soulèvent. Si elle est excessive, le chevauchement crée une arête visible de double épaisseur.
Les diamètres des boîtes peuvent suivre les systèmes de numérotation standard du secteur — la plage 202–603 utilisée dans la fabrication nord-américaine de boîtes, qui couvre approximativement 52 mm à 153 mm. Si votre étiqueteuse ne peut pas s'adapter à l'ensemble de la plage de diamètres de vos boîtes, chaque changement de référence implique de changer de mandrin ou de guide.
Facteurs liés à la surface et à l'environnement : froid, humidité et vitesse élevée
L'environnement de la ligne de remplissage crée des conditions qu'aucune fiche technique d'étiquette ne peut anticiper pleinement. Après le remplissage à froid — pratique courante pour la bière artisanale, le café infusé à froid et certains produits nutritionnels à base de lait —, la température de surface de la canette chute à 2–5 °C et de la condensation se forme presque immédiatement. Ce film d’eau s’installe entre l’adhésif et le métal, réduisant l’adhérence initiale de 40–60%. Un adhésif standard à température ambiante n’assurera pas une adhérence fiable dans ces conditions.
À l’extrême opposé sur le plan thermique, les produits conditionnés à chaud sortent de l’autoclave ou du pasteurisateur à une température comprise entre 40 et 60 °C. L’adhésif doit être suffisamment stable pour ne pas couler lors de l’application, tout en restant souple à mesure que la boîte refroidit et que le métal se contracte. Les cycles thermiques — de la chaleur de l’autoclave au stockage à température ambiante — soumettent l’adhérence de l’étiquette à des contraintes plus importantes que ne le pensent la plupart des fabricants, jusqu’à ce qu’une palette d’étiquettes décollées leur soit renvoyée par un client.
La finition de surface introduit une variable supplémentaire. Certaines boîtes en fer blanc sont recouvertes d’une fine pellicule d’huile anticorrosion issue du processus de fabrication. Cette huile est invisible, mais elle réduit suffisamment l’énergie de surface pour compromettre l’adhérence. Un poste d’essuyage ou de traitement à la flamme en amont de l’étiqueteuse élimine ce risque, mais il s’agit d’une étape que de nombreuses petites lignes de production négligent — jusqu’à ce qu’un défaut d’étiquetage les oblige à y remédier.
Sur une ligne traitant 100 canettes par minute, le créneau de pose de l'étiquette pour chaque canette est d'environ 0,6 seconde. L'état de la surface de la canette au cours de ce créneau précis de 0,6 seconde détermine si l'étiquette adhère correctement. Il n'y a pas de seconde chance lors du cycle suivant.
Choisir une étiqueteuse pour les lignes de production de boîtes de conserve
Une fois que l'on a cerné les enjeux liés aux matériaux et à l'environnement, le choix de l'équipement s'impose naturellement. Quels sont les critères à prendre en compte pour choisir une étiqueteuse pour boîtes ?
Tout d'abord, précision de positionnement. Les étiqueteuses à servocommande offrant une répétabilité de ±0,5 mm constituent la norme industrielle pour les opérations où la qualité est primordiale. Les systèmes à moteur pas à pas, avec une répétabilité de ±1,5 mm, conviennent aux étiquettes de grande taille présentant une tolérance de repérage importante, mais les étiquettes à panneaux étroits ou les modèles à plusieurs panneaux nécessitent une servocommande.
Deuxièmement, plage de diamètres et vitesse de changement. Une étiqueteuse capable de traiter des boîtes dont le diamètre varie de 50 mm à 180 mm couvre la grande majorité des formats de boîtes disponibles sur le marché. Les systèmes de changement rapide permettant un réglage du diamètre sans outil peuvent réduire le temps de changement de 30 à 60 minutes à 5 à 10 minutes — un facteur déterminant pour les sous-traitants et les lignes de production comportant de nombreuses références.
Troisièmement, compatibilité avec les environnements humides. Si votre ligne de production implique un remplissage à froid, de la condensation après pasteurisation ou un nettoyage par rinçage, le châssis, les capteurs et les composants électroniques de l'étiqueteuse doivent être conçus pour résister à l'exposition à l'humidité. Une construction en acier inoxydable et des boîtiers conformes à la norme IP65 constituent les spécifications minimales sur lesquelles il convient d'insister.
Quatrièmement, état de préparation à l'intégration. L'étiqueteuse doit communiquer avec les équipements en amont et en aval : elle doit recevoir les signaux de vitesse provenant de la remplisseuse, envoyer des signaux d'erreur au contrôleur de ligne et se synchroniser avec la station de codage qui suit. Privilégiez les protocoles de communication industriels standard (EtherNet/IP, Profinet ou Modbus TCP) plutôt que les systèmes propriétaires qui vous lient à un seul fournisseur.
Un conseil sincère de la part des professionnels de l’emballage : acheter l’étiqueteuse la moins chère est le meilleur moyen de dépenser plus d’argent. Comme l’a déclaré un responsable de production sur un forum spécialisé : “ Celles de Vevor n’appliquent jamais correctement les étiquettes. ” Les machines d’entrée de gamme manquent souvent de la qualité des capteurs, de la rigidité du châssis et de la précision du parcours de la bande nécessaires pour garantir un placement constant à la vitesse de production. Les économies réalisées s’envolent en temps d’arrêt, en étiquettes manquantes et en produits rejetés, et ce dès les premières semaines suivant l’installation. Pour les entreprises qui accordent une grande importance à la disponibilité de leurs équipements, il vaut la peine d’envisager, dès les premières étapes du cahier des charges, de travailler avec un fabricant spécialisé dans l’intégration aux lignes d’emballage. Levapack, par exemple, propose des étiqueteuses adaptées à vos besoins de production grâce à un système de positionnement servocommandé, à la compatibilité avec plusieurs diamètres compris entre 50 et 180 mm, et à la possibilité d’intégrer la station d’étiquetage dans une ligne complète de remplissage et de scellage — une approche qui évite les accusations réciproques entre les différents fournisseurs d’équipements en cas de problème de synchronisation. Pour les équipes confrontées à des dimensions de récipients spécifiques ou à des configurations de ligne particulières, solutions sur mesure pour les machines d'emballage peut être conçue pour s'adapter au format spécifique des boîtes et à l'objectif de cadence visé, plutôt que d'adapter une machine standard à une application non standard.
Intégration de l'étiquetage dans une ligne d'emballage complète
Une étiqueteuse à pression ne fonctionne pas de manière isolée. Dans un véritable atelier de production, le poste d’étiquetage est situé entre la fermeuse et le codeur ; il synchronise son rythme avec celui de la remplisseuse en amont et passe le relais à l’encaisseuse en aval. C’est la compréhension de ces interdépendances qui fait la différence entre une mise en service sans heurts et un mois de dépannage.
Une chaîne de mise en conserve type se déroule dans l'ordre suivant : dépalettiseur → rinceuse → remplisseuse → sertisseuse → étiqueteuse → codeuse → encaisseuse → palettiseur. La cadence nominale de l'étiqueteuse doit être égale ou supérieure à celle de la remplisseuse. Une remplisseuse fonctionnant à 120 cpm et raccordée à une étiqueteuse d'une cadence nominale de 80 cpm crée un goulot d'étranglement qui limite le débit de l'ensemble de la ligne. La ligne fonctionne à la vitesse de son poste le plus lent.
Trois aspects pratiques à prendre en compte lors de l'intégration :
- Synchronisation de la vitesse. Le convoyeur de l'étiqueteuse doit suivre avec précision la vitesse du convoyeur de la ligne principale. Tout décalage entre les deux entraîne une application prématurée ou tardive de l'étiquette par rapport à la boîte ; or, à une cadence de 120 cpm, une erreur de synchronisation de 50 millisecondes se traduit par un décalage de 6 mm dans le positionnement.
- Zones tampons. Prévoyez au moins 1,5 mètre de convoyeur entre la machine à sertir et l'étiqueteuse, puis encore 1,5 mètre entre l'étiqueteuse et la machine à marquer. Ces zones tampons compensent les variations naturelles de l'espacement entre les boîtes et empêchent qu'un blocage momentané à un poste ne se répercute sur le suivant.
- Intégration des systèmes de contrôle. L'idéal est de disposer d'un seul automate programmable (PLC) qui gère l'ensemble de la ligne : cela permet à l'étiqueteuse de réagir aux signaux d'arrêt ou de démarrage provenant de n'importe quel poste en amont ou en aval. Sans système de commande intégré, un bourrage au niveau du codeur passe inaperçu pour l'étiqueteuse, qui continue à apposer des étiquettes sur des boîtes qui s'empilent.
Pour les opérations visant à construire ou à moderniser une ligne complète, le fait de se procurer la station d’étiquetage auprès du même intégrateur qui fournit les équipements de remplissage et de scellage évite les accusations mutuelles en cas de désynchronisation. L’intégration de la ligne par un seul fournisseur simplifie également le service après-vente : un seul interlocuteur, une seule garantie, un seul système de gestion des pièces de rechange. L’alternative — acheter la machine la moins chère disponible pour chaque station et les assembler soi-même — peut fonctionner, mais le risque lié à l’intégration repose entièrement sur votre équipe.
Comment choisir l'étiquette autocollante adaptée : une liste de contrôle pratique
La différence entre une étiquette qui rend très bien sur une maquette et une étiquette qui tourne à 150 cpm, poste après poste, sans le moindre problème, n'est pas une question de chance. C'est le résultat d'un travail portant sur chaque élément — support, adhésif, film de protection, machine — considéré comme un système interconnecté, plutôt que comme une simple liste de décisions prises séparément.
Références
- ASTM International. “ ASTM D5375/D5375M-98(2023) — Méthodes d’essai normalisées pour le retrait à grande vitesse du support protecteur des étiquettes autocollantes. ” 2023. https://www.astm.org/d5375-d5375m-98r23.html
- Quadrel Labeling Systems. “ Que sont les étiquettes auto-adhésives ? Fonctionnement, matériaux, adhésifs et applications. ” Avril 2026. https://www.quadrel.com/what-are-pressure-sensitive-labels/
- Resource Label Group. “ Avantages et applications des étiquettes auto-adhésives ”. Octobre 2022. https://www.resourcelabel.com/blog/2022/10/31/advantages-disadvantages-pressure-sensitive-labels/
- CTM Labeling Systems. “ Étiquettes sensibles à la pression ou étiquettes autocollantes : y a-t-il une différence ? ” https://ctmlabelingsystems.com/pressure-sensitive-labels-vs-self-adhesive-labels-is-there-a-difference/
- Weber Packaging Solutions. “ Qu'est-ce qu'une étiquette auto-adhésive ? ”, avril 2022. https://info.weberpackaging.com/blog/what-is-a-pressure-sensitive-label
- Future Market Insights. “ Perspectives du marché des rubans et étiquettes auto-adhésifs ”. 2026. https://www.futuremarketinsights.com/reports/pressure-sensitive-tapes-and-labels-market
- CCL Healthcare. “ Le guide incontournable des étiquettes autocollantes. ” https://cclhealthcare.com/blog/pressure-sensitive-labels-guide/
- Levapack. “ Machines d'étiquetage en canette. ” https://www.levapack.com/can-labeling-machines/
- Levapack. “ Solutions sur mesure en matière de machines d'emballage. ” https://www.levapack.com/customization/
- Levapack. “ Contact ”.” https://www.levapack.com/contact/
- Levapack. Page d'accueil. https://www.levapack.com/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL