
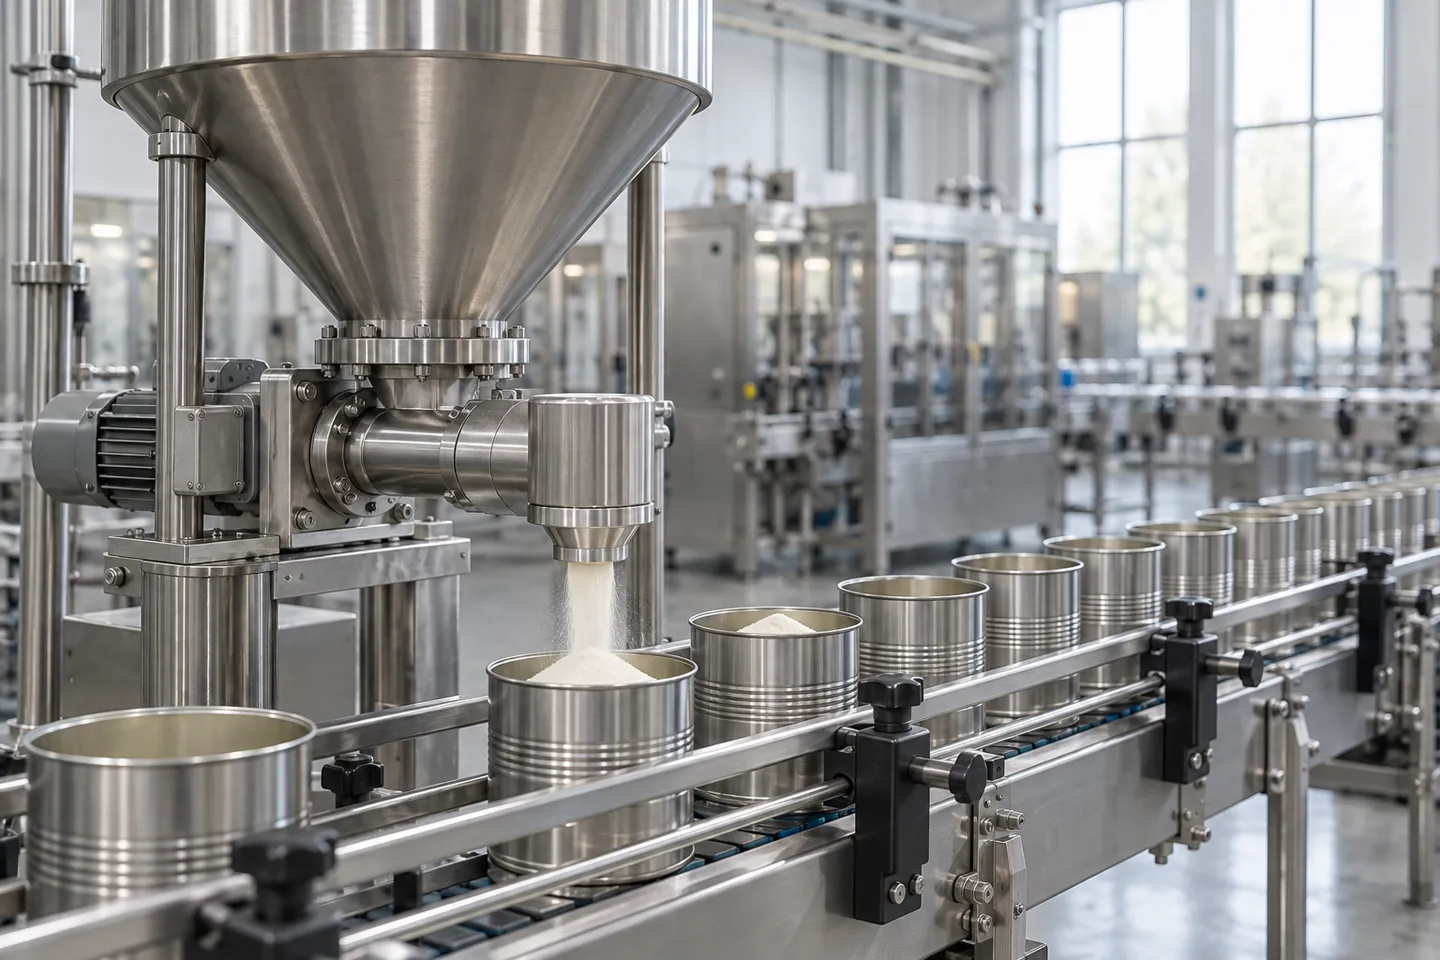
Die Charge ist seit zwanzig Minuten im Lauf, als die Anlage ohne ersichtlichen Grund langsamer wird. Die Förderschnecke dreht sich weiter, der Trichter sieht noch halb voll aus, und die Dosen, die aus der Abfüllanlage kommen, werden immer leichter. Jemand klopft mit einem Hammer gegen die Seite des Trichters. Der Durchfluss setzt für zwei Sekunden wieder ein, stockt dann aber erneut. Dieses Stocken ist auf eine Pulverbrücke zurückzuführen. Partikel oberhalb des Auslasses haben sich zu einem selbsttragenden Bogen verfestigt, und die darunter liegende Schnecke fördert nur noch Luft.
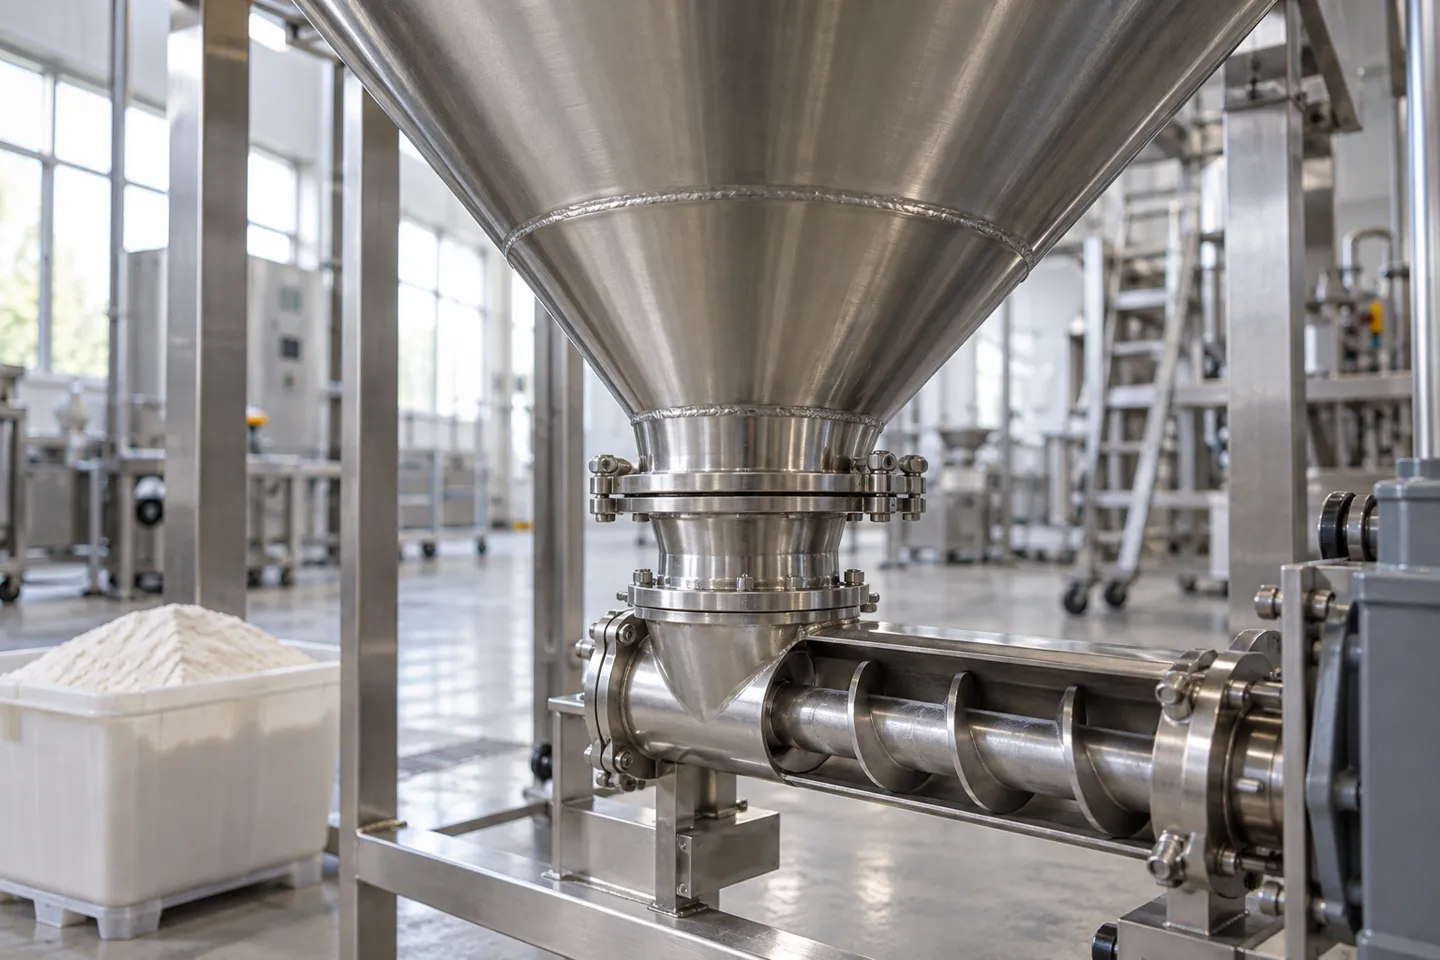
Fast jedes Mal bildet sich an derselben Stelle ein Bogen: im konischen Abschnitt des Trichters und am Zuführschuh direkt oberhalb des Schneckeneinlasses. Dort ist das Pulver am stärksten verdichtet und die Öffnung am engsten. Dort haben Reibung, mechanische Verriegelung und Feuchtigkeitsbindung zudem die besten Voraussetzungen, um eine Überdachung über dem Auslass zu bilden. Die darunterliegende Schnecke dosiert weiter, die Gewichtsanzeigen schwanken, und der Bediener sieht eine Maschine, die läuft, ohne etwas zu leisten.
Der Begriff wird in verschiedenen Zusammenhängen verwendet, daher lohnt es sich, den in diesem Artikel behandelten Aspekt genauer zu definieren. Unter “Pulverbrückenbildung” versteht man hier, dass Schüttpulver in Förder- und Abfüllanlagen – wie Trichtern, Zuführern und dem Einlaufbereich einer Schneckenfüllmaschine – nicht mehr fließt. Es handelt sich nicht um die Pulverbrückenbildung, die beim Nachladen von Munition diskutiert wird, bei der sich Granulat unter Druck im Hals einer Hülse festsetzt. Es geht auch nicht um die Beiträge zum Thema „Trichterbrückenbildung“, in denen es um leere Dosen geht, die sich in einem Sortiertrichter verklemmen, und es geht auch nicht um Beton- oder Holzpellets, die in ihren Behältern verklumpen. Gleiches Wort, andere physikalische Zusammenhänge. Wenn Ihr Problem darin besteht, dass Pulver nicht herunterfällt, lesen Sie weiter; der Rest dieser Seite richtet sich an Sie.
Feine, zusammenhängende Pulver sind die üblichen Verdächtigen: Mehl, Milchpulver, Kakao, Gewürzmischungen, Proteinmischungen, Waschpulver. Je heller und feiner das Pulver ist und je mehr Feuchtigkeit es aus der Luft aufnimmt, desto stärker kann es sich auftürmen. Auch Körner und frei fließende Kristalle können sich stauen, benötigen dafür aber meist eine kleine Hilfe: eine scharfe Kante, einen überfüllten Trichter oder eine feuchte Woche.
Erst diagnostizieren, dann reparieren: Brückenbildung, Verstopfung, Verkrustung oder Spülung
Bevor man irgendetwas anfasst, sollte man wissen, um welche der vier klassischen Durchflussstörungen es sich tatsächlich handelt, da die Behebungsmaßnahmen in entgegengesetzte Richtungen weisen. “Es kommt kein Pulver herunter” ist ein Symptom, keine Diagnose.
Vier Durchflussstörungen auf einen Blick
| Misserfolg | Was passiert gerade? | So sieht es auf dem Spielfeld aus | Die richtige Erste Hilfe |
|---|---|---|---|
| Brückenbildung (Wölbung): | Ein stabiler Bogen überspannt den Auslass oberhalb der Schraube, sodass nichts herunterfällt. | Der Durchfluss kommt vollständig zum Erliegen; der Füllstand im Trichter ist eingefroren; die Förderschnecke läuft trocken. | Brechen Sie den Bogen vorsichtig auf (leichte Vibration an der Oberseite bei lockerem Pulverschnee, ansonsten offen und frei), und beheben Sie anschließend die Ursache. |
| Ratholing: | Nur ein schmaler Kanal oberhalb des Auslasses läuft ab, während sich Pulver an den Wänden festsetzt. | Der Pegel sinkt in einer Säule und bleibt dann stehen; die Wände sehen beschichtet aus. | Das Rattenloch von oben verschließen; anschließend den Wandwinkel bearbeiten und die Oberfläche fertigstellen. |
| Verklumpen: | Das Pulver bildet mehrschichtige, verhärtete Ablagerungen an den Wänden und am Kegel. | Allmähliche Verlangsamung im Laufe der Tage; Klumpen im Produkt. | Entfernen und reinigen; anschließend Feuchtigkeit und Rückstände kontrollieren. |
| Spülen (Flutung): | Das Pulver verliert seine Struktur und fließt unkontrolliert aus. | Überläufe und Verschüttungen; Überfüllung. | Entlüften oder leicht verdichten; die Drehzahl der Förderschnecke überprüfen. |
Die kostspieligen Fehler entstehen dadurch, dass man einen Fehler mit einem anderen verwechselt. Wenn man bei einem „Ratholing“-Problem noch Vibrationen hinzufügt, schüttet man noch mehr Pulver an die Wände. Wenn man bei einem „Flushing“-Problem Druck ausübt, baut man die Brücke von morgen. Wenn man beispielsweise „Flushing“ fälschlicherweise als „Bridging“ interpretiert, führt das dazu, dass man Pulver verdichtet, das bereits zu porös war, um einen Bogen zu tragen. Die Taxonomie ist keine akademische Angelegenheit; sie entscheidet darüber, welchen Hebel man betätigt (Zeitschrift „Processing“, 2023).
Es gibt auch eine richtige und eine falsche Art, die nächsten dreißig Minuten zu verbringen. Die falsche Art wird in einem laufenden Thread auf r/AskEngineers beschrieben. Ein Anlageningenieur berichtet dort, dass Bediener mit einer Stange in einen Trichter stoßen, während sich die pneumatischen Klopfer etwa einmal pro Woche selbst zerlegen und die Luftfeuchtigkeit die Verklumpung immer weiter verschlimmert (r/AskEngineers, 2025). Durch das Hämmern entstehen Dellen im Edelstahl, und jede Delle wird zu einer Kante, die den nächsten Bogen auslöst. Das Einstecken von Stäben erhöht das Kontaminationsrisiko in einem Bereich mit Lebensmittelkontakt. Anbieter von Nachrüstlösungen vor Ort schätzen den Zeitaufwand für die Beseitigung der Folgen eines schwerwiegenden Vorfalls auf 30 bis 60 Minuten (Uniflow Verpackungsmaschinen, 2026). Sie berichten außerdem, dass die Gewichtsfehler über ±2% hinausdriften, wenn eine Teilbrücke die Schraube nicht ausreichend versorgt.
Diese Zahlen verdeutlichen, warum es sich lohnt, den Reflex „zuerst reparieren“ abzulegen. Eine klare Diagnose und eine besonnene Reaktion kosten nur wenige Minuten. Die Gewohnheit, einfach draufzuhämmern, kostet in jeder Schicht dieselben Minuten und verschlechtert still und leise die Geometrie. Die dauerhafte Lösung liegt eine Ebene tiefer – im Pulver, im Trichter und in den Bauteilen rund um den Einlass.
Was eine falsch eingeschätzte Brücke kostet
30–60 Min.
zum Löschen und Zurücksetzen nach einer schwerwiegenden Brücke
±2%+
Verschiebung des Füllgewichts, während eine Teilbrücke die Schnecke unterversorgt
Von Anbietern von Nachrüstungen vor Ort gemeldete Zahlen, 2026.
Wo das Problem der Brückenbildung tatsächlich gelöst wird: Pulver, Geometrie und aktive Unterstützung
Bridging hat selten nur eine einzige Ursache, weshalb „Wundermittel“ oft enttäuschen. Stellen Sie sich drei Ebenen vor, auf denen das Problem angegangen werden kann: die Wirkung des Pulvers, die Form des Behälters und die aktive Unterstützung am Einlass. Wenn Sie diese Ebenen in dieser Reihenfolge durcharbeiten, lassen sich die meisten Maschinen so einstellen, dass sie auch mit einem schwierigen Pulver betrieben werden können.
Fünf Eigenschaften von Pulver, die Ihnen den Weg zum Bridging ebnen
Die Feinheit steht an erster Stelle: Je kleiner die Partikel, desto größer die Kontaktfläche und desto höher die Reibung zwischen den Partikeln pro Gramm. Die Hygroskopizität wirkt als Beschleuniger; zuckerhaltige Mischungen, Milchpulver und Gewürzmischungen nehmen Feuchtigkeit aus der Luft auf und gewinnen im Laufe einer Schicht an Festigkeit als Gewölbematerial. Unregelmäßige Partikel greifen wie Bruchsteinmauerwerk ineinander, anstatt wie Murmeln zu gleiten. Pulver mit geringer Schüttdichte verdichten sich zu überraschend stabilen Strukturen, da nur sehr wenig Gewicht nach unten drückt, um den Bogen zu scheren. Und Schwankungen im Feuchtigkeitsgehalt von Charge zu Charge erklären die klassische Beschwerde, dass die Maschine “letzte Woche noch einwandfrei lief”: gleiche Maschine, feuchteres Pulver.
Maßnahmen auf der Materialseite sind kostengünstig und sollten als Erstes durchgeführt werden. Sieben Sie Klumpen vor dem Trichter aus, mischen Sie Chargen, um Feuchtigkeitsgehalt und Korngröße zu vereinheitlichen, und sortieren Sie eingehende Chargen aus, die eine Feuchtigkeitsprüfung nicht bestehen. All dies hat keinen Einfluss auf die Maschine, verändert jedoch deren Verhalten.
Geometrie des Trichters: Die Lösung, die nach der Inbetriebnahme keine zusätzlichen Kosten verursacht
Der für Granulate geeignete Standardtrichter mit einem Winkel von 60 Grad ist für kohäsive Feinanteile oft zu flach. Aus diesem Grund empfehlen Nachrüstanleitungen für diese Pulver einen Winkel von 70 bis 75 Grad oder eine Massenstromauslegung anstelle eines Trichterflusses (Uniflow Verpackungsmaschinen, 2026). Scharfe Innenecken fangen Pulver auf und bilden Verstopfungen, daher werden die Ecken abgerundet und die Schweißnähte glatt poliert. Bei der Größe des Auslasses muss ein Kompromiss gefunden werden. Er muss groß genug sein, um den Lichtbogen zu unterbinden, darf aber nicht so groß sein, dass die Dosiergenauigkeit darunter leidet, da die Förderschnecke genau die Menge dosiert, die der Auslass ihr zuführt.
Der hartnäckigste Mythos
Eine größere Auslassöffnung bedeutet nicht zwangsläufig weniger Brückenbildung. Eine zu große Auslassöffnung kann den Durchfluss unregelmäßiger machen und die Genauigkeit des Füllgewichts beeinträchtigen. Bei der Geometrie geht es darum, den Behälter an das Pulver anzupassen, und nicht darum, die Öffnung mit Gewalt zu vergrößern.
Aktive Unterstützung: Rührwerke, Vibratoren und Druckluft
Das nützlichste aktive Gerät für feine, zusammenhängende Pulver ist ein langsam laufendes Rührwerk, das bis in den Einlaufbereich reicht. Dort bildet sich die Brückenbildung, und dorthin gelangt ein kurzes, werkseitig montiertes Rührblatt niemals. Vibratoren werden häufiger angeschafft und stellen den häufigsten Fehler dar. Bei körnigem, frei fließendem Pulver helfen sie gelegentlich; bei feinem, zusammenhängendem Pulver können sie das Brückenmaterial jedoch weiter verdichten und das Problem verschlimmern (Uniflow Verpackungsmaschinen, 2026). Bei der Fluidisierung wird etwas Luft in das Pulver eingeblasen; dieses Verfahren eignet sich für Pulver, die sich schlecht verhalten, vor allem weil sie zu leicht sind, um zu fließen. Einige IBC- und Silosysteme liefern es genau aus diesem Grund als Standardausstattung aus (Visval, 2026). Unterhalb des Trichters befindet sich eine weitere, oft unterschätzte Komponente: die Zuführschnecke, die die Dosierschnecke versorgt. Bei Überfüllung verdichtet sich der Einlaufbereich; bei Unterversorgung ruckelt die Schnecke zwischen den Füllvorgängen. Durch die Abstimmung dieser Drehzahlen lässt sich eine der versteckten Ursachen auf einfache Weise beseitigen.
Um es ganz offen zu sagen: “Einfach einen Vibrator hinzufügen” ist die Lösung, die am ehesten scheitert. “Es ist einfach schlechtes Pulver” ist die Ausrede, hinter der sich am ehesten ein Geometrieproblem verbirgt, das durch eine Änderung der Zeichnung behoben werden könnte. Anbieter vor Ort berichten, dass die meisten Fälle von Brückenbildung durch Anpassungen an Anlagen und Prozessen behoben oder deutlich reduziert werden können, anstatt dem Material die Schuld zu geben (Uniflow Verpackungsmaschinen, 2026).
Ordne die Gegenmaßnahme dem Pulver zu und finde heraus, wo sie versagt
| Pulver Typ | Bevorzugte Geometrie | Bevorzugte aktive Hilfe | Wo dieser Ansatz versagt |
|---|---|---|---|
| Lose Granulate: | Ein Standard-60-Grad-Kegel reicht in der Regel aus. | Gelegentliche Vibrationen sind akzeptabel. | Scharfe Kanten oder Überfüllung können selbst frei fließendes Material zum Stocken bringen. |
| Feine Pulver mit mittlerer Kohäsion: | Steilerer Kegel (70 bis 75 Grad), abgerundete Ecken, polierte Schweißnähte. | Langsames Rührwerk erreicht den Einlaufbereich. | Wenn die Feuchtigkeit nicht unter Kontrolle gehalten wird, bildet sich selbst bei guter Geometrie ein Belag. |
| Pulver mit starkem Zusammenhalt und hygroskopischen Eigenschaften: | Massenflussauslegung; abgedichtete Trichterabdeckungen; entfeuchtete Zuluft. | Rührwerk am Einlass sowie Feuchtigkeitsregelung. | Eine Luftfeuchtigkeit, die über der Toleranzgrenze des Pulvers liegt, führt zu Schäden an der Hardware; dies wird zu einem Problem für den gesamten Raum. |
| Leichte Pulver mit geringer Schüttdichte: | Schraube mit großem Gewindesteigung und flachen Gewindegängen zur Begrenzung der Verdichtung. | Sanfte Fluidisierung statt Vibration. | Durch Vibration werden diese Pulver verdichtet; eine zu starke Fluidisierung führt dazu, dass sie ins Auswaschen übergehen. |
Beachten Sie, was die rechte Spalte gemeinsam hat: Hardware kann einem unkontrollierten Raum nicht entkommen. Das ist die Grenze dieser Station, und der Grund, warum es in der nächsten um Zahlen geht, die Sie jeden Tag im Blick behalten können.
Levapack passt die Geometrie des Trichters, die Reichweite der Rührvorrichtung und die Zufuhrsteuerung an Ihr Pulver an, anstatt auf eine Standardausführung aus dem Katalog zurückzugreifen, und konstruiert die Maschine entsprechend diesen Spezifikationen.
Wählen Sie die passende Maschine für Ihr Pulver ausDie täglichen Bands, die immer wieder Brücken schlagen
Zwei Werte bestimmen den Großteil des wöchentlichen Geschehens, und beide werden im Raum und nicht in der Maschine eingestellt. Der erste ist die Luftfeuchtigkeit. Bei den meisten Lebensmittelpulvern lässt sich die hygroskopische Verklumpung durch eine relative Luftfeuchtigkeit im Produktionsbereich zwischen 40% und 55% so gering halten, dass sie gut zu bewältigen ist. Stark hygroskopische Produkte erfordern zudem versiegelte Trichterabdeckungen und entfeuchtete Zuluft. In den Sommerwochen sind zusätzliche Kontrollen angebracht, da eine Maschine, die sich im März noch einwandfrei verhalten hat, im Juli plötzlich Probleme entwickeln kann, obwohl sich sonst nichts geändert hat.
Die zweite Zahl gibt den Füllstand des Trichters an. Halten Sie den Füllstand des Trichters während der Produktion zwischen etwa 40% und 70%, wobei ein Füllstandssensor den Regelkreis des Nachfüllers schließt (Uniflow Verpackungsmaschinen, 2026). Beide Extreme führen zu Problemen: Ein voller Trichter verdichtet das Pulver am Einlass, während ein fast leerer Trichter eine ungleichmäßige Zufuhr bewirkt und die Gefahr von Teilbrückenbildung birgt. Ein konstanter Kopfdruck sorgt für einen gleichmäßigen Griff der Förderschnecke, was sich später in gleichmäßigeren Füllgewichten niederschlägt.
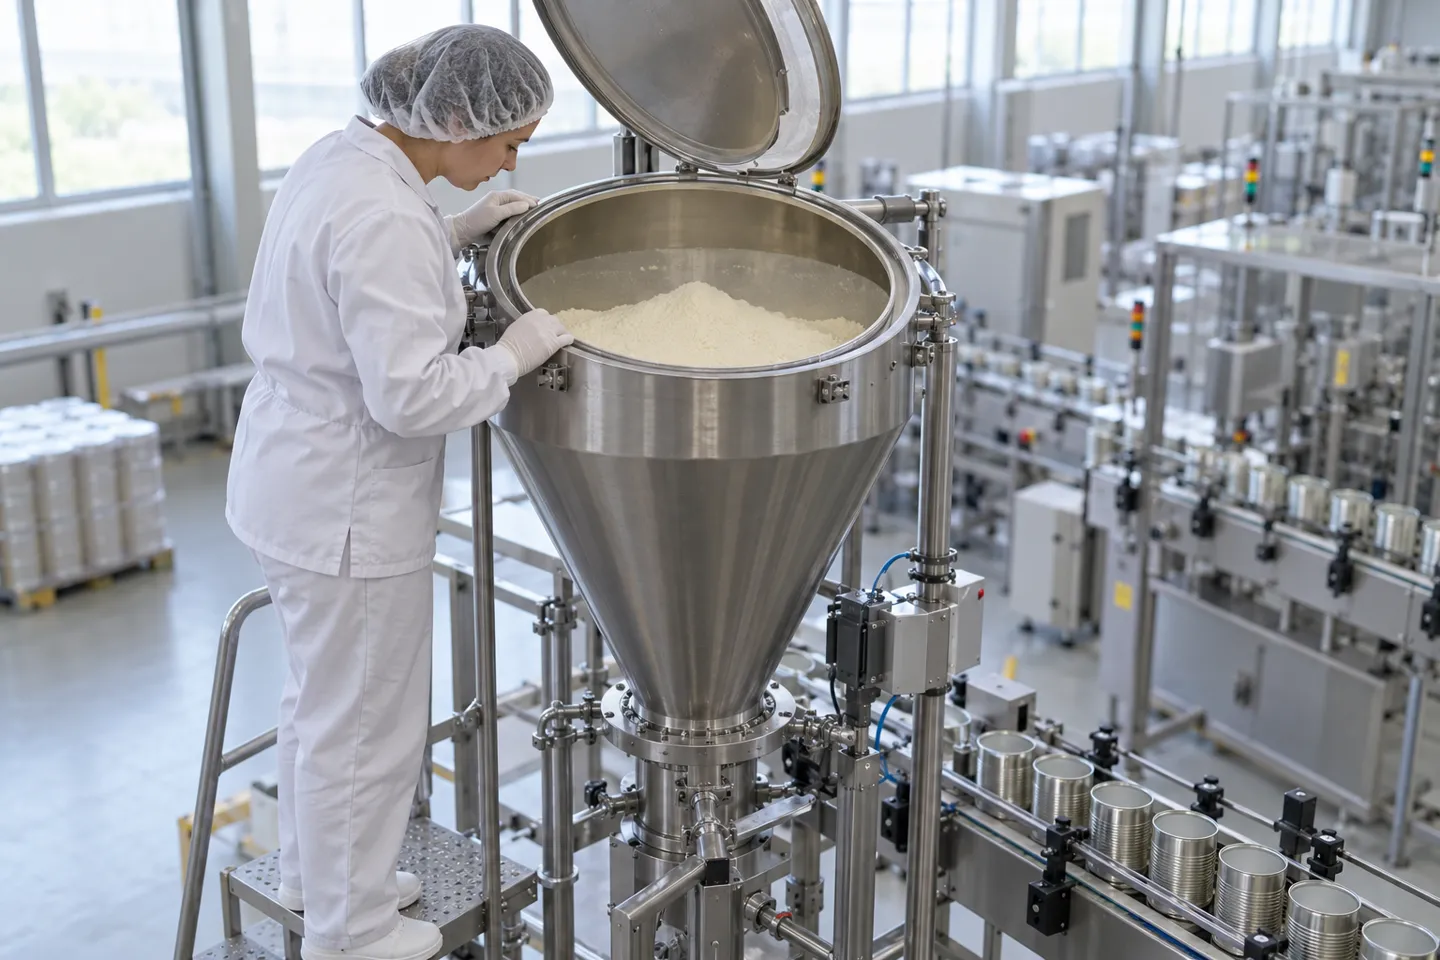
Die Reinigung zwischen den Chargen ist eine versteckte Maßnahme zur Verhinderung von Brückenbildung. Rückstände an den Trichterwänden und Schneckenflügeln bilden den Keim für die Brückenbildung im nächsten Durchlauf. Eine vollständige Demontage und Reinigung gehört zu jedem Umrüstvorgang dazu, wobei dem Auslaufbereich besondere Aufmerksamkeit geschenkt werden muss. Betriebe, die viele Artikel (SKUs) auf derselben Maschine verarbeiten, sind diesem Risiko am stärksten ausgesetzt, da Umrüstungen naturgemäß häufig erfolgen.
Tägliche Checkliste zur Vermeidung von Brückenbildung
- Die Raumluftfeuchtigkeit ist auf 40–55% RH zu halten; bei stark hygroskopischen Pulvern sind zudem versiegelte Trichterabdeckungen und entfeuchtete Zuluft vorzusehen.
- Halten Sie den Trichter 40-70% voll, wobei ein Füllstandssensor den Nachfüllkreislauf schließt.
- Bei jedem Wechsel vollständig zerlegen und abwischen; den Auslassbereich sauber abkratzen.
- Passen Sie die Drehzahl der Zuführschnecke an die der Dosierschnecke an.
- Klären Sie vor der Inbetriebnahme die Zuständigkeiten für die Feuchtigkeit beim Spülen der Dosen sowie für das Raumklima.
Hinter dieser Checkliste verbirgt sich ein wichtiger Hinweis: Beim Ausspülen leerer Dosen gelangen Wasser und Feuchtigkeit in das System, das Raumklima liegt in der Verantwortung eines bestimmten Verantwortlichen, und die Zufuhrraten müssen aufeinander abgestimmt werden. Wer für welche dieser Punkte zuständig ist, ist eine Frage der Inbetriebnahme, und es ist weitaus kostengünstiger, diese Frage vor der Bestellung zu klären als danach. Genau dafür ist die nächste Station gedacht.
Prüfen Sie die Spezifikationen, bevor Sie kaufen: Die Anti-Bridging-Anfrage und der Abnahmetest
Für alle oben genannten Punkte gibt es eine kommerzielle Version. Jede Hardware-Entscheidung, die darüber entscheidet, ob es zu einer Pulverbrückenbildung kommt (Kegelwinkel, Reichweite des Rührwerks, Auslassgröße, Füllstandsregelung, Oberflächenbeschaffenheit), wird bereits in der Konstruktionsphase festgelegt. Daher ist die Angebotsanfragephase der kostengünstigste Zeitpunkt, um Pulverbrückenbildung zu verhindern, und die Angebotsanfrage das richtige Dokument, um dies zu gewährleisten.
Die sechs Punkte, die Ihre Angebotsanfrage enthalten sollte
Formulieren Sie Ihre Anfrage anhand von sechs Punkten. Erstens: Durchmischung: Geben Sie die Form an und verlangen Sie, dass die Durchmischung den Einlaufbereich der Förderschnecke erreicht und nicht nur die obere Hälfte des Trichters durchmischt. Zweitens: Trichterwinkel: Beschreiben Sie dem Lieferanten das Verhalten Ihres Pulvers und fragen Sie, welchen Winkel und welchen Auslauf seine Konstruktion dafür vorsieht. Drittens: Füllstandsregelung: Ein Füllstandssensor mit geregelter Nachfüllung, damit der Bereich von 40% bis 70% konstant gehalten wird. Viertens: Genauigkeit und Durchfluss im Zusammenspiel: Fordern Sie, dass die Dosiertoleranz bei stabilem Durchfluss garantiert wird – nicht nur im Laborversuch mit einem gut fließenden Pulver. Fünftens: Kontaktflächen: Werkstoffgüte, Innenoberflächenbeschaffenheit und Schweißnahtbehandlung, die keine Kanten hinterlässt. Sechstens: Umrüstkonzept: Werkzeuglose Demontage, damit die Reinigungsroutine aus dem vorherigen Abschnitt tatsächlich durchgeführt werden kann.
Die Anti-Bridging-Anfrage, in sechs Zeilen
- Rührform mit garantierter Reichweite bis in den Einlaufbereich der Förderschnecke.
- Der Trichterwinkel und die Auslassgröße sind auf Ihr Pulver abgestimmt und nicht auf einen Standardwert aus dem Katalog.
- Füllstandssensor mit automatischer Nachfüllung.
- Garantierte Dosiertoleranz bei gleichbleibendem Durchfluss.
- Werkstoffgüte der Kontaktflächen, Oberflächenbeschaffenheit im Inneren und Schweißnahtbehandlung.
- Werkzeuglose Demontage zur Reinigung bei Umrüstung.
Als Anhaltspunkt dafür, worauf Sie achten sollten: Einige Hersteller geben eine nominelle Dosiergenauigkeit von ±1 g an und fertigen die medienberührenden Teile aus 2 mm dickem lebensmitteltauglichem Edelstahl der Güteklasse 304 oder 316 (Levapack, 2026). Dieselben Hersteller unterziehen jede Maschine vor dem Versand mehr als 100 aufeinanderfolgenden Testzyklen, die mit einem 48-stündigen Leerlauf-Test und einem Testvideo abgeschlossen werden. Ein derart detailliertes, öffentlich zugängliches Spezifikationsniveau ist das, was eine gute Antwort auf diese Angebotsanfrage ausmacht – unabhängig davon, bei wem Sie einkaufen.
Abnahmetests: Ihr Pulver, Ihre Zahlen
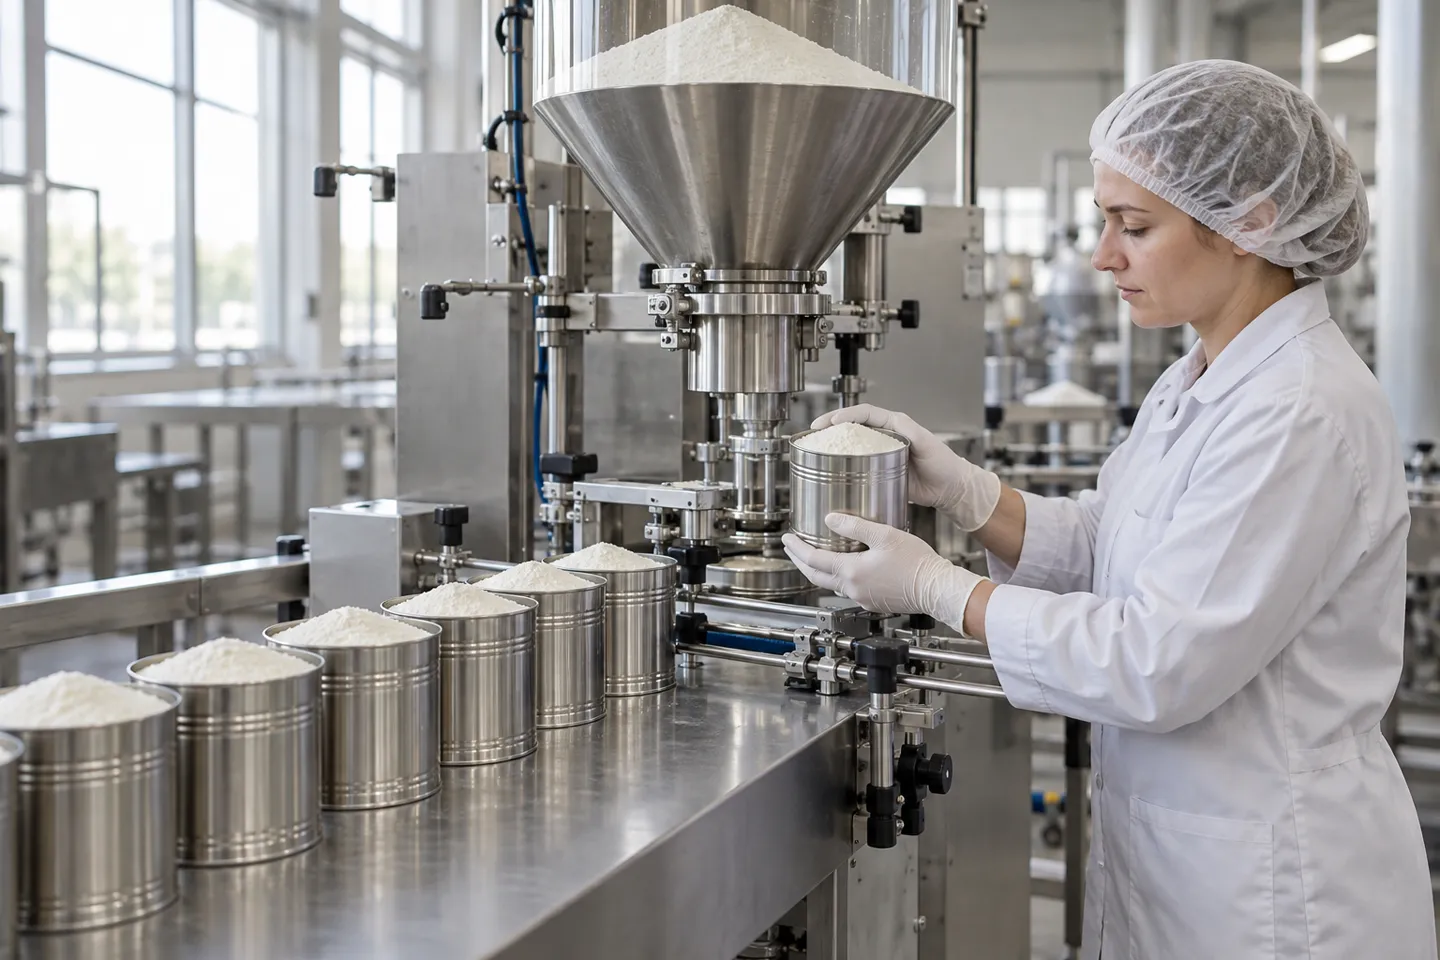
Eine Vorführung mit dem Standardpulver des Lieferanten belegt, dass die Maschine mit diesem Standardpulver funktioniert. Die Abnahme bedeutet einen Dauerbetrieb mit Ihrem eigenen Pulver, bei Ihrem Füllgewicht und in Ihrem Behälter. Während des Betriebs sind drei Kennzahlen entscheidend: Wie viele Brückenbildungen auftreten, wie lange es jeweils dauert, bis diese beseitigt sind, und wie stark das Füllgewicht abweicht. Verlangen Sie das Testprotokoll in schriftlicher Form sowie ein Video der Durchläufe, damit die Ergebnisse über den Verkaufszyklus hinaus erhalten bleiben.
Die eine Klausel, die man sich merken sollte
Der Lieferant muss Ihr Pulver einer kontinuierlichen Prüfung unterziehen und Ihnen anschließend die Werte für die Brückenzahl, die Reinigungszeit und die Gewichtsabweichung schriftlich mitteilen.
01
Brückenanzahl
Bögen während des Laufs
02
Aufräumzeit
Minuten, um den Durchfluss wiederherzustellen
03
Gewichtsabweichung
Abweichung vom Füllgewicht
Nachrüsten oder austauschen: Die Reihenfolge der Entscheidung
Wenn eine derzeit im Einsatz befindliche Maschine das „Problem“ darstellt, gehen Sie schrittweise vor. Beginnen Sie mit den täglichen Einstellbereichen, da die Korrektur von Feuchtigkeit und Füllstand nahezu keinen Aufwand erfordert. Fahren Sie dann mit geometrischen Nachrüstungen fort: steilere Kegeleinsätze, ein längeres Rührwerk, abgerundete Ecken. Erst dann sollten Sie eine andere Maschine in Betracht ziehen. Eine Nachrüstung ist durchaus realisierbar, und Anbieter vor Ort dokumentieren Fälle, in denen dies erfolgreich war. Betrachten Sie deren Zahlen jedoch im Kontext: Bei einer gemeldeten Proteinpulver-Linie kam es vor der Nachrüstung zu 3 bis 5 Brückenbildungen pro Schicht mit einer Genauigkeitsschwankung von ±1,81 TP3T (Uniflow Verpackungsmaschinen, 2026). Nach der Nachrüstung lief das System nahezu fehlerfrei mit Werten zwischen ±0,31 TP3T und ±0,41 TP3T. Das ist nützlich und zugleich ein Eingeständnis dessen, was der Käufer zunächst durchgemacht hat. Bei einem Neukauf werden diese „Lehrgeldzahlungen“ stattdessen im Voraus durch die sechszeilige Angebotsanfrage sowie den Abnahmetest beglichen.
Die geschäftliche Seite des Flow
Die Produktionsrechnung ist gnadenlos, sobald man die Zahlen aus dem vorangegangenen Abschnitt dieser Seite durchrechnet. Eine ordentliche Brücke kostet 30 bis 60 Minuten; eine Teilbrücke führt zu Gewichtsabweichungen von mehr als ±2%. Beides zusammen, ein paar Mal pro Woche, zehrt still und leise die Marge auf, die ein niedrigerer Maschinenpreis versprochen hatte. Eine Maschine, die “günstig” ist und dann mit Vibrationen und Hammerschlägen ausgebessert wird, ist am Jahresende selten noch günstig.
Aus diesem Grund ist die Abnahmeklausel ein Filter für Lieferanten und nicht nur ein Testskript. Ein Lieferant, der sich bereit erklärt, Ihr Pulver zu testen, die Prüfprotokolle seines Werks offenlegt und die Abnahmezahlen unterschreibt, geht ehrlich mit dem Preisrisiko um. Ein Lieferant, der lediglich eine Nenngeschwindigkeit für ein Katalogpulver angibt, verkauft Ihnen das Privileg, zu seiner Fallstudie für Nachrüstungen zu werden.
Für Händler und Systemintegratoren geht diese Logik noch einen Schritt weiter. Wenn ein Kunde fragt, ob sich seine Proteinmischung in der vorgeschlagenen Anlage verarbeiten lässt, verkauft der Händler, der mit Angaben zu Kegelwinkel, Rührbereich und Füllstandsregelung antwortet, ein Konzept. Wer hingegen mit einer Broschüre antwortet, verkauft lediglich eine Maschine. Die Fragen auf dieser Seite, die laut und frühzeitig gestellt werden, machen den Unterschied aus.
Wenn Sie möchten, dass die Geometrie des Trichters, die Rührvorrichtung und die Füllstandsregelung von Anfang an genau auf Ihr Pulver abgestimmt sind, Levapack fertigt Pulverabfüllmaschinen auf Bestellung und erstellt zu jedem Abnahmetest ein Testvideo.
Führen Sie den Abnahmetest für Ihr Pulver durch
Trichtergeometrie, Rührbereich und Füllstandsregelung – genau auf Ihr Pulver abgestimmt und vor dem Versand der Maschine anhand eines Testvideos überprüft.
Holen Sie sich ein auf Ihr Pulver abgestimmtes AngebotLiteraturverzeichnis
- Uniflow Packaging Machinery. “Pulverbrückenbildung in Schneckenfüllern: 8 Hauptursachen und bewährte Lösungen aus der Praxis.” 2026. https://uniflowpack.com/blog/powder-bridging-auger-fillers-causes-fixes/
- r/AskEngineers (Reddit). “Wie lässt sich eine langsame Entleerung eines Schneckenförderers beheben?” 2025. https://www.reddit.com/r/AskEngineers/comments/1lp5d38/how_to_solve_slow_discharging_from_a_screw/
- Processing Magazine (Hapman). “Ratholing- und Bridging-Phänomene bei der Zuführung von Schüttgut verstehen.” 2023. https://www.processingmagazine.com/material-handling-dry-wet/weighers-feeders/article/53079307/hapman-understanding-ratholing-and-bridging-phenomena-in-bulk-powder-feeding
- Visval. “Lösung von Problemen mit Pulverbrückenbildung durch Fluidisierung.” 2026. https://www.visval.com/en/powder-handling/powder-bridging


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL