
إن اختيار طريقة التعبئة المناسبة وتقنية التعبئة لا يقتصر على مجرد شراء معدات بسيطة، بل هو استثمار رأسمالي بملايين الدولارات يحدد التكلفة الإجمالية للملكية على مدى السنوات العشر المقبلة. وتعد التعبئة الساخنة إحدى أكثر التقنيات شيوعًا المتاحة، ولا تزال تشكل الأساس لفئات معينة من المنتجات، لا سيما المشروبات والأطعمة السائلة الحمضية. وبالمقارنة مع طرق الحفظ الأخرى، فإنها توفر طريقة فعالة لإطالة العمر التخزيني للمنتج مع تقليل هدر الطعام إلى أدنى حد. ومع ذلك، فإن تنفيذها بنجاح يتطلب معرفة دقيقة بمفاهيم الديناميكا الحرارية وعلم البوليمرات، بالإضافة إلى نمذجة دقيقة للتكاليف. ويقدم هذا الدليل دراسة تقنية ومالية مفصلة لعملية التعبئة الساخنة، مما سيمكّن صانعي القرار من الحصول على المعلومات اللازمة للتعامل مع عملية تخطيط السعة واختيار المواد وحل المشكلات في قسم الإنتاج.
ما هو التعبئة بالحرارة العالية: العملية والمبادئ
باعتبارها طريقة تعبئة ساخنة فعالة، تضمن عملية التعقيم التجارية هذه تسخين المنتج السائل أو شبه السائل إلى درجات حرارة عالية، ثم سكبه في عبوة وهو ساخن، وإغلاقها في أقل وقت ممكن. وتستند هذه العملية إلى استخدام الحرارة العالية والطاقة الحرارية للمنتج نفسه لتعقيم السطح الداخلي للعبوة وغطائها، مما يمنع بشكل فعال تكاثر الكائنات الحية الدقيقة الضارة ويوقف أي نمو ميكروبي إضافي.
تتبع عملية التعبئة الساخنة التقليدية مسارًا ديناميكيًا حراريًّا صارمًا ومتسلسلًا:
- المعالجة الحرارية (التسخين): يُمرر المنتج عبر مبادل حراري صفيحي أو أنبوبي، مما يؤدي إلى رفع درجة حرارته بسرعة إلى النطاق المطلوب الذي يتراوح بين 82 درجة مئوية و95 درجة مئوية (180 فهرنهايت إلى 205 فهرنهايت). ويتم الحفاظ على المنتج عند هذه الدرجة لمدة زمنية معينة (تتراوح عادةً بين 15 و30 ثانية) لضمان القضاء على جميع الكائنات الحية الدقيقة الضارة، والبكتيريا في مرحلة النمو، وإنزيمات التلف.
- الحشوة: يتم ضخ المنتج الساخن إلى جهاز التعبئة الدوار. وعادةً ما يتم تصميم حوض التعبئة والصمامات بدوائر إعادة تدوير للحفاظ على درجة حرارة التعقيم المطلوبة وضمان استمرار تدفق المنتج عبر المبادل الحراري في حالة توقف خط الإنتاج. ويتم تفريغ المنتج في الحاوية عند درجات حرارة لا تقل عن 82 درجة مئوية.
- التغطية: يتم وضع الغطاء مباشرة بعد عملية التعبئة. ويقوم البخار الناتج عن المنتج الساخن بملء الفراغ الموجود بين مستوى السائل والغطاء.
- الانعكاس (تعقيم الغطاء): يتم نقل الحاوية المُغلفة عبر ناقل ثم عبر آلية إمالة أو قلب. تُقلب الحاوية أو تُقلب رأسًا على عقب لمدة تتراوح بين دقيقتين و3 دقائق. تؤدي هذه العملية إلى ملامسة السائل الذي تبلغ درجة حرارته 82 درجة مئوية أو أكثر لسطح الغطاء الداخلي والجزء العلوي من عنق الزجاجة بشكل مباشر، مما يضمن إزالة أي مسببات أمراض متبقية في الفراغ العلوي.
- التبريد و الفراغ التدريب: يُوضع الوعاء في نفق تبريد متعدد المناطق. تُرش الحاويات البلاستيكية أو الزجاجات بالماء بدرجة حرارة الغرفة أو الماء المبرد في بيئة تشبه الحمام المائي، مما يؤدي إلى خفض درجة الحرارة الداخلية بسرعة إلى حوالي 35 درجة مئوية إلى 40 درجة مئوية. يتقلص السائل مع انخفاض درجة حرارته. وفي الوقت نفسه، يتكثف البخار الموجود في الفراغ العلوي ويتحول إلى ماء. ويؤدي هذا التأثير المزدوج إلى تكوين تدرج ضغط سالب قوي، أو فراغ، داخل الوعاء المغلق، مما يضمن إحكام الإغلاق ويمنع دخول الأكسجين.
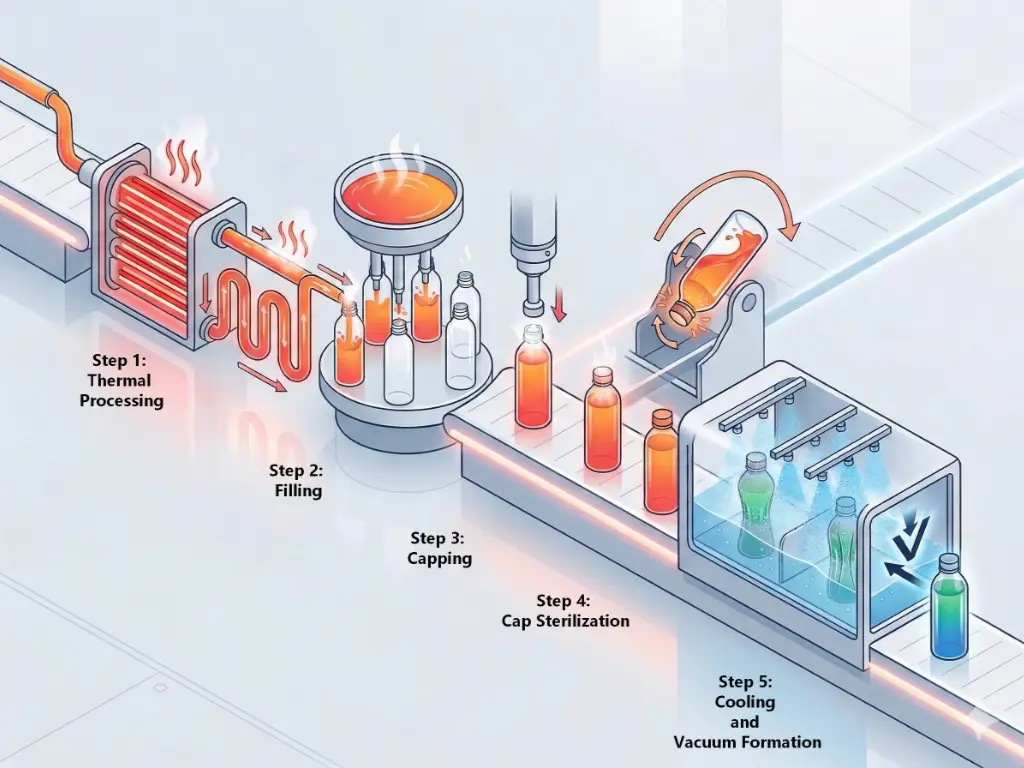
هذه عملية ديناميكية حرارية فعالة للغاية، لكنها تخضع لقيود كيميائية حيوية صارمة. وهي لا تنطبق إلا على مستويات معينة من درجة الحموضة.
| فئة المنتج | الملاءمة | التبرير |
| المشروبات عالية الحموضة (عصائر الفاكهة، عصائر الخضار، مشروبات الرياضيين، الشاي، عصير الليمون) | مثالي | يقل الرقم الهيدروجيني (pH) عن 4.5. وتمنع الحموضة العالية نمو جراثيم بكتيريا كلوستريديوم بوتولينوم. كما أن التعبئة الساخنة تقضي بسهولة على البكتيريا النباتية المتبقية، والخمائر، والعفنات. |
| التوابل عالية الحموضة (الكاتشب، صلصة الفلفل الحار، مهروس الفاكهة، صلصات السلطة التي تحتوي على الخل) | مثالي | تُحقق الحموضة العالية ودرجات الحرارة المرتفعة أثناء المعالجة التعقيم التجاري. حيث تخترق الحرارة المنتج اللزج لضمان سلامة التخزين في درجة حرارة الغرفة وإطالة مدة الصلاحية. |
| المنتجات منخفضة الحموضة (الحليب، بدائل الألبان، مرق العظام، مشروبات البروتين) | غير مناسب | يكون الرقم الهيدروجيني أعلى من 4.5. ولا تستطيع درجات الحرارة المرتفعة (95 درجة مئوية) القضاء على جراثيم كلوستريديوم بوتولينوم في البيئات منخفضة الحموضة. وتتطلب هذه البيئات استخدام أوعية معقمة عالية الضغط أو معالجة معقمة، وذلك بسبب الحاجة إلى المعالجة الحرارية تحت الضغط. |
| المشروبات الغازية (المشروبات الغازية، المياه الفوارة، مشروبات الطاقة الغازية) | غير مناسب | يؤدي التسخين إلى إطلاق غاز ثاني أكسيد الكربون المذاب. وتتطلب هذه العملية تكوين فراغ، وهو ما يتعارض مع الضغط الإيجابي المطلوب لعملية الكربنة في حالتها الطبيعية. |
اختيار مواد التغليف المناسبة للتعبئة الساخنة
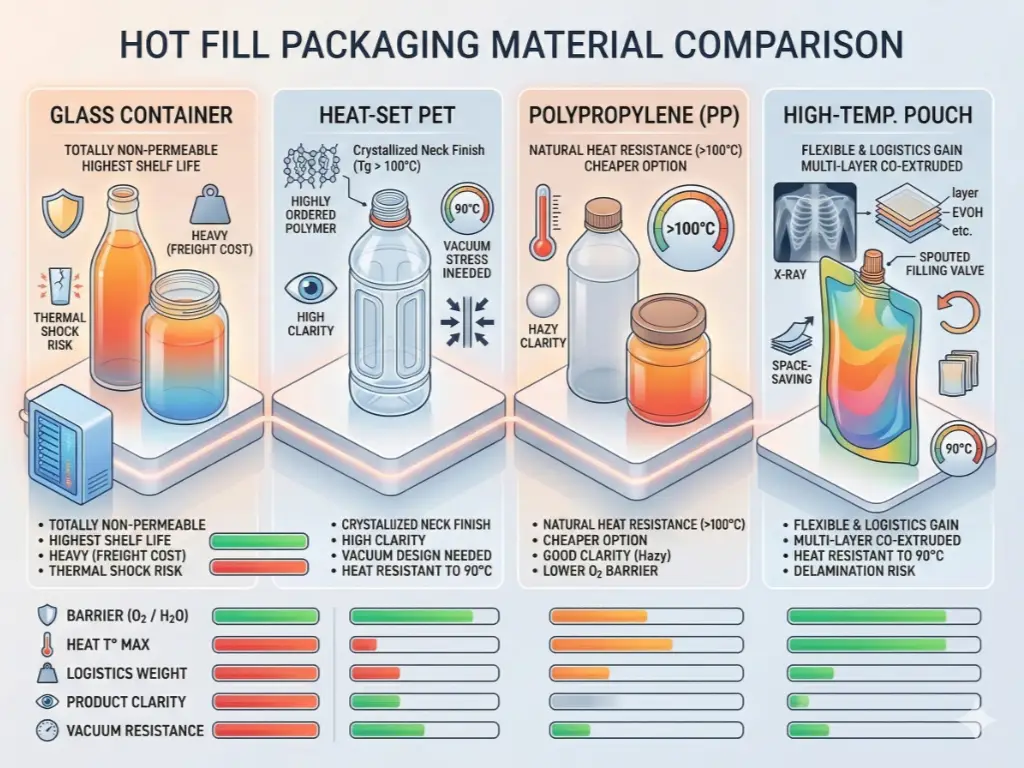
تفرض ظروف الإجهاد الحراري العالي وضغط الفراغ في عملية التعبئة الساخنة أحمالًا ميكانيكية شديدة على مادة التغليف. يجب أن تكون الحاوية قادرة على تحمل درجات الحرارة الأولية التي تصل إلى 95 درجة مئوية دون أن تذوب أو تتمدد أو تفقد ثبات أبعادها، ثم أن تتحمل الضغط الجوي الداخلي العالي أثناء عملية التبريد. لكل مادة خصائصها الفريدة. لن يتم استخدام مواد التغليف العادية في ظل هذه الظروف، مما يستلزم تقييم احتياجات التغليف الخاصة بكم والخيارات المختلفة للزجاجات المتوافقة.
- العبوات الزجاجية
الزجاج هو المادة التقليدية والأقوى المستخدمة في التعبئة الساخنة. فهو غير منفذ تمامًا، وخالٍ من الأكسجين، ولا توجد أي احتمالية لحدوث تفاعل كيميائي. ويوفر الزجاج حاجزًا بنسبة 100 في المائة ضد الرطوبة والغازات، مما يضمن أطول مدة صلاحية. سواء كنت تستخدم زجاجات قياسية أو برطمانات زجاجية واسعة الفوهة، فإن الزجاج يتمتع ببنية قادرة على تحمل درجات الحرارة المرتفعة وضغط الفراغ الناتج عنها دون أن يتشقق أو يتشوه. ومع ذلك، فإن الزجاج، باعتباره مادة رائعة، ثقيل الوزن، مما يزيد من تكاليف الشحن بشكل كبير. كما يتطلب الأمر اهتمامًا شديدًا بدرجة الحرارة أثناء عمليات التعبئة والتبريد؛ فقد يؤدي تعريض الزجاجات المملوءة ساخنةً لتغير مفاجئ في درجة الحرارة داخل نفق التبريد إلى صدمة حرارية كارثية وكسر الحاويات.
- البولي إيثيلين تيريفثاليت (PET) المعالج حرارياً
تتشوه زجاجات البولي إيثيلين تيريفثالات (PET) العادية وتنهار عند درجات حرارة تزيد عن 70 درجة مئوية. وللاستفادة من مادة البولي إيثيلين تيريفثالات (PET) في خطوط التعبئة الساخنة، يتعين على المصنعين شراء مادة البولي إيثيلين تيريفثالات المعالجة بالحرارة (Heat-Set PET). ويتم نفخ حاويات البولي إيثيلين تيريفثالات المعالجة بالحرارة في قوالب مُسخّنة، وتخضع لتكييف حراري مُحكَم أثناء عملية النفخ. وتؤدي هذه العملية إلى تغيير بنية سلاسل البوليمر، مما يرفع درجة حرارة الانتقال الزجاجي (Tg) لهذا النوع من البلاستيك ويزيل الضغوط الداخلية. تبلغ درجة الحرارة القصوى للتعبئة في زجاجات البولي إيثيلين تيريفثالات (PET) المعالجة حرارياً 90 درجة مئوية، مما يجعلها أكثر أنواع البلاستيك شيوعاً في هذه العملية. ومع ذلك، تحتاج هذه الزجاجات البلاستيكية إلى وزن راتنج (وزن بالجرام) أكبر من زجاجات التعبئة الباردة لتكون سليمة من الناحية الهيكلية، كما يجب أن تتميز بتصميمات هندسية معينة للتحكم في ضغط الفراغ وتجنب تشوه الزجاجات البلاستيكية.
- البولي بروبيلين (PP)
يتمتع البولي بروبيلين بمقاومة طبيعية جيدة للحرارة، ويمكنه بسهولة تحمل درجات حرارة تزيد عن 100 درجة مئوية دون الحاجة إلى إجراءات التثبيت الحراري. وهو بديل أرخص من مادة البولي إيثيلين تيريفثالات (PET) في بعض تطبيقات التعبئة الساخنة، خاصةً عند استخدام عبوات أكبر حجمًا أو برطمانات ذات فوهة عريضة لتخزين الصلصات والمربيات. العيب الرئيسي للبولي بروبيلين هو أنه ليس شفافًا مثل الزجاج؛ فهو يبدو عكرًا أو ضبابيًا مقارنةً بالشفافية الشبيهة بالزجاج واللمعة النهائية للبولي إيثيلين تيريفثالات (PET)، مما قد يؤثر على جاذبيته على رفوف البيع بالتجزئة. علاوةً على ذلك، فإن حاجز الأكسجين في البولي بروبيلين أقل من ذلك الموجود في البولي إيثيلين تيريفثالات (PET)، مما قد يقلل من العمر التخزيني للمنتجات شديدة الحساسية للأكسدة.
- أكياس مقاومة للحرارة العالية
على الرغم من أن السوق تهيمن عليها أنواع عديدة من الزجاجات والحاويات الصلبة، فإن الأكياس المرنة متعددة الطبقات المصنوعة بتقنية البثق المشترك (الأكياس المزودة بفوهة) تشهد زيادة في حصتها السوقية. تُصنع هذه الأكياس من أغشية مغلفة، تتضمن عادةً رقائق الألومنيوم أو طبقات حاجزة من مادة EVOH، وهي مصممة لتحمل درجات حرارة تعبئة تصل إلى 90 درجة مئوية. وهي خيار ممتاز وتتمتع بميزة كبيرة في مجال الخدمات اللوجستية، حيث تشغل الأكياس الفارغة جزءًا ضئيلًا من مساحة التخزين التي تشغلها الزجاجات الصلبة الفارغة. ومع ذلك، تتطلب المواد المرنة صمامات تعبئة متخصصة للغاية للتعامل مع الحرارة دون إذابة الفوهة، كما يجب تنظيم عملية التبريد جيدًا لتجنب انفصال طبقات جدران الكيس.
التعبئة الساخنة مقابل تقنيات التعبئة الأخرى: مصفوفة العائد على الاستثمار
يتعين على فرق الهندسة الصناعية مقارنة عملية التعبئة الساخنة بتقنيات التعقيم المنافسة الأخرى. ولا يمكن مقارنة هذه الأنظمة إلا من خلال تحليل النفقات الرأسمالية (CAPEX) و النفقات التشغيلية (OPEX).
| التكنولوجيا | الهدف الرقم الهيدروجيني (pH) الملاءمة | المواد الحافظة المطلوبة | مقاومة المواد للحرارة | الحفاظ على النكهة والمغذيات |
| التعبئة الساخنة | حموضة عالية (< 4.5) | لا | عالية (PET مُثبَّت حرارياً، زجاج) | متوسط إلى جيد |
| التعبئة المعقمة | عالية الحموضة ومنخفضة الحموضة | لا | منخفض (بولي إيثيلين تيريفثالات قياسي خفيف الوزن) | ممتاز |
| ردّ | منخفض الحموضة (> 4.5) | لا | الظروف القاسية (علب معدنية، أكياس معقمة) | معتدل (تسخين ممتد) |
| التعبئة على البارد | حموضة عالية (< 4.5) | نعم | منخفض (بولي إيثيلين تيريفثالات قياسي خفيف الوزن) | ممتاز |
النفقات الرأسمالية مقابل النفقات التشغيلية عبر خطوط الإنتاج المختلفة
تتميز أنظمة التعبئة الباردة بأقل تكاليف رأسمالية. فالآلات بسيطة من الناحية الميكانيكية، ولا تحتاج إلى مبادلات حرارية أو أنفاق تبريد أو ناقلات انقلابية خاصة. كما أن تكاليف التشغيل منخفضة أيضًا، حيث يمكن للمصنعين استخدام زجاجات PET القياسية الأخف وزنًا والأرخص سعرًا. ومع ذلك، فإن الحاجة إلى المواد الحافظة الكيميائية تحد من الوصول إلى السوق، في ظل ارتفاع الطلب على المنتجات ذات الملصقات النظيفة بين المستهلكين.
- التعبئة الساخنة
يُعد التعبئة الساخنة استثمارًا معتدلاً من حيث النفقات الرأسمالية (CAPEX). حيث يحتاج خط الإنتاج إلى أجهزة تعقيم، وصمامات تعبئة خاصة، وأنفاق تبريد ضخمة. أما النفقات التشغيلية (OPEX)، فهي مرتفعة نسبيًا. فهذه العملية تستهلك قدرًا كبيرًا من الطاقة في تسخين المنتج ثم تبريده. علاوة على ذلك، فإن الحاجة إلى استخدام مادة PET المعالجة حرارياً (Heat-Set PET) تعني أن كل زجاجة تُعبَّأ بالطريقة الساخنة تكون أثقل بكثير وأغلى ثمناً من زجاجة PET العادية. ويشكل سعر المواد البلاستيكية الخام جزءًا كبيرًا من التكاليف التشغيلية المتكررة.
تتسم التكنولوجيا المعقمة بتكلفتها الباهظة من حيث النفقات الرأسمالية (CAPEX) التي قد تصل إلى ملايين الدولارات. وتقوم هذه العملية بتعقيم المنتج والعبوة بشكل منفصل، ثم دمجهما معًا في غرفة نظيفة معقمة ومطابقة للمعايير الصيدلانية (عازل). وتشمل المعدات أحواض تعقيم معقدة (تعمل ببيروكسيد الهيدروجين أو حمض البيرأسيتيك) وأنظمة ترشيح الهواء المعقم. وتعتبر تكلفة الصيانة وتدريب المشغلين مرتفعة للغاية. لكن تكاليف التشغيل (OPEX) للتعقيم المعقم منخفضة نسبيًا. حيث يتم تبريد السائل قبل التعبئة، لذا تستخدم العملية زجاجات PET قياسية وخفيفة الوزن للغاية، مما يقلل بشكل كبير من تكلفة الراتنج البلاستيكي.
يجب معالجة الأطعمة منخفضة الحموضة، مثل اللحوم وأغذية الحيوانات الأليفة والمرق، في أجهزة التعقيم. يتم تعبئة المنتج في علب معدنية أو أكياس مخصصة للتعقيم، ثم يتم تحميله في أوعية ضغط ضخمة (أوتوكلافات) حيث يتعرض للبخار عند درجة حرارة 121 درجة مئوية لمدة تتراوح بين 30 و60 دقيقة. وتكون تكاليف الاستثمار (CAPEX) مرتفعة بسبب أوعية الضغط شديدة التحمل، كما تكون تكاليف التشغيل (OPEX) باهظة بسبب الكم الهائل من الطاقة اللازمة لتسخين الماء والحفاظ على ضغط عالٍ خلال الدورات الطويلة.
حساب نقطة التعادل لعلامتك التجارية
يُعد اختيار طريقة «التعبئة الساخنة» أو «التعبئة المعقمة» عملية حسابية تهدف إلى الموازنة بين حجم الإنتاج وتكلفة المواد. ويُطلب من المهندسين تحديد نقطة التقاطع بين انخفاض قيمة النفقات الرأسمالية (CAPEX) وتراكم النفقات التشغيلية (OPEX).
لنأخذ مثالاً على مصفوفة اتخاذ القرار الخاصة بعلامة تجارية لعصائر عالية الحموضة. عندما يكون حجم الإنتاج أقل من 10 ملايين زجاجة سنويًا، فإن الخيار المالي الذي لا جدال فيه هو التعبئة الساخنة. فالتكاليف الرأسمالية المرتفعة لخط الإنتاج المعقم ستقضي على هوامش الربح، في حين يمكن التعامل مع ارتفاع تكلفة الوحدة لزجاجات البولي إيثيلين تيريفثالات (PET) المعالجة حرارياً في حالة الحجم المنخفض للإنتاج.
لكن الحسابات تنعكس مع زيادة حجم الإنتاج. فالوفورات التي تتحقق من استبدال زجاجات البولي إيثيلين تيريفثالات (PET) القياسية سعة 15 جرامًا (المعقمة) بزجاجات البولي إيثيلين تيريفثالات (PET) المعالجة حرارياً سعة 28 جرامًا (التعبئة الساخنة) تتضاعف بسرعة عندما يتجاوز الحجم السنوي 50 مليون زجاجة. فالملايين من الدولارات التي يتم توفيرها من راتنج البلاستيك ووزن الشحن وحدهما ستغطي التكلفة الرأسمالية الضخمة لآلة التعبئة المعقمة في غضون 24 إلى 36 شهراً عند هذا الحد. وفي حالة المنتجات منخفضة الحموضة، لا يهم الحجم؛ فالتعبئة الساخنة ببساطة لا يمكنها ضمان سلامة الأغذية، ويكون الاختيار بين التعبئة المعقمة والتعبئة بالبخار.
تحليل الأعطال في ورشة العمل واستكشاف الأعطال وإصلاحها
ينبغي ترجمة الهندسة النظرية إلى أداء عملي في موقع العمل. تنطوي خطوط التعبئة الساخنة على بعض المشكلات الفيزيائية والحرارية، والتي تؤدي إلى ارتفاع معدلات النفايات في حالة عدم التحكم فيها بشكل جيد. يجب على مهندسي الإنتاج تجنب أنماط الفشل التالية من خلال تطبيق معايير رقابة صارمة وفهم الخطوات الأساسية بشكل عام.
الألواح والتشوه (تصميم الألواح الفراغية)
الانكماش الداخلي (Panningeling) — وهو الانهيار الداخلي غير المتحكم فيه للزجاجة البلاستيكية — يُعدّ العيب البصري الأكثر شيوعًا في التعبئة بالملء الساخن. يتناقص حجم السائل الذي تبلغ درجة حرارته 85 درجة مئوية مع انخفاض درجة حرارته إلى 35 درجة مئوية. ويتفاقم هذا التأثير بفعل البخار المتكثف في الفراغ العلوي، مما يؤدي إلى تكوين فراغ قوي. ويُضغط على السطح الخارجي للزجاجة بفعل الضغط الجوي.
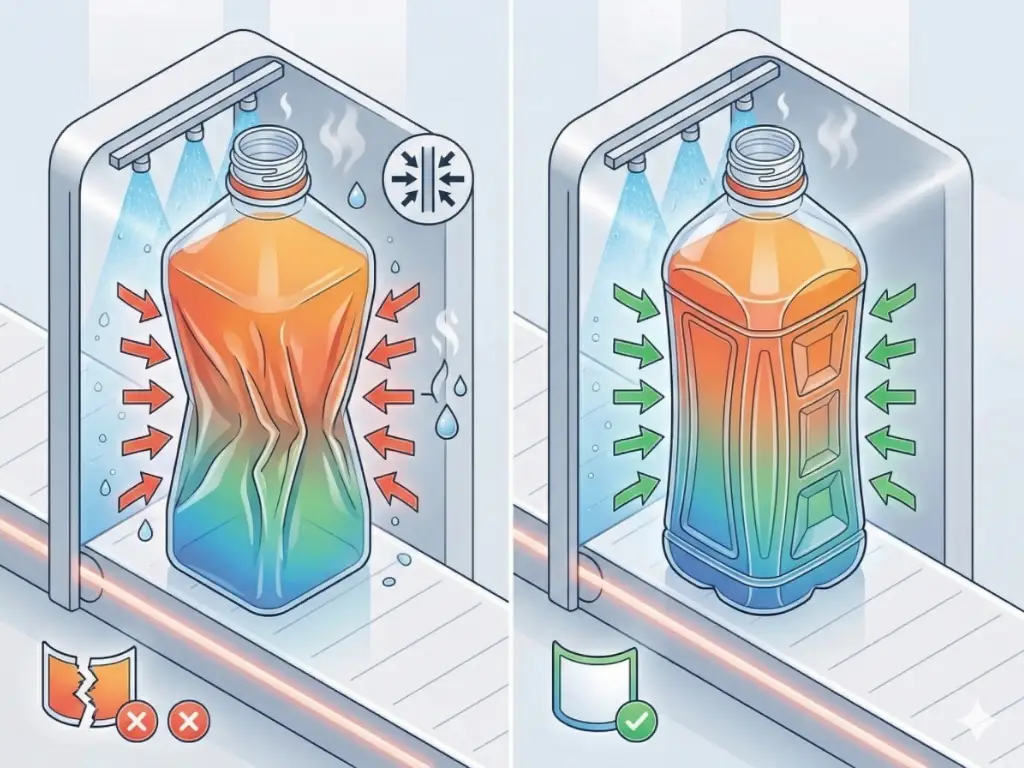
ينتشر هذا الضغط بشكل متساوٍ في جميع أنحاء الشكل الهندسي للزجاجات الدائرية. أما الزجاجات البلاستيكية، ولا سيما ذات الأشكال المربعة أو المستطيلة، فهي غير قادرة على تحمل هذه القوة بمفردها؛ حيث تنحني جوانبها المسطحة بشكل عشوائي، مما يفسد منطقة لصق الملصق ويجعل المنتج غير صالح للبيع.
ولمعالجة هذه المشكلة، يصمم مهندسو الهياكل ما يُعرف بـ«الألواح الفراغية» على شكل زجاجة البولي إيثيلين تيريفثالات (PET). وهي عبارة عن علامات هندسية معينة أو انحناءات، أو أضلاع على جسم الزجاجة. وهي بمثابة نقاط ضعف مصطنعة. وعند تكوين الفراغ، تُصمم هذه الألواح بحيث تنحني إلى الداخل بشكل متساوٍ، لتستوعب قوة الانكماش وتسمح للأعمدة الهيكلية الأساسية للزجاجة بالبقاء مستقيمة وثابتة. وأي خطأ في تحديد أبعاد هذه الألواح مقارنةً بحجم الحشو وفارق درجة الحرارة سيؤدي إلى تشوه كارثي.
دور التشطيبات المتبلورة للرقبة
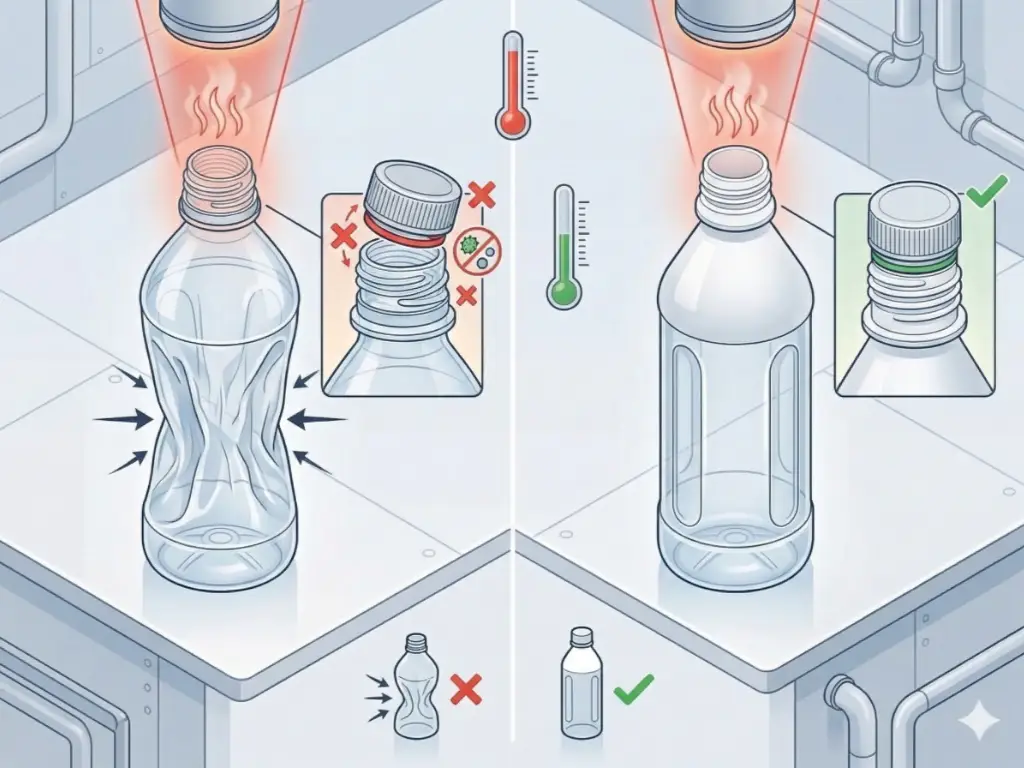
يُعد بوليمر PET مادة غير متبلورة قياسية تبدأ في التليين والتشوه عند درجة حرارة الانتقال الزجاجي التي تبلغ حوالي 70 درجة مئوية. وعندما يُسكب سائل بدرجة حرارة 85 درجة مئوية في زجاجة PET عادية، فإن حافة العنق، أو الجزء الملولب الذي يُثبت عليه الغطاء، ستتعرض للتشوه. وسيؤثر أي تشوه يبلغ جزءًا من المليمتر على الإغلاق المحكم، مما يتسبب في تسرب الأكسجين وتلف المنتج وعمليات سحب ضخمة للمنتجات.
ولتجنب ذلك، يجب أن تكون زجاجات البولي إيثيلين تيريفثالات (PET) المخصصة للتعبئة الساخنة مزودة بـ«نهاية عنق متبلورة». حيث يتعرض عنق الزجاجة لتسخين شديد بالأشعة تحت الحمراء أثناء عملية التصنيع، في حين يظل جسم الزجاجة مغطى. وتؤدي هذه الحرارة الموضعية إلى توجيه سلاسل البوليمر في العنق لتتخذ بنية بلورية منظمة للغاية. والنتيجة الجمالية هي أن العنق يصبح أبيض غير شفاف. ويعزز هذا البناء البلوري مقاومة العنق للحرارة إلى أكثر من 100 درجة مئوية، مما يجعل الخيوط تحافظ على ثبات أبعادها وتكون صلبة كالصخر عند إجراء عمليات التعبئة والتغطية بدرجات حرارة عالية.
الإفراط في الطهي وفقدان النكهة في أنفاق التبريد
إن كفاءة نفق التبريد هي ما يحدد جودة المنتج المعبأ ساخنًا. فعندما يُترك المنتج عند درجة حرارة 85 درجة مئوية لفترة طويلة جدًّا، يتعرض لتدهور حراري شديد. ويؤدي ذلك إلى حدوث تفاعل ميلارد (تحول لون السائل إلى البني)، وفقدان العناصر الغذائية الحساسة مثل فيتامين C، مما يؤثر على الخصائص الغذائية، وتغير مركبات النكهة الحساسة، مما يؤثر بدوره على مذاق المنتج. فالمنتج في الواقع ينضج داخل الزجاجة.
يجب أن تستخدم الأنفاق المبردة تدرجًا دقيقًا لدرجة الحرارة عبر مناطق متعددة. فالزجاجة التي تبلغ درجة حرارتها 85 درجة مئوية، إذا وُضعت مباشرةً في ماء مبرد بدرجة حرارة 5 درجات مئوية، ستتعرض لصدمة حرارية قد تؤدي إلى تشقق الزجاج أو انكماش البلاستيك بشكل غير متوقع. لذا، يجب خفض درجة الحرارة تدريجيًّا داخل النفق (على سبيل المثال: المنطقة 1: 60 درجة مئوية، المنطقة 2: 40 درجة مئوية، المنطقة 3: 25 درجة مئوية). يجب أن يقوم المهندسون بقياس درجة الحرارة الداخلية للزجاجة باستمرار. السوائل اللزجة موصلات سيئة للحرارة؛ أي أن السائل الموجود على جدران الزجاجة يبرد بسرعة، بينما يظل وسط السائل ساخنًا بشكل مدمر. يجب حساب ضغوط المضخات وزوايا فوهات الرش وأوقات التوقف على الناقل لضمان إزالة سريعة ومتساوية للحرارة.
إتقان التعامل مع المنتجات المتخصصة والصعبة التي تُعبأ على الساخن
تستند تقنية التعبئة الساخنة إلى العصائر والشاي العادية. وتكمن القوة الهندسية الحقيقية لخط التعبئة في قدرته على معالجة المواد متعددة المراحل أو عالية اللزوجة.
التعامل مع الجسيمات في عملية التعبئة الساخنة
تتطلب معالجة الصلصات عالية الحموضة التي تحتوي على جسيمات كبيرة — مثل بذور الفلفل الحار، أو مكعبات الفاكهة في المربى، أو قطع الخضار في الصلصة — استخدام أنظمة خاصة لمعالجة السوائل. فصمامات الجاذبية العادية أو مقاييس التدفق عالية السرعة إما أن تسحق هذه الجسيمات أو تتعرض لظاهرة «تكوّن الجسور» والانسداد المستمر.
يجب أن يستخدم النظام مضخات الإزاحة الإيجابية أو آلات التعبئة ذات الصمام الدوار والمكبس لضمان سلامة الجسيمات. ويجب تصميم قطر فتحة فوهة التعبئة بحيث لا يقل عن ضعف قطر أكبر قطعة صلبة. علاوة على ذلك، من المهم الحفاظ على تعليق متجانس للجسيمات الصلبة في خزان التخزين. فعندما يكون التقليب عنيفًا بشكل مفرط، تتفتت الجسيمات؛ وعندما يكون بطيئًا جدًّا، تترسب المواد الصلبة، بحيث تحتوي الزجاجات الأولى على السائل فقط، بينما تحتوي الزجاجات الأخيرة على المواد الصلبة فقط. يجب أن يحتوي النظام على محركات تقليب ذات سطح مكشوط منخفضة القص ومضبوطة بدقة في القادوس المُسخَّن.
التغلب على التحديات المرتبطة باللزوجة العالية
تشكل صلصة الكاتشب، والشراب المركز، والمعاجين الكثيفة مشاكل خطيرة تتعلق باختراق الحرارة. فاللزوجة تشكل عائقًا كبيرًا أمام التيارات الحرارية الحملية في السائل. ولا يمكن استخدام المبادلات الحرارية اللوحية العادية خلال مرحلة التسخين الأولى؛ حيث ستحترق المعجون الكثيف على الألواح، مما يؤدي إلى تراكم الرواسب وتوقف الإنتاج. يلزم استخدام المبادلات الحرارية الأنبوبية أو ذات الأسطح المقشوطة مع المنتجات عالية اللزوجة لمسح المنتج فعليًّا عن الجدران الساخنة لمنع الاحتراق وتوفير توزيع متساوٍ لدرجة الحرارة.
في مرحلة التعبئة، يصعب تحريك المنتجات اللزجة، ولذلك تُستخدم أسطوانات مكبسية تعمل بالهواء المضغوط أو بمحركات مؤازرة لدفع المادة إلى داخل الحاوية. ويجب ضبط سرعة التعبئة بشكل دقيق. سيؤدي التوزيع عالي الضغط إلى تناثر المادة وحبس جيوب هوائية داخل المعجون. يتوسع الهواء المحبوس ويتقلص بشكل عشوائي، مما يضر بدقة الختم الفراغي ويضيف الأكسجين الذي يسرع من عملية التلف. يجب أن تعتمد آلة التعبئة على طريقة التعبئة من الأسفل إلى الأعلى، حيث تنزل الفوهة إلى قاع الحاوية وترتفع بشكل متناسق بدقة مع ارتفاع مستوى السائل.
كيفية اختيار آلة التعبئة الساخنة المناسبة
شراء معدات التعبئة الساخنة يتطلب ذلك مواءمة القدرات الميكانيكية مع الاستراتيجية التجارية طويلة الأجل. ويجب على صانعي القرار تقييم ثلاثة معايير أساسية قبل وضع اللمسات الأخيرة على المواصفات:
- بادئ ذي بدء، ينبغي أن تستند مواءمة السعة إلى كفاءة تشغيلية واقعية (OEE), ، وليس على السرعات القصوى النظرية. فعندما تبلغ السعة التصنيعية لخط إنتاج ما 200 زجاجة في الدقيقة، يجب أن يتمتع نفق التبريد الواقع في المرحلة النهائية بالسعة الديناميكية الحرارية اللازمة لإزالة الحرارة بهذا المعدل المحدد؛ حيث إن أي اختناق في عملية التبريد سيؤدي إلى تباطؤ الخط بأكمله.
- ثانياً، يجب أن يدعم النظام خطط تطوير المنتجات المستقبلية. إن الآلة التي تم شراؤها لغرض وحيد هو تعبئة السوائل الرقيقة سيتعين تعديلها بتكلفة باهظة في حال قرر قسم التسويق طرح صلصة غنية بالجسيمات. يجب تحديد آلات التعبئة ذات المكبس الإزاحي والصمامات الدوارة ذات الفتحة العريضة في مرحلة مبكرة في حال كان من المتوقع استخدام مصفوفات معقدة.
- ثالثًا، تقييم مستوى الأتمتة في عملية التنظيف في الموقع (CIP) system. Hot fill lines are used to process sticky, high-sugar, or highly flavored products. Manual cleaning procedure ensures that there is prolonged downtime and that there is a high risk of bacterial contamination. Demand complete automated, PLC-controlled CIP procedures with validated flow rates, chemical dosing, and temperature recording to guarantee total sanitation between batch changeovers.
How can Levapack solve complex hot fill packaging challenges?
One of the most significant challenges in thermal processing is maintaining line efficiency when handling high-viscosity products or particulate-heavy pastes. Although standard equipment suffices for thin liquids, complex sauces require precision-engineered systems to prevent valve clogging, irregular dosing, and thermal inconsistencies. This is why Levapack, a customized packaging machinery provider, is a strategic option for facilities wanting to eliminate production bottlenecks and extend operational reliability.
When processing thick sauces, chunky condiments, or viscous pastes, standard fillers often struggle with thermal stress and inaccurate dosing. Levapack engineers specialized hot-fill sauce packaging solutions designed to eliminate these exact bottlenecks. Utilizing robust piston-filling technology and heavy-duty 304/316 stainless steel, our machines effortlessly handle extreme temperatures and heavy particulates without clogging. From custom nozzle configurations to precise servo-driven controls delivering sub-1% fill accuracy, we help you build a resilient, automated line that adapts seamlessly across PET, glass, and cans, ensuring uncompromising product integrity and maximum operational efficiency.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL