
يتعين على الشركات المصنعة في صناعة الأغذية والمشروبات اختيار طريقة تغليف وعملية تعبئة تضمن سلامة المنتج الغذائي، وتطيل مدة صلاحيته، وتحافظ على نضارته، وتضمن استمرار سير العملية. ولا يُعد الاختيار بين التعبئة الساخنة والتعبئة الباردة مجرد مسألة تفضيل، بل هو قرار هندسي أساسي يحدد الهيكل العام لخط الإنتاج، واحتياجات المنشأة من المرافق، ومواصفات مواد العبوات. يؤدي استخدام تقنية تعبئة غير صحيحة إلى تلف المنتج، وتشوه الحاويات، وخسائر مالية فادحة. يقدم هذا الدليل مقارنة فنية مفصلة بين التقنيتين، مع دراسة المتطلبات الفيزيائية لمواد التعبئة والتغليف والواقع التشغيلي الذي يكمن وراء تشغيل هذه الخطوط في أرضية المصنع. والهدف من ذلك هو تزويد مديري الإنتاج ومهندسي المنشأة بالمعلومات التي يحتاجونها لابتكار أنظمة تعبئة وتغليف عالية الكفاءة وموثوقة.
الاختلافات الأساسية بين التعبئة الساخنة والتعبئة الباردة
الفرق الجوهري بين التعبئة الساخنة ويكمن الاختلاف بين التعقيم البارد والتعبئة الباردة في الآلية المستخدمة لتحقيق التعقيم التجاري.
يُعد المنتج السائل الساخن نفسه العامل الرئيسي للتعقيم في عملية التعبئة الساخنة. يتم تسخين المنتج في مبادل حراري إلى درجات حرارة عالية، تتراوح عادةً بين 85 درجة مئوية و95 درجة مئوية (185 درجة فهرنهايت إلى 203 درجة فهرنهايت). ثم يتم حقنه دفعة واحدة في عبوة التعبئة. ويتم تعقيم الجدران الداخلية للعبوة بواسطة حرارة المنتج. وبمجرد استخدام الغطاء، عادةً ما تُقلب العبوة رأسًا على عقب أو تُوضع في درجة حرارة عالية لفترة زمنية معينة لضمان أن السائل الساخن يعقم أيضًا الجزء الداخلي من الغطاء.
تتم عملية التعبئة على البارد في درجات حرارة الغرفة أو في درجات حرارة مبردة. ونظرًا لأن المنتج لا يمتلك الطاقة الحرارية اللازمة للقضاء على مسببات الأمراض النباتية والكائنات الدقيقة المسببة للتلف، فإن العملية ستعتمد على وسائل أخرى لضمان سلامة المنتج. ويمكن أن يشمل ذلك استخدام المواد الحافظة أو الإضافات في عملية التعبئة على البارد العادية. تتضمن عملية التعبئة الباردة المعقمة البسترة السريعة وتبريد المنتج، يليها تعقيم الحاويات وأغطية التعبئة باستخدام مواد كيميائية، مثل بيروكسيد الهيدروجين أو حمض البيرأسيتيك. ثم يتم دمج المنتج المعقم والعبوة المعقمة في غرفة عزل معقمة تخضع لرقابة صارمة.
| معلمات العملية | التعبئة الساخنة | التعبئة على البارد (معقمة) |
| درجة حرارة التعبئة | 85 درجة مئوية – 95 درجة مئوية (185 درجة فهرنهايت – 203 درجة فهرنهايت) | في درجة حرارة الغرفة أو مبردة |
| عامل التعقيم الأساسي | السائل الساخن نفسه | مواد التعقيم الكيميائية (مثل بيروكسيد الهيدروجين) |
| تعقيم الحاويات | يتم تعقيمه عن طريق التلامس المباشر مع السائل الساخن | يتم تعقيمها بشكل مستقل قبل مرحلة التعبئة |
| المتطلبات البيئية | الظروف الصحية القياسية في المصانع | غرفة عزل معقمة من النوع المستخدم في الصناعات الدوائية |
| متطلبات المواد الحافظة | محفوظ بشكل طبيعي بواسطة الحرارة والتغليف المفرغ من الهواء | يتطلب استخدام مواد حافظة كيميائية (قياسية) أو اتباع إجراءات تعقيم صارمة |
الفرق الجوهري بسيط: يعتمد التعبئة الساخنة على النقل المستمر للطاقة الحرارية، بينما تعتمد التعبئة الباردة المعقمة على التعقيم الكيميائي المستقل والعزل البيئي الصارم.
عملية التعبئة على البارد: مثالية لمنتجات الألبان وتغليف المشروبات الغازية
يُستخدم التعبئة الباردة، ولا سيما التعبئة الباردة المعقمة، في قطاعات سوقية محددة حيث تؤدي درجات الحرارة المرتفعة إلى تلف المنتج أو العبوة. وتُعد هذه العملية إلزامية بالنسبة للمنتجات التي تتلف بسهولة عند تعرضها للحرارة المستمرة.
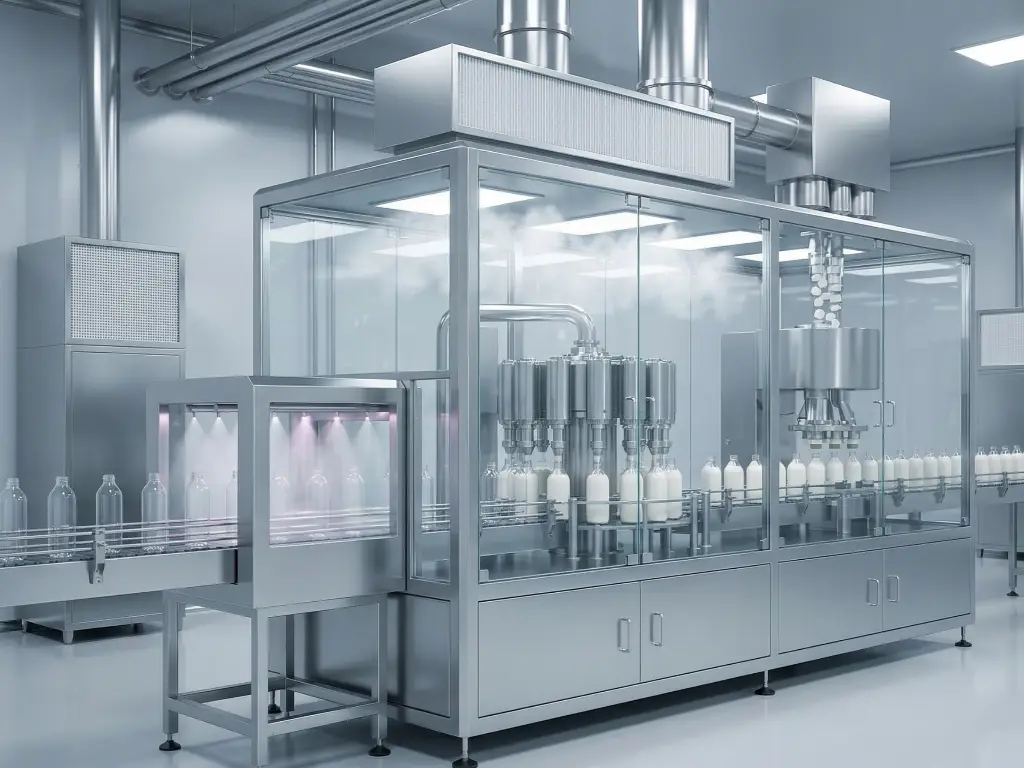
توجد البروتينات المعقدة في منتجات الألبان، بما في ذلك الحليب الطازج ومشروبات الزبادي، وتفقد خصائصها الطبيعية عند تعرضها للحرارة المطولة في عملية التعبئة الساخنة النموذجية. وتواجه بدائل الحليب النباتية نفس مشكلة التحلل الحراري. علاوة على ذلك، تحتاج المشروبات الغازية ومنتجات المشروبات الأخرى، مثل المشروبات الغازية ومشروبات الرياضيين والمياه الفوارة والبيرة، إلى درجات حرارة منخفضة للحفاظ على غاز ثاني أكسيد الكربون مذابًا في السائل. يؤدي تسخين السائل الغازي إلى تمدد الغاز بشكل عنيف، مما يجعل عملية التعبئة مستحيلة من الناحية الفيزيائية ويؤدي إلى تدمير خصائص الغازية للمنتج.
يتيح التعبئة على البارد تخفيف وزن الحاويات البلاستيكية بشكل كبير من الناحية الهندسية للتعبئة والتغليف. ونظرًا لأن الحاوية لا تحتاج إلى تحمل الصدمة الحرارية التي تصل إلى 90 درجة مئوية الناتجة عن المنتج الساخن، يمكن للمصنعين تقليل سماكة جدران زجاجات البولي إيثيلين تيريفثاليت (PET) بشكل كبير. وهذا يؤدي إلى خفض وزن المادة البلاستيكية بنسبة كبيرة.
ومع ذلك، فإن تكلفة تركيب خط تعبئة باردة معقمة مرتفعة جدًّا من حيث النفقات الرأسمالية. تتطلب بيئات التعقيم غرفًا نظيفة، ووحدات تعقيم كيميائية معقدة، وفلاتر هواء معقمة، ومراقبة صارمة للبيئة. وتتطلب بنية التعبئة الباردة هذه استثمارات من قبل مصنعي الحليب والمشروبات الغازية، أو أولئك الذين يستخدمون زجاجات رفيعة جدًّا مصنوعة من مادة البولي إيثيلين تيريفثالات (PET). وتميل المصانع التي لا تندرج ضمن هذه المعايير المحددة إلى تحمل أعباء غير ضرورية وغير فعالة بسبب النفقات المالية الضخمة والصيانة المعقدة للبنية التحتية للتعبئة الباردة.
عملية التعبئة الساخنة: المعيار القياسي للصلصات والعصائر
يُعد التعبئة الساخنة المعيار الصناعي المتبع عند التعامل مع المنتجات عالية الحموضة، والتي تُحدد عادةً بمستوى pH أقل من 4.6. وتغطي هذه المجموعة جزءًا كبيرًا من سوق الأغذية والمشروبات، مثل عصائر الفاكهة، ومربيات الفاكهة، وصلصات الطماطم، ومعجون الفلفل الحار، وهريس الفاكهة، والشراب الكثيف.
تجعل حموضة هذه الأطعمة السائلة الحمضية البيئة غير مواتية لتكاثر الكائنات الحية الدقيقة الضارة والجراثيم البكتيرية الخطيرة، وأشهرها بكتيريا كلوستريديوم بوتولينوم. وبالتالي، فإن تعريض المنتج لحرارة عالية تتراوح بين 85 درجة مئوية و95 درجة مئوية يكفي تمامًا لتدمير أي مسببات أمراض نباتية متبقية، وكذلك الخمائر والعفون. كما أن المنتج الساخن فعال في تعقيم الوعاء عند ملامسته المباشرة.

لا تتطلب طريقة التعبئة الساخنة هذه ظروف غرف نظيفة باهظة التكلفة ولا مواد تعقيم كيميائية. كما لا توجد حاجة في منطقة الإنتاج إلى أنظمة ترشيح الهواء ذات المواصفات الصيدلانية أو غرف العزل المعقدة. ونتيجة لذلك، فإن النفقات الرأسمالية الأولية لخط تعبئة ساخن كامل أقل بكثير من النفقات الرأسمالية لخط تعبئة بارد معقم.
كما يُعد التعبئة الساخنة امتدادًا طبيعيًّا لفترة صلاحية المنتجات الغذائية المخزنة في درجات حرارة الغرفة، دون الحاجة إلى قيام الشركة المصنعة بإضافة مواد حافظة كيميائية صناعية. فالمعالجة بالحرارة العالية، مقترنةً بالإغلاق الفراغي، تُشكل حاجزًا قويًّا للغاية ضد الأكسدة والتلوث الميكروبي. وتوفر التعبئة الساخنة الموثوقية التشغيلية المثلى والعائد الأقصى على الاستثمار في المعدات للشركات المصنعة التي تقوم بتعبئة الصلصات السميكة والمعاجين الكثيفة والسوائل الحمضية في عبوات صلبة.
أداء العبوات: العلب المعدنية، والزجاج، والبرطمانات البلاستيكية
تُشكل درجات الحرارة المرتفعة التي تتسم بها عملية التعبئة الساخنة ضغطًا شديدًا على مواد التغليف. وتُعد معرفة السلوك الفيزيائي الدقيق لمختلف أنواع العبوات عند تعريضها لضخ المنتج بدرجة حرارة 90 درجة مئوية خطوة أساسية في تصميم خطوط الإنتاج.
العلب المعدنية: سلامة الطلاء والفضاء العلوي
تصنع العلب المعدنية من الصفيح أو الألومنيوم، وهي موصلات حرارية جيدة جدًّا. وتجعلها هذه الخاصية فعالة جدًّا في التبريد السريع للماء الذي يتبع عملية التعبئة الساخنة مباشرةً. ومع ذلك، فإن عملية الحقن عند درجات حرارة عالية تشكل بعض المخاطر على البنية الداخلية للعلبة.
يمكن للمنتجات عالية الحموضة، مثل معجون الطماطم أو مركزات الفاكهة، عند دمجها مع درجات حرارة تعبئة تقترب من 95 درجة مئوية، أن تهاجم وتؤدي إلى تدهور الطلاءات الداخلية الرديئة الخالية من مادة BPA. فإذا احتكت فوهة آلة التعبئة بجانب العلبة أثناء العملية، أو تعرضت البطانة للتلف بسبب الصدمة الحرارية، فإن المنتج الحمضي سيتفاعل مع الركيزة المعدنية. وهذا يؤدي إلى تلوث بالمعادن الثقيلة وتلف المنتجات.
علاوة على ذلك، يُعد التحكم الدقيق في الفراغ العلوي أمرًا ضروريًا. يجب أن تقوم المعدات بتنظيم كمية الحشو المستخدمة لتمكين التمدد المادي للمنتج الساخن. ويجب إغلاق هذا الفراغ العلوي بإحكام باستخدام حقن البخار أو تقنية التفريغ الميكانيكي لإخراج الأكسجين المتبقي منه، ثم يتم وضع الغطاء. ويساعد ذلك على تجنب أكسدة المنتجات وضمان إحكام الإغلاق وأمانه خلال عملية التبريد والانكماش التالية.
البرطمانات الزجاجية: تجنب الصدمة الحرارية
يُعد الزجاج المعيار المتميز للمربيات عالية الجودة والصلصات الفاخرة والمعلبات. فهو يوفر حاجزًا فعالًا جدًّا ضد الأكسجين، كما أنه خامل كيميائيًّا، ويتيح رؤية المنتج بأقصى درجة. غير أن الزجاجات والبرطمانات الزجاجية معرضة بشدة للصدمات الحرارية.
عندما يتم حقن سائل بدرجة حرارة 90 درجة مئوية بسرعة في برطمان زجاجي موضوع في بيئة المصنع التي تبلغ درجة حرارتها 20 درجة مئوية، يتسبب الفارق المفاجئ في درجات الحرارة في حدوث تمدد حراري سريع ومحدود داخل بنية الزجاج. ويؤدي هذا التمدد المفاجئ إلى ضغط داخلي شديد، مما يتسبب في حدوث شقوق دقيقة وكسور كارثية في الزجاج مباشرةً على سير التعبئة.
وللتخلص من هذا الخطر التشغيلي، يجب أن تتضمن البنية الهندسية الاحترافية لخط التعبئة الساخنة نفقًا للتسخين المسبق. حيث تمر البرطمانات الزجاجية الفارغة عبر بيئة يتم التحكم فيها باستخدام البخار أو الماء الساخن، مما يؤدي إلى زيادة درجة حرارة السطح تدريجيًّا إلى حوالي 60 درجة مئوية قبل مرورها عبر فوهات التعبئة. وهذه عملية محسوبة تقلل من فارق درجات الحرارة وتزيل الخطر المادي المتمثل في الصدمة الحرارية، وتضمن إنتاجًا مستمرًا وآمنًا بسرعة عالية.
العلب البلاستيكية: تجنب استخدام الألواح المزودة بأضلاع
يُشكل استخدام الحاويات البلاستيكية، ولا سيما برطمانات البولي إيثيلين تيريفثالات (PET) ذات الفوهة العريضة، في عمليات التعبئة الساخنة تحديات هيكلية معقدة. فسلاسل البوليمرات القياسية المصنوعة من البولي إيثيلين تيريفثالات (PET) أو البولي بروبيلين تبدأ في التشوه والانصهار عند درجات حرارة تزيد عن 60 درجة مئوية.
يجب على الشركات المصنعة الإشارة إلى أن حاويات البولي إيثيلين تيريفثالات (PET) المعالجة حرارياً. تُصنع هذه الحاويات من خلال عملية خاصة تعمل على محاذاة بلورات البوليمر، مما يتيح لها تحمل درجات حرارة تصل إلى 95 درجة مئوية دون أن تتعرض لانهيار هيكلي. ومع ذلك، فإن المشكلة الهندسية الرئيسية تظهر بعد عملية التعبئة، أي أثناء عملية التبريد.
ينخفض حجم المنتج السائل الساخن مع تبريده إلى درجة حرارة الغرفة. ويؤدي هذا الانكماش الناتج عن التبريد إلى تكوين فراغ داخلي قوي داخل البرطمان المغلق. وتؤدي قوة هذا الفراغ إلى انحناء جدران البرطمان البلاستيكي العادي ذي الجدران الملساء إلى الداخل، مما يؤدي إلى حدوث عيب هيكلي خطير يُعرف باسم «التشقق». لتجنب حدوث هذا الانحناء، يجب أن تحتوي الحاويات البلاستيكية المثبتة بالحرارة على أضلاع هيكلية أو أشرطة أفقية أو ألواح فراغية خاصة مصممة مباشرة في الجدران الجانبية. تعمل ميزات التصميم الهندسية هذه على امتصاص قوة الفراغ، مما يحافظ على سلامة الهيكل والمظهر الجمالي للوعاء على رفوف البيع بالتجزئة.
التكاليف التشغيلية الخفية والحقائق الهندسية
عند تقييم معدات التعبئة والتغليف، لا ينبغي الاكتفاء بالنظر إلى التكلفة الأولية للشراء فحسب. فالتكلفة الفعلية لخط الإنتاج تتحدد بالتكلفة التشغيلية والتكاليف الهندسية اليومية لتشغيل الآلة في المصنع.
تكاليف التنظيف في الموقع (CIP) وتكاليف الصيانة
تؤثر إجراءات النظافة بشكل كبير على توفر الإنتاج والإنتاج الإجمالي. وتتطلب خطوط التعبئة المعقمة على البارد عمليات معقدة للغاية ومتعددة المراحل للتنظيف في الموقع (CIP) والتعقيم في الموقع (SIP). ويتطلب التبديل بين المنتجات في خط الإنتاج المعقم شطف النظام بأكمله بمطهرات كيميائية باهظة التكلفة، ثم إجراء العديد من عمليات الشطف بالماء المعقم. وهذا إجراء إلزامي قد يستغرق بسهولة من أربع إلى ست ساعات، مما يؤدي إلى توقف كبير في الإنتاج.
من ناحية أخرى، توفر خطوط التعبئة الساخنة إجراءات تنظيف سلسة للغاية. ونظرًا لأن مسار السوائل بأكمله مصمم للعمل في درجات حرارة قصوى، فإن المعدات تُغسل وتُعقم عادةً عن طريق تدوير الماء الساخن والبخار عالي الضغط. وهذه عملية تنظيف حرارية لا تتطلب الكثير من المنظفات الكيميائية ويمكن إنجازها في أقل من ساعتين. ويوفر المستوى العالي من التوفير في مشتريات المواد الكيميائية المتكررة والتحسين الهائل في وقت تشغيل الماكينة فائدة ملموسة من حيث تكاليف التشغيل على مدار دورة حياة المعدات، كما يعمل على تبسيط العمليات اللوجستية بعد الإنتاج.
أنفاق التبريد وتشكيل الغلاف المفرغ
لا تكتمل عملية التعبئة الساخنة عند محطة إغلاق العبوات. بل يجب تبريد المنتج بسرعة. فعندما يتم تعبئة وعاء يحتوي على مربى فواكه أو صلصة طماطم بدرجة حرارة 90 درجة مئوية في علبة كرتونية ويُترك ليبرد في درجة حرارة الغرفة، فإن المعالجة الحرارية المطولة تعمل بمثابة فترة طهي طويلة. وهذا يؤدي إلى تدمير القيمة الغذائية للمنتج، ويؤثر سلبًا على لونه، ويغير مذاقه.
تُستخدم أنفاق التبريد المائي المتدرجة متعددة المراحل في خطوط التعبئة والتغليف الاحترافية. تعمل أنظمة النقل الكبيرة هذه على رش الحاويات المغلقة بمياه تزداد برودة تدريجيًّا، مما يؤدي إلى خفض درجة حرارة قلب المنتج بأمان من 90 درجة مئوية إلى أقل من 40 درجة مئوية في غضون دقائق.
كما أن عملية التبريد السريعة هذه تؤدي إلى تكوين الختم المفرغ. حيث يتم سحب الغطاء المعدني لأسفل بفعل الانكماش السريع للغاز الموجود في الفراغ العلوي. وهذه عملية فيزيائية تؤدي إلى تكوين الختم المقعر وإصدار صوت «فرقعة» مسموع، وهو ما يرتبط بسلامة الأغذية وسلامة العبوة.
تصميم صمام التعبئة المخصص للجسيمات
ستتطلب الصلصات السميكة، أو الصلصات التي تحتوي على قطع كبيرة، أو مربى الفاكهة الذي يحتوي على جزيئات صلبة، تصميمًا هندسيًّا ميكانيكيًّا خاصًّا في محطة التعبئة. فصمامات الجاذبية العادية أو أجهزة قياس التدفق الكتلي المستخدمة في عمليات التعبئة الباردة للسوائل الشفافة ستسحق جزيئات الفاكهة اللينة أو تتسبب في انسدادات خطيرة في الأنابيب.
تستخدم آلات التعبئة الساخنة المصممة للمواد عالية اللزوجة آلات التعبئة ذات المكبس والصمام الدوار أو مضخات الفص المتخصصة. توفر هذه الآليات القوية قياسًا حجميًا دقيقًا للمنتج سميك القوام وتدفعه إلى الحاوية دون سحق أو تقطيع القطع الصلبة. وتتميز الصمامات والفوهات الداخلية بممرات واسعة مفتوحة، وذلك لضمان احتفاظ المنتجات التي تحتوي على قطع صلبة كبيرة — مثل مربى الفراولة عالي الجودة أو حساء الخضار المقطّع — بسلامتها المادية الدقيقة أثناء نقلها من خزان التخزين إلى الحاوية النهائية.
اختيار معدات التعبئة المناسبة لخط الإنتاج الخاص بك
لاختيار بنية المعدات المناسبة، من الضروري مواءمة قدرات الآلات مع الخصائص الفيزيائية للمنتج والقيود المفروضة على مصنع الإنتاج. ومنطق اتخاذ القرار الأساسي بسيط: عندما ينتمي المنتج إلى فئة الأطعمة عالية الحموضة، أو المعاجين السميكة، أو المساحيق الجافة، وتكون العبوات المستهدفة مصنوعة من علب معدنية، أو برطمانات زجاجية، أو بلاستيك مقاوم للحرارة، فإن التعبئة الساخنة أو الختم الفراغي الخاص هما بنية التشغيل الضرورية.
من أجل إجراء تقييم منهجي لآلات التغليف، يتعين على فرق هندسة الإنتاج دراسة عدد من العوامل الرئيسية قبل اتخاذ القرار النهائي بالشراء:
| معايير التقييم | الاعتبارات الرئيسية | التأثير الهندسي |
| خصائص المنتج | مستوى الأس الهيدروجيني، ولزوجة السائل، والحساسية الحرارية، ووجود الجسيمات الصلبة. | يحدد تقنية التعبئة الأساسية (الساخنة مقابل الباردة) وآليات الصمامات المحددة (مثل الصمامات المكبسية للصلصات السميكة). |
| مادة صنع الحاوية | برطمانات زجاجية، أو علب معدنية (من الصفيح/الألومنيوم)، أو بلاستيك PET المقاوم للحرارة. | يحدد الإجراءات الهيكلية المطلوبة، مثل أنفاق التسخين المسبق للزجاج أو أنظمة التحكم بالفراغ للعلب المعدنية. |
| تصنيع المعدات | فولاذ مقاوم للصدأ من النوع 304/316 بسماكة تتراوح بين 1.5 مم و2 مم، ومكونات إلكترونية وهوائية معترف بها عالميًا. | يضمن مقاومة فائقة للتآكل في مواجهة السوائل الحمضية الساخنة، ويضمن توفير قطع الغيار محليًّا وبسرعة. |
| مرونة النظام | تصميم آلي معياري، وتبديل سريع للأدوات، وتوافق مع أنواع متعددة من الحاويات. | يعمل على تعظيم الفعالية الإجمالية للمعدات (OEE) من خلال تمكين خط الإنتاج من معالجة وحدات تخزين مختلفة (SKU) مع الحد الأدنى من فترات التوقف. |
| ما قبل الشحن التحقق من الصحة | اختبارات القبول في المصنع (FAT) الموثقة، وتحليل بنية الوصلات، واختبار درجة التفريغ. | يمنع التأخيرات المكلفة في التركيب ويضمن الامتثال الصارم لمعايير سلامة الأغذية فور بدء التشغيل في المصنع. |
إلى جانب عملية تعبئة اللب، يجب على مديري المنشآت أن يراعوا بعناية مرونة المعدات. فخطوط الإنتاج المخصصة لمنتج واحد ليست شائعة. وينبغي تصميم المعدات وفقًا لمبادئ التصميم المعياري بحيث يمكن تكييفها بسهولة مع أحجام ومواد مختلفة من الحاويات. ولن يحتاج النظام عالي الكفاءة إلى الخضوع لعملية إعادة تجهيز ضخمة أو توقف تشغيلي طويل للانتقال إلى إغلاق علب الصفيح المعدنية، أو تغطية البرطمانات الزجاجية، أو الحاويات البلاستيكية الصلبة.
يؤثر اختيار مصادر المكونات تأثيرًا مباشرًا على تكلفة التشغيل على المدى الطويل والعمر الإجمالي للآلة. فالمنتجات التي تتم معالجتها عند درجة حرارة عالية تبلغ 90 درجة مئوية تتسم بدرجة عالية من التآكل. ولذلك، يجب على مديري الإنتاج التأكد من استخدام الفولاذ المقاوم للصدأ عالي الجودة في جميع أجزاء المنتجات التي تتلامس مع المنتج وهياكل الآلة الرئيسية. علاوة على ذلك، يجب أن تتضمن الأنظمة الإلكترونية والهوائية الأساسية علامات تجارية قياسية ومقبولة عالميًا. كما أن استخدام المكونات العالمية سيضمن تمكن طاقم الصيانة من الحصول على قطع الغيار محليًّا، مما يلغي الحاجة إلى قضاء وقت طويل داخل المنشأة عند حدوث عطل ميكانيكي كبير.
وأخيرًا، يجب على مهندسي المشتريات الإصرار على إجراء فحص صارم قبل الشحن. ولضمان موثوقية شراء المعدات، يجب إجراء اختبارات شاملة تحت الحمل قبل التسليم. وفيما يتعلق بخطوط تعليب الأطعمة في علب ومرطبانات على وجه الخصوص، يجب على مورد المعدات تقديم تقرير موثق بفحص جودة الختم، مثل تحليل بنية خط اللحام، واختبار درجة التفريغ، وتحليل كمية الأكسجين المتبقية. وسيضمن التحقق من هذه المعايير المحددة قبل الشحن أن المعدات ستتوافق مع معايير سلامة الأغذية الصارمة ومتطلبات أداء الإنتاج فور تركيبها في المصنع النهائي.
الخطوات التالية لمشروعك الخاص بتعليب الأطعمة في علب وزجاجات
يتطلب التعامل مع السوائل عالية اللزوجة، أو مربيات الفاكهة التي تحتوي على قطع كبيرة، أو صلصات الطماطم عالية الحموضة عند درجة حرارة 90 درجة مئوية، أنظمة مصممة بدقة لمنع انسداد الصمامات، والجرعات الحجمية غير المنتظمة، وتشوه الحاويات. وعلى الرغم من أن المعدات القياسية تكفي للسوائل الباردة الخفيفة، فإن الصلصات الساخنة المعقدة تتطلب بنية هندسية متخصصة للحفاظ على كفاءة الخط الإنتاجي بشكل مستمر.
غالبًا ما تواجه آلات التعبئة القياسية صعوبات في التعامل مع الضغوط الحرارية الشديدة وإدارة الجسيمات التي يتطلبها التعبئة الساخنة. وقد صمم مهندسو «ليفاباك» حلولًا متخصصة لتعبئة السوائل والصلصات بالتعبئة الساخنة، بهدف التغلب على هذه العقبات التشغيلية بالتحديد.
بفضل استخدام تقنية التعبئة بالمكبس المتينة، وبنيتها المصنوعة من الفولاذ المقاوم للصدأ 304/316 المخصص للاستخدام الغذائي بسمك يتراوح بين 1.5 مم و2 مم والمصمم للاستخدامات الشاقة، تتعامل معداتنا بسهولة مع درجات الحرارة القصوى والجسيمات الثقيلة دون تقطيع المنتج أو انسداد مسار السائل. بدءًا من تكوينات الفوهات المخصصة المصممة لمنع تناثر السائل أثناء الحقن عند درجات الحرارة العالية وصولًا إلى أدوات التحكم الدقيقة التي تعمل بمحركات مؤازرة والتي توفر دقة تعبئة أقل من 1%، صُنعت هذه الآلات لضمان سلامة المنتج دون أي تنازلات.
تتكيف هذه الأنظمة الآلية بسلاسة مع العلب المعدنية والبرطمانات الزجاجية وحاويات البولي إيثيلين تيريفثالات (PET) المقاومة للحرارة. وبالاقتران مع تقنية الختم بالفراغ المتطورة، وتقنية اللحام المزدوج، وأنفاق التبريد المتكاملة متعددة المراحل، تضمن بنية الخط الإنتاجي الكاملة إطالة مدة الصلاحية والالتزام الصارم بمعايير سلامة الأغذية.
لمديري الإنتاج ومهندسي المنشآت الذين يخططون لإنشاء مشروع جديد صلصة معبأة ساخنة أو خط إنتاج المشروبات عالية الحموضة, ، ويُعد التشاور مع فريق هندسي ذي خبرة الطريقة الأكثر فعالية لتحسين تخطيط المنشأة والتخلص من المخاطر الفنية. اتصل بمستشاري الهندسة في شركة «ليفاباك» today to discuss your specific viscosity challenges and receive a fully customized hot fill equipment sizing and operational layout proposal.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL