
Tám pallet lon đã được đóng đầy và niêm phong đã được đưa vào máy nghiền. Nhà máy bia đóng gói những lon này đã phải thuê một dây chuyền đóng lon di động trong suốt tháng tiếp theo trong khi chờ các cánh tay ổn định thay thế được giao đến, và trưởng bộ phận bảo trì của họ đã dành ba ngày tại kho của nhà phân phối để kiểm tra thủ công 50 pallet nhằm phát hiện các lon bị rò rỉ. Một nhà máy bia khác trong cùng chuỗi thảo luận này đã mất hàng nghìn thùng bia do đợt thu hồi sản phẩm và cuối cùng phải đại tu hoàn toàn máy hàn miệng lon, thay mới toàn bộ các con lăn (r/TheBrewery, 2023).
Không có máy móc nào gặp sự cố nghiêm trọng. Các bộ phận nhỏ bị mòn quá tuổi thọ sử dụng, không ai có sẵn phụ tùng thay thế, và mỗi giờ chờ đợi đều dẫn đến việc sản phẩm hoàn thiện bị hủy hoại hoặc sản xuất bị hoãn lại. Đó chính là lý do tại sao cần phải coi trọng việc quản lý phụ tùng thay thế cho máy đóng gói: sự khác biệt giữa một dây chuyền đang hoạt động và một dây chuyền đang chờ đợi hiếm khi nằm ở chính chiếc máy. Điều quan trọng là liệu bộ phận phù hợp có sẵn trên kệ, được đặt hàng đúng hạn và được lắp đặt bởi người biết cách kiểm tra hay không.
Phụ tùng thay thế là những bộ phận được thiết kế để thay thế trên máy đóng gói. Ví dụ như các con lăn hàn và mâm kẹp trên máy hàn nắp lon; các cánh trục vít và gầu cân trên máy chiết rót bột; các vòng đệm piston và vòi phun trên máy chiết rót chất lỏng; các miếng kẹp và ngón tay dẫn nắp trên máy đóng nắp; cùng với dây đai, ổ trục, cảm biến, van và vòng đệm ở khắp các bộ phận. Hầu hết chúng đều đủ nhỏ để cầm vừa trong một tay, và tổng thể chúng quyết định liệu dây chuyền của bạn là một tài sản sản xuất hay chỉ là một tác phẩm điêu khắc cực kỳ đắt đỏ.
Hướng dẫn này lấy các dây chuyền đóng hộp và hàn miệng hộp làm ví dụ, bởi vì đó là nơi các sự cố thường xảy ra nhiều nhất. Khung hướng dẫn này có thể áp dụng cho máy đóng gói túi và máy đóng hộp carton với các tên bộ phận khác nhau nhưng cùng một logic. Thứ tự các phần trong hướng dẫn tuân theo các quyết định mà bạn thực sự phải đưa ra: loại bộ phận nào đã hỏng, khi nào cần thay thế, nên dự trữ những gì, cách đặt hàng bộ phận phù hợp, và cách ngân sách phụ tùng dự phòng được trình bày như thế nào đối với người chịu trách nhiệm phê duyệt.
Các bộ phận hao mòn, các bộ phận chính và vật tư tiêu hao
Mọi danh mục phụ tùng đều phân loại các bộ phận theo chức năng của máy: cấp liệu, vận chuyển, hàn kín, dán nhãn, điều khiển. Cách phân nhóm này giúp bạn chọn mua máy. Tuy nhiên, nó lại không hiệu quả trong việc chỉ ra những bộ phận nào cuối cùng sẽ cần thay thế, bởi vì một bộ phận hàn kín duy nhất có thể bao gồm một mâm kẹp có thể hoạt động trong nhiều năm, trong khi miếng đệm hàn kín lại chỉ sử dụng được chưa đầy một quý.
Yếu tố quan trọng đối với phụ tùng thay thế là cách thức một bộ phận bị hỏng. Các bộ phận được chế tạo để tiếp xúc, ma sát hoặc uốn cong sẽ bị hao mòn trong quá trình hoạt động. Các con lăn hàn, mâm cặp, cánh trục vít, gầu cân, vòi nạp, gioăng piston, đai truyền động và miếng đệm kẹp đều thuộc nhóm này. Các bộ phận được chế tạo để chịu tải hoặc xử lý dữ liệu được kỳ vọng sẽ có tuổi thọ bằng với tuổi thọ của máy: khung máy, động cơ, bộ truyền động, PLC, hộp số. Chúng được thay thế khi hỏng hóc và được theo dõi thông qua kiểm tra, chứ không theo lịch trình cố định. Nhóm thứ ba, các vật tư tiêu hao như chất bôi trơn và bộ lọc, bị hao mòn trong quá trình bảo trì.
| Lớp con | Các thành phần điển hình | Logic thay thế |
|---|---|---|
| Các bộ phận hao mòn | Con lăn hàn, mâm kẹp, cánh trục vít, gầu cân, vòi phun, vòng đệm piston, đai truyền động, miếng kẹp | Thay thế dựa trên số lượng công việc đã hoàn thành (số lon, số chu kỳ) |
| Các bộ phận chính | Khung, động cơ, bộ truyền động, PLC và HMI, hộp số, vỏ ổ trục | Thay thế khi hỏng hóc; kiểm tra theo lịch trình |
| Vật tư tiêu hao | Chất bôi trơn, bộ lọc, cần gạt nước, dụng cụ làm sạch | Cần thay mới vào mỗi lần bảo dưỡng |
Một ranh giới cần lưu ý: việc phân loại phụ thuộc vào mức độ sử dụng. Một băng tải trên dây chuyền làm việc ba ca với tốc độ 45 lon mỗi phút được coi là bộ phận hao mòn. Cùng một băng tải đó trên một máy bán tự động chỉ hoạt động vài giờ mỗi ngày lại được coi là bộ phận cốt lõi. Các biến thể chuyên dụng, chẳng hạn như kẹp nắp chống trẻ em hoặc các bộ phận tiếp xúc bằng thép không gỉ 316 dùng trong ngành dược phẩm, tuân theo logic phân loại phụ tùng hao mòn của dòng sản phẩm đó, kèm theo các yêu cầu nghiêm ngặt hơn về tài liệu kỹ thuật vật liệu. Khi việc phân loại không rõ ràng, danh sách phụ tùng hao mòn trong sổ tay hướng dẫn sử dụng máy của bạn sẽ là cơ sở tham chiếu chính xác nhất.
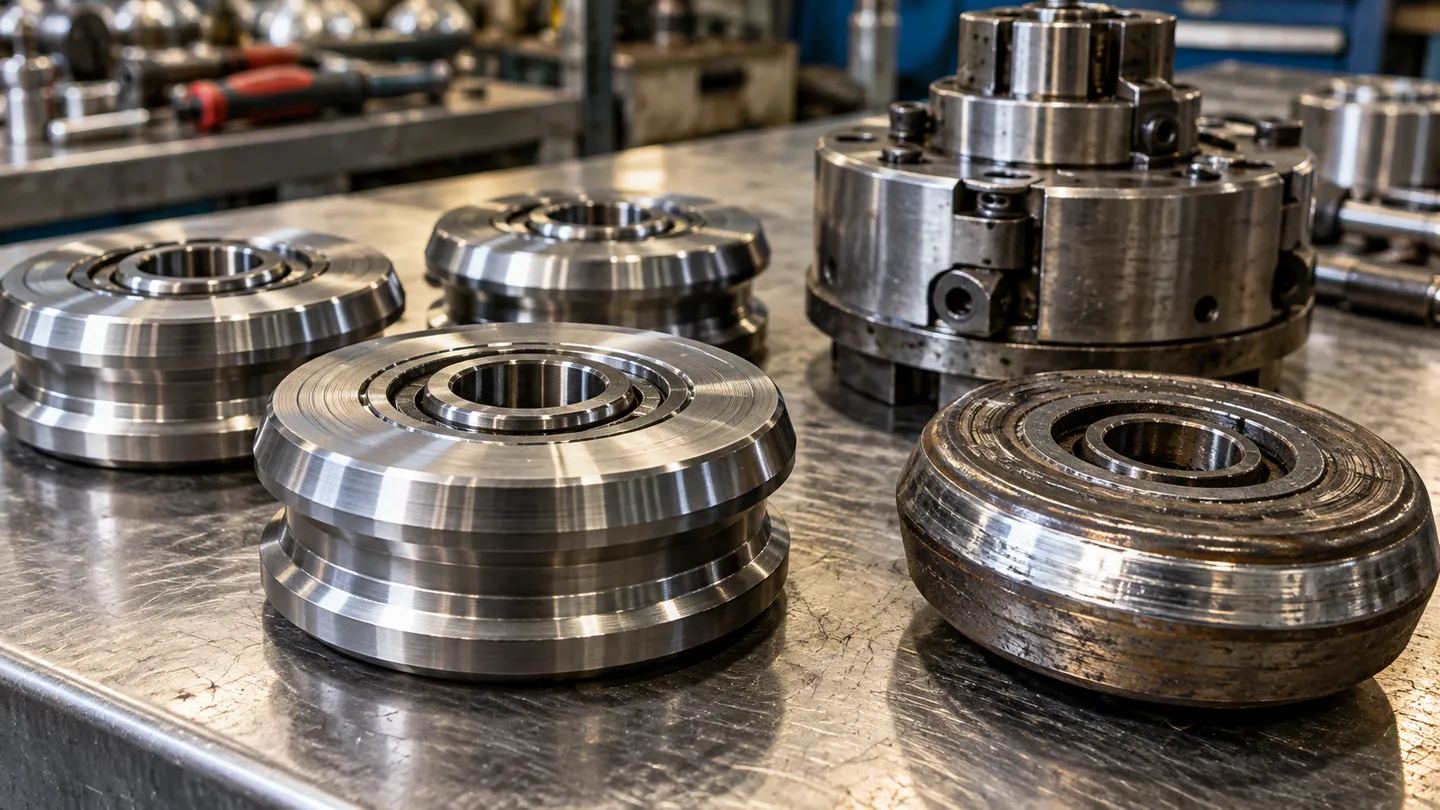
Khi nào cần thay thế: Điều quan trọng là số lần sử dụng, chứ không phải thời gian theo lịch
Thói quen tốn kém nhất trong quản lý phụ tùng là thay thế theo ngày tháng. Một lịch trình ghi rằng “thay con lăn hàng quý” đồng thời dựa trên hai giả định: nó dự đoán khối lượng sản xuất của bạn và dự đoán tuổi thọ của chính phụ tùng cụ thể mà bạn đã mua. Khi một trong hai giả định này sai, bạn sẽ phải loại bỏ những phụ tùng vẫn còn khả năng sử dụng hoặc để chúng hoạt động đến khi hỏng hẳn. Cả hai kết quả đều tốn kém, và kết quả thứ hai có thể khiến bạn mất cả một pallet sản phẩm.
Chu kỳ thay thế được tính theo số lon, chứ không phải theo tháng
Tuổi thọ của các bộ phận hao mòn được đo lường bằng khối lượng công việc đã hoàn thành: số lon được hàn miệng, số lần đóng gói hoàn tất, số nắp được siết chặt. Do đó, con số quan trọng ở đây là số lượng, và con số này thay đổi tùy theo điều kiện vận hành. Cùng một chiếc máy từng xử lý được hơn 3 triệu lon với một bộ con lăn hàn miệng, giờ đây lại cần thay con lăn mới sau mỗi 1,2 đến 1,5 triệu lon, trong khi không có bất kỳ thay đổi nào về máy móc ngoại trừ cách vận hành.
Tuổi thọ của trục hàn trên một máy hàn quay năm đầu
3,000,000+
số lon mỗi bộ, nhật ký lịch sử
1,2–1,5 triệu
số lon mỗi bộ, nhật ký hiện tại
Cùng một dây chuyền sản xuất, đạt công suất 46–47 lon mỗi phút. Dữ liệu sản xuất từ các nhà máy bia được trích dẫn từ r/TheBrewery, năm 2023.
Điều gì khiến khoảng thời gian thay đổi? Các lô nắp và đáy thay đổi, và việc chuyển sang kiểu nắp khác có thể đòi hỏi các thông số kỹ thuật hoàn toàn khác nhau cho con lăn và mâm kẹp. Tốc độ dây chuyền tăng lên. Nhà cung cấp lon hoặc nắp có thể thay đổi. Mỗi yếu tố này đều ảnh hưởng đến số lượng mà tại đó một bộ phận bị mòn bắt đầu gây ra lỗi. Giải pháp thực tế là theo dõi các lon giống như cách bạn theo dõi các lô sản phẩm: lắp đặt bộ đếm trên máy hàn miệng lon, ghi lại số lượng mỗi khi thay con lăn, bắt đầu với một khoảng thời gian an toàn và điều chỉnh nó dựa trên dữ liệu của riêng bạn trong quý đầu tiên.
Việc tháo rời là trọng tài duy nhất
Cả lịch trình lẫn trực giác đều không thể sánh được với việc đo lường. Quá trình tháo rời đường nối sẽ cắt đôi một lon thành phẩm và đo lường các thông số quan trọng: độ dày ở công đoạn thứ nhất và thứ hai, chiều cao đường nối, độ lõm, móc thân lon và móc nắp lon. Tần suất đo lường là một trong những vấn đề mà không có hai nhà máy nào đồng thuận. Một dây chuyền sử dụng đường nối Angelus kiểm tra chiều rộng và chiều cao đường nối cứ sau 30 phút, đồng thời thực hiện tháo rời toàn bộ cứ sau 4 giờ, trong khi các đội khác chỉ tháo rời khi khởi động và một lần cho mỗi pallet (r/TheBrewery, 2019). Tần suất không quan trọng bằng việc tuân thủ quy trình: hãy đo trước khi thay thế một bộ phận và đo lại sau đó, để bạn biết chắc rằng bộ phận đó thực sự đã khắc phục được vết nứt.
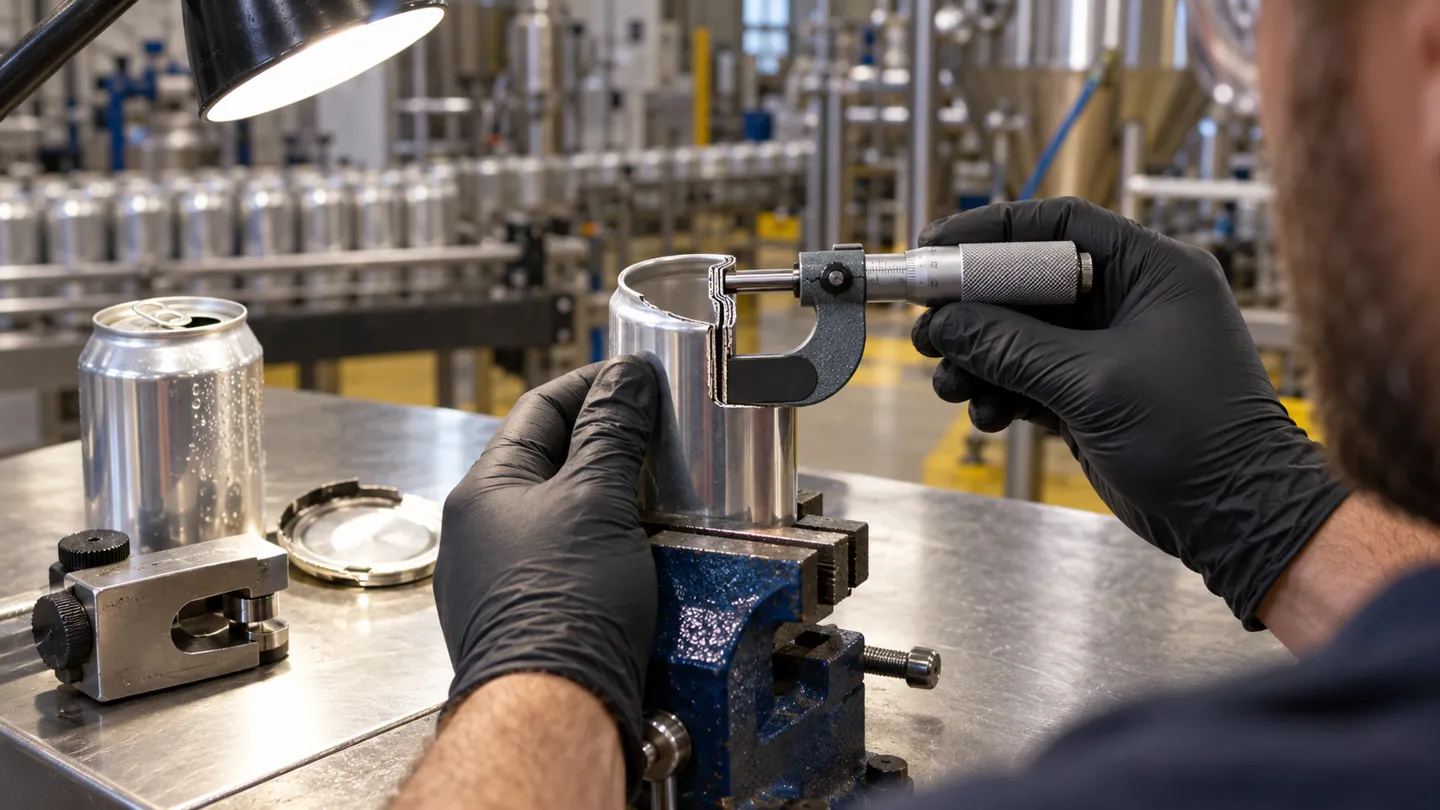
Các bài kiểm tra chịu tải chỉ dùng để sàng lọc, chứ không phải để cấp chứng nhận. Bể nước nóng 75°C là một phương pháp sàng lọc thông thường theo tiêu chí “đạt/không đạt”, song trong một trường hợp thực tế, những lon đã vượt qua bài kiểm tra trong bể nước nóng này vẫn bị rò rỉ ở khâu phân phối sau đó (r/TheBrewery, 2023). Hãy coi việc ngâm rửa và kiểm tra bằng mắt thường là các công cụ sàng lọc. Các chỉ số sau khi tháo rời mới là yếu tố quyết định.
“Cái bẫy lịch”: Lịch trình thay thế theo quý ngầm giả định cả khối lượng sản xuất lẫn tuổi thọ của linh kiện. Khi tốc độ dây chuyền, lô nắp hoặc nhà cung cấp thay đổi, lịch trình này sẽ trở nên vô hiệu. Thay vào đó, hãy đếm số lon và để các số liệu kiểm tra khi tháo dỡ quyết định thời điểm thay thế.
Các tín hiệu sự cố vượt xa mọi dự kiến
Một số bộ phận sẽ cho thấy dấu hiệu hao mòn giữa các lần kiểm tra định kỳ, và việc nhận biết những dấu hiệu này là một kỹ năng bảo trì đáng để trau dồi. Một mâm kẹp bị mòn thường để lại vết xước trên thành lon ngay dưới móc thân lon; một nhà máy bia đã xác định được nguyên nhân rò rỉ ở khoảng một trong mười lon chính xác tại vết xước này và khắc phục sự cố trong khoảng hai giờ bằng cách thay thế cụm cánh tay xoay và mâm kẹp (r/TheBrewery, 2023). Cách kiểm tra: dùng móng tay vuốt dọc theo thành lon ở phần dưới đường nối trên các lon đã hoàn thiện. Các vết xước xuất hiện ở phần thân lon, không phải ở nắp.
Các hiện tượng rò rỉ khí nén chậm thường ít gây tiếng ồn hơn nhưng lại nguy hiểm hơn. Một xi lanh nâng bị rò rỉ khí có thể thỉnh thoảng giảm xuống dưới mức áp suất cần thiết cho mối nối, dẫn đến các trường hợp rò rỉ ngẫu nhiên mà việc lấy mẫu ngẫu nhiên sẽ không bao giờ phát hiện được, trong khi tỷ lệ hỏng hóc lại tăng lên khi vòng đệm bị mòn (r/TheBrewery, 2019). Cách thực hiện: phun nước xà phòng lên bộ truyền động và các phụ kiện, sau đó chạy qua vài chu kỳ khô và quan sát xem có bọt khí xuất hiện không, đồng thời xoay trục xi lanh trong quá trình này, vì một số vòng đệm chỉ bị rò rỉ ở một vị trí nhất định. Cặn sản phẩm khô bám trên vòng đệm tấm nâng có tác dụng như giấy nhám, do đó việc làm sạch là một phần của quá trình kiểm tra.
Cuối cùng, hãy quan sát cách các bộ phận chuyển động. Một dụng cụ hàn mép cần thực hiện ít nhất ba vòng quay đầy đủ và khớp chặt với lon; nếu dụng cụ ngừng di chuyển theo lon, sẽ để lại những nếp nhăn dưới nắp, dẫn đến rò rỉ (r/TheBrewery, 2023). Kiểm tra độ lỏng ngang của ổ trục dụng cụ bằng tay và lắng nghe khi máy đang chạy ở tốc độ cao: tiếng ồn phát ra từ ổ trục trục chính hoặc các cụm đường nối là tín hiệu cảnh báo sớm đáng tin cậy hơn bất kỳ lịch nào.
Ba lần kiểm tra tại hiện trường giữa các lần tháo dỡ theo lịch trình
Các vạch điểm nằm dưới đường may
Dùng móng tay vuốt dọc theo thành lon ở phần dưới móc treo trên các lon đã hoàn thiện. Các vết rạch chỉ ra phần thân lon, không phải nắp lon.
Rò rỉ khí nén chậm
Làm sạch bộ truyền động thang máy và các phụ kiện bằng nước xà phòng qua vài chu kỳ vận hành khô, đồng thời xoay trục xi lanh trong quá trình đó.
Tiếng ồn và độ rơ của ổ trục
Dùng tay kiểm tra độ lỏng ngang của các ổ trục, đồng thời lắng nghe khi xe đang chạy: tiếng ồn phát ra từ ổ trục chính là dấu hiệu cảnh báo sớm nhất mà bạn sẽ nhận được.
Nên dự trữ những gì: Kế hoạch dự trữ phụ tùng ba cấp
Bạn không thể dự trữ mọi thứ, nhưng cũng không nên không dự trữ gì cả. Quy tắc phân loại dựa trên hai câu hỏi cho mỗi bộ phận: tần suất hỏng hóc là bao nhiêu, và thời gian để linh kiện thay thế đến tay là bao lâu. Cả hai câu trả lời này đều đã được ghi chép đầy đủ trong ngành này. Dữ liệu bảo trì của ngành cho thấy khoảng 60% trường hợp ngừng hoạt động ngoài kế hoạch là do gioăng bị mòn, cảm biến bị bám bẩn và kẹt sản phẩm, đồng thời liệt kê các thời gian giao hàng thực tế: từ 2 đến 4 tuần đối với gioăng máy chiết rót chuyên dụng, từ 3 đến 6 tuần đối với trục lăn máy dán nhãn tùy chỉnh, và từ 4 đến 8 tuần đối với các linh kiện có thể lập trình như bộ truyền động và PLC (OxMaint, 2026). Cùng nguồn này ước tính chi phí do phải chờ đợi là $22.000 cho mỗi giờ dây chuyền đóng gói ngừng hoạt động, bao gồm cả sản lượng bị mất, chi phí nhân công và các lô hàng không được giao đúng hạn, với mức trung bình mỗi dây chuyền gặp 47 lần dừng hoạt động ngoài kế hoạch mỗi tuần.
Con số thứ hai chính là mức giá thực tế được áp dụng cho kệ phụ tùng. Dưới đây là cơ cấu ba cấp được xây dựng dựa trên con số đó.
Tổng quan về kinh tế thời gian ngừng hoạt động
$22,000
chi phí ước tính cho mỗi giờ ngừng hoạt động của dây chuyền đóng gói
60%
Các trường hợp dừng máy ngoài kế hoạch thường xuất phát từ các vòng đệm bị mòn, cảm biến bị bám bẩn và tình trạng sản phẩm bị kẹt
47
số lần dừng máy ngoài kế hoạch trung bình mỗi tuần trên dây chuyền đóng gói
Dữ liệu bảo trì trong ngành, OxMaint, năm 2026.
Cấp 1: Các bộ phận hao mòn cần theo dõi và dự trữ
Chuyển đổi chu kỳ thay thế từ phần trước thành số lượng dự trữ. Tốc độ dây chuyền nhân với số ca làm việc sẽ cho ra số lon mỗi ngày, khoảng thời gian giữa các lần thay con lăn theo dõi sẽ cho ra số lon mỗi lần thay, và chia số này cho số kia sẽ cho ra số tuần dự trữ cho mỗi bộ con lăn. Đối với một dây chuyền có tốc độ khoảng 45 lon mỗi phút, khoảng cách giữa các con lăn từ 1,2 đến 1,5 triệu lon tương ứng với việc thay một bộ con lăn khoảng mỗi ba đến bốn tuần vận hành liên tục; do đó, dự trữ hai bộ là điểm khởi đầu hợp lý cho đến khi dữ liệu vận hành thực tế của bạn cho phép điều chỉnh con số này. Đối với máy chiết rót, thông lệ trong ngành là dự trữ từ hai đến ba bộ dụng cụ hàn kín hoàn chỉnh cho mỗi máy (OxMaint, 2026).
Nếu bạn là một nhà máy đóng hộp mới thành lập và đang mua máy móc lần đầu tiên, hãy bắt đầu từ những điều đơn giản: sử dụng bộ phụ tùng đi kèm máy, bổ sung thêm một bộ các bộ phận dễ mòn nhất, và để dữ liệu sản xuất trong quý đầu tiên giúp bạn điều chỉnh. Số tiền bỏ ra để mua thêm hai hoặc ba bộ phận dễ mòn phù hợp chính là khoản bảo hiểm rẻ nhất mà bạn từng mua.
Cấp độ 2: Các vấn đề nghiêm trọng cần kiểm tra và xử lý nhanh chóng
Nhóm thứ hai là những bộ phận hiếm khi hỏng hóc nhưng khi hỏng sẽ khiến toàn bộ hệ thống ngừng hoạt động: cụm mâm kẹp và cụm cánh tay xoay, đầu đệm kín cảm ứng, cảm biến, bộ truyền động servo, các linh kiện PLC. Nguyên tắc dự trữ trong thực tiễn bảo trì rất rõ ràng: luôn dự trữ bất kỳ bộ phận nào có thời gian giao hàng vượt quá hai tuần và việc hỏng hóc của nó có thể khiến dây chuyền sản xuất ngừng hoạt động (OxMaint, 2026). Đối với các đơn hàng có thời gian giao hàng ngắn hơn, hãy thương lượng với nhà cung cấp về cam kết thời gian giao hàng thay vì tự dự trữ linh kiện, và luôn dự trữ ít nhất một động cơ dự phòng cho mỗi máy móc quan trọng (OxMaint, 2026).
Khi trình vấn đề này lên ban quản lý, hãy đưa ra mức giá của phương án thay thế. Một mô-đun PLC dự phòng với thời gian giao hàng từ 4 đến 8 tuần có giá từ vài trăm đến vài nghìn đô la. Một dây chuyền ngừng hoạt động trong một ngày ước tính gây thiệt hại $22.000 mỗi giờ (OxMaint, 2026). Kho hàng cấp 2 không phải là chi phí lưu kho. Đây là hình thức bảo hiểm sản xuất với mức phí chỉ bằng một phần rất nhỏ so với mức rủi ro.
Một bộ dụng cụ đặt hàng lần đầu nên bao gồm những gì và cách nhận bộ dụng cụ đó
Các bộ phụ kiện khác nhau tùy theo dòng máy, và bất kỳ nhà cung cấp đáng tin cậy nào cũng có thể cho bạn biết chính xác những gì cần có trong bộ phụ kiện dành cho máy của bạn. Bộ phụ kiện đóng nắp lon tập trung vào bộ con lăn, mâm kẹp, bộ gioăng xi lanh, cùng các dây đai và ổ trục dùng để di chuyển lon. Bộ phụ kiện chiết rót bột tập trung vào trục vít, bộ gầu cân, vòi phun và gioăng piston. Bộ dụng cụ đóng nắp tập trung vào các miếng kẹp, các ngón tay dẫn nắp và dây đai truyền động. Thời điểm đặt hàng cũng quan trọng không kém nội dung đơn hàng: thời điểm lý tưởng để chốt bộ dụng cụ này là ngày bạn ký nhận máy, khi đó bộ dụng cụ, mã số linh kiện và bản vẽ có thể được ghi vào một đơn hàng duy nhất với mức giá tốt nhất mà bạn có thể nhận được.
Việc tuân thủ kỷ luật sẽ đảm bảo quy trình khép kín. Khi hàng đến, hãy đối chiếu mã số linh kiện với phiếu đóng gói. Yêu cầu cung cấp chứng chỉ vật liệu khi cần thiết, chẳng hạn như thép không gỉ 316 cho các bộ phận tiếp xúc với sản phẩm, các loại thép khuôn cho con lăn hàn và mâm kẹp. Vặn từng ổ trục bằng tay và chạy thử các bộ phận chuyển động ở chế độ khô trước khi đưa bất kỳ thứ gì lên kệ, bởi vì việc phát hiện một phụ tùng bị lỗi trong kho sẽ không tốn chi phí nào, trong khi cùng một lỗi đó nếu được phát hiện trong quá trình chuyển đổi dây chuyền sẽ khiến mất cả một ca làm việc.
| Thành phần | Tại sao nó lại thất bại | Khoảng thời gian cần theo dõi | Tín hiệu trường | Cấp độ cổ phiếu |
|---|---|---|---|---|
| Con lăn hàn mép | Mòn do ma sát, ăn mòn rỗ | Hàng triệu lon mỗi bộ (dự kiến ban đầu từ 1,2 đến 1,5 triệu lon, theo ước tính thận trọng) | Sự thay đổi giá trị đo đường may, nhiễu khi di chuyển với tốc độ cao | Cấp 1 |
| Bộ phận Chuck | Điểm số, độ mòn bề mặt | Hàng triệu lon; kiểm tra bằng các con lăn | Các vết rạch nằm dưới móc treo thân; khoảng 1 trong 10 trường hợp bị rò rỉ | Cấp 2 (lắp ráp) |
| Xi lanh nâng/niêm phong | Mòn phớt kín bên trong | Theo kết quả kiểm tra | Rò rỉ không liên tục; bong bóng trong thử nghiệm bọt | Cấp 2 |
| Cánh xoắn ốc | Sự mòn ở mép do sản phẩm gây ra | Dữ liệu về số lon hoặc số giờ trên mỗi máy chiết rót | Sự thay đổi trọng lượng khi nạp đầy | Cấp 1 |
| Xô cân | Sự mài mòn, cặn bám sản phẩm | Theo dữ liệu về chất độn | Báo cáo về sự biến động trọng lượng | Cấp 1 |
| Miếng đệm kẹp, ngón kẹp nắp | Mài mòn do tiếp xúc | Dữ liệu về số chu kỳ trên mỗi máy đóng nắp | Nắp bị lệch, kẹt tại bộ phận nạp nguyên liệu | Cấp 1 |
| Đai truyền động, ổ trục tiêu chuẩn | Mệt mỏi | Theo kết quả kiểm tra | Tiếng ồn, rung lắc | Cấp 1 (mua tại địa phương) |
| Cảm biến, bộ truyền động, linh kiện PLC | Sự cố điện | Khó lường | Các cảnh báo, sự cố không liên tục | Cấp 2 (quy tắc thời gian thực hiện) |
Ma trận này là một công cụ xác định mức độ ưu tiên, chứ không phải là quy định bắt buộc về việc dự trữ hàng. Một dây chuyền bán tự động chạy một ca có thể duy trì mức dự trữ cấp 1 ở mức một bộ trên kệ và dựa vào thỏa thuận về thời gian giao hàng của nhà cung cấp cho tất cả các mặt hàng còn lại, trong khi một dây chuyền tốc độ cao chạy ba ca sẽ tăng gấp đôi số lượng dự trữ cấp 1. Danh sách phụ tùng thay thế được khuyến nghị trong sổ tay hướng dẫn sử dụng máy là mức cơ bản; ma trận này sẽ quyết định thứ tự mua sắm để đáp ứng mức cơ bản đó.
Trước khi ký bất kỳ ngân sách mua phụ tùng nào, hãy thực hiện năm bước kiểm tra sau:
Kiểm tra các phụ tùng đặt hàng trước
- Số lượng cấp 1 được tính dựa trên số đếm của chính bạn, chứ không phải theo lịch
- Danh sách cấp 2 tuân thủ quy tắc thời gian chuẩn bị hai tuần
- Nội dung bộ sản phẩm được xác định trong đơn đặt hàng máy móc kèm theo mã sản phẩm và bản vẽ
- Khi nhận séc, cần chỉ định chủ sở hữu (chứng nhận vật liệu, mã số bộ phận, chu trình khô)
- Các bản ghi về quá trình tháo dỡ và kiểm đếm được tập trung tại một nơi duy nhất mà đội ngũ bảo trì thực sự theo dõi
Đây cũng chính là yếu tố quyết định liệu nhà cung cấp có giành được đơn hàng máy móc hay không. Tại Levapack, chúng tôi coi bộ phụ tùng là một phần của máy: mỗi dây chuyền đóng hộp mà chúng tôi giao hàng đều bao gồm một bộ phụ tùng thay thế bao gồm các vật tư tiêu hao dễ mòn và các bộ phận chức năng cơ bản; các linh kiện điện của chúng tôi đến từ các thương hiệu như Omron, SEW và Schneider để đội ngũ của quý khách cũng có thể tìm mua phụ tùng thay thế tại địa phương; và trước khi bất kỳ máy hàn miệng lon nào rời khỏi nhà máy, chúng tôi sẽ chạy thử máy với các lon thực tế của quý khách trong hơn 100 chu kỳ liên tiếp và gửi video thử nghiệm cho quý khách. Bộ phụ tùng, mã số phụ tùng và bản vẽ sẽ được giao cùng với máy, và các bộ phận hao mòn liên quan được bảo hành bởi chúng tôi bộ phụ tùng thay thế và dịch vụ hậu mãi trong năm đầu tiên trong thời gian bảo hành.
Cách đặt hàng các bộ phận thực sự vừa vặn
Hầu hết các đơn hàng nhận nhầm linh kiện không phải do lỗi của nhà cung cấp. Đó là những sai sót về thông tin ngay tại khâu đặt hàng. Một yêu cầu thông tin linh kiện đầy đủ phải bao gồm ba yếu tố: bảng tên máy kèm theo mẫu mã và số sê-ri, bản vẽ hoặc mã số linh kiện bạn cần, và các điều kiện làm việc mà linh kiện đó phải đáp ứng, bao gồm tốc độ dây chuyền, loại thùng và nắp, sản phẩm, cũng như dải nhiệt độ. Số sê-ri quan trọng hơn nhiều so với những gì mọi người thường nghĩ. Chính số sê-ri này giúp nhà cung cấp xác định chính xác cấu hình máy của bạn thay vì chỉ dựa vào mẫu máy gần nhất trong danh mục.
Việc lựa chọn nơi mua là một vấn đề có nhiều mức độ khác nhau, chứ không phải là một lựa chọn hai cực. Các nhà sản xuất thiết bị gốc (OEM) hoàn toàn đúng khi cho rằng độ chính xác là yếu tố quan trọng; một nhà sản xuất máy hàn mép như Ferrum khẳng định rằng các phụ tùng thay thế của họ được thiết kế theo cùng các tiêu chuẩn độ chính xác như máy gốc (Sắt). Các cửa hàng phụ tùng độc lập giải quyết một vấn đề khác: tính sẵn có và sự đa dạng về chủng loại, với một số cửa hàng có sẵn hơn 2.500 loại phụ tùng máy đóng gói khác nhau cho các loại máy (Chất lượng). Cả hai đều hữu ích. Điều quan trọng là phải biết lớp thành phần nào thuộc về kênh nào.
| Cấp độ nguồn cung ứng | Những gì bạn cần xác minh | Phù hợp nhất cho | Hãy cẩn thận với |
|---|---|---|---|
| Hàng chính hãng OEM | Số sê-ri trùng khớp, mã phụ tùng nhà máy | Các bộ phận quan trọng đối với đường hàn: con lăn, mâm kẹp, các bộ phận điều khiển | Thời gian giao hàng lâu nhất đối với các mẫu sản phẩm đã ngừng sản xuất |
| Đã được chứng nhận tương thích | Bản vẽ chi tiết, chứng chỉ vật liệu (loại thép khuôn, thép không gỉ 316), dung sai kích thước | Các vật tư tiêu hao dễ mòn với số lượng lớn, các linh kiện OEM đã ngừng sản xuất | Các nhà cung cấp không thể xuất trình giấy chứng nhận nguyên liệu |
| Tiêu chuẩn chung | Sự phù hợp với thông số kỹ thuật trong danh mục (phần đai, mã ổ trục) | Dây đai, ổ trục, hệ thống khí nén, ốc vít | Sử dụng các bộ phận thay thế chung ở các vị trí có đường nối quan trọng |
Bảng này giải quyết tranh luận giữa linh kiện chính hãng và linh kiện thay thế theo cách mà các đội bảo trì thực sự trải nghiệm. Các bộ phận quan trọng đối với đường nối và tiếp xúc với sản phẩm, tức là con lăn, mâm cặp và bất kỳ bộ phận nào tiếp xúc với thực phẩm, cần phải sử dụng phụ tùng OEM hoặc phụ tùng tương thích được chứng nhận kèm theo tài liệu về vật liệu. Các bộ phận truyền động và nguồn điện tiêu chuẩn là hàng hóa thông thường; việc trả quá nhiều tiền cho một mã vòng bi có thương hiệu mà ba nhà sản xuất sản xuất giống hệt nhau sẽ không mang lại lợi ích cho ai cả. Có một ranh giới tuyệt đối: không được lắp đặt phớt tiếp xúc với sản phẩm mà không có chứng nhận vật liệu vào máy, bất kể mức chiết khấu là bao nhiêu.
Đối với các máy móc đã ngừng sản xuất, quy trình này được áp dụng sâu hơn một bước. Khi nhà sản xuất gốc (OEM) không còn cung cấp linh kiện, bản vẽ và thông số kỹ thuật vật liệu sẽ trở thành cơ sở đặt hàng; sản phẩm mẫu đầu tiên sẽ được lắp thử và kiểm tra tháo dỡ trước khi đặt hàng loạt. Các nhà phân phối có thể áp dụng cấu trúc tương tự ở phía cung ứng: quản lý kho theo ba cấp độ tồn kho đã nêu ở phần trước, và lấy bản vẽ cùng chứng chỉ vật liệu làm tiêu chuẩn đầu vào cho bất kỳ linh kiện tương thích nào mà quý vị phân phối lại.
Hãy gửi cho Levapack bảng thông số kỹ thuật của máy và mã sản phẩm bạn cần; các kỹ sư của chúng tôi sẽ xác nhận tính tương thích, chứng nhận vật liệu và thời gian giao hàng trước khi bạn đặt hàng.
Kiểm tra tính tương thích của linh kiệnToán học kinh doanh trong lĩnh vực phụ tùng thay thế
Hãy xem lại các dữ kiện mà hướng dẫn này đã nêu ra, chúng sẽ ghép lại thành một bản ghi chép. Các bộ phận hao mòn có tuổi thọ có thể tính được, và tuổi thọ đó thay đổi tùy theo điều kiện: 3 triệu lon trên một bộ con lăn đã giảm xuống còn 1,2 đến 1,5 triệu mà không ai thay đổi máy móc. Việc bỏ qua sự thay đổi này không phải là một khái niệm trừu tượng: nó đã dẫn đến các pallet bị nghiền nát, một tháng phải thuê công suất đóng lon di động và ít nhất một đợt thu hồi sản phẩm. Một dây chuyền ngừng hoạt động gây thiệt hại ước tính $22.000 mỗi giờ, và hầu hết các sự cố ngừng hoạt động này bắt nguồn từ những bộ phận nhỏ đến mức có thể cầm vừa trong lòng bàn tay (OxMaint, 2026).
Kết luận là: ngân sách dành cho phụ tùng thay thế không phải là một khoản chi phí. Đó là chi phí để bảo hiểm cho quá trình sản xuất trước một phương thức hỏng hóc đã được xác định và định lượng, và giống như bất kỳ loại bảo hiểm nào, chi phí này rẻ nhất vào đúng ngày bạn mua máy. Đó chính là thời điểm duy nhất bạn nắm giữ toàn bộ quyền thương lượng về nội dung bộ phụ tùng, giá cả phụ tùng, tài liệu hướng dẫn và hướng dẫn về khoảng thời gian bảo dưỡng, bởi vì nhà cung cấp mong muốn có được đơn hàng này hơn là lô hàng phụ tùng vào năm thứ ba.
Vì vậy, hãy tiến hành mua sắm như một quy trình thống nhất thay vì bốn cuộc đàm phán riêng biệt: máy móc, bộ phụ tùng, mã phụ tùng và bản vẽ, chu kỳ thay thế phụ tùng – tất cả đều được quy định trong cùng một hợp đồng. Các nhà phân phối và công ty thương mại có thể chuyển đổi cấu trúc này thành một dịch vụ: trang bị dây chuyền sản xuất cho khách hàng theo ba cấp độ, và việc bán máy móc một lần sẽ trở thành mối quan hệ cung cấp phụ tùng định kỳ.
Ba câu hỏi cần đặt ra cho bất kỳ nhà cung cấp máy đóng gói nào trước khi ký hợp đồng: Bộ phụ tùng thay thế cụ thể bao gồm những gì? Thời gian giao hàng đối với các bộ phận hao mòn là bao lâu? Và ai sẽ giải quyết, trong bao lâu, khi dây chuyền ngừng hoạt động?
Chúng tôi tự lắp ráp các dây chuyền đóng hộp theo cách này: dù quý khách đặt hàng một máy hàn miệng lon hay cả một dây chuyền hoàn chỉnh, chúng tôi sẽ báo giá bộ phụ tùng thay thế, tài liệu về các bộ phận hao mòn và bản vẽ kỹ thuật như một phần của cùng một đơn hàng, và đó chính xác là cách mà chúng tôi các tùy chọn tùy chỉnh cho từng máy riêng lẻ và toàn bộ dây chuyền sản xuất được tổ chức như thế nào. Nếu bạn đang so sánh các nhà cung cấp, hãy yêu cầu họ trả lời ba câu hỏi trên bằng văn bản. Câu trả lời của họ sẽ cho bạn biết nhiều hơn về thời gian hoạt động liên tục trong năm năm tới so với bất kỳ thông tin nào trong tài liệu quảng cáo của họ.
Hãy ghi rõ bộ phụ tùng dự phòng vào đơn đặt hàng máy
Hãy cho Levapack biết bạn đóng gói sản phẩm gì và tốc độ vận hành máy như thế nào. Chúng tôi sẽ lập báo giá cho máy, bộ phụ tùng thay thế, mã sản phẩm và bản vẽ trong cùng một đơn hàng; đồng thời, mỗi máy hàn miệng lon đều được kiểm tra với các lon thực tế của bạn trước khi xuất xưởng.
Trích dẫn câu nói của tôiTài liệu tham khảo
- OxMaint. “Bảo trì máy đóng gói trên dây chuyền sản xuất.” 2026. https://oxmaint.com/industries/manufacturing-plant/packaging-machine-maintenance-production-line
- r/TheBrewery (u/hoovus9 và các tác giả khác). “Lỗi máy hàn hay lon bị lỗi?” Reddit, 2023. https://www.reddit.com/r/TheBrewery/comments/yxcx8p/seamer_issues_or_defective_cans/
- r/TheBrewery (u/ShootsieWootsie và các tác giả khác). “Tần suất lấy mẫu của máy hàn miệng lon.” Reddit, 2019. https://www.reddit.com/r/TheBrewery/comments/bw1l2k/can_seamer_sampling_rates/
- Plan It Packaging. “Chi phí thực sự của việc chờ đợi: Tại sao phụ tùng thay thế lại quan trọng trong các hoạt động đóng gói thực phẩm.” 2026. https://www.planitpackaging.com/blog/the-true-cost-of-waiting-why-spare-parts-matter-in-food-packaging-operations
- Ferrum AG. “Phụ tùng chính hãng Ferrum cho máy hàn miệng lon của bạn.” https://www.ferrum.net/en/service/pa/spare-parts.php
- Kwalyti. “Phụ tùng và dịch vụ sửa chữa thiết bị đóng gói.” https://www.kwalyti.com/collections/replacement-parts


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL