
Nếu bạn đã từng dành thời gian quan sát một dây chuyền đóng gói, chắc hẳn bạn đã từng thấy những nhãn dán nhạy áp. Lớp bọc bóng loáng trên lon bia thủ công, màng trong suốt ôm sát lọ thực phẩm chức năng, nhãn giấy có họa tiết trên hộp thiếc cà phê cao cấp — tất cả đều thuộc cùng một dòng công nghệ. Nhưng chính xác thì điều gì khiến một nhãn dán trở nên “nhạy áp”, và tại sao điều này lại quan trọng đối với dây chuyền sản xuất của bạn?
Đây là câu trả lời ngắn gọn: nhãn nhạy áp (PSL) là loại nhãn tự dính có thể bám dính vào bề mặt khi được ấn nhẹ — không cần nhiệt, không cần nước, cũng không cần keo dán riêng. Sản phẩm được cung cấp dưới dạng sẵn sàng sử dụng, với lớp keo dính đã được tích hợp sẵn ngay trong chính nhãn.
Tuy nhiên, câu trả lời ngắn gọn chỉ giúp bạn hiểu được phần nào. Nếu bạn đang đánh giá công nghệ dán nhãn cho quy trình đóng hộp hoặc đóng gói, bạn cần hiểu rõ nhãn này được làm từ chất liệu gì, chúng phản ứng ra sao trên các bề mặt khác nhau, loại máy nào được sử dụng để dán nhãn, và — điều quan trọng nhất — hiệu quả của chúng khi dán lên các thùng kim loại hình trụ cụ thể như thế nào. Hướng dẫn này sẽ đề cập đến tất cả những vấn đề đó.
Nhãn nhạy áp là gì? Cấu trúc ba lớp

Nhãn dính áp lực không phải là một loại vật liệu duy nhất. Đó là một sản phẩm nhiều lớp — thứ mà trong ngành đôi khi gọi là “bánh sandwich nhãn” — được tạo thành từ ba lớp riêng biệt, mỗi lớp đảm nhận một chức năng cụ thể. Nếu loại bỏ bất kỳ lớp nào, nhãn sẽ không còn hoạt động được.
Ba lớp đó là: hình nền (những gì bạn thấy), chất kết dính (điều gì khiến nó bám dính), và lớp lót tháo rời (lớp giấy lót bảo vệ lớp keo cho đến khi dán). Dưới đây là cách thức hoạt động của từng loại.
Lớp bề mặt: Những gì khách hàng nhìn thấy và chạm vào
Mặt in là bề mặt có thể in — lớp trên cùng chứa hình ảnh thương hiệu, danh sách thành phần, mã vạch và thông tin theo quy định. Đây là phần duy nhất trên nhãn mà người tiêu dùng cuối cùng tiếp xúc trực tiếp.
Vật liệu mặt nhãn được chia thành ba nhóm chính: giấy, màng nhựa và lá kim loại. Mặt nhãn bằng giấy có giá thành hợp lý và cho chất lượng in ấn đẹp mắt, nhờ đó được ưa chuộng cho các sản phẩm bảo quản ở nhiệt độ phòng như lọ gia vị và hộp đựng đồ ăn vặt. Vật liệu bề mặt màng — phổ biến nhất là BOPP (polypropylene định hướng hai trục), chiếm hơn 60% thị phần nhãn màng — có khả năng chống ẩm và độ bền mà giấy không thể sánh kịp. Vật liệu bề mặt lá kim loại và kim loại mang lại sự nổi bật cao trên kệ hàng, đó là lý do tại sao bạn thường thấy chúng trên chai rượu vang và mỹ phẩm cao cấp.
Việc lựa chọn chất liệu nhãn phù hợp có nghĩa là phải trả lời một câu hỏi: nhãn này thực sự sẽ được sử dụng trong môi trường nào? Một nhãn giấy dán trên sản phẩm bảo quản lạnh sẽ hấp thụ độ ẩm và bị hỏng. Ngược lại, việc sử dụng nhãn màng cho sản phẩm khô trong tủ bếp có thể là lựa chọn quá mức cần thiết và gây tốn kém. Môi trường sử dụng chính là yếu tố quyết định chất liệu.
Nhiều loại nhãn còn được phủ một lớp sơn phủ hoặc lớp màng bảo vệ — một lớp bảo vệ mỏng được phủ lên bề mặt nhãn đã in. Lớp sơn phủ giúp tăng cường khả năng chống trầy xước, độ bền dưới tác động của tia UV và khả năng chống hóa chất. Đối với những sản phẩm phải chịu tác động của hiện tượng ngưng tụ, ma sát trong quá trình vận chuyển hoặc trưng bày ngoài trời, việc bỏ qua lớp sơn phủ chỉ là một cách tiết kiệm sai lầm.
Tài liệu tham khảo tiêu chuẩn: Tiêu chuẩn ASTM D5375 quy định các phương pháp thử nghiệm để lựa chọn vật liệu nhãn dính áp lực, bao gồm các đặc tính bóc lớp lót và độ phẳng khi bóc (ASTM International).
Chất kết dính: “Cỗ máy thầm lặng”
Nếu vật liệu nền là “khuôn mặt”, thì chất kết dính chính là “cơ bắp”. Và đó chính là nguyên nhân hàng đầu khiến nhãn bị bong tróc khi sử dụng thực tế.
Chất kết dính nhạy áp có tính nhớt đàn hồi — chúng hoạt động như chất lỏng khi chịu áp lực, chảy vào các khe hở vi mô trên bề mặt vật chứa để tạo ra liên kết cơ học, sau đó cố định tại chỗ như chất rắn ngay khi áp lực được gỡ bỏ. Hãy tưởng tượng việc ghép hai viên Lego lại với nhau: chúng uốn cong vừa đủ để kết nối dễ dàng, nhưng việc tách chúng ra lại đòi hỏi một lực khá lớn.
Thế giới chất kết dính được chia thành bốn loại chính sau đây:
- Keo acrylic bám dính vĩnh viễn là loại vật liệu chủ lực của ngành công nghiệp này. Chúng có khả năng chống tia UV và chống oxy hóa tốt, khả năng chịu nhiệt độ rộng và chi phí hợp lý. Hầu hết các ứng dụng khô ở nhiệt độ phòng đều sử dụng acrylic vĩnh cửu.
- Chất kết dính gốc cao su mang lại độ bám dính ban đầu cao hơn — chúng bám dính nhanh hơn và chắc chắn hơn trên các bề mặt khó dính. Nếu bạn đang dán nhãn lên các loại nhựa có năng lượng bề mặt thấp như polyethylene hoặc polypropylene, bạn cần sử dụng hệ thống dựa trên cao su. Bù lại, khả năng chống chịu thời tiết của sản phẩm sẽ giảm dần theo thời gian.
- Chất kết dính dùng cho tủ đông được chế tạo với nhiệt độ chuyển pha thủy tinh (Tg) thấp hơn, nhờ đó chúng vẫn giữ được tính dẻo dai và độ dính ở nhiệt độ -20°C và thấp hơn. Các loại acrylic tiêu chuẩn sẽ trở nên giòn trong những điều kiện này.
- Chất kết dính có thể tháo rời và điều chỉnh vị trí cho phép bóc ra một cách gọn gàng. Hãy nghĩ đến các phiếu giảm giá khuyến mãi hoặc nhãn giá tạm thời — lớp kết dính giữ vững trong suốt thời gian trưng bày tại cửa hàng nhưng sẽ bong ra một cách gọn gàng khi người tiêu dùng gỡ bỏ.
Mọi quyết định về chất kết dính đều bắt đầu từ bề mặt mà bạn định dán nhãn. Thủy tinh và kim loại là những vật liệu có năng lượng bề mặt cao (trên 500 dynes/cm) — rất dễ bám dính. Polyethylene và polypropylene chưa qua xử lý có năng lượng bề mặt khoảng 30–38 dynes/cm — trơ về mặt hóa học và nổi tiếng là rất khó bám dính nếu không sử dụng chất kết dính có độ bám dính cao. Một thử nghiệm dyne nhanh trên chính thùng chứa của bạn (chứ không phải mẫu thay thế) sẽ cho bạn biết bạn đang làm việc với loại vật liệu nào.
Sự ngưng tụ là “kẻ giết người thầm lặng” của chất kết dính. Một nhãn dán bám dính hoàn hảo trên lon khô ở nhiệt độ phòng có thể mất 40–60% độ bám dính ban đầu khi được dán lên bề mặt lạnh và ẩm ướt vừa được lấy ra từ dây chuyền chiết rót. Nếu môi trường sản xuất của bạn có hiện tượng ngưng tụ do chiết rót lạnh hoặc sau quá trình thanh trùng, thì việc sử dụng các công thức chất kết dính bám dính trên bề mặt ẩm ướt là điều không thể thiếu.
Lớp lót tháo rời: Tại sao giấy lót lại quan trọng
Lớp lót tháo nhãn chính là “người hùng thầm lặng” của cuộn nhãn. Người tiêu dùng không bao giờ nhìn thấy nó. Nhưng người vận hành máy dán nhãn của quý vị lại luôn nghĩ đến nó trong mỗi ca làm việc.
Lớp lót là lớp giấy hoặc màng nền giúp đưa nhãn qua các công đoạn in ấn, cắt khuôn và cuối cùng lên dây chuyền sản xuất của quý khách. Bề mặt của lớp lót được phủ một lớp chất tách silicon nhằm ngăn chất kết dính bám dính vĩnh viễn vào lớp lót — đủ mạnh để giữ nhãn ổn định trong quá trình lưu kho và vận chuyển, nhưng cũng đủ yếu để nhãn bong ra một cách gọn gàng tại tấm tách nhãn.
Việc lựa chọn lớp lót chia thành hai hướng. Lớp lót giấy (giấy tẩy trắng một phần hoặc giấy kraft) có hiệu quả về chi phí và hoạt động tốt ở tốc độ dây chuyền dưới 100 thùng mỗi phút. Tuy nhiên, chúng tạo ra bụi khi uốn cong qua các con lăn dẫn hướng, và bụi này chính là nguyên nhân hàng đầu gây ra các tín hiệu báo động sai trên các cảm biến nhãn quang điện. Lớp lót màng PET Mặc dù có giá cao hơn từ 30–50%, nhưng loại màng lót này hầu như không tạo ra bụi, có độ bền kéo cao hơn và độ ổn định kích thước tốt hơn ở tốc độ trên 200 cpm. Đối với các dây chuyền đóng hộp công suất cao, chi phí cao hơn cho màng lót sẽ được bù đắp nhờ việc giảm thời gian ngừng hoạt động.
Lực tách — được đo bằng gam trên mỗi inch chiều dài bóc — được điều chỉnh phù hợp với từng ứng dụng cụ thể. Nếu lực này quá nhẹ, nhãn sẽ tự bong ra bên trong máy trước khi được phân phối. Nếu lực này quá mạnh, lớp lót sẽ bị kéo giãn hoặc rách. Một lớp lót được thiết kế phù hợp có vẻ như chỉ là một chi tiết nhỏ. Tuy nhiên, trong một ngày sản xuất bận rộn, chính điều này lại là yếu tố quyết định giữa một ca làm việc suôn sẻ và một đống nhãn bị thiếu.
Vật liệu nhãn và chất kết dính: Những yếu tố cơ bản quyết định hiệu suất của PSL

Bạn đã biết về cấu trúc ba lớp. Giờ đây, những câu hỏi thực tiễn bắt đầu nảy sinh: nên sử dụng vật liệu nào cho từng phần? Có bốn yếu tố quyết định câu trả lời — môi trường sử dụng sản phẩm, vật liệu bao bì, ngân sách và mục tiêu xây dựng thương hiệu về mặt hình ảnh. Chỉ cần thay đổi một yếu tố, bạn có thể sẽ phải xem xét lại ba yếu tố còn lại.
Giấy làm khuôn mặt: Hiệu quả về chi phí và dễ in ấn
Giấy là lựa chọn truyền thống và vẫn là loại vật liệu có giá cả phải chăng nhất, thường chỉ bằng 50–70% so với giá của một loại màng nền tương đương. Giấy bóng cao hoặc bán bóng (thường được gọi là C1S hoặc giấy tráng một mặt) là loại được sử dụng phổ biến nhất — loại giấy này in mực flexo và mực kỹ thuật số rất sắc nét, tương thích với lớp sơn bóng và kỹ thuật dập lá kim loại, đồng thời trông rất sang trọng khi trưng bày trên kệ.
Giấy là vật liệu phù hợp nhất để đựng các sản phẩm khô được bảo quản ở nhiệt độ phòng: hộp đựng cà phê, lọ đựng gia vị, hộp đựng đồ ăn vặt khô, lọ đựng bột protein. Đây cũng là lựa chọn thân thiện nhất với môi trường — có thể tái chế trong các dòng rác giấy tiêu chuẩn và ngày càng có nhiều sản phẩm được làm từ sợi giấy có chứng nhận FSC.
Hạn chế này rất rõ ràng: giấy và độ ẩm không thể kết hợp với nhau. Trong môi trường có độ ẩm tương đối trên 85%, nhãn giấy bắt đầu hấp thụ nước, mất độ ổn định về kích thước và cuối cùng sẽ bong tróc. Đối với thực phẩm bảo quản lạnh, sản phẩm đông lạnh hoặc bất kỳ loại bao bì nào có hiện tượng ngưng tụ, giấy không phải là lựa chọn phù hợp. Tương tự, giấy dễ rách hơn màng nhựa — nếu nhãn cần chịu được một chuỗi cung ứng khắc nghiệt, hãy chuyển sang sử dụng màng nhựa.
Các loại giấy đặc biệt — giấy có hiệu ứng ngọc trai, giấy dệt nỉ có họa tiết, giấy pha sợi bông — có thể nâng cao giá trị cảm nhận của sản phẩm. Một nhãn giấy có họa tiết trên hộp trà lá rời cao cấp truyền tải sự tinh xảo trong chế tác theo cách mà nhãn màng bóng đơn thuần không thể làm được. Chính chất liệu đó trở thành một phần của câu chuyện thương hiệu.
Tấm nền màng phim: Độ bền cho các môi trường khắc nghiệt
Màng làm nhãn là phân khúc đang tăng trưởng nhanh nhất trên thị trường nhãn dính. Trong đó, BOPP (polypropylene định hướng hai trục) là loại vật liệu chủ đạo, chiếm hơn một nửa tổng lượng tiêu thụ màng nhãn.
BOPP có ba loại về mặt hình thức: màu trắng (bề mặt in mờ, độ tương phản cao), trong suốt (dành cho “kiểu không nhãn” để sản phẩm hiện rõ bên trong) và mạ kim loại (một lớp nhôm mỏng được phủ bằng phương pháp phún xạ, tạo hiệu ứng kim loại với chi phí chỉ bằng một phần nhỏ so với giấy bạc đặc). Khi kết hợp với chất kết dính trong suốt về mặt quang học, BOPP trong suốt tạo ra ảo giác rằng hình ảnh được in trực tiếp lên bao bì — một kỹ thuật đã được các thương hiệu đồ uống và chăm sóc cá nhân ưa chuộng nhờ vẻ đẹp tinh tế, hiện đại.
Ngoài BOPP, còn có hai loại màng khác đáp ứng các nhu cầu cụ thể. Polyethylene (PE) mềm hơn và có khả năng ôm sát tốt hơn — đây là loại vật liệu bề mặt duy nhất hoạt động đáng tin cậy trên các ống có thể bóp và túi dẻo, vì nó co giãn theo hình dạng của bao bì thay vì bị nhăn. Polyester (PET) là vật liệu có độ bền vượt trội, giúp duy trì tính toàn vẹn của nhãn mác trong khoảng nhiệt độ từ -40°C đến 150°C. Các thùng chứa hóa chất công nghiệp, chất lỏng ô tô và các sản phẩm được vận chuyển trong điều kiện logistics khắc nghiệt thường sử dụng PET.
Thứ tự chi phí rất đơn giản: giấy < BOPP < BOPP tráng kim < lá kim loại đặc < màng chuyên dụng. Hầu hết các ngân sách sản xuất đều nằm trong khoảng từ giấy đến BOPP, trong khi lá kim loại thường được dành cho các mã sản phẩm cao cấp và PET dành cho các ứng dụng trong môi trường khắc nghiệt.
Giấy bạc và vật liệu bề mặt chuyên dụng: Tạo ấn tượng mạnh trên kệ hàng
Nếu sản phẩm của bạn phải cạnh tranh trong một phân khúc bán lẻ có nhiều đối thủ, nơi người tiêu dùng đưa ra quyết định mua hàng ngay lập tức khi nhìn thấy sản phẩm trên kệ, thì các loại vật liệu bọc bằng giấy bạc và vật liệu bề mặt đặc biệt sẽ phát huy hết tác dụng. Ánh kim loại bắt mắt theo cách mà giấy và màng nhựa thông thường không thể làm được.
Vật liệu nền bằng giấy bạc là lựa chọn cao cấp truyền thống — dày, sáng bóng như gương và không thể phủ nhận là sản phẩm cao cấp. Tuy nhiên, đây cũng là loại đắt nhất. BOPP mạ kim loại mang đến một giải pháp trung gian thiết thực: một lớp nhôm mỏng được phủ bằng phương pháp lắng đọng hơi trên nền BOPP, mang lại khoảng 80% hiệu ứng thị giác với chi phí chỉ bằng 40–60% so với giấy bạc. Đối với hầu hết các thương hiệu, BOPP mạ kim loại là sự đầu tư thông minh hơn.
Một lưu ý kỹ thuật: vật liệu mặt trước bằng nhôm có tính dẫn điện. Nếu bạn đang tìm hiểu về nhãn thông minh RFID hoặc NFC — một yêu cầu ngày càng phổ biến trong ngành dược phẩm và hàng xa xỉ — thì lá nhôm đặc có thể gây nhiễu đến hiệu suất của ăng-ten. Trong khi đó, màng BOPP tráng kim loại, với lớp kim loại mỏng hơn và không liên tục, ít có khả năng gây ra vấn đề hơn.
Lựa chọn chất kết dính phù hợp với bề mặt và môi trường: Một khung tham chiếu để lựa chọn
Khi đã xem xét các loại vật liệu, việc lựa chọn chất kết dính sẽ trở thành một quá trình tìm kiếm sự phù hợp. Hãy bắt đầu từ vật liệu của vật chứa:
- Thủy tinh và kim loại (năng lượng bề mặt cao): Các loại keo acrylic vĩnh cửu tiêu chuẩn hoạt động hiệu quả trong hầu hết các điều kiện.
- HDPE, LDPE, PP và các loại polyolefin khác (năng lượng bề mặt thấp, 30–38 dynes/cm): Bạn cần sử dụng chất kết dính có độ bám dính cao, được làm từ cao su hoặc acrylic biến tính. Các loại acrylic thông thường sẽ không hiệu quả.
- Bề mặt được phủ hoặc xử lý: Kiểm tra xem lớp phủ có tạo thành lớp ngăn cách hay không. Một số loại vecni UV và lớp phủ chống tĩnh điện làm giảm đáng kể độ bám dính.
Sau đó, đánh giá môi trường:
- Môi trường xung quanh, khô ráo: Hầu hết các loại keo đều đáp ứng yêu cầu. Hãy lựa chọn dựa trên chi phí và nhu cầu về khả năng tháo gỡ.
- Bảo quản lạnh (0–4°C): Sử dụng sơn acrylic chịu được nhiệt độ thấp. Hiện tượng ngưng tụ vẫn có thể xảy ra ngay cả ở nhiệt độ thấp — cần chỉ định khả năng bám dính trên bề mặt ẩm.
- Đông lạnh (–20°C trở xuống): Phải sử dụng keo dành cho tủ đông. Các công thức tiêu chuẩn sẽ mất hoàn toàn độ dính khi nhiệt độ xuống dưới nhiệt độ chuyển pha thủy tinh.
- Đóng gói nóng hoặc tiệt trùng (40–100°C): Chất kết dính phải chịu được nhiệt độ thi công mà không bị chảy và duy trì độ bám dính trong suốt quá trình thay đổi nhiệt độ lặp đi lặp lại.
- Bề mặt ẩm ướt hoặc có hiện tượng ngưng tụ: Đây là trường hợp khó nhất. Keo dính ướt được thiết kế để đẩy hơi ẩm ra khỏi đường nối, nhưng hiệu suất có thể khác nhau tùy theo công thức. Không có phương án nào thay thế được việc thử nghiệm trực tiếp trên thùng chứa đã được làm đầy thực tế tại tốc độ dây chuyền của quý vị.
Một điều nữa: hãy thử nghiệm trên sản phẩm thực tế. Không phải là mẫu sạch, khô, ở nhiệt độ phòng do nhà cung cấp nhãn mác gửi đến — mà là sản phẩm thực tế, vừa ra khỏi dây chuyền đóng gói của quý vị, ở tốc độ sản xuất thực tế. Khoảng cách giữa thử nghiệm trong phòng thí nghiệm và đợt sản xuất vào sáng thứ Hai chính là nơi phát sinh hầu hết các lỗi liên quan đến nhãn mác.
Cách máy dán nhãn dán nhãn dính áp lực

Hiểu rõ nhãn dính áp lực là gì là điều quan trọng. Tuy nhiên, nếu bạn là người chịu trách nhiệm đảm bảo dây chuyền sản xuất hoạt động liên tục, thì việc hiểu cách máy dán nhãn này lại càng quan trọng hơn.
Một máy dán nhãn cảm ứng áp lực thực hiện một chuỗi thao tác trông có vẻ đơn giản nhưng thực ra không hề đơn giản: tháo cuộn nhãn, bóc từng miếng nhãn ra khỏi lớp lót, định vị chính xác lên sản phẩm đang di chuyển và ấn chặt miếng nhãn xuống. Sự đơn giản bề ngoài này che giấu sự phức tạp thực sự về mặt kỹ thuật. Dưới đây là cách thức hoạt động của máy theo từng bước:
Bước 1 — Điều chỉnh độ lỏng và độ căng. Cuộn nhãn được đưa vào máy thông qua một cánh tay cân bằng hoặc hệ thống kiểm soát độ căng nhằm duy trì độ căng ổn định của dải nhãn. Nếu độ căng dao động, khoảng cách giữa các nhãn sẽ bị lệch và độ chính xác khi dán nhãn sẽ giảm sút. Điều này đặc biệt quan trọng trong các giai đoạn tăng tốc và giảm tốc.
Bước 2 — Gọt vỏ. Dải nhãn đi qua một tấm tách — một lưỡi dao kim loại có cạnh sắc được đặt ở góc 15–30 độ. Khi lớp lót thực hiện một vòng quay chữ U gắt quanh mép tách, nhãn không thể theo kịp do vật liệu mặt nhãn cứng hơn lớp lót. Nhãn tách ra và treo lơ lửng tại vị trí, mặt dính hướng về phía sản phẩm, sẵn sàng để dán. Góc của tấm tách là một thông số điều chỉnh: góc càng dốc thì quá trình tách càng mạnh mẽ nhưng cũng làm tăng nguy cơ nhãn bị lệch.
Bước 3 — Phương pháp sử dụng. Đây chính là điểm khác biệt giữa các loại máy móc. Có ba phong cách ứng dụng chính đang chiếm ưu thế trong ngành:
- Thoa lên (hợp nhất): Nhãn được ép dính lên sản phẩm khi sản phẩm đi qua tấm tách nhãn. Tiếp theo đó, một con lăn xốp hoặc bàn chải sẽ được đưa vào để làm phẳng nhãn. Đây là phương pháp phổ biến nhất đối với các loại bao bì hình trụ — lon, chai, lọ — vì quy trình này đơn giản về mặt cơ học và rất phù hợp với nhãn quấn quanh.
- Thổi khí: Một luồng khí nén mạnh đẩy nhãn từ tấm tách nhãn lên sản phẩm. Quá trình này không cần tiếp xúc vật lý, do đó rất phù hợp với các sản phẩm dễ vỡ hoặc có hình dạng không đều. Tuy nhiên, nhược điểm là độ chính xác khi dán nhãn sẽ thấp hơn trong các ứng dụng tốc độ cao.
- Tamp-blow: Nhãn trước tiên được giữ trên một đệm chân không (gọi là tamp), đệm này sẽ di chuyển về phía sản phẩm, sau đó một luồng khí sẽ thổi nhãn ra và đặt lên bề mặt. Phương pháp kết hợp này mang lại độ chính xác cao nhất khi dán nhãn và có thể áp dụng cho các bề mặt lõm hoặc không bằng phẳng, nhưng lại làm tăng độ phức tạp về mặt cơ khí.
Bước 4 — Lau sạch và tạo độ bám dính. Sau khi dán nhãn, một chuỗi các con lăn, bàn chải hoặc băng tải sẽ ép nhãn chặt vào bề mặt sản phẩm, giúp chất kết dính bám chặt hoàn toàn và loại bỏ các bọt khí. Trong các ứng dụng dán nhãn bao quanh lon, sản phẩm thường quay quanh một băng tải cố định có chức năng làm phẳng, giúp nhãn quấn theo hình xoắn ốc quanh chu vi lon.
Bước 5 — Cảm biến và điều khiển. Mỗi nhãn đều có một khoảng trống hoặc vạch định vị giữa nó và nhãn tiếp theo trên cuộn. Một cảm biến quang điện (dựa trên độ tương phản cho nhãn mờ, siêu âm cho nhãn trong suốt) phát hiện khoảng trống này và kích hoạt chu kỳ phân phối tiếp theo. Các hệ thống điều khiển bằng động cơ servo đồng bộ hóa tốc độ cấp nhãn với tốc độ băng tải sản phẩm, đạt độ chính xác đặt nhãn trong phạm vi ±0,5 mm. Các hệ thống động cơ bước tiết kiệm chi phí hơn nhưng thường đạt độ chính xác ±1,5 mm — mức này chấp nhận được cho nhiều ứng dụng nhưng không phù hợp với nhãn nhỏ trên các bảng định vị có khoảng cách hẹp.
Để hiểu rõ hơn về quy mô: một trạm dán nhãn tốc độ trung bình trên dây chuyền đóng hộp có công suất từ 60 đến 150 thùng mỗi phút. Ở tốc độ 150 thùng/phút, máy có 0,4 giây để bóc, định vị, dán và lau sạch mỗi nhãn. Mọi thành phần — lớp lót, chất kết dính, hình dạng phần bóc nhãn, thời gian phản hồi của cảm biến — đều phải phối hợp nhịp nhàng trong khoảng thời gian đó.
Nhãn dính nhạy áp so với các phương pháp dán nhãn khác: So sánh trực tiếp
Nhãn dán nhạy áp không phải là cách duy nhất để trang trí bao bì. Ống co nhiệt, nhãn dán bằng keo và in trực tiếp đều có những ưu điểm riêng. Lựa chọn phù hợp phụ thuộc vào hình dáng bao bì, khối lượng sản xuất, mục tiêu về mặt hình ảnh và ngân sách của bạn. Dưới đây là so sánh giữa các phương pháp này:
| Kích thước | Nhạy áp (PSL) | Ống co nhiệt | Dán bằng keo | In trực tiếp |
|---|---|---|---|---|
| Ứng dụng | Liên kết bằng áp lực nhờ lớp keo dính tích hợp sẵn | Dùng nhiệt để co ống co nhiệt vào thùng chứa | Bôi keo lỏng, dán nhãn lên | Mực in trực tiếp lên bao bì |
| Phạm vi bảo hiểm | Được bản địa hóa (mặt trước/mặt sau hoặc bao quanh) | Phủ sóng toàn diện 360° | Được bản địa hóa | Tĩnh, không có nhãn riêng biệt |
| Chi phí nguyên vật liệu | Trung bình | Trung bình-cao (khoảng 25% trở lên) | Thấp | Thấp nhất (không có chất nền) |
| Thiết bị | Trung bình | Cao (cần sử dụng lò sấy) | Trung bình | Thấp |
| Chuyển đổi | Nhanh (quay vòng hoán đổi) | Chậm hơn (thay trục gá) | Chậm nhất (keo sạch) | Không áp dụng (thay tấm) |
| Phù hợp nhất cho | Mượt mà, tròn/phẳng, chuyển đổi nhanh chóng | Hình dạng không đều, đồ họa đầy đủ | Chai tiêu chuẩn có dung tích lớn | Thiết kế cố định dài hạn |
Con số nổi bật: nhãn nhạy áp chiếm khoảng 77% nhu cầu nhãn mác tại Hoa Kỳ. Sự thống trị này không phải ngẫu nhiên. Nhãn nhạy áp (PSL) mang lại sự cân bằng tối ưu giữa chất lượng in, tính linh hoạt trong dán nhãn, tốc độ chuyển đổi và sự sạch sẽ trong vận hành. Dây chuyền sản xuất không cần trạm bôi keo. Dây chuyền cũng không cần hầm sấy nhiệt. Tất cả những gì cần là một cuộn nhãn và một máy dán nhãn được điều chỉnh tốt.
Vỏ co nhiệt thực sự phát huy tác dụng khi hình dáng bao bì đòi hỏi điều đó — chẳng hạn như chai có đường cong phức tạp, hình dáng đồng hồ cát hay ống bóp bao bọc toàn bộ. Bề mặt bao phủ 360 độ này rất hấp dẫn đối với các thương hiệu mong muốn tối đa hóa sự nổi bật trên kệ hàng. Tuy nhiên, vỏ co nhiệt đòi hỏi phải có lò sấy nhiệt, tiêu tốn nhiều nguyên liệu hơn và thường có tốc độ sản xuất chậm hơn khi chuyển đổi giữa các mã sản phẩm (SKU). Với chi phí cho mỗi nhãn cao hơn khoảng 25% so với nhãn PSL, mức chênh lệch này phải được bù đắp bằng các yêu cầu về mặt hình ảnh hoặc chức năng.
Nhãn dán bằng keo (phương pháp cắt và xếp chồng) chiếm ưu thế trong các ứng dụng sản phẩm đại trà với khối lượng lớn — ví dụ như chai bia bán đại trà và rau củ đóng hộp — nơi chi phí trên mỗi nhãn là yếu tố quan trọng hàng đầu. Thiết bị này đòi hỏi nhiều công sức bảo trì hơn (bể chứa keo cần được vệ sinh thường xuyên) và thời gian chuyển đổi sản phẩm lâu hơn, nhưng ở quy mô lớn, khoản tiết kiệm nguyên liệu sẽ rất đáng kể. Đối với các đợt sản xuất quy mô nhỏ đến trung bình và việc thay đổi mã sản phẩm (SKU) thường xuyên, nhãn PSL hầu như luôn là lựa chọn thực tế hơn.
Dán nhãn trên lon: Tại sao các thùng chứa hình trụ lại cần được xem xét đặc biệt
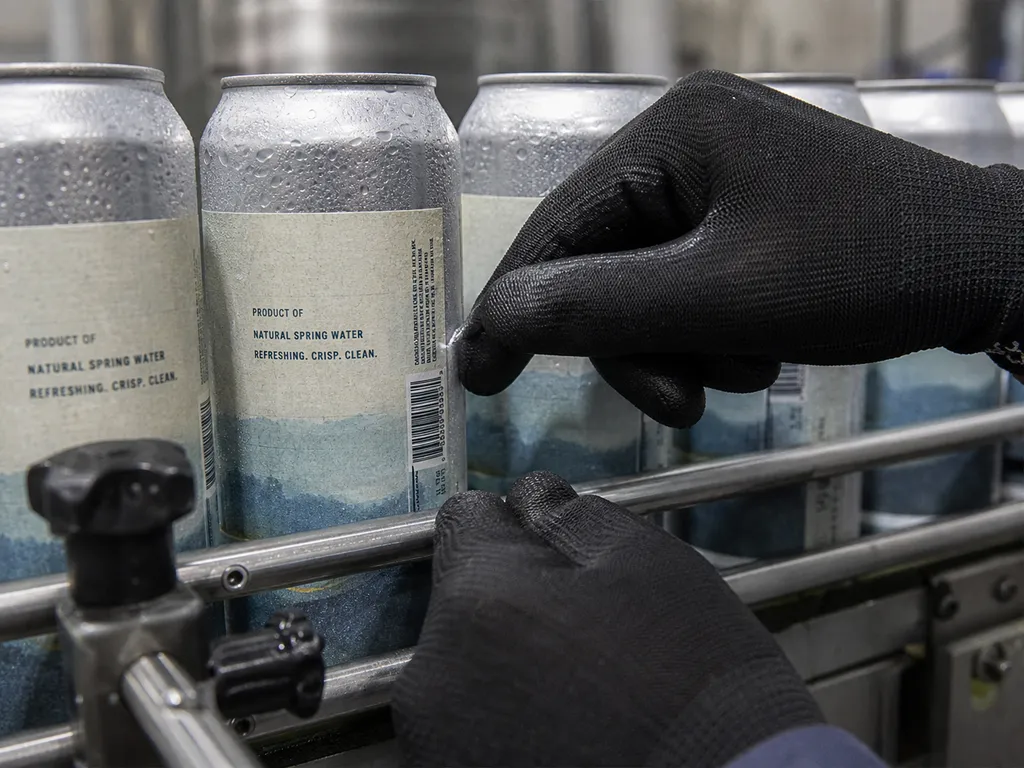
Đây chính là điểm yếu của hầu hết các hướng dẫn dán nhãn cảm ứng áp lực. Chúng đề cập đến các “vật chứa” một cách trừu tượng — chai, lọ, hộp giấy — và coi chúng như những vật dụng có thể thay thế cho nhau. Tuy nhiên, nếu bạn đang dán nhãn lên lon kim loại, bạn sẽ phải đối mặt với một loạt thách thức về mặt vật lý và môi trường mà chiến lược dán nhãn chai tiêu chuẩn không thể giải quyết được.
Một lon không chỉ đơn thuần là một hình trụ thông thường. Nó có đường hàn kép ở mỗi đầu, có thể có gân hoặc đường gờ để gia cố kết cấu, và bề mặt của nó chuyển từ trạng thái bình thường sang lạnh rồi sang ướt chỉ trong vài giây trên dây chuyền chiết rót. Dưới đây là ý nghĩa thực tế của điều này — và cách xử lý vấn đề này.
Hình học ứng dụng: Độ cong, đường may và tấm nhãn co lại
Hãy nhìn vào một lon thực phẩm tiêu chuẩn. Đường gấp kép ở đầu và đáy — phần gấp cuộn giúp niêm phong nắp lon với thân lon — chiếm 2,8–3,2 mm chiều cao dọc ở mỗi đầu. Khoảng trống đó không thể dùng để dán nhãn. Khu vực dán nhãn thực tế — diện tích phẳng có thể sử dụng giữa các đường gấp — hẹp hơn chiều cao tổng thể của lon. Hãy lên kế hoạch cho chiều cao nhãn mác cho phù hợp, với lề an toàn ít nhất 2 mm tính từ mép mỗi đường gấp.
Dọc theo chu vi, nhãn quấn quanh cần được cắt với độ dài chính xác. Nhãn phải đủ dài để bao phủ toàn bộ thân lon với phần chồng lên nhau 3–5 mm tại đường nối — phần chồng lên nhau này là nơi nhãn dính vào chính nó thay vì dính vào lon, và chính liên kết tự dính này giúp ngăn ngừa hiện tượng bong mép nhãn. Nếu cắt quá ngắn, các mép nhãn sẽ bị bong lên. Nếu cắt quá dài, phần chồng lên nhau sẽ tạo ra một đường gờ dày gấp đôi có thể nhìn thấy được.
Đường kính lon có thể tuân theo hệ thống đánh số tiêu chuẩn ngành — dải 202–603 trong ngành sản xuất lon ở Bắc Mỹ, tương ứng với khoảng từ 52 mm đến 153 mm. Nếu máy dán nhãn của bạn không thể đáp ứng toàn bộ dải đường kính lon, mỗi lần thay đổi mã SKU sẽ đồng nghĩa với việc phải thay trục định hình hoặc thanh dẫn.
Các yếu tố bề mặt và môi trường: Lạnh, ẩm ướt và di chuyển nhanh
Môi trường trên dây chuyền đóng gói tạo ra những điều kiện mà không một bản thông số kỹ thuật nhãn mác nào có thể lường trước được một cách đầy đủ. Sau quá trình đóng gói lạnh — thường thấy trong bia thủ công, cà phê pha lạnh và một số sản phẩm dinh dưỡng từ sữa — nhiệt độ bề mặt lon giảm xuống còn 2–5°C và hiện tượng ngưng tụ hình thành gần như ngay lập tức. Lớp màng nước này nằm giữa chất kết dính và kim loại, làm giảm độ bám dính ban đầu từ 40–60%. Chất kết dính tiêu chuẩn ở nhiệt độ phòng sẽ không bám dính đáng tin cậy trong những điều kiện này.
Ở cực đối lập về nhiệt độ, các sản phẩm đóng gói nóng được đưa ra khỏi nồi hấp hoặc máy tiệt trùng ở nhiệt độ 40–60°C. Chất kết dính phải đủ ổn định để không bị chảy ra trong quá trình dán, đồng thời vẫn giữ được độ dẻo dai khi lon nguội đi và kim loại co lại. Quá trình thay đổi nhiệt độ liên tục — từ nhiệt độ trong nồi hấp sang nhiệt độ bảo quản ở môi trường xung quanh — gây áp lực lên độ bám dính của nhãn nhiều hơn so với nhận thức của hầu hết các nhà sản xuất, cho đến khi một pallet nhãn bị bong tróc được trả lại từ khách hàng.
Bề mặt lon cũng là một yếu tố gây biến động khác. Một số lon thiếc còn dính một lớp màng mỏng dầu chống ăn mòn từ quá trình sản xuất. Lớp dầu này không thể nhìn thấy bằng mắt thường nhưng lại làm giảm năng lượng bề mặt đến mức ảnh hưởng đến độ bám dính. Một trạm lau chùi hoặc xử lý bằng ngọn lửa được bố trí trước máy dán nhãn sẽ loại bỏ rủi ro này, nhưng đây là bước mà nhiều dây chuyền sản xuất quy mô nhỏ thường bỏ qua — cho đến khi xảy ra sự cố dán nhãn và buộc họ phải chú ý đến vấn đề này.
Trên một dây chuyền sản xuất với tốc độ 100 lon mỗi phút, khoảng thời gian dán nhãn cho mỗi lon là khoảng 0,6 giây. Tình trạng bề mặt của lon trong chính khoảng thời gian 0,6 giây đó quyết định việc nhãn có bám dính đúng cách hay không. Không có cơ hội thứ hai trong chu kỳ quay tiếp theo.
Lựa chọn máy dán nhãn cho dây chuyền sản xuất lon
Sau khi nắm rõ các thách thức về nguyên liệu và môi trường, việc lựa chọn thiết bị sẽ diễn ra một cách tự nhiên. Bạn nên chú ý đến những yếu tố nào khi chọn máy dán nhãn lon?
Thứ nhất, độ chính xác khi đặt vị trí. Các máy dán nhãn điều khiển bằng động cơ servo có độ lặp lại ±0,5 mm là tiêu chuẩn ngành cho các quy trình sản xuất chú trọng chất lượng. Các hệ thống điều khiển bằng động cơ bước với độ lặp lại ±1,5 mm có thể áp dụng cho các nhãn có kích thước lớn với dung sai định vị rộng rãi, nhưng các tấm nhãn có kích thước hẹp hoặc thiết kế nhiều tấm lại đòi hỏi phải sử dụng điều khiển bằng động cơ servo.
Thứ hai, phạm vi đường kính và tốc độ chuyển đổi. Một máy dán nhãn có khả năng xử lý các loại lon có đường kính từ 50 mm đến 180 mm sẽ đáp ứng được phần lớn các định dạng lon thương mại. Hệ thống thay đổi nhanh với tính năng điều chỉnh đường kính không cần dụng cụ có thể rút ngắn thời gian chuyển đổi từ 30–60 phút xuống còn 5–10 phút — đây là một yếu tố quan trọng đối với các nhà đóng gói gia công và các dây chuyền sản xuất có nhiều mã sản phẩm (SKU).
Thứ ba, khả năng tương thích với môi trường ẩm ướt. Nếu dây chuyền sản xuất của bạn bao gồm các công đoạn như chiết rót lạnh, ngưng tụ sau khi tiệt trùng hoặc vệ sinh bằng nước áp lực cao, thì khung máy dán nhãn, các cảm biến và bộ phận điện tử phải được thiết kế để chịu được môi trường ẩm ướt. Cấu trúc bằng thép không gỉ và vỏ máy đạt tiêu chuẩn IP65 là những yêu cầu kỹ thuật tối thiểu mà bạn nên yêu cầu.
Thứ tư, sự sẵn sàng tích hợp. Máy dán nhãn cần giao tiếp với các thiết bị ở các công đoạn trước và sau — nhận tín hiệu tốc độ từ máy chiết rót, gửi tín hiệu lỗi đến bộ điều khiển dây chuyền và đồng bộ hóa với trạm in mã nằm ở công đoạn tiếp theo. Nên ưu tiên các giao thức truyền thông công nghiệp tiêu chuẩn (EtherNet/IP, Profinet hoặc Modbus TCP) thay vì các hệ thống độc quyền khiến bạn bị ràng buộc vào một nhà cung cấp duy nhất.
Một lời khuyên chân thành từ cộng đồng ngành đóng gói: mua máy dán nhãn rẻ nhất chính là cách chắc chắn để tiêu tốn nhiều tiền hơn. Như một giám đốc sản xuất đã chia sẻ trên một diễn đàn ngành: “Máy của Vevor chưa bao giờ dán nhãn đúng cách.” Các máy cấp cơ bản thường thiếu chất lượng cảm biến, độ cứng khung máy và độ chính xác đường đi của cuộn nhãn để duy trì vị trí dán nhất quán ở tốc độ sản xuất. Số tiền tiết kiệm được sẽ biến mất do thời gian ngừng hoạt động, nhãn bị thiếu và sản phẩm bị loại bỏ chỉ trong vài tuần sau khi lắp đặt. Đối với các doanh nghiệp coi trọng thời gian hoạt động liên tục, việc hợp tác với một nhà sản xuất chuyên về tích hợp dây chuyền đóng gói là điều đáng cân nhắc ngay từ giai đoạn đầu của quá trình xác định yêu cầu kỹ thuật. Ví dụ, Levapack cung cấp Các máy dán nhãn lon được cấu hình phù hợp với yêu cầu sản xuất của quý khách với hệ thống đặt nhãn điều khiển bằng servo, khả năng tương thích với nhiều đường kính trong phạm vi 50–180 mm, và khả năng tích hợp trạm dán nhãn vào một dây chuyền chiết rót và hàn miệng chai hoàn chỉnh — một phương án giúp loại bỏ tình trạng đổ lỗi lẫn nhau giữa các nhà cung cấp thiết bị riêng lẻ khi xảy ra sự cố mất đồng bộ. Đối với các đội ngũ có kích thước bao bì đặc thù hoặc bố trí dây chuyền chuyên biệt, các giải pháp máy móc đóng gói theo yêu cầu có thể được thiết kế riêng cho định dạng lon cụ thể và mục tiêu công suất, thay vì phải điều chỉnh một máy tiêu chuẩn để phù hợp với một ứng dụng không theo tiêu chuẩn.
Tích hợp quy trình dán nhãn vào dây chuyền đóng gói hoàn chỉnh
Máy dán nhãn cảm ứng áp suất không hoạt động độc lập. Trong một dây chuyền sản xuất thực tế, trạm dán nhãn nằm giữa máy hàn miệng và máy in mã, điều chỉnh nhịp độ theo máy chiết rót ở phía trước và chuyển sản phẩm sang máy đóng thùng ở phía sau. Việc hiểu rõ những mối quan hệ phụ thuộc này chính là yếu tố phân biệt giữa một quá trình chạy thử suôn sẻ và một tháng dài phải khắc phục sự cố.
Một dây chuyền đóng hộp điển hình diễn ra theo trình tự như sau: máy dỡ pallet → máy rửa → máy chiết rót → máy hàn miệng → máy dán nhãn → máy in mã → máy đóng thùng → máy xếp pallet. Tốc độ định mức của máy dán nhãn phải bằng hoặc cao hơn công suất của máy chiết rót. Một máy chiết rót hoạt động ở tốc độ 120 cpm khi được kết nối với máy dán nhãn có tốc độ định mức 80 cpm sẽ tạo ra điểm nghẽn, làm hạn chế công suất thông qua của toàn bộ dây chuyền. Dây chuyền sẽ hoạt động với tốc độ của trạm chậm nhất.
Ba yếu tố cần lưu ý khi tích hợp trong thực tế:
- Đồng bộ hóa tốc độ. Băng tải của máy dán nhãn phải đồng bộ chính xác với tốc độ của băng tải dây chuyền chính. Bất kỳ sự chênh lệch nào giữa hai băng tải này đều khiến nhãn dán được đặt quá sớm hoặc quá muộn so với lon — và ở tốc độ 120 cpm, một sai số thời gian 50 mili giây sẽ gây ra độ lệch vị trí 6 mm.
- Khu vực đệm. Hãy chừa khoảng trống ít nhất 1,5 mét trên băng tải giữa máy hàn miệng lon và máy dán nhãn, và thêm 1,5 mét nữa giữa máy dán nhãn và máy in mã. Các vùng đệm này giúp hấp thụ sự dao động tự nhiên về khoảng cách giữa các lon và ngăn chặn tình trạng kẹt tạm thời tại một trạm lan sang trạm tiếp theo.
- Tích hợp hệ thống điều khiển. Một bộ PLC duy nhất điều khiển toàn bộ dây chuyền là giải pháp lý tưởng — nó cho phép máy dán nhãn phản hồi các tín hiệu dừng/khởi động từ bất kỳ trạm nào ở phía trước hoặc phía sau trong dây chuyền. Nếu không có hệ thống điều khiển tích hợp, sự cố kẹt tại máy in mã sẽ không được máy dán nhãn phát hiện, dẫn đến việc máy này tiếp tục dán nhãn lên các lon đang chất đống.
Đối với các hoạt động xây dựng hoặc nâng cấp một dây chuyền sản xuất hoàn chỉnh, việc mua trạm dán nhãn từ cùng một nhà tích hợp cung cấp thiết bị chiết rót và hàn miệng chai sẽ giúp tránh được tình trạng đổ lỗi lẫn nhau khi có sự cố mất đồng bộ. Việc tích hợp dây chuyền từ một nguồn duy nhất cũng giúp đơn giản hóa dịch vụ hậu mãi — chỉ cần một đầu mối liên hệ, một chính sách bảo hành và một hệ thống hậu cần phụ tùng thay thế. Giải pháp thay thế — mua máy rẻ nhất có sẵn cho từng trạm và tự lắp ghép chúng lại với nhau — có thể khả thi, nhưng rủi ro về tích hợp sẽ hoàn toàn thuộc về đội ngũ của bạn.
Cách chọn nhãn dính nhạy áp lực phù hợp: Danh sách kiểm tra thực tế
Sự khác biệt giữa một nhãn mác trông rất đẹp trong bản thiết kế mẫu và một nhãn mác có thể hoạt động liên tục 150 cpm ca này qua ca khác mà không gặp bất kỳ sự cố nào không phải là do may mắn. Đó là kết quả của việc xem xét kỹ lưỡng từng thành phần — vật liệu nền, chất kết dính, lớp lót, máy móc — như một hệ thống liên kết chặt chẽ với nhau, thay vì chỉ là một danh sách các quyết định riêng lẻ.
Tài liệu tham khảo
- ASTM International. “ASTM D5375/D5375M-98(2023) — Phương pháp thử tiêu chuẩn để tách lớp lót ở tốc độ cao khỏi vật liệu nhãn dính áp lực.” 2023. astm.org
- Resource Label Group. “Ưu điểm và ứng dụng của nhãn dính.” 2022. resourcelabel.com
- Future Market Insights. “Triển vọng thị trường băng dính và nhãn dính.” 2026. futuremarketinsights.com
- CCL Healthcare. “Hướng dẫn toàn diện về nhãn dính.” cclhealthcare.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL