
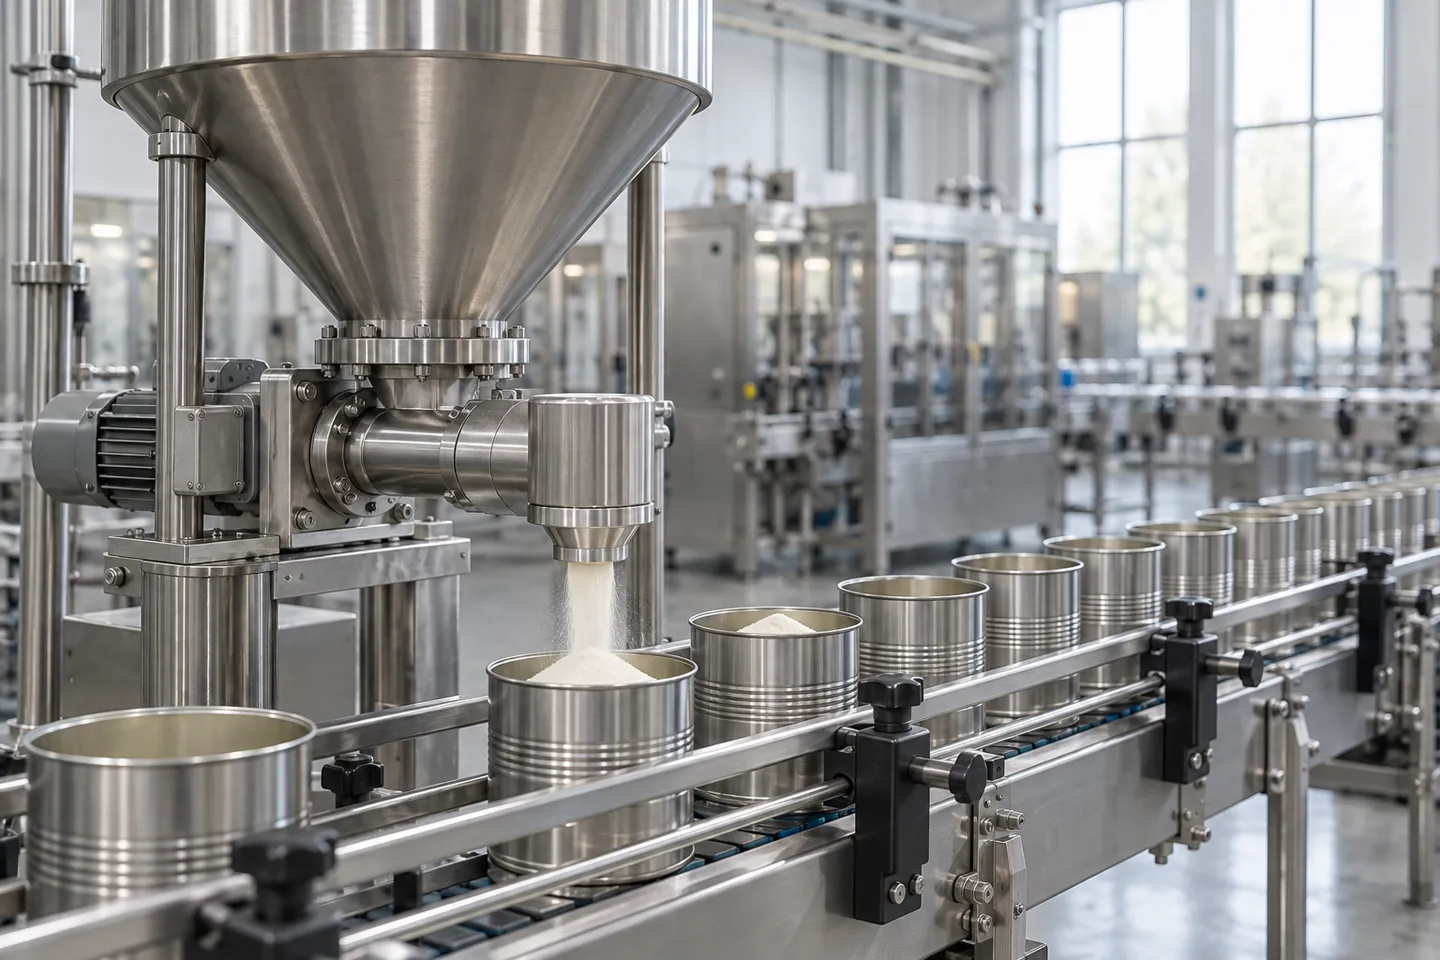
Mẻ sản xuất đã chạy được hai mươi phút thì dây chuyền đột ngột chậm lại mà không có lý do rõ ràng. Trục vít vẫn tiếp tục quay, phễu vẫn trông như còn nửa đầy, và các lon ra khỏi máy chiết rót bắt đầu thưa thớt. Ai đó dùng búa gõ nhẹ vào thành phễu. Dòng chảy tiếp tục trong hai giây, rồi lại bị tắc nghẽn. Hiện tượng gián đoạn đó là do hiện tượng cầu bột. Các hạt bột phía trên cửa xả đã kết dính thành một vòm tự đỡ, và trục vít bên dưới đang hút không khí vào.
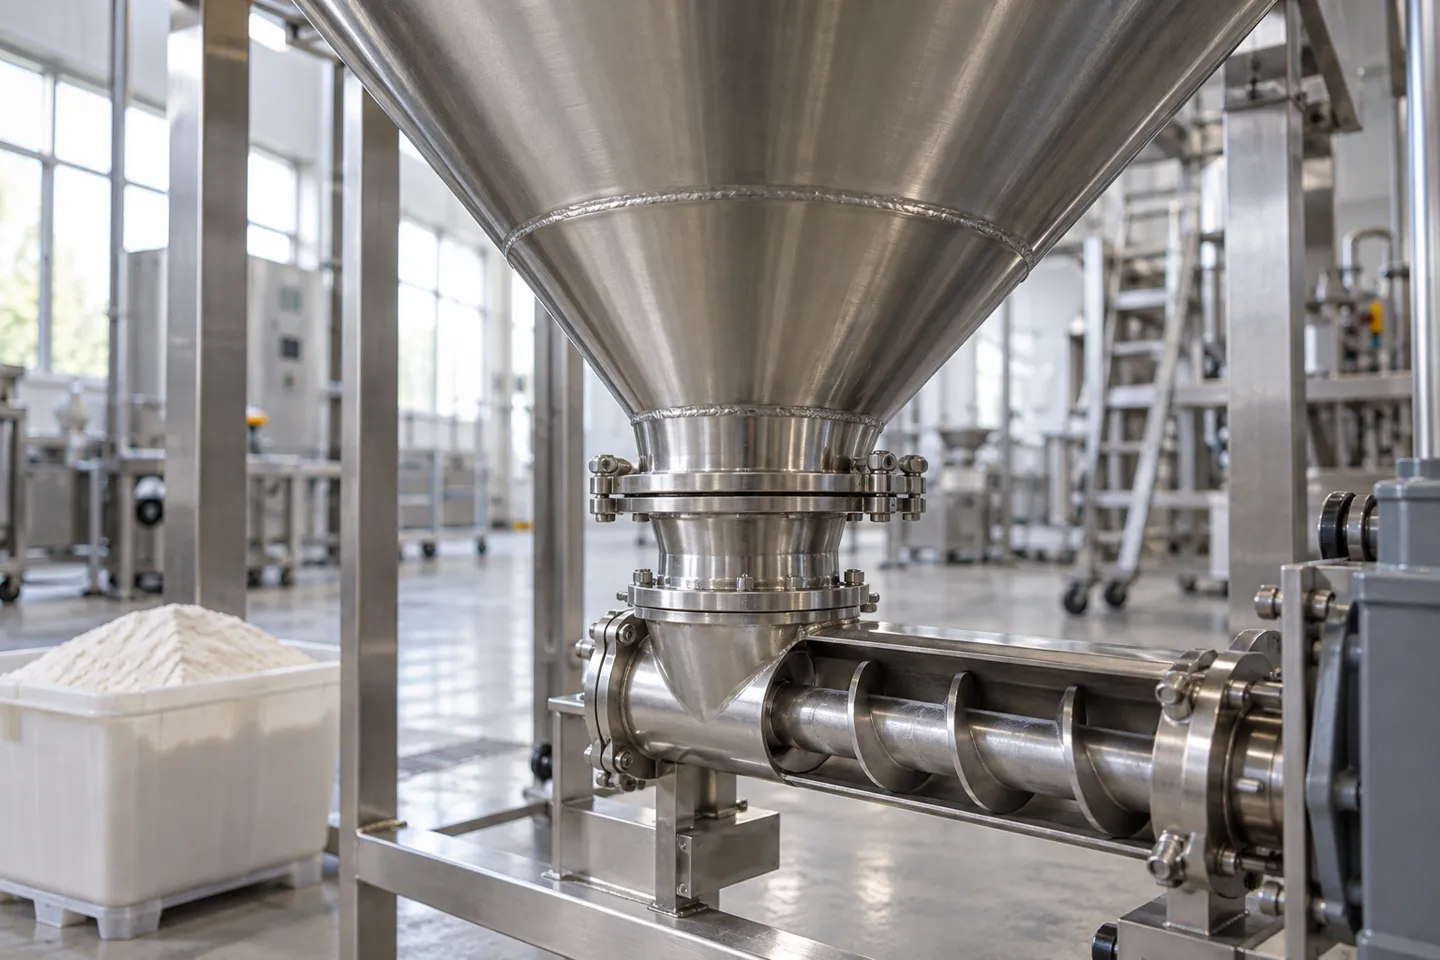
Hầu như mỗi lần, một vòm bột lại hình thành tại cùng một vị trí: phần hình nón của phễu và máng cấp liệu ngay phía trên cửa vào của trục vít. Đó là nơi bột bị nén chặt nhất và khe hở hẹp nhất. Đây cũng là nơi mà ma sát, sự khóa cơ học và liên kết do độ ẩm có khả năng cao nhất để giữ cho lớp bột phủ kín lối ra. Trục vít phía dưới vẫn tiếp tục định lượng, các chỉ số trọng lượng dao động, và người vận hành thấy máy đang chạy nhưng thực tế lại không làm được gì.
Thuật ngữ này được sử dụng trong nhiều ngữ cảnh khác nhau, vì vậy cần xác định rõ đối tượng mà bài viết này đề cập. “Hiện tượng cầu bột” ở đây ám chỉ tình trạng bột rời ngừng chảy bên trong các thiết bị xử lý và nạp liệu: phễu chứa, bộ cấp liệu và khu vực đầu vào của máy nạp trục vít. Nó không có nghĩa là hiện tượng "bột tạo cầu" được đề cập trong quá trình nạp lại đạn dược, nơi các hạt bột bị kẹt dưới áp lực ở cổ vỏ đạn. Đây cũng không phải là hiện tượng "tạo cầu trong phễu" được đề cập trong các bài viết về việc lon rỗng bị kẹt trong phễu phân loại, và cũng không phải là hiện tượng bê tông hoặc viên gỗ bị vón cục trong thùng chứa. Cùng một từ, nhưng cơ chế vật lý khác nhau. Nếu vấn đề của bạn là bột không chảy xuống, hãy tiếp tục đọc; phần còn lại của trang này dành cho bạn.
Các loại bột mịn và kết dính là những “thủ phạm” thường gặp: bột mì, sữa bột, ca cao, hỗn hợp gia vị, hỗn hợp protein, bột giặt. Bột càng nhẹ và mịn, và càng hấp thụ nhiều độ ẩm từ không khí, thì vòm bột tạo ra càng vững chắc. Các hạt và tinh thể chảy tự do cũng có thể gây tắc nghẽn, nhưng chúng thường cần có yếu tố hỗ trợ: một góc nhọn, phễu chứa quá đầy, hoặc một tuần thời tiết ẩm ướt.
Chẩn đoán trước khi sửa chữa: Hiện tượng nối cầu, hiện tượng lỗ rỗng, hiện tượng đóng cặn hay hiện tượng xả sạch
Trước khi động vào bất cứ thứ gì, bạn nên xác định rõ mình đang gặp phải loại sự cố dòng chảy nào trong bốn loại sự cố cổ điển, bởi vì cách khắc phục cho từng loại lại hoàn toàn khác nhau. “Bột không chảy xuống” chỉ là một triệu chứng, chứ không phải chẩn đoán.
Tổng quan về bốn sự cố lưu lượng
| Thất bại | Điều gì đang xảy ra? | Cảnh tượng trên sân như thế nào | Phản ứng đúng ngay từ đầu |
|---|---|---|---|
| Kết nối (hình vòm): | Một vòm vững chắc vươn ngang qua lỗ thoát phía trên trục vít, nhờ đó không có vật gì rơi xuống. | Dòng chảy ngừng hẳn; mức chất trong phễu không thay đổi; trục vít quay mà không có vật liệu. | Hãy phá vỡ vòm tuyết một cách an toàn (nếu tuyết bột tơi xốp thì chỉ cần rung nhẹ phần trên, còn nếu không thì hãy mở rộng và dọn sạch), sau đó khắc phục nguyên nhân. |
| Ratholing: | Chỉ có một khe hẹp phía trên cửa xả là chảy ra, trong khi bột vẫn bám chặt vào thành khe. | Mực nước trong cột giảm xuống, sau đó ngừng lại; các thành cột trông như được phủ một lớp gì đó. | Hãy lấp lỗ chuột từ phía trên; sau đó xử lý góc tường và hoàn thiện bề mặt. |
| Tình trạng vón cục: | Bột tạo thành các lớp cặn cứng bám trên thành và phần nón. | Tốc độ giảm dần theo từng ngày; xuất hiện các cục trong sản phẩm. | Tách lớp và làm sạch; sau đó kiểm soát độ ẩm và cặn bám. |
| Xả nước (ngập nước): | Bột mất cấu trúc và tràn ra ngoài một cách không kiểm soát được. | Vượt quá giới hạn và tràn ra ngoài; chất quá tải. | Loại bỏ khí hoặc nén nhẹ; kiểm tra xem tốc độ trục vít cấp liệu có phù hợp không. |
Những sai lầm đắt giá xuất phát từ việc nhầm lẫn giữa các loại sự cố khác nhau. Nếu thêm rung động vào vấn đề “ratholing”, bạn sẽ làm bột văng thêm lên thành hố. Nếu dùng lực ép để khắc phục vấn đề “flushing”, bạn lại đang tạo ra vấn đề “bridging” cho tương lai. Chẳng hạn, nếu nhầm lẫn giữa “flushing” và “bridging”, người ta sẽ nén chặt một lớp bột vốn đã quá xốp để có thể giữ được vòm. Hệ thống phân loại này không chỉ mang tính học thuật; nó quyết định bạn sẽ sử dụng biện pháp nào (Tạp chí Processing, 2023).
Cũng có cách đúng và cách sai để dành 30 phút tiếp theo. Cách sai đã được ghi lại trong một chuỗi bài đăng trên r/AskEngineers. Một kỹ sư nhà máy ở đó mô tả cảnh các nhân viên vận hành dùng thanh kim loại chọc vào phễu, trong khi các bộ gõ khí nén thì hỏng hóc gần như hàng tuần, và độ ẩm liên tục khiến tình trạng vón cục trở nên tồi tệ hơn (r/AskEngineers, 2025). Việc đập búa sẽ làm trầy xước thép không gỉ, và mỗi vết lõm sẽ trở thành một gờ nhô lên, tạo điều kiện cho vết lõm tiếp theo hình thành. Việc dùng que chọc vào bề mặt làm tăng nguy cơ ô nhiễm đối với khu vực tiếp xúc với thực phẩm. Các nhà cung cấp dịch vụ cải tạo tại hiện trường ước tính chi phí xử lý một sự cố nghiêm trọng tương đương với 30 đến 60 phút dọn dẹp và thiết lập lại (Máy móc đóng gói Uniflow, 2026). Họ cũng cho biết sai số về trọng lượng có xu hướng vượt quá ±2% khi một cầu nối một phần làm cho trục vít bị thiếu nhiên liệu.
Những con số này giải thích tại sao chúng ta nên từ bỏ phản xạ “sửa ngay lập tức”. Việc chẩn đoán rõ ràng kết hợp với phản ứng bình tĩnh chỉ tốn vài phút. Trong khi đó, thói quen “đập bừa bãi” lại tốn cùng khoảng thời gian đó trong mỗi ca làm việc, và âm thầm khiến tình trạng hình học trở nên tồi tệ hơn. Giải pháp lâu dài nằm ở lớp bên dưới, trong lớp bột, phễu chứa và các bộ phận kim loại xung quanh cửa nạp.
Chi phí phải trả do một cây cầu bị đánh giá sai
30–60 phút
để xóa và thiết lập lại sau một sự cố nghiêm trọng
±2%+
sự thay đổi trọng lượng lấp đầy trong khi một cầu nối một phần làm cho trục vít bị thiếu vật liệu
Số liệu do các nhà cung cấp dịch vụ nâng cấp tại hiện trường báo cáo, năm 2026.
Nơi vấn đề nối cầu thực sự được giải quyết: Bột, hình học và sự hỗ trợ chủ động
Việc tạo cầu hiếm khi chỉ do một nguyên nhân duy nhất, đó là lý do tại sao các giải pháp “một mũi tên trúng hai đích” thường không mang lại kết quả như mong đợi. Hãy xem xét ba khía cạnh mà vấn đề có thể được giải quyết: tác động của bột, hình dạng của thùng chứa và các biện pháp hỗ trợ tích cực được áp dụng tại cửa nạp. Nếu xử lý theo thứ tự đó, hầu hết các máy đều có thể vận hành được với loại bột khó xử lý.
Năm đặc tính của bột giúp bạn thực hiện kỹ thuật nối răng
Độ mịn đứng đầu danh sách: hạt càng nhỏ, diện tích tiếp xúc càng lớn và ma sát giữa các hạt trên mỗi gam càng cao. Khả năng hút ẩm đóng vai trò như chất xúc tác; các hỗn hợp chứa đường, sữa bột và hỗn hợp gia vị hút ẩm từ không khí và tăng độ bền khi được sử dụng làm vật liệu tạo vòm trong suốt ca làm việc. Các hạt không đều đan xen vào nhau như tường gạch vụn thay vì trượt như những viên bi. Các loại bột có mật độ khối thấp nén lại thành các cấu trúc ổn định đáng ngạc nhiên vì có rất ít trọng lượng đè xuống để cắt vòm. Và sự biến động độ ẩm giữa các mẻ sản xuất giải thích cho lời phàn nàn kinh điển rằng máy “tuần trước vẫn chạy tốt”: cùng một máy, nhưng bột ẩm hơn.
Các biện pháp xử lý nguyên liệu có chi phí thấp và nên được thực hiện trước tiên. Lọc bỏ các cục vón cục trước khi đưa vào phễu, trộn đều các mẻ nguyên liệu để cân bằng độ ẩm và kích thước hạt, đồng thời loại bỏ các lô nguyên liệu nhập về không đạt tiêu chuẩn kiểm tra độ ẩm. Tất cả các biện pháp này đều không tác động trực tiếp đến máy móc, nhưng đều góp phần thay đổi cách thức hoạt động của máy.
Hình dạng phễu: Giải pháp khắc phục không tốn thêm chi phí sau khi đưa vào vận hành
Hình nón tiêu chuẩn 60 độ phù hợp với dạng hạt thường quá nông đối với các hạt mịn có tính kết dính. Đó là lý do tại sao các hướng dẫn cải tạo khuyến nghị góc từ 70 đến 75 độ cho các loại bột này, hoặc sử dụng thiết kế dòng chảy khối thay vì dòng chảy phễu (Máy móc đóng gói Uniflow, 2026). Các góc nhọn bên trong dễ làm bột bám lại và tích tụ thành cục, do đó các góc được bo tròn và các mối hàn được đánh bóng cho nhẵn mịn. Kích thước lỗ thoát đòi hỏi phải cân nhắc kỹ lưỡng. Nó cần đủ lớn để dập tắt vòm lửa, nhưng không được quá lớn đến mức ảnh hưởng đến độ chính xác của việc định lượng, bởi vì trục vít là bộ phận đo lường lượng vật liệu mà lỗ thoát cung cấp cho nó.
Lầm tưởng dai dẳng nhất
Một lỗ thoát lớn hơn không nhất thiết đồng nghĩa với việc giảm hiện tượng tạo cầu. Việc chọn kích thước lỗ thoát quá lớn có thể khiến lưu lượng không ổn định và làm giảm độ chính xác của trọng lượng chất rắn. Nguyên lý hoạt động dựa trên việc điều chỉnh hình dạng của bình chứa sao cho phù hợp với bột, chứ không phải bằng cách mở rộng lỗ thoát một cách tùy tiện.
Hỗ trợ chủ động: Máy khuấy, máy rung và khí nén
Thiết bị hoạt động hữu ích nhất đối với bột mịn có tính kết dính là máy khuấy tốc độ chậm có thể vươn sâu vào vùng đầu vào. Đó chính là nơi hình thành vòm bột, và cũng là nơi mà cánh khuấy ngắn được lắp sẵn tại nhà máy không bao giờ với tới được. Máy rung là loại thiết bị thường được mua nhất và cũng là sai lầm phổ biến nhất. Đối với bột dạng hạt, chảy tự do, chúng thỉnh thoảng có thể hữu ích; nhưng đối với bột mịn có tính kết dính, chúng có thể làm nén chặt vật liệu tạo vòm hơn nữa và khiến vấn đề trở nên trầm trọng hơn (Máy móc đóng gói Uniflow, 2026). Quá trình tạo dòng chảy bằng khí là phương pháp bơm một lượng nhỏ khí vào bột và phù hợp với các loại bột có tính chất khó xử lý, chủ yếu do chúng quá nhẹ nên không thể chảy được. Một số hệ thống IBC và silo cung cấp tính năng này như một trang bị tiêu chuẩn chính xác vì lý do đó (Visval, 2026). Còn một bộ phận khác thường bị đánh giá thấp nằm ngay dưới phễu: trục vít cấp liệu cung cấp nguyên liệu cho trục vít định lượng. Nếu cấp quá nhiều, khu vực đầu vào sẽ bị nén chặt; còn nếu cấp không đủ, trục vít định lượng sẽ phát ra tiếng kêu lách cách giữa các lần nạp liệu. Việc điều chỉnh tốc độ của hai bộ phận này sao cho phù hợp sẽ giúp loại bỏ một trong những nguyên nhân tiềm ẩn một cách nhẹ nhàng.
Nói thẳng ra: “chỉ cần thêm một bộ rung” là giải pháp tạm thời có khả năng thất bại cao nhất. “Chỉ là bột kém chất lượng” là lý do thường được dùng để che giấu một vấn đề về hình học mà việc điều chỉnh bản vẽ có thể khắc phục được. Các nhà cung cấp tại hiện trường báo cáo rằng hầu hết các trường hợp hình thành cầu nối có thể được khắc phục hoặc giảm đáng kể thông qua việc điều chỉnh thiết bị và quy trình, thay vì đổ lỗi cho vật liệu (Máy móc đóng gói Uniflow, 2026).
Phối hợp biện pháp đối phó với loại bột tương ứng và nắm rõ điểm yếu của nó
| Loại bột | Hình học ưu tiên | Hỗ trợ chủ động ưu tiên | Những trường hợp phương pháp này không hiệu quả |
|---|---|---|---|
| Hạt có khả năng chảy tự do: | Loại nón tiêu chuẩn 60 độ thường là đủ. | Đôi khi có rung động là điều có thể chấp nhận được. | Các góc nhọn hoặc việc đổ quá đầy vẫn có thể khiến ngay cả vật liệu chảy trơn tru cũng bị kẹt. |
| Bột mịn có độ kết dính trung bình: | Hình nón dốc hơn (70 đến 75 độ), các góc bo tròn, các mối hàn được đánh bóng. | Bộ khuấy tốc độ chậm đang tiến vào vùng đầu vào. | Nếu không kiểm soát được độ ẩm, ngay cả những chiếc bánh có hình dáng đẹp cũng sẽ bị nứt. |
| Bột có độ kết dính cao, hút ẩm: | Thiết kế lưu lượng khối; nắp phễu kín; không khí cấp được khử ẩm. | Bộ khuấy tại cửa vào kèm chức năng điều chỉnh độ ẩm. | Độ ẩm môi trường vượt quá ngưỡng cho phép của bột sẽ làm hỏng thiết bị; điều này trở thành một vấn đề của toàn bộ phòng. |
| Các loại bột nhẹ có mật độ thể tích thấp: | Vít có khoảng cách rãnh rộng và rãnh nông để hạn chế hiện tượng nén chặt. | Sử dụng quá trình tạo dòng chảy nhẹ nhàng thay vì rung động. | Rung động làm nén các loại bột này; nếu quá trình bay hơi diễn ra quá mạnh, chúng sẽ bị cuốn trôi. |
Hãy để ý điểm chung của các mục trong cột bên phải: phần cứng không thể vượt qua giới hạn của một không gian không được kiểm soát. Đó chính là ranh giới của trạm này, và cũng là lý do tại sao trạm tiếp theo sẽ tập trung vào những con số mà bạn có thể nắm bắt hàng ngày.
Levapack điều chỉnh hình dạng phễu, phạm vi khuấy và hệ thống điều khiển cấp liệu sao cho phù hợp với loại bột của quý khách thay vì sử dụng các thông số mặc định trong danh mục sản phẩm, và thiết kế máy dựa trên các thông số kỹ thuật đó.
Chọn máy phù hợp với loại bột của bạnNhững ban nhạc hàng ngày vẫn tiếp tục kết nối
Hai yếu tố quyết định phần lớn diễn biến từ tuần này sang tuần khác, và cả hai đều nằm ở khu vực sản xuất, chứ không phải ở máy móc. Yếu tố đầu tiên là độ ẩm. Đối với hầu hết các loại bột thực phẩm, việc duy trì độ ẩm tương đối trong khu vực sản xuất ở mức từ 40% đến 55% sẽ giúp quá trình vón cục do hút ẩm diễn ra đủ chậm để có thể kiểm soát được. Các sản phẩm có tính hút ẩm mạnh cũng cần có nắp phễu kín và không khí cấp được khử ẩm. Vào những tuần mùa hè, cần thực hiện thêm một loạt các kiểm tra bổ sung, bởi vì một máy móc hoạt động bình thường vào tháng 3 có thể bắt đầu xuất hiện hiện tượng vón cục vào tháng 7 mà không có bất kỳ thay đổi nào khác.
Con số thứ hai là mức chất đầy trong phễu. Trong quá trình sản xuất, hãy duy trì mức chất đầy trong phễu ở khoảng từ 40% đến 70%, với cảm biến mức chất đầy điều khiển vòng lặp của bộ nạp bổ sung (Máy móc đóng gói Uniflow, 2026). Cả hai trường hợp cực đoan này đều gây ra vấn đề: phễu đầy sẽ làm nén bột ở đầu vào, còn phễu gần như trống rỗng sẽ cấp liệu không đều và có nguy cơ xảy ra hiện tượng tắc một phần. Áp suất đầu vào ổn định giúp trục vít có lực kẹp đều đặn, điều này thể hiện qua trọng lượng chất liệu nạp vào ổn định hơn.
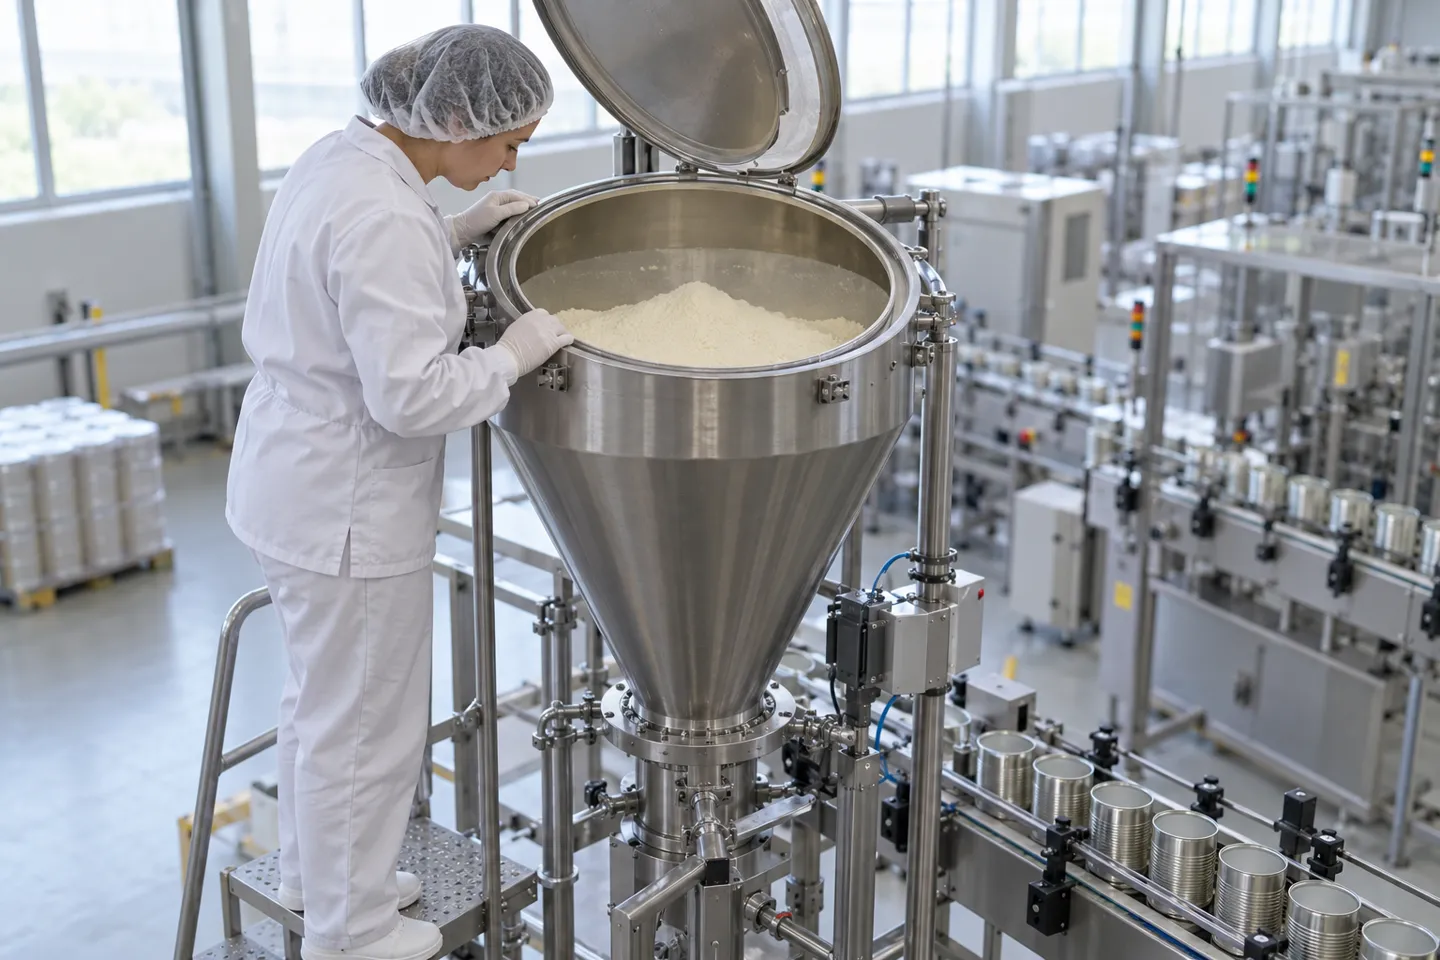
Việc vệ sinh giữa các mẻ sản xuất chính là biện pháp phòng ngừa ngầm. Cặn bám lại trên thành phễu và các cánh vít chính là hạt nhân hình thành lớp vón cục cho mẻ tiếp theo. Việc tháo dỡ hoàn toàn và lau chùi phải được thực hiện trong mỗi lần chuyển đổi mẻ, đặc biệt chú ý đến khu vực đầu ra. Các dây chuyền sản xuất nhiều mã sản phẩm (SKU) trên cùng một máy phải đối mặt với rủi ro này ở mức cao nhất, bởi vì việc chuyển đổi mẻ diễn ra thường xuyên theo thiết kế.
Danh sách kiểm tra hàng ngày về việc ngăn chặn hiện tượng nối cầu
- Duy trì độ ẩm tương đối trong phòng ở mức 40-55% RH; đối với các loại bột có tính hút ẩm mạnh, cần lắp nắp đậy kín cho phễu chứa và sử dụng không khí cấp vào đã được khử ẩm.
- Luôn giữ cho phễu 40-70% đầy, với cảm biến mức chất lỏng đóng vòng điều khiển bù thiếu.
- Tháo rời hoàn toàn và lau chùi sạch sẽ sau mỗi lần thay ca; cạo sạch khu vực đầu ra.
- Điều chỉnh tốc độ trục vít cấp liệu sao cho phù hợp với trục vít định lượng.
- Trước khi đưa vào vận hành, cần xác định rõ các yếu tố liên quan đến độ ẩm do nước rửa lon và điều kiện khí hậu trong phòng.
Có một lưu ý cơ bản nằm đằng sau danh sách kiểm tra đó: việc rửa lon rỗng sẽ đưa nước và độ ẩm vào hệ thống, điều kiện môi trường trong phòng thuộc trách nhiệm của ai đó, và tốc độ cấp liệu cần được điều chỉnh cho phù hợp. Việc ai chịu trách nhiệm về từng yếu tố đó là một vấn đề liên quan đến quá trình vận hành thử, và sẽ tiết kiệm chi phí hơn nhiều nếu đặt câu hỏi này trước khi ký đơn đặt hàng thay vì sau đó. Danh sách câu hỏi đó chính là mục đích của trạm tiếp theo.
Kiểm tra kỹ thông số kỹ thuật trước khi mua: Yêu cầu báo giá chống kết nối tạm thời và kiểm tra chấp nhận
Tất cả các yếu tố nêu trên đều có phiên bản dành cho mua sắm. Mọi lựa chọn về phần cứng quyết định việc bột có bị dính cầu hay không (góc nón, phạm vi hoạt động của bộ khuấy, kích thước cửa xả, hệ thống kiểm soát mức chất lỏng, độ nhẵn bề mặt) đều được xác định cố định ngay từ giai đoạn thiết kế. Điều này khiến giai đoạn yêu cầu thông tin trở thành thời điểm tiết kiệm chi phí nhất để ngăn chặn hiện tượng bột bị dính cầu, và bản yêu cầu báo giá (RFQ) chính là tài liệu phù hợp nhất để thực hiện việc này.
Sáu nội dung cần có trong yêu cầu báo giá (RFQ) của bạn
Lập danh sách các yêu cầu xoay quanh sáu điểm chính. Thứ nhất, quá trình khuấy trộn: nêu rõ hình thức khuấy và yêu cầu dòng vật liệu phải đạt đến vùng đầu vào của trục vít, chứ không chỉ khuấy phần nửa trên của phễu. Thứ hai, góc nghiêng phễu: cung cấp cho nhà cung cấp thông tin về tính chất của bột và hỏi xem thiết kế của họ sử dụng góc nghiêng và cửa xả nào phù hợp với loại bột này. Thứ ba, kiểm soát mức độ: cảm biến mức độ kết hợp với hệ thống bù mức khép kín, để dải mức từ 40% đến 70% được duy trì ổn định. Thứ tư, độ chính xác và lưu lượng: yêu cầu đảm bảo dung sai định lượng cùng với sự ổn định của lưu lượng, chứ không chỉ trên bàn thí nghiệm với loại bột dễ xử lý. Thứ năm, bề mặt tiếp xúc: chất lượng vật liệu, bề mặt bên trong và xử lý mối hàn không để lại gờ. Thứ sáu, thiết kế thay đổi: tháo lắp không cần dụng cụ để quy trình vệ sinh từ phần trước thực sự được thực hiện.
Yêu cầu báo giá (RFQ) chống kết nối, gồm sáu dòng
- Loại cánh khuấy đảm bảo tiếp cận được vùng đầu vào của trục vít.
- Góc nón và kích thước đầu ra được thiết kế phù hợp với loại bột của bạn, chứ không phải theo giá trị mặc định trong danh mục sản phẩm.
- Cảm biến mức với chức năng bù mức theo vòng kín.
- Đảm bảo độ chính xác trong liều lượng cùng với sự ổn định của lưu lượng.
- Loại vật liệu tiếp xúc, độ nhẵn bề mặt bên trong và xử lý mối hàn.
- Tháo rời không cần dụng cụ để vệ sinh khi chuyển đổi.
Để có cơ sở tham khảo về những điều cần hỏi: một số nhà sản xuất công bố độ chính xác định lượng danh định là ±1 g và chế tạo các bộ phận tiếp xúc từ thép không gỉ 304 hoặc 316 đạt tiêu chuẩn thực phẩm, có độ dày 2 mm (Levapack, 2026). Chính các nhà sản xuất này tiến hành hơn 100 chu kỳ kiểm tra liên tiếp cho mỗi máy trước khi xuất xưởng, bao gồm một bài kiểm tra không tải kéo dài 48 giờ và video ghi lại quá trình kiểm tra để hoàn tất quy trình. Mức độ chi tiết cụ thể như vậy chính là tiêu chuẩn của một bản trả lời tốt cho yêu cầu báo giá (RFQ) này, bất kể bạn mua hàng từ nhà cung cấp nào.
Kiểm thử chấp nhận: Bột của bạn, số liệu của bạn
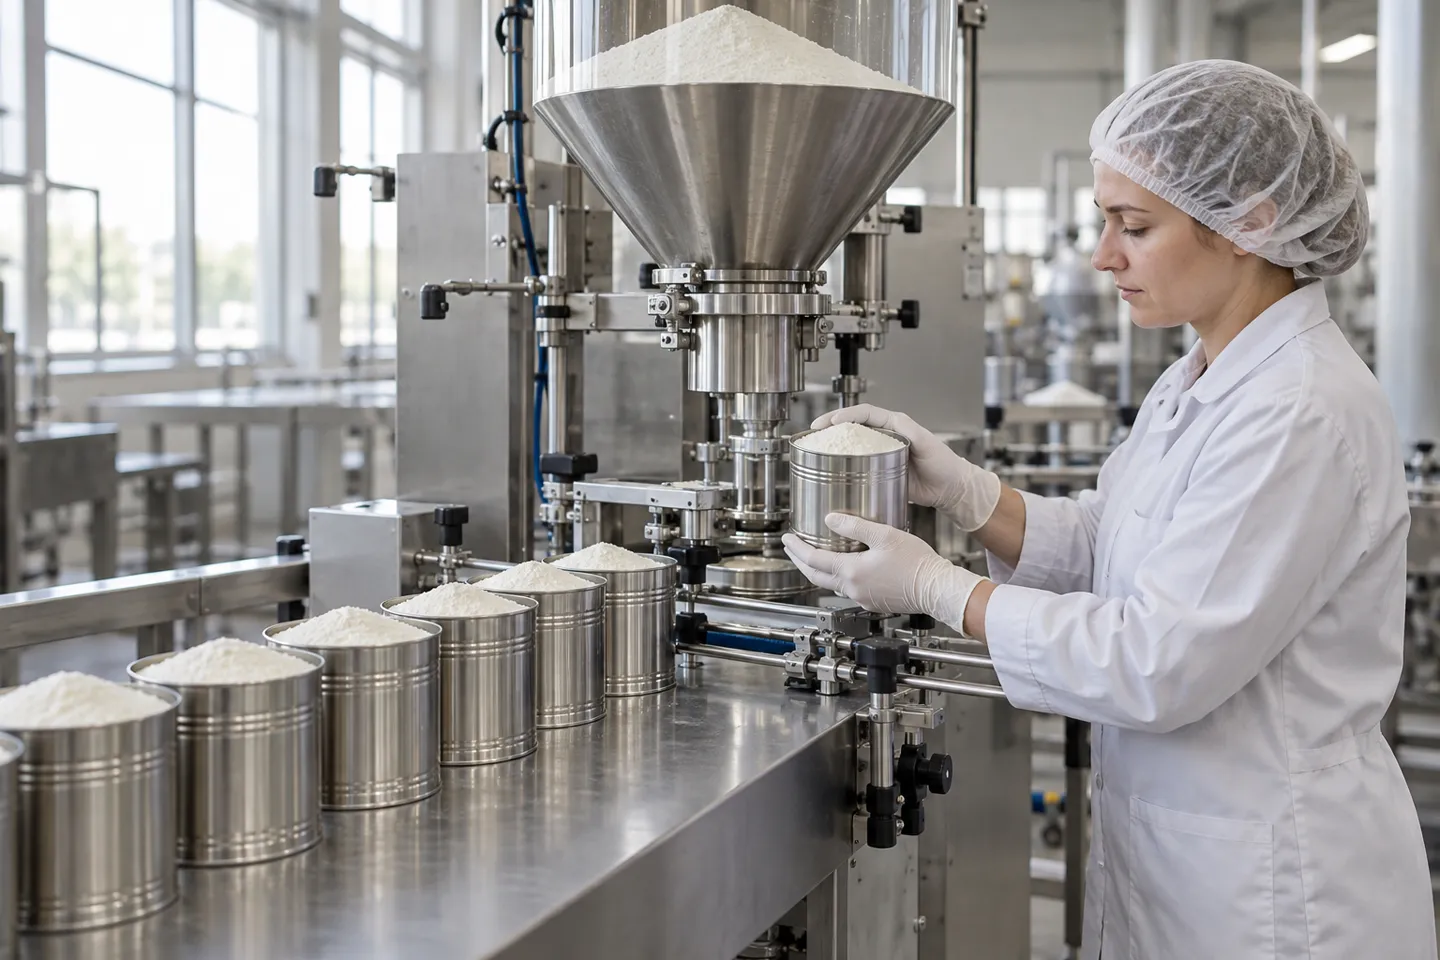
Một buổi trình diễn sử dụng bột tiêu chuẩn của nhà cung cấp sẽ chứng minh máy hoạt động được với loại bột đó. Việc chấp nhận có nghĩa là máy phải vận hành liên tục với bột của chính quý vị, theo trọng lượng nạp của quý vị và trong bao bì của quý vị. Trong quá trình vận hành, có ba chỉ số quan trọng: số lần xảy ra hiện tượng tắc nghẽn, thời gian cần thiết để khắc phục mỗi lần tắc nghẽn, và mức độ dao động của trọng lượng nạp. Hãy yêu cầu bản ghi chép bằng văn bản về quy trình thử nghiệm và video ghi lại các lần vận hành, để kết quả được lưu giữ lâu dài sau khi kết thúc chu kỳ bán hàng.
Một điều khoản đáng ghi nhớ
Nhà cung cấp phải tiến hành kiểm tra liên tục đối với bột của quý khách, sau đó cung cấp cho quý khách bằng văn bản các số liệu về số hạt cầu, thời gian làm sạch và độ dao động trọng lượng.
01
Số lượng cầu
các vòm trong quá trình chạy
02
Thời gian thanh toán
vài phút để khôi phục dòng chảy
03
Sự thay đổi trọng lượng
sự chênh lệch so với trọng lượng vật liệu lấp đầy
Nâng cấp hay thay thế: Trình tự ra quyết định
Khi máy hiện tại là “bệnh nhân”, hãy đánh giá theo thứ tự. Bắt đầu từ các thông số hàng ngày, vì việc điều chỉnh độ ẩm và mức độ gần như không tốn chi phí. Tiếp theo là các cải tiến về hình học: các miếng lót hình nón dốc hơn, cánh khuấy dài hơn, các góc bo tròn. Chỉ sau đó mới cân nhắc sử dụng một máy khác. Việc cải tiến thực sự khả thi, và các nhà cung cấp tại hiện trường đã ghi nhận những trường hợp thành công. Tuy nhiên, hãy xem xét các số liệu của họ trong bối cảnh cụ thể: một dây chuyền sản xuất bột protein được báo cáo đã gặp 3 đến 5 sự cố tắc nghẽn mỗi ca làm việc với độ dao động độ chính xác ±1.8% trước khi cải tiến (Máy móc đóng gói Uniflow, 2026). Sau khi nâng cấp, hệ thống hoạt động gần như không gặp sự cố nào với biên độ dao động từ ±0,3% đến ±0,4%. Thông tin này rất hữu ích, đồng thời cũng là sự thừa nhận về những khó khăn mà người mua đã phải trải qua ban đầu. Đối với một giao dịch mua mới, việc gửi yêu cầu báo giá (RFQ) gồm sáu dòng kèm theo bài kiểm tra nghiệm thu chính là cách để “trả học phí” trước.
Khía cạnh kinh doanh của trạng thái “Flow”
Các phép tính về sản xuất sẽ trở nên khắc nghiệt ngay khi các con số được nêu ở phần đầu trang này được nhân lên. Một cây cầu hoàn chỉnh mất từ 30 đến 60 phút; một cây cầu chưa hoàn chỉnh khiến trọng lượng dao động vượt quá ±2%. Dù là trường hợp nào, chỉ cần xảy ra vài lần mỗi tuần, cũng sẽ âm thầm làm hao mòn biên lợi nhuận mà mức giá máy thấp hơn từng hứa hẹn. Một chiếc máy được coi là “rẻ” nhưng sau đó phải sửa chữa bằng các bộ rung và dấu vết do búa gây ra thì hiếm khi còn rẻ vào cuối năm.
Đó chính là lý do tại sao điều khoản chấp nhận lại đóng vai trò như một tiêu chí sàng lọc nhà cung cấp, chứ không chỉ đơn thuần là một kịch bản thử nghiệm. Một nhà cung cấp đồng ý thử nghiệm loại bột của bạn, chia sẻ các quy trình thử nghiệm tại nhà máy và ký xác nhận các chỉ số trong điều khoản chấp nhận chính là người đang đánh giá rủi ro về giá một cách trung thực. Ngược lại, một nhà cung cấp chỉ đưa ra báo giá dựa trên tốc độ định mức của loại bột trong danh mục sản phẩm thì thực chất đang bán cho bạn “đặc quyền” trở thành trường hợp nghiên cứu về việc nâng cấp hệ thống của họ.
Đối với các đại lý và nhà tích hợp hệ thống, logic này còn được đẩy xa hơn một bước. Khi khách hàng hỏi liệu hỗn hợp protein của họ có thể được xử lý trong dây chuyền được đề xuất hay không, đại lý nào trả lời bằng các thông số như góc côn, phạm vi khuấy và kiểm soát mức độ thì đang bán một giải pháp tổng thể. Còn người chỉ đưa ra một cuốn brochure thì chỉ đang bán một chiếc máy đơn thuần. Những câu hỏi trên trang này, nếu được đặt ra một cách rõ ràng và sớm ngay từ đầu, chính là yếu tố tạo nên sự khác biệt.
Nếu bạn muốn hình dạng phễu, cơ chế khuấy và hệ thống kiểm soát mức chất lỏng được điều chỉnh phù hợp với loại bột của riêng bạn ngay từ đầu, Levapack sản xuất máy chiết rót bột theo đơn đặt hàng và ghi lại video kiểm tra cho mỗi đợt sản xuất thử nghiệm.
Thực hiện kiểm tra chấp nhận đối với bột của bạn
Thiết kế phễu, phạm vi khuấy trộn và hệ thống kiểm soát mức chất lỏng được tối ưu hóa phù hợp với loại bột của quý khách và đã được kiểm chứng qua video thử nghiệm trước khi máy được giao hàng.
Nhận báo giá phù hợp với loại bộtTài liệu tham khảo
- Uniflow Packaging Machinery. “Hiện tượng kết cầu bột trong máy chiết rót trục vít: 8 nguyên nhân gốc rễ và các giải pháp khắc phục đã được kiểm chứng trong thực tế.” 2026. https://uniflowpack.com/blog/powder-bridging-auger-fillers-causes-fixes/
- r/AskEngineers (Reddit). “Làm thế nào để khắc phục tình trạng xả chậm từ băng tải trục vít?” 2025. https://www.reddit.com/r/AskEngineers/comments/1lp5d38/how_to_solve_slow_discharging_from_a_screw/
- Tạp chí Processing (Hapman). “Hiểu về hiện tượng ratholing và bridging trong quá trình cấp liệu bột dạng khối.” 2023. https://www.processingmagazine.com/material-handling-dry-wet/weighers-feeders/article/53079307/hapman-understanding-ratholing-and-bridging-phenomena-in-bulk-powder-feeding
- Visval. “Khắc phục các vấn đề về hiện tượng cầu bột nhờ quá trình sục khí.” 2026. https://www.visval.com/en/powder-handling/powder-bridging


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL