
Trong lĩnh vực đóng gói thực phẩm và đồ uống thương mại, nơi rủi ro rất cao, việc tính toán sai chỉ 1/8 inch không chỉ là một sai sót trong thiết kế — mà còn là một sự cố sản xuất thảm khốc. Cho dù bạn đang điều hành một nhà máy bia thủ công, một xưởng rang cà phê đặc sản hay một nhà máy đóng hộp thực phẩm tự động, việc ước chừng kích thước nhãn hộp sẽ chắc chắn dẫn đến lãng phí nguyên liệu nghiêm trọng, tình trạng kẹt máy không thể chấp nhận được và làm giảm giá trị thẩm mỹ của thương hiệu.
Hành trình từ bản in thử PDF kỹ thuật số đến một sản phẩm vật lý hoàn hảo trên kệ siêu thị chứa đầy những cạm bẫy kỹ thuật tiềm ẩn. Các yếu tố biến đổi như giới hạn cơ học của các thiết bị dán nhãn bán tự động, sự biến dạng vật lý nghiêm trọng do các đường hầm sấy nhiệt gây ra, và những thay đổi âm thầm trong chuỗi cung ứng nhôm toàn cầu có thể khiến các “mẫu thiết kế” tiêu chuẩn trở nên vô dụng chỉ trong chốc lát. Các tiêu chuẩn đóng gói trong ngành không ngừng phát triển để đáp ứng những yêu cầu này.
Cẩm nang kỹ thuật toàn diện này bỏ qua những lời khuyên thiết kế mang tính nghiệp dư và đi thẳng vào thực tiễn công nghiệp trong lĩnh vực đóng gói. Chúng tôi sẽ phân tích chi tiết các công thức toán học chính xác cho nhãn cuộn phẳng, hình học cấu trúc của ống co nhiệt, các phương pháp đo lường chính xác cho hộp thiếc không đều hình dạng, cũng như các dung sai đầu vào máy móc quan trọng quyết định năng suất sản xuất của bạn. Hãy ngừng phỏng đoán và bắt đầu thiết kế bao bì của bạn để đạt được quy trình sản xuất không có lỗi. Hãy chuyển ngay đến bảng kích thước toàn diện dưới đây để bắt đầu.
Bảng kích thước nhãn lon toàn diện (Đồ uống, Thực phẩm và Lọ)
Trước khi tiến hành bất kỳ công việc thiết kế đồ họa nào hoặc phát hành đơn đặt hàng cho nhà cung cấp dịch vụ in ấn, quý vị phải xác định khung kích thước cơ bản của mình. Bảng tham chiếu sau đây nêu rõ các thông số hiện tại kích thước theo tiêu chuẩn ngành đối với các loại hộp kim loại đựng thực phẩm, lon đồ uống bằng nhôm và lọ thủy tinh được sử dụng nhiều nhất. Tuy nhiên, như bất kỳ giám đốc sản xuất dày dạn kinh nghiệm nào cũng biết, những con số này chỉ là điểm khởi đầu, chứ không phải là sự đảm bảo tuyệt đối.
Hộp thiếc đựng thực phẩm (thiết kế 3 mảnh)
#10 Can
#303 Hộp
#300 Hộp
Lon nhôm đựng đồ uống (cấu trúc 2 mảnh)
16 oz - Kích thước tiêu chuẩn
16 oz Sleek
12 oz Tiêu chuẩn
12 oz Sleek
8,4 oz Slim
Lọ thủy tinh kiểu Mason
16 oz (ly)
8 oz (nửa pint)
Cái bẫy nguy hiểm nhất mà các công ty khởi nghiệp trong lĩnh vực đồ uống đang phải đối mặt hiện nay liên quan đến lon 16 oz. Truyền thống, hầu như tất cả các lon 16 oz đều có kích thước tiêu chuẩn Định dạng 211. Tuy nhiên, do tình trạng khan hiếm định kỳ của mặt hàng 211, nhiều nhà bán buôn và các cơ sở đóng hộp lưu động đã thay thế chúng bằng Định dạng 207 (Sleek 16 oz). Cốc 207 có thể chứa chính xác cùng một thể tích chất lỏng, nhưng để đạt được điều này, đường kính của nó hẹp hơn đáng kể và chiều cao thực tế lại cao hơn.
Nếu bạn áp dụng một cách máy móc mẫu nhãn tiêu chuẩn 211 (rộng 8,125 inch) lên lon 207 kiểu dáng thon gọn, bạn sẽ gặp phải tình trạng chồng chéo vật lý nghiêm trọng. Phần vật liệu thừa sẽ gây ra hiện tượng nhăn nhúm nghiêm trọng, lệch vị trí và kẹt máy ngay lập tức trong dây chuyền dán nhãn của bạn. Bạn phải xác minh chính xác mã SKU thực tế của các lon trống khi chúng được chuyển đến bến bốc dỡ trước khi phê duyệt bất kỳ bản in thử nào.
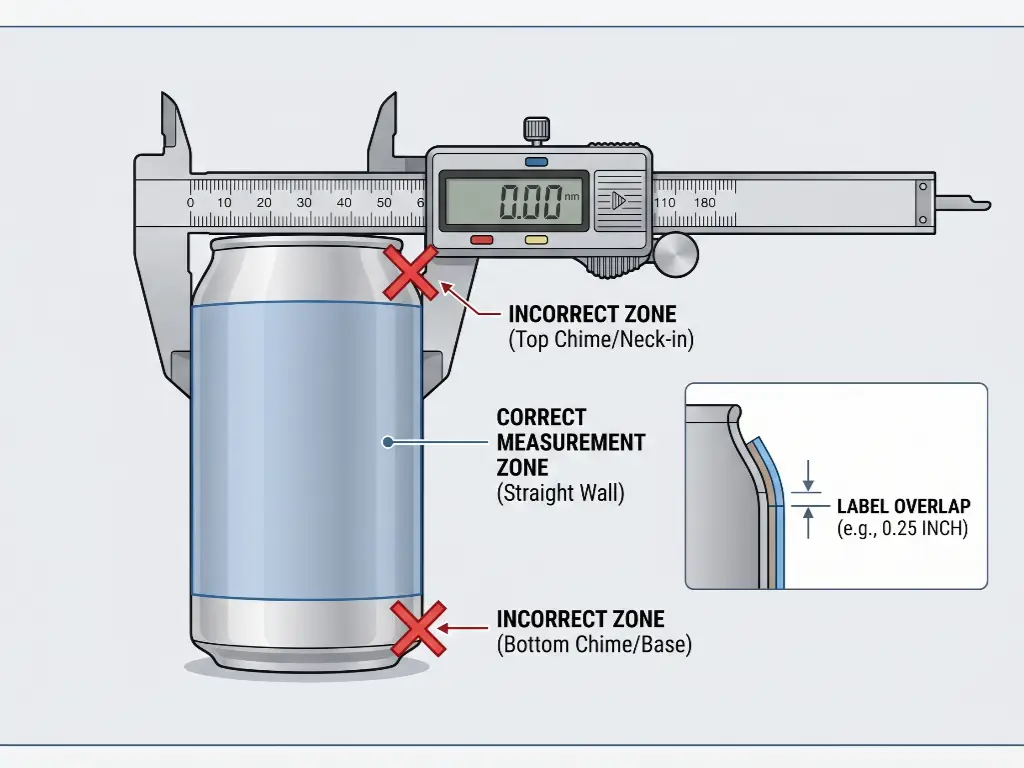
Lựa chọn định dạng nhãn phù hợp: Nhãn cuộn so với ống co nhiệt
Trước khi bạn chạm tay vào thước kẹp điện tử hay tính toán chu vi, bạn phải xác định rõ ràng quy trình xử lý vật liệu của mình. Hình học cơ bản, phương pháp in ấn và các công thức toán học được sử dụng để xác định kích thước bao bì sẽ hoàn toàn khác nhau tùy thuộc vào việc bạn đang quấn một vật liệu nền 2D quanh một hình trụ hay co giãn một ống 3D để ôm sát một vật chứa có hình dạng cong.
Nhãn cuộn nhạy áp và độ bền của vật liệu
Nhãn cuộn nhạy áp (PS) là xương sống của ngành sản xuất thực phẩm và đồ uống quy mô nhỏ đến trung bình. Được cung cấp trên lớp lót bóc rời liên tục, những miếng dán hai chiều này mang lại sự linh hoạt đáng kinh ngạc cho các thương hiệu có nhiều mã sản phẩm (SKU), cho phép chuyển đổi hương vị nhanh chóng và số lượng đặt hàng tối thiểu (MOQ) tương đối thấp. Do có hình dạng phẳng, việc tính toán kích thước của chúng dựa trên các phép tính hình học phẳng đơn giản.
Công thức tính chiều rộng nhãn cuộn chính
Chiều rộng nhãn phẳng = (Đường kính ngoài đo được × 3,1416) + 0,25″ phần chồng lên
Để áp dụng công thức này một cách chính xác, bạn phải sử dụng thước kẹp số công nghiệp để đo đường kính ngoài của lon, đảm bảo đo chính xác tại vị trí tường thẳng phần. Không nên đo gần các đường cong ở đầu hoặc cuối. Nhân đường kính chính xác đó với số Pi (3,1416) để tính được chu vi toán học lý tưởng. Cuối cùng, bạn phải cộng thêm phần chồng chéo. Phần chồng chéo 0,25 inch (1/4″) là tiêu chuẩn vàng tuyệt đối trong ngành. Phần chồng chéo này đóng vai trò là điểm neo quan trọng, nơi chất kết dính bám chặt vào chính lớp nền của nhãn, giúp cố định nhãn tại vị trí.
Tuy nhiên, việc tính toán kích thước toán học hoàn hảo sẽ không có ý nghĩa gì nếu vật liệu bị phân hủy trong thực tế. Một điểm thất bại quan trọng đối với các thương hiệu mới là “Thử nghiệm xô đá” hay quy trình logistics chuỗi lạnh tiêu chuẩn. Việc di chuyển một lon đồ uống từ tủ lạnh thương mại có nhiệt độ 38°F (3°C) sang môi trường xung quanh có nhiệt độ 75°F (24°C) sẽ kích hoạt hiện tượng ngưng tụ ngay lập tức và mạnh mẽ. Bề mặt bên ngoài của lon nhôm sẽ đọng sương rất nhiều.
Nếu bạn sử dụng nhãn giấy thông thường — ngay cả loại có lớp sơn bóng cơ bản — nước sẽ thấm vào các sợi giấy, khiến nhãn hiệu cao cấp của bạn trở thành một mớ nhãn bong tróc, nhão nhoét chỉ trong vài phút. Đối với bất kỳ sản phẩm nào phải bảo quản trong tủ lạnh hoặc tiếp xúc với độ ẩm, bạn phải chỉ định rõ BOPP Chất liệu. Màng BOPP trắng hoặc màng BOPP trong suốt, kết hợp với chất kết dính acrylic chống thấm nước siêu mạnh và lớp phủ UV dày (mờ hoặc bóng), sẽ ngăn chặn hoàn toàn hiện tượng ngưng tụ, đảm bảo bản sắc thương hiệu của bạn được giữ nguyên vẹn từ trong tủ lạnh cho đến khi đến tay người tiêu dùng.
Ống co nhiệt: Phạm vi bao phủ 360 độ và tỷ lệ biến dạng
Khi một thương hiệu cần lớp phủ đồ họa 360 độ, từ mép này sang mép kia, có khả năng ôm sát một cách liền mạch các đường cong phức tạp của bao bì, thì ống co nhiệt chính là giải pháp tối ưu. Loại ống này thường được sản xuất từ PETG hoặc màng PVC, các ống bọc này được in trên mặt phẳng, may ghép thành ống liền mạch, trùm lên thùng chứa, rồi đưa qua một đường hầm sử dụng hơi nước hoặc nhiệt bức xạ được kiểm soát chặt chẽ để co lại, ôm sát bề mặt kim loại.
Hãy bỏ ngay công thức Pi đi. Ống co nhiệt không sử dụng các kích thước chiều rộng và chiều cao tiêu chuẩn. Thay vào đó, chúng được thiết kế dựa trên hai hệ đo lường hoàn toàn khác nhau:
- Chiều rộng khi trải phẳng (LFW): Chiều rộng của ống bọc khi được ép phẳng hoàn toàn. Chiều rộng này được tính bằng cách lấy chu vi rộng nhất của lon, cộng thêm dung sai trượt (thường là 2–4 mm để ống bọc có thể trượt qua lon một cách trơn tru), rồi chia cho hai.
- Chiều dài cắt: Chiều dài dọc của ống bọc chưa co lại trước khi đi qua đường hầm gia nhiệt. Do màng co lại theo cả chiều dọc lẫn chiều ngang (mặc dù với tỷ lệ khác nhau), chiều dài cắt phải được thiết kế dài hơn một chút so với chiều cao mong muốn cuối cùng.
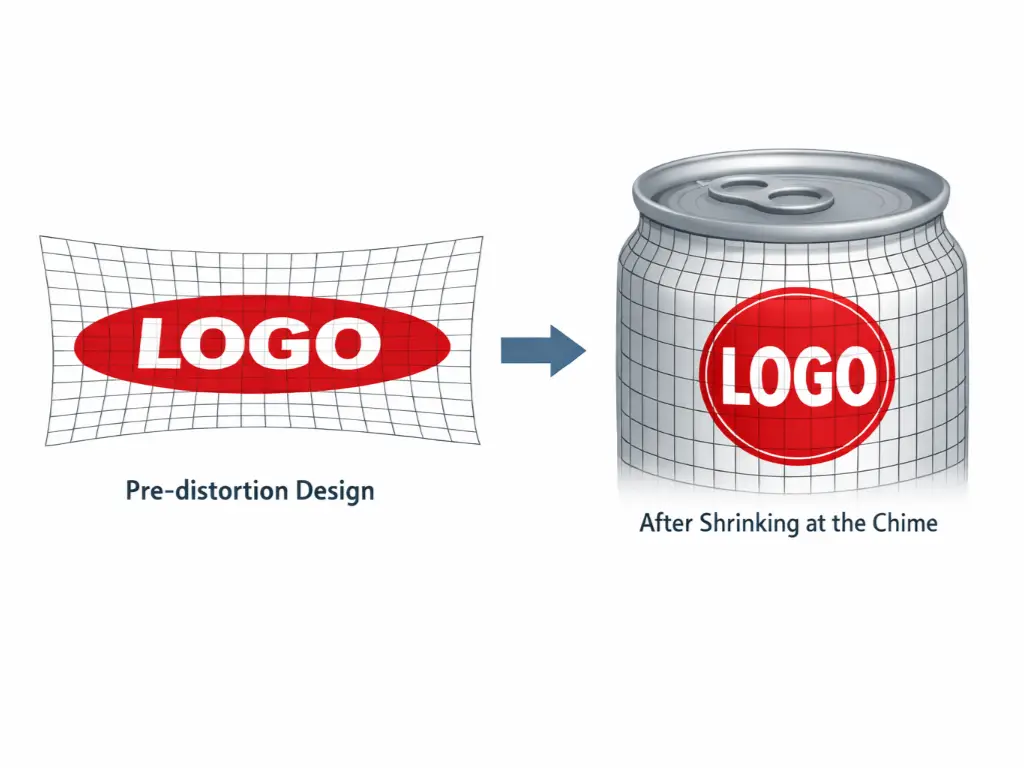
Yếu tố khó khăn nhất trong thiết kế ống co nhiệt là Độ biến dạng (Tỷ lệ co ngót). Khi ống nhựa co lại mạnh mẽ để ôm sát các đường cong lõm sâu ở phần trên và dưới của lon — những khu vực được gọi là “Chime” hoặc “Neck-down” — các hình ảnh in sẽ bị kéo và giãn ra. Nếu bạn đặt một logo hình tròn hoàn hảo gần khu vực “Chime” trong tệp thiết kế phẳng của mình, nó sẽ biến dạng thành một hình bầu dục xấu xí, bị kéo giãn sau khi đi qua đường hầm nhiệt. Các kỹ sư đóng gói tiền in phải sử dụng phần mềm lập bản đồ lưới 3D chuyên dụng để “biến dạng trước” tác phẩm nghệ thuật theo hướng ngược lại một cách có chủ đích, đảm bảo rằng khi nhựa co lại, các hình ảnh sẽ trông hoàn hảo về mặt toán học trong mắt người tiêu dùng.
Cách đo kích thước nhãn cho các lon đặt làm riêng hoặc có hình dạng bất thường
Ngay khi bạn rời xa mẫu lon đồ uống hình trụ tiêu chuẩn, các quy tắc của kỹ thuật đóng gói sẽ thay đổi một cách đáng kể. Các loại bao bì tùy chỉnh và có hình dạng bất thường — chẳng hạn như hộp thịt nguội hình chữ nhật, lon hải sản hình bầu dục dẹt hoặc các thùng công nghiệp thuôn nhọn — không thể được xử lý theo cách suy nghĩ “đo chu vi rồi quấn lại”. Việc áp dụng các vật liệu chịu lực lên các góc hình học nhọn hoặc các đường cong phức tạp sẽ dẫn đến những sự cố hỏng hóc cấu trúc nghiêm trọng.
Nhãn dán cho hộp thiếc vuông và phẳng
Các hộp thiếc hình vuông hoặc hình chữ nhật, thường được dùng để đựng dầu ăn cao cấp, thịt hộp và các loại trà đặc sản, đặt ra một thách thức vật lý đặc biệt. Khi cố gắng dán một nhãn dính áp lực duy nhất, liên tục và bao bọc toàn bộ quanh bốn góc 90 độ, bạn sẽ tạo ra sức căng “bám dính” mạnh mẽ trong màng nhãn. Chất nền của nhãn có xu hướng tự nhiên muốn trở về trạng thái phẳng. Theo thời gian, hoặc khi gặp các va chạm nhẹ trong thùng carton vận chuyển, lực căng này khiến nhãn bị “bong tróc” — bong ra mạnh mẽ khỏi các góc.
Giải pháp chuyên nghiệp là từ bỏ hoàn toàn cách bọc toàn bộ và sử dụng một Nhãn trên mặt trước và mặt sau chiến lược (hai miếng dán riêng biệt). Khi đo mặt phẳng của hộp thiếc, chiều rộng nhãn của bạn phải dừng lại một cách dứt khoát trước đó Điểm bắt đầu của bán kính góc. Một nguyên tắc vàng khi dán nhãn lên các bề mặt không đều là “càng hẹp càng an toàn”. Hãy đảm bảo mép nhãn nằm hoàn toàn trên mặt phẳng; nếu chỉ cần một milimét nhãn trượt lên góc cong, bạn sẽ tạo ra điểm tựa khiến nhãn bị bong tróc và hư hỏng do ma sát.
Các nhãn mác và ống bọc giấy bìa cao cấp dành cho hộp đồ hải sản
Các hộp thiếc dẹt, hình bầu dục — tiêu chuẩn toàn cầu dành cho cá mòi, cá cơm và trứng cá muối cao cấp — gặp phải vấn đề nghiêm trọng về diện tích bề mặt dọc. Thành bên của những hộp thiếc này thường cao chưa đến một inch và có các đường cong liên tục, mạnh mẽ. Việc dán các thông tin dinh dưỡng bắt buộc theo quy định của FDA/USDA, mã vạch và câu chuyện thương hiệu lên những thành bên siêu nhỏ này bằng keo dán tiêu chuẩn là điều không thể về mặt vật lý và cũng vi phạm quy định pháp luật.
Để chinh phục lĩnh vực hình học này, các thương hiệu áp dụng hai chiến lược cụ thể:
- Nhãn trên bảng điều khiển: Một nhãn được cắt khuôn chính xác, chỉ dán vào phần phẳng, lõm của nắp. Khi đo đạc, phải tính đến mép trong của đường nối, để đảm bảo nhãn lọt vừa khít vào phần lõm phẳng mà không bị trượt lên các đường gờ kim loại.
- Vỏ bọc bằng bìa cứng: Giải pháp cao cấp và hiệu quả nhất. Thay vì sử dụng keo dán, một ống bọc bằng bìa cứng dày sẽ bao bọc hoàn toàn theo kích thước bên ngoài của hộp thiếc. Để tính toán kích thước này, bạn cần đo tổng chiều dài của mặt trên, mặt dưới, độ dày của cả hai mặt bên, và đặc biệt là phải cộng thêm 15 mm để chừa phần chồng lấn, nơi keo công nghiệp sẽ dán chặt ống bọc lại với nhau ở phía dưới.
Mua các bản vẽ đường cắt chuyên nghiệp cho lon thuôn nhọn
Các hộp có hình dáng thuôn nhọn hoặc hình nón (trong đó đường kính đỉnh rộng hơn hoặc hẹp hơn đường kính đáy) là thách thức lớn nhất về kích thước. Khi một đối tượng 3D thuôn nhọn được mở ra thành một mặt phẳng 2D, nó không tạo thành một hình chữ nhật mà tạo thành một hình quạt cong chính xác về mặt toán học (một hình nón cụt).
Quy trình duy nhất được chấp nhận đối với các thùng có hình nón thuôn là liên hệ với nhà sản xuất thùng chứa và yêu cầu bản vẽ CAD kỹ thuật chính thức. Nếu không có bản vẽ đó, thùng chứa thực tế phải được kỹ sư đóng gói quét bằng laser và sử dụng phần mềm CAD để tạo ra một đường cắt hình nón chính xác về mặt toán học, không có sai số nào.
Khả năng tương thích với máy: Hướng cuộn ra và dung sai dán nhãn
Một nhãn mác được thiết kế đẹp mắt và tính toán kỹ lưỡng sẽ hoàn toàn vô giá trị nếu máy móc trong nhà máy của bạn không thể xử lý được nó. Quá trình chuyển từ màn hình của nhà thiết kế đồ họa sang thực tế của dây chuyền sản xuất đang vận hành đặt ra những hạn chế cơ học khắc nghiệt. Hiểu rõ cách thức vận chuyển nhãn mác và cách máy móc dán chúng chính là rào cản cuối cùng trên con đường dẫn đến thành công trong hoạt động sản xuất.
Giải mã các vị trí tháo cuộn nhãn (#1 – #8)
Khi bạn mua nhãn cuộn, chúng không được giao dưới dạng các tờ rời mà được cuộn chặt vào một lõi bìa cứng (thường có đường kính 3 inch). Hướng cụ thể của bản thiết kế khi được cuộn ra khỏi lõi này được gọi là Hướng giải tỏa căng thẳng. Ngành công nghiệp bao bì toàn cầu sử dụng một hệ thống số tiêu chuẩn từ Vị trí #1 đến Vị trí #8.
Thiết bị dán nhãn của quý vị là một hệ thống có cấu trúc cố định. Hệ thống này yêu cầu nhãn phải được nạp vào theo một hướng rất cụ thể. Đối với phần lớn các máy dán nhãn lon hình trụ, máy sẽ xoay lon theo phương thẳng đứng và quấn nhãn theo phương ngang. Điều này có nghĩa là quý vị máy dán nhãn tự động hoặc bán tự động về cơ bản đòi hỏi Vị trí #3 (Cạnh phải dẫn đầu) hoặc Vị trí #4 (Cạnh trái dẫn đầu).
Nếu người quản lý mua hàng không kiểm tra hướng dẫn sử dụng của máy dán nhãn và chấp nhận cài đặt mặc định của máy in (thường là Vị trí #1, Mép trên dẫn đầu), hậu quả sẽ rất thảm khốc. Dải nhãn sẽ được cấp vào vuông góc với cơ cấu cơ khí của máy. Việc sử dụng cuộn nhãn có chế độ "Top Edge Leading" trên máy quấn ngang sẽ khiến các cảm biến quang học bị kẹt ngay lập tức hoặc dẫn đến 100.000 lon bị dán nhãn hoàn toàn nghiêng sang một bên. Cách khắc phục duy nhất là dừng sản xuất và thuê một đội ngũ công nhân cuộn lại hàng dặm dải nhãn bằng tay.
Dung sai khi nạp cuộn cho máy dán nhãn bán tự động
Nhiều doanh nghiệp vừa và nhỏ (SME) bắt đầu quá trình đóng gói của mình bằng cách sử dụng các máy dán nhãn để bàn bán tự động, chẳng hạn như mẫu MT-30 rất phổ biến. Mặc dù tiết kiệm chi phí, nhưng những máy sử dụng cơ chế con lăn ma sát này có dung sai cơ học cực kỳ chặt chẽ và rất dễ bị ảnh hưởng bởi các lỗi nạp sản phẩm do con người gây ra.
Giới hạn độ căng khi chồng mép 0,25″: Trước đó, chúng ta đã xác định rằng độ chồng chéo 0,25″ (1/4″) là tiêu chuẩn tối đa cho phép. Lý do nằm ở các trục lăn của máy. Khi nhãn quấn quanh lon và chồng chéo lên chính nó, nó tạo ra một “vết gồ” vật lý cực nhỏ gồm hai lớp màng BOPP và chất kết dính. Nếu độ chồng lên của bạn vượt quá 0,25″—chẳng hạn, lên đến 0,5″—các trục lăn của máy dán sẽ kẹp chặt vùng có độ dày gấp đôi này quá lâu. Điều này tạo ra sự chênh lệch lực căng nghiêm trọng, khiến mép sau của nhãn bị xoắn xuống, dẫn đến hiện tượng xoắn ốc xấu xí (Ghi sai) hoặc các bọt khí lớn bị kẹt bên dưới lớp màng.
Ranh giới nguy hiểm của tiếng chuông: Chiều cao của nhãn phải được kiểm soát chặt chẽ để đảm bảo nằm trong phạm vi Tường thẳng của lon. Lon nhôm có phần “Chime” hoặc “Neck-down” — phần chuyển tiếp cong nơi thân lon thu hẹp ở nắp trên và phần vòm dưới. Bạn phải thiết kế một khoảng trống an toàn tối thiểu 0,125″ (1/8”) giữa mép trên/dưới của nhãn và điểm bắt đầu của đường cong kim loại. Nếu một con lăn bán tự động cố gắng ép nhãn BOPP phẳng và cứng vào phần chime cong, theo định luật vật lý, phần vật liệu dư thừa sẽ không có chỗ nào để đi. Nó sẽ ngay lập tức gấp lại, tạo ra một nếp nhăn vĩnh viễn, không thể khắc phục, làm mất hoàn toàn giá trị thẩm mỹ của sản phẩm.
Nâng cấp lên Hệ thống Tự động hóa Chính xác
Levapack Tập trung hoàn toàn vào việc cung cấp các giải pháp đóng hộp và đóng gói tự động, hiệu suất cao cho các doanh nghiệp vừa và nhỏ (SME) trên toàn cầu. Bằng cách thay thế các con lăn ma sát hoạt động không ổn định bằng công nghệ điều khiển servo tiên tiến và kỹ thuật chế tạo chính xác ở mức 2μm, các hệ thống dán nhãn và hàn miệng hộp tự động của chúng tôi loại bỏ hoàn toàn hiện tượng nhăn do con người gây ra cũng như sai lệch vị trí do chồng chéo.
Chúng tôi đảm bảo rằng từng lon sản phẩm lăn ra khỏi dây chuyền của quý vị đều mang đến cho người tiêu dùng một hình ảnh thương hiệu cao cấp và hoàn hảo. Hãy ngừng vật lộn với các sai số kỹ thuật của máy móc và bắt đầu mở rộng quy mô sản xuất.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL