
Bunu okuyorsanız, muhtemelen “teneke kutu dolum makinesi” aramasından “teneke kutu dolum hattı” aramasına geçtiniz. Bu terim değişikliği, düşünce biçimindeki bir dönüşümü işaret ediyor: Artık tek tek ekipmanlara odaklanmıyorsunuz. Bir sisteme odaklanıyorsunuz — boş teneke kutuları saatler boyunca bitmiş, sızdırmaz ve etiketlenmiş ürüne dönüştürecek, birbirine bağlı bir makine dizisine.
Ancak sorun şu: Çoğu kılavuz, bira ya da gazoz doldurduğunuzu varsayıyor. Protein tozu, kahve çekirdekleri, fıstık ezmesi veya oto boyası dolduruyorsanız, standart tavsiyeler geçerliliğini yitiriyor.
Bu kılavuz farklı bir yaklaşım benimsiyor. Ürününüzden — yani tenekeye aslında ne koyduğunuzdan — yola çıkarak ilerliyor. Kılavuzu bitirdiğinizde, ister gazlı su ister baharatlı fındık konserve ediyor olun, uygulayabileceğiniz bir karar çerçevesi elde etmiş olacaksınız.
Teneke Kutu Dolum Hattı Nedir? Temel Bileşenlerin Açıklaması
Teneke kutu dolum hattı, teneke kutuların tüm paketleme sürecini gerçekleştiren senkronize bir makine dizisidir: temizleme, doldurma, kapatma, sterilizasyon, etiketleme, kodlama ve paketleme. Zincirdeki her makine, kendinden önceki makineye bağlıdır. Bir istasyonun performansı düşerse, tüm hattın performansı düşer.
İşte tipik bir üretim hattında bulabileceğiniz temel bileşenler:
| Bileşen | Ne Yapar? | Bunu Atlarsanız Ne Olur? |
|---|---|---|
| Palet Çıkarıcı | Paletlerden boş tenekeleri konveyöre besler | Manuel yükleme, ilk dakikadan itibaren üretim hattında darboğazlara neden oluyor |
| Yıkama Makinesi / Temizleyici | Boş tenekelerden tozu ve parçacıkları temizler | Kontaminasyon riski; gıda güvenliği denetimlerinden geçememe |
| Filler | Her bir tenekeye tam olarak gerekli miktarda ürünü doldurur | Dolgu yok, çizgi yok — işte sistemin özü budur |
| Dikiş makinesi | Çift dikişle kapağı teneke kutuya sıkıca sabitler | Ürün birkaç gün içinde sızar, bozulur veya gazını kaybeder |
| Sterilizatör / Pastörizatör | Mikrobiyolojik stabilite sağlamak amacıyla dolgulu teneke kutulara ısıl işlem uygular | Asit içeriği düşük gıdalar, bira ve meyve suyu için zorunludur — bunu atlarsanız sorumluluk size aittir |
| Etiketleyici | Marka etiketlerini, içerik listelerini ve barkodları yapıştırır | Etiketsiz ürünler perakende olarak satılamaz |
| Yazılımcı | Üretim tarihini, parti numarasını ve son kullanma tarihini yazdırır | İzlenebilirlik imkânsız hale gelir; mevzuata uyulmaması |
| Paketleme Makinesi / Paletleme Makinesi | Kutuları kartonlara veya tepsilere gruplandırır ve paletler üzerine istifler | Manuel paketleme, otomasyonun sağladığı işgücü tasarrufunu ortadan kaldırır |
Bunu bir restoran mutfağındaki üretim hattı gibi düşünün: her istasyonun tek bir görevi vardır, her görev bir önceki istasyona bağlıdır ve tüm süreç en yavaş aşçının hızında ilerler. Teneke kutu dolum hattı da aynı şekilde çalışır — işte bu yüzden, kapama makineniz ayak uyduramıyorsa, dünyanın en hızlı dolum makinesini satın almanızın bir faydası olmaz.
Ürün Türünüz Neden Üretim Hattı Yapınızı Belirliyor?
Bu, çoğu konserve dolum hattı kılavuzunun atladığı bölümdür — ve en önemlisi de budur.
Ürününüzün fiziksel özellikleri, hangi dolum teknolojisine ihtiyacınız olduğunu, ekipmanınızın hangi malzemelerden üretilmesi gerektiğini ve azotla yıkama veya sıcaklık kontrolü gibi yardımcı sistemlere ihtiyacınız olup olmadığını belirler. Spesifikasyon aşamasında bu konuda yanlış bir karar verirseniz, üretim sahasında ne kadar ince ayar yaparsanız yapın sorunu çözemezsiniz.
Okumaya devam etmeden önce, ürününüzle ilgili iki soruyu yanıtlayın:
- Ürününüz akışkan mı (sıvı, macun) yoksa katı mı (toz, granül, katı parçalar)?
- Ürününüzde çözünmüş gaz var mı (karbonatlı içecekler, bira)?
Bu iki cevabın kesişim noktası, sizi aşağıdaki dört kategoriden birine yerleştirir. Her kategorinin kendine özgü ekipman mantığı vardır.
Sıvı Ürünler — İçecekler, Yağlar, Soslar ve Daha Fazlası
Sıvı dolumu yapıyorsanız, en geniş ekipman yelpazesine sahipsiniz — ve emtia seviyesinde fiyatlandırmaya giden en kolay yolu da bu. Yerçekimi dolum makineleri, gazsız su ve meyve sularını uygun maliyetle işler. İzobarik (karşı basınçlı) dolum makineleri, bira veya gazlı içeceklerinizdeki CO₂’yi içeride tutar. Volumetrik pistonlu dolum makineleri, yağlar, soslar ve şuruplarda ±1% hassasiyet sunar.
Profesyonelleri amatörlerden ayıran bir ayrıntı: çözünmüş oksijen yönetimi. Bira için, dolum sırasında oksijen alımının milyarda 50 parçadan az olması istenir. Bu eşiğin üzerine çıkıldığında, raf ömrü aylardan haftalara düşer. Sıcak dolumlu meyve suları ve çaylar için (genellikle 85–92 °C), dolum vanaları ve tankları sürekli yüksek sıcaklıkta çalışmaya uygun olmalıdır — burada 316 paslanmaz çelik standarttır, isteğe bağlı değildir.
İçecek üreticileri için risk, gereğinden fazla satın almaktır. Günde 2.000 kutu üreten bir butik bira fabrikasının 200 CPM kapasiteli izobarik hatta ihtiyacı yoktur. Hızın gerçeklere uygun hale getirilmesi konusuna ilişkin daha fazla bilgi, aşağıdaki seçim çerçevesine yer almaktadır.
Toz Ürünler — Protein Tozu, Süt Tozu, Baharatlar ve Besin Takviyeleri
Toz doldurma işlemi, genel teneke kutu dolum hattı tavsiyelerinin çoğunun geçerliliğini yitirdiği noktadır. Sıvılardan farklı olarak, tozlar öngörülebilir bir şekilde akmaz. Titreşime maruz kaldıklarında yoğunlukları değişir. Toz oluştururlar. Nemle birleşerek topaklanırlar. Ayrıca müşterileriniz, içinden bir kaşık aldıklarında 2 gramlık eksikliği hemen fark ederler.
En çok kullanılan çözüm, burgu dolum cihazıdır: bir haznenin dibinde bulunan ve bir servo motorla tahrik edilen, hassas işlenmiş bir Arşimet vidası. Vidanın her bir dönüşü, belirli bir hacimde toz dağıtır. Doğruluk, tozun kıvamına bağlıdır — toz şeker gibi serbest akışlı tozlar ±1% hassasiyetine ulaşabilirken, yapışkan protein karışımları hazne çalkalanmadığında ±2%'ye sapma gösterebilir.
100 mikrondan küçük ince tozlar için vakumlu dolum rekabetçi bir seçenek haline gelir: Ürünü itmek yerine vakumla teneke kutunun içine çeker, bu da toz bulutlarının oluşumunu azaltır. Hangi teknolojiyi seçerseniz seçin, azotla yıkama işlemini planlayın. Dolumdan sonra teneke kutunun üst boşluğunun azotla yıkanması, kalan oksijen seviyesini 3%’nin altına indirir, böylece oksidasyonu önler ve raf ömrünü uzatır — bu, süt tozu, bebek maması ve kaliteli kahve için vazgeçilmez bir gerekliliktir.
Katı ve Granül Ürünler — Kuruyemişler, Atıştırmalıklar, Kahve Çekirdekleri, Şekerlemeler ve Kuru Evcil Hayvan Maması
Burada “doldurmak” fiili yanıltıcıdır. Aslında doldurmuş olmuyorsunuz — tartıyorsunuz ve ardından tarttığınız miktarı kutuya atıyorsunuz.
Altın standart, çok başlı tartıdır. Daire şeklinde düzenlenmiş 10 ila 14 adet ayrı tartım haznesini hayal edin. Ürün, titreşimli bir dağıtım konisi aracılığıyla üstten girer. Her hazne rastgele bir porsiyon alır, bunu bağımsız olarak tartar ve verileri merkezi bir bilgisayara aktarır. Bilgisayar, 3–5 haznenin tüm olası kombinasyonlarını tarar ve toplam ağırlığı hedef değere en yakın olan seti seçer — tüm bu işlem bir milisaniyeden daha kısa sürede gerçekleşir.
Fındık veya kahve çekirdekleri için kullanılan 10 başlıklı bir tartı makinesi, dakikada 30–60 kutu hızında ±0,5–1,5 gram hassasiyet sunar. 14 başlıklı bir ünite ise 70–90 CPM hıza ulaşır ve daha da sıkı dağılımlar sağlar. Bu hız, paralel çalışmadan kaynaklanır: Aynı anda tartım yapan 10 hazne, sırayla tartım yapan tek bir hazneyi her seferinde geride bırakır.
Bir uyarı: Patates cipsi veya biscotti gibi kırılgan ürünler, 30 santimetreden daha yüksek bir yerden düşürülürse kırılır. Ürününüz ufalanıyorsa, düşme yüksekliğinin azaltıldığı konfigürasyonlar ve yastıklı alım hunileri talep edin.
Macun ve Yoğun Kıvamlı Ürünler — Fıstık Ezmesi, Reçel, Konserve Et ve Yoğun Soslar
Macunlar aldatıcı bir şekilde basit görünür — “sadece biraz daha kalın bir sıvı” — ancak yetersiz donanımı diğer hiçbir kategoriden daha sert bir şekilde cezalandırırlar.
Asıl zorluk akış direncidir. Oda sıcaklığında fıstık ezmesinin viskozitesi 100.000 santipoise’i aşar; bu, sudan yaklaşık 100.000 kat daha yoğundur. Bunu standart bir dolum vanasından geçirmek, bir milkshake’i kahve karıştırıcısıyla içmeye çalışmak gibidir. Pozitif deplasmanlı pompalı bir pistonlu dolum makinesine ihtiyacınız vardır ve dolum nozülünün çapı, üründeki herhangi bir katı parçacığın çapının en az üç katı olmalıdır — aksi takdirde, reçel hattınızdaki bir çilek parçası 45 dakikalık bir durmaya neden olur.
Ürün sıcak dolum yöntemiyle dolduruluyorsa — 85 °C’de konserve et, sıcak dolum soslar — piston grubu, sızdırmazlık bütünlüğünü kaybetmeden termal genleşmeyi karşılayabilmelidir. Ürün soğudukça katılaşıyorsa (çikolata, yağlar, mumlar), partiler arasında akışını sağlamak için ısıtmalı hazneler ve ceketli borulara ihtiyaç duyulur.
Tam Kutu Dolum Hattı İş Akışı — Aşamalar Halinde
Süreci anlamak, zayıf halkaları pahalı hatalara dönüşmeden önce tespit etmenize yardımcı olur. İşte bu süreç ve daha da önemlisi, her bir geçişin neden önemli olduğu.

Paletten indirme → Durulama. Boş teneke kutular paletler üzerinde istiflenmiş olarak gelir. Palet çözücü, bunları konveyöre aktarır. Durulama işlemini atlamayın: Yepyeni teneke kutularda bile üretim tozu bulunur. İyonize hava ile durulama, su kullanmadan partikülleri giderir; suyla durulama ise gıda sınıfı üretim hatları için bir hijyen katmanı sağlar.
Durulama → Doldurma. Yeniden kirlenmeyi önlemek için bu aralık kısa olmalıdır — ideal olarak 30 saniyenin altında. Bu istasyonlar arasındaki konveyör hızı, tüm hattın temel hızını belirler.
Doldurma → Kapama. Üretim hattındaki en kritik aşama. Gazlı içeceklerde, doldurma vanasının kapanmasından kapak kapatma makinesinin kapağı kilitlemesine kadar geçen süre 3–5 saniyedir. Bu süre uzarsa CO₂ kaçar, köpük oluşur ve dolum seviyeleri değişir. Gazsız ürünlerde aciliyet daha az olsa da oksijen girişi yine de bir sorundur — kutunun açık kalma süresini en aza indirin.
Dikiş → Sterilizasyon. Her ürünün dolum sonrası sterilizasyona ihtiyacı yoktur. Bira ve meyve suyu genellikle bir tünel pastörizatörden geçirilir (60–70 °C’de kontrollü su püskürtme bölgeleri). Düşük asitli konserve gıdalar (et, sebze) ise 121 °C’de retort sterilizasyonu gerektirir. Ürününüzün buna ihtiyacı yoksa, bu istasyon üretim hattınızdan çıkarılır.
Sterilizasyon → Etiketleme → Kodlama. Kutu sızdırmaz hale getirilip sabitlendiğinde, kimlik bilgileri eklenir: marka etiketi, parti kodu, üretim tarihi, son kullanma tarihi. Mürekkep püskürtme yöntemi uygun maliyetli ve esnektir; lazer yöntemi ise kalıcıdır ve az bakım gerektirir.
Kodlama → Paketleme → Paletleme. Üretim hattı sonu otomasyonu: Teneke kutular kartonlara veya shrink ambalajlı tepsilere gruplandırılır, ardından paletler üzerine istiflenir. Saatte 20 adet (CPM) altındaki hatlarda manuel paketleme hâlâ ekonomik açıdan mantıklı olabilir. Bu rakamın üzerinde ise otomasyon, işgücü tasarrufu sayesinde kendini amorti eder.
Önemli nokta: İstasyonlar arasındaki her “boşluk”, potansiyel bir arıza noktasıdır. Bir hattı değerlendirirken, tedarikçiye sadece tek tek makinelerin teknik özelliklerini değil, aktarım süreleri ve birikim durumunu da sorun.
Teneke Kutu Dolum Teknolojileri — Ürüne Uygun Yöntem Seçimi
Tüm dolum teknolojileri aynı sorunu çözer — bir kutuya X miktarda ürün koymak — ancak bunu temelde farklı ölçüm ilkeleriyle gerçekleştirirler. Bu ilkeyi anladığınızda, teknik özellik tabloları karşısında bir daha asla kafanız karışmayacaktır.
Bu dört teknoloji grubu, ölçtükleri değerlere göre sınıflandırılır: hacim, ağırlık veya basınç.
Hacimsel ve Pistonlu Dolum — Sıvılar, Macunlar ve Kremler İçin En Güvenilir Çözümler
Hacimsel dolum makineleri, her döngüde sabit bir hacimde dolum yapar. Akış ölçerli modeller (manyetik, Coriolis veya türbin tipi), su, süt ve meyve suyu gibi ince sıvılar için en uygun sonuçları verir ve yüksek hızda ±0,5% doğruluk sağlar. Pistonlu dolum makineleri ise 100.000 sentipoise ve üzeri viskoziteli soslar, kremalar, jeller ve macunlar gibi daha yoğun ürünlerin dolumunu gerçekleştirir.

Bakım açısından en önemli fark şudur: Akış ölçer sistemleri CIP (Yerinde Temizleme) işlemine uygundur; yani, parçaları sökmeden yerinde temizleme döngülerini çalıştırabilirsiniz. Pistonlu dolum makinelerinde ise kapsamlı bir temizlik için genellikle kısmi sökme işlemi gerekir; bu da ürün değiştirme süresine 15–30 dakika ekler. Ürünleri sık sık değiştiriyorsanız, bunu planlamanızda dikkate alın.
Helezonlu Doldurma — Tozlar ve İnce Granüller için Hassas Dozajlama
Helezonlu doldurucu, bir hazne içindeki servo tahrikli bir helezondur. Servo, helezonu belirli sayıda tur döndürür; her bir dönüş, bilinen bir toz hacmini taşır. Doğruluk aralığı, serbest akışlı tozlar için ±1–2% olup, yapışkan veya higroskopik ürünlerde bu aralık genişler.
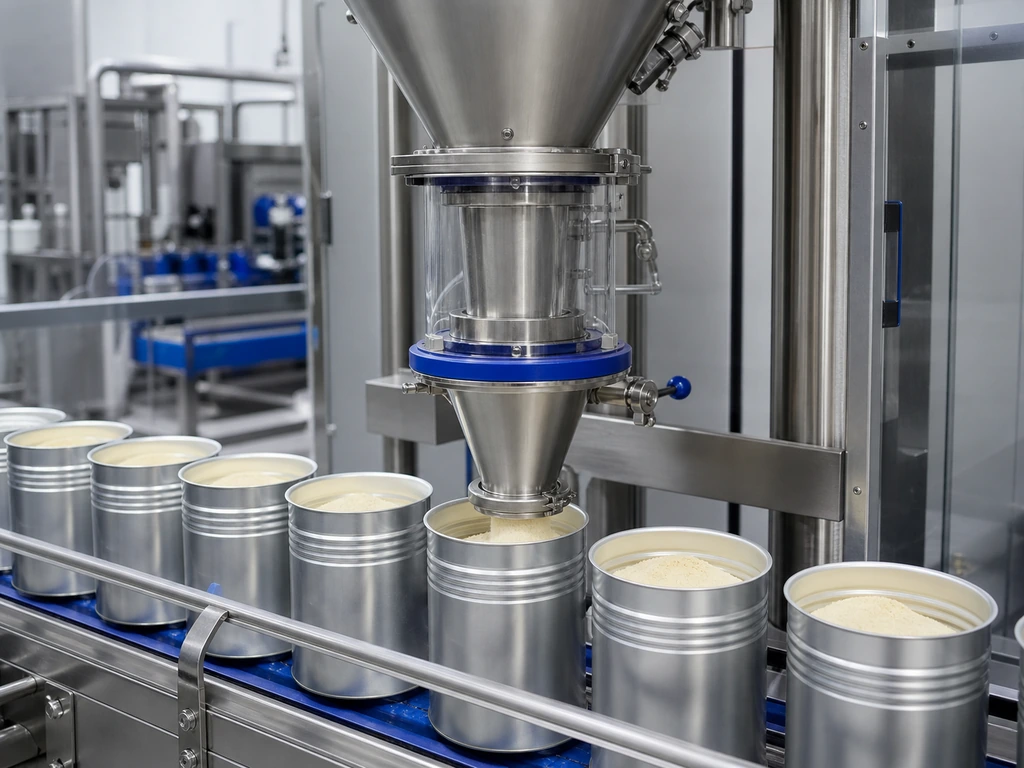
En yaygın arıza türü, toz yoğunluğundaki tutarsızlıktır. Depolama sırasında tozunuz çökerse, aynı vida dönüşüyle bir partinin başında sonuna göre daha fazla kütle dağıtılır. Çözüm: Hazne içinde mekanik karıştırma yapmak ya da vida dönüşlerini teneke kutu bazında ayarlayan net ağırlık kontrol terazisi geri besleme döngüsüne geçmek.
Toz kontrolü isteğe bağlı bir konu değildir — bu, bir güvenlik ve hijyen gerekliliğidir. Kapalı hazneler, vakumlu toz emme bağlantı noktaları ve elektrik panellerinde IP65 veya daha yüksek koruma derecesi olup olmadığına dikkat edin.
Çok Başlıklı Tartım — Katı Maddeler ve Granüller için Yüksek Hızlı Hassasiyet
Yukarıdaki katı ürünler bölümünde ele alınmış olsa da, bir kez daha vurgulanması gereken bir nokta var: Çok başlı tartı makinesinin asıl avantajı hız değil, esnekliğidir. 50 gram kaju fıstığı dağıtan aynı 10 başlı tartı makinesi, dokunmatik ekrandaki bir tarif değişikliğiyle 500 gram kahve çekirdeğine geçebilir. Mekanik ayar gerektirmez, parça değişimi gerekmez.
Bunun karşılığında: yükseklik. Çok başlıklı tartılar doldurma istasyonunun üzerine yerleştirilir ve 2–3 metrelik dikey boşluk gerektirir. Sipariş vermeden önce tavanınızın yüksekliğini ölçün.
Karşı Basınç ve İzobarik Dolum — Karbonatlamayı Olması Gereken Yerde Tutmak
Karşı basınçlı dolum yöntemi yalnızca gazlı içecekler için geçerlidir. İşlem şu şekilde gerçekleşir: Teneke kutu dolum vanasına girer ve hazne, ürün tankındaki basınca uyacak şekilde CO₂ ile basınçlandırılır. Dolum vanası açılır ve sıvı yerçekimi etkisiyle içeri akarken, gaz ise geri dönüş borusundan dışarı verilir. Vana kapanır ve fışkırmayı önlemek için basınç kademeli olarak boşaltılır. Teneke kutu, kapak kapatma makinesine doğru ilerler.
Fizik kuralları acımasızdır. 4 °C’deki bira CO₂’yi tutar; 10 °C’deki bira ise köpürür. Çok hızlı doldurursanız → köpük oluşur. Basıncı çok hızlı boşaltırsanız → köpük oluşur. Kapak takmadan önce çok uzun süre beklerseniz → köpük ve oksijen oluşur. Bira için iyi ayarlanmış bir karşı basınç hattı, çözünmüş oksijen alımını milyarda 20 parçanın altında tutar. Kötü ayarlanmış bir hat ise yarısı dolu teneke kutular ve oksitlenmiş bira ile sonuçlanır.
Hız aralıkları, tüm teknolojiler arasında en geniş olanıdır: küçük bir zanaat üretim hattında 50 CPM’den, küresel bir bira fabrikasında 2.000 CPM’nin üzerine kadar uzanır. 500 CPM’nin üzerinde azalan verim yasası şiddetle devreye girer — hızdaki artışlar, katlanarak artan sermaye maliyetleriyle birlikte gelir.
±0,5–11 TP3T doğruluğu
5–2.000+ CPM
±1–21 TP3T doğruluğu
20–60 CPM
±0,5–1,5 g hassasiyet
30–90 CPM
±1–21 TP3T doğruluğu
15–40 CPM
Kritik Kalite Faktörleri — Malzemeler, Dikişler ve Sertifikalar
Ürününüzü bir dolum teknolojisiyle eşleştirdikten sonra, dikkatinizi üretim kalitesine yöneltin. On yıl boyunca güvenilir bir şekilde çalışan bir makineyi, ikinci yılında bakım açısından baş ağrısına dönüşen bir makineden ayıran şey işte budur.
Malzemeler. Gıda ile temas eden yüzeyler için standart, 304 paslanmaz çeliktir — % krom, %8% nikel; normal koşullar altında korozyona dayanıklıdır. Ürününüz asidik (domates sosu, narenciye suyu) veya tuzlu (konserve balık, salamura sebzeler) ise, 316 paslanmaz çeliğe geçin. 316 paslanmaz çeliğindeki 2–3% molibden içeriği, 304 paslanmaz çeliğin sağlayamadığı bir klorür direnci sunar. Gıda ile temas etmeyen yapısal çerçeveler en az 1,5–2 mm kalınlığında çelikten yapılmalıdır — daha ince kalınlık titreşimi iletir ve yataklar ile contaların aşınmasını hızlandırır.
Kritik elektrikli bileşenlerde marka seçimi önemlidir. Siemens, Schneider, Omron, SMC ve Mitsubishi bileşenleri, dünya çapında temin edilebilirlik ve servis ağlarına sahiptir. Jenerik alternatifler başlangıçta işe yarayabilir, ancak acilen bir yedek sürücüye veya PLC modülüne ihtiyaç duyduğunuzda sorun yaratabilir.
Dikiş kalitesi. Çift dikiş, ürününüz ile dış dünya arasında duran tek engeldir. Düzgün bir çift dikiş, teneke kutu gövdesinin flanşı ile kapağın kıvrımını beş metal katman halinde birbirine kenetler. Önemli denetim parametreleri: gövde kancasının uzunluğu, kapak kancasının uzunluğu, üst üste binme (standart teneke kutular için hedef ≥1,0 mm) ve dikiş kalınlığıdır. Devreye alma sırasında, ilk 100 teneke kutu için her 15 dakikada bir, ardından üretim başlangıcında ve üretim sırasında her 4 saatte bir dikiş sökme denetimleri yapılmasını ısrarla talep edin. Çevrimiçi dikiş izleme sistemleri gerçek zamanlı bir güvenlik ağı sağlar, ancak fiziksel sökme denetimlerinin yerini almaz.
Sertifikalar.
- ISO 9001 Üreticinin belgelenmiş bir kalite yönetim sistemine sahip olduğunu teyit eder. Bu, değerlendirmeniz gereken herhangi bir tedarikçi için asgari şarttır.
- CE işareti Avrupa Ekonomik Alanı’na satılan ekipmanlar için yasal bir zorunluluktur. Bu, AB sağlık, güvenlik ve çevre direktiflerine uygunluğu gösterir.
- CSA sertifikası Kanada ve ABD elektrik güvenliği standartlarına uygunluğu gösterir — ürününüzün satış yeri Kuzey Amerika ise bu husus önemlidir.
- FDA 21 CFR Bölüm 117 (Gıdalar için Güncel İyi Üretim Uygulamaları) ABD’ye ihraç edilecek gıdaların üretiminde kullanılan ekipmanlara ilişkin gereklilikleri belirler: gıda ile temas eden yüzeyler temizlenebilir, toksik olmayan ve korozyona dayanıklı olmalıdır.
CE, ISO ve CSA sertifikalarına sahip olan ve 304/316 paslanmaz çelik ile Siemens veya Omron elektrikli bileşenlerini bir arada kullanan bir üretici, pazarın en alt kademesini eleyen bir doğrulama eşiğini aşmıştır. Örneğin, Levapack gibi bir tedarikçi, kalite sayfasında ISO, CE, CSA ve RoHS sertifikalarını yayınlar ve tek tek makine özelliklerinden eksiksiz anahtar teslimi hat tasarımına kadar tam yapı özelleştirme imkanı sunar; bu iki unsur, ciddi üreticileri sadece bir web sitesine sahip ticaret şirketlerinden ayıran belirleyicilerdir. Karar vermeden önce sertifikaların taranmış kopyalarını isteyin ve sertifika numaralarını veren kurumun kamuya açık veritabanında kontrol edin. Meşru bir üretici bunları dakikalar içinde sağlayacaktır; tereddüt ise bir tehlike işaretidir.
Sevkiyat öncesi doğrulama kontrol listesi:
- Malzeme sertifikaları: Ürünle temas eden tüm parçalar için paslanmaz çelik kalite belgeleri
- Fabrika test videosu: Ayar yapılmaksızın arka arkaya en az 100 teneke kutu doldurulup kenarları kapatıldı
- Dayanıklılık testi: 48 saatlik yüksüz çalışma, plansız durma sayısı sıfır
- Dikiş denetimi: Test çalışması sırasında 15 dakikalık aralıklarla hazırlanan söküm raporları
Doğru Teneke Kutu Dolum Hattını Seçme — Pratik Bir Karar Alma Çerçevesi
Ürün türünüzü biliyorsunuz. Dolum teknolojilerini biliyorsunuz. Kalitenin neye benzediğini biliyorsunuz. Şimdi asıl soru şu: Tüm bu bilgileri, pişman olmayacağınız bir satın alma kararına nasıl dönüştüreceksiniz?
Cevap, dört aşamalı bir eleme sürecidir. Her aşamada, gerçekliğinize uymayan seçenekler elenir.
1. Adım — Hat Hızını Üretim Koşullarınıza Uyum Sağlayın
Ekipman alımında en sık yapılan hata, ihtiyaç duyulan hızın fazla tahmin edilmesidir. Tedarikçiler maksimum CPM değerini belirtir; sizin ihtiyacınız ise 8 saatlik bir vardiya boyunca sürdürülebilir CPM değeridir.
Basit bir hesaplamayla başlayalım:
Günlük üretim hedefi ÷ fiili çalışma saatleri ÷ 60 = hedef CPM
“Etkin çalışma süresi” konusu, çoğu alıcının yanıldığı noktadır. 8 saatlik bir vardiya, 8 saatlik üretim anlamına gelmez. Molaları, makine değiştirme sürelerini, temizlik süresini ve kısa kesintileri bu süreden çıkarın. Gerçekçi etkin süre: vardiya başına 6–6,5 saat. Vardiya sırasında ürün değiştiriyorsanız, bu süreden 15–20% daha çıkarın.
Ardından bir başlangıç indirimi uygulayın: Yeni bir hat, ilk 3–6 aylık dönemde, ekibiniz işleyişini öğrenirken genellikle nominal hızının –70’ine ulaşır. 1. ay için değil, 12. ay için satın alın.
Kabaca bir beden seçimi kılavuzu olarak:
| Günlük Üretiminiz | Önerilen Oltalama Sınıfı | Tipik Hız | Yaklaşık Yatırım Tutarı |
|---|---|---|---|
| < 3.000 kutu | Yarı otomatik (2–3 bağımsız makine) | 5–15 CPM | $8.000–$25.000 |
| 3.000–10.000 kutu | Küçük otomatik üretim hattı (4–5 makine birbirine bağlı) | 15–40 CPM | $25.000–$60.000 |
| 10.000–50.000 kutu | Orta ölçekli otomatik üretim hattı (6–8 makine) | 40–100 CPM | $60.000–$150.000 |
| > 50.000 kutu | Tam anahtar teslimi üretim hattı (10'dan fazla makine, merkezi kontrol) | 100–2.000+ CPM | $150.000–$500.000+ |
2. Adım — Otomasyon Düzeyinizi Dikkatli Bir Şekilde Seçin
Otomasyon bir amaç değildir. İşgücü maliyetlerine, tutarlılık gereksinimlerine ve ölçeğe verilen bir yanıttır.
Yarı otomatik Bu, makinenin temel görevi (doldurma, kapama) yerine getirdiği, ancak tenekelerin yüklenmesi ve boşaltılmasının bir kişi tarafından yapıldığı anlamına gelir. En uygun olduğu durumlar: günlük üretim hacminin 3.000 teneke altında olması, sık ürün değişimi ve saat başına $5’in altındaki işçilik maliyetleri. Dünyadaki fındık ve baharat paketleyicilerinin yarısı, yarı otomatik sistemlerle kârlı bir şekilde çalışmaktadır.
Tam otomatik, bağımsız çalışma Bu, makinenin malzeme besleme ve çıkarma işlemlerini otomatik olarak gerçekleştirdiği, ancak tenekeleri istasyonlar arasında manuel olarak taşımanız gerektiği anlamına gelir. En uygun kullanım alanı: Günlük 3.000–20.000 teneke hacmine sahip, istasyon sayısını kademeli olarak artırmak isteyen büyüyen işletmeler.
Tamamen anahtar teslimi üretim hattı Bu, tek bir konveyörün palet açma makinesinden paletleme makinesine kadar tüm süreci birbirine bağladığı anlamına gelir. En uygun olduğu durumlar: günlük 20.000 kutu üzerindeki üretim hacimleri, sabit ürün karışımı, saat başına $15’in üzerindeki işçilik maliyetleri. Yatırım maliyeti, bağımsız makinelere kıyasla 3–5 kat daha yüksektir, ancak işçilik tasarrufu kalıcıdır.
Geçiş stratejisi: İki veya üç adet tam otomatik bağımsız makineyle (dolum makinesi + kapama makinesi + etiketleme makinesi) başlayın, zeminde bağlantı konveyörü için yer ayırın ve üretim hacmi gerektirdiğinde durulama makinesi, palet açma makinesi ve kodlama makinesini ekleyin. Çoğu orta ölçekli gıda üreticisi, ilk günden itibaren aşırı yük altına girmeden tam üretim hatlarına bu şekilde geçmektedir.
- 2–3 adet bağımsız makine
- Manuel yükleme/boşaltma
- Günlük: < 3.000 kutu
- 4–5 adet birbirine bağlı makine
- Otomatik besleme/çıkış
- Günlük: 3.000–20.000 kutu
- 10'dan fazla makine, merkezi kontrol
- Tek bir konveyör, baştan sona
- Günlük: > 20.000 kutu
3. Adım — Ödeme Yapmadan Önce Üretim Kalitesini ve Uygunluğu Kontrol Edin
Uzaktan satın alma — özellikle sınır ötesi alımlar — her türlü riski artırır. Fabrika fotoğrafları harika görünüyor. Teknik özellikler listesi tüm kriterleri karşılıyor. Uçak bileti olmadan bunu nasıl doğrulayabilirsiniz?
Uzaktan yapabileceğiniz beş kontrol:
- Hammadde belgesi. Paslanmaz çelik fabrikasının, kalite derecesini (304 veya 316) ve kalınlığı gösteren sertifikalarını isteyin. Elektrikli bileşenlerin marka listesini, tedarikçi faturalarıyla birlikte isteyin — sadece broşürdeki bir logoyla yetinmeyin.
- Deneme çalışması videosu. Gerçek makinenizin (veya aynı modelin) en az 100 kutuyu arka arkaya işlediği, düzenlenmemiş bir video talep edin. Şu noktalara dikkat edin: tutarlı dolum seviyeleri, kapak düşmesi olmaması, istasyonlar arasında sorunsuz kutu aktarımı ve sesli işaretler — gıcırtı veya tıkırtı sesleri erken uyarı işaretleridir.
- Kalite kontrol belgeleri. Fabrikanın mal kabul kontrol listesi, üretim süreci kontrol kaydı ve nihai test raporu şablonlarının boş birer kopyasını isteyin. Şablonlar yetersizse veya hiç yoksa, süreç de yetersizdir ya da hiç yoktur.
- Sertifika doğrulaması. Verilen sertifika numaralarını alın ve bunları sertifika veren kurumun web sitesinde arayın. ISO sertifikaları, sertifikayı veren kayıt kuruluşunun çevrimiçi veritabanında doğrulanabilir. CE sertifikalarında belirli bir direktife (makineler için 2006/42/EC) atıfta bulunulmalıdır. Numaralar doğrulanamıyorsa, bu üründen uzak durun.
- Örnek testleri. Gerçek ürününüzden bir parti ve gerçek teneke kutularınızı üreticiye gönderin. Onlardan bir deneme dolumu yapmalarını ve doldurulmuş teneke kutuları size geri göndermelerini isteyin. Dolum tutarlılığını, dikiş bütünlüğünü ve etiket yerleşimini inceleyin. Bu, bir test sürüşüne en yakın deneyimdir — ve maliyeti, tek bir hatanın maliyetinin çok küçük bir kısmıdır.
Bir tedarikçi bu beş maddeden herhangi birinde kaçamak cevaplar veriyorsa — “tedarikçi faturalarını paylaşamayız”, “test videolarımız gizlidir”, “itibarımıza güvenin” — bu bir pazarlık taktiği değil, bir tehlike işaretidir.
4. Adım — Her Şeyi Ortaya Çıkaran Sorularla Tedarikçinizi İnceleyin
Bir tedarikçinin altı soruya verdiği yanıtlar, herhangi bir broşürden çok daha fazla bilgi verecektir. Her soru, teknik özellik tablolarında yer almayan bir hususu ele almaktadır.
“Sektörümüzdeki bir müşterinin iletişim bilgilerini paylaşabilir misiniz?”
İyi bir cevap, gerçek bir şirketin adını belirtir, ürün yelpazesini açıklar ve referans olarak bir irtibat numarası sunar. Zayıf bir cevap ise ayrıntılara girmeden sadece ülkeyi belirtir (“ABD’de çok sayıda müşterimiz var”). Doğrulanabilir referanslar, makine alımında en güçlü göstergedir.
“Satış sonrası hizmetlerdeki yanıt süreniz nedir — özellikle saat cinsinden?”
İyi bir cevap, somut bir rakam içerir: “4 saat içinde uzaktan teşhis, 48 saat içinde sahaya mühendis gönderimi.” Zayıf bir cevap ise, herhangi bir ölçüt belirtmeden “her zaman hizmetinizdeyiz” der.
“Elektrik panonuzda hangi markalar var? Panonun açık halinin bir fotoğrafını gönderebilir misiniz?”
Doğru bir cevapta Siemens, Schneider, Omron, Mitsubishi ve Delta isimleri geçmeli ve fotoğraf da gönderilmelidir. Yetersiz bir cevapta ise genel olarak “uluslararası tanınmış markalar” denir.
“Kurulum ve eğitimi kim üstleniyor — bu hizmetler pakete dahil mi yoksa ek ücret mi?”
İyi bir teklif, temel fiyat teklifinde yerinde kurulum denetimini ve operatör eğitimini içerir. Zayıf bir teklif ise bunları isteğe bağlı kalemler olarak bir araya getirir ve bu da nihai fiyatı şişirir.
“İlk yıl için hangi yedek parçaları stoklamamızı önerirsiniz ve bunları uluslararası olarak nasıl gönderiyorsunuz?”
İyi bir cevap, parça numaraları ve ülkenize yönelik tipik DHL/FedEx nakliye sürelerini içeren bir tavsiye edilen yedek parça listesi sunar. Zayıf bir cevap ise “ihtiyacınız olduğunda gönderim yapabiliriz” şeklindedir.”
“Garantiniz tam olarak neleri kapsıyor ve bir hasar talebini nasıl ele alıyorsunuz?”
İyi bir cevap: 12 ay (en az), parça ve uzaktan destek kapsamı, vaka numarası takibi ile net bir talep süreci. Daha iyisi: Yıllık bakım dahil 16–24 ay.
Altı sorunun hepsine somut ayrıntılarla yanıt veren tedarikçinin saklayacak hiçbir şeyi yoktur. Üç veya daha fazla soruda kaçamak yanıtlar veren tedarikçinin ise saklayacak çok şeyi vardır.
Bir Konserve Dolum Hattının Maliyeti Nedir? Gerçek Fiyat Aralıkları ve Yatırım Getirisi Faktörleri
Dolum hatlarının sabit bir fiyatı olmayabilir. Maliyet, dolum teknolojisine, otomasyon düzeyine, istasyon sayısına, kap boyut aralığına ve üretim kalitesine bağlıdır. Ancak, gerçek piyasa aralıklarını temel alarak bütçenizi belirleyebilirsiniz.
| Hat Sınıfı | Tipik Yapılandırma | Fiyat Aralığı (FOB Çin) | Uygun |
|---|---|---|---|
| Giriş seviyesi yarı otomatik | Dolum makinesi + kapama makinesi (2 ayrı ünite) | $8.000–$25.000 | Girişim şirketleri, < 3.000 kutu/gün |
| Küçük otomobil serisi | Yıkama makinesi → dolum makinesi → kapama makinesi → etiketleme makinesi (4–5 adet birbirine bağlı ünite) | $25.000–$60.000 | Büyüyen KOBİ’ler, 3.000–10.000 kutu/gün |
| Orta ölçekli otomobil üretim hattı | Palet Çıkarıcı → Yıkama Makinesi → Dolum Makinesi → Kapama Makinesi → Sterilizatör → Etiketleme Makinesi → Kodlama Makinesi (6–8 adet) | $60.000–$150.000 | Köklü üreticiler, günde 10.000–50.000 kutu |
| Büyük ölçekli anahtar teslimi üretim hattı | Tam süreç + paletleme makinesi + SCADA kontrolü (10+ ünite) | $150.000–$500.000+ | Yüksek kapasiteli tesisler, > 50.000 kutu/gün |
Şimdi de yatırım getirisi (ROI) sorusu: buna değer mi?
Hesaplaması çok basit. Eğer $30.000 kapasiteli küçük bir otomatik üretim hattı, her biri ayda $600 kazanan iki paketleme işçisinin yerine geçerse, bu yıllık $14.400 tutarında işgücü tasarrufu anlamına gelir. Buna daha yüksek üretim hacmi, daha az kusurlu ürün ve tutarlı dolum seviyelerinin sağladığı değeri de ekleyin — bu hat, 18–24 ay içinde kendini amorti eder. Bundan sonra doldurduğu her teneke kutu, kâr marjında net bir artış anlamına gelir.
Bir teneke kutu dolum hattı bir gider değildir. Bu, asla hastalık izni almayan, asla dolum hatası yapmayan ve fazla mesai yapmadan çift vardiya çalışan bir çalışandır. Bu yatırımı bu şekilde değerlendirin; sonuçlar kendiliğinden ortaya çıkacaktır.
Kutu dolum hattı tedarikçilerini değerlendiriyorsanız ve belirli bir konfigürasyonun ürününüze ve üretim hedeflerinize nasıl uyum sağlayacağını görüşmek istiyorsanız, Levapack’in mühendislik ekibi size herhangi bir yükümlülük getirmeyen bir danışmanlık hizmeti sunmaktadır. İletişim sayfası aracılığıyla ürün bilgilerinizi ve günlük üretim hacmi hedefinizi belirterek bizimle iletişime geçin.
Kaynakça
- ABD Gıda ve İlaç İdaresi. “Gıda ve Besin Takviyeleri için Güncel İyi Üretim Uygulamaları (CGMP’ler).” 2024. fda.gov
- Elektronik Federal Yönetmelikler Kodunda. “21 CFR Bölüm 110—İnsan Gıdalarının Üretimi, Paketlenmesi veya Depolanmasında Güncel İyi Üretim Uygulamaları.” ecfr.gov
- AZoM. “Gıda Sınıfı Paslanmaz Çelik: 304 ve 316 Karşılaştırması.” 2025. azom.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL