
İlk parti tezgâhta gayet iyi görünüyordu: kırk adet plastik fıstık ezmesi kavanozu, kapakları elle sıkılmış, etiketleri düzgünce yapıştırılmış. İki gün sonra, nakliye kutusu bambaşka bir tablo ortaya koydu. Bir kapağın gevşemiş olduğu, yağın kavanozun duvarından aşağı sızdığı ve tüm siparişin paketin içi gibi koktuğu ortaya çıktı. Tarifte bir sorun yoktu. Aslında kavanoz hiçbir zaman tam olarak sızdırmaz hale getirilmemişti.
Bu kılavuz, “kapak kapalı” ile “kavanoz sızdırmaz hale getirilmiş” ifadeleri arasındaki boşluğu doldurmaktadır. Kılavuz, konuyu baştan sona ele almaktadır: plastik bir kavanozu yapısal olarak kapalı tutan unsurlar nelerdir, her bir sızdırmazlık yöntemi gerçekte nasıl işler ve ne zaman başarısız olur, elle sızdırmazlık sağlamanın ne zaman yetersiz kaldığı, hangi ekipman özelliklerinin önemli olduğu ve tüm bu süreci nasıl doğrulayıp maliyetini hesaplayabileceğiniz.
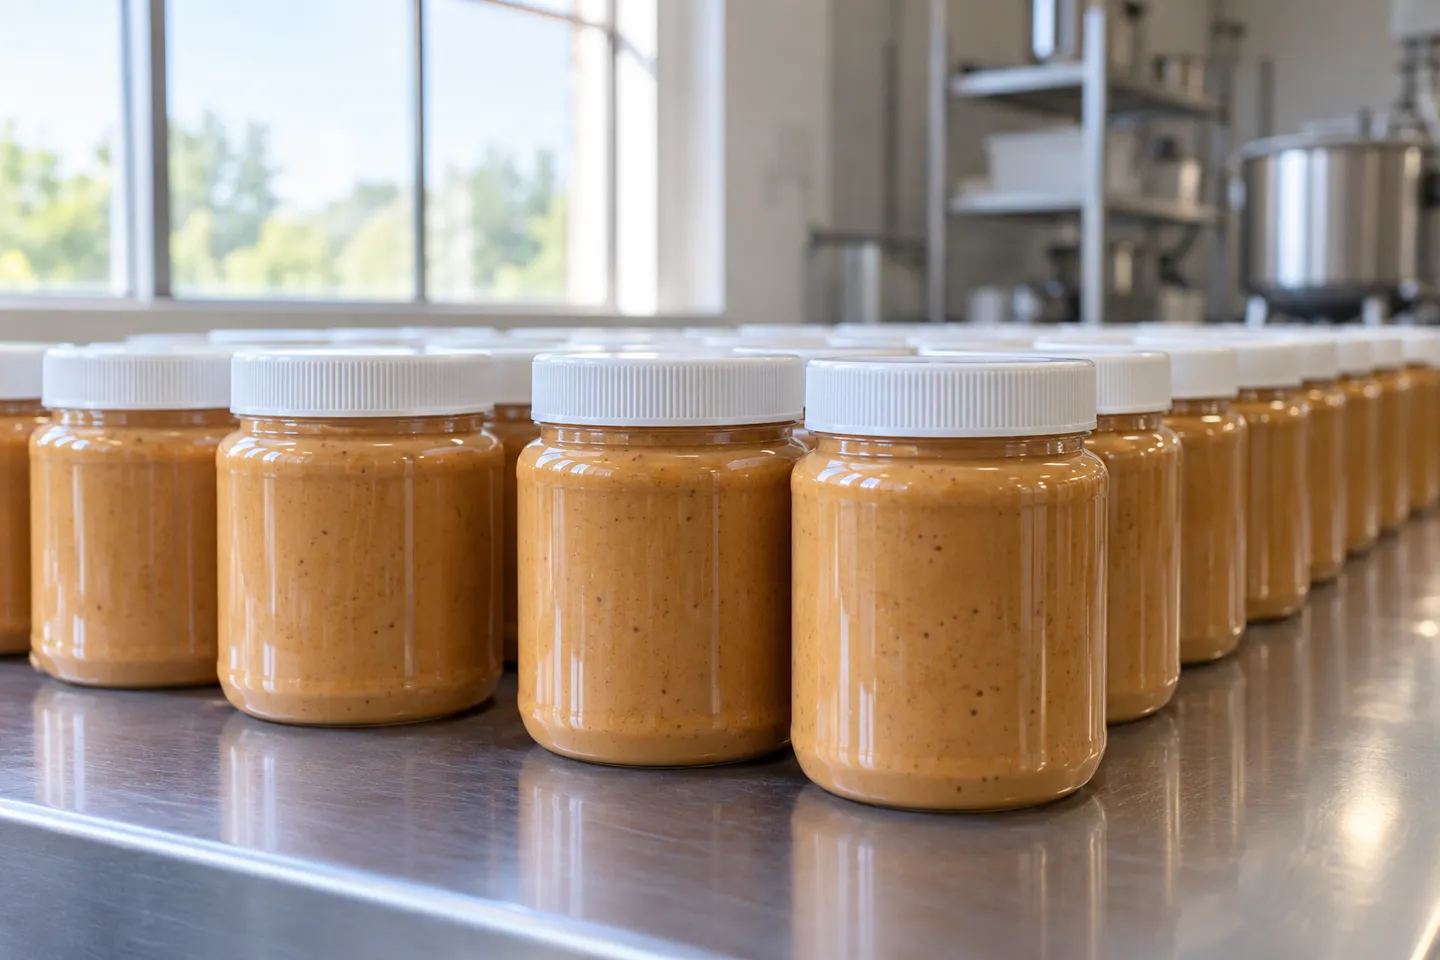
Plastik bir kavanozu kapalı tutan şey nedir?
Her şeyden önce kısa bir ayrım yapalım. Sorununuz kavanozun çatlaması ya da duvarda bir delik olmasıysa, aradığınız şey bir yapıştırıcı ya da epoksi ile onarım olacaktır ve bu kılavuz pek yardımcı olmayacaktır. Aşağıda anlatılanlar, kapak sızdırmazlığıyla ilgilidir: kavanoz ağzı ile kapağı arasındaki birleşim yerinin hava, nem ve nakliye koşullarına karşı sızdırmaz olmasını sağlamak.
Rafta bulunan her plastik kavanoz, beş farklı yapından biriyle kapanır.
Sürekli dişli kapak, yaygın olarak kullanılan vidalı kapaktır. Kapağın üzerindeki dişler, kavanoz boynuna kalıplanmış dişlerle birbirine geçer ve kapağın içindeki bir conta veya astar, kavanoz ağzının kenarına baskı uygular. Fıstık ezmesi kavanozları, takviye kavanozları ve gıda sınıfı plastik kavanozların çoğu bu tür kapakları kullanır.
Tık-tak kapaklarda vida dişi yoktur. Kapağın üzerinde bulunan şekillendirilmiş çıkıntı, kavanoz boynundaki bir flanşın altına girerek sıkı bir şekilde oturur ve sıkı geçme yoluyla sabitlenir. Çocuk emniyetli kenevir kavanozları ve birçok kozmetik kavanozu bu şekilde çalışır.
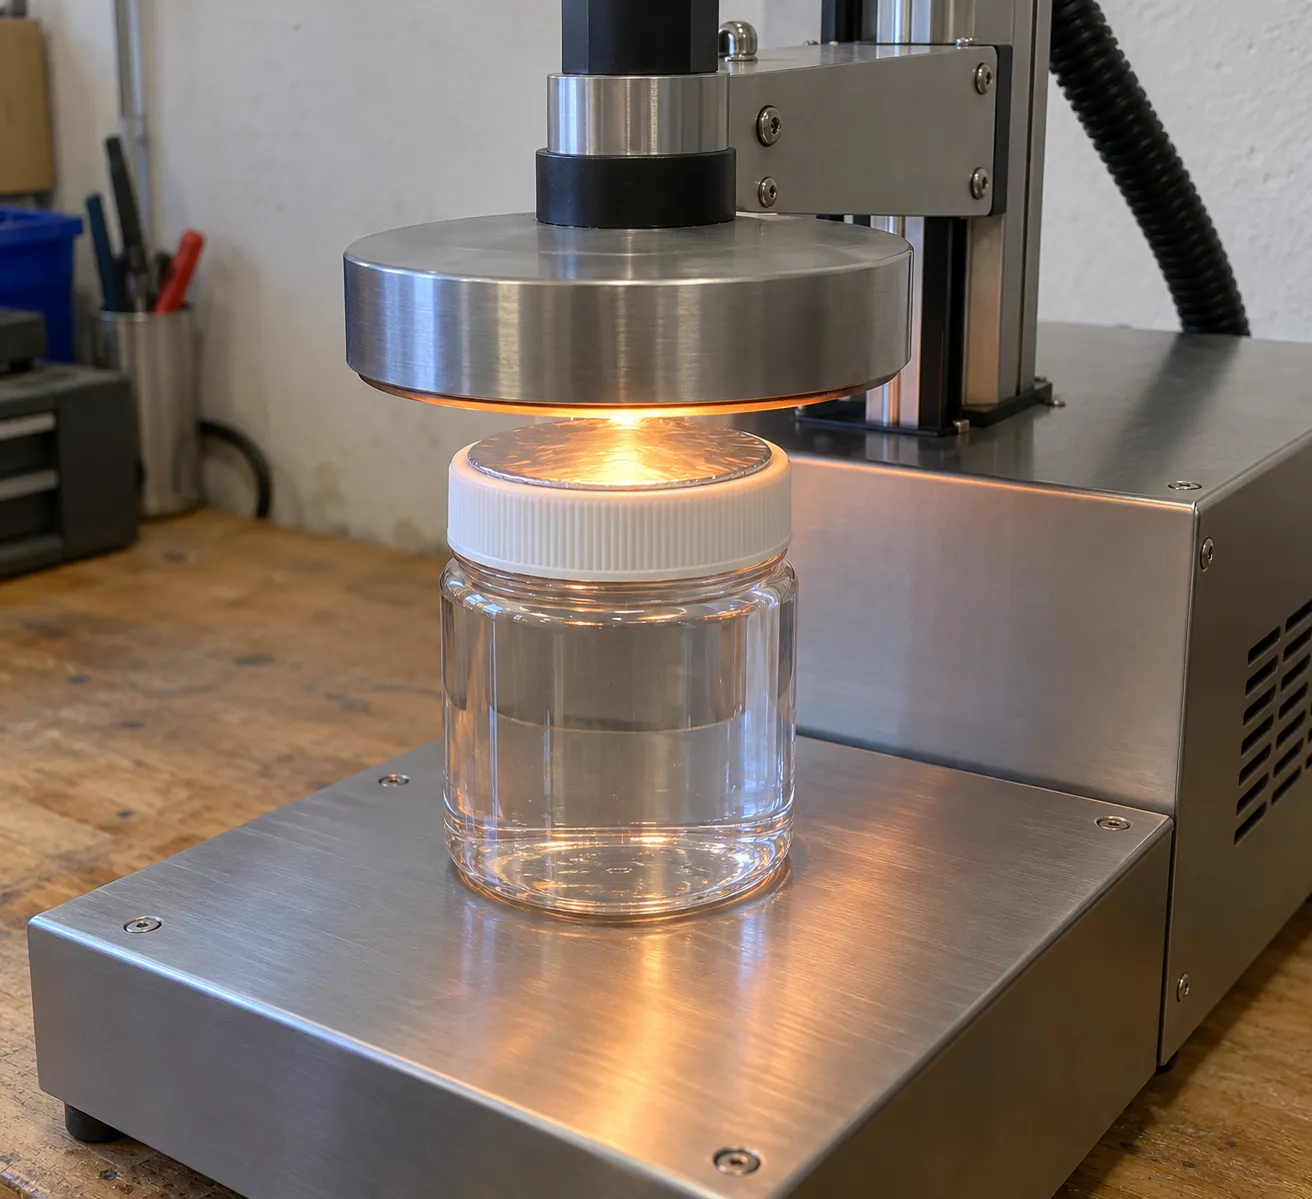
Astarlı kapak, üçüncü bir unsur ekler. Kapağın iç kısmında, genellikle folyo laminattan oluşan bir astar bulunur; bu astar, indüksiyonla kapak takıldıktan sonra cam kadar pürüzsüz kavanoz ağzına yapıştırılır ya da basınca duyarlı bir ped olarak yerine bastırılır. Perakende ambalajlarda görülen “kurcalanma belirtisi” görünümü ve “hava geçirmez” iddiası işte buradan kaynaklanır.
Isıyla büzülen bant, kavanozu hiç kapatmaz. Bu, kapak ve boyun kısmını saran ve ısıyla sıkıca büzülen plastik bir kılıftır; işlevi ise kanıt sağlamaktır: Kavanozu açan kişi, önce bu bandı yırtmak zorundadır.
Filmin kavanoz ağzının üzerine kaynaklandığı doğrudan ısı ile yapıştırma yöntemi mevcuttur; ancak plastik kavanozlar söz konusu olduğunda bu yöntem nadiren kullanılır ve kavanoz üretim hatlarından ziyade film ambalajlama hatlarında uygulanır.
Kavanozunuzda hangi kapak var?
- Kapağın içindeki dişler: kesintisiz dişli kapak
- Kapak, çıkıntının üzerine oturur: geçmeli kapak
- Kapağın içinden görünen folyo disk: astarlı kapak
- Kapak ve boyun çevresindeki plastik kılıf: büzülme bandı
- Hiç kapak yok, film kaynaklı: doğrudan ısı ile yapıştırma
Kavanozun malzemesine de dikkat edin: PET, PP veya HDPE, hangi astar ve contaların iyi yapıştığını belirler.
Evde uygulanan pratik yöntemler bu haritanın kenarında yer alır. Su banyosu ile konserve yapma yöntemi, metal bir kapağa ve vakum oluşurken duyulan “pop” sesine dayanır; plastik kavanozlar ve plastik kapaklar ise bunu kesinlikle sağlamaz. Saç kurutma makinesinden çıkan sıcak hava veya eritilmiş balmumu, kamerada bir sızdırmazlık gibi görünebilir; ancak bunların hiçbiri kavanoz ağzındaki sıcaklığı kontrol etmez, doğrulanabilir bir bariyer oluşturmaz ve satmayı düşündüğünüz bir kavanozun yanına bile yaklaştırılmamalıdır. Bunlar saklama hileleridir, sızdırmazlık yöntemleri değildir.
Her Bir Mühür Aslında Nasıl Oluşur?
Kapanma ailesini bilmek, bunun neden geçerli olduğunu ya da neden sızıntı yaptığını bilmekle aynı şey değildir. Asıl işi üç mekanizma yapar.
Mekanik sıkıştırma, vidalı kapaklarda varsayılan yöntemdir. Kapağın içindeki conta veya astar, kavanoz ağzının kenarına baskı uygulayarak deforme olur ve sıkma işleminden kaynaklanan artık tork, temas basıncını yüksek tutar. Sızdırmazlığın kalitesi iki faktöre bağlıdır: kavanoz ağzının ne kadar düz ve temiz olduğu ve kapağa ne kadar tork uygulandığı. Aşırı tork, plastik kapaklarda çatlaklara veya dişlerin bozulmasına neden olur; yetersiz tork ise contanın neredeyse hiç temas etmemesine yol açar.
İndüksiyonla yapıştırma işlemi, astarlı kapaklarda gerçekleştirilir. Astarın içindeki folyo tabakası elektromanyetik bir alanda ısınır, astar üzerindeki polimer kaplama erir ve kapak vidalanmış haldeyken bu polimer kavanozun ağzına yapışır. Sonuçta, tek parça halinde sızdırmaz bir bariyer oluşur ve bu bariyer aynı zamanda açılmaya karşı koruma sağlar. Temassız ve hızlı bir işlemdir ve perakende satışa sunulan hemen hemen her takviye ürünü veya sos kavanozuna o folyo görünümünü kazandıran da budur.
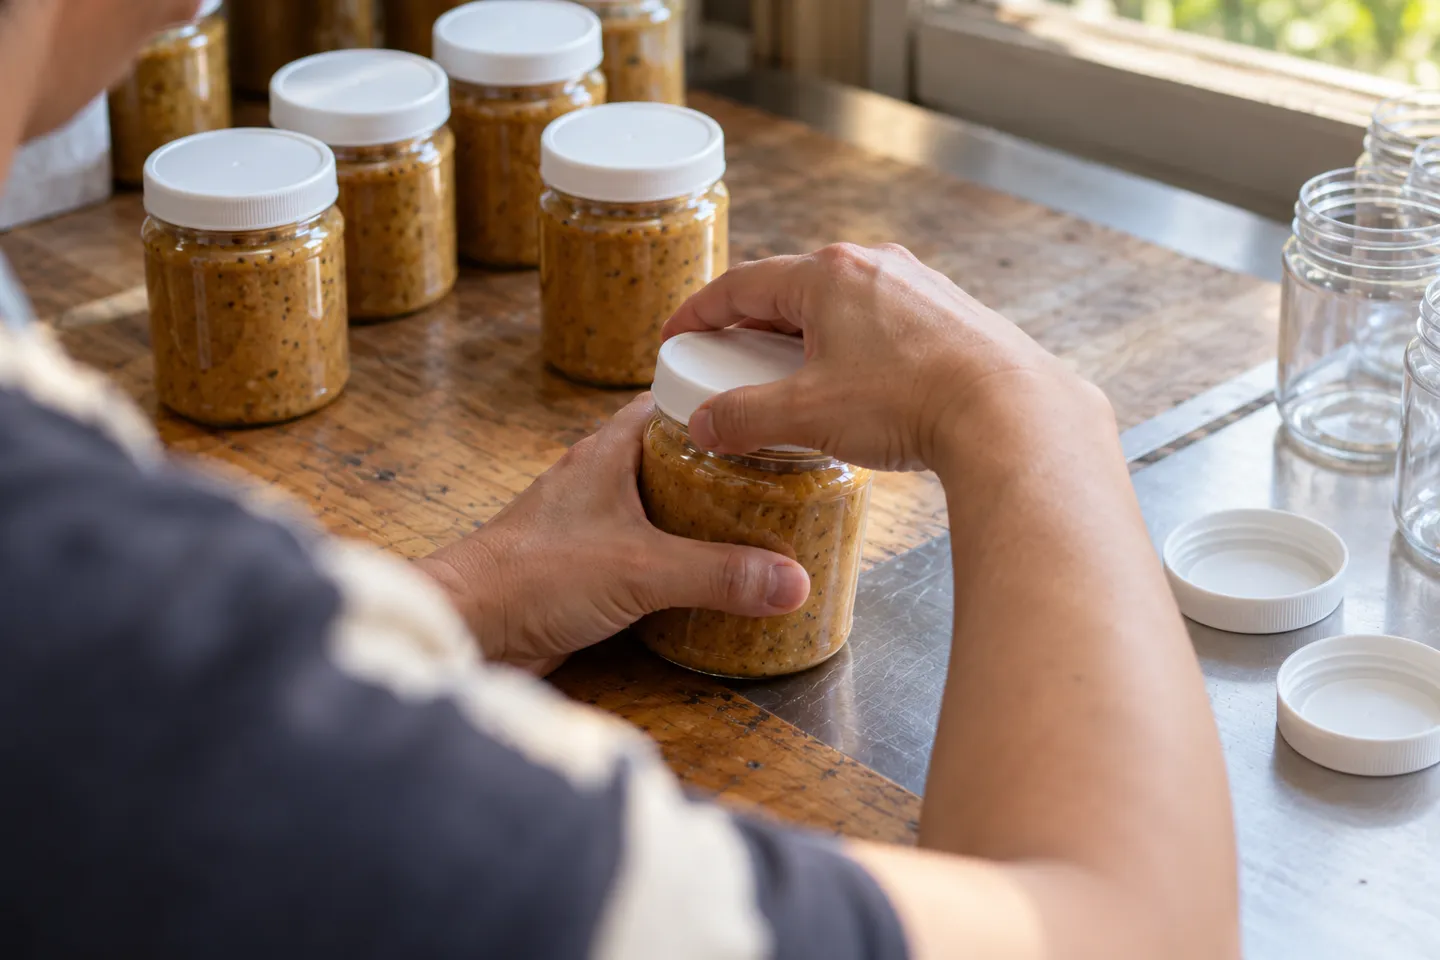
Isıyla daraltma işlemi mekanik bir işlemdir, ancak ambalaj düzeyinde gerçekleştirilir. Isı, bandın kapak ve boyun çevresinde eşit bir şekilde daralmasını sağlar. Bu işlem tek başına bir bariyer oluşturmaz; ancak güvenlik kanıtı sağlar ve bir miktar kurcalanmaya karşı direnç kazandırır.
İşte insanların kafasını karıştıran nokta da bu. Astarsız bir vidalı kapak, sızdırmazlık sağlamaz; sadece toz koruyucusudur. Ayrıca, indüksiyonla sızdırmaz hale getirilmemiş astarlı bir kapak da yine sadece toz koruyucusudur; çünkü astar, yapıştırılana kadar hiçbir işlev görmez. İşte bu yüzden, “çok sıkı sıktım” ve “folyo astarlıydı” gibi ifadeler, sızdırmazlık konusunda geçerli argümanlar olamaz.
Plastik de sorunu gizler. Metal bir kavanoz kapağı, vakum onu aşağı çekerken duyulabilir bir “pop” sesiyle sızdırmaz hale geldiğini gösterir. Plastik kapaklar ise hiçbir işaret vermez; bu nedenle, nakliye sırasında sızıntı yapan bir kavanoz, rafta sızdırmaz olan bir kavanozla tamamen aynı görünebilir. Gerçek vakaların çoğunda üç arıza kaynağı söz konusudur: kavanoz malzemesine uygun olmayan veya eksik astar, astarın yapışması gereken kavanoz ağzındaki ürün filmi ve ayar yerine hisse göre belirlenen tork. Her astar bileşimi, PET ve PP'ye aynı derecede iyi yapışmaz; bu nedenle kavanoz malzemesinde yapılacak herhangi bir değişiklik, astar konusunun yeniden ele alınmasını gerektirir.
Doğrulama için laboratuvara gerek yoktur. Bir numuneyi bir dakika boyunca ters çevirin. Kenarın tamamı boyunca yapışmış astarı kontrol edin. Sattığınız her üründe, ürün hassassa, her partiden birkaç kavanoz üzerinde küçük çaplı bir vakum veya basınç kontrolü yapın. Bunların hiçbiri karmaşık değildir ve hepsi parmak ucuyla tespit edilemeyen kusurları ortaya çıkarır.
Kapak sınırları da teneke kutu ve kapak türüne göre farklılık gösterir; bu nedenle, denetime tabi gıda konserve üretiminde denetim standartları, tek bir evrensel test olarak değil, her bir kap türü için ayrı ayrı belirlenir. FDA’nın düşük asitli konserve gıdalar için hazırladığı denetim kılavuzu, tam da bu nedenle kapağı ayrı bir denetim konusu olarak ele alır (ABD Gıda ve İlaç İdaresi, 2014).
Sahte bir mühür, gerçek bir mühür gibi görünür. Sıkı kapatılmış olması, sızdırmaz olduğu anlamına gelmez: astar yoksa, bariyer de yoktur; astar mevcut ancak yapışmamışsa, bariyer yoktur; kavanoz ağzında ürün filmi varsa, yapışma yoktur. Kontrolü, kavanozu ters çevirerek, ağzını inceleyerek veya vakum testi yaparak yapın; asla kapağın dokunuşuna göre kontrol etmeyin.
El ile Mühürleme Artık Yeterli Olmadığında
Elle mühürleme ile makineyle mühürleme, aynı işin iki farklı niteliği değildir. Bunlar iki farklı çalışma yöntemidir ve asıl sorulması gereken soru, sipariş hacminizin hangisini fark edilmeden geride bıraktığıdır.
El ile sızdırmazlık işleminin gerçek sınırı
Eğitimli bir el kapama operatörü bir süre tutarlı çalışır, ancak daha sonra tutarlılığını yitirir. Hisle uygulanan tork, vardiya boyunca değişkenlik gösterir; elle bastırılan astarlı kapaklar ortada sızdırmazlık sağlarken kenarlarda sızdırır ve üretim, en iyi ihtimalle dakikada birkaç kavanozla sınırlı kalır; bu da doldurma, silme ve kutulama işlemlerinin payı çıkarıldığında vardiya başına birkaç yüz kavanoza denk gelir. Bu ölçekte, astarlı kapaklar ve basit bir el tipi indüksiyon aleti kullanılarak yapılan el ile kapama işlemi, bir uzlaşma değil, makul bir düzenlemedir.
Tüm bunların temelinde mevzuata uygunluk yatmaktadır. Pazar yerlerinden eczane zincirlerine kadar çoğu perakende kanalı, kurcalanma kanıtını bir giriş şartı olarak kabul eder ve astarlı, yapıştırmalı kapak, bunu sağlamanın en ucuz ve dürüst yoludur. Raf ömrü ise, sadece sızdırmazlık ile asla çözülemeyecek ayrı bir konudur: asitlik, ısıl işlem ve soğutma, ürününüzün üretim sürecine aittir ve ABD’de asitlendirilmiş ve düşük asitli gıdalar için bir süreç otoritesinin yetki alanına girer. Kapakların görevi, kavanozu kapalı tutmaktır. Güvenli olmayan bir ürünü güvenli hale getiremez.
Taşınma zamanının geldiğini gösteren beş işaret
Sırayla beş sinyal
- 1Yeniden işleme veya sızıntı şikayetleri ayda birden fazla kez ortaya çıkıyor
- 2Günlük satış hacmi yaklaşık bin kavanoz sınırını aştı
- 3Bir kanal, kurcalanma kanıtını yazılı olarak talep ediyor
- 4Bir sonraki ürün sıvı, toz veya oksijene duyarlı bir maddedir
- 5Dürüst bir şekilde fiyatlandırılmış el ile yapılan saatler, makinenin amortismanını aşıyor
Bunlara genellikle geldikleri sırayla dikkat edin. Yeniden işleme veya sızıntı şikayetleri ayda birden fazla kez ortaya çıkar. Günlük hacim kabaca bin kavanoz sınırını aştığında, ikinci bir işgücünün maliyeti bir makinenin ödemesinden daha pahalı hale gelir. Bir dağıtım kanalı, açılma kanıtı belgesini yazılı olarak talep eder. Bir sonraki ürününüz sıvı, toz veya oksijene duyarlı herhangi bir şeyse ve tek bir kusurlu partinin maliyeti artık ekipman maliyetini aşarsa. Ya da hesap basitçe tersine döner: Günde elle kapak takma için harcanan saatler, gerçekçi bir fiyatlandırma yapıldığında, giriş seviyesi bir makinenin amortismanını aşar.
İlk basamak nasıl görünüyor?
Tam bir üretim hattına geçmeden önce aşılması gereken üç aşama vardır ve çoğu küçük üreticinin tam olarak bunlardan birine ihtiyacı vardır.
Elle sızdırmazlık – Yarı otomatik – Otomatik
| Kurulum | Gerçekçi çıktı | Tutarlılık | Sahteciliğe karşı koruma özelliğine sahip | Şu durumlarda uygundur: |
|---|---|---|---|---|
| El (çizgili kapaklar, manuel yerleştirme aleti) | Dakikada birkaç kavanoz | Operatöre bağlı | Evet, dikkatli olunursa | Günde birkaç yüz kavanozun altındaki başlangıç ve yan kanal hacmi |
| Yarı otomatik makine | Modele bağlı olarak dakikada yaklaşık 10-20 kavanoz | Makine tarafından ayarlanan tork veya dikiş | Evet, tasarım gereği | Artan siparişler, sık sık kavanoz değişimi, tek operatör |
| Otomatik makine | Dakikada onlarca kavanoz, modele bağlı olarak | Bir kez ayarlanır, izlenir | Evet, tasarım gereği | Kapaklama masasından istediğiniz sabit günlük üretim hacmi ve personel sayısı |
Yarı otomatik bir makine, her bir kavanozu yerleştirme işini bir kişinin yapmasını gerektirir; ancak tork uygulamasını veya kenetleme işlemini makine gerçekleştirir; bu da elle kapak takma işleminde ortadan kaldırılamayan sapmayı ortadan kaldırır. Otomatik bir makine, kapak besleme ve kavanoz taşıma işlevlerini de ekler ve kapak takma iş gücü darboğaz haline geldiğinde yatırımın karşılığını verir. Doğru basamak, hırsınızla değil, beş sinyalinizle belirlenir; bir basamak erken ilerlemek, iki basamak geç ilerlemekten daha az maliyetlidir.
Kavanoz ve Kapak Tipine Göre Ekipman Seçimi
“Kapak kapatma makinesi” tek bir ürün değildir. Bütçenizi boşa harcamak için en hızlı yol, kavanozunuzun ve kapağınızın özelliklerini tam olarak belirlemeden bir makine satın almaktır. Dört adımı sırayla uygulayın.
1. Adım: Kapanışın süreci seçmesine izin verin
İlk bölümde belirlediğiniz kapatma ailesi, bir makine ailesiyle doğrudan eşleşir. Bu tablo, sonraki tüm aşamaları belirleyen tek tablodur.
Makine ailesine göre kapatma türü
| Kavanozunuzun kapağı | Sızdırmazlık işlemi | Makine ailesi | En önemli parametre |
|---|---|---|---|
| Vidalı kapak, astarsız | Tork kontrolü | Vidalı kapak takma makinesi (mil veya servo kafalı) | Kapak çapı aralığı ve tork ayarı |
| Folyo astarlı vidalı kapak | Tork uygulayın, ardından indüksiyonla yapıştırın | Vidalı kapak takma makinesi ve indüksiyonlu mühürleme makinesi | Kavanoz ağzı çap aralığı ve astar uyumu |
| Kilitli kapak | Basınç kuvveti | Çıtçıtlı kapak kapatıcı (baskı kafalı veya kayışlı) | Kavanoz yükseklik aralığı ve baskı ayarı |
| Kompozit veya plastik teneke kutunun metal ucu | Çift dikiş | Teneke kutu kapama makinesi | Kutu çapı ve yüksekliğine uygun çark ve silindir seti |
Boyutlandırma, aynı tablodan belirlenir. Tipik bir indüksiyonlu kapama makinesi, belirli bir modelde yaklaşık 50 ila 121 mm aralığındaki kavanoz ağız çaplarını kapsar; yaygın bir servo vidalı kapaklama makinesi ise yaklaşık 35 ila 100 mm çapındaki kapakları ve yaklaşık 38 ila 300 mm yüksekliğindeki kavanozları kabul eder; ancak her aralık modele özeldir ve gerçek kavanozunuzla karşılaştırılarak teyit edilmelidir. Piyasada bulunan ve üreticisi tarafından dakikada 20 ila 55 kutu arasında ayarlanabilir bir hızla listelenen bir otomatik kapama makinesi, elde edilen hızın kutu malzemesine, boyutuna ve içeriğine bağlı olduğunu açıkça belirtmektedir. Bu dürüstlük, herhangi bir tekliften beklenen standarttır.
2. ve 3. Adım: Hız ve yardımcı istemleri doğru bir şekilde okuyun
Nominal hız laboratuvar koşullarında elde edilen bir değerdir; gerçek üretim hacminiz, nominal hızdan geçiş süreleri, en yavaş üretim aşaması ve reddedilme oranını çıkardıktan sonra elde edilen değerdir. Her tedarikçiden, demo kavanozu değil, kendi tesislerinde çalıştırılarak, sizin kavanozunuz, kapağınız ve ürününüzle elde edilen üretim hacmini belirtmesini isteyin.
Ardından, atmosfer kontrolüne ihtiyacınız olup olmadığını dürüstçe değerlendirin. Vakum veya azotla yıkama, oksijene duyarlı ürünlerin raf ömrünü uzatır ve doğru şekilde tasarlanmış makinelerde bu etki ölçülebilir: Azotla yıkamalı sızdırmazlık hatları, kuruyemiş ve toz ürünlerde kalıntı oksijen oranını tek haneli düşük yüzdelerde tutabilir. Kahve, kuruyemiş ve bazı ilaç ürünleri için bu önemlidir. Bal ve fıstık ezmesi için ise genellikle önemli değildir. Ürününüzün ihtiyaç duymadığı bir seçenek için para ödemek, klasik bir “fazla satın alma” örneğidir.
Sırayla dört adım
4. Adım: Sadece makinenin fiyatını değil, geçiş maliyetini de hesaplayın
Her kapama formatı, belirli bir kavanoza göre şekillendirilmiş parçalarla desteklenir: belirli bir çap ve yüksekliğe göre kesilmiş bir kenetleme mandreni, döner tabla ve kapak besleyici; bir kapağa göre boyutlandırılmış kapak takma kafaları; kenara uyumlu astarlar. Kavanoz boyutlarını değiştirdiğinizde, bir kapama parçaları setini de değiştirirsiniz ve fiyat tekliflerindeki farklar işte bu ikinci sette sessizce ortaya çıkar. Benzer liste fiyatlarına sahip iki makine, iki farklı kavanoz formatına sahip olduğunuzda fiyat açısından binlerce fark gösterebilir.
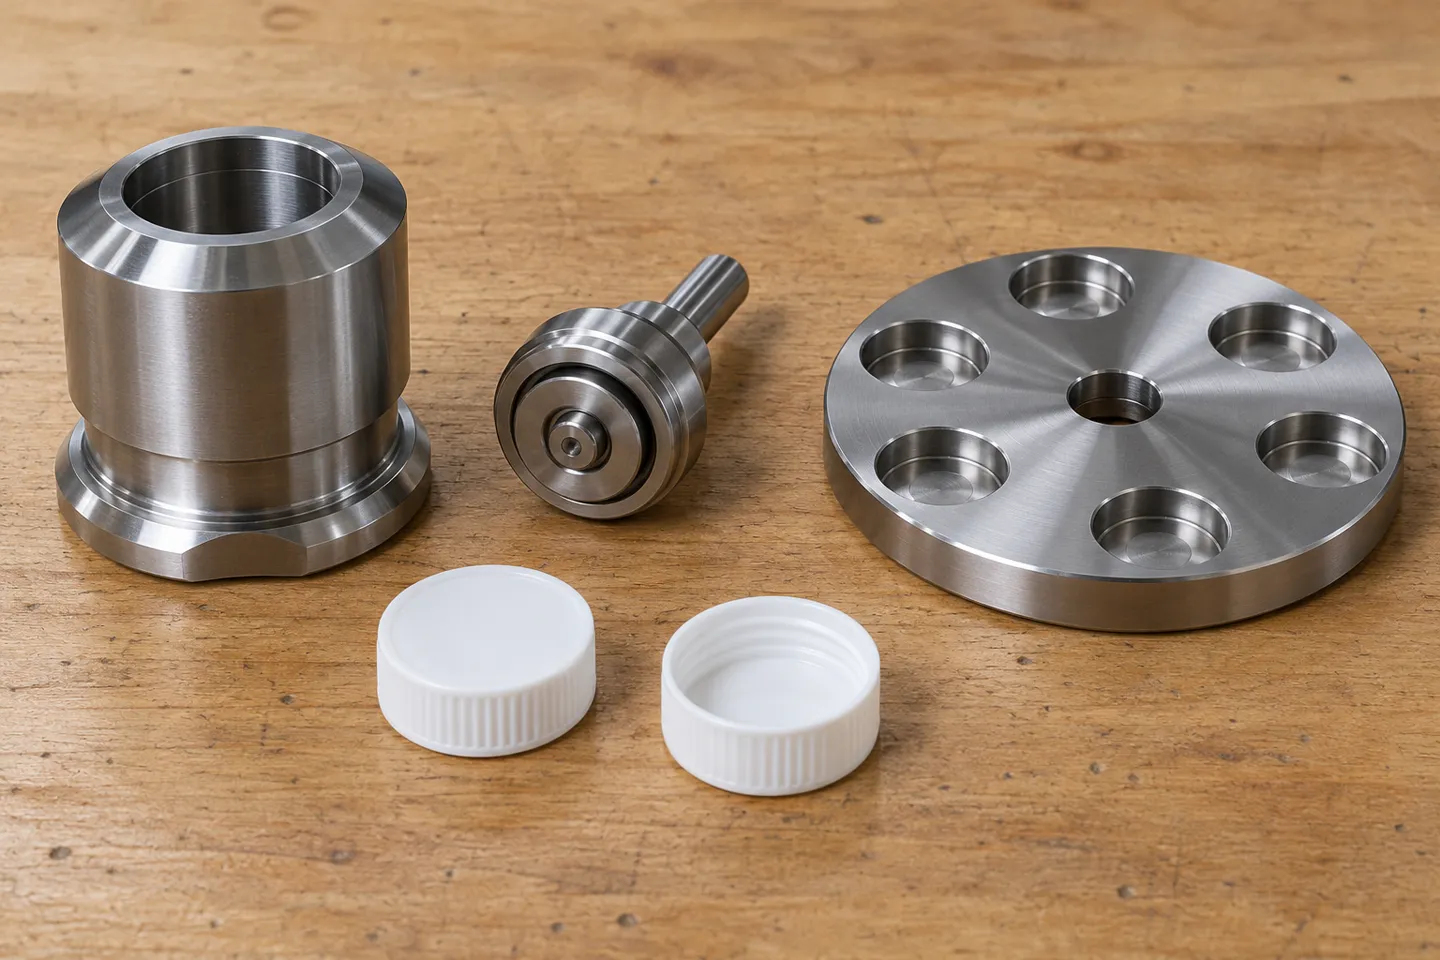
Dolayısıyla, size gerçek bir rakam verecek talep dört unsuru içerir: malzeme ve ağız çapı bilgilerini içeren kavanoz çizimleriniz veya numuneleriniz, kapak teknik özellikleriniz, vardiya başına hedef kavanoz üretim miktarınız ve bir yıl içinde muhtemel ikinci formatınız. Bu sorulara kesin yanıt veren tedarikçiler, sızdırmazlık parçalarını kendileri üreten tedarikçilerdir. Bu işi kendi bünyesinde yapan üreticiler, aynı zamanda deneme üretimlerinin anlamlı olduğu tedarikçilerdir; bu da, kiminle iş yapacağınızı seçmenin asıl konusudur.
4. adım, talebin kendisi: kavanoz çizimlerinizi, kapak teknik özelliklerini, vardiya başına hedef üretim miktarını ve muhtemel ikinci formatınızı gönderin; size gönderilecek teklifte, hat değiştirme parçaları zaten dahil edilecektir.
Sızdırmazlık teklifi isteyinBu Makineleri Kim Üretiyor?
Bu pazardaki makinelerin arkasında üç tür satıcı bulunmaktadır ve bunlar birbirinin yerine geçemez.
Bir ticaret şirketi, kataloğunda yer alan her türlü ürünü satar. Yedek parça temini açısından uygun bir seçenektir, ancak sızdırmazlık parçalarını nadiren kontrol eder; bu nedenle kavanoz değişimi, üçüncü bir tarafla müzakere gerektirir. Genel bir ambalaj ekipmanı üreticisi, birçok konteyner türünde dolum, etiketleme ve kapak kapatma işlemlerini kapsar; bu, tam bir üretim hattı satın alırken yardımcı olur, ancak sızdırmazlık detaylarında büyük farklılıklar gösterir. Kutu ve kavanoz sızdırmazlığı üzerine uzmanlaşmış bir üretici, sızdırmazlık parçasını ana ürünü olarak üretir ve genellikle kendi mandrenlerini, silindirlerini ve yedek parçalarını kendileri imal eder.
Gerçek bir kaynak üreticinin güvenilirliğini tek bir görüşmeyle doğrulayabilirsiniz: kendi kavanozlarınızda deneme sızdırmazlık testleri yapar ve bunun videosunu gönderir; belirli makine ailesi için sunabilecekleri sertifikalara sahiptir; kendi sızdırmazlık parçalarını üretir; ve destek taahhütleri sıfatlarla değil, saatlerle ifade edilir. Küçük bir üretici için pratik uygunluk, model yelpazesinde de kendini gösterir: Yarı otomatik ile başlayıp platform değiştirmeden otomatik seviyeye kadar genişleyen bir ürün yelpazesi, öğrenme sürecini yeniden yaşamaktan sizi kurtarır; standart konfigürasyonlarda stok bulundurmak ise siparişin erken gelmesi durumunda sizi güvence altına alır.
Bunların hiçbirini doğrulamak için fabrika ziyaretlerine gerek yoktur. Deneme videosu tek başına, herhangi bir sertifikadan daha hızlı bir şekilde, gerçek üreticileri sadece kutu gönderenlerden ayırır.
Güvenilirliğini Kanıtlayabileceğiniz Bir Contanın Test Edilmesi
Bir sızdırmazlık maddesini test etmenin en pahalı yolu, ürünü teslim aldıktan sonra kavanozlarınızın ona uymadığını fark etmektir. Doğru prosedür ise, kalan ödemeyi yapmadan önce kavanozlarınızı, kapaklarınızı ve bir ürün numunesini göndermek ve karşılığında bir deneme raporu almaktır: ayarlar, elde edilen verim, reddedilen ürünler ve video. Bu rapor bir nezaket göstergesi değildir. Kabul sözleşmenizin dayandığı temel referans noktasıdır.
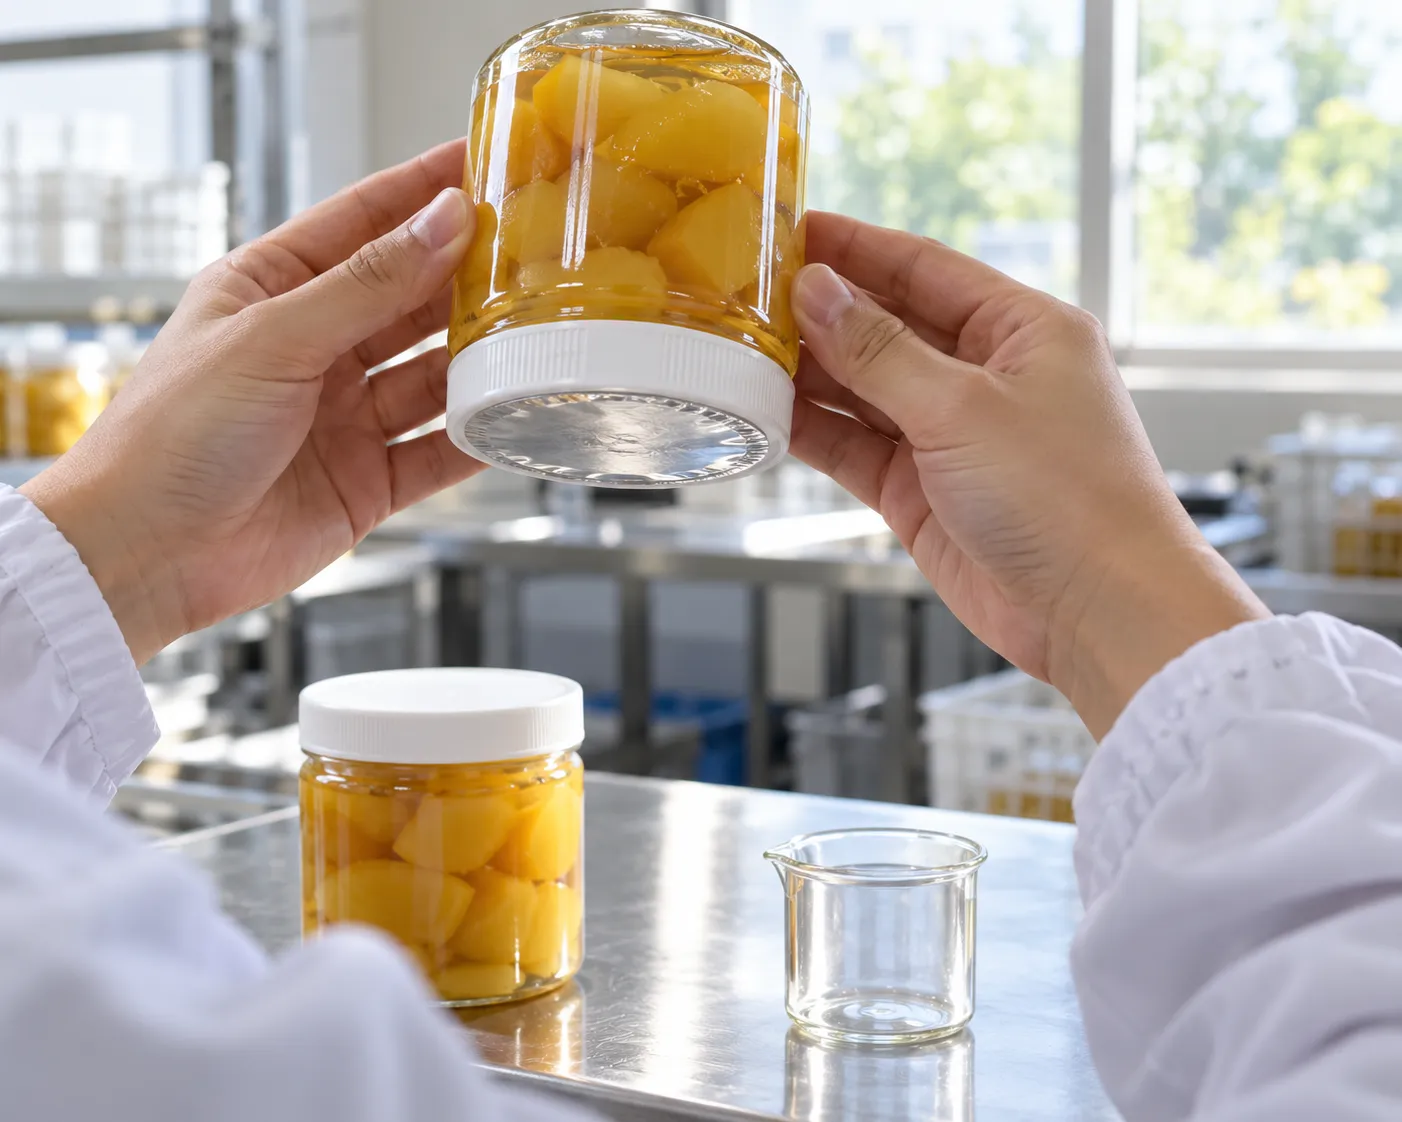
Her kapatma ailesi kendine özgü bir şekilde arıza verir ve her arıza türü için sahada uygulayabileceğiniz uygun bir kontrol vardır.
Arıza türleri ve bunları tespit eden kontroller
| Süreç | Tipik arıza | Zemin kontrolü | Ne zaman yaklaşım değiştirmeli? |
|---|---|---|---|
| Vidalı kapak | Tork kayması, çatlak somun kapakları, vida dişlerinin bozulması | Her parti başlangıcında ve molalardan sonra bir numunede tork kontrolü yapın; kapaklarda gerilme kaynaklı beyazlaşma olup olmadığını kontrol edin | Kapaklar doğru torkta bile çatlamaya devam ediyorsa: daha yumuşak bir debriyaj ayarı veya farklı bir kapak malzemesi talep edin |
| İndüksiyon kaplaması | Yapışkanlı olmayan astar, kenar çevresinde kısmi yapışma | Tamamen soğuduktan sonra deneme kavanozunun etiketini soyun; sadece ortasından değil, folyonun her tarafının kavanoza tam olarak yapışıp yapışmadığını kontrol edin | Yapışma kısmi kalır: Makineyi suçlamadan önce kavanoz ağzının temizliğini ve astarın kavanoz malzemesiyle uyumunu kontrol edin |
| Tırnaklı kapaklama | Yükseklik farkından kaynaklanan gevşek kapaklar | Bir numuneyi ters çevirin ve kapak sesini dinleyin; partideki kavanozların yüksekliklerini ölçün | Yükseklik aralığı çok geniş: Gelen kavanozların teknik özelliklerini daha sıkı hale getirin; makine, hareket eden bir hedefi sızdırmaz hale getiremez |
| Çift dikiş | Kompozit teneke kutulardaki kırışıklıklar ve gevşek dikişler | Her çalışmada önce birinci işlem, ardından ikinci işlem görsel olarak incelenir; numuneler sökülür | Silindir ayarları doğru olmasına rağmen kırışıklıklar devam ediyorsa: teneke kutu ve kapak kombinasyonu, ambalaj tedarikçisiyle birlikte gözden geçirilmelidir |
Üretimde, numune alma kahramanca girişimlerden daha etkilidir. Sabit aralıklarla yapılan görsel kontroller, her üretim serisinde birkaç kavanoz üzerinde ters çevirme veya vakum kontrolü ve saklanan numuneler üzerinde sökme veya soyma testi, maliyetin henüz düşük olduğu bir aşamada kusur eğrisini ortaya çıkarır. ABD’deki düşük asitli konserve gıda denetimleri, bu ritmi, 30 dakikayı geçmeyen aralıklarla yapılan görsel kapak kontrolleri ve dört saati geçmeyen aralıklarla yapılan çift dikişli kapak sökme testleriyle resmileştirir; bu ritim, evrensel bir kural olmaktan ziyade, ısıl işlem görmüş düşük asitli gıdalar için belirlenmiştir (ABD Gıda ve İlaç İdaresi, 2014). Bu ritmi orantılı bir şekilde benimseyin ve önemli bir değişiklik olduğunda (yeni bir kavanoz tedarikçisi, yeni bir kapak partisi, daha fazla yağ veya asit içeren yeni bir tarif gibi) tüm denemeyi yeniden gerçekleştirin.
Bu duruşma tutanağı ve sözleşmedeki bir kabul hükmü, bir sızıntı anlaşmazlığını kazanmanızla, zararı üstlenmeniz arasındaki tek farktır.
Bu Kararın Bir Yıl Boyunca Ne Kadara Mal Olduğu
Elle sızdırmazlık işlemi, iki maliyet kalemini muhasebe kayıtlarının dışında tutar: hatalı sızdırmazlık işlemlerinden kaynaklanan yeniden işleme ve değiştirme maliyetleri ile büyük siparişlerin geri çevrilmesine neden olan üst sınır. Bir makine ise bu maliyetleri muhasebe kayıtlarına dahil eder ve kendi maliyetlerini de ekler. Dürüst bir karşılaştırma, ilk yılın toplam maliyetini ele alır ve bu karşılaştırma üç bölümden oluşur.
İlk yılın gerçek maliyeti nedir?
Makine ve yük, kurulumu ve devreye alınması tamamlandı
Sızdırmazlık parçaları: İlk formatınız için olan set ile muhtemel ikinci formatınız için olan set
Arıza süresi ve müdahale süresi: stokta bulunan yedek parça setleri, saat bazında verilen servis taahhüdü
Kavanoz boyutlarını değiştirmek, bir kadranı ayarlamak değil, sızdırmazlık parçalarının tamamını değiştirmek anlamına gelir.
Bu cümle, tedarik konusundaki dersin özünü oluşturuyor: Makine fiyatı ilk formatınızı karşılar, parça kataloğu ise ondan sonraki tüm formatları karşılar. İkinci format sorusuna belirsiz bir yanıt veren bir tedarikçi, hesaplamaya dahil etmemeyi tercih ettiği ilk yılın faturasını size teklif ediyor demektir.
Küçük üreticinin defteri
Bir teklifin ciddi olup olmadığını belirleyen üç kriter vardır: Sızdırmazlık parçalarının, isim plakasını basan şirket tarafından işlenip işlenmediği; kavanozlarınız üzerindeki deneme sürecinin dahil edilip edilmediği, videoya kaydedilip kaydedilmediği ve yazılı olarak belgelendirilip belgelendirilmediği; ve format değiştirme süresinin kesin bir rakam olarak belirtilip belirtilmediği – zira hızlı değiştirme tasarımında dakikalarla ölçülen bir format değişimi, çok sayıda SKU’ya sahip küçük bir üretici için, kağıt üzerinde belirtilen dakikada on kutu daha fazla üretimden daha değerli bir değerdir.
Satıcının bakış açısı
Aynı mantık bir üst seviyede de geçerlidir. Sizden makine talep eden küçük markalar aslında iki soru soruyor: mevcut üretim hacmimle başlayabilir miyim ve kavanozları değiştirdiğimde ne olur? Hızlı değiştirilebilen, kademeli üretim sistemine uygun makinelere ağırlık veren stok, bu iki soruyu da yanıtlar; her ikisine de yanıt veren bayiler ise bu markaların tekrar tercih ettiği bayilerdir.
Levapack, tam da bu ilkeye uygun olarak kapak kapatma makineleri üretir: Müşterinin gönderdiği kavanoz çapı ve yüksekliğine göre işlenmiş kenetleme mandrenleri, döner tablalar ve kapak besleyiciler; teneke, PET, alüminyum veya kağıt tüp türlerine uygun kenetleme silindirleri; ve kapak türüne göre seçilmiş kapak kapatma kafaları. Böylelikle format değişikliği bir kriz olmaktan çıkıp, sadece parça siparişi haline gelir. Karşılaştırabilirsiniz teneke kutu kapama makinesi konfigürasyonları Bu kılavuzun önceki bölümlerinde yer alan dört satırlık sorguya karşılık olarak. Kavanozlarınızı ve kapaklarınızı bize gönderin; biz de denemeyi sizin kendi kaplarınız üzerinde gerçekleştirip videoya çekelim; böylece kabul maddesinde yer alan mühür, yapım sürecini daha önce izlemiş olduğunuz bir mühür olacaktır.
Ödeme Yapmadan Önce Kavanozlarınızın Kapandığını Görün
Levapack’e kavanozlarınızı, kapaklarınızı ve bir ürün numunesini gönderin: Satın alacağınız makinede yapılacak deneme çalışması videoya kaydedilip rapor haline getirilecek; böylece sözleşmenizdeki kabul maddesi, yapım sürecini önceden izlemiş olduğunuz bir sızdırmazlık işlemini tanımlayacaktır.
Deneme mührü talep edinKaynakça
- ABD Gıda ve İlaç İdaresi. “Düşük Asitli Konserve Gıda Üreticilerine Yönelik Denetim Kılavuzu: 3. Bölüm – Kaplar/Kapaklar.” 2014. https://www.fda.gov/inspections-compliance-enforcement-and-criminal-investigations/inspection-guides/guide-inspections-low-acid-canned-food-manufacturers-part-3


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL