
Doldurulmuş ve mühürlenmiş teneke kutulardan oluşan sekiz palet kırıcıya gönderildi. Bunları paketleyen bira fabrikası, yedek dengeleyici kolların gelmesini beklerken bir ay boyunca mobil bir teneke kutu paketleme hattı kiraladı; bakım sorumlusu ise distribütörün deposunda üç gün boyunca elli paleti tek tek inceleyerek sızıntı olup olmadığını kontrol etti. Aynı tartışma dizisindeki ikinci bir bira fabrikası ise bir ürün geri çağırma nedeniyle binlerce kasa kaybetti ve sonunda teneke kutu kapama makinesini tamamen yeniden inşa etmek zorunda kaldı; tüm silindirleri yenilendi (r/TheBrewery, 2023).
Hiçbir makine dramatik bir şekilde arıza yapmadı. Küçük parçalar kullanım ömürlerini doldurdu, kimsenin elinde yedek parçası yoktu ve bekleme süresinin her saati, imha edilen bitmiş ürünlere ya da ertelenen üretime dönüştü. Ambalaj makinesi yedek parçalarını ciddiye almanın gerekçesi tam da budur: Çalışan bir üretim hattı ile bekleyen bir üretim hattı arasındaki fark, nadiren makinenin kendisidir. Asıl mesele, doğru parçanın rafta bulunup bulunmadığı, zamanında sipariş edilip edilmediği ve neye bakılması gerektiğini bilen biri tarafından takılıp takılmadığıdır.
Yedek parçalar, bir paketleme makinesinde değiştirilmesi öngörülen bileşenlerdir. Teneke kutu kapama makinesindeki kapama silindirleri ve mandrenler. Toz dolum makinesindeki helezon kanatları ve tartım kovaları. Sıvı dolum makinesindeki piston contaları ve nozullar. Kapak takma makinesindeki tutucu pedleri ve kapak besleme parmakları. Makinenin her yerinde bulunan kayışlar, rulmanlar, sensörler, valfler ve contalar. Bunların çoğu tek elle taşınabilecek kadar küçüktür ve hepsi bir arada, üretim hattınızın bir üretim varlığı mı yoksa çok pahalı bir heykel mi olacağını belirler.
Bu kılavuzda örnekler olarak konserve ve kapak kapatma hatları kullanılmaktadır; zira arıza vakaları en çok bu alanlarda göze çarpmaktadır. Bu çerçeve, farklı parça adlarıyla ancak aynı mantıkla poşet dolum makinelerine ve karton paketleme makinelerine de uygulanabilir. Bölümlerin sırası, gerçek hayatta alacağınız kararları takip eder: hangi tür parça arızalandı, ne zaman değiştirilmeli, hangileri stokta tutulmalı, uygun olanı nasıl sipariş etmeli ve yedek parça bütçesi, onaylayan kişiye nasıl görünür?.
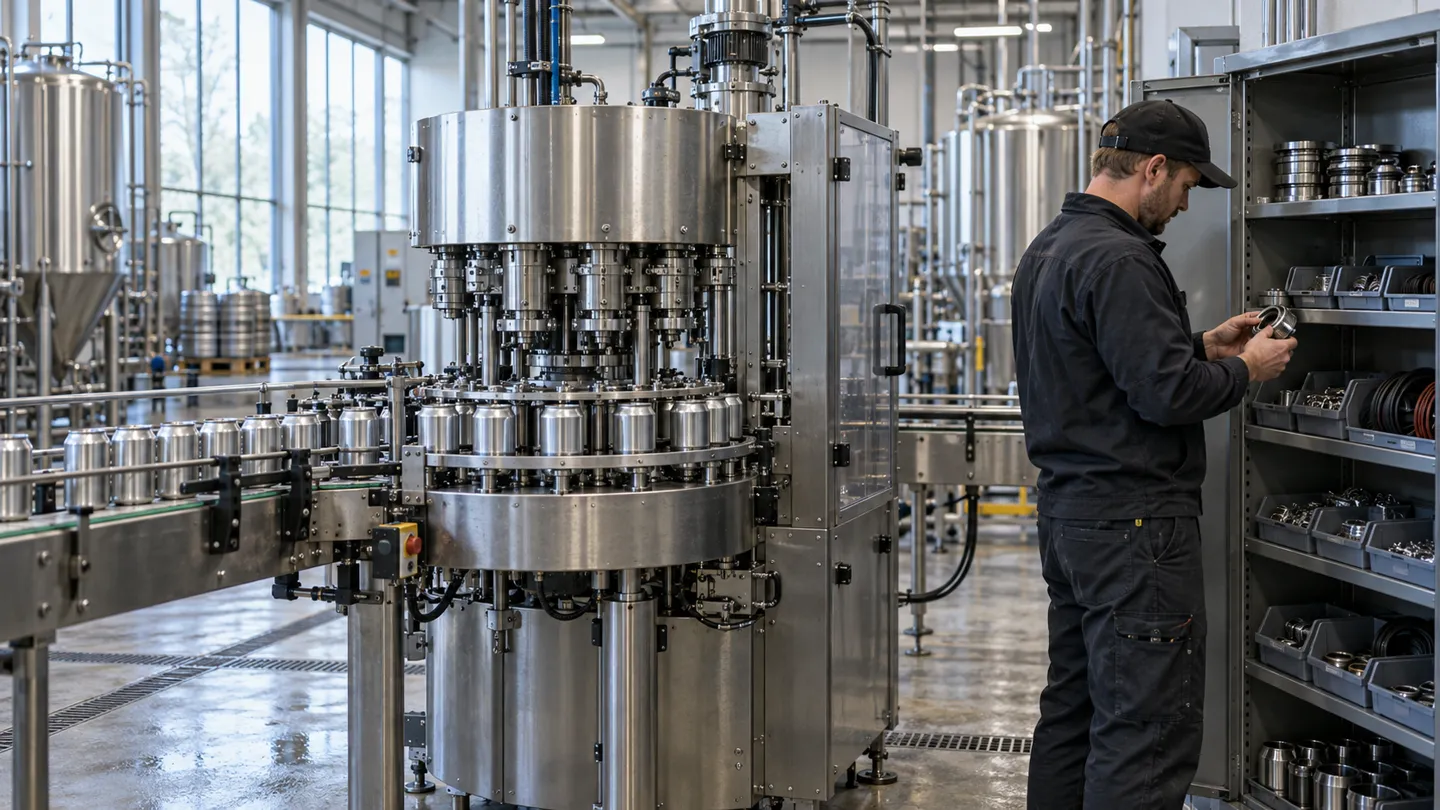
Aşınan Parçalar, Temel Parçalar ve Sarf Malzemeleri
Her parça kataloğu, bileşenleri makinenin işlevlerine göre sınıflandırır: besleme, taşıma, sızdırmazlık, etiketleme, kontrol. Bu gruplandırma, makine satın almanıza yardımcı olur. Ancak, hangi parçaların ileride değiştirilmesi gerekeceğini belirleme konusunda pek işe yaramaz; zira tek bir sızdırmazlık ünitesi, yıllarca çalışabilecek bir mandren ile bir çeyrek bile dayanamayacak bir contayı bir arada barındırır.
Yedek parçalar açısından önemli olan unsur, bir parçanın nasıl arızalandığıdır. Temas, sürtünme veya esneme için üretilen parçalar, görevlerini yerine getirirken aşınır. Dikiş silindirleri, mandrenler, helezon kanatları, tartım kovaları, doldurma nozulları, piston contaları, kayışlar ve tutucu pedleri bu gruba dahildir. Yük taşımak veya hesaplama yapmak üzere tasarlanmış parçaların ise makinenin ömrü boyunca dayanması beklenir: şasiler, motorlar, tahrik sistemleri, PLC’ler, dişli kutuları. Bu parçalar arızalandığında değiştirilir ve belirli bir programa göre değil, denetimler sonucunda takip edilir. Üçüncü bir grup olan yağlayıcılar ve filtreler gibi sarf malzemeleri ise bakım işlemleri sırasında tüketilir.
| Kısmi sınıf | Tipik bileşenler | Değiştirme mantığı |
|---|---|---|
| Aşınan parçalar | Dikiş silindirleri, mandrenler, helezon kanatları, tartım kovaları, nozullar, piston contaları, kayışlar, tutucu pedleri | Yapılan iş miktarına göre değiştirin (teneke kutu, döngü) |
| Temel parçalar | Şasi, motorlar, tahrik sistemleri, PLC ve HMI, dişli kutuları, rulman yuvaları | Arıza durumunda değiştirin; belirlenen aralıklarla kontrol edin |
| Sarf malzemeleri | Yağlayıcılar, filtreler, silecekler, temizlik malzemeleri | Her bakım aralığında yenileyin |
Akılda tutulması gereken bir sınır: Sınıflandırma, görevle birlikte değişir. Dakikada 45 kutu işleyen üç vardiyalı bir üretim hattındaki konveyör kayışı, bir aşınma parçasıdır. Günde birkaç saat çalışan yarı otomatik bir makinedeki aynı bant ise temel bileşen gibi davranır. Çocuk emniyetli kapak takma kıskaçları veya ilaç endüstrisi için 316 paslanmaz çelik temas parçaları gibi özel varyantlar, kendi ürün grubunun aşınma mantığını takip eder ve buna ek olarak daha sıkı malzeme belgelendirmelerine tabidir. Sınıflandırma belirsiz olduğunda, makine kılavuzunuzdaki aşınma parçaları listesi nihai karar merciidir.
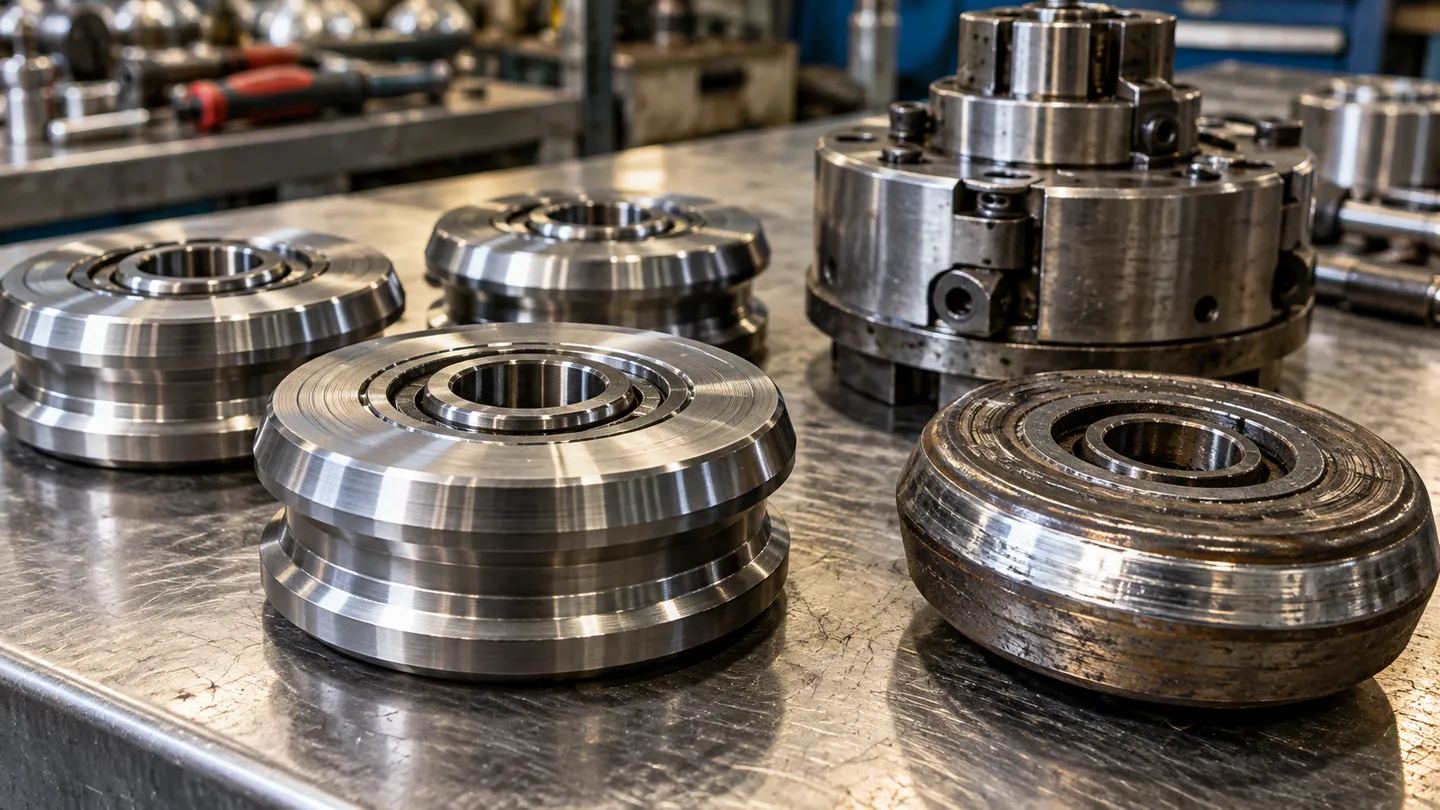
Ne Zaman Değiştirilmeli: Önemli Olan Takvim Değil, Sayımdır
Yedek parça yönetiminde en maliyetli alışkanlık, takvim tarihine göre değiştirme işlemidir. “Silindirleri üç ayda bir değiştirin” diyen bir program, aynı anda iki varsayımda bulunur: üretim hacminizi tahmin eder ve satın aldığınız belirli parçanın ömrünü tahmin eder. Bu tahminlerden herhangi biri yanlış olduğunda, ya hâlâ kullanılabilecek parçaları hurdaya ayırırsınız ya da parçaları aşırı derecede yıpratırsınız. Her iki sonuç da maliyetlidir ve ikincisi bir paletlik ürün kaybına neden olabilir.
Değişim Döngüleri Aylarla Değil, Kutu Sayısıyla Hesaplanır
Aşınan parçaların ömrü, yapılan iş miktarıyla ölçülür. Kapakları kapatılan teneke kutular, doldurulan teneke kutular, torkla sıkılan kapaklar. Dolayısıyla önemli olan sayı bir sayımdır ve bu sayımlar çalışma koşullarına göre değişir. Bir zamanlar bir set kapak kapatma silindiri ile 3 milyondan fazla teneke kutu işleyen aynı makine, artık her 1,2 ila 1,5 milyon teneke kutuda yeni silindirlere ihtiyaç duyuyor; makinenin çalıştırılma şekli dışında hiçbir şey değişmemiştir.
Beş kafalı bir döner kenetleme makinesinde kenetleme silindirinin ömrü
3,000,000+
set başına teneke kutu sayısı, geçmiş kayıtları
1,2–1,5 milyon
set başına teneke kutu sayısı, güncel kayıt
Aynı makine, dakikada 46-47 kutu üretiyor. r/TheBrewery üzerinden alınan bira fabrikası üretim verileri, 2023.
Aralığın değişmesine ne sebep olur? Kapak ve uç partileri değişir; farklı bir kapak modeline geçiş, tamamen farklı silindir ve mandren özelliklerini gerektirebilir. Hat hızı artar. Kutu veya kapak tedarikçileri değişebilir. Bunların her biri, aşınmış bir parçanın kusur üretmeye başladığı sayıyı etkiler. Pratik çözüm, partileri takip ettiğiniz gibi kutuları da takip etmektir: kapama makinesine bir sayaç takın, her silindir değişiminde sayıyı kaydedin, ihtiyatlı bir aralıkla başlayın ve ilk çeyrek içinde kendi verilerinize göre bu aralığı daraltın.
Tek Hakem, Parçalama Sürecidir
Zaman çizelgeleri ve sezgiler, ölçüm karşısında yetersiz kalır. Dikiş sökme işlemi, bitmiş bir tenekeyi parçalara ayırır ve önemli olan unsurları ölçer: birinci ve ikinci işlem kalınlığı, dikiş yüksekliği, havşa, gövde kancası ve kapak kancası. Ölçüm sıklığı, hiçbir iki tesisin aynı fikirde olmadığı konulardan biridir. Angelus dikiş sistemi kullanan bir üretim hattı, dikiş genişliğini ve yüksekliğini her 30 dakikada bir kontrol ederken, her 4 saatte bir tam sökme işlemi gerçekleştirir; diğer ekipler ise sistemi çalıştırırken ve her palet başına bir kez sökme işlemi yapar (r/TheBrewery, (, 2019). Sıklık, titizlik kadar önemli değildir: Bir parçayı değiştirmeden önce ve değiştirdikten sonra ölçüm yapın; böylece parçanın dikişi gerçekten düzelttiğinden emin olabilirsiniz.
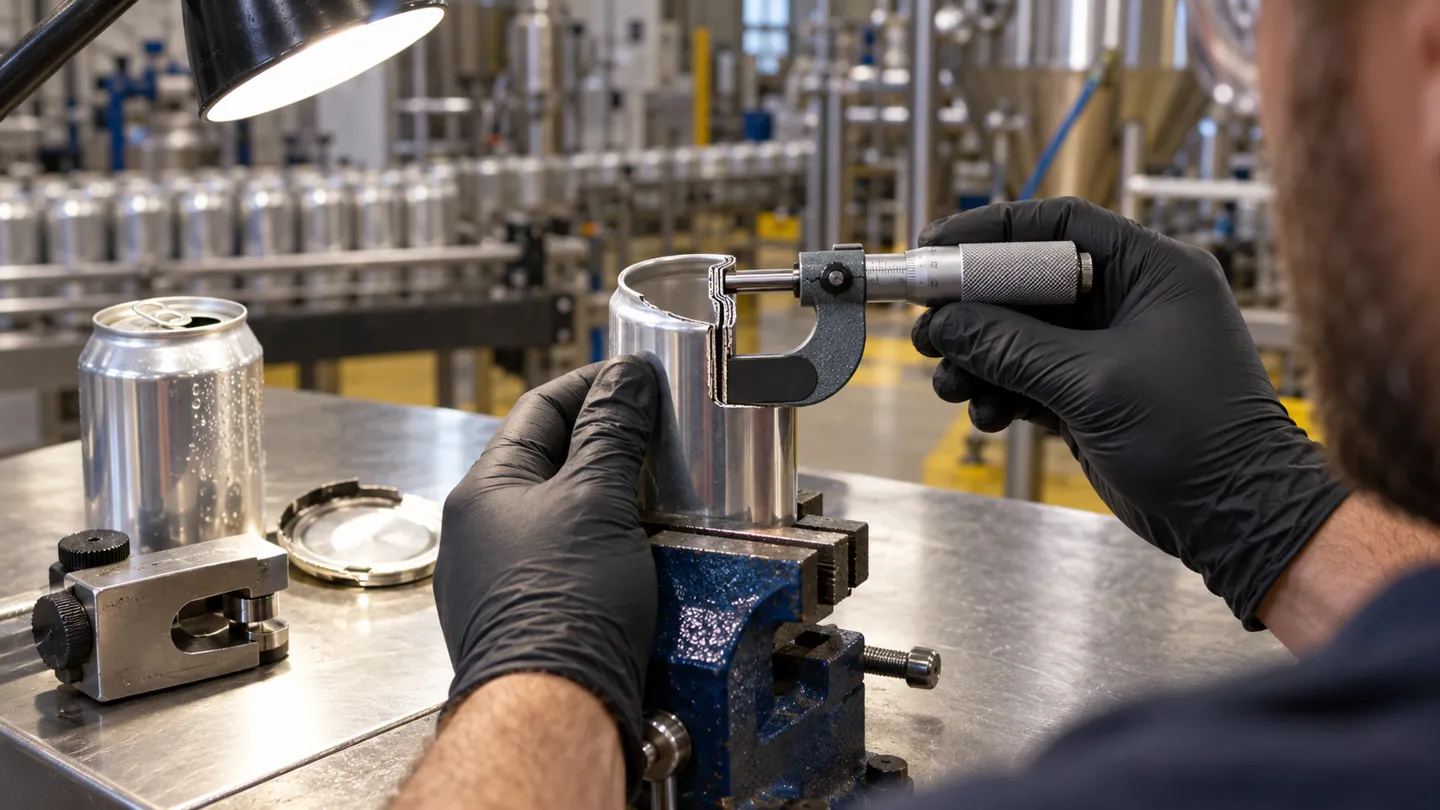
Stres testleri bir eleme işlevi görür, ancak onay vermez. 75 °C’lik sıcak su banyosu yaygın bir “geçti-kalmadı” eleme yöntemidir; ancak gerçek bir vakada, bu banyoyu geçen teneke kutular, dağıtıcıda daha sonraki aşamalarda yine de sızıntı yapmıştır (r/TheBrewery, (, 2023). Banyo işlemlerini ve görsel kontrolleri tarama araçları olarak değerlendirin. Sonuçta belirleyici olan, söküm verileridir.
Takvim tuzağı: Üç aylık bir değiştirme programı, hem üretim hacmini hem de parça ömrünü sessizce varsayar. Hat hızı, kapak partisi veya tedarikçi değiştiğinde, takvim işlevini yitirir. Bunun yerine teneke kutuları sayın ve değiştirme kararını, söküm ölçümlerinin belirlemesine izin verin.
Herhangi Bir Zaman Çizelgesini Aşan Arıza Sinyalleri
Bazı parçalar, planlı kontroller arasında aşınma belirtileri gösterir ve bu işaretleri doğru şekilde yorumlayabilmek, geliştirilmeye değer bir bakım becerisidir. Aşınmış bir mandren, gövde kancasının hemen altındaki teneke kutu duvarında çizikler oluşturma eğilimindedir; bir bira fabrikası, yaklaşık her on teneke kutudan birinde meydana gelen sızıntıların kaynağını tam da bu izlere kadar takip etmiş ve salıncak kolu ile mandren grubunu değiştirerek sorunu yaklaşık iki saat içinde gidermiştir (r/TheBrewery, 2023). Kontrol edilebilir işlem: Hazır kutularda, dikişin altındaki kutu duvarını tırnağınızla hafifçe tarayın. Çizgiler, kapağı değil, gövdeyi gösterir.
Yavaş pnömatik sızıntılar daha sessiz ve daha zararlıdır. Hava kaçıran bir kaldırma silindiri, zaman zaman dikişin gerektirdiği basıncın altına düşebilir; bu da rastgele örneklemeyle asla tespit edilemeyecek ara sıra meydana gelen sızıntılara yol açarken, contanın aşınmasıyla birlikte arıza oranı da artar (r/TheBrewery, 2019). Yapılması gerekenler: Aktüatörü ve bağlantı parçalarını sabunlu suyla köpürterek birkaç kuru çevrimden geçirin ve kabarcık olup olmadığını kontrol edin; bu sırada silindir milini döndürün, çünkü bazı contalar yalnızca belirli bir konumda sızıntı yapabilir. Kaldırma plakası contası üzerinde kurumuş ürün kalıntıları zımpara kağıdı gibi etki eder; bu nedenle temizlik, incelemenin bir parçasıdır.
Son olarak, parçaların nasıl hareket ettiğine dikkat edin. Bir kenar birleştirme aleti, teneke kutuya düzgün bir şekilde oturarak en az üç tam tur dönmelidir; teneke kutuyu takip etmeyi bırakan bir alet, sızıntıya neden olan kırışıklıkları kapağın altında bırakır (r/TheBrewery, 2023). Takım yataklarındaki yanal oynaklığı elle kontrol edin ve makine çalışırken seslere kulak verin: iş mili veya dikiş yığınlarından gelen yatak gürültüsü, herhangi bir takvimden daha güvenilir bir erken uyarıdır.
Planlı söküm işlemleri arasında üç kez yerinde kontrol
Dikişin altındaki çizgiler
Hazır kutularda, gövde kancasının altındaki kutu duvarını tırnağınızla hafifçe gezdirin. Çizgiler, kapağı değil, gövdeyi işaret eder.
Yavaş pnömatik sızıntılar
Asansör aktüatörünü ve bağlantı parçalarını, silindir milini döndürerek birkaç kuru çevrim boyunca sabunlu suyla köpürtün.
Rulman gürültüsü ve boşluğu
Araç yataklarında yana doğru oynama olup olmadığını elle kontrol edin ve araç hızlanırken seslere kulak verin: Yatak sesleri, alacağınız en erken uyarı işaretidir.
Hangi Ürünleri Stoklamak Gerekir: Üç Aşamalı Yedek Parça Planı
Her şeyi stoklayamazsınız, ama hiçbir şeyi stoklamamalı da değilsiniz. Seçim kuralı, her parça için iki sorudan oluşur: Ne sıklıkla arıza yapıyor ve yedek parçanın gelmesi ne kadar sürer? Bu sektörde her iki sorunun cevabı da iyi bir şekilde belgelenmiştir. Sektör bakım verileri, plan dışı duruşların yaklaşık 'ının aşınmış contalar, kirlenmiş sensörler ve ürün sıkışmalarından kaynaklandığını ortaya koymakta ve gerçekçi teslim sürelerini listelemektedir: özel dolum contaları için 2 ila 4 hafta, özel etiketleme silindirleri için 3 ila 6 hafta ve sürücüler ile PLC'ler gibi programlanabilir bileşenler için 4 ila 8 hafta (OxMaint, 2026). Aynı kaynağa göre, bekleme maliyetinin, üretim kaybı, işçilik ve teslimat gecikmeleri de dahil olmak üzere, paketleme hattının durduğu her saat başına tahmini $22.000 olduğu belirtilmektedir; ortalama bir hattın haftada 47 kez plan dışı duruş yaşadığı belirtilmektedir.
İkinci rakam, yedek parça rafının fiyatlandırılmasında esas alınan rakamdır. İşte bundan ortaya çıkan üç kademeli yapı.
Kesinti süresinin ekonomik etkileri: Bir bakışta
$22,000
paketleme hattının bir saatlik duruş süresinin tahmini maliyeti
60%
plan dışı duruşların çoğu, aşınmış contalar, kirlenmiş sensörler ve ürün sıkışmalarına bağlıdır
47
ortalama bir paketleme hattında haftada yapılan plan dışı duruş sayısı
Sektör bakım verileri, OxMaint, 2026.
1. Seviye: Saydığınız ve Stokladığınız Aşınan Parçalar
Son bölümdeki değiştirme döngülerini raf miktarlarına dönüştürün. Hat hızınızla vardiyaların çarpımı günlük teneke sayısını, takip edilen makara aralığı ise her değiştirme başına teneke sayısını verir; birini diğerine bölerek bir setin kaç hafta yeteceğini hesaplayabilirsiniz. Dakikada yaklaşık 45 teneke kutu üreten bir hat için, 1,2 ila 1,5 milyon teneke kutu makara aralığı, sürekli çalışmada yaklaşık her üç ila dört haftada bir makara seti gerektirdiği anlamına gelir; dolayısıyla, kendi kayıtlarınız bu sayıyı daraltana kadar iki setlik bir yedek stok makul bir başlangıç noktasıdır. Dolum makineleri için sektörde yaygın uygulama, makine başına iki ila üç tam sızdırmazlık kiti kullanmaktır (OxMaint, 2026).
Eğer ilk makinenizi satın alan yeni kurulmuş bir konserve fabrikasıysanız, işleri daha basit tutun: Makineyle birlikte gelen kiti alın, en çabuk aşınan parçalardan bir set daha ekleyin ve üretimin ilk çeyreğinde elde edeceğiniz verilerin size yol göstermesine izin verin. Doğru iki ya da üç yedek aşınma parçasına harcadığınız para, satın alabileceğiniz en ucuz sigortadır.
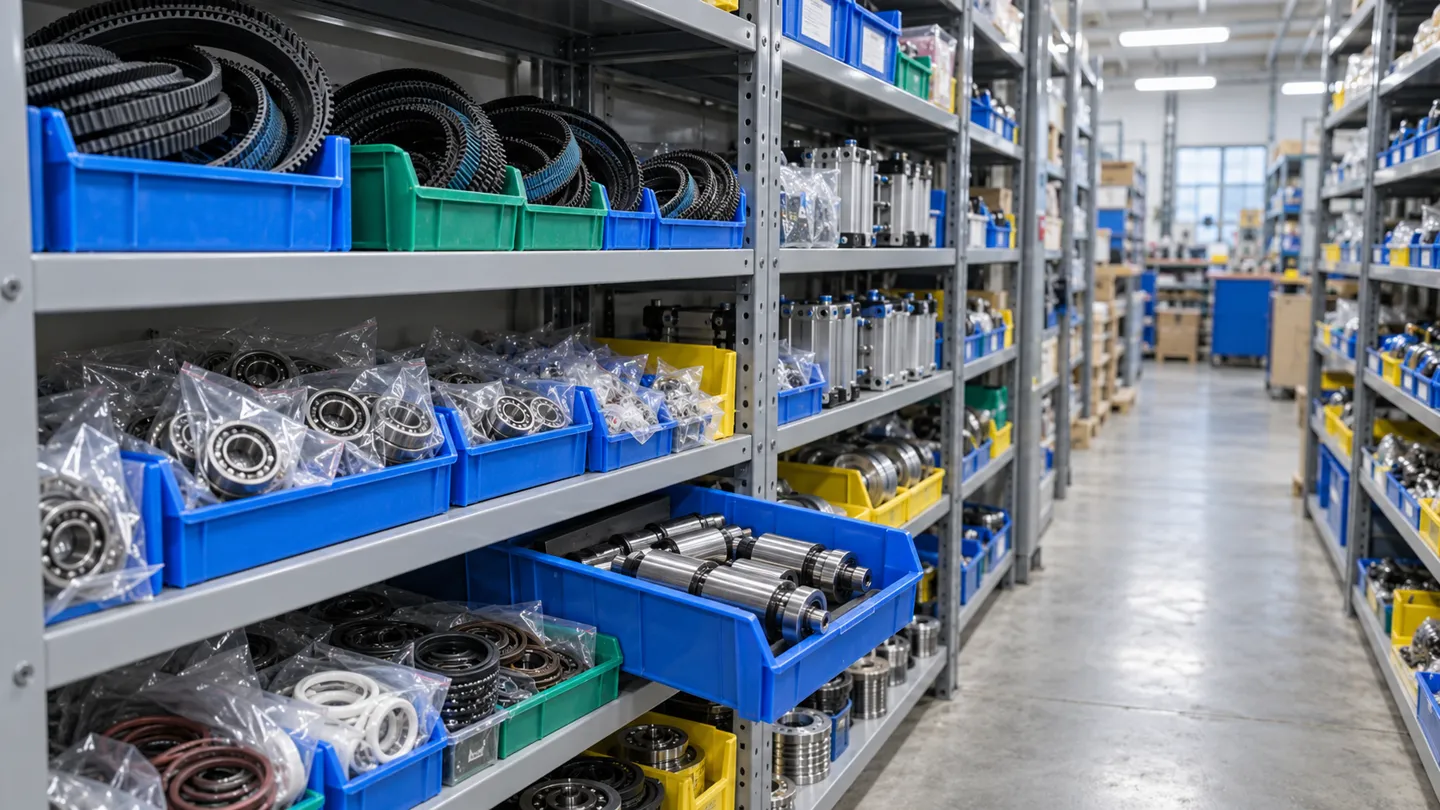
2. Kademe: Hızlıca İncelediğiniz ve Sipariş Verdiğiniz Kritik Ürünler
İkinci kademe, nadiren arıza yapan ancak arıza verdiklerinde tüm sistemi durduran parçalardır: mandren ve salıncak kolu grupları, indüksiyon contalı kafalar, sensörler, servo sürücüler, PLC bileşenleri. Bakım uygulamalarından kaynaklanan stoklama kuralı oldukça nettir: teslim süresi iki haftayı aşan ve arızalanması durumunda üretim hattını durdurabilecek her türlü parçanın stokunu bulundurun (OxMaint, 2026). Bundan daha kısa süreli siparişler için, parçayı stokta tutmak yerine tedarikçinizle teslim süresi taahhüdü üzerinde anlaşın ve kritik her makine için en az bir yedek motor bulundurun (OxMaint, 2026).
Bu konuyu yönetime sunduğunuzda, alternatifin maliyetini de belirtin. Teslim süresi 4 ila 8 hafta olan yedek bir PLC modülünün fiyatı birkaç yüz ila birkaç bin dolar arasındadır. Bir üretim hattının bir gün boyunca durması, saat başına tahmini $22.000'e mal olur (OxMaint, 2026). 2. kademe stok, envanter taşıma maliyeti değildir. Bu, riskin çok küçük bir kısmı kadar fiyatlandırılmış bir üretim sigortasıdır.
Bir İlk Sipariş Setinde Neler Olmalı ve Nasıl Alınır?
Kitler makine ailesine göre farklılık gösterir ve sipariş vermeye değer herhangi bir tedarikçi, sizin makinenize tam olarak nelerin dahil olduğunu size söyleyebilir. Bir teneke kutu kapama kiti, bir silindir seti, bir mandren, silindir conta kitleri ile teneke kutuyu hareket ettiren kayışlar ve rulmanlardan oluşur. Bir toz doldurma kiti ise bir burgu, tartım kovası setleri, nozullar ve piston contalarından oluşur. Kapak takma kiti ise tutucu pedler, kapak besleme parmakları ve tahrik kayışlarından oluşur. Zamanlama, kitin içeriği kadar önemlidir: Bu kiti kesinleştirmek için en uygun an, makineyi teslim aldığınız gündür; çünkü o gün, kit, parça numaraları ve teknik çizimler, bu ürünler için alabileceğiniz en iyi fiyattan tek bir sipariş olarak yazılabilir.
Mal kabul süreci, döngüyü tamamlar. Malın teslimatı sırasında parça numaralarını sevk irsaliyesiyle karşılaştırın. Gerekli olduğu durumlarda malzeme sertifikalarını talep edin; örneğin, ürünle temas eden parçalar için 316 paslanmaz çelik, kenetleme silindirleri ve mandrenler için kalıp çeliği kaliteleri. Herhangi bir parça rafa kaldırılmadan önce tüm rulmanları elle çevirin ve hareketli parçaları kuru çalıştırın; çünkü depoda tespit edilen kusurlu bir yedek parçanın maliyeti sıfırdır, ancak aynı kusurun üretim geçişi sırasında tespit edilmesi bir vardiya kaybına mal olur.
| Bileşen | Nasıl başarısız olur? | İzlenecek aralık | Saha sinyali | Stok seviyesi |
|---|---|---|---|---|
| Dikiş silindirleri | Temas aşınması, çukurlaşma | Set başına milyonlarca teneke kutu (ihtiyatlı bir tahminle 1,2-1,5 milyon ile başlayın) | Dikiş ölçüm sapması, hızda ortaya çıkan gürültü | 1. Seviye |
| Chuck tertibatı | Puanlama, yüzdeki aşınma | Milyonlarca teneke kutu; silindirlerle kontrol edin | Vücut kancasının altındaki çizik izleri; yaklaşık her 10 sızıntılı üründen 1'inde | 2. Aşama (montaj) |
| Kaldırma/sızdırmazlık silindirleri | İç contanın aşınması | Denetim başına | Aralıklı sızıntılar; köpük testi kabarcıkları | 2. Seviye |
| Helezon kanadı | Üründen kaynaklanan kenar aşınması | Dolum makinesi başına teneke kutu sayısı veya saat verileri | Dolum ağırlığındaki sapma | 1. Seviye |
| Tartım kovaları | Aşınma, ürün birikintisi | Dolgu maddesi verilerine göre | Ağırlık sapma raporları | 1. Seviye |
| Kavrama pedleri, kapak besleme parmakları | Temas aşınması | Kapak takma makinesi başına devir sayısı verileri | Eğri kapaklar, besleme hattında sıkışmalar | 1. Seviye |
| Kayışlar, standart rulmanlar | Yorgunluk | Denetim başına | Gürültü, sallanma | 1. Kademe (yerel satın alma) |
| Sensörler, sürücüler, PLC parçaları | Elektrik arızası | Öngörülemez | Alarmlar, aralıklı arızalar | 2. Kademe (teslim süresi kuralı) |
Matris, bir stoklama zorunluluğu değil, önceliklendirme aracıdır. Tek vardiyalı yarı otomatik bir üretim hattı, 1. kademe parçaları rafta tek bir set olarak bulundurabilir ve geri kalan her şey için tedarikçiyle yapılan teslim süresi anlaşmasına güvenebilir; buna karşılık, üç vardiyalı bir yüksek hızlı üretim hattı ise 1. kademe parça sayısını iki katına çıkarır. Makine kılavuzunuzda önerilen yedek parça listesi temel referans noktasıdır; matris ise bu listeye göre satın alma işlemini gerçekleştireceğiniz sırayı belirler.
Herhangi bir parça bütçesini imzalamadan önce, beş kontrol:
Ön sipariş yedek parça denetimi
- 1. seviye sayıları, takvimden değil, kendi sayaçınızdan dönüştürülür
- 2. kademe listesi, iki haftalık hazırlık süresi kuralıyla örtüşmektedir
- Kit içeriği, parça numaraları ve çizimlerle birlikte makine siparişine dahil edilmiştir
- Çeklerin alınması sırasında bir sahip atanır (malzeme sertifikaları, parça numaraları, kuru döngü)
- Sökme ve sayım kayıtları, bakım ekibinin gerçekten okuduğu tek bir yerde tutulur
Bir tedarikçinin makine siparişini alıp alamayacağı da işte bu noktada belirlenir. Levapack'te uyguladığımız yöntem, kiti makinenin bir parçası olarak ele almaktır: sevk ettiğimiz her konserve üretim hattı, aşınmaya maruz kalan sarf malzemelerini ve temel işlevsel parçaları kapsayan bir yedek parça kiti içerir; elektrikli bileşenlerimiz Omron, SEW ve Schneider gibi markalardan temin edilir, böylece ekibiniz yedek parçaları yerel olarak da temin edebilir; ayrıca herhangi bir kapak kapatma makinesi fabrikadan çıkmadan önce, makineyi gerçek teneke kutularınızla 100'den fazla ardışık döngü boyunca çalıştırır ve size test videosunu göndeririz. Kit, parça numaraları ve çizimler makineyle birlikte teslim edilir; bu parçaların kapsadığı aşınma parçaları ise garantimiz kapsamındadır. yedek parça setleri ve satış sonrası destek garanti kapsamındaki ilk yıl boyunca.
Gerçekten Uygun Parçaları Nasıl Sipariş Edersiniz?
Yanlış parça siparişlerinin çoğu, tedarikçinin hatasından kaynaklanmaz. Bunlar, sipariş verme aşamasındaki bilgi eksikliklerinden kaynaklanır. Eksiksiz bir parça talebi üç unsuru içerir: model ve seri numarasını içeren makine tip plakası, ihtiyacınız olan bileşenin çizimi veya parça numarası ve makinenin dayanması gereken çalışma koşulları, yani hat hızı, teneke kutu ve kapak türü, ürün ve sıcaklık aralığı. Seri numarası, insanların beklediğinden daha önemlidir. Tedarikçinin, en yakın katalog makinesi yerine tam olarak sizin makinenize uygun parçayı bulmasını sağlayan şey budur.
Nereden satın alacağınız, ikili bir seçim değil, bir yelpazedir. Orijinal ekipman üreticileri, hassasiyetin önemli olduğu konusunda haklıdır; Ferrum gibi bir kenar kapama makinesi üreticisi ise yedek parçalarını, orijinal makineyle aynı hassasiyet standartlarına göre tasarlanmış olarak konumlandırmaktadır (Demir). Bağımsız yedek parça satıcıları ise farklı bir sorunu çözmektedir: ürün bulunabilirliği ve ürün yelpazesi; bunlardan bazıları, çeşitli makine türleri için 2.500'den fazla farklı paketleme makinesi yedek parçasını stoklamaktadır (Kwalyti). Her ikisi de yararlıdır. Asıl önemli olan, sınıfın hangi kanala ait olduğunu bilmektir.
| Tedarik kademesi | Neyi doğruluyorsunuz? | En uygun olan | Şunlara dikkat edin: |
|---|---|---|---|
| OEM orijinal | Seri numarası uyumu, fabrika parça numarası | Dikiş açısından kritik parçalar: silindirler, mandrenler, kontrol bileşenleri | Üretimi durdurulan modellerde en uzun teslim süreleri |
| Uyumluluğu onaylanmıştır | Çekme testi, malzeme sertifikaları (kalıp çeliği kalitesi, 316 paslanmaz çelik), boyutsal tolerans | Yüksek aşınmaya maruz kalan sarf malzemeleri (büyük miktarlarda), üretimden kaldırılmış OEM parçaları | Malzeme sertifikası sunamayan tedarikçiler |
| Genel standart | Katalog özellikleri uyumu (kayış kesiti, rulman kodu) | Kayışlar, rulmanlar, pnömatik parçalar, bağlantı elemanları | Dikiş açısından kritik konumlarda jenerik parçaların kullanılması |
Bu tablo, orijinal ve yedek parça tartışmasını bakım ekiplerinin gerçekte yaşadıkları deneyimlere göre çözüme kavuşturuyor. Dikiş açısından kritik ve ürünle temas eden parçalar, yani silindirler, mandrenler ve gıdayla temas eden her şey, malzeme belgeleriyle birlikte OEM veya sertifikalı uyumlu parçaların kullanılmasını gerektirir. Standart şanzıman ve güç bileşenleri ise sıradan ürünlerdir; üç üreticinin de aynı şekilde ürettiği markalı bir rulman kodu için fazla para ödemek kimseye fayda sağlamaz. Kesin bir sınır vardır: Malzeme sertifikası olmayan, ürünle temas eden bir conta, indirim ne kadar olursa olsun makineye takılamaz.
Üretimi durdurulan makineler de aynı mantığı bir adım daha ileri götürür. OEM artık bir parçayı tedarik etmediğinde, çizim ve malzeme spesifikasyonu siparişin temelini oluşturur; seri sipariş vermeden önce ilk parça deneme amaçlı takılır ve sökülerek doğrulanır. Distribütörler de tedarik tarafında aynı yapıyı uygulayabilir: Kataloğunuzu önceki bölümde belirtilen üç stoklama kademesine göre düzenleyin ve yeniden sattığınız tüm uyumlu parçalar için çizimler ile malzeme sertifikalarını giriş kriteri olarak belirleyin.
Levapack’e makinenizin tip plakasını ve ihtiyacınız olan parça numarasını gönderin; mühendislerimiz, sipariş vermeden önce parçanın uygunluğunu, malzeme sertifikasını ve teslim süresini teyit edecektir.
Parçamın Uygunluğunu Kontrol EtYedek Parçaların İşletme Matematiği
Bu kılavuzda ortaya konan gerçekleri tekrar gözden geçirin; bunlar bir hesap defteri oluşturur. Aşınan parçaların sayılabilir bir ömrü vardır ve bu ömürler çalışma koşullarına göre değişir: Bir makaralı sette 3 milyon teneke kutu kapasitesi, kimse makineyi değiştirmeden 1,2 ila 1,5 milyon teneke kutuya düşmüştür. Bu değişimin gözden kaçması soyut bir kavram değildir: Ezilmiş paletlere, bir aylık kiralık mobil teneke kutu dolum kapasitesine ve en az bir ürün geri çağırma olayına yol açmıştır. Bir üretim hattının durması saat başına tahmini $22.000'e mal olur ve bu duruşların çoğu, tek elle tutulabilecek kadar küçük parçalardan kaynaklanır (OxMaint, 2026).
Sonuç olarak, yedek parça bütçesi bir maliyet kalemi değildir. Bu, üretimi bilinen ve nicel olarak belirlenmiş bir arıza durumuna karşı güvence altına almanın bedelidir ve her türlü sigorta gibi, makineyi satın aldığınız gün en ucuzdur. İşte o an, kit içeriği, yedek parça fiyatları, belgeler ve bakım aralıkları konusunda tam pazarlık gücüne sahip olduğunuz tek andır; çünkü tedarikçi, üçüncü yıldaki parça sevkiyatından çok, o siparişi almayı daha çok istemektedir.
Bu nedenle, tedarik sürecini dört ayrı müzakere yerine tek bir işlem olarak yürütün: makine, yedek parça kiti, parça numaraları ve çizimler, bakım aralıkları; hepsi aynı sözleşmede yer alsın. Distribütörler ve ticaret şirketleri bu yapıyı bir hizmete dönüştürebilir: Müşterilerinizin üretim hatlarını üç kademeli olarak donatın; böylece tek seferlik makine satışı, tekrarlanan bir yedek parça ilişkisine dönüşür.
Sözleşmeyi imzalamadan önce herhangi bir paketleme makinesi tedarikçisine sormanız gereken üç soru: Yedek parça setinde tam olarak neler var? Aşınan parçaların teslim süresi ne kadar? Ve üretim hattı durduğunda bu sorulara kim, ne kadar hızlı yanıt verecek?
Konserve üretim hatlarını biz de bu şekilde kuruyoruz: İster tek bir kapama makinesi ister eksiksiz bir hat sipariş edin, yedek parça seti, aşınma parçaları belgeleri ve teknik çizimleri aynı siparişin bir parçası olarak fiyatlandırıyoruz; işte bu da tam olarak bizim tek tek makineler ve tam üretim hatları için özelleştirme seçenekleri nasıl yapılandırıldıklarını. Tedarikçileri karşılaştırıyorsanız, yukarıdaki üç soruyu yazılı olarak yanıtlamalarını isteyin. Onların yanıtları, broşürlerindeki hiçbir bilgiden daha fazla, önümüzdeki beş yıllık kesintisiz çalışma süresi hakkında size bilgi verecektir.
Yedek Parça Setinizi Makine Siparişine Ekleyin
Levapack’e neyi paketlediğinizi ve makineyi ne kadar hızlı çalıştırdığınızı bildirin. Makineyi, aşınma parçaları setini, parça numaralarını ve çizimleri tek bir sipariş olarak fiyatlandırıyoruz; ayrıca her bir kapak kapatma makinesi, sevk edilmeden önce sizin gerçek teneke kutularınızla test ediliyor.
Alıntı: Benim SatırımKaynakça
- OxMaint. “Üretim Hattında Paketleme Makinesi Bakımı.” 2026. https://oxmaint.com/industries/manufacturing-plant/packaging-machine-maintenance-production-line
- r/TheBrewery (u/hoovus9 ve diğerleri). “Kapama makinesi sorunları mı, yoksa kusurlu teneke kutular mı?” Reddit, 2023. https://www.reddit.com/r/TheBrewery/comments/yxcx8p/seamer_issues_or_defective_cans/
- r/TheBrewery (u/ShootsieWootsie ve diğerleri). “Seamer örnekleme hızları.” Reddit, 2019. https://www.reddit.com/r/TheBrewery/comments/bw1l2k/can_seamer_sampling_rates/
- Plan It Packaging. “Beklemenin Gerçek Maliyeti: Gıda Ambalajlama İşlemlerinde Yedek Parçaların Önemi.” 2026. https://www.planitpackaging.com/blog/the-true-cost-of-waiting-why-spare-parts-matter-in-food-packaging-operations
- Ferrum AG. “Teneke Kutu Kapama Makineniz için Orijinal Ferrum Yedek Parçaları.” https://www.ferrum.net/en/service/pa/spare-parts.php
- Kwalyti. “Ambalaj Ekipmanı Parçaları ve Onarımı.” https://www.kwalyti.com/collections/replacement-parts


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL