
Paketleme Hattı Entegrasyonu Nedir?
Paketleme hattı entegrasyonu, dolum, mühürleme, etiketleme, kontrol, kartonlama ve paletleme gibi birden fazla paketleme makinesinin tek bir koordineli ve otomatik üretim sistemi içinde birleştirilmesi anlamına gelir. Bu, otomasyonla aynı şey değildir. Otomasyon, tek bir makinenin kendi kendine çalışmasını sağlar. Entegrasyon ise beş, sekiz veya on iki makinenin birlikte çalışmasını sağlar birlikte birbirlerine çarpmadan.
Bir orkestrayı düşünün. Her müzisyen tek başına çalabilir, ancak bir şef, ortak bir nota ve prova edilmiş geçişler olmadan bir senfoni ortaya çıkmaz — sadece gürültü olur. Bir paketleme hattında, konveyör orkestra batonu, PLC ise şefin rolünü üstlenir ve her makine, tam da doğru anda girip çıkması gereken bir enstrümandır.
İyi entegre edilmiş bir üretim hattı, ne zaman hızlanacağını, ne zaman bekleme süresine geçeceğini ve ne zaman duracağını bilir — ve bu üçünü de insan müdahalesi olmadan gerçekleştirir.
Tipik bir gıda paketleme hattı, beş ila on iki adet ayrı ekipmandan oluşur. Bu makineler bağımsız birimler olarak çalıştırıldığında — operatörlerin ürünleri bir istasyondan diğerine manuel olarak taşımasıyla — bir hattın sadece aktarım işlemlerini yürütmek için vardiya başına üç ila altı işçiye ihtiyacı olabilir. Entegrasyondan sonra, aynı hat genellikle sadece bir veya iki operatöre ihtiyaç duyar. Operatörlerin görevi, malzeme taşıma işinden kalite izlemeye kayar. Bu fark, tesisin işgücü bütçesini, üretim kapasitesinin üst sınırını ve kalite tabanını baştan aşağı değiştirir.
Paketleme hattı entegrasyonu, kontrol sistemlerini, iletişim protokollerini, veri mimarisini ve süreç tasarımını da kapsamaktadır. İlerleyen bölümlerde, entegre bir hattın bileşenleri, teknolojinin işleyişi, bir projenin nasıl planlanacağı, kaçınılması gereken hatalar ve entegrasyonun işletmeniz için mali açıdan mantıklı olup olmadığının nasıl değerlendirileceği ele alınmaktadır.
Entegre Bir Paketleme Hattının Temel Bileşenleri
Entegre bir üretim hattı tasarlamadan önce, hattın işlevsel bölgelerini bilmeniz gerekir. Bu bölümün tamamında göz önünde bulundurulması gereken bir ilke: Bir hattın gerçek veri aktarım hızı, en hızlı makinesi tarafından belirlenmez. Bu hız, en yavaş bağlantı tarafından belirlenir — ve bağlantılar arasındaki arayüzlerin hız farklılıklarını karşılayabilip karşılayamadığına bağlıdır. Aşağıdaki her bölge, fiziksel yükseklik, taşıma hızı ve iletişim protokolü olmak üzere üç boyutta, kendinden önceki ve sonraki bölgelerle uyumlu olmalıdır.
Ürün Besleme ve Dozajlama
Süreç buradan başlar. Bu aşamada bir hata yapılırsa, sonraki tüm sorunların kaynağı buraya kadar uzanır. Farklı ürün biçimleri, temelde birbirinden farklı besleme yaklaşımları gerektirir:
- Serbest akışlı katılar (kahve çekirdekleri, kuruyemişler, şekerlemeler) kova asansörleri veya titreşimli besleyicilerle çalışır. Çok başlıklı tartı, yüksek hızda ±0,5 g hassasiyet sunar — bu, atıştırmalık ve kuru gıda üretim hatları için standart tercihtir.
- Tozlar (süt tozu, protein tozu, un) için vidalı konveyörler veya vakumlu taşıma sistemleri gereklidir. Üç engel vardır: toz kontrolü, nemden koruma ve yoğunluk değişimi. Tozun yığın yoğunluğu sabit olduğunda bir vidalı doldurucu ±1–2 g hassasiyetini korur, ancak toz çökerse veya topaklanırsa hassasiyet önemli ölçüde sapar.
- Viskoz sıvılar ve macunlar (soslar, reçeller, fıstık ezmesi, evcil hayvan maması) pistonlu dolum makineleri veya progresif boşluklu pompalara ihtiyaç duyar. Viskozite istikrarı bu düzenlemenin başarısını veya başarısızlığını belirler — yazın bal gibi, kışın ise macun kıvamında akan bir ürün, bu aralık için tasarlanmamış hiçbir dolum sistemini işlevsiz hale getirir.
- Kırılgan katılar (kurabiye, cips, dondurularak kurutulmuş meyve) hassas bir şekilde taşınmalıdır — düşük düşme yüksekliğine sahip eğimli bantlı konveyörler ve ürüne özel kılavuz rayları kullanılmalıdır.
Besleme sistemi, sonraki aşamadaki dolum makinesinden en az 10% daha hızlı çalışmalıdır. Aksi takdirde, dolum makinesi malzeme yetersizliği yaşar ve tüm hat ürün bulmakta zorlanır.
Birincil Ambalajlama — Dolum ve Kapama

İşte burada ürün, bir ambalaj haline gelir. Dolum teknolojisi ile kapama yönteminin birleşimi, raf ömrünü, ürünün bütünlüğünü ve — düzenlemelere tabi sektörlerde — mevzuata uygunluğu belirler.
| Dolum Yöntemi | En Uygun | Tipik Hassasiyet |
|---|---|---|
| Piston filler | Macunlar, parçacıklı ürünler, evcil hayvan mamaları | hacimce ±1–21 TP3T |
| Auger dolum makinesi | Tozlar, ince granüller | ±1–2 g |
| Çok başlıklı tartı | Kuruyemişler, atıştırmalıklar, kuru gıdalar | ±0,5 g |
| Akış ölçer | Serbest akışlı sıvılar | hacimce ±0,51 TP3T |
| Yerçekimi/zaman dolgusu | İnce sıvılar, suya benzer | ±1–2% |
Sızdırmazlık teknolojisi, hem ambalaj türüne hem de muhafaza gereksinimlerine uygun olmalıdır:
- Vakumla kapatma kapak kapatılmadan önce oksijeni tahliye eder — konserve et, deniz ürünleri ve kahve için vazgeçilmezdir. Hedeflenen vakum seviyesi: -0,08 MPa.
- Azotla yıkama Oksijeni inert gazla yer değiştirerek, kapalı hacimdeki oksijen seviyesini 3%’nin altına düşürür. Süt tozu, besin takviyeleri ve birinci sınıf kuruyemişler gibi — oksidasyonun gelir kaybına yol açtığı — ürünler için standart bir uygulamadır.
- Çift dikişli teneke kutu kapama metal teneke kutuların dünyasına aittir. Kalite ölçütü: dikiş üst üste binme ≥55%. Dikiş silindirleri aşınır; bir set genellikle değiştirilmeden önce 50–100 milyon teneke kutuyu işler.
- İndüksiyonlu mühürleme elektromanyetik enerji kullanarak alüminyum folyo astarı kabın kenarına yapıştırır — bu yöntem, yemeklik yağ, ilaç şurubu ve kimyasal ürün ambalajlarında yaygın olarak kullanılır.
Kalite Kontrol — Denetim Sistemleri
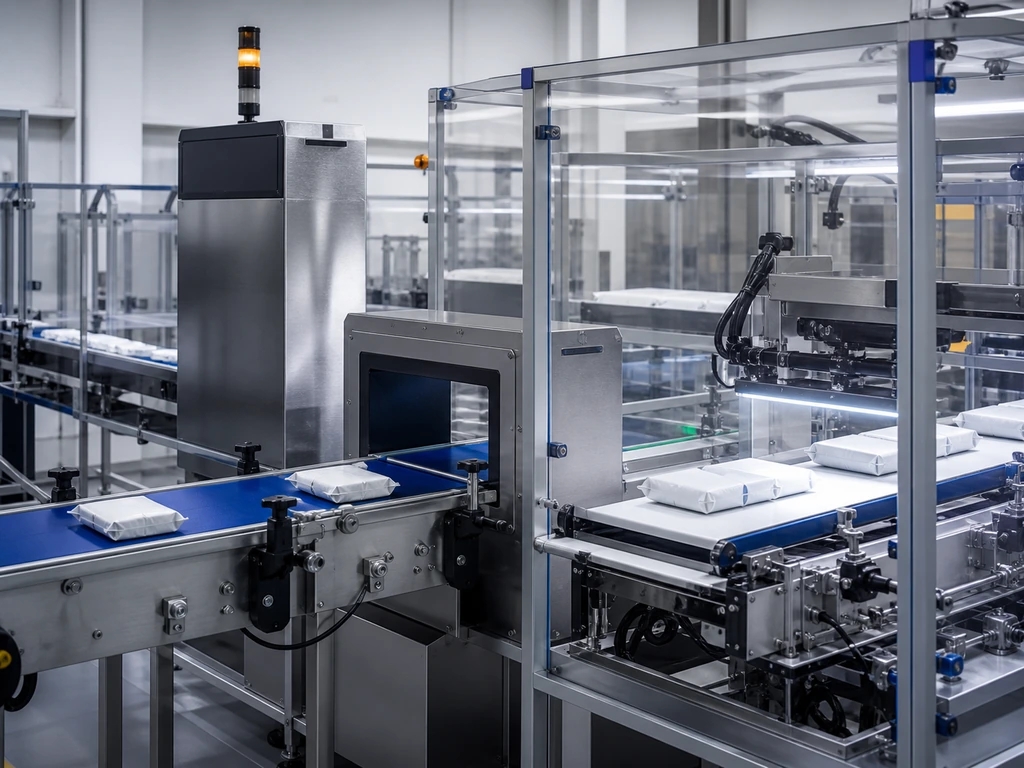
Entegre bir üretim hattında, kalite kontrol bir örnekleme işlemi değildir. Her birim üretim hattından geçer ve sistem her bir kusuru gerçek zamanlı olarak tespit etmeli, reddetmeli ve kaydetmelidir.
Etiketleme, Kodlama ve İzlenebilirlik
Bu, kimlik katmanıdır — ve FDA ya da AB uyum denetçilerinin zamanlarının çoğunu burada geçirdikleri yerdir.
Üç teknoloji, üç amaç: Basınca duyarlı etiketleme önceden basılmış etiketleri dakikada 50–200 kap hızında, ±0,5 mm yerleştirme hassasiyetiyle yapıştırır; Mürekkep püskürtmeli kodlama değişken verileri (parti numaraları, son kullanma tarihleri, barkodlar) 300 dpi çözünürlükte yazdırır; Lazerle işaretleme ilaç ve tıbbi cihaz ambalajlarında kalıcı işaretler oluşturur.
Entegre bir izlenebilirlik sistemi, her birime hammadde parti kodları, dolum parametreleri, sızdırmazlık testi sonuçları ve denetim verileriyle geriye dönük olarak bağlantılı benzersiz bir seri numarası atar. Bir perakendeci bir paleti reddederse, üretici kusuru “geçen ayın bir zamanı” gibi genel bir ifadeyle değil, belirli bir saat, makine ve operatöre kadar izleyebilir.”
İkincil Ambalajlama ve Üretim Hattı Sonu
Burada tek tek paketler, sevkiyata hazır birimler haline gelir. İşlem sırası genellikle şu şekildedir: kartonlama, koliye paketleme, paletleme, streç sarma.
Bu aşamada en büyük entegrasyon zorluğu, hız uyumudur. Dakikada 120 poşet üreten bir atıştırmalık üretim hattı, dakikada 80 poşet işleyen bir kartonlama makinesini aşırı yükler — aralarında bir tampon yoksa. Yukarı akıştan gelen üretimin 3 dakikalık kısmını tutan basit bir biriktirme konveyörü, tüm hattın durmasına gerek kalmadan, kartonlama makinesine mikro bir duruşun ardından toparlanma fırsatı verir. Robotik paletleyiciler işi tamamlar: kobotlar dakikada 6–8 kutu işlerken, endüstriyel robotlar 15–20 kutu işler.
Entegrasyon Teknolojileri — Ekipmanlarınız Nasıl İletişim Kurar?
Fiziksel bağlantılar, ürünü A makinesinden B makinesine taşır. İletişim protokolleri ise bilgi A makinesinden B makinesine — işte bu, yetenekli makinelerden oluşan bir grubu akıllı bir üretim sistemine dönüştüren unsurdur. Protokol seçimi sadece bir BT kararı değildir. Bu, bir tedarik zinciri kararıdır: hangi ekipman markalarını satın alabileceğinizi, üretim hattınızın sorunlara ne kadar hızlı tepki vereceğini ve tek bir tedarikçinin ekosistemine bağımlı kalıp kalmayacağınızı belirler.
PLC Tabanlı Kontrol Mimarisi
Programlanabilir Mantık Denetleyicisi (PLC), entegre üretim hattının beyni niteliğindedir. Tüm girişleri tarar, mantık programını yürütür ve tüm çıkışları günceller; tipik bir döngü süresi 10 milisaniyenin altındadır. Bu 10 ms içinde PLC, doldurma makinesinin döngüsünü tamamlayıp tamamlamadığını, kapama makinesinin çenelerinin yerinde olup olmadığını, etiketleme makinesinin sensörünün bir kap algılayıp algılamadığını ve yukarı akış konveyörünün çalışıp çalışmadığını kontrol eder. Ardından binlerce ikili karar verir ve hattaki her cihaza komutlar gönderir.
5–8 makineden oluşan küçük bir üretim hattı için 200–500 G/Ç noktalı bir PLC gerekir. Büyük, çok bölgeli bir üretim hattında ise 2.000’den fazla noktaya ihtiyaç duyulabilir. İleride maliyet tasarrufu sağlayan bir kural: Gelecekteki genişletme ihtiyaçları için en az 20% I/O kapasitesi ayırın.
Endüstriyel İletişim Protokolleri — Pratik Bir Karşılaştırma
Farklı makineler farklı dillerde konuşur. Bunların birbirleriyle uyumlu çalışmasını sağlamak için yapmanız gerekenler şunlardır:
Pratik çıkarım: Birden fazla tedarikçiden gelen ekipmanlarla bir üretim hattı mı kuruyorsunuz? Hem EtherNet/IP hem de Modbus TCP/IP protokollerini doğal olarak destekleyen makineleri tercih edin. Bu sayede, protokol ağ geçitlerine ihtiyaç duymadan mevcut ekipmanların %’sini kapsayabilirsiniz. Bir ağ geçidi, 5–15 ms gecikme süresine neden olur; bu durum izleme işlemleri için genellikle sorun teşkil etmez, ancak senkronize yüksek hızlı işlemler için riskli olabilir.
SCADA ve MES — Makine Düzeyindeki Kontrolün Ötesinde
SCADA, her makinenin durumunu, hızını, sıcaklığını ve alarm durumunu gerçek zamanlı olarak gösteren tek bir ekran sunar. MES, üretim sahasını ERP sistemine bağlar: iş emirleri otomatik olarak aşağıya aktarılır, üretim sayıları yukarıya aktarılır ve kalite kayıtları dijitalleştirilip zaman damgası eklenir. Düzenlemeye tabi sektörlerde MES verilerinin saklanması isteğe bağlı değildir — FDA 21 CFR Kısım 11, elektronik kayıtların en az 12 ay süreyle saklanmasını gerektirir.
Gelişen Teknolojiler — Yapay Zeka, Dijital İkizler ve Nesnelerin İnterneti
Bugün bunlara yatırım yapmanıza gerek yok. Ancak bugün alacağınız kararlar, yarın bunları engellememeli. Dijital ikizler (±2% hassasiyetinde sanal kopyalar), fiziksel hattı etkilemeden değişiklikleri test etmenizi sağlar ve sahada hata ayıklama süresini 30–50% oranında kısaltır. Yapay zeka destekli görüntü işleme programlandığı kapsamın ötesinde kusurları tespit eder; tanıma oranı ,5%’yi aşmaktadır. Nesnelerin İnterneti ve bulut Birden fazla tesiste yürütülen operasyonların tesisler arasında karşılaştırma yapmasını ve optimizasyonunu sağlar. Ortak nokta: OPC UA, bu üçünü de mümkün kılan veri otoyoludur.
Paketleme Hattı Entegrasyonunuzu Planlama: Aşamalı Bir Yol Haritası

Entegrasyon bir satın alma işlemi değil, bir projedir. İşte yol haritası:
| Aşama | Temel Görevler | Temel Çıktılar | Zaman Çizelgesi |
|---|---|---|---|
| Değerlendirme | Ürün analizi, kapasite hesaplaması, ekipman denetimi | Kullanıcı Gereksinim Spesifikasyonu (URS) | 4–8 hafta |
| Tasarım | Ekipman seçimi, yerleşim planı, kontrol mimarisi | Tasarım çizimleri + FAT protokolü | 8–16 hafta |
| Kurulum | Kurulum, tek makine devreye alma, SAT | SAT raporu + kullanım kılavuzları | 4–12 hafta |
| Optimizasyon | Eğitim, parametre ayarlaması, KPI referans değeri | SOP’lar + KPI başlangıç durumu raporu | 4–8 hafta |
Değerlendirme, en az yatırım yapılan aşamadır. Kapsamlı bir URS, 50’den fazla işlevsel gereksinimi içermelidir — bunlar sadece hız ve doğruluğu değil, aynı zamanda makine değiştirme süresi, temizlik prosedürü, ürün değiştirme sıklığı, ortam sıcaklığı aralığı ve basınçlı hava kalitesini de kapsamalıdır. Bu aşamada harcanan her saat, devreye alma sırasında yaklaşık on saatlik yeniden çalışma süresini önler.
Gerçek hayattan bir uyarı: Bir gıda üreticisi, URS’sinde sos ürününün viskozitesinin sıcaklığa göre önemli ölçüde değiştiğini belirtmemişti (35 °C’de ince ve sulu, 10 °C’de kalın ve macun kıvamında). “Orta viskoziteli sos” için tasarlanan pistonlu dolum makinesi her kış sabahı sıkışıyordu. Bu sorunu gidermek için contaların değiştirilmesi, strok parametrelerinin ayarlanması ve hat üzerine ürün ısıtıcılarının eklenmesi gerekti; bu da altı haftalık bir gecikmeye ve beş haneli bir plan dışı maliyete yol açtı.
En Sık Karşılaşılan Entegrasyon Sorunları ve Bunlardan Kaçınmanın Yolları
Entegrasyon hatalarının çoğu, hatalı sistemlerden kaynaklanmaz. Bu hatalar, planlama aşamasında yapılan yanlış varsayımlardan kaynaklanır — o anda makul görünen ancak gerçek üretim koşullarıyla karşılaştığında geçerliliğini yitiren varsayımlar. İşte en sık rastlanan dört varsayım hatası ve bunlar sizi yakalamadan önce nasıl fark edebileceğiniz.
Hız Uyumsuzluğu — En Hızlı Makineniz En Büyük Darboğaz Oluşturduğunda
Senaryo: Dolum makineniz dakikada 120 kutu hızında çalışıyor. Etiketleme makineniz ise dakikada 100 kutu hızında çalışıyor. Bu 20 kutuluk fark çok büyük görünmeyebilir; ancak bir saatte bu, nereye gidecek yeri olmayan 1.200 kutu anlamına gelir. Mikro durmaları da hesaba kattığınızda, “dakikada 120 kutu kapasiteli hattınız” aslında etkin olarak dakikada 85 kutu hızında çalışıyor demektir.
Çözüm: Tampon kapasitesi, maksimum hız farkının 2–5 dakikalık üretim süresiyle çarpımı kadar olmalıdır. PLC’yi, etiketleyicinin gerçek hızını ana referans olarak kullanacak ve dolum makinesinin hızını otomatik olarak ayarlayacak şekilde programlayın. Tasarım kuralı: Tampon uzunluğu (birim) = besleme hızı (birim/dk) × 3 dk × 1,3 güvenlik faktörü.
Çoklu Üretici Uyumluluğu — Protokol ve Mekanik Arayüz Açığı
Senaryo: Alman bir üreticiden en iyi dolum makinesini, Çinli bir üreticiden en iyi etiketleme makinesini ve Amerikalı bir üreticiden en iyi kutu paketleme makinesini satın aldınız. Dolum makinesinin boşaltma konveyörü 850 mm yükseklikte, etiketleme makinesinin besleme konveyörü 820 mm yükseklikte ve kutu paketleme makinesi Profinet protokolünü kullanırken, PLC’niz ise EtherNet/IP protokolünü kullanıyor.
Çözüm: Herhangi bir satın alma siparişini imzalamadan önce, her tedarikçiden bir Arayüz Şartnamesi sunmasını isteyin. 30 mm’lik bir yükseklik farkı önemsiz gibi görünebilir — ancak teneke kutular bu geçiş noktasında devrilebilir ve 50% adet plan dışı duruşun kaynağı bu tek hizalama hatasına kadar uzanmaktadır.
Değişim Sürecinin Karmaşıklığını Hafife Almak
Senaryo: Makineleri maksimum hızlarına göre değerlendirdiniz. Ancak tesisinizde 12 farklı SKU üretiliyor ve günlük üç defadan fazla ürün değişimi yapılıyor. A makinesinin ürün değişimi 10 dakikada tamamlanıyor. B makinesinde ise bu işlem 45 dakika sürüyor. Üretim hattınızın ürün değişim süresi 45 dakikadır; her gün kaybedilen iki saatlik üretim süresi, yılda 500 saatin üzerine çıkıyor.
Çözüm: Tedarikçilerden, makine değiştirme süresine ilişkin taahhütlerini yazılı olarak vermelerini isteyin. 15 dakikayı aşan her makine için hızlı değiştirme özelliklerini zorunlu kılın: aletsiz ayar düğmeleri, konumlandırma pimleri ve dijital reçete depolama.
Fabrika Kabul Testlerini Atlamanın Gizli Maliyeti
Senaryo: Satıcı, her bir makineyi kendi fabrikasında test etti. Hepsi çalışıyordu. Neden bunu tekrar yapmak için fazladan para ödeyesiniz ki? Bu nedenle, entegre Fabrika Kabul Testi’ni (FAT) atlayıp ürünleri doğrudan tesisinize sevk ediyorsunuz.
Çözüm: FAT şunları içermelidir: en az 8 saatlik kesintisiz çalışma, tüm ürün SKU’ları ve sınır durumlarının kasıtlı olarak test edilmesi. FAT kabul kriteri: OEE ≥85%. Tedarikçinin tesisinde tespit edilen bir sorun, masrafları tedarikçiye ait olmak üzere giderilir. Sizin tesisinizde tespit edilen aynı sorun ise masrafları size ait olmak üzere giderilir — buna ek olarak üretim kaybı da eklenir. $15.000–30.000 tasarruf etmek için FAT'yi atlamak, üreticilere devreye alma gecikmelerinden dolayı yüzbinlerce dolara mal olmuştur.
Yatırım Getirisinin Değerlendirilmesi — Entegrasyon Ne Zaman Mali Açından Mantıklıdır?
Entegrasyon bir sermaye yatırımıdır. Yarı otomatik bağımsız makinelerden tam entegre bir paketleme hattına geçiş yapan orta ölçekli bir gıda üreticisi, hattın karmaşıklığına, hızına ve özelleştirme gereksinimlerine bağlı olarak $200.000–$800.000 tutarında bir yatırım yapmayı beklemelidir. Asıl soru “bunu karşılayabilir miyiz?” değil, “yatırım ne kadar sürede kendini amorti eder?” sorusudur.”
Paketleme hattı entegrasyonunun yatırım getirisi (ROI) üç ana kategoriden kaynaklanmaktadır:
Doğrudan işçilik maliyetlerinde tasarruf. Entegre bir üretim hattı, vardiya başına operatör ihtiyacını 5–6 kişiden 1–2 kişiye düşürür — bu da –60%’lik bir azalma anlamına gelir. Gelişmiş bir pazarda iki vardiyalı bir üretimde bu, yıllık yaklaşık $160.000–$240.000 tutarında tasarruf sağlar.
Verimlilik artışı. Manuel aktarımların ortadan kaldırılması, en büyük darboğazı ortadan kaldırır. Entegre üretim hatları genellikle 20–40% daha yüksek verim sağlar — bunun nedeni makinelerin daha hızlı olması değil, hiçbir zaman bir kişinin beklemesi gerekmemesidir.
Gizli maliyetlerin önlenmesi. Bu tasarruflar satın alma siparişinde görünmez: 50–70% manuel elleçlemeden kaynaklanan ürün israfında azalma; yanlış etiketlenmiş ürünlerden kaynaklanan sıfır müşteri cezası; 90% daha hızlı geri çağırma müdahalesi; ve yalnızca otomasyonun sağlayabileceği kalite tutarlılığını gerektiren siparişleri kabul etme imkânı.
Çoğu paketleme hattı entegrasyon projesi, 2–4 yıl içinde yatırımını geri kazanır. İki veya üç vardiya halinde çalışan hatlar, yatırımlarını çok daha hızlı geri kazanır — her ek vardiya, sabit ekipman maliyetini daha fazla üretim saati üzerinden amorti eder. Kendi tesisiniz için hesaplamalar yaparken, sadece ekipman maliyetini dikkate almayın. Kurulum, tesis değişiklikleri, eğitim ve geçiş sürecindeki verimlilik düşüşünü de hesaba katın. Ardından, mevcut durumu sürdürmenin toplam maliyetiyle karşılaştırın.
ROI analizini eyleme geçirilebilir bir plana dönüştürmeye hazır işletmeler için, ürününüzün kendine özgü özellikleri, işgücü piyasası ve büyüme hedefleriniz dahil olmak üzere tüm maliyet tablosunu modelleyebilen deneyimli bir üretim hattı entegratörüyle çalışmak, bir hesap tablosu çalışmasını hayata geçirilebilir bir projeye dönüştürür. Besleme sisteminden paletlemeye kadar özel anahtar teslimi konserve üretim hatları sunan Levapack gibi şirketler, ürününüze, kapasitenize ve bütçenize uygun bir hat tasarlamak için bire bir mühendislik danışmanlığı sunar. Böylece, ihtiyacınız olmayan özellikler için para ödemek zorunda kalmazsınız ve yatırım getirisi (ROI) zaman çizelgesi, sektör ortalamaları yerine gerçek rakamlarınıza dayandırılır. Özel anahtar teslimi konserve üretim hattı çözümlerini keşfedin veya size özel bir ürün yelpazesi teklifi talep edin.
Doğru Entegrasyon Ortağı Nasıl Seçilir?
Paketleme hattı entegrasyonu konusunda ciddi olduğunuz için buraya kadar okudunuz. Bileşenleri, teknolojiyi, planlama sürecini, dikkat edilmesi gereken noktaları ve mali açıdan değerlendirmeyi anlıyorsunuz. Son soru ise en zor olanı: Uygulamayı kime emanet edeceksiniz?
Bir entegrasyon ortağı seçmek, teknik özellik tablolarını karşılaştırmaktan ibaret değildir. Gerçek fark yaratan unsurlar ölçülmesi daha zordur — ve devreye alınmasından iki yıl sonra üretim hattınızın 85% OEE mi yoksa 55% OEE mi ile çalışacağını belirleyen de işte bu unsurlardır.
1. “Benimkine benzer ürünler için kurduğunuz iki üretim hattını gösterin bana — ve fabrika müdürünün telefon numarasını verin.” Güvenilir bir entegrasyon şirketi, tereddüt etmeden doğrulanabilir referanslar sunar. Entegrasyon uzmanlığı, ürüne özeldir. Sıvı dolum hatlarının entegrasyonunda mükemmel bir performans sergileyen bir şirket, toz tutma konusunda hiç deneyim sahibi olmayabilir.
2. “Hangi OEE değerini garanti ediyorsunuz — ve bu değere ulaşılamazsa ne olur?” Belirli bir OEE rakamını taahhüt etmeyen bir entegratör, kendi sistem tasarımının arkasında durmamaktadır. Ulaşılabilir bir entegre hat OEE garantisi genellikle 80–85% aralığındadır.
3. “Kendi ekipmanınızı mı kullanıyorsunuz, yoksa üçüncü taraf makinelerini entegre mi ediyorsunuz?” Tek kaynaktan hesap verebilirlik mi, yoksa sektörün en iyisi esnekliği mi? Hangi modeli seçtiğinizi bilin ve bunun kurum içi mühendislik kapasitenizle uyumlu olduğundan emin olun.
4. “FAT, tesisinizde, benim gerçek ürünlerimi kullanarak en az 8 saat boyunca kesintisiz olarak çalışacak mı?” Gerçek ürünle yapılan uygun bir FAT testi, su testinin asla tespit edemeyeceği sorunları ortaya çıkarır: viskozitenin dolum doğruluğu üzerindeki etkileri, sensörlerde toz birikimi, sızdırmazlık çenelerinde kalıntı birikimi.
5. “Tek irtibat noktam kimdir ve ilerleme durumuyla ilgili güncellemeleri ne sıklıkla alacağım?” Yetkin bir entegratör, kilometre taşları ve karar aşamalarını içeren yazılı bir zaman çizelgesi ile birlikte projeye özel bir proje yöneticisi atar.
6. “Garanti süreniz ve garantili yanıt süreniz nedir?” Sektör standardı 12 aydır. Bundan daha uzun süreler — 16, 24 ay — çoğu gizli sorunun ortaya çıktığı dönemi kapsayan gerçek bir ek değer sunar.
Uyarı sinyallerini algılama yeteneğinize güvenin. Rakip tekliflerin 30%+ altında fiyatlandırılmış bir teklif, bir şeylerden ödün veriliyor demektir — genellikle kapsam, kurulum desteği veya garanti kapsamı gibi önemli unsurlardan. Entegrasyon testlerini atlayan ve yerinde devreye alma desteği yerine size bir yığın kullanım kılavuzu sunan “daha ucuz” seçenek, aslında ucuz değildir. Bu, faizli ertelenmiş bir harcamadır.
Kaynakça
- Tayal, A. ve diğerleri. “İmalat Sektöründe Verimlilik Artışı: Trilogy Çalışması ve Açık İnovasyon Dinamikleri.” 2021. sciencedirect.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL