
Hijyenik Tasarım Aslında Ne Anlama Gelir?
Günde on binlerce teneke kutuyu işleyen bir dolum makinesi, her gece kostik köpükle dolup taşıyor. Ürünün geride bıraktığı her ne olursa olsun ve köpüğün gevşetip çıkardığı her ne olursa olsun, bunların bir yere gitmesi gerekiyor. Makine bunlara saklanacak bir yer sağlarsa, hiçbir temizlik programı bunları ortadan kaldıramaz. Hijyenik tasarımın çözmek için var olduğu sorun tam da budur.
Hijyenik tasarım, ekipmanın her ürünle temas eden yüzeyinin etkili bir şekilde temizlenebilmesi, kalıntıların tamamen tahliye edilebilmesi ve bakterilerin yerleşebileceği hiçbir yer kalmaması için tasarlanması anlamına gelir. Hijyen, geometriye ve malzemelere entegre edilmiştir; sonradan püskürtülerek uygulanmaz. Bu makale, bir tesisteki gıda işleme makineleri, yani dolum, kapama ve konserve hatları hakkındadır. Restoran mutfak hijyeni ise farklı bir konudur ve burada ele aldığımız konu değildir.
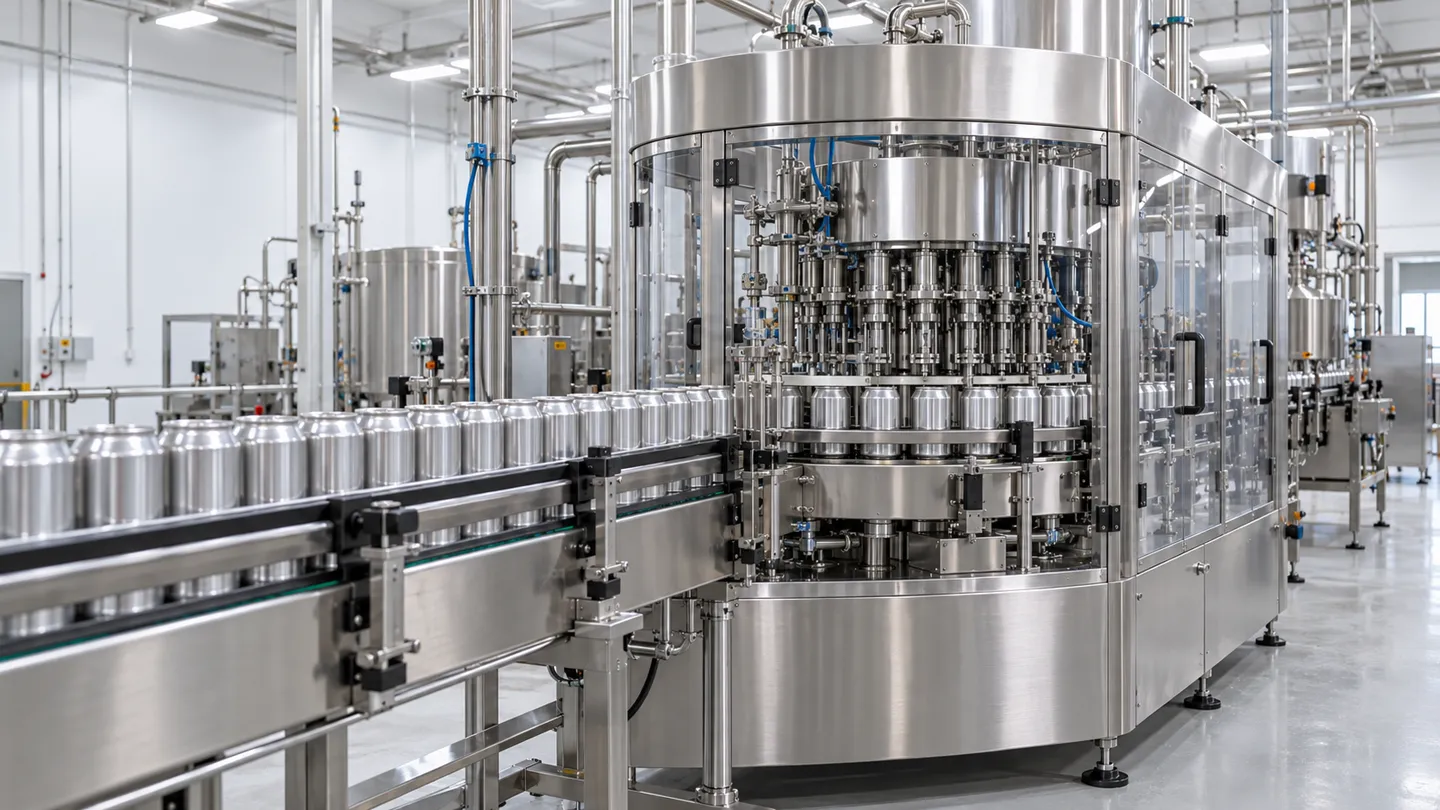
Söz konusu riskler oldukça belirgindir. Gıdalardaki mikrobiyal kontaminasyon maliyeti yüksek bir sorundur ve ürün geri çağırma işlemleri bu sorunun en maliyetli şeklidir (Gıda Güvenliği Dergisi, 2003). Temizlenmesi zor ekipmanlar, her üretim geçişini yavaşlatır, her denetimi uzatır ve üretim hattının çalışma hızını fark edilmeden sınırlar. Kontaminasyon kontrolü, bu disiplinin var olma nedenidir; maliyet ise alıcıların bu konuya önem vermesi gereken nedendir.
Bunu destekleyen bir standartlar çerçevesi bulunmaktadır. Avrupa’da EN 1672-2 standardı, gıda işleme makineleri için hijyen ve temizlenebilirlik gerekliliklerini belirlemektedir; standardın tam başlığı “Gıda işleme makineleri. Temel kavramlar. Bölüm 2: Hijyen ve temizlenebilirlik gereklilikleri”dir (iTeh Standartları, 2020). ISO 14159 standardı, makine tasarımıyla ilgili hijyen gerekliliklerini daha geniş bir kapsamda ele almaktadır (ISO, 2002). EHEDG kılavuzları, bu gereklilikleri test edilebilir tasarım kriterlerine dönüştürmektedir. 3-A ise ABD’deki süt ürünleri sektörüne ait ekipmanlar için aynı işlevi görmektedir. (EC) 1935/2004 sayılı Tüzük, AB’de gıda ile temas eden malzemeleri düzenlemektedir (Avrupa Parlamentosu Araştırma Servisi, 2016). Bunların hiçbiri pazarlama amaçlı rozetler değildir. Bunlar tasarım gereklilikleridir ve bir cihazda hijyenin sağlanıp sağlanmayacağının belirlendiği dört noktaya göre belirlenmiştir.
Bir Makinede Hijyenin Hayat Bulduğu Yer: Dört Tasarım Katmanı
Temel ilkeler ezberlemesi kolay, uygulaması zordur. Herhangi bir alıntı veya denetim bulgusunu değerlendirmek için en hızlı yol, onu dört katmandan birine yerleştirmektir. Bir işleme makinesiyle ilgili her hijyenik tasarım kararı, bu katmanlardan tam olarak birinde yer alır.
| Katman | Neyi kontrol eder? | Yanlış yapmanın bedeli nedir? |
|---|---|---|
| 1. Malzemeler | Ürününüzle ve temizlik kimyasallarınızla temas eden şeyler nelerdir? | Korozyon, ürün bozulması, gıda ile temas kurallarına uyulmaması |
| 2. Geometri | Kalıntı ve sıvı herhangi bir yerde saklanabilir mi? | Hiçbir temizlik programının ulaşamayacağı kalıcı barınma alanları |
| 3. Temizliğe uygunluk | Makinenin, tesisinizdeki temizlik sürecine gerçekten uygun olup olmadığı | Elle yapılan onarımlar ya da yıkama işleminize dayanamayan bir makine |
| 4. Doğrulama | Tedarikçinin kanıtlayabileceği hususlar ve teslimat sırasında sizin kontrol edebileceğiniz hususlar | Evrakların önlemesi gereken tüm riski siz üstleniyorsunuz |
Sıra önemlidir. Malzemeler ve geometri tasarım aşamasında belirlenir ve daha sonra değiştirilmesi maliyetlidir. Uyum kontrolü, makine kadar tesisinize de bağlıdır. Doğrulama, çoğu alıcının atladığı aşamadır ve diğer üç aşamadaki hataları tespit eden tek aşamadır.
Sonraki dört bölümde, makinenin yapısal bileşenlerinden başlayarak satın alma siparişinde talep etmeniz gerekenlere kadar, katmanlar sırayla ele alınmaktadır.
1. Katman: Malzemeler: Makinenin Yapıldığı Malzemeler
Metalden başlayın, çünkü diğer her şey onun üzerine oturur. Gıda ile temas eden malzemeler, ürüne karşı inert olmalı, korozyona dayanıklı olmalı ve tekrarlanan temizlik işlemleri altında kararlı kalmalıdır. AB’de bu malzemeler ayrıca (EC) 1935/2004 sayılı Tüzüğün genel güvenlik ve inertlik ilkelerine de uymak zorundadır (Avrupa Parlamentosu Araştırma Servisi, 2016).
İnsanların unuttuğu ikinci bir “saldırgan” daha var: dezenfektanınız. Gıda tesisleri, sıcak kostik, asit döngüleri, perasetik asit ve kuaterner amonyum bileşikleriyle temizlik yapar ve bu alanda deneyimli tesis çalışanları, bunların ne işe yaradığı konusunda açık sözlüdür. “Perasetik asit, metale çok zarar verdiği için bazı tesislerde rutin olarak, muhtemelen haftada bir veya daha az sıklıkta kullanılır,” diye yazıyor hijyen konusunda deneyimli bir yorumcu (Reddit, r/foodscience, (, 2019). Ürününüzü etkisiz kılan bir kalite sınıfı bile temizlik kimyasallarına karşı yenik düşebilir; bu nedenle malzeme seçimi her iki unsuru da kapsamalıdır.
Malzeme seçimi konusunda şunu açıkça belirtmek gerekir ki, 316 otomatik olarak daha iyi bir seçenek değildir. 316 tipi, klorürleri ve asitleri taşıyan molibden içerir: Yüksek tuz, yüksek asit ve yüksek protein içeren ıslak ürünler (balık, turşu, domates, süt ürünleri) bu malzemeyi kullanmayı haklı kılar. Kuru tozlar ve hafif aşındırıcı ürünler için ise 304, daha düşük maliyetle aynı hijyen işlevini yerine getirir; bu tür uygulamalarda 316'ya kadar para harcamak, temizlenebilirlikten ziyade iç huzuru sağlar. Varsayılan olarak 316'yı öneren satıcılara bunun nedeni sorulmalıdır.
Yüzey pürüzlülüğü, tedarik sürecinde sorunların ortaya çıktığı noktadır; çünkü bu konuda verilen rakamlar oldukça değişkendir. Dikkat edilmesi gereken değer Ra 0,8 μm’dir: Hem 3-A hem de EHEDG, ürünle temas eden yüzeylerin en az bu kadar pürüzsüz olmasını şart koşmaktadır (Gıda Güvenliği Dergisi, 2003). EHEDG’nin tasarım kriterleri belgesinde de aynı husus belirtilmektedir: Ürünle temas eden geniş yüzeylerin pürüzlülüğü 0,8 μm Ra veya daha iyi olmalıdır (EHEDG Dok. 8). Bazı tedarikçi bloglarında “32 Ra” değeri belirtilmektedir; bu, mikro inç cinsinden aynı değere karşılık gelir; diğerleri ise daha yapışkan ürünlerin daha da ince yüzey işleme gerektirdiğine işaret etmektedir. Birimlerin karışık kullanılması, satın alma şartnamesinde sıfat yerine sayının ve birimin belirtilmesi gerektiğinin tam da nedenidir.
| Ürününüz | Uygun temas malzemesi | Neden |
|---|---|---|
| Kuru tozlar (un, protein tozu, çay) | 304 paslanmaz çelik, Ra 0,8 μm | Düşük korozyon yükü; 316, temizlenebilirliği değil, maliyeti artırır |
| Asitli veya tuzlu ıslak ürünler (sos, turşu, balık) | 316 paslanmaz çelik, Ra 0,8 μm | Molibden, klorürleri ve asitleri taşır |
| CIP özellikli süt ürünü veya içecek | 304/316 (kimyasal bileşime göre), kaynak yüzeyi pürüzsüz | Kostik CIP döngüleri, yüzey kusurlarını ortadan kaldırır |
| Hassas veya ilaç sektörüne yakın ürün | 316, daha ince cilalı | Pasiflik ve yüzey kalitesi konusunda daha yüksek standartlar |
Contalar, sızdırmazlık elemanları ve yağlayıcılar aynı bağlamda ele alınmalıdır. Ürün bölgesindeki elastomerlerin gıda ile temasa uygun olması gerekir; ayrıca, ürünün yakınındaki rulmanlar için gıda sınıfı (H1) yağlayıcı kullanılmalıdır; çünkü sızıntı yapan bir rulman, henüz bir bakım talebi haline gelmeden ürünü kirletir.
2. Katman: Geometri: Neden Bazı Makineler Asla Gerçeği İtiraf Etmez?
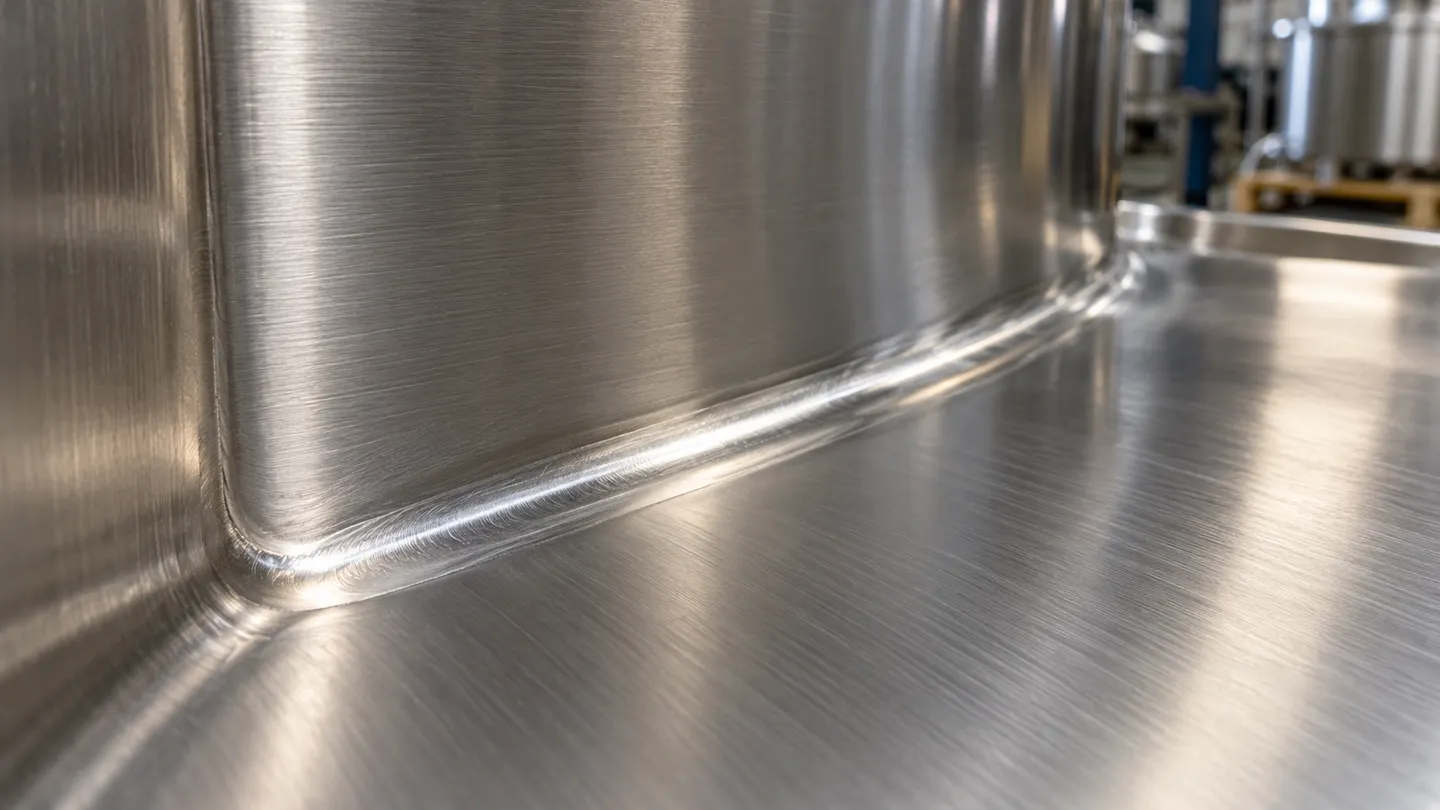
Malzemeler, makinenin neye dayanabileceğini belirler. Geometri ise temizlik ekibinizin bu mücadeleyi kazanıp kazanamayacağını belirler. Bir yüzey, Ra 0,8 μm değerinde kusursuz bir 316 paslanmaz çelik yüzey olsa bile, makine kalıntıların hiçbir fırça, köpük veya CIP topunun ulaşamayacağı bir yerde birikmesine izin veriyorsa yine de işe yaramaz hale gelir.
Temizlenebilirliği belirleyen geometri kuralları
En önemli beş kural vardır ve her biri gözle ve el feneriyle kontrol edilebilir:
- Pürüzsüz, kesintisiz yüzeyler. Toprağın birikebileceği çatlaklar, keskin iç köşeler, çıkıntılar veya gölgeli alanlar bulunmamalıdır (Gıda Güvenliği Dergisi, 2003).
- Kendi kendine boşalma. Makine, hem ürünü hem de temizlik sıvısını tamamen boşaltmalıdır; durulamadan sonra kalan su birikintileri bakteriler için ideal bir ortam oluşturur.
- Ölü boru kolları olmamalıdır. Kılavuz boru dallarında ürün birikebilir; sıhhi tesisat uygulamalarına göre bu dalların uzunluğu yaklaşık iki boru çapı veya daha az tutulmalıdır (V5 Kapsamlı Hazırlık Kılavuzu).
- Sürekli, zemine yapıştırılmış kaynaklar. Pürüzlü veya gözenekli bir kaynak dikişi, dikiş şeklinde bir ölü boşluktur ve imal edilmiş ekipmanlarda en sık rastlanan gizli birikim yeridir.
- Denetlenebilirlik. Her ürünle temas eden yüzey, denetim kapakları veya alet gerektirmeden sökülme imkânı sayesinde görünür ve erişilebilir olmalıdır; zira kimsenin göremeyeceği bir yüzey, kimsenin güvenilirliğini garanti edemeyeceği bir yüzeydir.
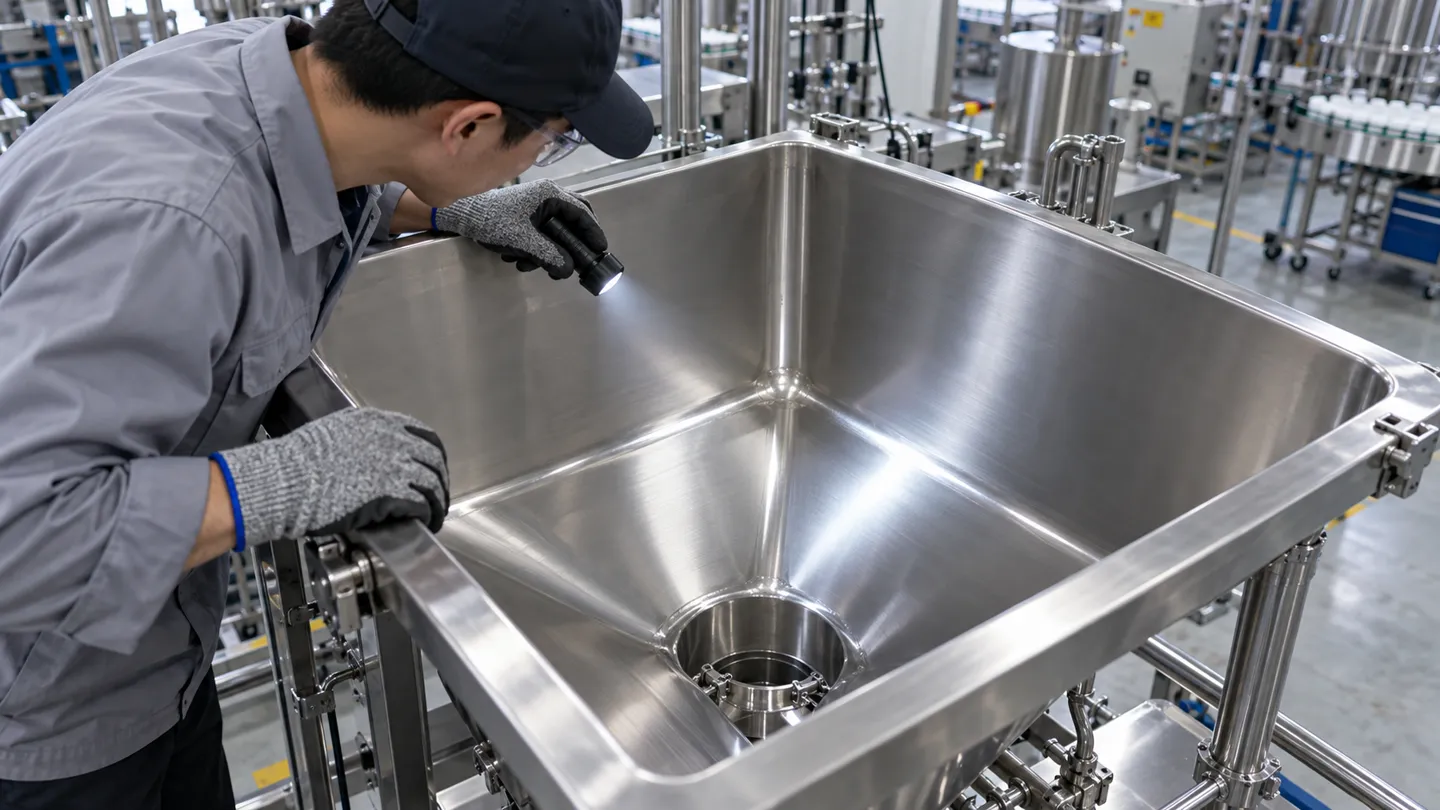
Bunların hiçbirinin doğrulanması için laboratuvara gerek yoktur. Bunlar, makineyi satın almadan önce içini incelemeye istekli olmayı gerektirir.
Beş maddelik geometri kontrolü
-
Sürekli yüzeyler: Her bir ürünle temas eden yüzey ve iç köşeler boyunca parmak ucunuzla hafifçe kaydırın; yüzey pürüzsüz olmalı ve kir birikmesine neden olabilecek çatlaklar, çıkıntılar veya gölgeli alanlar bulunmamalıdır.
-
Kendi kendine boşalma: Ürün bölgesinin en alçak noktasının nerede olduğunu ve durulama suyunun buradan nasıl aktığını sorun; su birikintisi oluşabilecek her yerde birikinti oluşur.
-
Ayaklarda yorgunluk hissi yok: Akış yolundan ayrılan her boru dalını izleyin; bağlantı uzunluğu ana hattan yaklaşık iki boru çapı sınırları içinde kalmalıdır.
-
Zemin kaynakları: Her iç kaynağı bir ışıkla inceleyin; standart olarak kaynak yüzeyinin kesintisiz ve pürüzsüz bir şekilde zımparalanmış olması gerekir; gözeneklilik ise reddedilme nedenidir.
-
Denetlenebilirlik: denetim kapaklarını ve aletsiz açma noktalarını bulun ve her bir ürünle temas eden yüzeye gözünüzle ve elinizle ulaşabildiğinizi kontrol edin.
Gizli bölgelerin gerçek maliyeti nedir?
Bakım teknisyenleri, hatalı geometri düzeninin sonuçlarıyla başa çıkmak zorunda kalıyor ve bunu hiçbir şekilde yumuşatmadan anlatıyorlar. Gıda fabrikasında 15 yıllık deneyime sahip bir çalışan durumu açıkça şöyle ifade etti: “Dışarıdan her şey temiz görünüyor, ancak temizlik ekibinin ve denetçilerin asla görmediği alanlarda neler bulabileceğinizi bilseniz şaşırırsınız” (Reddit, r/IndustrialMaintenance, 2026). Bir şeker fabrikası forumunda, yeni başlayanlara verilen en önemli tavsiye şuydu: “Şeker her şeyi yapıştırır. Sadece kirli ekipmanlardan kaynaklanan pek çok sorun var” (Reddit, r/IndustrialMaintenance, (, 2026). Arıza şekli her zaman aynıdır: tasarımın yarattığı bir boşluk, bu boşlukta biriken bir kalıntı, kimsenin temizleyemediği bir mikrobiyolojik veya kalite sorunu.
Temizlik sıklığı, yapısal bir kusuru gideremez. Temizlik programı bir uygulama planıdır ve geometri bu planın sınırlarını belirler. İşte bu nedenle denetçiler, tekrarlayan çevresel bulguların kaynağını ekipman tasarımına kadar izler: Aynı bölgede sürekli sorun yaşanıyorsa, köpükle yapılan temizlik sayısını artırmak çözüm değildir.
Temizlik ekibinin ve denetçilerin asla görmediği yerlerde neler bulabileceğinize şaşırırsınız.
Bir gıda tesisi bakım teknisyeni, dış görünüşün hiçbir şey ifade etmediğini açıklıyor. Denetçileri ürküten alanlar, geometrinin yarattığı alanlardır.
Yerinde temizlik mi, yoksa yerinde temizlik dışı mı: geometrik ödünleşme
Aynı hedefe ulaşmak için iki tasarım felsefesi birbiriyle rekabet halindedir. Yerinde Temizleme (CIP) makineleri, üzerine monte edilmiş püskürtme cihazları aracılığıyla kendi kendilerini yıkar; bu durum, normal bir döngü sırasında kimse makinenin içine bakmadığı için kusursuz bir iç geometri gerektirir. Yerinden Temizleme (COP) makineleri, hızlı bir şekilde açılıp sökülebilecek şekilde tasarlanmıştır; böylece parçalar yıkama bölümüne gönderilir. Bu, daha basit iç yapıya izin verir ancak her vardiyada operatörün saatlerce zaman harcamasına neden olur. Sökülmeden tamamen açılan hazneler, pratik bir orta yol sunar: tüm ürün bölgesi saniyeler içinde görünür ve erişilebilir hale gelir. Hiçbir felsefe diğerinden üstün değildir; önemli olan, makinenin geometrisinin, üreticisinin iddia ettiği temizleme yöntemiyle tam olarak uyumlu olmasıdır.
3. Katman: Temizleme Uyumu: Islak Hat mı, Kuru Hat mı?
Üçüncü katman, alıcının bağlamının devreye girdiği yerdir. Aynı makine gövdesi, tesisinizin temizlik yöntemine bağlı olarak birbiriyle çelişen taleplerle karşı karşıya kalır ve bu iki yaklaşım birbiriyle uzlaşmaz.
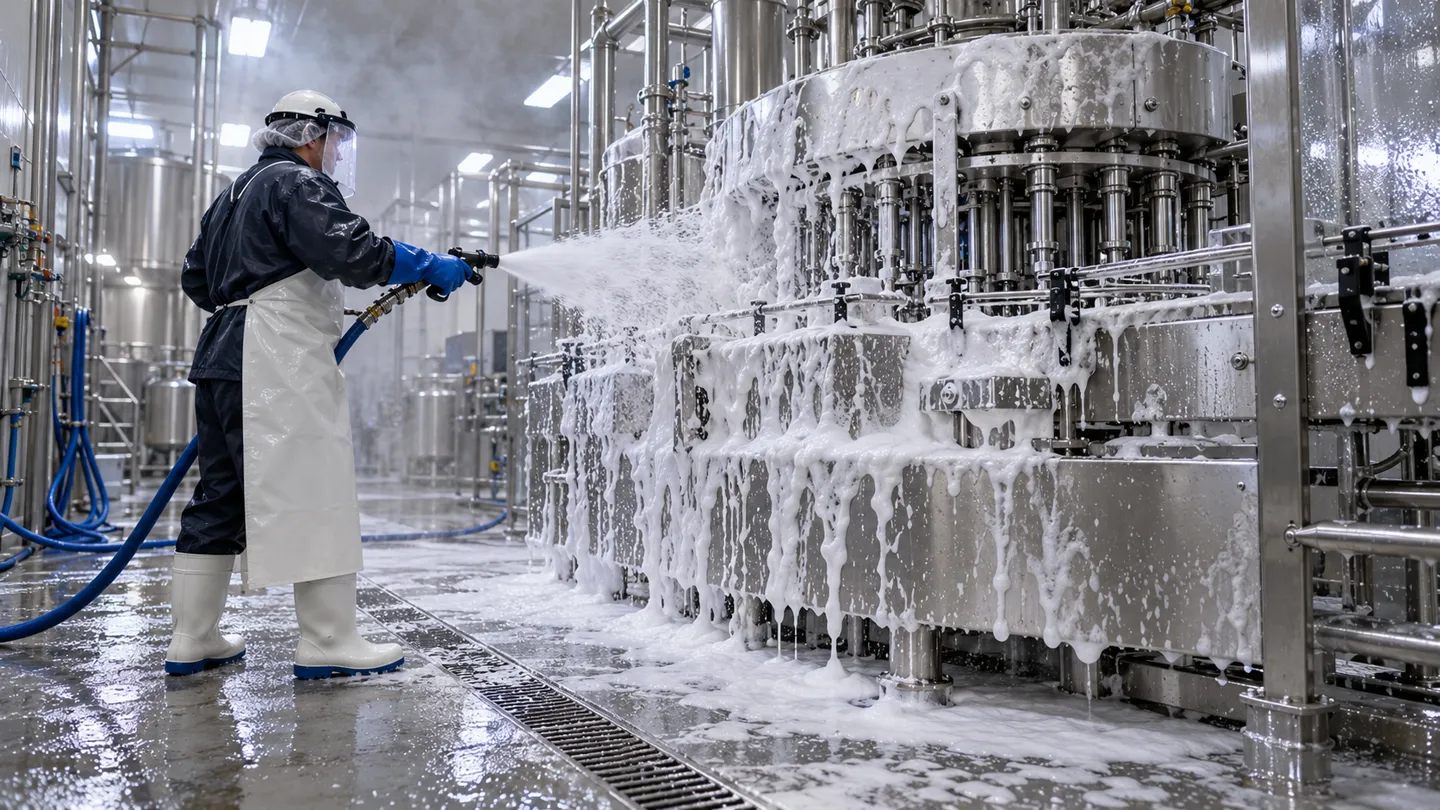
Ürünlerin ıslak veya yapışkan olduğu yerlerde ıslak temizlik ön plana çıkar. Süt ürünleri ve içecek tesisleri kostik CIP döngüleri uygular; gıda tesisleri ise her gece tüm yüzeyleri köpürterek durular. Bir tesis operatörü bu rutini şöyle anlatıyor: önce klorlu deterjan, ardından dönüşümlü olarak dezenfektanlar (Reddit, r/foodscience, 2019). Islak hatlarda kullanılan bir makine, suyu uzaklaştırmalı, kimyasal etkenlere dayanıklı olmalı ve tüm bu süreç boyunca elektrik sistemini çalışır durumda tutmalıdır. Yıkanmaya dayanıklı muhafazalar ve drenajı göz önünde bulundurularak tasarlanmış çerçeveler tam da bu nedenle mevcuttur.
Suyun bir sorun olduğu yerlerde kuru temizlik ön plana çıkar. Un, protein tozu, çay ve unlu mamuller ıslak kalıntıları çimento gibi sertleştirir veya mikropların çoğalmasına neden olur; bu nedenle bu tesislerde su püskürtme yapılmadan vakumlama, silme ve dezenfekte işlemleri gerçekleştirilir. Kuru yıkama hatları için kullanılan makineler, silme işlemi için aralıksız yüzeylere ve hızlı açılan erişim noktalarına ihtiyaç duyar, ancak su geçirmezlik gerektirmez. Aynı başlıkta bir tesis operatörü, tam ıslak yıkamaya uygun olmayan makinelerin bunun yerine buharlaşan alkol bazlı ürünlerle “kuru dezenfekte edildiğini” belirtir (Reddit, r/foodscience, (, 2019). Bu geçici çözümün var olmasının nedeni, yıkama özelliğine sahip olmayan bir makineye bu özelliği sonradan eklemenin neredeyse imkânsız olmasıdır.
| Boyut | Islak hat (CIP / yıkama) | Kuru temizleme (vakumlama / silme) |
|---|---|---|
| Temizleme malzemeleri | Kostik köpük, asit döngüleri, dezenfektanlar, su | Vakum, sıyırıcılar, kuru dezenfektan |
| Makine, aşağıdakilere dayanıklı olmalıdır | Kimyasal korozyon, durgun su, buhar | Ürün birikintileri, aşındırıcı kuru kir |
| Elektrik Sistemleri | Yıkamaya dayanıklı muhafazalar, sızdırmaz konektörler | Standart koruma kabul edilebilir |
| Geometri önceliği | Drenaj, su birikintisi olmaması, kaynak yüzeyinin pürüzsüzlüğü | Çatlak içermeyen, hızlı açılan erişim |
| Tipik ürünler | Süt ürünleri, içecekler, soslar, konserve ıslak mamalar | Un, protein tozu, çay, atıştırmalıklar |
Tedarikçileri kısa listeye almadan önce, üretim hattınızın hangi çalışma rejiminde işlediğini belirleyin. Yanlış rejim için tasarlanmış bir makine, bir tasarruf değildir; her vardiyada bedelini ödeyeceğiniz bir uyumsuzluktur. Her iki rejime de ihtiyaç duyan karma üretim hatları mevcuttur ve bunların tasarımı en zor olanlardır; aday makinenin bu geçişi nasıl gerçekleştirdiğini özellikle sorun.
Ne ürettiğinizi ve tesisinizde temizliğin nasıl yapıldığını bize anlatın; biz de üretim hattınıza en uygun yapının hangisi olduğunu belirleyelim.
4. Katman: Satın Alma ve Doğrulama: İlkeleri Satın Alma Şartnamelerine Dönüştürme
Yukarıda anlatılan her şey tek bir pratik soruya indirgeniyor: Sipariş talebinde neleri belirtmelisiniz ve teslimat sırasında neleri kontrol etmelisiniz? Bu, çoğu alıcının atladığı bir aşamadır; işte bu yüzden sektör genelinde aynı hayal kırıklıkları tekrar tekrar yaşanmaktadır.
Sorunuzda yer alması gereken altı satır
Hijyenik tasarım şartı, ancak bir tedarikçinin bu konuya yazılı olarak cevap vermesi gerektiği durumlarda geçerlidir:
Sorguda neler yer alır, satır satır
-
İletişim bilgileri: Her bir ürün bölgesi parçası için teknik şartnamede belirtilen kalite ve kalınlık.
-
Yüzey kaplaması: Temas yüzeylerinde Ra 0,8 μm veya daha iyi, üretici tarafından belirtilmiştir.
-
Kaynak standardı: Tüm ürün bölgelerinde üretim sürecinde kesintisiz ve pürüzsüz bir şekilde taşlanmıştır.
-
Temizlik programı: CIP, COP veya manuel, ıslak ya da kuru, kanıtlı.
-
Yıkama dayanıklılığı derecesi: elektrik ve tahrik sistemleri, sadece ıslak hatlar.
-
Erişim noktaları: Hangi parçalar açılabilir, hangileri alet kullanmadan sökülebilir, teslimat sırasında hangilerini inceleyebilirsiniz.
Her bir satır, bir katmanın arızalanma olasılığı nedeniyle vardır. Birini kaldırırsanız, tam da o katmanı yeniden belirsizliğe açık hale getirmiş olursunuz.
Tedarikçinin EHEDG sertifikası bulunmadığında
İşte çoğu küçük ve orta ölçekli ekipman alıcısının gerçekte karşı karşıya kaldığı durum budur. Çerçeve standartları, gönüllü tasarım kılavuzlarıdır. EHEDG sertifikasyonu gibi resmi tip testleri, küçük ve orta ölçekli üreticiler arasında nadirdir ve “hijyenik tasarım” iddialarıyla dolu bir katalog tek başına hiçbir şeyi kanıtlamaz. Sertifikanın olmaması otomatik olarak diskalifiye edici değildir, ancak ispat yükümlülüğünü alternatif kanıtlara kaydırır. En güçlüden en zayıfa doğru sıralandığında, bu alternatif kanıtlar şunlardır:
- Gerçek makine veya önceki modellerine ilişkin üçüncü taraf test veya denetim raporları.
- Isıl numara ile izlenebilir malzeme sertifikaları; EN 10204 standardına göre 3.1 tipi olup, teslim edilen metalin denetimini belgeleyen (Montakon).
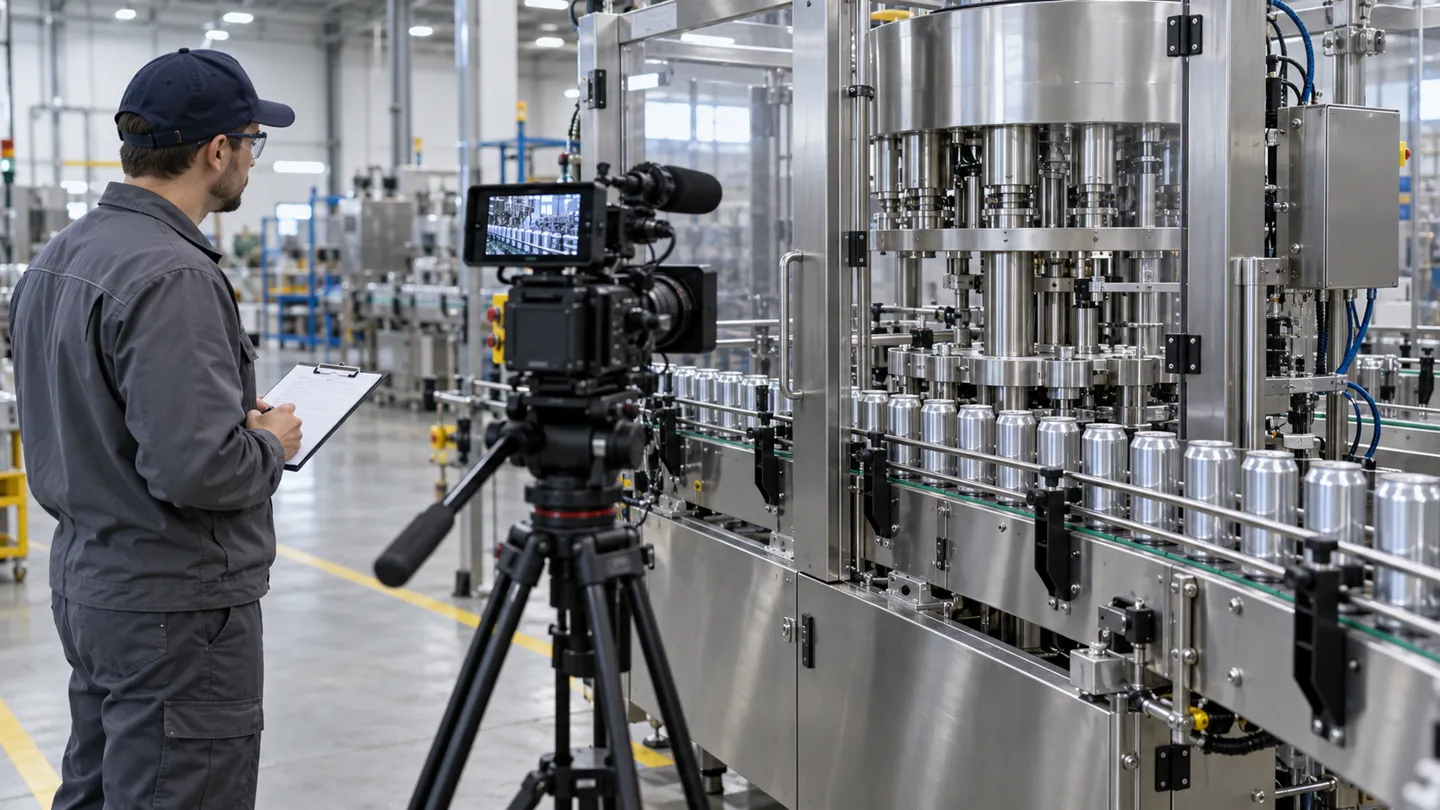
- Kendi ürününüzle veya kendi teneke kutularınızla yapılan bir deneme çalışmasının videosu.
- İç kaynakların, köşelerin ve drenaj sisteminin canlı video kaydı yoluyla veya yerinde incelenmesi.
Üçüncü madde özellikle vurgulanmalıdır. Sevkiyat öncesinde ürününüzü test eden tedarikçiler, makinenin işlevselliğinin yanı sıra 3. katman uygunluğunu da size göstermiş olurlar. Bunlar, iyi tedarikçilerin saklayacak hiçbir şeyleri olmadığı için mevcuttur. Geometrisinden emin bir üretici, numune malzemenizi işleyecek, bunu videoya kaydedecek ve inceleme raporuyla birlikte videoyu size gönderecektir.
Teslimat gününde yapabileceğiniz dört kontrol
Kabul, doğrulamanın artık bir evrak işinden ibaret olmaktan çıktığı noktadır:
- Drenaj testi: Ürün uygulanan alanı durulayın ve gözlemleyin. Su akıp gitmelidir; geride kalan su birikintileri ileride sorunlara işaret eder.
- Yüzey kontrolü: Numunenin temas alanlarına yerleştirilen taşınabilir bir pürüzlülük ölçer, belirttiğiniz yüzey kalitesini doğrular.
- Kaynak ve köşe denetimi: erişim noktalarını açın, içeriye bir ışık tutun ve kaynak dikişlerini ve iç köşeleri kendiniz inceleyin.
- Sürekli deneme: Makineyi malzemeniz üzerinde uzun bir süre çalıştırın ve videoyu saklayın.
| Katman | Neler kontrol edilmeli (fiil, sıfat değil) | Tedarikçi bunu sağlayamazsa |
|---|---|---|
| Malzemeler | Kalite sınıfı ve kalınlık bilgilerini içeren malzeme sertifikaları (EN 10204 3.1) | Üçüncü taraf doğrulaması talep edin ya da riski fiyatlandırın |
| Geometri | Teslimat sırasında kaynakların, köşelerin ve drenajın açık şekilde incelenmesi | Ödeme yapmadan önce canlı video ile ürün tanıtımı yapılmasını ısrarla talep edin |
| Temizlik uyumu | Kendi ürününüzle yapılan deneme çalışması, videoya kaydedildi | İmzalamadan önce kendi materyalinizle bir deneme yapın |
| Doğrulama | Altı spesifikasyon satırına ilişkin yazılı cevaplar | Sessizliği bir cevap olarak kabul et |
Bir Konserve Üretim veya Dolum Hattı Satın Alırken Bunun Anlamı Nedir?
Bu dört katmanı bir satın alma defteri olarak değerlendirdiğinizde, bu ödünleşimler artık soyut olmaktan çıkar. Ürününüzün korozyon yükünün altında bir kalite sınıfı teklif eden bir tedarikçi, size bir onarım döngüsü yüklemektedir. İmalatında iç kısımdaki pürüzlü kaynakları gizleyen bir imalatçı ise size kalıcı bir temizlik yükü ve bununla birlikte gelecek denetim bulgularını yüklemektedir. Yanlış temizlik rejimi için üretilmiş bir makine, her vardiyada yeniden fark ettiğiniz bir uyumsuzluktur. Ve kanıt sunamayan bir tedarikçi, gözleriniz bağlıyken bu üç riski birden üstlenmenizi istemektedir.
İşte bu nedenle satın alma kuralı, sertifikaları değil, doğrulanabilir ayrıntıları elde etmektir. Temas eden parçaların ve çerçevenin hangi malzemeden yapıldığını ve kalınlıklarının ne kadar olduğunu sorun. Temizlik için makinenin nasıl açıldığını sorun. Denetim raporunda neler yer aldığını sorun. Ayrıntılar bu soruları yazılı olarak yanıtlar; sertifikalar ise – küçük ve orta ölçekli üreticilerde varlık gösterdikleri takdirde – bunları yalnızca özetler.
Konserve üretim hattımızın yapım detayları Bu bilgiler, alıcıların bu kontrol listesini ürünlerle karşılaştırarak değerlendirebilmeleri için titizlikle yayınlanmaktadır. Gıda ile temas eden parçalar ve çerçeveler, 1,5–2,0 mm kalınlığında gıda sınıfı 304 paslanmaz çelikten (ürünün gerektirdiği durumlarda 316) üretilmiştir; işlenmiş çekirdek parçalar ise 2 μm tolerans sınırına tabidir; bu da birleşim yerlerinin ve yüzeylerin temizlik için yeterince düzgün kalmasını sağlar. Hazneler, sökülmeden temizlik için tamamen açılabilir. Damla kapaklı dağıtıcı bileşenleri, kaplamalı demir yerine havacılık sınıfı alüminyumdan işlenmiştir; bu sayede ne paslanırlar ne de kapaklarınızın içine kaplama parçacıkları bırakırlar. Ürettiğimiz her makine, müşterinin kendi numune kutuları ile 100'den fazla ardışık test işleminden geçer. Bunu, 48 saatlik yüksüz çalışma ve periyodik işlev kontrolleri içeren 36 saatlik yaşlandırma testi izler. Test videosu, denetim raporu ile birlikte gönderilir. Levapack bu ayrıntıları yayınlar, çünkü detayları kontrol eden alıcı, bizim aradığımız alıcıdır.
Tedarikçileri karşılaştırıyorsanız, yukarıdaki bölümde yer alan altı satırlık soru listesini yanınızda getirin; bir inşaat firmasının vereceği yanıtlar, broşüründen daha fazla bilgi verecektir.
"Altı Satırı Bir Makineye Dönüştür" Alıntısı
Teneke kutularınızın boyutlarını, ürününüzü ve üretim hedefinizi bize iletin; teklifimizde malzeme kalitesi, yüzey işleme, kaynaklar ve temizlik ile ilgili ayrıntılar yazılı olarak belirtilecektir.
Kaynakça
- Gıda Güvenliği Dergisi. “Gıda İşleme Ekipmanlarının Hijyenik Tasarımı.” 2003. https://www.food-safety.com/articles/4350-hygienic-design-of-equipment-in-food-processing
- Pejanovic, I. ve ark. “Gıda Ekipmanlarının Hijyenik Tasarımında Değerlendirme ve Standartlar: Bir Derleme.” Foods (MDPI). 2026. https://www.mdpi.com/2305-6703/6/1/9
- iTeh Standartları. “EN 1672-2:2020 Gıda işleme makineleri – Temel kavramlar – Bölüm 2: Hijyen ve temizlenebilirlik gereklilikleri.” 2020. https://standards.iteh.ai/catalog/standards/cen/1715042d-5c10-42f1-a5d4-085e5be63885/en-1672-2-2020
- ISO. “ISO 14159:2002 Makinelerin güvenliği – Makinelerin tasarımı için hijyen gereklilikleri.” 2002. https://www.iso.org/obp/ui/#!iso:std:23748:en
- EHEDG. “Hijyenik Ekipman Tasarım Kriterleri (Belge 8).” https://www.goudsmitmagnetics.com/uploads/pdf/ehedg-doc-eng.pdf
- 3-A Hijyen Standartları. “Hijyenik Tasarım Standartları ve Kılavuzları.” https://my.3-a.org/Portals/93/Documents/AnnualMeetingsPresentations/May1_Basics_02_HygienicDesignConsiderationsandTechniques.pdf
- Avrupa Parlamentosu Araştırma Servisi. “Gıda ile Temas Eden Malzemeler – (AT) 1935/2004 sayılı Tüzük.” 2016. https://www.europarl.europa.eu/RegData/etudes/STUD/2016/581411/EPRS_STU(2016)581411_EN.pdf
- Montakon. “EC 1935/2004: Bu yönetmelik ne anlama geliyor?” https://www.montakon.nl/en/pageid/EC-1935-2004
- V5 Ultimate. “Hijyenik Ekipman Tasarımı (3-A ve EHEDG) Hazırlık Kılavuzu.” https://v5ultimate.com/guides/sanitary-equipment-design-3a-ehedg-readiness
- Reddit, r/IndustrialMaintenance. “Gıda Sektörüne Yeni Giren Teknik Personele Tavsiyeler.” 2026. https://www.reddit.com/r/IndustrialMaintenance/comments/1uox342/advice_for_new_food_industry_tech/
- Reddit, r/foodscience. “Gıda üreticileri fabrikalarını ve ekipmanlarını nasıl temizler/dezenfekte eder?” 2019. https://www.reddit.com/r/foodscience/comments/bdzzkc/how_do_food_manufacturers_clean_sanitize_their/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL