
Kutu Etiketi Boyutunun Açıklaması: Kesin Formüller ve Makine Toleransları
Ticari içecek ve gıda ambalajcılığının riskli dünyasında, sadece 1/8 inçlik bir hesaplama hatası sadece bir tasarım kusuru değil, aynı zamanda felaket niteliğinde bir üretim hatasıdır. İster bir butik bira fabrikası, ister özel kahve kavurma tesisi, ister otomatik gıda konserve tesisi işletiyor olun, teneke kutu etiketlerinin boyutlarını tahmin etmek kaçınılmaz olarak büyük miktarda malzeme israfına, kabul edilemez makine sıkışmalarına ve marka estetiğinin bozulmasına yol açar.
Dijital bir PDF provasından süpermarket raflarındaki kusursuz bir fiziksel ürüne uzanan yolculuk, gizli mühendislik tuzaklarıyla doludur. Yarı otomatik aplikatörlerin mekanik sınırları, ısı tünellerinin neden olduğu ciddi fiziksel bozulmalar ve küresel alüminyum tedarik zincirindeki fark edilmeyen değişiklikler gibi değişkenler, standart “şablonları” bir anda kullanılamaz hale getirebilir. Sektörün ambalaj standartları, bu talepleri karşılamak için sürekli olarak gelişmektedir.
Bu kapsamlı teknik kılavuz, amatör tasarım tavsiyelerini bir kenara bırakarak doğrudan ambalajlama sektörünün endüstriyel gerçeklerine odaklanmaktadır. Düz rulo etiketler için kesin matematiksel formülleri, büzüşen kılıfların yapısal geometrisini, düzensiz teneke kutuları ölçmek için kesin yöntemleri ve üretim veriminizi belirleyen kritik makine giriş toleranslarını ayrıntılı olarak ele alacağız. Tahmin yürütmeyi bırakın ve sıfır hatalı üretim için ambalajlarınızı mühendislik yaklaşımıyla tasarlamaya başlayın. Başlamak için aşağıdaki kapsamlı boyut tablosuna göz atın.
En Kapsamlı Teneke Kutu Etiket Boyut Tablosu (İçecek, Gıda ve Kavanozlar)
Herhangi bir grafik tasarım çalışmasına başlamadan veya baskı hizmet sağlayıcınıza sipariş vermeden önce, temel boyut çerçevenizi belirlemelisiniz. Aşağıdaki referans matrisi, mevcut durumu özetlemektedir sektör standardı boyutlar en yoğun şekilde kullanılan gıda metal kutuları, alüminyum içecek kutuları ve cam kavanozlar için. Ancak, deneyimli her üretim müdürünün bildiği gibi, bu rakamlar bir başlangıç noktasıdır, evrensel bir garanti değildir.
Gıda Metal Kutuları (3 Parçalı Yapı)
#10 Teneke Kutu
#303 Kutu
#300 Teneke Kutu
İçecek Alüminyum Kutuları (2 Parçalı Yapı)
16 oz Standart
16 oz Sleek
12 oz Standart
12 oz Sleek
8,4 oz İnce
Cam Mason Kavanozları
16 oz’luk pint
8 oz Yarım Pint
İçecek sektöründeki girişimlerin şu anda karşı karşıya olduğu en tehlikeli tuzak, 16 oz’luk teneke kutularla ilgilidir. Tarihsel olarak, neredeyse tüm 16 oz’luk teneke kutular standarttı 211 formatı. Ancak, 211 numaralı ürünün zaman zaman yaşanan stok sıkıntısı nedeniyle, birçok toptancı ve gezici konserve işletmesi bu ürünü 207 formatı (16 oz Sleek). 207'lik teneke kutu tam olarak aynı sıvı hacmini barındırır, ancak bunu çapı belirgin şekilde daha dar ve yüksekliği daha fazla olması sayesinde sağlar.
Standart bir 211 etiket şablonunu (genişliği 8,125 inç olan) 207 numaralı ince teneke kutuya körü körüne uygularsanız, feci bir fiziksel üst üste binme sorunu yaşarsınız. Fazla malzeme, etiketleme makinelerinizde ciddi sarkma, hizasızlık ve anında tıkanmalara neden olacaktır. Herhangi bir baskı provasını onaylamadan önce, yükleme rampanıza gelen boş teneke kutuların tam fiziksel SKU’sunu doğrulamanız gerekir.
Doğru Etiket Formatını Seçmek: Rulo Etiketler ve Termoskraj Kılıflar
Bir dijital kumpas kullanmaya veya çevre uzunluğunu hesaplamaya başlamadan önce, malzeme işleme sürecinizi kesin olarak belirlemelisiniz. Temel geometri, baskı yöntemi ve ambalajınızın boyutlarını belirlemek için kullanılan matematiksel formüller, bir silindirin etrafına 2B bir alt tabaka sarmaya mı, yoksa konturlu bir kaba 3B bir tüpü büzüştürmeye mi çalıştığınıza bağlı olarak tamamen farklılık gösterir.
Basınca Duyarlı Rulo Etiketler ve Malzeme Dayanıklılığı
Basınca duyarlı (PS) rulo etiketler, küçük ve orta ölçekli içecek ve gıda üretiminin bel kemiğidir. Sürekli bir ayırma tabakası üzerinde sunulan bu iki boyutlu etiketler, çok sayıda SKU’ya sahip markalar için inanılmaz bir esneklik sunar; bu sayede hızlı lezzet değişikliklerine olanak tanır ve nispeten düşük minimum sipariş miktarları (MOQ) sağlanır. Düz oldukları için boyutlarının hesaplanması, basit düzlemsel geometriye dayanır.
Ana Rulo Etiket Genişliği Formülü
Düz Etiket Genişliği = (Ölçülen Dış Çap × 3,1416) + 0,25″ Örtüşme
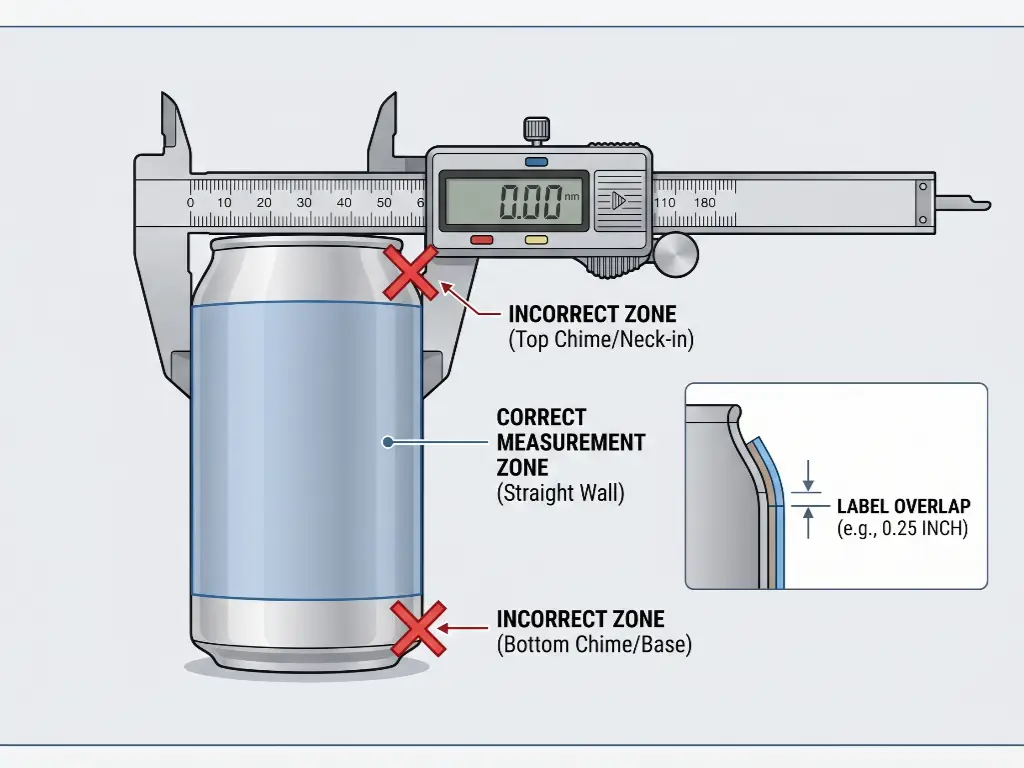
Bu formülü doğru bir şekilde uygulamak için, kutunun dış çapını kesinlikle şu noktada ölçmek üzere endüstriyel dijital kumpas kullanmalısınız: düz duvar bölümü. Üst veya alt kıvrımların yakınında ölçüm yapmayın. Bu tam çapı Pi (3,1416) ile çarpın ve mükemmel matematiksel çevrenizi bulun. Son olarak, üst üste binme payını eklemelisiniz. 0,25 inç (1/4″) üst üste binme payı, sektördeki mutlak altın standarttır. Bu üst üste binme payı, yapıştırıcının kendi yüzey malzemesine tutunarak etiketi yerine sabitleyen kritik bir sabitleme noktası görevi görür.
Ancak, malzeme gerçek dünyada parçalanıyorsa, matematiksel olarak mükemmel boyutlandırma hiçbir anlam ifade etmez. Yeni markalar için kritik bir başarısızlık noktası, “Buz Kovası Testi” ya da standart soğuk zincir lojistiğidir. Konserve bir içeceği 38°F (3°C) sıcaklıktaki ticari bir buzdolabından 75°F (24°C) sıcaklıktaki ortam koşullarına çıkarmak, anında ve şiddetli bir yoğuşmaya neden olur. Alüminyum kutunun dış yüzeyi aşırı derecede terler.
Standart bir kağıt etiket kullanırsanız — üzerinde basit bir vernik olsa bile — su kağıt liflerine nüfuz ederek, birinci sınıf markanızı dakikalar içinde soyulan, peltemsi bir felakete dönüştürür. Soğutma veya neme maruz kalan herhangi bir ürün için, şunları belirtmeniz gerekir: BOPP malzeme. Beyaz BOPP veya şeffaf BOPP filmler, güçlü su geçirmez akrilik yapıştırıcı ve kalın UV laminasyon (mat veya parlak) ile birleştirildiğinde yoğuşmayı tamamen önler ve marka kimliğinizin buzdolabından tüketicinin eline kadar bozulmadan kalmasını sağlar.
Büzüşen Kılıflar: 360 Derecelik Kaplama Alanı ve Bozulma Oranları
Bir markanın, ambalajın karmaşık kıvrımlarına kusursuz bir şekilde uyum sağlayan 360 derecelik, kenardan kenara grafik kaplamaya ihtiyacı olduğunda, büzüşen kılıflar en ideal çözümdür. Genellikle şunlardan üretilir: PETG ya da PVC filmler için, bu kılıflar düz olarak basılır, kesintisiz bir tüp haline getirilir, kabın üzerine geçirilir ve metalin üzerine sıkıca büzülmesi için sıkı denetim altındaki bir buhar veya radyant ısı tünelinden geçirilir.
Pi formülünü derhal bir kenara bırakın. Shrink kılıflar standart genişlik ve yükseklik ölçülerini kullanmaz. Bunun yerine, tamamen farklı iki ölçü birimi kullanılarak tasarlanırlar:
- Düz Halde Genişlik (LFW): Kılıfın tamamen düz bir şekilde bastırıldığında elde edilen genişliği. Bu değer, kutunun en geniş çevresinin alınarak, kayma toleransı (kılıfın kutunun üzerine sorunsuzca kayabilmesi için genellikle 2-4 mm) eklenip, elde edilen sonucun ikiye bölünmesiyle hesaplanır.
- Kesim Uzunluğu: Isı tünelinden geçmeden önce büzülmemiş kılıfın dikey uzunluğu. Film hem yatay hem de dikey yönde büzüldüğünden (farklı oranlarda olsa da), kesim uzunluğu nihai olarak istenen görsel yükseklikten biraz daha uzun olacak şekilde hesaplanmalıdır.
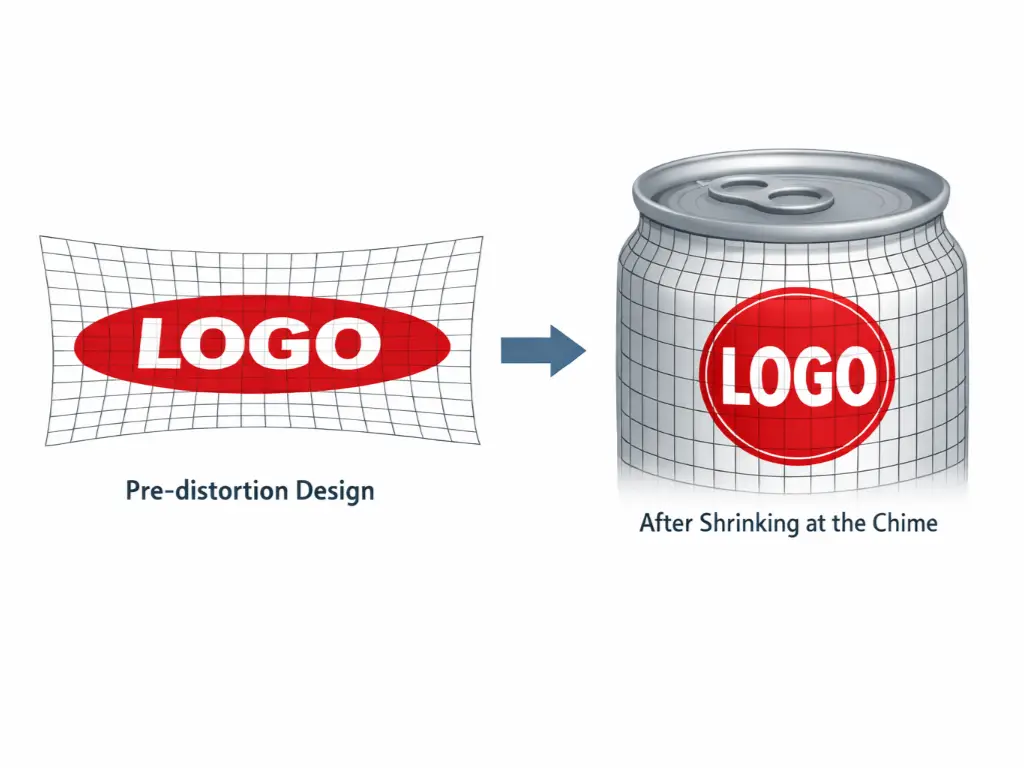
Shrink sleeve tasarımının en zorlu yönü şudur: Bozulma (Küçülme Oranı). Plastik tüp, teneke kutunun üst ve alt kısımlarındaki keskin içe doğru kıvrımlara —“Chime” veya “Neck-down” olarak bilinen bölgelere— sıkıca sarılmak üzere hızla büzülürken, basılı grafikler gerilir ve uzar. Düz tasarım dosyanızda “chime” bölgesinin yakınına mükemmel bir daire şeklindeki logo yerleştirirseniz, bu logo ısı tünelinden geçtikten sonra çirkin, uzamış bir oval şekle dönüşür. Baskı öncesi ambalaj mühendisleri, özel 3D ızgara haritalama yazılımlarını kullanarak görseli kasıtlı olarak ters yönde “önceden deforme etmeli” ve böylece plastik büzüldüğünde grafiklerin tüketicinin gözünde matematiksel olarak mükemmel görünmesini sağlamalıdır.
Özel veya Standart Olmayan Teneke Kutular İçin Etiket Boyutlarını Ölçme Yöntemi
Standart silindirik içecek kutusundan uzaklaştığınız anda, ambalaj mühendisliğinin kuralları kökten değişir. Dikdörtgen şekilli konserve et kutuları, düzleştirilmiş oval deniz ürünleri kutuları veya oldukça konik şekilli endüstriyel kovalar gibi özel ve düzensiz kaplar, “çevresini ölç ve sar” zihniyetiyle ele alınamaz. Gergin alt tabakaların keskin geometrik açılara veya karmaşık eğrilere uygulanması, feci yapısal arızalara yol açar.
Kare ve Düz Teneke Kutular İçin Panel Etiketleri
Genellikle kaliteli yemeklik yağlar, hazır et ürünleri ve özel çaylar için kullanılan kare veya dikdörtgen teneke kutular, benzersiz bir fiziksel zorluk oluşturur. Dört adet 90 derecelik köşeyi çevreleyen tek parça, kesintisiz ve tam sargılı bir basınca duyarlı etiket yapıştırmaya çalıştığınızda, filmde ciddi bir “hafıza” gerilimi oluşur. Etiket alt tabakası doğal olarak düz haline dönmeye çalışır. Zamanla veya nakliye kartonlarında meydana gelen küçük darbeler sırasında bu gerilim, etiketin köşelerden şiddetli bir şekilde soyulmasına, yani “bayraklanmasına” neden olur.
En profesyonel çözüm, tam sarmayı tamamen terk edip bir Ön ve Arka Panel Etiketi strateji (iki ayrı etiket). Teneke kutunun düz yüzeyini ölçerken, etiket genişliğiniz kesinlikle burada bitmelidir öncesinde köşe yarıçapı başlar. Düzensiz ambalajlamanın altın kuralı şudur: “Daha dar olması daha güvenlidir.” Etiketin kenarının tamamen düz yüzeye yaslandığından emin olun; etiketin sadece bir milimetre bile olsa kavisli köşeye sarkması durumunda, etiketin soyulmasına ve sürtünmeden kaynaklanan hasara yol açacak bir dayanak noktası oluşturmuş olursunuz.
Deniz Ürünleri Konserve Kutuları için En İyi Etiketler ve Karton Kılıflar
Düzleştirilmiş, oval şekilli teneke kutular — birinci sınıf sardalya, hamsi ve havyar için küresel standart — dikey alan açısından ciddi bir sıkıntı yaşamaktadır. Bu teneke kutuların yan duvarlarının yüksekliği genellikle bir inçten azdır ve keskin, kesintisiz kıvrımlara sahiptir. Zorunlu FDA/USDA besin değerleri, barkodlar ve marka hikayesini standart yapıştırıcılar kullanarak bu mikroskobik yan duvarlara sığdırmak fiziksel olarak imkânsızdır ve yasalara aykırıdır.
Bu geometriyi aşmak için markalar iki belirli strateji uygular:
- Üst Panel Etiketi: Kapak üzerindeki düz, girintili alana özel olarak yapıştırılan, hassas bir şekilde kalıpla kesilmiş etiket. Ölçüm, kenar birleşiminin iç kenarını da hesaba katmalı ve etiketin metal çıkıntılara takılmadan düz çukura kusursuz bir şekilde oturmasını sağlamalıdır.
- Karton Kılıf: En kaliteli ve etkili çözüm. Yapıştırıcı yerine, kalın kartondan yapılmış bir kılıf, tenekenin dış boyutlarını tamamen sarar. Bunu hesaplamak için, üst yüzün, alt yüzün ve her iki yan duvarın toplam uzunluğunu ölçmeniz ve en önemlisi, endüstriyel yapıştırıcının kılıfı altta birleştireceği yere 15 mm’lik bir üst üste binme payı eklemeniz gerekir.
Konik Teneke Kutular İçin Profesyonel Kesim Şablonlarının Temini
Konik teneke kutular (üst çapı alt çapından daha geniş veya daha dar olanlar), boyutlandırma konusunda en zorlu sorunu oluşturur. Konik bir 3B nesne 2B düzleme açıldığında, bir dikdörtgen oluşturmaz; matematiksel olarak kesin, kavisli bir yelpaze şekli (geometrik bir kesik küre) oluşturur.
Konik teneke kutular için kabul edilebilir tek yöntem, ambalaj üreticinizle iletişime geçmek ve resmi mühendislik CAD çizimini talep etmektir. Bu çizim mevcut değilse, ambalaj mühendisi tarafından CAD yazılımı kullanılarak fiziksel ambalajın lazerle taranması gerekir; böylece hata payı sıfır olan, matematiksel olarak hesaplanmış kesin bir konik kesim şablonu oluşturulabilir.
Makine Uyumluluğu: Açılma Yönleri ve Etiketleme Toleransları
Güzel tasarlanmış, kusursuzca hesaplanmış bir etiket, fabrika makineleriniz bunu işleyemiyorsa hiçbir değeri yoktur. Grafik tasarımcının ekranından dönen bir üretim hattının gerçekliğine geçiş, zorlu mekanik kısıtlamalar getirir. Etiketlerin nasıl teslim edildiğini ve makinelerin bunları nasıl uyguladığını anlamak, operasyonel başarıya giden yoldaki son engeldir.
Etiket Rulosu Çıkarma Konumlarının Çözümlenmesi (#1 – #8)
Rulo etiket satın aldığınızda, bunlar tek tek yapraklar halinde gelmez; bir karton göbeğe (genellikle 3 inç çapında) sıkıca sarılmış halde gelir. Bu göbekten açıldıkça görselin belirli yönü, Geri sarma yönü. Küresel ambalaj endüstrisi, #1 pozisyonundan #8 pozisyonuna kadar uzanan standartlaştırılmış bir sayısal sistem kullanmaktadır.
Etiketleme ekipmanınız sabit bir sistemdir. Etiketin çok belirli bir yönde beslenmesini gerektirir. Silindirik teneke kutu etiketleyicilerinin büyük çoğunluğunda, makine teneke kutuyu dikey olarak döndürür ve etiketi yatay olarak sarar. Bu, sizin otomatik veya yarı otomatik etiketleme makinesi temel olarak gerektirir #3 Konumu (Sağ Kenar Önde) veya #4 Konumu (Sol Kenar Önde).
Satın alma müdürü etiketleme makinesinin kullanım kılavuzunu kontrol etmez ve yazıcının varsayılan ayarını (genellikle “Pozisyon #1, Üst Kenar Önde” şeklindedir) kabul ederse, sonuçlar felaket olur. Etiket şeridi, makinenin mekanizmasına dik olarak beslenecektir. Yatay sargı makinesine "Üst Kenar Önde" ayarlı bir rulo takılması, ya optik sensörlerin anında sıkışmasına ya da 100.000 tenekenin tamamen yanlamasına etiketlenmesine neden olur. Tek çözüm, üretimi durdurmak ve bir ekibe para ödeyerek kilometrelerce uzunluktaki etiket şeridini elle geri sarmalarını sağlamaktır.
Yarı Otomatik Etiketleme Makineleri için Rulo Giriş Toleransları
Birçok KOBİ, ambalajlama sürecine, yaygın olarak kullanılan MT-30 gibi yarı otomatik masaüstü etiketleme makineleriyle başlar. Maliyet açısından verimli olsalar da, bu sürtünme esaslı silindirli makineler son derece sıkı mekanik toleranslara sahiptir ve insan kaynaklı besleme hatalarına karşı oldukça hassastır.
0,25 inçlik Örtüşme Gerilimi Sınırı: Daha önce, 0,25 inç (1/4 inç)“lik bir üst üste binme mesafesinin izin verilen maksimum standart olduğunu belirlemiştik. Bunun nedeni makinenin silindirlerindedir. Etiket teneke kutunun etrafına sarılıp kendi üzerine bindiğinde, iki kat BOPP film ve yapıştırıcıdan oluşan mikroskobik bir fiziksel ”çıkıntı” oluşturur. Eğer üst üste binme mesafeniz 0,25″’yi aşarsa — örneğin 0,5″’e yaklaşırsa — aplikatör silindirleri bu uzayan çift kalınlıktaki alanı çok uzun süre kavrayacaktır. Bu durum ciddi bir gerilim farkı yaratarak etiketin arka kenarının aşağı doğru bükülmesine ve çirkin bir spiral oluşumuna neden olur (Yanlış kayıt) ya da filmin altında sıkışmış büyük hava kabarcıkları.
Chime Tehlike Sınırı: Etiketinizin yüksekliği, sınırlar içinde kalması için son derece sıkı bir şekilde düzenlenmelidir Düz Duvar tenekenin. Alüminyum tenekeler, “Chime” veya “Neck-down” olarak adlandırılan, teneke gövdesinin üst kapak ile alt kubbe arasında daraldığı kavisli geçiş bölgesine sahiptir. Etiketin üst/alt kenarı ile metal kavisin başlangıcı arasında en az 0,125″ (1/8”) görsel güvenlik aralığı bırakmanız gerekir. Yarı otomatik bir silindir, düz ve sert bir BOPP etiketi kavisli chime kısmına bastırmaya çalışırsa, fizik kuralları gereği fazla malzemenin gidecek yeri kalmaz. Malzeme anında kendi üzerine katlanarak kalıcı ve geri dönüşü olmayan bir kırışıklık oluşturur ve ürünün estetik değerini tamamen bozar.
Precision Automation’a Geçiş
Levapack Tamamen küresel KOBİ’lere yönelik yüksek performanslı, otomatik konserve ve paketleme çözümleri sunmaya odaklanmaktadır. Düzensiz çalışan sürtünmeli silindirleri, gelişmiş servo tahrikli teknoloji ve 2 μm düzeyinde hassas mühendislik ile değiştiren otomatik etiketleme ve kapama sistemlerimiz, insan hatasından kaynaklanan kırışıklıkları ve üst üste binme kaynaklı hizalama hatalarını tamamen ortadan kaldırmaktadır.
Üretim hattınızdan çıkan her bir tenekenin, tüketiciye kusursuz ve birinci sınıf bir marka imajı sunmasını sağlıyoruz. Makine toleranslarıyla uğraşmayı bırakın ve üretim hacminizi artırmaya başlayın.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL