
Çok Başlıklı Tartılarda Sık Görülen Sorunlar ve Temel Çözüm Yolları
Çok başlı tartı, mekanik titreşim, yük hücresi değerlendirmesi ve önceden programlanmış bir yazılım hesaplaması veya algoritmasını içeren bir dizi senkronize hareket gerçekleştirir. Üretim durduğunda, bakım personeli sorunun mekanik sıkışmadan, elektrik sinyallerinin kesilmesinden mi yoksa makine yazılımından mı kaynaklandığını belirlemelidir. Kılavuzun geri kalanında, bir ünitenin temel arızalarına ilişkin çok başlı tartı arıza giderme adımları özetlenmektedir. Arıza tartım ünitesinin ötesine uzanarak konveyör bantları gibi sonraki aşamadaki paketleme ekipmanlarını da etkiliyorsa, operatörler daha kapsamlı bir paketleme makinesinde sorun giderme üretim akışının tamamını yeniden tesis etmek için gerekli bilgiler.
Hatalı Ağırlık Değerlerinin ve Sıfır Kaymasının Giderilmesi
Hatalı tartım, tek tek kepçelerin ürün ağırlıklarını her zaman belirlenen parametrenin üstünde veya altında kaydetme eğilimidir. Bu arıza, mevzuata uygunluk sorununa yol açar ve mali kayba neden olarak ürün tutarlılığını olumsuz etkiler. Mekanik arızaların başlıca nedeni, tartım hunisi veya kepçelerin içinde malzeme kalıntılarının bulunmasıdır. Malzeme kepçenin duvarlarına yapıştığında, yük hücresi tartım işlemi sırasında bu ek kütleyi yeni ürün yükünün bir parçası olarak kaydeder.
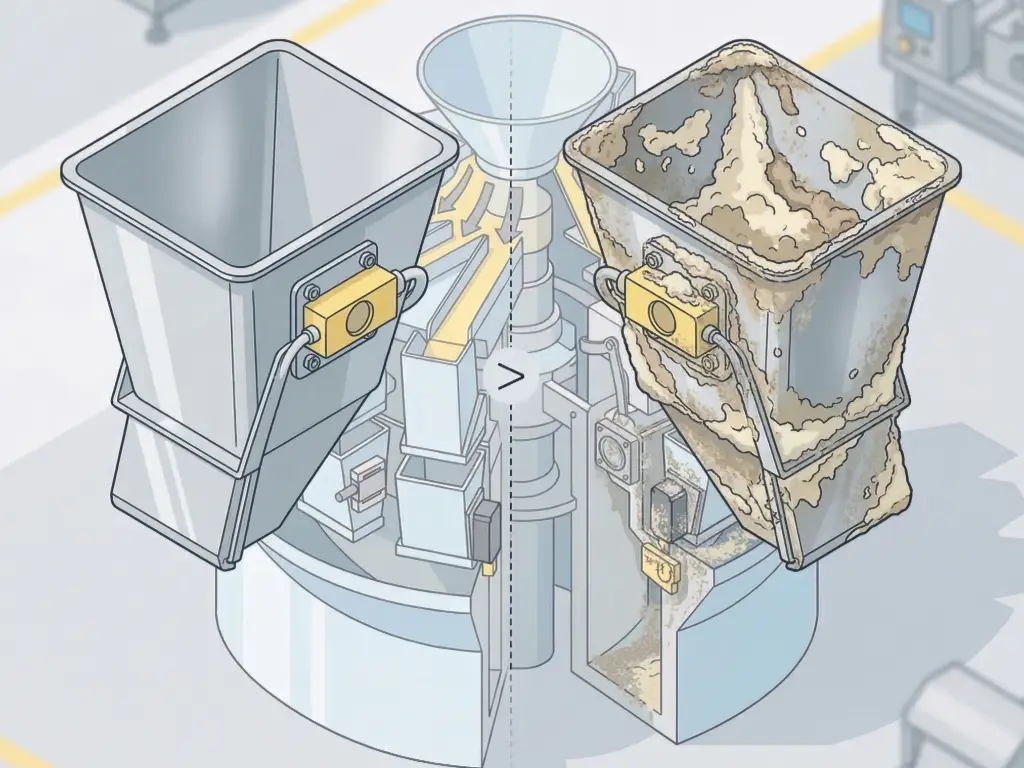
Sıfır kayması, sıcaklık değişimi, çevresel koşullar, aşırı fiziksel baskı veya sürekli titreşimler gibi faktörlerin yol açtığı ve yük hücresinin temel geriliminin sapmasına neden olan bir elektriksel olgudur. Bu tür durumlarda, teknisyenler dökülmeyi önlemek için öncelikle tüm kovalara tamamen boşaltmalıdır. Ardından, insan-makine arayüzü (HMI) veya dokunmatik ekran kontrol paneli kullanılarak otomatik sıfırlama işlemi başlatılmalıdır. Sıfır noktası hâlâ sabitlenmezse, tam bir kalibrasyon yapılması gerekecektir. Kalibrasyonun tamamlanabilmesi için, her bir belirlenmiş tartım kovasına sertifikalı bir standart ağırlık (genellikle 500 g veya 1000 g) yerleştirilmeli ve ağırlık, gelişmiş kontrol sistemlerine kaydedilmelidir. Ayrıca, operatörler yük hücresi çerçevesinin, klimadan gelen güçlü hava akımı, yakınlarda çalışan bir hava kompresörü veya titreşime neden olabilecek diğer çevresel değişiklikler gibi etkenlerden etkilenmediğinden emin olmalıdır.
Vibratör Sorunlarının ve Besleyici Tıkanıklıklarının Giderilmesi
Besleme sistemi, dökme ürünlerin hassas bir şekilde tartılması için dökme ürünü eşit olarak dağıtan bir ana üst koni vibratör ve birkaç doğrusal vibratör tavasından oluşur. Ürünün tartım kovalarına ulaşmaması durumunda ilk kontrol edilmesi gereken nokta vibratörlerdir. Ana vibratör çalışmıyorsa, teknisyenler sürücü kartındaki katı hal rölelerine giden güç kaynağını incelemeli ve elektrik sistemleri içindeki kablo bağlantılarını kontrol etmelidir.
Vibratör çalışıyor ancak ürün akmıyorsa, genellikle genlik ayarları yanlış ya da bir tıkanıklık söz konusudur. Yukarı akıştaki kova elevatöründen gelen toplu besleme hızı, üst koninin dağıtım hızından daha yüksek olduğunda besleme haznesinde tıkanıklıklar meydana gelebilir ve bu da istikrarlı üretim akışını kesintiye uğratır. Bu durumda teknisyenler, tıkanıklığı manuel olarak gidermeli ve besleme hızını düşürmelidir. Ayrıca, elektromıknatıs ile vibratör kolu arasındaki fiziksel boşluğu kontrol etmek de önemlidir. Sürekli çalışma, montaj cıvatalarının gevşemesine neden olabilir ve bu da boşluğun değişmesine yol açabilir. Boşluğu üreticinin belirlediği mesafe spesifikasyonuna geri getirmek için standart bir kalınlık ölçer kullanılır. Bu işlem aynı zamanda titreşimlerin doğru frekansını ve genliğini de geri kazandırır, böylece besleyiciler en verimli şekilde çalışır.
Hopper ve Fotoelektrik Sensör Arızalarının Giderilmesi
Hopper sorunları, mekanik kapakların dengesiz bir şekilde açılıp kapanmasıyla ortaya çıkar. Bu durum ürün akışında ciddi sorunlara yol açar ve hatta ürünün zamanından önce ya da doğru zamanda boşalmasına neden olabilir. Bu sorun, geri çekme yaylarından kaynaklanabileceği gibi, bağlantı eklemlerindeki yağlamanın yetersiz ya da hiç olmaması, motor, pnömatik silindirler veya karıştırıcıların arızalanması nedeniyle de ortaya çıkabilir. Kapakları açmak için teknisyenlerin kapakları tutup direnci kontrol etmesi gerekir. Bağlantı mekanizması sıkışmışsa gıda sınıfı bir yağlayıcı kullanılması gerekir. Servo veya step motor yüksek tiz bir ses çıkarıyorsa sürücü veya motorun değiştirilmesi gerekir.
Fotoelektrik sensörler, dağıtım konisinin tepesindeki dökme ürün seviyesini gösterir. Bu sensörler arızalanırsa, sistemde ürün eksikliği yaşanabilir veya taşma meydana gelebilir. Sensörün üzerini kaplayan toz veya sensör hizalamasının bozulması, bu tür sistemlerde en sık karşılaşılan elektriksel sorunlardır. Operatörler, sensör lenslerini kuru, antistatik bir bezle silmeli ve verici ile alıcının mükemmel şekilde hizalandığından emin olmalıdır. Sensör hala malzemeyi algılamıyorsa, kablo demetinde yıkama sırasında sıkışmış kablo olup olmadığı kontrol edilmelidir.
Malzeme Türüne Göre İleri Düzey Sorun Giderme Senaryoları
Belirli malzeme özellikleriyle karşılaşıldığında, standart arıza giderme yöntemleri genellikle başarılı olmaz. Çeşitli ürünler, paslanmaz çelik yüzeylere ve çevreleyen ortama karşı farklı tepkiler gösterir. Çok başlı tartı makinelerinin arıza giderilmesinde malzemeye özgü bir yaklaşım benimsemek, modern paketleme işlemlerinde duruş sürelerini önemli ölçüde azaltır.
Tozlar: Sensör Tozu ve Gaz Yıkama Kaynaklı Parazitler
Bebek maması, protein tozu ve öğütülmüş kahve gibi ince taneli malzemeler, besleme işlemi sırasında havada yüksek miktarda toz oluşturur. Fotoelektrik sensörlerin üzerinde hızla toz birikmesi meydana gelir; bu da yanlış pozitif sinyale yol açarak besleme asansörünü durdurur. Toz sorunları, ana dağıtım konisinin üzerine yerel toz emme davlumbazları monte edilerek ve kapalı hazneler tasarlanarak çözülmelidir.
Ayrıca, tozlar çevrelerindeki hava akımından son derece fazla etkilenir. Bu nedenle, kalıntı oksijeni 3%'nin altında tutmak amacıyla, yüksek kaliteli toz üretim hatları genellikle vakum ve azotla yıkama (Nitrogen Flushing Seamer) özelliğine sahip paketleme makinelerine bağlanır. Azot gazının hızlı akışı, paketleme alanında bir karşı basınç oluşturur. Bu durum, hava akışının yukarı doğru hareket etmesine neden olur ve bu da tartı kovalarını milimetrenin bir kısmına kadar yukarı kaldırabilir; bu da tartıların hücre hassasiyetini anında bozar. Bunu önlemek için, tartı ile sonraki aşamadaki paketleme makinesi arasına fiziksel olarak hava bölmeleri yerleştirilir. Ayrıca, tartının yazılımı, nihai ağırlığın kaydedilmesinden önce daha uzun bir stabilizasyon gecikmesi (yerleşme süresi) içerecek şekilde değiştirilmelidir. Ekipman, uçucu toz ortamlarına dayanabilmesi için toz geçirmez ve patlamaya dayanıklı olmalıdır.
Granüller ve Atıştırmalıklar: Kırılma ve Hassasiyet Sorunlarının En Aza İndirilmesi
Patates cipsi, bisküvi ve karışık kuruyemişler gibi belirli ürünler, fiziksel hasar veya karışım oranlarıyla ilgili sorunlar açısından bir zorluk teşkil eder. Besleme aşamasında aşırı mekanik kuvvet uygulandığında veya düşme yüksekliği çok fazla olduğunda ürünler kırılma eğilimi gösterir. Kırılmayı önlemek için operatörler, doğrusal vibratörlerin hat genliğini düşürür. Yüksek genlik, kırılgan ürünlerin metal tepsilere çarparak kırılmasına ve parçalanmasına neden olur; bu nedenle operatörün, ürünün zıplamayıp kayacağı bir seviyeye genliği ayarlaması önerilir. Ayrıca, tartım kovasından zamanlama hunisine ve zamanlama hunisinden paketleme makinesine olan düşme yüksekliğinin mümkün olduğunca az olması tavsiye edilir. Darbe kuvveti, açılı oluk ekleri veya özel halka şeklindeki tutma plakaları takılarak da azaltılabilir.
Ceviz ve kuru üzüm karışımları gibi karışık taneli ürünlerle çalışırken ortaya çıkan hassasiyet sorunları, genellikle ürünlerin dengesiz dağılımından kaynaklanmaktadır. Farklı kuruyemiş türlerinin yoğunlukları birbirinden farklıdır ve bu da bunların işlenmesinde farklı bir yaklaşım gerektirir. Teknisyenler, doğrusal besleyicileri farklı zamanlamalara göre ayarlamak zorundadır. Daha küçük ve yoğun malzemelerin daha seyrek ve daha kısa titreşim aralıklarıyla düşmesi sağlanırken, daha hacimli ve hafif malzemelere sürekli titreşim uygulanmalıdır. Bu yaklaşım, oranları dengelemek amacıyla hacimsel kupa dolum makinelerine ve sınırlı sayıda kafaya sahip belirli konfigürasyonlara (örneğin 14 veya 20 kafalı çok kafalı tartılar) da uygulanabilir.
Islak Gıdalar ve Pastalar: Kalıntı ve Yıkama Kaynaklı Kısa Devreler
Evcil hayvan maması parçaları, etler ve tüketime hazır yemekler gibi nemli gıdalar, önemli yapışma ve temizlik sorunları yaratmaktadır. Islak malzemeler yüksek yüzey gerilimine sahiptir ve paslanmaz çeliğe yapışmaya meyillidir. Teknik servis uzmanları, ıslak uygulamalarla temas nedeniyle tekrarlayan aşırı yük hatalarıyla karşılaştıklarında, en kesin çözüm temas yüzeyini değiştirmektir. Bu sorunu gidermek için standart hazneleri, çukurlu (dokulu) paslanmaz çelik haznelere değiştirmek teknisyenin görevidir. Çukurlu yüzeyin, vakum contası ile metal arasındaki temas alanını azalttığı ve böylece contayı kırarak ürünün kısıtlama olmaksızın akmasını sağladığı söylenir.
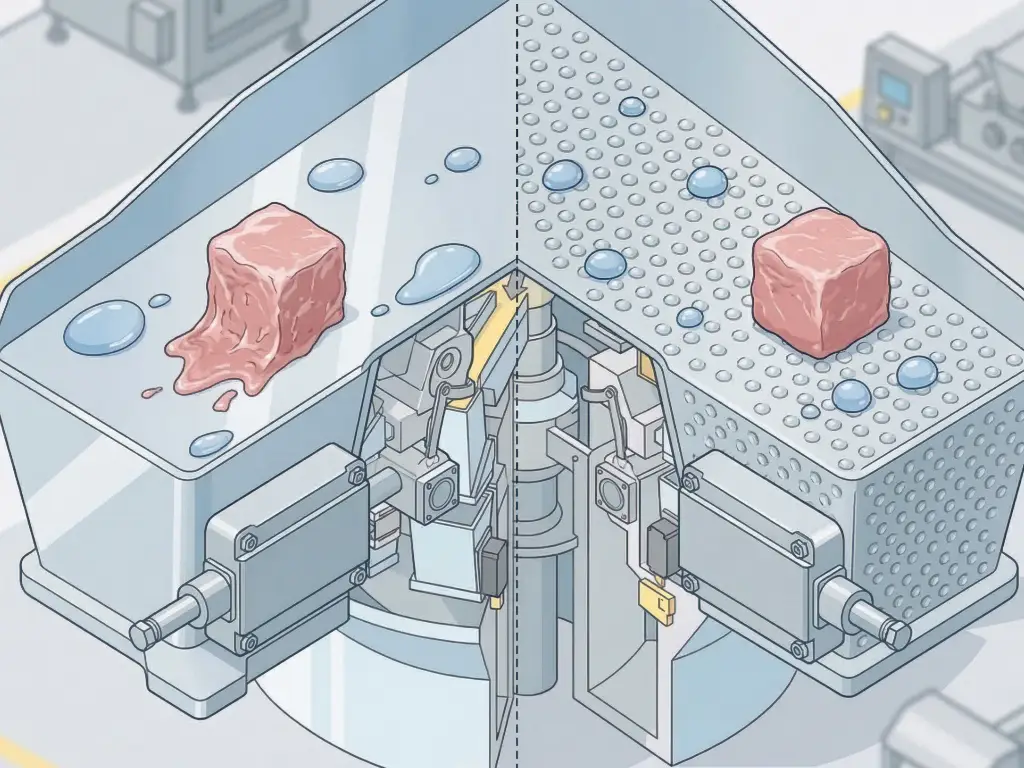
Ayrıca, ıslak gıdaların işlenmesi, kostik temizlik ve yıkama kimyasallarını içeren sert ve yüksek basınçlı yıkama işlemlerinin kullanılmasını gerektirir. Bu koşullarda, sistemin tamamen arızalanmasının en yaygın nedeni, suyun elektronik aksamın içine sızması ve bunun sonucunda yük hücreleri ile tahrik motorlarında kısa devre oluşmasıdır. Bu durum, arıza giderme sırasında büyük bir sorun teşkil eder; bunu önlemek için teknisyenler, tüm motor gövdelerinde ve yük hücresi bağlantı kutularındaki su contalarını (O-ring) kontrol etmelidir. Yük hücresi havalandırma valflerinde yoğuşma olup olmadığını kontrol edin. Islak gıdalarla çalışan makinelerde, yıkama için su basıncı uygulanmadan önce belirtilen kurutma prosedürlerine uyulmalıdır.
Optimum Doğruluk için Yazılım Parametre Ayarlamaları
Görünüşte mekanik veya elektriksel gibi görünen birçok sorun, yazılımın yanlış yapılandırılmasından kaynaklanır. Yeni nesil çok başlıklı tartı makineleri, MCU teknolojisi ve akıllı dokunmatik ekranlara (genellikle 7 inç veya daha büyük) dayanan karmaşık makinelerdir. Operatörlerin, ürün akışına uygun şekilde işletim sistemindeki bazı temel parametreleri nasıl değiştireceklerini bilmeleri gerekir. Parametreler yanlış ayarlanırsa veya sistemin yeniden başlatılmasını ya da donanım yazılımı güncellemesini gerektiren bir yazılım hatası varsa, makine sürekli durma veya bir ağırlık kombinasyonunu algılayamama gibi sorunlar yaşıyormuş gibi görünecektir. Aşağıdaki tabloda en önemli parametreler, bunların işlevleri ve yanlış ayarların sonuçları açıklanmaktadır.
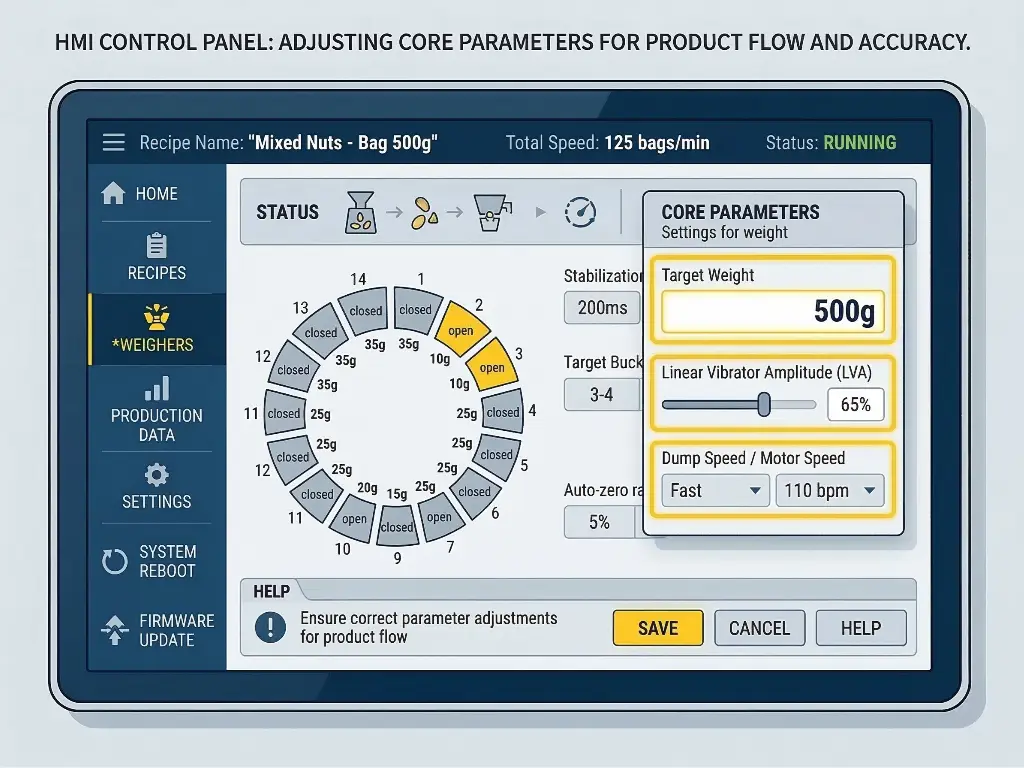
| Parametre Adı | İşlev Açıklaması | Yanlış Ayarlandığında Ortaya Çıkan Sorun Belirtileri |
| Hedef Ağırlık | Paketin istenen nihai ağırlığı (örneğin, 10 g ile 3000 g arası). | Makine bir kombinasyon bulamıyor; kovaları sık sık boşaltıyor. |
| Hedef Kova Numarası | Hedef ağırlığa ulaşmak için birleştirilmesi gereken ideal kova sayısı (genellikle 3 ila 5). | Düşük hız (çok yüksek ayarlanmışsa) veya yetersiz doğruluk (çok düşük ayarlanmışsa). |
| Doğrusal Vibratör Genlik | Ürünü besleme hunilerine taşıyan titreşimin şiddetini kontrol eder. | Ürün eksikliği (çok az) veya ürün taşması/kırılması (çok fazla). |
| Tek Kova Ağırlığı | Makine, hatalı olan paketleri veya kombinasyonları sürekli olarak reddediyor. | Ürün kapılara takılıyor (çok hızlı) ya da üretim yavaşlıyor (çok yavaş). |
| Boşaltma Hızı / Motor Hızı | Hoperlaj kapaklarının açılma ve kapanma hızı. | Tek bir kepçeye doldurulan ürünün tahmini ağırlığı. |
| Stabilizasyon Süresi | Sistemin kalıntı olarak otomatik olarak göz ardı ettiği ağırlık eşiği. | Darbe kuvvetinin ölçülmesinden kaynaklanan, son derece hatalı ve dalgalanan ağırlık değerleri. |
| Otomatik Sıfırlama Aralığı | Kademeli ağırlık kayması; sistem, normal toz birikimini hesaba katmamaktadır. | Makine bir kombinasyon bulamıyor; kovaları sık sık boşaltıyor. |
Arızaları Önlemek İçin Gerekli Günlük Bakım
Sürekli üretimi sağlamanın en etkili yolu, sıkı bir bakım sistemi oluşturmaktır. Bakım rutinleri, aşınma ve yük hücresi sapmasının temel nedenlerini ortadan kaldırır. Standartlaştırılmış bir bakım sistemi, 70%’nin üzerinde operasyonel hatayı ortadan kaldırabilir ve önemsiz sorunların tam bir sistem arızasına yol açmasını önleyebilir. Önemli ekipmanlarınız için profesyonel bir bakım danışmanlığı randevusu almanız şiddetle tavsiye edilir.
- Günlük Temizlik Standartları: Her üretim vardiyasının sonunda, ürünü tartım kovalarından, besleme hunilerinden ve doğrusal titreşimli tavalardan çıkarmanız beklenmektedir. Tüm bileşenleri, ürün birikintilerini tamamen temizlediğinizden emin olacak şekilde yıkayınız. Şekerli ve yağlı kalıntıları mutlaka yıkayarak temizleyin; aksi takdirde bunlar bir gecede sert bir kabuk oluşturarak kovaların ağırlığını artırabilir. Temizliği tamamen bitirdikten sonra ve cihazı yeniden monte etmeden önce, bileşenleri basınçlı hava kullanarak tamamen kurutmalısınız. Herhangi bir bileşende nem kalırsa, bu nem damlayarak elektrikli bileşenlerde veya kontrol modülünde kısa devreye neden olabilir.
- Rutin Kontrol Noktaları: Makineyi çalıştırmadan önce mekanik ve elektrikli bileşenlerde gözle kontrol yapın. Fotoelektrik sensörleri inceleyin ve sinyali engelleyen toz veya ürün kalıntılarını temizleyin. Fiziksel olarak aşınmış veya gevşemiş mekanik bağlantı elemanları, geri dönüş yayları, yataklar ve hazne kapağı menteşeleri olup olmadığına bakın. Gevşek parçalar mekanik tıkırtı seslerine neden olur ve son derece hassas yük hücreleri bunu ağırlık değişimi olarak algılar.
- Periyodik Kalibrasyon Prosedürleri: Makine boş durumdayken, en az haftada bir kez eksiksiz bir sıfır noktası kalibrasyonu gerçekleştirin. Sıfırlama işleminden sonra, yük hücrelerinin doğrusal tepkisini değerlendirmek üzere tüm hazneler üzerinde bir ağırlık testi yapın. Bu kalibrasyon sonuçlarının düzenli olarak kaydedilmesi, yük hücrelerindeki aşınmayı ortaya çıkaracak ve tesis yöneticisinin, çalışma saatleri içinde ciddi bir arıza meydana gelmeden önce yedek parça siparişi vermesini sağlayacaktır.
Güvenilir Bir Tartı Seçme Rehberi
Tesis yöneticileri, ekipman ihtiyaçlarını analiz etmeye daha fazla zaman ayırsalardı baştan önleyebilecekleri arızaları gidermek için genellikle daha fazla zaman ve para harcarlar. Ekipman ihtiyaçları, tedarik aşamasında değerlendirilmeli ve bu ihtiyaçlar, katı endüstriyel standartlara dayandırılmalıdır. Üst düzey endüstriyel ekipmanlar, daha az arıza verir ve üstün dayanıklılığa sahiptir. Tedarik aşamasında, çok başlı tartı satın alma Geniş bir ekipman yelpazesinden seçim yaparken, düşük kaliteli ekipmanları eleme sürecinin ilk adımında yardımcı olacak birkaç önemli faktör göz önünde bulundurulmalıdır.
- Malzeme ve Yapısal Bütünlük: Fiziksel yapı, ekipmanın uzun vadeli istikrarını belirler. Alıcılar, makine şasisinin yanı sıra ürünle temas eden hassas bileşenlerin de 1,5 mm ila 2 mm kalınlığında gıda sınıfı 304 veya 316 paslanmaz çelikten imal edildiğinden emin olmalıdır. Bu, yüksek hızda çalışma sırasında ekipman titreşimi, sürekli çalışmadan kaynaklanan metal yorgunluğu ve agresif yüksek tuzlu veya yüksek asitli işleme ortamlarında meydana gelen şiddetli korozyonla ilgili sorunların çoğunu ortadan kaldırır.
- İşleme ve Montaj Hassasiyeti: İstikrarlı çalışma, sadece bir araya getirilerek değil, üretim sürecinde sağlanır. Üreticinin üretim yöntemlerini anlamak çok önemlidir. İleri Düzey CNC İşleme teknolojisine sahip üreticileri tercih edin. (Frezeleme, tornalama ve taşlama işlemleri vardır). Örneğin, ana parçalar 2μm hassasiyetinde olmalıdır. Bu tür yüksek hassasiyet, cihaz parçalarının aşınmasını, sürtünmesini ve sıkışmasını azaltır. Montaj işlemi de, bağlantıların ve yük hücrelerinin doğru şekilde hizalandığından emin olmak için yeterli deneyime sahip (örneğin, 15 yıllık hassas manuel montaj deneyimi) kıdemli mühendisler tarafından gerçekleştirilmelidir.
- Elektrikli Bileşenlerin Güvenilirliği: Elektrik devreleri içeren kontrol sistemleri, en yaygın zayıflık ve arıza noktalarıdır. Alıcılar, temel elektrik bileşenleri konusunda risk almamalıdır. Tüm kilit bileşenlerin (PLC'ler, Röleler, Kontaktörler) dünyanın en iyi üreticilerinden (Siemens, SMC, Schneider, SEW, DELTA, AIRTAC vb.) temin edilmesini talep edin. Gelişmiş makinelerde de mümkün olduğunca akıllı servo motorlar kullanılmalıdır. Servo sistemlerinin ömrü uzar ve bu sistemler otomatik hata düzeltme ve arıza ön uyarısı özelliklerine sahip olduğundan bakım ihtiyaçları azalır.
- Garanti ve Destek Ağı: Mekanik aşınma, ürün yaşam döngülerinin normal bir parçasıdır; bu nedenle, tedarikçilerin satış sonrası hizmet sunma kabiliyeti dikkate alınması gereken hayati bir husus haline gelir. Uzun vadeli garantileri asgari bir gereklilik olarak kabul edin. Sektördeki standart uygulamaların ötesine geçerek 16 aya kadar garanti sunan tedarikçileri değerlendirin. Ayrıca, video görüşmeleri ve/veya sohbet yoluyla küresel, 7 gün 24 saat teknik destek sunulmasını şart koşun. Ayrıntılı kullanım ve bakım kılavuzları, kurulum kılavuzları ve makine arayüzü üzerinden uzaktan arıza teşhisi sağlayan tedarikçiler, tesisin bakım personelinin yükünü hafifletmeye yardımcı olacaktır.
Bu kadar yüksek standartlara uygun ekipmana yatırım yapmak, uzun yıllar boyunca çok çeşitli ambalaj türleri ve farklı malzemeler için yüksek hızda ve yüksek hassasiyette üretim sağlayacak, son derece güvenilir bir üretim varlığına yatırım yapmak anlamına gelir.
Bu hassas paketleme cihazlarının bu kadar etkili bir şekilde çalışmasını sağlayan tam mekanizmaları ve iç sistemlerini anlamak için, şu kapsamlı kılavuzu okuyun: çok başlıklı tartının çalışma prensibi. Gelişmiş mühendislik ve akıllı tasarımın, gıda ve gıda dışı sektörlerde nasıl doğru tartım sağladığını keşfedin. Malzeme taşıma konusunda karşılaştığınız özel zorluklar için Levapack’in kıdemli mühendislerine danışarak, üretim hattınıza özel olarak tasarlanmış hassas ve güvenilir bir tartım çözümü oluşturun.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL