
Gıda ve içecek sektöründeki üreticiler, gıda ürününün güvenliğini sağlayan, raf ömrünü uzatan, tazeliğini koruyan ve sürecin kesintisiz devam etmesini sağlayan bir ambalajlama yöntemi ve dolum işlemi seçmek zorundadır. Sıcak dolum ile soğuk dolum arasındaki seçim, sadece bir tercih meselesi değil; genel üretim hattı yapısını, tesisin tesisat ihtiyaçlarını ve kapların malzeme özelliklerini belirleyen temel bir mühendislik kararıdır. Yanlış dolum teknolojisinin kullanılması, ürünün bozulmasına, kapların deforme olmasına ve büyük mali kayıplara yol açar. Bu kılavuz, ambalaj malzemelerinin fiziksel gereksinimlerini ve fabrika sahasında bu hatların çalışmasının ardındaki operasyonel gerçekleri inceleyerek, iki teknik arasında ayrıntılı bir teknik karşılaştırma sunar. Amaç, üretim yöneticilerine ve tesis mühendislerine, son derece verimli ve güvenilir ambalaj sistemleri geliştirmeleri için ihtiyaç duydukları bilgileri sağlamaktır.
Sıcak Dolum ile Soğuk Dolum Arasındaki Temel Farklar
Aşağıdakiler arasındaki temel fark: sıcak dolum ve soğuk dolumun farkı, ticari sterilizasyonu sağlamak için kullanılan mekanizmada yatmaktadır.
Sıcak dolum işleminde, sıcak sıvı ürünün kendisi başlıca sterilizasyon ajanıdır. Ürün, bir ısı eşanjöründe genellikle 85 °C ile 95 °C (185 °F ile 203 °F) arasında değişen yüksek sıcaklıklara ısıtılır. Ardından ürün, tek seferde ambalaj kabına enjekte edilir. Kabın iç duvarları, ürünün ısısı sayesinde sterilize edilir. Kapak takıldıktan sonra, sıcak sıvının kapağın içini de sterilize etmesini sağlamak için kap genellikle ters çevrilir veya belirli bir süre boyunca yüksek sıcaklığa maruz bırakılır.
Soğuk dolum işlemi, ortam sıcaklığında veya soğutulmuş sıcaklıklarda gerçekleştirilir. Ürün, vejetatif patojenleri ve bozulmaya neden olan mikroorganizmaları ortadan kaldırmak için gerekli termal enerjiye sahip olmadığından, ürünün güvenliğini garanti altına almak için bu işlem başka yöntemlere dayanmak zorundadır. Bu, normal soğuk dolum üretiminde koruyucu maddelerin veya katkı maddelerinin kullanılmasını içerebilir. Aseptik soğuk dolum ambalajlama, ürünün ani pastörizasyonu ve soğutulmasını, ardından da kapların ve kapakların hidrojen peroksit veya perasetik asit gibi kimyasal maddelerle sterilizasyonunu içerir. Steril ürün ve steril ambalaj daha sonra sıkı bir şekilde kontrol edilen, steril bir izolasyon odasında birleştirilir.
| İşlem Parametresi | Sıcak Dolum | Soğuk Dolum (Aseptik) |
| Dolum Sıcaklığı | 85 °C – 95 °C (185 °F – 203 °F) | Oda sıcaklığında veya soğutulmuş |
| Birincil Sterilizasyon Maddesi | Isıtılmış sıvı ürünün kendisi | Kimyasal sterilizasyon maddeleri (örneğin, hidrojen peroksit) |
| Konteyner Sterilizasyonu | Sıcak sıvıyla doğrudan temas yoluyla sterilize edilir | Dolum aşamasından önce ayrı ayrı sterilize edilir |
| Çevresel Gereklilik | Standart hijyenik fabrika koşulları | İlaç endüstrisi standartlarında steril izolasyon odası |
| Koruyucu Madde Gerekliliği | Isı ve vakumla doğal olarak korunmuştur | Kimyasal koruyucular (standart) veya sıkı aseptik koşullar gerektirir |
Temel fark çok basit: Sıcak dolum, sürekli ısı enerjisi aktarımına dayanırken, aseptik soğuk dolum ise bağımsız kimyasal sterilizasyona ve sıkı çevresel izolasyona dayanır.
Soğuk Dolum Süreci: Süt Ürünleri ve Karbonatlama için İdeal
Soğuk dolum, özellikle de aseptik soğuk dolum, yüksek sıcaklıkların ürünü veya ambalajı bozduğu belirli pazar segmentlerinde kullanılır. Bu, sürekli ısıya maruz kaldığında kolayca bozulan ürünler için zorunlu bir işlemdir.
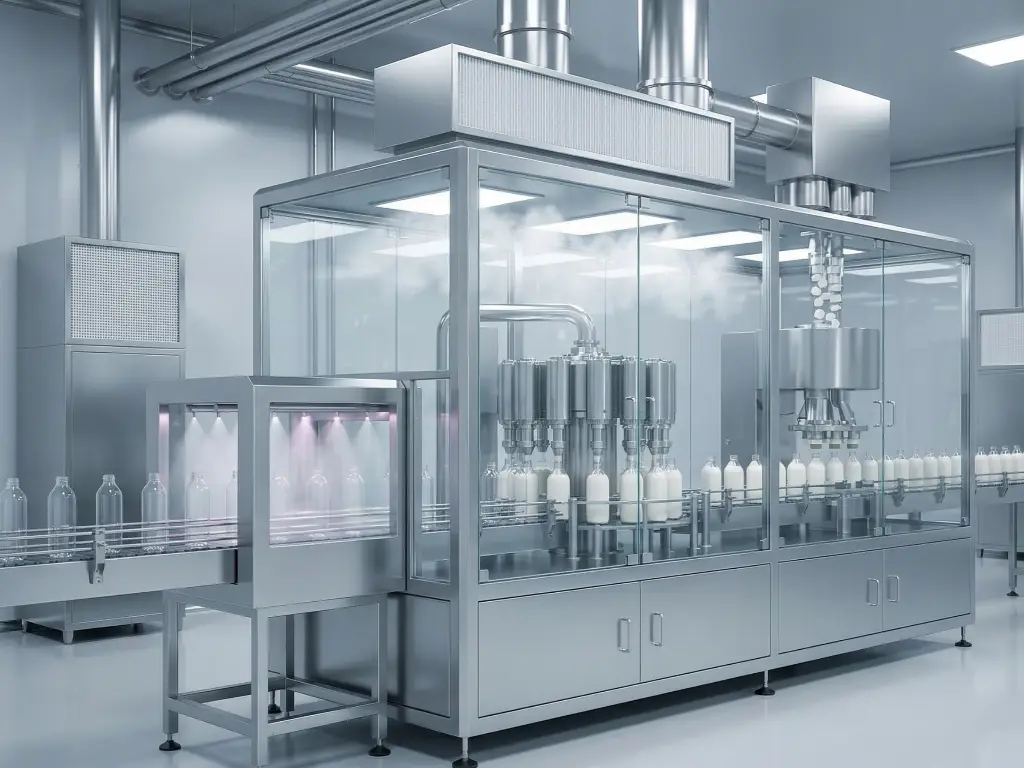
Taze süt ve yoğurt içecekleri dahil olmak üzere süt ürünlerinde bulunan karmaşık proteinler, tipik bir sıcak dolum sürecinde uzun süre ısıya maruz kaldıklarında denatüre olurlar. Bitkisel süt ikameleri de aynı termal bozulma sorununa sahiptir. Ayrıca, gazlı içecekler ve gazoz, spor içecekleri, maden suyu ve bira gibi içecek ürünlerinde, karbondioksit gazının sıvı içinde çözünmüş halde kalması için düşük sıcaklıklar gereklidir. Gazlı bir sıvının ısıtılması, gazın şiddetli bir şekilde genleşmesine neden olur; bu da dolumu fiziksel olarak imkansız hale getirir ve ürünün karbonatlama profilini bozar.
Soğuk dolum, ambalaj mühendisliği açısından plastik kapların ağırlığının önemli ölçüde azaltılmasını sağlar. Kap, sıcak bir ürünün neden olduğu 90 °C’lik termal şoka dayanmak zorunda olmadığından, üreticiler Polietilen Tereftalat (PET) şişelerin duvar kalınlığını önemli ölçüde azaltabilirler. Bu da plastik malzemenin ağırlığını önemli ölçüde düşürür.
Bununla birlikte, aseptik soğuk dolum hattının kurulum maliyeti, sermaye harcaması açısından oldukça yüksektir. Aseptik ortamlar, temiz odalar, karmaşık kimyasal sterilizasyon üniteleri, steril hava filtreleri ve ortamın sıkı bir şekilde izlenmesini gerektirir. Bu soğuk dolum mimarisi, süt ve gazlı içecek üreticilerinin ya da PET’ten yapılmış ultra ince şişeler kullananların yatırım yapmasını gerektirir. Bu belirli parametrelerin dışında kalan tesisler, soğuk dolum altyapısının devasa mali harcamaları ve karmaşık bakım işleri nedeniyle genellikle gereksiz ve verimsiz bir yükle karşı karşıya kalmaktadır.
Sıcak Dolum Süreci: Soslar ve Meyve Suları İçin Standart
Sıcak dolum, yüksek asitli ürünlerin işlenmesinde endüstri standardıdır; bu durum genellikle 4,6’nın altındaki pH değeriyle belirlenir. Bu grup, meyve suları, meyve reçelleri, domates sosları, acı biber salçaları, meyve püreleri ve yoğun şuruplar gibi gıda ve içecek pazarının büyük bir bölümünü kapsamaktadır.
Bu asitli sıvı gıdaların asitliği, zararlı mikroorganizmaların ve tehlikeli bakteri sporlarının çoğalması için elverişsiz bir ortam yaratır; bu mikroorganizmaların en yaygın olanı Clostridium botulinum’dur. Dolayısıyla, 85 °C ile 95 °C arasındaki yüksek ısı uygulaması, kalan tüm vejetatif patojenleri, mayaları ve küfleri yok etmek için tamamen yeterlidir. Sıcak ürün, doğrudan temas halinde kabı sterilize etmede etkilidir.

Bu sıcak dolum yöntemi, maliyetli temiz oda koşulları ve kimyasal sterilizasyon maddeleri gerektirmez. Üretim alanında ilaç sınıfı hava filtreleme sistemleri ve karmaşık izolasyon odalarına ihtiyaç duyulmaz. Sonuç olarak, tam donanımlı bir sıcak dolum hattının ilk sermaye harcaması, aseptik soğuk dolum hattının sermaye harcamasından çok daha düşüktür.
Sıcak dolum, üreticinin yapay kimyasal koruyucu maddeler eklemesine gerek kalmaksızın, oda sıcaklığında depolanan gıda ürünlerinin raf ömrünü doğal bir şekilde uzatır. Yüksek ısı işlemiyle vakum sızdırmazlığının birleşimi, oksidasyona ve mikrobiyal kontaminasyona karşı çok güçlü bir bariyer oluşturur. Sıcak dolum, kalın sosları, yoğun macunları ve asidik sıvıları sert kaplara dolduran üreticilere optimum işletme güvenilirliği ve maksimum ekipman geri dönüşü sağlar.
Ambalaj Performansı: Metal Kutular, Cam ve Plastik Kavanozlar
Sıcak dolum işleminin yüksek sıcaklıkta gerçekleşmesi, ambalaj malzemeleri üzerinde ciddi bir baskı oluşturur. Çeşitli kapların 90 °C’lik ürün enjeksiyonuna maruz kaldıklarında sergiledikleri kesin fiziksel davranışların bilinmesi, üretim hatlarının tasarımında kilit öneme sahip bir adımdır.
Metal Kutular: Kaplamanın Bütünlüğü ve Boş Alan
Metal kutular, kalaylı sac veya alüminyumdan yapılır ve çok iyi ısı iletkenleridir. Bu özellikleri, sıcak dolumun hemen ardından suyun hızla soğutulmasında çok etkili olmalarını sağlar. Bununla birlikte, yüksek sıcaklıklarda gerçekleştirilen dolum işlemi, kutunun iç yapısı için belirli riskler oluşturur.
Domates salçası veya meyve konsantreleri gibi asit içeriği yüksek ürünler, 95 °C’ye yaklaşan dolum sıcaklıklarıyla birleştiğinde, kalitesiz BPA içermeyen iç kaplamaları aşındırabilir ve bozabilir. Dolum makinesinin nozulu işlem sırasında teneke kutunun yan tarafına sürtünürse veya kaplama termal şok nedeniyle hasar görürse, asitli ürün metal alt tabaka ile reaksiyona girer. Bu durum, ağır metal kirliliğine ve ürünlerin bozulmasına yol açar.
Ayrıca, boşluk hacminin doğru bir şekilde kontrol edilmesi hayati önem taşır. Ekipman, sıcak ürünün fiziksel genleşmesine imkân sağlamak üzere kullanılacak dolum miktarını ayarlamalıdır. Bu boşluk hacmi, içindeki kalan oksijeni dışarı atmak için buhar enjeksiyonu veya mekanik vakum teknolojisi kullanılarak sızdırmaz hale getirilmeli ve ardından kapak kapatılmalıdır. Bu, ürünlerin oksitlenmesini önlemeye ve sonraki soğutma ve büzülme süreci sırasında sıkı ve güvenli bir sızdırmazlık sağlanmasına yardımcı olur.
Cam Kavanozlar: Termal Şokun Önlenmesi
Cam, yüksek kaliteli reçeller, gurme soslar ve konserveler için en üst düzey standarttır. Çok etkili bir oksijen bariyeri sağlar, kimyasal olarak inerttir ve ürünün en iyi şekilde görülebilmesini sağlar. Bununla birlikte, cam şişeler ve kavanozlar termal şoka karşı oldukça hassastır.
20°C’lik ortam sıcaklığında duran bir cam kavanoza 90°C’lik bir sıvı hızla enjekte edildiğinde, ani sıcaklık farkı cam yapısı içinde hızlı ve yerel bir termal genleşmeye neden olur. Bu ani genleşme aşırı bir iç basınca yol açar; bu da dolum konveyöründe mikro çatlaklara ve ciddi cam kırılmalarına neden olur.
Bu operasyonel riski ortadan kaldırmak için, profesyonel bir sıcak dolum hattı mimarisinde bir ön ısıtma tüneli bulunmalıdır. Boş cam kavanozlar, kontrollü bir buhar veya sıcak su ortamından geçirilir ve dolum nozullarından geçmeden önce yüzey sıcaklığı yavaş yavaş yaklaşık 60 °C’ye yükseltilir. Bu, sıcaklık farkını azaltan, termal şokun fiziksel tehlikesini ortadan kaldıran ve kesintisiz, güvenli ve yüksek hızlı üretimi sağlayan hesaplanmış bir süreçtir.
Plastik Kutular: Çıkıntılı Yüzeylerin Oluşmasını Önleme
Sıcak dolum işlemleri için plastik kapların, özellikle de geniş ağızlı PET kavanozların kullanılması, karmaşık yapısal zorluklar ortaya çıkarır. Standart PET veya polipropilen polimer zincirleri, 60 °C’nin üzerindeki sıcaklıklarda deforme olmaya ve erimeye başlar.
Üreticiler, ısı ile sabitlenmiş PET kapları belirtmelidir. Bu kaplar, polimerin kristallerini hizalayan özel bir işlemle üretilir; bu sayede yapısal bozulma olmadan 95 °C’ye kadar olan sıcaklıklara dayanabilirler. Bununla birlikte, asıl mühendislik sorunu, dolum işleminden sonra, soğutma aşamasında ortaya çıkar.
Sıcak sıvı ürün, oda sıcaklığına soğudukça hacmi azalır. Bu ısıl büzülme, kapalı kavanozun içinde güçlü bir iç vakum oluşturur. Bu vakum kuvveti, normal, pürüzsüz duvarlı bir plastik kavanozun duvarlarının içe doğru çekilmesine neden olarak “panelleşme” adı verilen ciddi bir yapısal kusurun oluşmasına yol açar. "Paneling"i önlemek için, ısıyla sabitlenmiş plastik kapların yan duvarlarına doğrudan tasarlanmış yapısal nervürler, yatay şeritler veya özel vakum panelleri bulunmalıdır. Bu geometrik tasarım özellikleri vakum kuvvetini emerek yapının sağlam kalmasını ve kavanozun perakende rafındaki estetik görünümünü korur.
Gizli İşletme Maliyetleri ve Mühendislik Gerçekleri
Paketleme ekipmanlarını değerlendirirken, sadece ilk satın alma maliyeti göz önünde bulundurulmamalıdır. Bir üretim hattının gerçek maliyeti, makinenin fabrika sahasında çalıştırılmasından kaynaklanan işletme maliyetleri ve günlük mühendislik maliyetleri tarafından belirlenir.
CIP (Yerinde Temizleme) ve Bakım Maliyetleri
Hijyen prosedürleri, üretim kapasitesini ve genel verimi büyük ölçüde belirler. Soğuk dolumlu aseptik hatlar, oldukça karmaşık, çok aşamalı Yerinde Temizleme (CIP) ve Yerinde Sterilizasyon (SIP) süreçleri gerektirir. Aseptik bir hattaki ürün değişimi, tüm sistemin pahalı kimyasal sterilizanlarla yıkanmasını ve ardından çok sayıda steril su ile durulanmasını gerektirir. Bu zorunlu prosedür kolaylıkla dört ila altı saat sürebilir ve bu da üretimde büyük kesintilere yol açar.
Öte yandan, sıcak dolum hatları çok sorunsuz temizlik prosedürleri sunar. Tüm sıvı yolu aşırı sıcaklıklara dayanacak şekilde tasarlandığından, ekipman genellikle sıcak su ve yüksek basınçlı buhar sirkülasyonu ile yıkanır ve sterilize edilir. Bu, çok fazla kimyasal deterjan gerektirmeyen ve iki saatten daha kısa bir sürede tamamlanabilen bir termal temizlik işlemidir. Tekrarlayan kimyasal alımlarında sağlanan yüksek düzeyde tasarruf ve makinenin çalışma süresindeki muazzam iyileşme, ekipmanın kullanım ömrü boyunca ölçülebilir bir işletme maliyeti avantajı sunar ve üretim sonrası lojistiği kolaylaştırır.
Soğutma Tünelleri ve Vakumlu Kapama İşlemi
Sıcak doldurma işlemi kapak kapatma istasyonunda tamamlanmaz. Ürün hızlı bir şekilde soğutulmalıdır. 90 °C sıcaklığındaki bir meyve reçeli veya domates sosu kabı karton kutuya paketlenip ortam sıcaklığında soğumaya bırakıldığında, uzun süren ısıl işlem uzun bir pişirme süresi gibi etki eder. Bu durum, ürünün besin değerlerini yok eder, rengini bozar ve tadını değiştirir.
Profesyonel paketleme hatlarında çok aşamalı kademeli su soğutma tünelleri kullanılmaktadır. Bu büyük konveyör sistemleri, sızdırmaz kaplara giderek daha soğuk su püskürterek, ürünün çekirdek sıcaklığını birkaç dakika içinde 90 °C’den 40 °C’nin altına güvenli bir şekilde düşürür.
Vakum sızdırmazlığı da bu hızlı soğutma süreciyle sağlanır. Metal kapak, boşluk gazının hızlı büzülmesi sonucu aşağı doğru çekilir. Bu, içbükey sızdırmazlığı oluşturan ve gıda güvenliği ile ambalaj bütünlüğüyle ilişkili olan duyulabilir “pat” sesini yaratan fiziksel bir işlemdir.
Partiküller İçin Doldurma Vanası Tasarımı
Yoğun soslar, iri parçacıklı salsalar veya katı parçacıklar içeren meyve reçelleri, dolum istasyonunda özel bir mekanik mühendislik çözümü gerektirecektir. Berrak sıvıların soğuk dolum işlemlerinde kullanılan normal yerçekimi vanaları veya kütle akış ölçerler, yumuşak meyve parçacıklarını parçalayabilir veya boru hatlarında ciddi tıkanmalara yol açabilir.
Yüksek viskoziteli malzemeler için tasarlanmış sıcak dolum makineleri, aşağıdakileri kullanır: döner vanalı pistonlu dolum makineleri veya özel loblu pompalar. Bu güçlü mekanizmalar, kıvamlı ürünün hacimsel ölçümünü hassas bir şekilde gerçekleştirir ve katı parçaları ezmeden veya kesmeden ürünü kabağa aktarır. İç valfler ve nozullar, geniş açıklıklara sahip olacak şekilde tasarlanmıştır. Bu tasarım, yüksek kaliteli çilek reçeli veya doğranmış sebze çorbası gibi büyük katı parçalar içeren ürünlerin, depolama tankı ile nihai kabağa aktarılana kadar fiziksel bütünlüğünü tam olarak korumasını garanti eder.
Üretim Hattınız İçin Doğru Paketleme Ekipmanını Seçmek
Doğru ekipman mimarisini seçmek için, makinelerin kapasitelerini ürünün fiziksel özellikleri ve üretim tesisinin kısıtlamalarıyla uyumlu hale getirmek gerekir. Temel karar mantığı basittir: Ürün, yüksek asitli gıdalar, yoğun macunlar veya kuru tozlar kategorisine giriyorsa ve hedef ambalaj metal kutular, cam kavanozlar veya ısıya dayanıklı plastiklerden oluşuyorsa, sıcak dolum veya özel vakum kapatma gerekli operasyonel mimaridir.
Ambalaj makinelerinin sistematik bir değerlendirmesini gerçekleştirebilmek için, üretim mühendisliği ekipleri nihai satın alma kararını vermeden önce bir dizi temel faktörü incelemek zorundadır:
| Değerlendirme Kriterleri | Önemli Hususlar | Mühendisliğin Etkisi |
| Ürün Özellikleri | pH değeri, sıvı viskozitesi, ısı duyarlılığı ve katı partiküllerin varlığı. | Temel doldurma teknolojisini (sıcak mı, soğuk mu) ve spesifik valf mekanizmalarını (örneğin, koyu soslar için pistonlu valfler) belirler. |
| Konteyner Malzemesi | Cam kavanozlar, metal kutular (teneke/alüminyum) veya ısı ile şekillendirilmiş PET plastikler. | Cam için ön ısıtma tünelleri veya metal teneke kutular için vakum kontrol sistemleri gibi gerekli yapısal düzenlemeleri belirler. |
| Ekipman Yapımı | 1,5 mm ila 2 mm kalınlığında 304/316 paslanmaz çelik, yaygın olarak kabul görmüş elektronik ve pnömatik bileşenler. | Asitli sıcak sıvılara karşı olağanüstü korozyon direnci sağlar ve yedek parçaların yerel olarak hızlı bir şekilde temin edilmesini garanti eder. |
| Sistem Esnekliği | Modüler makine tasarımı, hızlı kalıp değişimi ve çoklu kap uyumluluğu. | Üretim hattının farklı SKU'ları minimum duruş süresiyle işleyebilmesini sağlayarak genel ekipman verimliliğini (OEE) en üst düzeye çıkarır. |
| Sevkiyat Öncesi Onaylama | Belgelenmiş Fabrika Kabul Testi (FAT), dikiş yapısı analizi ve vakum derecesi testi. | Maliyetli kurulum gecikmelerini önler ve fabrikada devreye alınır alınmaz gıda güvenliği kurallarına tam uyum sağlar. |
Çekirdek doldurma sürecinin yanı sıra, tesis yöneticileri ekipmanın esnekliğini de dikkatle değerlendirmelidir. Tek ürünlü üretim hatları yaygın değildir. Ekipman, çeşitli kap hacimlerine ve malzemelerine kolayca uyarlanabilen modüler tasarımlarla donatılmalıdır. Oldukça verimli bir sistemde, metal teneke kutuları kapatmaya, cam kavanozları kapaklamaya veya sert plastik kaplara geçmek için büyük bir ekipman değiştirme sürecine girilmesi veya uzun süreli bir üretim durdurması gerekmeyecektir.
Bileşenlerin tedariki, uzun vadeli işletme maliyetleri ve makinenin genel ömrü üzerinde doğrudan bir etkiye sahiptir. 90 °C gibi yüksek bir sıcaklıkta işlenen ürünler oldukça aşındırıcıdır. Bu nedenle, üretim yöneticileri, ürünle temas eden tüm parçalarda ve ana makine şasilerinde yüksek kaliteli paslanmaz çeliğin kullanıldığından emin olmalıdır. Ayrıca, elektronik ve pnömatik çekirdek sistemlerde standart ve dünya çapında kabul görmüş markalar kullanılmalıdır. Evrensel bileşenlerin kullanılması, bakım personelinin yedek parçaları yerel olarak temin edebilmesini de garanti eder ve böylece ciddi bir mekanik arıza meydana geldiğinde tesiste uzun süre kalma ihtiyacını ortadan kaldırır.
Son olarak, tedarik mühendisleri sevkiyat öncesi sıkı bir doğrulama yapılmasında ısrar etmelidir. Güvenilir ekipman tedarikini sağlamak için, teslimattan önce yük altında kapsamlı testler yapılmalıdır. Özellikle konserve ve kavanoz dolum hatları söz konusu olduğunda, ekipman tedarikçisi, dikiş yapısının analizi, vakum derecesinin test edilmesi ve kalan oksijenin analizi gibi sızdırmazlık kalitesine ilişkin belgelenmiş denetim sonuçlarını sunmalıdır. Sevkiyat öncesinde bu belirli parametrelerin doğrulanması, ekipmanın nihai fabrikaya kurulur kurulmaz sıkı gıda güvenliği standartlarına ve üretim performansı gereksinimlerine uygun olmasını sağlayacaktır.
Konserve ve Kavanozlama Projeniz İçin Sonraki Adımlar
90 °C sıcaklığında yüksek viskoziteli sıvılar, parçacıklı meyve reçelleri veya yüksek asitli domates soslarının işlenmesi, vana tıkanmasını, düzensiz hacimsel dozajlamayı ve kap deformasyonunu önlemek için hassas mühendislik ürünü sistemler gerektirir. Soğuk ve ince kıvamlı sıvılar için standart ekipman yeterli olsa da, karmaşık sıcak soslar, üretim hattının verimliliğini sürekli olarak korumak için özel bir yapı gerektirir.
Standart dolum makineleri, sıcak dolum işleminde ortaya çıkan yoğun termal stres ve partikül yönetimi sorunlarıyla sıklıkla başa çıkmakta zorlanır. Levapack mühendisleri, tam da bu operasyonel engelleri ortadan kaldırmak üzere tasarlanmış, sıcak dolum sıvı ve sos paketleme çözümleri geliştirmiştir.
Sağlam pistonlu doldurma teknolojisi ve 1,5 mm ile 2 mm kalınlığındaki gıda sınıfı 304/316 paslanmaz çelikten üretilmiş ağır hizmet tipi yapısı sayesinde, ekipmanımız ürünü parçalamadan veya akış yolunu tıkamadan aşırı sıcaklıklara ve iri partiküllere kolayca dayanır. Yüksek sıcaklıklı enjeksiyon sırasında sıçramayı önlemek üzere tasarlanmış özel nozul konfigürasyonlarından, 1%'nin altında dolum hassasiyeti sağlayan hassas servo tahrikli kontrollere kadar, bu makineler ödünsüz ürün bütünlüğünü garanti edecek şekilde üretilmiştir.
Bu otomatik sistemler, metal kutular, cam kavanozlar ve ısıya dayanıklı PET kaplara sorunsuz bir şekilde uyum sağlar. Gelişmiş vakumlu sızdırmazlık, çift dikiş teknolojisi ve entegre çok aşamalı soğutma tünelleriyle bir araya getirilen eksiksiz hat mimarisi, daha uzun raf ömrü ve gıda güvenliği kurallarına tam uyumu garanti eder.
Yeni bir tesis planlayan üretim müdürleri ve tesis mühendisleri için sıcak doldurulmuş sos veya yüksek asitli içecek üretim hattı, tesis yerleşim planını optimize etmek ve teknik riskleri ortadan kaldırmak için deneyimli bir mühendislik ekibine danışmak en etkili yöntemdir. Levapack mühendislik danışmanlarıyla iletişime geçin bugün viskoziteyle ilgili özel sorunlarınızı görüşmek ve tamamen size özel bir sıcak dolum ekipmanı boyutlandırma ve operasyonel yerleşim önerisi almak için.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL