
Se já passou algum tempo numa linha de embalagem, certamente já viu etiquetas sensíveis à pressão. Aquele invólucro brilhante numa lata de cerveja artesanal, a película transparente que envolve um frasco de suplementos alimentares, a etiqueta de papel texturado numa lata de café premium — todas elas pertencem à mesma família tecnológica. Mas o que é que, exatamente, torna uma etiqueta “sensível à pressão” e por que razão isso é importante para a sua linha de produção?
Eis a resposta curta: uma etiqueta sensível à pressão (PSL) é uma etiqueta autoadesiva que adere a uma superfície quando se aplica pressão — sem calor, sem água e sem cola adicional. Vem pronta a usar, com o adesivo já incorporado na própria etiqueta.
Mas a resposta curta tem as suas limitações. Se estiver a avaliar tecnologia de etiquetagem para uma operação de enlatamento ou embalagem, precisa de compreender de que são feitas estas etiquetas, como se comportam em diferentes superfícies, que máquinas as aplicam e — o que é fundamental — qual é o seu desempenho específico em recipientes metálicos cilíndricos. Este guia aborda todos esses aspetos.
O que é uma etiqueta autoadesiva? A estrutura de três camadas

Uma etiqueta sensível à pressão não é constituída por um único material. Trata-se de um laminado — o que a indústria por vezes designa por “sanduíche de etiquetas” — composto por três camadas distintas, cada uma com uma função específica. Se se retirar qualquer uma das camadas, a etiqueta deixa de funcionar.
Essas três camadas são: a imagem de arquivo (o que se vê), o adesivo (o que faz com que fique gravado), e o folha de separação (o papel de proteção que protege o adesivo até à sua aplicação). Eis como cada um deles funciona.
A superfície frontal: o que o cliente vê e toca
O material frontal é a superfície imprimível — a camada superior que contém o design da marca, a lista de ingredientes, os códigos de barras e as informações regulamentares. É a única parte do rótulo com a qual o consumidor final entra em contacto.
Os materiais de revestimento dividem-se em três grandes categorias: papel, película e folha metálica. Os revestimentos em papel são económicos e oferecem uma excelente qualidade de impressão, o que os torna populares para produtos secos, à temperatura ambiente, como frascos de especiarias e recipientes para snacks. Os materiais de face em película — mais frequentemente BOPP (polipropileno orientado biaxialmente), que representa mais de 60% do mercado de etiquetas em película — oferecem resistência à humidade e durabilidade que o papel não consegue igualar. Os materiais de face em folha metálica e metálicos proporcionam uma presença de prateleira de alta qualidade, razão pela qual os vemos em garrafas de vinho e cosméticos de luxo.
Escolher o material de face adequado significa responder a uma pergunta: em que ambiente é que esta etiqueta irá realmente ser utilizada? Uma etiqueta de papel num produto refrigerado irá absorver humidade e danificar-se. Uma etiqueta de película num produto seco de despensa pode ser uma escolha excessiva e um gasto desnecessário. É o ambiente que determina o material.
Muitas etiquetas incluem também um revestimento superior ou laminação — uma fina camada protetora aplicada sobre o material de impressão. Os revestimentos superiores melhoram a resistência a riscos, a estabilidade aos raios UV e a resistência química. No caso de produtos que venham a estar sujeitos a condensação, atrito durante o transporte ou exposição ao ar livre, prescindir do revestimento superior é uma falsa poupança.
Referência padrão: A norma ASTM D5375 estabelece métodos de ensaio para a seleção de materiais para etiquetas autoadesivas, incluindo a remoção do revestimento e as propriedades de planicidade (ASTM Internacional).
O adesivo: o verdadeiro herói por trás dos bastidores
Se o material de revestimento é o rosto, o adesivo é o músculo. E é a principal razão pela qual as etiquetas falham em condições reais de utilização.
Os adesivos sensíveis à pressão são viscoelásticos — comportam-se como um fluido quando lhes é aplicada pressão, fluindo para os vales microscópicos da superfície do recipiente para criar uma ligação mecânica e, em seguida, fixam-se no lugar como um sólido assim que a pressão é removida. Pense em encaixar dois blocos de Lego: eles flexionam o suficiente para se unirem facilmente, mas separá-los exige um esforço considerável.
O universo dos adesivos divide-se em quatro categorias práticas:
- Adesivos acrílicos permanentes são os principais protagonistas do setor. Oferecem boa resistência aos raios UV e à oxidação, ampla tolerância à temperatura e um custo razoável. A maioria das aplicações a seco, à temperatura ambiente, recorre a um acrílico permanente.
- Adesivos à base de borracha proporcionam uma aderência inicial superior — aderem mais rapidamente e com maior firmeza em superfícies difíceis. Se pretender etiquetar plásticos de baixa energia superficial, como o polietileno ou o polipropileno, necessita de um sistema à base de borracha. A desvantagem é uma menor resistência às intempéries ao longo do tempo.
- Adesivos próprios para congeladores são formulados com uma temperatura de transição vítrea (Tg) mais baixa, pelo que se mantêm flexíveis e aderentes a -20 °C e temperaturas inferiores. Os acrílicos normais tornam-se frágeis nestas condições.
- Adesivos removíveis e reposicionáveis permite uma remoção limpa. Pense em cupões promocionais ou etiquetas de preço temporárias — a aderência mantém-se durante a exposição na loja, mas solta-se de forma limpa quando o consumidor a retira.
Qualquer decisão relativa a adesivos começa pela superfície a etiquetar. O vidro e o metal são materiais de elevada energia superficial (acima de 500 dinas/cm) — fáceis de colar. O polietileno e o polipropileno não tratados situam-se entre 30 e 38 dinas/cm — são quimicamente inertes e notoriamente difíceis de colar sem um adesivo de alta aderência. Um teste rápido de dinas no seu próprio recipiente (e não numa amostra substituta) dir-lhe-á com que tipo de material está a lidar.
A condensação é o inimigo silencioso dos adesivos. Uma etiqueta que adere na perfeição a uma lata seca à temperatura ambiente pode perder 40–60% da sua aderência inicial quando aplicada numa superfície fria e húmida, recém-saída da linha de enchimento. Se o seu ambiente de produção envolver enchimento a frio ou condensação pós-pasteurização, as formulações de adesivos para aplicação em superfícies húmidas são imprescindíveis.
O papel de suporte: por que é que o papel de suporte é importante
O revestimento de separação é o herói desconhecido do rolo de etiquetas. Os consumidores nunca o vêem. Mas o operador da sua máquina de etiquetagem pensa nele em cada turno.
O suporte é o papel ou película que acompanha as etiquetas ao longo dos processos de impressão, corte e, por fim, até à sua linha de produção. A sua superfície é revestida com um agente desmoldante de silicone que impede que o adesivo adira permanentemente ao suporte — suficientemente forte para se manter durante o armazenamento e o transporte, mas suficientemente fraco para se soltar de forma limpa na placa de separação.
A escolha do revestimento divide-se em duas opções. Forros de papel (semi-branqueadas ou kraft) são económicas e funcionam bem a velocidades de produção inferiores a 100 embalagens por minuto. No entanto, geram pó ao dobrarem-se sobre os rolos-guia, e esse pó é a principal causa de falsos alertas nos sensores fotoelétricos de etiquetas. Revestimentos em película de PET custam mais 30–50%, mas oferecem uma geração de pó quase nula, maior resistência à tração e melhor estabilidade dimensional a velocidades superiores a 200 cpm. No caso de linhas de enlatamento de alto rendimento, o custo adicional do revestimento de película compensa-se com a redução do tempo de inatividade.
A força de libertação — medida em gramas por polegada de descolagem — é ajustada de acordo com a aplicação. Se for demasiado fraca, as etiquetas saem antes do tempo dentro da máquina. Se for demasiado forte, o revestimento estica-se ou rasga-se. Um revestimento bem especificado pode parecer um pormenor. Num dia de produção intenso, é a diferença entre um turno sem problemas e uma pilha de etiquetas perdidas.
Materiais para etiquetas e adesivos: os elementos fundamentais do desempenho do PSL

Já conhece a estrutura de três camadas. Agora começam as questões práticas: que materiais se utilizam em cada camada? Quatro variáveis determinam a resposta — o ambiente do produto, o material da embalagem, o orçamento e os objetivos visuais da marca. Se alterar uma delas, poderá ter de rever as outras três.
Papéis para impressão: económicos e fáceis de imprimir
O papel é a escolha tradicional e continua a ser a mais acessível, custando normalmente entre 50 e 70% do que custaria um material de base em película comparável. O papel de alto brilho e semibrilhante (muitas vezes designado por C1S ou revestido num dos lados) é o tipo mais utilizado — aceita bem tintas flexográficas e digitais, é compatível com vernizes e estampagem a folha metálica e apresenta um aspeto elegante nas prateleiras.
O papel funciona melhor com produtos secos armazenados à temperatura ambiente: latas de café, recipientes para especiarias, embalagens de snacks secos e frascos de proteína em pó. É também a opção mais sustentável — é reciclável nos fluxos de papel normais e está cada vez mais disponível com fibra certificada pelo FSC.
A limitação é clara: o papel e a humidade não combinam. Em ambientes com humidade relativa superior a 85%, as etiquetas de papel começam a absorver água, perdem a estabilidade dimensional e acabam por se descolar. Para alimentos refrigerados, produtos congelados ou qualquer embalagem sujeita a condensação, o papel não é a escolha certa. Da mesma forma, o papel rasga-se mais facilmente do que o filme — se a etiqueta tiver de resistir a uma cadeia de abastecimento exigente, opte pelo filme.
Os papéis especiais — papéis com efeito perolado, papéis texturados com textura de feltro, folhas de mistura de algodão — podem elevar o valor percebido de um produto. Uma etiqueta em papel texturado numa lata de chá a granel de gama alta transmite um sentido de artesanato de uma forma que uma etiqueta em película brilhante simplesmente não consegue. O próprio material torna-se parte da história da marca.
Filmes de revestimento: durabilidade para ambientes exigentes
Os materiais de base em película são o segmento do mercado de etiquetas autoadesivas que está a crescer mais rapidamente. E o BOPP — polipropileno orientado biaxialmente — é o formato dominante, representando bem mais de metade de todo o consumo de etiquetas em película.
O BOPP está disponível em três variantes visuais: branco (opaco, com superfície de impressão de alto contraste), transparente (para o “efeito sem rótulo”, em que o produto fica visível) e metalizado (uma fina camada de alumínio aplicada por deposição de vapor, que proporciona um acabamento metálico por uma fração do custo da folha metálica sólida). O BOPP transparente, quando combinado com um adesivo opticamente transparente, cria a ilusão de que os elementos gráficos são impressos diretamente na embalagem — uma técnica que as marcas de bebidas e de produtos de higiene pessoal têm adotado devido à sua estética limpa e moderna.
Para além do BOPP, existem outros dois tipos de película que ocupam nichos específicos. Polietileno (PE) é mais macio e mais adaptável — é o único material de revestimento que funciona de forma fiável em tubos compressíveis e saquinhos flexíveis, uma vez que se estica juntamente com o recipiente, em vez de se deformar. Poliéster (PET) é o campeão em termos de durabilidade, mantendo a integridade da etiqueta entre -40 °C e 150 °C. Os recipientes para produtos químicos industriais, os fluidos automóveis e os produtos destinados a ambientes logísticos extremos utilizam normalmente PET.
A hierarquia de custos é simples: papel < BOPP < BOPP metalizado < folha metálica < películas especiais. A maioria dos orçamentos de produção situa-se algures entre o papel e o BOPP, reservando-se a folha metálica para SKUs premium e o PET para aplicações em ambientes adversos.
Folhas metálicas e materiais de revestimento especiais: Impacto de destaque nas prateleiras
Se o seu produto concorre numa categoria de retalho muito concorrida, onde os consumidores tomam decisões num piscar de olhos perante as prateleiras, os revestimentos em folha metálica e especiais justificam o seu investimento. Um brilho metálico chama a atenção de uma forma que o papel e o filme normal não conseguem.
Os materiais de revestimento em folha de alumínio são a opção de luxo tradicional — espessos, com brilho espelhado e inegavelmente de alta qualidade. São também os mais caros. O BOPP metalizado oferece um meio-termo prático: uma fina camada de alumínio depositada por vaporização sobre uma base de BOPP, proporcionando cerca de 80% do impacto visual a um custo de 40–60%. Para a maioria das marcas, o BOPP metalizado representa uma escolha mais inteligente em termos de investimento.
Uma ressalva técnica: os materiais de revestimento em alumínio são condutores de eletricidade. Se estiver a considerar a utilização de etiquetas inteligentes RFID ou NFC — uma necessidade cada vez mais comum nos setores farmacêutico e de artigos de luxo —, a folha metálica maciça pode interferir com o desempenho da antena. O BOPP metalizado, com a sua camada metálica mais fina e menos contínua, é menos suscetível de causar problemas.
Adequação do adesivo à superfície e ao ambiente: um quadro de referência para a seleção
Uma vez definidos os materiais, a escolha do adesivo torna-se uma questão de compatibilidade. Comece pelo material do recipiente:
- Vidro e metal (alta energia superficial): Os adesivos acrílicos permanentes comuns funcionam bem na maioria das condições.
- HDPE, LDPE, PP e outras poliolefinas (baixa energia superficial, 30–38 dinas/cm): É necessário um adesivo à base de borracha ou acrílico modificado com elevada aderência. Os adesivos acrílicos normais não terão sucesso.
- Superfícies revestidas ou tratadas: Verifique se o revestimento não cria uma camada de barreira. Alguns vernizes UV e revestimentos antiestáticos reduzem drasticamente a aderência.
Em seguida, avalie o ambiente:
- À temperatura ambiente, seco: A maioria dos adesivos cumpre o que promete. Escolha com base no custo e nas necessidades de remoção.
- Refrigerado (0–4 °C): Utilize acrílico adequado para baixas temperaturas. A condensação é um fator a ter em conta mesmo a temperaturas baixas — especifique a capacidade de aplicação em superfícies húmidas.
- Congelado (-20 °C e temperaturas inferiores): É obrigatório utilizar um adesivo adequado para congeladores. As formulações padrão perdem toda a aderência abaixo da sua temperatura de transição vítrea.
- Enchimento a quente ou em autoclave (40–100 °C): O adesivo deve suportar a temperatura de aplicação sem escorrer e manter a aderência ao longo dos ciclos térmicos.
- Superfícies molhadas ou com condensação: Este é o caso mais difícil. Os adesivos do tipo «wet-stick» são formulados para afastar a humidade na linha de colagem, mas o desempenho varia consoante a formulação. Não há nada que substitua a realização de ensaios no seu próprio recipiente cheio, à velocidade da sua linha de produção.
Mais uma coisa: faça o teste no produto real. Não numa amostra limpa, seca e à temperatura ambiente enviada pelo fornecedor das etiquetas — sim, no produto real, diretamente da sua linha de enchimento, à velocidade de produção. É na diferença entre um teste de laboratório e um ciclo de produção numa segunda-feira de manhã que surgem a maioria das falhas nas etiquetas.
Como as máquinas de etiquetagem aplicam etiquetas autocolantes

É importante saber o que é uma etiqueta sensível à pressão. Saber como é que uma máquina a aplica é ainda mais importante se for o responsável por manter a linha de produção a funcionar.
Uma máquina de etiquetagem sensível à pressão executa uma sequência aparentemente simples: desenrolar o rolo de etiquetas, separar cada etiqueta do seu suporte, posicioná-la com precisão sobre o produto em movimento e pressioná-la com firmeza. A simplicidade esconde uma verdadeira complexidade de engenharia. Eis como se desenrola, passo a passo:
Passo 1 — Desenrolamento e controlo da tensão. O rolo de etiquetas é alimentado na máquina através de um braço oscilante ou de um sistema de controlo de tensão que mantém a tensão da banda constante. Se a tensão oscilar, o espaçamento entre as etiquetas altera-se e a precisão da colocação diminui. Isto é especialmente importante durante as fases de aceleração e desaceleração.
Passo 2 — Descasque. A banda de etiquetas passa por cima de uma placa de separação — uma lâmina metálica de arestas afiadas, posicionada num ângulo de 15 a 30 graus. À medida que o suporte faz uma curva em U apertada à volta da aresta de separação, a etiqueta não consegue acompanhar o movimento, uma vez que o material da etiqueta é mais rígido do que o suporte. A etiqueta separa-se e fica suspensa na posição, com o lado adesivo voltado para o produto, pronta para ser aplicada. O ângulo da placa de separação é um parâmetro ajustável: ângulos mais acentuados provocam uma separação mais agressiva, mas aumentam o risco de a etiqueta ficar torta.
Passo 3 — Método de aplicação. É aqui que as máquinas se diferenciam. Três estilos principais de aplicação dominam o setor:
- Aplicação por esfregamento (fusão): A etiqueta é aplicada no produto à medida que este passa pela placa de descolagem. Segue-se um rolo de espuma ou um pincel para a alisar. Este é o método mais comum para recipientes cilíndricos — latas, garrafas, frascos —, uma vez que é mecanicamente simples e funciona bem com etiquetas envolventes.
- Jato de ar: Um jato de ar comprimido empurra a etiqueta da placa de separação para o produto. Não é necessário qualquer contacto físico, o que torna este método ideal para produtos delicados ou de formato irregular. A desvantagem é uma menor precisão de colocação em aplicações de alta velocidade.
- Tamp-blow: A etiqueta é primeiro fixada numa ventosa (o tamp), que se estende na direção do produto; em seguida, um jato de ar liberta a etiqueta para a superfície. Esta abordagem híbrida oferece a maior precisão de colocação e funciona em painéis de etiquetagem recuados ou irregulares, mas aumenta a complexidade mecânica.
Passo 4 — Limpar e colar. Após a colocação, uma série de rolos, escovas ou correias pressiona a etiqueta firmemente contra a superfície do produto, fazendo com que o adesivo entre em contacto total e eliminando as bolhas de ar. Nas aplicações envolventes em latas, o produto gira normalmente contra uma correia fixa de limpeza, o que faz com que a etiqueta se enrole em espiral à volta da circunferência.
Passo 5 — Detecção e controlo. Cada etiqueta possui um espaço ou marca de registo entre ela e a etiqueta seguinte no rolo. Um sensor fotoelétrico (baseado no contraste para etiquetas opacas, ultrassónico para etiquetas transparentes) deteta este espaço e aciona o ciclo de distribuição seguinte. Os sistemas servoacionados sincronizam a velocidade de alimentação das etiquetas com a velocidade do transportador de produtos, alcançando uma precisão de colocação de ±0,5 mm. Os sistemas com motor de passo são mais económicos, mas normalmente apresentam uma precisão de ±1,5 mm — aceitável para muitas aplicações, mas não para etiquetas pequenas em painéis de registo com margens reduzidas.
Para se ter uma ideia da escala: uma estação de etiquetagem de velocidade média numa linha de enlatamento processa entre 60 e 150 recipientes por minuto. A 150 cpm, a máquina dispõe de 0,4 segundos para descolar, posicionar, aplicar e limpar cada etiqueta. Todos os componentes — o suporte, o adesivo, a geometria de descolagem, o tempo de resposta do sensor — têm de funcionar em conjunto dentro desse intervalo de tempo.
Etiquetas sensíveis à pressão vs. outros métodos de etiquetagem: uma comparação lado a lado
As etiquetas autoadesivas não são a única forma de decorar um recipiente. As mangas retráteis, as etiquetas coladas e a impressão direta têm, cada uma, o seu lugar. A escolha certa depende da forma do seu recipiente, do volume de produção, dos objetivos visuais e do orçamento. Eis uma comparação entre elas:
| Dimensão | Sensível à pressão (PSL) | Manga retrátil | Aplicado com cola | Impressão direta |
|---|---|---|---|---|
| Aplicação | Ligações por pressão através de adesivo incorporado | A manga encolhe por calor e fixa-se ao recipiente | Aplicar cola líquida e pressionar a etiqueta | Tinta impressa diretamente no recipiente |
| Cobertura | Localizado (frente/verso ou envolvente) | Cobertura total de 360° | Localizado | Estático, sem etiqueta separada |
| Custo dos materiais | Médio | Médio-alto (cerca de mais 25%) | Baixa | Mínimo (sem substrato) |
| Equipamento | Médio | Elevado (necessita de túnel de aquecimento) | Médio | Baixa |
| Transição | Rápido (giro de troca) | Mais lento (mudança do mandril) | O mais lento (cola limpa) | N/A (mudança de matrícula) |
| Ideal para | Mudanças suaves, circulares/planas e rápidas | Formas irregulares, imagens completas | Garrafas padrão de grande capacidade | Modelos fixos de longo prazo |
O número principal: as etiquetas sensíveis à pressão representam aproximadamente 77% da procura de etiquetas nos EUA. Esse domínio não é por acaso. As PSL oferecem o melhor equilíbrio entre qualidade de impressão, flexibilidade de aplicação, rapidez de troca e limpeza operacional. A linha não necessita de uma estação de colagem. Não necessita de um túnel de aquecimento. Necessita apenas de um rolo de etiquetas e de um aplicador bem ajustado.
As mangas retráteis justificam a sua utilização quando a forma do recipiente assim o exige — garrafas com contornos acentuados, perfis em forma de ampulheta, tubos flexíveis com cobertura total. A cobertura de 360 graus é atraente para marcas que pretendem a máxima visibilidade nas prateleiras. No entanto, as mangas retráteis requerem um túnel de calor, consomem mais material e, normalmente, têm um ritmo de produção mais lento na troca entre SKUs. Com um custo por etiqueta cerca de 25% superior ao das etiquetas PSL, o preço mais elevado deve ser justificado por requisitos visuais ou funcionais.
As etiquetas aplicadas com cola (método «cut-and-stack») predominam em aplicações de produtos de grande volume — como garrafas de cerveja para o mercado de massa e conservas de legumes —, onde o custo por etiqueta é a principal preocupação. O equipamento é mais exigente em termos de manutenção (os reservatórios de cola requerem limpeza regular) e os tempos de troca são mais longos, mas, em grande escala, as poupanças de material acabam por ser significativas. Para séries de produção de pequena a média dimensão e mudanças frequentes de SKU, a PSL é quase sempre a escolha mais prática.
Rotulagem de latas: Por que razão os recipientes cilíndricos exigem uma atenção especial
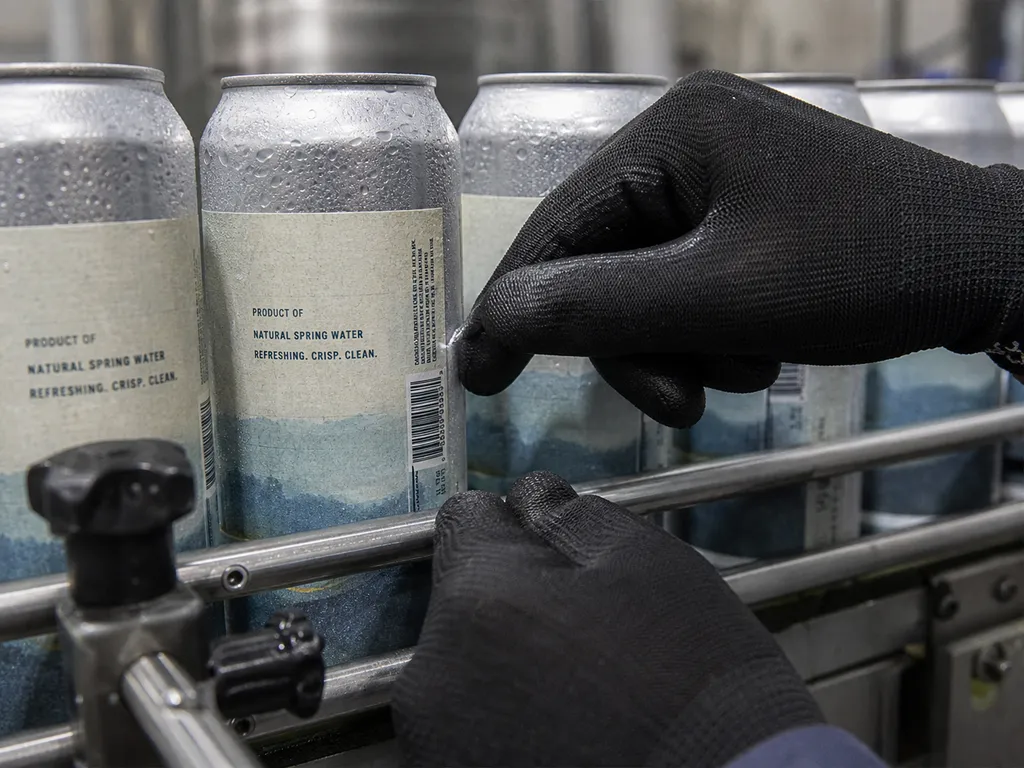
É aqui que a maioria dos guias sobre etiquetas autocolantes fica aquém do esperado. Falam de “recipientes” de forma abstrata — garrafas, frascos, embalagens de cartão — e tratam-nos como se fossem intercambiáveis. Mas, se estiver a etiquetar latas de metal, está a lidar com um conjunto de desafios físicos e ambientais que uma estratégia padrão de etiquetagem de garrafas não aborda.
Uma lata não é apenas mais um cilindro. Tem uma costura dupla em cada extremidade, possivelmente uma nervura ou rebordo para reforço estrutural, e uma superfície que passa da temperatura ambiente para o frio e para o húmido em poucos segundos numa linha de enchimento. Eis o que isso significa na prática — e o que fazer a esse respeito.
Geometria Prática: Curvatura, Costuras e o Painel da Etiqueta que Encolhe
Observe uma lata de comida normal. A costura dupla na parte superior e inferior — a dobra enrolada que sela a extremidade da lata ao corpo — ocupa 2,8–3,2 mm de altura vertical em cada extremidade. Esse espaço não está disponível para a colocação do rótulo. O painel efetivo do rótulo — a área plana utilizável entre as costuras — é mais estreito do que a altura total da lata. Planeie a altura do seu rótulo em conformidade, com uma margem de segurança de, pelo menos, 2 mm em relação a cada borda da costura.
Ao longo da circunferência, as etiquetas envolventes têm de ser cortadas num comprimento preciso. A etiqueta deve ser suficientemente comprida para cobrir todo o corpo da lata, com uma sobreposição de 3 a 5 mm na junção — a sobreposição é o ponto onde a etiqueta adere a si própria, em vez de à lata, e é esta ligação autoadesiva que impede que a borda da etiqueta se levante. Se for cortada demasiado curta, as bordas levantam-se. Se for cortada demasiado comprida, a sobreposição cria uma saliência visível de espessura dupla.
Os diâmetros das latas podem seguir os sistemas de numeração padrão da indústria — a gama 202–603 na indústria de fabrico de latas da América do Norte, que abrange aproximadamente 52 mm a 153 mm. Se a sua máquina de etiquetagem não for capaz de acomodar toda a gama de diâmetros das latas, cada alteração de SKU implica a troca de mandris ou guias.
Fatores relacionados com a superfície e o ambiente: frio, humidade e movimento rápido
O ambiente da linha de enchimento cria condições que nenhuma ficha de especificações de etiquetas consegue prever na totalidade. Após o enchimento a frio — comum na cerveja artesanal, no café de infusão a frio e em determinados produtos nutricionais à base de laticínios —, a temperatura da superfície da lata desce para 2–5 °C e forma-se condensação quase imediatamente. Essa película de água fica entre o adesivo e o metal, reduzindo a aderência inicial em 40–60%. Um adesivo padrão à temperatura ambiente não irá aderir de forma fiável nestas condições.
No extremo térmico oposto, os produtos envasados a quente saem da retorta ou do pasteurizador a 40–60 °C. O adesivo deve ser suficientemente estável para não escorrer durante a aplicação, mantendo-se, no entanto, flexível à medida que a lata arrefece e o metal se contrai. Os ciclos térmicos — desde o calor da retorta até ao armazenamento à temperatura ambiente — exercem mais pressão sobre a aderência do rótulo do que a maioria dos fabricantes imagina, até que uma palete de rótulos soltos regresse de um cliente.
O acabamento da superfície das latas introduz outra variável. Algumas latas de folha de estanho apresentam uma fina película de óleo anticorrosivo proveniente do processo de fabrico. Esse óleo é invisível, mas reduz a energia superficial o suficiente para comprometer a aderência. Uma estação de limpeza ou de tratamento com chama, situada a montante da etiquetadora, elimina este risco, mas trata-se de uma etapa que muitas linhas de produção de menor dimensão ignoram — até que uma falha na etiquetagem torne a questão incontornável.
Numa linha de produção que processa 100 latas por minuto, o intervalo de tempo disponível para a aplicação do rótulo em cada lata é de cerca de 0,6 segundos. O estado da superfície da lata nesse intervalo exato de 0,6 segundos determina se o rótulo adere corretamente. Não há uma segunda oportunidade na rotação seguinte.
Escolher uma máquina de etiquetagem para linhas de produção de latas
Depois de compreender os desafios relacionados com os materiais e o ambiente, a escolha do equipamento surge naturalmente. O que deve procurar numa máquina de rotulagem de latas?
Em primeiro lugar, precisão de posicionamento. As etiquetadoras acionadas por servomotor, com uma repetibilidade de ±0,5 mm, constituem o padrão da indústria para operações que privilegiam a qualidade. Os sistemas acionados por motor de passo, com uma repetibilidade de ±1,5 mm, são adequados para etiquetas de maiores dimensões com uma tolerância de registo generosa; no entanto, os painéis de etiqueta estreitos ou os designs com vários painéis exigem controlo por servomotor.
Em segundo lugar, intervalo de diâmetros e velocidade de troca. Uma máquina de rotulagem que processa latas com diâmetros entre 50 mm e 180 mm abrange a grande maioria dos formatos comerciais de latas. Os sistemas de troca rápida, com ajuste do diâmetro sem necessidade de ferramentas, podem reduzir o tempo de troca de 30 a 60 minutos para 5 a 10 minutos — um fator significativo para empresas de embalagem por conta de terceiros e linhas com vários SKUs.
Em terceiro lugar, compatibilidade com ambientes húmidos. Se a sua linha de produção envolver enchimento a frio, condensação pós-pasteurização ou limpeza por lavagem, a estrutura, os sensores e os componentes eletrónicos da máquina de rotulagem devem estar concebidos para resistirem à exposição à humidade. Uma construção em aço inoxidável e caixas com classificação IP65 são especificações mínimas que vale a pena exigir.
Em quarto lugar, preparação para a integração. A etiquetadora tem de comunicar com os equipamentos a montante e a jusante — recebendo sinais de velocidade da enchedora, enviando sinais de avaria para o controlador da linha e sincronizando-se com a estação de codificação que se segue. Opte por protocolos de comunicação industriais padrão (EtherNet/IP, Profinet ou Modbus TCP) em vez de sistemas proprietários que o prendem a um único fornecedor.
Um conselho sincero da comunidade de embalagens: comprar a máquina de etiquetagem mais barata é uma forma garantida de gastar mais dinheiro. Como afirmou um gestor de produção num fórum do setor: “As máquinas da Vevor nunca colam corretamente.” As máquinas de gama básica muitas vezes não têm a qualidade dos sensores, a rigidez da estrutura e a precisão do percurso da banda necessárias para manter uma colocação consistente à velocidade de produção. As poupanças desaparecem devido a paragens, etiquetas em falta e produtos rejeitados poucas semanas após a instalação. Para operações que levam a sério o tempo de funcionamento, vale a pena contactar, logo no início do processo de definição das especificações, um fabricante especializado na integração em linhas de embalagem. A Levapack, por exemplo, oferece Máquinas de etiquetagem de latas configuradas de acordo com as suas necessidades de produção com colocação acionada por servo, compatibilidade com vários diâmetros na gama de 50 a 180 mm e a capacidade de integrar a estação de etiquetagem numa linha completa de enchimento e selagem — uma abordagem que elimina as acusações mútuas entre fornecedores de equipamentos distintos quando algo não funciona em sincronia. Para equipas com dimensões de embalagens específicas ou configurações de linha especializadas, soluções personalizadas de maquinaria de embalagem pode ser concebida de acordo com o formato específico da lata e a meta de rendimento, em vez de se adaptar uma máquina padrão a uma aplicação não padrão.
Integração da etiquetagem numa linha de embalagem completa
Uma etiquetadora sensível à pressão não funciona de forma isolada. Num ambiente de produção real, a estação de etiquetagem situa-se entre a máquina de selagem e a codificadora, sincronizando o seu ritmo com a máquina de enchimento a montante e passando o produto para a encaixotadora a jusante. Compreender essas dependências é o que distingue uma colocação em funcionamento sem problemas de um mês de resolução de problemas.
Uma linha de enlatamento típica funciona da seguinte ordem: despaletizador → enxaguador → enchedor → selador → etiquetador → codificador → encaixotador → paletizador. A velocidade nominal da etiquetadora deve ser igual ou superior à capacidade de produção da enchedora. Uma enchedora a funcionar a 120 cpm ligada a uma etiquetadora com uma velocidade nominal de 80 cpm cria um estrangulamento que limita a produtividade de toda a linha. A linha funciona à velocidade da sua estação mais lenta.
Três considerações práticas sobre a integração:
- Sincronização da velocidade. A esteira transportadora da etiquetadora tem de acompanhar com precisão a velocidade da esteira transportadora da linha principal. Qualquer desvio entre as duas faz com que a etiqueta seja colocada antes ou depois do tempo certo em relação à lata — e, a 120 cpm, um erro de sincronização de 50 milissegundos produz um desvio de 6 mm na colocação.
- Zonas tampão. Deixe pelo menos 1,5 metros de transportador entre a máquina de selagem e a etiquetadora, e mais 1,5 metros entre a etiquetadora e a codificadora. Estas zonas tampão absorvem as variações naturais no espaçamento entre as latas e evitam que um encravamento momentâneo numa estação provoque um efeito em cadeia na seguinte.
- Integração do sistema de controlo. O ideal é um único PLC que controle toda a linha — isso permite que a etiquetadora responda a sinais de paragem/arranque provenientes de qualquer estação a montante ou a jusante. Sem controlos integrados, um encravamento no codificador passa despercebido à etiquetadora, que continua a aplicar etiquetas nas latas que se vão acumulando.
Para operações que estejam a construir ou a modernizar uma linha completa, adquirir a estação de rotulagem junto do mesmo integrador que fornece o equipamento de enchimento e selagem elimina as acusações mútuas quando algo não funciona em sincronia. A integração da linha por um único fornecedor também simplifica o apoio pós-venda — um único ponto de contacto, uma única garantia, um único sistema de logística de peças sobressalentes. A alternativa — comprar a máquina mais barata disponível para cada estação e integrá-las por conta própria — pode funcionar, mas o risco da integração recai inteiramente sobre a sua equipa.
Como escolher a etiqueta autocolante adequada: uma lista de verificação prática
A diferença entre uma etiqueta que fica ótima numa maquete e uma etiqueta que funciona a 150 cpm, turno após turno, sem um único problema não se deve à sorte. É o resultado de analisar cada camada — material de superfície, adesivo, revestimento, máquina — como um sistema interligado, em vez de uma lista de decisões isoladas.
Referências
- ASTM International. “ASTM D5375/D5375M-98(2023) — Métodos de ensaio normalizados para a remoção do revestimento a altas velocidades de material para etiquetas sensíveis à pressão.” 2023. astm.org
- Resource Label Group. “Vantagens e aplicações das etiquetas autoadesivas.” 2022. resourcelabel.com
- Future Market Insights. “Perspetivas do mercado das fitas e etiquetas autoadesivas.” 2026. futuremarketinsights.com
- CCL Healthcare. “O melhor guia sobre etiquetas autoadesivas.” cclhealthcare.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL