
Se está a ler isto, provavelmente já passou de pesquisar “máquina de enchimento de latas” para pesquisar “linha de enchimento de latas”. Essa mudança no vocabulário indica uma mudança de mentalidade: já não está a considerar equipamentos individuais. Está a considerar um sistema — uma sequência interligada de máquinas que transformará latas vazias em produtos acabados, selados e rotulados, hora após hora.
Mas eis o problema: a maioria dos guias parte do princípio de que se está a encher garrafas com cerveja ou refrigerantes. Se estiver a encher com proteína em pó, grãos de café, manteiga de amendoim ou tinta para automóveis, os conselhos habituais deixam de se aplicar.
Este guia adota uma abordagem diferente. Começa pelo seu produto — o que vai realmente colocar na lata — e avança a partir daí. No final, terá um quadro de decisão que poderá aplicar, quer esteja a enlatar água com gás ou nozes temperadas.
O que é uma linha de enchimento de latas? Explicação dos componentes principais
Uma linha de enchimento de latas é uma série sincronizada de máquinas que executa toda a sequência de embalagem das latas: limpeza, enchimento, selagem, esterilização, rotulagem, codificação e acondicionamento. Cada máquina da cadeia depende da que a precede. Se uma estação apresentar um desempenho inferior ao esperado, toda a linha ficará com um desempenho inferior ao esperado.
Eis os componentes principais que encontrará numa linha típica:
| Componente | O que faz | O que acontece se não o fizeres? |
|---|---|---|
| Despaletizador | Alimenta a correia transportadora com latas vazias provenientes de paletes | O carregamento manual causa um estrangulamento na linha desde o primeiro minuto |
| Enxaguadora / Máquina de limpeza | Remove o pó e as partículas das latas vazias | Risco de contaminação; não cumpre as auditorias de segurança alimentar |
| Enchimento | Doseia a quantidade exata de produto em cada lata | Sem enchimento, sem linha — é esta a essência do sistema |
| Lançador de bola rápida | Fixa a tampa à lata com uma costura dupla | O produto derrama, estraga-se ou perde a gás em poucos dias |
| Esterilizador / Pasteurizador | Submete as latas cheias a um tratamento térmico para garantir a estabilidade microbiológica | Obrigatório para alimentos com baixo teor de acidez, cerveja e sumos — ignore por sua conta e risco |
| Etiquetadora | Aplica etiquetas da marca, listas de ingredientes e códigos de barras | Os produtos sem rótulo não podem ser vendidos a retalho |
| Codificador | Imprime a data de produção, o número de lote e a data de validade | A rastreabilidade torna-se impossível; incumprimento da regulamentação |
| Embaladora / Paletizadora | Agrupa as latas em caixas de cartão ou tabuleiros e empilha-as em paletes | A embalagem manual anula as poupanças de mão-de-obra proporcionadas pela automatização |
Pense nisso como uma linha de cozinha de um restaurante: cada posto tem uma função, cada função depende do posto anterior e todo o processo avança à velocidade do cozinheiro mais lento. Uma linha de enchimento de latas funciona da mesma forma — e é por isso que comprar a máquina de enchimento mais rápida do mundo não adianta nada se a sua máquina de selagem não conseguir acompanhar o ritmo.
Por que é que o tipo de produto determina a configuração da sua linha de produção
Esta é a secção que a maioria dos manuais sobre linhas de enchimento de latas tende a ignorar — e é precisamente a que mais importa.
As propriedades físicas do seu produto determinam qual a tecnologia de enchimento necessária, de que materiais deve ser fabricado o seu equipamento e se são necessários sistemas auxiliares, como a injeção de azoto ou o controlo de temperatura. Se cometer um erro nesta fase de definição das especificações, nenhum ajuste posterior na linha de produção conseguirá corrigir a situação.
Antes de continuar a ler, responda a duas perguntas sobre o seu produto:
- O seu produto é fluido (líquido, pasta) ou discreto (pó, grânulos, pedaços sólidos)?
- O seu produto contém gás dissolvido (bebidas gaseificadas, cerveja)?
A interseção dessas duas respostas coloca-o numa das quatro categorias abaixo. Cada categoria tem a sua própria lógica de equipamento.
Produtos líquidos — Bebidas, óleos, molhos e muito mais
Se estiver a encher líquidos, dispõe da mais vasta gama de opções de equipamento — e do caminho mais fácil para obter preços ao nível dos produtos de grande consumo. As enchedoras por gravidade permitem encher água sem gás e sumos de forma económica. As enchedoras isobáricas (de contrapressão) mantêm o CO₂ no interior da sua cerveja ou bebida com gás. As enchedoras volumétricas de pistão proporcionam-lhe uma precisão de ±1% em óleos, molhos e xaropes.
Um pormenor que distingue os profissionais dos amadores: a gestão do oxigénio dissolvido. No caso da cerveja, o ideal é que a absorção de oxigénio durante o enchimento seja inferior a 50 partes por mil milhões. Acima desse limiar, o prazo de validade diminui de meses para semanas. No caso dos sumos e chás encheidos a quente (normalmente a 85–92 °C), as válvulas de enchimento e os tanques têm de estar concebidos para um funcionamento prolongado a altas temperaturas — o aço inoxidável 316 é aqui uma norma, não uma opção.
O risco para os produtores de bebidas é a compra excessiva. Uma cervejaria artesanal que produz 2 000 latas por dia não precisa de uma linha isobárica de 200 CPM. Mais informações sobre como adequar a velocidade à realidade no quadro de seleção abaixo.
Produtos em pó — Proteína em pó, leite em pó, especiarias e suplementos alimentares
É no enchimento de pós que a maioria dos conselhos genéricos sobre linhas de enchimento de latas deixa de fazer sentido. Ao contrário dos líquidos, os pós não fluem de forma previsível. A sua densidade altera-se quando são submetidos a vibrações. Geram poeira. Formam grumos com a humidade. E os seus clientes notam imediatamente uma falta de 2 gramas quando retiram o produto com a colher.
A solução mais utilizada é o dosador de rosca sem-fim: um parafuso de Arquimedes usinado com precisão na parte inferior de uma tremonha, acionado por um servomotor. Cada rotação do parafuso dispensa um volume conhecido de pó. A precisão depende da consistência do pó — pós de fluxo livre, como o açúcar granulado, podem atingir ±1%, enquanto misturas de proteínas pegajosas podem apresentar um desvio de ±2% se a tremonha não for agitada.
No caso de pós finos com granulometria inferior a 100 mícrons, o enchimento a vácuo torna-se uma opção competitiva: este processo aspira o produto para dentro da lata em vez de o empurrar, o que reduz as nuvens de pó. Seja qual for a tecnologia escolhida, preveja a lavagem com azoto. A lavagem do espaço livre com azoto após o enchimento reduz o oxigénio residual para valores inferiores a 3%, evitando a oxidação e prolongando o prazo de validade — um requisito imprescindível para o leite em pó, as fórmulas infantis e o café de qualidade superior.
Produtos sólidos e granulados — frutos secos, snacks, grãos de café, doces e ração seca para animais de estimação
Neste caso, o verbo “encher” induz em erro. Na verdade, não se está a encher — está-se a pesar e, em seguida, a colocar a porção pesada na lata.
O padrão de referência é a balança de múltiplas cabeças. Imagine 10 a 14 funis de pesagem individuais dispostos em círculo. O produto entra pela parte superior através de um cone de dispersão vibratório. Cada funil recebe uma porção aleatória, pesa-a de forma independente e envia os dados para um computador central. O computador analisa todas as combinações possíveis de 3 a 5 funis e seleciona o conjunto cujo peso combinado está mais próximo do valor pretendido — tudo isto em menos de um milésimo de segundo.
Uma balança de 10 cabeças para nozes ou grãos de café oferece uma precisão de ±0,5–1,5 gramas a uma velocidade de 30–60 latas por minuto. Uma unidade de 14 cabeças atinge 70–90 CPM com distribuições ainda mais precisas. A velocidade deve-se ao paralelismo: 10 funis a pesar simultaneamente superam sempre um funil a pesar sequencialmente.
Uma advertência: produtos frágeis, como batatas fritas ou biscotti, partem-se se caírem de uma altura superior a 30 centímetros. Especifique configurações com altura de queda reduzida e tremonhas de receção almofadadas se o seu produto se desfizer.
Produtos pastosos e viscosos — manteiga de amendoim, compota, carne enlatada e molhos espessos
As pastas parecem enganosamente simples — “apenas um líquido mais espesso” — mas punem o equipamento mal especificado mais severamente do que qualquer outra categoria.
O principal desafio é a resistência ao fluxo. À temperatura ambiente, a manteiga de amendoim tem uma viscosidade superior a 100 000 centipoises, sendo cerca de 100 000 vezes mais espessa do que a água. Fazer passar esse produto por uma válvula de enchimento padrão é como tentar beber um batido através de uma colher para mexer café. É necessária uma enchedora de pistão com uma bomba de deslocamento positivo, e o diâmetro do bico de enchimento deve ser, pelo menos, três vezes superior ao diâmetro de quaisquer partículas sólidas presentes no produto — caso contrário, um pedaço de morango na linha de produção de compota pode causar uma paragem de 45 minutos.
Se o produto for envasado a quente — carne enlatada a 85 °C, molhos envasados a quente —, o conjunto do pistão deve suportar a expansão térmica sem comprometer a integridade da vedação. E se o produto solidificar ao arrefecer (chocolate, gorduras, ceras), são necessárias tremonhas aquecidas e tubos com camisa de aquecimento para manter o fluxo entre os lotes.
O fluxo de trabalho completo da linha de enchimento de latas — etapa a etapa
Compreender o fluxo ajuda-o a identificar pontos fracos antes que se transformem em erros dispendiosos. Aqui está a sequência e, mais importante ainda, a razão pela qual cada transição é importante.

Despaletização → Enxaguamento. As latas vazias chegam empilhadas em paletes. O despaletizador transfere-as para o transportador. Não se deve saltar a etapa de enxaguamento: mesmo as latas novas contêm pó de fabrico. O enxaguamento com ar ionizado remove as partículas sem água; o enxaguamento com água adiciona uma camada de higienização para as linhas de produção de produtos alimentares.
Enxaguamento → Enchimento. Este intervalo deve ser curto — idealmente inferior a 30 segundos — para evitar a recontaminação. A velocidade do transportador entre estas estações define o ritmo de referência para toda a linha.
Enchimento → Selagem. A passagem mais crítica da linha de produção. No caso das bebidas gaseificadas, dispõe-se de 3 a 5 segundos desde o momento em que a válvula de enchimento se fecha até ao momento em que a máquina de selagem fixa a tampa. Se demorar mais tempo, o CO₂ escapa, forma-se espuma e os níveis de enchimento variam. No caso dos produtos não gaseificados, a urgência é menor, mas a entrada de oxigénio continua a ser uma preocupação — minimize o tempo em que a lata fica aberta.
Costura → Esterilização. Nem todos os produtos necessitam de esterilização pós-enchimento. A cerveja e os sumos passam normalmente por um pasteurizador em túnel (zonas de pulverização de água controladas a 60–70 °C). Os alimentos enlatados de baixa acidez (carne, legumes) requerem esterilização em retorta a 121 °C. Se o seu produto não necessitar dessa etapa, esta estação desaparece da sua linha de produção.
Esterilização → Etiquetagem → Codificação. Assim que a lata estiver selada e estável, recebe a sua identificação: rótulo da marca, código de lote, data de produção e data de validade. A impressão a jato de tinta é económica e flexível; a impressão a laser é permanente e requer pouca manutenção.
Codificação → Embalagem → Paletização. Automação no final da linha: as latas são agrupadas em caixas de cartão ou tabuleiros embalados com película retrátil e, em seguida, empilhadas em paletes. Para linhas com menos de 20 CPM, a embalagem manual pode ainda fazer sentido do ponto de vista económico. Acima desse valor, a automação compensa-se pela poupança em mão-de-obra.
Conclusão: cada “intervalo” entre estações é um potencial ponto de falha. Ao avaliar uma linha, pergunte ao fornecedor sobre os tempos de transferência e a acumulação — e não apenas sobre as especificações individuais das máquinas.
Tecnologias de enchimento de latas — Adaptar o método ao produto
Todas as tecnologias de enchimento resolvem o mesmo problema — colocar uma quantidade X de produto numa lata —, mas fazem-no com princípios de medição fundamentalmente diferentes. Se compreender o princípio, nunca mais ficará confuso com uma ficha técnica.
As quatro famílias tecnológicas classificam-se consoante o que medem: volume, peso ou pressão.
Enchimento volumétrico e por pistão — os principais métodos para líquidos, pastas e cremes
As máquinas de enchimento volumétricas dispensam um volume fixo por ciclo. As versões com medidor de caudal (magnético, de Coriolis ou de turbina) funcionam melhor com líquidos finos, como água, leite e sumo, proporcionando uma precisão de ±0,5% a alta velocidade. As máquinas de enchimento de pistão lidam com os produtos mais espessos — molhos, cremes, géis e pastas até 100 000 centipoises e mais.

A principal diferença em termos de manutenção: os sistemas com medidores de caudal são compatíveis com o CIP — é possível realizar ciclos de limpeza no local sem necessidade de desmontagem. As enchedoras de pistão requerem, normalmente, uma desmontagem parcial para uma limpeza completa, o que acrescenta 15 a 30 minutos ao tempo de troca de produto. Se trocar de produto com frequência, tenha isto em conta na sua planificação.
Enchimento por rosca sem-fim — Dosagem de precisão para pós e grânulos finos
O dosador de rosca sem-fim é um parafuso acionado por servo dentro de uma tremonha. O servo faz girar o parafuso um número preciso de voltas; cada rotação desloca um volume conhecido de pó. A precisão é de ±1–2% para pós de fluxo livre, aumentando no caso de produtos pegajosos ou higroscópicos.
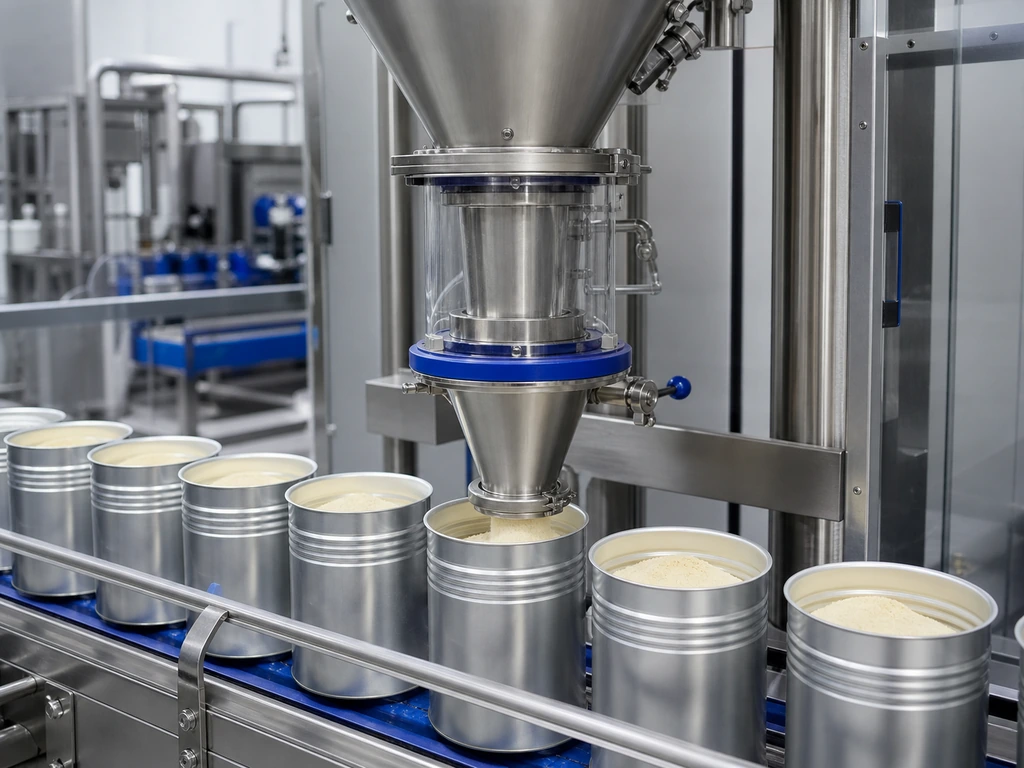
O modo de falha mais comum é a densidade inconsistente do pó. Se o pó se assentar durante o armazenamento, a mesma rotação do parafuso dispensa mais massa no início de um lote do que no final. A solução: agitação mecânica na tremonha ou a mudança para um circuito de controlo com balança de peso líquido que ajuste as voltas do parafuso lata a lata.
O controlo do pó não é opcional — é um requisito de segurança e higiene. Procure funis fechados, portas de extração de pó por aspiração e proteção contra a penetração de IP65 ou superior nos painéis elétricos.
Pesagem com várias cabeças — Precisão a alta velocidade para sólidos e grânulos
Já foi abordado na secção sobre produtos sólidos acima, mas vale a pena salientar mais uma vez: a verdadeira vantagem da balança de múltiplas cabeças não é a velocidade — é a flexibilidade. A mesma balança de 10 cabeças que doseia 50 gramas de cajus pode passar a doseiar 500 gramas de grãos de café com uma simples alteração da receita no ecrã tátil. Sem ajustes mecânicos, sem troca de peças.
A desvantagem: a altura. As balanças de várias cabeças ficam instaladas acima da estação de enchimento e requerem um espaço livre vertical de 2 a 3 metros. Meça a altura do teto antes de fazer a encomenda.
Enchimento com contrapressão e isobárico — Manter a carbonatação onde deve estar
O enchimento por contrapressão é exclusivo das bebidas gaseificadas. Eis o procedimento: a lata entra na válvula de enchimento e a câmara é pressurizada com CO₂ para igualar a pressão do depósito do produto. A válvula de enchimento abre-se e o líquido flui por gravidade, enquanto o gás é expelido através de um tubo de retorno. A válvula fecha-se e a pressão é libertada gradualmente para evitar jactos. A lata segue para a máquina de selagem.
A física não perdoa. A cerveja a 4 °C retém o CO₂; a cerveja a 10 °C forma espuma. Encher demasiado depressa → espuma. Liberar a pressão demasiado depressa → espuma. Esperar demasiado tempo antes de selar → espuma e oxigénio. Uma linha de contrapressão bem ajustada para a cerveja mantém a absorção de oxigénio dissolvido abaixo das 20 partes por mil milhões. Uma linha mal ajustada resulta em latas meio cheias e cerveja oxidada.
As faixas de velocidade são as mais amplas de qualquer tecnologia: desde 50 CPM numa pequena linha de produção artesanal até mais de 2 000 CPM numa cervejaria de dimensão global. A lei dos rendimentos decrescentes faz-se sentir com força acima dos 500 CPM — os ganhos incrementais de velocidade acarretam custos de capital exponencialmente mais elevados.
Precisão de ±0,5–11 TP3T
5–2 000+ CPM
Precisão de ±1–21 TP3T
20–60 CPM
Precisão de ±0,5–1,5 g
30–90 CPM
Precisão de ±1–21 TP3T
15–40 CPM
Fatores críticos de qualidade — materiais, costuras e certificações
Depois de ter escolhido a tecnologia de enchimento adequada ao seu produto, concentre-se na qualidade de fabrico. É isso que distingue uma máquina que funciona de forma fiável durante uma década de outra que se torna um problema de manutenção logo no segundo ano.
Materiais. A norma para superfícies em contacto com alimentos é o aço inoxidável 304 — 18% de crómio, 8% de níquel, resistente à corrosão em condições normais. Se o seu produto for ácido (molho de tomate, sumo de citrinos) ou salgado (peixe enlatado, legumes em salmoura), opte pelo aço inoxidável 316. O teor de 2–3% de molibdénio no 316 proporciona uma resistência ao cloreto que o 304 não consegue igualar. As estruturas sem contacto devem ser de aço com, pelo menos, 1,5–2 mm de espessura — uma espessura inferior transmite vibrações e acelera o desgaste dos rolamentos e das vedações.
No que diz respeito a componentes elétricos críticos, as marcas são importantes. Os componentes da Siemens, Schneider, Omron, SMC e Mitsubishi contam com redes globais de disponibilidade e assistência técnica. As alternativas genéricas podem funcionar inicialmente, mas tornam-se um problema quando é necessário substituir urgentemente um variador ou um módulo PLC.
Qualidade das costuras. A costura dupla é a única barreira entre o seu produto e o mundo exterior. Uma costura dupla adequada entrelaça a flange do corpo da lata e a borda da tampa em cinco camadas de metal. Parâmetros-chave de inspeção: comprimento do gancho do corpo, comprimento do gancho da tampa, sobreposição (valor-alvo ≥ 1,0 mm para latas padrão) e espessura da costura. Durante o comissionamento, insista em inspeções de desmontagem da costura a cada 15 minutos nas primeiras 100 latas; depois, no arranque e a cada 4 horas durante a produção. Os monitores de costura em linha constituem uma rede de segurança em tempo real, mas não substituem as inspeções físicas por desmontagem.
Certificações.
- ISO 9001 certifica que o fabricante dispõe de um sistema de gestão da qualidade documentado. Trata-se do requisito mínimo que deve ter em conta para qualquer fornecedor.
- Marcação CE é exigido por lei para o equipamento vendido no Espaço Económico Europeu. Indica a conformidade com as diretivas da UE em matéria de saúde, segurança e ambiente.
- Certificação CSA indica a conformidade com as normas de segurança elétrica do Canadá e dos EUA — o que é relevante se a sua linha se destinar à América do Norte.
- FDA 21 CFR Parte 117 (As Boas Práticas de Fabrico Atuais para os alimentos) estabelecem os requisitos para o equipamento utilizado na produção de alimentos destinados aos EUA: as superfícies em contacto com os alimentos devem ser fáceis de limpar, não tóxicas e resistentes à corrosão.
Um fabricante que possua certificações CE, ISO e CSA — e que utilize aço inoxidável 304/316 em conjunto com componentes elétricos da Siemens ou da Omron — ultrapassou um limiar de verificação que exclui o segmento mais baixo do mercado. Por exemplo, um fornecedor como a Levapack publica as suas certificações ISO, CE, CSA e RoHS na sua página de qualidade e oferece personalização completa da estrutura, desde especificações individuais das máquinas até ao projeto completo de linhas «chave na mão» — dois sinais que distinguem os fabricantes sérios das empresas comerciais que se limitam a ter um site. Antes de se comprometer, peça cópias digitalizadas dos certificados e verifique os números dos certificados na base de dados pública da entidade emissora. Um fabricante legítimo fornecerá estes documentos em poucos minutos; qualquer hesitação é um sinal de alerta.
Lista de verificação pré-embarque:
- Certificados de materiais: documentação relativa ao tipo de aço inoxidável de todas as peças em contacto com o produto
- Vídeo de teste na fábrica: pelo menos 100 latas consecutivas enchidas e seladas sem qualquer ajuste
- Teste de resistência: funcionamento sem carga durante 48 horas, sem paragens não planeadas
- Inspeção das costuras: relatórios de desmontagem a intervalos de 15 minutos durante o ensaio
Como escolher a linha de enchimento de latas certa — Um quadro prático para a tomada de decisões
Conhece o tipo do seu produto. Conhece as tecnologias de enchimento. Sabe o que é a qualidade. Agora, a questão que se coloca é: como transformar todo esse conhecimento numa decisão de compra da qual não se vá arrepender?
A resposta é um processo de eliminação em quatro etapas. Cada etapa elimina as opções que não se adequam à sua realidade.
Passo 1 — Adequar a velocidade da linha à realidade da sua produção
O erro mais comum na compra de equipamento é sobrestimar a velocidade necessária. Os fornecedores indicam o CPM máximo; o que é necessário é um CPM sustentável ao longo de um turno de 8 horas.
Comece com um cálculo simples:
Meta de produção diária ÷ horas de funcionamento efetivas ÷ 60 = CPM alvo
“É na noção de ”horas efetivas» que a maioria dos compradores comete erros. Um turno de 8 horas não corresponde a 8 horas de produção. É preciso subtrair os intervalos, as mudanças de produção, o tempo de limpeza e as pequenas paragens. Tempo efetivo realista: 6–6,5 horas por turno. Subtraia mais 15–20% se houver mudança de produtos durante o turno.
Em seguida, aplique um desconto inicial: uma nova linha, nos primeiros 3 a 6 meses, atinge normalmente 60–70% da sua velocidade nominal, enquanto a sua equipa se adapta ao seu ritmo. Faça a aquisição com base no 12.º mês, e não no 1.º mês.
Como orientação geral para o tamanho:
| A tua produção diária | Classe de linha recomendada | Velocidade típica | Investimento aproximado |
|---|---|---|---|
| < 3 000 latas | Semiautomático (2–3 máquinas independentes) | 5–15 CPM | $8 000–$25 000 |
| 3 000–10 000 latas | Pequena linha automática (4–5 máquinas interligadas) | 15–40 CPM | $25 000–$60 000 |
| 10 000–50 000 latas | Linha automática de média dimensão (6 a 8 máquinas) | 40–100 CPM | $60 000–$150 000 |
| > 50 000 latas | Linha completa chave na mão (mais de 10 máquinas, controlo central) | 100–2 000+ CPM | $150 000 – $500 000+ |
Passo 2 — Escolha cuidadosamente o seu nível de automatização
A automatização não é um objetivo. É uma resposta aos custos com a mão-de-obra, aos requisitos de consistência e à escala.
Semi-automático significa que a máquina realiza as tarefas principais (enchimento, selagem), mas é uma pessoa que carrega e descarrega as latas. Ideal para: volumes diários inferiores a 3 000 latas, mudanças frequentes de produto e custos de mão-de-obra inferiores a $5 por hora. Metade das empresas de embalagem de frutos secos e especiarias do mundo opera de forma rentável com máquinas semiautomáticas.
Totalmente automático e autónomo significa que a máquina gere a entrada e a saída de forma automática, mas as latas continuam a ser movimentadas manualmente entre as estações. Ideal para: volumes diários de 3 000 a 20 000 latas, empresas em crescimento que pretendem adicionar estações de forma gradual.
Linha completa chave na mão significa que um único transportador liga tudo, desde o despaletizador até ao paletizador. Ideal para: volumes diários superiores a 20 000 latas, gama de produtos estável, custos de mão-de-obra superiores a $15 por hora. O custo de investimento é 3 a 5 vezes superior ao das máquinas autónomas, mas a poupança em mão-de-obra é permanente.
A estratégia de transição: comece com duas ou três máquinas autónomas totalmente automáticas (enchedora + seladora + etiquetadora), reserve espaço no chão de fábrica para um transportador de ligação e adicione a enxaguadora, o despaletizador e o codificador quando o volume o justificar. É assim que a maioria dos fabricantes de produtos alimentares de média dimensão evolui para linhas completas sem sobrecarregar os recursos desde o primeiro dia.
- 2 a 3 máquinas autónomas
- Carregamento/descarregamento manual
- Diariamente: < 3 000 latas
- 4–5 máquinas interligadas
- Alimentação e saída automáticas
- Diariamente: 3 000–20 000 latas
- Mais de 10 máquinas, controlo centralizado
- Uma correia transportadora, de ponta a ponta
- Diariamente: > 20 000 latas
Passo 3 — Verifique a qualidade de fabrico e a conformidade antes de efetuar o pagamento
As compras à distância — especialmente as transfronteiriças — amplificam todos os riscos. As fotografias da fábrica parecem fantásticas. A ficha técnica cumpre todos os requisitos. Como é que se verifica tudo isso sem um bilhete de avião?
Cinco verificações que pode fazer à distância:
- Comprovação da matéria-prima. Solicite certificados do fabricante de aço inoxidável que indiquem a qualidade (304 ou 316) e a espessura. Solicite a lista das marcas dos componentes elétricos, acompanhada das faturas dos fornecedores — não basta apenas um logótipo num folheto.
- Vídeo do teste de funcionamento. Exija um vídeo não editado da sua máquina (ou de um modelo idêntico) a processar, pelo menos, 100 latas consecutivas. Preste atenção ao seguinte: níveis de enchimento consistentes, ausência de quedas de tampas, transferência suave das latas entre estações e sinais sonoros — ruídos de atrito ou batidas são sinais de alerta precoce.
- Documentação relativa ao controlo de qualidade. Solicite uma cópia em branco da lista de verificação da inspeção de entrada da fábrica, do registo de inspeção durante o processo e do modelo do relatório de teste final. Se os modelos forem insuficientes ou inexistentes, o processo é insuficiente ou inexistente.
- Verificação da certificação. Utilize os números dos certificados fornecidos e pesquise-os no site da entidade emissora. Os certificados ISO podem ser verificados na base de dados online da entidade certificadora. Os certificados CE devem fazer referência a uma diretiva específica (2006/42/CE para máquinas). Se os números não forem válidos, desista.
- Análise de amostras. Envie um lote do seu produto real e das suas latas reais ao fabricante. Peça-lhes para realizarem um teste de enchimento e para lhe devolverem as latas cheias. Inspecione a consistência do enchimento, a integridade da costura e o posicionamento do rótulo. Esta é a experiência mais próxima de um «teste de condução» — e custa uma fração do custo de um único erro.
Se um fornecedor der uma resposta evasiva a qualquer uma destas cinco situações — “não podemos partilhar as faturas dos fornecedores”, “os nossos vídeos de teste são confidenciais”, “confie na nossa reputação” —, isso é um sinal de alerta, não uma tática de negociação.
Passo 4 — Avalie o seu fornecedor com perguntas que revelem tudo
As respostas de um fornecedor a seis perguntas dir-lhe-ão mais do que qualquer folheto. Cada pergunta aborda um aspeto que as fichas técnicas não abordam.
“Pode partilhar os dados de contacto de um cliente do nosso setor?”
Uma boa resposta indica o nome de uma empresa real, descreve a configuração da sua linha de produtos e fornece um contacto de referência. Uma resposta fraca limita-se a mencionar o país (“temos muitos clientes nos EUA”) sem entrar em pormenores. As referências verificáveis são o indicador mais forte na aquisição de maquinaria.
“Qual é o vosso tempo de resposta do serviço pós-venda — mais concretamente, em horas?”
Uma boa resposta apresenta um número: “diagnóstico remoto no prazo de 4 horas, envio de um técnico ao local no prazo de 48 horas”. Uma resposta fraca diz “estamos sempre disponíveis”, sem se comprometer com uma métrica.
“Que marcas estão no seu quadro elétrico? Pode enviar uma fotografia do quadro aberto?”
Uma boa resposta menciona a Siemens, a Schneider, a Omron, a Mitsubishi e a Delta, e inclui a fotografia. Uma resposta fraca limita-se a referir genericamente “marcas de renome internacional”.
“Quem se encarrega da instalação e da formação — está incluído ou é um serviço adicional?”
Uma boa proposta inclui a supervisão da instalação no local e a formação dos operadores na cotação base. Uma proposta fraca agrupa-os como itens opcionais que inflacionam o preço final.
“Que peças sobressalentes recomendam que tenhamos em stock durante o primeiro ano e como é que as enviam para o estrangeiro?”
Uma boa resposta inclui uma lista de peças sobressalentes recomendadas, com os números de referência e os prazos de entrega habituais da DHL/FedEx para o seu país. Uma resposta fraca limita-se a dizer: “Podemos enviar quando precisar de alguma coisa.”
“O que é que a vossa garantia cobre exatamente e como é que tratam uma reclamação?”
Uma boa resposta: 12 meses (no mínimo), que inclua peças e assistência remota, com um processo de reclamação claro e acompanhamento através de um número de processo. Melhor ainda: 16 a 24 meses, com inspeção anual incluída.
O fornecedor que responder às seis perguntas com detalhes não tem nada a esconder. O fornecedor que for evasivo em três ou mais tem tudo a esconder.
Quanto custa uma linha de enchimento de latas? Faixas de preços reais e fatores que influenciam o retorno do investimento
As linhas de enchimento podem não ter um preço padrão. O custo depende da tecnologia de enchimento, do nível de automatização, do número de estações, da gama de tamanhos dos recipientes e da qualidade de construção. No entanto, pode definir o seu orçamento com base em intervalos de preços reais do mercado.
| Classe de Linha | Configuração típica | Faixa de preços (FOB China) | Compatível com |
|---|---|---|---|
| Arma semi-automática de gama básica | Enchedora + seladora (2 unidades independentes) | $8 000–$25 000 | Startups, < 3 000 latas/dia |
| Linha de automóveis de pequeno porte | Lavadora → enchedora → seladora → etiquetadora (4–5 unidades interligadas) | $25 000–$60 000 | PMEs em crescimento, 3 000–10 000 latas/dia |
| Linha de automóveis de gama média | Despaletizador → enxaguador → enchedor → selador → esterilizador → etiquetador → codificador (6–8 unidades) | $60 000–$150 000 | Fabricantes consolidados, 10 000–50 000 latas/dia |
| Grande linha chave na mão | Processo completo + paletizador + controlo SCADA (mais de 10 unidades) | $150 000 – $500 000+ | Fábricas de grande capacidade, > 50 000 latas/dia |
E agora a questão do ROI: vale a pena?
Faça as contas de forma simples. Se uma pequena linha automática de $30 000 eliminar dois trabalhadores de embalagem que ganham $600 por mês cada um, isso representa uma poupança anual em custos de mão-de-obra de $14 400. Acrescente o valor resultante de um maior rendimento, menos rejeições e níveis de enchimento consistentes — e a linha amortiza-se em 18 a 24 meses. Cada lata que encher a partir daí representa um aumento puro da margem de lucro.
Uma linha de enchimento de latas não é uma despesa. É um colaborador que nunca falta por motivo de doença, nunca comete erros de enchimento e faz um turno duplo sem horas extraordinárias. Trate esse investimento dessa forma e os resultados surgirão por si mesmos.
Se estiver a avaliar fornecedores de linhas de enchimento de latas e quiser discutir como uma configuração específica se adequaria ao seu produto e aos seus objetivos de produção, a equipa de engenharia da Levapack oferece uma consulta sem compromisso. Entre em contacto através da página de contacto, indicando os detalhes do seu produto e o volume diário pretendido.
Referências
- Administração de Alimentos e Medicamentos dos EUA. “Boas Práticas de Fabrico Atuais (CGMP) para Alimentos e Suplementos Alimentares.” 2024. fda.gov
- Código Eletrónico de Regulamentos Federais. “21 CFR Parte 110 — Boas Práticas de Fabrico Atuais na Produção, Embalagem ou Armazenamento de Alimentos para Consumo Humano.” ecfr.gov
- AZoM. “Aço inoxidável de qualidade alimentar: 304 vs. 316.” 2025. azom.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL