
O que significa, na verdade, o «design higiénico»
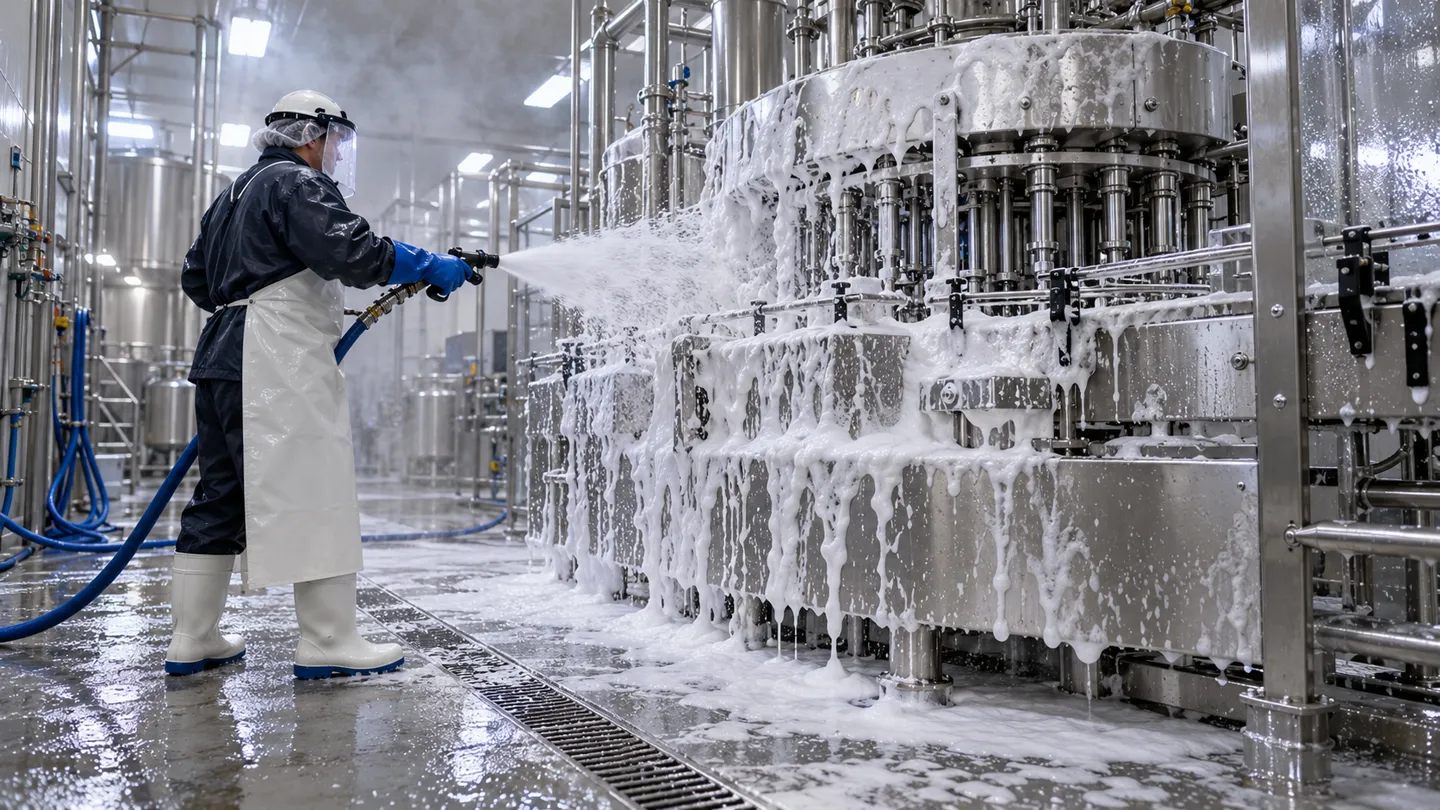
Uma máquina de enchimento que processa dezenas de milhares de latas por dia fica inundada com espuma cáustica todas as noites. O que quer que o produto deixe para trás e o que quer que a espuma solte tem de ir para algum lado. Se a máquina lhes der um lugar para se esconderem, nenhum plano de limpeza conseguirá removê-los. É precisamente esse o problema que o design higiénico existe para resolver.
Por «concepção higiénica» entende-se que o equipamento é concebido de forma a que todas as superfícies em contacto com o produto possam ser limpas de forma eficaz, que os resíduos sejam totalmente eliminados e que as bactérias não tenham onde se depositar. A higiene está integrada na geometria e nos materiais, não sendo aplicada posteriormente. Este artigo trata de maquinaria de processamento alimentar: linhas de enchimento, selagem e enlatamento numa fábrica. A higiene nas cozinhas de restaurantes é um tema diferente e não é o que abordamos aqui.
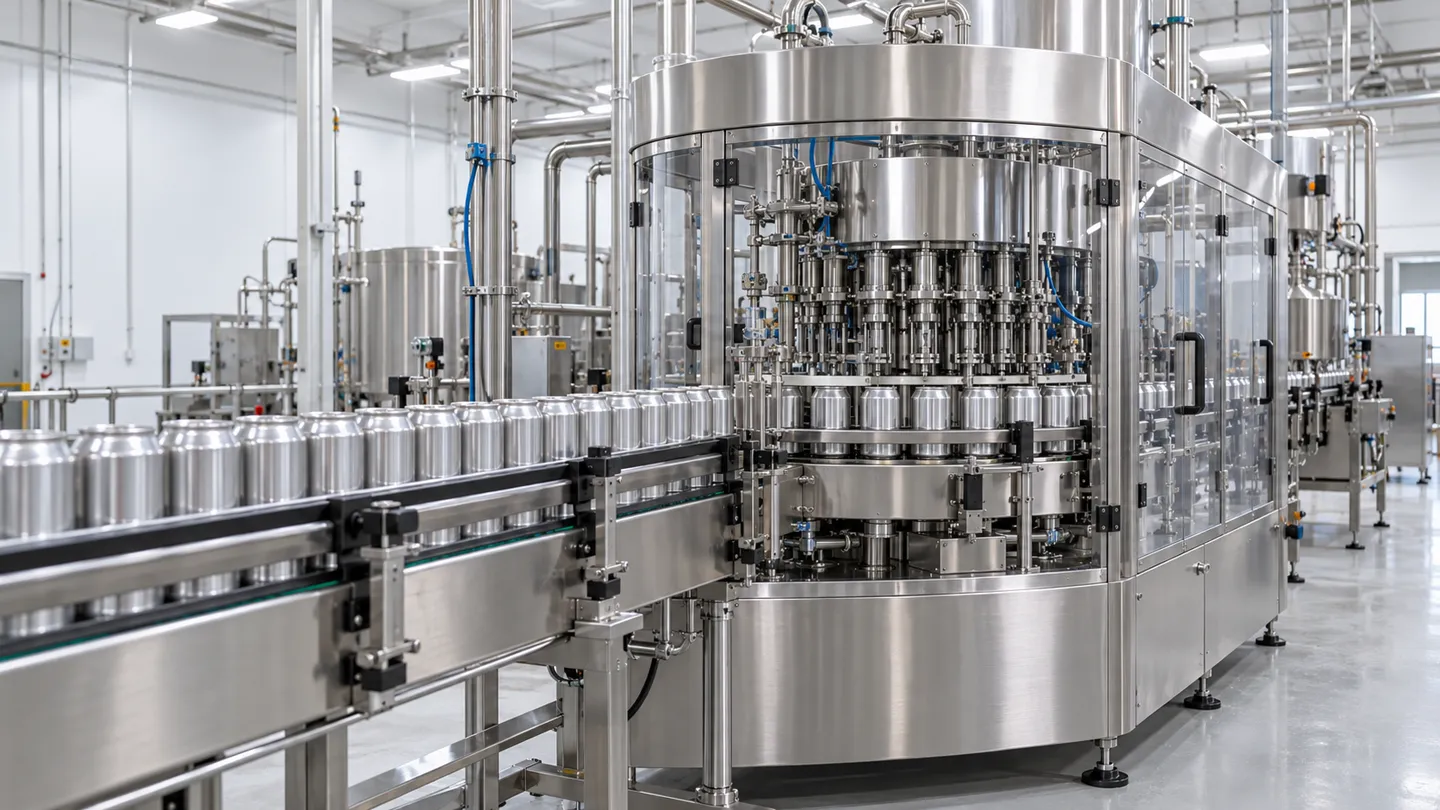
O que está em jogo é bem concreto. A contaminação microbiana dos alimentos tem um custo elevado, e os recalls são a forma mais dispendiosa desse problema (Revista de Segurança Alimentar, 2003). O equipamento difícil de limpar também atrasa cada mudança de produção, prolonga cada auditoria e limita, de forma imperceptível, a velocidade a que uma linha de produção pode funcionar. O controlo da contaminação é a razão de ser desta disciplina; o custo é a razão pela qual os compradores devem preocupar-se com ela.
Isto é apoiado por um quadro de normas. Na Europa, a norma EN 1672-2 estabelece requisitos de higiene e facilidade de limpeza para máquinas de transformação de alimentos; o seu título completo é “Máquinas de transformação de alimentos. Conceitos básicos. Parte 2: Requisitos de higiene e facilidade de limpeza” (Normas iTeh, 2020). A norma ISO 14159 abrange, de forma mais ampla, os requisitos de higiene relativos à conceção de máquinas (ISO, 2002). As diretrizes da EHEDG traduzem esses requisitos em critérios de conceção verificáveis. A norma 3-A faz o mesmo para o equipamento utilizado na indústria de lacticínios nos EUA. O Regulamento (CE) n.º 1935/2004 rege os materiais que entram em contacto com os alimentos na UE (Serviço de Estudos do Parlamento Europeu, 2016). Nenhum destes é um distintivo de marketing. Trata-se de requisitos de design, definidos com base em quatro pontos de uma máquina onde a higiene se conquista ou se perde.
Onde a higiene está presente numa máquina: as quatro camadas de conceção
As listas de princípios são fáceis de recitar, mas difíceis de aplicar. A forma mais rápida de analisar qualquer citação ou conclusão de auditoria é situá-la numa de quatro camadas. Cada decisão de conceção higiénica relativa a uma máquina de processamento insere-se exatamente numa delas.
| Camada | O que controla | O custo de um erro |
|---|---|---|
| 1. Materiais | O que entra em contacto com o seu produto e com os seus produtos químicos de limpeza | Corrosão, contaminação do produto, incumprimento das normas relativas ao contacto com alimentos |
| 2. Geometria | Se os resíduos e os líquidos se podem esconder em algum lugar | Locais de abrigo permanentes que nenhum plano de limpeza consegue alcançar |
| 3. Ajuste de limpeza | Se a máquina corresponde à forma como a vossa fábrica efetivamente realiza a limpeza | Retocagem manual ou uma máquina que não resiste à sua lavagem |
| 4. Verificação | O que o fornecedor pode comprovar e o que pode verificar no momento da entrega | És tu quem assume todo o risco que a documentação deveria ter evitado |
A ordem é importante. Os materiais e a geometria são definidos na fase de conceção e a sua alteração posterior é dispendiosa. O ajuste de limpeza depende tanto da vossa fábrica como da máquina. A verificação é a etapa que a maioria dos compradores ignora, e é a única que deteta erros nas outras três.
As próximas quatro secções abordam as camadas por ordem, desde os materiais de que a máquina é constituída até ao que deve exigir na ordem de compra.
Nível 1: Materiais: De que é feita a máquina
Comece pelo metal, porque tudo o resto assenta nele. Os materiais que entram em contacto com os alimentos devem ser inertes em relação ao produto, resistentes à corrosão e estáveis após limpezas repetidas. Na UE, devem também cumprir os princípios gerais de segurança e inércia previstos no Regulamento (CE) n.º 1935/2004 (Serviço de Estudos do Parlamento Europeu, 2016).
Há um segundo agente agressor que as pessoas esquecem: o seu produto de higienização. As fábricas de alimentos limpam com soluções cáusticas quentes, ciclos ácidos, ácido peracético e compostos de amónio quaternário, e os veteranos do setor são muito claros quanto aos efeitos destes produtos. “O ácido peracético é utilizado rotineiramente por algumas fábricas, possivelmente semanalmente ou com menor frequência, uma vez que é muito agressivo para o metal”, escreve um comentador com experiência em higienização (Reddit, r/foodscience, 2019). Um tipo de material que não se adapta bem ao seu produto pode, mesmo assim, ser afetado pelos seus produtos químicos de limpeza, pelo que a escolha do material tem de ter em conta ambos os aspetos.
No que diz respeito à seleção do tipo de aço inoxidável, a verdade é que o 316 não é automaticamente melhor. O tipo 316 contém molibdénio, que é o que permite a resistência a cloretos e ácidos: produtos húmidos com elevado teor de sal, ácido e proteínas (peixe, pickles, tomate, laticínios) justificam a sua utilização. No caso de pós secos e produtos ligeiramente corrosivos, o 304 cumpre os mesmos requisitos de higiene por um custo menor, e optar pelo 316 nessas situações proporciona mais tranquilidade do que facilidade de limpeza. Deve perguntar-se aos fornecedores que propõem o 316 como opção padrão qual a razão para tal.
É no acabamento da superfície que o processo de aquisição dá errado, porque os valores variam bastante. O valor a ter em conta é Ra 0,8 μm: tanto a norma 3-A como a EHEDG especificam que as superfícies em contacto com o produto devem ter, no mínimo, este nível de lisura (Revista de Segurança Alimentar, 2003). O documento sobre critérios de conceção da EHEDG afirma o mesmo: as áreas de contacto com o produto de grandes dimensões devem ter uma rugosidade igual ou inferior a 0,8 μm Ra (Documento 8 da EHEDG). Alguns blogs de fornecedores referem “32 Ra”, que corresponde ao mesmo valor em micropolegadas; outros sugerem que os produtos mais pegajosos necessitam de acabamentos ainda mais finos. A mistura de unidades é precisamente a razão pela qual uma especificação de compra deve indicar o número e a unidade, e não o adjetivo.
| O seu produto | Material de contacto sensível | Porquê |
|---|---|---|
| Pó seco (farinha, proteína em pó, chá) | Aço inoxidável 304, Ra 0,8 μm | Baixa carga de corrosão; o aço 316 aumenta o custo, mas não a facilidade de limpeza |
| Produto húmido ácido ou salgado (molho, conserva em vinagre, peixe) | Aço inoxidável 316, Ra 0,8 μm | O molibdénio transporta cloretos e ácidos |
| Produtos lácteos ou bebidas com CIP | 304/316, consoante a composição química, com superfície lisa por soldadura | Os ciclos de CIP com soluções cáusticas agravam os defeitos superficiais |
| Produto sensível ou relacionado com o setor farmacêutico | 316, polido com maior precisão | Padrões mais exigentes em termos de inércia e acabamento |
As vedações, as juntas e os lubrificantes fazem parte do mesmo contexto. Os elastómeros na zona do produto têm de cumprir os requisitos de contacto com alimentos, e os rolamentos próximos do produto necessitam de lubrificante de qualidade alimentar (H1), porque um rolamento com fugas contamina o produto antes mesmo de se tornar um pedido de manutenção.
Camada 2: Geometria: Por que é que algumas máquinas nunca revelam a verdade?
Os materiais determinam o que a máquina consegue suportar. A geometria determina se a sua equipa de limpeza alguma vez conseguirá vencer. Uma superfície pode ser de aço inoxidável 316 perfeita, com um Ra de 0,8 μm, e mesmo assim ser inútil se a máquina proporcionar aos resíduos um local onde se depositem e que nenhuma escova, espuma ou esfera CIP consiga alcançar.
As regras geométricas que determinam a facilidade de limpeza
Cinco regras são as mais importantes, e cada uma delas pode ser verificada com os olhos e uma lanterna:
- Superfícies lisas e contínuas. Sem fendas, cantos internos agudos, saliências ou zonas de sombra onde a sujidade se possa acumular (Revista de Segurança Alimentar, 2003).
- Autodrenagem. A máquina deve escoar completamente tanto o produto como o líquido de limpeza; as poças que permanecem após a lavagem são um terreno fértil para bactérias.
- Sem trechos mortos. Os ramificações em forma de tubo cego retêm o produto estagnado; as normas de instalação de canalizações sanitárias recomendam que o seu comprimento não exceda cerca de dois diâmetros do tubo (Guia definitivo de preparação para o V5).
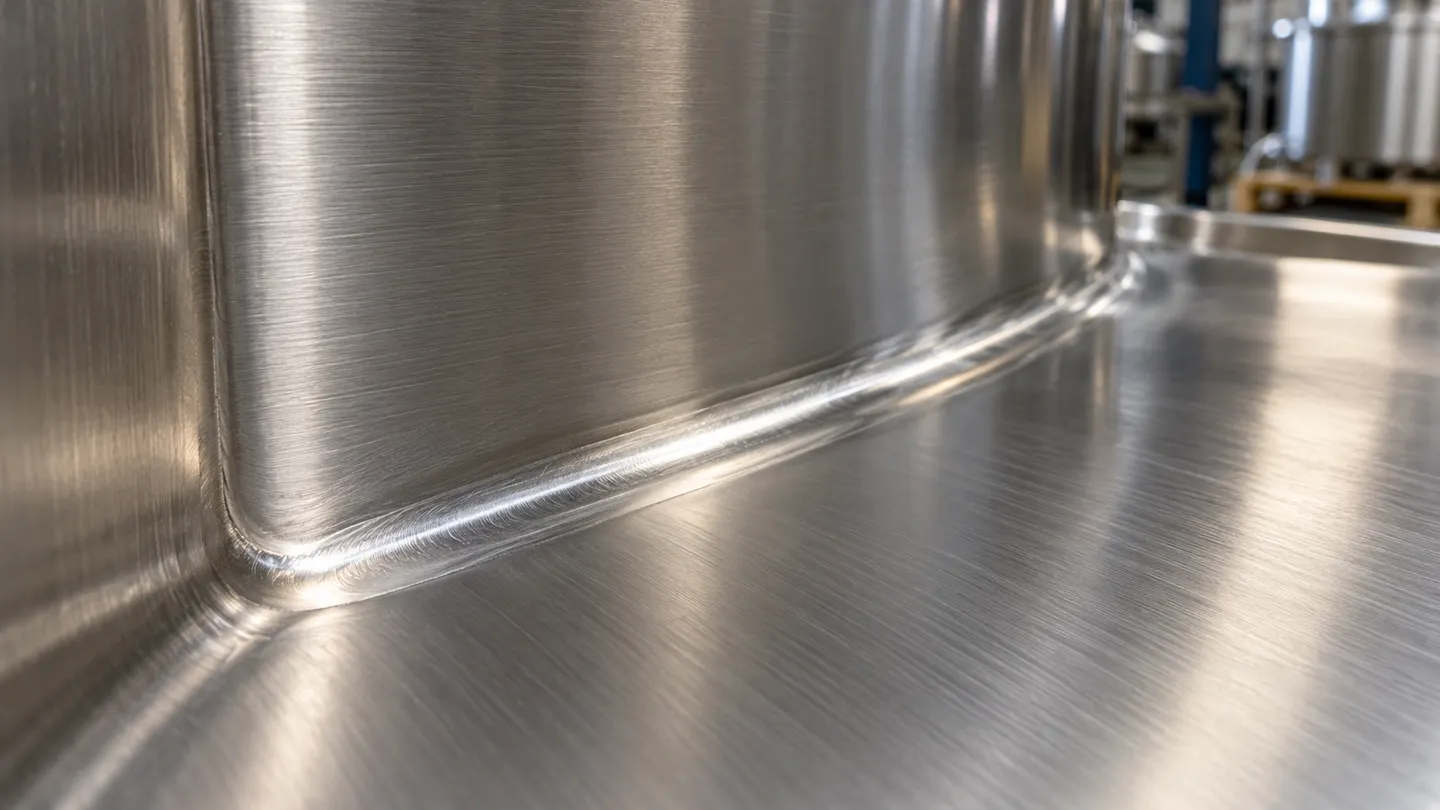
- Soldaduras contínuas e a terra. Um cordão de soldadura irregular ou poroso constitui uma zona morta em forma de costura, sendo o esconderijo oculto mais comum em equipamentos fabricados.
- Inspecionabilidade. Todas as superfícies em contacto com o produto devem ser visíveis e acessíveis, através de portas de inspeção ou de remoção sem necessidade de ferramentas, pois uma superfície que ninguém consegue ver é uma superfície cuja qualidade ninguém pode garantir.
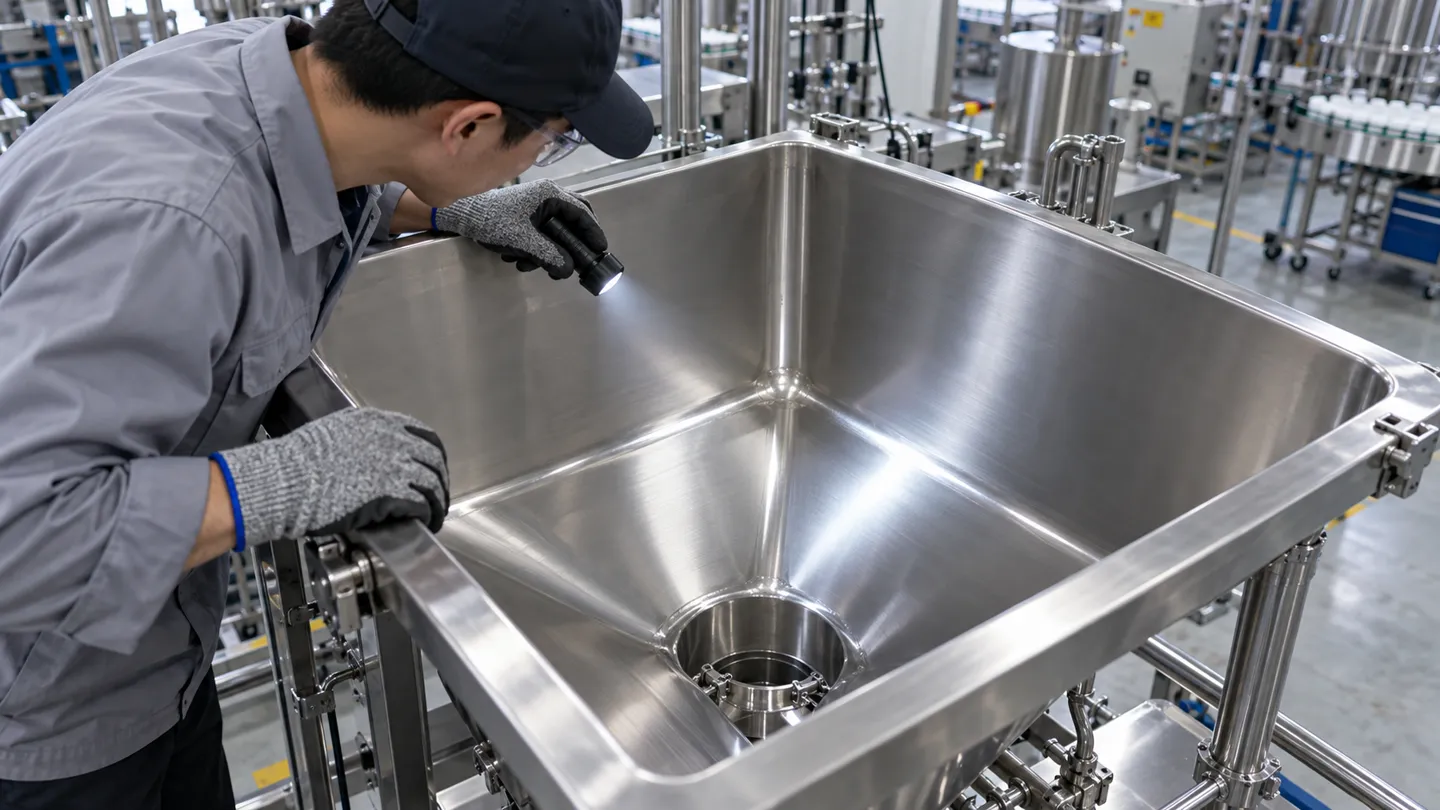
Nenhuma destas situações requer a verificação por parte de um laboratório. O que é necessário é a vontade de dar uma olhadela no interior da máquina antes de a pagar.
A inspeção geométrica em cinco pontos
-
Superfícies contínuas: Passe a ponta do dedo por todas as superfícies em contacto com o produto e por todos os cantos internos; devem ser lisas, sem fendas, saliências ou zonas de sombra onde a sujidade possa acumular-se.
-
Autodrenagem: pergunte onde fica o ponto mais baixo da zona do produto e como é que a água de enxaguamento sai daí; qualquer lugar onde se possa formar uma poça, vai formar-se uma.
-
Sem pernas pesadas: traçar cada ramificação do percurso do fluxo; o comprimento do ramal deve situar-se dentro de um limite de cerca de dois diâmetros do tubo da linha principal.
-
Soldaduras ao solo: Inspecionar todas as soldaduras internas com uma luz; o padrão exige que sejam contínuas e tenham um acabamento liso, sendo que a porosidade constitui motivo de rejeição.
-
Inspecionabilidade: identifique as portas de inspeção e os pontos de abertura sem ferramentas e certifique-se de que consegue aceder a todas as superfícies em contacto com o produto com os olhos e com a mão.
Quanto custam, na realidade, as zonas ocultas
Os técnicos de manutenção convivem com as consequências de uma geometria inadequada e descrevem-na sem eufemismos. Um veterano com 15 anos de experiência numa fábrica alimentar foi direto ao ponto: “Tudo parece limpo por fora, mas ficariam surpreendidos com o que se pode encontrar nas áreas que a equipa de limpeza e os inspetores nunca vêem” (Reddit, r/IndustrialMaintenance, 2026). Num tópico sobre uma fábrica de doces, o principal conselho dado a um novato foi que “o açúcar entope tudo. Há tantos problemas causados apenas por equipamento sujo” (Reddit, r/IndustrialMaintenance, 2026). O modo de falha é sempre o mesmo: uma cavidade criada pelo próprio projeto, um resíduo que fica retido nessa cavidade, um problema microbiológico ou de qualidade que ninguém consegue eliminar.
A frequência de limpeza não consegue corrigir uma falha estrutural. Um plano de limpeza é um plano de execução, e a geometria define o seu limite máximo. É por isso que os auditores associam as non-conformidades ambientais persistentes ao design do equipamento: quando a mesma cavidade continua a apresentar falhas, aumentar o número de turnos com espuma não é a solução.
Ficarias surpreendido com o que se pode encontrar nos locais que a equipa de limpeza e os inspetores nunca vêem.
Um técnico de manutenção de instalações alimentares, sobre o motivo pelo qual as aparências não dizem nada. As zonas que assustam os auditores são aquelas criadas pela geometria.
Limpeza no local ou limpeza fora do local: o compromisso em termos de geometria
Duas filosofias de conceção competem pelo mesmo objetivo. As máquinas de limpeza no local (CIP) limpam-se a si próprias através de dispositivos de pulverização instalados, o que exige uma geometria interna impecável, uma vez que ninguém observa o interior durante um ciclo normal. As máquinas do tipo «Clean-out-of-place» (COP) são concebidas para serem abertas e desmontadas rapidamente, de modo a que as peças sejam encaminhadas para a área de lavagem, o que permite uma geometria interna mais simples, mas implica horas de trabalho do operador em cada turno. As tremonhas que se abrem totalmente sem necessidade de desmontagem situam-se num meio-termo prático: toda a zona do produto fica visível e acessível em segundos. Nenhuma das filosofias é superior; o que importa é que a geometria da máquina corresponda efetivamente ao método de limpeza que o seu fabricante afirma utilizar.
Camada 3: Ajuste de limpeza: Linha húmida ou linha seca
É na terceira camada que entra o contexto do comprador. O mesmo corpo da máquina enfrenta exigências opostas, dependendo da forma como a sua fábrica realiza a limpeza, e os dois regimes não são compatíveis entre si.
A limpeza a húmido é predominante nos locais onde o produto está húmido ou pegajoso. As fábricas de lacticínios e de bebidas realizam ciclos de CIP com produtos cáusticos, e as fábricas de produtos alimentares aplicam espuma e enxaguam tudo todas as noites. Um operador de fábrica descreve a rotina como sendo a utilização de detergente à base de cloro, seguida de desinfetantes alternados (Reddit, r/foodscience, 2019). Uma máquina destinada a uma linha de produção húmida tem de eliminar a água, resistir à ação de produtos químicos e manter os seus componentes elétricos em bom estado de funcionamento durante todo o processo. É precisamente por esta razão que existem caixas de proteção resistentes à lavagem e estruturas concebidas para facilitar a drenagem.
A limpeza a seco prevalece nos locais onde a água é o inimigo. Farinha, proteína em pó, chá e produtos de panificação transformam os resíduos húmidos em cimento ou favorecem o crescimento microbiano; por isso, estas instalações aspiram, limpam e higienizam sem recorrer à lavagem com jato de água. As máquinas para linhas a seco necessitam de superfícies sem fendas e de acesso de abertura rápida para a limpeza, mas não de impermeabilização. Um operador de fábrica, no mesmo tópico, observa que as máquinas que não podem ser submetidas a uma lavagem completa com água são, em vez disso, “desinfetadas a seco” com produtos à base de álcool que se evaporam (Reddit, r/foodscience, 2019). Essa solução alternativa existe porque é praticamente impossível adaptar uma máquina que não dispõe de capacidade de lavagem a jato.
| Dimensão | Linha húmida (CIP / lavagem) | Linha de secagem (a vácuo / com toalha) |
|---|---|---|
| Meios de limpeza | Espuma cáustica, ciclos de ácido, desinfetantes, água | Aspirador, raspadores, desinfetante a seco |
| A máquina deve suportar | Corrosão química, água estagnada, vapor | Acúmulo de resíduos do produto, sujidade seca e abrasiva |
| Sistema elétrico | Caixas resistentes à lavagem, conectores vedados | Proteção padrão aceitável |
| Prioridade da geometria | Drenagem, ausência de poças, uniformidade da soldadura | Acesso sem fendas e de abertura rápida |
| Produtos típicos | Lacticínios, bebidas, molhos, alimentos húmidos enlatados | Farinha, proteína em pó, chá, snacks |
Antes de selecionar os fornecedores, anote em que regime a sua linha de produção opera. Uma máquina concebida para o regime errado não é uma poupança, é uma incompatibilidade pela qual pagará em cada turno. Existem linhas mistas que necessitam de ambos os regimes, e são as mais difíceis de conceber; pergunte especificamente como é que uma máquina candidata lida com a transição.
Diga-nos o que produz e como é o processo de limpeza na sua fábrica, e nós indicaremos qual a estrutura mais adequada à sua linha de produção.
Nível 4: Aquisição e verificação: transformar princípios em especificações de aquisição
Tudo o que foi referido acima resume-se a uma questão prática: o que se inclui no pedido e o que se verifica na entrega? Esta é a etapa que a maioria dos compradores ignora, razão pela qual as mesmas desilusões se repetem em todo o setor.
Seis linhas que o seu pedido deve conter
Um requisito de conceção higiénica só existe se um fornecedor tiver de responder por escrito:
O que consta no inquérito, linha a linha
-
Material de contacto: classe e espessura, conforme indicado nas especificações, para cada peça da zona do produto.
-
Acabamento da superfície: Ra de 0,8 μm ou inferior nas superfícies de contacto, conforme indicado pelo fabricante.
-
Norma de soldadura: fabricado de forma contínua e com acabamento suave em toda a zona de contacto com o produto.
-
Regime de limpeza: CIP, COP ou manual, a húmido ou a seco, com comprovativos.
-
Classificação de resistência à lavagem: sistemas elétricos e acionamentos, apenas linhas de fluido.
-
Pontos de acesso: o que se abre, o que se desmonta sem ferramentas, o que se pode verificar no momento da entrega.
Cada linha existe porque uma camada pode falhar. Se remover uma, estará a deixar exatamente essa camada à mercê de suposições.
Quando o fornecedor não possui um certificado EHEDG
Eis a situação com que a maioria dos compradores de equipamento de pequena e média dimensão se depara na realidade. As normas-quadro são orientações voluntárias de conceção. Os ensaios formais de tipo, como a certificação EHEDG, são raros entre os fabricantes de pequena e média dimensão, e um catálogo repleto de alegações de “conceção higiénica” não prova nada por si só. A ausência de um certificado não constitui automaticamente um motivo de desqualificação, mas transfere o ónus para provas substitutivas. Classificadas da mais forte à mais fraca, as provas substitutivas são:
- Relatórios de ensaio ou inspeção realizados por entidades independentes relativos à máquina em questão ou às suas versões anteriores.
- Certificados de materiais rastreáveis até aos números de lote, do tipo 3.1, nos termos da norma EN 10204, que documentam a inspeção do metal efetivamente entregue (Montakon).
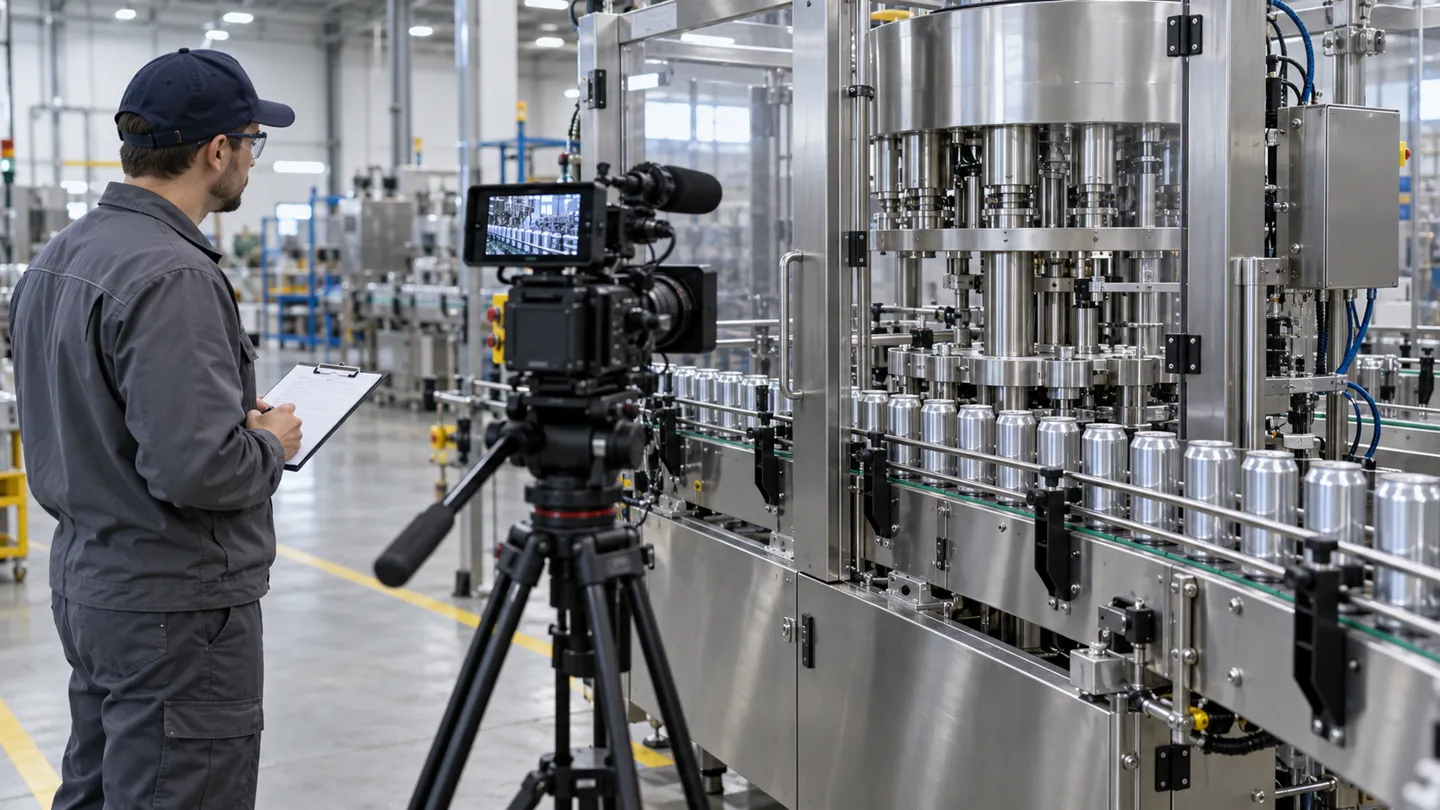
- Um teste com o seu próprio produto ou as suas próprias latas, gravado em vídeo.
- Uma inspeção em direto por vídeo ou presencial das soldaduras internas, cantos e sistema de drenagem.
O terceiro ponto merece destaque. Os fornecedores que realizam testes com o seu produto antes do envio estão a demonstrar-lhe a adequação da camada 3, a par do bom funcionamento da máquina. Existem porque os melhores não têm nada a esconder. Um fabricante confiante na sua geometria irá testar a sua amostra de material, filmar o processo e enviar-lhe o vídeo juntamente com o relatório de inspeção.
Quatro verificações que pode fazer no dia da entrega
A aceitação é o momento em que a verificação deixa de ser uma mera formalidade:
- Teste de drenagem: enxague a zona do produto e observe. A água deve escoar; as poças que ficarem indicam problemas futuros.
- Verificação da superfície: um medidor de rugosidade portátil, aplicado nas áreas de contacto da amostra, confirma o acabamento que especificou.
- Inspeção das soldaduras e dos cantos: abra os pontos de acesso, coloque uma luz no interior e observe pessoalmente os cordões de soldadura e os cantos internos.
- Teste contínuo: faça funcionar a máquina com o seu material durante um período prolongado e guarde o vídeo.
| Camada | O que verificar (verbo, não adjetivo) | Se o fornecedor não puder fornecê-lo |
|---|---|---|
| Materiais | Certificados de materiais com indicação da classe e da espessura (EN 10204 3.1) | Solicite uma verificação por terceiros ou avalie o risco |
| Geometria | Inspeção visual das soldaduras, cantos e sistema de drenagem no momento da entrega | Insista em uma demonstração em vídeo ao vivo antes de efetuar o pagamento |
| Ajuste de limpeza | Demonstração prática com o seu próprio produto, filmada | Experimente com o seu material antes de assinar |
| Verificação | Respostas por escrito às seis linhas de especificações | Encarem o silêncio como a resposta |
O que isto significa quando se compra uma linha de enlatamento ou de enchimento
Interprete as quatro camadas como um registo de compras e as compensações deixam de ser abstratas. Um fornecedor que propõe uma classe inferior à carga de corrosão do seu produto está a impor-lhe um ciclo de reparações. Um construtor cuja fabricação esconde soldaduras mal acabadas no interior está a impor-lhe um custo permanente de limpeza, além das conclusões de auditoria que se seguem. Uma máquina construída para um regime de limpeza inadequado é uma incompatibilidade que redescobres a cada turno. E um fornecedor que não consegue apresentar provas está a pedir-te que absorvas os três riscos de uma só vez, de olhos vendados.
É por isso que a regra de compra consiste em adquirir informações verificáveis, e não certificados. Pergunte de que material são feitas as peças de contacto e a estrutura e qual é a sua espessura. Pergunte como é que a máquina se abre para limpeza. Pergunte o que consta do relatório de inspeção. As informações respondem a estas perguntas por escrito; os certificados, quando existem — o que nem sempre é o caso para os fabricantes de pequena e média dimensão —, limitam-se a resumir essas informações.
Detalhes da construção da nossa linha de enlatamento são publicados precisamente para que os compradores possam comparar os produtos com esta lista de verificação. As peças de contacto e as estruturas são fabricadas em aço inoxidável 304 de qualidade alimentar com 1,5-2,0 mm de espessura (316 quando o produto assim o exigir), e as peças usinadas do núcleo respeitam uma tolerância de 2 μm, o que garante que as juntas e superfícies sejam suficientemente precisas para facilitar a limpeza. Os funis abrem totalmente para limpeza sem necessidade de desmontagem. Os componentes do distribuidor com tampa basculante são usinados em alumínio de grau aeroespacial, em vez de ferro revestido, pelo que não enferrujam nem libertam resíduos de revestimento para as suas tampas. Cada máquina que fabricamos é submetida a mais de 100 operações de teste consecutivas com as próprias latas de amostra do cliente. Segue-se um funcionamento sem carga durante 48 horas e um teste de envelhecimento de 36 horas, com verificações periódicas do funcionamento. O vídeo do teste é enviado juntamente com o relatório de inspeção. A Levapack divulga estas especificações porque um comprador que verifica os detalhes é o comprador que procuramos.
Se estiver a comparar fornecedores, apresente o questionário de seis perguntas da secção anterior; as respostas de um empreiteiro dir-lhe-ão mais do que o seu folheto.
Transforme as Seis Linhas numa Citação sobre Máquinas
Envie as dimensões das suas latas, o produto e a meta de produção; o orçamento indicará por escrito o tipo de material, o acabamento da superfície, as soldaduras e os requisitos de limpeza.
Referências
- Revista Food Safety. “Conceção higiénica de equipamentos no processamento alimentar.” 2003. https://www.food-safety.com/articles/4350-hygienic-design-of-equipment-in-food-processing
- Pejanovic, I. et al. “Avaliação e normas no desenho higiénico de equipamentos alimentares: uma revisão”. Foods (MDPI). 2026. https://www.mdpi.com/2305-6703/6/1/9
- iTeh Standards. “EN 1672-2:2020 Máquinas para a transformação de alimentos – Conceitos básicos – Parte 2: Requisitos de higiene e facilidade de limpeza.” 2020. https://standards.iteh.ai/catalog/standards/cen/1715042d-5c10-42f1-a5d4-085e5be63885/en-1672-2-2020
- ISO. “ISO 14159:2002 Segurança das máquinas – Requisitos de higiene para a conceção de máquinas.” 2002. https://www.iso.org/obp/ui/#!iso:std:23748:en
- EHEDG. “Critérios de conceção de equipamentos higiénicos (Doc. 8)”. https://www.goudsmitmagnetics.com/uploads/pdf/ehedg-doc-eng.pdf
- Normas Sanitárias 3-A. “Normas e diretrizes de conceção higiénica.” https://my.3-a.org/Portals/93/Documents/AnnualMeetingsPresentations/May1_Basics_02_HygienicDesignConsiderationsandTechniques.pdf
- Serviço de Estudos do Parlamento Europeu. “Materiais em contacto com os alimentos – Regulamento (CE) n.º 1935/2004.” 2016. https://www.europarl.europa.eu/RegData/etudes/STUD/2016/581411/EPRS_STU(2016)581411_EN.pdf
- Montakon. “Regulamento (CE) n.º 1935/2004: O que significa este regulamento?” https://www.montakon.nl/en/pageid/EC-1935-2004
- V5 Ultimate. “Guia de preparação para a conceção de equipamento sanitário (3-A e EHEDG)”. https://v5ultimate.com/guides/sanitary-equipment-design-3a-ehedg-readiness
- Reddit, r/IndustrialMaintenance. “Conselhos para novos técnicos da indústria alimentar.” 2026. https://www.reddit.com/r/IndustrialMaintenance/comments/1uox342/advice_for_new_food_industry_tech/
- Reddit, r/foodscience. “Como é que os fabricantes de alimentos limpam/desinfetam as suas fábricas/equipamentos?” 2019. https://www.reddit.com/r/foodscience/comments/bdzzkc/how_do_food_manufacturers_clean_sanitize_their/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL