
O que é a integração de linhas de embalagem?
A integração da linha de embalagem consiste em ligar várias máquinas de embalagem — enchimento, selagem, etiquetagem, inspeção, encaixotamento e paletização — num único sistema de produção automatizado e coordenado. Não é o mesmo que automatização. A automatização permite que uma máquina funcione de forma autónoma. A integração permite que cinco, oito ou doze máquinas funcionem juntos sem se chocarem uns com os outros.
Pense numa orquestra. Cada músico pode tocar sozinho, mas sem um maestro, uma partitura comum e transições ensaiadas, não se obtém uma sinfonia — obtém-se apenas ruído. Numa linha de embalagem, o transportador é a batuta, o PLC é o maestro e cada máquina é um instrumento que tem de entrar e sair exatamente no momento certo.
Uma linha bem integrada sabe quando acelerar, quando regular o ritmo e quando parar — e faz as três coisas sem intervenção humana.
Uma linha típica de embalagem de alimentos é composta por cinco a doze equipamentos individuais. Se essas máquinas forem operadas como unidades independentes — com os operadores a transferirem manualmente os produtos de uma estação para a seguinte —, uma linha pode necessitar de três a seis trabalhadores por turno apenas para gerir essas transferências. Após a integração, essa mesma linha necessita, normalmente, de apenas um ou dois operadores. A sua função passa do manuseamento de materiais para a monitorização da qualidade. Esta diferença altera profundamente o orçamento de mão-de-obra da unidade, o limite máximo de produção e o nível mínimo de qualidade.
A integração de linhas de embalagem abrange também os sistemas de controlo, os protocolos de comunicação, a arquitetura de dados e a conceção de processos. As secções seguintes explicam em pormenor o que constitui uma linha integrada, como funciona a tecnologia, como planear um projeto, que erros devem ser evitados e como avaliar se a integração faz sentido do ponto de vista financeiro para a sua operação.
Os componentes essenciais de uma linha de embalagem integrada
Antes de conceber uma linha integrada, é necessário conhecer as suas zonas funcionais. Um princípio a ter em conta ao longo de toda esta secção: A capacidade real de uma linha não é determinada pela sua máquina mais rápida. É determinada pelo seu enlace mais lento — e pela capacidade das interfaces entre os enlaces para lidarem com as diferenças de velocidade. Cada zona abaixo tem de corresponder às que a precedem e às que se seguem em três dimensões: altura física, velocidade de transporte e protocolo de comunicação.
Alimentação e dosagem de produtos
É aqui que tudo começa. Se esta fase não for bem executada, todos os problemas a jusante terão origem nela. As diferentes formas de produto exigem abordagens de alimentação fundamentalmente diferentes:
- Sólidos de fluxo livre (grãos de café, frutos secos, doces) funcionam com elevadores de caçamba ou alimentadores vibratórios. Uma balança multicabeça oferece uma precisão de ±0,5 g a alta velocidade — a escolha padrão para linhas de produção de snacks e alimentos secos.
- Pós (leite em pó, proteína em pó, farinha) requerem transportadores de parafuso ou transporte por vácuo. Três desafios: contenção de poeira, proteção contra a humidade e variação de densidade. Um dosador de parafuso mantém uma precisão de ±1–2 g quando a densidade aparente do pó é estável, mas sofre desvios significativos se o pó assentar ou formar grumos.
- Líquidos viscosos e pastas (molhos, compotas, manteiga de amendoim, ração para animais de estimação) requerem enchedoras de pistão ou bombas de cavidade progressiva. A estabilidade da viscosidade é determinante para o sucesso ou fracasso desta configuração — um produto que flui como mel no verão e como pasta no inverno compromete qualquer sistema de enchimento que não tenha sido concebido para essa variação.
- Sólidos frágeis (bolachas, batatas fritas, fruta liofilizada) exigem um manuseamento cuidadoso — transportadores de correia inclinados com baixas alturas de queda e calhas de guia específicas para cada produto.
O sistema de alimentação deve funcionar, pelo menos, 10% mais rápido do que a enchedora a jusante. Caso contrário, a enchedora fica sem produto e toda a linha fica à espera de produto.
Embalagem primária — Enchimento e selagem

É aqui que o produto se transforma numa embalagem. A combinação entre a tecnologia de enchimento e o método de selagem determina o prazo de validade, a integridade do produto e — no caso de setores regulamentados — a conformidade.
| Método de enchimento | Melhor para | Precisão típica |
|---|---|---|
| Enchimento do pistão | Pastas, produtos com pedaços, rações para animais de estimação | ±1–21 TP3T em volume |
| Enchedor de rosca sem-fim | Pós, grânulos finos | ±1–2 g |
| Balança de cabeças múltiplas | Frutos secos, petiscos, alimentos sólidos secos | ±0,5 g |
| Medidor de caudal | Líquidos que fluem livremente | ±0,51 TP3T em volume |
| Preenchimento com gravidade/tempo | Líquidos finos, semelhantes à água | ±1–2% |
A tecnologia de selagem deve adaptar-se tanto ao tipo de embalagem como às necessidades de conservação:
- Selagem a vácuo retira o oxigénio antes da selagem — essencial para conservas de carne, marisco e café. Nível de vácuo pretendido: -0,08 MPa.
- Lavagem com azoto substitui o oxigénio por gás inerte, reduzindo o teor de oxigénio no espaço livre para menos de 3%. Padrão para leite em pó, suplementos nutricionais e frutos secos de alta qualidade — produtos em que a oxidação equivale a perda de receitas.
- Selagem de latas com costura dupla pertence ao mundo das latas de metal. Indicador de qualidade: sobreposição da costura ≥55%. Os rolos de costura sofrem desgaste; um conjunto processa normalmente entre 50 e 100 milhões de latas antes de ser substituído.
- Selagem por indução fixa uma camada de folha de alumínio à borda do recipiente através de energia eletromagnética — prática comum em embalagens de óleo alimentar, xaropes farmacêuticos e produtos químicos.
Controlo de Qualidade — Sistemas de Inspeção
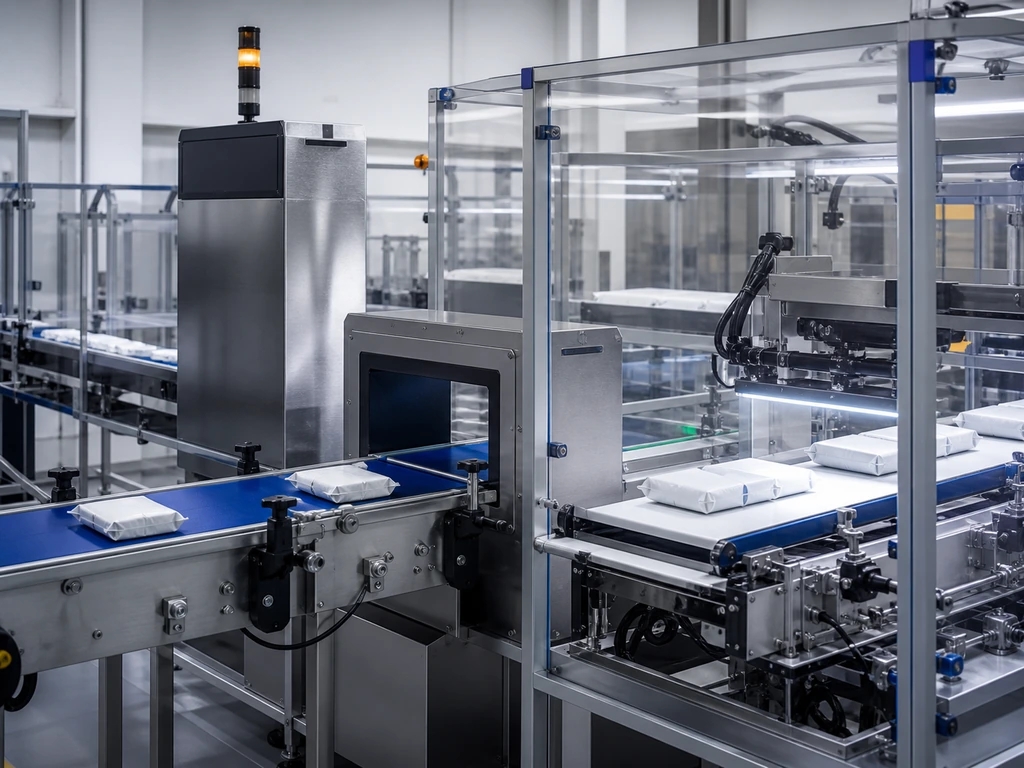
Numa linha de produção integrada, a inspeção não é um processo de amostragem. Cada unidade passa pelo sistema — e este deve detetar, rejeitar e registar todos os defeitos em tempo real.
Rotulagem, codificação e rastreabilidade
Esta é a camada de identidade — e é aqui que os auditores de conformidade da FDA ou da UE passam a maior parte do seu tempo.
Três tecnologias, três finalidades: Etiquetagem sensível à pressão aplica etiquetas pré-impressas a uma velocidade de 50 a 200 recipientes por minuto, com uma precisão de colocação de ±0,5 mm; Codificação a jato de tinta imprime dados variáveis (números de lote, datas de validade, códigos de barras) a 300 dpi; Marcação a laser cria marcações permanentes para embalagens de produtos farmacêuticos e dispositivos médicos.
Um sistema integrado de rastreabilidade atribui a cada unidade um número de série único, associado aos códigos dos lotes de matéria-prima, aos parâmetros de enchimento, aos resultados dos testes de vedação e aos dados de inspeção. Se um retalhista rejeitar uma palete, o fabricante pode rastrear o defeito até à hora, à máquina e ao operador específicos — e não apenas até “algum momento do mês passado”.”
Embalagem secundária e fim de linha
Aqui, as embalagens individuais transformam-se em unidades prontas para expedição. O processo decorre normalmente da seguinte forma: encaixotamento, embalagem em caixas, paletização e envoltório com película extensível.
A sincronização de ritmos é o principal desafio de integração nesta fase. Uma linha de produção de snacks que produz 120 saquetas por minuto sobrecarrega uma encaixotadora com capacidade para 80 por minuto — a menos que exista um buffer entre elas. Um simples transportador de acumulação com capacidade para 3 minutos de produção a montante dá à encaixotadora margem para recuperar após uma microparagem, sem obrigar toda a linha a parar. Os paletizadores robóticos concluem o trabalho: os cobots processam 6 a 8 caixas por minuto; os robôs industriais, 15 a 20.
Tecnologias de integração — Como o seu equipamento comunica
As ligações físicas transportam o produto da máquina A para a máquina B. Os protocolos de comunicação permitem que informação da máquina A para a máquina B — e é isso que transforma um conjunto de máquinas capazes num sistema de produção inteligente. A escolha do protocolo não é apenas uma decisão de TI. É uma decisão da cadeia de abastecimento: determina quais as marcas de equipamento que pode adquirir, a rapidez com que a sua linha responde a problemas e se ficará preso ao ecossistema de um único fornecedor.
Arquitetura de controlo baseada em PLC
O Controlador Lógico Programável (PLC) é o cérebro da linha integrada. Funciona num ciclo contínuo — analisa todas as entradas, executa o programa lógico, atualiza todas as saídas — com um tempo de ciclo típico inferior a 10 milissegundos. Nesses 10 ms, o PLC verifica se a máquina de enchimento concluiu o seu ciclo, se as mandíbulas da seladora estão na posição correta, se o sensor da etiquetadora deteta um recipiente e se o transportador a montante está em funcionamento. Em seguida, toma milhares de decisões binárias e envia comandos a todos os dispositivos da linha.
Uma pequena linha de produção com 5 a 8 máquinas necessita de um PLC com 200 a 500 pontos de E/S. Uma grande linha de produção com várias zonas pode necessitar de mais de 2 000 pontos. Uma regra que permite poupar dinheiro mais tarde: Reserve, pelo menos, 20% de capacidade de E/S para futuras expansões.
Protocolos de comunicação industrial — Uma comparação prática
As diferentes máquinas utilizam linguagens diferentes. Eis o que é necessário para as tornar interoperáveis:
Conclusão prática: Está a montar uma linha de produção com equipamentos de vários fornecedores? Opte por máquinas que suportem nativamente tanto o EtherNet/IP como o Modbus TCP/IP. Isso abrange 90% de equipamentos disponíveis sem necessidade de gateways de protocolo. Um gateway acrescenta 5–15 ms de latência — o que, normalmente, não representa qualquer problema para a monitorização, mas é arriscado para operações sincronizadas de alta velocidade.
SCADA e MES — Para além do controlo ao nível das máquinas
O SCADA oferece um único ecrã que apresenta, em tempo real, o estado, a velocidade, a temperatura e o estado dos alarmes de cada máquina. O MES liga a área de produção ao sistema ERP: as ordens de trabalho são transmitidas automaticamente, os dados de produção são enviados para o sistema e os registos de qualidade são digitalizados e marcados com data e hora. Para os setores regulamentados, a conservação dos dados do MES não é opcional — a norma 21 CFR Parte 11 da FDA exige que os registos eletrónicos sejam armazenados durante, pelo menos, 12 meses.
Tecnologias emergentes — IA, gémeos digitais e IoT
Não precisas de investir nisto hoje. Mas as decisões que tomares hoje não devem impedir que o faças amanhã. Gémeos digitais (réplicas virtuais com uma precisão de ±2%) permitem-lhe testar alterações sem interferir na linha física, reduzindo o tempo de depuração no local em 30–50%. Visão assistida por IA deteta defeitos que nunca foi programado para reconhecer, com taxas de reconhecimento superiores a 99,51 TP3T. IoT e nuvem permitir que as operações com várias unidades comparem e otimizem entre as instalações. O fio condutor: O OPC UA é a autoestrada de dados que torna possível tudo isto.
Planear a integração da sua linha de embalagem: um roteiro fase a fase

A integração é um projeto, não uma compra. Eis o plano de ação:
| Fase | Tarefas principais | Principais resultados esperados | Cronologia |
|---|---|---|---|
| Avaliação | Análise de produtos, cálculo de capacidade, auditoria de equipamentos | Especificação dos Requisitos do Utilizador (URS) | 4 a 8 semanas |
| Conceção | Seleção de equipamentos, disposição e arquitetura de controlo | Desenhos de projeto + protocolo FAT | 8 a 16 semanas |
| Instalação | Instalação, colocação em funcionamento de uma única máquina, SAT | Relatório do SAT + manuais do operador | 4 a 12 semanas |
| Otimização | Formação, ajuste de parâmetros, valores de referência dos KPI | Procedimentos Operacionais Padrão (SOP) + Relatório de referência dos Indicadores-chave de Desempenho (KPI) | 4 a 8 semanas |
A fase de avaliação é aquela em que se investe menos. Um URS exaustivo deve conter mais de 50 requisitos funcionais — abrangendo não só a velocidade e a precisão, mas também o tempo de mudança de produção, o procedimento de limpeza, a frequência de mudança de produto, o intervalo de temperatura ambiente e a qualidade do ar comprimido. Cada hora dedicada a esta fase evita cerca de dez horas de retrabalho durante a colocação em serviço.
Uma advertência baseada na experiência real: um fabricante de produtos alimentares não especificou na sua URS que a viscosidade do seu molho variava drasticamente com a temperatura (fino e aguado a 35 °C, espesso e pastoso a 10 °C). A enchedora de pistão concebida para “molho de viscosidade média” encravava todas as manhãs de inverno. A reparação exigiu a substituição de vedantes, o ajuste dos parâmetros de curso e a instalação de aquecedores de produto em linha — um atraso de seis semanas e um custo não planeado na ordem das cinco cifras.
Armadilhas comuns na integração e como evitá-las
A maioria das falhas de integração não é causada por equipamentos defeituosos. Resultam de pressupostos errados feitos durante o planeamento — pressupostos que pareciam razoáveis na altura, mas que não resistiram ao confronto com as condições reais de produção. Aqui estão os quatro erros de pressuposto mais comuns e como os detetar antes que eles o apanhem de surpresa.
Desfasamento de velocidade — Quando a sua máquina mais rápida cria o maior estrangulamento
O cenário: A sua máquina de enchimento funciona a 120 latas por minuto. A sua etiquetadora funciona a 100. Essa diferença de 20 latas pode não parecer grande coisa — mas, ao longo de uma hora, são 1 200 latas sem destino. A sua “linha de 120 cpm” está, na realidade, a funcionar a uma velocidade efetiva de 85 cpm, quando se têm em conta as microparagens.
A solução: A capacidade do buffer deve ser igual à diferença máxima de velocidade multiplicada por 2 a 5 minutos de produção. Programe o PLC para utilizar a velocidade real da etiquetadora como referência principal, regulando automaticamente a velocidade da enchedora. Regra de conceção: Comprimento do buffer (unidades) = velocidade a montante (unidades/min) × 3 min × fator de segurança de 1,3.
Compatibilidade com vários fornecedores — A lacuna ao nível do protocolo e da interface mecânica
O cenário: Comprou a melhor máquina de enchimento de um fabricante alemão, a melhor etiquetadora de um fabricante chinês e a melhor encaixotadora de um fabricante americano. O transportador de descarga da máquina de enchimento fica a 850 mm de altura, a entrada da etiquetadora está a 820 mm e a encaixotadora comunica via Profinet, enquanto o seu PLC comunica via EtherNet/IP.
A solução: Antes de assinar qualquer ordem de compra, exija que todos os fornecedores apresentem uma ficha de especificações de interface. Uma diferença de altura de 30 mm pode parecer insignificante — mas as latas podem tombar nessa transição, e 50% de paragens não planeadas devem-se a esse único desalinhamento.
Subestimar a complexidade da transição
O cenário: Avaliou as máquinas com base na sua velocidade máxima. No entanto, a sua unidade produz 12 SKUs diferentes e efetua a mudança de produção mais de três vezes por dia. A máquina A demora 10 minutos a mudar de produção. A máquina B demora 45 minutos. O tempo de mudança de produção da sua linha é de 45 minutos — as duas horas de produção perdidas todos os dias somam mais de 500 horas por ano.
A solução: Exija que os fornecedores se comprometam por escrito com o tempo de troca de produção. Para qualquer máquina cujo tempo exceda os 15 minutos, exija funcionalidades de troca rápida: botões que não requerem ferramentas, pinos de posicionamento e armazenamento digital de receitas.
O custo oculto de não realizar os testes de aceitação na fábrica
O cenário: O fornecedor testou cada máquina na sua fábrica. Tudo funcionou. Porquê pagar mais para repetir o processo? Por isso, decide não realizar o Teste de Aceitação de Fábrica (FAT) integrado e envia diretamente para as suas instalações.
A solução: O FAT deve incluir: um mínimo de 8 horas de funcionamento contínuo, todas as referências (SKUs) dos produtos e testes deliberados de casos extremos. Critério de aceitação do FAT: OEE ≥85%. Um problema detetado nas instalações do fornecedor é resolvido a expensas do fornecedor. O mesmo problema detetado nas vossas instalações é resolvido a vossas expensas — além da perda de produção. Ignorar o FAT para poupar $15 000–30 000 custou aos fabricantes centenas de milhares devido a atrasos no arranque.
Avaliar o ROI — Quando é que a integração faz sentido do ponto de vista financeiro?
A integração é um investimento de capital. Um fabricante de produtos alimentares de média dimensão que pretenda substituir máquinas semi-automáticas independentes por uma linha de embalagem totalmente integrada deve contar com um investimento entre $200 000 e $800 000, dependendo da complexidade da linha, da velocidade e dos requisitos de personalização. A verdadeira questão não é “teremos meios para o fazer?”, mas sim “em quanto tempo se amortiza o investimento?”.”
O retorno sobre o investimento (ROI) da integração da linha de embalagem provém de três áreas:
Poupanças diretas em mão-de-obra. Uma linha integrada reduz as necessidades de operadores de 5–6 por turno para 1–2 — uma redução de 40–60%. Para uma operação em dois turnos num mercado desenvolvido, isso traduz-se numa poupança anual de cerca de $160 000–$240 000.
Aumentos de produtividade. A eliminação das transferências manuais elimina o maior obstáculo de todo o processo. As linhas integradas atingem normalmente um rendimento 20–40% superior — não porque as máquinas sejam mais rápidas, mas porque nunca têm de esperar por uma pessoa.
Prevenção de custos ocultos. Estas poupanças não constam numa ordem de compra: 50–70% menos desperdício de produto devido ao manuseamento manual; zero penalizações por parte dos clientes devido a produtos mal etiquetados; 90% resposta mais rápida a recalls; e a capacidade de aceitar encomendas que exijam a consistência de qualidade que apenas a automatização proporciona.
A maioria dos projetos de integração de linhas de embalagem alcança o retorno do investimento num prazo de 2 a 4 anos. As linhas que funcionam em dois ou três turnos recuperam o investimento significativamente mais depressa — cada turno adicional amortiza o custo fixo do equipamento ao longo de mais horas de produção. Ao fazer as contas para as suas próprias instalações, não se limite ao custo do equipamento. Inclua a instalação, as adaptações nas instalações, a formação e a quebra de produtividade durante a transição. Em seguida, compare com o custo total de manter a situação atual.
Para as operações que estão prontas para transformar a análise do ROI num plano exequível, trabalhar com um integrador de linhas experiente, capaz de modelar o panorama completo dos custos — incluindo as características específicas do seu produto, o mercado de trabalho e as metas de crescimento — transforma um exercício em folha de cálculo num projeto viável. Empresas como a Levapack, que fornecem linhas de enlatamento personalizadas «chave na mão», desde a alimentação até à paletização, oferecem consultas de engenharia individuais para conceber uma linha adaptada ao seu produto, capacidade e orçamento — para que não pague por funcionalidades de que não necessita e para que o prazo de retorno do investimento se baseie nos seus números reais, em vez de nas médias do setor. Descubra soluções personalizadas e prontas a utilizar para linhas de enlatamento ou solicitar uma proposta personalizada para a linha de produtos.
Como escolher o parceiro de integração certo
Leu até aqui porque leva a sério a integração da linha de embalagem. Compreende os componentes, a tecnologia, o processo de planeamento, os obstáculos e a análise financeira. A última questão é a mais difícil: em quem confia para levar a cabo este projeto?
A escolha de um parceiro de integração não se resume a comparar fichas técnicas. Os verdadeiros fatores diferenciadores são mais difíceis de medir — e são eles que determinam se a sua linha de produção atingirá um OEE de 85% ou de 55% dois anos após o arranque.
1. “Mostre-me duas linhas de produção que tenha construído para produtos semelhantes aos meus — e dê-me o número de telefone do diretor da fábrica.” Um integrador de confiança fornece referências verificáveis sem hesitação. A especialização em integração é específica para cada produto. Uma empresa com excelência na integração de linhas de enchimento de líquidos pode nunca ter lidado com a contenção de poeiras de pós.
2. “Que OEE garantem — e o que acontece se não atingirem esse valor?” Um integrador que não se comprometa com um valor específico de OEE não está a assumir a responsabilidade pelo projeto do seu sistema. Uma garantia de OEE alcançável para uma linha integrada situa-se normalmente entre 80 e 85%.
3. “Utiliza o seu próprio equipamento ou integra máquinas de terceiros?” Responsabilidade de fonte única vs. flexibilidade de «best-of-breed» — saiba qual é o modelo que está a adotar e certifique-se de que este se adequa à sua capacidade interna de engenharia.
4. “O FAT estará nas vossas instalações, a utilizar os meus produtos reais e a funcionar ininterruptamente durante, pelo menos, 8 horas?” Um teste FAT adequado, com o produto real, deteta problemas que um teste com água nunca conseguirá detetar: efeitos da viscosidade na precisão do enchimento, acumulação de pó nos sensores e acumulação de resíduos nas mandíbulas de selagem.
5. “Quem é o meu ponto de contacto único e com que frequência recebo atualizações sobre o andamento do processo?” Um integrador competente designa um gestor de projeto dedicado, com um calendário por escrito que inclui marcos e pontos de decisão.
6. “Qual é o período de garantia e o tempo de resposta garantido?” O padrão do setor é de 12 meses. Qualquer período superior — 16 ou 24 meses — representa um verdadeiro valor acrescentado, abrangendo o período em que a maioria dos problemas latentes vem à tona.
Confie no seu “detetor de sinais de alerta”. Uma proposta com um preço 30%+ inferior ao da concorrência está a poupar em alguma coisa — normalmente no âmbito do projeto, no apoio à instalação ou na cobertura da garantia. A opção «mais barata» que dispensa os testes de integração e lhe entrega uma pilha de manuais em vez de apoio à colocação em funcionamento no local não é, de facto, mais barata. Trata-se de uma despesa diferida com juros.
Referências
- Tayal, A., et al. “Melhoria da eficácia na indústria transformadora: o estudo Trilogy e a dinâmica da inovação aberta.” 2021. sciencedirect.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL