
Typowe problemy związane z wagi wielogłowicowe oraz podstawowe sposoby ich usuwania
Waga wielogłowicowa wykonuje szereg zsynchronizowanych ruchów, które obejmują drgania mechaniczne, analizę danych z czujników wagowych oraz zaprogramowane obliczenia lub algorytm oprogramowania. W przypadku zatrzymania produkcji personel konserwacyjny musi ustalić, czy przyczyną awarii jest zablokowanie mechaniczne, utrata sygnałów elektrycznych, czy też problem z oprogramowaniem maszyny. W dalszej części niniejszego przewodnika przedstawiono kroki związane z diagnostyką wagi wielogłowicowej dotyczące podstawowych usterek urządzenia. Jeśli usterka wykracza poza sam moduł ważący i wpływa na dalsze elementy linii pakującej, takie jak przenośniki taśmowe, operatorzy powinni skonsultować się z bardziej kompleksowym rozwiązywanie problemów z maszynami pakującymi punkt odniesienia umożliwiający przywrócenie pełnego przebiegu produkcji.
Korygowanie niedokładnych odczytów masy i dryftu zerowego
Niedokładność ważenia polega na tym, że poszczególne kubełki mają tendencję do rejestrowania mas produktu zawsze powyżej lub poniżej określonego parametru. Usterka ta powoduje problemy z zgodnością z normami oraz straty finansowe, co negatywnie wpływa na spójność produktu. Główną przyczyną awarii mechanicznych jest obecność pozostałości materiału wewnątrz leja wagowego lub kubełków. Gdy materiał przykleja się do ścianek kubełka, czujnik wagowy rejestruje tę dodatkową masę jako część nowej porcji produktu podczas procesu ważenia.
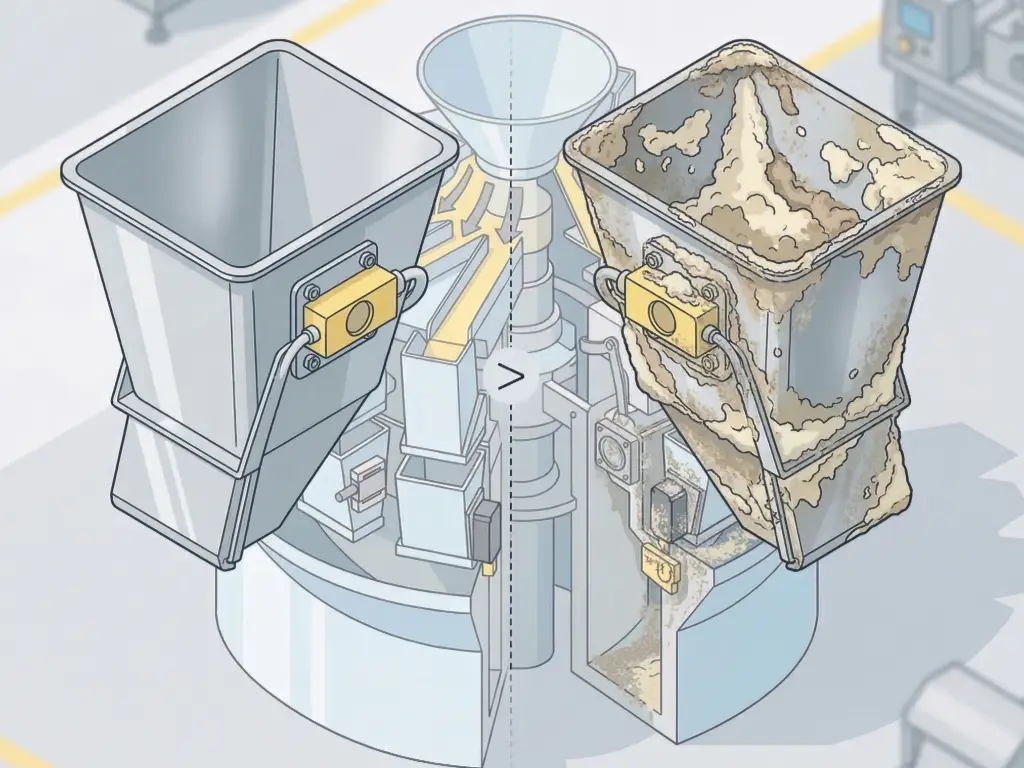
Drift zera to zjawisko elektryczne spowodowane czynnikami takimi jak zmiana temperatury, warunki otoczenia, nadmierne obciążenia mechaniczne lub ciągłe wibracje, które powodują odchylenie napięcia bazowego czujnika wagowego. W takich przypadkach technicy muszą najpierw całkowicie opróżnić wszystkie miski, aby zapobiec rozlaniu zawartości. Następnie, korzystając z interfejsu człowiek-maszyna (HMI) lub panelu sterowania z ekranem dotykowym, należy uruchomić proces automatycznego zerowania. Jeśli punkt zerowy nadal nie ustabilizuje się, konieczna będzie pełna kalibracja. Aby kalibracja została zakończona, do każdego wyznaczonego kosza wagowego należy umieścić certyfikowany ciężarek wzorcowy (zwykle 500 g lub 1000 g), a jego masę zarejestrować w zaawansowanych systemach sterowania. Ponadto operatorzy muszą upewnić się, że na konstrukcję czujnika wagowego nie oddziałują żadne czynniki, takie jak silny przeciąg z klimatyzacji, pracująca w pobliżu sprężarka powietrza lub inne zmiany warunków otoczenia, które mogą powodować drgania.
Rozwiązywanie problemów związanych z wibratorem i zatorami w podajniku
System podawania składa się z głównego wibratora stożkowego oraz kilku liniowych tac wibracyjnych, które równomiernie rozdzielają produkt sypki w celu dokładnego ważenia towarów sypkich. Pierwszym punktem diagnostycznym w przypadku, gdy produkt nie dociera do kubełków wagowych, są wibratory. Jeśli główny wibrator nie działa, technicy muszą sprawdzić zasilanie przekaźników półprzewodnikowych na płycie sterującej oraz połączenia przewodów w obwodach elektrycznych.
Jeśli wibrator działa, a produkt nie przepływa, zazwyczaj oznacza to, że ustawienia amplitudy są nieprawidłowe lub wystąpiło zablokowanie. Zablokowania mogą wystąpić w zbiorniku zasilającym, gdy szybkość podawania materiału z podnosika kubełkowego znajdującego się przed nim jest większa niż szybkość rozpraszania w górnym stożku, co zakłóca równomierny przepływ produkcyjny. W takim przypadku technicy muszą ręcznie usunąć zablokowanie i zmniejszyć szybkość podawania. Warto również sprawdzić fizyczną szczelinę między elektromagnesem a ramieniem wibratora. Ciągła praca może spowodować poluzowanie śrub mocujących, co jest przyczyną zmiany tej szczeliny. Aby przywrócić szczelinę do wartości podanej w specyfikacji producenta, stosuje się standardową szczelinomierz. Pozwala to również przywrócić prawidłową częstotliwość i amplitudę drgań, dzięki czemu podajniki działają optymalnie.
Usuwanie usterek leja zasypowego i czujnika fotoelektrycznego
Problemy z lejem zasypowym pojawiają się, gdy mechaniczne klapy otwierają się lub zamykają nierównomiernie. Powoduje to bardzo słaby przepływ produktu, a nawet może skutkować przedwczesnym lub nieterminowym jego wysypaniem. Może to wynikać z uszkodzenia sprężyn powrotnych, niedostatecznego smarowania lub braku smarowania w przegubach układu drążków, a także z awarii silnika, siłowników pneumatycznych lub mieszadeł. Aby otworzyć klapy, technicy będą musieli je podnieść, aby ocenić opór. Jeśli układ łączący jest zablokowany, konieczne jest zastosowanie smaru dopuszczonego do kontaktu z żywnością. Jeśli serwomotor lub silnik krokowy wydaje wysoki dźwięk, oznacza to, że sterownik lub silnik wymaga wymiany.
Czujniki fotoelektryczne wskazują poziom produktu sypkiego w górnej części stożka rozpraszającego. W przypadku awarii tych czujników w systemie może dojść albo do niedoboru produktu, albo do jego przepełnienia. Najczęstszymi problemami elektrycznymi w tego typu systemach są: pył pokrywający czujnik lub przesunięcie czujnika z pozycji. Operatorzy muszą wyczyścić soczewki czujników suchą, antystatyczną ściereczką i upewnić się, że nadajnik i odbiornik są idealnie wyrównane. Jeśli czujnik nadal nie wykrywa materiału, należy sprawdzić wiązkę przewodów pod kątem przygniecionych przewodów spowodowanych myciem.
Zaawansowane scenariusze rozwiązywania problemów w podziale na rodzaje materiałów
Standardowe metody rozwiązywania problemów często okazują się nieskuteczne w przypadku niektórych właściwości materiałów. Różne produkty zachowują się w różny sposób w kontakcie z powierzchniami ze stali nierdzewnej oraz w otaczającej atmosferze. Podejście do rozwiązywania problemów z wagi wielogłowicowe dostosowane do konkretnego materiału pozwala znacznie skrócić przestoje w nowoczesnych zakładach pakujących.
Proszki: zakłócenia spowodowane pyłem na czujniku i przepłukiwaniem gazem
Drobne cząstki, takie jak preparaty dla niemowląt, proszek białkowy i mielona kawa, powodują powstawanie dużych ilości pyłu zawieszonego w powietrzu podczas procesu podawania. Na czujnikach fotoelektrycznych dochodzi do szybkiego gromadzenia się pyłu, co powoduje fałszywie pozytywny sygnał i zatrzymanie podajnika zasypowego znajdującego się przed nimi. Problemy związane z pyłem należy rozwiązać poprzez zainstalowanie lokalnych okapów odpylających nad głównym stożkiem rozpraszającym oraz poprzez zaprojektowanie zamkniętych lejek zasypowych.
Ponadto na proszki ogromny wpływ ma przepływ powietrza wokół nich. Z tego powodu linie produkcyjne proszków klasy premium są zazwyczaj połączone z maszynami pakującymi wykorzystującymi próżnię i przepłukiwanie azotem (Nitrogen Flushing Seamer), aby utrzymać poziom tlenu resztkowego poniżej 3%. Szybki przepływ azotu powoduje powstanie ciśnienia wstecznego w obszarze pakowania. Powoduje to powstanie prądu powietrza skierowanego do góry, który może unieść miski wagowe o ułamek milimetra, co natychmiastowo zakłóca dokładność komórek wagowych. Aby temu zaradzić, między wagę a znajdującą się dalej maszynę pakującą umieszcza się fizycznie przegrody powietrzne. Oprogramowanie wagi musi również zostać zmodyfikowane tak, aby uwzględniało dłuższe opóźnienie stabilizacji (czas ustabilizowania się), po upływie którego rejestrowana jest waga końcowa. Urządzenia muszą być pyłoszczelne i przeciwwybuchowe, aby sprostać wymaganiom środowisk, w których występują lotne proszki.
Granulki i przekąski: ograniczanie pękania i problemów związanych z precyzją
Niektóre produkty stanowią wyzwanie pod względem uszkodzeń fizycznych lub problemów z proporcjami mieszanki, w tym chipsy ziemniaczane, herbatniki i mieszanki orzechów. Produkty mają tendencję do łamania się, gdy na etapie podawania występuje zbyt duża siła mechaniczna lub gdy wysokość upadku jest zbyt duża. Aby uniknąć pękania, operatorzy zmniejszają amplitudę drgań wibratorów liniowych. Wysoka amplituda powoduje, że delikatne produkty pękają i rozbijają się o metalowe tace, dlatego zaleca się, aby operator dostosował amplitudę do poziomu, przy którym produkt nie odbija się, lecz ślizga. Ponadto zaleca się, aby wysokość spadania z kubełka wagowego do leja dozującego oraz z leja dozującego do maszyny pakującej była jak najmniejsza. Siłę uderzenia można również zmniejszyć poprzez zainstalowanie ukośnych wkładek zsypowych lub specjalnych pierścieniowych płyt łapiących.
W przypadku problemów z precyzją podczas pracy z mieszankami produktów ziarnistych, takimi jak mieszanki orzechów włoskich i rodzynek, przyczyną może być nierównomierne rozłożenie produktów. Różne orzechy mają różną gęstość, co wymaga innego podejścia podczas ich przetwarzania. Technicy muszą ustawić podajniki liniowe na różne czasy. W przypadku mniejszych i gęstszych materiałów należy tak je kontrolować, aby spadały rzadziej i przy krótszych impulsach wibracji, natomiast materiały bardziej objętościowe i lżejsze powinny być podawane przy ciągłej wibracji. Podejście to można również zastosować w przypadku objętościowych napełniaczy kubkowych oraz określonych konfiguracji ograniczonej liczby głowic (takich jak wagi wielogłowicowe z 14 lub 20 głowicami) w celu zrównoważenia proporcji.
Karma mokra i pasty: Zanieczyszczenia i zwarcia spowodowane wodą podczas mycia
Pokarmy wilgotne, takie jak kawałki karmy dla zwierząt, mięso i gotowe posiłki, stwarzają poważne problemy związane z przywieraniem i czystością. Materiały wilgotne charakteryzują się wysokim napięciem powierzchniowym i mają skłonność do przywierania do stali nierdzewnej. W sytuacjach, gdy specjaliści ds. diagnostyki napotykają powtarzające się błędy związane z przekroczeniem dopuszczalnej masy spowodowane kontaktem z mokrymi produktami, najbardziej skutecznym rozwiązaniem jest zmiana powierzchni styku. Zadaniem technika jest wymiana standardowych lejek na lejek ze stali nierdzewnej z wgłębieniami (teksturowany), aby złagodzić ten problem. Uważa się, że powierzchnia z wgłębieniami zapewnia mniejszą powierzchnię styku między uszczelnieniem próżniowym a metalem, co powoduje przerwanie uszczelnienia, dzięki czemu produkt może przepływać bez ograniczeń.
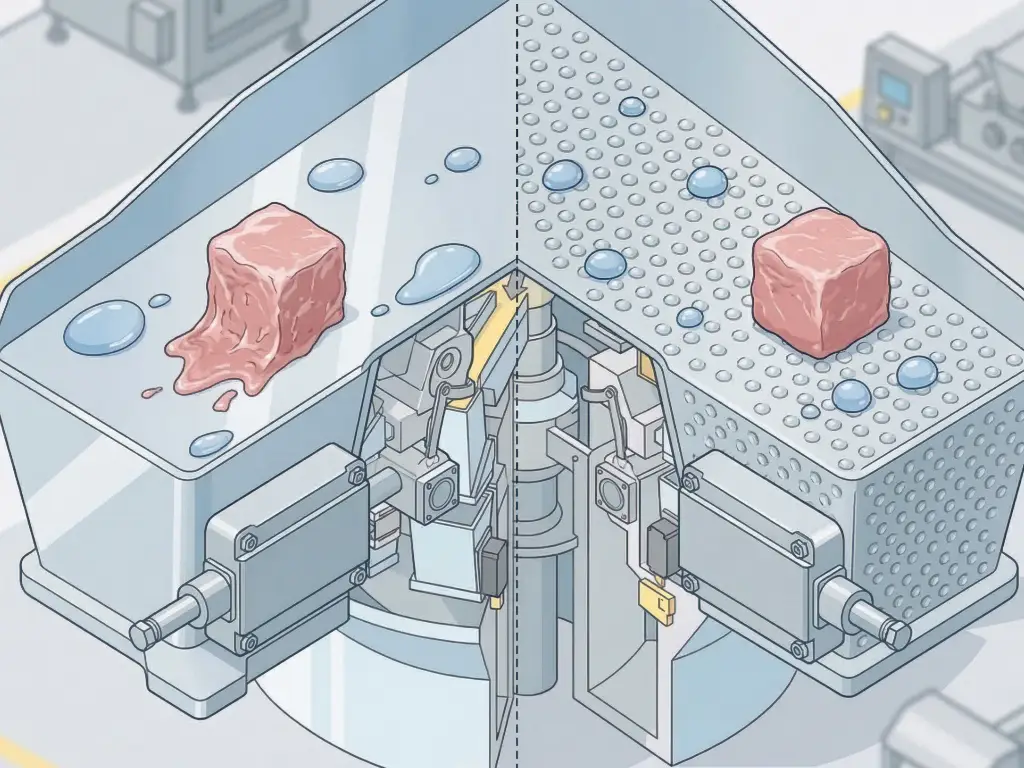
Ponadto przetwarzanie żywności mokrej wymaga stosowania intensywnego mycia pod wysokim ciśnieniem, w tym stosowania żrących środków czyszczących i chemicznych środków myjących. W takich okolicznościach najczęstszą przyczyną całkowitej awarii systemu jest przedostanie się wody do układów elektronicznych, co powoduje zwarcie czujników wagowych i silników napędowych. Stanowi to poważny problem podczas diagnostyki usterek, a aby temu zapobiec, technicy muszą sprawdzić uszczelnienia wodne (pierścienie O-ring) we wszystkich obudowach silników i skrzynkach przyłączeniowych czujników wagowych. Należy również sprawdzić zawory odpowietrzające czujników wagowych pod kątem obecności kondensatu. Maszyny przetwarzające mokrą żywność muszą przestrzegać procedur osuszania określonych przed włączeniem zasilania podczas mycia.
Regulacja parametrów oprogramowania w celu uzyskania optymalnej dokładności
Wiele problemów, które na pierwszy rzut oka wydają się mieć charakter mechaniczny lub elektryczny, wynika z nieprawidłowej konfiguracji oprogramowania. Nowsze wagi wielogłowicowe to złożone urządzenia oparte na technologii mikrokontrolerów (MCU) i inteligentnych ekranach dotykowych (zwykle o przekątnej 7 cali lub większej). Operatorzy muszą wiedzieć, jak modyfikować niektóre z głównych parametrów w systemie operacyjnym, aby odpowiednio dostosować je do przepływu produktu. Jeśli parametry są ustawione nieprawidłowo lub jeśli wystąpi uszkodzenie oprogramowania wymagające ponownego uruchomienia systemu lub aktualizacji oprogramowania sprzętowego, urządzenie będzie wykazywać problemy, takie jak ciągłe zawieszanie się lub niemożność wykrycia kombinacji wagowej. Poniższa tabela opisuje najważniejsze parametry, ich rolę oraz konsekwencje nieprawidłowych ustawień.
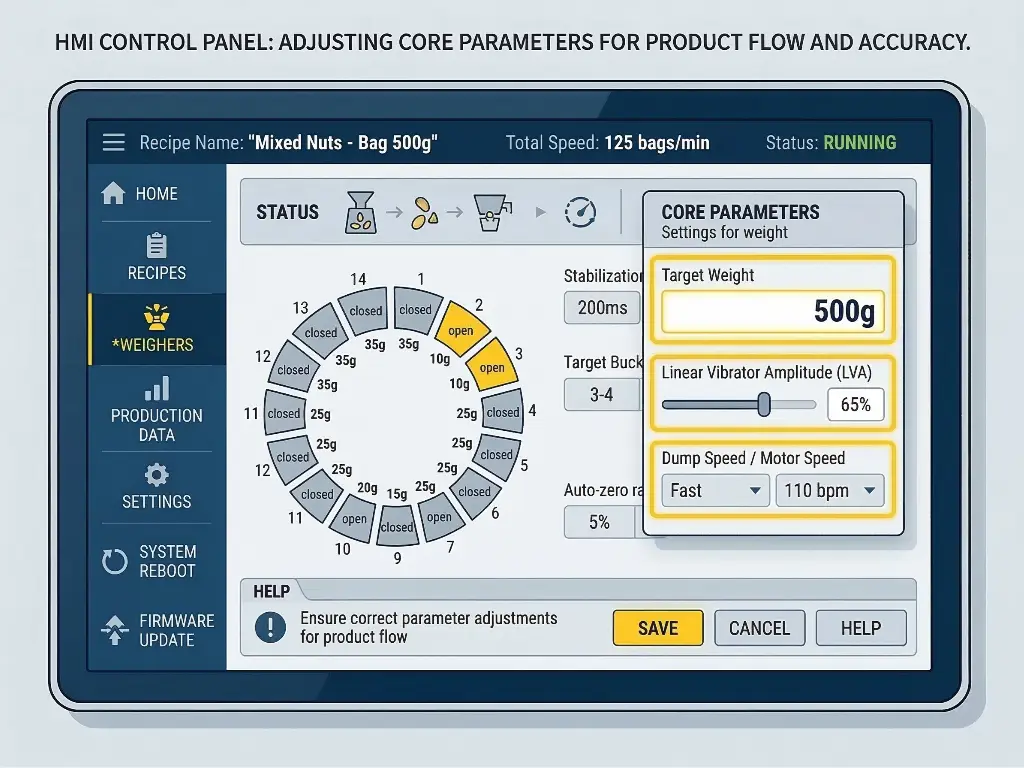
| Nazwa parametru | Opis funkcji | Rozwiązywanie problemów – objawy w przypadku nieprawidłowego ustawienia |
| Waga docelowa | Ostateczna pożądana waga paczki (np. od 10 g do 3000 g). | Maszyna nie może znaleźć odpowiedniej kombinacji; często opróżnia wiadra. |
| Numer docelowego segmentu | Idealna liczba pojemników potrzebna do osiągnięcia docelowej wagi (zazwyczaj od 3 do 5). | Niska prędkość (jeśli ustawiono zbyt wysoką wartość) lub niska dokładność (jeśli ustawiono zbyt niską wartość). |
| Liniowy Wibrator Amplituda | Reguluje intensywność wibracji przenoszących produkt do lejek zasilających. | Niedobór produktu (poziom zbyt niski) lub przepełnienie/uszkodzenie produktu (poziom zbyt wysoki). |
| Waga pojedynczego wiadra | Maszyna nieustannie odrzuca opakowania lub kombinacje, które nie spełniają wymagań. | Produkt utknie w drzwiach (zbyt szybko) albo produkcja zwolni (zbyt wolno). |
| Prędkość wyładunku / Prędkość obrotowa silnika | Szybkość otwierania i zamykania klap zasobnika. | Szacowana waga produktu wsypanego do pojedynczego wiadra. |
| Czas stabilizacji | Próg masy, powyżej którego system automatycznie uznaje dany element za pozostałość. | Bardzo niedokładne, zmienne wartości masy wynikające z odczytu siły uderzenia. |
| Zakres automatycznego zerowania | Stopniowe odchylenie wagi; system nie uwzględnia normalnego gromadzenia się kurzu. | Maszyna nie może znaleźć kombinacji; często opróżnia pojemniki. |
Podstawowe codzienne czynności konserwacyjne mające na celu zapobieganie awariom
Najskuteczniejszym sposobem zapewnienia ciągłości produkcji jest wdrożenie rygorystycznego systemu konserwacji. Regularne czynności konserwacyjne eliminują podstawowe przyczyny zużycia i dryftu czujników wagowych. Standaryzowany system konserwacji pozwala wyeliminować ponad 70% błędów operacyjnych oraz zapobiega sytuacji, w której drobne problemy prowadzą do całkowitej awarii systemu. Zdecydowanie zaleca się umówienie się na profesjonalną konsultację w zakresie konserwacji kluczowego sprzętu.
- Codzienne standardy sprzątania: Pod koniec każdej zmiany produkcyjnej należy usunąć produkt z kubełków wagowych, lejek zasilających oraz liniowych tac wibracyjnych. Należy umyć wszystkie elementy w sposób zapewniający całkowite usunięcie osadów produktu. Należy pamiętać o zmyciu i usunięciu wszystkich pozostałości cukru i oleju, ponieważ w ciągu nocy mogą one utworzyć twardą skorupę, która zwiększy masę kubełków. Po całkowitym zakończeniu czyszczenia i przed ponownym złożeniem urządzenia należy dokładnie osuszyć elementy za pomocą sprężonego powietrza. Jeśli na jakichkolwiek elementach pozostanie wilgoć, może ona kapać i spowodować zwarcie w elementach elektrycznych lub module sterującym.
- Punkty rutynowej kontroli: Przed włączeniem maszyny należy przeprowadzić kontrolę wzrokową elementów mechanicznych i elektrycznych. Należy sprawdzić czujniki fotoelektryczne, usuwając wszelki kurz lub pozostałości produktu utrudniające przepływ sygnału. Należy zwrócić uwagę na zużycie lub luz w połączeniach mechanicznych, sprężynach powrotnych, łożyskach oraz zawiasach drzwi leja. Luźne elementy powodują mechaniczne stukanie, które wysoce czułe czujniki wagowe zarejestrują jako zmiany masy.
- Procedury okresowej kalibracji: Co najmniej raz w tygodniu należy przeprowadzać pełną kalibrację punktu zerowego przy pustej maszynie. Po wyzerowaniu należy wykonać test obciążenia wszystkich poszczególnych zasobników, aby ocenić liniowość reakcji czujników wagowych. Regularne rejestrowanie wyników tych kalibracji pozwoli śledzić postępujące zużycie czujników wagowych i umożliwi kierownikowi zakładu zamówienie części zamiennych, zanim dojdzie do poważnej awarii w godzinach pracy.
Przewodnik po wyborze niezawodnej wagi
Zarządcy obiektów często poświęcają więcej czasu i pieniędzy na naprawę sprzętu, czego mogliby uniknąć, gdyby wcześniej poświęcili więcej czasu na analizę swoich potrzeb w zakresie wyposażenia. Potrzeby w zakresie wyposażenia należy ocenić już na etapie zakupu, a ich ustalenie musi opierać się na rygorystycznych normach przemysłowych. Wysokiej klasy sprzęt przemysłowy charakteryzuje się mniejszą awaryjnością i większą trwałością. Na etapie zakupu, kiedy zakup wagi wielogłowicowej Wybierając spośród szerokiej gamy sprzętu, należy wziąć pod uwagę kilka istotnych czynników, które pomogą w pierwszym etapie eliminacji sprzętu niższej klasy.
- Integralność materiałowa i konstrukcyjna: Konstrukcja fizyczna decyduje o długoterminowej stabilności urządzenia. Nabywcy powinni upewnić się, że rama maszyny, a także precyzyjne elementy mające kontakt z produktem, są wykonane ze stali nierdzewnej klasy spożywczej 304 lub 316 o grubości od 1,5 mm do 2 mm. Rozwiązuje to większość problemów związanych z drganiami sprzętu podczas pracy z dużą prędkością, zmęczeniem materiału spowodowanym ciągłą eksploatacją oraz silną korozją w agresywnych środowiskach przetwórczych o wysokim stężeniu soli lub kwasów.
- Precyzja obróbki skrawaniem i montażu: Stabilna praca jest wynikiem procesu produkcji, a nie tylko montażu. Bardzo ważne jest zrozumienie metod produkcji stosowanych przez producenta. Należy szukać producentów stosujących zaawansowaną obróbkę CNC (obejmującą frezowanie, toczenie i szlifowanie). Na przykład kluczowe elementy muszą charakteryzować się precyzją rzędu 2 μm. Tak wysoka precyzja ogranicza zużycie, tarcie oraz zacinanie się części urządzeń. Montaż musi być również wykonywany przez doświadczonych inżynierów, posiadających odpowiednie doświadczenie (na przykład 15 lat w precyzyjnym montażu ręcznym), aby zapewnić prawidłowe wyrównanie łączników i czujników obciążenia.
- Niezawodność elementów elektrycznych: Systemy sterowania z obwodami elektrycznymi stanowią najczęstsze punkty słabe i źródła awarii. Nabywcy nie powinni podejmować ryzyka w kwestii podstawowych elementów elektrycznych. Należy wymagać, aby wszystkie kluczowe komponenty (sterowniki PLC, przekaźniki, styczniki) pochodziły od najlepszych światowych producentów: Siemens, SMC, Schneider, SEW, DELTA, AIRTAC i innych. W zaawansowanych maszynach należy również w jak największym stopniu stosować inteligentne serwomotory. Wydłuża to żywotność systemów serwo, a ponadto zapewnia one automatyczną korektę błędów i wczesne ostrzeganie o usterkach, co zmniejsza nakłady na konserwację.
- Sieć serwisowa i gwarancyjna: Zużycie mechaniczne stanowi naturalną część cyklu życia produktu, dlatego też zdolność dostawców do zapewnienia usług posprzedażowych staje się kluczowym czynnikiem, który należy wziąć pod uwagę. Jako minimalny wymóg należy traktować długoterminowe gwarancje. Należy rozważyć dostawców, którzy wykraczają poza standardowe praktyki branżowe i oferują gwarancje trwające nawet do 16 miesięcy. Ponadto należy wymagać globalnego wsparcia technicznego dostępnego przez całą dobę, siedem dni w tygodniu, za pośrednictwem wideorozmów i/lub czatu. Dostawcy, którzy zapewniają szczegółowe instrukcje obsługi i konserwacji, przewodniki instalacyjne oraz zdalną diagnostykę za pośrednictwem interfejsu maszyny, pomogą zmniejszyć obciążenie personelu konserwacyjnego zakładu.
Inwestycja w sprzęt spełniający tak wysokie standardy oznacza inwestycję w wysoce niezawodny środek produkcji, który przez wiele kolejnych lat zapewni szybką i precyzyjną produkcję szerokiej gamy opakowań oraz różnorodnych materiałów.
Aby zrozumieć dokładne zasady działania i wewnętrzne mechanizmy, dzięki którym te precyzyjne urządzenia pakujące działają tak skutecznie, przeczytaj ten obszerny przewodnik na temat zasada działania wagi wielogłowicowej. Dowiedz się, w jaki sposób zaawansowana technologia i przemyślana konstrukcja zapewniają dokładne ważenie zarówno w sektorze spożywczym, jak i niespożywczym. W przypadku konkretnych wyzwań związanych z transportem materiałów skonsultuj się z doświadczonymi inżynierami firmy Levapack, aby skonfigurować precyzyjne i niezawodne rozwiązanie do ważenia dostosowane do Twojej linii produkcyjnej.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL