
Producenci z branży spożywczej i napojów muszą wybrać metodę pakowania oraz proces napełniania, które zapewnią bezpieczeństwo produktu spożywczego, przedłużą okres przydatności do spożycia, zachowają świeżość oraz zagwarantują ciągłość działania procesu. Wybór między napełnianiem na gorąco a napełnianiem na zimno to nie tylko kwestia preferencji, ale podstawowa decyzja inżynieryjna, która determinuje ogólną strukturę linii produkcyjnej, zapotrzebowanie zakładu na media oraz specyfikacje materiałowe pojemników. Zastosowanie niewłaściwej technologii napełniania prowadzi do zepsucia produktu, deformacji pojemników i ogromnych strat finansowych. Niniejszy przewodnik zawiera szczegółowe techniczne porównanie obu technik, analizując wymagania fizyczne materiałów opakowaniowych oraz realia operacyjne związane z funkcjonowaniem tych linii na hali produkcyjnej. Celem jest dostarczenie kierownikom produkcji i inżynierom zakładu informacji niezbędnych do opracowania wysoce wydajnych i niezawodnych systemów pakowania.
Podstawowe różnice między napełnianiem na gorąco a napełnianiem na zimno
Podstawowa różnica między napełnianie na gorąco a różnica między sterylizacją na zimno a na gorąco polega na mechanizmie stosowanym w celu osiągnięcia sterylizacji na skalę przemysłową.
Głównym środkiem sterylizującym w procesie napełniania na gorąco jest sam gorący płynny produkt. Produkt jest podgrzewany w wymienniku ciepła do wysokich temperatur, zazwyczaj w zakresie od 85°C do 95°C (185°F do 203°F). Następnie jest on natychmiast wtłaczany do pojemnika opakowaniowego. Wewnętrzne ścianki pojemnika są sterylizowane przez ciepło produktu. Po zamknięciu pojemnika jest on zazwyczaj odwracany do góry dnem lub poddawany działaniu wysokiej temperatury przez określony czas, aby zapewnić, że gorący płyn sterylizuje również wnętrze pokrywki.
Proces napełniania na zimno odbywa się w temperaturze otoczenia lub w temperaturze schłodzonej. Ponieważ produkt nie posiada energii cieplnej niezbędnej do wyeliminowania patogenów wegetatywnych i mikroorganizmów powodujących psucie się, proces ten musi opierać się na innych środkach w celu zagwarantowania bezpieczeństwa produktu. Może to obejmować stosowanie środków konserwujących lub dodatków w standardowej produkcji z napełnianiem na zimno. Aseptyczne pakowanie na zimno obejmuje błyskawiczną pasteryzację i schładzanie produktu, a następnie sterylizację pojemników i zamknięć za pomocą substancji chemicznych, np. nadtlenku wodoru lub kwasu nadoctowego. Sterylny produkt i sterylne opakowanie są następnie łączone w ściśle kontrolowanej, sterylnej komorze izolacyjnej.
| Parametr procesu | Napełnianie na gorąco | Rozlewanie na zimno (aseptyczne) |
| Temperatura napełniania | 85 °C – 95 °C (185 °F – 203 °F) | W temperaturze otoczenia lub schłodzone |
| Główny środek sterylizujący | Sam podgrzewany płynny produkt | Środki do sterylizacji chemicznej (np. nadtlenek wodoru) |
| Sterylizacja pojemników | Sterylizacja poprzez bezpośredni kontakt z gorącym płynem | Sterylizowane oddzielnie przed etapem napełniania |
| Wymagania środowiskowe | Standardowe warunki sanitarne w zakładzie produkcyjnym | Sterylna komora izolacyjna klasy farmaceutycznej |
| Wymogi dotyczące środków konserwujących | Konserwowane w naturalny sposób dzięki obróbce termicznej i pakowaniu próżniowemu | Wymaga stosowania chemicznych środków konserwujących (standardowo) lub ścisłej aseptyki |
Podstawowa różnica jest prosta: Napełnianie na gorąco opiera się na ciągłym przekazywaniu energii cieplnej, natomiast aseptyczne napełnianie na zimno opiera się na niezależnej sterylizacji chemicznej i ścisłej izolacji środowiskowej.
Proces napełniania na zimno: idealny dla produktów mlecznych i napojów gazowanych
Rozlewanie na zimno, a zwłaszcza aseptyczne rozlewanie na zimno, stosuje się w określonych segmentach rynku, gdzie wysokie temperatury powodują zniszczenie produktu lub opakowania. Jest to proces obowiązkowy w przypadku produktów, które łatwo ulegają zepsuciu pod wpływem stałego ciepła.
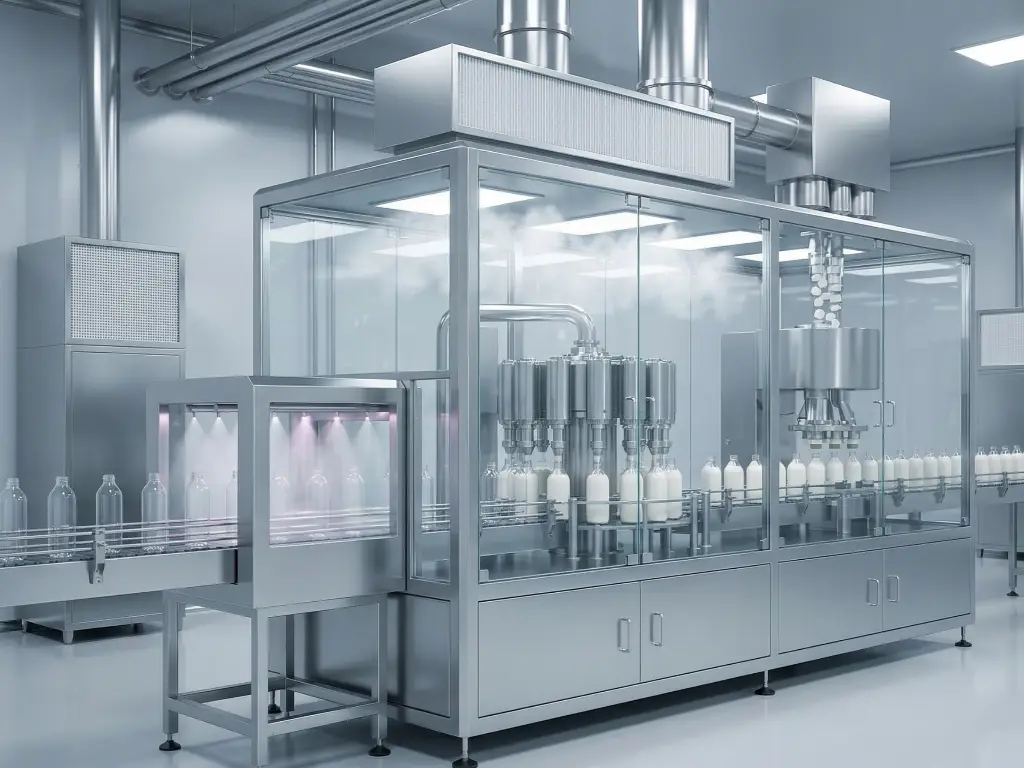
Złożone białka występują w produktach mlecznych, w tym w świeżym mleku i napojach jogurtowych, i ulegają denaturacji pod wpływem długotrwałego ogrzewania charakterystycznego dla typowego procesu napełniania na gorąco. Roślinne substytuty mleka borykają się z tym samym problemem degradacji termicznej. Ponadto napoje gazowane i inne produkty napojowe, takie jak napoje typu soda, napoje izotoniczne, woda gazowana i piwo, wymagają niskich temperatur, aby dwutlenek węgla pozostawał rozpuszczony w cieczy. Podgrzanie cieczy gazowanej powoduje gwałtowne rozszerzanie się gazu, co sprawia, że napełnianie staje się fizycznie niemożliwe i niszczy profil gazowania produktu.
Napełnianie na zimno pozwala na znaczne zmniejszenie masy pojemników z tworzyw sztucznych z punktu widzenia inżynierii opakowań. Ponieważ pojemnik nie musi wytrzymywać szoku termicznego spowodowanego przez gorący produkt o temperaturze 90°C, producenci mogą radykalnie zmniejszyć grubość ścianek butelek z politereftalanu etylenu (PET). Powoduje to znaczne zmniejszenie masy tworzywa sztucznego.
Koszt instalacji linii do aseptycznego rozlewu na zimno jest jednak bardzo wysoki pod względem nakładów kapitałowych. Warunki aseptyczne wymagają pomieszczeń czystych, skomplikowanych urządzeń do sterylizacji chemicznej, filtrów powietrza zapewniających sterylność oraz ścisłego monitorowania środowiska. Taka architektura rozlewu na zimno wymaga inwestycji ze strony producentów mleka, napojów gazowanych lub podmiotów stosujących ultracienkie butelki z PET. Zakłady, które nie spełniają tych konkretnych parametrów, są zazwyczaj niepotrzebnie i nieefektywnie obciążone ogromnymi nakładami finansowymi oraz skomplikowaną konserwacją infrastruktury do rozlewu na zimno.
Proces napełniania na gorąco: standard w produkcji sosów i soków
Napełnianie na gorąco stanowi standard branżowy w przypadku produktów o wysokim stopniu kwasowości, który zazwyczaj określa się na podstawie wartości pH poniżej 4,6. Grupa ta obejmuje znaczną część rynku żywności i napojów, w tym soki owocowe, dżemy owocowe, sosy pomidorowe, pasty chili, przeciery owocowe i gęste syropy.
Kwasowość tych kwaśnych produktów spożywczych w postaci płynnej sprawia, że środowisko nie sprzyja rozmnażaniu się szkodliwych mikroorganizmów i niebezpiecznych zarodników bakteryjnych, z których najpowszechniejszym jest Clostridium botulinum. W związku z tym poddanie produktu działaniu wysokiej temperatury w zakresie od 85°C do 95°C jest całkowicie wystarczające do zniszczenia wszelkich pozostałych patogenów wegetatywnych, drożdży i pleśni. Gorący produkt skutecznie sterylizuje pojemnik w przypadku bezpośredniego kontaktu.

Ta metoda napełniania na gorąco nie wymaga kosztownych warunków panujących w pomieszczeniach czystych ani chemicznych środków sterylizujących. W obszarze produkcyjnym nie są potrzebne filtry powietrza klasy farmaceutycznej ani skomplikowane komory izolacyjne. W związku z tym początkowe nakłady inwestycyjne związane z pełną linią do napełniania na gorąco są znacznie niższe niż nakłady inwestycyjne związane z linią do aseptycznego napełniania na zimno.
Rozlewanie na gorąco stanowi również naturalne przedłużenie okresu przydatności do spożycia produktów spożywczych przechowywanych w temperaturze otoczenia, bez konieczności dodawania przez producenta sztucznych chemicznych środków konserwujących. Obróbka wysoką temperaturą w połączeniu z uszczelnieniem próżniowym tworzy bardzo silną barierę chroniącą przed utlenianiem i zanieczyszczeniem mikrobiologicznym. Rozlewanie na gorąco zapewnia optymalną niezawodność działania i maksymalny zwrot z inwestycji w sprzęt producentom zajmującym się rozlewaniem gęstych sosów, gęstych past i kwaśnych płynów do sztywnych pojemników.
Wydajność pojemników: puszki metalowe, słoiki szklane i plastikowe
Wysoka temperatura charakterystyczna dla procesu napełniania na gorąco powoduje znaczne obciążenia materiałów opakowaniowych. Znajomość dokładnych właściwości fizycznych różnych pojemników poddanych wtryskiwaniu produktu o temperaturze 90°C stanowi kluczowy etap w projektowaniu linii produkcyjnych.
Puszki metalowe: stan powłoki i przestrzeń nad zawartością
Puszki metalowe są wykonane z blachy białej lub aluminium i stanowią bardzo dobre przewodniki ciepła. Ta właściwość sprawia, że doskonale nadają się do szybkiego schładzania wody bezpośrednio po napełnieniu na gorąco. Niemniej jednak proces napełniania w wysokich temperaturach stwarza pewne zagrożenia dla wewnętrznej struktury puszki.
Produkty o wysokiej kwasowości, takie jak koncentrat pomidorowy lub koncentraty owocowe, w połączeniu z temperaturami napełniania sięgającymi 95°C, mogą powodować korozję i degradację gorszej jakości wewnętrznych powłok bez BPA. Jeśli dysza maszyny napełniającej ociera się o ściankę puszki podczas procesu lub powłoka ulegnie uszkodzeniu w wyniku szoku termicznego, kwaśny produkt wejdzie w reakcję z metalowym podłożem. Powoduje to zanieczyszczenie metalami ciężkimi i psucie się produktów.
Ponadto niezbędna jest precyzyjna kontrola wolnej przestrzeni. Urządzenie powinno regulować ilość napełnianego produktu, uwzględniając jego fizyczne rozszerzanie się pod wpływem ciepła. Wolną przestrzeń należy uszczelnić za pomocą wtrysku pary lub technologii próżni mechanicznej w celu usunięcia pozostałego w niej tlenu, a następnie nałożyć pokrywkę. Pomaga to zapobiec utlenianiu się produktów oraz zapewnia szczelne i bezpieczne zamknięcie podczas kolejnego procesu schładzania i kurczenia się produktu.
Szklane słoiki: zapobieganie szokowi termicznemu
Szkło stanowi najwyższy standard w przypadku wysokiej jakości dżemów, sosów dla smakoszy i przetworów. Zapewnia bardzo skuteczną barierę przeciw tlenowi, jest chemicznie obojętne i gwarantuje maksymalną widoczność produktu. Butelki i słoiki szklane są jednak bardzo podatne na szok termiczny.
Gdy ciecz o temperaturze 90°C zostanie gwałtownie wtłoczona do szklanego słoika znajdującego się w temperaturze otoczenia w zakładzie wynoszącej 20°C, nagła różnica temperatur powoduje gwałtowne, miejscowe rozszerzenie termiczne w strukturze szkła. To gwałtowne rozszerzenie powoduje powstanie ogromnego ciśnienia wewnętrznego, co z kolei prowadzi do mikropęknięć i katastrofalnych pęknięć szkła bezpośrednio na przenośniku napełniającym.
Aby wyeliminować to ryzyko operacyjne, profesjonalna architektura linii do napełniania na gorąco powinna obejmować tunel podgrzewający. Puste słoiki szklane przechodzą przez tunel, w którym panują kontrolowane warunki parowe lub z gorącą wodą, co pozwala na powolne podwyższenie temperatury ich powierzchni do około 60°C przed przejściem przez dysze napełniające. Jest to precyzyjnie zaplanowany proces, który zmniejsza różnicę temperatur i eliminuje fizyczne zagrożenie związane z szokiem termicznym, a także zapewnia ciągłą i bezpieczną produkcję z dużą prędkością.
Pojemniki z tworzywa sztucznego: jak uniknąć powstawania paneli z żebrami
Wykorzystanie pojemników z tworzyw sztucznych, a konkretnie słoików PET o szerokiej szyjce, do operacji napełniania na gorąco wiąże się ze złożonymi wyzwaniami konstrukcyjnymi. Standardowe łańcuchy polimerowe PET lub polipropylenu zaczynają się odkształcać i topić w temperaturach powyżej 60°C.
Producenci powinni oznaczać pojemniki z PET poddane obróbce termicznej. Pojemniki te są wytwarzane w specjalnym procesie, który powoduje ułożenie kryształów polimeru w jednej płaszczyźnie, dzięki czemu są one odporne na temperatury sięgające 95°C bez utraty integralności strukturalnej. Niemniej jednak główny problem techniczny pojawia się po zakończeniu procesu napełniania, podczas procesu chłodzenia.
Objętość gorącego płynnego produktu zmniejsza się w miarę jego schładzania do temperatury pokojowej. To skurczenie termiczne powoduje powstanie silnej próżni wewnątrz zamkniętego słoika. Siła próżniowa spowoduje wciągnięcie ścianek zwykłego, gładkiego słoika z tworzywa sztucznego do wewnątrz, tworząc poważną wadę konstrukcyjną zwaną „panelingiem”. Aby uniknąć „paneling”, pojemniki z tworzywa termoutwardzalnego powinny posiadać żebra wzmacniające, poziome pasy lub specjalne panele próżniowe wbudowane bezpośrednio w ścianki boczne. Te elementy konstrukcyjne pochłaniają siłę próżni, co pozwala zachować nienaruszoną strukturę i estetyczny wygląd słoika na półce sklepowej.
Ukryte koszty operacyjne i realia inżynieryjne
Oceniając urządzenia pakujące, nie należy brać pod uwagę wyłącznie początkowych kosztów zakupu. Rzeczywisty koszt linii produkcyjnej zależy od kosztów eksploatacji oraz codziennych kosztów technicznych związanych z obsługą maszyny na hali produkcyjnej.
CIP (czyszczenie na miejscu) i koszty konserwacji
Procedury sanitarne mają decydujący wpływ na dostępność linii produkcyjnych i ogólną wydajność. Linie aseptyczne do napełniania na zimno wymagają bardzo skomplikowanych, wieloetapowych procesów czyszczenia na miejscu (CIP) i sterylizacji na miejscu (SIP). Zmiana produktu na linii aseptycznej wymaga przepłukania całego systemu kosztownymi chemicznymi środkami sterylizującymi, a następnie wielokrotnego płukania sterylną wodą. Jest to obowiązkowa procedura, która z łatwością może zająć od czterech do sześciu godzin, co prowadzi do ogromnych przestojów w produkcji.
Z drugiej strony linie do rozlewu na gorąco zapewniają bardzo płynny przebieg procedur czyszczenia. Ponieważ cały układ przepływu płynów jest zaprojektowany do pracy w ekstremalnych temperaturach, urządzenia są zazwyczaj myte i sterylizowane za pomocą cyrkulacji gorącej wody i pary pod wysokim ciśnieniem. Jest to proces czyszczenia termicznego, który nie wymaga użycia dużej ilości detergentów chemicznych i może zostać zakończony w czasie krótszym niż dwie godziny. Znaczne oszczędności w zakresie regularnych zakupów środków chemicznych oraz ogromna poprawa czasu sprawności maszyn zapewniają wymierną korzyść w zakresie kosztów operacyjnych w całym cyklu życia sprzętu oraz usprawniają logistykę poprodukcyjną.
Tunele chłodzące i tworzenie opakowań próżniowych
Proces napełniania na gorąco nie kończy się na stacji zakręcania. Produkt należy szybko schłodzić. Gdy pojemnik z konfiturą owocową lub sosem pomidorowym o temperaturze 90°C zostanie zapakowany do kartonowego opakowania i pozostawiony do ostygnięcia w temperaturze otoczenia, przedłużona obróbka cieplna pełni rolę długotrwałego gotowania. Powoduje to utratę wartości odżywczych, pogorszenie koloru oraz zmianę smaku produktu.
W profesjonalnych liniach pakujących stosuje się wieloetapowe tunele chłodzące z obniżaniem temperatury. Te duże systemy przenośnikowe spryskują zamknięte pojemniki wodą o coraz niższej temperaturze, bezpiecznie obniżając temperaturę wewnętrzną produktu z 90°C do poniżej 40°C w ciągu kilku minut.
Ten proces gwałtownego schładzania powoduje również powstanie uszczelnienia próżniowego. Metalowe zamknięcie jest pociągane w dół przez gwałtowne kurczenie się gazu w przestrzeni nad produktem. Jest to zjawisko fizyczne, które tworzy wklęsłe uszczelnienie i powoduje słyszalny trzask, który ma związek z bezpieczeństwem żywności i nienaruszalnością opakowania.
Konstrukcja zaworu napełniającego przeznaczonego do cząstek stałych
Gęste sosy, salsy z kawałkami owoców lub dżemy owocowe zawierające stałe cząstki wymagają zastosowania specjalnych rozwiązań technicznych na stacji rozlewniczej. Zwykłe zawory grawitacyjne lub przepływomierze masowe, stosowane w procesach rozlewu zimnego przezroczystych cieczy, rozgniatają miękkie cząstki owoców lub powodują poważne zatory w rurociągach.
Maszyny do napełniania na gorąco przeznaczone do materiałów o wysokiej lepkości wykorzystują napełniarki tłokowe z zaworem obrotowym lub specjalistyczne pompy krzywkowe. Te wytrzymałe urządzenia zapewniają precyzyjny pomiar objętościowy gęstego produktu i wtłaczają go do pojemnika bez zgniatania ani rozdrabniania stałych kawałków. Wewnętrzne zawory i dysze mają duże, otwarte kanały. Ma to na celu zagwarantowanie, że produkty zawierające duże cząstki stałe, takie jak wysokiej jakości dżem truskawkowy lub zupa warzywna z kostkami warzyw, zachowują swoją integralność fizyczną na całym odcinku od zbiornika magazynowego do pojemnika docelowego.
Wybór odpowiedniego sprzętu do pakowania dla Twojej linii produkcyjnej
Aby wybrać odpowiednią architekturę linii produkcyjnej, należy dostosować możliwości maszyn do właściwości fizycznych produktu oraz ograniczeń zakładu produkcyjnego. Podstawowa logika podejmowania decyzji jest prosta: gdy produkt należy do kategorii żywności o wysokiej kwasowości, gęstych past lub suchych proszków, a docelowe opakowanie stanowi puszka metalowa, słoik szklany lub tworzywo sztuczne odporne na wysoką temperaturę, konieczne jest zastosowanie napełniania na gorąco lub specjalnego zgrzewania próżniowego.
Aby przeprowadzić systematyczną ocenę maszyn pakujących, zespoły inżynierów produkcji muszą przed podjęciem ostatecznej decyzji o zakupie przeanalizować szereg kluczowych czynników:
| Kryteria oceny | Najważniejsze kwestie, które należy wziąć pod uwagę | Wpływ inżynierii |
| Właściwości produktu | wartość pH, lepkość cieczy, wrażliwość termiczna oraz obecność cząstek stałych. | Określa podstawową technologię napełniania (na gorąco czy na zimno) oraz konkretną konstrukcję zaworów (np. zawory tłokowe do gęstych sosów). |
| Materiał, z którego wykonano pojemnik | Szklane słoiki, metalowe puszki (blacha białej blachy/aluminium) lub tworzywa PET utwardzane termicznie. | Określa wymagane rozwiązania konstrukcyjne, takie jak tunele do podgrzewania szkła lub systemy kontroli próżni dla puszek metalowych. |
| Budowa urządzeń | Stal nierdzewna 304/316 o grubości od 1,5 mm do 2 mm, powszechnie stosowane elementy elektroniczne i pneumatyczne. | Zapewnia wyjątkową odporność na korozję w kontakcie z gorącymi cieczami o odczynie kwaśnym oraz gwarantuje szybki dostęp do części zamiennych na lokalnym rynku. |
| Elastyczność systemu | Modułowa konstrukcja maszyn, szybka wymiana narzędzi oraz kompatybilność z różnymi rodzajami pojemników. | Zwiększa ogólną efektywność sprzętu (OEE), umożliwiając linii produkcyjnej przetwarzanie różnych jednostek magazynowych (SKU) przy minimalnych przestojach. |
| Przed wysyłką Weryfikacja | Udokumentowane testy odbiorcze w zakładzie (FAT), analiza struktury połączeń oraz pomiary stopnia próżni. | Zapobiega kosztownym opóźnieniom w instalacji i gwarantuje ścisłą zgodność z wymogami bezpieczeństwa żywności od samego początku eksploatacji w zakładzie. |
Oprócz procesu napełniania rdzeni kierownictwo zakładu powinno dokładnie rozważyć kwestię elastyczności urządzeń. Linie produkcyjne przeznaczone wyłącznie do jednego rodzaju produktu nie są powszechne. Urządzenia powinny mieć budowę modułową, umożliwiającą łatwe dostosowanie do różnych pojemności i materiałów opakowań. Bardzo wydajny system nie będzie wymagał przeprowadzania zakrojonych na szeroką skalę zmian w wyposażeniu ani długotrwałego przestoju w pracy w celu przejścia na zgrzewanie metalowych puszek z blachy białej, zakręcanie szklanych słoików lub sztywnych pojemników z tworzyw sztucznych.
Wybór komponentów ma bezpośredni wpływ na długoterminowe koszty eksploatacji oraz ogólną trwałość maszyny. Produkty przetwarzane w wysokiej temperaturze 90°C są bardzo korozyjne. W związku z tym kierownicy produkcji powinni zadbać o to, by we wszystkich częściach produktów mających kontakt z przetwarzanym materiałem oraz w głównych ramach maszyn stosowana była wysokiej jakości stal nierdzewna. Ponadto podstawowe systemy elektroniczne i pneumatyczne muszą opierać się na standardowych i uznanych na całym świecie markach. Zastosowanie uniwersalnych komponentów zagwarantuje również, że personel konserwacyjny będzie mógł pozyskać części zamienne na miejscu, co wyeliminuje konieczność długotrwałego przebywania w zakładzie w przypadku poważnej awarii mechanicznej.
Na koniec inżynierowie ds. zaopatrzenia powinni nalegać na rygorystyczną kontrolę przed wysyłką. Aby zapewnić niezawodność zakupionego sprzętu, przed dostawą należy przeprowadzić dokładne testy pod obciążeniem. W szczególności w przypadku linii do konserwowania i rozlewania do słoików dostawca sprzętu powinien dostarczyć udokumentowaną kontrolę jakości uszczelnień, obejmującą analizę struktury szwu, badanie stopnia próżni oraz analizę pozostałości tlenu. Potwierdzenie tych konkretnych parametrów przed wysyłką zapewni, że sprzęt będzie spełniał rygorystyczne normy bezpieczeństwa żywności oraz wymagania dotyczące wydajności produkcyjnej zaraz po zainstalowaniu w docelowym zakładzie.
Kolejne kroki w ramach projektu konserwowania i pakowania do słoików
Przetwarzanie cieczy o wysokiej lepkości, gęstych dżemów owocowych lub sosów pomidorowych o wysokiej kwasowości w temperaturze 90°C wymaga precyzyjnie zaprojektowanych systemów, które zapobiegną zatykaniu się zaworów, nieregularnemu dozowaniu objętościowemu oraz odkształceniom pojemników. Chociaż w przypadku zimnych, rzadkich cieczy wystarczają standardowe urządzenia, złożone sosy podgrzewane wymagają specjalistycznej konstrukcji, aby zapewnić ciągłą wydajność linii produkcyjnej.
Standardowe urządzenia do napełniania często mają trudności z wytrzymaniem dużych obciążeń termicznych i kontrolowaniem cząstek stałych, co jest wymagane podczas napełniania na gorąco. Inżynierowie firmy Levapack opracowali specjalistyczne rozwiązania do pakowania płynów i sosów metodą napełniania na gorąco, zaprojektowane właśnie w celu wyeliminowania tych konkretnych przeszkód operacyjnych.
Dzięki zastosowaniu niezawodnej technologii napełniania tłokowego oraz wytrzymałej konstrukcji ze stali nierdzewnej klasy spożywczej 304/316 o grubości od 1,5 mm do 2 mm nasze urządzenia z łatwością radzą sobie z ekstremalnymi temperaturami i gruboziarnistymi cząstkami, nie powodując przy tym rozdrabniania produktu ani zatykania kanałów przepływu. Od niestandardowych konfiguracji dysz zaprojektowanych tak, aby zapobiegać rozpryskiwaniu podczas wtrysku w wysokiej temperaturze, po precyzyjne sterowanie serwomechanizmem zapewniające dokładność napełniania poniżej 1% – maszyny te zostały skonstruowane tak, aby zapewnić bezkompromisową integralność produktu.
Te zautomatyzowane systemy płynnie dostosowują się do puszek metalowych, słoików szklanych oraz odpornych na wysoką temperaturę pojemników z PET. W połączeniu z zaawansowanym uszczelnianiem próżniowym, technologią podwójnego zgrzewania oraz zintegrowanymi wieloetapowymi tunelami chłodzącymi, kompletna architektura linii gwarantuje wydłużony okres przydatności do spożycia oraz ścisłą zgodność z wymogami bezpieczeństwa żywności.
Dla kierowników produkcji i inżynierów zakładowych planujących nową sos napełniony na gorąco lub linia do produkcji napojów o wysokiej kwasowości, a konsultacje z doświadczonym zespołem inżynierów stanowią najskuteczniejszy sposób na optymalizację układu obiektu i wyeliminowanie zagrożeń technicznych. Skontaktuj się z konsultantami technicznymi firmy Levapack już dziś , aby omówić konkretne wyzwania związane z lepkością i otrzymać w pełni dostosowaną do potrzeb propozycję doboru rozmiarów urządzeń do napełniania na gorąco oraz układu operacyjnego.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL