
最初のロットは作業台の上では問題なさそうに見えた。ピーナッツバターが入ったプラスチック製の瓶が40個、蓋は手作業でしっかりとねじ込まれ、ラベルもまっすぐに貼られていた。しかし、2日後、発送用の箱の中はまったく別の状況だった。1つの蓋が緩んでおり、油が瓶の壁を伝って流れ落ち、注文品全体が箱の中のような臭いを放っていた。レシピに問題があったわけではない。実は、瓶は最初から密閉されていなかったのだ。.
「蓋が閉まっている」状態と「瓶が密閉されている」状態との間のギャップを、このガイドが埋めます。本ガイドでは、プラスチック製の瓶を構造的に密閉する仕組み、各密閉方法の実際の形成過程と失敗要因、手作業による密閉では不十分となるケース、重要な機器の仕様、そして決定事項全体の検証方法とコスト算定方法まで、あらゆる側面を網羅しています。.
プラスチックの瓶の蓋を閉めておく仕組みとは
まず最初に、一点だけ明確にしておきましょう。もし問題が瓶のひび割れや壁の穴である場合は、接着剤やエポキシ樹脂を使った補修が必要であり、このガイドはあまり役に立ちません。以下では、密閉について説明します。つまり、瓶の口と蓋の接合部を、空気や湿気、輸送時の衝撃から守り、しっかりと密閉させる方法についてです。.
棚に並んでいるプラスチック製の瓶は、すべて5つの構造のいずれかによって蓋が閉まるようになっています。.
連続ねじ式キャップとは、一般的なスクリューキャップのことです。キャップのねじ山は、瓶の首部に成形されたねじ山と噛み合い、キャップ内部のガスケットまたはライナーが瓶の口縁部に密着します。ピーナッツバターの瓶、サプリメントの瓶、およびほとんどの食品用プラスチック瓶では、このタイプのキャップが採用されています。.
スナップ式キャップにはネジ山がありません。蓋に成形されたリブが、瓶の首部分のフランジの下に滑り込み、圧入によって固定されます。子供用安全ロック付きの大麻用瓶や、多くの化粧品用瓶はこの仕組みを採用しています。.
裏地付きのキャップには、さらに3つ目の要素が加わります。蓋の内側には、多くの場合ホイルラミネート製のライナーが配置されており、これは誘導加熱によるキャッピング後にガラスのように滑らかな瓶の縁に接着されるか、あるいは感圧パッドとして押し込まれて固定されます。これにより、小売用パッケージに「開封検知機能」の外観と「気密性」の表示が実現されるのです。.
シュリンクバンドは、瓶を密閉するものではありません。これはキャップと瓶の首部分に被せるプラスチック製のスリーブで、熱を加えるときゅっと縮む仕組みになっており、その役割は証拠として機能することです。つまり、瓶を開けるには、まずこのバンドを引き裂かなければならないのです。.
フィルムの端を瓶の口に直接熱溶着する「直接熱シール」という方法は存在しますが、プラスチック製の瓶規模では稀であり、瓶の製造ラインというよりはフィルム包装ラインに属するものです。.
その瓶にはどの蓋が付いていますか?
- 蓋の内側のネジ山:連続ネジ式キャップ
- 蓋が突起部分にカチッとはまる:スナップ式開閉
- 蓋の内側にフォイルディスクが見える:裏地付き蓋
- キャップと首周りのプラスチック製スリーブ:シュリンクバンド
- 蓋は一切なく、フィルムが溶着されている:直接ヒートシール
容器の材質にも注意してください。PET、PP、HDPEのいずれかによって、どのライナーやシールが良好に密着するかが異なります。.
このマップの端には、家庭での手っ取り早い方法が並んでいます。湯煎による瓶詰め方法は、金属製の蓋と、真空状態になった際に聞こえる「ポン」という音に依存していますが、プラスチック製の瓶やキャップでは、これらを確実に得ることはできません。ヘアドライヤーの熱風や溶かしたワックスは、写真では密封されているように見えるかもしれませんが、いずれも瓶の口部分の温度を制御できず、検証可能な遮断層を形成することもなく、販売を目的とする瓶には決して用いてはなりません。これらは保存の「裏技」であって、密封方法ではありません。.
それぞれのシールが実際にどのように形成されるのか
閉包の性質を知っていることと、それがなぜ成り立つのか、あるいはなぜリークするのかを理解していることは別物です。実際に作用しているのは、3つのメカニズムです。.
ネジ式蓋では、機械的な圧縮が標準的な密封方式です。蓋内部のガスケットやライナーが瓶口の縁に押し付けられて変形し、締め付けによる残留トルクによって接触圧力が維持されます。この密封性能は、瓶口がどれだけ平らで清潔か、そして実際にキャップにどれだけのトルクがかかったかという2つの要素に左右されます。トルクが強すぎるとプラスチック製のキャップにひびが入ったり、ねじ山が破損したりします。逆にトルクが弱すぎると、ガスケットがほとんど密着しません。.
誘導接着は、ライナー付きの蓋に適用されます。ライナー内部のホイル層が電磁場によって加熱されると、ライナー上のポリマーコーティングが溶け出し、キャップがすでにねじ込まれた状態で、そのポリマーが瓶の縁に融合します。その結果、一体型の気密バリアが形成され、改ざん防止機能も備わります。この方法は非接触で迅速であり、小売店で販売されているサプリメントやソースの瓶のほぼすべてに、あのホイルのような外観を与えているのです。.
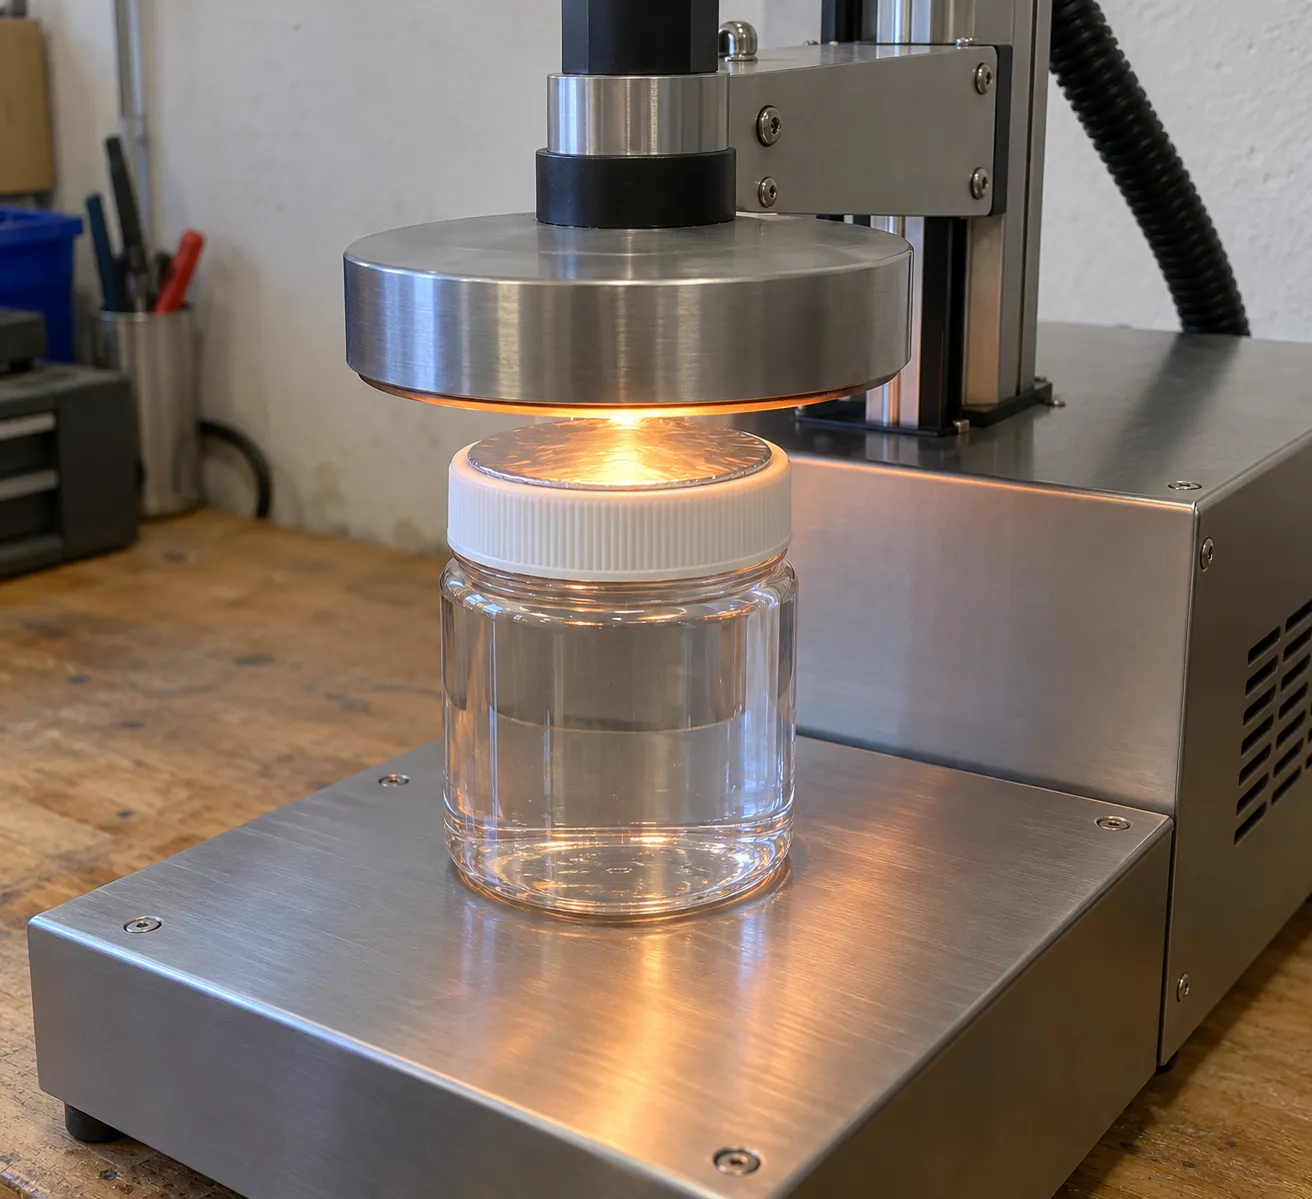
シュリンク締めは機械的な処理ですが、パッケージレベルで行われます。熱によって、キャップとネック周囲のバンドが均一に収縮します。これ自体にはバリア機能はありませんが、封印の証拠となり、ある程度の改ざん防止効果があります。.
ここで多くの人が誤解してしまう点があります。ライナーのないスクリューキャップは、密封用ではなく、単にほこり防止用のカバーに過ぎません。また、誘導密封処理が施されていないライナー付きキャップも、ライナーが密着するまでは何の役割も果たさないため、やはりほこり防止用のカバーに過ぎません。だからこそ、「すごくきつく締めた」とか「ホイルライナーが付いていた」といった主張は、いずれも密封性を証明する根拠としては成り立たないのです。.
プラスチックもまた、この問題を隠してしまいます。金属製のメイソンジャーの蓋なら、真空によって蓋が押し下げられる際に「パチン」という音がして、密閉されたことがわかります。一方、プラスチック製のキャップには何の合図もありません。そのため、配送中に液漏れしていた瓶も、棚に並んでいる状態では、密閉されている瓶と見分けがつかないことがあります。実際の不具合のほとんどは、以下の3つの原因に起因します。瓶の材質に適さないライナーの使用やライナーの欠落、ライナーが接着すべき瓶の縁に付着した製品の膜、そして設定値ではなく手触りだけで締め付けトルクを調整してしまったことです。ライナーの化学組成によっては、PETとPPへの密着度が異なるため、瓶の材質を変更する際は、ライナーの問題を再検討する必要があります。.
検証に実験室は必要ありません。サンプルを1分間逆さまにしてみてください。縁全体にライナーが密着しているか確認してください。販売する製品がデリケートな場合は、ロットごとに数個の瓶を選んで、簡単な真空度や気圧のチェックを行ってください。どれも特別なことではありませんが、指先では気づけない不具合をすべて見つけることができます。.
また、封止部の許容限界値は缶や蓋の種類によっても異なるため、規制対象となる食品缶詰の検査基準は、一律の検査基準としてではなく、容器の種類ごとに定められている。FDAの低酸性缶詰食品に関する検査ガイドラインでは、まさにこの理由から、封止部を独立した検査項目として扱っている(米国食品医薬品局, 2014).
偽の印章は、本物の印章のように見えます。. 「締め付けられている」ことは「密閉されている」こととは異なります。ライナーがない場合はバリア機能がありません。ライナーがあっても密着していない場合はバリア機能がありません。瓶の縁に製品の膜が付着している場合は、密着していません。確認は、瓶を逆さまにする、縁を点検する、または真空試験を行う方法で行い、キャップの感触だけで判断してはいけません。.
手作業による封印だけでは不十分になったとき
手作業によるシールと機械によるシールは、同じ作業の2つの品質レベルというわけではありません。これらは2つの異なる運用形態であり、率直に言えば、御社の受注量によって、どちらが静かに取り残されてしまったのか、という点が問われているのです。.
ハンドシーリングの真の限界
熟練した手作業によるキャップ締め作業員でも、しばらくは安定した作業ができるものの、やがて安定しなくなる。感覚に頼ったトルクはシフトの途中でばらつきが生じ、手で押し込むライナーは中央は密閉できても端は密閉しきれず、生産量はせいぜい1分あたり数瓶程度が限界となる。充填、拭き取り、梱包の工程で時間を差し引くと、1シフトあたり数百瓶程度にしかならない。この規模であれば、ライナー付きキャップと簡易な手持ち式誘導加熱装置を用いた手作業による密封は、妥協案ではなく、正当な作業体制と言える。.
その根底にあるのはコンプライアンスです。マーケットプレイスから薬局チェーンに至るまで、ほとんどの小売チャネルでは、不正開封防止機能を参入要件としており、裏地付きで接着されたキャップは、これを満たすための最も安価かつ正当な手段です。保存安定性は別の問題であり、密封だけでは決して解決できません。酸度、加熱処理、冷蔵は製品の製造工程に属するものであり、米国では、酸性食品および低酸性食品については製造工程の規制当局の管轄となります。キャップの役割は、瓶を密閉しておくことです。安全でない製品を安全にすることはできません。.
引っ越しの時期が来たことを示す5つのサイン
5つのシグナルを順に挙げると
- 1手直しや漏れの苦情が月に1回以上寄せられる
- 21日の取扱量は、およそ1,000甕の大台を突破した
- 3あるチャンネルが、改ざん防止措置について書面での提示を求めている
- 4次の製品は、液体、粉末、または酸素に敏感なものです。
- 5手作業によるキャッピングにかかる時間は、適正な価格設定であれば、機械の減価償却費を上回る
これらは通常、発生する順序で注意を払う必要があります。手直しや漏れに関する苦情は、月に1回以上発生します。1日の処理量がおよそ1,000瓶に達すると、人手1人分のコストが機械の支払額を上回るようになります。販売チャネルから、改ざん防止措置の書面による証明を求められることもあります。次の製品が液体や粉末、あるいは酸素に敏感なものであれば、不良ロット1つにかかるコストが設備費を上回るようになります。あるいは、単純に計算が逆転することもあります。1日あたりの手作業によるキャッピングに要する時間を正直に算定すると、そのコストがエントリーレベルの機械の減価償却費を上回るのです。.
最初のステップアップはどのようなものか
本格的な生産ラインに至るまでには3つの段階があり、小規模生産者のほとんどは、そのうちのちょうど1つを必要としています。.
手動シール vs 半自動シール vs 自動シール
| セットアップ | 現実的な出力 | 一貫性 | 改ざん防止機能付き | 次のような場合に適しています |
|---|---|---|---|---|
| ハンド(裏地付きキャップ、手動誘導ツール) | 1分あたり数個の瓶 | オペレーターに依存する | はい、注意して行えば | 1日あたり数百個程度の瓶を扱うスタートアップおよびサイドチャネルの処理量 |
| 半自動機 | 1分あたり約10~20個(モデルによって異なります) | 機械設定トルクまたは継ぎ目 | はい、仕様通りです | 受注の増加、頻繁な瓶の交換、オペレーター1名 |
| 自動機械 | 1分あたり数十個の瓶(機種により異なる) | 一度設定すれば、監視されます | はい、仕様通りです | キャッピングテーブルから外したい、安定した1日あたりの処理量と人員配置 |
半自動機では、作業者が各瓶をセットし続ける必要がありますが、トルクのかけ方やキャップの締め付けは機械が行うため、手作業では解消できないズレをなくすことができます。自動機は、キャップの供給と瓶の搬送機能も備えており、キャップ締め作業がボトルネックとなった場合にその導入価値が発揮されます。適切な段階は、野心ではなく5つの指標によって決定されるものであり、1段階早く進む方が、2段階遅れて進むよりもコストが抑えられます。.
瓶とキャップに合わせて器具を選ぶ
“「シール機」は単一の製品ではありません。予算を無駄にする最も手っ取り早い方法は、実際に使用する瓶やキャップの種類を明確にしないまま機械を購入することです。以下の4つの手順を順番に実行してください。.
ステップ 1:クロージャにプロセスを選ばせる
第1節で特定したクロージャファミリーは、マシンのファミリーに直接対応しています。この1つのテーブルが、その後のすべてを決定づけるものです。.
機械ファミリーごとの閉鎖タイプ
| 瓶の蓋 | シール工程 | マシンファミリー | 最も重要なパラメータ |
|---|---|---|---|
| スクリューキャップ、裏地なし | トルク制御 | スクリューキャッパー(スピンドル式またはサーボ式ヘッド) | キャップの直径範囲とトルク設定 |
| ホイルライナー付きスクリューキャップ | トルクを加えてから、誘導接着を行う | スクリューキャッパー兼誘導シール機 | 瓶の口径範囲とライナーの適合性 |
| スナップキャップ | 押圧力 | スナップキャッパー(プレスヘッド式またはベルト式) | ジャーの高さ範囲と圧力の調整 |
| 複合材またはプラスチック製の缶の金属製キャップ | 二重縫い | シーマー缶 | 缶の直径と高さに合わせたチャックおよびローラーセット |
サイズについては、同じ表を参照してください。一般的な誘導式シーラーは、機種によって瓶口の直径がおよそ50~121 mmの範囲に対応しており、一般的なサーボ式スクリューキャッパーは、キャップの直径が約35~100 mm、瓶の高さがおよそ38~300 mmの範囲に対応しています。ただし、これらの範囲は機種ごとに異なるため、実際に使用する瓶に合わせて確認する必要があります。市場に出回っているある自動シーマーは、メーカーの仕様では毎分20~55缶の調整可能と記載されていますが、実際の速度は缶の材質、サイズ、内容物によって異なることを明記しています。このような正直な記載こそが、あらゆる見積もりにおいて求められるべき基準です。.
手順 2 および 3:速度および補助請求項を正しく読み取る
定格速度は実験室での数値に過ぎません。実際の生産量は、定格速度から切り替え時間、最も処理速度の遅い工程、および不良率を差し引いた値となります。すべてのサプライヤーに対し、デモ用の瓶ではなく、貴社の瓶、キャップ、製品を使用して、そのサプライヤーの現場で実際に稼働させた場合の生産量を提示するよう依頼してください。.
次に、雰囲気制御が必要かどうかを正直に判断してください。真空処理や窒素フラッシングは、酸素に敏感な製品の保存期間を延ばす効果があり、適切に仕様が定められた機械であればその効果は測定可能です。窒素フラッシングによるシールラインでは、ナッツ類や粉末製品において、残留酸素濃度を1桁台前半の低水準に抑えることができます。コーヒー、ナッツ類、および一部の医薬品ではこれが重要ですが、ハチミツやピーナッツバターではほとんど必要ありません。製品に不要なオプションに費用をかけることは、典型的な過剰投資です。.
4つの手順(順不同)
ステップ4:機械本体だけでなく、切り替えにかかる費用も見積もる
あらゆる密封方式は、1種類の瓶に合わせて成形された部品によって構成されています。具体的には、シームチャック、ターンテーブル、直径と高さが調整された蓋供給装置、キャップのサイズに合わせたキャッピングヘッド、そして瓶の縁に合わせたライナーなどです。瓶のサイズを変更する際は、密封用部品のセットを交換することになりますが、この2つ目のセットこそが、見積もりの価格に静かに差が生じる要因となります。表示価格が類似している2台の機械であっても、2種類の瓶サイズに対応させるようになると、その価格差は数千単位にも及ぶことがあります。.
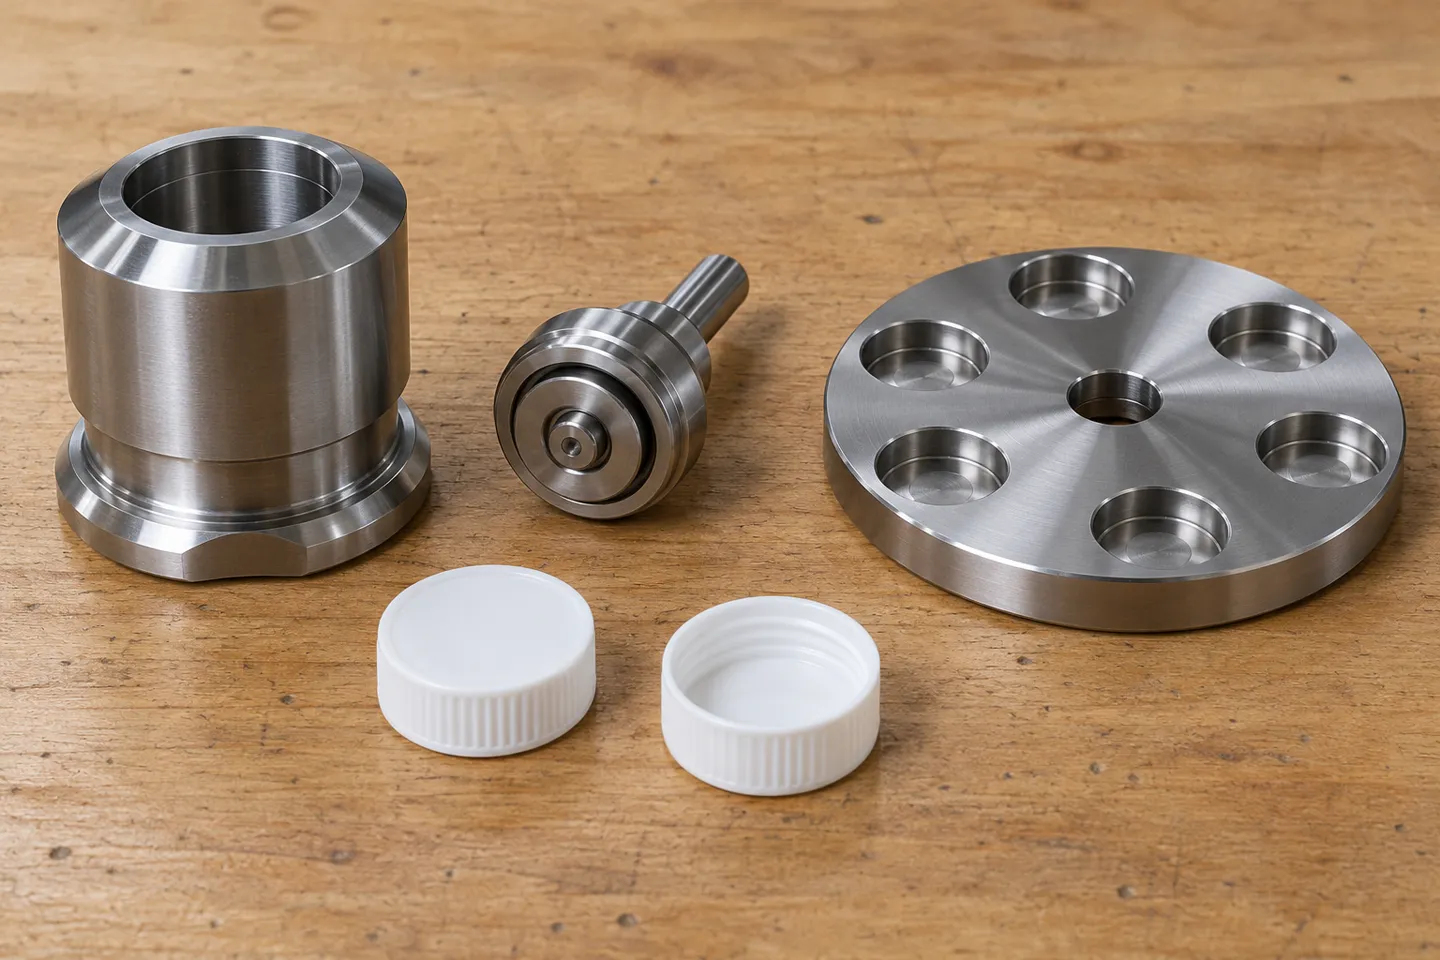
つまり、具体的な見積もりを得るためには、以下の4つの情報を提示する必要があります。それは、素材と口径が明記された瓶の図面またはサンプル、キャップの仕様、1シフトあたりの目標生産本数、そして1年以内に導入が予想される第2の規格です。これらに正確に回答できるサプライヤーこそが、シール部品を自社で製造している業者です。この作業を自社で行っているメーカーは、試作の結果にも意味があるものであり、それがそもそもどの業者から購入するかを決める際の重要な判断材料となります。.
ステップ4は、実際の問い合わせです。ジャーの図面、キャップの仕様、1シフトあたりの目標生産量、および想定される第2のフォーマットを送付してください。そうすれば、返ってくる見積もりには、すでに段取り替え用の部品が含まれています。.
シーリングの見積もり依頼これらの機械を作っているのは誰か
この市場では、機械の背後に3種類の販売業者が存在しており、それらは互いに置き換え可能というわけではない。.
商社は、カタログに掲載されている製品なら何でも再販します。スペアパーツの調達には適していますが、シール部品を自社で管理していることはめったにないため、容器の変更には第三者との交渉が必要になります。一般的な包装機器メーカーは、さまざまな容器タイプに対応した充填、ラベリング、キャッピングを網羅しており、ライン全体を購入する際には役立ちますが、シール部分の仕様についてはメーカーによって大きく異なります。一方、缶や瓶のシールに特化したメーカーは、シール部を主力製品としており、通常、チャック、ローラー、交換用部品を自社で加工しています。.
信頼できる本物の製造メーカーであるかどうかは、たった一度の会話で確認できます。具体的には、お客様の瓶を使って試作シールを行いその動画を送ってくれること、特定の機械シリーズ向けに提示できる認証書を保有していること、シール部品を自社製造していること、そしてサポートの約束が「形容詞」ではなく「具体的な時間」で示されていることです。小規模な生産者にとって、実用的な適合性は機種ラインナップにも表れています。半自動から始まり、プラットフォームを変更することなく自動へと拡張できるラインナップであれば、学習曲線を再投資する必要がなくなり、標準構成の在庫を確保しておけば、注文が予定より早く入った際にも対応できます。.
これらを確かめるために工場を訪問する必要は一切ありません。試作動画を見るだけで、単なる箱詰め業者と真のビルダーを見分けることができます。これは、どんな証明書よりもはるかに迅速です。.
信頼できるシールの検証
シーラーをテストする上で最もコストがかかる方法は、製品を受け取ってから、自社の瓶が適合しないことに気づくことです。正しい手順は、残金の支払い前に、自社の瓶、キャップ、および製品サンプルを送付し、試験結果(設定値、達成された生産量、不良品数、および動画)を受け取ることです。この試験結果は単なるサービスではありません。これは、受入契約が作成される際の基準となるものです。.
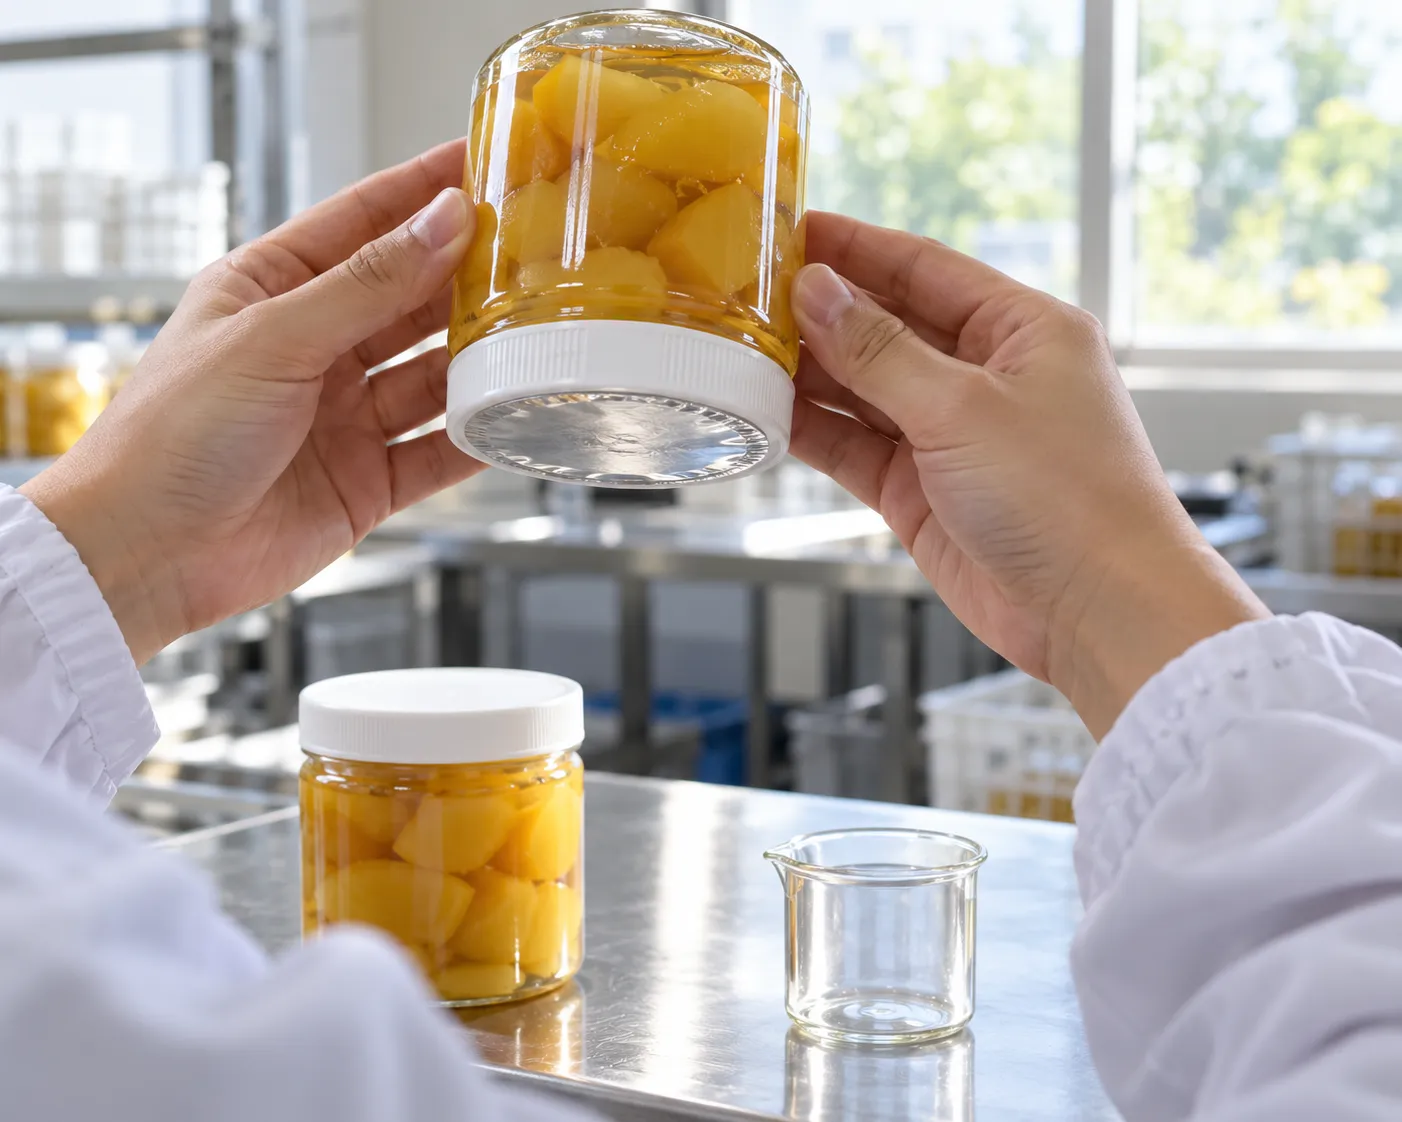
各クロージャファミリーにはそれぞれ特有の失敗パターンがあり、それぞれの失敗に対して、現場で実行できる対応するチェックが用意されています。.
故障モードと、それを検知するためのチェック
| プロセス | 典型的な不具合 | フロアチェック | アプローチを変えるべきタイミング |
|---|---|---|---|
| スクリューキャップ | トルクのずれ、キャップのひび割れ、ネジ山のずれ | 各バッチの開始時および休憩後に、各バッチから1つずつサンプルを採取してトルクチェックを行い、キャップにストレスホワイトニングの兆候がないか確認する | 正しいトルクでキャップが割れ続けてしまう場合は、クラッチの設定を緩めるか、別のキャップの在庫を依頼してください |
| 誘導ライニング | 非接着ライナー、縁部周辺に部分接着 | 完全に冷めたら試験用ジャーを開封し、中央部分だけでなく、ホイルが全面にわたってしっかりと密着しているかを確認してください。 | 密着が不完全なままの場合:機械のせいにする前に、瓶の縁の汚れや、ライナーと瓶の材質の適合性を確認してください |
| スナップキャッピング | 高さのばらつきによるキャップの緩み | サンプルを逆さまにして押し、キャップが浮き上がる音がしないか確認し、そのバッチの瓶の高さを測定する | 高さのばらつきが大きすぎる:投入される瓶の仕様を厳格化してください。機械は位置が定まらない対象を密封できません。 |
| 二重縫い | 複合缶のしわや縫い目のほつれ | 1次加工、続いて2次加工の視覚的確認、各ランごとのサンプル分解検査 | ローラーの設定が正しくてもシワが残る場合は、容器サプライヤーと協力して、缶とエンドの組み合わせを見直す必要があります。 |
生産現場では、サンプリングが「一か八かの対応」よりも有効です。一定の間隔での目視検査、1ロットあたり数個の瓶に対する反転検査や真空検査、そして保管サンプルに対する分解検査や剥離試験を行うことで、コストがまだ低い段階で欠陥の傾向を把握することができます。米国の低酸性缶詰食品の検査では、このリズムが正式に定められており、稼働開始から30分以内ごとに目視による封止検査を行い、4時間以内ごとにダブルシームの解体検査を実施することになっています。ただし、このリズムは、普遍的な規則というよりは、熱処理された低酸性食品向けに策定されたものです(米国食品医薬品局, (2014年)。そのペースを比例的に適用し、重要な変更(新しい瓶のサプライヤー、新しいキャップのロット、油分や酸度を増やした新しいレシピなど)があった場合は、試験全体を再度実施してください。.
その裁判記録と、契約書に記載された承諾条項こそが、情報漏洩をめぐる紛争で勝訴できるか、それとも損害を被ることになるかの分かれ目となるのです。.
この決定が1年間でどれほどのコストをもたらすか
手作業によるシール作業には、帳簿に計上されない2つのコストがあります。それは、シール不良による手直しや交換にかかるコストと、大量注文を断らざるを得なくなる上限です。機械を導入すると、これらのコストが帳簿に計上されるだけでなく、機械自体のコストも加わります。公正な比較対象となるのは初年度の総コストであり、そこには3つの項目があります。.
1年目の実際の費用はいくらなのか
機械および貨物の据え付け・試運転完了
シール用パーツ:最初のフォーマット用のセットに加え、おそらく2番目に使用するフォーマット用のセット
ダウンタイムと対応:在庫のスペアパーツキット、対応時間を明記したサービス保証
瓶のサイズを変えるには、ダイヤルを調整するのではなく、密閉用部品一式をすべて交換する必要があります。.
その一文こそが、調達に関する教訓のすべてです。つまり、機械の価格には最初のフォーマット分が含まれており、部品カタログにはそれ以降のすべてのフォーマット分が含まれているのです。2つ目のフォーマットに関する質問に対して曖昧な回答をするサプライヤーは、計算に入れないことにした初年度の費用を提示しているのです。.
小規模生産者の帳簿
見積もりが真剣なものかどうかは、3つの点で決まります。シール部品が、銘板を打ち抜くのと同じ会社によって機械加工されているかどうか。瓶を使った試作が実施され、その様子が撮影・記録されているかどうか。そして、段取り替え時間が明確な数値として提示されているかどうかです。なぜなら、クイックチェンジ設計で数分単位で測定されるフォーマット切り替え時間は、多品目を取り扱う小規模な生産者にとって、紙面上では「毎分10缶増」と書かれているよりもはるかに価値があるからです。.
ディーラーの視点
この論理は、さらに一段上のレベルでも当てはまります。機械の導入を打診してくる小規模ブランドは、実際には2つの質問を投げかけているのです。「現在の生産量から始められるか」と「容器を変更した場合はどうなるか」というものです。迅速な切り替えが可能で、段階的な拡張に対応しやすい機械を在庫として揃えていれば、この2つの質問に答えられます。そして、この2つに適切に応えられるディーラーこそが、そうしたブランドから繰り返し選ばれる存在となるのです。.
レバパックは、この要件に基づいてシール機を製造しています。シーム用チャック、ターンテーブル、蓋供給装置は、お客様から提供された瓶の直径と高さに合わせて加工され、シーマーロールはブリキ、PET、アルミニウム、あるいは紙管に合わせて調整され、キャッピングヘッドはキャップに合わせて選定されるため、フォーマットの変更も部品の発注で済むだけで、大きな問題にはなりません。比較してみてください 缶封止機の構成 このガイドの前半でご紹介した4行の質問項目に基づいて。瓶とキャップをお送りいただければ、お客様ご自身の容器を使って試験を実施し、その様子を撮影いたします。そのため、ご承諾条項に記載されているシールは、お客様ご自身がその製造過程をご覧になったものとなります。.
お支払い前に、ご自身の瓶がしっかりと密封されていることをご確認ください
レバパック社に瓶、キャップ、および製品サンプルをお送りください。ご購入いただく機械での試運転の様子は、映像と文書で記録されます。そのため、契約書の検収条項には、お客様が実際に製造過程をご覧になったシールについて記載されることになります。.
試用版のシールをリクエストする参考文献
- 米国食品医薬品局(FDA)。「低酸性缶詰食品製造業者に対する査察ガイド:第3部 – 容器・蓋」。2014年。https://www.fda.gov/inspections-compliance-enforcement-and-criminal-investigations/inspection-guides/guide-inspections-low-acid-canned-food-manufacturers-part-3


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL