
これを読んでいるということは、おそらく「缶充填機」という検索から「缶充填ライン」という検索へとステップアップしたのでしょう。この検索語の変化は、考え方の変化を示しています。もはや個々の設備だけを見ているのではなく、システム、つまり、空の缶を完成品として密封・ラベル貼りが施された製品へと、時間をかけて次々と仕上げていく、相互に連携した一連の機械群に注目しているのです。.
しかし、ここに問題があります。ほとんどのガイドでは、ビールや炭酸飲料を充填することを前提としています。プロテインパウダーやコーヒー豆、ピーナッツバター、あるいは自動車用塗料を充填する場合、一般的なアドバイスは通用しなくなります。.
このガイドでは、これまでとは異なるアプローチをとっています。まず、製品――つまり、実際に缶に入れるもの――から出発し、そこから順を追って解説していきます。読み終える頃には、炭酸水であれスパイスナッツであれ、どのようなものを缶詰にする場合でも応用できる意思決定の枠組みが身につくでしょう。.
缶充填ラインとは? 主要構成部品を解説
缶充填ラインとは、缶の洗浄、充填、密封、殺菌、ラベル貼付、印字、梱包といった一連の包装工程をすべて行う、連動した機械群のことです。このラインを構成する各機械は、その前の機械の動作に依存しています。ある工程の性能が低下すると、ライン全体の性能が低下してしまいます。.
一般的な生産ラインには、以下のような主要な構成要素があります:
| コンポーネント | 機能の説明 | これを飛ばすとどうなるのか |
|---|---|---|
| デパレタイザー | パレット上の空缶をコンベアに送り込む | 手作業による積載作業が、開始直後からラインのボトルネックとなっている |
| リンス機/洗浄機 | 空の缶からほこりや異物を取り除きます | 汚染のリスク;食品安全監査に不合格となる |
| フィラー | 各缶に正確な量の製品を充填します | フィラーもラインもない――これこそがこのシステムの核心です |
| シーマー | 二重シームで缶の蓋をしっかりと固定します | 製品は、数日以内に液漏れしたり、劣化したり、炭酸が抜けてしまったりします。 |
| 殺菌装置/低温殺菌装置 | 微生物学的安定性を確保するため、充填済みの缶を熱処理する | 酸度の低い食品、ビール、ジュースには必須です。省略する場合は自己責任でお願いします。 |
| ラベラー | ブランドラベル、成分表示、バーコードを貼付します | ラベルのない製品は小売で販売することはできません |
| コーダー | 製造日、ロット番号、および有効期限を表示します | トレーサビリティが不可能となり、規制違反を招く |
| パッカー/パレタイザー | 缶をカートンやトレイにまとめ、パレットに積み上げる | 手作業による梱包は、自動化による人件費削減の効果を帳消しにしてしまう |
これをレストランの厨房の調理ラインに例えて考えてみてください。各ステーションには1つの役割があり、それぞれの作業は前のステーションの作業に依存しており、全体の進行速度は最も遅い調理人のペースに左右されます。缶詰充填ラインもこれと同じ仕組みです。そのため、たとえ世界最速の充填機を購入しても、シーマーがそのペースについていけなければ意味がありません。.
なぜ製品タイプによって生産ラインの構成が決まるのか
これは、缶詰充填ラインのガイドの多くが省略しがちなセクションですが、実は最も重要な部分なのです。.
製品の物理的特性によって、どのような充填技術が必要か、設備の材質は何をすべきか、また窒素フラッシングや温度制御などの補助システムが必要かどうかが決まります。仕様策定の段階でこれを誤ると、現場でいくら微調整を行っても修正することはできません。.
読み進める前に、ご自身の製品について次の2つの質問に答えてください:
- 御社の製品は、流動性のあるもの(液体、ペースト)ですか、それとも粒状のもの(粉末、顆粒、固形片)ですか?
- その製品には溶存ガス(炭酸飲料、ビールなど)が含まれていますか?
これら2つの回答の組み合わせによって、あなたは以下の4つのカテゴリーのいずれかに分類されます。各カテゴリーには、それぞれ独自の装備ロジックがあります。.
液体製品 — 飲料、油、ソースなど
液体の充填を行う場合、利用可能な設備の選択肢が最も幅広く、汎用品レベルの価格設定へと至る道も最も容易です。重力式充填機は、炭酸を含まない水やジュースを低コストで処理できます。等圧(カウンタープレッシャー)式充填機は、ビールや炭酸飲料のCO₂を内部に閉じ込めます。容積式ピストン充填機は、油、ソース、シロップの充填において±1%の精度を実現します。.
プロとアマチュアを分ける重要なポイントの一つが、溶存酸素の管理です。ビールの場合、充填時の酸素取り込み量は50ppb未満に抑える必要があります。この閾値を超えると、保存期間は数ヶ月から数週間に短縮されてしまいます。高温充填されるジュースや紅茶(通常85~92°C)の場合、充填バルブやタンクは、持続的な高温運転に耐えられる仕様でなければなりません。ここでは316ステンレス鋼の使用が必須であり、オプションではありません。.
飲料メーカーにとってのリスクは、過剰な購入です。1日2,000缶を生産するクラフトビール醸造所にとって、200 CPMの等圧ラインは必要ありません。速度と実際の生産状況の整合性については、以下の選定基準で詳しく説明します。.
粉末製品 — プロテインパウダー、粉ミルク、スパイス、栄養補助食品
粉末の充填は、一般的な缶詰充填ラインに関するアドバイスの多くが通用しなくなる分野です。液体とは異なり、粉末は予測通りに流れません。振動を受けると密度が変化し、粉塵が発生し、湿気を含むと固まってしまいます。そして、顧客はスプーンですくった瞬間に、2グラムの不足にすぐに気づいてしまうのです。.
主力となるソリューションは、オーガーフィラーです。これは、ホッパーの底部に設置された、サーボモーターで駆動される精密加工されたアルキメデスの螺旋です。この螺旋が1回転するごとに、所定の体積の粉末が供給されます。精度は粉末の性状によって異なります。グラニュー糖のような流動性の高い粉末では±1%の精度が得られますが、粘着性のあるタンパク質ブレンドの場合、ホッパー内を撹拌しないと精度が±2%までずれる可能性があります。.
100ミクロン未満の微細粉末の場合、真空充填が有利になります。これは、製品を押し込むのではなく吸引して缶内に充填するため、粉塵の発生を抑えることができるからです。どの技術を採用する場合でも、窒素フラッシングを計画に組み込んでください。充填後にヘッドスペースを窒素で置換することで、残留酸素濃度を3%未満に抑え、酸化を防ぎ、保存期間を延長することができます。これは、粉ミルク、乳児用調製粉乳、高級コーヒーにとって不可欠な要件です。.
固形および顆粒状製品 — ナッツ、スナック、コーヒー豆、キャンディ、ペット用ドライフード
ここで、「充填する」という動詞は誤解を招きやすい。実際には「充填」しているわけではなく、計量してから、計量した分だけ缶に入れているのだ。.
最も信頼性の高い方法は、マルチヘッド秤です。10~14個の個別の計量ホッパーが円形に配置されている様子を想像してください。製品は、振動する分散コーンを介して上部から投入されます。各ホッパーはランダムな分量を受け取り、個別に計量を行い、そのデータを中央のコンピュータに送信します。コンピュータは、3~5個のホッパーのすべての組み合わせをスキャンし、合計重量が目標値に最も近いセットを選択します。この一連の処理は、すべて1ミリ秒未満で完了します。.
ナットやコーヒー豆用の10ヘッド計量機は、毎分30~60缶の処理速度で±0.5~1.5グラムの精度を実現します。14ヘッドの機種では、毎分70~90缶の処理速度で、さらに均一な分布を実現します。この高速性は並列処理によるものです。10個のホッパーが同時に計量を行う方が、1つのホッパーが順次計量を行うよりも、常に高速です。.
注意点として、ポテトチップスやビスコッティのような壊れやすい製品は、30センチメートル以上の高さから落下させると破損します。製品が砕けやすい場合は、落下高さを低く設定した構成や、クッション材を備えた受入ホッパーを指定してください。.
ペースト状・粘性のある製品 — ピーナッツバター、ジャム、缶詰の肉、とろみのあるソース
ペーストは一見すると単純そうに見えます――「単に粘度の高い液体」――しかし、仕様が不十分な装置に対しては、他のどのカテゴリーよりも厳しい影響を与えます。.
最大の課題は流動抵抗です。室温でのピーナッツバターの粘度は100,000センチポイズを超え、水よりもおよそ100,000倍も粘り気が強いのです。これを標準的な充填バルブに通そうとするのは、コーヒーの搅拌棒でミルクシェイクを飲もうとするようなものです。必要なのは、容積式ポンプを備えたピストン式充填機であり、充填ノズルの直径は、製品に含まれる固形粒子の直径の少なくとも3倍でなければなりません。そうしないと、ジャムの充填ラインにイチゴの塊が混入しただけで、45分間も稼働が停止することになります。.
製品がホットフィル(85°Cの缶詰肉やホットフィルソースなど)の場合、ピストンアセンブリは、シール性能を損なうことなく熱膨張に対応できなければなりません。また、冷却時に製品が固まる場合(チョコレート、油脂、ワックスなど)、バッチ間の流動性を維持するために、加熱式ホッパーやジャケット付き配管が必要となります。.
缶充填ラインのワークフロー全容 — 段階ごとに解説
この流れを理解しておけば、コストのかかるミスにつながる前に、弱点を見つけ出すことができます。以下にその一連の流れを示しますが、さらに重要なのは、それぞれの移行がなぜ重要なのかという点です。.

パレットからの取り出し → 洗浄。. 空の缶はパレットに積み重ねられた状態で搬入されます。デパレタイザーがそれらをコンベア上に運び出します。洗浄工程を省略しないでください。新品の缶であっても、製造工程で付着したほこりが残っている場合があります。イオン化空気による洗浄では、水を使わずに粒子を除去できます。一方、水洗浄は、食品用ラインにおいて衛生的な層を形成します。.
すすぎ → 充填。. 再汚染を防ぐためには、この間隔を短く――理想的には30秒未満――に保つ必要があります。これらのステーション間のコンベアの速度が、ライン全体の基準ペースを決定します。.
充填 → シーミング。. このラインにおいて最も重要な工程です。炭酸飲料の場合、充填バルブが閉じてからシーマーが蓋をロックするまでの時間は3~5秒しかありません。これより時間がかかると、CO₂が漏れ出し、泡が発生し、充填量が変動してしまいます。非炭酸飲料の場合、その緊急性は低いものの、酸素の混入は依然として懸念されるため、缶が開いている時間を最小限に抑える必要があります。.
縫合 → 滅菌。. すべての製品に充填後の殺菌が必要なわけではありません。ビールやジュースは通常、トンネル式殺菌機(60~70°Cに制御された水噴霧ゾーン)を通過します。低酸性の缶詰食品(肉、野菜など)は、121°Cでのレトルト殺菌が必要です。製品に殺菌が不要な場合、この工程は生産ラインから省略されます。.
滅菌 → ラベル貼り → コーディング。. 缶が密封され、安定状態になると、ブランドラベル、ロット番号、製造日、賞味期限といった識別情報が印字されます。インクジェット印刷はコストパフォーマンスに優れ、柔軟性があります。一方、レーザー刻印は消えない印であり、メンテナンスの手間もかかりません。.
コーディング → 梱包 → パレタイジング。. ライン末端の自動化:缶をカートンにまとめたり、シュリンク包装されたトレイに収めたりした後、パレットに積み上げます。生産速度が20 CPM未満のラインでは、手作業による梱包の方が経済的に合理的な場合もあります。それ以上の生産速度であれば、人件費の削減によって自動化の導入費用は回収できます。.
要点:ステーション間のあらゆる「ギャップ」は、潜在的な故障箇所となり得ます。ラインを評価する際には、個々の機械の仕様だけでなく、搬送タイミングや滞留状況についてもサプライヤーに確認してください。.
缶充填技術 — 製品に合わせた充填方法
あらゆる充填技術は、「缶にX量の製品を充填する」という同じ課題を解決していますが、その解決方法は、根本的に異なる測定原理に基づいています。その原理を理解すれば、仕様書を見て混乱することは二度となくなるでしょう。.
これら4つの技術群は、測定対象(体積、重量、圧力)に応じて分類されます。.
容積式およびピストン式充填 — 液体、ペースト、クリームの主力充填方式
容積式充填機は、1サイクルごとに一定の容積を充填します。流量計式(磁気式、コリオリ式、またはタービン式)は、水、牛乳、ジュースなどの粘度の低い液体に最適で、高速運転時でも±0.5%の精度を実現します。ピストン式充填機は、ソース、クリーム、ゲル、ペーストなど、粘度が100,000センチポイズ以上となる高粘度な液体の充填に対応しています。.

メンテナンスにおける主な違いは、流量計システムはCIP(定置洗浄)に対応しており、分解することなくCIPサイクルを実行できる点です。一方、ピストン式充填機では、徹底的な洗浄のために通常、一部の分解が必要となり、これにより切り替え時間に15~30分が追加されます。製品の切り替え頻度が高い場合は、この点をスケジュールに織り込んでおく必要があります。.
オーガー充填 — 粉末および微細顆粒の精密計量
オーガーフィラーは、ホッパー内部に設置されたサーボ駆動式のスクリューです。サーボがスクリューを正確な回転数だけ回転させ、1回転ごとに所定の粉末量を搬送します。精度は、流動性の良い粉末の場合、±1~2%ですが、粘着性のある製品や吸湿性の強い製品ではこの範囲が広くなります。.
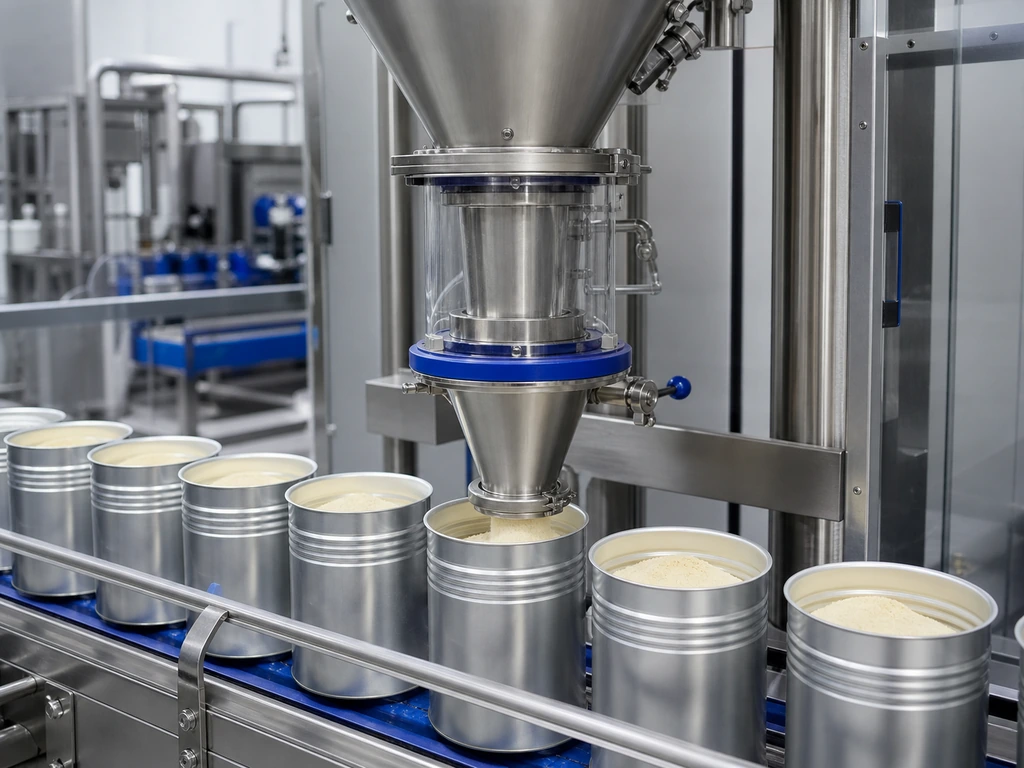
最も一般的な不具合の原因は、粉末の密度にばらつきがあることです。保管中に粉末が沈降すると、同じスクリュー回転数でも、バッチの開始時には終了時よりも多くの質量が供給されてしまいます。対策としては、ホッパー内で機械的な撹拌を行うか、缶ごとにスクリューの回転数を調整する正味重量チェックウェイヤーによるフィードバックループに切り替えることが挙げられます。.
粉塵対策は単なる選択肢ではなく、安全と衛生上の必須要件です。密閉型のホッパー、真空式集塵ポート、および電気盤の保護等級がIP65以上のものを確認してください。.
マルチヘッド計量 — 固体および顆粒の高速かつ高精度な計量
前述の「固形製品」のセクションでも触れましたが、改めて強調しておきたい点があります。マルチヘッド計量機の本質的な利点は、速度ではなく「柔軟性」にあります。カシューナッツを50グラム分充填する10ヘッド計量機でも、タッチスクリーンでレシピを変更するだけで、コーヒー豆の500グラム分への充填に切り替えることができます。機械的な調整も、部品交換も一切必要ありません。.
その代償となるのが、高さです。マルチヘッド計量機は充填ステーションの上に設置されるため、2~3メートルの垂直クリアランスが必要です。ご注文の前に、天井の高さを測定してください。.
対圧および等圧充填 — 炭酸を適切な場所に保つ
対圧充填は炭酸飲料にのみ用いられます。その手順は以下の通りです。缶が充填バルブに入り、製品タンクの圧力に合わせてチャンバー内にCO₂が注入されて加圧されます。充填バルブが開くと、液体が重力によって流入し、ガスはリターンパイプを通じて排出されます。バルブが閉じると、液体が勢いよく噴き出すのを防ぐため、圧力が徐々に解放されます。その後、缶はシーマーへと送られます。.
物理の法則は容赦ない。4°CのビールにはCO₂が溶け込んでいるが、10°Cのビールは泡立つ。充填が速すぎると→泡が出る。圧力を急激に解放すると→泡が出る。シーム処理までの待ち時間が長すぎると→泡と酸素が混入する。適切に調整されたビールのカウンタープレッシャーラインでは、溶存酸素の混入を20ppb未満に抑えることができる。調整が不十分なラインでは、缶が半分しか満たされない状態になったり、ビールが酸化したりする。.
速度の範囲は、あらゆる技術の中で最も広く、小規模なクラフトビール生産ラインの50 CPMから、世界的なビール醸造所の2,000 CPM以上まで多岐にわたります。500 CPMを超えると「限界効用の逓減の法則」が顕著に現れ、速度をわずかに向上させるだけでも、設備投資コストが指数関数的に高くなります。.
±0.5~1%の精度
5~2,000+ CPM
±1~2%の精度
20~60 CPM
±0.5~1.5gの精度
30~90 CPM
±1~2%の精度
15~40 CPM
重要な品質要因 — 材料、継ぎ目、および認証
製品に適した充填技術を選定したら、次は製造品質に注目しましょう。これこそが、10年間も安定して稼働する機械と、2年目にはメンテナンスの悩みの種になってしまう機械とを分ける要因なのです。.
材料。. 食品と接触する表面の標準仕様は304ステンレス鋼(クロム18%、ニッケル8%)であり、通常の条件下では耐食性を備えています。製品が酸性(トマトソース、柑橘類の果汁)または塩分を含むもの(魚の缶詰、塩漬け野菜)の場合は、316ステンレス鋼へのアップグレードをご検討ください。316に含まれる2–3%のモリブデンにより、304では実現できない耐塩化物性が得られます。食品と接触しない構造用フレームは、厚さ1.5~2mm以上の鋼材を使用してください。これより薄いと振動が伝わり、ベアリングやシールの摩耗が早まります。.
重要な電気部品においては、ブランドが重要です。シーメンス、シュナイダー、オムロン、SMC、三菱の部品は、世界的な供給体制とサービスネットワークを備えています。ノーブランド品の代替品は、当初は機能するかもしれませんが、ドライブやPLCモジュールの交換を急いで行う必要が生じた際には、かえって足かせとなってしまいます。.
継ぎ目の品質。. ダブルシームは、製品と外界を隔てる唯一の障壁です。適切なダブルシームは、缶本体のフランジと蓋のカールを5層の金属で互いに噛み合わせます。主な検査パラメータ:本体フック長、蓋フック長、オーバーラップ(標準缶の場合、目標値は1.0mm以上)、およびシームの厚さです。試運転中は、最初の100缶について15分ごとにシームの解体検査を徹底し、その後、稼働開始時および生産中は4時間ごとに実施してください。オンラインシームモニターはリアルタイムの安全対策となりますが、物理的な解体検査に代わるものではありません。.
認証。.
- ISO 9001 製造業者が文書化された品質マネジメントシステムを整備していることを証明するものです。これは、サプライヤーを選定する際に考慮すべき最低限の基準です。.
- CEマーク 欧州経済領域(EEA)で販売される機器には、法的にこのマークの表示が義務付けられています。これは、EUの健康、安全、および環境に関する指令への準拠を示しています。.
- CSA認証 カナダおよび米国の電気安全基準に準拠していることを示しています。これは、製品が北米向けである場合に該当します。.
- FDA 21 CFR 第117部 (食品の適正製造基準)では、米国向け食品の製造に使用される設備に関する要件が定められており、食品と接触する表面は、洗浄可能であり、無毒で、かつ耐食性でなければならない。.
CE、ISO、CSAの認証を取得し、304/316ステンレス鋼を使用し、シーメンスまたはオムロンの電気部品を組み合わせて製造を行っているメーカーは、市場の下位層を排除する検証基準をクリアしていると言えます。例えば、Levapackのようなサプライヤーは、品質ページにISO、CE、CSA、RoHSの認証情報を掲載しており、個々の機械仕様から完全なターンキー方式のライン設計に至るまで、構造全体のカスタマイズに対応しています。これらは、真面目な製造メーカーと、単にウェブサイトを持つだけの商社とを区別する2つの指標です。契約を結ぶ前に、認証書のスキャンコピーを請求し、発行機関の公開データベースで認証番号を照合してください。正当な製造メーカーであれば数分でこれらを提供します。躊躇する様子が見られた場合は、危険信号とみなすべきです。.
出荷前確認チェックリスト:
- 材質証明書:製品と接触するすべての部品について、ステンレス鋼のグレードに関する証明書
- 工場試験動画:調整なしで、連続して最低100缶を充填・シーミングした様子
- 耐久試験:48時間の無負荷運転、予期せぬ停止ゼロ
- 継ぎ目の検査:試運転中は15分間隔で分解検査報告書を作成する
適切な缶充填ラインの選び方 — 実用的な意思決定フレームワーク
自社の製品タイプは把握しています。充填技術についても理解しています。品質がどのようなものであるかも分かっています。さて、ここで問題となるのは、そのすべての知識を、後悔しない購入決定にどうつなげるか、ということです。
その答えは、4段階の絞り込みプロセスです。各段階ごとに、自分の現実に合わない選択肢を排除していきます。.
ステップ 1 — ライン速度を実際の生産状況に合わせて調整する
設備購入において最もよくある間違いは、必要な速度を過大評価してしまうことです。サプライヤーは最大CPMを提示しますが、必要なのは8時間シフトを通じて維持可能なCPMです。.
まずは簡単な計算から始めましょう:
1日あたりの生産目標 ÷ 実稼働時間 ÷ 60 = 目標CPM
“「実稼働時間」こそが、多くのバイヤーが誤解しやすい点です。8時間のシフトは、8時間の生産時間とは限りません。休憩、工程切り替え、清掃時間、および短時間の停止時間を差し引く必要があります。現実的な実稼働時間は、1シフトあたり6~6.5時間です。シフト中に製品を切り替える場合は、さらに15~20%を差し引いてください。.
次に、立ち上げ時の割引率を適用します。新規回線は、チームがその運用リズムを把握するまでの最初の3~6か月間は、通常、定格速度の60~70%程度しか出ません。購入する際は、1か月目ではなく12か月目を見据えてください。.
おおよそのサイズ目安として:
| 1日の成果 | 推奨ラインクラス | 標準速度 | おおよその投資額 |
|---|---|---|---|
| < 3,000缶 | 半自動(2~3台の単体機械) | 5~15 CPM | $8,000~$25,000 |
| 3,000~10,000缶 | 小規模な自動生産ライン(4~5台の機械を連結したもの) | 15~40 CPM | $25,000~$60,000 |
| 10,000~50,000缶 | 中規模の自動生産ライン(6~8台) | 40~100 CPM | $60,000~$150,000 |
| > 50,000缶 | 完全なターンキー生産ライン(10台以上の機械、中央制御) | 100~2,000+ CPM | $150,000~$500,000以上 |
ステップ 2 — 自動化のレベルを賢く選ぶ
自動化は目的そのものではありません。それは、人件費、一貫性の確保、そして規模への対応策なのです。.
セミオートマチック つまり、機械が中核となる作業(充填、シーム加工)を行う一方、缶の積み下ろしは人が行うという仕組みです。最適な用途:1日あたりの処理量が3,000缶未満、製品の切り替え頻度が高い、人件費が$5/時間未満の場合。世界のナッツ・スパイス包装業者の半数は、この半自動方式で採算を立てています。.
完全自動のスタンドアロン型 つまり、機械が投入と排出を自動的に行うものの、ステーション間の缶の移動は手作業で行う必要があります。最適な用途:1日あたり3,000~20,000缶の処理量があり、ステーションを段階的に増設したい成長中の企業。.
完全なターンキー生産ライン つまり、1本のコンベアでデパレタイザーからパレタイザーまでの全工程を接続するということです。最適な用途:1日あたり20,000缶以上の処理量、安定した製品構成、人件費が$15/時間以上の場合。設備投資額は単体機械の3~5倍になりますが、人件費の削減効果は永続的です。.
「ブリッジ戦略」とは、まず全自動の単体機器(充填機+シーマー+ラベラー)を2~3台導入し、床面に接続用コンベヤーの設置スペースを確保しておき、生産量が一定水準に達した段階でリンスター、デパレタイザー、コーダーを追加していくというものです。中規模の食品メーカーの多くは、この方法により、導入当初から過剰な設備投資を行うことなく、完全な生産ラインへと成長しています。.
- 2~3台の単体マシン
- 手動での積み下ろし
- 1日あたり:3,000缶未満
- 4~5台の連結された機械
- 自動給紙・排紙
- 1日あたり:3,000~20,000缶
- 10台以上の機械、集中制御
- 1台のコンベヤ、端から端まで
- 1日あたり:20,000缶以上
ステップ3 — 支払い前に、製造品質と規格適合性を確認する
遠隔での購入――特に国境を越えた取引――は、あらゆるリスクを増幅させます。工場の写真は見栄えが良く、仕様書もすべての要件を満たしているように見えます。しかし、飛行機に乗らずにどうやって確認すればよいのでしょうか?
リモートで実行できる5つの確認事項:
- 原材料の証明。. ステンレス鋼のミル証明書(グレード(304または316)および厚さが記載されたもの)の提示を求めてください。また、電気部品のブランド一覧とサプライヤーからの請求書も提示を求めてください。パンフレットに載っているロゴだけでは不十分です。.
- 試運転の動画。. 実際の機械(または同一モデル)が、少なくとも100缶連続で稼働している様子を収めた、編集されていない動画の提供を必ず求めましょう。以下の点に注意して確認してください:充填レベルが一定であること、蓋の落下がないこと、ステーション間の缶の搬送がスムーズであること、そして音声の兆候――粉砕音やガタガタという音は、問題の早期兆候となります。.
- 品質管理に関する文書。. 工場の入荷検査チェックリスト、工程内検査記録、および最終試験報告書のテンプレートの空白版を請求してください。これらのテンプレートが不十分であるか、あるいは存在しない場合は、その工程も不十分であるか、あるいは存在しないことになります。.
- 認証の確認。. 提示された認証番号を、発行機関のウェブサイトで検索してください。ISO認証は、発行登録機関のオンラインデータベースで確認できます。CE認証には、特定の指令(機械については2006/42/EC)が明記されている必要があります。番号が確認できない場合は、その製品は購入しないでください。.
- サンプル試験。. 実際の製品と実際の缶をメーカーに送付してください。メーカーに試験充填を行ってもらい、充填済みの缶を返送してもらうよう依頼します。充填の均一性、シームの強度、ラベルの位置を確認してください。これは「試乗」に最も近いプロセスであり、たった一つのミスによるコストのほんの一部で済みます。.
もしサプライヤーが、以下の5つのうちいずれかについて「サプライヤーの請求書は開示できません」「当社のテスト動画は機密情報です」「当社の評判を信じてください」といったように話をそらそうとするなら、それは交渉戦術ではなく、危険信号だと見なすべきです。.
ステップ4 — すべてを明らかにする質問でサプライヤーを精査する
サプライヤーが6つの質問に答えることで、どんなパンフレットよりも多くのことがわかります。各質問は、仕様書には記載されていない点を的を絞って尋ねています。.
“「当社の業界のお客様について、連絡先を教えていただけますか?」”
優れた回答とは、実際の企業名を挙げ、その製品ラインの構成を説明し、問い合わせ先を提示するものです。一方、不十分な回答は、具体的な内容なしに国名(「米国には多くの顧客がいます」)を挙げるだけのものです。検証可能な参考事例は、機械の購入において最も有力な判断材料となります。.
“「アフターサービスへの対応時間はどのくらいですか?具体的には、何時間ですか?」”
良い回答は具体的な数字を提示します。「4時間以内に遠隔診断を行い、48時間以内に技術者を現場に派遣します」。一方、不十分な回答は、具体的な指標を明示せずに「いつでも対応可能です」とだけ述べるものです。.
“「配電盤にはどのメーカーの製品が使われていますか? 配電盤の蓋を開けた状態の写真を送っていただけますか?」”
良い回答は、シーメンス、シュナイダー、オムロン、三菱、デルタを挙げ、写真も添付するものです。一方、不十分な回答は、「国際的に有名なブランド」といった漠然とした表現にとどまります。.
“「設置や研修は誰が担当するのですか? 料金に含まれていますか、それとも別途費用がかかりますか?」”
優れた提案書には、基本見積書に現場での設置監督やオペレーター研修が含まれています。一方、不十分な提案書では、これらがオプション項目としてまとめられ、最終的な価格を吊り上げてしまいます。.
“「初年度にどの予備部品を在庫しておくことをお勧めしますか?また、海外への発送はどのように行われますか?」”
良い回答とは、推奨される予備部品の一覧(部品番号付き)と、お客様の国へのDHL/FedExの標準的な配送所要時間を提示するものです。不十分な回答は、「必要な時に発送できます」といった内容です。“
“「保証の対象範囲は具体的にどのようなもので、クレームの対応はどのように行われますか?」”
良い回答:12か月(最低)、部品代とリモートサポートが含まれ、ケース番号による追跡が可能な明確な保証請求手続きがあること。さらに良いのは、年次点検が含まれた16~24か月の保証期間です。.
6つの質問すべてに具体的な回答ができるサプライヤーには、隠すべきことは何もない。3つ以上について曖昧な回答をするサプライヤーには、隠すべきことが山ほどある。.
缶充填ラインの費用はどれくらい?実際の価格帯とROIに影響する要因
充填ラインには標準価格というものは存在しません。コストは、充填技術、自動化レベル、ステーション数、容器サイズの範囲、および製造品質によって異なります。ただし、実際の市場価格帯を参考に、予算の目安を立てることができます。.
| ラインクラス | 代表的な構成 | 価格帯(FOB中国) | 対応サイズ |
|---|---|---|---|
| エントリー級セミオート | 充填機+シーマー(2台の独立型ユニット) | $8,000~$25,000 | スタートアップ企業、1日あたり3,000缶未満 |
| 小型車ライン | リンス機 → 充填機 → シーマー → ラベラー(4~5台の連動ユニット) | $25,000~$60,000 | 成長中の中小企業、1日あたり3,000~10,000缶 |
| 中型自動車ライン | デパレタイザー → リンスター → 充填機 → シーマー → 殺菌機 → ラベラー → コーダー(6~8台) | $60,000~$150,000 | 定評のあるメーカー、1日あたり10,000~50,000缶 |
| 大規模なターンキー生産ライン | 全工程+パレタイザー+SCADA制御(10台以上) | $150,000~$500,000以上 | 大量生産プラント(1日あたり50,000缶以上) |
さて、ROI(投資対効果)についてですが、それだけの価値はあるのでしょうか?
計算は簡単です。$30,000の小型自動ラインが、月給$600の包装作業員2名を削減できるとすれば、年間の人件費削減額は$14,400となります。さらに、スループットの向上、不良品の減少、充填量の安定化による価値を加味すれば、このラインは18~24ヶ月で投資を回収できます。それ以降に充填される缶1本ごとに、純利益の向上が見込めます。.
缶詰充填ラインは単なる経費ではありません。それは、欠勤することもなく、充填ミスを犯すこともなく、残業代なしで2交替勤務をこなしてくれる従業員のようなものです。そのように投資を捉えれば、利益は自然とついてくるものです。.
缶充填ラインのサプライヤーを比較検討中で、特定の構成が御社の製品や生産目標にどのように適合するかについてご相談をご希望の場合は、レバパックのエンジニアリングチームが、ご負担のない無料相談を承ります。お問い合わせページより、製品の詳細と1日あたりの目標生産量をご記入の上、ご連絡ください。.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL