
バッチが開始されて20分が経過した頃、目立った理由もなくラインの速度が低下した。オーガーは回り続けており、ホッパーもまだ半分ほど満たされているように見えるが、充填機から出てくる缶の数が減り始めた。誰かが木槌でホッパーの側面を軽く叩いた。流れは2秒間だけ再開したが、すぐに再び詰まってしまった。この途切れは、粉末のブリッジ現象によるものだ。出口の上にある粒子が自立したアーチ状に固まり、その下にあるスクリューが空気を送り出している状態である。.
アーチは、ほぼ毎回同じ場所で形成されます。それは、ホッパーの円錐部と、オーガー入口のすぐ上にあるフィードシューの付近です。そこは、粉末が最も圧縮され、開口部が最も狭い場所です。また、摩擦、機械的噛み合い、および水分による結合が、出口の上にアーチを形成し続ける可能性が最も高い場所でもあります。下部のスクリューは計量し続け、重量の測定値は変動し、オペレーターの目には、稼働しているものの実際には何も行っていない機械が映ります。.
この用語にはいくつかの意味があるため、本記事で扱う定義を明確にしておく価値があります。ここでいう「パウダーブリッジング」とは、ホッパー、フィーダー、オーガーフィラーの投入部といった、粉体の取り扱い・充填装置の内部で、粉体の流れが滞ってしまう現象を指します。これは、弾薬の再装填において、圧力によって粒子が薬莢のネック部分に固着する現象として議論される「パウダーブリッジング」とは異なります。また、選別ホッパー内で空の缶が詰まるという「ホッパーブリッジング」に関する投稿や、コンクリートや木質ペレットが容器内で固着する現象とも異なります。同じ言葉でも、その物理的メカニズムは異なります。もし、粉体が落下しないという問題に直面しているなら、読み進めてください。このページの残りの部分は、まさにあなたに向けた内容です。.
通常、問題となるのは、きめが細かく、まとまりのある粉末です。例えば、小麦粉、粉ミルク、ココア、スパイスミックス、プロテインミックス、粉末洗剤などです。粉末が軽くてきめが細かいほど、また空気中の湿気を多く吸収するほど、より強固なアーチを形成することができます。顆粒や流動性の高い結晶も詰まりの原因になることはありますが、通常は、鋭い角やホッパーの過充填、あるいは湿度の高い週といった要因が加わって初めて発生します。.
修理の前に原因を特定する:ブリッジング、ラソリング、ケーキング、あるいはフラッシング
何か手を加える前に、4つの典型的な流量不良のうち、実際にどのタイプに該当するかを把握しておくことが重要です。なぜなら、それぞれの対処法は正反対だからです。「パウダーが流れ落ちてこない」というのは、症状であって、診断結果ではありません。.
4つの流量障害の概要
| 失敗 | 何が起きているのか | ライン上での様子 | 「ライト・ファースト・レスポンス」 |
|---|---|---|---|
| ブリッジ(アーチ): | スクリューの上にある排出口には安定したアーチが架かっているため、何も落下することはありません。. | 流れが完全に止まり、ホッパー内のレベルが固定され、オーガーが空回りします。. | アーチを安全に解消し(雪質がふかふかで滑りやすい場合は、上部を軽く振動させ、それ以外の場合はアーチを広げて雪を取り除いてください)、その後、原因を解消してください。. |
| ラトホーリング: | 出口の上にある狭い水路だけが水を流しているが、壁面には粉がこびりついている。. | 水位が柱状に下がった後、横ばいになる。壁は何かで覆われているように見える。. | ラットホールを上から崩し、その後、壁の角度と仕上げを調整してください。. |
| 固まり: | 粉末は、壁やコーンの表面に層状の固まった堆積物を形成します。. | 数日かけて徐々に速度が低下し、製品に塊が生じる。. | 剥離・洗浄を行い、その後、水分と残留物を適切に管理してください。. |
| フラッシング(水浸し): | 粉末が形を保てなくなり、制御不能に流れ出てしまう。. | はみ出しやこぼれ;重量の超過。. | 脱気するか、あるいは軽く圧縮し、送りスクリューの速度が適切かどうかを確認してください。. |
高額な損失を招くミスは、ある不具合を別の不具合と見なしてしまうことから生じます。ラットホール現象に振動を加えると、壁面にさらに多くの粉が振り落とされてしまいます。フラッシング現象を強く押し固めれば、明日のブリッジ現象を招くことになります。例えば、フラッシングをブリッジと誤認すると、すでに空気が入りすぎてアーチを支えられない状態の粉を、人々にさらに締め固めさせてしまうことになります。この分類法は単なる学術的なものではありません。どの対策を取るべきかを決定づけるものなのです(『Processing』誌, 2023).
今後30分間を過ごすのにも、正しい方法と間違った方法があります。間違った方法については、r/AskEngineersのスレッドに詳しく記されています。そこでは、あるプラントのエンジニアが、空気圧式のノッカーがおよそ週に1回のペースで破損してしまう中、オペレーターが棒でホッパーを突いている様子や、湿度によって固着がますます悪化している状況を説明しています(r/AskEngineers, (2025年)。ハンマーで叩くとステンレス鋼にへこみが生じ、そのへこみ一つひとつが次のアーチを形成する土台となります。棒で突く行為は、食品接触面に汚染のリスクをもたらします。現場での改修業者によると、重大な事象が発生した場合、その処理と再設定には30分から60分を要するとされています(ユニフロー・パッケージング・マシナリー, (2026年)。また、部分ブリッジによってスクリューへの供給が不足した場合、重量誤差が±2%を超えて変動することも報告されている。.
これらの数字は、「まず修理する」という反射的な行動を改めるべき理由を物語っています。明確な診断と冷静な対応には数分しかかかりません。一方、むやみに叩き続ける習慣は、シフトごとに同じだけの時間を費やすだけでなく、知らず知らずのうちに機械の構造を悪化させてしまいます。根本的な解決策は、その一段下の層、つまりパウダーやホッパー、そしてインレット周辺のハードウェアにあるのです。.
1つの橋の設計ミスがもたらす代償
30~60分
1つの重要な橋を渡った後に、クリアしてリセットする
±2%+
部分的なブリッジによってスクリューへの供給が不足している間の、フィルウェイトのドリフト
2026年に現場改修業者から報告された数値。.
ブリッジングが実際に解決される場所:粉末、形状、そして能動的な支援
ブリッジングには、たいてい単一の原因があるわけではないため、単一の対策だけでは期待外れに終わることが多い。この問題に取り組むには、3つの側面から検討する必要がある。すなわち、火薬の挙動、容器の形状、そして投入口にどのような補助装置が取り付けられているか、である。この順序で検討を進めれば、ほとんどの機械で扱いにくい火薬でも正常に稼働させることができる。.
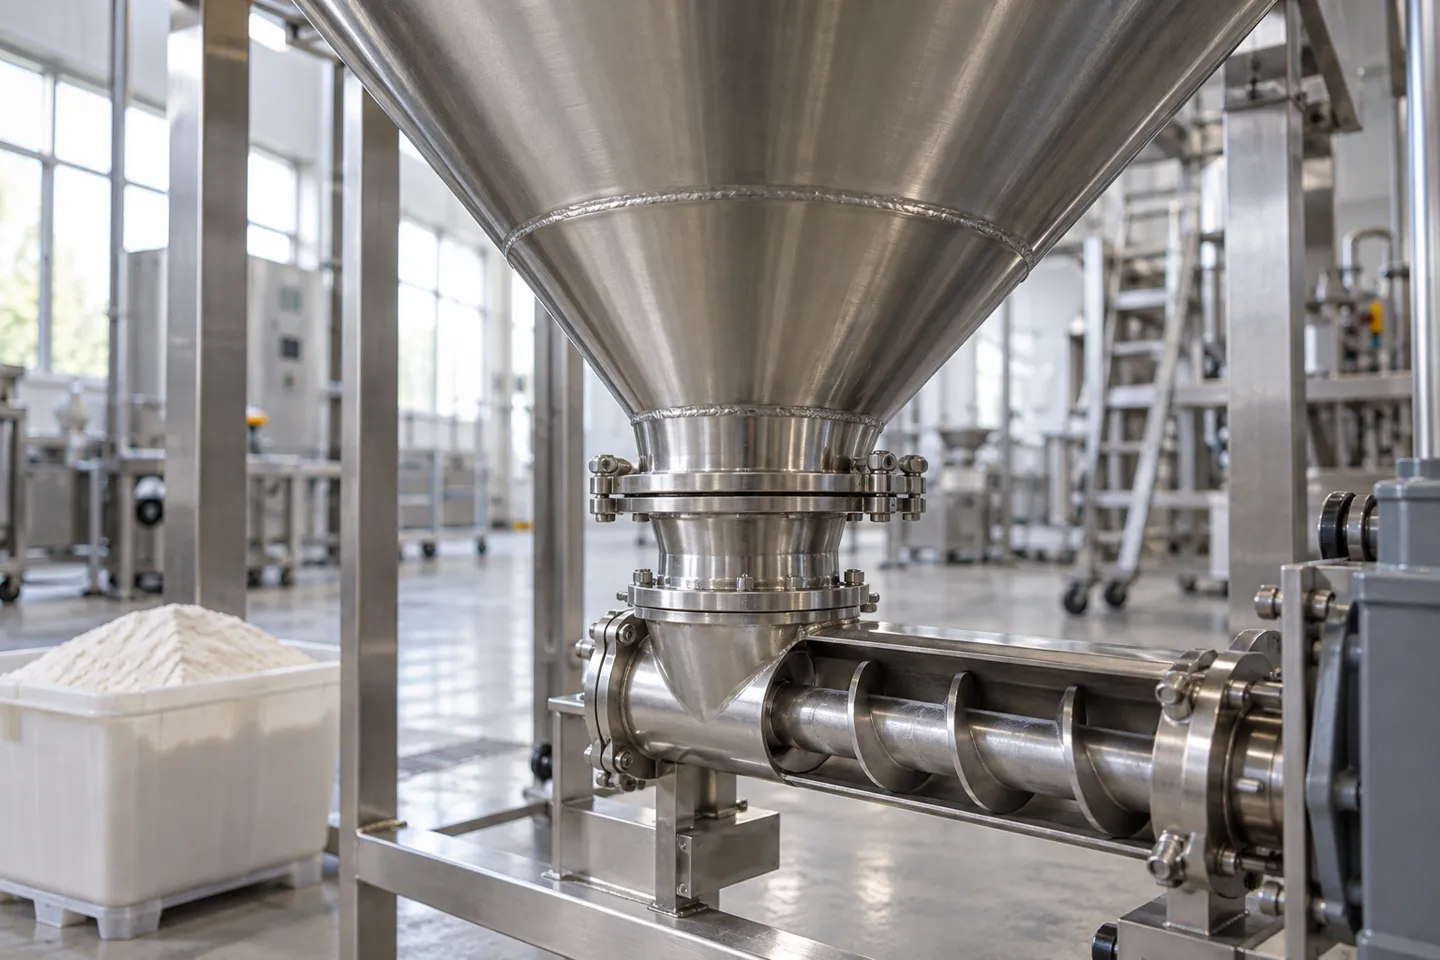
ブリッジングを成功させるための5つのパウダーの特性
微細度が最大の要因です。粒子が小さければ小さいほど、接触面積が増え、1グラムあたりの粒子間の摩擦も大きくなります。吸湿性がその促進剤となります。砂糖を含むブレンド、粉ミルク、スパイスミックスなどは、空気中の水分を吸収し、シフトの経過とともにアーチ材としての強度を増していきます。不規則な形状の粒子は、ビー玉のように滑るのではなく、砕石積みのように互いに噛み合います。嵩密度の低い粉末は、アーチを剪断する下向きの荷重が極めて少ないため、驚くほど安定した構造に圧縮されます。また、ロットごとの水分含有量のばらつきが、「先週は問題なく稼働していた」という典型的な不満の原因となっています。同じ機械でも、粉末の水分量が多ければ、状況は変わってしまうのです。.
原料側の対策はコストがかからず、まず実施する価値があります。ホッパーの手前で凝集物をふるい分け、バッチを混合して水分含有量と粒子径を均一化し、水分検査に不合格となったロットは受け入れを拒否します。これらはどれも機械に直接手を加えるものではありませんが、そのすべてが機械の挙動に変化をもたらします。.
ホッパーの形状:試運転後も追加費用がかからない修正策
顆粒に適した標準的な60度の円錐形は、凝集性のある微細粉体には浅すぎる場合が多い。そのため、改造ガイドでは、こうした粉末については70度から75度を推奨しているほか、ファンネルフローの代わりにマスフロー方式を採用するよう提唱している(ユニフロー・パッケージング・マシナリー, (2026年)。内部の鋭い角には粉末が溜まり、詰まりの原因となるため、角は丸められ、溶接部は滑らかに研磨されます。排出口のサイズは、実際のところトレードオフが伴います。アークを抑制できるほど十分に大きくする必要がありますが、オーガーが排出口から供給される量を計量しているため、計量精度が損なわれるほど大きくしてはいけません。.
最も根強い迷信
出口径が大きいからといって、必ずしもブリッジングが減少するとは限りません。出口径を大きくしすぎると、流れが不安定になり、充填重量の精度が低下する恐れがあります。形状設計は、開口部を無理に大きくするのではなく、容器と粉末を適切にマッチングさせることで機能するものです。.
アクティブヘルプ:撹拌機、振動機、および空気
微細な凝集性粉末に対して最も有用な撹拌装置は、投入ゾーンの奥まで届く低速撹拌機である。そこがアーチが形成される場所であり、工場出荷時に取り付けられた短いパドルでは決して届かない場所である。バイブレーターは購入されることが多く、またよくある間違いでもある。粒状で流動性の高い粉末に対しては時折役立つこともあるが、微細な凝集性粉末に対しては、アーチを形成している材料をさらに圧縮し、問題を悪化させる恐れがある(ユニフロー・パッケージング・マシナリー, (2026年)。流動化とは、粉末に少量の空気を吹き込むもので、主に軽すぎて流動しにくいという理由で扱いにくい粉末に適しています。一部のIBCやサイロシステムでは、まさにその理由から、これを標準装備として提供しています(ヴィスヴァル, (2026年)。ホッパーの下には、もうひとつ見過ごされがちな部分があります。それは、計量オーガーに材料を供給する供給スクリューです。供給量が多すぎると投入部が圧縮され、少なすぎるとオーガーは充填の合間にチャタリングを起こします。これらの速度を適切に調整することで、隠れた原因の1つを静かに解消することができます。.
率直に言えば、「バイブレーターを追加すればいい」という対処法は、失敗する可能性が最も高い。「単に粉末の質が悪いだけだ」という言い訳は、図面の変更で解決できる形状上の問題を隠蔽しようとする場合に最もよく使われる言い訳だ。現場の担当者は、ブリッジングの事例のほとんどは、材料のせいにするのではなく、設備やプロセスの調整によって解決できるか、あるいは大幅に軽減できると報告している(ユニフロー・パッケージング・マシナリー, 2026).
粉末に応じた対策を講じ、その対策の弱点を把握する
| 粉末タイプ | 推奨される形状 | 推奨されるアクティブヘルプ | このアプローチの限界 |
|---|---|---|---|
| 流動性の高い顆粒: | 通常、標準的な60度のコーン型で十分です。. | 時折振動が生じても問題ありません。. | 角が鋭い場合や、詰めすぎた場合は、流れやすい素材であっても詰まってしまうことがあります。. |
| 中程度の凝集性を示す微粉末: | より急な円錐形状(70度から75度)、角が丸く、溶接部は研磨済み。. | 低速撹拌機が流入ゾーンに到達した。. | 水分を適切に管理しないと、形状が整ったケーキでさえも、表面が固まってしまいます。. |
| 凝集力が強く、吸湿性のある粉末: | マスフロー方式の設計、密閉式ホッパーカバー、除湿済みの給気。. | 入口に撹拌機と湿度制御装置を装備。. | 粉末の許容範囲を超える周囲の湿度はハードウェアに悪影響を及ぼすため、これは室内の問題となる。. |
| 嵩密度が低い軽量粉末: | 締固めを抑制するための、ピッチが広く、溝が浅いスクリュー。. | 振動ではなく、穏やかな流動化。. | 振動によってこれらの粉末は圧縮されますが、流動化が進みすぎると、洗い流されてしまいます。. |
右側の欄に共通する点に注目してください。ハードウェアだけでは、管理されていない環境には太刀打ちできません。それがこのステーションの限界であり、次のステーションが「毎日実践できる数値」に焦点を当てている理由でもあります。.
Levapack社は、カタログ記載の標準仕様ではなく、お客様の粉体に合わせてホッパーの形状、撹拌範囲、供給制御を最適化し、その仕様に基づいて機械を製造します。.
パウダーに合わせてマシンを選びましょうブリッジを続けさせる「デイリー・バンド」
週ごとの状況の大部分は2つの数値によって決まりますが、その両方は機械の中ではなく、その部屋の中で決まるものです。1つ目は湿度です。ほとんどの食品粉末の場合、生産エリアの相対湿度を40%~55%の範囲に保つことで、吸湿による固結を管理可能なレベルに抑えることができます。吸湿性の強い製品については、ホッパーの蓋を密閉し、供給空気を除湿することも必要です。夏場は特に念入りに点検を行う必要があります。3月には問題なく稼働していた機械でも、他の条件が何も変わっていないにもかかわらず、7月になるとアーチ現象が発生し始めることがあるからです。.
2番目の数値はホッパーの残量です。生産中は、ホッパーの残量を概ね40%から70%の範囲に保つようにしてください。残量センサーが、補充フィーダーのループを閉じるように設定してください(ユニフロー・パッケージング・マシナリー, (2026年)。どちらの極端な状態も問題を引き起こします。ホッパーが満杯になると、入口で粉末が圧縮されてしまい、逆にほぼ空の状態だと供給が不安定になり、部分的なブリッジングが発生しかねません。ヘッド圧力が一定であれば、オーガーが常に一定の噛み合わせを保ち、その結果、充填重量がより安定したものとなります。.
バッチ間の洗浄は、知らず知らずのうちにアーチ発生を招く要因となります。ホッパーの壁面やスクリューの羽根に残った残留物は、次の稼働時のアーチの核となります。すべての切り替え作業において、完全な分解と拭き取りを行う必要があり、特に排出ゾーンには細心の注意を払う必要があります。同じ機械で多数のSKUを処理する操業では、設計上、切り替えが頻繁に行われるため、このリスクが最も高くなります。.
ブリッジ防止のための日次チェックリスト
- 室内の相対湿度を40-55% RHに維持する。また、吸湿性の強い粉末については、ホッパーの蓋を密閉し、供給空気を除湿する。.
- レベルセンサーが補充ループを遮断するように、ホッパー 40-70% を満杯に保ってください。.
- 交換のたびに完全に分解・清掃を行い、吐出部をきれいにこすり落とすこと。.
- 送りスクリューの回転速度を計量オーガーに合わせて調整してください。.
- 試運転開始前に、缶洗浄時の湿度および室内の気候条件について、責任の所在を明確にしておくこと。.
そのチェックリストの背後には、1つの重要な注意点があります。それは、空の缶をすすぐと水や湿気が入り込むこと、室内の環境条件は誰かの管理下にあること、そして供給速度を合わせる必要があるということです。これらのうちどれが誰の責任範囲なのかは、試運転時の検討事項であり、発注後に確認するよりも、発注前に確認した方がはるかにコストを抑えられます。その確認事項を整理するのが、次のステップの目的です。.
購入前に仕様を確認しよう:ブリッジング防止のための見積依頼(RFQ)と受入試験
上記の項目にはすべて購入可能なバージョンがあります。粉体のブリッジの発生を左右するハードウェアの仕様(コーン角度、撹拌機の可動範囲、排出口のサイズ、レベル制御、表面仕上げ)は、設計段階で決定されます。そのため、ブリッジを防止するには、見積依頼段階が最もコストを抑えられるタイミングであり、そのための適切な文書が見積依頼書(RFQ)となります。.
RFQに記載すべき6つの項目
約6つの項目について問い合わせを作成してください。第一に、撹拌:その形態を明記し、単にコーンの上半分をかき混ぜるだけでなく、オーガー入口ゾーンまで到達するよう要求してください。第二に、コーン角度:サプライヤーに御社の粉末の挙動を伝え、その特性に合わせてどの角度と排出口を採用した設計になっているかを尋ねてください。第三に、レベル制御:閉ループ式補充機能を備えたレベルセンサーを採用し、40%~70%の範囲が自動的に維持されるようにしてください。第四に、精度と流量の整合性:扱いやすい粉末を用いた実験台上の条件ではなく、流量の安定性を確保した上で、投与公差が保証されるよう要求してください。第五に、接触面:材質グレード、内部仕上げ、および段差を残さない溶接処理について確認してください。第六に、切り替え設計:工具不要で分解できる構造とし、前の工程からの清掃作業が確実に実施されるようにしてください。.
ブリッジング防止に関する見積依頼書(RFQ)、6行で
- 撹拌構造により、オーガー吸込ゾーンへの確実な到達が保証されています。.
- コーンの角度と出口のサイズは、カタログのデフォルト値ではなく、お客様の粉末に合わせて設定されています。.
- 閉ループ式補充機能付きレベルセンサー。.
- 投与量の許容範囲と流量の安定性が保証されています。.
- 接触部材料の材質、内面仕上げ、および溶接処理。.
- 切り替え時の清掃のために、工具を使わずに分解できます。.
質問の参考として:一部のメーカーは、±1 gの公称投与精度を公表しており、接触部品には厚さ2 mmの食品用304または316ステンレス鋼を使用しています(レバパック, (2026年)。同社の製造担当者は、出荷前にすべての機械を100回以上の連続試験サイクルにかけ、最後に48時間の無負荷試験と試験動画による確認を行っています。こうした詳細な仕様が公表されていることこそが、どの業者から購入するかにかかわらず、この見積依頼(RFQ)に対する適切な回答の在り方と言えるでしょう。.
受入テスト:お客様の粉末、お客様の数値
サプライヤーの標準粉末を用いた実演により、その機械がサプライヤーの標準粉末で正常に動作することが確認されます。検収とは、自社製の粉末を使用し、自社の充填重量で、自社の容器を用いて連続運転を行うことを意味します。運転中は、3つの数値が重要となります。それは、ブリッジ現象が何回発生するか、各現象の解消にどれくらいの時間がかかるか、そして充填重量がどれだけ変動するかです。販売サイクルを経ても結果が確認できるよう、試験プロトコルの書面での提示と、運転の様子を撮影した動画の提供を依頼してください。.
覚えておくべき一つの条項
サプライヤーは、お客様の粉末について連続試験を実施し、ブリッジカウント、クリアリング時間、および重量ドリフトの数値を文書で提出しなければなりません。.
01
ブリッジの数
走行中のアーチ
02
清算時間
流れが回復するまでの所要時間
03
重量の変動
充填重量からの偏差
改修か交換か:判断の順序
稼働中の機械が「患者」である場合は、順序立てて判断してください。まず、日常的な調整から始めましょう。湿度や液面の高さは、ほぼコストをかけずに修正できるからです。次に、形状の改良に移ります。例えば、より急勾配のコーンインサート、より長い撹拌機、角を丸くすることなどです。その後に初めて、別の機械の導入を検討してください。改良は十分に現実的な選択肢であり、現場のサービスプロバイダーも、それが成功した事例を報告しています。ただし、それらの数値を解釈する際は、その背景も併せて考慮する必要があります。あるプロテインパウダー生産ラインでは、改造前は1シフトあたり3~5回のブリッジ事象が発生し、精度の変動幅は±1.8%に達していたと報告されています(ユニフロー・パッケージング・マシナリー, (2026年)。改修後は、±0.3%から±0.4%の範囲で、ほぼゼロイベントで稼働した。これは有用な情報であると同時に、購入者が当初どのような苦労を強いられたかを認めるものでもある。新規購入の場合、6行のRFQ(見積依頼書)と受入試験こそが、その「授業料」を前払いする手段となるのだ。.
「フロー」のビジネス面
このページの冒頭で示した数値を実際に計算してみると、生産コストの計算は容赦のないものとなります。本格的なブリッジ加工には30分から60分かかり、部分的なブリッジ加工でも重量が±2%の範囲を超えてしまいます。どちらの場合も、週に数回行われるだけで、機械価格の安さによって期待されていた利益幅が知らぬ間に削られていきます。「安価」な機械であっても、振動やハンマーの跡による修正を重ねていくと、年末にはもはや「安価」とは言えなくなることがほとんどです。.
だからこそ、受入条項は単なるテストスクリプトではなく、サプライヤーを選別する基準となるのです。貴社の粉末を処理することに同意し、工場の試験プロトコルを共有し、受入基準を満たした数値に署名するサプライヤーは、価格リスクを正直に開示していると言えます。一方、カタログ記載の粉末に対する定格速度のみを提示するサプライヤーは、貴社を自社の改造事例として利用する「特権」を売りつけているに過ぎません。.
ディーラーやシステムインテグレーターにとって、この論理はさらに一歩先へと進みます。顧客から「自社のタンパク質ブレンドが、提案されたラインでブリッジ現象を起こさないか」と尋ねられた際、コーン角度、撹拌範囲、レベル制御といった要素を挙げて答えるディーラーは、ソリューションを販売していることになります。一方、パンフレットを差し出すだけで答えるディーラーは、単なる機械を販売しているに過ぎません。このページに掲載されている質問を、早い段階で声に出して投げかけるかどうかが、その違いを生むのです。.
ご使用の粉末に合わせて、ホッパーの形状、撹拌、およびレベル制御を最初から最適化したい場合は、, レバパック 受注に応じて粉末充填機を製造し、すべての検収試験のたびに試験動画を記録しています。.
ご自身の粉末で受入試験を実行してください
ホッパーの形状、撹拌範囲、およびレベル制御は、お客様の粉体に合わせて最適化されており、機械の出荷前にテスト映像で実証済みです。.
パウダーに合わせた見積もりを取得する参考文献
- Uniflow Packaging Machinery. 「オーガー式充填機における粉末のブリッジ現象:8つの根本原因と実証済みの現場対策」2026年。. https://uniflowpack.com/blog/powder-bridging-auger-fillers-causes-fixes/
- r/AskEngineers(Reddit)。「スクリューコンベヤからの排出が遅い問題をどう解決すればよいか?」2025年。. https://www.reddit.com/r/AskEngineers/comments/1lp5d38/how_to_solve_slow_discharging_from_a_screw/
- 『Processing Magazine』(ハプマン)。「バルク粉末供給におけるラットホール現象とブリッジング現象の理解」。2023年。. https://www.processingmagazine.com/material-handling-dry-wet/weighers-feeders/article/53079307/hapman-understanding-ratholing-and-bridging-phenomena-in-bulk-powder-feeding
- Visval. 「流動化技術による粉末ブリッジング問題の解決」 2026年。. https://www.visval.com/en/powder-handling/powder-bridging


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL