
Integrazione delle linee di confezionamento: la guida completa alla realizzazione di sistemi di produzione più intelligenti
Che cos’è l’integrazione delle linee di confezionamento?
L'integrazione della linea di confezionamento consiste nel collegare più macchine di confezionamento — riempimento, sigillatura, etichettatura, ispezione, inscatolamento e pallettizzazione — in un unico sistema di produzione automatizzato e coordinato. Non è la stessa cosa dell'automazione. L'automazione fa funzionare una singola macchina in modo autonomo. L'integrazione fa funzionare cinque, otto o dodici macchine insieme senza scontrarsi tra loro.
Pensate a un’orchestra. Ogni musicista può suonare da solo, ma senza un direttore d’orchestra, uno spartito condiviso e transizioni provate, non si ottiene una sinfonia, ma solo rumore. Su una linea di confezionamento, il nastro trasportatore è la bacchetta, il PLC è il direttore d’orchestra e ogni macchina è uno strumento che deve entrare ed uscire esattamente al momento giusto.
Una linea ben integrata sa quando accelerare, quando regolare il ritmo e quando fermarsi — e fa tutte e tre le cose senza l’intervento umano.
Una tipica linea di confezionamento alimentare comprende da cinque a dodici singole apparecchiature. Se queste macchine vengono utilizzate come unità autonome — con gli operatori che spostano manualmente i prodotti da una stazione all’altra — una linea potrebbe richiedere da tre a sei lavoratori per turno solo per gestire i trasferimenti. Dopo l’integrazione, la stessa linea richiede solitamente solo uno o due operatori. Il loro compito passa dalla movimentazione dei materiali al controllo della qualità. Questa differenza ridefinisce il budget del personale dello stabilimento, il limite massimo di produttività e lo standard minimo di qualità.
L'integrazione delle linee di confezionamento comprende anche i sistemi di controllo, i protocolli di comunicazione, l'architettura dei dati e la progettazione dei processi. Le sezioni che seguono illustrano in dettaglio quali sono gli elementi che compongono una linea integrata, come funziona la tecnologia, come pianificare un progetto, quali errori evitare e come valutare se l'integrazione sia economicamente vantaggiosa per la vostra attività.
I componenti fondamentali di una linea di confezionamento integrata
Prima di progettare una linea integrata, è necessario conoscerne le zone funzionali. Un principio da tenere presente in tutta questa sezione: La velocità effettiva di una linea non è determinata dalla macchina più veloce, bensì dal collegamento più lento — e dalla capacità delle interfacce tra i collegamenti di gestire le differenze di velocità. Ogni zona indicata di seguito deve corrispondere a quelle che la precedono e la seguono in tre dimensioni: altezza fisica, velocità di trasporto e protocollo di comunicazione.
Alimentazione e dosaggio dei prodotti
Tutto parte da qui. Se si commette un errore in questa fase, tutti i problemi a valle sono riconducibili a essa. Forme di prodotto diverse richiedono approcci di alimentazione fondamentalmente diversi:
- Solidi a flusso libero (chicchi di caffè, frutta secca, caramelle) vengono movimentati tramite elevatori a tazze o alimentatori vibranti. Una pesatrice multitesta garantisce una precisione di ±0,5 g ad alta velocità: la scelta standard per le linee di produzione di snack e alimenti secchi.
- Polveri (latte in polvere, proteine in polvere, farina) richiedono l’uso di trasportatori a coclea o di sistemi di trasporto sottovuoto. Tre ostacoli da superare: contenimento della polvere, protezione dall’umidità e variazioni di densità. Una dosatrice a coclea garantisce una precisione di ±1–2 g quando la densità apparente della polvere è stabile, ma presenta scostamenti significativi se la polvere si assesta o forma grumi.
- Liquidi viscosi e paste (salse, marmellate, burro di arachidi, alimenti per animali domestici) richiedono riempitrici a pistone o pompe a cavità progressiva. La stabilità della viscosità è fondamentale per il funzionamento di questo sistema: un prodotto che scorre come il miele in estate e come una pasta in inverno mette a dura prova qualsiasi sistema di riempimento non progettato per quella fascia di viscosità.
- Solidi fragili (biscotti, patatine, frutta liofilizzata) richiedono una movimentazione delicata: nastri trasportatori inclinati con dislivelli ridotti e guide specifiche per ciascun prodotto.
Il sistema di alimentazione deve funzionare ad una velocità superiore di almeno 10% rispetto alla riempitrice a valle. In caso contrario, la riempitrice rimane a corto di prodotto e l’intera linea va alla ricerca di prodotto.
Confezionamento primario — Riempimento e sigillatura

È qui che il prodotto diventa una confezione. La combinazione tra la tecnologia di riempimento e il metodo di sigillatura determina la durata di conservazione, l’integrità del prodotto e — nei settori soggetti a normative — la conformità.
| Metodo di riempimento | Il migliore per | Precisione tipica |
|---|---|---|
| Riempimento del pistone | Paste, prodotti a pezzi, alimenti per animali domestici | ±1–21 TP3T in volume |
| Riempitrice a coclea | Polveri, granuli fini | ±1–2 g |
| Pesatrice multitesta | Frutta secca, snack, alimenti secchi | ±0,5 g |
| Misuratore di portata | Liquidi a flusso libero | ±0,51 TP3T in volume |
| Riempitivo per gravità/tempo | Liquidi fluidi, simili all’acqua | ±1–2% |
La tecnologia di sigillatura deve essere adeguata sia al tipo di contenitore che alle esigenze di conservazione:
- Sigillatura sottovuoto rimuove l’ossigeno prima della sigillatura — fondamentale per conserve di carne, frutti di mare e caffè. Livello di vuoto desiderato: -0,08 MPa.
- Risciacquo con azoto sostituisce l’ossigeno con un gas inerte, riducendo il contenuto di ossigeno nello spazio di testa al di sotto di 3%. È lo standard per il latte in polvere, gli integratori alimentari e la frutta secca di alta qualità — prodotti in cui l’ossidazione comporta una perdita di fatturato.
- Sigillatura delle lattine con doppia cucitura appartiene al settore delle lattine metalliche. Parametro di qualità: sovrapposizione della giuntura ≥55%. I rulli di aggraffatura sono soggetti a usura; un set consente in genere di lavorare 50–100 milioni di lattine prima di dover essere sostituito.
- Sigillatura a induzione fissa un rivestimento in foglio di alluminio al bordo del contenitore tramite energia elettromagnetica — una tecnica comunemente utilizzata nelle confezioni di olio alimentare, sciroppi farmaceutici e prodotti chimici.
Controllo qualità — Sistemi di ispezione
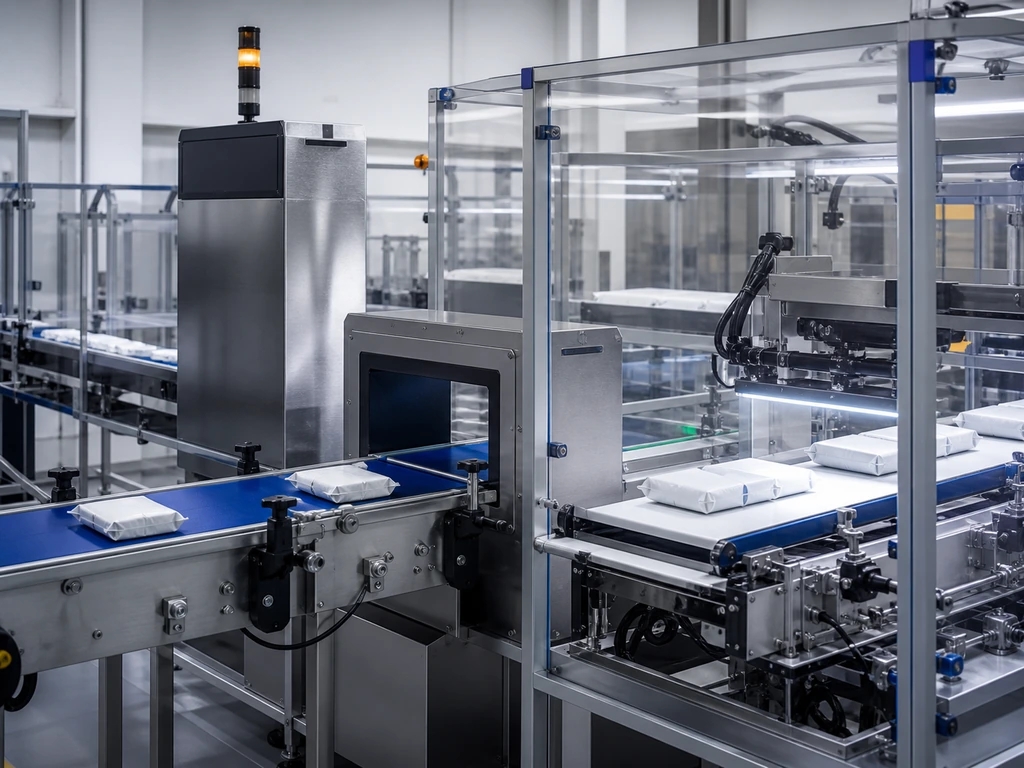
In una linea di produzione integrata, il controllo qualità non è un’operazione a campione. Ogni singola unità viene sottoposta al controllo e il sistema deve individuare, scartare e registrare ogni difetto in tempo reale.
Etichettatura, codifica e tracciabilità
Questo è il livello dell'identità — ed è qui che i revisori incaricati di verificare la conformità alle norme della FDA o dell'UE dedicano la maggior parte del loro tempo.
Tre tecnologie, tre scopi: Etichettatura sensibile alla pressione applica etichette prestampate a una velocità di 50–200 contenitori al minuto con una precisione di posizionamento di ±0,5 mm; Codifica a getto d'inchiostro stampa dati variabili (numeri di lotto, date di scadenza, codici a barre) a 300 dpi; Marcatura laser realizza marcature permanenti per gli imballaggi di prodotti farmaceutici e dispositivi medici.
Un sistema integrato di tracciabilità assegna a ogni unità un numero di serie univoco, collegato a ritroso ai codici dei lotti delle materie prime, ai parametri di riempimento, ai risultati dei test di tenuta e ai dati di ispezione. Se un rivenditore rifiuta un pallet, il produttore può risalire all’origine del difetto fino all’ora, alla macchina e all’operatore specifici — e non genericamente a “un momento qualsiasi del mese scorso”.”
Imballaggio secondario e fine linea
Qui i singoli colli vengono trasformati in unità pronte per la spedizione. La sequenza di operazioni prevede in genere: inscatolamento, imballaggio in casse, pallettizzazione e avvolgimento con film estensibile.
L'adeguamento della velocità rappresenta la principale sfida di integrazione in questa fase. Una linea di produzione di snack che produce 120 bustine al minuto sovraccarica una incartonatrice che ne gestisce 80 al minuto, a meno che non vi sia un buffer tra le due. Un semplice trasportatore di accumulo in grado di contenere 3 minuti di produzione a monte offre all’incartonatrice lo spazio necessario per riprendersi dopo un micro-arresto senza costringere l’intera linea a fermarsi. I pallettizzatori robotizzati completano il lavoro: i cobot gestiscono 6–8 casse al minuto, mentre i robot industriali ne movimentano 15–20.
Tecnologie di integrazione — Come comunicano le vostre apparecchiature
I collegamenti fisici trasferiscono il prodotto dalla macchina A alla macchina B. I protocolli di comunicazione consentono informazioni dalla macchina A alla macchina B — ed è proprio questo che trasforma un insieme di macchine performanti in un sistema di produzione intelligente. La scelta del protocollo non è solo una decisione di natura informatica. È una decisione che riguarda la catena di fornitura: determina quali marche di apparecchiature è possibile acquistare, la rapidità con cui la linea risponde ai problemi e se si rimarrà vincolati all’ecosistema di un unico fornitore.
Architettura di controllo basata su PLC
Il controllore logico programmabile (PLC) è il cervello della linea integrata. Funziona in un ciclo continuo — scansione di tutti gli ingressi, esecuzione del programma logico, aggiornamento di tutte le uscite — con un tempo di ciclo tipico inferiore a 10 millisecondi. In quei 10 ms, il PLC verifica se la riempitrice ha completato il proprio ciclo, se le ganasce della sigillatrice sono in posizione, se il sensore dell’etichettatrice rileva un contenitore e se il trasportatore a monte è in funzione. Quindi prende migliaia di decisioni binarie e invia comandi a ogni dispositivo della linea.
Una piccola linea composta da 5–8 macchine richiede un PLC con 200–500 punti I/O. Una grande linea multizona può richiedere oltre 2.000 punti. Una regola che permette di risparmiare in seguito: Riservare almeno 20% di capacità I/O per espansioni future.
Protocolli di comunicazione industriale — Un confronto pratico
Macchine diverse utilizzano linguaggi diversi. Ecco cosa serve per renderle interoperabili:
Conclusione pratica: State realizzando una linea con apparecchiature di diversi fornitori? Scegliete macchine che supportino nativamente sia EtherNet/IP che Modbus TCP/IP. In questo modo potrete utilizzare il 90% delle apparecchiature disponibili senza bisogno di gateway di protocollo. Un gateway aggiunge una latenza compresa tra 5 e 15 ms: solitamente innocua per il monitoraggio, ma rischiosa per le operazioni sincronizzate ad alta velocità.
SCADA e MES — Oltre il controllo a livello di macchina
Il sistema SCADA offre un'unica schermata che mostra in tempo reale lo stato, la velocità, la temperatura e lo stato degli allarmi di ogni macchina. Il sistema MES collega l'area di produzione al sistema ERP: gli ordini di lavoro vengono trasmessi automaticamente, i dati di produzione vengono inviati al sistema e i registri di qualità vengono digitalizzati e contrassegnati con data e ora. Per i settori soggetti a regolamentazione, la conservazione dei dati MES non è facoltativa: la norma FDA 21 CFR Parte 11 richiede che i registri elettronici vengano conservati per almeno 12 mesi.
Tecnologie emergenti — Intelligenza artificiale, gemelli digitali e Internet delle cose
Non è necessario investire in queste cose oggi. Ma le decisioni che prendi oggi non dovrebbero impedirti di farlo domani. Gemelli digitali (repliche virtuali con una precisione di ±2%) consentono di testare le modifiche senza intervenire sulla linea fisica, riducendo i tempi di debug in loco del 30–50%. Visione basata sull'intelligenza artificiale rileva difetti che non era stato programmato per riconoscere, con tassi di riconoscimento superiori al 99,51 TP3T. IoT e cloud consentire alle aziende con più stabilimenti di effettuare confronti e ottimizzazioni tra le varie sedi. Il filo conduttore: OPC UA è l’autostrada dei dati che rende possibili tutte e tre le cose.
Pianificazione dell’integrazione della linea di confezionamento: una tabella di marcia fase per fase

L'integrazione è un progetto, non un acquisto. Ecco la tabella di marcia:
| Fase | Compiti principali | Risultati chiave | Cronologia |
|---|---|---|---|
| Valutazione | Analisi dei prodotti, calcolo della capacità produttiva, verifica delle attrezzature | Specifiche dei requisiti utente (URS) | 4–8 settimane |
| Design | Scelta delle apparecchiature, disposizione, architettura di controllo | Disegni tecnici + protocollo FAT | 8–16 settimane |
| Installazione | Installazione, messa in servizio di una singola macchina, SAT | Rapporto SAT + manuali d'uso | 4–12 settimane |
| Ottimizzazione | Formazione, messa a punto dei parametri, valori di riferimento dei KPI | Procedure operative standard (SOP) + Rapporto di riferimento sui KPI | 4–8 settimane |
La fase di valutazione è quella in cui si investe meno. Un URS completo dovrebbe contenere oltre 50 requisiti funzionali, che coprano non solo la velocità e la precisione, ma anche i tempi di cambio formato, le procedure di pulizia, la frequenza di cambio prodotto, l'intervallo di temperatura ambiente e la qualità dell'aria compressa. Ogni ora dedicata a questa fase consente di evitare circa dieci ore di rilavorazione durante la messa in servizio.
Un avvertimento tratto dall’esperienza pratica: un’azienda alimentare non aveva specificato nel proprio URS che la viscosità della propria salsa variava notevolmente in base alla temperatura (fluida e acquosa a 35 °C, densa e pastosa a 10 °C). La riempitrice a pistone progettata per “salsa a media viscosità” si inceppava ogni mattina d’inverno. Per risolvere il problema è stato necessario sostituire le guarnizioni, regolare i parametri di corsa e aggiungere riscaldatori in linea per il prodotto: un ritardo di sei settimane e un costo imprevisto a cinque cifre.
Errori comuni nell'integrazione e come evitarli
La maggior parte degli errori di integrazione non è causata da apparecchiature difettose. Deriva piuttosto da ipotesi errate formulate in fase di pianificazione — ipotesi che all’epoca sembravano ragionevoli, ma che non hanno retto al confronto con le reali condizioni di produzione. Ecco i quattro errori di ipotesi più comuni e come individuarli prima che siano loro a mettere in difficoltà voi.
Disallineamento di velocità — Quando la macchina più veloce crea il collo di bottiglia più grande
Lo scenario: La vostra riempitrice funziona a una velocità di 120 lattine al minuto. La vostra etichettatrice funziona a 100. Quel divario di 20 lattine può sembrare irrisorio, ma in un’ora si traducono in 1.200 lattine che non sanno dove andare. La vostra “linea da 120 cpm” funziona in realtà a una velocità effettiva di 85 cpm, una volta considerati i micro-arresti.
La soluzione: La capacità del buffer dovrebbe essere pari alla differenza massima di velocità moltiplicata per 2–5 minuti di produzione. Programmare il PLC in modo che utilizzi la velocità effettiva dell’etichettatrice come riferimento principale, regolando automaticamente la velocità della riempitrice. Regola di progettazione: Lunghezza del buffer (unità) = velocità a monte (unità/min) × 3 min × fattore di sicurezza 1,3.
Compatibilità con più fornitori — Il divario tra protocollo e interfaccia meccanica
Lo scenario: Hai acquistato la migliore riempitrice da un produttore tedesco, la migliore etichettatrice da un produttore cinese e la migliore incartonatrice da un produttore americano. Il nastro di scarico della riempitrice si trova a un'altezza di 850 mm, l'alimentazione dell'etichettatrice è a 820 mm e l'incartonatrice comunica tramite Profinet, mentre il tuo PLC utilizza EtherNet/IP.
La soluzione: Prima di firmare qualsiasi ordine di acquisto, richiedere a ogni fornitore di presentare una scheda tecnica di interfaccia. Una differenza di altezza di 30 mm può sembrare insignificante, ma i contenitori possono ribaltarsi proprio in quel punto di transizione, e 50% di arresti imprevisti sono riconducibili proprio a quel singolo disallineamento.
Sottovalutare la complessità del cambio di produzione
Lo scenario: Hai valutato le macchine in base alla loro velocità massima. Ma il tuo stabilimento produce 12 diversi SKU e il cambio di produzione avviene più di tre volte al giorno. La macchina A impiega 10 minuti per il cambio di produzione. La macchina B ne impiega 45. Il tempo di cambio della tua linea è di 45 minuti: le due ore di produzione perse ogni giorno ammontano a oltre 500 ore all’anno.
La soluzione: Richiedere ai fornitori di impegnarsi per iscritto a rispettare i tempi di cambio utensile. Per qualsiasi macchina che superi i 15 minuti, imporre l’adozione di funzioni di cambio rapido: manopole che non richiedono l’uso di utensili, perni di posizionamento e memorizzazione digitale delle ricette.
Il costo nascosto della mancata esecuzione dei test di accettazione in fabbrica
Lo scenario: Il fornitore ha testato ogni macchina presso il proprio stabilimento. Tutto funzionava correttamente. Perché pagare un extra per rifare il test? Quindi si salta il test di accettazione in fabbrica (FAT) integrato e si spedisce direttamente alla propria sede.
La soluzione: Il FAT deve includere: almeno 8 ore di funzionamento continuo, tutti gli SKU dei prodotti e test mirati sui casi limite. Criterio di accettazione del FAT: OEE ≥85%. Un problema riscontrato presso la sede del fornitore viene risolto a spese del fornitore stesso. Lo stesso problema riscontrato presso la vostra sede viene risolto a vostre spese, oltre alla perdita di produzione. Saltare il FAT per risparmiare $15.000–30.000 è costato ai produttori centinaia di migliaia a causa dei ritardi nell’avvio della produzione.
Valutazione del ROI — In quali casi l’integrazione è vantaggiosa dal punto di vista finanziario?
L'integrazione è un investimento di capitale. Un'azienda di medie dimensioni del settore alimentare che intenda passare da macchine semiautomatiche autonome a una linea di confezionamento completamente integrata dovrebbe prevedere un investimento compreso tra $200.000 e $800.000, a seconda della complessità della linea, della velocità e dei requisiti di personalizzazione. La vera domanda non è “possiamo permettercelo?”, ma “in quanto tempo si ammortizza l'investimento?”.”
Il ritorno sull'investimento (ROI) derivante dall'integrazione della linea di confezionamento proviene da tre aree principali:
Risparmi diretti sulla manodopera. Una linea integrata riduce il fabbisogno di personale da 5–6 operatori per turno a 1–2, con una riduzione del 40–60%. Per un'attività a due turni in un mercato sviluppato, ciò si traduce in un risparmio annuo compreso tra circa $160.000 e $240.000.
Aumento della produttività. L'eliminazione dei trasferimenti manuali elimina il principale collo di bottiglia. Le linee integrate raggiungono in genere una produttività superiore del 20–40%, non perché le macchine siano più veloci, ma perché non devono mai attendere l'intervento di una persona.
Prevenzione dei costi nascosti. Questi risparmi non risultano dall’ordine di acquisto: 50–70% di riduzione degli scarti di prodotto dovuti alla movimentazione manuale; zero penali da parte dei clienti per prodotti etichettati in modo errato; 90% di riduzione dei tempi di risposta in caso di richiamo; e la possibilità di accettare ordini che richiedono quella costanza di qualità che solo l’automazione è in grado di garantire.
La maggior parte dei progetti di integrazione delle linee di confezionamento raggiunge il ritorno sull’investimento entro 2–4 anni. Le linee che operano su due o tre turni recuperano l’investimento in modo significativamente più rapido: ogni turno aggiuntivo consente di ammortizzare il costo fisso delle attrezzature su un numero maggiore di ore di produzione. Quando si effettuano i calcoli per il proprio stabilimento, è importante guardare oltre il costo delle attrezzature. Occorre includere i costi di installazione, le modifiche agli impianti, la formazione e il calo di produttività durante la fase di transizione. Successivamente, è necessario confrontare tali costi con il costo totale di mantenere la situazione attuale.
Per le aziende pronte a trasformare l’analisi del ROI in un piano concreto, collaborare con un integratore di linee esperto in grado di modellare il quadro completo dei costi — comprese le caratteristiche specifiche del prodotto, il mercato del lavoro e gli obiettivi di crescita — trasforma un semplice esercizio su foglio di calcolo in un progetto realizzabile. Aziende come Levapack, che forniscono linee di inscatolamento personalizzate chiavi in mano dall’alimentazione alla pallettizzazione, offrono consulenze ingegneristiche personalizzate per progettare una linea su misura per il vostro prodotto, la vostra capacità produttiva e il vostro budget: in questo modo non pagherete per funzionalità che non vi servono e i tempi di ritorno sull’investimento saranno basati sui vostri dati reali anziché sulle medie del settore. Scopri le soluzioni personalizzate chiavi in mano per linee di inscatolamento o richiedi un'offerta personalizzata per la linea.
Come scegliere il partner di integrazione giusto
Se avete letto fino a questo punto, significa che prendete sul serio l’integrazione della linea di confezionamento. Conoscete bene i componenti, la tecnologia, il processo di pianificazione, le insidie e gli aspetti finanziari. L’ultima domanda è la più difficile: a chi affidate l’esecuzione del progetto?
La scelta di un partner per l'integrazione non consiste nel confrontare le schede tecniche. I veri fattori di differenziazione sono più difficili da misurare — ed è proprio da questi che dipende se, due anni dopo la messa in servizio, la vostra linea funzionerà con un OEE di 85% o di 55%.
1. “Mi mostri due linee di produzione che avete realizzato per prodotti simili ai miei — e mi dia il numero di telefono del responsabile dello stabilimento.” Un integratore affidabile fornisce senza esitazione referenze verificabili. La competenza in materia di integrazione è specifica per ogni prodotto. Un’azienda eccellente nell’integrazione di linee di riempimento di liquidi potrebbe non aver mai avuto a che fare con il contenimento delle polveri.
2. “Qual è l’OEE che garantite — e cosa succede se non raggiunge quel valore?” Un integratore che non si impegna a garantire un valore specifico di OEE non sostiene la validità della progettazione del proprio sistema. Una garanzia realizzabile per l’OEE di una linea integrata è in genere compresa tra l’80 e l’85%.
3. “Utilizzate attrezzature proprie o integrate macchinari di terze parti?” Responsabilità da un unico soggetto contro flessibilità "best-of-breed": informati su quale modello stai scegliendo e assicurati che sia in linea con le tue capacità ingegneristiche interne.
4. “Il FAT sarà installato presso la vostra struttura, utilizzerà i miei prodotti reali e funzionerà ininterrottamente per almeno 8 ore?” Un test FAT adeguato, effettuato con il prodotto reale, individua problemi che un test con acqua non rileverebbe mai: gli effetti della viscosità sulla precisione di riempimento, l’accumulo di polvere sui sensori, l’accumulo di residui sulle ganasce di sigillatura.
5. “Chi è il mio referente unico e con quale frequenza ricevo aggiornamenti sullo stato di avanzamento?” Un integratore competente assegna un project manager dedicato, corredato di un programma scritto che definisce le tappe fondamentali e i punti decisionali.
6. “Qual è il periodo di garanzia e il tempo di risposta garantito?” Lo standard del settore è di 12 mesi. Qualsiasi durata superiore — 16, 24 mesi — rappresenta un vero e proprio valore aggiunto, in quanto copre il periodo in cui emergono la maggior parte dei problemi latenti.
Fidatevi del vostro istinto quando si tratta di segnali d'allarme. Un'offerta con un prezzo inferiore di 30%+ rispetto alla concorrenza significa che qualcosa viene tagliato: solitamente la portata del progetto, il supporto all'installazione o la copertura della garanzia. L'opzione “più economica” che tralascia i test di integrazione e vi consegna una pila di manuali invece di un supporto in loco per la messa in servizio non è affatto più economica. Si tratta di una spesa differita con gli interessi.
Riferimenti
- PMMI. “Tendenze nell'automazione del confezionamento e ricerca sull'OEE”. 2025. nccas.com
- Eclipse Automation. “Come migliorare l’efficienza operativa delle linee di produzione.” 2025. eclipseautomation.com
- Tayal, A. et al. “Miglioramento dell’efficacia nell’industria manifatturiera”.” ScienceDirect, 2021. sciencedirect.com
- Wolf Packing. “ROI delle macchine confezionatrici: guida in 5 passaggi al calcolo del periodo di ammortamento”. 2026. wolf-packing.com
- Viking Masek. “In quanto tempo l’automazione del confezionamento garantirà un ritorno sull’investimento?” 2025. vikingmasek.com
- Levapack. “Soluzioni personalizzate chiavi in mano per linee di inscatolamento.” levapack.com
- Levapack. “Contatti — Richiedi un preventivo personalizzato per la linea di produzione.” levapack.com
- Levapack. “Chi siamo — Profilo aziendale e testimonianze.” levapack.com
- Levapack. “Homepage.” levapack.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL