
Wenn Sie schon einmal an einer Verpackungslinie zu tun hatten, sind Ihnen sicher druckempfindliche Etiketten aufgefallen. Die glänzende Hülle auf einer Craft-Bier-Dose, die transparente Folie, die sich um einen Behälter für Nahrungsergänzungsmittel schmiegt, das strukturierte Papieretikett auf einer Premium-Kaffee-Dose – sie alle gehören zur selben Technologiefamilie. Aber was genau macht ein Etikett “druckempfindlich”, und warum ist das für Ihre Produktionslinie von Bedeutung?
Hier ist die kurze Antwort: Ein druckempfindliches Etikett (PSL) ist ein selbstklebendes Etikett, das bei Druckausübung auf einer Oberfläche haftet – ganz ohne Hitze, Wasser oder separaten Klebstoff. Es wird gebrauchsfertig geliefert, wobei der Klebstoff bereits im Etikett selbst integriert ist.
Doch die kurze Antwort reicht nur bis zu einem gewissen Punkt. Wenn Sie Etikettierungstechnologien für einen Konserven- oder Verpackungsbetrieb evaluieren, müssen Sie wissen, woraus diese Etiketten bestehen, wie sie sich auf verschiedenen Oberflächen verhalten, mit welchen Maschinen sie aufgebracht werden und – was entscheidend ist – wie sie sich speziell auf zylindrischen Metallbehältern bewähren. Dieser Leitfaden deckt all diese Aspekte ab.
Was ist ein selbstklebendes Etikett? Der dreischichtige Aufbau

Ein selbstklebendes Etikett besteht nicht aus einem einzigen Material. Es handelt sich um ein Laminat – in der Branche manchmal auch als “Etikettensandwich” bezeichnet –, das aus drei unterschiedlichen Schichten besteht, von denen jede eine bestimmte Funktion erfüllt. Entfernt man eine dieser Schichten, ist das Etikett nicht mehr funktionsfähig.
Diese drei Ebenen sind: die Facestock (was man sieht), das Klebstoff (was dafür sorgt, dass es haften bleibt), und das Trennfolie (das Trägerpapier, das den Klebstoff bis zum Aufbringen schützt). So funktioniert jedes einzelne davon.
Das Facestock: Was der Kunde sieht und berührt
Das Etikettenmaterial ist die bedruckbare Oberfläche – die oberste Schicht, auf der Ihre Markengrafiken, Zutatenangaben, Barcodes und vorgeschriebene Angaben aufgedruckt sind. Es ist der einzige Teil des Etiketts, mit dem der Endverbraucher jemals in Kontakt kommt.
Obermaterialien lassen sich in drei große Gruppen einteilen: Papier, Folie und Metallfolie. Papierobermaterialien sind kostengünstig und lassen sich hervorragend bedrucken, weshalb sie bei trockenen Produkten, die bei Raumtemperatur gelagert werden, wie Gewürzdosen und Snackbehältern, sehr beliebt sind. Folien-Obermaterialien – am häufigsten BOPP (biaxial orientiertes Polypropylen), das über 60% des Marktes für Folienetiketten ausmacht – bieten Feuchtigkeitsbeständigkeit und Haltbarkeit, mit denen Papier nicht mithalten kann. Folien- und Metallic-Obermaterialien sorgen für eine hochwertige Präsentation im Regal, weshalb man sie häufig auf Weinflaschen und Luxuskosmetika findet.
Bei der Auswahl des richtigen Etikettenmaterials muss man sich eine Frage stellen: In welcher Umgebung wird dieses Etikett tatsächlich eingesetzt? Ein Papieretikett auf einem gekühlten Produkt nimmt Feuchtigkeit auf und versagt. Ein Folienetikett auf einem trockenen Vorratsartikel ist möglicherweise überdimensioniert und zu teuer. Die Umgebung bestimmt das Material.
Viele Etiketten sind zudem mit einer Deckschicht oder einer Laminierung versehen – einer dünnen Schutzschicht, die auf das bedruckte Trägermaterial aufgebracht wird. Deckschichten verbessern die Kratzfestigkeit, UV-Beständigkeit und Chemikalienbeständigkeit. Bei Produkten, die Kondenswasser, Reibung während des Transports oder einer Präsentation im Freien ausgesetzt sind, ist der Verzicht auf eine Deckschicht eine falsche Sparmaßnahme.
Standardreferenz: Die Norm ASTM D5375 enthält Prüfverfahren zur Auswahl von selbstklebenden Etikettenmaterialien, einschließlich der Eigenschaften hinsichtlich der Ablösung der Trägerfolie und der Planlage (ASTM International).
Der Klebstoff: Das heimliche Arbeitstier
Wenn das Etikettenmaterial das Gesicht ist, dann ist der Klebstoff der Muskel. Und er ist der Hauptgrund dafür, dass Etiketten im Einsatz versagen.
Haftklebstoffe sind viskoelastisch – sie verhalten sich unter Druck wie eine Flüssigkeit, fließen in die mikroskopisch kleinen Vertiefungen der Behälteroberfläche, um eine mechanische Verbindung herzustellen, und verhärten sich dann wie ein Feststoff, sobald der Druck nachlässt. Stellen Sie sich vor, Sie stecken zwei Legosteine zusammen: Sie lassen sich leicht verbinden, da sie sich ausreichend verbiegen, aber um sie wieder zu trennen, ist erheblicher Kraftaufwand erforderlich.
Das Universum der Klebstoffe lässt sich in vier praktische Kategorien unterteilen:
- Dauerhafte Acrylklebstoffe sind das Arbeitspferd der Branche. Sie zeichnen sich durch eine gute UV- und Oxidationsbeständigkeit, einen breiten Temperaturbereich und angemessene Kosten aus. Bei den meisten Anwendungen unter trockenen Bedingungen und bei Raumtemperatur kommen dauerhafte Acrylharze zum Einsatz.
- Klebstoffe auf Kautschukbasis Sie bieten eine höhere Anfangshaftung – sie haften auf schwierigen Oberflächen schneller und fester. Wenn Sie Kunststoffe mit niedriger Oberflächenenergie wie Polyethylen oder Polypropylen beschriften, benötigen Sie ein System auf Gummibasis. Der Nachteil ist eine geringere Witterungsbeständigkeit im Laufe der Zeit.
- Klebstoffe in Tiefkühlqualität sind so formuliert, dass sie eine niedrigere Glasübergangstemperatur (Tg) aufweisen, sodass sie bei -20 °C und darunter flexibel und klebrig bleiben. Herkömmliche Acrylharze werden unter diesen Bedingungen spröde.
- Entfernbare und wiederverwendbare Klebstoffe lässt sich sauber ablösen. Denken Sie an Werbegutscheine oder temporäre Preisschilder – die Haftung bleibt während der Präsentation im Einzelhandel bestehen, lässt sich aber sauber ablösen, wenn der Verbraucher sie entfernt.
Jede Entscheidung bezüglich des Klebstoffs hängt zunächst von der zu etikettierenden Oberfläche ab. Glas und Metall sind Materialien mit hoher Oberflächenenergie (über 500 Dyn/cm) – sie lassen sich leicht verkleben. Unbehandeltes Polyethylen und Polypropylen liegen bei etwa 30–38 Dyn/cm – sie sind chemisch inert und bekanntermaßen schwer zu verkleben, wenn kein Klebstoff mit hoher Haftkraft verwendet wird. Ein kurzer Dyne-Test an Ihrem tatsächlichen Behälter (keine Ersatzprobe) gibt Aufschluss darüber, womit Sie es zu tun haben.
Kondenswasser ist der heimtückische Feind von Klebstoffen. Ein Etikett, das bei Raumtemperatur perfekt auf einer trockenen Dose haftet, kann 40–60% seiner ursprünglichen Klebkraft einbüßen, wenn es direkt von der Abfüllanlage auf eine kalte, feuchte Oberfläche aufgebracht wird. Wenn in Ihrer Produktionsumgebung Kondenswasser durch Kaltabfüllung oder nach der Pasteurisierung auftritt, sind Klebstoffformulierungen für die Nassverklebung unverzichtbar.
Die Trennfolie: Warum das Trägerpapier so wichtig ist
Die Trennfolie ist der heimliche Held der Etikettenrolle. Die Verbraucher bekommen sie nie zu Gesicht. Aber der Bediener Ihrer Etikettiermaschine denkt bei jeder Schicht daran.
Das Trägermaterial ist die Papier- oder Folienunterlage, auf der die Etiketten den Druck- und Stanzvorgang durchlaufen und schließlich auf Ihre Produktionslinie gelangen. Seine Oberfläche ist mit einem Silikon-Trennmittel beschichtet, das verhindert, dass der Klebstoff dauerhaft am Trägermaterial haftet – stark genug, um während der Lagerung und des Transports zu halten, aber schwach genug, um sich an der Abziehplatte sauber ablösen zu lassen.
Bei der Wahl der Auskleidung gibt es zwei Möglichkeiten. Papier-Einlagen (halbgebleicht oder Kraftpapier) sind kostengünstig und eignen sich gut für Liniengeschwindigkeiten unter 100 Behälter pro Minute. Allerdings entsteht beim Biegen über die Führungsrollen Staub, und dieser Staub ist die Hauptursache für Fehlauslösungen bei fotoelektrischen Etikettensensoren. PET-Folien-Einlagen Sie kosten 30–50% mehr, zeichnen sich jedoch durch nahezu keine Staubentwicklung, eine höhere Zugfestigkeit und eine bessere Maßhaltigkeit bei Geschwindigkeiten über 200 cpm aus. Bei Hochleistungs-Konservendosen-Fertigungslinien macht sich der Aufpreis für die Folienauskleidung durch geringere Ausfallzeiten bezahlt.
Die Ablösekraft – gemessen in Gramm pro Zoll Ablösefläche – wird an die jeweilige Anwendung angepasst. Ist sie zu gering, lösen sich die Etiketten bereits in der Maschine. Ist sie zu hoch, dehnt sich das Trägermaterial oder reißt. Ein genau spezifiziertes Trägermaterial mag wie eine Kleinigkeit erscheinen. An einem hektischen Produktionstag macht es jedoch den Unterschied zwischen einer reibungslosen Schicht und einem Stapel fehlender Etiketten aus.
Etikettenmaterialien und Klebstoffe: Die Bausteine für die Leistungsfähigkeit von PSL

Sie kennen die dreischichtige Struktur. Nun stellen sich die praktischen Fragen: Welche Materialien kommen wo zum Einsatz? Vier Variablen bestimmen die Antwort – Produktumgebung, Verpackungsmaterial, Budget und Ziele im Bereich des visuellen Markenauftritts. Ändert sich eine davon, müssen Sie möglicherweise auch die anderen drei neu überdenken.
Papier-Vorderseiten: Kostengünstig und druckfreundlich
Papier ist die traditionelle Wahl und nach wie vor die kostengünstigste Option; es kostet in der Regel 50–70% dessen, was ein vergleichbares Folienmaterial kosten würde. Hochglänzendes, seidenmattes Papier (oft als C1S oder einseitig beschichtet bezeichnet) ist die am häufigsten verwendete Sorte – es nimmt Flexo- und Digitaldruckfarben sauber auf, eignet sich für Lackierungen und Heißfolienprägung und sieht im Regal edel aus.
Papier eignet sich am besten für Trockenwaren, die bei Raumtemperatur gelagert werden: Kaffeedosen, Gewürzdosen, Behälter für trockene Snacks, Gläser für Proteinpulver. Es ist zudem die nachhaltigste Option – es lässt sich im normalen Papierstrom recyceln und ist zunehmend mit FSC-zertifizierten Fasern erhältlich.
Die Einschränkung liegt auf der Hand: Papier und Feuchtigkeit vertragen sich nicht. In Umgebungen mit einer relativen Luftfeuchtigkeit von über 85% beginnen Papieretiketten, Wasser aufzunehmen, verlieren ihre Formstabilität und lösen sich schließlich ab. Für gekühlte Lebensmittel, Tiefkühlprodukte oder jegliche Behälter, in denen Kondenswasser entsteht, ist Papier die falsche Wahl. Außerdem reißt Papier leichter als Folie – wenn das Etikett einer rauen Lieferkette standhalten muss, sollten Sie auf Folie umsteigen.
Spezialpapiere – perlmuttfarbene Papiersorten, strukturierte Papiere in Filzbindung, Papiere aus Baumwollmischungen – können den wahrgenommenen Wert eines Produkts steigern. Ein Etikett aus strukturiertem Papier auf einer hochwertigen Teedose für losen Tee vermittelt Handwerkskunst auf eine Weise, wie es ein glänzendes Folienetikett einfach nicht vermag. Das Material selbst wird Teil der Markengeschichte.
Film-Oberflächenmaterialien: Langlebigkeit für anspruchsvolle Umgebungen
Bei den Folien-Etikettenmaterialien verzeichnet der Markt für selbstklebende Etiketten das stärkste Wachstum. Dabei ist BOPP – biaxial orientiertes Polypropylen – das vorherrschende Format und macht weit über die Hälfte des gesamten Verbrauchs an Folienetiketten aus.
BOPP gibt es in drei optischen Varianten: weiß (undurchsichtig, kontrastreiche Druckoberfläche), transparent (für den “No-Label-Look”, bei dem das Produkt durchscheint) und metallisiert (eine dünne, durch Aufdampfen aufgebrachte Aluminiumschicht für eine metallische Optik zu einem Bruchteil der Kosten von Vollfolie). Transparentes BOPP erzeugt in Kombination mit einem optisch klaren Klebstoff den Eindruck, als seien die Grafiken direkt auf den Behälter gedruckt – eine Technik, die Marken aus den Bereichen Getränke und Körperpflege aufgrund ihrer klaren, modernen Ästhetik gerne nutzen.
Neben BOPP besetzen zwei weitere Folientypen bestimmte Nischen. Polyethylen (PE) ist weicher und anpassungsfähiger – es ist das einzige Obermaterial, das bei zusammendrückbaren Tuben und flexiblen Beuteln zuverlässig funktioniert, da es sich mit dem Behälter mitdehnt, anstatt sich zu wellen. Polyester (PET) ist der Champion in Sachen Haltbarkeit und gewährleistet die Unversehrtheit der Etiketten bei Temperaturen von -40 °C bis 150 °C. PET wird typischerweise für Behälter für Industriechemikalien, Kfz-Flüssigkeiten und Produkte verwendet, die für extreme Logistikbedingungen bestimmt sind.
Die Kostenhierarchie ist überschaubar: Papier < BOPP < metallisiertes BOPP < Vollfolie < Spezialfolien. Die meisten Produktionsbudgets liegen irgendwo im Bereich zwischen Papier und BOPP, wobei Folie für Premium-Artikel und PET für Anwendungen unter rauen Umgebungsbedingungen reserviert ist.
Folien und Spezialoberflächenmaterialien: Hochwertige Wirkung im Regal
Wenn Ihr Produkt in einer umkämpften Produktkategorie im Einzelhandel konkurriert, in der Verbraucher ihre Kaufentscheidung am Regal innerhalb von Sekundenbruchteilen treffen, machen sich Folien und spezielle Obermaterialien wirklich bezahlt. Ein metallischer Schimmer zieht die Blicke auf eine Weise auf sich, wie es Papier und Standardfolien nicht vermögen.
Aluminiumfolien-Obermaterialien sind die klassische Luxusvariante – dick, spiegelglatt und unbestreitbar hochwertig. Sie sind aber auch die teuerste Option. Metallisiertes BOPP bietet einen praktischen Mittelweg: eine dünne, durch Aufdampfen aufgebrachte Aluminiumschicht auf einem BOPP-Träger, die bei etwa 80% der optischen Wirkung nur 40–60% der Kosten verursacht. Für die meisten Marken ist metallisiertes BOPP die klügere Investition.
Ein technischer Hinweis: Aluminium-Oberfolien sind elektrisch leitfähig. Wenn Sie sich mit RFID- oder NFC-Smart-Labels beschäftigen – eine in der Pharma- und Luxusgüterbranche immer häufiger gestellte Anforderung –, kann massive Folie die Antennenleistung beeinträchtigen. Metallisiertes BOPP mit seiner dünneren und weniger durchgehenden Metallschicht verursacht seltener Probleme.
Anpassung des Klebstoffs an Untergrund und Umgebungsbedingungen: Ein Auswahlrahmen
Wenn die Materialien feststehen, wird die Wahl des Klebstoffs zu einer Frage der Kompatibilität. Beginnen Sie mit dem Material des Behälters:
- Glas und Metall (hohe Oberflächenenergie): Herkömmliche Acryl-Dauerklebstoffe eignen sich unter den meisten Bedingungen gut.
- HDPE, LDPE, PP und andere Polyolefine (niedrige Oberflächenenergie, 30–38 Dyn/cm): Sie benötigen einen stark haftenden Klebstoff auf Kautschukbasis oder einen modifizierten Acrylklebstoff. Herkömmliche Acrylklebstoffe sind hierfür ungeeignet.
- Beschichtete oder behandelte Oberflächen: Stellen Sie sicher, dass die Beschichtung keine Barriereschicht bildet. Einige UV-Lacke und antistatische Beschichtungen beeinträchtigen die Haftung erheblich.
Beurteilen Sie anschließend die Umgebung:
- Raumtemperatur, trocken: Die meisten Klebstoffe erfüllen ihren Zweck. Wählen Sie je nach Kosten und Anforderungen an die Entfernbarkeit.
- Gekühlt (0–4 °C): Verwenden Sie Acrylharz, das für niedrige Temperaturen geeignet ist. Selbst bei kühlen Temperaturen kann es zu Kondensation kommen – achten Sie daher auf die Nassverklebbarkeit.
- Gefroren (-20 °C und darunter): Die Verwendung von Klebstoff in Gefrierqualität ist zwingend vorgeschrieben. Standardformulierungen verlieren unterhalb ihrer Glasübergangstemperatur jegliche Klebekraft.
- Heißabfüllung oder Retorte (40–100 °C): Der Klebstoff muss der Anwendungstemperatur standhalten, ohne zu verlaufen, und die Haftung auch bei Temperaturwechselbeanspruchung aufrechterhalten.
- Nasse oder beschlagene Oberflächen: Dies ist der schwierigste Fall. Nassklebstoffe sind so formuliert, dass sie Feuchtigkeit an der Klebefuge verdrängen, doch die Leistungsfähigkeit variiert je nach Rezeptur. Es gibt keinen Ersatz für Tests an Ihrem tatsächlich befüllten Behälter bei Ihrer Produktionsgeschwindigkeit.
Noch etwas: Testen Sie mit dem echten Produkt. Nicht mit einem sauberen, trockenen Muster bei Raumtemperatur, das der Etikettenlieferant geschickt hat – sondern mit dem echten Produkt, direkt von Ihrer Abfüllanlage, bei Produktionsgeschwindigkeit. Die Diskrepanz zwischen einem Labortest und einem Produktionslauf am Montagmorgen ist der Grund für die meisten Etikettenfehler.
Wie Etikettiermaschinen Haftetiketten aufbringen

Es ist wichtig zu wissen, was ein selbstklebendes Etikett ist. Noch wichtiger ist es jedoch zu wissen, wie eine Maschine es aufbringt, wenn Sie dafür verantwortlich sind, dass die Produktionslinie läuft.
Eine Etikettiermaschine mit Haftkleber führt einen auf den ersten Blick einfachen Arbeitsablauf aus: Die Etikettenrolle wird abgewickelt, jedes Etikett wird von der Trägerfolie abgelöst, präzise auf dem sich bewegenden Produkt positioniert und fest angedrückt. Hinter dieser Einfachheit verbirgt sich jedoch eine echte technische Komplexität. Hier ist der Ablauf Schritt für Schritt:
Schritt 1 – Abwickeln und Spannungskontrolle. Die Etikettenrolle wird über einen Tänzerarm oder ein Spannungsregelsystem in die Maschine eingeführt, das für eine konstante Bahnspannung sorgt. Bei Schwankungen der Spannung kommt es zu Abweichungen im Etikettenabstand und zu einer Verschlechterung der Platzierungsgenauigkeit. Dies ist insbesondere beim Beschleunigen und Abbremsen von Bedeutung.
Schritt 2 – Schälen. Die Etikettenbahn läuft über eine Abziehplatte – eine scharfkantige Metallklinge, die in einem Winkel von 15–30 Grad angebracht ist. Wenn das Trägermaterial eine enge Kehrtwende um die Abziehkante macht, kann das Etikett nicht mitfolgen, da das Etikettenmaterial steifer ist als das Trägermaterial. Das Etikett löst sich und bleibt an seiner Position hängen, wobei die Klebeseite dem Produkt zugewandt ist und bereit zum Anbringen ist. Der Winkel der Abziehplatte ist ein Einstellparameter: Steilere Winkel sorgen für ein aggressiveres Abziehen, erhöhen jedoch das Risiko einer Etikettenschräglage.
Schritt 3 – Anwendungsweise. Hier unterscheiden sich die Maschinen voneinander. Drei Hauptanwendungsarten dominieren die Branche:
- Wipe-on (Zusammenführen): Das Etikett wird beim Passieren der Abziehplatte auf das Produkt aufgepresst. Anschließend wird es mit einer Schaumstoffrolle oder einem Pinsel glattgestrichen. Dies ist das gängigste Verfahren für zylindrische Behälter – Dosen, Flaschen, Gläser –, da es technisch einfach ist und sich gut für Rundumetiketten eignet.
- Luftstoß: Ein Druckluftstoß drückt das Etikett von der Abziehplatte auf das Produkt. Da dabei kein physischer Kontakt erforderlich ist, eignet sich dieses Verfahren ideal für empfindliche oder unregelmäßig geformte Produkte. Der Nachteil ist eine geringere Platzierungsgenauigkeit bei Anwendungen mit hohen Geschwindigkeiten.
- Tamp-Blow: Das Etikett wird zunächst auf einem Vakuumsauger (dem „Tamp“) gehalten, der sich in Richtung des Produkts ausfährt; anschließend wird das Etikett durch einen Luftstoß auf die Oberfläche aufgebracht. Dieser hybride Ansatz bietet höchste Platzierungsgenauigkeit und eignet sich auch für vertiefte oder unebene Etikettenflächen, erhöht jedoch die mechanische Komplexität.
Schritt 4 – Abwischen und Verkleben. Nach dem Aufbringen drückt eine Reihe von Walzen, Bürsten oder Bändern das Etikett fest auf die Produktoberfläche, wodurch der Klebstoff vollständig haftet und Luftblasen beseitigt werden. Bei Rundumetikettierungen auf Dosen dreht sich das Produkt in der Regel gegen ein stationäres Abstreifband, wodurch das Etikett spiralförmig um den Umfang gewickelt wird.
Schritt 5 – Messung und Regelung. Zwischen jedem Etikett und dem nächsten Etikett auf der Rolle befindet sich ein Abstand oder eine Passmarke. Ein fotoelektrischer Sensor (kontrastbasiert für undurchsichtige Etiketten, ultraschallbasiert für transparente Etiketten) erkennt diesen Abstand und löst den nächsten Ausgabevorgang aus. Servogesteuerte Systeme synchronisieren die Etikettenvorschubgeschwindigkeit mit der Geschwindigkeit des Produktförderers und erreichen so eine Platziergenauigkeit von ±0,5 mm. Schrittmotorsysteme sind kostengünstiger, liefern jedoch in der Regel eine Genauigkeit von ±1,5 mm – was für viele Anwendungen akzeptabel ist, jedoch nicht für kleine Etiketten auf Bereichen mit engen Passgenauigkeitsanforderungen.
Zum Verständnis des Umfangs: Eine Etikettierstation mit mittlerer Geschwindigkeit in einer Konservenabfüllanlage verarbeitet 60 bis 150 Behälter pro Minute. Bei 150 Behältern pro Minute hat die Maschine 0,4 Sekunden Zeit, um jedes Etikett abzuziehen, zu positionieren, aufzubringen und abzuwischen. Alle Komponenten – die Trägerfolie, der Klebstoff, die Abziehgeometrie, die Reaktionszeit des Sensors – müssen innerhalb dieses Zeitfensters zusammenwirken.
Druckempfindliche Etiketten im Vergleich zu anderen Etikettierungsmethoden: Ein direkter Vergleich
Selbstklebende Etiketten sind nicht die einzige Möglichkeit, einen Behälter zu gestalten. Schrumpffolien, geklebte Etiketten und Direktdruck haben jeweils ihre Berechtigung. Die richtige Wahl hängt von der Form Ihres Behälters, dem Produktionsvolumen, den optischen Zielen und Ihrem Budget ab. Hier sehen Sie einen Vergleich:
| Dimension | Druckempfindlich (PSL) | Schrumpfmanschette | Aufgeklebt | Direktdruck |
|---|---|---|---|---|
| Anmeldung | Druckklebeverbindungen durch integrierten Klebstoff | Die Hülse wird durch Erhitzen auf den Behälter geschrumpft | Flüssigkleber aufgetragen, Etikett aufgeklebt | Tinte, die direkt auf den Behälter gedruckt wird |
| Umfang | Lokalisiert (Vorder- und Rückseite oder Rundumdruck) | 360°-Rundumabdeckung | Lokalisiert | Statisch, kein separates Etikett |
| Materialkosten | Mittel | Mittel bis hoch (ca. 251 TP3T mehr) | Niedrig | Am niedrigsten (ohne Substrat) |
| Ausrüstung | Mittel | Hoch (erfordert einen Wärmetunnel) | Mittel | Niedrig |
| Umstellung | Schnell (Swap-Roll) | Langsamer (Dorn wechseln) | Am langsamsten (sauberer Kleber) | k. A. (Plattenwechsel) |
| Am besten geeignet für | Sanft, rund/flach, schnelle Wechsel | Unregelmäßige Formen, umfassende Grafiken | Standardflaschen mit großem Fassungsvermögen | Langfristige feste Entwürfe |
Die wichtigste Zahl: Selbstklebende Etiketten machen etwa 77% der Etikettennachfrage in den USA aus. Diese Dominanz ist kein Zufall. Selbstklebende Etiketten bieten das beste Gleichgewicht zwischen Druckqualität, Flexibilität bei der Anbringung, Umrüstgeschwindigkeit und Sauberkeit im Betrieb. Die Anlage benötigt weder eine Klebestation noch einen Wärmetunnel. Sie benötigt lediglich eine Etikettenrolle und einen gut eingestellten Applikator.
Schrumpfmanschetten kommen zum Einsatz, wenn die Behälterform dies erfordert – stark konturierte Flaschen, Sanduhrprofile, vollständig umlaufende, zusammendrückbare Tuben. Die 360-Grad-Fläche ist für Marken überzeugend, die eine maximale Präsenz im Regal anstreben. Allerdings erfordern Schrumpfmanschetten einen Hitzetunnel, verbrauchen mehr Material und laufen in der Regel langsamer, um zwischen verschiedenen Artikeln umzustellen. Bei etwa 25% höheren Kosten pro Etikett im Vergleich zu PSL muss der Aufpreis durch optische oder funktionale Anforderungen gerechtfertigt sein.
Klebeetiketten (Cut-and-Stack) dominieren bei Massenanwendungen – man denke an Bierflaschen für den Massenmarkt und Gemüsekonserven –, bei denen die Kosten pro Etikett im Vordergrund stehen. Die Anlagen sind wartungsintensiver (Klebstoffbehälter müssen regelmäßig gereinigt werden) und die Umrüstzeiten sind länger, doch bei enormen Stückzahlen summieren sich die Materialeinsparungen. Für kleine bis mittlere Produktionsmengen und häufige Artikelwechsel ist PSL fast immer die praktischere Wahl.
Etikettierung von Dosen: Warum zylindrische Behälter besondere Aufmerksamkeit erfordern
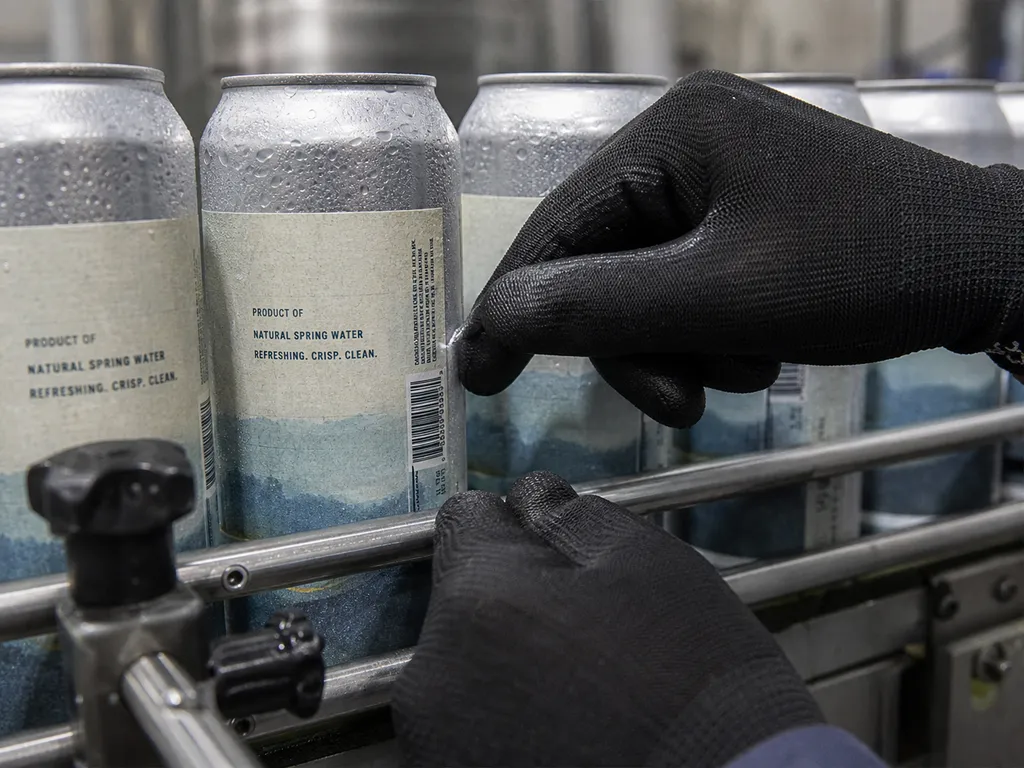
Genau hier versagen die meisten Leitfäden für druckempfindliche Etiketten. Sie sprechen abstrakt von “Behältern” – Flaschen, Gläsern, Kartons – und behandeln diese als austauschbar. Wenn Sie jedoch Metalldosen etikettieren, stehen Sie vor einer Reihe physikalischer und umgebungsbedingter Herausforderungen, die eine Standardstrategie für die Flaschenetikettierung nicht berücksichtigt.
Eine Dose ist nicht einfach nur ein Zylinder. Sie verfügt an beiden Enden über eine Doppelnähte, möglicherweise über eine Rippe oder eine Sicke zur strukturellen Verstärkung, und eine Oberfläche, die sich auf einer Abfüllanlage innerhalb von Sekunden von Raumtemperatur über kalt bis hin zu nass verändert. Hier erfahren Sie, was das in der Praxis bedeutet – und wie man damit umgeht.
Geometrie: Krümmung, Nähte und das schrumpfende Etikettenfeld
Betrachten Sie eine handelsübliche Konservendose. Die doppelte Naht am oberen und unteren Ende – die gerollte Falz, die den Dosendeckel mit dem Dosenkörper verbindet – nimmt an jedem Ende 2,8–3,2 mm der vertikalen Höhe ein. Dieser Bereich steht für die Etikettierung nicht zur Verfügung. Die eigentliche Etikettenfläche – der nutzbare flache Bereich zwischen den Nähten – ist schmaler als die Gesamthöhe der Dose. Planen Sie die Höhe Ihres Etiketts entsprechend ein und lassen Sie dabei einen Sicherheitsabstand von mindestens 2 mm zu jeder Falzkante.
Rund um den Umfang müssen Rundumetiketten auf eine präzise Länge zugeschnitten werden. Das Etikett muss lang genug sein, um den gesamten Dosenkörper abzudecken, wobei an der Naht eine Überlappung von 3–5 mm entstehen muss – die Überlappung ist die Stelle, an der das Etikett an sich selbst statt an der Dose haftet, und diese selbstklebende Verbindung verhindert, dass sich die Etikettenkante ablöst. Wird das Etikett zu kurz geschnitten, heben sich die Kanten ab. Wird es zu lang geschnitten, entsteht durch die Überlappung eine sichtbare, doppelt so dicke Wulst.
Die Durchmesser können den branchenüblichen Nummerierungssystemen entsprechen – dem Bereich 202–603 in der nordamerikanischen Dosenherstellung, der etwa 52 mm bis 153 mm umfasst. Wenn Ihre Etikettiermaschine nicht den gesamten Durchmesserbereich Ihrer Dosen abdeckt, bedeutet jeder Artikelwechsel, dass Dorne oder Führungen ausgetauscht werden müssen.
Oberflächen- und Umweltfaktoren: Kalt, nass und schnell bewegend
Die Umgebungsbedingungen in der Abfüllanlage schaffen Umstände, die in keinem Etikettenspezifikationsblatt vollständig berücksichtigt werden können. Nach dem Kaltabfüllen – wie es bei Craft-Bier, Cold-Brew-Kaffee und bestimmten milchbasierten Nahrungsergänzungsmitteln üblich ist – sinkt die Oberflächentemperatur der Dose auf 2–5 °C, und es bildet sich fast sofort Kondenswasser. Dieser Wasserfilm lagert sich zwischen dem Klebstoff und dem Metall ein und verringert die Anfangsklebkraft um 40–60%. Ein Standardklebstoff für Raumtemperatur haftet unter diesen Bedingungen nicht zuverlässig.
Am anderen thermischen Extrem verlassen heißabgefüllte Produkte die Retorte oder den Pasteurisierer bei 40–60 °C. Der Klebstoff muss stabil genug sein, um beim Aufbringen nicht auszulaufen, und dennoch flexibel bleiben, während die Dose abkühlt und sich das Metall zusammenzieht. Thermische Wechselbeanspruchung – von der Hitze in der Retorte bis zur Lagerung bei Raumtemperatur – belastet die Etikettenhaftung stärker, als den meisten Herstellern bewusst ist, bis eine Palette mit abgelösten Etiketten vom Kunden zurückkommt.
Die Oberflächenbeschaffenheit stellt eine weitere Variable dar. Einige Weißblechdosen weisen einen dünnen Film aus Korrosionsschutzöl auf, der aus dem Herstellungsprozess stammt. Dieses Öl ist zwar unsichtbar, senkt jedoch die Oberflächenenergie so stark, dass die Haftung beeinträchtigt wird. Eine Abwisch- oder Flammbehandlungsstation vor der Etikettiermaschine beseitigt dieses Risiko, doch dieser Schritt wird von vielen kleineren Produktionslinien übersprungen – bis ein Etikettierfehler das Problem deutlich macht.
Auf einer Produktionslinie mit einer Leistung von 100 Dosen pro Minute beträgt das Zeitfenster für das Anbringen des Etiketts bei jeder Dose etwa 0,6 Sekunden. Der Zustand der Dosenoberfläche genau in diesem 0,6-Sekunden-Fenster entscheidet darüber, ob das Etikett richtig haftet. Bei der nächsten Umdrehung gibt es keine zweite Chance.
Auswahl einer Etikettiermaschine für Dosenfertigungslinien
Nachdem man sich mit den material- und umweltbezogenen Herausforderungen vertraut gemacht hat, ergibt sich die Entscheidung für die richtige Anlage ganz von selbst. Worauf sollten Sie bei einer Dosenetikettiermaschine achten?
Erstens, Platzierungsgenauigkeit. Servogesteuerte Etikettiermaschinen mit einer Wiederholgenauigkeit von ±0,5 mm sind der Industriestandard für qualitätsbewusste Betriebe. Schrittmotorgesteuerte Systeme mit einer Wiederholgenauigkeit von ±1,5 mm eignen sich für größere Etiketten mit großzügiger Passgenauigkeitstoleranz, doch enge Etikettenfelder oder mehrteilige Designs erfordern eine Servosteuerung.
Zweitens, Durchmesserbereich und Umrüstgeschwindigkeit. Eine Etikettiermaschine, die Dosen mit Durchmessern von 50 mm bis 180 mm verarbeitet, deckt den Großteil der handelsüblichen Dosenformate ab. Schnellwechselsysteme mit werkzeugloser Durchmessereinstellung können die Umrüstzeit von 30–60 Minuten auf 5–10 Minuten verkürzen – ein entscheidender Faktor für Lohnabfüller und Produktionslinien mit vielen Artikelnummern.
Drittens, Eignung für feuchte Umgebungen. Wenn Ihre Produktionslinie mit Kaltabfüllung, Kondensation nach der Pasteurisierung oder Nassreinigung zu tun hat, müssen der Rahmen, die Sensoren und die Elektronik der Etikettiermaschine für den Einsatz in feuchter Umgebung ausgelegt sein. Eine Edelstahlkonstruktion und Gehäuse der Schutzart IP65 sind Mindestanforderungen, auf die Sie unbedingt bestehen sollten.
Viertens, Integrationsbereitschaft. Die Etikettiermaschine muss mit den vor- und nachgeschalteten Anlagen kommunizieren – sie muss Geschwindigkeitssignale von der Abfüllanlage empfangen, Fehlersignale an die Liniensteuerung senden und sich mit der nachfolgenden Codierstation synchronisieren. Achten Sie auf standardisierte industrielle Kommunikationsprotokolle (EtherNet/IP, Profinet oder Modbus TCP) und vermeiden Sie proprietäre Systeme, die Sie an einen einzigen Anbieter binden.
Ein ehrlicher Rat aus der Verpackungsbranche: Der Kauf der billigsten Etikettiermaschine ist ein sicherer Weg, mehr Geld auszugeben. Wie ein Produktionsleiter in einem Branchenforum formulierte: “Ein Modell von Vevor klebt die Etiketten nie richtig auf.” Bei Einsteigermodellen mangelt es oft an der Sensorqualität, der Rahmensteifigkeit und der Präzision des Bahnlaufs, um bei Produktionsgeschwindigkeit eine gleichbleibende Platzierung zu gewährleisten. Die Einsparungen schmelzen innerhalb weniger Wochen nach der Installation durch Stillstandzeiten, fehlende Etiketten und Ausschussware dahin. Für Betriebe, denen eine hohe Betriebsverfügbarkeit ernsthaft am Herzen liegt, lohnt es sich, bereits früh im Spezifikationsprozess mit einem Hersteller zu sprechen, der sich auf die Integration in Verpackungslinien spezialisiert hat. Levapack bietet beispielsweise Dosen-Etikettiermaschinen, die auf Ihre Produktionsanforderungen zugeschnitten sind mit servogesteuerter Platzierung, Kompatibilität mit verschiedenen Durchmessern im Bereich von 50 bis 180 mm und der Möglichkeit, die Etikettierstation in eine komplette Abfüll- und Verschließanlage zu integrieren – ein Ansatz, der das gegenseitige Schuldzuweisen zwischen verschiedenen Anlagenherstellern verhindert, wenn es zu Synchronisationsproblemen kommt. Für Teams mit ungewöhnlichen Behälterabmessungen oder speziellen Anlagenkonfigurationen, Maßgeschneiderte Lösungen für Verpackungsmaschinen kann speziell auf das jeweilige Dosenformat und das angestrebte Durchsatzziel zugeschnitten werden, anstatt eine Standardmaschine an eine nicht standardmäßige Anwendung anzupassen.
Integration der Etikettierung in eine komplette Verpackungslinie
Ein druckempfindlicher Etikettierer arbeitet nicht isoliert. In einer realen Produktionsumgebung befindet sich die Etikettierstation zwischen der Verschließmaschine und dem Codierer, passt ihren Takt an die vorgelagerte Abfüllanlage an und übergibt die Produkte an die nachgelagerte Kartonverpackungsmaschine. Das Verständnis dieser Abhängigkeiten entscheidet darüber, ob die Inbetriebnahme reibungslos verläuft oder sich zu einem monatelangen Fehlerbehebungsprozess ausweitet.
Eine typische Abfüllanlage läuft in folgender Reihenfolge ab: Entpalettierer → Spülmaschine → Abfüllmaschine → Verschließmaschine → Etikettiermaschine → Codierer → Kartonverpacker → Palettierer. Die Nenngeschwindigkeit der Etikettiermaschine muss der Leistung der Abfüllmaschine entsprechen oder diese übersteigen. Eine Abfüllmaschine mit einer Leistung von 120 cpm, die an eine Etikettiermaschine mit einer Nenngeschwindigkeit von 80 cpm angeschlossen ist, verursacht einen Engpass, der den Durchsatz der gesamten Anlage begrenzt. Die Anlage läuft mit der Geschwindigkeit ihrer langsamsten Station.
Drei praktische Überlegungen zur Integration:
- Drehzahlsynchronisation. Das Förderband der Etikettiermaschine muss die Geschwindigkeit des Hauptförderbands exakt einhalten. Jede Abweichung zwischen den beiden führt dazu, dass das Etikett im Verhältnis zur Dose zu früh oder zu spät aufgebracht wird – und bei 120 Dosen pro Minute führt ein Zeitfehler von 50 Millisekunden zu einer Verschiebung der Etikettenposition um 6 mm.
- Pufferzonen. Lassen Sie mindestens 1,5 Meter Förderband zwischen der Verschließmaschine und der Etikettiermaschine sowie weitere 1,5 Meter zwischen der Etikettiermaschine und der Codiermaschine frei. Diese Pufferzonen gleichen die natürlichen Schwankungen im Dosenabstand aus und verhindern, dass sich ein vorübergehender Stau an einer Station auf die nächste auswirkt.
- Integration von Steuerungssystemen. Ideal ist eine einzige SPS, die die gesamte Anlage steuert – so kann die Etikettiermaschine auf Stopp- und Startsignale von jeder vor- oder nachgelagerten Station reagieren. Ohne integrierte Steuerung bleibt ein Stau am Codierer für die Etikettiermaschine unsichtbar, sodass diese weiterhin Etiketten auf die sich stapelnden Dosen aufbringt.
Für Betriebe, die eine komplette Produktionslinie aufbauen oder modernisieren, verhindert die Beschaffung der Etikettierstation beim selben Integrator, der auch die Abfüll- und Verschließanlagen liefert, Schuldzuweisungen, wenn es zu Synchronisationsproblemen kommt. Die Integration der Linie aus einer Hand vereinfacht zudem den Kundendienst – ein Ansprechpartner, eine Garantie, eine Ersatzteillogistik. Die Alternative – für jede Station die günstigste verfügbare Maschine zu kaufen und diese selbst zusammenzufügen – kann zwar funktionieren, doch das Integrationsrisiko liegt dann vollständig bei Ihrem Team.
So wählen Sie das richtige selbstklebende Etikett aus: Eine praktische Checkliste
Der Unterschied zwischen einem Etikett, das in einem Modell großartig aussieht, und einem Etikett, das Schicht für Schicht 150 cpm läuft, ohne dass auch nur ein einziger Fehler auftritt, ist kein Zufall. Er ist das Ergebnis einer ganzheitlichen Betrachtung aller Komponenten – Trägermaterial, Klebstoff, Trennpapier, Maschine – als miteinander verbundenes System und nicht als eine Aneinanderreihung einzelner Entscheidungen.
Literaturverzeichnis
- ASTM International. “ASTM D5375/D5375M-98(2023) – Standardprüfverfahren für das Ablösen der Trägerfolie bei hohen Geschwindigkeiten von selbstklebenden Etikettenmaterialien.” 2023. astm.org
- Resource Label Group. “Vorteile und Anwendungsbereiche von selbstklebenden Etiketten.” 2022. resourcelabel.com
- Future Market Insights. “Marktprognose für selbstklebende Klebebänder und Etiketten.” 2026. futuremarketinsights.com
- CCL Healthcare. “Der beste Leitfaden für selbstklebende Etiketten.” cclhealthcare.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL