
Was „Hygienic Design“ eigentlich bedeutet
Eine Abfüllmaschine, die täglich Zehntausende Dosen verarbeitet, wird jede Nacht mit ätzendem Schaum überflutet. Was auch immer das Produkt zurücklässt und was auch immer der Schaum löst, muss irgendwo hin. Wenn die Maschine dem Schaum einen Ort bietet, an dem er sich festsetzen kann, wird ihn kein Reinigungsplan mehr entfernen können. Genau dieses Problem soll durch hygienisches Design gelöst werden.
Unter „hygienischem Design“ versteht man, dass die Anlagen so konstruiert sind, dass jede produktberührende Oberfläche effektiv gereinigt werden kann, Rückstände vollständig abfließen und Bakterien keinen Platz finden, sich anzusiedeln. Hygiene ist in der Geometrie und den Materialien verankert und wird nicht nachträglich aufgesprüht. In diesem Artikel geht es um Maschinen für die Lebensmittelverarbeitung: Abfüll-, Verschließ- und Konservierungsanlagen in einem Werk. Die Hygiene in Restaurantküchen ist ein anderes Thema und wird hier nicht behandelt.
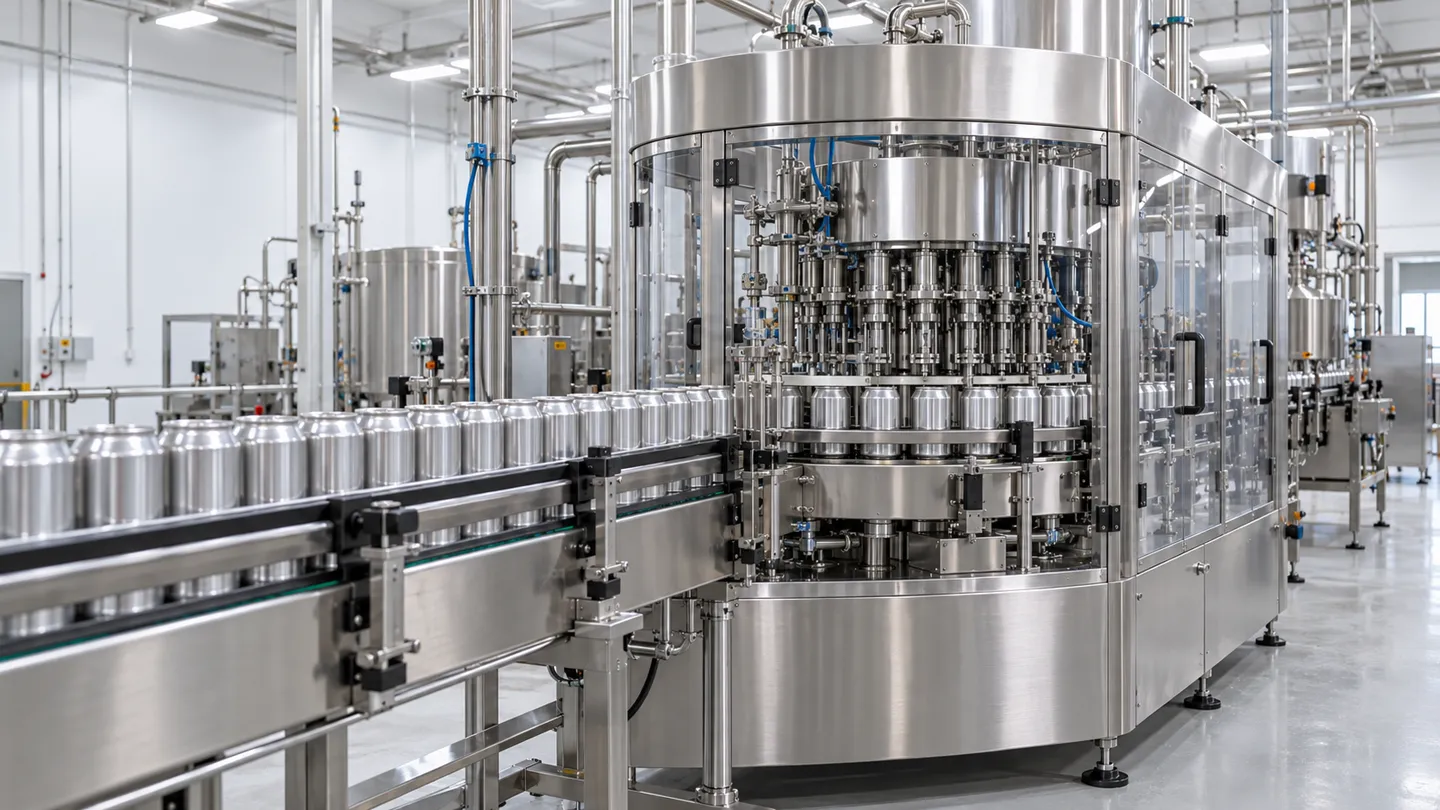
Es steht viel auf dem Spiel. Eine mikrobielle Kontamination von Lebensmitteln ist kostspielig, und Rückrufaktionen sind die teuerste Ausprägung dieses Problems (Magazin für Lebensmittelsicherheit, 2003). Schwer zu reinigende Anlagen verlangsamen zudem jeden Umrüstvorgang, verlängern jedes Audit und schränken stillschweigend die mögliche Laufgeschwindigkeit einer Produktionslinie ein. Die Kontaminationskontrolle ist der Grund für die Existenz dieses Fachgebiets; die Kosten sind der Grund, warum Einkäufer sich dafür interessieren sollten.
Dies wird durch ein Normenwerk untermauert. In Europa legt die Norm EN 1672-2 Anforderungen an Hygiene und Reinigungsfähigkeit von Maschinen zur Lebensmittelverarbeitung fest; ihr vollständiger Titel lautet: “Maschinen zur Lebensmittelverarbeitung. Grundbegriffe. Teil 2: Anforderungen an Hygiene und Reinigungsfähigkeit” (iTeh-Standards, 2020). Die Norm ISO 14159 regelt die Hygieneanforderungen an die Konstruktion von Maschinen in allgemeinerer Form (ISO, 2002). Die EHEDG-Richtlinien setzen diese Anforderungen in überprüfbare Konstruktionskriterien um. 3-A tut dasselbe für Anlagen im US-amerikanischen Milchwirtschaftsbereich. Die Verordnung (EG) Nr. 1935/2004 regelt Materialien, die in der EU mit Lebensmitteln in Berührung kommen (Forschungsdienst des Europäischen Parlaments, 2016). Bei keinem davon handelt es sich um Marketing-Abzeichen. Es sind Designanforderungen, die sich auf vier Bereiche eines Geräts beziehen, an denen sich über Hygiene entscheidet.
Wo Hygiene in einer Maschine gelebt wird: Die vier Design-Ebenen
Grundsätze lassen sich leicht aufzählen, sind aber schwer in die Praxis umzusetzen. Der schnellste Weg, ein Zitat oder einen Prüfungsbefund zu bewerten, besteht darin, es einer von vier Ebenen zuzuordnen. Jede Entscheidung zum hygienischen Design einer Verarbeitungsmaschine fällt genau in eine dieser Ebenen.
| Ebene | Was es steuert | Was es kostet, wenn man sich irrt |
|---|---|---|
| 1. Materialien | Was kommt mit Ihrem Produkt und Ihren Reinigungsmitteln in Berührung? | Korrosion, Produktverunreinigung, Nichteinhaltung der Vorschriften für den Kontakt mit Lebensmitteln |
| 2. Geometrie | Ob sich Rückstände und Flüssigkeit irgendwo verstecken können | Dauerhafte Verstecke, die durch keinen Reinigungsplan erreicht werden können |
| 3. Passform bei der Reinigung | Ob die Maschine der tatsächlichen Reinigungsweise in Ihrem Werk entspricht | Manuelle Nachbearbeitung oder eine Maschine, die Ihre Reinigung nicht übersteht |
| 4. Überprüfung | Was der Lieferant nachweisen kann und was Sie bei der Lieferung überprüfen können | Sie tragen das gesamte Risiko, das eigentlich durch die Unterlagen hätte abgedeckt werden sollen |
Die Reihenfolge ist entscheidend. Werkstoffe und Geometrie werden bereits in der Konstruktionsphase festgelegt und lassen sich später nur mit hohem Aufwand ändern. Die Passgenauigkeit hängt ebenso sehr von Ihrer Anlage wie von der Maschine ab. Die Verifizierung ist der Schritt, den die meisten Einkäufer überspringen, und doch ist sie der einzige, der Fehler in den anderen drei Schritten aufdeckt.
In den nächsten vier Abschnitten werden die einzelnen Schichten der Reihe nach behandelt – angefangen bei den Materialien, aus denen die Maschine besteht, bis hin zu den Anforderungen, die Sie in der Bestellung stellen sollten.
Ebene 1: Materialien: Woraus die Maschine besteht
Beginnen Sie mit dem Metall, denn darauf ruht alles andere. Materialien, die mit Lebensmitteln in Berührung kommen, müssen gegenüber dem Produkt inert, korrosionsbeständig und auch bei wiederholter Reinigung beständig sein. In der EU müssen sie zudem die allgemeinen Sicherheits- und Inertheitsgrundsätze der Verordnung (EG) Nr. 1935/2004 erfüllen (Forschungsdienst des Europäischen Parlaments, 2016).
Es gibt noch einen zweiten “Angreifer”, den man oft vergisst: Ihr Desinfektionsmittel. Lebensmittelbetriebe reinigen mit heißen Laugen, Säurezyklen, Peressigsäure und quartären Ammoniumverbindungen, und erfahrene Betriebsmitarbeiter sprechen ganz offen darüber, welche Auswirkungen diese Mittel haben. „Peressigsäure wird in manchen Betrieben routinemäßig eingesetzt, möglicherweise wöchentlich oder sogar öfter, da sie Metall stark angreift“, schreibt ein Kommentator mit Erfahrung im Bereich Hygiene (Reddit, r/foodscience, 2019). Eine Materialklasse, die Ihrem Produkt keine Bedeutung beimisst, kann dennoch gegenüber Ihrer Reinigungschemie den Kürzeren ziehen; daher muss die Materialauswahl beide Aspekte berücksichtigen.
Bei der Wahl der Stahlsorte gilt die einfache Regel: 316 ist nicht automatisch besser. Der Typ 316 enthält Molybdän, das Chloride und Säuren bindet: Feuchte Produkte mit hohem Salz-, Säure- und Proteingehalt (Fisch, Eingelegtes, Tomaten, Milchprodukte) rechtfertigen den Einsatz. Bei Trockenpulvern und leicht korrosiven Produkten erfüllt der Typ 304 die gleichen hygienischen Anforderungen zu geringeren Kosten, und die Entscheidung für den teureren Typ 316 bringt in diesem Fall eher ein gutes Gefühl als einen Vorteil bei der Reinigungsfähigkeit. Anbieter, die standardmäßig den Typ 316 anbieten, sollten nach dem Grund dafür gefragt werden.
Bei der Oberflächenbeschaffenheit geht bei der Beschaffung oft etwas schief, da die Zahlen stark schwanken. Der Wert, an den man sich halten sollte, ist Ra 0,8 μm: Sowohl 3-A als auch EHEDG schreiben vor, dass produktberührende Oberflächen mindestens diese Glätte aufweisen müssen (Magazin für Lebensmittelsicherheit, 2003). Das Dokument der EHEDG zu den Konstruktionskriterien besagt dasselbe: Große produktberührende Flächen sollten eine Rauheit von 0,8 μm Ra oder besser aufweisen (EHEDG Doc. 8). In einigen Lieferantenblogs wird der Wert “32 Ra” angegeben, was dem gleichen Wert in Mikroinch entspricht; andere weisen darauf hin, dass klebrigere Produkte eine noch feinere Oberflächenbeschaffenheit erfordern. Genau wegen dieser unterschiedlichen Einheiten sollte in einer Kaufspezifikation die Zahl und die Einheit angegeben werden, nicht das Adjektiv.
| Ihr Produkt | Geeignetes Kontaktmaterial | Warum |
|---|---|---|
| Trockenpulver (Mehl, Proteinpulver, Tee) | Edelstahl 304, Ra 0,8 μm | Geringe Korrosionsbelastung; 316 verursacht zusätzliche Kosten, beeinträchtigt jedoch nicht die Reinigungsfähigkeit |
| Saure oder salzige feuchte Produkte (Soße, Eingelegtes, Fisch) | Edelstahl 316, Ra 0,8 μm | Molybdän transportiert Chloride und Säuren |
| Milchprodukt oder Getränk mit CIP | 304/316 je nach chemischer Zusammensetzung, schweißglatt | CIP-Zyklen mit Laugen setzen Oberflächenfehler stark unter Druck |
| Sensible oder pharmazeutische Produkte | 316, feiner poliert | Höhere Anforderungen an Trägheit und Oberflächenbeschaffenheit |
Dichtungen, Dichtringe und Schmierstoffe gehören zum gleichen Thema. Elastomere im Produktbereich müssen den Anforderungen für den Kontakt mit Lebensmitteln entsprechen, und Lager in der Nähe des Produkts benötigen Schmierstoffe in Lebensmittelqualität (H1), da ein undichtes Lager das Produkt verunreinigt, noch bevor es überhaupt zu einem Wartungsauftrag kommt.
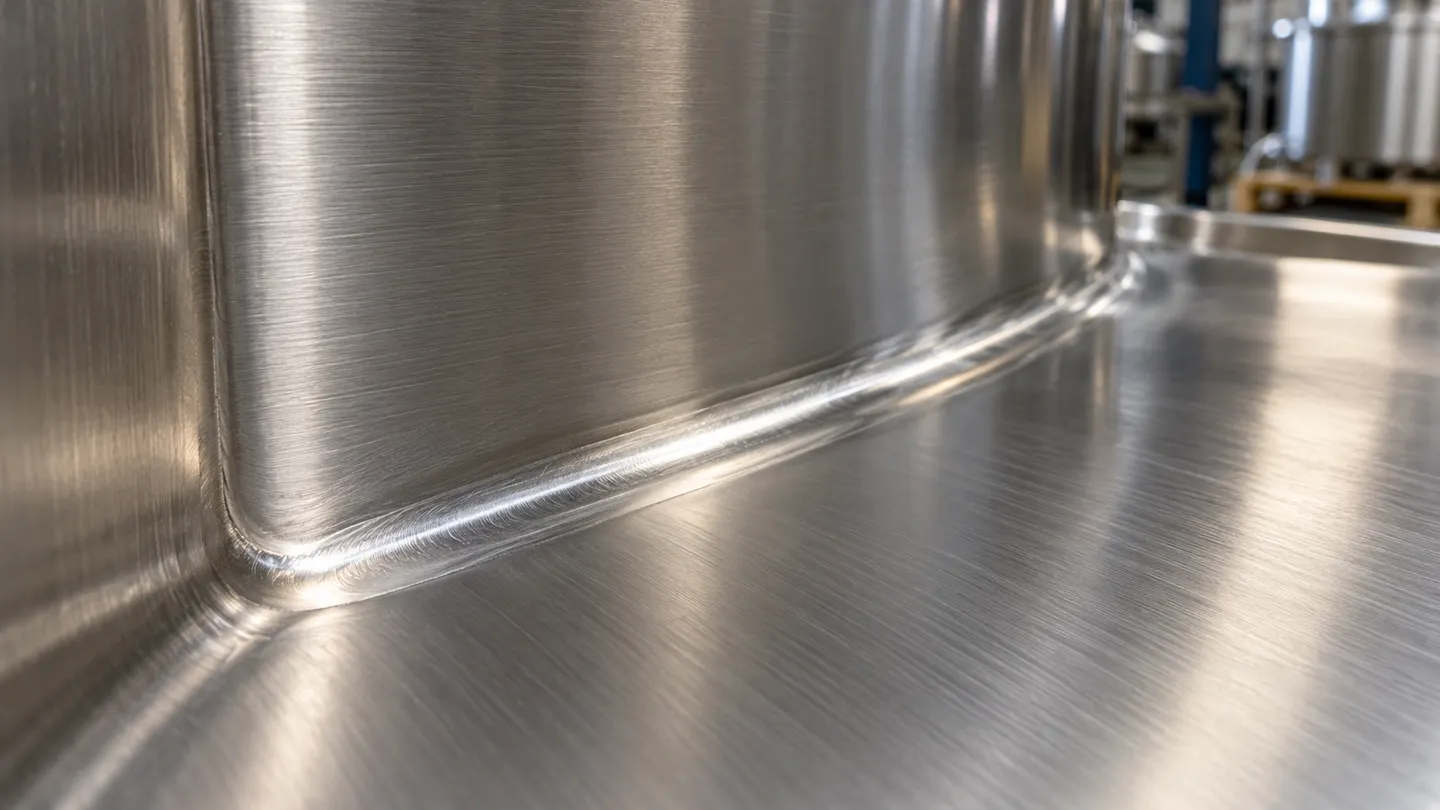
Ebene 2: Geometrie: Warum manche Maschinen niemals reinen Tisch machen
Die Werkstoffe bestimmen, was die Maschine aushält. Die Geometrie entscheidet darüber, ob Ihr Reinigungsteam jemals Erfolg haben kann. Eine Oberfläche kann aus perfektem 316er-Edelstahl mit einer Rauheit von Ra 0,8 μm bestehen und dennoch unbrauchbar sein, wenn die Maschine Rückstände an Stellen zurücklässt, die keine Bürste, kein Schaum und keine CIP-Kugel erreichen können.
Die geometrischen Regeln, die über die Reinigungsfreundlichkeit entscheiden
Fünf Regeln sind dabei besonders wichtig, und jede davon lässt sich mit bloßem Auge und einer Taschenlampe überprüfen:
- Glatte, durchgehende Oberflächen. Keine Spalten, scharfen Innenecken, Vorsprünge oder Schattenbereiche, in denen sich Schmutz ansammeln kann (Magazin für Lebensmittelsicherheit, 2003).
- Selbstentleerung. Die Maschine sollte sowohl das Produkt als auch die Reinigungsflüssigkeit vollständig ablassen; nach dem Spülen verbleibende Pfützen sind ein idealer Nährboden für Bakterien.
- Keine toten Leitungsabschnitte. In Stichleitungen sammelt sich das Produkt an; gemäß den Regeln der Sanitärrohrverlegung sollten diese daher auf etwa zwei Rohrdurchmesser oder weniger begrenzt werden (V5 – Der ultimative Leitfaden zur Einsatzbereitschaft).
- Durchgehende Bodenschweißnähte. Eine raue oder poröse Schweißnaht stellt eine nahtförmige Totstelle dar und ist die häufigste versteckte Ansammlung von Verunreinigungen an geschweißten Anlagen.
- Prüfbarkeit. Jede Oberfläche, die mit dem Produkt in Kontakt kommt, muss sichtbar und zugänglich sein – entweder durch Inspektionsklappen oder durch werkzeugloses Entfernen –, denn eine Oberfläche, die niemand sehen kann, ist eine Oberfläche, für die niemand die Verantwortung übernehmen kann.
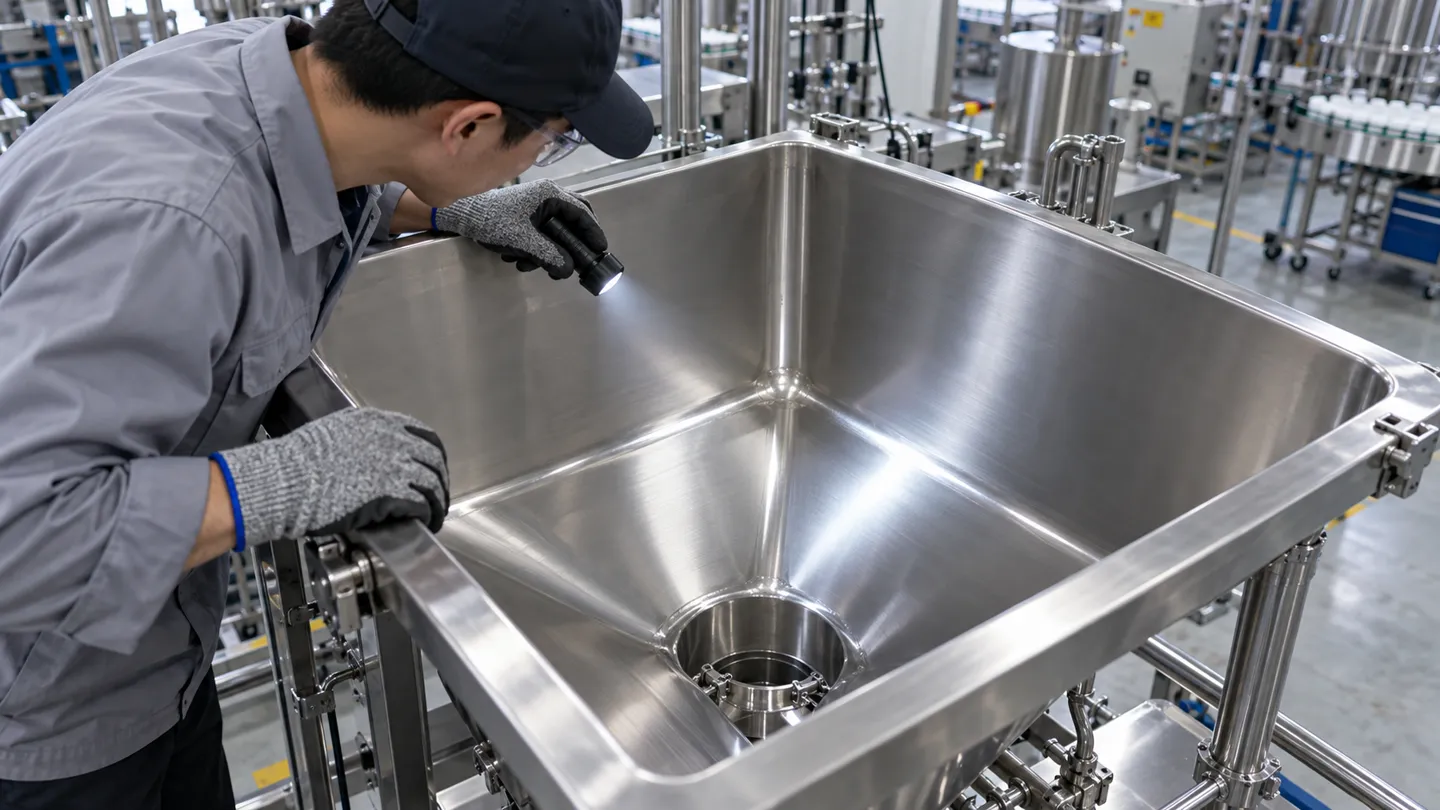
Für all das braucht man kein Labor zur Überprüfung. Man muss lediglich bereit sein, einen Blick ins Innere des Geräts zu werfen, bevor man es kauft.
Die Fünf-Punkte-Geometrieprüfung
-
Stetige Flächen: Fahren Sie mit der Fingerspitze über jede Oberfläche, die mit dem Produkt in Berührung kommt, sowie über alle inneren Ecken; sie sollte sich glatt anfühlen und keine Spalten, Kanten oder Schattenbereiche aufweisen, in denen sich Schmutz ansammeln könnte.
-
Selbstentwässerung: Fragen Sie, wo sich der tiefste Punkt des Produktbereichs befindet und wie das Spülwasser diesen verlässt; alles, in dem sich eine Pfütze bilden kann, wird auch eine bilden.
-
Keine toten Beine: Verfolgen Sie jeden Rohrabzweig vom Hauptströmungsweg; die Länge des Abzweigs sollte etwa zwei Rohrdurchmesser der Hauptleitung nicht überschreiten.
-
Bodenschweißnähte: Jede Innennaht ist mit einer Lampe zu prüfen; durchgehend und glatt geschliffen ist der Standard, Porosität führt zur Ausschuss.
-
Überprüfbarkeit: Suchen Sie die Inspektionsklappen und die ohne Werkzeug zu betätigenden Entriegelungspunkte und vergewissern Sie sich, dass Sie jede Oberfläche, die mit dem Produkt in Berührung kommt, mit dem Auge und der Hand erreichen können.
Was die versteckten Zonen tatsächlich kosten
Wartungstechniker haben täglich mit den Folgen einer schlechten Geometrie zu kämpfen und beschreiben diese ohne Umschweife. Ein Mitarbeiter mit 15 Jahren Erfahrung in einer Lebensmittelanlage brachte es auf den Punkt: “Von außen sieht alles sauber aus, aber Sie würden staunen, was man in den Bereichen alles finden kann, die das Reinigungspersonal und die Inspektoren nie zu Gesicht bekommen” (Reddit, r/IndustrialMaintenance, 2026). In einem Thread zum Thema Süßwarenfabriken lautete der wichtigste Ratschlag für einen Neuling: “Zucker verklebt alles. So viele Probleme entstehen allein durch unsaubere Maschinen” (Reddit, r/IndustrialMaintenance, 2026). Die Fehlerursache ist immer dieselbe: eine durch die Konstruktion entstandene Vertiefung, ein Rückstand, der sich in dieser Vertiefung festsetzt, ein mikrobiologisches oder qualitätsbezogenes Problem, das niemand beseitigen kann.
Die Reinigungshäufigkeit kann einen konstruktiven Mangel nicht beheben. Ein Reinigungsplan ist ein Durchführungsplan, und die Geometrie setzt ihm Grenzen. Aus diesem Grund führen Auditoren hartnäckige Umweltmängel auf die Konstruktion der Anlagen zurück: Wenn immer wieder dieselbe Vertiefung Probleme verursacht, ist eine Erhöhung der Schichten mit Schaum keine Lösung.
Sie würden staunen, was man alles in den Bereichen finden kann, die das Reinigungspersonal und die Inspektoren nie zu Gesicht bekommen.
Ein Wartungstechniker für Lebensmittelanlagen darüber, warum der äußere Eindruck nichts aussagt. Die Bereiche, die den Prüfern Angst machen, sind diejenigen, die durch die Geometrie entstanden sind.
Clean-in-Place oder Clean-out-of-Place: der Kompromiss bei der Geometrie
Zwei Konstruktionsphilosophien konkurrieren um dasselbe Ziel. Clean-in-Place-Maschinen (CIP) reinigen sich selbst mithilfe eingebauter Sprühvorrichtungen, was eine makellose Innengeometrie erfordert, da während eines normalen Zyklus niemand in das Innere blickt. „Clean-out-of-place“-Maschinen (COP) sind so konzipiert, dass sie sich schnell öffnen und zerlegen lassen, damit die Teile in die Waschstation gelangen; dies erlaubt zwar eine einfachere Innenkonstruktion, erfordert jedoch in jeder Schicht Arbeitsstunden des Bedienpersonals. Trichter, die sich ohne Demontage vollständig öffnen lassen, liegen in der praktischen Mitte: Der gesamte Produktbereich wird innerhalb von Sekunden sichtbar und erreichbar. Keine der beiden Philosophien ist der anderen überlegen; entscheidend ist, dass die Geometrie der Maschine tatsächlich mit der vom Hersteller angegebenen Reinigungsmethode übereinstimmt.
Ebene 3: Reinigung – Passform: Nass- oder Trockenreinigung
In der dritten Ebene kommt der Kontext des Käufers ins Spiel. Derselbe Maschinenkörper ist je nach Reinigungsverfahren in Ihrem Werk gegensätzlichen Anforderungen ausgesetzt, und diese beiden Anforderungen lassen sich nicht miteinander vereinbaren.
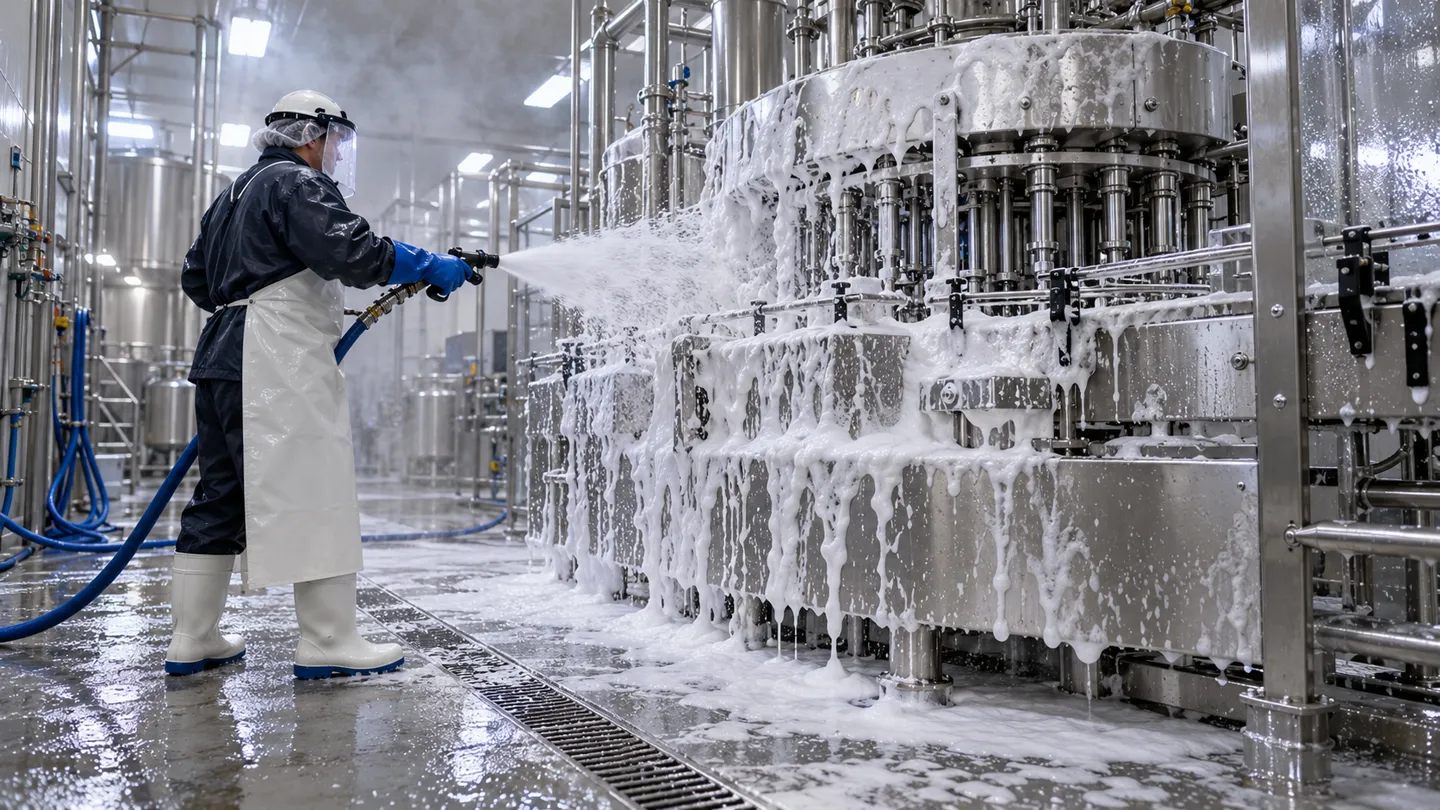
Die Nassreinigung ist vor allem dort vorherrschend, wo das Produkt feucht oder klebrig ist. Molkereien und Getränkehersteller führen CIP-Zyklen mit Laugen durch, und Lebensmittelbetriebe schäumen alles ab und spülen es jeden Abend ab. Ein Anlagenbetreiber beschreibt die Routine wie folgt: zunächst Chlorreiniger, dann abwechselnd Desinfektionsmittel (Reddit, r/foodscience, 2019). Eine Maschine für eine Nasslinie muss Wasser abweisen, chemischen Belastungen standhalten und dabei die Elektronik funktionsfähig halten. Genau aus diesem Grund gibt es spülbare Gehäuse und auf Entwässerung ausgelegte Rahmen.
Trockenreinigung ist dort die erste Wahl, wo Wasser der Feind ist. Mehl, Proteinpulver, Tee und Backwaren verwandeln feuchte Rückstände in Zement oder begünstigen das Wachstum von Mikroorganismen, weshalb in diesen Betrieben gesaugt, gewischt und desinfiziert wird, ohne mit Wasser abzuspritzen. Maschinen für Trockenlinien benötigen spaltenfreie Oberflächen und schnell zu öffnende Zugänge zum Abwischen, müssen jedoch nicht wasserdicht sein. Ein Anlagenbetreiber merkt im selben Thread an, dass Maschinen, die keine vollständige Nassreinigung vertragen, stattdessen mit verdunstenden Produkten auf Alkoholbasis “trocken desinfiziert” werden (Reddit, r/foodscience, 2019). Diese Umgehungslösung gibt es, weil es nahezu unmöglich ist, eine Maschine, die nicht über eine Abwaschfunktion verfügt, nachträglich damit auszustatten.
| Dimension | Nassleitung (CIP / Spülung) | Trockenreinigung (Staubsaugen/Abwischen) |
|---|---|---|
| Reinigungsmittel | Laugenschaum, Säurezyklen, Desinfektionsmittel, Wasser | Staubsauger, Schaber, Trockenreiniger |
| Die Maschine muss Folgendes aushalten | Chemische Korrosion, stehendes Wasser, Dampf | Produktablagerungen, scheuernde trockene Verschmutzungen |
| Elektrik | Spritzwassergeschützte Gehäuse, abgedichtete Steckverbinder | Standardschutz ist akzeptabel |
| Geometriepriorität | Entwässerung, keine Pfützen, Glätte der Schweißnähte | Spaltenfreier, schnell zu öffnender Zugang |
| Typische Produkte | Milchprodukte, Getränke, Soßen, Nassfutter in Dosen | Mehl, Proteinpulver, Tee, Snacks |
Bevor Sie eine Vorauswahl an Lieferanten treffen, sollten Sie festhalten, unter welchen Betriebsbedingungen Ihre Produktionslinie läuft. Eine Maschine, die für die falschen Betriebsbedingungen ausgelegt ist, ist kein Schnäppchen, sondern eine Fehlanpassung, für die Sie in jeder Schicht bezahlen müssen. Es gibt gemischte Produktionslinien, die beide Betriebsbedingungen erfordern, und diese sind am schwierigsten zu konzipieren; fragen Sie gezielt nach, wie eine in Frage kommende Maschine den Übergang bewältigt.
Teilen Sie uns mit, was Sie herstellen und wie in Ihrem Werk gereinigt wird, und wir werden Ihnen mitteilen, welche Bauweise zu Ihrer Produktionslinie passt.
Ebene 4: Einkauf und Überprüfung: Umsetzung von Grundsätzen in Einkaufsspezifikationen
All das lässt sich auf eine praktische Frage reduzieren: Was nimmt man in die Anfrage auf, und was überprüft man bei der Lieferung? Dies ist der Aspekt, den die meisten Einkäufer übersehen, weshalb sich branchenweit immer wieder dieselben Enttäuschungen wiederholen.
Sechs Zeilen, die Ihre Anfrage enthalten sollte
Eine Anforderung an das hygienische Design liegt nur dann vor, wenn ein Lieferant diese schriftlich beantworten muss:
Was in die Anfrage gehört – Zeile für Zeile
-
Kontaktmaterial: Güteklasse und Dicke, wie in der Spezifikation angegeben, für jedes Bauteil der Produktzone.
-
Oberflächenbeschaffenheit: Ra 0,8 μm oder besser auf den Kontaktflächen, laut Herstellerangabe.
-
Schweißnorm: kontinuierlich und gleichmäßig geschliffen bei der Fertigung aller Produktbereiche.
-
Reinigungsplan: CIP, COP oder manuell, nass oder trocken, mit Nachweis.
-
Spritzwasserschutzklasse: Elektrik und Antriebe, ausschließlich Nassleitungen.
-
Zugangspunkte: Was lässt sich öffnen, was lässt sich ohne Werkzeug lösen, was kann man bei der Lieferung überprüfen?.
Jede Zeile ist vorhanden, weil eine Ebene versagen kann. Entfernt man eine davon, ist genau diese Ebene wieder dem Rätselraten ausgesetzt.
Wenn der Lieferant kein EHEDG-Zertifikat besitzt
Hier ist die Situation, mit der die meisten kleinen und mittelgroßen Käufer von Anlagen tatsächlich konfrontiert sind. Die Rahmennormen sind freiwillige Konstruktionsrichtlinien. Formelle Typprüfungen wie die EHEDG-Zertifizierung sind bei kleinen und mittelgroßen Herstellern selten, und ein Katalog voller Angaben zum “hygienischen Design” beweist für sich genommen noch nichts. Das Fehlen eines Zertifikats führt nicht automatisch zum Ausschluss, verlagert jedoch die Beweislast auf Ersatznachweise. Geordnet vom stärksten zum schwächsten sind dies:
- Prüf- oder Inspektionsberichte von unabhängigen Stellen über die betreffende Maschine oder deren Vorgängermodelle.
- Auf Schmelznummern rückverfolgbare Werkstoffzeugnisse vom Typ 3.1 gemäß EN 10204, die die Prüfung des tatsächlich gelieferten Metalls dokumentieren (Montakon).
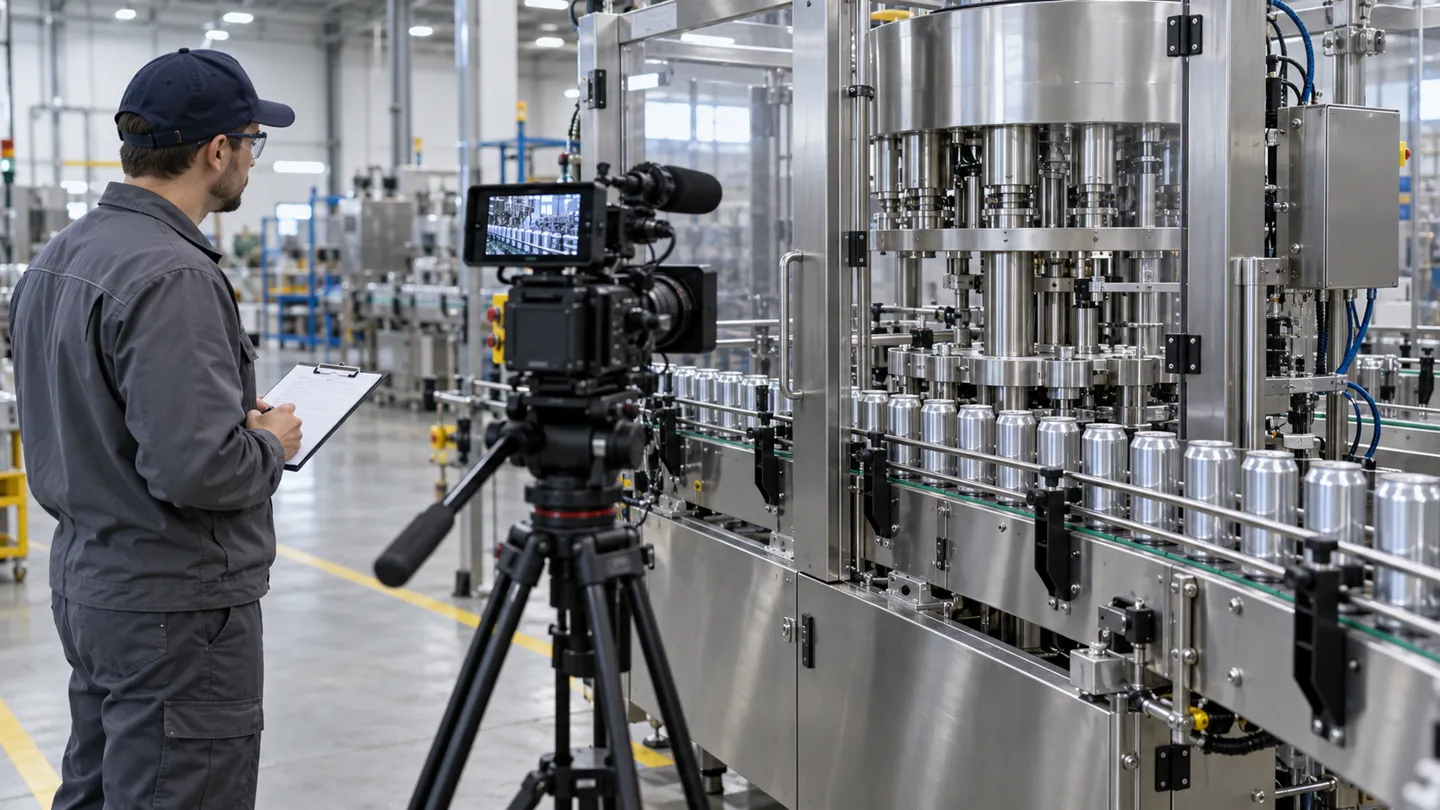
- Ein Testlauf mit Ihrem eigenen Produkt oder Ihren eigenen Dosen – auf Video.
- Eine Live-Video- oder Vor-Ort-Prüfung der Innennähte, Ecken und Entwässerungsvorrichtungen.
Punkt drei verdient besondere Beachtung. Lieferanten, die Ihr Produkt vor dem Versand testen, beweisen Ihnen damit nicht nur die Funktionsfähigkeit der Maschine, sondern auch die Eignung auf Layer-3-Ebene. Sie tun dies, weil die guten unter ihnen nichts zu verbergen haben. Ein Hersteller, der von seiner Geometrie überzeugt ist, wird Ihr Mustermaterial bearbeiten, den Vorgang filmen und Ihnen das Video zusammen mit dem Prüfbericht zusenden.
Vier Punkte, die Sie am Tag der Lieferung überprüfen können
Bei der Abnahme hört die Überprüfung auf, reine Papierarbeit zu sein:
- Entwässerungstest: Spülen Sie den Produktbereich ab und beobachten Sie ihn. Das Wasser sollte abfließen; verbleibende Pfützen deuten auf zukünftige Probleme hin.
- Oberflächenprüfung: Ein tragbares Rauheitsmessgerät, das an den Kontaktflächen der Probe angesetzt wird, bestätigt die von Ihnen festgelegte Oberflächenbeschaffenheit.
- Prüfung von Schweißnähten und Ecken: Öffnen Sie die Zugangsöffnungen, leuchten Sie hinein und überprüfen Sie die Schweißnähte und Innenecken selbst.
- Dauertest: Lassen Sie die Maschine über einen längeren Zeitraum mit Ihrem Material laufen und zeichnen Sie den Vorgang auf Video auf.
| Ebene | Was zu prüfen ist (Verb, kein Adjektiv) | Falls der Lieferant dies nicht bereitstellen kann |
|---|---|---|
| Materialien | Werkstoffzeugnisse mit Angabe der Güteklasse und der Dicke (EN 10204 3.1) | Bitten Sie um eine Überprüfung durch einen unabhängigen Dritten oder kalkulieren Sie das Risiko ein |
| Geometrie | Offene Prüfung von Schweißnähten, Ecken und Entwässerung bei Lieferung | Bestehen Sie vor der Zahlung auf einer Live-Video-Führung |
| Reinigungsfähigkeit | Testlauf mit Ihrem eigenen Produkt, gefilmt | Testen Sie das Material, bevor Sie unterschreiben |
| Überprüfung | Schriftliche Antworten auf die sechs spezifischen Fragen | Betrachte Schweigen als Antwort |
Was das beim Kauf einer Konserven- oder Abfüllanlage bedeutet
Betrachten Sie die vier Ebenen als Einkaufsbuch, und die Kompromisse sind nicht mehr abstrakt. Ein Lieferant, der eine Güteklasse anbietet, die unter der Korrosionsbelastung Ihres Produkts liegt, beschert Ihnen einen Reparaturzyklus. Ein Konstrukteur, dessen Fertigung unsaubere Schweißnähte verbirgt, beschert Ihnen eine dauerhafte Reinigungsbelastung sowie die daraus resultierenden Prüfungsergebnisse. Eine Maschine, die für das falsche Reinigungsverfahren gebaut wurde, ist eine Fehlanpassung, die Sie in jeder Schicht aufs Neue feststellen. Und ein Lieferant, der keine Nachweise vorlegen kann, verlangt von Ihnen, alle drei Risiken auf einmal zu tragen – und das mit verbundenen Augen.
Aus diesem Grund lautet die Kaufregel: Kaufen Sie nachprüfbare Angaben, keine Zertifikate. Fragen Sie, aus welchem Material die Kontaktteile und der Rahmen bestehen und wie dick diese sind. Fragen Sie, wie sich die Maschine zur Reinigung öffnen lässt. Fragen Sie, was der Prüfbericht enthält. Diese Fragen werden durch konkrete Angaben schriftlich beantwortet; Zertifikate – sofern es sie bei kleinen und mittelgroßen Herstellern überhaupt gibt – fassen diese Angaben lediglich zusammen.
Konstruktionsdetails unserer Konservenabfüllanlage werden genau deshalb veröffentlicht, damit Käufer sie anhand dieser Checkliste überprüfen können. Kontaktteile und Rahmen bestehen aus 1,5–2,0 mm starkem, lebensmittelechtem Edelstahl 304 (316, wo es das Produkt erfordert), und die bearbeiteten Kernteile unterliegen einer Toleranz von 2 μm, wodurch Verbindungen und Oberflächen präzise genug bleiben, um sie reinigen zu können. Die Trichter lassen sich zur Reinigung vollständig öffnen, ohne dass eine Demontage erforderlich ist. Die Komponenten des Spenders mit Klappdeckel sind aus Aluminium in Luft- und Raumfahrtqualität gefertigt statt aus beschichtetem Eisen, sodass sie weder rosten noch Beschichtungsrückstände in Ihre Deckel abgeben. Jede von uns gebaute Maschine durchläuft mehr als 100 aufeinanderfolgende Testläufe mit den kundeneigenen Musterdosen. Darauf folgen ein 48-stündiger Leerlauf und ein 36-stündiger Alterungstest mit regelmäßigen Funktionsprüfungen. Das Testvideo wird zusammen mit dem Prüfbericht geliefert. Levapack veröffentlicht diese Einzelheiten, denn ein Käufer, der auf Details achtet, ist genau der Käufer, den wir uns wünschen.
Wenn Sie Anbieter vergleichen, legen Sie die sechs Fragen aus dem obigen Abschnitt vor; die Antworten eines Bauunternehmers sagen mehr aus als seine Broschüre.
Verwandle die sechs Zeilen in ein Maschinenzitat
Teilen Sie uns Ihre Dosengrößen, Ihr Produkt und Ihr Produktionsziel mit; im Angebot werden die Materialgüte, die Oberflächenbeschaffenheit, die Schweißnähte und die Reinigung schriftlich aufgeführt.
Literaturverzeichnis
- Food Safety Magazine. “Hygienegerechtes Design von Anlagen in der Lebensmittelverarbeitung.” 2003. https://www.food-safety.com/articles/4350-hygienic-design-of-equipment-in-food-processing
- Pejanovic, I. et al. “Bewertung und Standards bei der hygienischen Auslegung von Lebensmittelanlagen: Eine Übersicht.” Foods (MDPI). 2026. https://www.mdpi.com/2305-6703/6/1/9
- iTeh Standards. “EN 1672-2:2020 Maschinen für die Lebensmittelverarbeitung – Grundbegriffe – Teil 2: Anforderungen an Hygiene und Reinigbarkeit.” 2020. https://standards.iteh.ai/catalog/standards/cen/1715042d-5c10-42f1-a5d4-085e5be63885/en-1672-2-2020
- ISO. “ISO 14159:2002 Sicherheit von Maschinen – Hygieneanforderungen an die Konstruktion von Maschinen.” 2002. https://www.iso.org/obp/ui/#!iso:std:23748:en
- EHEDG. “Kriterien für die hygienische Auslegung von Anlagen (Dok. 8).” https://www.goudsmitmagnetics.com/uploads/pdf/ehedg-doc-eng.pdf
- 3-A-Hygienestandards. “Standards und Richtlinien für hygienisches Design.” https://my.3-a.org/Portals/93/Documents/AnnualMeetingsPresentations/May1_Basics_02_HygienicDesignConsiderationsandTechniques.pdf
- Forschungsdienst des Europäischen Parlaments. “Lebensmittelkontaktmaterialien – Verordnung (EG) Nr. 1935/2004.” 2016. https://www.europarl.europa.eu/RegData/etudes/STUD/2016/581411/EPRS_STU(2016)581411_EN.pdf
- Montakon. “Verordnung (EG) Nr. 1935/2004: Was bedeutet diese Verordnung?” https://www.montakon.nl/en/pageid/EC-1935-2004
- V5 Ultimate. “Leitfaden zur Vorbereitung auf die Konzeption hygienegerechter Anlagen (3-A & EHEDG)”. https://v5ultimate.com/guides/sanitary-equipment-design-3a-ehedg-readiness
- Reddit, r/IndustrialMaintenance. “Ratschläge für neue Techniker in der Lebensmittelindustrie.” 2026. https://www.reddit.com/r/IndustrialMaintenance/comments/1uox342/advice_for_new_food_industry_tech/
- Reddit, r/foodscience. “Wie reinigen bzw. desinfizieren Lebensmittelhersteller ihre Fabriken und Anlagen?” 2019. https://www.reddit.com/r/foodscience/comments/bdzzkc/how_do_food_manufacturers_clean_sanitize_their/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL