
ما الذي يعنيه التصميم الصحي في الواقع؟
آلة تعبئة تُنتج عشرات الآلاف من العلب يوميًا تُغمر كل ليلة برغوة كاوية. وأيًا كان ما يتركه المنتج وراءه، وأيًا كان ما تخلعه الرغوة، فلا بد أن يذهب إلى مكان ما. فإذا وفرت الآلة له مكانًا للاختباء، فلن يتمكن أي جدول تنظيف من إزالته. وهذه هي المشكلة التي يهدف التصميم الصحي إلى حلها.
يعني التصميم الصحي أن المعدات مصممة هندسيًّا بحيث يمكن تنظيف كل سطح يتلامس مع المنتج بشكل فعال، وتصريف البقايا تمامًا، وعدم ترك أي مكان تستقر فيه البكتيريا. فالصحة جزء لا يتجزأ من التصميم الهندسي والمواد المستخدمة، وليست مجرد طبقة تُضاف لاحقًا. تتناول هذه المقالة آلات تجهيز الأغذية: خطوط التعبئة، واللحام، والتعليب في المصنع. أما النظافة في مطابخ المطاعم فهي موضوع مختلف ولا تدخل في نطاق ما نتناوله هنا.
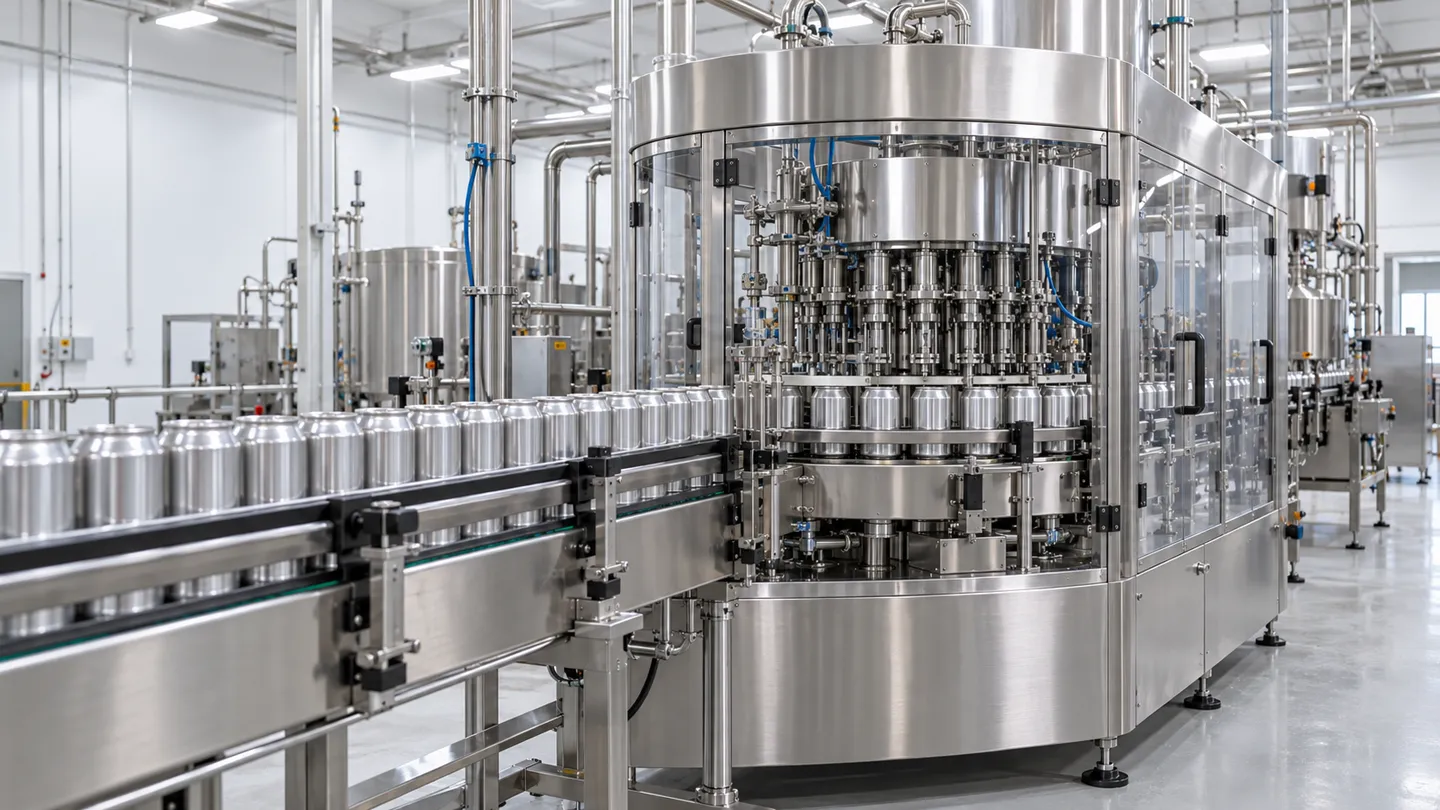
الآثار المترتبة على ذلك محددة. فالتلوث الميكروبي للأغذية مكلف، وتعد عمليات سحب المنتجات من الأسواق أكثر أشكال هذه المشكلة تكلفةً (مجلة سلامة الأغذية, ، 2003). كما أن المعدات التي يصعب تنظيفها تؤدي إلى إبطاء كل عملية تغيير، وإطالة مدة كل عملية تدقيق، وتحد بشكل خفي من السرعة التي يمكن أن يعمل بها خط الإنتاج. إن مكافحة التلوث هي السبب وراء وجود هذا التخصص؛ أما التكلفة فهي السبب الذي يجعل المشترين يهتمون به.
وهناك إطار من المعايير يدعم ذلك. ففي أوروبا، تحدد المواصفة القياسية EN 1672-2 متطلبات النظافة وسهولة التنظيف لآلات تجهيز الأغذية؛ وعنوانها الكامل هو “آلات تجهيز الأغذية. المفاهيم الأساسية. الجزء 2: متطلبات النظافة وسهولة التنظيف” (معايير iTeh, ، 2020). تتناول المواصفة القياسية ISO 14159 متطلبات النظافة في تصميم الآلات بشكل أوسع (ISO, ، 2002). وتُترجم إرشادات EHEDG هذه المتطلبات إلى معايير تصميم قابلة للاختبار. وتقوم منظمة 3-A بنفس الشيء بالنسبة للمعدات المرتبطة بصناعة الألبان في الولايات المتحدة. وتنظم اللائحة (EC) رقم 1935/2004 المواد التي تتلامس مع الأغذية في الاتحاد الأوروبي (دائرة الأبحاث التابعة للبرلمان الأوروبي, ، 2016). ولا يُعد أي منها من معايير التسويق. بل هي متطلبات تصميمية، وقد وُضعت استنادًا إلى أربعة عناصر في الجهاز تُحدد نجاح أو فشل النظافة فيه.
حيث تتجسد النظافة في الجهاز: الطبقات الأربع للتصميم
قوائم المبادئ سهلة التلاوة وصعبة التطبيق. وأسرع طريقة للتفكير في أي اقتباس أو نتيجة تدقيق هي تصنيفها ضمن إحدى الطبقات الأربع. فكل قرار يتعلق بالتصميم الصحي لآلة معالجة يندرج بالضبط ضمن إحدى هذه الطبقات.
| طبقة | ما الذي يتحكم فيه | ما هي تكلفة ارتكاب الأخطاء؟ |
|---|---|---|
| 1. المواد | ما الذي يتلامس مع منتجك ومواد التنظيف الكيميائية الخاصة بك | التآكل، تلوث المنتج، عدم الامتثال لمعايير ملامسة الأغذية |
| 2. الهندسة | هل يمكن أن تختبئ المخلفات والسوائل في أي مكان؟ | مواقع إيواء دائمة لا يمكن لأي جدول تنظيف الوصول إليها |
| 3. ملاءمة التنظيف | ما إذا كانت الآلة تتوافق مع الطريقة التي يتم بها التنظيف فعليًّا في مصنعك | إعادة التصنيع يدويًّا، أو آلة لا تتحمل عملية الغسل التي تقوم بها |
| 4. التحقق | ما يمكن للمورد إثباته، وما يمكنك التحقق منه عند الاستلام | أنت تتحمل كل المخاطر التي كان من المفترض أن تكتشفها الإجراءات الإدارية |
الترتيب مهم. يتم تحديد المواد والهندسة في مرحلة التصميم، وتكلفة تغييرها لاحقًا باهظة. ويعتمد ملاءمة التنظيف على مصنعك بقدر ما يعتمد على الآلة نفسها. وتعد مرحلة التحقق هي المرحلة التي يتخطاها معظم المشترين، وهي المرحلة الوحيدة التي تكشف الأخطاء في المراحل الثلاث الأخرى.
تتناول الأقسام الأربعة التالية الطبقات بالترتيب، بدءًا من المواد التي تتكون منها الآلة وصولاً إلى المتطلبات التي يجب أن تدرجها في أمر الشراء.
الطبقة الأولى: المواد: ما تتكون منه الآلة
ابدأ بالمعدن، لأن كل العناصر الأخرى ترتكز عليه. يجب أن تكون المواد التي تتلامس مع الأغذية خاملة تجاه المنتج، ومقاومة للتآكل، ومستقرة في ظل عمليات التنظيف المتكررة. وفي الاتحاد الأوروبي، يجب أن تستوفي هذه المواد أيضًا مبادئ السلامة والخلو من التفاعل الكيميائي العامة المنصوص عليها في اللائحة (EC) رقم 1935/2004 (دائرة الأبحاث التابعة للبرلمان الأوروبي, 2016).
هناك عامل مسبب للتلوث ثانٍ ينساه الناس: معقمك. تقوم مصانع الأغذية بالتنظيف باستخدام المواد الكاوية الساخنة، ودورات الحمض، وحمض البيرأسيتيك، ومركبات الأمونيوم الرباعية، ويصف العاملون المخضرمون في هذه المصانع تأثيرات هذه المواد بصراحة تامة. يكتب أحد المعلقين ذوي الخبرة في مجال التعقيم: “يُستخدم حمض البيرأسيتيك بشكل روتيني في بعض المصانع، ربما أسبوعيًا أو أقل، لأنه شديد التأثير على المعادن” (Reddit، r/foodscience, ، 2019). فحتى الدرجة التي لا تؤثر على منتجك قد تتأثر بمواد التنظيف الكيميائية التي تستخدمها، لذا يجب أن يراعي اختيار المواد كلا الجانبين.
عند اختيار الدرجة، فإن القاعدة الصحيحة هي أن الدرجة 316 ليست أفضل تلقائيًا. فالنوع 316 يحتوي على الموليبدينوم، وهو العنصر الذي يتحمل الكلوريدات والأحماض: لذا فإن المنتجات الرطبة عالية الملوحة والحموضة والبروتين (الأسماك، المخللات، الطماطم، منتجات الألبان) تبرر استخدامه. أما بالنسبة للمساحيق الجافة والمنتجات ذات التآكل المعتدل، فإن النوع 304 يؤدي نفس المهمة الصحية بتكلفة أقل، وإنفاق المال على النوع 316 في هذه الحالة يوفر راحة البال أكثر مما يوفر سهولة التنظيف. وينبغي سؤال البائعين الذين يقترحون النوع 316 كخيار افتراضي عن سبب ذلك.
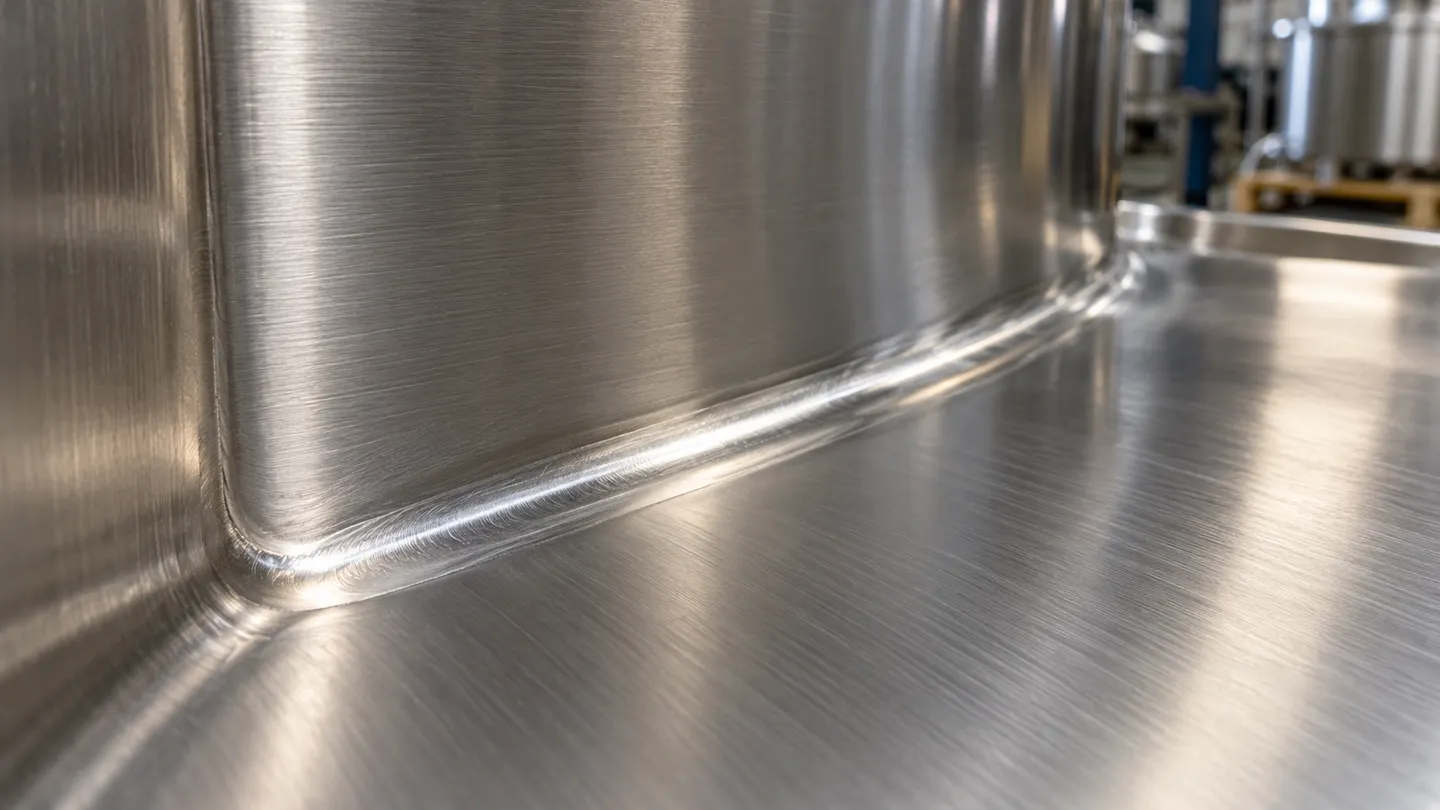
غالبًا ما تحدث المشاكل في عملية اختيار الموردين عند مسألة تشطيب الأسطح، لأن الأرقام تتفاوت. الرقم الذي يجب الاعتماد عليه هو Ra 0.8 ميكرومتر: فكل من 3-A وEHEDG تنصان على أن تكون الأسطح الملامسة للمنتج ناعمة بهذا الحد على الأقل (مجلة سلامة الأغذية, ، 2003). وتؤكد وثيقة معايير التصميم الصادرة عن EHEDG الأمر نفسه: يجب أن تبلغ خشونة الأسطح الكبيرة الملامسة للمنتج 0.8 ميكرومتر Ra أو أقل (وثيقة EHEDG رقم 8). تذكر بعض مدونات الموردين قيمة “32 Ra”، وهي نفس القيمة بالمايكروإنش؛ بينما تشير مدونات أخرى إلى أن المنتجات الأكثر لزوجة تتطلب تشطيبات أكثر دقة. وهذا الاختلاط في الوحدات هو بالضبط السبب الذي يجعل من الضروري أن تذكر مواصفات الشراء الرقم والوحدة، وليس الصفة.
| منتجك | مادة التلامس الحساسة | لماذا |
|---|---|---|
| المواد الجافة (الدقيق، مسحوق البروتين، الشاي) | الفولاذ المقاوم للصدأ 304، Ra 0.8 ميكرومتر | مستوى تآكل منخفض؛ الفولاذ 316 يزيد التكلفة، لا يعيق سهولة التنظيف |
| منتج رطب حامضي أو مالح (صلصة، مخلل، سمك) | الفولاذ المقاوم للصدأ 316، Ra 0.8 ميكرومتر | يحتوي الموليبدينوم على كلوريدات وأحماض |
| منتجات الألبان أو المشروبات المزودة بنظام التنظيف أثناء التشغيل (CIP) | 304/316 حسب التركيب الكيميائي، سطح أملس باللحام | تؤدي دورات التنظيف في مكان التشغيل (CIP) باستخدام المواد الكاوية إلى إظهار عيوب الأسطح |
| منتج حساس أو ذو صلة بالصناعة الدوائية | 316، مصقول بشكل أكثر دقة | معايير أعلى فيما يتعلق بالخمول والتشطيب |
يجب أن تُذكر الأختام والحشيات ومواد التشحيم في نفس السياق. فالإلاستومرات الموجودة في منطقة المنتج يجب أن تستوفي متطلبات التوافق مع ملامسة الأغذية، أما المحامل القريبة من المنتج فتحتاج إلى مواد تشحيم مخصصة للأغذية (H1)، لأن أي تسرب من المحمل يؤدي إلى تلوث المنتج قبل أن يصبح الأمر حتى موضوعًا لطلب صيانة.
الطبقة الثانية: الهندسة: لماذا لا تعترف بعض الآلات أبدًا بالحقيقة
تحدد المواد ما يمكن للآلة تحمله. أما الشكل الهندسي فيحدد ما إذا كان فريق التنظيف لديك سيتمكن من تحقيق النجاح أم لا. فقد يكون السطح مصنوعًا من الفولاذ 316 المثالي بمعدل خشونة Ra يبلغ 0.8 ميكرومتر، ومع ذلك يظل عديم الفائدة إذا كانت الآلة تتيح للبقايا مكانًا تستقر فيه لا يمكن لأي فرشاة أو رغوة أو كرة تنظيف CIP الوصول إليه.
قواعد الهندسة التي تحدد سهولة التنظيف
هناك خمس قواعد لها الأهمية الأكبر، ويمكن التحقق من كل منها بالعين المجردة وبمصباح يدوي:
- أسطح ناعمة ومتصلة. لا توجد شقوق أو زوايا داخلية حادة أو حواف بارزة أو مناطق مظللة يمكن أن تتراكم فيها الأوساخ (مجلة سلامة الأغذية, 2003).
- التصريف الذاتي. يجب أن تتخلص الآلة تمامًا من المنتج وسائل التنظيف على حد سواء؛ فالمياه المتبقية بعد الشطف تشكل بيئة خصبة لتكاثر البكتيريا.
- لا توجد أنابيب مسدودة. فالفروع المسدودة تحتفظ بالمنتج الراكد؛ وتقتضي الممارسات المتبعة في مجال الأنابيب الصحية أن يبلغ طولها حوالي قطري الأنبوب أو أقل (V5: الدليل الشامل للاستعداد).
- لحامات متصلة على سطح القطعة. وتُعد حبيبة اللحام الخشنة أو المسامية بمثابة «جيب ميت» على شكل خط لحام، وهي أكثر الأماكن الخفية شيوعًا لتراكم الأوساخ في المعدات المُصنعة.
- قابلية الفحص. يجب أن يكون كل سطح ملامس للمنتج مرئيًا ويمكن الوصول إليه، إما من خلال أبواب الفحص أو عن طريق إزالته دون الحاجة إلى أدوات، لأن السطح الذي لا يمكن لأحد رؤيته هو سطح لا يمكن لأحد أن يضمن سلامته.
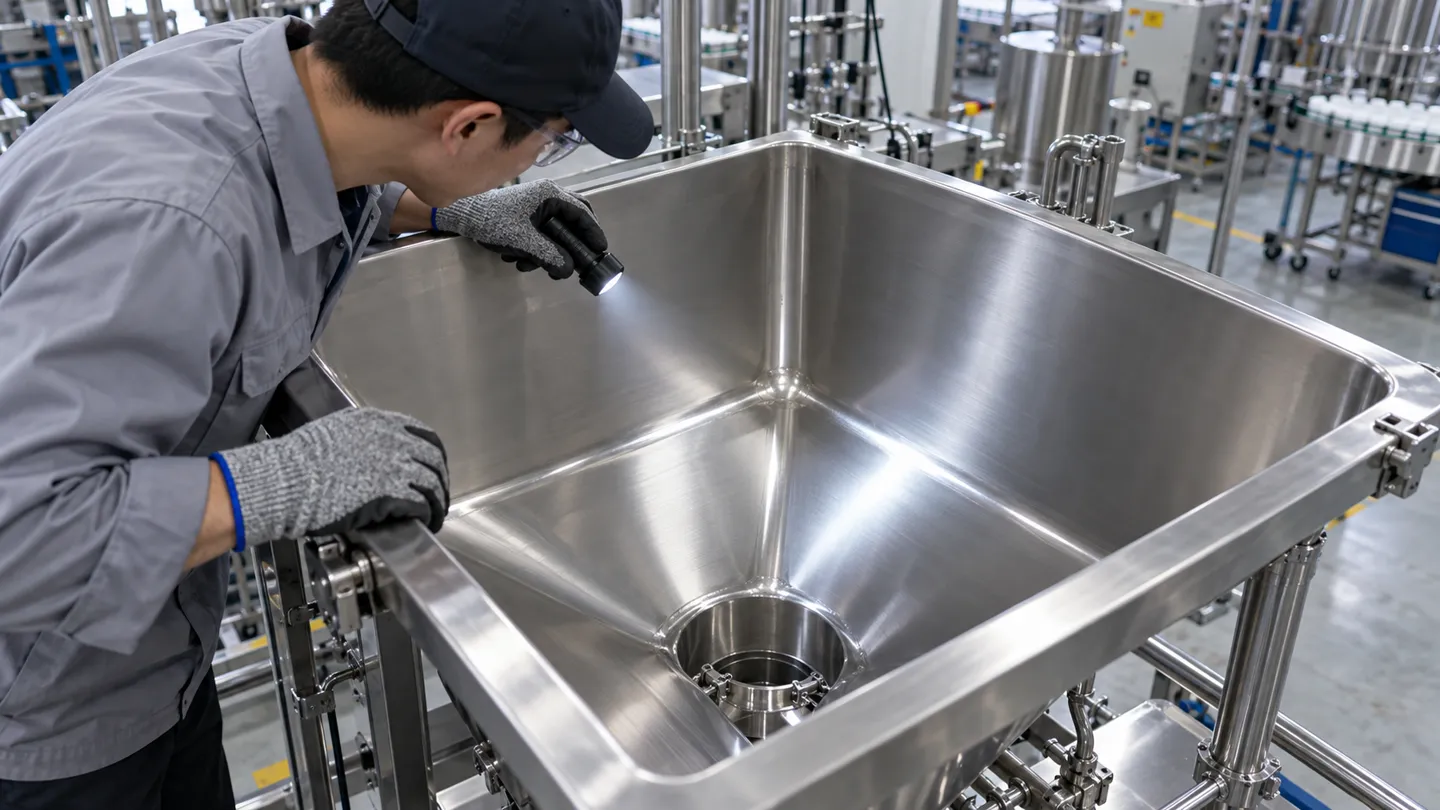
لا يتطلب أي من هذه الأمور إجراء اختبار معملي للتحقق منه. بل يتطلب الأمر الاستعداد لفحص الجهاز من الداخل قبل شرائه.
فحص الهندسة المكون من خمس نقاط
-
الأسطح المتصلة: مرر طرف إصبعك على كل سطح يلامس المنتج وعلى كل زاوية داخلية؛ يجب أن يكون الملمس ناعماً، دون شقوق أو حواف بارزة أو مناطق مظللة قد تتجمع فيها الأوساخ.
-
التصريف الذاتي: اسأل عن المكان الذي تقع فيه أدنى نقطة في منطقة المنتج وكيف يخرج منها ماء الشطف؛ فأي مكان يمكن أن تتجمع فيه بركة ماء ستتجمع فيه بالفعل.
-
لا توجد أرجل ميتة: تتبع كل فرع من الأنابيب المنبثق عن مسار التدفق؛ ويجب ألا يتجاوز طول الفرع حوالي ضعف قطر الأنبوب الرئيسي.
-
اللحامات الأرضية: افحص كل لحام داخلي باستخدام ضوء؛ ويُعتبر السطح المُصقول بشكل مستمر وسلس هو المعيار المطلوب، أما وجود مسامية فيُعتبر سببًا لرفض المنتج.
-
قابلية الفحص: ابحث عن أبواب الفحص ونقاط الفتح التي لا تتطلب استخدام أدوات، وتأكد من أنه يمكنك الوصول إلى كل سطح ملامس للمنتج بالعين واليد.
ما هي التكلفة الفعلية للمناطق المخفية؟
يعاني فنيو الصيانة من عواقب سوء التصميم الهندسي، ويصفون ذلك دون أي تجميل. وقد عبر أحد العاملين المخضرمين في مصنع أغذية، الذي أمضى 15 عامًا في هذا المجال، عن ذلك بوضوح قائلاً: “يبدو كل شيء نظيفًا من الخارج، لكنك ستندهش مما يمكن أن تجده في المناطق التي لا يراها طاقم التنظيف والمفتشون أبدًا” (Reddit، r/IndustrialMaintenance, ، 2026). في موضوع نقاش حول مصنع للحلوى، كانت النصيحة الأهم المقدمَة للمبتدئ هي أن “السكر يسبب انسداد كل شيء. فهناك الكثير من المشكلات التي تنشأ فقط بسبب عدم نظافة المعدات” (Reddit، r/IndustrialMaintenance, ، 2026). ويكون نمط الفشل دائمًا هو نفسه: جيب ناتج عن التصميم، وبقايا تتراكم في هذا الجيب، ومشكلة ميكروبيولوجية أو متعلقة بالجودة لا يستطيع أحد التخلص منها.
لا يمكن لوتيرة التنظيف أن تعالج عيبًا هيكليًّا. فجدول التنظيف هو خطة تنفيذية، بينما تحدد الشكل الهندسي الحد الأقصى لما يمكن تحقيقه. ولهذا السبب يربط المراجعون بين المشكلات البيئية المتكررة وتصميم المعدات: فعندما يستمر نفس الجيب في التعطل، فإن زيادة عدد نوبات العمل التي يتم فيها استخدام الرغوة ليست هي الحل.
ستندهش مما يمكنك أن تجده في الأماكن التي لا يراها فريق التنظيف والمفتشون أبدًا.
فني صيانة في مصنع أغذية، يتحدث عن سبب عدم دلالة المظاهر الخارجية على أي شيء. المناطق التي تثير قلق المراجعين هي تلك التي أوجدتها الهندسة.
التنظيف في الموقع أم خارج الموقع: المفاضلة الهندسية
تتنافس فلسفتان في التصميم لتحقيق الهدف نفسه. تقوم آلات التنظيف في الموقع (CIP) بغسل نفسها من خلال أجهزة رش مدمجة، الأمر الذي يتطلب هندسة داخلية خالية من العيوب لأن لا أحد ينظر إلى الداخل خلال الدورة العادية. أما آلات التنظيف خارج الموقع (COP)، فهي مصممة بحيث يمكن فتحها وتفكيكها بسرعة لنقل الأجزاء إلى منطقة الغسيل، مما يسمح بتصميمات داخلية أبسط، لكنه يستغرق ساعات عمل من المشغل في كل نوبة. وتقع القواديس التي تفتح بالكامل دون الحاجة إلى التفكيك في الوسط العملي: حيث تصبح منطقة المنتج بأكملها مرئية ويمكن الوصول إليها في ثوانٍ. ولا تعتبر أي من الفلسفتين متفوقة على الأخرى؛ فما يهم هو أن تتوافق هندسة الآلة بشكل دقيق مع طريقة التنظيف التي يدعي مصنعها أنها تتبعها.
الطبقة 3: ملاءمة التنظيف: الخط الرطب أم الخط الجاف
الطبقة الثالثة هي التي يدخل فيها سياق المشتري. فالهيكل نفسه للآلة يواجه متطلبات متعارضة اعتمادًا على طريقة التنظيف المتبعة في مصنعك، وهذان النظامان لا يتوافقان مع بعضهما البعض.
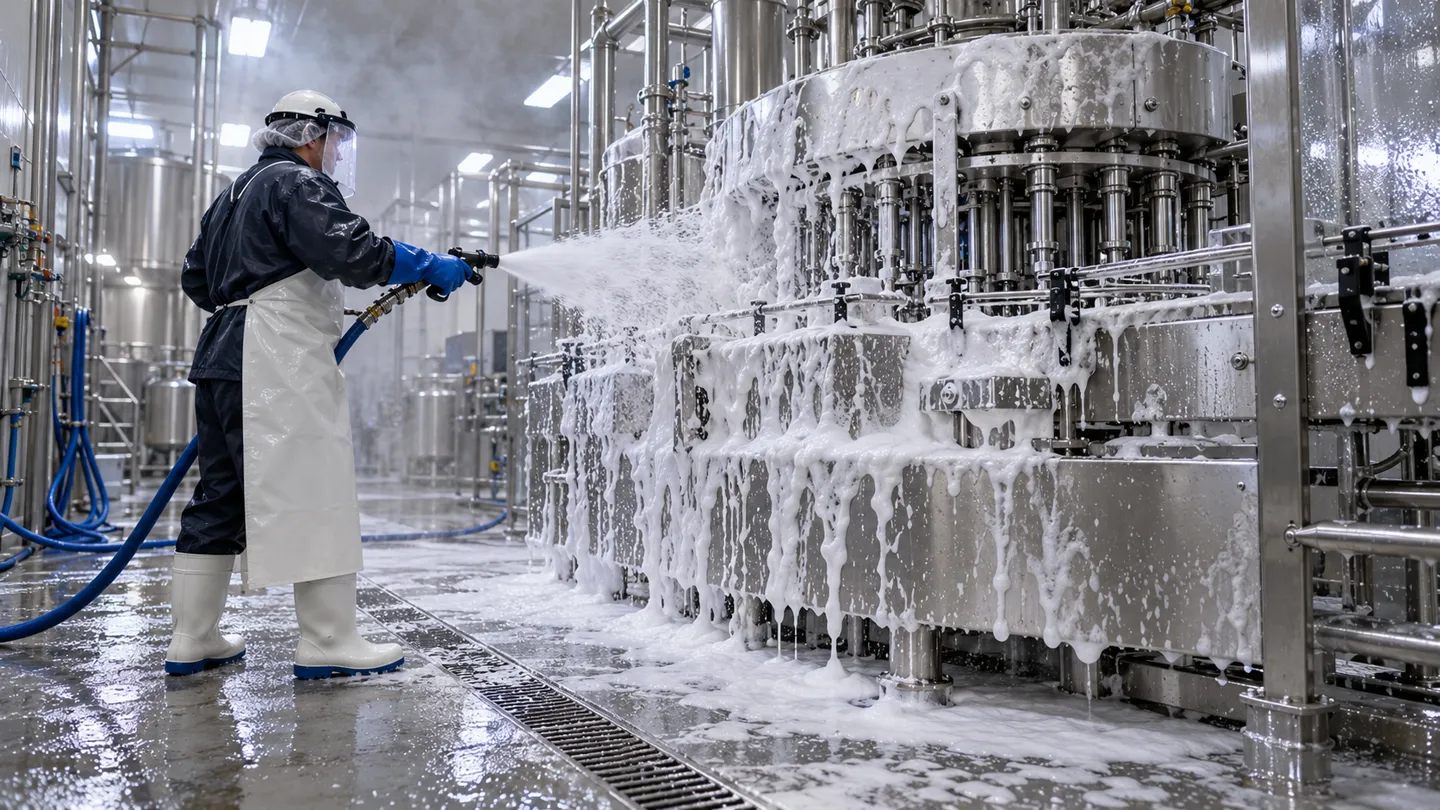
يهيمن التنظيف الرطب في الأماكن التي تكون فيها المنتجات رطبة أو لزجة. حيث تُجري مصانع الألبان والمشروبات دورات تنظيف مكانية (CIP) باستخدام مواد كاوية، بينما تقوم مصانع الأغذية برغوة وشطف جميع الأسطح كل ليلة. ويصف أحد مشغلي المصانع هذه الروتين بأنه يتضمن استخدام منظف الكلور، ثم تعاقب المطهرات (Reddit، r/foodscience, ، 2019). يجب أن تتمتع الآلة المستخدمة في خط الإنتاج الرطب بالقدرة على التخلص من الماء، وتحمل التأثيرات الكيميائية، والحفاظ على عمل أجزائها الكهربائية طوال هذه العملية. ولهذا السبب بالتحديد، توجد العلب المصممة لتحمل الغسل بالماء والهياكل المصممة لتصريف المياه.
يهيمن التنظيف الجاف في الأماكن التي يُعد فيها الماء عدوًا. فالطحين ومسحوق البروتين والشاي والمخبوزات تحول البقايا الرطبة إلى مادة صلبة تشبه الأسمنت أو تغذي نمو الميكروبات؛ لذا تقوم هذه المصانع بالتنظيف بالمكنسة الكهربائية والمسح والتعقيم دون استخدام المياه. تحتاج الآلات المستخدمة في خطوط التنظيف الجاف إلى أسطح خالية من الشقوق وفتحات سهلة الفتح للمسح، ولكنها لا تحتاج إلى العزل المائي. ويشير أحد مشغلي المصانع في نفس الموضوع إلى أن الآلات التي لا يمكن غسلها بالماء بالكامل يتم “تعقيمها جافًا” بدلاً من ذلك باستخدام منتجات قائمة على الكحول تتبخر (Reddit، r/foodscience, ، 2019). ويوجد هذا الحل البديل لأن تزويد آلة تفتقر إلى ميزة الغسل بالماء بهذه الميزة بعد تصنيعها يعد أمراً شبه مستحيل.
| البعد | خط الرطوبة (CIP / الغسل) | الخط الجاف (التنظيف بالفراغ / المسح) |
|---|---|---|
| وسائل التنظيف | الرغوة الكاوية، دورات الحمض، المطهرات، الماء | مكنسة كهربائية، كاشطات، معقم جاف |
| يجب أن تتحمل الآلة | التآكل الكيميائي، المياه الراكدة، البخار | تراكم بقايا المنتج، والأوساخ الجافة الكاشطة |
| الكهرباء | علب مقاومة للغسل، وموصلات محكمة الإغلاق | الحماية القياسية مقبولة |
| أولوية الهندسة | التصريف، عدم وجود تجمعات مائية، نعومة اللحام | مدخل خالٍ من الشقوق وسريع الفتح |
| المنتجات النموذجية | منتجات الألبان، المشروبات، الصلصات، الأطعمة الرطبة المعلبة | دقيق، مسحوق بروتين، شاي، وجبات خفيفة |
قبل أن تضع قائمة مختصرة بالموردين، حدد النظام الذي تعمل فيه خط الإنتاج الخاص بك. فالآلة المصممة لنظام غير مناسب ليست صفقة مربحة، بل هي عدم توافق ستدفع ثمنه في كل وردية عمل. وهناك خطوط إنتاج مختلطة تحتاج إلى كلا النظامين، وهي الأصعب في التصميم؛ لذا اسأل بشكل محدد عن كيفية تعامل الآلة المرشحة مع عملية الانتقال.
أخبرنا بما تنتجه وكيف يتم التنظيف في مصنعك، وسنحدد لك التصميم الأنسب لخط إنتاجك.
الطبقة الرابعة: الشراء والتحقق: تحويل المبادئ إلى مواصفات الشراء
كل ما سبق يتلخص في سؤال عملي واحد: ما الذي تدرجه في طلب الاستفسار، وما الذي تتحقق منه عند التسليم؟ هذه هي المرحلة التي يتجاهلها معظم المشترين، ولهذا السبب تتكرر نفس خيبات الأمل في جميع أنحاء القطاع.
ستة أسطر يجب أن يتضمنها استفسارك
لا يُعتبر متطلب التصميم الصحي موجودًا إلا إذا كان على المورد الرد عليه كتابةً:
ما الذي يتضمنه التحقيق، سطراً سطراً
-
مادة التلامس: الدرجة والسماكة، وفقًا للمواصفات، لكل قطعة من قطع منطقة المنتج.
-
تشطيب السطح: Ra 0.8 ميكرومتر أو أفضل على أسطح التلامس، وفقًا لما ذكرته الشركة.
-
معيار اللحام: يتم طحنها بشكل مستمر وسلس في جميع مراحل تصنيع المنتجات.
-
نظام التنظيف: CIP أو COP أو يدويًا، رطبًا أو جافًا، مع تقديم أدلة.
-
تصنيف مقاومة الغسل: الأنظمة الكهربائية ووحدات الدفع، الخطوط الرطبة فقط.
-
نقاط الوصول: ما الذي يمكن فتحه، وما الذي يمكن إخراجه دون استخدام أدوات، وما الذي يمكنك فحصه عند الاستلام.
كل سطر موجود لأن أي طبقة قد تتعرض للفشل. إذا حذفت أحدها، فستكون قد أعادت فتح تلك الطبقة بالذات لتصبح عرضة للتخمين.
عندما لا يكون لدى المورد شهادة EHEDG
إليكم الوضع الذي يواجهه فعليًّا معظم مشتري المعدات من الشركات الصغيرة والمتوسطة الحجم. فالمعايير الإطارية هي مجرد إرشادات تصميمية طوعية. كما أن اختبارات النوع الرسمية، مثل شهادة EHEDG، نادرة بين الشركات المصنعة الصغيرة والمتوسطة الحجم، ولا يُثبت الكتالوج المليء بادعاءات “التصميم الصحي” شيئًا بحد ذاته. ولا يُعد عدم وجود شهادة سببًا تلقائيًّا للاستبعاد، ولكنه يُنقل عبء الإثبات إلى الأدلة البديلة. وتُصنف الأدلة البديلة من الأقوى إلى الأضعف على النحو التالي:
- تقارير الاختبار أو الفحص الصادرة عن جهات خارجية بشأن الجهاز الحالي أو الإصدارات السابقة منه.
- شهادات المواد التي يمكن ربطها بأرقام الدفعات الحرارية، من النوع 3.1 وفقًا للمعيار EN 10204، والتي توثق فحص المعدن الفعلي الذي تم تسليمه (مونتكون).
- تجربة عملية باستخدام منتجك الخاص أو علبك الخاصة، مسجلة بالفيديو.
- فحص مباشر عبر الفيديو أو فحص ميداني لللحامات الداخلية والزوايا وأنظمة الصرف.
النقطة الثالثة تستحق التأكيد. فالموردون الذين يجرون اختبارات على منتجك قبل الشحن يثبتون لك ملاءمة المنتج للطبقة الثالثة إلى جانب كفاءة أداء الآلة. وهم يفعلون ذلك لأن الموردين الجيدين ليس لديهم ما يخفونه. فالمصنع الذي يثق في دقة تصميمه الهندسي سيقوم بتشغيل عينة المواد الخاصة بك، وتصوير العملية بالفيديو، وإرسال الفيديو إليك مع تقرير الفحص.
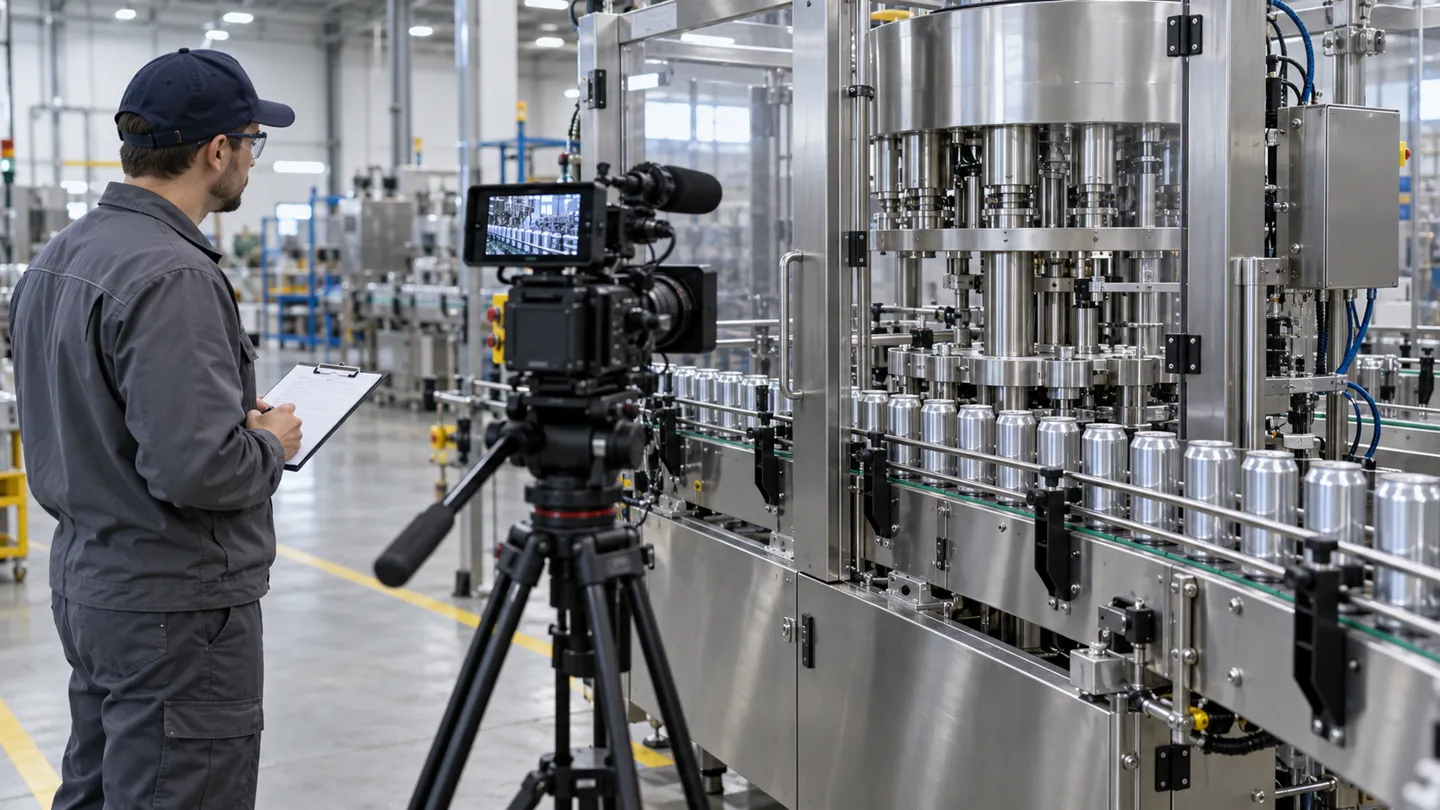
أربعة أمور يمكنك التحقق منها في يوم التسليم
القبول هو المرحلة التي يتوقف عندها التحقق عن كونه مجرد إجراءات ورقية:
- اختبار الصرف: اشطف المنطقة التي يوجد بها المنتج وراقبها. يجب أن يتدفق الماء؛ أما البرك التي تبقى فهي مؤشر على مشاكل مستقبلية.
- فحص السطح: يؤكد جهاز قياس الخشونة المحمول، عند استخدامه على مناطق التلامس في العينة، مطابقة التشطيب للمواصفات التي حددتها.
- فحص اللحامات والزوايا: افتح نقاط الوصول، وأدخل ضوءًا إلى الداخل، وافحص بنفسك حبيبات اللحام والزوايا الداخلية.
- اختبار مستمر: قم بتشغيل الآلة على المواد الخاصة بك لفترة طويلة واحتفظ بالفيديو.
| طبقة | ما يجب التحقق منه (فعل، وليس صفة) | إذا تعذر على المورد توفير ذلك |
|---|---|---|
| المواد | شهادات المواد التي تتضمن الدرجة والسماكة (EN 10204 3.1) | اطلب التحقق من جهة خارجية، أو قم بتقييم المخاطر |
| الهندسة | الفحص المكشوف للمفاصل الملحومة والزوايا وأنظمة الصرف عند التسليم | أصر على مشاهدة عرض توضيحي مباشر عبر الفيديو قبل الدفع |
| ملاءمة التنظيف | تجربة تشغيل لمنتجك الخاص، تم تصويرها | اختبر الأمر باستخدام المواد الخاصة بك قبل التوقيع |
| التحقق | إجابات مكتوبة على الأسئلة الستة الخاصة بالمواصفات | اعتبر الصمت هو الجواب |
ماذا يعني ذلك عند شراء خط تعليب أو تعبئة
إذا نظرت إلى هذه الطبقات الأربع على أنها سجل مشتريات، فإن المفاضلات لن تكون مجرد مفاهيم مجردة بعد الآن. فالمورد الذي يقدم عرضًا بدرجة جودة أقل من حمل التآكل المحدد لمنتجك، يفرض عليك دورة إصلاحات متكررة. أما المقاول الذي يخفي داخل تصنيعاته لحامات خشنة، فيفرض عليك تكلفة تنظيف دائمة، بالإضافة إلى نتائج التدقيق التي ستتبع ذلك. الآلة المصممة لنظام تنظيف غير مناسب هي عدم توافق تكتشفه من جديد في كل نوبة عمل. والمورد الذي لا يستطيع تقديم أدلة يطلب منك تحمل المخاطر الثلاثة دفعة واحدة، وأنت معصوب العينين.
ولهذا السبب، فإن قاعدة الشراء هي الحصول على تفاصيل قابلة للتحقق منها، وليس الشهادات. اسأل عن المواد التي صُنعت منها الأجزاء الملامسة والإطار، وعن سماكتها. اسأل عن كيفية فتح الآلة للتنظيف. اسأل عن محتوى تقرير الفحص. التفاصيل هي التي تجيب على هذه الأسئلة كتابةً؛ أما الشهادات — إن وجدت أصلاً لدى الشركات الصغيرة والمتوسطة الحجم — فهي لا تكتفي إلا بتلخيصها.
تفاصيل إنشاء خط تعليبنا يتم نشرها تحديدًا حتى يتمكن المشترون من مطابقتها مع قائمة المراجعة هذه. تُصنع الأجزاء الملامسة للمنتج والإطارات من الفولاذ المقاوم للصدأ 304 المخصص للاستخدام الغذائي بسمك 1.5-2.0 مم (أو 316 حيثما يتطلب المنتج ذلك)، وتخضع الأجزاء الأساسية المُشكَّلة آليًّا لتفاوت لا يتجاوز 2 ميكرومتر، وهو ما يحافظ على دقة الوصلات والأسطح بما يكفي لتسهيل التنظيف. تُفتح القواديس بالكامل للتنظيف دون الحاجة إلى التفكيك. يتم تصنيع مكونات موزع الأغطية القابلة للانزلاق من الألومنيوم المستخدم في صناعة الطيران بدلاً من الحديد المطلي، لذلك فهي لا تصدأ ولا تتساقط طبقتها الطلاءية داخل الأغطية. تخضع كل آلة نصنعها لأكثر من 100 عملية اختبار متتالية باستخدام علب العينات الخاصة بالعميل. ويلي ذلك تشغيل بدون حمل لمدة 48 ساعة واختبار تقادم لمدة 36 ساعة مع فحوصات دورية للوظائف. يتم إرفاق فيديو الاختبار مع تقرير الفحص. تنشر Levapack هذه التفاصيل لأن المشتري الذي يتحقق من التفاصيل هو المشتري الذي نريده.
إذا كنت تقارن بين الموردين، فاحضر استبيان الأسئلة المكون من ستة أسطر الوارد في القسم أعلاه؛ فأجوبة المقاول ستخبرك بأكثر مما يقدمه كتيبه الترويجي.
حوّل «الخطوط الستة» إلى اقتباس آلي
يرجى إرسال مقاسات العلب والمنتج والهدف الإنتاجي؛ وسيتضمن عرض الأسعار المقدم كتابةً تفاصيل حول درجة جودة المواد، والتشطيب السطحي، واللحامات، وعملية التنظيف.
المراجع
- مجلة سلامة الأغذية. “التصميم الصحي للمعدات المستخدمة في معالجة الأغذية”. 2003. https://www.food-safety.com/articles/4350-hygienic-design-of-equipment-in-food-processing
- بيجانوفيتش، إ. وآخرون. “التقييم والمعايير في التصميم الصحي لمعدات الأغذية: مراجعة”. مجلة «فودز» (MDPI). 2026. https://www.mdpi.com/2305-6703/6/1/9
- iTeh Standards. “EN 1672-2:2020 آلات تجهيز الأغذية – المفاهيم الأساسية – الجزء 2: متطلبات النظافة وقابلية التنظيف”. 2020. https://standards.iteh.ai/catalog/standards/cen/1715042d-5c10-42f1-a5d4-085e5be63885/en-1672-2-2020
- المنظمة الدولية للمعايير (ISO). “ISO 14159:2002 سلامة الآلات – متطلبات النظافة الصحية لتصميم الآلات”. 2002. https://www.iso.org/obp/ui/#!iso:std:23748:en
- EHEDG. “معايير تصميم المعدات الصحية (الوثيقة رقم 8)”. https://www.goudsmitmagnetics.com/uploads/pdf/ehedg-doc-eng.pdf
- 3-أ المعايير الصحية. “معايير وإرشادات التصميم الصحي”. https://my.3-a.org/Portals/93/Documents/AnnualMeetingsPresentations/May1_Basics_02_HygienicDesignConsiderationsandTechniques.pdf
- دائرة الأبحاث التابعة للبرلمان الأوروبي. “المواد الملامسة للأغذية – اللائحة (EC) 1935/2004”. 2016. https://www.europarl.europa.eu/RegData/etudes/STUD/2016/581411/EPRS_STU(2016)581411_EN.pdf
- مونتاكون. “اللائحة EC 1935/2004: ماذا تعني هذه اللائحة؟” https://www.montakon.nl/en/pageid/EC-1935-2004
- V5 Ultimate. “دليل الاستعداد لتصميم المعدات الصحية (3-A و EHEDG)”. https://v5ultimate.com/guides/sanitary-equipment-design-3a-ehedg-readiness
- Reddit، r/IndustrialMaintenance. “نصائح للمبتدئين في مجال التكنولوجيا بصناعة الأغذية”. 2026. https://www.reddit.com/r/IndustrialMaintenance/comments/1uox342/advice_for_new_food_industry_tech/
- Reddit، r/foodscience. “كيف يقوم مصنعو الأغذية بتنظيف/تعقيم مصانعهم ومعداتهم؟” 2019. https://www.reddit.com/r/foodscience/comments/bdzzkc/how_do_food_manufacturers_clean_sanitize_their/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL