
مرت عشرون دقيقة على بدء الدفعة عندما تباطأ خط الإنتاج دون سبب واضح. لا يزال المسمار اللولبي يدور، ولا تزال القادوس تبدو نصف ممتلئة، وبدأت العلب الخارجة من آلة التعبئة تخرج بكميات قليلة. قام أحدهم بضرب جانب القادوس بمطرقة خشبية. استؤنف التدفق لمدة ثانيتين، ثم توقف مرة أخرى. هذا التقطع ناتج عن تكوّن جسور من المسحوق. فقد تشكلت الجسيمات الموجودة فوق المخرج في شكل قوس قائم بذاته، وأصبح المسمار اللولبي الموجود أسفله يضخ الهواء.
يتشكل انحناء في المكان نفسه تقريبًا في كل مرة: الجزء المخروطي من القادوس وحذاء التغذية الموجود مباشرة فوق مدخل اللولب. فهذا هو المكان الذي يكون فيه المسحوق أكثر انضغاطًا والفتحة أضيق ما يمكن. وهو أيضًا المكان الذي تزيد فيه احتمالية أن يؤدي الاحتكاك والتشابك الميكانيكي والترابط الناتج عن الرطوبة إلى تكوين سقف فوق المخرج. ويستمر اللولب الموجود أسفل ذلك في القياس، وتتقلب قراءات الوزن، ويرى المشغل آلة تعمل دون أن تحقق أي نتيجة.
يُستخدم هذا المصطلح في سياقات متعددة، لذا يجدر تحديد المعنى الذي تتناوله هذه المقالة. ويُقصد بـ“تكتل المسحوق” هنا توقف تدفق المسحوق السائب داخل معدات المناولة والتعبئة: مثل القواديس، ووحدات التغذية، ومنطقة مدخل آلة التعبئة اللولبية. ولا يعني ذلك «تكتل المسحوق» الذي يُناقش في سياق إعادة تعبئة الذخيرة، حيث تتكتل الحبيبات تحت الضغط في عنق الغلاف. كما أنه ليس ما يُشار إليه في المنشورات حول «تكتل القادوس» المتعلقة بانحشار العلب الفارغة في قادوس الفرز، ولا هو تكتل حبيبات الخرسانة أو الخشب في حاوياتها. نفس الكلمة، لكن الظواهر الفيزيائية مختلفة. إذا كانت مشكلتك تتعلق بمسحوق لا يسقط، فاستمر في القراءة؛ فباقي هذه الصفحة مخصص لك.
المواد التي يُشتبه عادةً في تسببها هي المساحيق الناعمة والمتماسكة: الدقيق، والحليب المجفف، والكاكاو، ومخاليط التوابل، ومخاليط البروتين، ومسحوق المنظفات. فكلما كان المسحوق أفتح لونًا وأدق حبيبات، وكلما امتص رطوبة أكثر من الهواء، زادت قوة القوس الذي يمكن أن يشكله. كما يمكن أن تتسبب الحبيبات والبلورات سريعة التدفق في حدوث انسداد أيضًا، لكنها عادةً ما تحتاج إلى عامل مساعد: زاوية حادة، أو قادوس مملوء بشكل زائد، أو أسبوع رطب.
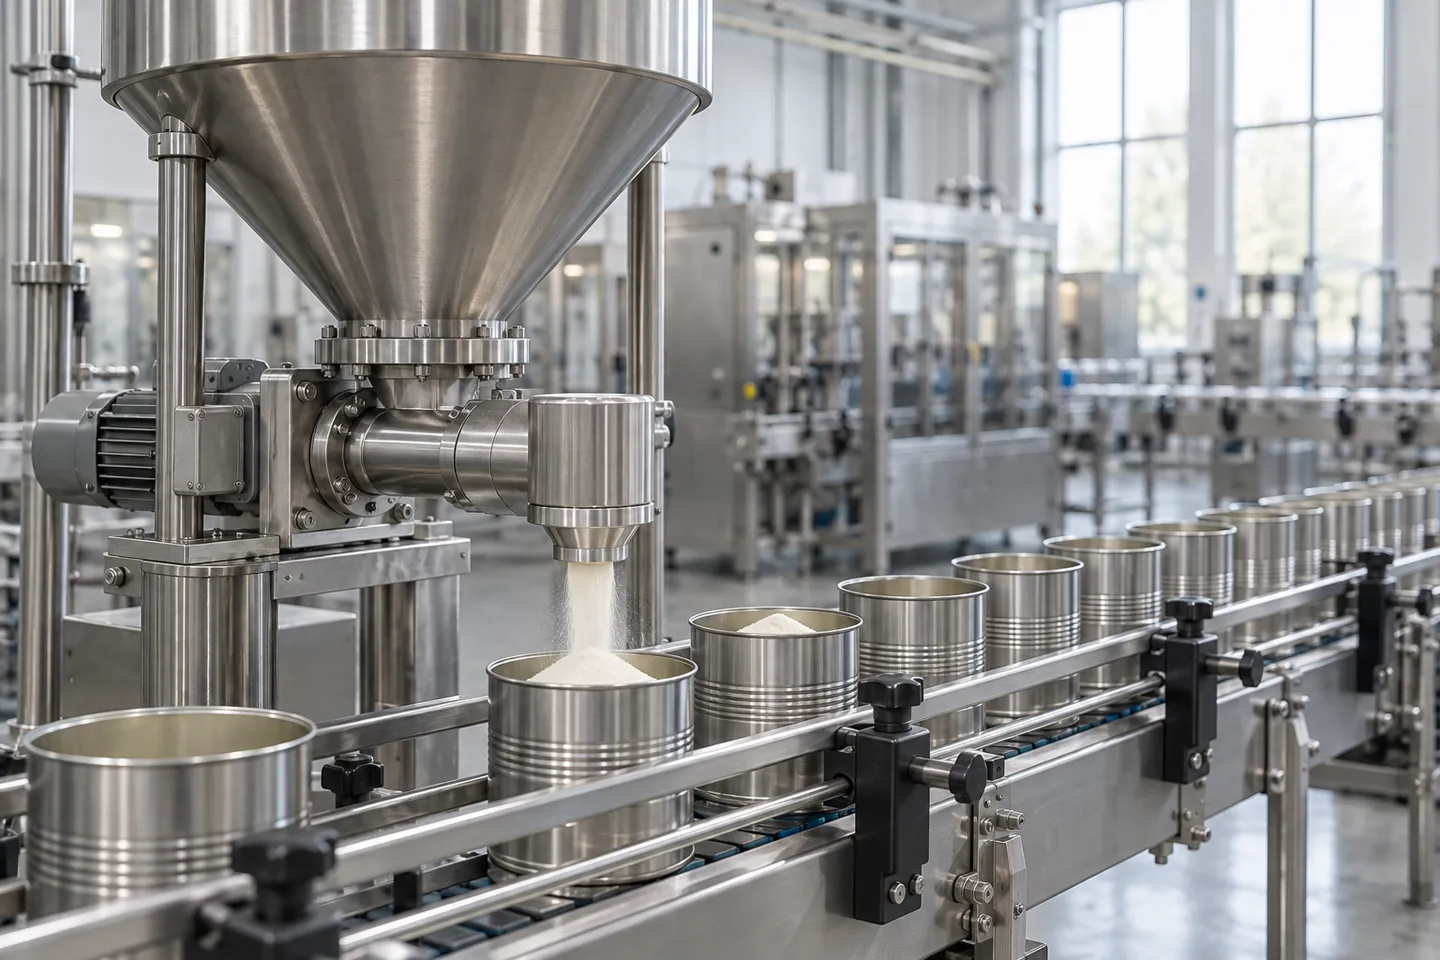
التشخيص قبل الإصلاح: التوصيل، أو الانسداد، أو التكتل، أو الشطف
قبل أن تلمس أي شيء، من المفيد أن تعرف أي من الأعطال الأربعة الكلاسيكية في التدفق التي تعاني منها بالفعل، لأن طرق إصلاحها تتباين تمامًا. فعبارة “لا يتدفق المسحوق” هي مجرد عرض، وليست تشخيصًا.
نظرة عامة على أربعة أنواع من أعطال التدفق
| الفشل | ما الذي يحدث؟ | كيف يبدو الأمر على أرض الملعب | الاستجابة الصحيحة الأولى |
|---|---|---|---|
| التقوس (التقوس): | يمتد قوس ثابت فوق مخرج المسمار، بحيث لا يسقط أي شيء. | يتوقف التدفق تمامًا؛ ويصبح مستوى الخزان ثابتًا؛ وتدور المثقاب دون مادة. | قم بكسر القوس بأمان (عن طريق إحداث اهتزاز خفيف في الجزء العلوي على الثلج البودري المتدفق بحرية، أو افتحه وأزل العوائق إذا لم يكن كذلك)، ثم عالج السبب. |
| "راتولينغ": | لا يفرغ سوى قناة ضيقة فوق المخرج، بينما يلتصق المسحوق بجدرانها. | ينخفض المستوى في أحد الأعمدة، ثم يتوقف؛ وتبدو الجدران مغطاة بطبقة ما. | قم بطي فتحة الجحر من الأعلى؛ ثم قم بمعالجة زاوية الجدار وإتمام التشطيب. |
| التكتل: | يُكوّن المسحوق رواسب متراكمة ومتصلبة على الجدران والمخروط. | تباطؤ تدريجي على مدار الأيام؛ وجود كتل في المنتج. | قم بإزالة الطلاء وتنظيف السطح؛ ثم تحكم في الرطوبة والبقايا. |
| التنظيف (الفيضان): | يفقد المسحوق تماسكه ويتدفق بشكل لا يمكن التحكم فيه. | التجاوزات والتسربات؛ التعبئة الزائدة عن الوزن المحدد. | تخلص من الهواء أو قم بالضغط قليلاً؛ وتحقق من مطابقة سرعة المسمار اللولبي. |
تنجم الأخطاء المكلفة عن اعتبار فشل ما بمثابة فشل آخر. فإذا أضفت الاهتزاز إلى مشكلة «تكوّن الثقوب»، فإنك تتسبب في تساقط المزيد من المسحوق على الجدران. أما إذا ضغطت بقوة على مشكلة «التدفق»، فإنك تبني جسر الغد. فعلى سبيل المثال، إن إساءة تفسير «التدفق» على أنه «بناء الجسر» تدفع الناس إلى ضغط مسحوق كان بالفعل مهوىً أكثر من اللازم بحيث لا يمكنه تحمل قوس. وهذا التصنيف ليس أكاديميًّا؛ بل هو الذي يحدد الرافعة التي ستسحبها (مجلة «بروسسينغ», 2023).
هناك أيضًا طريقة صحيحة وطريقة خاطئة لقضاء الثلاثين دقيقة القادمة. وقد تم توثيق الطريقة الخاطئة في سلسلة مناقشات جارية على منتدى r/AskEngineers. حيث يصف أحد مهندسي المصنع هناك قيام المشغلين بضرب قادوس بمقبض معدني، في حين تتعطل المطارق الهوائية عن العمل كل أسبوع تقريبًا، وتؤدي الرطوبة إلى تفاقم مشكلة تكتل المادة (r/AskEngineers, ، 2025). يؤدي الطرق بالمطرقة إلى إحداث انبعاجات في الفولاذ المقاوم للصدأ، وتصبح كل انبعاجة حافةً تشكل أساسًا للقوس التالي. كما أن استخدام العصا يزيد من خطر التلوث في المنطقة الملامسة للأغذية. ويقدر مقدمو خدمات التحديث الميداني تكلفة أي حادث خطير بما يتراوح بين 30 و60 دقيقة من عمليات التنظيف وإعادة الضبط (آلات التغليف «يونيفلو», ، 2026). كما أشاروا إلى حدوث انحرافات في أخطاء الوزن تتجاوز ±2% عندما يؤدي الجسر الجزئي إلى حرمان المسمار من التغذية.
تُفسر هذه الأرقام سبب أهمية التخلص من رد الفعل التلقائي المتمثل في «الإصلاح أولاً». فالتشخيص الدقيق إلى جانب الاستجابة الهادئة لا يستغرقان سوى بضع دقائق. أما عادة «الضرب بالمطرقة» فتستغرق نفس الدقائق في كل نوبة عمل، وتؤدي بهدوء إلى تفاقم المشكلة الهندسية. أما الحل الدائم فيكمن في الطبقة السفلية، أي في المسحوق، والقادوس، والمكونات الميكانيكية المحيطة بمدخل المواد.
ما هي تكلفة جسر واحد تم تقدير تكلفته بشكل خاطئ
30-60 دقيقة
للمسح وإعادة الضبط بعد جسر واحد خطير
±2%+
انحراف وزن الحشو بينما يؤدي الجسر الجزئي إلى حرمان المسمار من التغذية
الأرقام التي أوردتها الشركات المتخصصة في أعمال التحديث الميداني، عام 2026.
أين يتم حل مسألة «الجسور» فعليًّا: المسحوق، والهندسة، والمساعدة النشطة
نادرًا ما يكون لظاهرة «التجسير» سبب واحد، ولهذا السبب غالبًا ما تكون الحلول السريعة غير مرضية. فكر في ثلاث مستويات يمكن معالجة المشكلة من خلالها: كيفية عمل البارود، وشكل الوعاء، ونوع المساعدة الفعالة المثبتة عند مدخل الغرفة. تعامل مع هذه المستويات بالترتيب المذكور، وستتمكن من جعل معظم الآلات تعمل مع أنواع البارود الصعبة.
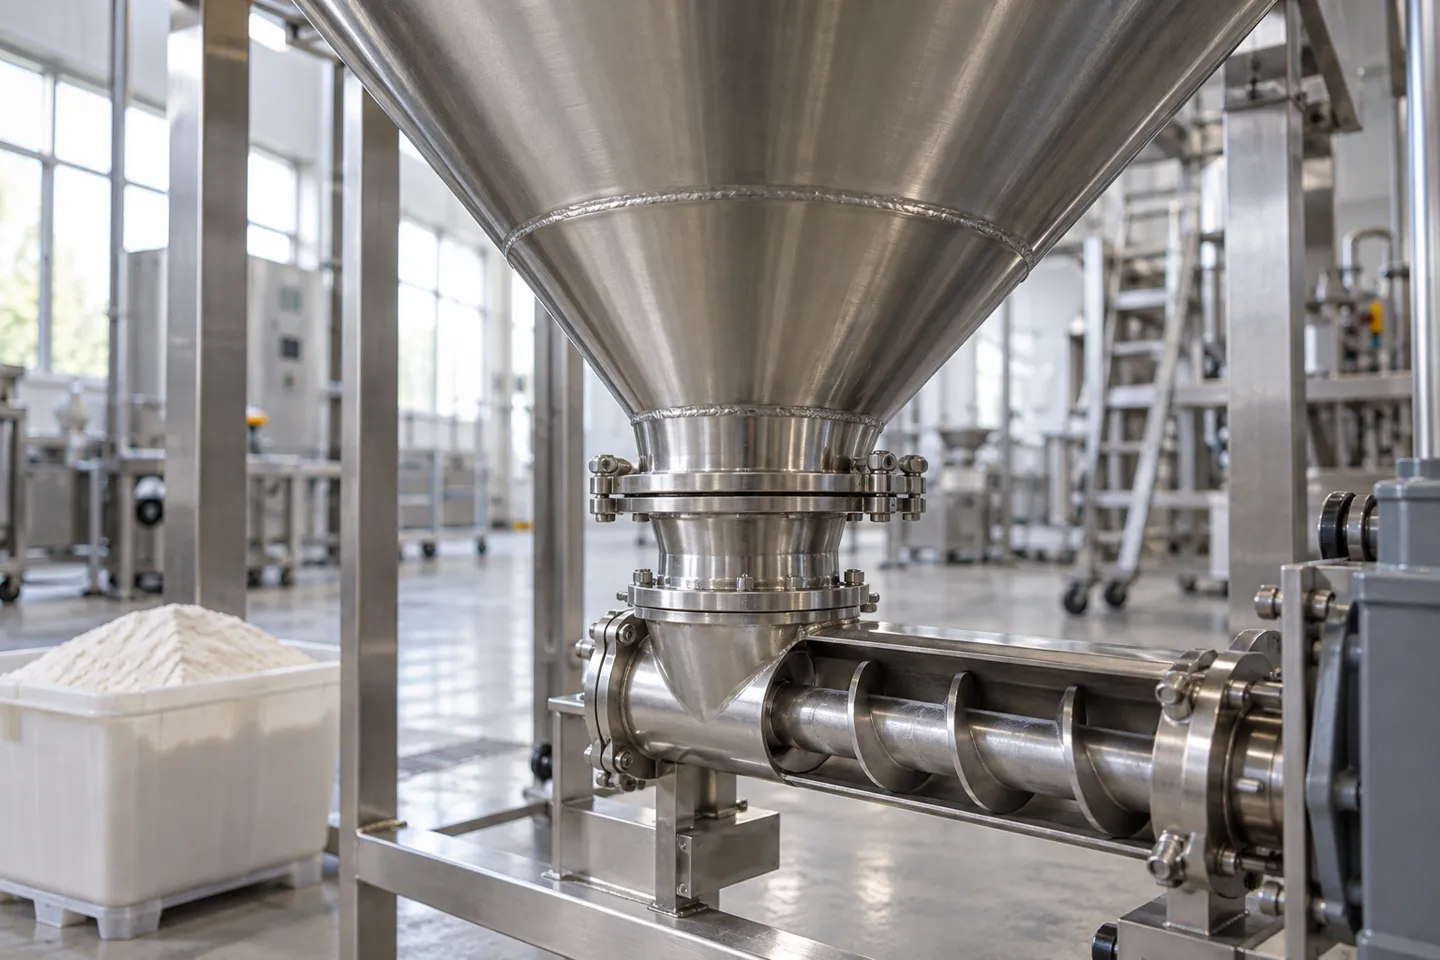
خمس خصائص للمسحوق تساعدك على إتقان تقنية «الربط»
تتصدر درجة النعومة القائمة: فكلما صغرت الجسيمات، زادت مساحة التلامس وزاد الاحتكاك بين الجسيمات لكل جرام. أما الامتصاصية فهي العامل المُسرِّع؛ فالمخاليط المحتوية على السكر، ومسحوق الحليب، ومخاليط التوابل تمتص الرطوبة من الهواء وتكتسب قوة كمواد قوسية على مدار نوبة العمل. وتتشابك الجسيمات غير المنتظمة مع بعضها كحجارة البناء غير المنتظمة بدلاً من الانزلاق كالكرات الزجاجية. تتكثف المساحيق ذات الكثافة الظاهرية المنخفضة لتشكل هياكل مستقرة بشكل مدهش، وذلك لعدم وجود وزن يضغط لأسفل بما يكفي لقطع القوس. ويُفسر التباين في الرطوبة من دفعة إلى أخرى الشكوى الشائعة بأن الآلة “كانت تعمل بشكل جيد الأسبوع الماضي”: نفس الآلة، لكن المسحوق أكثر رطوبة.
تعد الإجراءات المتعلقة بالمواد غير مكلفة ويستحق تنفيذها أولاً. قم بغربلة التكتلات قبل الوعاء، وامزج الدفعات لتوحيد نسبة الرطوبة وحجم الجسيمات، وارفض الدفعات الواردة التي لا تجتاز فحص الرطوبة. لا يؤثر أي من هذه الإجراءات على الماكينة، لكنها جميعًا تغير طريقة عملها.
هندسة قادوس التغذية: الحل الذي لا يتطلب أي تكلفة إضافية بعد بدء التشغيل
غالبًا ما يكون المخروط القياسي بزاوية 60 درجة، الذي يناسب الحبيبات، ضحلًا جدًّا بالنسبة للمواد الدقيقة المتماسكة. ولهذا السبب، توصي أدلة التحديث بزاوية تتراوح بين 70 و75 درجة لتلك المساحيق، أو بتصميم يعتمد على التدفق الكتلي بدلاً من التدفق القمعي (آلات التغليف «يونيفلو», ، 2026). تؤدي الزوايا الداخلية الحادة إلى تراكم المسحوق وتكوّن سدادات، لذا يتم تقريب الزوايا وصقل اللحامات لتصبح ناعمة. ويشكل حجم المخرج مسألة توازن حقيقي؛ حيث يجب أن يكون كبيرًا بما يكفي للتغلب على القوس، ولكن دون أن يكون كبيرًا لدرجة أن يؤثر سلبًا على دقة الجرعات، لأن المثقاب يقيس الكمية التي يزوده بها المخرج.
الخرافة الأكثر انتشارًا
لا يعني وجود فتحة أكبر بالضرورة تقليل ظاهرة «التجسير». فقد يؤدي اختيار حجم أكبر من اللازم إلى جعل التدفق أقل اتساقًا ويؤثر سلبًا على دقة وزن الحشو. تعتمد الهندسة على مطابقة الحاوية مع المسحوق، وليس عن طريق توسيع الفتحة بالقوة.
المساعدة النشطة: أجهزة التحريك، وأجهزة الاهتزاز، والهواء
أكثر الأجهزة النشطة فائدةً للمساحيق الدقيقة المتماسكة هو المحرك البطيء الذي يصل إلى منطقة المدخل. فهناك يتشكل القوس، وهي المنطقة التي لا تصل إليها أبدًا المروحة القصيرة المركبة في المصنع. أما أجهزة الاهتزاز فهي الأكثر شيوعًا في الشراء، والأكثر شيوعًا في الوقوع في الخطأ. فهي تساعد أحيانًا في حالة المساحيق الحبيبية سريعة التدفق؛ أما في حالة المساحيق الدقيقة المتماسكة، فقد تؤدي إلى زيادة ضغط مادة القوس وتفاقم المشكلة (آلات التغليف «يونيفلو», ، 2026). تعمل عملية التميع على ضخ كمية قليلة من الهواء في المسحوق، وهي مناسبة للمساحيق التي لا تتصرف بشكل جيد، وذلك أساسًا لأنها خفيفة جدًّا بحيث لا تتدفق. وتقوم بعض أنظمة حاويات IBC والصوامع بشحنها كمعدات قياسية لهذا السبب بالذات (فيسفال, ، 2026). وهناك عنصر آخر لا يحظى بالتقدير الكافي يقع أسفل القادوس: اللولب المغذي الذي يزود اللولب القياسي بالمواد. فإذا زادت كمية التغذية، ستؤدي إلى ضغط منطقة المدخل؛ أما إذا قللتها، فسيحدث اهتزاز في اللولب القياسي بين كل عملية تعبئة وأخرى. إن مواءمة هذه السرعات تزيل بهدوء أحد الأسباب الخفية.
النسخة الصريحة: “ما عليك سوى إضافة هزاز” هي الحل المؤقت الأكثر عرضة للفشل. “إنه مجرد مسحوق رديء” هو العذر الأكثر احتمالاً لإخفاء مشكلة هندسية يمكن حلها بتعديل المخطط. ويشير مقدمو الخدمات الميدانية إلى أن معظم حالات التوصيل يمكن إصلاحها أو تقليلها بشكل كبير من خلال تعديل المعدات والعمليات بدلاً من إلقاء اللوم على المادة (آلات التغليف «يونيفلو», 2026).
اختر الإجراء المضاد المناسب لنوع المسحوق، واعرف نقاط ضعفه
| نوع المسحوق | الهندسة المفضلة | المساعدة النشطة المفضلة | أين يفشل هذا النهج |
|---|---|---|---|
| حبيبات سائبة: | عادةً ما يكون المخروط القياسي بزاوية 60 درجة كافياً. | يُعتبر حدوث اهتزازات من حين لآخر أمرًا مقبولًا. | قد تؤدي الزوايا الحادة أو الملء الزائد إلى انسداد المواد حتى لو كانت سائلة بسهولة. |
| المساحيق الدقيقة ذات التماسك المتوسط: | مخروط أكثر انحدارًا (70 إلى 75 درجة)، وزوايا مستديرة، ووصلات ملحومة مصقولة. | المحرك البطيء يصل إلى منطقة المدخل. | إذا لم يتم التحكم في الرطوبة، فإن الكعك يتكتل حتى لو كانت هندسته جيدة. |
| مساحيق ذات تماسك قوي وذات خاصية امتصاص الرطوبة: | تصميم يعتمد على التدفق الكتلي؛ أغطية قادوس محكمة الإغلاق؛ هواء إمداد مجفف. | محرك تقليب عند المدخل بالإضافة إلى نظام التحكم في الرطوبة. | تؤدي الرطوبة المحيطة التي تتجاوز الحد المسموح به للمسحوق إلى تلف الأجهزة؛ ويصبح هذا مشكلة تتعلق بالغرفة. |
| المساحيق الخفيفة ذات الكثافة الحجمية المنخفضة: | برغي ذو مسافة واسعة بين اللولبات وأخاديد ضحلة للحد من التكتل. | التفليد اللطيف بدلاً من الاهتزاز. | يؤدي الاهتزاز إلى ضغط هذه المساحيق؛ أما الإفراط في التميع فيؤدي إلى انسيابها. |
لاحظ ما يشترك فيه العمود الأيمن: لا يمكن للأجهزة أن تتفوق على غرفة غير خاضعة للرقابة. هذا هو الحد الفاصل لهذه المحطة، والسبب في أن المحطة التالية ستتناول الأرقام التي يمكنك تتبعها يوميًا.
تقوم شركة «ليفاباك» بمواءمة الشكل الهندسي للقادوس، ونطاق التحريك، والتحكم في التغذية مع خصائص مسحوقك بدلاً من الاعتماد على الإعدادات الافتراضية الواردة في الكتالوج، وتصمم الآلة وفقًا لتلك المواصفات.
اختر الآلة المناسبة لنوع المسحوق الذي تستخدمهالفرق الموسيقية اليومية التي تواصل إثراء المشهد الموسيقي
هناك رقمان يحددان مسار معظم التطورات من أسبوع لآخر، وكلاهما يتحدد داخل الغرفة، وليس في الآلة. الأول هو الرطوبة. بالنسبة لمعظم مساحيق الأغذية، فإن الحفاظ على الرطوبة النسبية في منطقة الإنتاج بين 40% و55% يجعل التكتل الناتج عن الامتصاص الرطوبي بطيئًا بما يكفي للتحكم فيه. كما تتطلب المنتجات شديدة الامتصاص الرطوبي أغطية قادوس محكمة الإغلاق وهواء إمداد مجفف. وتستحق أسابيع الصيف جولة من الفحوصات الإضافية، لأن الآلة التي كانت تعمل بشكل جيد في مارس قد تبدأ في التكتل في يوليو دون أن يتغير أي شيء آخر.
الرقم الثاني يمثل مستوى الامتلاء في القادوس. حافظ على امتلاء القادوس خلال الإنتاج في نطاق يتراوح تقريبًا بين 40% و70%، مع استخدام مستشعر مستوى لإغلاق حلقة التحكم في وحدة التغذية التكميلية (آلات التغليف «يونيفلو», ، 2026). كلا الطرفين يسببان مشاكل: فالقادوس الممتلئ يؤدي إلى ضغط المسحوق عند المدخل، أما القادوس شبه الفارغ فيؤدي إلى تغذية غير منتظمة ويكاد يتسبب في حدوث انسداد جزئي. ويؤدي ضغط الرأس الثابت إلى إمساك اللولب بالمسحوق بشكل ثابت، وهو ما ينعكس لاحقًا في أوزان تعبئة أكثر استقرارًا.
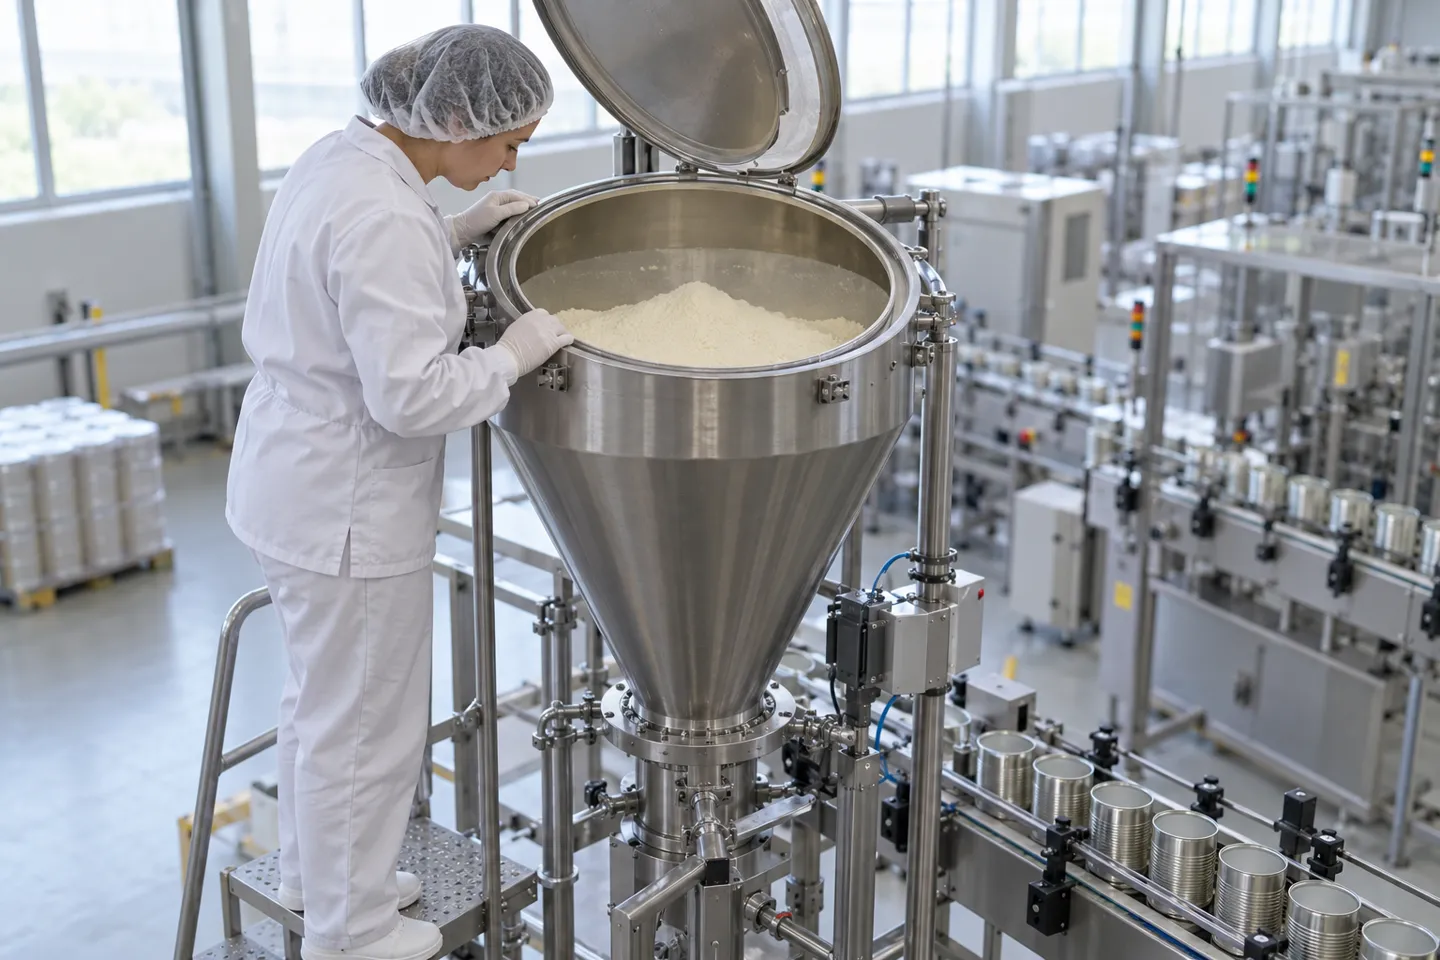
يُعد التنظيف بين الدفعات وسيلة وقائية خفية. فالبقايا المتبقية على جدران القادوس ولفائف المسمار اللولبي تشكل نواة لتكوّن القوس في الدورة التالية. لذا، يجب إجراء تفكيك كامل ومسح شامل في كل عملية تغيير، مع إيلاء اهتمام خاص لمنطقة المخرج. وتتعرض العمليات التي تُنتج العديد من وحدات التخزين (SKUs) عبر نفس الآلة لهذا الخطر بأقصى درجاته، لأن عمليات التغيير متكررة بحكم تصميمها.
قائمة مراجعة يومية لمنع تكوين الجسور
- يجب الحفاظ على الرطوبة النسبية للغرفة عند 40-55%؛ كما تُزوَّد المساحيق شديدة الامتصاص للرطوبة بأغطية محكمة الإغلاق للخزانات وهواء إمداد مجفف.
- احرص على أن تظل خزانة التغذية 40-70% ممتلئة بحيث يقوم مستشعر المستوى بإغلاق دائرة التعبئة.
- تفكيك كامل وتنظيف شامل عند كل عملية تبديل؛ وكشط منطقة المخرج لتنظيفها.
- اضبط سرعة برغي التغذية بحيث تتوافق مع سرعة المسمار اللولبي المقيس.
- تحديد مسؤولية الرطوبة الناتجة عن شطف العلب ومناخ الغرفة قبل بدء التشغيل.
هناك ملاحظة واحدة على مستوى الخط تقع خلف قائمة المراجعة تلك: فشطف العلب الفارغة يؤدي إلى دخول الماء والرطوبة، ومناخ الغرفة يخضع لسلطة جهة معينة، كما يجب مطابقة معدلات التغذية. ومن يملك أيًّا من هذه العناصر هو سؤال يتعلق بمرحلة التشغيل، ومن الأرخص بكثير طرحه قبل إصدار أمر الشراء بدلاً من بعده. وقائمة الأسئلة هذه هي الغرض من المحطة التالية.
تحقق من المواصفات قبل الشراء: طلب عرض الأسعار المضاد للتجسير واختبار القبول
كل ما سبق له نسخة متاحة للشراء. فكل خيار من خيارات الأجهزة التي تحدد ما إذا كان المسحوق سيشكل جسورًا (زاوية المخروط، مدى وصول المحرك، حجم المخرج، التحكم في المستوى، تشطيب السطح) يتم تحديده في مرحلة التصميم. وهذا يجعل مرحلة الاستفسار هي أرخص مرحلة ممكنة لمنع تكوّن الجسور، ويجعل طلب عرض الأسعار (RFQ) الوثيقة المناسبة لتنفيذ ذلك.
السطور الستة التي يجب أن يتضمنها طلب عرض الأسعار الخاص بك
اكتب الاستفسار حول ستة بنود. أولاً، التحريك: حدد الشكل واشترط أن يصل إلى منطقة مدخل اللولب، لا أن يقتصر على تحريك النصف العلوي من المخروط. ثانياً، زاوية المخروط: أطلع المورد على سلوك مسحوقك واسأل عن الزاوية ومخرج التصميم الذي يستخدمه المورد لهذا الغرض. ثالثاً، التحكم في المستوى: مستشعر مستوى مزود بنظام تعبئة ذات حلقة مغلقة، بحيث يحافظ النطاق من 40% إلى 70% على مستواه. رابعًا، الدقة والتدفق معًا: اطلب ضمان تفاوت الجرعة مع استقرار التدفق، وليس على منضدة باستخدام مسحوق سهل التعامل. خامسًا، أسطح التلامس: درجة جودة المادة، والتشطيب الداخلي، ومعالجة اللحام التي لا تترك أي نتوءات. سادسًا، تصميم التبديل: تفكيك بدون أدوات حتى تتم عملية التنظيف الروتينية من القسم السابق فعليًّا.
طلب عرض الأسعار (RFQ) الخاص بمنع التوصيل، في ست أسطر
- نموذج التحريك، مع ضمان الوصول إلى منطقة مدخل المسمار اللولبي.
- يتم تحديد زاوية المخروط وحجم المخرج وفقًا لنوع المسحوق الخاص بك، وليس وفقًا للإعدادات الافتراضية الواردة في الكتالوج.
- مستشعر مستوى مزود بنظام تعبئة ذاتي في حلقة مغلقة.
- ضمان دقة الجرعات إلى جانب استقرار التدفق.
- درجة مادة التلامس، والتشطيب الداخلي، ومعالجة اللحام.
- تفكيك بدون أدوات لإجراء التنظيف عند التبديل.
للحصول على فكرة عامة عن الأسئلة التي يمكن طرحها: يُعلن بعض المصنّعين عن دقة جرعات اسمية تبلغ ±1 غرام، ويصنعون الأجزاء الملامسة من الفولاذ المقاوم للصدأ 304 أو 316 المخصص للاستخدام الغذائي بسمك 2 مم (Levapack, ، 2026). ويقوم نفس المصنعون بإخضاع كل آلة لأكثر من 100 دورة اختبار متتالية قبل الشحن، مع اختبار تشغيل بدون حمل لمدة 48 ساعة وتسجيل فيديو للاختبار في ختام العملية. وهذا المستوى من التفاصيل المنشورة هو ما يمثل إجابة جيدة على طلب عرض الأسعار هذا، بغض النظر عمن تشتري منه.
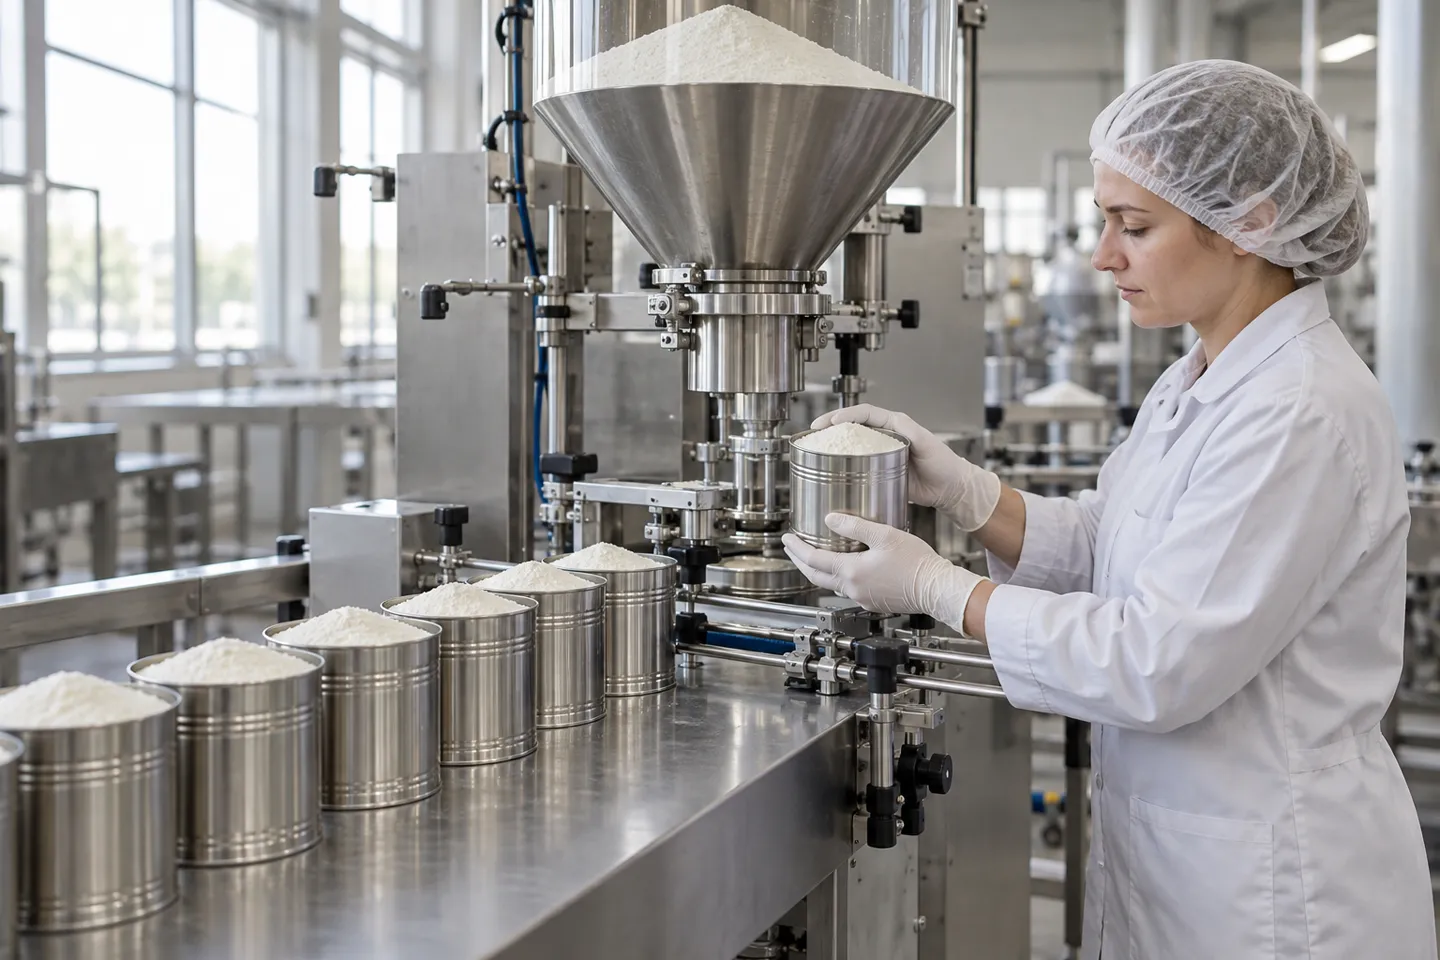
اختبار القبول: مسحوقك، أرقامك
يثبت العرض التوضيحي الذي يُجرى باستخدام المسحوق القياسي للمورد أن الآلة تعمل مع هذا المسحوق. أما القبول فيعني التشغيل المستمر باستخدام المسحوق الخاص بكم، وبوزن التعبئة الذي تحددونه، وفي الحاوية الخاصة بكم. وأثناء التشغيل، هناك ثلاثة أرقام مهمة: عدد حالات «تشكل الجسور» التي تحدث، والمدة التي يستغرقها إزالة كل حالة، ومدى انحراف وزن التعبئة. اطلبوا بروتوكول الاختبار كتابةً، بالإضافة إلى مقطع فيديو لعمليات التشغيل، حتى تظل النتائج محفوظة بعد انتهاء دورة المبيعات.
الشرط الوحيد الذي يجدر تذكره
يجب على المورد إخضاع مسحوقك لاختبار مستمر، ثم تزويدك كتابةً بأرقام «عدد الجسور» و«زمن التصفية» و«انحراف الوزن».
01
عدد الجسور
الأقواس أثناء الجري
02
وقت المقاصة
دقائق لاستعادة التدفق
03
انحراف الوزن
الانحراف عن الوزن المحدد للتعبئة
التحديث أم الاستبدال: ترتيب اتخاذ القرار
عندما تكون الآلة الحالية هي «المريض»، قم بالتقييم بالترتيب. ابدأ بالنطاقات اليومية، لأن تصحيح الرطوبة والمستوى لا يكلفان شيئًا تقريبًا. انتقل بعد ذلك إلى تعديلات الهندسة: إدخالات مخروطية أكثر انحدارًا، ومحرك تقليب أطول، وزوايا مستديرة. وعندها فقط قم بتقييم آلة أخرى. تعديل الآلة هو خيار قابل للتطبيق حقًّا، وقد وثق مقدمو الخدمات الميدانيون حالات نجحت فيها هذه الطريقة. لكن اقرأ أرقامهم مع مراعاة السياق الذي قدموها فيه: فقد أفاد أحدهم أن خط إنتاج مسحوق البروتين كان يعاني من 3 إلى 5 حالات انحشار في كل نوبة عمل مع تذبذب في الدقة يبلغ ±1.8% قبل إجراء التعديل (آلات التغليف «يونيفلو», ، 2026). بعد عملية التحديث، سجل الجهاز عددًا شبه صفري من الحوادث، مع نطاق يتراوح بين ±0.3% و±0.4%. هذه معلومة مفيدة، كما أنها بمثابة اعتراف بما عاناه المشتري في البداية. أما عند الشراء الجديد، فإن طلب عرض الأسعار المكون من ستة بنود بالإضافة إلى اختبار القبول هما الطريقة التي يتم من خلالها دفع تلك «الرسوم» مقدمًا بدلاً من ذلك.
الجانب التجاري لـ«التدفق»
تصبح حسابات الإنتاج قاسية للغاية بمجرد ضرب الأرقام الواردة في أجزاء سابقة من هذه الصفحة. يستغرق إنشاء جسر كامل ما بين 30 إلى 60 دقيقة؛ أما الجسر الجزئي فيؤدي إلى انحراف الأوزان عن ±2%. وفي كلتا الحالتين، فإن تكرار ذلك بضع مرات في الأسبوع يستنزف بهدوء الهامش الذي وعد به السعر المنخفض للآلة. فالآلة التي تبدو “رخيصة” في البداية، ثم يتم إصلاحها باستخدام الهزازات وعلامات المطرقة، نادرًا ما تظل رخيصة بحلول نهاية العام.
ولهذا السبب، فإن بند القبول يُعد بمثابة معيار لفرز الموردين وليس مجرد نص اختباري. فالمورد الذي يوافق على استخدام مسحوقك، ويشاركك بروتوكولات الاختبار الخاصة بمصنعه، ويوقع على أرقام القبول، هو الذي يقيّم المخاطر المتعلقة بالأسعار بأمانة. أما المورد الذي يقتصر في عرض أسعاره على السرعة المُصنَّفة لمسحوق موجود في الكتالوج، فهو يبيع لك «امتياز» أن تصبح «دراسة حالة» لتعديل منتجاته.
بالنسبة للموزعين ومتخصصي تكامل الأنظمة، يمتد هذا المنطق خطوة أخرى إلى الأمام. فعندما يسأل أحد العملاء عما إذا كان مزيج البروتين الخاص به سيتناسب مع الخط المقترح، فإن الموزع الذي يجيب بذكر زاوية المخروط، ونطاق التحريك، والتحكم في المستوى، يكون قد باع «مخططًا». أما من يجيب بتقديم كتيب إعلاني، فهو يبيع آلة عارية من الميزات. الأسئلة الواردة في هذه الصفحة، التي تُطرح بصوت عالٍ وفي مرحلة مبكرة، هي ما يصنع الفارق.
إذا كنت ترغب في أن تتوافق هندسة القادوس ونظام التقليب والتحكم في المستوى مع مسحوقك الخاص منذ البداية،, Levapack تقوم الشركة بتصنيع آلات تعبئة المسحوق حسب الطلب، وتسجل مقطع فيديو للاختبار بعد كل عملية اختبار قبل التسليم.
قم بإجراء اختبار القبول على مسحوقك
تصميم خزان التغذية، ونطاق التحريك، والتحكم في المستوى، كلها مصممة خصيصًا لتناسب مسحوقك، وقد تم التحقق من فعاليتها من خلال مقطع فيديو اختباري قبل شحن الآلة.
احصل على عرض أسعار مخصص وفقًا لنوع البودرةالمراجع
- شركة “يونيفلو” لآلات التعبئة والتغليف. «تكتل المسحوق في آلات التعبئة اللولبية: 8 أسباب جذرية وحلول ميدانية مجربة». 2026. https://uniflowpack.com/blog/powder-bridging-auger-fillers-causes-fixes/
- r/AskEngineers (Reddit). “كيف يمكن حل مشكلة بطء التفريغ من الناقل اللولبي؟” 2025. https://www.reddit.com/r/AskEngineers/comments/1lp5d38/how_to_solve_slow_discharging_from_a_screw/
- مجلة “Processing” (Hapman). «فهم ظاهرة «الانغماس» و«التجسير» في تغذية المساحيق السائبة». 2023. https://www.processingmagazine.com/material-handling-dry-wet/weighers-feeders/article/53079307/hapman-understanding-ratholing-and-bridging-phenomena-in-bulk-powder-feeding
- Visval. “التغلب على مشاكل تكوّن الجسور في المساحيق باستخدام التميع”. 2026. https://www.visval.com/en/powder-handling/powder-bridging


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL