
ما هي الملصقات الحساسة للضغط؟ دليل مدير الإنتاج للمواد والآلات ووضع الملصقات على العلب
إذا سبق لك أن قضيت بعض الوقت بالقرب من خط التعبئة والتغليف، فلا بد أنك رأيت الملصقات الحساسة للضغط. ذلك الغلاف اللامع على علبة البيرة الحرفية، والغشاء الشفاف الذي يلتف حول برطمان المكملات الغذائية، والملصق الورقي المزخرف على علبة القهوة الفاخرة — كلها تنتمي إلى نفس العائلة التكنولوجية. ولكن ما الذي يجعل الملصق “حساسًا للضغط” بالضبط، ولماذا يعد ذلك أمرًا مهمًا لخط الإنتاج الخاص بك؟
إليك الإجابة المختصرة: الملصق الحساس للضغط (PSL) هو ملصق ذاتي اللصق يلتصق بالسطح عند الضغط عليه — دون حاجة إلى حرارة أو ماء أو مادة لاصقة منفصلة. ويأتي جاهزًا للاستخدام، حيث تكون المادة اللاصقة مدمجة بالفعل في الملصق نفسه.
لكن الإجابة المختصرة لا تكفي وحدها. إذا كنت تقيّم تقنية وضع الملصقات في عملية تعليب أو تغليف، فعليك أن تفهم المواد التي تُصنع منها هذه الملصقات، وكيف تتصرف على الأسطح المختلفة، والآلات المستخدمة في وضعها، والأهم من ذلك — كيف يكون أداؤها على العبوات المعدنية الأسطوانية على وجه التحديد. ويغطي هذا الدليل كل ذلك.
ما هي الملصقات الحساسة للضغط؟ البنية المكونة من ثلاث طبقات

الملصق الحساس للضغط ليس مادة واحدة. إنه مركب — ما يُطلق عليه في الصناعة أحيانًا اسم “ساندويتش الملصق” — يتكون من ثلاث طبقات متميزة، لكل منها وظيفة محددة. فإذا أُزيلت أي طبقة منها، فإن الملصق لا يعمل.
وهذه الطبقات الثلاث هي: صورة جاهزة (ما تراه)، الـ لاصق (ما الذي يجعلها تثبت)، و طبقة الفصل (الورقة الخلفية التي تحمي المادة اللاصقة حتى لحظة استخدامها). وإليك كيفية عمل كل منها.
السطح الخارجي: ما يراه العميل ويلمسه
السطح الأمامي هو السطح القابل للطباعة — أي الطبقة العلوية التي تحمل التصميم الفني لعلامتك التجارية، وقوائم المكونات، والرموز الشريطية، والمعلومات التنظيمية. وهو الجزء الوحيد من الملصق الذي يتعامل معه المستهلك النهائي.
تنقسم مواد الطباعة الخارجية إلى ثلاث فئات رئيسية: الورق، والأغشية، والرقائق المعدنية. تتميز مواد الطباعة الخارجية الورقية بكونها اقتصادية وتُنتج طباعة رائعة، مما يجعلها خيارًا شائعًا للمنتجات الجافة التي تُخزَّن في درجة حرارة الغرفة، مثل برطمانات التوابل وعلب الوجبات الخفيفة. أما مواد الواجهة البلاستيكية — وأكثرها شيوعًا هي BOPP (البولي بروبيلين الموجه ثنائي المحور)، الذي يمثل أكثر من 60% من سوق الملصقات البلاستيكية — فتتميز بمقاومة الرطوبة والمتانة التي لا يمكن للورق أن يضاهيها. وتوفر مواد الواجهة المعدنية والرقائق المعدنية مظهرًا متميزًا على الرفوف، ولهذا السبب تراها على زجاجات النبيذ ومستحضرات التجميل الفاخرة.
إن اختيار المادة الأساسية المناسبة للملصق يعني الإجابة على سؤال واحد: ما هي البيئة التي سيُستخدم فيها هذا الملصق فعليًّا؟ فالملصق الورقي الموضوع على منتج مُبرد سيمتص الرطوبة ويتلف، أما الملصق البلاستيكي الموضوع على منتج جاف في خزانة المطبخ فقد يكون اختيارًا مبالغًا فيه من حيث المواصفات والتكلفة. البيئة هي التي تحدد المادة المناسبة.
كما تتضمن العديد من الملصقات طبقة خارجية أو طبقة تصفيح — وهي طبقة واقية رقيقة تُطبق فوق السطح المطبوع. تعمل الطبقات الخارجية على تحسين مقاومة الخدش، ومقاومة الأشعة فوق البنفسجية، ومقاومة المواد الكيميائية. وبالنسبة للمنتجات التي ستتعرض للتكثف أو الاحتكاك أثناء الشحن أو العرض في الأماكن المفتوحة، فإن الاستغناء عن الطبقة الخارجية يعد توفيرًا زائفًا.
مرجع قياسي: تحدد المواصفة ASTM D5375 طرق الاختبار الخاصة باختيار مواد الملصقات الحساسة للضغط، بما في ذلك خصائص إزالة البطانة والتمدد (ASTM الدولية).
المادة اللاصقة: العمود الفقري الخفي
إذا كانت المادة السطحية هي «الوجه»، فإن المادة اللاصقة هي «العضلة». وهي السبب الرئيسي لفشل الملصقات في الاستخدام الفعلي.
المواد اللاصقة الحساسة للضغط هي مواد لزجة مرنة — فهي تتصرف كسائل عند تعرضها للضغط، حيث تتدفق إلى التجاويف المجهرية في سطح الحاوية لتشكل رابطة ميكانيكية، ثم تثبت في مكانها كجسم صلب بمجرد إزالة الضغط. تخيل ربط قطعتين من مكعبات «ليغو» معًا: فهي تنثني بما يكفي لتتصل بسهولة، لكن فصلها يتطلب جهدًا حقيقيًّا.
ينقسم عالم المواد اللاصقة إلى أربع فئات عملية:
- مواد لاصقة أكريليكية دائمة تُعد هذه المواد العمود الفقري لهذه الصناعة. فهي تتميز بمقاومة جيدة للأشعة فوق البنفسجية والأكسدة، وتحمل واسع النطاق لدرجات الحرارة، وتكلفة معقولة. وتستخدم معظم التطبيقات الجافة التي تتم في درجة حرارة الغرفة مادة أكريليك دائمة.
- المواد اللاصقة ذات الأساس المطاطي توفر قوة التصاق أولية أعلى — فهي تلتصق بشكل أسرع وأقوى على الأسطح الصعبة. إذا كنت تقوم بوضع ملصقات على مواد بلاستيكية منخفضة الطاقة السطحية مثل البولي إيثيلين أو البولي بروبيلين، فأنت بحاجة إلى نظام قائم على المطاط. لكن المقابل هو انخفاض مقاومة العوامل الجوية بمرور الوقت.
- مواد لاصقة مخصصة للاستخدام في المجمدات يتم تصنيعها بدرجة حرارة انتقال زجاجي (Tg) منخفضة، بحيث تظل مرنة ولزجة عند درجة حرارة -20 درجة مئوية وما دونها. أما المواد الأكريلية القياسية فتصبح هشة في هذه الظروف.
- مواد لاصقة قابلة للإزالة وإعادة التثبيت تتيح إزالتها بسهولة ودون ترك أي أثر. فكر في القسائم الترويجية أو بطاقات الأسعار المؤقتة — حيث يظل اللاصق ثابتًا أثناء عرض المنتج في متاجر البيع بالتجزئة، لكنه ينفصل بسهولة ودون ترك أي أثر عندما يزيله المستهلك.
يبدأ كل قرار يتعلق باللاصق بالسطح الذي تريد وضع الملصق عليه. الزجاج والمعدن هما مادتان تتميزان بطاقة سطحية عالية (تزيد عن 500 داين/سم) — ويسهل الالتصاق بهما. أما البولي إيثيلين والبولي بروبيلين غير المعالجين فتتراوح طاقتهما السطحية بين 30 و38 داين/سم — وهما مادتان خاملتان كيميائيًا ويشتهران بصعوبة الالتصاق بهما دون استخدام لاصق عالي القوة. سيخبرك اختبار سريع لقياس الداين على الحاوية الفعلية (وليس عينة بديلة) بما تتعامل معه.
التكثف هو القاتل الصامت للمادة اللاصقة. فالملصق الذي يلتصق بشكل مثالي بعلبة جافة في درجة حرارة الغرفة قد يفقد ما بين 40 و60% من قوة الالتصاق الأولية عند وضعه على سطح بارد ورطب مباشرة بعد خروجه من خط التعبئة. وإذا كانت بيئة الإنتاج الخاصة بك تنطوي على التعبئة الباردة أو التكثف بعد البسترة، فإن استخدام تركيبات المواد اللاصقة التي تلتصق على الأسطح الرطبة أمر لا غنى عنه.
الطبقة الفاصلة: لماذا يُعد الورق الداعم مهمًا
الطبقة الفاصلة هي البطل المجهول في لفة الملصقات. لا يراها المستهلكون أبدًا. لكن مشغل آلة وضع الملصقات يفكر فيها في كل نوبة عمل.
البطانة هي الورق أو الغشاء الداعم الذي يحمل الملصقات خلال مراحل الطباعة، والقطع بالقالب، وصولاً إلى خط الإنتاج الخاص بك. ويُغطى سطحها بمادة سيليكونية مانعة للالتصاق تمنع المادة اللاصقة من الالتصاق بشكل دائم بالبطانة — فهي قوية بما يكفي لتثبيت الملصقات أثناء التخزين والنقل، وضعيفة بما يكفي لينفصل الملصق عنها بسلاسة عند لوحة النزع.
ينقسم اختيار الخط إلى مسارين. بطانات ورقية (شبه مبيضة أو من نوع كرافت) تتميز بفعاليتها من حيث التكلفة وتعمل بشكل جيد عند سرعات خط إنتاج تقل عن 100 حاوية في الدقيقة. لكنها تولد غبارًا أثناء انثناءها فوق بكرات التوجيه، وهذا الغبار هو السبب الرئيسي لحدوث استجابات خاطئة في مستشعرات الملصقات الضوئية. بطانات من فيلم البولي إيثيلين التيريفثالات (PET) تكلفتها أعلى بمقدار 30–50%، لكنها تتميز بتوليد غبار يقترب من الصفر، وقوة شد أعلى، واستقرار أبعاد أفضل عند السرعات التي تتجاوز 200 دورة في الدقيقة. وبالنسبة لخطوط تعليب عالية الإنتاجية، فإن التكلفة الإضافية لبطانة الفيلم تعود بمردودها من خلال تقليل وقت التعطل.
يتم ضبط قوة الفصل — التي تُقاس بالجرام لكل بوصة من الطبقة الخارجية — وفقًا للاستخدام المطلوب. فإذا كانت خفيفة جدًّا، تنفصل الملصقات قبل وقتها داخل الآلة. أما إذا كانت ثقيلة جدًّا، فإن الطبقة الخارجية تتمدد أو تتمزق. قد يبدو اختيار الطبقة الخارجية المناسبة أمرًا ثانويًّا. لكن في يوم إنتاج مزدحم، فإن هذا الاختيار هو الفارق بين نوبة عمل سلسة وكومة من الملصقات المفقودة.
مواد الملصقات والمواد اللاصقة: الركائز الأساسية لأداء تقنية الطباعة الضوئية (PSL)

أنت تعرف البنية المكونة من ثلاث طبقات. والآن تبدأ الأسئلة العملية: أي المواد تُستخدم في أي مكان؟ هناك أربعة متغيرات تحدد الإجابة — بيئة المنتج، ومواد الصندوق، والميزانية، وأهداف العلامة التجارية البصرية. إذا قمت بتغيير أحدها، فقد تضطر إلى إعادة النظر في المتغيرات الثلاثة الأخرى.
ورق الوجه: اقتصادي وسهل الطباعة
يُعد الورق الخيار التقليدي، ولا يزال الخيار الأقل تكلفة، حيث تبلغ تكلفته عادةً ما بين 50 و70% من تكلفة مادة الفيلم المماثلة. ويُعد الورق شديد اللمعان وشبه اللامع (الذي يُعرف غالبًا باسم C1S أو «المطلي من جانب واحد») النوع الأكثر استخدامًا — فهو يستقبل الحبر الفلكسوغرافي والرقمي بشكل نظيف، ويدعم استخدام الورنيش والتخريم بالرقائق المعدنية، ويبدو أنيقًا على الرف.
يُعد الورق الخيار الأمثل لتخزين المواد الجافة في درجة حرارة الغرفة: علب القهوة، وعلب التوابل، وعبوات الوجبات الخفيفة الجافة، وبرطمانات مسحوق البروتين. كما أنه الخيار الأكثر ملاءمةً للاستدامة — حيث يمكن إعادة تدويره ضمن مسارات إعادة تدوير الورق القياسية، ويتوفر بشكل متزايد من الألياف الحاصلة على شهادة FSC.
القيود واضحة: الورق والرطوبة لا يتوافقان. في البيئات التي تزيد فيها الرطوبة النسبية عن 85%، تبدأ الملصقات الورقية في امتصاص الماء، وتفقد ثبات أبعادها، وتنفصل في النهاية. بالنسبة للأطعمة المبردة، أو المنتجات المجمدة، أو أي حاوية يتشكل عليها التكثف، فإن الورق ليس الخيار المناسب. وبالمثل، فإن الورق يتمزق بسهولة أكبر من الفيلم — إذا كان يجب أن تصمد الملصقة في ظل ظروف سلسلة التوريد القاسية، فاستبدلها بالملصقات المصنوعة من الفيلم.
يمكن للأوراق المتخصصة — مثل الأوراق ذات اللمعان اللؤلؤي، والأوراق المزخرفة بنسيج الفيلت، والأوراق المصنوعة من مزيج القطن — أن ترفع من القيمة المتصورة للمنتج. فعلامة ملصقة مصنوعة من ورق مزخرف على علبة شاي سائب فاخرة تعكس براعة الصنع بطريقة لا تستطيع علامة ملصقة مصنوعة من غشاء لامع أن تعكسها. وتصبح المادة نفسها جزءًا من قصة العلامة التجارية.
أغلفة الأفلام: متانة تناسب البيئات القاسية
تُعد الأغشية البلاستيكية المخصصة للملصقات المجال الذي يشهد أسرع نمو في سوق الملصقات الحساسة للضغط. ويُعد البولي بروبيلين الموجه ثنائي المحور (BOPP) النوع السائد، حيث يمثل ما يزيد بكثير عن نصف إجمالي استهلاك أغشية الملصقات.
يتوفر مادة BOPP بثلاثة أنواع من المظهر: الأبيض (غير شفاف، بسطح طباعة عالي التباين)، والشفاف (لإضفاء “مظهر بدون ملصق” حيث يظهر المنتج من خلاله)، والمعدّن (طبقة رقيقة من الألومنيوم مودعة بالبخار لإضفاء لمسة معدنية بتكلفة لا تمثل سوى جزء بسيط من تكلفة الرقائق الصلبة). وعندما يُدمج BOPP الشفاف مع مادة لاصقة شفافة بصريًّا، فإنه يخلق انطباعًا بأن الرسومات مطبوعة مباشرةً على العبوة — وهي تقنية اعتمدتها العلامات التجارية للمشروبات ومنتجات العناية الشخصية لما تتميز به من جمالية أنيقة وعصرية.
إلى جانب فيلم BOPP، هناك نوعان آخران من الأفلام يملآن مجالات محددة. البولي إيثيلين (PE) فهي أكثر ليونة وقابلية للتكيف — وهي المادة الوحيدة المستخدمة في الغلاف الخارجي التي تعمل بشكل موثوق على الأنابيب القابلة للضغط والأكياس المرنة، لأنها تتمدد مع الحاوية بدلاً من أن تتجعد. البوليستر (PET) يُعدّ هذا المادة الأكثر متانة، حيث يحافظ على سلامة الملصق في درجات حرارة تتراوح بين -40 درجة مئوية و150 درجة مئوية. وعادةً ما يُستخدم مادة البولي إيثيلين تيريفثالات (PET) في صناعة عبوات المواد الكيميائية الصناعية، وسوائل السيارات، والمنتجات المخصصة للاستخدام في بيئات لوجستية قاسية.
التسلسل الهرمي للتكاليف واضح ومباشر: الورق < BOPP < BOPP المعدّن < الرقائق المعدنية الصلبة < الأفلام المتخصصة. تقع معظم ميزانيات الإنتاج في نطاق يتراوح بين الورق وBOPP، بينما تُخصص الرقائق المعدنية للمنتجات الفاخرة، ويُخصص PET للتطبيقات في البيئات القاسية.
رقائق الألومنيوم والأغلفة الأمامية المتخصصة: تأثير متميز على الرفوف
إذا كان منتجك يتنافس في فئة تجزئة مزدحمة حيث يتخذ المستهلكون قراراتهم في غمضة عين أمام الرفوف، فإن الأغلفة المعدنية والأغلفة الخارجية المتخصصة تثبت جدارتها. فاللمعان المعدني يلفت الأنظار بطريقة لا يضاهيها الورق أو الأغلفة العادية.
تُعد الأغلفة المصنوعة من رقائق الألومنيوم الخيار الفاخر التقليدي — فهي سميكة ولامعة كالمرآة، ولا شك في جودتها الفائقة. كما أنها الأغلى ثمناً. أما مادة BOPP المعدّنة فتقدم حلاً وسطاً عملياً: طبقة رقيقة من الألومنيوم المودعة بالبخار على قاعدة من مادة BOPP، مما يوفر ما يقارب 80% من التأثير البصري بتكلفة تتراوح بين 40–60%. وبالنسبة لمعظم العلامات التجارية، تُعد مادة BOPP المعدّنة الخيار الأكثر ذكاءً من حيث الإنفاق.
تنبيه تقني واحد: الأغلفة المصنوعة من الألومنيوم موصلة للكهرباء. إذا كنت تبحث عن ملصقات ذكية تعمل بتقنية RFID أو NFC — وهو طلب يزداد شيوعًا في قطاعي الأدوية والسلع الفاخرة — فإن الرقائق المعدنية الصلبة قد تتداخل مع أداء الهوائي. أما فيلم BOPP المطلي بالمعدن، الذي تتميز طبقته المعدنية بأنها أرق وأقل تواصلًا، فهو أقل احتمالًا للتسبب في مشاكل.
ملاءمة المادة اللاصقة للسطح والبيئة: إطار عمل للاختيار
بعد تحديد المواد، يصبح اختيار المادة اللاصقة عملية مطابقة. ابدأ بمادة الوعاء:
- الزجاج والمعدن (طاقة سطحية عالية): تعمل المواد اللاصقة الأكريلية الدائمة القياسية بشكل جيد في معظم الظروف.
- HDPE، LDPE، PP، وغيرها من البولي أوليفينات (طاقة سطحية منخفضة، 30–38 داين/سم): تحتاج إلى مادة لاصقة ذات قوة التصاق عالية، إما ذات أساس مطاطي أو أكريليكية معدلة. أما المواد الأكريليكية القياسية فلن تكون فعالة.
- الأسطح المطلية أو المعالجة: تأكد من أن الطلاء لا يشكل طبقة عازلة. فبعض أنواع الورنيش المقاوم للأشعة فوق البنفسجية والطلاءات المضادة للكهرباء الساكنة تقلل من قوة الالتصاق بشكل كبير.
ثم قم بتقييم البيئة:
- البيئة المحيطة، جافة: معظم المواد اللاصقة تؤدي الغرض المطلوب. اختر ما يناسبك بناءً على التكلفة ومتطلبات قابلية الإزالة.
- مبرد (0–4 درجات مئوية): استخدم الأكريليك المصمم للعمل في درجات الحرارة المنخفضة. يُعد التكثف عاملاً مؤثرًا حتى في درجات الحرارة المنخفضة — لذا يجب التأكد من إمكانية اللصق على الأسطح الرطبة.
- مجمد (-20 درجة مئوية وما دون): يجب استخدام مادة لاصقة مخصصة للاستخدام في المجمدات. فالتركيبات القياسية تفقد قدرتها على الالتصاق تمامًا عند انخفاض درجة الحرارة عن درجة التحول الزجاجي.
- التعبئة الساخنة أو التعقيم (40–100 درجة مئوية): يجب أن يتحمل اللاصق درجة حرارة التطبيق دون أن يتسرب، وأن يحافظ على قوة الالتصاق خلال الدورات الحرارية.
- الأسطح الرطبة أو التي يتكثف عليها البخار: هذه هي الحالة الأصعب. فقد صُممت المواد اللاصقة التي تعمل في حالة الرطوبة لإزاحة الرطوبة من خط الالتصاق، لكن الأداء يختلف باختلاف التركيبة. ولا بديل عن إجراء الاختبار على الحاوية المملوءة الفعلية الخاصة بك وبسرعة خط الإنتاج لديك.
أمر آخر: قم بإجراء الاختبار على المنتج الفعلي. لا تكتفِ بعينة نظيفة وجافة وفي درجة حرارة الغرفة أرسلها مورد الملصقات — بل المنتج الفعلي، مباشرةً من خط التعبئة الخاص بك، وبسرعة الإنتاج. فالفرق بين الاختبار المختبري وعملية الإنتاج التي تجري صباح يوم الاثنين هو السبب وراء معظم حالات فشل الملصقات.
كيف تقوم آلات وضع الملصقات بتطبيق الملصقات الحساسة للضغط

من المهم معرفة ما هي الملصقات الحساسة للضغط. لكن معرفة كيفية قيام الآلة بلصقها أمر أكثر أهمية إذا كنت أنت المسؤول عن ضمان استمرار عمل خط الإنتاج.
تقوم آلة وضع الملصقات الحساسة للضغط بتنفيذ تسلسل يبدو بسيطًا للوهلة الأولى: فك لفافة الملصقات، وفصل كل ملصق عن البطانة، ووضعه بدقة على المنتج المتحرك، والضغط عليه بقوة. لكن هذه البساطة تخفي تعقيدًا هندسيًا حقيقيًّا. وإليك تفصيل العملية خطوة بخطوة:
الخطوة 1 — فك الشد والتحكم في الشد. يتم تغذية لفة الملصقات إلى الآلة عبر ذراع التوازن أو نظام التحكم في الشد الذي يحافظ على شد ثابت للشريط. وفي حال تقلب الشد، تتغير المسافات بين الملصقات وتتدهور دقة وضعها. ويكتسب هذا الأمر أهمية خاصة أثناء مراحل التسارع والتباطؤ.
الخطوة 2 — قشر. يمر شريط الملصقات فوق لوح تقشير — وهو شفرة معدنية ذات حواف حادة ومثبتة بزاوية تتراوح بين 15 و30 درجة. وعندما تقوم الطبقة الحاملة بالانعطاف بشكل حاد على شكل حرف U حول حافة التقشير، لا تستطيع الملصقة أن تتبعها لأن مادة الملصقة أكثر صلابة من الطبقة الحاملة. فتنفصل الملصقة وتبقى في مكانها، بحيث يكون الجانب اللاصق مواجهًا للمنتج، جاهزة للوضع. تُعد زاوية لوحة التقشير معلمة ضبط: فكلما زادت حدة الزاوية، زادت قوة التقشير، ولكنها تزيد أيضًا من خطر انحراف الملصق.
الخطوة 3 — طريقة الاستخدام. وهنا تكمن الاختلافات بين الآلات. وهناك ثلاثة أنماط رئيسية للتطبيق تهيمن على هذا القطاع:
- التطبيق بالمسح (الدمج): يتم ضغط الملصق على المنتج أثناء مروره عبر لوحة النزع. ثم يتبع ذلك استخدام أسطوانة رغوية أو فرشاة لتسوية الملصق. وتُعد هذه الطريقة الأكثر شيوعًا بالنسبة للحاويات الأسطوانية — مثل العلب والزجاجات والبرطمانات — نظرًا لبساطتها من الناحية الميكانيكية وفعاليتها في التعامل مع الملصقات الملتفة حول المنتج.
- النفخ بالهواء: تدفع دفعة من الهواء المضغوط الملصق من لوحة الفصل إلى المنتج. ولا يتطلب ذلك أي تلامس مادي، مما يجعل هذه الطريقة مثالية للمنتجات الحساسة أو ذات الأشكال غير المنتظمة. لكن المقابل هو انخفاض دقة وضع الملصق في التطبيقات عالية السرعة.
- التعبئة بالنفخ: يتم تثبيت الملصق أولاً على وسادة تفريغ (الـ"تامب") تمتد باتجاه المنتج، ثم تُطلق نفخة هواء الملصق على السطح. يوفر هذا النهج الهجين أعلى دقة في وضع الملصق ويعمل على الألواح المقعرة أو غير المستوية، لكنه يضيف تعقيدًا ميكانيكيًا.
الخطوة 4 — المس السطح بالتنظيف والتثبيت. بعد وضع الملصق، تقوم سلسلة من البكرات أو الفرشاة أو الأحزمة بضغط الملصق بقوة على سطح المنتج، مما يضمن التلامس الكامل للمادة اللاصقة ويزيل فقاعات الهواء. وفي عمليات الالتفاف حول العلب، يدور المنتج عادةً مقابل حزام مسح ثابت، مما يؤدي إلى لف الملصق بشكل حلزوني حول محيط العلبة.
الخطوة 5 — الاستشعار والتحكم. يوجد بين كل ملصق والملصق التالي له على اللفة فجوة أو علامة تسجيل. يقوم مستشعر ضوئي (يعمل على أساس التباين للملصقات غير الشفافة، أو بالموجات فوق الصوتية للملصقات الشفافة) باكتشاف هذه الفجوة وتشغيل دورة التوزيع التالية. تعمل الأنظمة التي تعمل بمحركات مؤازرة على مزامنة سرعة تغذية الملصقات مع سرعة ناقل المنتج، مما يحقق دقة وضع تصل إلى ±0.5 مم. تعتبر أنظمة المحركات السائر أكثر اقتصادية، لكنها عادةً ما توفر دقة تبلغ ±1.5 مم — وهي دقة مقبولة للعديد من التطبيقات، ولكنها غير مقبولة للملصقات الصغيرة على لوحات التسجيل الضيقة.
ولتوضيح النطاق: تعمل محطة وضع الملصقات متوسطة السرعة في خط تعليب العلب بمعدل يتراوح بين 60 و150 حاوية في الدقيقة. وعند معدل 150 حاوية في الدقيقة، يتوفر للآلة 0.4 ثانية لإزالة كل ملصق عن البطانة، ووضعه في مكانه الصحيح، ولصقه، ومسحه. ويجب أن تعمل جميع المكونات — البطانة، والمادة اللاصقة، وشكل الملصق عند إزالته، ووقت استجابة المستشعر — معًا خلال تلك الفترة الزمنية المحددة.
الملصقات الحساسة للضغط مقابل طرق وضع الملصقات الأخرى: مقارنة جنبًا إلى جنب
الملصقات الحساسة للضغط ليست الطريقة الوحيدة لتزيين العبوة. فكل من الأكمام القابلة للانكماش، والملصقات الملصقة بالغراء، والطباعة المباشرة لها دورها الخاص. ويعتمد الاختيار الصحيح على شكل العبوة، وحجم الإنتاج، والأهداف البصرية، والميزانية. وفيما يلي مقارنة بينها:
| البعد | حساس للضغط (PSL) | غلاف قابل للانكماش | يُطبق بالغراء | الطباعة المباشرة |
|---|---|---|---|---|
| التطبيق | روابط ضغطية بفضل مادة لاصقة مدمجة | يتم تقليص الغلاف على الحاوية بالحرارة | يُوضع الغراء السائل، ثم تُضغط الملصقة عليه | حبر مطبوع مباشرة على العبوة |
| التغطية | مُترجَم (الجزء الأمامي/الخلفي أو النص الكامل) | تغطية كاملة بزاوية 360 درجة | مترجمة | ثابت، بدون ملصق منفصل |
| تكلفة المواد | متوسط | متوسط إلى مرتفع (حوالي 25% إضافية) | منخفض | الأدنى (بدون ركيزة) |
| المعدات | متوسط | عالية (تتطلب نفق تسخين) | متوسط | منخفض |
| التحويل | سريع (تدوير المقايضة) | أبطأ (تغيير المغزل) | الأبطأ (غراء نقي) | غير متوفر (تغيير اللوحة) |
| الأفضل لـ | تغييرات سلسة، مستديرة/مسطحة، سريعة | أشكال غير منتظمة، رسومات كاملة | زجاجات قياسية ذات سعة كبيرة | تصاميم ثابتة طويلة الأمد |
الرقم الأبرز: تمثل الملصقات الحساسة للضغط حوالي 77% من إجمالي الطلب على الملصقات في الولايات المتحدة. وهذه الهيمنة ليست من قبيل الصدفة. فملصقات PSL توفر أفضل توازن بين جودة الطباعة ومرونة التطبيق وسرعة التبديل والنظافة التشغيلية. ولا يحتاج خط الإنتاج إلى محطة لصق، ولا إلى نفق حراري، بل يحتاج فقط إلى لفة من الملصقات وجهاز تطبيق مضبوط جيدًا.
Shrink sleeves earn their place when the container shape demands it — heavily contoured bottles, hourglass profiles, full-wrap squeezable tubes. The 360-degree canvas is compelling for brands that want maximum shelf presence. But shrink sleeves require a heat tunnel, consume more material, and typically run slower to change over between SKUs. At roughly 25% higher per-label cost than PSL, the premium must be justified by the visual or functional requirement.
Glue-applied (cut-and-stack) labels dominate in high-volume commodity applications — think mass-market beer bottles and canned vegetables — where cost per label is the overriding concern. The equipment is more demanding to maintain (glue pots require regular cleaning) and changeover times are longer, but at enormous scale the material savings add up. For small-to-medium production runs and frequent SKU changes, PSL is almost always the more practical choice.
Can Labeling: Why Cylindrical Containers Demand Special Consideration
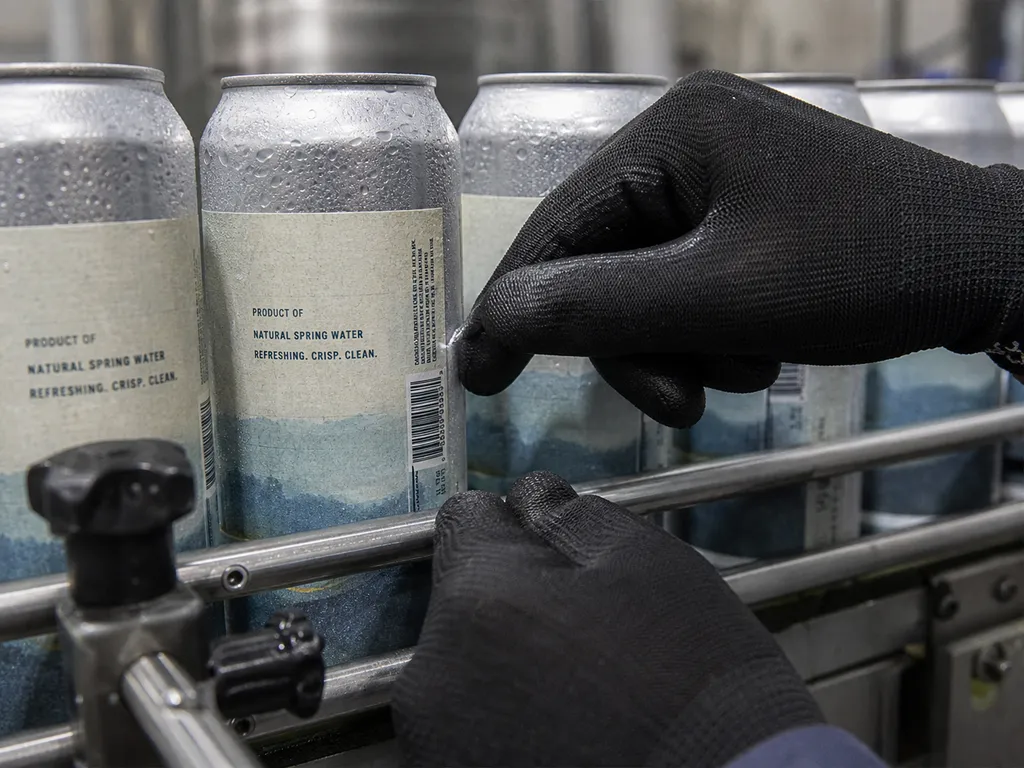
Here is where most pressure sensitive label guides fall short. They talk about “containers” in the abstract — bottles, jars, cartons — and treat them as interchangeable. But if you are labeling metal cans, you are dealing with a set of physical and environmental challenges that a standard bottle-labeling strategy does not address.
A can is not just another cylinder. It has a double seam at each end, possibly a rib or bead for structural reinforcement, and a surface that transitions from ambient to cold to wet within seconds on a filling line. Here is what that means in practice — and what to do about it.
Can Geometry: Curvature, Seams, and the Shrinking Label Panel
Look at a standard food can. The double seam at the top and bottom — the rolled crimp that seals the can end to the body — consumes 2.8–3.2 mm of vertical height at each end. That space is not available for labeling. The actual label panel — the usable flat area between the seams — is narrower than the can’s total height. Plan your label height accordingly, with at least a 2 mm safety margin from each seam edge.
Around the circumference, wrap-around labels need to be cut to a precise length. The label must be long enough to cover the full can body with a 3–5 mm overlap at the seam — the overlap is where the label adheres to itself rather than the can, and this self-adhesive bond is what prevents flagging at the label edge. Cut too short and the edges lift. Cut too long and the overlap creates a visible double-thickness ridge.
Can diameters follow industry-standard numbering systems — the 202–603 range in North American can manufacturing, spanning roughly 52 mm to 153 mm. If your labeling machine cannot accommodate your full can diameter range, every SKU change means swapping mandrels or guides.
Surface and Environmental Factors: Cold, Wet, and Moving Fast
The filling line environment creates conditions that no label specification sheet fully anticipates. After cold-filling — common in craft beer, cold-brew coffee, and certain dairy-based nutritional products — the can surface temperature drops to 2–5°C and condensation forms almost immediately. That water film sits between the adhesive and the metal, cutting initial tack by 40–60%. A standard room-temperature adhesive will not grab reliably in these conditions.
At the opposite thermal extreme, hot-filled products emerge from the retort or pasteurizer at 40–60°C. The adhesive must be stable enough not to ooze during application yet remain flexible as the can cools and the metal contracts. Thermal cycling — from retort heat to ambient storage — puts more stress on label adhesion than most manufacturers realize until a pallet of flagged labels comes back from a customer.
Can surface finish introduces another variable. Some tinplate cans carry a thin film of anti-corrosion oil from the manufacturing process. That oil is invisible but it reduces surface energy enough to compromise adhesion. A wipedown or flame-treatment station upstream of the labeler eliminates this risk, but it is a step many smaller lines skip — until a labeling failure forces the issue.
On a line running 100 cans per minute, the label application window for each can is roughly 0.6 seconds. The surface condition of the can in that exact 0.6-second window determines whether the label bonds correctly. There is no second chance on the next rotation.
Choosing a Labeling Machine for Can Production Lines
After understanding the material and environmental challenges, the equipment decision follows naturally. What should you look for in a can labeling machine?
First, placement accuracy. Servo-driven labelers capable of ±0.5 mm repeatability are the industry standard for quality-conscious operations. Stepper-driven systems at ±1.5 mm are workable for larger labels with generous registration tolerance, but tight label panels or multi-panel designs demand servo control.
ثانياً،, diameter range and changeover speed. A labeling machine that handles can diameters from 50 mm to 180 mm covers the vast majority of commercial can formats. Quick-change systems with tool-free diameter adjustment can reduce changeover from 30–60 minutes to 5–10 minutes — a significant factor for co-packers and multi-SKU lines.
ثالثًا،, wet-environment compatibility. If your line involves cold-fill, post-pasteurization condensation, or washdown cleaning, the labeling machine’s frame, sensors, and electronics must be rated for moisture exposure. Stainless steel construction and IP65-rated enclosures are minimum specifications worth insisting on.
Fourth, integration readiness. The labeler needs to communicate with upstream and downstream equipment — receiving speed signals from the filler, sending fault signals to the line controller, and synchronizing with the coding station that follows. Look for standard industrial communication protocols (EtherNet/IP, Profinet, or Modbus TCP) rather than proprietary systems that lock you into one vendor.
One honest piece of advice from the packaging community: buying the cheapest labeling machine is a reliable way to spend more money. As one production manager put it on an industry forum, “One from Vevor never affixes properly.” Entry-level machines often lack the sensor quality, frame rigidity, and web-path precision to maintain consistent placement at production speed. The savings disappear into downtime, missed labels, and rejected product within weeks of installation. For operations serious about uptime, working with a manufacturer that specializes in packaging-line integration is worth the conversation early in the specification process. Levapack, for example, offers can labeling machines configured to your production requirements with servo-driven placement, multi-diameter compatibility across the 50–180 mm range, and the ability to integrate the labeling station into a complete filling-and-seaming line — an approach that eliminates the finger-pointing between separate equipment vendors when something does not synchronize. For teams with unique container dimensions or specialized line layouts, custom packaging machinery solutions can be engineered to the specific can format and throughput target rather than adapting a standard machine to a non-standard application.
Integrating Labeling Into a Complete Packaging Line
A pressure sensitive labeler does not operate in isolation. On a real production floor, the labeling station sits between the seamer and the coder, drawing its pacing from the filler upstream and handing off to the case packer downstream. Understanding those dependencies is what separates a smooth commissioning from a month of troubleshooting.
A typical canning line flows in this order: depalletizer → rinser → filler → seamer → labeler → coder → case packer → palletizer. The labeler’s speed rating must match or exceed the filler’s output. A filler running 120 cpm connected to a labeler rated for 80 cpm creates a bottleneck that caps the entire line’s throughput. The line runs at the speed of its slowest station.
Three practical integration considerations:
- Speed synchronization. The labeler’s conveyor must track the speed of the main line conveyor precisely. Any drift between the two causes the label to land early or late relative to the can — and at 120 cpm, a 50-millisecond timing error produces a 6 mm placement shift.
- Buffer zones. Leave at least 1.5 meters of conveyor between the seamer and the labeler, and another 1.5 meters between the labeler and the coder. These buffer zones absorb the natural ebb and flow of can spacing and prevent a momentary jam at one station from cascading into the next.
- Control system integration. A single PLC governing the entire line is ideal — it lets the labeler respond to stop/start signals from any upstream or downstream station. Without integrated controls, a jam at the coder is invisible to the labeler, which keeps dispensing labels onto cans that are piling up.
For operations building or upgrading a complete line, sourcing the labeling station from the same integrator that supplies the filling and seaming equipment eliminates finger-pointing when something does not synchronize. Single-source line integration also simplifies after-sales support — one contact, one warranty, one set of spare parts logistics. The alternative — buying the cheapest available machine for each station and stitching them together yourself — can work, but the integration risk lands entirely on your team.
How to Choose the Right Pressure Sensitive Label: A Practical Checklist
The difference between a label that looks great in a mockup and a label that runs 150 cpm shift after shift without a single flag is not luck. It is the result of working through every layer — facestock, adhesive, liner, machine — as an interconnected system rather than a shopping list of separate decisions.
المراجع
- ASTM International. “ASTM D5375/D5375M-98(2023) — Standard Test Methods for Liner Removal at High Speeds from Pressure-Sensitive Label Stock.” 2023. https://www.astm.org/d5375-d5375m-98r23.html
- Quadrel Labeling Systems. “What Are Pressure Sensitive Labels? How They Work, Materials, Adhesives, and Applications.” April 2026. https://www.quadrel.com/what-are-pressure-sensitive-labels/
- Resource Label Group. “Pressure Sensitive Label Advantages and Applications.” October 2022. https://www.resourcelabel.com/blog/2022/10/31/advantages-disadvantages-pressure-sensitive-labels/
- CTM Labeling Systems. “Pressure Sensitive Labels vs. Self-Adhesive Labels — Is There a Difference?” https://ctmlabelingsystems.com/pressure-sensitive-labels-vs-self-adhesive-labels-is-there-a-difference/
- Weber Packaging Solutions. “What Is a Pressure-Sensitive Label?” April 2022. https://info.weberpackaging.com/blog/what-is-a-pressure-sensitive-label
- Future Market Insights. “Pressure Sensitive Tapes and Labels Market Outlook.” 2026. https://www.futuremarketinsights.com/reports/pressure-sensitive-tapes-and-labels-market
- CCL Healthcare. “The Best Guide to Pressure Sensitive Labels.” https://cclhealthcare.com/blog/pressure-sensitive-labels-guide/
- Levapack. “Can Labeling Machines.” https://www.levapack.com/can-labeling-machines/
- Levapack. “Custom Packaging Machinery Solutions.” https://www.levapack.com/customization/
- Levapack. “Contact.” https://www.levapack.com/contact/
- Levapack. Homepage. https://www.levapack.com/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL